
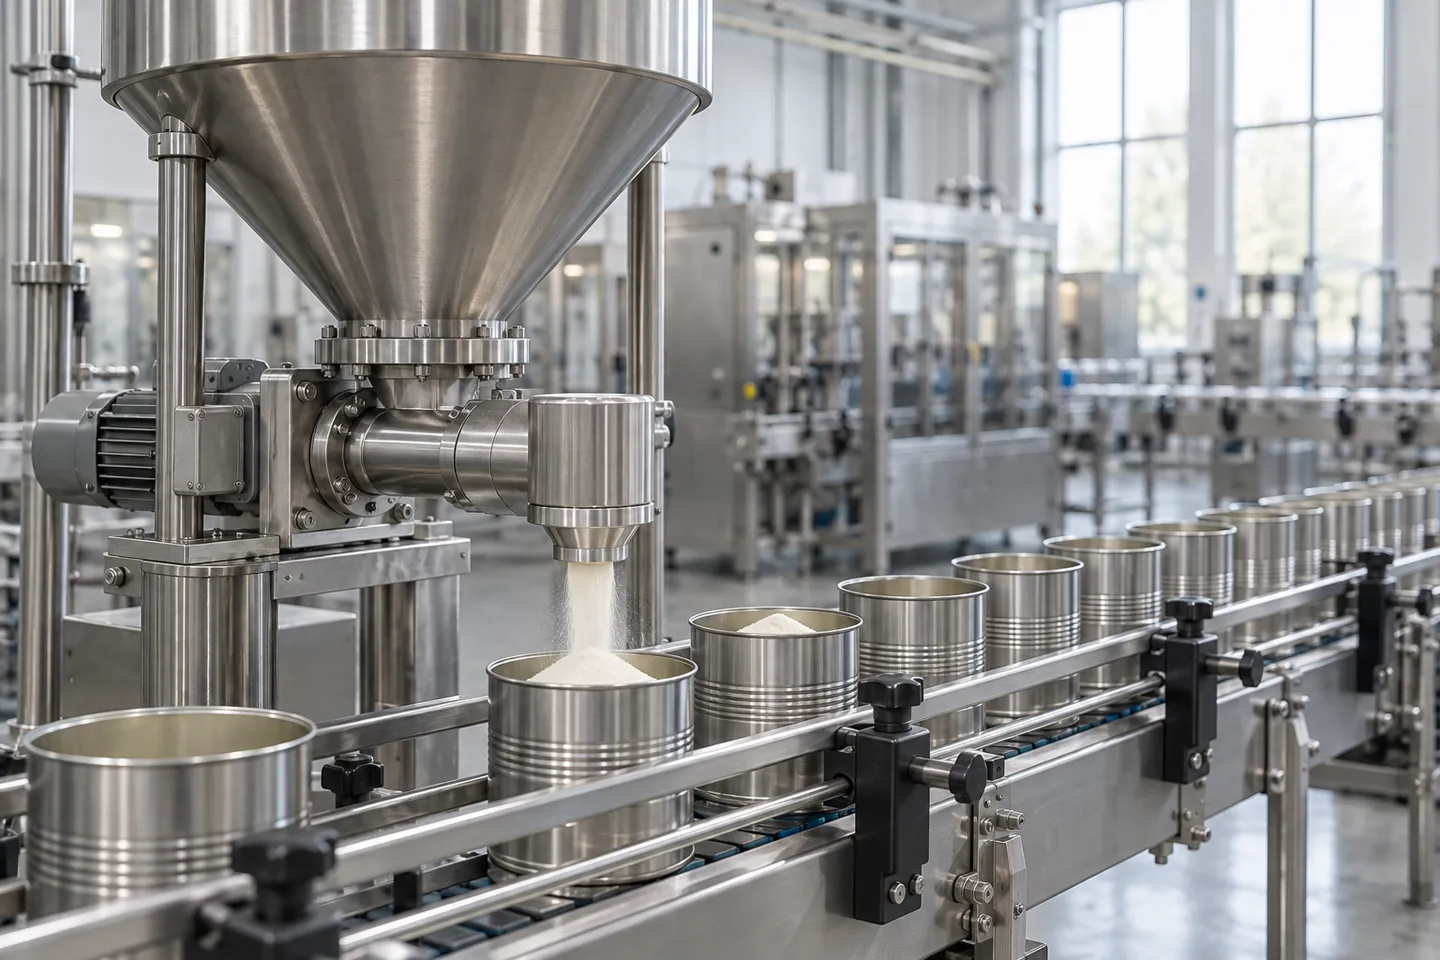
El lote lleva veinte minutos en marcha cuando la línea se ralentiza sin motivo aparente. El sinfín sigue girando, la tolva todavía parece estar medio llena y las latas que salen de la llenadora empiezan a salir con menos frecuencia. Alguien da un golpecito en el lateral de la tolva con un mazo. El flujo se reanuda durante dos segundos y luego se vuelve a atascar. Ese titubeo se debe a la formación de puentes de polvo. Las partículas situadas por encima de la salida se han bloqueado formando un arco autoportante, y el sinfín que hay debajo está dosificando aire.
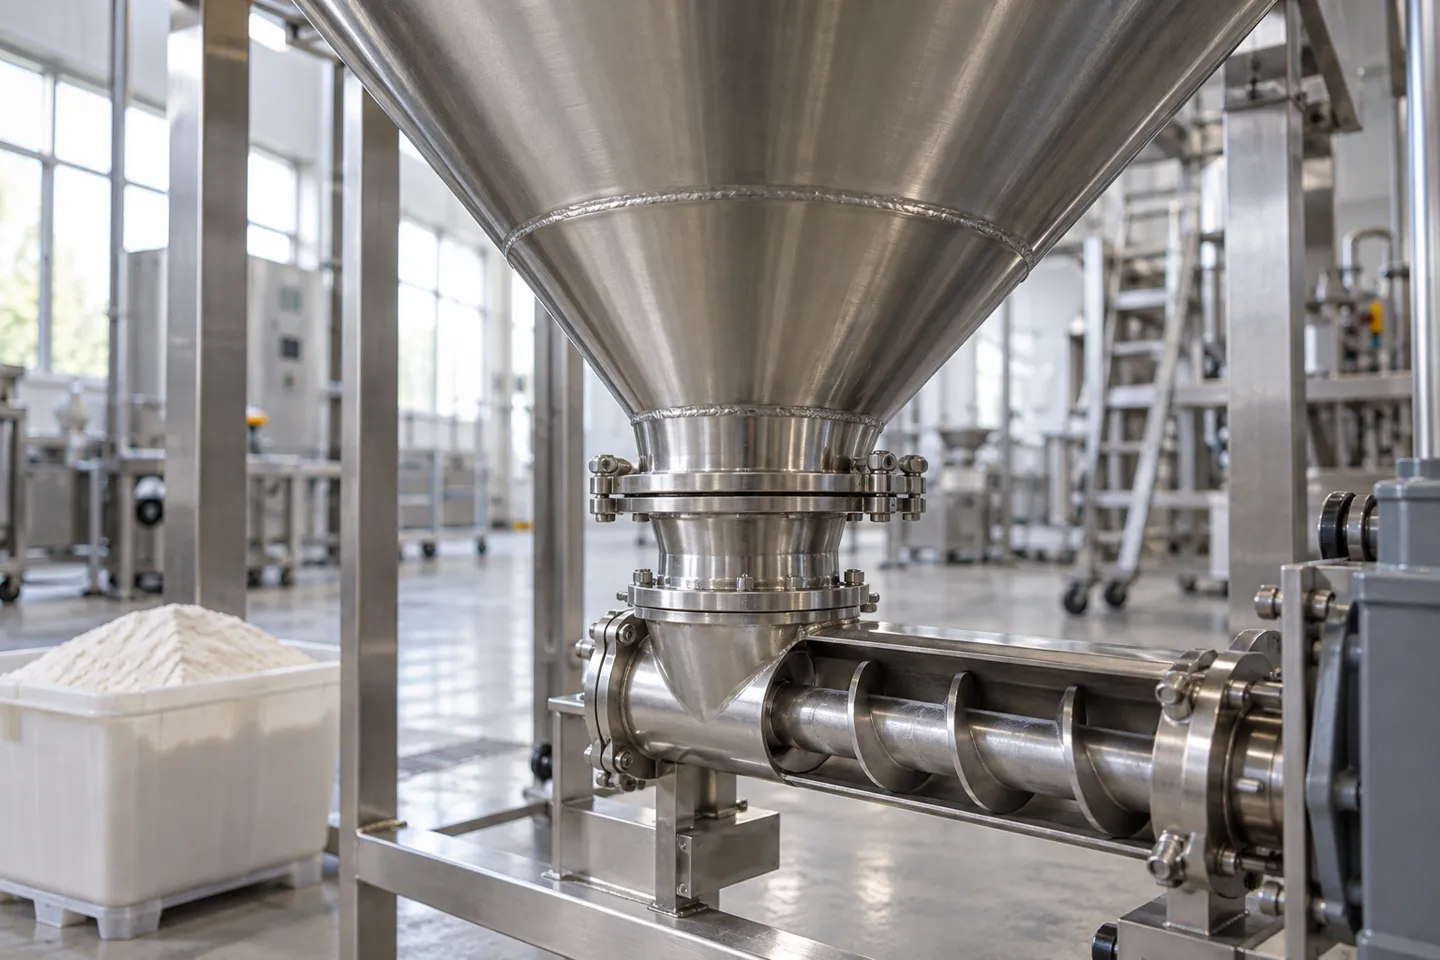
Casi siempre se forma un arco en el mismo lugar: la sección cónica de la tolva y la zapata de alimentación, justo por encima de la entrada del sinfín. Ahí es donde el polvo está más compactado y la abertura es más estrecha. También es donde la fricción, el entrelazamiento mecánico y la adhesión por humedad tienen más posibilidades de formar una cubierta sobre la salida. El sinfín de abajo sigue dosificando, las lecturas de peso oscilan y el operario ve una máquina que está en marcha pero que no hace nada.
El término se utiliza en varios contextos, por lo que conviene precisar a cuál se refiere este artículo. En este caso, el “puenteo de pólvora” se refiere a la pólvora a granel que deja de fluir dentro de los equipos de manipulación y llenado: tolvas, alimentadores y la zona de entrada de una llenadora de tornillo sinfín. No se refiere al «puenteo de polvo» del que se habla en la recarga de munición, donde los gránulos se bloquean bajo presión en el cuello de un casquillo. Tampoco se trata de las publicaciones sobre «puenteo en tolvas» en las que se habla de latas vacías atascadas en una tolva de clasificación, ni del apelmazamiento de pellets de hormigón o madera en sus contenedores. Es la misma palabra, pero con una física diferente. Si tu problema es un polvo que no cae, sigue leyendo; el resto de esta página va dirigido a ti.
Los polvos finos y cohesivos son los sospechosos habituales: harina, leche en polvo, cacao, mezclas de especias, mezclas de proteínas y detergente en polvo. Cuanto más ligero y fino sea el polvo, y cuanto más humedad absorba del aire, más sólido será el arco que pueda formar. Los gránulos y los cristales que fluyen libremente también pueden atascarse, pero normalmente necesitan un empujón: una esquina afilada, una tolva demasiado llena o una semana húmeda.
Diagnostica antes de reparar: formación de puentes, obstrucciones, apelmazamiento o purga
Antes de tocar nada, conviene saber cuál de los cuatro fallos clásicos del flujo es el que realmente tienes, ya que sus soluciones apuntan en direcciones opuestas. “No sale polvo” es un síntoma, no un diagnóstico.
Cuatro fallos de flujo de un vistazo
| Fracaso | ¿Qué está pasando? | Cómo se ve en la línea | Primera respuesta correcta |
|---|---|---|---|
| Puenteo (arco): | Un arco estable se extiende sobre la salida, por encima del tornillo, para que no se caiga nada. | El flujo se detiene por completo; el nivel de la tolva se queda estancado; el sinfín gira en seco. | Rompe el arco con cuidado (una ligera vibración en la parte superior sobre nieve en polvo suelta; en caso contrario, ábrelo y despeja la zona) y, a continuación, soluciona la causa. |
| Ratholing: | Solo un estrecho canal situado por encima de la salida se vacía, mientras que el polvo se adhiere a las paredes. | El nivel desciende en una columna y luego se estanca; las paredes parecen estar recubiertas. | Cierra el agujero desde arriba; a continuación, ajusta el ángulo de la pared y dale el acabado. |
| Aglomeración: | El polvo forma depósitos endurecidos y en capas en las paredes y en el cono. | Desaceleración progresiva a lo largo de los días; grumos en el producto. | Decapa y limpia; a continuación, controla la humedad y los residuos. |
| Lavado (inundación): | El polvo pierde su estructura y se derrama sin control. | Desbordamientos y derrames; sobrellenado por peso. | Desairear o compactar ligeramente; comprobar que la velocidad del tornillo sinfín sea la adecuada. |
Los errores costosos se producen al confundir un fallo con otro. Si añades vibración a un problema de «ratholing», lo que haces es esparcir más polvo por las paredes. Si ejerces presión sobre un problema de «flushing», estás construyendo el «bridge» del mañana. Confundir el «flushing» con el «bridging», por ejemplo, lleva a la gente a compactar un polvo que ya estaba demasiado aireado para sostener un arco. La taxonomía no es algo académico; determina qué palanca hay que accionar (Revista «Processing», 2023).
También hay una forma correcta y otra incorrecta de pasar los próximos treinta minutos. La forma incorrecta queda reflejada en un hilo de debate en r/AskEngineers. Un ingeniero de planta describe allí cómo los operarios huran una tolva con una varilla, mientras que los golpeadores neumáticos se rompen por sí solos aproximadamente una vez a la semana y la humedad no deja de agravar el apelmazamiento (r/AskEngineers, 2025). Los golpes con el martillo abollan el acero inoxidable, y cada abolladura se convierte en un saliente que da lugar al siguiente arco. El uso de varillas aumenta el riesgo de contaminación en una zona de contacto con alimentos. Los proveedores de servicios de adaptación in situ estiman que el coste de un incidente grave supone entre 30 y 60 minutos de limpieza y reajuste (Maquinaria de envasado Uniflow, 2026). También señalan que los errores de peso superan los ±2% cuando un puente parcial priva de alimentación al tornillo.
Esas cifras explican por qué merece la pena romper con el reflejo de «arreglar primero». Un diagnóstico claro y una respuesta serena solo llevan unos minutos. El hábito de dar martillazos cuesta esos mismos minutos en cada turno y, sin que nos demos cuenta, empeora la geometría. La solución definitiva se encuentra un nivel más abajo, en el polvo, la tolva y los herrajes que rodean la entrada.
Lo que cuesta un puente mal interpretado
30-60 min
para borrar y reiniciar tras un puente grave
±2%+
desviación del peso de relleno mientras un puente parcial priva de material al tornillo
Cifras facilitadas por los proveedores de modernización sobre el terreno, 2026.
Dónde se resuelve realmente el problema del puente: polvo, geometría y ayuda activa
El «bridging» rara vez tiene una única causa, por lo que las soluciones milagrosas suelen resultar decepcionantes. Piensa en tres niveles en los que se puede abordar el problema: cómo se comporta la pólvora, la forma del recipiente y qué dispositivo de ayuda activa se instala en la entrada. Aborda estos aspectos en ese orden y se conseguirá que la mayoría de las máquinas puedan procesar una pólvora difícil.
Cinco propiedades del polvo que te preparan para el «bridging»
La finura encabeza la lista: cuanto más pequeñas son las partículas, mayor es la superficie de contacto y mayor la fricción entre partículas por gramo. La higroscopicidad actúa como acelerador; las mezclas que contienen azúcar, la leche en polvo y las mezclas de especias absorben la humedad del aire y ganan resistencia como material para arcos a lo largo de un turno. Las partículas irregulares se entrelazan como en una mampostería de escombros, en lugar de deslizarse como canicas. Los polvos de baja densidad aparente se compactan formando estructuras sorprendentemente estables, ya que hay muy poco peso que ejerza presión hacia abajo para romper el arco. Y la variación de humedad entre lotes explica la clásica queja de que la máquina “funcionaba bien la semana pasada”: la misma máquina, pero con un polvo más húmedo.
Las medidas relacionadas con los materiales son económicas y conviene aplicarlas en primer lugar. Criba los aglomerados antes de la tolva, mezcla los lotes para normalizar la humedad y el tamaño de las partículas, y rechaza los lotes entrantes que no superen el control de humedad. Ninguna de estas medidas afecta a la máquina, pero todas ellas modifican su comportamiento.
Geometría de la tolva: la solución que no supone ningún coste adicional tras la puesta en marcha
El cono estándar de 60 grados, adecuado para gránulos, suele ser demasiado poco profundo para las partículas finas cohesivas. Por eso, las guías de adaptación recomiendan ángulos de entre 70 y 75 grados para esos polvos, o un diseño de flujo másico en lugar del flujo en embudo (Maquinaria de envasado Uniflow, 2026). Las esquinas internas afiladas retienen el polvo y forman tapones, por lo que las esquinas se redondean y las soldaduras se pulen hasta quedar lisas. El tamaño de la salida supone un verdadero dilema. Debe ser lo suficientemente grande como para contrarrestar el arco, pero no tanto como para que se vea afectada la precisión de la dosificación, ya que el sinfín mide lo que le suministra la salida.
El mito más arraigado
Una salida más grande no garantiza necesariamente que se produzcan menos puentes. Un tamaño excesivo puede hacer que el flujo sea menos constante y afectar a la precisión del peso de llenado. La geometría funciona adaptando el recipiente al polvo, no forzando la abertura a la fuerza.
Ayuda activa: agitadores, vibradores y aire
El dispositivo activo más útil para los polvos finos y cohesivos es un agitador de giro lento que llegue hasta la zona de entrada. Ahí es donde se forma el arco, y donde una paleta corta instalada de fábrica nunca llega. Los vibradores son la opción más habitual a la hora de comprar y el error más común. En el caso de los polvos granulares y de flujo libre, ayudan en ocasiones; en el caso de los polvos finos y cohesivos, pueden compactar aún más el material del arco y agravar el problema (Maquinaria de envasado Uniflow, 2026). La fluidización consiste en inyectar un poco de aire en el polvo y resulta adecuada para aquellos polvos que presentan un comportamiento deficiente, principalmente porque son demasiado ligeros para fluir. Algunos sistemas de contenedores IBC y silos lo incluyen como equipamiento de serie precisamente por ese motivo (Visval, 2026). Hay otro elemento que suele pasarse por alto justo debajo de la tolva: el tornillo de alimentación que abastece al sinfín dosificador. Si se le da demasiado material, se compacta la zona de entrada; si se le da muy poco, el sinfín vibra entre un llenado y otro. Ajustar esas velocidades elimina discretamente una de las causas ocultas.
La versión sin rodeos: “basta con añadir un vibrador” es la solución que más probabilidades tiene de fallar. “Es que el polvo es de mala calidad” es la excusa que más suele utilizarse para ocultar un problema de geometría que se solucionaría con un cambio en el plano. Los profesionales sobre el terreno informan de que la mayoría de los casos de formación de puentes pueden solucionarse o reducirse drásticamente mediante ajustes en los equipos y los procesos, en lugar de culpar al material (Maquinaria de envasado Uniflow, 2026).
Empareja la contramedida con el polvo y descubre dónde falla
| Tipo de polvo | Geometría preferida | Ayuda activa preferida | Dónde falla este enfoque |
|---|---|---|---|
| Gránulos de flujo libre: | Normalmente basta con un cono estándar de 60 grados. | Es aceptable que se produzcan vibraciones ocasionales. | Las esquinas afiladas o el exceso de llenado pueden hacer que incluso un material de flujo libre se atasque. |
| Polvos finos de cohesión media: | Cono más pronunciado (de 70 a 75 grados), esquinas redondeadas y soldaduras pulidas. | El agitador lento llega a la zona de entrada. | Si no se controla la humedad, incluso una geometría correcta acaba deformándose. |
| Polvos higroscópicos de fuerte cohesión: | Diseño de flujo másico; tapas de tolva herméticas; aire de impulsión deshumidificado. | Agitador en la entrada y control de humedad. | Una humedad ambiental superior al límite de tolerancia del polvo daña el hardware; esto se convierte en un problema para la sala. |
| Polvos ligeros de baja densidad aparente: | Tornillo de paso amplio y ranura poco profunda para limitar la compactación. | Fluidización suave en lugar de vibración. | La vibración compacta estos polvos; una fluidización excesiva hace que se deslicen. |
Fíjate en lo que tienen en común los elementos de la columna de la derecha: el hardware no puede superar los límites de una sala sin control. Ese es el límite de esta estación, y la razón por la que la siguiente trata sobre cifras con las que puedes contar cada día.
Levapack adapta la geometría de la tolva, el alcance de la agitación y el control de la alimentación a tu polvo, en lugar de utilizar los valores predeterminados del catálogo, y fabrica la máquina según esas especificaciones.
Elige la máquina adecuada para tu tipo de nieveLas bandas diarias que siguen tendiendo puentes
Hay dos factores que determinan en gran medida la evolución semana a semana, y ambos dependen de las condiciones de la sala, no de la máquina. El primero es la humedad. Para la mayoría de los alimentos en polvo, mantener la zona de producción entre una humedad relativa de 40% y 55% hace que la aglomeración higroscópica sea lo suficientemente lenta como para poder controlarla. Los productos muy higroscópicos también requieren tapas de tolva herméticas y aire de alimentación deshumidificado. Las semanas de verano merecen una ronda de comprobaciones adicionales, ya que una máquina que funcionaba bien en marzo puede empezar a formar arcos en julio sin que haya cambiado nada más.
La segunda cifra corresponde al nivel de la tolva. Mantén la tolva llena entre aproximadamente 40% y 70% durante la producción, con un sensor de nivel que cierre el bucle del alimentador de relleno (Maquinaria de envasado Uniflow, 2026). Ambos extremos causan problemas: una tolva llena compacta el polvo en la entrada, y una casi vacía alimenta de forma irregular y corre el riesgo de que se formen puentes parciales. Una presión de cabeza constante proporciona al sinfín un agarre constante, lo que se traduce posteriormente en pesos de llenado más estables.
Entre un lote y otro, la limpieza es, en realidad, una medida de prevención encubierta. Los residuos que quedan en las paredes de la tolva y en las espiras del sinfín son el núcleo cristalino que da lugar a la formación de arcos en la siguiente tanda. En cada cambio de producto es imprescindible realizar un desmontaje completo y una limpieza a fondo, prestando especial atención a la zona de salida. Las operaciones en las que se procesan muchas referencias (SKU) en la misma máquina corren el mayor riesgo, ya que los cambios de producto son frecuentes por su propia naturaleza.
Lista de comprobación diaria para evitar la formación de puentes
- Mantenga la humedad relativa de la sala entre el 40 y el 55%; los polvos muy higroscópicos también requieren tapas herméticas en las tolvas y aire de alimentación deshumidificado.
- Mantén la tolva 40-70% llena, de modo que el sensor de nivel cierre el circuito de rellenado.
- Desmontar completamente y limpiar a fondo en cada cambio; raspar la zona de salida hasta dejarla limpia.
- Ajusta la velocidad del tornillo de alimentación a la del sinfín dosificador.
- Antes de la puesta en marcha, hay que determinar quién es responsable de la humedad derivada del enjuague de las latas y de las condiciones climáticas de la sala.
Hay una observación importante que hay que tener en cuenta más allá de esa lista de comprobación: el enjuague de las latas vacías introduce agua y humedad, el clima de la sala depende de alguien y es necesario ajustar las velocidades de alimentación. Quién es responsable de cada uno de esos aspectos es una cuestión que se aborda durante la puesta en marcha, y resulta mucho más económico plantearla antes de la orden de compra que después. Para eso sirve la siguiente estación.
Analiza las especificaciones antes de comprarlo: la solicitud de presupuesto «anti-bridging» y la prueba de aceptación
Todo lo anterior tiene una versión de compra. Cada elección de hardware que determina si se producen puentes de polvo (ángulo del cono, alcance del agitador, tamaño de la salida, control de nivel, acabado superficial) se fija en la fase de diseño. Esto hace que la fase de consulta sea el momento más económico para evitar la formación de puentes, y que la solicitud de presupuesto sea el documento adecuado para ello.
Las seis líneas que debe incluir tu solicitud de presupuesto
Redacta la consulta en torno a seis puntos. En primer lugar, la agitación: especifica la forma y exige que llegue a la zona de entrada del sinfín, no que se limite a remover la mitad superior del cono. En segundo lugar, el ángulo del cono: describe al proveedor el comportamiento de tu polvo y pregúntale qué ángulo y salida utiliza su diseño para ello. En tercer lugar, el control de nivel: un sensor de nivel con rellenado en bucle cerrado, de modo que se mantenga el rango de 40% a 70%. En cuarto lugar, precisión y caudal conjuntos: solicite que se garantice la tolerancia de dosificación con estabilidad de caudal, no solo en un banco de pruebas con un polvo fácil de manejar. En quinto lugar, superficies de contacto: calidad del material, acabado interno y tratamiento de soldaduras que no deje rebordes. En sexto lugar, diseño de cambio de formato: desmontaje sin herramientas para que la rutina de limpieza de la sección anterior se lleve a cabo realmente.
La solicitud de presupuesto contra el «bridging», en seis líneas
- Sistema de agitación que garantiza el alcance hasta la zona de entrada del sinfín.
- El ángulo del cono y el tamaño de la salida se adaptan a tu polvo, no a los valores predeterminados del catálogo.
- Sensor de nivel con rellenado en bucle cerrado.
- Tolerancia de dosificación garantizada junto con la estabilidad del caudal.
- Tipo de material de contacto, acabado interno y tratamiento de las soldaduras.
- Desmontaje sin herramientas para la limpieza entre turnos.
A modo de referencia sobre qué preguntar: algunos fabricantes indican una precisión de dosificación nominal de ±1 g y fabrican las piezas en contacto con el producto con acero inoxidable 304 o 316 de grado alimentario de 2 mm de espesor (Levapack, 2026). Los mismos fabricantes someten cada máquina a más de 100 ciclos de prueba consecutivos antes de su envío, y concluyen el proceso con una prueba en vacío de 48 horas y un vídeo de la prueba. Ese nivel de detalle publicado es lo que se espera de una buena respuesta a esta solicitud de presupuesto, independientemente de a quién se le compre.
Pruebas de aceptación: tu polvo, tus cifras
Una demostración con el polvo estándar del proveedor demuestra que la máquina funciona con dicho polvo. La aceptación implica una prueba continua con su propio polvo, con su peso de llenado y en su envase. Durante la prueba, hay tres datos importantes: cuántos casos de puente se producen, cuánto tiempo tarda en resolverse cada uno y en qué medida varía el peso de llenado. Solicite el protocolo de prueba por escrito y un vídeo de las pruebas, para que los resultados queden registrados más allá del ciclo de ventas.
La única cláusula que conviene recordar
El proveedor debe someter tu polvo a una prueba continua y, a continuación, facilitarte por escrito los datos relativos al recuento de puente, el tiempo de depuración y la variación de peso.
01
Recuento de puentes
arcos durante la carrera
02
Hora de salida
minutos para restablecer el flujo
03
Desviación del peso
desviación respecto al peso de llenado
Reacondicionar o sustituir: el orden de decisión
Cuando la máquina actual es el «paciente», evalúa por orden. Empieza por los parámetros diarios, ya que corregir la humedad y el nivel no supone prácticamente ningún coste. Pasa luego a las modificaciones geométricas: insertos cónicos más pronunciados, un agitador más largo, esquinas redondeadas. Solo entonces plantéate cambiar de máquina. La adaptación es realmente viable, y los proveedores sobre el terreno documentan casos en los que lo ha sido. Sin embargo, hay que interpretar sus cifras teniendo en cuenta su contexto: una línea de proteína en polvo de la que se informó registraba entre 3 y 5 casos de puente por turno, con una variación de la precisión de ±1,81 TP3T antes de la adaptación (Maquinaria de envasado Uniflow, 2026). Tras la modernización, funcionó prácticamente sin incidencias, con valores que oscilaban entre ±0,31 TP3T y ±0,41 TP3T. Es un dato útil y, al mismo tiempo, una admisión de lo que tuvo que soportar el comprador al principio. En una nueva adquisición, la solicitud de presupuesto de seis líneas más la prueba de aceptación es la forma en que se paga por adelantado esa «matrícula».
El aspecto empresarial del «flow»
Las cuentas de producción son implacables una vez que se multiplican las cifras que aparecen al principio de esta página. Un puente completo lleva entre 30 y 60 minutos; un puente parcial hace que los pesos se desvíen más allá de ±2%. Cualquiera de las dos opciones, unas cuantas veces a la semana, va mermando silenciosamente el margen que prometía un precio más bajo de la máquina. Una máquina que es “barata” y a la que luego hay que añadir vibradores y marcas de martillo rara vez resulta barata al final del año.
Por eso la cláusula de aceptación es un filtro de proveedores y no solo un guion de pruebas. Un proveedor que acepta utilizar tu pólvora, comparte los protocolos de prueba de fábrica y firma los resultados de aceptación está valorando el riesgo de forma honesta. Un proveedor que solo te ofrece una velocidad nominal basada en una pólvora de catálogo te está vendiendo el privilegio de convertirte en su caso de estudio de adaptación.
Para los distribuidores e integradores de sistemas, esta misma lógica va un paso más allá. Cuando un cliente pregunta si su mezcla de proteínas se integrará en la línea propuesta, el distribuidor que responde mencionando el ángulo del cono, el alcance de la agitación y el control de nivel está vendiendo un proyecto. El que responde con un folleto está vendiendo una simple máquina. Las preguntas de esta página, formuladas en voz alta y desde el principio, marcan la diferencia.
Si quieres que la geometría de la tolva, la agitación y el control de nivel se adapten a tu propio polvo desde el principio, Levapack fabrica máquinas de llenado de polvo a medida y graba un vídeo de prueba de cada ciclo de aceptación.
Realiza la prueba de aceptación de tu polvo
La geometría de la tolva, el alcance de la agitación y el control de nivel se adaptan a tu polvo y se comprueban mediante un vídeo de prueba antes de que se envíe la máquina.
Solicita un presupuesto a medidaReferencias
- Uniflow Packaging Machinery. “Formación de puentes de polvo en las llenadoras de tornillo sinfín: 8 causas fundamentales y soluciones probadas sobre el terreno”. 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “¿Cómo solucionar la descarga lenta de un transportador de tornillo?”. 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Revista Processing (Hapman). “Comprensión de los fenómenos de ”rat holing» y «bridging» en la alimentación de polvos a granel». 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Superar los problemas de formación de puentes en los polvos mediante la fluidización”. 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL