
El primer lote tenía buen aspecto en la mesa de trabajo: cuarenta tarros de plástico de mantequilla de cacahuete, con las tapas enroscadas a mano y las etiquetas bien colocadas. Dos días después, la caja de envío revelaba una realidad muy diferente. Una tapa se había aflojado, el aceite se había deslizado por la pared del tarro y todo el pedido olía igual que el interior del paquete. La receta no tenía ningún fallo. El tarro nunca llegó a sellarse del todo.
Esta guía viene a cubrir esa brecha que existe entre “la tapa está puesta” y “el tarro está sellado”. Recorre todo el proceso: qué es lo que mantiene cerrado un tarro de plástico desde el punto de vista estructural, cómo funciona y cómo falla cada método de sellado, en qué casos el sellado manual deja de ser suficiente, qué características técnicas del equipo son importantes y cómo verificar y calcular el coste de toda la decisión.
¿Qué mantiene cerrado un tarro de plástico?
Antes de nada, una pequeña aclaración. Si tu problema es un tarro agrietado o un agujero en la pared, lo que necesitas es un adhesivo o una reparación con epoxi, y esta guía no te servirá de mucho. Lo que viene a continuación trata sobre el sellado hermético: conseguir que la unión entre el cuello del tarro y su tapa resista el aire, la humedad y el transporte.
Todos los tarros de plástico que hay en una estantería se cierran mediante una de estas cinco estructuras.
Un cierre de rosca continua es la típica tapa de rosca. Las roscas de la tapa encajan con las roscas moldeadas en el cuello del frasco, y una junta o revestimiento interior de la tapa se presiona contra el borde de la boca del frasco. Los frascos de mantequilla de cacahuete, los de suplementos y la mayoría de los frascos de plástico aptos para uso alimentario pertenecen a esta categoría.
Un cierre a presión no tiene rosca. Un reborde moldeado en la tapa se encaja bajo una brida situada en el cuello del frasco y se sujeta por ajuste a presión. Los frascos de cannabis a prueba de niños y muchos frascos de cosméticos funcionan de esta manera.
Un cierre con revestimiento añade un tercer elemento. En el interior de la tapa hay un revestimiento, a menudo un laminado de papel de aluminio, que se adhiere al borde del frasco —liso como el cristal— tras el sellado por inducción, o se presiona para fijarlo como una almohadilla sensible a la presión. Esto es lo que le da ese aspecto de «a prueba de manipulaciones» y garantiza el cierre hermético en los envases de venta al por menor.
Una banda termorretráctil no cierra el frasco en absoluto. Se trata de una funda de plástico que se coloca sobre la tapa y el cuello y que se contrae con el calor, y su función es servir de prueba: cualquiera que quiera abrir el frasco tiene que romperla primero.
El sellado térmico directo, en el que se suda una lámina sobre la boca del tarro, existe, pero es poco habitual a escala de tarros en el caso de los plásticos y se utiliza más en las líneas de envasado con lámina que en las de tarros.
¿Qué tipo de tapón tiene tu tarro?
- Roscas en el interior de la tapa: cierre de rosca continua
- La tapa encaja sobre un reborde: cierre a presión
- Se ve un disco de papel de aluminio dentro de la tapa: cierre forrado
- Funda de plástico alrededor del tapón y el cuello: banda retráctil
- Sin tapa alguna, con una lámina soldada: sellado térmico directo
Ten en cuenta también el material del frasco: el PET, el PP o el HDPE determinan con qué revestimientos y juntas se adhieren mejor.
Los trucos caseros se sitúan en los márgenes de este panorama. El método de enlatado al baño maría depende de una tapa metálica y del chasquido audible que se produce al crearse el vacío, algo que los tarros y tapas de plástico simplemente no ofrecen. El aire caliente de un secador de pelo o la cera derretida pueden parecer un sellado ante la cámara, pero ninguno de los dos controla la temperatura en la boca del tarro, ninguno produce una barrera verificable y ninguno debe acercarse ni remotamente a un tarro que se pretenda vender. Son trucos de conservación, no sellados.
Cómo se forma realmente cada sello
Conocer la familia de cerraduras no es lo mismo que saber por qué se mantiene cerrada o por qué tiene fugas. Son tres los mecanismos que realmente hacen el trabajo.
La compresión mecánica es el sistema predeterminado de las tapas de rosca. La junta o revestimiento interior de la tapa se deforma contra el borde de la boca del tarro, y el par residual generado al apretar mantiene la presión de contacto. La eficacia del sellado depende de dos factores: de lo plana y limpia que esté la boca del tarro, y de cuánto par se haya aplicado realmente a la tapa. Un par excesivo agrieta las tapas de plástico o daña la rosca; un par insuficiente hace que la junta apenas entre en contacto.
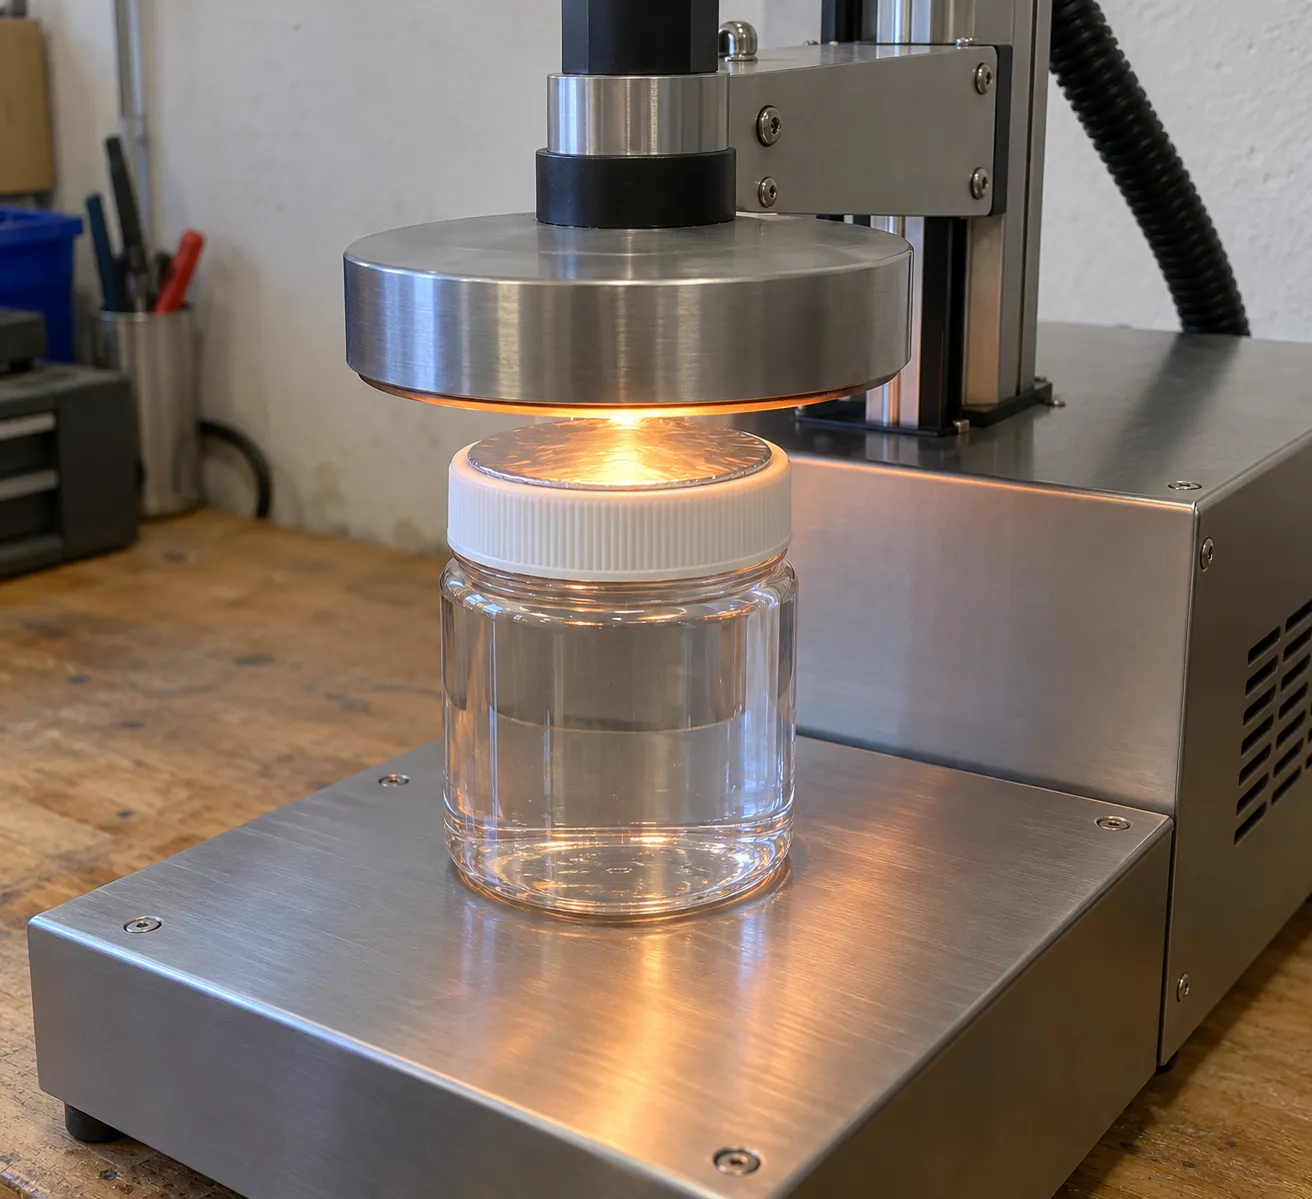
El sellado por inducción se aplica a las tapas con revestimiento interior. La capa de papel de aluminio del revestimiento interior se calienta en un campo electromagnético, el recubrimiento polimérico del revestimiento se funde y dicho polímero se fusiona con el borde del frasco mientras la tapa ya está enroscada. El resultado es una barrera hermética de una sola pieza que, además, sirve como indicador de manipulación. Es un proceso sin contacto y rápido, y es lo que confiere a casi todos los frascos de suplementos o salsas que se venden al por menor su aspecto de papel de aluminio.
El ajuste por contracción es un proceso mecánico, pero a nivel del envase. El calor hace que la banda se contraiga de forma uniforme alrededor de la tapa y el cuello. Por sí sola, no aporta ninguna barrera; lo que aporta es un indicador de manipulación y cierta resistencia a la manipulación indebida.
Aquí está la parte que confunde a la gente. Un tapón de rosca sin revestimiento es una protección contra el polvo, no un cierre hermético. Y un tapón con revestimiento que nunca se haya sellado por inducción sigue siendo solo una protección contra el polvo, porque el revestimiento no sirve de nada hasta que se adhiera. Por eso, tanto “lo apreté muy fuerte” como “venía con un revestimiento de aluminio” no son argumentos válidos para demostrar que está bien sellado.
El plástico también oculta el problema. La tapa metálica de un tarro de conservas te indica que se ha sellado con un chasquido audible cuando el vacío la empuja hacia abajo. Las tapas de plástico no dan ninguna señal, por lo que un tarro que haya tenido fugas durante todo el transporte puede parecer idéntico en la estantería a uno que sí se haya sellado. Hay tres causas de fallo que abarcan la mayoría de los casos reales: un revestimiento incorrecto o ausente para el material del tarro, una película de producto en el borde del tarro donde debe adherirse el revestimiento, y un par de apriete ajustado a ojo en lugar de según los parámetros establecidos. No todas las composiciones químicas de los revestimientos se adhieren igual de bien al PET que al PP, por lo que cualquier cambio en el material del frasco requiere replantearse la cuestión del revestimiento.
Para la verificación no hace falta un laboratorio. Dale la vuelta a una muestra durante un minuto. Fíjate en si el revestimiento está bien adherido a todo el borde. En cualquier producto que vendas, realiza una pequeña prueba de vacío o de presión en unos cuantos frascos de cada lote si el producto es sensible. Ninguna de estas medidas es complicada, y todas ellas detectan lo que no se puede apreciar con la yema del dedo.
Los límites de los cierres también varían según el tipo de lata y de tapa, razón por la cual las normas de inspección en el sector regulado del enlatado de alimentos se establecen por tipo de envase, en lugar de como una prueba universal. La guía de inspección de la FDA para alimentos enlatados de baja acidez trata el cierre como un elemento de inspección independiente precisamente por este motivo (Administración de Alimentos y Medicamentos de EE. UU., 2014).
Un sello falso tiene el mismo aspecto que un sello. «Apretado» no significa «sellado»: si no hay revestimiento, no hay barrera; si hay revestimiento pero no está adherido, no hay barrera; si hay una película de producto en el borde del frasco, no hay adherencia. Compruébalo invirtiendo el frasco, inspeccionando el borde o realizando una prueba de vacío, nunca por cómo se nota la tapa al tacto.
Cuando el sellado manual deja de ser suficiente
El sellado manual y el sellado a máquina no son dos variantes de un mismo trabajo. Se trata de dos modos de funcionamiento distintos, y la pregunta que hay que plantearse es cuál de ellos ha quedado relegado sin que te hayas dado cuenta debido al volumen de tus pedidos.
El verdadero límite del sellado manual
Un operario especializado en el cierre manual mantiene un rendimiento constante durante un tiempo, pero luego deja de hacerlo. La fuerza de apriete, que se aplica a ojo, varía a lo largo del turno; las arandelas presionadas a mano sellan bien en el centro pero fallan en los bordes, y la producción máxima ronda, en el mejor de los casos, unos pocos frascos por minuto, lo que supone unos cientos de frascos por turno una vez descontadas las tareas de llenado, limpieza y embalaje. A esa escala, el sellado manual con tapones revestidos y una sencilla herramienta de inducción manual es una solución válida, no una solución de compromiso.
La base de todo ello es el cumplimiento normativo. La mayoría de los canales minoristas, desde los mercados online hasta las cadenas de farmacias, consideran que la protección contra la manipulación es un requisito imprescindible, y un cierre con revestimiento y sellado es la forma más económica y fiable de garantizarla. La estabilidad en el lineal es una cuestión aparte que el simple sellado nunca resuelve: la acidez, el tratamiento térmico y la refrigeración forman parte del proceso de fabricación de su producto y, en EE. UU., dependen de una autoridad reguladora para los alimentos acidificados y de baja acidez. La función del cierre es mantener el frasco cerrado. No puede convertir un producto inseguro en seguro.
Cinco señales de que es hora de mudarse
Las cinco señales, por orden
- 1Las quejas por repetición de trabajos o fugas se producen más de una vez al mes
- 2El volumen diario supera, aproximadamente, la cifra de mil jarras
- 3Un canal solicita por escrito pruebas de manipulación
- 4El siguiente producto es un líquido, un polvo o un producto sensible al oxígeno
- 5Las horas de trabajo manual, con una tarificación justa, superan la depreciación de la maquinaria
Presta atención a estos aspectos en el orden en que suelen surgir. Las quejas por retrabajos o fugas se producen más de una vez al mes. El volumen diario supera aproximadamente la barrera de los mil frascos, punto en el que un segundo par de manos cuesta más que el pago de una máquina. Un distribuidor solicita por escrito pruebas de que el envase no ha sido manipulado. Tu próximo producto es un líquido, un polvo o cualquier sustancia sensible al oxígeno, y el coste de un lote defectuoso supera ahora el coste del equipo. O simplemente se invierte la ecuación: las horas diarias de taponado manual, valoradas de forma realista, superan la amortización de una máquina básica.
Cómo es el primer salto de nivel
La escalera tiene tres peldaños antes de llegar a una línea de producción completa, y la mayoría de los pequeños productores necesitan precisamente uno de ellos.
Sellado manual frente a semiautomático frente a automático
| Configuración | Resultado realista | Coherencia | Con capacidad de detección de manipulaciones | Se adapta cuando |
|---|---|---|---|---|
| A mano (tapas con revestimiento, herramienta de inducción manual) | Unos cuantos frascos por minuto | Depende del operador | Sí, con cuidado | Volumen de puesta en marcha y de canal secundario inferior a unos pocos cientos de tarros al día |
| Máquina semiautomática | Entre 10 y 20 tarros por minuto, dependiendo del modelo | Par de apriete o costura ajustados por la máquina | Sí, así está concebido | Aumento de los pedidos, cambios frecuentes de frascos, un solo operario |
| Máquina automática | Decenas de tarros por minuto, dependiendo del modelo | Se configura una vez y se supervisa | Sí, así está concebido | Un volumen diario constante y la dotación de personal que necesitas fuera de la mesa de taponado |
Una máquina semiautomática requiere que una persona coloque cada tarro, pero es la máquina la que aplica el par de apriete o realiza el sellado, lo que elimina la desviación que el taponado manual no puede evitar. Una máquina automática incorpora la alimentación de tapones y la manipulación de tarros, y justifica su espacio cuando la mano de obra dedicada al taponado se convierte en el cuello de botella. El peldaño adecuado viene determinado por tus cinco señales, no por la ambición, y subir un peldaño antes cuesta menos que subir dos peldaños después.
Elegir el equipo en función del frasco y la tapa
“El término ”máquina selladora» no se refiere a un único producto. La forma más rápida de malgastar el presupuesto es comprar una máquina antes de anotar cuáles son exactamente el frasco y la tapa que vas a utilizar. Sigue los cuatro pasos en el orden indicado.
Paso 1: deja que el cierre elija el proceso
La familia de cierres que has identificado en la primera sección se corresponde directamente con una familia de máquinas. Esta es la única tabla que determina todo lo que viene a continuación.
Tipo de cierre según la familia de máquinas
| Tapa para tu tarro | Proceso de sellado | Familia de máquinas | El parámetro más importante |
|---|---|---|---|
| Tapón de rosca, sin revestimiento | Control del par | Máquina tapadora de rosca (cabezal de husillo o servo) | Rango de diámetros de tapón y ajuste del par de apriete |
| Tapón de rosca con lámina protectora | Apretar y, a continuación, unir por inducción | Tapadora de rosca y selladora por inducción | Rango de diámetros de la boca del frasco y compatibilidad con el revestimiento |
| Tapa a presión | Fuerza de presión | Taponadora de cierre a presión (cabezal de presión o cinta transportadora) | Rango de altura de los frascos y ajuste de la prensa |
| Tapa metálica en una lata de material compuesto o plástico | Doble costura | Lata con cierre | Juego de mandril y rodillo adaptado al diámetro y la altura de la lata |
Las medidas se indican en la misma tabla. Una selladora por inducción típica cubre diámetros de boca de tarro que oscilan aproximadamente entre 50 y 121 mm en un modelo concreto, y una taponadora servoaccionada habitual admite diámetros de tapón de entre unos 35 y 100 mm con alturas de tarro de aproximadamente 38 a 300 mm, aunque cada rango depende del modelo concreto y debe confirmarse con su tarro real. Una selladora automática disponible en el mercado, cuya capacidad según el fabricante oscila entre 20 y 55 latas por minuto, indica claramente que la velocidad real depende del material, el tamaño y el contenido de las latas. Esa honestidad es el estándar que hay que exigir en cualquier presupuesto.
Pasos 2 y 3: lee correctamente la velocidad y las reivindicaciones auxiliares
La velocidad nominal es un dato de laboratorio; tu rendimiento real es la velocidad nominal menos los tiempos de cambio, la estación más lenta y la tasa de rechazo. Pide a todos los proveedores que indiquen el rendimiento con tu frasco, tu tapón y tu producto, en sus propias instalaciones, no con un frasco de demostración.
A continuación, decide con sinceridad si necesitas control de la atmósfera. El vacío o el lavado con nitrógeno prolongan la vida útil de los productos sensibles al oxígeno, y en máquinas bien especificadas esto es cuantificable: las líneas de sellado con lavado de nitrógeno pueden mantener el oxígeno residual en porcentajes bajos, de un solo dígito, en productos como frutos secos y polvos. El café, los frutos secos y algunos productos farmacéuticos lo necesitan. La miel y la mantequilla de cacahuete, en su mayoría, no. Pagar por una opción que tu producto no necesita es el clásico ejemplo de compra excesiva.
Los cuatro pasos, por orden
Paso 4: calcula el coste de la sustitución, no solo el de la máquina
Cada formato de sellado se basa en piezas diseñadas para un tipo de tarro concreto: un mandril de sellado, una mesa giratoria y un alimentador de tapas adaptados a un diámetro y una altura determinados; cabezales de taponado adaptados al tamaño de una tapa; y revestimientos internos que se ajustan al borde. Al cambiar el tamaño de los tarros, hay que cambiar un juego de piezas de sellado, y es en el segundo juego donde los presupuestos divergen discretamente. Dos máquinas con precios de catálogo similares pueden llegar a tener una diferencia de miles una vez que se dispone de dos formatos de tarro.
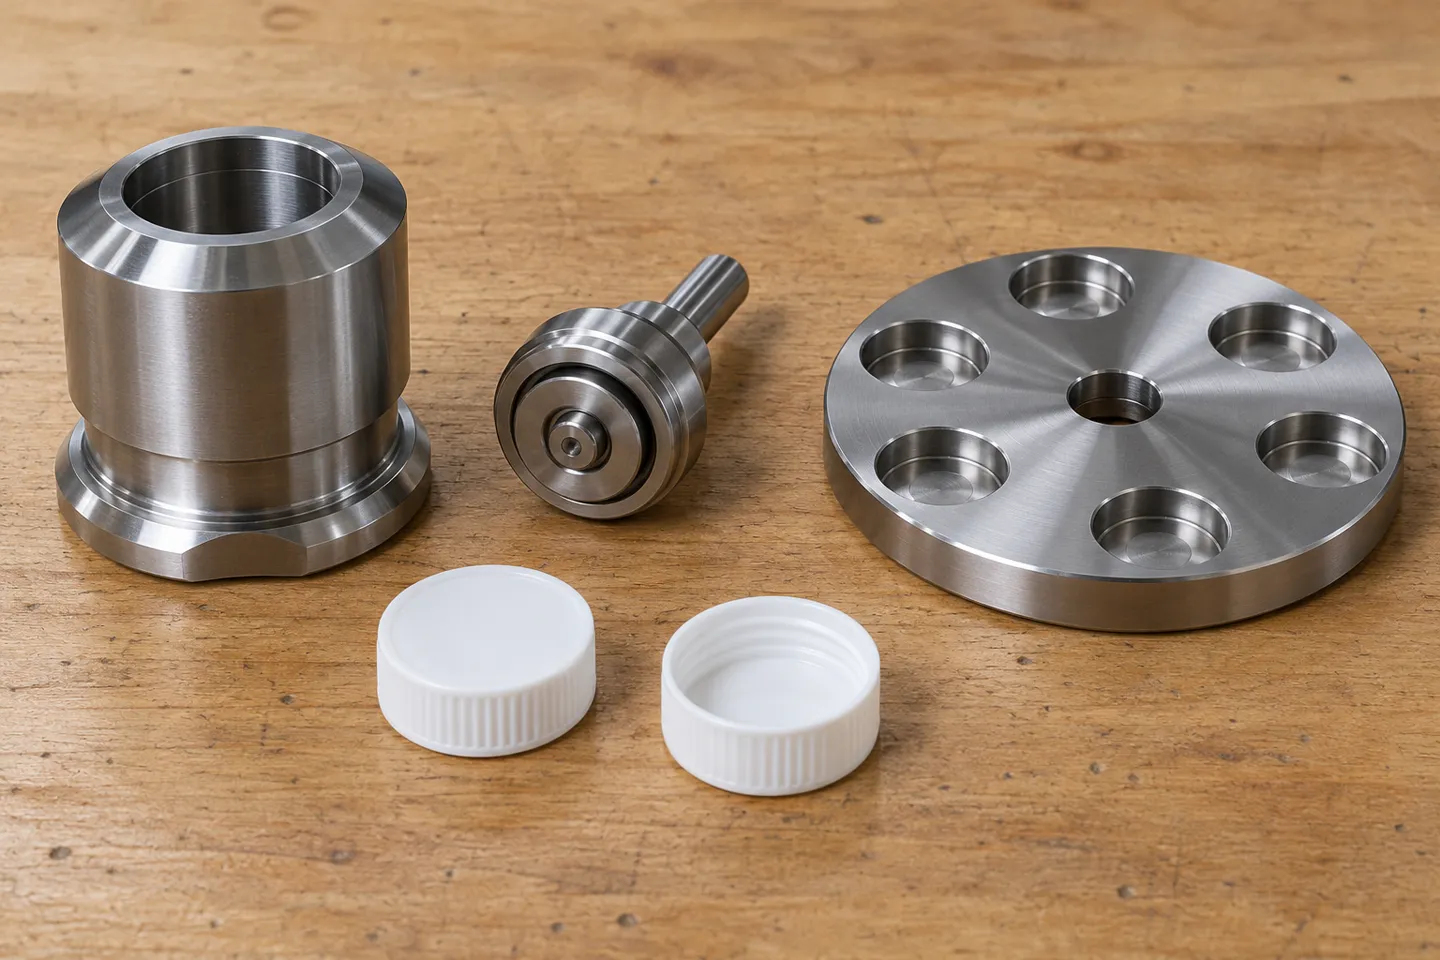
Así pues, la solicitud de información que te permite obtener una cifra real debe incluir cuatro elementos: los planos de los tarros o muestras con las dimensiones del material y el diámetro de la boca, las especificaciones de la tapa, el rendimiento objetivo en tarros por turno y el segundo formato probable en el plazo de un año. Los proveedores que responden con precisión a estas preguntas son los que fabrican ellos mismos las piezas de sellado. Los fabricantes que realizan este trabajo internamente son también aquellos cuyas pruebas de funcionamiento tienen valor, lo cual es fundamental a la hora de decidir a quién comprar.
El paso 4 es la consulta en sí: envía tus planos de los tarros, las especificaciones de las tapas, la producción prevista por turno y el segundo formato que probablemente vayas a utilizar; el presupuesto que te envíen ya incluirá las piezas necesarias para el cambio de formato.
Solicita un presupuesto de sellado¿Quién fabrica estas máquinas?
En este mercado hay tres tipos de vendedores detrás de las máquinas, y no son intercambiables.
Una empresa comercial revende todo lo que figura en su catálogo. Es una buena opción para el abastecimiento de piezas de recambio, pero rara vez controla las piezas de sellado, por lo que el cambio de un tarro se convierte en una negociación con un tercero. Un fabricante general de equipos de envasado cubre el llenado, el etiquetado y el taponado de muchos tipos de envases, lo que resulta útil cuando se compra una línea completa, pero varía mucho en lo que respecta a los detalles del sellado. Un fabricante especializado en el sellado de latas y tarros fabrica la tapa de sellado como su producto principal y, por lo general, mecaniza sus propios mandriles, rodillos y piezas de recambio.
Los indicios fiables de un fabricante de origen auténtico se pueden comprobar en una sola conversación: realizan pruebas de sellado en tus propios frascos y te envían un vídeo, cuentan con certificados que pueden presentar para la familia específica de máquinas, fabrican sus propias piezas de sellado y sus compromisos de asistencia se miden en horas, no en adjetivos. Para un pequeño productor, la adecuación práctica también se refleja en la gama de modelos: una gama que empieza por máquinas semiautomáticas y avanza hasta las automáticas sin cambiar de plataforma te ahorra tener que volver a pasar por la curva de aprendizaje, y disponer de existencias de configuraciones estándar te protege cuando llega un pedido antes de lo previsto.
No hace falta visitar ninguna fábrica para comprobarlo. El vídeo de prueba por sí solo distingue a los constructores de los que se limitan a enviar cajas más rápido que cualquier certificado.
Cómo comprobar si un sello es fiable
La forma más cara de probar una selladora es recibirla y descubrir que tus tarros no encajan en ella. El procedimiento correcto consiste en enviar tus tarros, tapas y una muestra del producto antes de abonar el pago restante, y recibir a cambio un informe de prueba: ajustes, rendimiento obtenido, productos rechazados y un vídeo. Ese informe no es una simple cortesía. Es la base sobre la que se redacta tu contrato de aceptación.
Cada familia de cierres presenta fallos característicos, y para cada fallo existe una prueba correspondiente que puedes realizar en el suelo.
Modos de fallo y las comprobaciones que los detectan
| Proceso | Fallo típico | Comprobación del suelo | Cuándo cambiar de enfoque |
|---|---|---|---|
| Tapas de rosca | Desviación del par, tapas agrietadas, roscas estropeadas | Comprueba el par de apriete de una muestra de cada lote al inicio y tras las pausas; inspecciona las tapas para detectar posibles signos de blanqueamiento por tensión. | Las tapas siguen rompiéndose al aplicar el par de apriete correcto: solicita un ajuste más suave del embrague o un tipo diferente de tapa. |
| Revestimiento de inducción | Revestimiento sin adherir, adherencia parcial alrededor del borde | Despecha un frasco de prueba una vez que se haya enfriado por completo; comprueba que el papel de aluminio esté completamente adherido, no solo en el centro. | La adhesión sigue siendo parcial: comprueba que el borde del frasco esté limpio y que el revestimiento sea compatible con el material del frasco antes de culpar a la máquina |
| Taponado a presión | Tapas sueltas debido a las variaciones de altura | Presiona una muestra colocada boca abajo y presta atención a si se levanta la tapa; mide la altura de los frascos del lote | La variación de altura es demasiado grande: hay que ajustar las especificaciones de los tarros que se introducen, ya que la máquina no puede sellar un objetivo en movimiento. |
| Doble costura | Arrugas y costuras sueltas en las latas compuestas | Visualización de la primera operación y, a continuación, de la segunda; desmontaje de las muestras por tanda | Las arrugas persisten a pesar de que la configuración del rodillo es correcta: hay que revisar la combinación de lata y extremo con el proveedor de envases. |
En la producción, el muestreo es más eficaz que las medidas drásticas. Las comprobaciones visuales a intervalos fijos, una comprobación de inversión o de vacío en unos pocos frascos por ciclo y una prueba de desmontaje o de despegado en las muestras conservadas te proporcionan una curva de defectos mientras aún resulta económico. Las inspecciones de alimentos en conserva de baja acidez en EE. UU. formalizan este ritmo con comprobaciones visuales del cierre a intervalos que no superan los 30 minutos de funcionamiento y pruebas de desmontaje de la doble costura a intervalos que no superan las cuatro horas, un ritmo diseñado para alimentos de baja acidez procesados térmicamente y no como una norma universal (Administración de Alimentos y Medicamentos de EE. UU., 2014). Adapta la cadencia de forma proporcional y vuelve a realizar toda la prueba cada vez que se produzca un cambio significativo: un nuevo proveedor de tarros, un nuevo lote de tapones, una nueva receta con más aceite o ácido.
Ese acta del juicio, junto con una cláusula de aceptación incluida en el contrato, marca toda la diferencia entre una disputa por una fuga que se gana y otra que hay que asumir.
Cuánto cuesta esta decisión a lo largo de un año
El sellado manual evita que dos costes aparezcan en las cuentas: el coste de las repeticiones y la tasa de sustitución debidas a sellados defectuosos, y el límite máximo que impide aceptar pedidos grandes. Una máquina hace que esos costes aparezcan en las cuentas y añade los suyos propios. La comparación objetiva es el total del primer año, y consta de tres partidas.
Cuánto cuesta realmente el primer año
Maquinaria y mercancía, instaladas y puestas en marcha
Piezas de sellado: el juego correspondiente a tu primer formato, más el juego para el que probablemente sea tu segundo formato
Tiempo de inactividad y respuesta: kits de repuestos disponibles en stock, un compromiso de servicio con plazos de respuesta específicos
Cambiar el tamaño de los tarros implica sustituir todo el conjunto de piezas de sellado, no ajustar un dial.
Esa frase resume toda la lección sobre compras: el precio de la máquina te permite adquirir el primer formato, y el catálogo de piezas te permite adquirir todos los formatos posteriores. Un proveedor cuya respuesta a la pregunta sobre el segundo formato sea imprecisa te está ofreciendo un presupuesto para el primer año en el que ha decidido no incluir ese coste.
El libro de cuentas del pequeño productor
Tres aspectos determinan si un presupuesto es serio: si las piezas de sellado las mecaniza la misma empresa que estampa la placa de identificación; si la prueba en tus tarros está incluida, se graba en vídeo y se deja constancia por escrito; y si el tiempo de cambio de formato es una cifra concreta, porque un cambio de formato que se mide en minutos en un diseño de cambio rápido tiene más valor para un pequeño productor con múltiples referencias que otras diez latas por minuto sobre el papel.
El punto de vista del crupier
La misma lógica se aplica un nivel más arriba. Las pequeñas marcas que te piden máquinas, en realidad están planteando dos preguntas: ¿puedo empezar con mi volumen actual? y ¿qué pasa cuando cambie de tarros? Un stock orientado a máquinas de cambio rápido y compatibles con sistemas escalonados responde a ambas preguntas, y los distribuidores que dan respuesta a ambas son aquellos a los que esas marcas vuelven a acudir.
Levapack fabrica máquinas de sellado siguiendo estas mismas directrices: mandriles de sellado, plataformas giratorias y alimentadores de tapas mecanizados según el diámetro y la altura del frasco que nos facilite el cliente; rodillos de sellado adaptados a la hojalata, el PET, el aluminio o los tubos de papel; y cabezales de taponado seleccionados en función de la tapa, de modo que un cambio de formato se reduzca a un simple pedido de piezas en lugar de convertirse en una crisis. Puedes comparar Configuraciones de las máquinas de sellado de latas en respuesta a la consulta de cuatro líneas que aparece más arriba en esta guía. Envíanos tus tarros y tapas y realizaremos la prueba con tus propios envases y la grabaremos en vídeo, de modo que el precintado que figura en tu cláusula de aceptación sea uno que ya hayas visto cómo se hace.
Comprueba que tus propios tarros estén bien cerrados antes de pagar
Envía a Levapack tus tarros, tapas y una muestra del producto: se realizarán pruebas en la máquina que vas a comprar, que se grabarán en vídeo y se documentarán por escrito, de modo que la cláusula de aceptación de tu contrato describa un sellado cuya fabricación ya habrás visto.
Solicitar un sello de pruebaReferencias
- Administración de Alimentos y Medicamentos de EE. UU. “Guía para las inspecciones de fabricantes de alimentos en conserva de baja acidez: Parte 3 – Envases y cierres”. 2014. https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL