
Qué significa realmente el «diseño higiénico»
Una máquina de llenado que procesa decenas de miles de latas al día se inunda de espuma cáustica cada noche. Todo lo que el producto deja atrás, y todo lo que la espuma desprende, tiene que ir a parar a algún sitio. Si la máquina le ofrece un lugar donde esconderse, ningún programa de limpieza conseguirá eliminarlo. Ese es precisamente el problema que el diseño higiénico pretende resolver.
El diseño higiénico significa que el equipo está concebido de tal forma que todas las superficies en contacto con el producto puedan limpiarse eficazmente, los residuos se eliminen por completo y las bacterias no tengan dónde depositarse. La higiene forma parte integrante de la geometría y los materiales, no se aplica posteriormente mediante pulverización. Este artículo trata sobre la maquinaria de procesamiento de alimentos: líneas de llenado, sellado y enlatado en una planta. La higiene en las cocinas de los restaurantes es un tema distinto y no es lo que tratamos aquí.
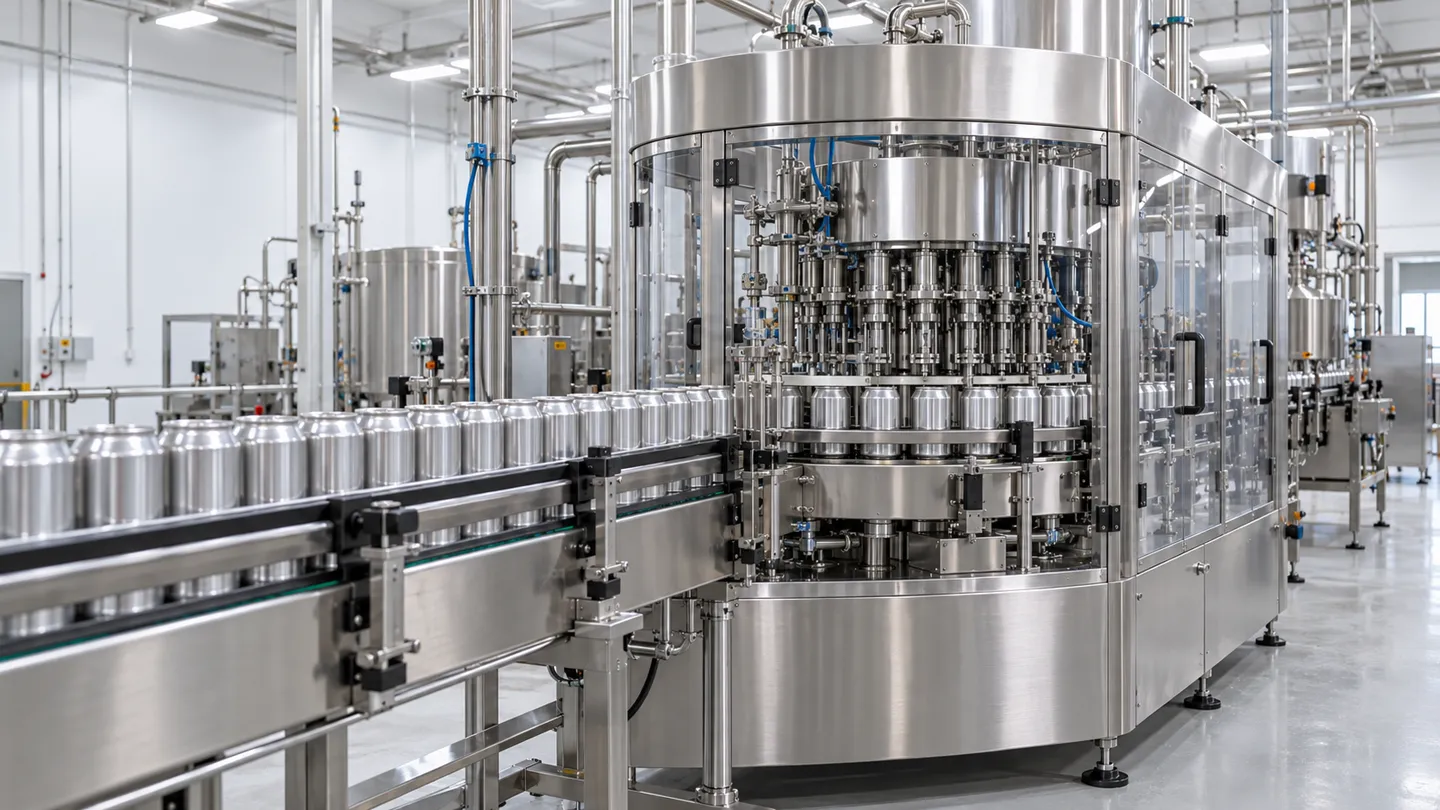
Lo que está en juego es muy concreto. La contaminación microbiana de los alimentos sale cara, y las retiradas del mercado son la consecuencia más costosa de ese problema (Revista de Seguridad Alimentaria, 2003). Un equipo difícil de limpiar también ralentiza cada cambio de producción, alarga cada auditoría y limita de forma imperceptible la velocidad a la que puede funcionar una línea. El control de la contaminación es la razón de ser de esta disciplina; el coste es la razón por la que los compradores deberían prestarle atención.
Esto se sustenta en un marco normativo. En Europa, la norma EN 1672-2 establece los requisitos de higiene y facilidad de limpieza para la maquinaria de procesamiento de alimentos; su título completo es “Maquinaria de procesamiento de alimentos. Conceptos básicos. Parte 2: Requisitos de higiene y facilidad de limpieza” (Normas iTeh, 2020). La norma ISO 14159 aborda de forma más general los requisitos de higiene para el diseño de maquinaria (ISO, 2002). Las directrices de la EHEDG traducen esos requisitos en criterios de diseño verificables. La norma 3-A hace lo mismo con los equipos destinados a la industria láctea en EE. UU. El Reglamento (CE) n.º 1935/2004 regula los materiales que entran en contacto con los alimentos en la UE (Servicio de Investigación del Parlamento Europeo, 2016). Ninguna de ellas es una etiqueta de marketing. Son requisitos de diseño, y se han redactado teniendo en cuenta cuatro puntos clave de un equipo en los que se gana o se pierde la higiene.
Donde la higiene se integra en una máquina: las cuatro capas de diseño
Las listas de principios son fáciles de recitar, pero difíciles de aplicar. La forma más rápida de analizar cualquier cita o constatación de auditoría es situarla en uno de estos cuatro niveles. Cada decisión de diseño higiénico en una máquina de procesamiento se enmarca exactamente en uno de ellos.
| Capa | Qué controla | Lo que cuesta equivocarse |
|---|---|---|
| 1. Materiales | ¿Qué entra en contacto con tu producto y con tus productos químicos de limpieza? | Corrosión, contaminación del producto, incumplimiento de la normativa sobre contacto con alimentos |
| 2. Geometría | Si los residuos y los líquidos pueden acumularse en algún lugar | Lugares de refugio permanentes a los que ningún programa de limpieza puede llegar |
| 3. Ajuste de limpieza | Si la máquina se adapta a la forma en que se realiza realmente la limpieza en tu planta | El reacondicionamiento manual, o una máquina que no resiste el lavado a presión |
| 4. Verificación | Lo que el proveedor puede demostrar y lo que tú puedes comprobar en el momento de la entrega | Tú asumes todo el riesgo que se suponía que debía detectar el papeleo |
El orden es importante. Los materiales y la geometría se fijan en la fase de diseño y resultaría muy costoso modificarlos posteriormente. El ajuste de limpieza depende tanto de tu planta como de la máquina. La verificación es la fase que la mayoría de los compradores se saltan, y es la única que detecta errores en las otras tres.
En las cuatro secciones siguientes se describen las capas por orden, desde los materiales con los que está fabricada la máquina hasta lo que debes exigir en la orden de compra.
Nivel 1: Materiales: De qué está hecha la máquina
Empecemos por el metal, ya que todo lo demás se apoya sobre él. Los materiales que entran en contacto con los alimentos deben ser inertes respecto al producto, resistentes a la corrosión y estables tras limpiezas repetidas. En la UE, también deben cumplir los principios generales de seguridad e inercia establecidos en el Reglamento (CE) n.º 1935/2004 (Servicio de Investigación del Parlamento Europeo, 2016).
Hay un segundo “agresor” que la gente suele olvidar: el desinfectante. Las plantas de procesamiento de alimentos se limpian con soluciones cáusticas calientes, ciclos con ácidos, ácido peracético y compuestos de amonio cuaternario, y los veteranos del sector no se andan con rodeos a la hora de explicar qué efectos tienen. «Algunas plantas utilizan habitualmente el ácido peracético, quizá una vez a la semana o incluso con más frecuencia, ya que es muy agresivo con el metal», escribe un comentarista con experiencia en higiene (Reddit, r/foodscience, 2019). Un material que no se vea afectado por tu producto puede acabar cediendo ante los productos químicos de limpieza, por lo que la elección del material debe tener en cuenta ambos aspectos.
En cuanto a la selección del grado, la verdad es que el 316 no es automáticamente mejor. El tipo 316 incorpora molibdeno, que es el que resiste los cloruros y los ácidos: los productos húmedos con alto contenido en sal, ácido y proteínas (pescado, encurtidos, tomate, lácteos) lo justifican. En el caso de los polvos secos y los productos ligeramente corrosivos, el 304 cumple la misma función higiénica por menos dinero, y optar por el 316 en estos casos aporta más tranquilidad que facilidad de limpieza. A los proveedores que proponen el 316 por defecto habría que preguntarles por qué.
El acabado superficial es donde suelen surgir problemas en el proceso de selección de proveedores, ya que las cifras varían mucho. La cifra a tener en cuenta es Ra 0,8 μm: tanto la norma 3-A como la EHEDG especifican que las superficies en contacto con el producto deben tener, como mínimo, este grado de rugosidad (Revista de Seguridad Alimentaria, 2003). El documento de criterios de diseño de EHEDG afirma lo mismo: las superficies extensas en contacto con el producto deben tener una rugosidad de 0,8 μm Ra o inferior (Doc. 8 de EHEDG). Algunos blogs de proveedores mencionan “32 Ra”, que es el mismo valor expresado en micropulgadas; otros insinúan que los productos más pegajosos requieren acabados aún más finos. Esta mezcla de unidades es precisamente la razón por la que las especificaciones de compra deberían indicar el número y la unidad, y no el adjetivo.
| Tu producto | Material de contacto sensible | ¿Por qué? |
|---|---|---|
| Productos en polvo (harina, proteína en polvo, té) | Acero inoxidable 304, Ra 0,8 μm | Baja carga de corrosión; el acero 316 aumenta el coste, pero no la facilidad de limpieza |
| Productos húmedos ácidos o salados (salsas, encurtidos, pescado) | Acero inoxidable 316, Ra 0,8 μm | El molibdeno transporta cloruros y ácidos |
| Productos lácteos o bebidas con CIP | 304/316 según composición química, con superficie lisa por soldadura | Los ciclos CIP con sosa cáustica ponen de manifiesto los defectos superficiales |
| Producto sensible o relacionado con el sector farmacéutico | 316, pulido más fino | Exigencias más estrictas en cuanto a inercia y acabado |
Las juntas, las juntas de estanqueidad y los lubricantes deben tratarse en el mismo contexto. Los elastómeros que entran en contacto con el producto deben cumplir la normativa sobre contacto con alimentos, y los rodamientos situados cerca del producto deben utilizar lubricante de grado alimentario (H1), ya que un rodamiento con fugas contamina el producto antes incluso de que se convierta en una incidencia de mantenimiento.
Nivel 2: Geometría: Por qué algunas máquinas nunca dicen la verdad
Los materiales determinan lo que la máquina puede soportar. La geometría determina si tu equipo de limpieza podrá salir airoso alguna vez. Una superficie puede ser de acero inoxidable 316 perfecto, con un Ra de 0,8 μm, y aun así resultar inútil si la máquina deja un hueco donde se acumulen residuos al que no pueda llegar ningún cepillo, espuma o bola de CIP.
Las reglas geométricas que determinan la facilidad de limpieza
Hay cinco reglas que son las más importantes, y cada una de ellas se puede comprobar a simple vista y con una linterna:
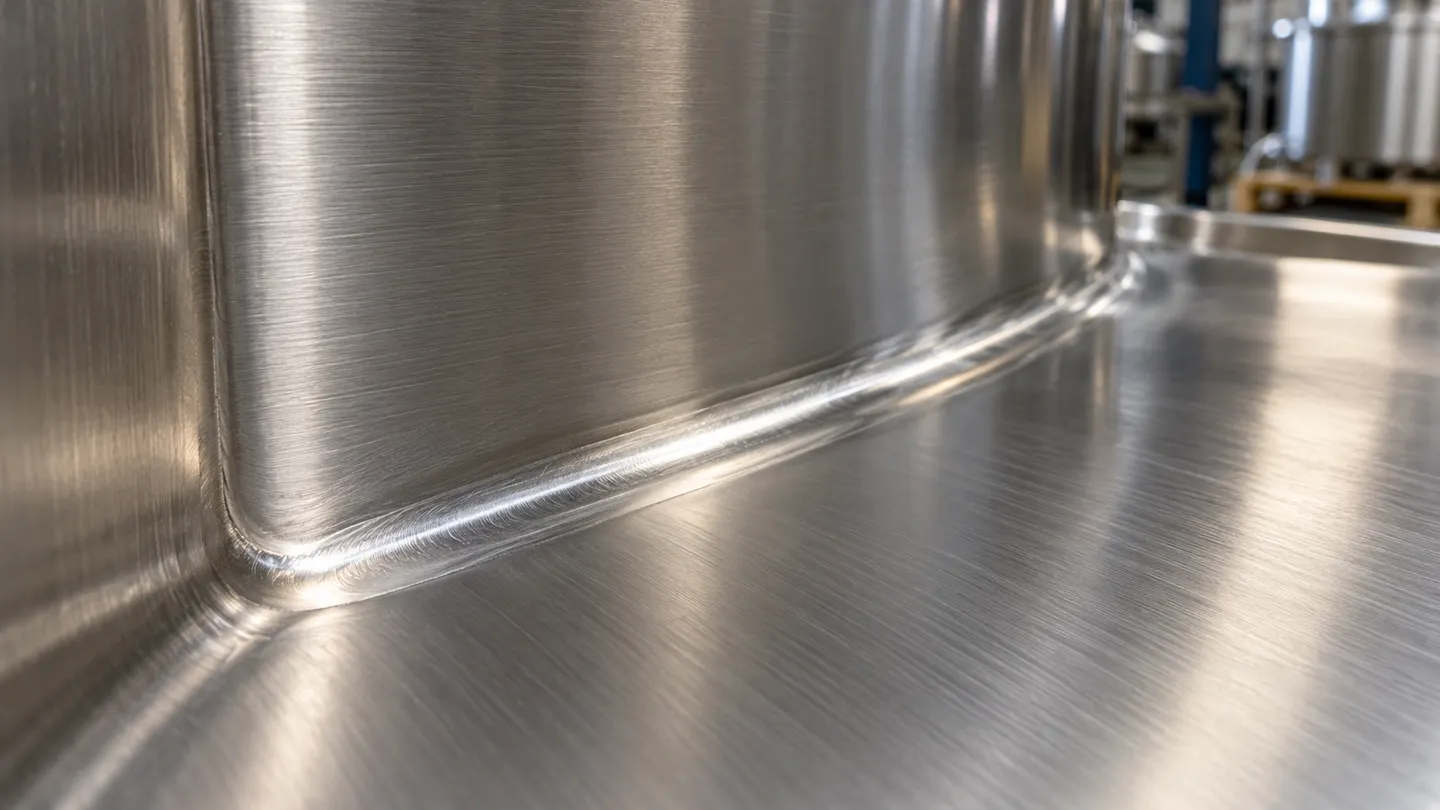
- Superficies lisas y continuas. Sin grietas, esquinas internas afiladas, salientes ni zonas de sombra donde se pueda acumular suciedad (Revista de Seguridad Alimentaria, 2003).
- Autodrenaje. La máquina debe vaciarse por completo tanto del producto como del líquido de limpieza; los charcos que quedan tras el aclarado son un caldo de cultivo para las bacterias.
- Sin ramales muertos. Los ramales ciegos retienen el producto estancado; según las normas de instalación de tuberías sanitarias, su longitud debe limitarse a unos dos diámetros de tubería o menos (Guía definitiva de preparación para V5).
- Soldaduras continuas a tierra. Un cordón de soldadura rugoso o poroso constituye una zona muerta con forma de costura, y es el refugio oculto más habitual en los equipos fabricados.
- Inspeccionabilidad. Todas las superficies en contacto con el producto deben ser visibles y accesibles, ya sea a través de puertas de inspección o mediante su desmontaje sin herramientas, ya que una superficie que nadie puede ver es una superficie de la que nadie puede dar fe.
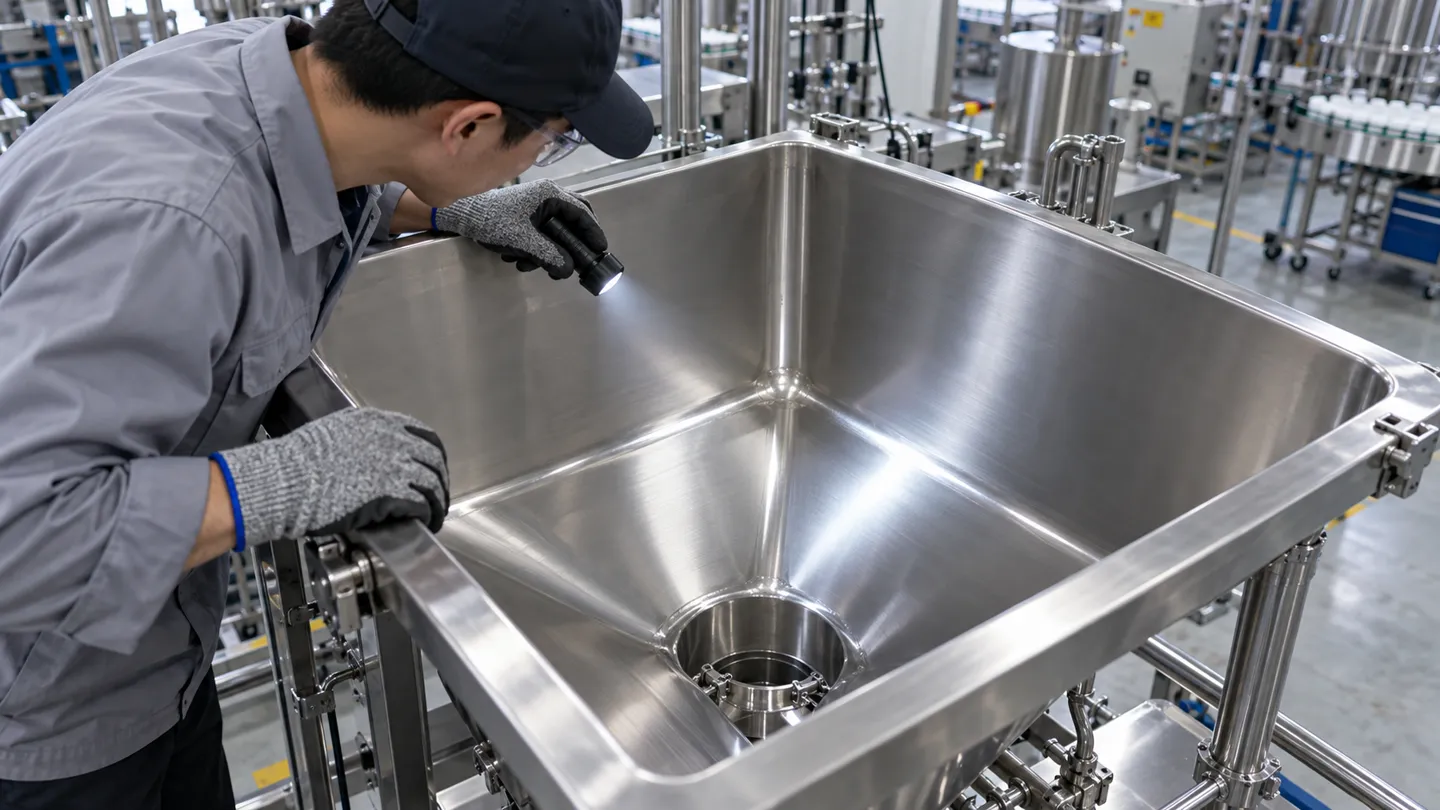
Ninguna de estas cosas requiere que un laboratorio las verifique. Lo que se necesita es estar dispuesto a echar un vistazo al interior de la máquina antes de comprarla.
La inspección geométrica de cinco puntos
-
Superficies continuas: Pasa la yema de un dedo por todas las superficies que entran en contacto con el producto y por todos los rincones internos; deben resultar lisas al tacto, sin hendiduras, salientes ni zonas de sombra en las que se pueda acumular suciedad.
-
Autodrenaje: Pregunta dónde se encuentra el punto más bajo de la zona del producto y cómo sale el agua de enjuague de allí; cualquier lugar donde pueda formarse un charco, se formará uno.
-
Sin piernas cansadas: Trazar cada ramificación de la tubería que se desvíe del recorrido del flujo; la longitud del ramal debe mantenerse dentro de unos dos diámetros de tubería respecto a la línea principal.
-
Soldaduras a tierra: Inspecciona cada soldadura interna con una linterna; lo normal es que sea continua y esté bien pulida, y cualquier porosidad supone un rechazo.
-
Inspeccionabilidad: Localiza las puertas de inspección y los puntos de apertura sin herramientas, y comprueba que puedes acceder a todas las superficies en contacto con el producto con la vista y con la mano.
Cuánto cuestan realmente las zonas ocultas
Los técnicos de mantenimiento sufren las consecuencias de una geometría deficiente y lo describen sin rodeos. Un veterano con 15 años de experiencia en una planta alimentaria lo expresó sin tapujos: “Todo parece limpio por fuera, pero te sorprendería lo que se puede encontrar en las zonas que ni el equipo de limpieza ni los inspectores llegan a ver” (Reddit, r/IndustrialMaintenance, 2026). En un hilo sobre una fábrica de dulces, el consejo más importante que se le dio a un novato fue que “el azúcar lo atasca todo. Hay muchísimos problemas que se deben simplemente a que el equipo no está limpio” (Reddit, r/IndustrialMaintenance, 2026). El modo de fallo es siempre el mismo: una cavidad creada por el diseño, un residuo que queda en esa cavidad, un problema microbiológico o de calidad que nadie puede eliminar.
La frecuencia de limpieza no puede solucionar un defecto estructural. Un programa de limpieza es un plan de ejecución, y la geometría marca su límite máximo. Por eso los auditores atribuyen los problemas ambientales recurrentes al diseño de los equipos: cuando la misma cavidad sigue fallando, aumentar el número de turnos con espuma no es la solución.
Te sorprendería saber lo que se puede encontrar en los rincones que ni el personal de limpieza ni los inspectores llegan a ver.
Un técnico de mantenimiento de plantas alimentarias explica por qué las apariencias no dicen nada. Las zonas que asustan a los auditores son las que ha creado la geometría.
Limpieza in situ o fuera de sitio: la disyuntiva geométrica
Dos filosofías de diseño compiten por el mismo objetivo. Las máquinas de limpieza in situ (CIP) se limpian a sí mismas mediante dispositivos de pulverización instalados, lo que exige una geometría interna impecable, ya que nadie mira en su interior durante un ciclo normal. Las máquinas de limpieza fuera del lugar (COP) están diseñadas para abrirse y desmontarse rápidamente, de modo que las piezas se lleven a la zona de lavado, lo que permite una geometría interna más sencilla, pero requiere horas de trabajo del operario en cada turno. Las tolvas que se abren por completo sin necesidad de desmontarlas se sitúan en un término medio práctico: toda la zona del producto queda visible y accesible en cuestión de segundos. Ninguna de las dos filosofías es superior; lo que importa es que la geometría de la máquina se ajuste fielmente al método de limpieza que afirma su fabricante.
Capa 3: Ajuste de limpieza: línea húmeda o línea seca
La tercera capa es donde entra en juego el contexto del comprador. El mismo cuerpo de la máquina se enfrenta a exigencias opuestas en función de cómo se realice la limpieza en tu planta, y ambos sistemas son incompatibles entre sí.
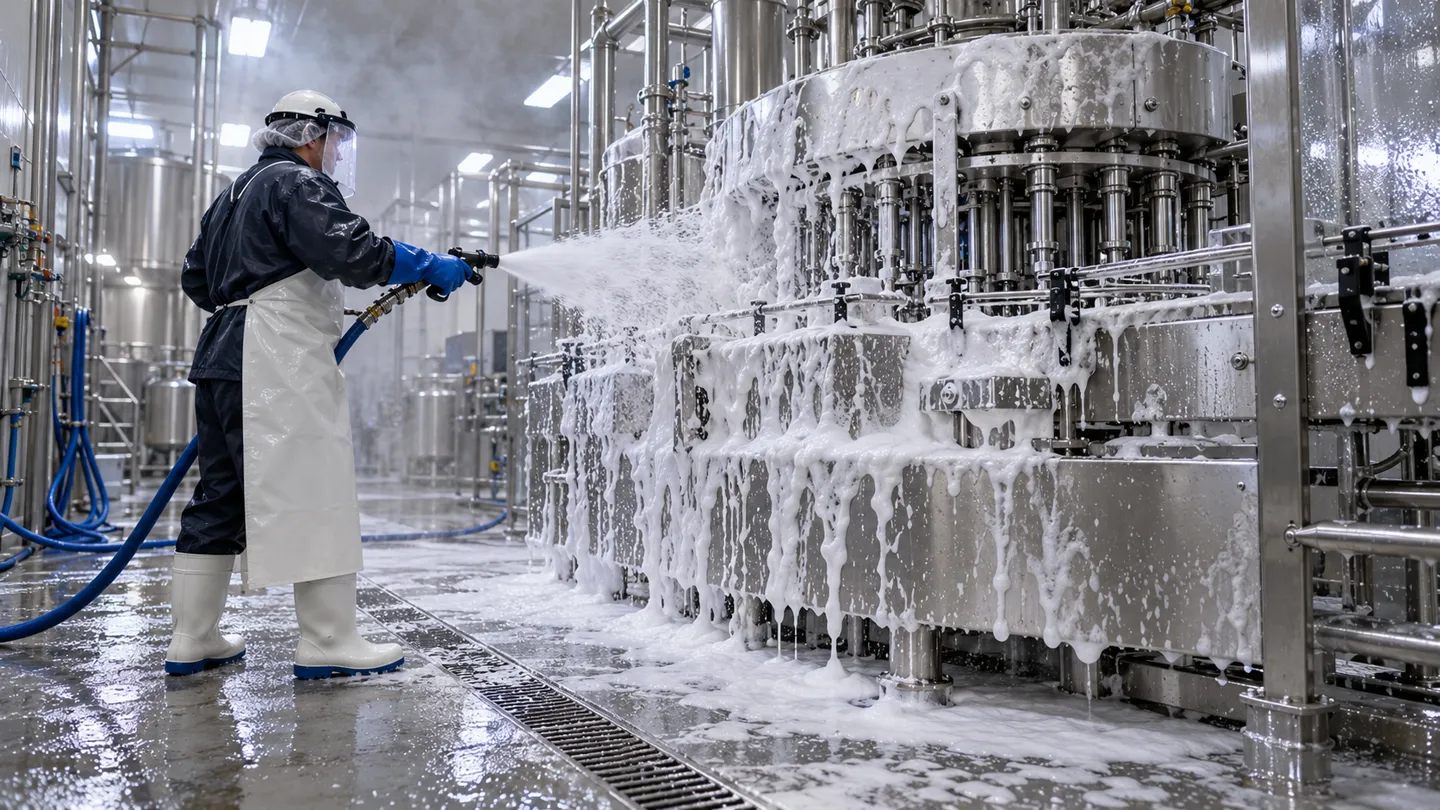
La limpieza en húmedo es la más habitual cuando el producto es húmedo o pegajoso. Las fábricas de productos lácteos y de bebidas realizan ciclos de CIP con sosa cáustica, y las plantas de alimentación limpian todo con espuma y lo aclaran cada noche. Un operario de una planta describe la rutina como: detergente con cloro y, a continuación, desinfectantes por rotación (Reddit, r/foodscience, 2019). Una máquina destinada a una línea de producción en húmedo debe repeler el agua, resistir la agresión química y mantener el sistema eléctrico en funcionamiento en todo momento. Las carcasas aptas para el lavado a presión y los bastidores diseñados para facilitar el drenaje existen precisamente por este motivo.
La limpieza en seco predomina allí donde el agua es el enemigo. La harina, las proteínas en polvo, el té y los productos de panadería convierten los residuos húmedos en cemento o favorecen el crecimiento microbiano, por lo que estas plantas aspiran, limpian y desinfectan sin utilizar chorros de agua. Las máquinas para líneas de limpieza en seco necesitan superficies sin hendiduras y un acceso de apertura rápida para limpiarlas, pero no es necesario que sean impermeables. Un operador de planta en el mismo hilo señala que las máquinas que no pueden someterse a un lavado completo con agua se “desinfectan en seco” con productos a base de alcohol que se evaporan (Reddit, r/foodscience, 2019). Esa solución alternativa existe porque adaptar una máquina que carece de capacidad de lavado a presión es prácticamente imposible.
| Dimensión | Línea húmeda (CIP / lavado) | Línea en seco (aspiración / limpieza con paño) |
|---|---|---|
| Materiales de limpieza | Espuma cáustica, ciclos de ácido, desinfectantes, agua | Aspiradora, rascadores, desinfectante en seco |
| La máquina debe soportar | Corrosión química, agua estancada, vapor | Acumulación de producto, suciedad seca y abrasiva |
| Sistema eléctrico | Cajas resistentes al lavado, conectores sellados | Protección estándar aceptable |
| Prioridad de la geometría | Drenaje, ausencia de charcos, uniformidad de la soldadura | Acceso sin hendiduras y de apertura rápida |
| Productos típicos | Lácteos, bebidas, salsas, comida húmeda en conserva | Harina, proteína en polvo, té, aperitivos |
Antes de preseleccionar a los proveedores, anota en qué régimen funciona tu línea de producción. Una máquina diseñada para un régimen inadecuado no supone un ahorro, sino una incompatibilidad por la que pagarás en cada turno. Existen líneas mixtas que necesitan ambos regímenes, y son las más difíciles de diseñar; pregunta específicamente cómo gestiona la transición la máquina que te interesa.
Cuéntanos qué produces y cómo se lleva a cabo la limpieza en tu planta, y te indicaremos qué diseño se adapta mejor a tu línea de producción.
Nivel 4: Compra y verificación: cómo convertir los principios en especificaciones de compra
Todo lo anterior se reduce a una pregunta práctica: ¿qué se incluye en la solicitud y qué se comprueba en el momento de la entrega? Esta es la fase que la mayoría de los compradores se saltan, y por eso se repiten las mismas decepciones en todo el sector.
Tu consulta debe incluir seis líneas
Un requisito de diseño higiénico solo existe si un proveedor tiene que responder a él por escrito:
Qué se incluye en la investigación, línea por línea
-
Material de contacto: calidad y espesor, según lo indicado en las especificaciones, para cada pieza de la zona del producto.
-
Acabado superficial: Ra de 0,8 μm o mejor en las superficies de contacto, según indica el fabricante.
-
Norma de soldadura: con un pulido continuo y uniforme en toda la zona de fabricación del producto.
-
Protocolo de limpieza: CIP, COP o manual, en húmedo o en seco, con pruebas.
-
Índice de resistencia al lavado: sistemas eléctricos y de accionamiento, solo tuberías de líquido.
-
Puntos de acceso: qué se puede abrir, qué se puede desmontar sin herramientas y qué se puede comprobar en el momento de la entrega.
Cada línea existe porque una capa puede fallar. Si eliminas una, volverás a dejar esa capa concreta expuesta a conjeturas.
Cuando el proveedor no dispone de certificado EHEDG
Esta es la situación a la que se enfrentan realmente la mayoría de los compradores de equipos de pequeño y mediano tamaño. Las normas marco son directrices de diseño de carácter voluntario. Las pruebas formales de tipo, como la certificación EHEDG, son escasas entre los fabricantes de pequeño y mediano tamaño, y un catálogo repleto de afirmaciones sobre “diseño higiénico” no prueba nada por sí solo. La ausencia de un certificado no supone automáticamente una descalificación, pero traslada la carga de la prueba a las pruebas sustitutivas. Clasificadas de mayor a menor solidez, las pruebas sustitutivas son:
- Informes de pruebas o inspecciones realizados por terceros sobre la máquina en cuestión o sus modelos anteriores.
- Certificados de materiales trazables a los números de lote, del tipo 3.1 según la norma EN 10204, que acreditan la inspección del metal realmente suministrado (Montakon).
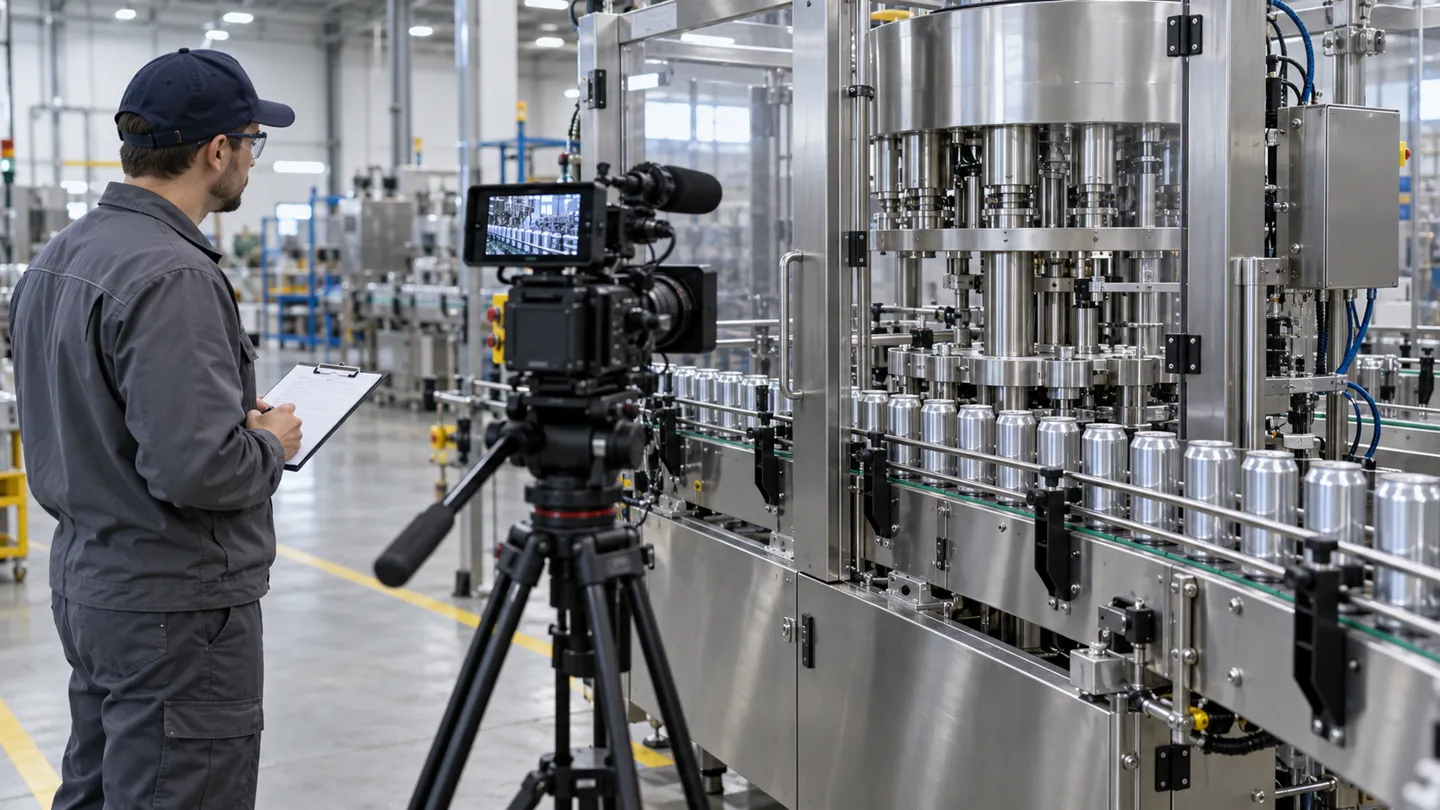
- Una prueba con tu propio producto o tus propias latas, grabada en vídeo.
- Una inspección en directo por vídeo o presencial de las soldaduras internas, las esquinas y el sistema de drenaje.
El punto tres merece especial atención. Los proveedores que realizan pruebas con tu producto antes del envío te demuestran su aptitud en la capa 3, además del funcionamiento de la máquina. Esto es así porque los buenos no tienen nada que ocultar. Un fabricante que confíe en su geometría procesará tu muestra de material, lo grabará en vídeo y te enviará el vídeo junto con el informe de inspección.
Cuatro comprobaciones que puedes hacer el día de la entrega
La aceptación es el momento en el que la verificación deja de ser un mero trámite administrativo:
- Prueba de drenaje: enjuaga la zona del producto y observa. El agua debería salir; los charcos que queden indican posibles problemas futuros.
- Comprobación de la superficie: un rugosímetro portátil aplicado a las zonas de contacto de la muestra confirma que el acabado cumple con lo especificado.
- Inspección de soldaduras y esquinas: abre los puntos de acceso, introduce una luz en el interior y comprueba tú mismo los cordones de soldadura y las esquinas internas.
- Prueba continua: pon la máquina en marcha con tu material durante un periodo prolongado y graba un vídeo.
| Capa | Qué hay que comprobar (verbo, no adjetivo) | Si el proveedor no puede proporcionarlo |
|---|---|---|
| Materiales | Certificados de materiales con indicación de la calidad y el espesor (EN 10204 3.1) | Solicita una verificación independiente o valora el riesgo |
| Geometría | Inspección visual de las soldaduras, las esquinas y el sistema de drenaje en el momento de la entrega | Insiste en que te hagan un recorrido en directo por vídeo antes de realizar el pago |
| Ajuste de limpieza | Prueba con tu propio producto, grabada en vídeo | Prueba con tu material antes de firmar |
| Verificación | Respuestas escritas a las seis líneas de especificaciones | Considera el silencio como la respuesta |
Qué significa esto a la hora de comprar una línea de enlatado o de llenado
Si interpretas estas cuatro capas como un libro mayor de compras, las compensaciones dejan de ser abstractas. Un proveedor que ofrece una calidad inferior a la carga de corrosión de tu producto te está imponiendo un ciclo de reparaciones. Un constructor cuya fabricación oculta soldaduras irregulares en el interior te está imponiendo un gasto permanente de limpieza, además de los resultados de las auditorías que se derivarán de ello. Una máquina construida para un régimen de limpieza inadecuado es un desajuste que redescubres en cada turno. Y un proveedor que no puede aportar pruebas te está pidiendo que asumas los tres riesgos a la vez, con los ojos vendados.
Por eso, la regla a la hora de comprar es adquirir datos verificables, no certificados. Pregunta de qué material están hechos los elementos de contacto y el bastidor, y cuál es su grosor. Pregunta cómo se abre la máquina para limpiarla. Pregunta qué incluye el informe de inspección. Los datos responden a estas preguntas por escrito; los certificados, si es que existen en el caso de los fabricantes pequeños y medianos, solo las resumen.
Detalles de la construcción de nuestra línea de enlatado Se publican precisamente para que los compradores puedan compararlas con esta lista de verificación. Las piezas de contacto y los bastidores están fabricados con acero inoxidable 304 de grado alimentario de 1,5-2,0 mm (316 cuando el producto lo requiere), y las piezas mecanizadas del núcleo se fabrican con una tolerancia de 2 μm, lo que garantiza que las juntas y las superficies sean lo suficientemente precisas como para poder limpiarlas. Las tolvas se abren completamente para su limpieza sin necesidad de desmontarlas. Los componentes del dispensador de tapas abatibles están mecanizados en aluminio de grado aeroespacial en lugar de hierro chapado, por lo que no se oxidan ni desprenden recubrimiento en las tapas. Cada máquina que fabricamos se somete a más de 100 operaciones de prueba consecutivas con las propias latas de muestra del cliente. A continuación, se realiza un funcionamiento en vacío de 48 horas y una prueba de envejecimiento de 36 horas con comprobaciones periódicas del funcionamiento. El vídeo de la prueba se envía junto con el informe de inspección. Levapack publica estos datos específicos porque el comprador que comprueba los detalles es el comprador que buscamos.
Si estás comparando proveedores, lleva contigo la lista de seis preguntas de la sección anterior; las respuestas de un constructor te dirán más que su folleto.
Convierte las seis líneas en una cita sobre máquinas
Envíanos las dimensiones de tus latas, el producto y el objetivo de producción; en el presupuesto se especificarán por escrito el tipo de material, el acabado superficial, las soldaduras y el proceso de limpieza.
Referencias
- Revista Food Safety. “Diseño higiénico de los equipos en la industria alimentaria”. 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. et al. “Evaluación y normas en el diseño higiénico de equipos alimentarios: una revisión”. Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Maquinaria para la transformación de alimentos. Conceptos básicos. Parte 2: Requisitos de higiene y facilidad de limpieza”. 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Seguridad de la maquinaria. Requisitos de higiene para el diseño de la maquinaria”. 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Criterios de diseño de equipos higiénicos (Doc. 8)”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Normas sanitarias 3-A. “Normas y directrices de diseño higiénico”. https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Servicio de Investigación del Parlamento Europeo. “Materiales en contacto con alimentos — Reglamento (CE) n.º 1935/2004”. 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Reglamento (CE) n.º 1935/2004: ¿Qué implica este reglamento?”. https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Guía de preparación para el diseño de equipos sanitarios (3-A y EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Consejos para los nuevos técnicos del sector alimentario”. 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “¿Cómo limpian y desinfectan los fabricantes de alimentos sus fábricas y equipos?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL