
¿Qué es la integración de líneas de envasado?
La integración de una línea de envasado consiste en conectar varias máquinas de envasado —llenado, sellado, etiquetado, inspección, encajonado y paletizado— en un único sistema de producción automatizado y coordinado. No es lo mismo que la automatización. La automatización hace que una máquina funcione por sí sola. La integración hace que funcionen cinco, ocho o doce máquinas juntos sin chocar entre sí.
Piensa en una orquesta. Cada músico puede tocar por su cuenta, pero sin un director, una partitura común y unas transiciones ensayadas, no se consigue una sinfonía, sino solo ruido. En una línea de envasado, la cinta transportadora es la batuta, el PLC es el director y cada máquina es un instrumento que debe entrar y salir exactamente en el momento adecuado.
Una línea bien integrada sabe cuándo acelerar, cuándo regular el ritmo y cuándo detenerse, y hace las tres cosas sin intervención humana.
Una línea típica de envasado de alimentos consta de entre cinco y doce equipos independientes. Si esas máquinas funcionan como unidades independientes —con operarios que trasladan manualmente los productos de una estación a la siguiente—, una línea puede necesitar entre tres y seis trabajadores por turno solo para gestionar los traslados. Tras la integración, esa misma línea suele necesitar únicamente uno o dos operarios. Su trabajo pasa de la manipulación de materiales al control de calidad. Esta diferencia redefine el presupuesto de mano de obra de la planta, el límite máximo de rendimiento y el nivel mínimo de calidad.
La integración de líneas de envasado también abarca los sistemas de control, los protocolos de comunicación, la arquitectura de datos y el diseño de procesos. En las secciones siguientes se explica en qué consiste una línea integrada, cómo funciona la tecnología, cómo planificar un proyecto, qué errores hay que evitar y cómo evaluar si la integración resulta rentable para tu empresa.
Los componentes fundamentales de una línea de envasado integrada
Antes de diseñar una línea integrada, es necesario conocer sus zonas funcionales. Un principio que hay que tener en cuenta a lo largo de toda esta sección: El rendimiento real de una línea no viene determinado por su máquina más rápida, sino por su enlace más lento, y por si las interfaces entre los enlaces son capaces de gestionar las diferencias de velocidad. Cada zona que figura a continuación debe coincidir con las que la preceden y la siguen en tres aspectos: altura física, velocidad de transporte y protocolo de comunicación.
Alimentación y dosificación de productos
La cadena comienza aquí. Si se comete un error en esta fase, todos los problemas posteriores se remontan a ella. Las distintas formas de los productos exigen enfoques de alimentación fundamentalmente diferentes:
- Sólidos de flujo libre (granos de café, frutos secos, dulces) se manipulan mediante elevadores de cangilones o alimentadores vibratorios. Una báscula multicabezal ofrece una precisión de ±0,5 g a alta velocidad: la opción habitual para las líneas de producción de aperitivos y alimentos secos.
- Polvos (leche en polvo, proteína en polvo, harina) requieren transportadores de tornillo sinfín o sistemas de transporte por vacío. Tres retos: contención del polvo, protección contra la humedad y variación de la densidad. Una dosificadora de tornillo sinfín mantiene una precisión de ±1–2 g cuando la densidad aparente del polvo es estable, pero la precisión varía significativamente si el polvo se asienta o forma grumos.
- Líquidos viscosos y pastas (salsas, mermeladas, mantequilla de cacahuete, comida para mascotas) requieren llenadoras de pistón o bombas de cavidad progresiva. La estabilidad de la viscosidad es fundamental para el buen funcionamiento de esta configuración: un producto que fluye como la miel en verano y como una pasta en invierno desborda cualquier sistema de llenado que no esté diseñado para ese rango.
- Sólidos frágiles (galletas, chips, fruta liofilizada) requieren una manipulación cuidadosa: cintas transportadoras inclinadas con alturas de caída reducidas y rieles guía específicos para cada producto.
El sistema de alimentación debe funcionar al menos 10% más rápido que la llenadora situada más adelante en la línea. Si no es así, la llenadora se queda sin producto y toda la línea tiene que buscarlo.
Envasado primario: llenado y sellado

Es aquí donde el producto se convierte en un envase. La combinación de la tecnología de llenado y el método de sellado determina la vida útil, la integridad del producto y —en el caso de los sectores regulados— el cumplimiento de la normativa.
| Método de llenado | Lo mejor para | Precisión típica |
|---|---|---|
| Relleno de pistón | Pastas, productos con trozos, comida para mascotas | ±1–21 TP3T en volumen |
| Llenadora de tornillo sinfín | Polvos, gránulos finos | ±1–2 g |
| Pesadora multicabezal | Frutos secos, aperitivos, alimentos sólidos desecados | ±0,5 g |
| Caudalímetro | Líquidos que fluyen libremente | ±0,51 TP3T por volumen |
| Relleno de gravedad/tiempo | Líquidos poco densos, similares al agua | ±1–2% |
La tecnología de sellado debe adaptarse tanto al tipo de envase como a las necesidades de conservación:
- Sellado al vacío elimina el oxígeno antes del sellado, lo cual es esencial para las conservas de carne, marisco y café. Nivel de vacío objetivo: -0,08 MPa.
- Lavado con nitrógeno Desplaza el oxígeno con gas inerte, reduciendo el contenido de oxígeno en el espacio libre por debajo de 3%. Es el estándar para la leche en polvo, los complementos alimenticios y los frutos secos de alta calidad, productos en los que la oxidación supone una pérdida de ingresos.
- Sellado de latas con doble costura pertenece al sector de las latas metálicas. Parámetro de calidad: solapamiento de la costura ≥55%. Los rodillos de sellado se desgastan; un juego suele procesar entre 50 y 100 millones de latas antes de tener que ser sustituido.
- Sellado por inducción une una capa de papel de aluminio al borde del envase mediante energía electromagnética, algo habitual en los envases de aceite comestible, jarabes farmacéuticos y productos químicos.
Control de calidad — Sistemas de inspección
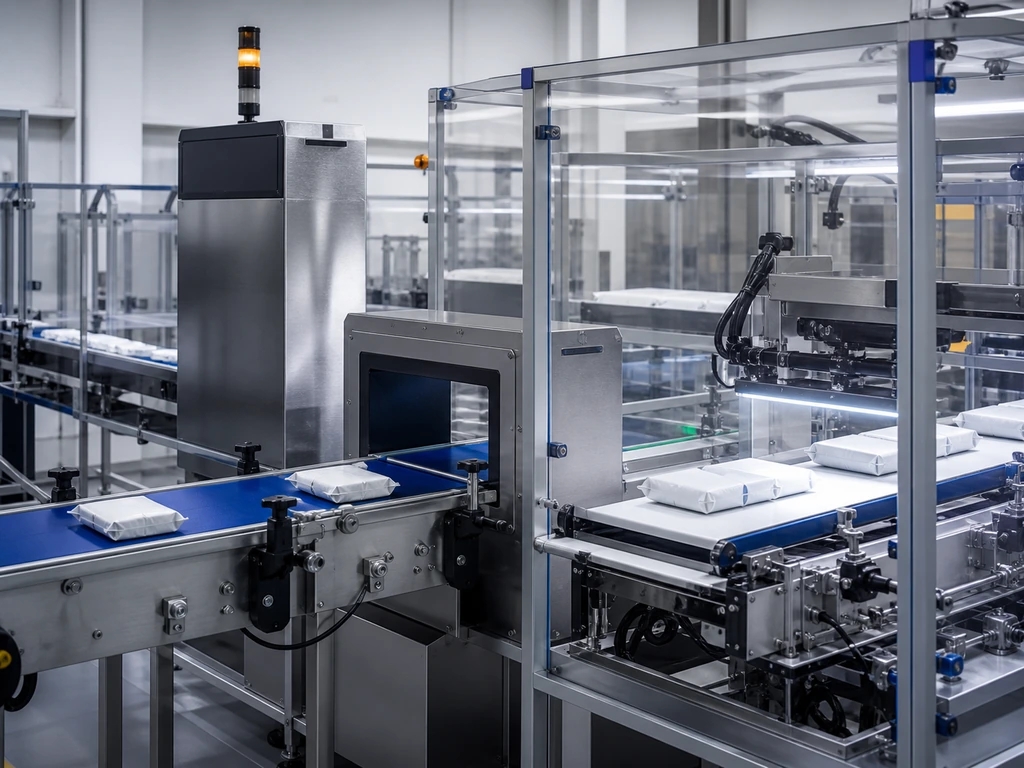
En una línea integrada, la inspección no es un proceso de muestreo. Todas y cada una de las unidades pasan por ella, y el sistema debe detectar, rechazar y registrar cada defecto en tiempo real.
Etiquetado, codificación y trazabilidad
Esta es la capa de identidad, y es aquí donde los auditores de cumplimiento de la FDA o de la UE dedican la mayor parte de su tiempo.
Tres tecnologías, tres fines: Etiquetado sensible a la presión aplica etiquetas preimpresas a una velocidad de entre 50 y 200 envases por minuto, con una precisión de colocación de ±0,5 mm; Codificación por inyección de tinta imprime datos variables (números de lote, fechas de caducidad, códigos de barras) a 300 ppp; Marcado láser crea marcas permanentes para envases de productos farmacéuticos y dispositivos médicos.
Un sistema integrado de trazabilidad asigna a cada unidad un número de serie único que permite remontarse a los códigos de lote de las materias primas, los parámetros de llenado, los resultados de las pruebas de sellado y los datos de inspección. Si un minorista rechaza un palé, el fabricante puede rastrear el defecto hasta la hora, la máquina y el operario concretos, y no simplemente hasta “en algún momento del mes pasado”.”
Embalaje secundario y final de línea
Aquí, los paquetes individuales se convierten en unidades listas para su envío. El proceso suele ser el siguiente: encajonado, embalaje en cajas, paletización y envoltura con film estirable.
La sincronización de ritmos es el principal reto de integración en esta fase. Una línea de aperitivos que produce 120 bolsitas por minuto desborda a una encajadora que gestiona 80 por minuto, a menos que haya un almacén intermedio entre ambas. Una sencilla cinta transportadora de acumulación con capacidad para 3 minutos de producción previa da a la encajadora margen para recuperarse tras una microparada sin obligar a toda la línea a detenerse. Los paletizadores robóticos completan el trabajo: los cobots gestionan entre 6 y 8 cajas por minuto; los robots industriales, entre 15 y 20.
Tecnologías de integración: cómo se comunican tus equipos
Las conexiones físicas transportan el producto desde la máquina A a la máquina B. Los protocolos de comunicación se encargan de información de la máquina A a la máquina B — y eso es lo que convierte un conjunto de máquinas eficaces en un sistema de producción inteligente. La elección del protocolo no es solo una decisión de TI. Es una decisión relacionada con la cadena de suministro: determina qué marcas de equipos se pueden adquirir, la rapidez con la que la línea responde a los problemas y si se quedará limitado al ecosistema de un único proveedor.
Arquitectura de control basada en PLC
El controlador lógico programable (PLC) es el cerebro de la línea integrada. Funciona en un bucle continuo —analiza todas las entradas, ejecuta el programa lógico y actualiza todas las salidas— con un tiempo de ciclo típico inferior a 10 milisegundos. En esos 10 ms, el PLC comprueba si la llenadora ha completado su ciclo, si las mordazas de la selladora están en posición, si el sensor de la etiquetadora detecta un envase y si la cinta transportadora anterior está en marcha. A continuación, toma miles de decisiones binarias y envía órdenes a todos los dispositivos de la línea.
Una pequeña línea de 5 a 8 máquinas necesita un PLC con entre 200 y 500 puntos de E/S. Una línea grande con varias zonas puede necesitar más de 2.000 puntos. Una regla que permite ahorrar dinero a largo plazo: Reserva al menos 20% de capacidad de E/S para futuras ampliaciones.
Protocolos de comunicación industrial: una comparación práctica
Cada máquina utiliza un lenguaje distinto. Esto es lo que necesitas para que sean compatibles entre sí:
Conclusión práctica: ¿Estás montando una línea con equipos de distintos fabricantes? Elige máquinas que sean compatibles de forma nativa tanto con EtherNet/IP como con Modbus TCP/IP. De este modo, podrás cubrir el 90% de los equipos disponibles sin necesidad de pasar por pasarelas de protocolo. Una pasarela añade una latencia de entre 5 y 15 ms, lo que suele ser inofensivo para la supervisión, pero supone un riesgo para las operaciones sincronizadas a alta velocidad.
SCADA y MES: más allá del control a nivel de máquina
SCADA te ofrece una única pantalla en la que se muestran en tiempo real el estado, la velocidad, la temperatura y el estado de las alarmas de cada máquina. El MES conecta la planta de producción con el sistema ERP: las órdenes de trabajo se transmiten automáticamente, los recuentos de producción se envían al sistema y los registros de calidad se digitalizan y se marcan con la fecha y la hora. En los sectores regulados, la conservación de los datos del MES no es opcional: la norma 21 CFR, parte 11, de la FDA exige que los registros electrónicos se almacenen durante al menos 12 meses.
Tecnologías emergentes: inteligencia artificial, gemelos digitales e Internet de las cosas
No hace falta que inviertas en ello hoy. Pero las decisiones que tomes hoy no deberían impedir que lo hagas mañana. Gemelos digitales (réplicas virtuales con una precisión de ±2%) te permiten probar los cambios sin intervenir en la línea física, lo que reduce el tiempo de depuración in situ entre un 30 % y un 50%. Visión asistida por IA detecta defectos que nunca se programó para reconocer, con tasas de reconocimiento superiores al 99,51 TP3T. El Internet de las cosas y la nube Permitir que las operaciones con varias plantas comparen y optimicen sus procesos entre todas las instalaciones. El denominador común: OPC UA es la autopista de datos que hace posible las tres cosas.
Planificación de la integración de tu línea de envasado: una hoja de ruta por fases

La integración es un proyecto, no una compra. Esta es la hoja de ruta:
| Fase | Tareas principales | Resultados clave | Cronología |
|---|---|---|---|
| Evaluación | Análisis de productos, cálculo de capacidad, auditoría de equipos | Especificación de requisitos de usuario (URS) | 4–8 semanas |
| Diseño | Selección de equipos, diseño y arquitectura de control | Planos de diseño + protocolo de pruebas de aceptación en fábrica (FAT) | 8-16 semanas |
| Instalación | Instalación, puesta en marcha de una sola máquina, SAT | Informe SAT + manuales de usuario | 4 a 12 semanas |
| Optimización | Entrenamiento, ajuste de parámetros, valores de referencia de los KPI | Procedimientos operativos estándar (SOP) + Informe de referencia de indicadores clave de rendimiento (KPI) | 4–8 semanas |
La fase de evaluación es aquella en la que menos se invierte. Un URS exhaustivo debería incluir más de 50 requisitos funcionales, que abarquen no solo la velocidad y la precisión, sino también el tiempo de cambio de producción, el procedimiento de limpieza, la frecuencia de cambio de producto, el rango de temperatura ambiente y la calidad del aire comprimido. Cada hora dedicada a esta fase evita aproximadamente diez horas de trabajo de corrección durante la puesta en marcha.
Una advertencia basada en la experiencia real: un fabricante de alimentos no especificó en su URS que la viscosidad de su salsa variaba drásticamente con la temperatura (líquida y aguada a 35 °C, espesa y pastosa a 10 °C). La llenadora de pistón, diseñada para “salsa de viscosidad media”, se atascaba todas las mañanas de invierno. Para solucionarlo, hubo que sustituir las juntas, ajustar los parámetros de carrera e instalar calentadores de producto en línea, lo que supuso un retraso de seis semanas y un gasto imprevisto de cinco cifras.
Errores habituales en la integración y cómo evitarlos
La mayoría de los fallos de integración no se deben a que los equipos sean defectuosos. Se deben a suposiciones erróneas realizadas durante la planificación, suposiciones que parecían razonables en su momento, pero que no resistieron el contacto con las condiciones reales de producción. A continuación, te presentamos los cuatro errores de suposición más comunes y cómo detectarlos antes de que te pillen desprevenido.
Desajuste de velocidad: cuando tu máquina más rápida se convierte en el mayor cuello de botella
El escenario: Tu máquina llenadora funciona a un ritmo de 120 latas por minuto. Tu etiquetadora, a 100. Esa diferencia de 20 latas puede no parecer gran cosa, pero en una hora supone 1.200 latas que no tienen adónde ir. Tu “línea de 120 cpm” funciona en realidad a un ritmo efectivo de 85 cpm una vez que se tienen en cuenta las microparadas.
La solución: La capacidad del búfer debe ser igual a la diferencia máxima de velocidad multiplicada por 2 a 5 minutos de producción. Programa el PLC para que utilice la velocidad real de la etiquetadora como referencia maestra, regulando automáticamente la velocidad de la llenadora. Regla de diseño: Longitud del búfer (unidades) = velocidad de entrada (unidades/min) × 3 min × factor de seguridad de 1,3.
Compatibilidad con múltiples proveedores: la brecha entre el protocolo y la interfaz mecánica
El escenario: Has comprado la mejor máquina llenadora de un fabricante alemán, la mejor etiquetadora de un fabricante chino y la mejor encajadora de un fabricante estadounidense. La cinta de descarga de la máquina llenadora se encuentra a una altura de 850 mm, la entrada de la etiquetadora está a 820 mm y la encajadora utiliza el protocolo Profinet, mientras que tu PLC utiliza EtherNet/IP.
La solución: Antes de firmar cualquier orden de compra, exige a todos los proveedores que presenten una hoja de especificaciones de interfaz. Una diferencia de altura de 30 mm puede parecer insignificante, pero los bidones pueden volcarse en esa transición, y 50% de paradas no programadas se deben precisamente a esa única desalineación.
Subestimar la complejidad del cambio de producción
El escenario: Has evaluado las máquinas en función de su velocidad máxima. Sin embargo, tu planta produce 12 referencias diferentes y realiza cambios de producción más de tres veces al día. La máquina A tarda 10 minutos en cambiar de producción. La máquina B tarda 45 minutos. El tiempo de cambio de producción de tu línea es de 45 minutos: las dos horas de producción perdidas cada día suman más de 500 horas al año.
La solución: Exige a los proveedores que se comprometan por escrito a respetar los tiempos de cambio de formato. Para cualquier máquina que supere los 15 minutos, exige que cuente con funciones de cambio rápido: mandos que no requieran herramientas, pasadores de posicionamiento y almacenamiento digital de recetas.
El coste oculto de no realizar las pruebas de aceptación en fábrica
El escenario: El proveedor probó cada máquina en su fábrica. Todo funcionaba correctamente. ¿Por qué pagar más por volver a hacerlo? Así que te saltas la prueba de aceptación de fábrica (FAT) integrada y envías la mercancía directamente a tus instalaciones.
La solución: La FAT debe incluir: un mínimo de 8 horas de funcionamiento continuo, todas las referencias de producto (SKU) y pruebas deliberadas de casos extremos. Criterio de aceptación de la FAT: OEE ≥85%. Cualquier problema detectado en las instalaciones del proveedor se soluciona a cargo de este. Si el mismo problema se detecta en sus instalaciones, se soluciona a su cargo, además de la pérdida de producción. Saltarse la FAT para ahorrar entre $15 000 y 30 000 ha supuesto a los fabricantes un coste de cientos de miles debido a los retrasos en la puesta en marcha.
Evaluación del retorno de la inversión: ¿cuándo resulta rentable la integración?
La integración supone una inversión de capital. Una empresa de fabricación de productos alimenticios de tamaño medio que pase de utilizar máquinas semiautomáticas independientes a una línea de envasado totalmente integrada debería prever una inversión de entre $200.000 y $800.000, en función de la complejidad de la línea, su velocidad y los requisitos de personalización. La verdadera pregunta no es “¿podemos permitírnoslo?”, sino “¿en cuánto tiempo se amortiza la inversión?”.”
El retorno de la inversión (ROI) de la integración de la línea de envasado proviene de tres ámbitos:
Ahorro directo en mano de obra. Una línea integrada reduce las necesidades de personal de 5-6 operarios por turno a 1-2, lo que supone una reducción del 40 al 60%. En el caso de una explotación en dos turnos en un mercado desarrollado, esto se traduce en un ahorro anual de entre aproximadamente $160.000 y $240.000.
Aumento de la productividad. La eliminación de las transferencias manuales elimina el principal cuello de botella. Las líneas integradas suelen alcanzar un rendimiento entre 20 y 40% superior, no porque las máquinas sean más rápidas, sino porque nunca tienen que esperar a una persona.
Evitar los costes ocultos. Estos ahorros no aparecen en una orden de compra: 50–70% menos desperdicio de producto debido a la manipulación manual; cero sanciones de los clientes por productos mal etiquetados; 90% más rapidez en la respuesta ante retiradas de productos; y la capacidad de aceptar pedidos que requieran la consistencia en la calidad que solo la automatización puede ofrecer.
La mayoría de los proyectos de integración de líneas de envasado se amortizan en un plazo de entre 2 y 4 años. Las líneas que funcionan en dos o tres turnos recuperan la inversión mucho más rápido: cada turno adicional permite amortizar el coste fijo del equipo a lo largo de más horas de producción. Cuando hagas los cálculos para tu propia planta, no te limites al coste del equipo. Incluye la instalación, las modificaciones en las instalaciones, la formación y la caída de la productividad durante la transición. A continuación, compáralo con el coste total de mantener la situación actual.
Para aquellas empresas que estén preparadas para convertir el análisis del retorno de la inversión (ROI) en un plan viable, colaborar con un integrador de líneas con experiencia —capaz de modelar el panorama completo de los costes, incluyendo las características específicas de su producto, el mercado laboral y los objetivos de crecimiento— transforma un simple ejercicio en una hoja de cálculo en un proyecto factible. Empresas como Levapack, que suministran líneas de envasado a medida «llave en mano» desde la alimentación hasta el paletizado, ofrecen asesoramientos de ingeniería personalizados para diseñar una línea adaptada a su producto, capacidad y presupuesto, de modo que no pague por prestaciones que no necesita y que el plazo de retorno de la inversión se base en sus cifras reales, en lugar de en las medias del sector. Descubre soluciones personalizadas de líneas de envasado «llave en mano» o solicitar una propuesta de línea a medida.
Cómo elegir al socio de integración adecuado
Has leído hasta aquí porque te tomas muy en serio la integración de la línea de envasado. Conoces los componentes, la tecnología, el proceso de planificación, los escollos y el análisis de viabilidad económica. La última pregunta es la más difícil: ¿en quién confías para llevarla a cabo?
Elegir un socio de integración no consiste en comparar fichas técnicas. Los verdaderos factores diferenciadores son más difíciles de medir, y son los que determinan si tu línea funcionará con un OEE de 85% o de 55% dos años después de su puesta en marcha.
1. “Enséñame dos líneas de producción que hayáis construido para productos similares a los míos… y dame el número de teléfono del director de la planta”.” Un integrador de confianza proporciona referencias verificables sin dudarlo. La experiencia en integración depende del producto concreto. Una empresa que destaque en la integración de líneas de llenado de líquidos puede que nunca se haya enfrentado a la contención de polvo en polvo.
2. “¿Qué OEE garantizan? ¿Y qué ocurre si no se alcanza esa cifra?” Un integrador que no se comprometa con una cifra concreta de OEE no respalda el diseño de su sistema. Una garantía de OEE alcanzable para una línea integrada suele situarse entre el 80 y el 85%.
3. “¿Utilizas tu propio equipo o integras máquinas de terceros?” Responsabilidad de un único proveedor frente a la flexibilidad que ofrece lo mejor de cada categoría: averigua qué modelo estás contratando y asegúrate de que se adapta a tu capacidad interna de ingeniería.
4. “¿Se llevará a cabo la prueba FAT en vuestras instalaciones, utilizando mis productos reales y funcionando de forma ininterrumpida durante al menos 8 horas?” Una prueba FAT adecuada con el producto real permite detectar problemas que una prueba con agua nunca detectará: los efectos de la viscosidad en la precisión del llenado, la acumulación de polvo en los sensores y la acumulación de residuos en las mordazas de sellado.
5. “¿Quién es mi persona de contacto y con qué frecuencia recibiré información sobre el estado del proyecto?” Un integrador competente asigna un gestor de proyectos específico, con un calendario por escrito en el que se detallan los hitos y los puntos de decisión.
6. “¿Cuál es el plazo de garantía y el tiempo de respuesta garantizado?” El estándar del sector es de 12 meses. Cualquier plazo superior —16 o 24 meses— supone un verdadero valor añadido, ya que cubre el periodo en el que suelen surgir la mayoría de los problemas ocultos.
Confía en tu instinto para detectar señales de alarma. Una oferta cuyo precio es 30%+ inferior al de la competencia está recortando algo: normalmente, el alcance del proyecto, el soporte para la instalación o la cobertura de la garantía. La opción “más barata” que prescinde de las pruebas de integración y te entrega un montón de manuales en lugar de ofrecerte asistencia para la puesta en marcha in situ no es más barata. Es un gasto aplazado con intereses.
Referencias
- Tayal, A., et al. “Mejora de la eficacia en la industria manufacturera: el estudio Trilogy y la dinámica de la innovación abierta”. 2021. sciencedirect.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL