
Wat ‘hygiënisch ontwerp’ eigenlijk inhoudt
Een afvulmachine die dagelijks tienduizenden blikjes verwerkt, wordt elke nacht overspoeld met bijtend schuim. Wat het product ook achterlaat, en wat het schuim ook losmaakt, het moet ergens heen. Als de machine daar een plekje voor biedt, krijg je het er met geen enkel reinigingsschema meer uit. Dat is precies het probleem dat met een hygiënisch ontwerp moet worden opgelost.
Onder ‘hygiënisch ontwerp’ wordt verstaan dat de apparatuur zo is ontworpen dat elk oppervlak dat in contact komt met het product effectief kan worden gereinigd, resten volledig worden afgevoerd en bacteriën zich nergens kunnen nestelen. Hygiëne is ingebouwd in de vormgeving en de materialen, en wordt niet achteraf aangebracht. Dit artikel gaat over machines voor voedselverwerking: afvul-, sluit- en inbliklijnen in een fabriek. Hygiëne in restaurantkeukens is een ander onderwerp en komt hier niet aan bod.
Er staat veel op het spel. Microbiële besmetting van voedsel brengt hoge kosten met zich mee, en terugroepacties zijn de duurste vorm van dat probleem (Tijdschrift voor Voedselveiligheid, 2003). Apparatuur die moeilijk schoon te maken is, vertraagt bovendien elke ombouw, verlengt elke audit en beperkt onopvallend de snelheid waarmee een productielijn kan draaien. Het beheersen van verontreiniging is de reden waarom deze discipline bestaat; de kosten zijn de reden waarom inkopers hier aandacht aan moeten besteden.
Dit wordt ondersteund door een kader van normen. In Europa stelt EN 1672-2 eisen aan de hygiëne en reinigbaarheid van machines voor de voedselverwerking; de volledige titel luidt: “Machines voor de voedselverwerking. Basisbegrippen. Deel 2: Eisen inzake hygiëne en reinigbaarheid” (iTeh-normen, 2020). ISO 14159 behandelt in bredere zin de hygiëne-eisen voor het ontwerp van machines (ISO, 2002). De EHEDG-richtlijnen vertalen deze eisen naar toetsbare ontwerpcriteria. 3-A doet hetzelfde voor apparatuur die in de VS in de zuivelindustrie wordt gebruikt. Verordening (EG) nr. 1935/2004 regelt welke materialen in de EU in contact mogen komen met levensmiddelen (Onderzoeksdienst van het Europees Parlement, 2016). Dit zijn geen marketingtrucs. Het zijn ontwerpvereisten, en ze zijn opgesteld met het oog op vier punten in een machine waar het al dan niet goed gaat met de hygiëne.
Waar hygiëne in een machine tot uiting komt: de vier ontwerplagen
Principiële lijsten zijn gemakkelijk op te sommen, maar moeilijk toe te passen. De snelste manier om een citaat of een auditbevinding te beoordelen, is door deze in een van de vier lagen te plaatsen. Elke beslissing over hygiënisch ontwerp van een verwerkingsmachine valt precies onder één van deze lagen.
| Laag | Wat het regelt | Wat het kost als je het bij het verkeerde eind hebt |
|---|---|---|
| 1. Materialen | Wat komt in aanraking met uw product en uw schoonmaakmiddelen? | Corrosie, productverontreiniging, niet-naleving van de voorschriften inzake contact met levensmiddelen |
| 2. Meetkunde | Of er zich ergens resten en vloeistof kunnen ophopen | Vaste schuilplaatsen die door geen enkel schoonmaakschema kunnen worden bereikt |
| 3. Reiniging en pasvorm | Of de machine wel aansluit bij de manier waarop uw fabriek daadwerkelijk reinigt | Handmatig herstelwerk, of een machine die niet bestand is tegen uw reinigingsproces |
| 4. Controle | Wat de leverancier kan aantonen, en wat u bij levering kunt controleren | Je draagt het volledige risico dat eigenlijk door de administratie had moeten worden opgevangen |
De volgorde is van belang. Materialen en geometrie worden tijdens de ontwerpfase vastgelegd en het is kostbaar om deze later nog aan te passen. Of de pasvorm klopt, hangt net zozeer af van uw fabriek als van de machine. Verificatie is de stap die de meeste kopers overslaan, en het is de enige stap die fouten in de andere drie stappen opspoort.
In de volgende vier paragrafen worden de verschillende lagen achtereenvolgens behandeld, van de materialen waaruit de machine is vervaardigd tot wat je in de inkooporder moet eisen.
Laag 1: Materialen: waaruit de machine is gemaakt
Begin met het metaal, want al het andere rust daarop. Materialen die in contact komen met levensmiddelen moeten inert zijn ten opzichte van het product, corrosiebestendig zijn en stabiel blijven bij herhaaldelijk reinigen. In de EU moeten ze bovendien voldoen aan de algemene veiligheids- en inertheidsbeginselen van Verordening (EG) nr. 1935/2004 (Onderzoeksdienst van het Europees Parlement, 2016).
Er is nog een tweede “aanvaller” die mensen vaak over het hoofd zien: je reinigingsmiddel. Voedingsmiddelenbedrijven reinigen met hete bijtende en zure reinigingscycli, perazijnzuur en quaternaire ammoniumverbindingen, en ervaren medewerkers in de sector zijn heel duidelijk over wat deze middelen aanrichten. „Perazijnzuur wordt in sommige fabrieken regelmatig gebruikt, mogelijk wekelijks of vaker, omdat het erg schadelijk is voor metaal”, schrijft een commentator met ervaring op het gebied van hygiëne (Reddit, r/foodscience, 2019). Een materiaalkwaliteit die je product niet aantast, kan toch niet opgewassen zijn tegen je reinigingsmiddelen, dus bij de materiaalkeuze moet met beide aspecten rekening worden gehouden.
Wat de materiaalkeuze betreft, geldt de eerlijke regel dat 316 niet automatisch beter is. Bij type 316 wordt molybdeen toegevoegd, dat juist geschikt is voor het verwerken van chloriden en zuren: natte producten met een hoog zout-, zuur- of eiwitgehalte (vis, augurken, tomaten, zuivel) rechtvaardigen het gebruik ervan. Voor droge poeders en licht corrosieve producten biedt 304 dezelfde hygiënische prestaties tegen lagere kosten, en als je daar toch voor 316 kiest, koop je eerder gemoedsrust dan reinigbaarheid. Leveranciers die standaard 316 aanbieden, moet je vragen waarom.
Bij de oppervlakteafwerking gaat het vaak mis bij de inkoop, omdat de cijfers nogal uiteenlopen. Het cijfer waar je je aan moet houden is Ra 0,8 μm: zowel 3-A als EHEDG schrijven voor dat oppervlakken die in contact komen met het product minstens zo glad moeten zijn (Tijdschrift voor Voedselveiligheid, 2003). In het document met ontwerpcriteria van EHEDG staat hetzelfde: grote oppervlakken die in contact komen met het product moeten een ruwheid van 0,8 μm Ra of beter hebben (EHEDG-document 8). In sommige blogs van leveranciers wordt “32 Ra” genoemd, wat overeenkomt met dezelfde waarde in micro-inch; anderen geven aan dat voor producten met een hogere kleefkracht een nog fijnere afwerking nodig is. Juist vanwege deze gemengde eenheden moet in een aankoopspecificatie het getal en de eenheid worden vermeld, en niet het bijvoeglijk naamwoord.
| Uw product | Geschikt contactmateriaal | Waarom |
|---|---|---|
| Droog poeder (meel, eiwitpoeder, thee) | 304 roestvrij staal, Ra 0,8 μm | Geringe corrosiebelasting; 316 zorgt voor hogere kosten, maar niet voor betere reinigbaarheid |
| Zure of zoute natte producten (saus, augurken, vis) | 316 roestvrij staal, Ra 0,8 μm | Molybdeen vervoert chloriden en zuren |
| Zuivelproduct of drank met CIP | 304/316 op basis van chemische samenstelling, lasnaadloos | Bijtende CIP-cycli zijn schadelijk voor oppervlaktefouten |
| Gevoelig product of product dat verband houdt met de farmaceutische sector | 316, fijner gepolijst | Hogere eisen op het gebied van inertie en afwerking |
Afdichtingen, pakkingen en smeermiddelen horen bij elkaar. Elastomeren in de productzone moeten voldoen aan de voorschriften voor contact met levensmiddelen, en lagers in de buurt van het product hebben een smeermiddel van voedingskwaliteit (H1) nodig, omdat een lekkend lager het product verontreinigt nog voordat er sprake is van een onderhoudsmelding.
Laag 2: Geometrie: Waarom sommige machines nooit helemaal schoon worden
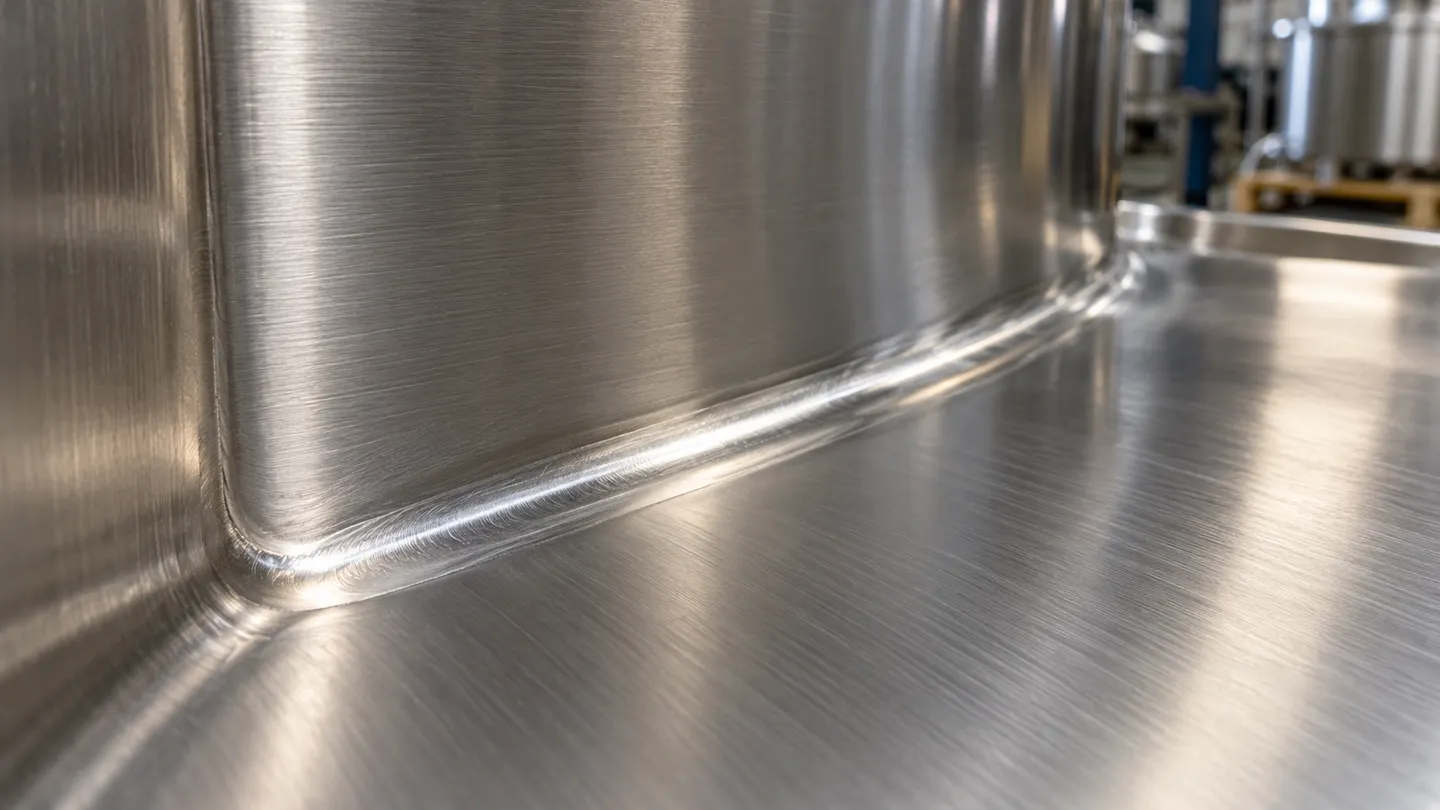
De materialen bepalen wat de machine aankan. De geometrie bepaalt of uw schoonmaakploeg ooit kan winnen. Een oppervlak kan perfect 316 zijn met een Ra-waarde van 0,8 μm en toch onbruikbaar zijn als de machine plekken achterlaat waar geen borstel, schuim of CIP-bal bij kan komen.
De geometrische regels die bepalend zijn voor de reinigbaarheid
Vijf regels zijn het belangrijkst, en je kunt ze allemaal met je ogen en een zaklamp controleren:
- Gladde, doorlopende oppervlakken. Geen spleten, scherpe binnenhoeken, richels of schaduwplekken waar vuil zich kan ophopen (Tijdschrift voor Voedselveiligheid, 2003).
- Zelfafvoer. De machine moet zowel het product als de reinigingsvloeistof volledig afvoeren; plassen die na het spoelen achterblijven, vormen een broedplaats voor bacteriën.
- Geen dode takken. In aftakleidingen blijft product staan; volgens de normen voor sanitair leidingwerk mogen deze niet langer zijn dan ongeveer twee buisdiameters (V5: De ultieme gids voor paraatheid).
- Doorlopende, op de grond uitgevoerde lasnaden. Een ruwe of poreuze lasnaad vormt een naadvormige dode hoek en is de meest voorkomende verborgen schuilplaats in gelaste apparatuur.
- Controleerbaarheid. Elk oppervlak dat in contact komt met het product moet zichtbaar en bereikbaar zijn, hetzij via inspectiedeuren, hetzij door het zonder gereedschap te kunnen verwijderen, want een oppervlak dat niemand kan zien, is een oppervlak waarvoor niemand de kwaliteit kan garanderen.
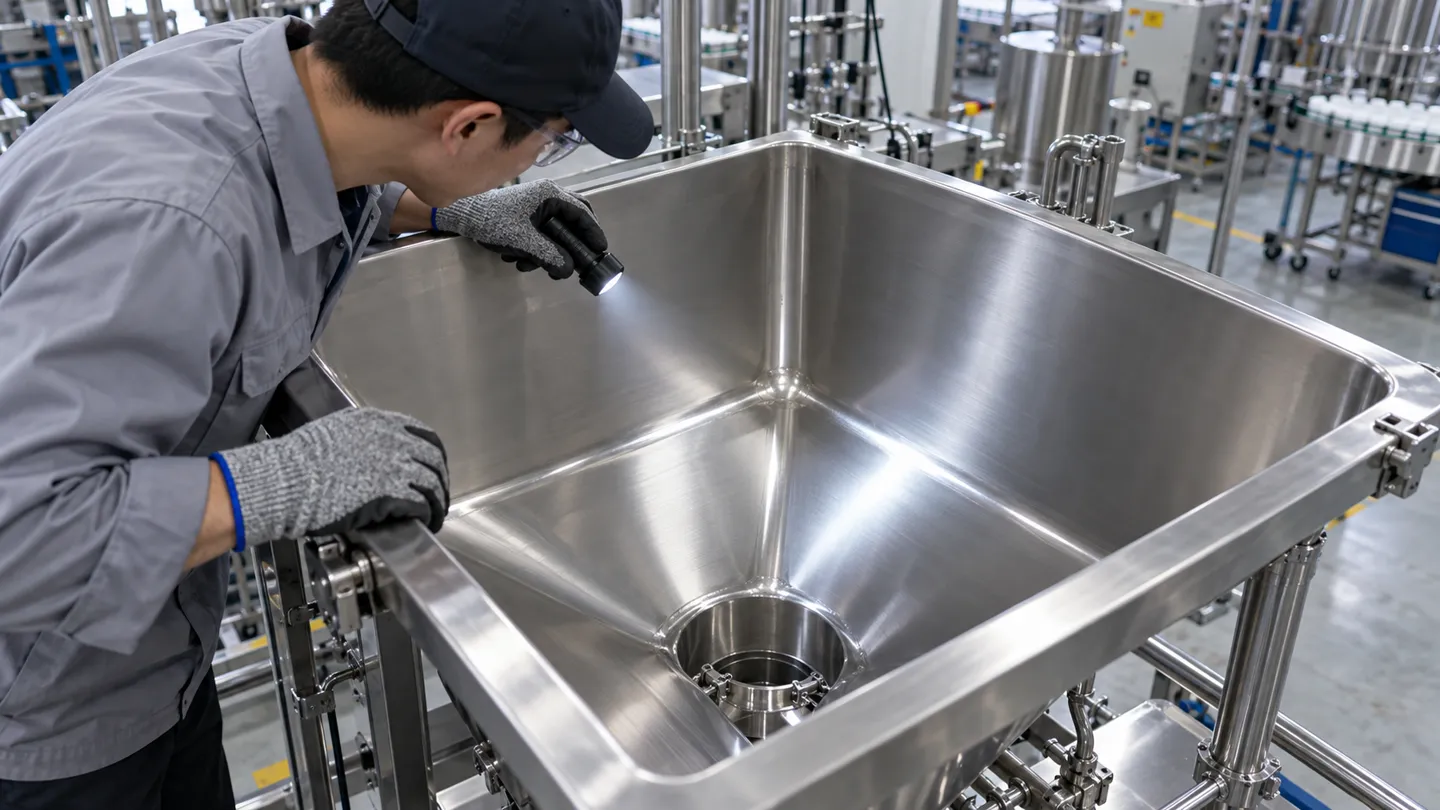
Voor geen van deze zaken is een laboratoriumonderzoek nodig. Je moet alleen bereid zijn om de machine van binnen te bekijken voordat je hem koopt.
De vijfpuntsgeometrie-inspectie
-
Samenhangende oppervlakken: strijk met een vingertop over elk oppervlak dat in contact komt met het product en over elke binnenhoek; het moet glad aanvoelen, zonder spleten, richels of schaduwplekken waar vuil kan blijven zitten.
-
Zelfafvoer: Vraag waar het laagste punt van de productzone zich bevindt en hoe het spoelwater daar wegstroomt; alles waar een plas in kan blijven staan, zal dat ook doen.
-
Geen stijve benen: Breng elke aftakking van het stromingspad in kaart; de lengte van de aftakking moet binnen ongeveer twee buisdiameters van de hoofdleiding blijven.
-
Grondlassen: Controleer elke interne las met een lamp; een doorlopende en gelijkmatig geslepen las is de norm, en porositeit is een reden voor afkeuring.
-
Controleerbaarheid: zoek de inspectiedeuren en de punten waar de deksels zonder gereedschap kunnen worden losgemaakt, en controleer of u elk oppervlak dat in contact komt met het product met uw ogen en handen kunt bereiken.
Wat de verborgen zones nu eigenlijk kosten
Onderhoudstechnici hebben dagelijks te maken met de gevolgen van een slechte geometrie, en ze beschrijven dit zonder omwegen. Een medewerker met 15 jaar ervaring in een voedingsmiddelenfabriek zei het ronduit: “Van buitenaf ziet alles er schoon uit, maar je zou versteld staan van wat je allemaal kunt aantreffen op plekken die het schoonmaakpersoneel en de inspecteurs nooit te zien krijgen” (Reddit, r/IndustrialMaintenance, 2026). In een discussie over een snoepfabriek was het belangrijkste advies aan een nieuwkomer: “Suiker verstopt alles. Er ontstaan zoveel problemen alleen al door onrein materieel” (Reddit, r/IndustrialMaintenance, 2026). De faalwijze is altijd dezelfde: een holte die door het ontwerp is ontstaan, een reststof die in die holte achterblijft, een microbiologisch of kwaliteitsprobleem dat niemand kan verhelpen.
De reinigingsfrequentie kan een structureel gebrek niet verhelpen. Een reinigingsschema is een uitvoeringsplan, en de geometrie bepaalt de grenzen daarvan. Daarom herleiden auditors hardnekkige milieubevindingen tot het ontwerp van de apparatuur: wanneer dezelfde holte steeds weer defect raakt, is het uitvoeren van meer reinigingsbeurten met schuim niet de oplossing.
Je zou versteld staan van wat je allemaal kunt vinden op plekken waar het schoonmaakpersoneel en de inspecteurs nooit komen.
Een onderhoudstechnicus voor voedselverwerkingsinstallaties legt uit waarom u niets kunt afleiden uit uiterlijke kenmerken. De zones die controleurs afschrikken, zijn juist de zones die door de geometrie zijn ontstaan.
Clean-in-place of clean-out-of-place: de afweging tussen geometrie en reinigingsgemak
Twee ontwerpfilosofieën strijden om hetzelfde doel. Clean-in-place (CIP)-machines reinigen zichzelf via ingebouwde sproeisystemen, wat een onberispelijke interne geometrie vereist omdat niemand tijdens een normale cyclus in de machine kijkt. Clean-out-of-place (COP)-machines zijn ontworpen om snel te worden geopend en gedemonteerd, zodat onderdelen naar de wasplaats kunnen worden gebracht; dit maakt een eenvoudigere interne opbouw mogelijk, maar kost de operator elke dienst uren aan werk. Trechters die volledig kunnen worden geopend zonder demontage vormen een praktisch midden: de gehele productzone wordt binnen enkele seconden zichtbaar en bereikbaar. Geen van beide filosofieën is superieur; het gaat erom dat de geometrie van de machine daadwerkelijk overeenkomt met de reinigingsmethode die de fabrikant claimt.
Laag 3: Reinigingsmethode: natte of droge reiniging
In de derde laag komt de context van de koper om de hoek kijken. Hetzelfde machinechassis wordt geconfronteerd met tegengestelde eisen, afhankelijk van de reinigingsmethode in uw fabriek, en deze twee benaderingen zijn onderling onverenigbaar.
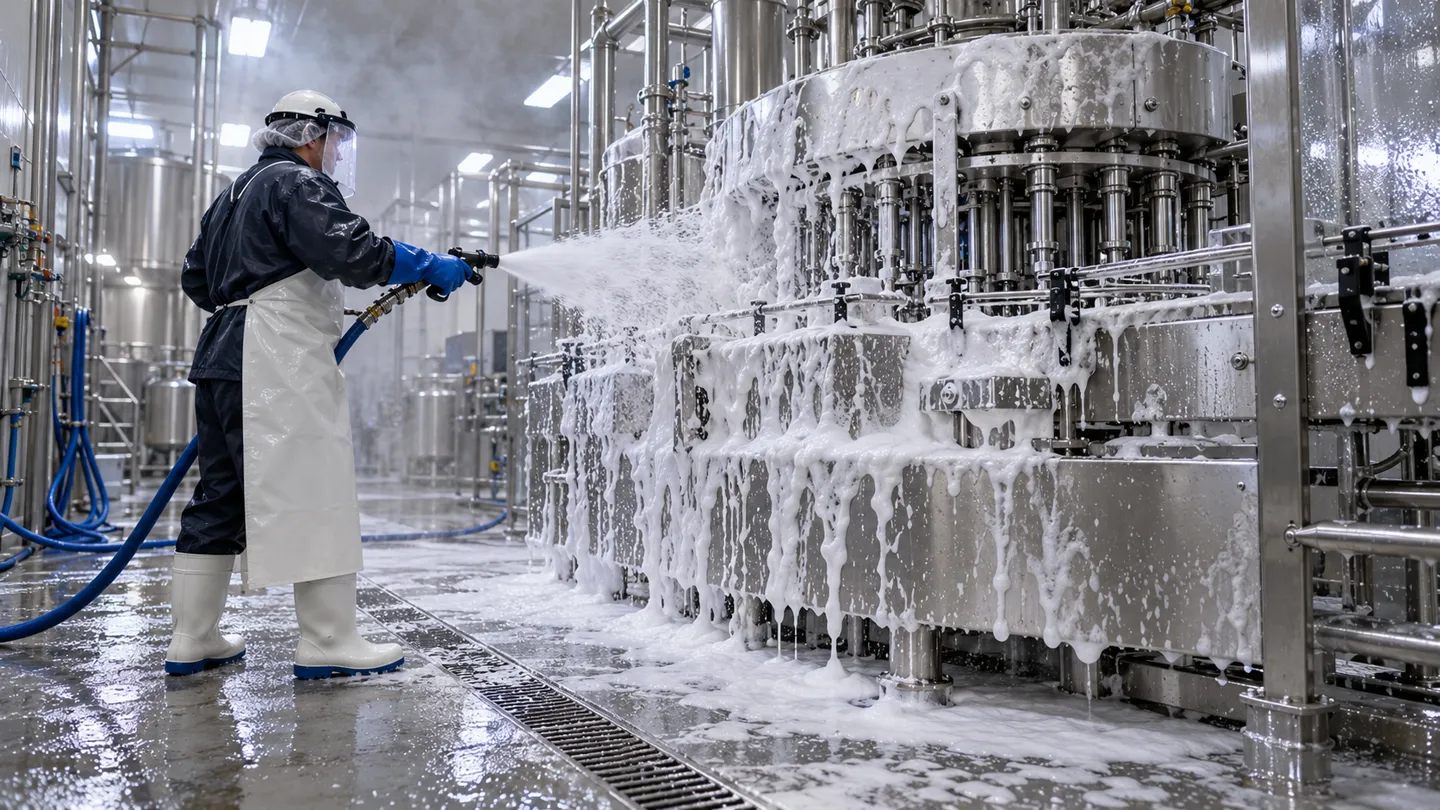
Natte reiniging is de norm wanneer producten nat of plakkerig zijn. Zuivel- en drankenfabrieken voeren CIP-cycli met bijtende middelen uit, en in voedingsmiddelenfabrieken wordt alles ’s nachts met schuim gereinigd en afgespoeld. Een fabrieksmedewerker beschrijft de routine als volgt: eerst chloorhoudend reinigingsmiddel, daarna afwisselend verschillende ontsmettingsmiddelen (Reddit, r/foodscience, 2019). Een machine voor een natte productielijn moet water kunnen afvoeren, bestand zijn tegen chemische aantasting en ervoor zorgen dat de elektrische onderdelen onder al deze omstandigheden blijven functioneren. Juist om deze reden zijn er behuizingen die bestand zijn tegen afspoelwater en frames die zijn ontworpen met het oog op afwatering.
Chemisch reinigen is de norm op plaatsen waar water de vijand is. Meel, eiwitpoeder, thee en gebakken producten veranderen natte resten in cement of bevorderen de groei van micro-organismen; daarom wordt in deze fabrieken gestofzuigd, afgeveegd en ontsmet zonder af te spuiten. Machines voor droge productielijnen hebben spleetvrije oppervlakken nodig en snel te openen toegangsluiken om af te vegen, maar hoeven niet waterdicht te zijn. Een fabrieksexploitant merkt in dezelfde discussie op dat machines die niet volledig nat kunnen worden afgespoten, in plaats daarvan “droog worden ontsmet” met verdampende producten op alcoholbasis (Reddit, r/foodscience, 2019). Die tijdelijke oplossing bestaat omdat het vrijwel onmogelijk is om een machine die niet over een spoelvoorziening beschikt, achteraf hiermee uit te rusten.
| Afmeting | Natte lijn (CIP / spoeling) | Drooglijn (vacuüm / afvegen) |
|---|---|---|
| Reinigingsmiddelen | Bijtend schuim, zuurcycli, ontsmettingsmiddelen, water | Stofzuiger, schrapers, droogdesinfectiemiddel |
| De machine moet bestand zijn tegen | Chemische corrosie, stilstaand water, stoom | Productresten, schurende droge vuilresten |
| Elektriciteit | Behuizingen geschikt voor afspoelbehandeling, afgedichte connectoren | Standaardbescherming is aanvaardbaar |
| Prioriteit voor meetkunde | Afwatering, geen plassen, gladheid van de lasnaad | Toegang zonder spleten, snel te openen |
| Typische producten | Zuivel, dranken, sauzen, natvoer in blik | Meel, eiwitpoeder, thee, snacks |
Voordat u een shortlist van leveranciers opstelt, moet u vaststellen onder welk regime uw productielijn valt. Een machine die voor het verkeerde regime is ontworpen, is geen voordeel, maar een mismatch waarvoor u elke dienst moet betalen. Er bestaan gemengde productielijnen die beide regimes nodig hebben, en die zijn het moeilijkst te ontwerpen; vraag specifiek hoe een kandidaat-machine de overgang aankan.
Vertel ons wat u produceert en hoe uw fabriek reinigt, dan zullen wij aangeven welke constructie bij uw productielijn past.
Laag 4: Inkoop en controle: principes omzetten in inkoopspecificaties
Al het bovenstaande komt neer op één praktische vraag: wat neem je op in de offerte, en wat controleer je bij de oplevering? Dit is het aspect dat de meeste kopers over het hoofd zien, en daarom doen dezelfde teleurstellingen zich in de hele sector steeds weer voor.
Zes regels die in uw aanvraag moeten staan
Er is alleen sprake van een eis inzake hygiënisch ontwerp als een leverancier hierop schriftelijk moet reageren:
Wat er regel voor regel in het onderzoek staat
-
Contactgegevens: kwaliteit en dikte, zoals aangegeven in de specificaties, voor elk onderdeel van de productzone.
-
Oppervlakteafwerking: Ra 0,8 μm of beter op contactoppervlakken, aldus de fabrikant.
-
Lasnorm: continu en gelijkmatig geslepen bij de vervaardiging van alle productonderdelen.
-
Schoonmaakregeling: CIP, COP of handmatig, nat of droog, met bewijs.
-
Sproeibestendigheid: elektronica en aandrijvingen, uitsluitend natte leidingen.
-
Toegangspunten: wat er open kan, wat er zonder gereedschap los kan, wat je bij levering kunt controleren.
Elke regel is er omdat een laag kan falen. Als je er één verwijdert, maak je juist die laag weer kwetsbaar voor giswerk.
Wanneer de leverancier geen EHEDG-certificaat heeft
Dit is de situatie waarmee de meeste kopers van kleine en middelgrote apparatuur in de praktijk te maken hebben. De kadernormen zijn vrijwillige ontwerprichtlijnen. Formele typekeuringen, zoals EHEDG-certificering, komen bij kleine en middelgrote fabrikanten zelden voor, en een catalogus vol beweringen over “hygiënisch ontwerp” bewijst op zichzelf nog niets. Het ontbreken van een certificaat leidt niet automatisch tot uitsluiting, maar legt de bewijslast bij alternatieve bewijsmiddelen. Gerangschikt van sterkste naar zwakste zijn de alternatieven:
- Test- of inspectierapporten van derde partijen met betrekking tot de betreffende machine of haar voorgangers.
- Materiaalcertificaten die herleidbaar zijn tot smeltnummers, van het type 3.1 volgens EN 10204, waarin de keuring van het daadwerkelijk geleverde metaal wordt gedocumenteerd (Montakon).
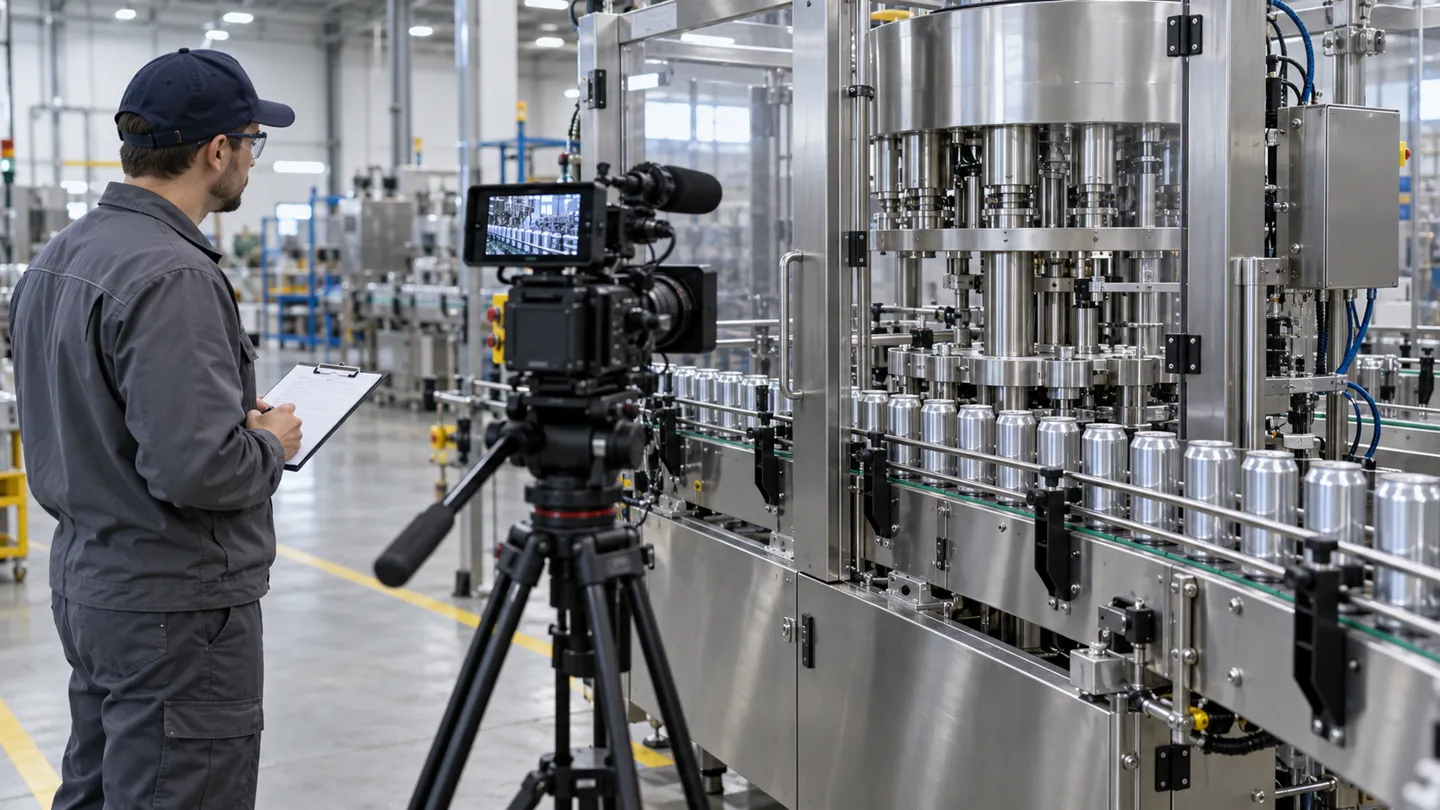
- Een proefopname met je eigen product of je eigen blikjes, vastgelegd op video.
- Een live videobeeld of een inspectie ter plaatse van interne lasnaden, hoeken en afwatering.
Punt drie verdient speciale aandacht. Leveranciers die je product vóór verzending testen, tonen je niet alleen dat de machine goed functioneert, maar ook dat het product aan de laag-3-eisen voldoet. Ze doen dit omdat de goede leveranciers niets te verbergen hebben. Een fabrikant die vertrouwen heeft in zijn ontwerp, zal je proefmateriaal verwerken, dit filmen en je de video samen met het inspectierapport toesturen.
Vier controles die je op de dag van levering kunt uitvoeren
Bij acceptatie houdt verificatie op louter papierwerk te zijn:
- Afvoertest: spoel het betreffende gebied af en kijk goed. Het water moet wegstromen; als er plassen achterblijven, duidt dat op toekomstige problemen.
- Oppervlaktecontrole: een draagbare ruwheidsmeter die op de contactvlakken van het monster wordt geplaatst, bevestigt of de door u gespecificeerde afwerking is bereikt.
- Inspectie van lasnaden en hoeken: open de toegangsopeningen, schijn er met een lamp naar binnen en bekijk zelf de lasnaden en binnenhoeken.
- Doorlopende test: laat de machine gedurende een langere periode op uw materiaal draaien en bewaar de video.
| Laag | Wat je moet controleren (werkwoord, geen bijvoeglijk naamwoord) | Als de leverancier dit niet kan leveren |
|---|---|---|
| Materialen | Materiaalcertificaten met materiaalklasse en dikte (EN 10204 3.1) | Vraag om verificatie door een derde partij, of bereken de kosten van het risico |
| Meetkunde | Vrij zicht op lasnaden, hoeken en afwatering bij levering | Sta erop dat je vóór de betaling een live videorondleiding krijgt |
| Reinigingsgeschiktheid | Proef met je eigen product, gefilmd | Test het eerst met je eigen materiaal voordat je tekent |
| Controle | Schriftelijke antwoorden op de zes specificatielijnen | Beschouw stilte als het antwoord |
Wat dit betekent wanneer u een inmaak- of afvullijn aanschaft
Beschouw de vier lagen als een inkoopboekhouding en de afwegingen worden ineens concreet. Een leverancier die een kwaliteit aanbiedt die onder de corrosiebelasting van je product ligt, bezorgt je een reparatiecyclus. Een constructeur wiens constructie ruwe lasnaden verbergt, bezorgt je een permanente schoonmaakkostenpost, plus de daaruit voortvloeiende auditbevindingen. Een machine die is gebouwd voor het verkeerde reinigingsregime is een mismatch die je elke dienst opnieuw ontdekt. En een leverancier die geen bewijs kan leveren, vraagt je om alle drie de risico’s tegelijk op je te nemen, met een blinddoek om.
Daarom luidt de aankoopregel: koop verifieerbare gegevens, geen certificaten. Vraag waaruit de contactdelen en het frame zijn vervaardigd en hoe dik ze zijn. Vraag hoe de machine open gaat om hem schoon te maken. Vraag wat er in het inspectierapport staat. Deze vragen worden in de gegevens schriftelijk beantwoord; certificaten – voor zover die bij kleine en middelgrote fabrikanten al bestaan – geven slechts een samenvatting daarvan.
Constructiedetails van onze conservenlijn worden juist gepubliceerd zodat kopers deze checklist erop kunnen toetsen. Contactonderdelen en frames zijn vervaardigd uit 1,5-2,0 mm dik roestvrij staal 304 van voedingskwaliteit (316 waar het product dit vereist), en de machinaal bewerkte kernonderdelen hebben een tolerantie van 2 μm, waardoor verbindingen en oppervlakken nauwkeurig genoeg blijven om goed te kunnen worden gereinigd. De trechters kunnen volledig worden geopend voor reiniging zonder dat ze gedemonteerd hoeven te worden. De onderdelen van de dispenser met klapdeksel zijn vervaardigd uit aluminium van ruimtevaartkwaliteit in plaats van geplateerd ijzer, zodat ze niet roesten en er geen coating in uw deksels terechtkomt. Elke machine die wij bouwen, ondergaat meer dan 100 opeenvolgende testcycli met de eigen monsterblikjes van de klant. Daarna volgt een 48 uur durende test zonder belasting en een 36 uur durende verouderingstest met periodieke functiecontroles. De testvideo wordt samen met het inspectierapport meegeleverd. Levapack publiceert deze specificaties omdat een koper die de details controleert, precies de koper is die wij willen.
Als u leveranciers met elkaar vergelijkt, neem dan het vragenformulier met zes vragen uit het bovenstaande hoofdstuk mee; de antwoorden van een aannemer zeggen meer dan zijn brochure.
Maak van de zes regels een machine-citaat
Geef de afmetingen van uw blikken, het product en de beoogde productiehoeveelheid door; in de offerte worden de materiaalkwaliteit, de oppervlakteafwerking, de lasnaden en de reinigingsvereisten schriftelijk toegelicht.
Bronvermeldingen
- Food Safety Magazine. “Hygiënisch ontwerp van apparatuur in de voedselverwerking.” 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. e.a. “Beoordeling en normen voor het hygiënisch ontwerp van voedselapparatuur: een overzicht.” Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Machines voor de voedselverwerking – Basisbegrippen – Deel 2: Eisen inzake hygiëne en reinigbaarheid.” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Veiligheid van machines – Hygiëne-eisen voor het ontwerp van machines.” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Ontwerpcriteria voor hygiënische apparatuur (Doc. 8).” https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- 3-A-hygiënenormen. “Normen en richtlijnen voor hygiënisch ontwerp.” https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Onderzoeksdienst van het Europees Parlement. “Materialen die in contact komen met levensmiddelen – Verordening (EG) nr. 1935/2004.” 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Verordening (EG) nr. 1935/2004: Wat houdt deze verordening in?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Handleiding voor het ontwerpen van hygiënische apparatuur (3-A & EHEDG).” https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Advies voor beginnende technici in de voedingsindustrie.” 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “Hoe reinigen en ontsmetten voedselproducenten hun fabriek en apparatuur?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL