
De eerste partij zag er op de werkbank prima uit: veertig plastic potjes pindakaas, met de deksels met de hand vastgedraaid en de etiketten rechtop. Twee dagen later vertelde de verzenddoos een heel ander verhaal. Eén deksel was losgeraakt, er was olie langs de wand van het potje gelopen en de hele bestelling rook naar de binnenkant van het pakket. Er was niets mis met het recept. Het potje was eigenlijk nooit goed afgesloten.
Deze gids overbrugt juist die kloof tussen “het deksel zit erop” en “de pot is verzegeld”. De gids behandelt het hele traject: wat zorgt er structureel voor dat een plastic pot gesloten blijft, hoe elke afdichtingsmethode in de praktijk werkt en wanneer deze faalt, wanneer handmatig afdichten niet meer volstaat, welke specificaties van apparatuur van belang zijn, en hoe je de hele afweging kunt toetsen en de kosten kunt berekenen.
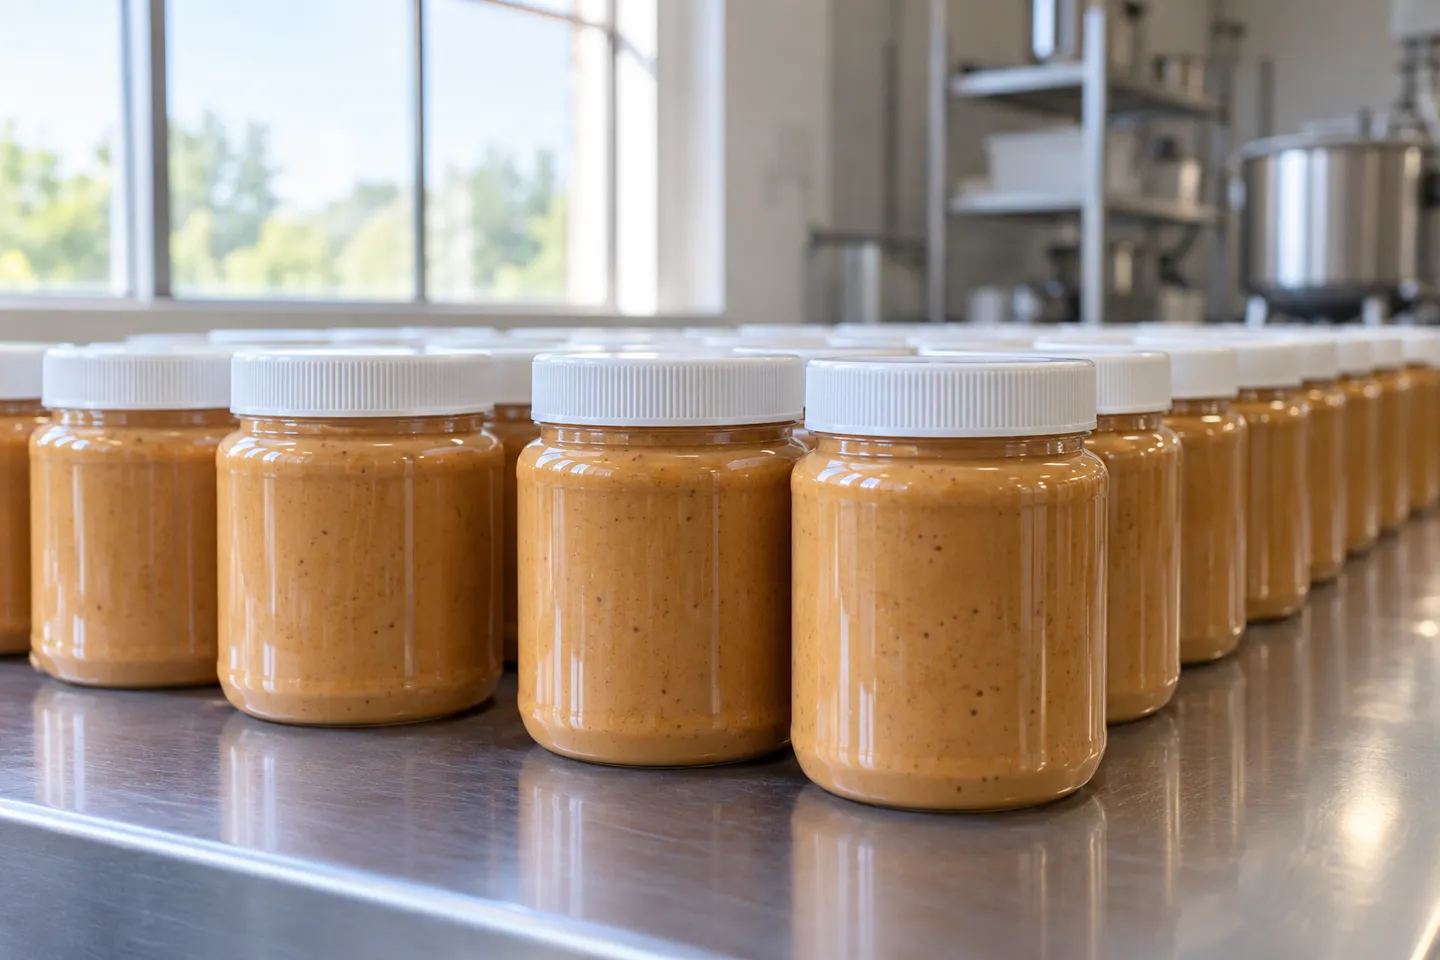
Wat zorgt ervoor dat een plastic pot goed gesloten blijft?
Allereerst even een kort onderscheid. Als je probleem een gebarsten pot of een gat in de wand is, ben je op zoek naar een reparatie met lijm of epoxy, en dan zal deze handleiding je niet veel helpen. Wat hierna volgt, gaat over het afdichten van de sluiting: ervoor zorgen dat de verbinding tussen de opening van een pot en het deksel lucht-, vocht- en transportbestendig is.
Elke plastic pot op een plank wordt gesloten met behulp van een van de vijf sluitingen.
Een sluiting met doorlopende schroefdraad is de gangbare schroefdop. De schroefdraad op de dop past in de schroefdraad die in de hals van de pot is gegoten, en een pakking of voering aan de binnenkant van de dop drukt tegen de rand van de potopening. Pindakaaspotten, potten voor voedingssupplementen en de meeste plastic potten voor levensmiddelen maken gebruik van dit type sluiting.
Een kliksluiting heeft geen schroefdraad. Een opgebogen rand op het deksel rolt onder een flens op de hals van de pot en blijft door vormsluiting vastzitten. Kindveilige cannabispotten en veel cosmeticapotten werken op deze manier.
Een gevoerde sluiting voegt een derde element toe. Aan de binnenkant van het deksel bevindt zich een voering, vaak een folielaminaat, die na het afsluiten door middel van inductie aan de spiegelgladde rand van de pot wordt vastgelijmd, of als een drukgevoelig kussentje op zijn plaats wordt gedrukt. Dit zorgt voor het ‘tamper-evident’-uiterlijk en de claim van luchtdichtheid op de retailverpakking.
Een krimpband sluit de pot helemaal niet af. Het is een plastic hoesje over de dop en de hals dat door warmte strak krimpt, en het dient als bewijs: wie de pot wil openen, moet het eerst scheuren.
Directe warmlasverzegeling, waarbij een folie over de opening van de pot wordt gelast, bestaat wel, maar komt bij potten van kunststof zelden voor en wordt eerder toegepast in verpakkingslijnen voor folie dan in pottenlijnen.
Welk soort deksel zit er op je pot?
- Schroefdraad aan de binnenkant van het deksel: sluiting met doorlopende schroefdraad
- Het deksel klikt over een randje: kliksluiting
- In het deksel zichtbare folieplaat: gevoerde sluiting
- Plastic hoesje rond de dop en de hals: krimpband
- Geen deksel, maar een vastgelaste folie: directe warmteverzegeling
Let ook op het materiaal van de pot: afhankelijk van of het PET, PP of HDPE is, zijn er verschillende soorten binnenbekledingen en afdichtingen die goed hechten.
Huishoudelijke snelkoppelingen bevinden zich aan de rand van deze kaart. Een inmaakmethode met waterbad is afhankelijk van een metalen deksel en het hoorbare ‘plop’-geluid van het ontstaan van een vacuüm, iets wat plastic potten en plastic deksels simpelweg niet bieden. Hete lucht uit een föhn of gesmolten was kan er op foto’s uitzien als een afdichting, maar geen van beide regelt de temperatuur bij de opening van de pot, geen van beide vormt een verifieerbare barrière, en geen van beide hoort ook maar in de buurt te komen van een pot die je van plan bent te verkopen. Het zijn bewaartips, geen afdichtingen.
Hoe elk zegel precies ontstaat
Weten wat de afsluitingsfamilie is, is niet hetzelfde als weten waarom deze klopt, of waarom er lekken zijn. Drie mechanismen zorgen voor het echte werk.
Mechanische compressie is de standaardwerkwijze bij schroefdeksels. De pakking of voering in het deksel wordt tegen de rand van de potmond aangedrukt, en het resterende koppel van het vastdraaien houdt de contactdruk op peil. De afdichting is slechts zo goed als twee factoren: hoe vlak en schoon de potmond is, en hoeveel koppel er daadwerkelijk in de dop is aangebracht. Te veel koppel veroorzaakt scheuren in plastic doppen of beschadigt de schroefdraad; te weinig koppel zorgt ervoor dat de pakking nauwelijks wordt aangedrukt.
Inductielassen is geschikt voor deksels met een binnenvoering. De folielaag aan de binnenkant van de voering wordt in een elektromagnetisch veld verwarmd, waardoor een polymeerlaag op de voering smelt; dit polymeer versmelt vervolgens met de rand van de pot terwijl de dop er al opgeschroefd zit. Het resultaat is een hermetische barrière uit één stuk die bovendien aantoonbaar verzegeld is. Het is een contactloos en snel proces, en het zorgt ervoor dat vrijwel elke pot met voedingssupplementen of saus in de detailhandel die typische folie-uitstraling heeft.
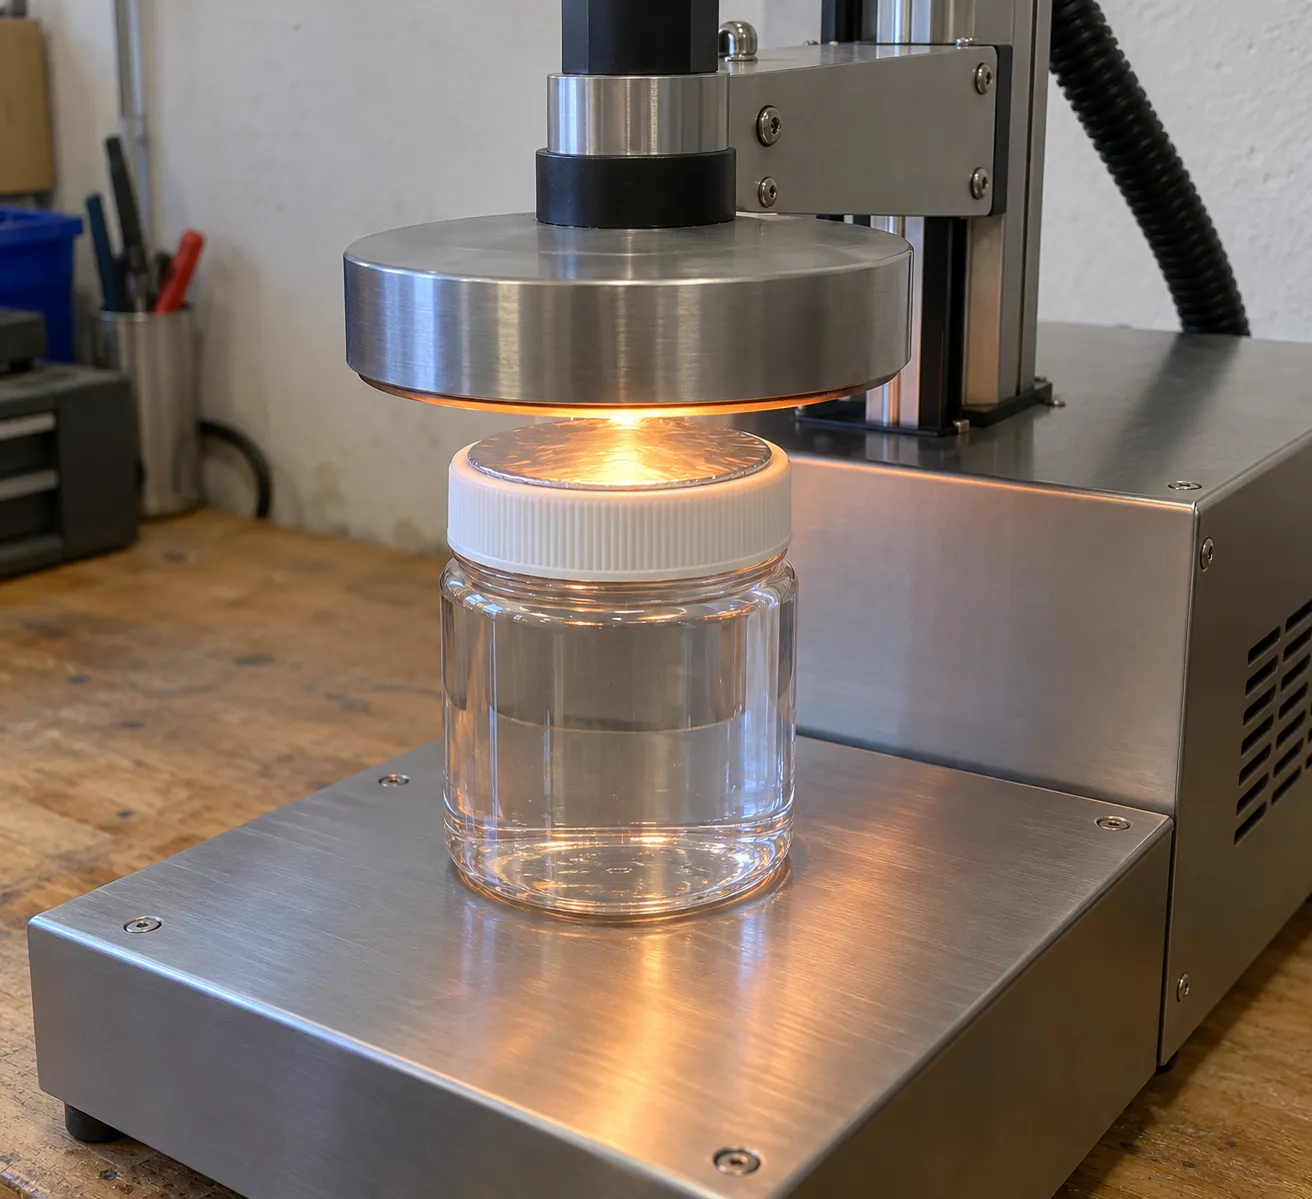
Het krimpen is een mechanisch proces, maar vindt plaats op verpakkingsniveau. Door de warmte krimpt de band gelijkmatig rond de dop en de hals. Het biedt op zichzelf geen barrière, maar dient als bewijs en biedt enige bescherming tegen manipulatie.
Dit is het punt waar veel mensen over struikelen. Een schroefdop zonder binnenvoering is een stofkap, geen afdichting. En een dop met binnenvoering die nooit inductief is verzegeld, is nog steeds slechts een stofkap, omdat de binnenvoering pas werkt als deze is vastgelast. Daarom zijn zowel “Ik heb hem heel stevig vastgedraaid” als “Er zat een folievoering bij” geen geldige argumenten voor een goede afdichting.
Plastic verbergt het probleem ook. Bij een metalen deksel hoor je een hoorbare klik wanneer het vacuüm het deksel naar beneden trekt en het zo afsluit. Plastic deksels geven helemaal geen signaal, dus een pot die tijdens het transport is gaan lekken, kan in het schap er precies hetzelfde uitzien als een pot die wel goed is afgesloten. De meeste gevallen zijn terug te voeren op drie oorzaken: een verkeerde of ontbrekende voering voor het materiaal van de pot, een productfilm op de rand van de pot waar de voering zich moet hechten, en het aanhaalmoment dat op gevoel wordt ingesteld in plaats van volgens een vaste waarde. Niet elke chemische samenstelling van een voering hecht even goed aan PET als aan PP, dus bij elke verandering van het potmateriaal moet de kwestie van de voering opnieuw worden bekeken.
Voor de controle is geen laboratorium nodig. Houd een monster een minuut lang ondersteboven. Controleer of de binnenvoering over de gehele rand vastzit. Voer bij elk product dat je verkoopt een kleine vacuüm- of druktest uit op een paar potten per partij, als het product gevoelig is. Dit zijn geen ingewikkelde handelingen, maar ze sporen allemaal op wat je met je vingertoppen niet kunt waarnemen.
De normen voor de sluiting verschillen ook per blik en deksel; daarom worden de inspectienormen voor de gereguleerde voedselconservenindustrie per type verpakking vastgelegd in plaats van in één universele test. De inspectiegids van de FDA voor zuurarme ingeblikte voedingsmiddelen behandelt de sluiting juist om deze reden als een apart inspectiepunt (Amerikaanse Food and Drug Administration, 2014).
Een vals zegel ziet eruit als een zegel. Vastgedraaid is niet gelijk aan afgedicht: geen binnenvoering, geen barrière; binnenvoering aanwezig maar niet vastgehecht, geen barrière; productfilm op de rand van de pot, geen hechting. Controleer dit door de pot om te draaien, de rand te inspecteren of een vacuümtest uit te voeren, maar nooit aan de hand van hoe de dop aanvoelt.
Wanneer handmatig verzegelen niet meer volstaat
Handmatig afdichten en machinaal afdichten zijn geen twee varianten van hetzelfde werk. Het zijn twee verschillende werkwijzen, en de eerlijke vraag is welke van de twee door uw ordervolume stilletjes achter zich is gelaten.
De werkelijke beperking van handmatig afdichten
Een getrainde handafsluiter presteert een tijdje consistent, maar daarna niet meer. De aan te brengen draaikracht varieert tijdens een dienst, de met de hand aangedrukte voeringdopjes sluiten in het midden goed af maar laten aan de randen lucht door, en de productiecapaciteit blijft op zijn best steken op een paar potten per minuut – wat neerkomt op een paar honderd potten per dienst als je het vullen, afvegen en inpakken meerekent. Op die schaal is handmatig afsluiten met voeringdopjes en een eenvoudig handbediend inductieapparaat een volwaardige werkwijze, geen compromis.
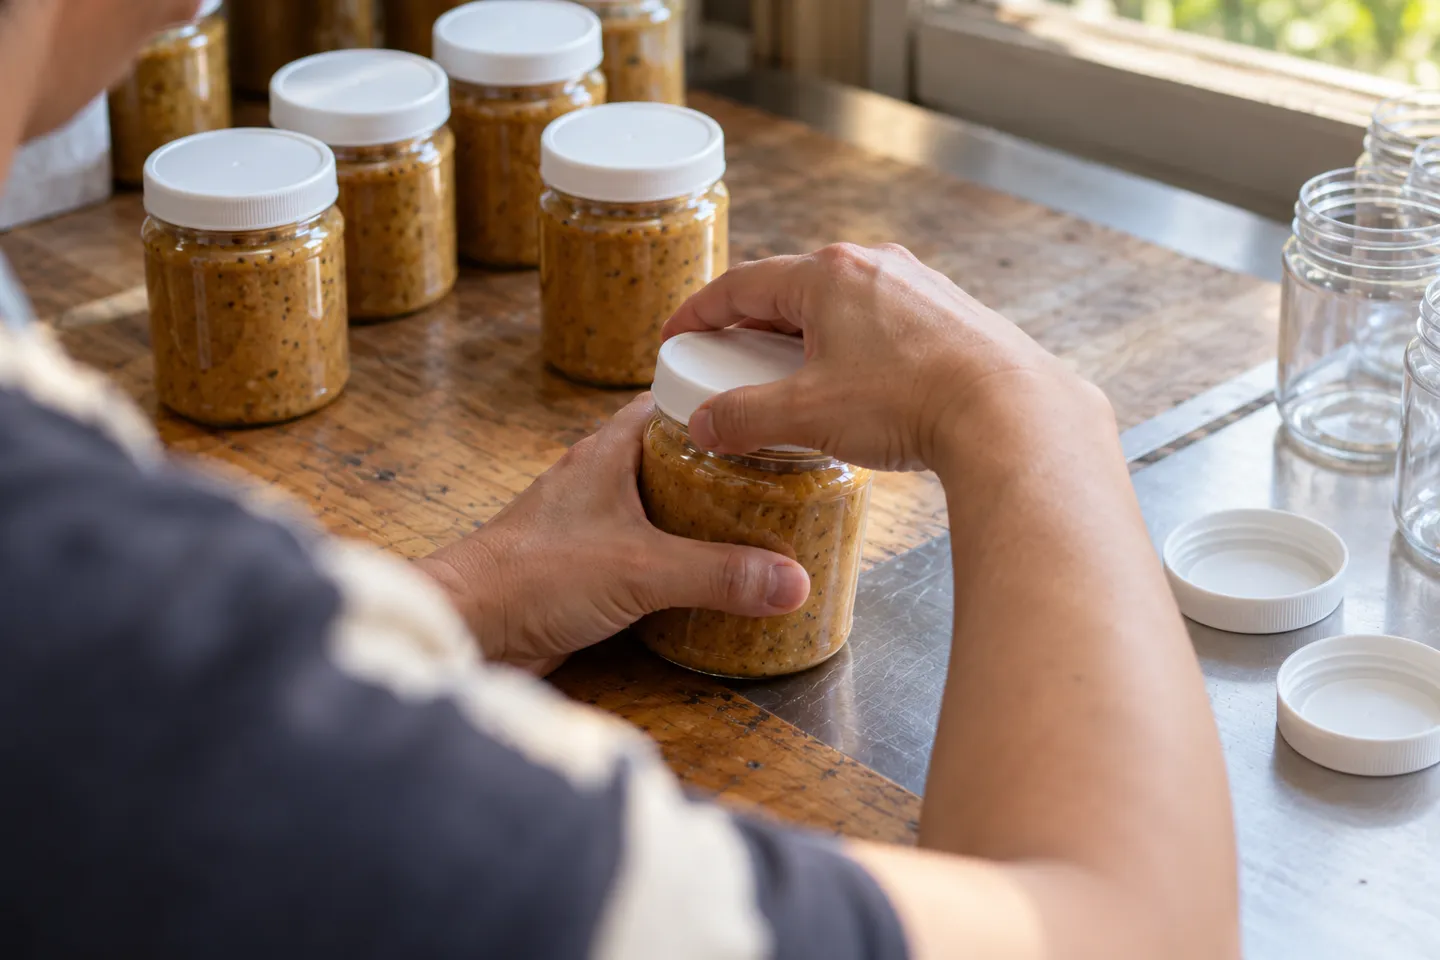
De basis van dit alles is naleving van de regelgeving. De meeste verkoopkanalen, van marktplaatsen tot apotheekketens, beschouwen een verzegeling als een toelatingseis, en een gevoerde, gelijmde sluiting is de goedkoopste en eerlijkste manier om hieraan te voldoen. Houdbaarheid is een aparte kwestie die niet louter door afdichting kan worden opgelost: zuurgraad, warmtebehandeling en koeling maken deel uit van uw productieproces en vallen in de VS onder de bevoegdheid van een procesautoriteit voor aangezuurde en zuurarme levensmiddelen. De sluiting heeft als taak de pot gesloten te houden. Ze kan een onveilig product niet veilig maken.
Vijf signalen dat het tijd is om te verhuizen
De vijf signalen, in volgorde
- 1Er komen meer dan eens per maand klachten binnen over herstelwerkzaamheden of lekkages
- 2Het dagelijkse volume overschrijdt ruwweg de grens van duizend potten
- 3Een zender vraagt schriftelijk om bewijs van manipulatie
- 4Het volgende product is een vloeistof, een poeder of zuurstofgevoelig
- 5De uren die met de hand worden gemaakt, tegen een eerlijke prijs, wegen zwaarder dan de afschrijving van de machine
Let hierop in de volgorde waarin ze doorgaans binnenkomen. Klachten over herbewerking of lekkage komen vaker dan eens per maand voor. Het dagelijkse volume overschrijdt ruwweg de grens van duizend potten, waarbij een extra paar handen meer kost dan de afschrijving van een machine. Een distributiekanaal vraagt schriftelijk om bewijs dat er niet mee geknoeid is. Uw volgende product is een vloeistof, een poeder of iets anders dat gevoelig is voor zuurstof, en de kosten van één slechte partij overschrijden nu de kosten van de apparatuur. Of de rekensom draait simpelweg om: urenlang handmatig afsluiten per dag, eerlijk geprijsd, overschrijden de afschrijving op een instapmodel machine.
Hoe de eerste stap eruitziet
De ladder bestaat uit drie stappen op weg naar een volledige productielijn, en de meeste kleine producenten hebben precies één daarvan nodig.
Handmatig afdichten versus halfautomatisch versus automatisch
| Instellingen | Realistische uitvoer | Consistentie | Geschikt voor verzegeling | Geschikt voor |
|---|---|---|---|---|
| Hand (gevoerde handschoenen, handmatig inductiegereedschap) | Een paar potten per minuut | Afhankelijk van de operator | Ja, met de nodige voorzichtigheid | Opstart- en nevenkanaalvolume van minder dan een paar honderd potten per dag |
| Halfautomatische machine | Ongeveer 10-20 potten per minuut, afhankelijk van het model | Door de machine ingestelde koppelwaarde of naad | Ja, zo is het bedoeld | Toenemend aantal bestellingen, regelmatige vervanging van potten, één medewerker |
| Automatische machine | Tientallen potten per minuut, afhankelijk van het model | Eenmalig instellen, vervolgens wordt het bewaakt | Ja, zo is het bedoeld | Een stabiel dagelijks volume en de personeelsbezetting die je wilt bij de afdektafel |
Bij een halfautomatische machine plaatst een medewerker nog steeds elke pot, maar zorgt de machine zelf voor het aanbrengen van de draaikracht of de naad, waardoor de afwijkingen worden weggewerkt die bij handmatig afsluiten niet kunnen worden verholpen. Een automatische machine neemt ook de toevoer van de deksels en de verwerking van de potten voor haar rekening en bewijst haar nut wanneer het afsluiten van de potten het knelpunt wordt. De juiste stap wordt bepaald door uw vijf signalen, niet door ambitie, en een stap te vroeg zetten kost minder dan twee stappen te laat zetten.
Apparatuur kiezen op basis van je pot en deksel
“Een ”sluitmachine’ is niet zomaar één product. De snelste manier om je budget te verspillen, is een machine kopen voordat je hebt opgeschreven wat voor potten en deksels je precies hebt. Volg de vier stappen in de juiste volgorde.
Stap 1: laat de afsluiting het proces kiezen
De sluitingsfamilie die je in het eerste deel hebt geïdentificeerd, komt rechtstreeks overeen met een machinefamilie. Dit is de enige tabel die bepalend is voor alles wat daarna volgt.
Type afsluiting per machinefamilie
| Deksel voor je pot | Afdichtingsproces | Machinefamilie | De parameter die het belangrijkst is |
|---|---|---|---|
| Schroefdop, zonder binnenbekleding | Koppelregeling | Schroefdopmachine (spindel- of servokop) | Bereik van de kapdiameter en instelling van het aanhaalmoment |
| Schroefdop met folievoering | Eerst het koppel, daarna de inductielijmverbinding | Schroefdopmachine met inductieverzegelaar | Diameterbereik van de potopening en bijpassende binnenbekleding |
| Klikdop | Aandrukkracht | Snap-sluitmachine (perskop of transportband) | Instelbereik van de pothoogte en afstelling van de pers |
| Metalen deksel op een composiet- of kunststofblikje | Dubbele naad | Seamer | Set van klemmen en rollen, afgestemd op de diameter en hoogte van het blik |
De afmetingen zijn af te leiden uit dezelfde tabel. Een standaard inductieverzegelaar is geschikt voor potopeningen met een diameter van ongeveer 50 tot 121 mm, afhankelijk van het model, en een gangbare servogedreven schroefdopmachine verwerkt doppen met een diameter van ongeveer 35 tot 100 mm en potten met een hoogte van ongeveer 38 tot 300 mm, hoewel elk bereik modelspecifiek is en moet worden gecontroleerd aan de hand van uw daadwerkelijke pot. Een automatische sluitmachine op de markt, die door de fabrikant wordt vermeld met een instelbare snelheid van 20 tot 55 blikken per minuut, vermeldt ronduit dat de bereikte snelheid afhankelijk is van het materiaal, de afmetingen en de inhoud van de blikken. Die eerlijkheid is de norm die u bij elke offerte mag verwachten.
Stap 2 en 3: lees de snelheid en de aanvullende conclusies goed door
Het nominale toerental is een laboratoriumwaarde; uw productiecapaciteit is het nominale toerental minus het aantal omschakelingen, uw traagste station en uw uitvalpercentage. Vraag elke leverancier om de productiecapaciteit op te geven met uw pot, uw dop en uw product, getest in hun eigen fabriek, niet met een demopot.
Beslis vervolgens eerlijk of u atmosferische regeling nodig hebt. Vacuüm of stikstofspoeling verlengt de houdbaarheid van zuurstofgevoelige producten, en bij goed gespecificeerde machines is dit meetbaar: verpakkingslijnen met stikstofspoeling kunnen het restzuurstofgehalte bij noten en poederproducten op een laag percentage van enkele procenten houden. Dit is belangrijk voor koffie, noten en sommige farmaceutische producten. Voor honing en pindakaas is dit meestal niet het geval. Betalen voor een optie die uw product niet nodig heeft, is een klassiek voorbeeld van te veel kopen.
De vier stappen, in volgorde
Stap 4: bereken de kosten van de omschakeling, niet alleen die van de machine
Elk afsluitformaat is gebaseerd op onderdelen die zijn aangepast aan één pot: een afsluitklem, een draaitafel en een dekseltoevoer die zijn afgestemd op een bepaalde diameter en hoogte; afsluitkoppen die zijn afgestemd op een bepaalde dop; en binnenringen die zijn afgestemd op een bepaalde rand. Wanneer u van potformaat verandert, vervangt u een set afsluitonderdelen, en bij die tweede set lopen de offertes stilletjes uiteen. Twee machines met vergelijkbare catalogusprijzen kunnen duizenden uit elkaar liggen zodra u twee potformaten in gebruik hebt.
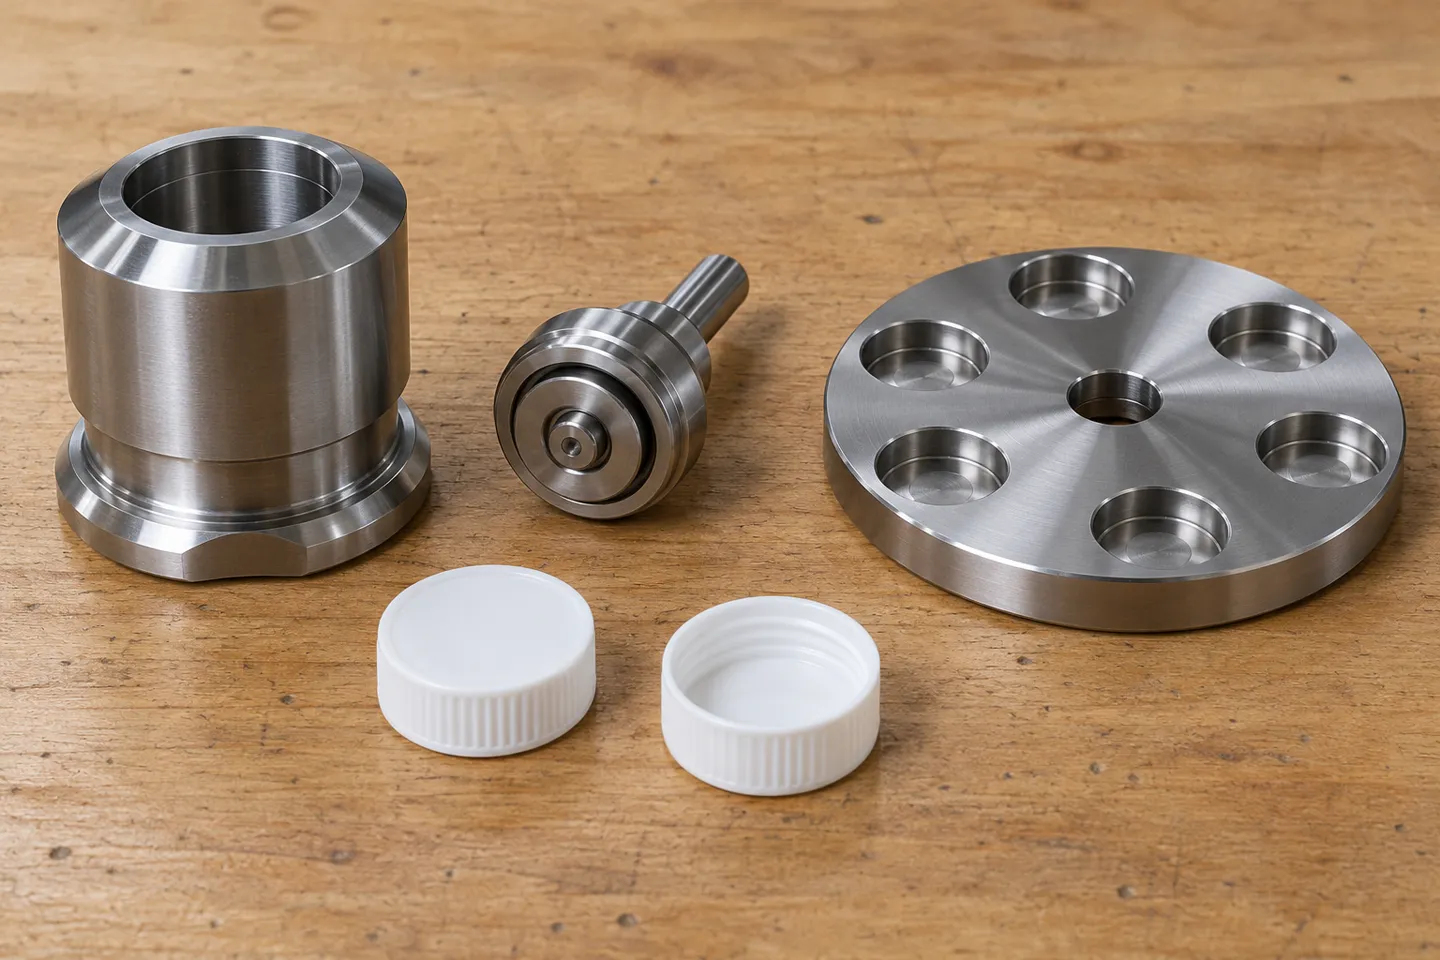
De aanvraag waarmee je een concreet cijfer krijgt, bevat dus vier elementen: je potontwerpen of monsters met informatie over het materiaal en de diameter van de opening, de specificaties van de deksel, je beoogde productie in potten per ploeg, en het formaat dat je waarschijnlijk binnen een jaar nog zult gaan gebruiken. Leveranciers die daar precies op ingaan, zijn degenen die zelf afdichtingsonderdelen produceren. De fabrikanten die dit werk in eigen beheer uitvoeren, zijn ook degenen bij wie proefproducties echt iets betekenen – en dat is nu juist waar het om draait bij de keuze bij wie je überhaupt inkoopt.
Stap 4 is de aanvraag zelf: stuur uw potontwerpen, de specificaties van de deksels, de beoogde productie per ploeg en uw vermoedelijke tweede formaat door, en in de offerte die u vervolgens ontvangt, zijn de onderdelen voor de omschakeling al meegenomen.
Vraag een offerte aan voor afdichtingWie bouwt deze machines?
Op deze markt staan drie soorten verkopers achter de machines, en ze zijn niet onderling uitwisselbaar.
Een handelsbedrijf verkoopt alles wat in zijn catalogus staat. Dit is prima voor het inkopen van reserveonderdelen, maar het heeft zelden zeggenschap over de afdichtingsonderdelen, waardoor het vervangen van een pot een onderhandeling met een derde partij wordt. Een algemene fabrikant van verpakkingsapparatuur biedt oplossingen voor het vullen, etiketteren en afsluiten van vele soorten verpakkingen, wat handig is als je een complete lijn aanschaft, maar waarbij de details van de afdichting sterk kunnen variëren. Een gespecialiseerde fabrikant van afsluitmechanismen voor blikken en potten maakt het afsluitmechanisme tot zijn kernproduct en vervaardigt doorgaans zelf zijn klemmen, rollen en vervangingsonderdelen.
De betrouwbaarheid van een echte fabrikant is in één gesprek te controleren: ze voeren testafdichtingen uit op uw eigen potten en sturen daar een video van, ze beschikken over certificaten die ze voor de specifieke machinefamilie kunnen overleggen, ze vervaardigen hun eigen afdichtingsonderdelen en hun toezeggingen op het gebied van ondersteuning worden uitgedrukt in uren, niet in bijvoeglijke naamwoorden. Voor een kleine producent komt de praktische geschiktheid ook tot uiting in het modellengamma: een assortiment dat begint bij halfautomatische modellen en uitbreidt naar automatische modellen zonder van platform te hoeven wisselen, bespaart u de noodzaak om de leercurve opnieuw te doorlopen, en een voorraad standaardconfiguraties biedt u zekerheid wanneer een bestelling eerder binnenkomt.
Hiervoor zijn geen fabrieksbezoeken nodig om dit te controleren. Alleen al de testvideo onderscheidt de bouwers van de ‘doosverkopers’ sneller dan welk certificaat dan ook.
Een afdichting testen die je kunt verdedigen
De duurste manier om een afsluitmachine te testen, is door deze te ontvangen en er vervolgens achter te komen dat je potten er niet in passen. De juiste werkwijze is om je potten, deksels en een productmonster op te sturen vóór de betaling van het resterende bedrag, en vervolgens een testrapport terug te krijgen met daarin de instellingen, de behaalde opbrengst, het aantal afgekeurde producten en een video. Dat rapport is geen gunst. Het vormt de basis waarop je acceptatiecontract wordt opgesteld.
Elke familie van sluitingen vertoont op een eigen, karakteristieke manier defecten, en voor elk defect bestaat er een bijbehorende controle die je ter plaatse kunt uitvoeren.
Foutmodi en de controles waarmee deze worden opgespoord
| Proces | Typische storing | Vloercontrole | Wanneer moet je van aanpak veranderen? |
|---|---|---|---|
| Schroefdop | Koppelafwijking, gebarsten doppen, beschadigde schroefdraad | Controleer het koppel van een monster uit elke batch bij aanvang en na pauzes; controleer de doppen op spanningsverkleuring | De doppen blijven bij het juiste aanhaalmoment barsten: vraag om een zachtere koppelingsinstelling of een ander type dop |
| Inductiebekleding | Losliggende voering, gedeeltelijke hechting rond de rand | Verwijder de deksel van een proefpotje nadat het volledig is afgekoeld; controleer of de folie over het gehele oppervlak goed vastzit, en niet alleen in het midden | De hechting blijft onvolledig: controleer of de rand van de pot schoon is en of het materiaal van de binnenvoering overeenkomt met dat van de pot, voordat je de machine de schuld geeft |
| Kliksluiting | Loszittende doppen als gevolg van hoogteverschillen | Druk een monster omgekeerd aan en luister of de deksel loskomt; meet de hoogte van de potten in de partij | De hoogte varieert te veel: scherp de specificaties voor de binnenkomende potten aan; de machine kan een bewegend doel niet afsluiten |
| Dubbele naad | Rimpels en losse naden op composietblikken | Eerst de eerste bewerking, daarna de tweede bewerking visueel; demontage van monsters per run | Er blijven vouwen ontstaan ondanks de juiste instelling van de rol: de combinatie van blik en uiteinde moet worden gecontroleerd in overleg met de leverancier van de verpakkingen |
In de productie gaat steekproefcontrole boven heroïsche inspanningen. Visuele controles met een vast ritme, een omkeercontrole of vacuümcontrole op enkele potten per productierun, en een demontage- of afpeltest op bewaarde monsters leveren je een defectcurve op terwijl dit nog goedkoop is. Amerikaanse inspecties van ingeblikt voedsel met een laag zuurgehalte formaliseren dit ritme met visuele controles van de afsluiting met tussenpozen van maximaal 30 minuten bedrijfstijd en scheurtests van dubbele naden met tussenpozen van maximaal vier uur – een ritme dat is opgesteld voor thermisch verwerkte voedingsmiddelen met een laag zuurgehalte en niet als universele regel (Amerikaanse Food and Drug Administration, 2014). Pas het tempo evenredig aan en voer de hele test opnieuw uit zodra er iets wezenlijks verandert: een nieuwe leverancier van potten, een nieuwe partij deksels, een nieuw recept met meer olie of zuur.
Dat procesverslag, in combinatie met een aanvaardingsclausule in het contract, maakt het verschil tussen een geschil over een lek dat je wint en een geschil dat je op je nek krijgt.
Wat deze beslissing over een jaar kost
Door handmatig te verzegelen blijven twee kostenposten buiten de boekhouding: de kosten voor herstelwerk en vervanging als gevolg van onjuiste verzegeling, en het maximum dat ervoor zorgt dat grote bestellingen worden afgewezen. Een machine brengt die kosten juist in de boekhouding op en voegt daar nog zijn eigen kosten aan toe. De eerlijke vergelijking is het totaal over het eerste jaar, en dat bestaat uit drie onderdelen.
Wat het eerste jaar nu eigenlijk kost
Machine en vracht, geïnstalleerd en in bedrijf gesteld
Afdichtingsonderdelen: de set voor je eerste formaat, plus de set voor je waarschijnlijke tweede formaat
Stilstandtijd en reactietijd: sets met reserveonderdelen op voorraad, een servicebelofte met bijbehorende responstijden
Als je de maat van de potten wilt veranderen, moet je de volledige set afdichtingsonderdelen vervangen; het is niet voldoende om gewoon aan een knop te draaien.
Die zin vat de hele les over inkoop samen: met de prijs van de machine koop je het eerste formaat, en met de onderdelencatalogus koop je alle volgende formaten. Een leverancier die vaag antwoordt op de vraag over het tweede formaat, geeft je een offerte voor het eerste jaar waarin hij bepaalde kosten bewust buiten beschouwing heeft gelaten.
Het grootboek van de kleine producent
Drie punten bepalen of een offerte serieus is. Of de afdichtingsonderdelen worden vervaardigd door hetzelfde bedrijf dat het typeplaatje stempelt. Of de test op uw potten is inbegrepen, gefilmd en vastgelegd. En of de omsteltijd een concreet getal is, want een formaatwissel die bij een snelwisselontwerp in minuten wordt gemeten, is voor een kleine producent met veel verschillende artikelnummers meer waard dan nog eens tien blikjes per minuut op papier.
Het standpunt van de dealer
Dezelfde redenering geldt ook een niveau hoger. De kleine merken die je om machines vragen, stellen in feite twee vragen: kan ik beginnen met mijn huidige productievolume, en wat gebeurt er als ik van potten wissel? Een assortiment dat gericht is op snel verwisselbare, laddervriendelijke machines biedt een antwoord op beide vragen, en de dealers die op beide vragen een antwoord hebben, zijn degenen waar die merken steeds weer naar terugkeren.
Levapack bouwt sluitmachines volgens precies dezelfde richtlijnen: sluitklemmen, draaitafels en dekseltoevoersystemen die worden vervaardigd op basis van de diameter en hoogte van de pot die de klant opgeeft, sluitrollen die zijn afgestemd op blik, PET, aluminium of papieren kokers, en sluitkoppen die zijn afgestemd op de dop, zodat een formaatwisseling slechts een bestelling van onderdelen is in plaats van een crisis. U kunt vergelijken configuraties van blikafsluitmachines in reactie op de vierregelige vraag uit een eerder deel van deze handleiding. Stuur ons uw potten en deksels, dan voeren we de test uit op uw eigen verpakkingen en leggen we dat vast op video, zodat u de afdichting in uw goedkeuringsclausule al met eigen ogen hebt gezien.
Zie hoe je eigen potten worden verzegeld voordat je betaalt
Stuur uw potten, deksels en een productmonster naar Levapack: de proefdraaien op de machine die u koopt, worden gefilmd en vastgelegd, zodat de acceptatieclausule in uw contract betrekking heeft op een afdichting waarvan u al hebt gezien hoe deze wordt gemaakt.
Vraag een proefzegel aanBronvermeldingen
- Amerikaanse Food and Drug Administration. “Richtlijn voor inspecties bij fabrikanten van ingeblikt voedsel met een laag zuurgehalte: Deel 3 – Verpakkingen/sluitingen.” 2014. https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL