
Si estás leyendo esto, probablemente ya hayas pasado de buscar “máquina llenadora de latas” a buscar “línea de llenado de latas”. Ese cambio en el vocabulario indica un cambio de mentalidad: ya no te fijas en equipos individuales, sino en un sistema: una secuencia interconectada de máquinas que convertirán las latas vacías en un producto terminado, sellado y etiquetado, hora tras hora.
Pero aquí está el problema: la mayoría de las guías dan por hecho que vas a envasar cerveza o refrescos. Si vas a envasar proteína en polvo, granos de café, mantequilla de cacahuete o pintura para coches, los consejos habituales ya no sirven.
Esta guía adopta un enfoque diferente. Empieza por tu producto —lo que realmente vas a meter en la lata— y parte de ahí. Al final, dispondrás de un marco de decisión que podrás aplicar tanto si estás enlatando agua con gas como si se trata de frutos secos especiados.
¿Qué es una línea de llenado de latas? Explicación de los componentes principales
Una línea de llenado de latas es una serie sincronizada de máquinas que lleva a cabo todo el proceso de envasado de las latas: limpieza, llenado, sellado, esterilización, etiquetado, codificación y embalaje. Cada máquina de la cadena depende de la anterior. Si una estación no funciona correctamente, toda la línea se ve afectada.
Estos son los componentes principales que encontrarás en una línea típica:
| Componente | Para qué sirve | ¿Qué pasa si te lo saltas? |
|---|---|---|
| Despaletizador | Transfiere las latas vacías de los palés a la cinta transportadora | La carga manual provoca atascos en la línea desde el primer minuto. |
| Lavadora / Limpiadora | Elimina el polvo y las partículas de las latas vacías | Riesgo de contaminación; no supera las auditorías de seguridad alimentaria |
| Relleno | Dosifica la cantidad exacta de producto en cada lata | Sin relleno, sin líneas: esa es la esencia del sistema |
| Lanzador de bolas rápidas | Fija la tapa a la lata mediante una doble costura | El producto se derrama, se estropea o pierde el gas en cuestión de días |
| Esterilizador / Pasteurizador | Somete a tratamiento térmico las latas llenas para garantizar su estabilidad microbiológica | Obligatorio para alimentos con baja acidez, cerveza y zumos; si decides no hacerlo, será bajo tu propia responsabilidad. |
| Etiquetadora | Aplica etiquetas de marca, listas de ingredientes y códigos de barras | Los productos sin etiqueta no pueden venderse al por menor. |
| Codificador | Imprime la fecha de fabricación, el número de lote y la fecha de caducidad | La trazabilidad resulta imposible; incumplimiento normativo |
| Empaquetadora / Paletizadora | Agrupa las latas en cajas de cartón o bandejas y las apila en palés | El embalaje manual anula el ahorro de mano de obra que supone la automatización |
Piensa en ello como en la cadena de una cocina de restaurante: cada puesto tiene una tarea, cada tarea depende del puesto anterior y todo el proceso avanza al ritmo del cocinero más lento. Una línea de llenado de latas funciona de la misma manera; por eso, de nada te sirve comprar la llenadora más rápida del mundo si tu cerradora no puede seguirle el ritmo.
Por qué el tipo de producto determina la configuración de tu línea de producción
Esta es la parte que la mayoría de las guías sobre líneas de llenado de latas suelen omitir, y es precisamente la más importante.
Las propiedades físicas de tu producto determinan qué tecnología de llenado necesitas, de qué materiales debe estar fabricado tu equipo y si necesitas sistemas auxiliares, como el lavado con nitrógeno o el control de temperatura. Si te equivocas en esto en la fase de especificación, ningún ajuste posterior en la planta de producción podrá solucionarlo.
Antes de seguir leyendo, responde a dos preguntas sobre tu producto:
- ¿Tu producto es fluido (líquido, pasta) o discreto (polvo, gránulos, trozos sólidos)?
- ¿Tu producto contiene gas disuelto (bebidas carbonatadas, cerveza)?
La combinación de esas dos respuestas te sitúa en una de las cuatro categorías que se indican a continuación. Cada categoría tiene su propia lógica en cuanto al equipamiento.
Productos líquidos: bebidas, aceites, salsas y mucho más
Si vas a envasar líquidos, dispones de la gama más amplia de opciones de equipamiento, y la forma más sencilla de conseguir precios a nivel de productos básicos. Las llenadoras por gravedad permiten envasar agua sin gas y zumos de forma económica. Las llenadoras isobáricas (de contrapresión) mantienen el CO₂ dentro de la cerveza o la bebida gaseosa. Las llenadoras volumétricas de pistón te ofrecen una precisión de ±1% en aceites, salsas y siropes.
Un detalle que distingue a los profesionales de los aficionados: la gestión del oxígeno disuelto. En el caso de la cerveza, se busca que la absorción de oxígeno durante el llenado sea inferior a 50 partes por mil millones. Por encima de ese umbral, la vida útil se reduce de meses a semanas. En el caso de los zumos y tés envasados en caliente (normalmente a 85–92 °C), las válvulas de llenado y los depósitos deben estar diseñados para un funcionamiento prolongado a altas temperaturas; el acero inoxidable 316 es aquí un requisito estándar, no una opción.
El riesgo para los productores de bebidas es comprar en exceso. Una cervecería artesanal que produce 2.000 latas al día no necesita una línea isobárica de 200 CPM. A continuación, en el marco de selección, se ofrece más información sobre cómo adaptar la velocidad a la realidad.
Productos en polvo: proteína en polvo, leche en polvo, especias y suplementos nutricionales
El llenado de polvos es donde se desmoronan la mayoría de los consejos generales sobre líneas de llenado de latas. A diferencia de los líquidos, los polvos no fluyen de forma predecible. Su densidad cambia cuando se someten a vibraciones. Generan polvo. Se apelmazan con la humedad. Y tus clientes notan inmediatamente un déficit de 2 gramos al servir el producto.
La solución más eficaz es la dosificadora de tornillo sinfín: un tornillo de Arquímedes mecanizado con precisión situado en la parte inferior de una tolva, accionado por un servomotor. Cada rotación del tornillo dosifica un volumen conocido de polvo. La precisión depende de la consistencia del polvo: los polvos de flujo libre, como el azúcar granulado, pueden alcanzar una precisión de ±1%, mientras que las mezclas proteicas pegajosas pueden desviarse hasta ±2% si la tolva no se agita.
En el caso de los polvos finos de menos de 100 micras, el llenado al vacío resulta competitivo: aspira el producto hacia el interior del envase en lugar de empujarlo, lo que reduce las nubes de polvo. Sea cual sea la tecnología que elijas, prevé el lavado con nitrógeno. Lavar el espacio libre con nitrógeno tras el llenado reduce el oxígeno residual por debajo de 3%, lo que evita la oxidación y prolonga la vida útil —algo imprescindible para la leche en polvo, la leche de fórmula para lactantes y el café de alta calidad—.
Productos sólidos y granulados: frutos secos, aperitivos, café en grano, dulces y pienso seco para mascotas
En este caso, el verbo “llenar” puede llevar a confusión. En realidad no estás llenando, sino pesando y, a continuación, echando la porción pesada en la lata.
El método de referencia es la báscula de múltiples cabezales. Imagínate entre 10 y 14 tolvas de pesaje individuales dispuestas en círculo. El producto entra por la parte superior a través de un cono de dispersión vibratorio. Cada tolva recibe una porción aleatoria, la pesa de forma independiente y envía los datos a un ordenador central. El ordenador analiza todas las combinaciones posibles de entre 3 y 5 tolvas y selecciona el conjunto cuyo peso combinado se acerque más al objetivo, todo ello en menos de un milisegundo.
Una pesadora de 10 cabezales para nueces o granos de café ofrece una precisión de ±0,5–1,5 gramos a una velocidad de 30–60 latas por minuto. Una unidad de 14 cabezales alcanza una velocidad de 70–90 CPM con distribuciones aún más precisas. La velocidad se debe al paralelismo: 10 tolvas que pesan simultáneamente superan siempre a una sola tolva que pesa de forma secuencial.
Una advertencia: los productos frágiles, como las patatas fritas o los biscotti, se romperán si caen desde una altura superior a 30 centímetros. Especifica configuraciones con una altura de caída reducida y tolvas de recepción acolchadas si tu producto se desmenuza.
Productos pastosos y viscosos: mantequilla de cacahuete, mermelada, carne en conserva y salsas espesas
Las pastas parecen engañosamente sencillas —“solo un líquido más espeso”—, pero castigan con más dureza que ninguna otra categoría a los equipos que no cumplen con los requisitos especificados.
El principal reto es la resistencia al flujo. A temperatura ambiente, la mantequilla de cacahuete tiene una viscosidad superior a 100 000 centipoises, lo que la hace aproximadamente 100 000 veces más espesa que el agua. Hacerla pasar por una válvula de llenado estándar es como intentar beber un batido con un palillo para remover el café. Se necesita una llenadora de pistón con una bomba de desplazamiento positivo, y el diámetro de la boquilla de llenado debe ser al menos tres veces mayor que el diámetro de cualquier partícula sólida presente en el producto; de lo contrario, un trozo de fresa en la línea de mermelada provocará una parada de 45 minutos.
Si el producto se envasa en caliente —carne en conserva a 85 °C, salsas envasadas en caliente—, el conjunto del pistón debe soportar la expansión térmica sin perder la integridad del sellado. Y si el producto se solidifica al enfriarse (chocolate, grasas, ceras), se necesitan tolvas calefactadas y tuberías con camisa para mantenerlo fluido entre lotes.
El flujo de trabajo completo de una línea de llenado de latas: etapa por etapa
Comprender el flujo te ayuda a detectar los puntos débiles antes de que se conviertan en errores costosos. A continuación te mostramos la secuencia y, lo que es más importante, por qué cada transición es importante.

Despaletización → Enjuague. Las latas vacías llegan apiladas en palés. El despaletizador las traslada a la cinta transportadora. No te saltes el enjuague: incluso las latas nuevas contienen polvo de fabricación. El enjuague con aire ionizado elimina las partículas sin necesidad de agua; el enjuague con agua aporta una capa de higiene adicional para las líneas de producción de alimentos.
Enjuague → Llenado. Este intervalo debe ser breve —a ser posible, inferior a 30 segundos— para evitar la recontaminación. La velocidad de la cinta transportadora entre estas estaciones marca el ritmo de referencia para toda la línea.
Llenado → Cerrado. El paso más crítico de la línea. En el caso de las bebidas carbonatadas, dispones de entre 3 y 5 segundos desde el momento en que se cierra la válvula de llenado hasta que la cerradora bloquea la tapa. Si se tarda más, se escapa el CO₂, se forma espuma y los niveles de llenado varían. En el caso de los productos no carbonatados, la urgencia es menor, pero la entrada de oxígeno sigue siendo un problema: hay que reducir al mínimo el tiempo en que la lata permanece abierta.
Cerrado → Esterilizado. No todos los productos necesitan esterilización tras el llenado. La cerveza y los zumos suelen pasar por un pasteurizador de túnel (zonas de pulverización de agua controlada a 60-70 °C). Los alimentos en conserva de baja acidez (carne, verduras) requieren esterilización en autoclave a 121 °C. Si tu producto no la necesita, esta estación desaparece de tu línea.
Esterilización → Etiquetado → Codificación. Una vez que la lata está sellada y en perfectas condiciones, se le asigna su identificación: etiqueta de la marca, código de lote, fecha de fabricación y fecha de caducidad. La impresión por inyección de tinta es económica y flexible; la impresión láser es permanente y requiere poco mantenimiento.
Codificación → Embalaje → Paletización. Automatización al final de la línea: las latas se agrupan en cajas de cartón o bandejas envueltas en film retráctil y, a continuación, se apilan en palés. En el caso de líneas con una producción inferior a 20 CPM, el embalaje manual puede seguir siendo una opción rentable. Por encima de esa cifra, la automatización se amortiza gracias al ahorro en mano de obra.
Conclusión: cada “brecha” entre estaciones es un posible punto de fallo. A la hora de evaluar una línea, pregunta al proveedor por los tiempos de transferencia y la acumulación, y no solo por las especificaciones de cada máquina por separado.
Tecnologías de llenado de latas: adaptar el método al producto
Todas las tecnologías de llenado resuelven el mismo problema —introducir una cantidad X de producto en una lata—, pero lo hacen basándose en principios de medición fundamentalmente diferentes. Si comprendes el principio, nunca más te sentirás perdido al leer una ficha técnica.
Las cuatro familias tecnológicas se clasifican en función de lo que miden: volumen, peso o presión.
Llenado volumétrico y por pistón: los pilares fundamentales para líquidos, pastas y cremas
Las llenadoras volumétricas dosifican un volumen fijo por ciclo. Las versiones con caudalímetro (magnético, de Coriolis o de turbina) son las más adecuadas para líquidos fluidos, como el agua, la leche y los zumos, y ofrecen una precisión de ±0,5% a alta velocidad. Las llenadoras de pistón se encargan de los productos más espesos: salsas, cremas, geles y pastas de hasta 100 000 centipoises o más.

La diferencia clave en cuanto al mantenimiento: los sistemas con caudalímetro son compatibles con el CIP, es decir, se pueden realizar ciclos de limpieza in situ sin necesidad de desmontarlos. Las llenadoras de pistón suelen requerir un desmontaje parcial para una limpieza a fondo, lo que añade entre 15 y 30 minutos al tiempo de cambio de producto. Si cambia de producto con frecuencia, tenga esto en cuenta a la hora de planificar su programación.
Llenado con sinfín: dosificación de precisión para polvos y gránulos finos
La dosificadora de tornillo sinfín es un tornillo accionado por un servomotor situado dentro de una tolva. El servomotor hace girar el tornillo un número preciso de vueltas; cada vuelta desplaza un volumen conocido de polvo. La precisión es de ±1–2% para polvos de flujo libre, y aumenta en el caso de productos pegajosos o higroscópicos.
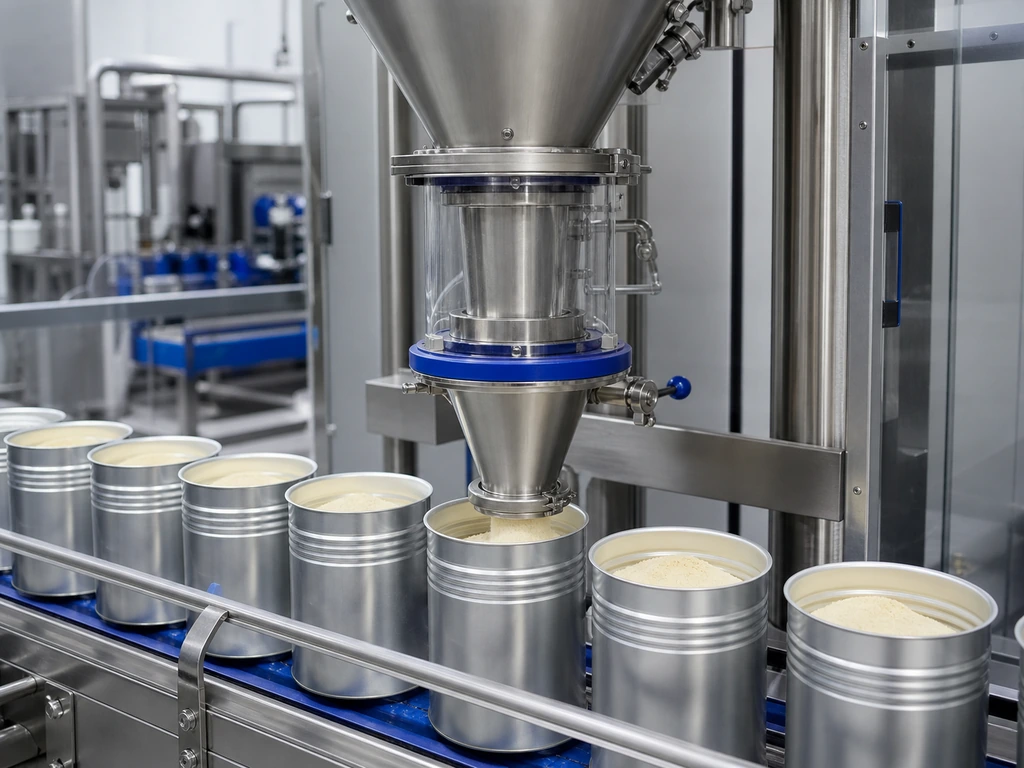
El fallo más habitual es la densidad irregular del polvo. Si el polvo se asienta durante el almacenamiento, el mismo número de vueltas del tornillo dosifica más masa al principio de un lote que al final. La solución: agitación mecánica en la tolva o pasar a un circuito de retroalimentación con una báscula de control de peso neto que ajuste las vueltas del tornillo lata por lata.
El control del polvo no es opcional: es un requisito de seguridad e higiene. Busca tolvas cerradas, tomas de extracción de polvo por aspiración y una protección contra la entrada de partículas (IP65 o superior) en los cuadros eléctricos.
Pesaje multicabezal: precisión a alta velocidad para sólidos y gránulos
Aunque ya se ha tratado en la sección anterior dedicada a los productos sólidos, merece la pena volver a destacar que la verdadera ventaja de la pesadora multicabezal no es la velocidad, sino la flexibilidad. La misma pesadora de 10 cabezales que dosifica 50 gramos de anacardos puede pasar a dosificar 500 gramos de granos de café con solo cambiar la receta en la pantalla táctil. Sin ajustes mecánicos ni cambio de piezas.
La contrapartida: la altura. Las básculas multicanal se colocan encima de la estación de llenado y requieren entre 2 y 3 metros de altura libre. Mide el techo antes de realizar el pedido.
Llenado a contrapresión e isobárico: para que la carbonatación se mantenga donde debe estar
El llenado por contrapresión se utiliza exclusivamente para bebidas carbonatadas. El proceso es el siguiente: la lata entra en la válvula de llenado y la cámara se presuriza con CO₂ hasta alcanzar la misma presión que el depósito del producto. La válvula de llenado se abre y el líquido fluye por gravedad, mientras que el gas se expulsa a través de un tubo de retorno. La válvula se cierra y la presión se libera gradualmente para evitar que el líquido salga a borbotones. La lata sale hacia la máquina de sellado.
Las leyes de la física son implacables. La cerveza a 4 °C retiene el CO₂; la cerveza a 10 °C hace espuma. Si se llena demasiado rápido → espuma. Si se libera la presión demasiado rápido → espuma. Si se espera demasiado antes de sellar → espuma y oxígeno. Una línea de contrapresión bien ajustada para la cerveza mantiene la absorción de oxígeno disuelto por debajo de las 20 partes por mil millones. Una mal ajustada da lugar a latas medio llenas y cerveza oxidada.
Los rangos de velocidad son los más amplios de todas las tecnologías: desde 50 CPM en una pequeña línea de producción artesanal hasta más de 2.000 CPM en una fábrica de cerveza de ámbito mundial. La ley de los rendimientos decrecientes se hace notar con fuerza a partir de los 500 CPM: las mejoras incrementales en la velocidad conllevan un coste de capital exponencialmente mayor.
Precisión de ±0,5–11 TP3T
5–2 000+ CPM
Precisión de ±1–21 TP3T
20-60 CPM
Precisión de ±0,5–1,5 g
De treinta a noventa CPM
Precisión de ±1–21 TP3T
15-40 CPM
Factores críticos de calidad: materiales, sellado y certificaciones
Una vez que hayas elegido la tecnología de llenado adecuada para tu producto, céntrate en la calidad de fabricación. Esto es lo que diferencia a una máquina que funciona de forma fiable durante una década de otra que se convierte en un quebradero de cabeza en cuanto al mantenimiento ya en el segundo año.
Materiales. La norma para las superficies en contacto con alimentos es el acero inoxidable 304 — 18% de cromo, 8% de níquel —, resistente a la corrosión en condiciones normales. Si su producto es ácido (salsa de tomate, zumo de cítricos) o salado (pescado en conserva, verduras en salmuera), opte por el acero inoxidable 316. El contenido de molibdeno (2–3%) del 316 proporciona una resistencia al cloruro que el 304 no puede igualar. Los bastidores estructurales que no están en contacto con los alimentos deben ser de acero con un grosor mínimo de 1,5–2 mm; un grosor menor transmite vibraciones y acelera el desgaste de los cojinetes y las juntas.
En el caso de los componentes eléctricos críticos, la marca es importante. Los componentes de Siemens, Schneider, Omron, SMC y Mitsubishi cuentan con redes de disponibilidad y servicio a nivel mundial. Las alternativas genéricas pueden funcionar al principio, pero se convierten en un problema cuando se necesita sustituir urgentemente un variador o un módulo PLC.
Calidad de las costuras. La doble costura es lo único que se interpone entre tu producto y el mundo exterior. Una doble costura adecuada entrelaza el reborde del cuerpo de la lata y el rizo de la tapa en cinco capas de metal. Parámetros clave de inspección: longitud del gancho del cuerpo, longitud del gancho de la tapa, solapamiento (objetivo ≥ 1,0 mm para latas estándar) y grosor de la costura. Durante la puesta en marcha, insiste en que se realicen inspecciones de desmontaje de la costura cada 15 minutos durante las primeras 100 latas; a continuación, al inicio de la producción y cada 4 horas durante la misma. Los monitores de costura en línea añaden una red de seguridad en tiempo real, pero no sustituyen a los desmontajes físicos.
Certificaciones.
- ISO 9001 certifica que el fabricante cuenta con un sistema de gestión de la calidad documentado. Es el requisito mínimo que debe exigir a cualquier proveedor que se plantee contratar.
- Marcado CE Es un requisito legal para los equipos que se comercializan en el Espacio Económico Europeo. Indica que se cumplen las directivas de la UE en materia de salud, seguridad y medio ambiente.
- Certificación CSA indica que cumple con las normas de seguridad eléctrica de Canadá y Estados Unidos, lo cual es relevante si tu línea está destinada a Norteamérica.
- FDA 21 CFR, parte 117 (Las buenas prácticas de fabricación actuales para productos alimenticios) establecen los requisitos que deben cumplir los equipos utilizados en la producción de alimentos destinados al mercado estadounidense: las superficies en contacto con los alimentos deben poder limpiarse, ser no tóxicas y resistentes a la corrosión.
Un fabricante que cuente con las certificaciones CE, ISO y CSA —y que utilice acero inoxidable 304/316 junto con componentes eléctricos de Siemens u Omron— ha superado un umbral de verificación que descarta a los fabricantes de menor nivel del mercado. Por ejemplo, un proveedor como Levapack publica sus certificaciones ISO, CE, CSA y RoHS en su página de calidad, y ofrece una personalización completa de la estructura, desde las especificaciones individuales de las máquinas hasta el diseño completo de líneas «llave en mano»: dos indicios que diferencian a los fabricantes serios de las empresas comerciales que solo cuentan con una página web. Antes de comprometerte, solicita copias escaneadas de los certificados y comprueba los números de los mismos en la base de datos pública del organismo emisor. Un fabricante legítimo te los facilitará en cuestión de minutos; cualquier vacilación es una señal de alarma.
Lista de comprobación para la verificación previa al envío:
- Certificados de materiales: documentación sobre el tipo de acero inoxidable de todas las piezas en contacto con el producto
- Vídeo de la prueba en fábrica: un mínimo de 100 latas consecutivas llenadas y selladas sin necesidad de ajustes
- Prueba de resistencia: funcionamiento en vacío durante 48 horas, sin paradas imprevistas
- Inspección de las costuras: informes de desmontaje cada 15 minutos durante la prueba de funcionamiento
Cómo elegir la línea de llenado de latas adecuada: un marco práctico para la toma de decisiones
Conoces el tipo de producto. Conoces las tecnologías de llenado. Sabes cómo debe ser la calidad. Ahora la pregunta es: ¿cómo conviertes todo ese conocimiento en una decisión de compra de la que no te arrepentirás?
La respuesta es un proceso de eliminación en cuatro pasos. En cada paso se descartan las opciones que no se ajustan a tu realidad.
Paso 1: adapta la velocidad de la línea a tu realidad productiva
El error más habitual a la hora de comprar maquinaria es sobreestimar la velocidad necesaria. Los proveedores indican el CPM máximo; lo que necesitas es un CPM sostenible a lo largo de un turno de 8 horas.
Empecemos con un cálculo sencillo:
Objetivo de producción diario ÷ horas efectivas de funcionamiento ÷ 60 = CPM objetivo
“El concepto de ”horas efectivas» es donde la mayoría de los compradores se equivocan. Un turno de 8 horas no equivale a 8 horas de producción. Hay que restar los descansos, los cambios de producción, el tiempo de limpieza y las paradas menores. Tiempo efectivo realista: entre 6 y 6,5 horas por turno. Restar entre 15 y 20% más si se cambia de producto durante el turno.
A continuación, aplica un descuento por puesta en marcha: una nueva línea suele alcanzar entre el 60 y el 70% de su velocidad nominal durante los primeros 3 a 6 meses, mientras tu equipo se adapta a su ritmo de funcionamiento. Calcula en función del mes 12, no del mes 1.
A modo de guía orientativa para elegir la talla:
| Tu producción diaria | Clase de línea recomendada | Velocidad habitual | Inversión aproximada |
|---|---|---|---|
| < 3.000 latas | Semiautomático (2-3 máquinas independientes) | 5-15 CPM | $8.000–$25.000 |
| Entre 3.000 y 10.000 latas | Pequeña línea automática (4-5 máquinas conectadas entre sí) | 15-40 CPM | $25 000–$60 000 |
| Entre 10 000 y 50 000 latas | Línea automática de tamaño medio (6-8 máquinas) | 40-100 CPM | $60 000–$150 000 |
| > 50 000 latas | Línea completa llave en mano (más de 10 máquinas, control centralizado) | 100–2.000+ CPM | $150 000–$500 000+ |
Paso 2 — Elige bien tu nivel de automatización
La automatización no es un objetivo en sí misma. Es una respuesta a los costes laborales, a los requisitos de uniformidad y a la escala.
Semiautomático significa que la máquina realiza la tarea principal (llenado, sellado), pero es una persona la que se encarga de cargar y descargar las latas. Ideal para: volúmenes diarios inferiores a 3.000 latas, cambios frecuentes de producto y costes de mano de obra inferiores a $5 por hora. La mitad de las empresas de envasado de frutos secos y especias del mundo operan de forma rentable con máquinas semiautomáticas.
Totalmente automático e independiente significa que la máquina se encarga automáticamente de la entrada y la salida del producto, pero que las latas se siguen trasladando manualmente entre estaciones. Ideal para: volúmenes diarios de entre 3.000 y 20.000 latas, y empresas en expansión que deseen añadir estaciones de forma gradual.
Línea completa llave en mano Significa que una sola cinta transportadora conecta todo el proceso, desde el despaletizador hasta el paletizador. Ideal para: volúmenes diarios superiores a 20 000 latas, una gama de productos estable y costes de mano de obra superiores a $15 por hora. El coste de inversión es entre 3 y 5 veces mayor que el de las máquinas independientes, pero el ahorro en mano de obra es permanente.
La estrategia de transición: empezar con dos o tres máquinas autónomas totalmente automáticas (llenadora + selladora + etiquetadora), dejar espacio en la planta para una cinta transportadora de conexión y añadir la enjuagadora, la despaletizadora y la codificadora cuando el volumen lo justifique. Así es como la mayoría de los fabricantes de alimentos de tamaño medio pasan a contar con líneas completas sin sobreendeudarse desde el primer día.
- 2-3 máquinas independientes
- Carga y descarga manual
- Diario: < 3.000 latas
- 4-5 máquinas conectadas entre sí
- Alimentación y salida automáticas
- Diariamente: entre 3.000 y 20.000 latas
- Más de 10 máquinas, control centralizado
- Una cinta transportadora, de principio a fin
- Diariamente: > 20 000 latas
Paso 3 — Comprueba la calidad de fabricación y el cumplimiento de la normativa antes de pagar
Las compras a distancia —sobre todo las transfronterizas— multiplican todos los riesgos. Las fotos de la fábrica tienen muy buena pinta. La ficha técnica cumple todos los requisitos. ¿Cómo se puede comprobar todo esto sin un billete de avión?
Cinco comprobaciones que puedes realizar a distancia:
- Certificado de la materia prima. Solicita los certificados de fábrica del acero inoxidable en los que se indique el grado (304 o 316) y el espesor. Solicita la lista de marcas de los componentes eléctricos junto con las facturas de los proveedores; no basta con un logotipo en un folleto.
- Vídeo de la prueba de funcionamiento. Exige un vídeo sin editar de tu máquina real (o de un modelo idéntico) procesando al menos 100 latas consecutivas. Presta atención a: niveles de llenado uniformes, que no se caigan las tapas, una transferencia fluida de las latas entre estaciones y las señales acústicas —los ruidos de chirrido o traqueteo son una señal de alerta temprana—.
- Documentación sobre el control de calidad. Solicita una copia en blanco de la lista de comprobación de la inspección de entrada de la fábrica, del registro de inspección durante el proceso y de la plantilla del informe de pruebas finales. Si las plantillas son insuficientes o inexistentes, el proceso es insuficiente o inexistente.
- Verificación de la certificación. Introduce los números de certificado facilitados y búscalos en la página web del organismo emisor. Los certificados ISO pueden verificarse en la base de datos en línea del organismo de certificación emisor. Los certificados CE deben hacer referencia a una directiva específica (2006/42/CE para maquinaria). Si los números no coinciden, no sigas adelante.
- Análisis de muestras. Envía al fabricante un lote de tu producto real y tus latas reales. Pídeles que realicen un llenado de prueba y que te devuelvan las latas llenas. Comprueba la uniformidad del llenado, el buen estado de la costura y la colocación de la etiqueta. Es lo más parecido a una prueba de conducción, y cuesta una fracción de lo que costaría un solo error.
Si un proveedor da evasivas ante cualquiera de estas cinco afirmaciones —“no podemos compartir las facturas de los proveedores”, “nuestros vídeos de prueba son confidenciales”, “confía en nuestra reputación”—, se trata de una señal de alarma, no de una táctica de negociación.
Paso 4: evalúa a tu proveedor con preguntas que lo revelen todo
Las respuestas de un proveedor a seis preguntas te dirán más que cualquier folleto. Cada pregunta aborda un aspecto que las fichas técnicas no incluyen.
“¿Podrías facilitarme los datos de contacto de algún cliente de nuestro sector?”
Una buena respuesta menciona el nombre de una empresa real, describe la configuración de su línea de productos y ofrece un contacto de referencia. Una respuesta poco convincente se limita a indicar el país (“tenemos muchos clientes en EE. UU.”) sin dar más detalles. Las referencias verificables son el indicador más sólido a la hora de adquirir maquinaria.
“¿Cuál es vuestro tiempo de respuesta del servicio posventa? —En concreto, en horas—”.”
Una buena respuesta ofrece una cifra: “diagnóstico a distancia en un plazo de 4 horas y envío de un técnico in situ en un plazo de 48 horas”. Una respuesta poco convincente se limita a decir “siempre estamos disponibles” sin comprometerse con una cifra concreta.
“¿Qué marcas hay en tu cuadro eléctrico? ¿Podrías enviar una foto del cuadro abierto?”
Una buena respuesta menciona a Siemens, Schneider, Omron, Mitsubishi y Delta, y adjunta la foto. Una respuesta poco convincente se limita a decir, de forma genérica, “marcas famosas a nivel internacional”.
“¿Quién se encarga de la instalación y la formación? ¿Está incluido o es un servicio adicional?”
Una buena oferta incluye en el presupuesto base la supervisión de la instalación in situ y la formación de los operadores. Una oferta deficiente las agrupa como partidas opcionales que encarecen el precio final.
“¿Qué piezas de recambio nos recomendáis que tengamos en stock durante el primer año y cómo las enviáis al extranjero?”
Una buena respuesta incluye una lista de recambios recomendados con los números de referencia y los plazos de entrega habituales de DHL/FedEx a tu país. Una respuesta poco satisfactoria se limita a decir: “Podemos enviarlo cuando lo necesites”.”
“¿Qué cubre exactamente vuestra garantía y cómo se gestiona una reclamación?”
Una buena respuesta: 12 meses (como mínimo), que cubra las piezas y la asistencia remota, con un proceso de reclamación claro que permita el seguimiento mediante un número de expediente. Mejor aún: entre 16 y 24 meses, con revisión anual incluida.
El proveedor que responda a las seis preguntas con detalles concretos no tiene nada que ocultar. El proveedor que se muestre evasivo en tres o más preguntas tiene mucho que ocultar.
¿Cuánto cuesta una línea de llenado de latas? Rangos de precios reales y factores que influyen en el retorno de la inversión
Las líneas de llenado no suelen tener un precio estándar. El coste depende de la tecnología de llenado, el nivel de automatización, el número de estaciones, la gama de tamaños de envases y la calidad de fabricación. No obstante, puedes fijar tu presupuesto basándote en los rangos reales del mercado.
| Clase de línea | Configuración típica | Rango de precios (FOB China) | Compatible con |
|---|---|---|---|
| Arma semiautomática básica | Llenadora + selladora (2 unidades independientes) | $8.000–$25.000 | Empresas emergentes, < 3.000 latas al día |
| Gama de coches pequeños | Lavadora → llenadora → cerradora → etiquetadora (4-5 unidades interconectadas) | $25 000–$60 000 | Pymes en expansión, entre 3.000 y 10.000 latas al día |
| Línea de automóviles de gama media | Despaletizador → enjuagadora → llenadora → cerradora → esterilizadora → etiquetadora → codificadora (6-8 unidades) | $60 000–$150 000 | Fabricantes consolidados, entre 10.000 y 50.000 latas al día |
| Gran línea llave en mano | Proceso completo + paletizador + control SCADA (más de 10 unidades) | $150 000–$500 000+ | Plantas de gran volumen, > 50 000 latas al día |
Ahora, la pregunta sobre el retorno de la inversión: ¿merece la pena?
Haga un cálculo sencillo. Si una pequeña línea automática de $30 000 elimina la necesidad de dos operarios de envasado que ganan $600 al mes cada uno, eso supone un ahorro anual en mano de obra de $14 400. Si a ello le sumamos el valor derivado de un mayor rendimiento, menos productos rechazados y unos niveles de llenado constantes, la línea se amortiza en un plazo de entre 18 y 24 meses. Cada lata que llene a partir de entonces supone una mejora pura del margen.
Una línea de llenado de latas no es un gasto. Es un empleado que nunca falta por enfermedad, nunca comete errores de llenado y trabaja un turno doble sin horas extras. Si consideras la inversión de esa manera, los resultados llegan solos.
Si estás evaluando proveedores de líneas de llenado de latas y quieres analizar cómo funcionaría una configuración concreta para tu producto y tus objetivos de producción, el equipo de ingeniería de Levapack te ofrece una consulta sin compromiso. Ponte en contacto con nosotros a través de la página de contacto, indicando los detalles de tu producto y el volumen diario previsto.
Referencias
- Administración de Alimentos y Medicamentos de EE. UU. “Buenas prácticas de fabricación actuales (CGMP) para alimentos y complementos alimenticios”. 2024. fda.gov
- Código Electrónico de Regulaciones Federales. “21 CFR, parte 110: Buenas prácticas de fabricación actuales en la fabricación, envasado o almacenamiento de alimentos para el consumo humano”.” ecfr.gov
- AZoM. “Acero inoxidable de grado alimentario: 304 frente a 316”. 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL