
Als je wel eens in de buurt van een verpakkingslijn bent geweest, heb je vast wel eens drukgevoelige etiketten gezien. Die glanzende wikkel om een blikje ambachtelijk bier, de doorzichtige folie die strak om een potje met voedingssupplementen zit, het etiket van gestructureerd papier op een blikje premiumkoffie — ze behoren allemaal tot dezelfde technologische familie. Maar wat maakt een etiket nu precies “drukgevoelig”, en waarom is dat van belang voor jouw productielijn?
Hier is het korte antwoord: een drukgevoelig etiket (PSL) is een zelfklevend etiket dat aan een oppervlak hecht wanneer er druk op wordt uitgeoefend — zonder warmte, zonder water en zonder aparte lijm. Het wordt gebruiksklaar geleverd, met de lijm al ingebouwd in het etiket zelf.
Maar met dat korte antwoord kom je niet ver. Als je etiketteertechnologie voor een conserven- of verpakkingsbedrijf aan het evalueren bent, moet je weten waar deze etiketten van gemaakt zijn, hoe ze zich op verschillende oppervlakken gedragen, welke machines ze aanbrengen en — heel belangrijk — hoe ze specifiek op cilindrische metalen verpakkingen presteren. In deze gids komt dat allemaal aan bod.
Wat is een drukgevoelig etiket? De drielaagse opbouw

Een drukgevoelig etiket bestaat niet uit één enkel materiaal. Het is een laminaat — in de branche ook wel een “etiketsandwich” genoemd — dat bestaat uit drie afzonderlijke lagen, die elk een specifieke functie hebben. Als je ook maar één laag verwijdert, werkt het etiket niet meer.
Die drie lagen zijn: de facestock (wat je ziet), de lijm (waardoor het blijft hangen), en de afneembare beschermlaag (het beschermpapier dat de lijmlaag beschermt totdat deze wordt aangebracht). Hieronder wordt uitgelegd hoe ze elk werken.
Het facestock: wat de klant ziet en aanraakt
Het etiketoppervlak is het bedrukbare gedeelte — de bovenste laag waarop uw merkuitstraling, ingrediëntenlijsten, streepjescodes en wettelijk verplichte informatie worden aangebracht. Het is het enige deel van het etiket waarmee de eindconsument in aanraking komt.
Materialen voor etiketten kunnen worden onderverdeeld in drie grote categorieën: papier, folie en metaalfolie. Papieren etiketten zijn kosteneffectief en laten zich prachtig bedrukken, waardoor ze populair zijn voor producten die bij kamertemperatuur worden bewaard, zoals kruidenpotjes en snackbussen. Facestock van film – meestal BOPP (biaxiaal georiënteerd polypropyleen), dat meer dan 60% van de markt voor filmetiketten vertegenwoordigt – biedt vochtbestendigheid en duurzaamheid die papier niet kan evenaren. Facestock van folie en metaal zorgt voor een premium uitstraling in het schap, en daarom zie je deze vaak op wijnflessen en luxe cosmetica.
Om het juiste etikettmateriaal te kiezen, moet je één vraag beantwoorden: in welke omgeving komt dit etiket daadwerkelijk terecht? Een papieren etiket op een gekoeld product zal vocht opnemen en zijn functie verliezen. Een folie-etiket op een droog product uit de voorraadkast is wellicht overbodig en een onnodige kostenpost. De omgeving bepaalt het materiaal.
Veel etiketten zijn bovendien voorzien van een toplaag of laminaat — een dunne beschermlaag die over het bedrukte etiketmateriaal wordt aangebracht. Toplagen verbeteren de krasbestendigheid, UV-bestendigheid en chemische bestendigheid. Voor producten die te maken krijgen met condensatie, wrijving tijdens het transport of gebruik buitenshuis, is het weglaten van de toplaag een valse besparing.
Standaardreferentie: ASTM D5375 beschrijft testmethoden voor het selecteren van drukgevoelige etikettenmaterialen, waaronder het verwijderen van de dragerlaag en de vlakliggingseigenschappen (ASTM International).
De lijm: de onzichtbare krachtpatser
Als het etiketmateriaal het gezicht is, dan is de lijm de spier. En dat is de belangrijkste reden waarom etiketten in de praktijk loslaten.
Drukgevoelige kleefstoffen zijn visco-elastisch — ze gedragen zich als een vloeistof wanneer er druk op wordt uitgeoefend, waarbij ze in de microscopisch kleine holtes van het oppervlak van de houder vloeien om een mechanische verbinding te vormen, en vervolgens als een vaste stof op hun plaats blijven zitten zodra de druk wordt weggenomen. Denk maar aan het in elkaar klikken van twee Legoblokjes: ze buigen net genoeg om gemakkelijk in elkaar te passen, maar om ze weer uit elkaar te halen is flinke kracht nodig.
De wereld van de lijmen kan worden onderverdeeld in vier praktische categorieën:
- Permanente acryllijmen zijn de werkpaarden van de sector. Ze bieden een goede UV- en oxidatiebestendigheid, een breed temperatuurbereik en zijn redelijk geprijsd. Voor de meeste droge toepassingen bij kamertemperatuur wordt een permanente acryl gebruikt.
- Lijmen op rubberbasis ze bieden een betere hechting bij het aanbrengen — ze hechten sneller en steviger op lastige oppervlakken. Als u labels aanbrengt op kunststoffen met een lage oppervlakte-energie, zoals polyethyleen of polypropyleen, hebt u een systeem op rubberbasis nodig. Het nadeel hiervan is dat de weersbestendigheid na verloop van tijd afneemt.
- Lijmen geschikt voor de vriezer zijn zo samengesteld dat ze een lagere glasovergangstemperatuur (Tg) hebben, waardoor ze bij -20 °C en lager flexibel en kleverig blijven. Standaard acrylmaterialen worden onder deze omstandigheden broos.
- Verwijderbare en herpositioneerbare kleefmiddelen zorgt ervoor dat het netjes loslaat. Denk aan promotiecoupons of tijdelijke prijskaartjes — de hechting blijft behouden tijdens de presentatie in de winkel, maar laat het netjes los wanneer de consument het verwijdert.
Elke beslissing over de juiste lijm begint bij het oppervlak dat u wilt etiketteren. Glas en metaal zijn materialen met een hoge oppervlakte-energie (meer dan 500 dyne/cm) — waarop gemakkelijk hechting tot stand komt. Onbehandeld polyethyleen en polypropyleen hebben een waarde van ongeveer 30–38 dyne/cm — ze zijn chemisch inert en staan erom bekend dat ze moeilijk te beplakken zijn zonder een lijm met hoge kleefkracht. Een snelle dyne-test op uw daadwerkelijke verpakking (geen vervangend monster) zal u duidelijk maken waarmee u te maken hebt.
Condensatie is de stille vijand van lijm. Een etiket dat bij kamertemperatuur perfect hecht aan een droog blik, kan 40–60% van zijn oorspronkelijke kleefkracht verliezen wanneer het direct na het vullen op een koud, nat oppervlak wordt aangebracht. Als er in uw productieomgeving sprake is van condensatie bij koudvullen of na pasteurisatie, zijn lijmformules voor natte hechting absoluut noodzakelijk.
De afneembare beschermlaag: waarom het rugpapier belangrijk is
De afneembare beschermfolie is de onbezongen held van de etikettenrol. Consumenten zien hem nooit. Maar de operator van uw etiketteermachine denkt er elke dienst aan.
De drager is de papieren of plastic achterlaag die de etiketten door het drukproces, het stansen en uiteindelijk naar uw productielijn voert. Het oppervlak ervan is voorzien van een siliconenlaag die voorkomt dat de lijm zich permanent aan de drager hecht — sterk genoeg om tijdens opslag en transport goed vast te blijven zitten, maar zwak genoeg om bij de afpelplaat netjes los te laten.
De keuze van de liner splitst zich in twee richtingen. Papieren inlegzakjes (halfgebleekt of kraft) zijn kostenefficiënt en werken goed bij lijnsnelheden van minder dan 100 verpakkingen per minuut. Maar ze veroorzaken stof wanneer ze over de geleidingsrollen buigen, en dat stof is de belangrijkste oorzaak van valse signalen bij foto-elektrische etiketsensoren. PET-folievoeringen Ze kosten 30–50% meer, maar zorgen voor vrijwel geen stofvorming, een hogere treksterkte en een betere maatvastheid bij snelheden boven 200 cpm. Bij conservenproductielijnen met een hoge doorvoercapaciteit verdient de meerprijs van de folievoering zich terug door minder stilstand.
De afpelkracht — gemeten in gram per inch afpelbreedte — wordt afgestemd op de toepassing. Is deze te laag, dan komen de etiketten al in de machine los. Is deze te hoog, dan rekt de dragerlaag uit of scheurt deze. Een goed gespecificeerde dragerlaag lijkt misschien een klein detail. Maar op een drukke productiedag maakt dit het verschil tussen een soepele dienst en een stapel gemiste etiketten.
Etikettenmaterialen en kleefstoffen: de bouwstenen van de prestaties van PSL

Je kent de drielaagse structuur. Nu komen de praktische vragen: welke materialen horen waar? Vier factoren bepalen het antwoord: de gebruiksomgeving van het product, het materiaal van de verpakking, het budget en de doelstellingen op het gebied van visuele branding. Als je één daarvan verandert, moet je de andere drie wellicht opnieuw bekijken.
Papieren gezichtsmateriaal: kosteneffectief en geschikt voor bedrukking
Papier is de traditionele keuze en nog steeds de meest betaalbare optie; het kost doorgaans 50–70% van wat een vergelijkbaar foliedrager zou kosten. Hoogglanzend of halfglanzend papier (vaak C1S of ‘coated-one-side’ genoemd) is de meest gebruikte soort — het neemt flexografische en digitale inkt goed op, is geschikt voor vernissen en foliedruk en ziet er in het schap strak en verzorgd uit.
Papier is het meest geschikt voor droge producten die bij kamertemperatuur worden bewaard: koffieblikken, kruidenpotjes, verpakkingen voor droge snacks en potten voor eiwitpoeder. Het is bovendien de meest duurzame optie: het is recyclebaar via de reguliere papierstromen en steeds vaker verkrijgbaar met FSC-gecertificeerde vezels.
De beperking is duidelijk: papier en vocht gaan niet samen. In omgevingen met een relatieve luchtvochtigheid van meer dan 85% beginnen papieren etiketten water op te nemen, verliezen ze hun maatvastheid en laten ze uiteindelijk los. Voor gekoelde levensmiddelen, diepvriesproducten of elke verpakking waarin condensatie optreedt, is papier geen goede keuze. Bovendien scheurt papier gemakkelijker dan folie — als het etiket een zwaar beproefde toeleveringsketen moet doorstaan, kies dan voor folie.
Speciale papiersoorten — parelmoerachtig papier, papier met een gestructureerde viltweefstructuur, vellen van een katoenmengsel — kunnen de waargenomen waarde van een product verhogen. Een etiket van gestructureerd papier op een luxe theeblik met losse theeblaadjes straalt vakmanschap uit op een manier die een glanzend folielabel simpelweg niet kan evenaren. Het materiaal zelf wordt onderdeel van het merkverhaal.
Film voor de voorkant: duurzaamheid voor veeleisende omgevingen
Filmdragers vormen het segment waar de markt voor zelfklevende etiketten het snelst groeit. En BOPP – biaxiaal georiënteerd polypropyleen – is het dominante formaat, dat ruim de helft van het totale verbruik aan filmetiketten voor zijn rekening neemt.
BOPP is verkrijgbaar in drie uitvoeringen: wit (ondoorzichtig, met een drukoppervlak met hoog contrast), transparant (voor de “no-label-look”, waarbij het product zichtbaar is) en gemetalliseerd (een dunne laag aluminium die via dampafzetting is aangebracht, voor een metallic afwerking tegen een fractie van de kosten van massieve folie). Doorzichtig BOPP creëert, in combinatie met een optisch heldere lijm, de illusie dat de afbeeldingen rechtstreeks op de verpakking zijn gedrukt — een techniek die merken in de dranken- en persoonlijke verzorgingssector omarmen vanwege de strakke, moderne uitstraling.
Naast BOPP zijn er nog twee andere folietypen die specifieke niches vullen. Polyethyleen (PE) is zachter en past zich beter aan — het is het enige buitenmateriaal dat betrouwbaar werkt bij samendrukbare tubes en flexibele zakjes, omdat het mee rekt met de verpakking in plaats van te vervormen. Polyester (PET) is de kampioen op het gebied van duurzaamheid en behoudt de integriteit van het etiket bij temperaturen van -40 °C tot 150 °C. PET wordt doorgaans gebruikt voor industriële chemicaliënverpakkingen, vloeistoffen voor de automobielindustrie en producten die bestemd zijn voor extreme logistieke omgevingen.
De kostenhiërarchie is duidelijk: papier < BOPP < gemetalliseerd BOPP < massieve folie < speciale folies. De meeste productiebudgetten vallen ergens tussen papier en BOPP in, waarbij folie is voorbehouden voor premiumartikelen en PET voor toepassingen in veeleisende omgevingen.
Folie en speciale oppervlaktematerialen: een opvallende uitstraling in het schap
Als uw product concurreert in een drukke retailcategorie waar consumenten in een fractie van een seconde een keuze maken bij het schap, dan bewijzen folie en speciale oppervlaktematerialen hun waarde. Een metaalachtige glans trekt de aandacht op een manier die papier en standaardfolie niet kunnen evenaren.
Aluminiumfolie is de traditionele luxe-optie: dik, spiegelglanzend en onmiskenbaar hoogwaardig. Het is ook de duurste optie. Gemetalliseerd BOPP biedt een praktisch compromis: een dunne, via dampafzetting aangebrachte aluminiumlaag op een BOPP-drager, die ongeveer 80% van de visuele impact biedt tegen 40–60% van de kosten. Voor de meeste merken is gemetalliseerd BOPP de slimste keuze.
Een technische kanttekening: aluminium dragermaterialen zijn elektrisch geleidend. Als u RFID- of NFC-smarte labels overweegt — iets wat steeds vaker wordt gevraagd in de farmaceutische sector en bij luxegoederen — kan massieve folie de prestaties van de antenne verstoren. Gemetalliseerd BOPP, met zijn dunnere en minder doorlopende metaallaag, zal waarschijnlijk minder snel problemen veroorzaken.
Afstemming van lijm op ondergrond en omgeving: een selectiekader
Nu we de materialen hebben besproken, komt het bij de keuze van de lijm neer op het vinden van de juiste combinatie. Begin met het materiaal van de verpakking:
- Glas en metaal (hoge oppervlakte-energie): Standaard permanente acrylaatlijmen werken onder de meeste omstandigheden goed.
- HDPE, LDPE, PP en andere polyolefinen (lage oppervlakte-energie, 30–38 dyne/cm): U hebt een rubberhoudende of gemodificeerde acryllijm met een hoge kleefkracht nodig. Standaard acryllijmen zullen niet werken.
- Gecoate of behandelde oppervlakken: Controleer of de coating geen barrièrelaag vormt. Sommige UV-lakken en antistatische coatings verminderen de hechting aanzienlijk.
Beoordeel vervolgens de omgeving:
- Omgevingslucht, droog: De meeste lijmen werken goed. Kies op basis van de prijs en de vereisten wat betreft verwijderbaarheid.
- Gekoeld (0–4 °C): Gebruik acryl dat geschikt is voor lage temperaturen. Condensvorming speelt zelfs bij lage temperaturen een rol — geef aan dat het product bij vochtige omstandigheden kan worden aangebracht.
- Bevroren (-20 °C en lager): Het gebruik van lijm die geschikt is voor de vriezer is verplicht. Standaardformules verliezen hun kleefkracht volledig onder hun glasovergangstemperatuur.
- Warmvullen of retort (40–100 °C): De lijm moet bestand zijn tegen de aanbrengtemperatuur zonder uit te lopen en zijn hechting behouden tijdens thermische cycli.
- Natte of condenserende oppervlakken: Dit is het moeilijkste geval. Wet-stick-lijmen zijn zo samengesteld dat ze vocht uit de hechtnaad verdringen, maar de prestaties variëren per samenstelling. Er is geen alternatief voor het testen op uw daadwerkelijke gevulde verpakking bij de snelheid van uw productielijn.
Nog één ding: test op het echte product. Niet op een schoon, droog monster op kamertemperatuur dat door de leverancier van de etiketten is toegestuurd, maar op het echte product, rechtstreeks van uw afvullijn, op productiesnelheid. Het verschil tussen een laboratoriumtest en een productierun op maandagochtend is precies waar de meeste etiketteringsfouten ontstaan.
Hoe etiketteermachines drukgevoelige etiketten aanbrengen

Het is belangrijk om te weten wat een drukgevoelig etiket is. Het is nog belangrijker om te weten hoe een machine het aanbrengt als jij degene bent die ervoor zorgt dat de productielijn blijft draaien.
Een drukgevoelige etiketteermachine voert een op het eerste gezicht eenvoudige reeks handelingen uit: de etikettenrol afrollen, elk etiket van de drager losmaken, het precies op het bewegende product plaatsen en het stevig aandrukken. Achter deze eenvoud gaat een aanzienlijke technische complexiteit schuil. Hier volgt een stapsgewijze uitleg:
Stap 1 — Ontspanning en spanningsregeling. De etikettenrol wordt via een danserarm of een spanningsregelsysteem in de machine gevoerd, waardoor de baanspanning constant blijft. Als de spanning schommelt, verschuift de afstand tussen de etiketten en neemt de plaatsingsnauwkeurigheid af. Dit is vooral van belang tijdens het versnellen en afremmen.
Stap 2 — Schillen. De etikettenbaan loopt over een afpelplaat — een scherp metalen mes dat onder een hoek van 15–30 graden is geplaatst. Wanneer de dragerlaag een scherpe U-bocht maakt rond de afpelrand, kan het etiket dit niet volgen omdat het etiketmateriaal stijver is dan de dragerlaag. Het etiket komt los en blijft op zijn plaats hangen, met de lijmkant naar het product gericht, klaar om te worden aangebracht. De hoek van de afpelplaat is een instelparameter: steilere hoeken zorgen voor een krachtigere afpeling, maar vergroten het risico op scheefzittende etiketten.
Stap 3 — Aanbrengwijze. Op dit punt lopen de machines uiteen. Er zijn drie belangrijke toepassingswijzen die de sector domineren:
- Wipe-on (samenvoegen): Het etiket wordt op het product gedrukt terwijl het langs de afpelplaat loopt. Daarna volgt een schuimroller of borstel om het etiket glad te strijken. Dit is de meest gangbare methode voor cilindrische verpakkingen — blikjes, flessen, potten — omdat het mechanisch eenvoudig is en goed werkt bij omwikkeletiketten.
- Luchtstoot: Een stoot perslucht duwt het etiket van de afpelplaat op het product. Er is geen fysiek contact nodig, waardoor deze methode ideaal is voor kwetsbare of onregelmatig gevormde producten. Het nadeel is dat de plaatsingsnauwkeurigheid bij toepassingen op hoge snelheid lager is.
- Tamp-blow: Het etiket wordt eerst vastgehouden op een vacuümzuignap (de tamp), die naar het product toe wordt uitgeschoven, waarna het etiket met een luchtstoot op het oppervlak wordt losgelaten. Deze hybride aanpak biedt de hoogste plaatsingsnauwkeurigheid en werkt ook op verzonken of oneffen etiketoppervlakken, maar maakt het systeem mechanisch complexer.
Stap 4 — Afvegen en hechten. Na het aanbrengen wordt het etiket door een reeks rollen, borstels of banden stevig tegen het productoppervlak aangedrukt, waardoor de lijm volledig hecht en luchtbellen worden verwijderd. Bij wikkeltoepassingen op blikjes draait het product doorgaans tegen een stilstaande afveegband aan, waardoor het etiket spiraalvormig om de omtrek wordt gewikkeld.
Stap 5 — Meting en regeling. Tussen elk etiket en het volgende etiket op de rol zit een tussenruimte of registratiemarkering. Een foto-elektrische sensor (op contrast gebaseerd voor ondoorzichtige etiketten, ultrasoon voor doorzichtige etiketten) detecteert deze tussenruimte en activeert de volgende afgifecyclus. Servogestuurde systemen synchroniseren de toevoersnelheid van de etiketten met de snelheid van de producttransportband, waardoor een plaatsingsnauwkeurigheid van ±0,5 mm wordt bereikt. Stappenmotorsystemen zijn voordeliger, maar leveren doorgaans een nauwkeurigheid van ±1,5 mm — wat voor veel toepassingen acceptabel is, maar niet voor kleine etiketten op panelen met een strakke uitlijning.
Om een idee te geven van de schaal: een etiketteerstation met gemiddelde snelheid op een conservenlijn verwerkt 60–150 verpakkingen per minuut. Bij 150 verpakkingen per minuut heeft de machine 0,4 seconde de tijd om elk etiket los te trekken, te positioneren, aan te brengen en af te vegen. Alle onderdelen — de dragerlaag, de lijm, de vorm van het etiket bij het lostrekken, de reactietijd van de sensor — moeten binnen dat tijdsbestek naadloos samenwerken.
Zelfklevende etiketten versus andere etiketteringsmethoden: een vergelijking naast elkaar
Zelfklevende etiketten zijn niet de enige manier om een verpakking te versieren. Krimpfolie, gelijmde etiketten en direct bedrukken hebben elk hun eigen toepassing. De juiste keuze hangt af van de vorm van uw verpakking, het productievolume, de visuele doelstellingen en het budget. Hieronder volgt een vergelijking:
| Afmeting | Drukgevoelig (PSL) | Krimpkous | Met lijm aangebracht | Direct afdrukken |
|---|---|---|---|---|
| Toepassing | Drukverlijming via ingebouwde lijmlaag | De huls wordt door middel van warmte op de verpakking gekrompen | Vloeibare lijm aangebracht, etiket erop gedrukt | Inkt die rechtstreeks op de verpakking is gedrukt |
| Dekking | Gelokaliseerd (voor/achter of omhullend) | 360° volledige dekking | Gelokaliseerd | Statisch, geen apart etiket |
| Materiaalkosten | Medium | Middelhoog (~25% meer) | Laag | Laagste (zonder substraat) |
| Uitrusting | Medium | Hoog (vereist een warmtetunnel) | Medium | Laag |
| Omschakeling | Snel (swap roll) | Langzamer (wissel de doorn) | Langzaamste (schone lijm) | n.v.t. (vervanging van de plaat) |
| Het meest geschikt voor | Soepel, rond/plat, snelle wisselingen | Onregelmatige vormen, uitgebreide afbeeldingen | Standaardflessen voor grote volumes | Vaste ontwerpen voor de lange termijn |
Het belangrijkste cijfer: drukgevoelige etiketten (PSL) zijn goed voor ongeveer 77% van de vraag naar etiketten in de VS. Die dominante positie is geen toeval. PSL biedt de beste balans tussen afdrukkwaliteit, flexibiliteit bij het aanbrengen, omschakelsnelheid en hygiëne tijdens het gebruik. De lijn heeft geen lijmstation nodig. Er is geen warmtetunnel nodig. Het enige wat nodig is, is een rol etiketten en een goed afgestelde applicator.
Krimphoezen komen goed van pas wanneer de vorm van de verpakking daar om vraagt — flessen met sterke contouren, zandlopervormen, volledig omwikkelde, samendrukbare tubes. Het 360-graden-oppervlak is aantrekkelijk voor merken die maximale zichtbaarheid in het schap nastreven. Maar krimphoezen vereisen een warmtetunnel, verbruiken meer materiaal en lopen doorgaans langzamer bij het omschakelen tussen SKU’s. Aangezien de kosten per etiket ongeveer 25% hoger liggen dan bij PSL, moet de meerprijs worden gerechtvaardigd door visuele of functionele vereisten.
Lijmgeplakte (cut-and-stack) etiketten zijn de norm bij massaproducten — denk aan bierflesjes voor de massamarkt en groenten in blik — waarbij de kosten per etiket de belangrijkste factor zijn. De apparatuur vergt meer onderhoud (lijmpotten moeten regelmatig worden gereinigd) en de omsteltijden zijn langer, maar bij enorme schaalgrootte leveren de materiaalbesparingen een aanzienlijk voordeel op. Voor kleine tot middelgrote productieseries en frequente SKU-wisselingen is PSL bijna altijd de praktischer keuze.
Etiketteren van blikjes: waarom cilindrische verpakkingen speciale aandacht vereisen
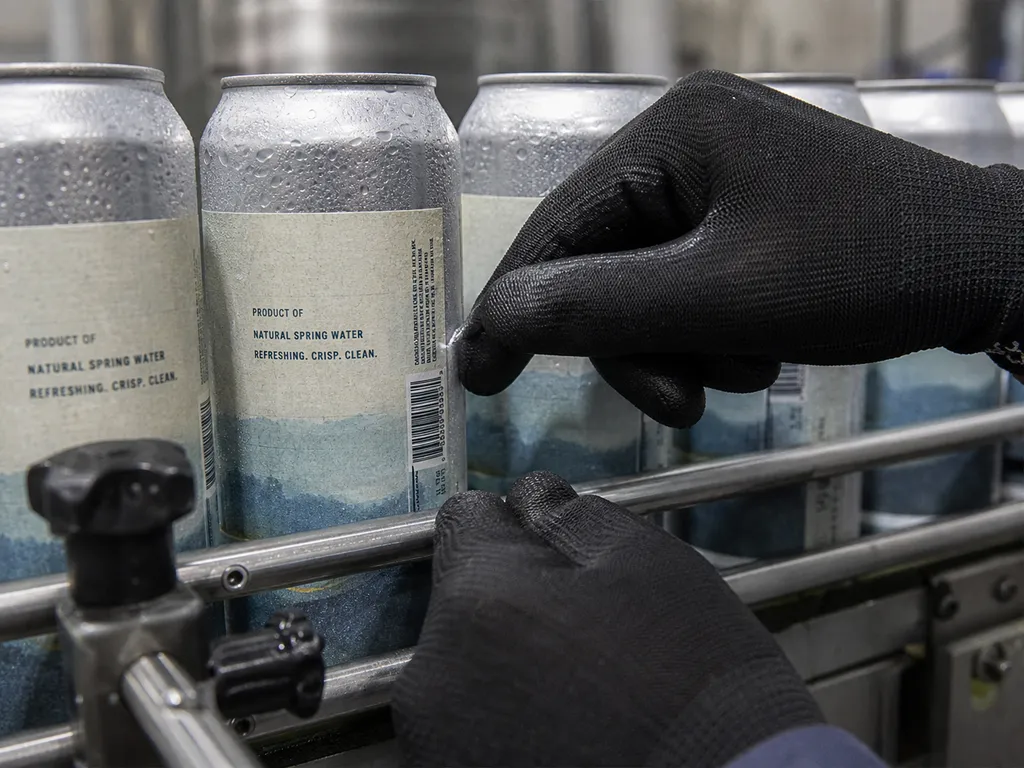
Dit is waar de meeste handleidingen voor drukgevoelige etiketten tekortschieten. Ze hebben het in algemene termen over “verpakkingen” — flessen, potten, kartonnen verpakkingen — en behandelen deze alsof ze onderling uitwisselbaar zijn. Maar als u metalen blikken van etiketten voorziet, krijgt u te maken met een reeks fysieke en omgevingsgerelateerde uitdagingen waar een standaardstrategie voor het etiketteren van flessen geen oplossing voor biedt.
Een blik is niet zomaar een cilinder. Het heeft aan beide uiteinden een dubbele naad, mogelijk een rib of rand ter versteviging, en een oppervlak dat op een afvullijn binnen enkele seconden verandert van kamertemperatuur naar koud naar nat. Dit is wat dat in de praktijk betekent — en wat je eraan kunt doen.
Can Geometry: Kromming, naden en het krimpende labelpaneel
Kijk eens naar een standaard voedselblik. De dubbele naad aan de boven- en onderkant — de gerolde rand die de deksel aan de blikwand vastzet — neemt aan beide uiteinden 2,8–3,2 mm van de verticale hoogte in beslag. Die ruimte is niet beschikbaar voor etikettering. Het daadwerkelijke etiketvlak — het bruikbare vlakke gedeelte tussen de naden — is smaller dan de totale hoogte van het blik. Plan de hoogte van je etiket hierop in, met een veiligheidsmarge van minimaal 2 mm vanaf elke rand van de naad.
Rond de omtrek moeten de omwikkelingsetiketten op een nauwkeurige lengte worden gesneden. Het etiket moet lang genoeg zijn om de gehele blik te bedekken, met een overlapping van 3–5 mm bij de naad — de overlapping is de plek waar het etiket aan zichzelf hecht in plaats van aan het blik, en deze zelfklevende verbinding voorkomt dat de randen van het etiket omhoog gaan staan. Als het etiket te kort wordt gesneden, gaan de randen omhoog staan. Als het te lang wordt gesneden, ontstaat er door de overlapping een zichtbare verdubbeling van de dikte.
De diameters van blikjes kunnen worden gebaseerd op de in de sector gangbare nummeringssystemen — de reeks 202–603 in de Noord-Amerikaanse blikjesproductie, die ongeveer 52 mm tot 153 mm beslaat. Als uw etiketteermachine niet geschikt is voor het volledige bereik aan blikjesdiameters, betekent elke wijziging van de SKU dat u de doorn of geleiders moet verwisselen.
Omgevings- en omgevingsfactoren: koud, nat en snel bewegend
De omgeving van de afvullijn zorgt voor omstandigheden waarmee geen enkel specificatieblad voor etiketten volledig rekening houdt. Na koudvullen — wat gebruikelijk is bij ambachtelijk bier, cold brew-koffie en bepaalde voedingsproducten op basis van zuivel — daalt de oppervlaktetemperatuur van het blikje tot 2–5 °C en ontstaat er vrijwel onmiddellijk condensatie. Die waterfilm zit tussen de lijm en het metaal, waardoor de aanvankelijke kleefkracht met 40–60% afneemt. Een standaardlijm voor kamertemperatuur hecht onder deze omstandigheden niet betrouwbaar.
Aan het andere thermische uiterste komen warmgevulde producten bij 40–60 °C uit de retort of pasteurisator. De lijm moet stabiel genoeg zijn om tijdens het aanbrengen niet uit te lopen, maar tegelijkertijd flexibel blijven terwijl het blik afkoelt en het metaal krimpt. Thermische cycli — van de hitte in de retort tot opslag bij kamertemperatuur — belasten de hechting van het etiket meer dan de meeste fabrikanten beseffen, totdat er een pallet met losgeraakte etiketten van een klant terugkomt.
De oppervlakteafwerking vormt een extra variabele. Sommige blikjes zijn voorzien van een dunne laag corrosiewerende olie die afkomstig is uit het productieproces. Die olie is onzichtbaar, maar verlaagt de oppervlakte-energie zodanig dat de hechting eronder lijdt. Een afveeg- of vlambehandelingsstation vóór de etiketteermachine neemt dit risico weg, maar het is een stap die veel kleinere productielijnen overslaan — totdat een etiketteerfout hen dwingt hier aandacht aan te besteden.
Op een productielijn met een capaciteit van 100 blikjes per minuut bedraagt de tijdspanne voor het aanbrengen van het etiket op elk blikje ongeveer 0,6 seconde. De toestand van het oppervlak van het blikje in die exacte tijdspanne van 0,6 seconde bepaalt of het etiket goed hecht. Bij de volgende omwenteling is er geen tweede kans.
Een etiketteermachine kiezen voor productielijnen voor blikjes
Zodra je inzicht hebt in de uitdagingen op het gebied van materiaal en milieu, volgt de keuze voor de juiste apparatuur vanzelf. Waar moet je op letten bij een etiketteermachine voor blikjes?
Ten eerste, plaatsingsnauwkeurigheid. Servogestuurde etiketteermachines met een herhaalbaarheid van ±0,5 mm vormen de industriestandaard voor kwaliteitsbewuste bedrijven. Stappenmotoraangedreven systemen met een herhaalbaarheid van ±1,5 mm zijn geschikt voor grotere etiketten met een ruime registratietolerantie, maar voor strakke etiketpanelen of ontwerpen met meerdere panelen is servobesturing vereist.
Ten tweede, diameterbereik en omschakelsnelheid. Een etiketteermachine die geschikt is voor blikjes met een diameter van 50 mm tot 180 mm, is geschikt voor het overgrote deel van de in de handel verkrijgbare blikformaten. Dankzij snelwisselsystemen waarmee de diameter zonder gereedschap kan worden aangepast, kan de omsteltijd worden teruggebracht van 30–60 minuten naar 5–10 minuten — een belangrijke factor voor co-packers en productielijnen met veel verschillende artikelnummers.
Ten derde, geschiktheid voor natte omgevingen. Als uw productielijn te maken heeft met koudvullen, condensatie na pasteurisatie of reiniging met een spoelsysteem, moeten het frame, de sensoren en de elektronica van de etiketteermachine bestand zijn tegen blootstelling aan vocht. Een roestvrijstalen constructie en behuizingen met beschermingsklasse IP65 zijn minimale specificaties waar u op moet aandringen.
Ten vierde, integratiegereedheid. De etiketteermachine moet communiceren met apparatuur stroomopwaarts en stroomafwaarts: hij moet snelheidssignalen van de vulmachine ontvangen, storingssignalen naar de lijnbesturing sturen en synchroniseren met het daaropvolgende codeerstation. Kies voor standaard industriële communicatieprotocollen (EtherNet/IP, Profinet of Modbus TCP) in plaats van eigen systemen die u aan één leverancier binden.
Een eerlijk advies uit de verpakkingssector: het kopen van de goedkoopste etiketteermachine is een gegarandeerde manier om uiteindelijk meer geld uit te geven. Zoals een productiemanager het op een brancheforum verwoordde: “Een machine van Vevor plakt nooit goed.” Instapmodellen beschikken vaak niet over de benodigde sensorkwaliteit, framestijfheid en precisie in het baanverloop om bij productiesnelheid een consistente plaatsing te garanderen. De besparingen gaan binnen enkele weken na installatie verloren door stilstand, ontbrekende etiketten en afgekeurde producten. Voor bedrijven die uptime serieus nemen, is het de moeite waard om al vroeg in het specificatieproces in gesprek te gaan met een fabrikant die gespecialiseerd is in de integratie van verpakkingslijnen. Levapack biedt bijvoorbeeld etiketteermachines die zijn afgestemd op uw productie-eisen met servogestuurde plaatsing, compatibiliteit met verschillende diameters in het bereik van 50–180 mm en de mogelijkheid om het etiketteerstation te integreren in een complete afvul- en sluitlijn — een aanpak die een einde maakt aan het met de vinger wijzen tussen afzonderlijke leveranciers van apparatuur wanneer er iets niet synchroon loopt. Voor teams met afwijkende verpakkingsafmetingen of gespecialiseerde lijnopstellingen, op maat gemaakte oplossingen voor verpakkingsmachines kan worden ontworpen voor het specifieke blikformaat en de beoogde doorvoercapaciteit, in plaats van een standaardmachine aan te passen aan een niet-standaardtoepassing.
Integratie van etikettering in een complete verpakkingslijn
Een drukgevoelige etiketteermachine werkt niet op zichzelf. In een echte productieomgeving bevindt het etiketteerstation zich tussen de sluitmachine en de codeermachine: het volgt het tempo van de vulmachine stroomopwaarts en geeft het product door aan de dozenverpakker stroomafwaarts. Inzicht in die onderlinge afhankelijkheden maakt het verschil tussen een soepele inbedrijfstelling en een maand lang probleemoplossen.
Een typische conservenlijn verloopt in deze volgorde: depalletiseermachine → spoelmachine → vulmachine → sluitmachine → etiketteermachine → codeermachine → doosverpakker → palletiseermachine. De nominale snelheid van de etiketteermachine moet gelijk zijn aan of hoger zijn dan de productiecapaciteit van de afvulmachine. Een afvulmachine die 120 cpm draait en is aangesloten op een etiketteermachine met een nominale snelheid van 80 cpm, veroorzaakt een knelpunt dat de doorvoercapaciteit van de gehele lijn beperkt. De lijn draait op de snelheid van het traagste station.
Drie praktische overwegingen met betrekking tot integratie:
- Snelheidssynchronisatie. De transportband van de etiketteermachine moet de snelheid van de transportband van de hoofdlijn nauwkeurig volgen. Elk verschil tussen beide zorgt ervoor dat het etiket te vroeg of te laat op het blikje terechtkomt — en bij 120 cpm leidt een timingfout van 50 milliseconden tot een afwijking van 6 mm bij het aanbrengen.
- Bufferzones. Zorg voor een afstand van ten minste 1,5 meter transportband tussen de sluitmachine en de etiketteermachine, en nog eens 1,5 meter tussen de etiketteermachine en de codeermachine. Deze bufferzones vangen de natuurlijke schommelingen in de afstand tussen de blikken op en voorkomen dat een kortstondige opstopping bij het ene station een kettingreactie veroorzaakt bij het volgende.
- Integratie van besturingssystemen. Een enkele PLC die de hele lijn aanstuurt, is ideaal — hierdoor kan de etiketteermachine reageren op stop-/startsignalen van elk station stroomopwaarts of stroomafwaarts. Zonder geïntegreerde besturing merkt de etiketteermachine niets van een verstopping bij de codeermachine, waardoor hij doorgaat met het aanbrengen van etiketten op blikjes die zich opstapelen.
Voor bedrijven die een complete productielijn opbouwen of moderniseren, voorkomt het aanschaffen van het etiketteerstation bij dezelfde integrator die ook de vul- en sluitapparatuur levert, dat er met de vinger wordt gewezen wanneer er iets niet synchroon loopt. Lijnintegratie via één leverancier vereenvoudigt ook de aftersalesondersteuning: één aanspreekpunt, één garantie, één logistiek systeem voor reserveonderdelen. Het alternatief – voor elk station de goedkoopste beschikbare machine kopen en deze zelf aan elkaar koppelen – kan werken, maar het integratierisico komt dan volledig voor rekening van uw team.
Hoe kies je het juiste zelfklevende etiket: een praktische checklist
Het verschil tussen een etiket dat er in een mock-up fantastisch uitziet en een etiket dat shift na shift 150 cpm draait zonder ook maar één storing, is geen kwestie van geluk. Het is het resultaat van het grondig doorlopen van elke laag — etiketmateriaal, lijm, dragerfolie, machine — als een onderling verbonden systeem in plaats van een lijstje met afzonderlijke beslissingen.
Bronvermeldingen
- ASTM International. “ASTM D5375/D5375M-98(2023) — Standaardtestmethoden voor het verwijderen van de dragerlaag bij hoge snelheden van drukgevoelig etikettenmateriaal.” 2023. astm.org
- Resource Label Group. “Voordelen en toepassingen van drukgevoelige etiketten.” 2022. resourcelabel.com
- Future Market Insights. “Marktvooruitzichten voor drukgevoelige tapes en etiketten.” 2026. futuremarketinsights.com
- CCL Healthcare. “De beste gids voor drukgevoelige etiketten.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL