
Wat is de integratie van verpakkingslijnen?
Integratie van verpakkingslijnen houdt in dat meerdere verpakkingsmachines — vul-, sluit-, etiketteer-, inspectie-, kartonneer- en palletiseermachines — worden gekoppeld tot één gecoördineerd, geautomatiseerd productiesysteem. Dit is niet hetzelfde als automatisering. Bij automatisering werkt één machine zelfstandig. Bij integratie werken vijf, acht of twaalf machines samen samen zonder tegen elkaar aan te botsen.
Denk eens aan een orkest. Elke muzikant kan weliswaar alleen spelen, maar zonder dirigent, zonder gemeenschappelijke partituur en zonder ingestudeerde overgangen krijg je geen symfonie – dan krijg je alleen maar lawaai. Op een verpakkingslijn is de transportband het dirigeerstokje, de PLC de dirigent en is elke machine een instrument dat op precies het juiste moment moet in- en uitstappen.
Een goed geïntegreerde productielijn weet wanneer ze het tempo moet opvoeren, wanneer ze een buffer moet aanleggen en wanneer ze moet stoppen — en ze doet dit alles zonder menselijke tussenkomst.
Een typische verpakkingslijn voor voedingsmiddelen bestaat uit vijf tot twaalf afzonderlijke machines. Als die machines als afzonderlijke eenheden worden gebruikt — waarbij operators de producten handmatig van het ene station naar het volgende verplaatsen — zijn er voor die lijn per dienst mogelijk drie tot zes medewerkers nodig, alleen al om de overdracht te verzorgen. Na integratie heeft diezelfde lijn doorgaans slechts één of twee operators nodig. Hun taak verschuift van materiaalbehandeling naar kwaliteitscontrole. Dit verschil heeft ingrijpende gevolgen voor het personeelsbudget, de maximale doorvoercapaciteit en de minimale kwaliteitsnormen van de fabriek.
De integratie van verpakkingslijnen omvat ook besturingssystemen, communicatieprotocollen, gegevensarchitectuur en procesontwerp. In de volgende paragrafen wordt uitgelegd waaruit een geïntegreerde lijn bestaat, hoe de technologie werkt, hoe u een project plant, welke fouten u moet vermijden en hoe u kunt beoordelen of integratie financieel zinvol is voor uw bedrijf.
De belangrijkste onderdelen van een geïntegreerde verpakkingslijn
Voordat je een geïntegreerde lijn ontwerpt, moet je de functionele zones ervan kennen. Een principe dat in dit hele hoofdstuk van toepassing is: De werkelijke doorvoercapaciteit van een verbinding wordt niet bepaald door de snelste machine. Deze wordt bepaald door de traagste verbinding — en door de vraag of de interfaces tussen de verbindingen de snelheidsverschillen aankunnen. Elke onderstaande zone moet in drie dimensies overeenkomen met de zones ervoor en erna: fysieke hoogte, transportsnelheid en communicatieprotocol.
Producttoevoer en -dosering
Hier begint het allemaal. Als je deze fase verkeerd aanpakt, zijn alle problemen die daarna volgen hierop terug te voeren. Verschillende productvormen vereisen fundamenteel verschillende toevoermethoden:
- Vrij stromende vaste stoffen (koffiebonen, noten, snoep) worden verwerkt met emmerelevatoren of trilvoeders. Een meerhoofdweegmachine biedt een nauwkeurigheid van ±0,5 g bij hoge snelheid — de standaardkeuze voor productielijnen voor snacks en droge voedingsmiddelen.
- Poeders (melkpoeder, eiwitpoeder, meel) vereisen schroeftransporteurs of vacuümtransport. Drie uitdagingen: stofbeheersing, bescherming tegen vocht en variaties in dichtheid. Een schroefvuller heeft een nauwkeurigheid van ±1–2 g wanneer de bulkdichtheid van het poeder stabiel is, maar de nauwkeurigheid neemt aanzienlijk af als het poeder bezinkt of klontert.
- Viscos vloeistoffen en pasta’s (sauzen, jam, pindakaas, dierenvoeding) vereisen zuigervulmachines of progressieve hollepompen. De viscositeitsstabiliteit is bepalend voor het succes van deze opstelling — een product dat in de zomer vloeit als honing en in de winter als pasta, vormt een te grote uitdaging voor elk afvulsysteem dat niet voor dat bereik is ontworpen.
- Breekbare vaste stoffen (koekjes, chips, gevriesdroogd fruit) moeten voorzichtig worden verwerkt — hellende transportbanden met een geringe valhoogte en productspecifieke geleidingsrails.
Het toevoersysteem moet minstens 10% sneller werken dan de afvulmachine verderop in de lijn. Als dat niet het geval is, krijgt de afvulmachine te weinig product aangevoerd en moet de hele productielijn op zoek naar product.
Primaire verpakking — Afvullen en verzegelen

Hier wordt het product een verpakking. De combinatie van vultechnologie en sluitmethode is bepalend voor de houdbaarheid, de productintegriteit en — voor sectoren waar regelgeving geldt — de naleving van de voorschriften.
| Vulmethode | Beste voor | Typische nauwkeurigheid |
|---|---|---|
| Zuigervuller | Pasta’s, producten met stukjes, dierenvoeding | ±1–21 TP3T per volume |
| Augervuller | Poeders, fijne korrels | ±1–2 g |
| Meervoudige weegschaal | Noten, snacks, droge producten | ±0,5 g |
| Debietmeter | Vrij stromende vloeistoffen | ±0,51 TP3T per volume |
| Vultekst over zwaartekracht en tijd | Dunne vloeistoffen, waterachtig | ±1–2% |
De afdichtingstechnologie moet zowel bij het type verpakking als bij de bewaarvereisten aansluiten:
- Vacuümafdichting verwijdert zuurstof voordat het wordt afgesloten — onmisbaar voor vlees in blik, vis en zeevruchten en koffie. Beoogd vacuümniveau: -0,08 MPa.
- Stikstof spoelen vervangt zuurstof door inert gas, waardoor het zuurstofgehalte in de vrije ruimte onder 3% daalt. De norm voor melkpoeder, voedingssupplementen en hoogwaardige noten — producten waarbij oxidatie gelijkstaat aan omzetverlies.
- Verzegeling van blikken met dubbele naad hoort thuis in de wereld van metalen blikjes. Kwaliteitsmaatstaf: overlap van de naad ≥55%. Naadrollen slijten; een set verwerkt doorgaans 50 tot 100 miljoen blikjes voordat ze moeten worden vervangen.
- Inductieverzegeling hecht met behulp van elektromagnetische energie een laagje aluminiumfolie aan de rand van de verpakking — een veelgebruikte methode bij verpakkingen voor eetbare olie, farmaceutische siroop en chemische producten.
Kwaliteitscontrole — Inspectiesystemen
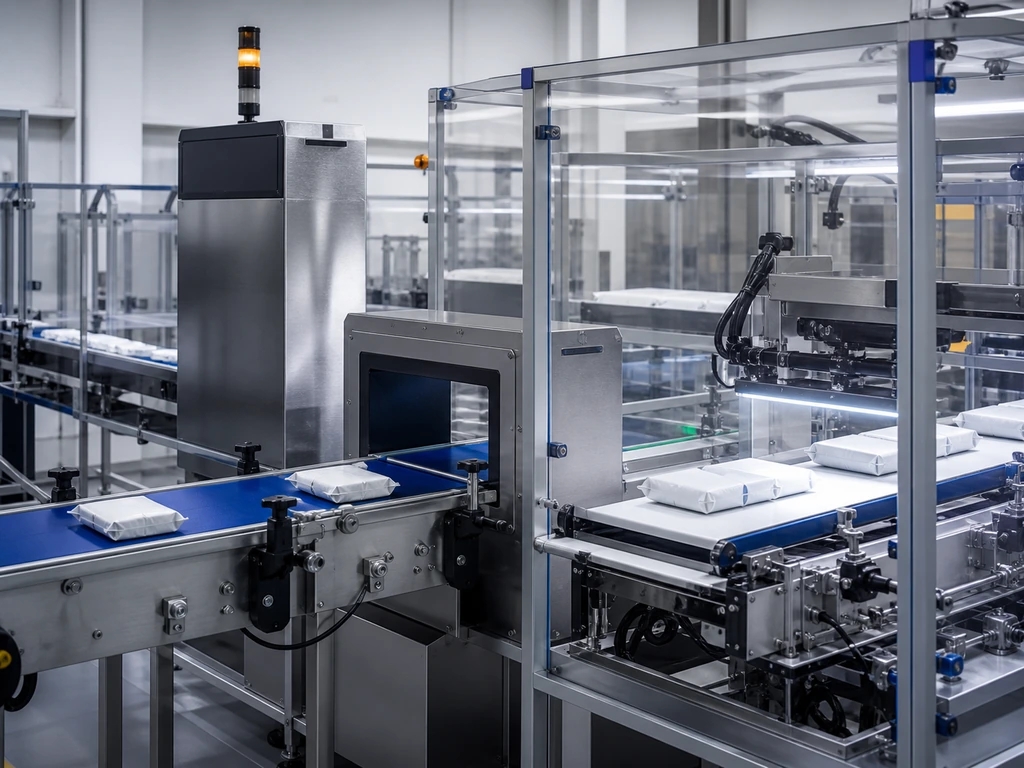
In een geïntegreerde productielijn is inspectie geen steekproef. Elke afzonderlijke eenheid komt langs — en het systeem moet elk defect in realtime opsporen, afkeuren en registreren.
Etikettering, codering en traceerbaarheid
Dit is de identiteitslaag — en hier brengen de auditors van de FDA of de EU het grootste deel van hun tijd door.
Drie technologieën, drie doelen: Etikettering met drukgevoelige etiketten brengt voorbedrukte etiketten aan met een snelheid van 50–200 verpakkingen per minuut en een plaatsingsnauwkeurigheid van ±0,5 mm; Inkjet codering drukt variabele gegevens (partijnummers, houdbaarheidsdata, streepjescodes) af met een resolutie van 300 dpi; Lasermarkering brengt permanente markeringen aan op verpakkingen voor geneesmiddelen en medische hulpmiddelen.
Een geïntegreerd traceerbaarheidssysteem kent aan elke eenheid een uniek serienummer toe dat terug te voeren is naar de partijnummers van de grondstoffen, de afvulparameters, de resultaten van de afdichtingstests en de inspectiegegevens. Als een detailhandelaar een pallet afkeurt, kan de fabrikant het defect terugvoeren tot het specifieke uur, de specifieke machine en de specifieke operator — en niet tot “ergens vorige maand”.”
Secundaire verpakking en eindverwerking
Hier worden losse verpakkingen omgezet in verzendklare eenheden. De volgorde is doorgaans als volgt: in kartonnen dozen verpakken, in kratten verpakken, op pallets stapelen, in rekfolie wikkelen.
Het afstemmen van de snelheid vormt in dit stadium de grootste uitdaging bij de integratie. Een snacklijn die 120 zakjes per minuut produceert, overbelast een kartonneermachine die er 80 per minuut verwerkt — tenzij er een buffer tussen beide staat. Een eenvoudige opstapband die de output van de bovenstroomse productie gedurende 3 minuten kan opslaan, geeft de kartonneermachine de ruimte om na een korte onderbreking weer op gang te komen, zonder dat de hele lijn hoeft te stoppen. Robotpalletiseermachines maken het werk af: cobots verwerken 6–8 dozen per minuut; industriële robots 15–20.
Integratietechnologieën — Hoe uw apparatuur communiceert
Fysieke verbindingen zorgen ervoor dat het product van machine A naar machine B wordt getransporteerd. Communicatieprotocollen zorgen ervoor dat informatie van machine A naar machine B — en dat is wat van een verzameling capabele machines een intelligent productiesysteem maakt. De keuze voor een protocol is niet alleen een IT-beslissing. Het is een beslissing die de hele toeleveringsketen betreft: het bepaalt welke merken apparatuur je kunt aanschaffen, hoe snel je productielijn op problemen reageert en of je vastzit aan het ecosysteem van één enkele leverancier.
Op een PLC gebaseerde besturingsarchitectuur
De Programmeerbare Logische Controller (PLC) is het brein van de geïntegreerde productielijn. Deze werkt in een continue lus — alle ingangen scannen, het logische programma uitvoeren, alle uitgangen bijwerken — met een typische cyclustijd van minder dan 10 milliseconden. In die 10 ms controleert de PLC of de vulmachine zijn cyclus heeft voltooid, of de klemmen van de sluitmachine op hun plaats staan, of de sensor van de etiketteermachine een verpakking detecteert en of de stroomopwaartse transportband draait. Vervolgens neemt hij duizenden binaire beslissingen en stuurt hij commando’s naar elk apparaat in de productielijn.
Een kleine productielijn met 5 tot 8 machines heeft een PLC nodig met 200 tot 500 I/O-punten. Een grote productielijn met meerdere zones kan meer dan 2.000 punten nodig hebben. Een regel die later geld bespaart: Reserveer ten minste 20% aan I/O-capaciteit voor toekomstige uitbreiding.
Industriële communicatieprotocollen — Een praktische vergelijking
Verschillende machines gebruiken verschillende talen. Dit is wat je nodig hebt om ze onderling compatibel te maken:
Praktische tip: Wilt u een productielijn opbouwen met apparatuur van verschillende leveranciers? Kies dan voor machines die zowel EtherNet/IP als Modbus TCP/IP standaard ondersteunen. Zo kunt u gebruikmaken van 90% aan beschikbare apparatuur zonder dat er protocolgateways nodig zijn. Een gateway zorgt voor een vertraging van 5–15 ms — meestal geen probleem voor bewaking, maar wel riskant voor gesynchroniseerde bewerkingen op hoge snelheid.
SCADA en MES — Meer dan alleen besturing op machineniveau
Met SCADA krijgt u op één scherm in realtime een overzicht van de status, snelheid, temperatuur en alarmstatus van elke machine. MES koppelt de productievloer aan het ERP-systeem: werkorders worden automatisch doorgestuurd, productietellingen worden teruggekoppeld en kwaliteitsgegevens worden gedigitaliseerd en van een tijdstempel voorzien. Voor gereguleerde sectoren is het bewaren van MES-gegevens geen optie — volgens FDA 21 CFR Part 11 moeten elektronische gegevens minimaal 12 maanden worden bewaard.
Opkomende technologieën — AI, digitale tweelingen en IoT
Je hoeft hier vandaag nog niet in te investeren. Maar de beslissingen die je vandaag neemt, mogen deze mogelijkheden morgen niet in de weg staan. Digitale tweelingen (virtuele replica's met een nauwkeurigheid van ±2%) stellen u in staat wijzigingen te testen zonder de fysieke lijn aan te raken, waardoor de tijd die ter plaatse aan foutopsporing wordt besteed met 30–50% wordt verkort. AI-gestuurde beeldverwerking detecteert defecten die het nooit is geprogrammeerd om te herkennen, met herkenningspercentages van meer dan 99,5%. IoT en de cloud zodat bedrijven met meerdere vestigingen hun activiteiten tussen de verschillende vestigingen kunnen vergelijken en optimaliseren. De rode draad: OPC UA is de gegevenssnelweg die deze drie zaken mogelijk maakt.
De integratie van uw verpakkingslijn plannen: een stappenplan

Integratie is een project, geen aankoop. Dit is het stappenplan:
| Fase | Kernactiviteiten | Belangrijkste resultaten | Tijdlijn |
|---|---|---|---|
| Beoordeling | Productanalyse, capaciteitsberekening, inventarisatie van apparatuur | Specificatie van gebruikersvereisten (URS) | 4–8 weken |
| Ontwerp | Keuze van apparatuur, indeling, besturingsarchitectuur | Ontwerptekeningen + FAT-protocol | 8–16 weken |
| Installatie | Installatie, inbedrijfstelling van afzonderlijke machines, SAT | SAT-rapport + handleidingen voor operators | 4–12 weken |
| Optimalisatie | Training, afstemming van parameters, KPI-referentiewaarde | SOP's + KPI-referentierapport | 4–8 weken |
De beoordelingsfase is de fase waarin het minst wordt geïnvesteerd. Een grondige URS moet meer dan 50 functionele eisen bevatten — die niet alleen betrekking hebben op snelheid en nauwkeurigheid, maar ook op de omsteltijd, de reinigingsprocedure, de frequentie van productwisselingen, het bereik van de omgevingstemperatuur en de kwaliteit van de perslucht. Elk uur dat hieraan wordt besteed, voorkomt ongeveer tien uur herstelwerk tijdens de inbedrijfstelling.
Een waarschuwing uit de praktijk: een voedingsmiddelenfabrikant had in zijn URS niet vermeld dat de viscositeit van zijn sausproduct sterk varieerde met de temperatuur (dun en waterig bij 35 °C, dik en pastaachtig bij 10 °C). De zuigervulmachine die was gespecificeerd voor “saus met gemiddelde viscositeit” liep elke winterochtend vast. Om dit te verhelpen moesten afdichtingen worden vervangen, slagparameters worden aangepast en inline productverwarmers worden toegevoegd — een vertraging van zes weken en onvoorziene kosten in de vijfcijferige orde.
Veelvoorkomende valkuilen bij integratie en hoe je deze kunt vermijden
De meeste mislukkingen bij integratie worden niet veroorzaakt door defecte apparatuur. Ze zijn het gevolg van verkeerde aannames die tijdens de planning zijn gedaan — aannames die op dat moment redelijk leken, maar de confrontatie met de werkelijke productieomstandigheden niet hebben doorstaan. Hieronder volgen de vier meest voorkomende fouten in aannames, en hoe je ze kunt opsporen voordat ze jou te pakken krijgen.
Snelheidsverschil — Wanneer je snelste machine de grootste bottleneck vormt
Het scenario: Uw vulmachine verwerkt 120 blikjes per minuut. Uw etiketteermachine verwerkt er 100. Dat verschil van 20 blikjes lijkt niet veel, maar over een uur genomen zijn dat 1.200 blikjes die nergens heen kunnen. Uw “lijn van 120 cpm” draait in werkelijkheid op een effectieve snelheid van 85 cpm als u rekening houdt met de micro-stops.
De oplossing: De buffercapaciteit moet gelijk zijn aan het maximale snelheidsverschil vermenigvuldigd met 2–5 minuten productietijd. Programmeer de PLC zo dat de werkelijke snelheid van de etiketteermachine als hoofdreferentie wordt gebruikt, waardoor de vulmachine automatisch wordt afgeremd. Ontwerpregel: Bufferlengte (eenheden) = snelheid stroomopwaarts (eenheden/min) × 3 min × veiligheidsfactor 1,3.
Compatibiliteit met verschillende leveranciers — De kloof tussen het protocol en de mechanische interface
Het scenario: Je hebt de beste afvulmachine van een Duitse fabrikant gekocht, de beste etiketteermachine van een Chinese fabrikant en de beste doosverpakker van een Amerikaanse fabrikant. De afvoerband van de afvulmachine bevindt zich op een hoogte van 850 mm, de invoer van de etiketteermachine op 820 mm, en de doosverpakker communiceert via Profinet, terwijl je PLC via EtherNet/IP communiceert.
De oplossing: Vraag elke leverancier om een interfacespecificatieblad in te dienen voordat u een inkooporder ondertekent. Een hoogteverschil van 30 mm klinkt misschien onbeduidend, maar blikjes kunnen bij die overgang omvallen, en 50% onvoorziene stilstanden zijn terug te voeren op die ene verkeerde uitlijning.
De complexiteit van de omschakeling onderschatten
Het scenario: U hebt machines beoordeeld op basis van hun maximale snelheid. Maar in uw fabriek worden 12 verschillende SKU’s geproduceerd en vindt er meer dan drie keer per dag een omschakeling plaats. Machine A heeft 10 minuten nodig voor een omschakeling. Machine B heeft 45 minuten nodig. De omschakeltijd van uw productielijn bedraagt 45 minuten — de twee uur aan verloren productietijd per dag komen neer op meer dan 500 uur per jaar.
De oplossing: Eis van leveranciers dat zij zich schriftelijk vastleggen op de omsteltijd. Voor elke machine waarbij de omsteltijd langer is dan 15 minuten, moeten snelle omstelfuncties verplicht worden gesteld: gereedschapsloze draaiknoppen, positioneringspennen en digitale opslag van productformules.
De verborgen kosten van het overslaan van fabrieksacceptatietests
Het scenario: De leverancier heeft elke machine in zijn fabriek getest. Alles werkte naar behoren. Waarom zou je extra betalen om dat nog eens te doen? Daarom sla je de geïntegreerde Factory Acceptance Test (FAT) over en laat je de machines rechtstreeks naar je vestiging verzenden.
De oplossing: De FAT moet het volgende omvatten: minimaal 8 uur ononderbroken werking, alle product-SKU’s en doelgerichte tests van randgevallen. FAT-acceptatiecriterium: OEE ≥85%. Een probleem dat bij de leverancier wordt geconstateerd, wordt op kosten van de leverancier verholpen. Hetzelfde probleem dat bij u wordt geconstateerd, wordt op uw kosten verholpen — plus de gederfde productie. Het overslaan van de FAT om $15.000–30.000 te besparen, heeft fabrikanten honderdduizenden gekost aan vertragingen bij de inbedrijfstelling.
De ROI beoordelen — Wanneer is integratie financieel gezien zinvol?
Integratie is een kapitaalinvestering. Een middelgrote voedingsmiddelenfabrikant die overstapt van halfautomatische, afzonderlijke machines naar een volledig geïntegreerde verpakkingslijn, moet rekenen op een investering van $200.000 tot $800.000, afhankelijk van de complexiteit, snelheid en maatwerkvereisten van de lijn. De echte vraag is niet “kunnen we het ons veroorloven?”, maar “hoe snel verdient het zichzelf terug?”
Het rendement op investering (ROI) van de integratie van verpakkingslijnen is afkomstig uit drie bronnen:
Directe besparingen op arbeidskosten. Een geïntegreerde productielijn vermindert de benodigde aantal operators van 5–6 per ploeg naar 1–2 — een vermindering van 40–60%. Voor een bedrijf met twee ploegen in een ontwikkelde markt komt dat neer op een jaarlijkse besparing van ongeveer $160.000–$240.000.
Productiviteitsstijgingen. Door handmatige overdrachten te elimineren, wordt de grootste bottleneck weggenomen. Geïntegreerde productielijnen behalen doorgaans een 20–40% hogere doorvoer — niet omdat de machines sneller zijn, maar omdat ze nooit op een persoon hoeven te wachten.
Vermijden van verborgen kosten. Deze besparingen komen niet tot uiting in een inkooporder: 50–70% minder productverspilling door handmatige verwerking; geen boetes van klanten vanwege verkeerd geëtiketteerde producten; 90% snellere reactie bij terugroepacties; en de mogelijkheid om bestellingen aan te nemen die de kwaliteitsconsistentie vereisen die alleen automatisering kan bieden.
De meeste integratieprojecten voor verpakkingslijnen zijn binnen 2 tot 4 jaar terugverdiend. Lijnen die in twee of drie ploegen draaien, verdienen hun investering aanzienlijk sneller terug — elke extra ploeg verdeelt de vaste kosten van de apparatuur over meer productie-uren. Wanneer u de cijfers voor uw eigen vestiging berekent, kijk dan verder dan alleen de kosten van de apparatuur. Houd ook rekening met installatie, aanpassingen aan de faciliteiten, opleiding en de productiviteitsdaling tijdens de overgang. Vergelijk dit vervolgens met de totale kosten van het handhaven van de huidige situatie.
Voor bedrijven die klaar zijn om de ROI-analyse om te zetten in een uitvoerbaar plan, kan de samenwerking met een ervaren lijnintegrator — die het volledige kostenbeeld in kaart kan brengen, inclusief uw specifieke productkenmerken, arbeidsmarkt en groeidoelstellingen — ervoor zorgen dat wat begon als een spreadsheet-oefening uitgroeit tot een realiseerbaar project. Bedrijven zoals Levapack, die op maat gemaakte, kant-en-klare verpakkingslijnen leveren – van toevoer tot palletiseren –, bieden één-op-één technisch advies om een lijn te ontwerpen die is afgestemd op uw product, capaciteit en budget. Zo betaalt u niet voor functies die u niet nodig hebt en is de ROI-tijdlijn gebaseerd op uw werkelijke cijfers in plaats van op branchegemiddelden. Ontdek op maat gemaakte, kant-en-klare oplossingen voor conservenproductielijnen of een voorstel op maat aanvragen.
Hoe kies je de juiste integratiepartner?
Je hebt tot hier gelezen omdat je de integratie van een verpakkingslijn serieus neemt. Je hebt inzicht in de onderdelen, de technologie, het planningsproces, de valkuilen en de financiële aspecten. De laatste vraag is de moeilijkste: wie vertrouw je om dit uit te voeren?
Bij het kiezen van een integratiepartner gaat het niet om het vergelijken van specificatiebladen. De echte onderscheidende factoren zijn moeilijker te meten — en juist die bepalen of uw productielijn twee jaar na de ingebruikname een OEE van 85% of 55% haalt.
1. “Laat me twee productielijnen zien die jullie hebben opgezet voor producten die vergelijkbaar zijn met die van mij — en geef me het telefoonnummer van de fabrieksmanager.” Een betrouwbare integrator verstrekt zonder aarzelen verifieerbare referenties. Integratie-expertise is productspecifiek. Een bedrijf dat uitblinkt in het integreren van afvullijnen voor vloeistoffen, heeft wellicht nog nooit te maken gehad met het indammen van poederstof.
2. “Welke OEE garanderen jullie — en wat gebeurt er als dat cijfer niet wordt gehaald?” Een integrator die zich niet wil vastleggen op een specifiek OEE-cijfer, staat niet achter het ontwerp van zijn systeem. Een haalbare OEE-garantie voor een geïntegreerde productielijn ligt doorgaans tussen 80 en 85%.
3. “Gebruikt u uw eigen apparatuur, of sluit u apparaten van derden aan?” Verantwoordelijkheid bij één partij versus flexibiliteit door het gebruik van de beste oplossingen — weet welk model je kiest en zorg ervoor dat dit aansluit bij je interne technische capaciteiten.
4. “Zal de FAT bij u ter plaatse staan, met mijn echte producten, en minimaal 8 uur onafgebroken draaien?” Een degelijke FAT met echte producten brengt problemen aan het licht die bij een watertest nooit aan het licht komen: de invloed van viscositeit op de vulnauwkeurigheid, stofophoping op sensoren en residuafzetting op de afdichtingskaken.
5. “Wie is mijn vaste contactpersoon en hoe vaak word ik op de hoogte gehouden van de voortgang?” Een deskundige integrator wijst een toegewijde projectmanager aan, met een schriftelijk schema van mijlpalen en beslissingsmomenten.
6. “Wat is de garantietermijn en wat is de gegarandeerde reactietijd?” De branchenorm is 12 maanden. Een langere looptijd — 16 of 24 maanden — biedt echte meerwaarde, omdat daarmee de periode wordt gedekt waarin de meeste verborgen gebreken aan het licht komen.
Vertrouw op je “rode vlaggen”-detector. Een offerte die 30%+ goedkoper is dan die van de concurrentie, betekent dat er ergens op bezuinigd wordt — meestal op de omvang van het project, de installatieondersteuning of de garantiedekking. De ‘goedkopere’ optie waarbij integratietests worden overgeslagen en je een stapel handleidingen krijgt in plaats van ondersteuning bij de inbedrijfstelling ter plaatse, is niet goedkoper. Het zijn uitgestelde uitgaven met rente.
Bronvermeldingen
- Tayal, A., e.a. “Verbetering van de effectiviteit in de verwerkende industrie: het Trilogy-onderzoek en de dynamiek van open innovatie.” 2021. sciencedirect.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL