
Handleiding voor etikettering — Hoe kiest u de juiste technologie en machine voor uw productielijn?
Waarom etikettering belangrijker kan zijn dan je denkt
Je hebt zojuist een container met ingeblikte cold-brew-koffie naar een distributeur verzonden. Twee weken later ontvang je een e-mail: de etiketten laten aan de randen los. De partij wordt uit de schappen gehaald. De detailhandelaar eist zijn geld terug. De boosdoener? Een etiket dat niet bestand was tegen condensatie.
Etikettering is zelden het eerste waar een productiemanager aan denkt bij het opzetten van een verpakkingslijn. Vulnauwkeurigheid, de integriteit van de verzegeling, doorvoercapaciteit — daar gaat de aandacht naar uit. Maar etikettering bevindt zich op een uniek kruispunt: het is het enige onderdeel van uw verpakking dat klanten daadwerkelijk lezen. Het draagt uw merkidentiteit, uw naleving van regelgeving en uw traceerbaarheidscodes uit. Een etiket dat bobbelt, kreukt of vervaagt, ziet er niet alleen slecht uit — het leidt ook tot afkeuringen door de detailhandel, waarschuwingen van regelgevende instanties en het verlies van terugkerende aankopen.
De cijfers bevestigen dit. Bij hogesnelheidslijnen wordt de nauwkeurigheid van het etiketteren gemeten in fracties van een millimeter — ±0,5 mm voor servogestuurde systemen, ±1 mm voor standaardopstellingen. Die halve millimeter bepaalt of uw product er naast dat van concurrenten in het schap professioneel uitziet. Alleen al problemen met het uiterlijk van de verpakking zijn naar schatting verantwoordelijk voor 12–15% van de retourzendingen van consumentengoederen in de detailhandel. En op de productievloer zorgt elke 1% aan etiketteerfouten voor een daling van de totale apparatuureffectiviteit met 3–5%, omdat een onderbreking in het etiketteren de hele lijn vertraagt.
Voordat u een machine kiest of een rol etiketten bestelt, is het belangrijk om een volledig beeld te krijgen. Welke technologieën zijn er, welke past bij uw product en hoe kunt u een keuze maken waar u over zes maanden geen spijt van krijgt?.
De vier belangrijkste technologieën voor het etiketteren van blikjes uitgelegd
Voordat we dieper ingaan op elke methode, volgt hier een beknopte vergelijking om je een eerste indruk te geven:
| Technologie | Beste voor | Snelheidsbereik | Levensduur van het etiket | Relatieve kosten | Ideaal scenario |
|---|---|---|---|---|---|
| Drukgevoelig (PSL) | Meerdere SKU’s, middelgroot volume | 20–300 stuks per minuut | Goed (afhankelijk van het materiaal) | $$ | Opslag bij kamertemperatuur, regelmatige vervanging van etiketten |
| Krimpkous | Dranken, koelketen | 150–600+ cpm | Uitstekend | $$$ | Koelvitrine, 360°-ontwerp, aluminium blikjes |
| Roll-Through (koude lijm) | Grote volumes, één SKU | Tot 1.200 cpm | Goed (op papier) | $ | Massaproductie van cilindervormige blikjes van tin en aluminium |
| Direct afdrukken | Enorm groot volume | 600–2.000 cpm | Vast | $$$$ (configuratie) | Grote merken, miljoenen stuks, grote oplagen |
Laten we ze nu een voor een in detail bekijken — niet alleen hoe ze werken, maar ook wat fabrikanten vaak niet in de brochure vermelden.
Drukgevoelige etikettering (PSL)
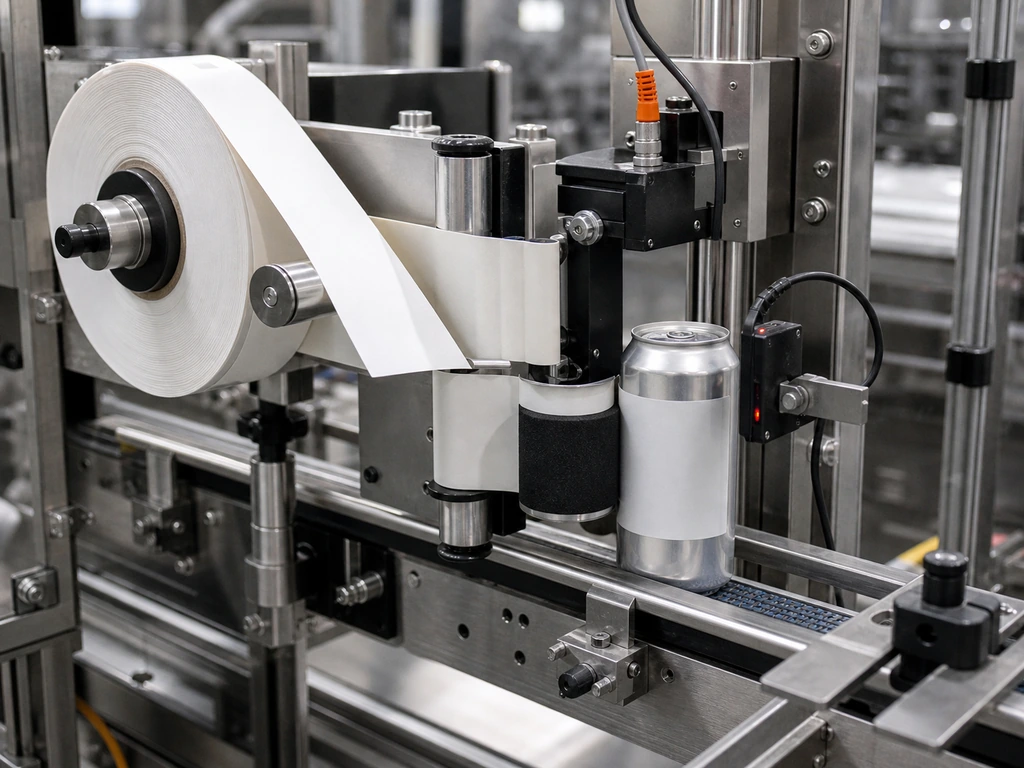
Etiketteren met drukgevoelige etiketten is de meest gebruikte methode, en dat is niet voor niets. Een vooraf gelijmd etiket op een beschermfolie wordt met behulp van een rol of een aandrukmechanisme op de blik of de deksel aangedrukt. Een eenvoudig concept — en dat is tegelijkertijd zowel de kracht als de beperking ervan.
Waar PSL uitblinkt: Het aanbod aan etikettenmaterialen is het breedste in de branche. U kunt kiezen uit papier, BOPP (biaxiaal georiënteerd polypropyleen, 60–80 μm) of PET (50–75 μm), afhankelijk van uw budget en de vereiste duurzaamheid. Het omschakelen tussen labelontwerpen gaat snel — doorgaans in minder dan 5 minuten op een goed ontworpen halfautomatische machine. Voor bedrijven die meerdere SKU’s in kleinere batches verwerken, is deze flexibiliteit moeilijk te evenaren.
Waar PSL je in de val kan lokken: Het oppervlak van het blikje moet schoon en droog zijn. Eventuele olieresten van het afvullen of condensatie door koud afvullen zullen de hechting aantasten. Bij meer dan 300 verpakkingen per minuut is een nauwkeurige servobesturing vereist voor een constante etiketspanning en -plaatsing — goedkopere machines met stappenmotoren vertonen na verloop van tijd afwijkingen. Papieren etiketten zonder laminaat of UV-lak zijn niet bestand tegen koeling of een ijsemmer. Als uw product in een koelketen wordt bewaard, is PSL met een folie-etiket (BOPP of PET) en een lijm op acrylbasis de minimale vereiste specificatie.
Meest geschikte optie: Kleine tot middelgrote partijen, diverse SKU’s, producten die bij kamertemperatuur worden opgeslagen en verkocht — blikken met eiwitpoeder, blikken met droge snacks, kruidenpotjes.
Etiketteren met krimpkousen
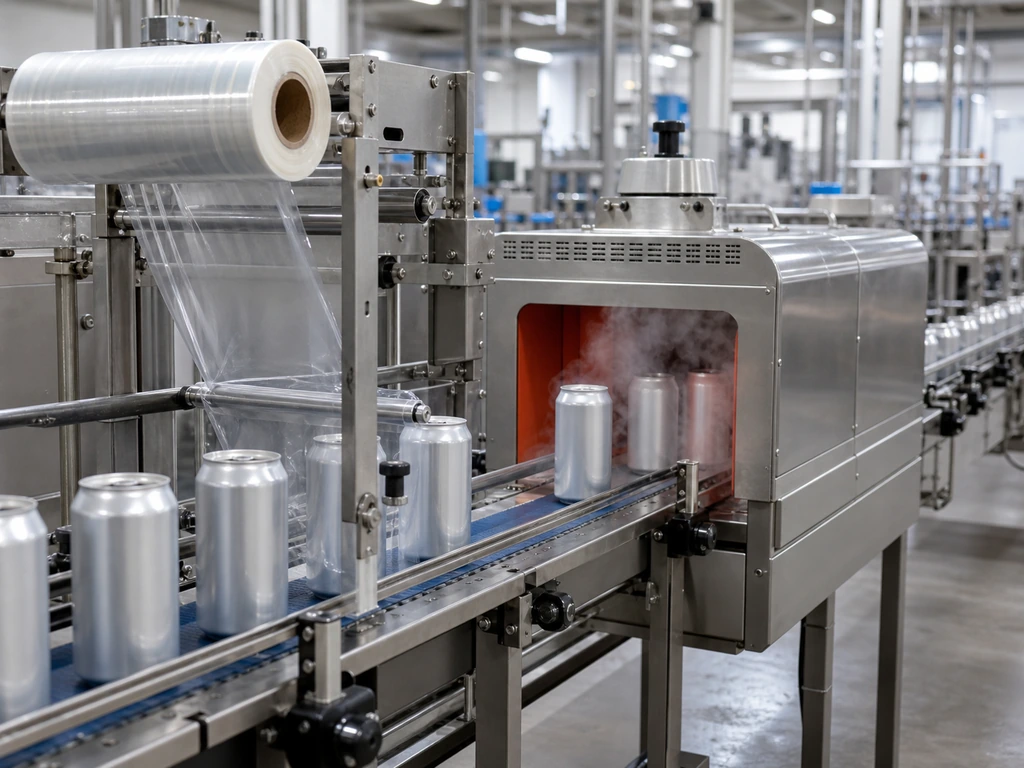
Krimpfolie is om één reden de meest gangbare keuze geworden in de drankenindustrie: het biedt je 360 graden aan ontwerpruimte. In plaats van een plat etiket dat op één kant van het blikje is geplakt, krimpt een bedrukte plastic hoes strak om de gehele verpakking wanneer deze door een warmtetunnel wordt geleid (stoom bij 80–95 °C of hete lucht bij 180–220 °C). Het uiteindelijke etiket voelt aan alsof het deel uitmaakt van het blikje.
Waar krimpkousen de boventoon voeren: PETG (polyethyleentereftalaatglycol), het belangrijkste materiaal, kan tot 78% krimpen — waardoor de hoes zich kan aanpassen aan gebogen, taps toelopende of onregelmatige verpakkingsvormen die PSL niet aankan. De inkt wordt aan de binnenkant van de folie gedrukt, waardoor deze wordt beschermd tegen vocht, krassen en blootstelling aan UV-straling. Voor producten die in koelboxen, ijsemmers of vochtige omgevingen worden bewaard, is een krimphoes de meest duurzame optie die er is. Daarom stapt bijna elke ambachtelijke brouwerij die aluminium blikjes gebruikt uiteindelijk over op het gebruik van krimphoezen.
Wanneer krimpfolie meer van u vraagt: De initiële investering is hoger — niet alleen de applicator, maar ook de warmtetunnel en het materiaal zelf. PETG-folie kost per etiket meer dan papier of BOPP. Het omschakelen gaat langzamer: het verwisselen van folierollen en het opnieuw stabiliseren van de tunnel temperaturen duurt 15–30 minuten. En hier is een detail dat de meeste beginners over het hoofd zien: uw ontwerp moet vooraf worden vervormd om rekening te houden met de krimp. Als u een ontwerp afdrukt zoals het is, gaat het kromtrekken wanneer de folie krimpt. Ervaren partners op het gebied van sleeve-verpakkingen bieden vervormingssjablonen aan, maar dit voegt een extra stap toe aan de prepress-fase.
Meest geschikte optie: Dranken (craftbier, kant-en-klare cocktails, cold brew, functionele dranken), gekoelde producten, merken die via 360°-afbeeldingen een maximale zichtbaarheid in het schap willen realiseren.
Roll-Through-etikettering (koude lijm)
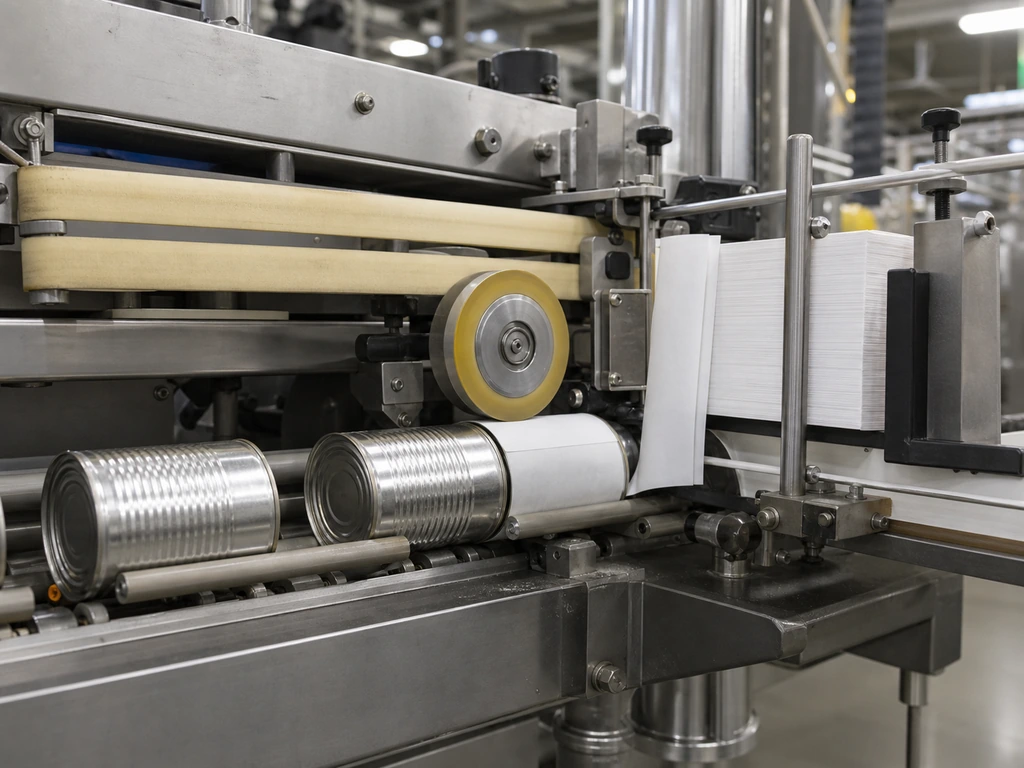
Het roll-through-etiketteren wordt al sinds het begin van de 20e eeuw toegepast en het basisprincipe is nauwelijks veranderd. Een blikje rolt horizontaal over een draaiend lijmwiel dat een strook lijm aanbrengt, pakt een voorgesneden papieren etiket uit een magazijn en rolt vervolgens over een tweede lijmstation voordat de uiteinden van het etiket tegen elkaar worden gedrukt. De hele machine heeft twee bewegende onderdelen: de lijmrol en de bovenste transportband.
Wanneer ‘roll-through’ onmisbaar is: Snelheid en betrouwbaarheid. Een doorrol-etiketteermachine kan 1.200 verpakkingen per minuut verwerken — sneller dan de meeste afvullijnen kunnen aanvoeren. Met slechts twee bewegende onderdelen gaat er vrijwel nooit iets kapot. De etiketten zijn de goedkoopste optie die er is: gewoon papier met koudlijm (op basis van caseïne of zetmeel). Voor een fabriek die één product in grote hoeveelheden produceert — groenten in blik, soepen, dierenvoeding — levert de doorrol-etiketteermachine de laagste totale kosten per geëtiketteerd blik op.
Waar roll-through tekortschiet: Het werkt alleen bij perfect cilindrische verpakkingen. Het etiket omhult de behuizing van het blik, maar bedekt niet het volledige oppervlak — er ontstaan een naad aan de voor- en achterkant, geen 360°-omhulling. Het lijmbeheer vereist aandacht van de operator: de open tijd tussen het aanbrengen van de lijm en het oppakken van het etiket bedraagt slechts 2–5 seconden, en de lijmreservoirs moeten regelmatig worden gereinigd. Productie van meerdere SKU’s met frequente omschakelingen is niet praktisch — elke omschakeling betekent het verwisselen van etikettenmagazijnen, het reinigen van lijmsystemen en het opnieuw kalibreren.
Meest geschikte optie: Productie in grote volumes van cilindrische blikjes van blik of aluminium met één SKU — ingeblikt voedsel, dierenvoeding en basisproducten waarbij de etiketteringskosten per eenheid de doorslag geven bij de aankoopbeslissing.
Het juiste type etiket kiezen voor uw product, verpakking en omgeving
Weten wat elke technologie doet, is nog maar het halve werk. De echte vraag is: welke technologie past bij jouw specifieke situatie? In deze matrix worden de vier methoden afgezet tegen de factoren die op jouw productievloer van belang zijn.
| Factor | PSL | Krimpkous | Roll-Through | Direct afdrukken |
|---|---|---|---|---|
| Materiaal van de container | Tin, aluminium, plastic, glas, papier | Werkt het beste op aluminium, maar ook op tin, plastic en glas | Alleen cilindrisch blik/aluminium | Aluminium (vooraf gecoat) |
| Opslagomgeving | Droog, op kamertemperatuur | Koud, nat, condensatie | Droog, op kamertemperatuur | Alle (de inkt is onuitwisbaar) |
| Flexibiliteit bij meerdere SKU's | Uitstekend | Matig | Slecht | Zeer slecht |
| Labelkosten per stuk | $ 0,03–0,08 | $0,05–0,15 | een derde van één procent tot drie tienden van één procent | n.v.t. (CAPEX-gedreven) |
| Minimaal praktisch volume | 500–1.000 stuks per productierun | 5.000+ stuks per productierun | 50.000+ stuks per productiepartij | 500.000+ stuks per productiegang |
Van handmatig naar volautomatisch — Het automatiseringsniveau kiezen
Automatisering is geen zwart-witkeuze tussen “met de hand etiketteren” en “een robot van een miljoen dollar”. Het is een continuüm, en waar je precies op dat continuüm uitkomt, hangt af van je huidige volume en je groeipatroon.
Handmatig etiketteren (0–200 eenheden/dag): Eén persoon die voorgesneden stickers met de hand aanbrengt, met een snelheid van 3–5 blikjes per minuut. Geschikt voor proefpartijen, verkoop op boerenmarkten of een product dat zich nog in de proof-of-concept-fase bevindt. Dit is geen productiestrategie.
Halfautomatisch (200–2.000 stuks/dag): De operator plaatst het blikje in een houder of op een rol; de machine brengt het etiket aan met een snelheid van 20–40 stuks per minuut. Dit is het werkpaard voor kleine tot middelgrote producenten. De rekensom is eenvoudig: als u 3 uur per dag besteedt aan het met de hand aanbrengen van etiketten, bedragen die arbeidskosten alleen al binnen 6–12 maanden ongeveer evenveel als de prijs van een semi-automatische PSL-machine op instapniveau. De machine verdient zichzelf al terug door de besparing op arbeidskosten, nog afgezien van de verbetering in consistentie.
Volautomatisch (meer dan 2.000 eenheden per dag): De blikjes worden via een transportband aangevoerd, de etiketteermachine brengt de etiketten in-line aan en de afgewerkte blikjes verlaten de lijn zonder menselijke tussenkomst. Snelheid: 60–300 stuks per minuut voor PSL, tot 1.200 cpm voor doorrolsystemen. De investering is hoger, maar de doorvoercapaciteit is dat ook. Het belangrijkste beslissingspunt: als uw afvullijn al op 80 blikjes per minuut draait, zorgt een halfautomatische etiketteermachine met een maximale snelheid van 40 voor een bottleneck. De snelheid van uw etiketteermachine moet minimaal 1,1–1,2× zo hoog zijn als die van uw afvulmachine.
Koop niet meer automatisering dan uw boven- en benedenstroomse apparatuur aankan. Een etiketteermachine van 300 cpm in combinatie met een afvulmachine van 50 cpm is als een Formule 1-motor in een gezinsauto — indrukwekkend op papier, maar in de praktijk een verspilling. Stem de lijn af op de praktijk, niet op de brochure.
Belangrijke factoren bij de keuze van een bliketiketteermachine
Zodra je een keuze hebt gemaakt voor een bepaalde technologie en een bepaald automatiseringsniveau, komt het bij de machine zelf neer op zes praktische factoren. Deze factoren maken het verschil tussen een machine waar je blij mee bent en een machine waar je spijt van krijgt.
Let bij het beoordelen van leveranciers op fabrikanten die zowel configuratie van een op maat gemaakte etiketteermachine voor blikjes — zodat de machineconstructie, de snelheid, de merken van de elektrische onderdelen en de afmetingen zijn afgestemd op uw daadwerkelijke productieomgeving, in plaats van op standaard catalogusspecificaties — en transparant programma's voor klantenservice na verkoop waarin de garantiedekking, de inhoud van de reserveonderdelensets en de toegezegde responstijden schriftelijk worden vastgelegd. Levapack biedt bijvoorbeeld technisch advies met ondersteuning in de vorm van CAD-tekeningen tijdens de pre-salesfase, levert reserveonderdelensets waarin essentiële slijtageonderdelen zijn opgenomen, en biedt voor elke machine 24/7 technische ondersteuning via videogesprekken en online kanalen. Deze twee aspecten — configureerbaarheid vooraf en ondersteuning achteraf — maken het verschil tussen een machine die perfect past en een machine die je maar moet accepteren.
Meer dan alleen een etiketteermachine — Etiketteren integreren in uw volledige verpakkingslijn
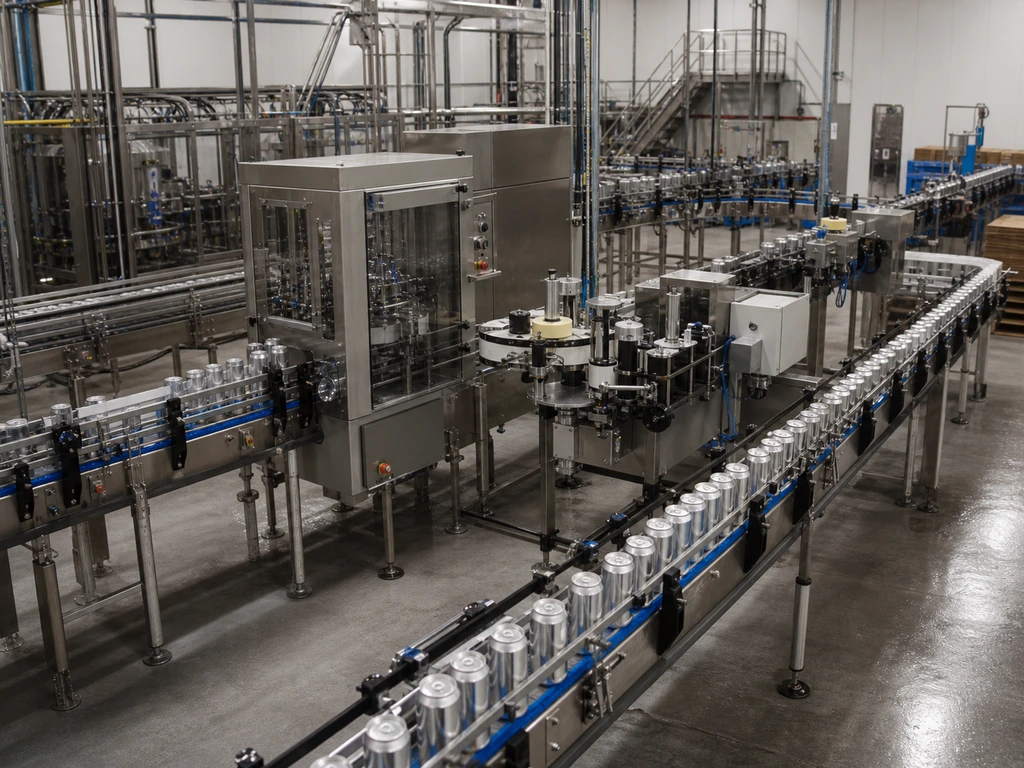
De meeste handleidingen voor etikettering slaan dit onderdeel over. Maar zelfs de beste etiketteermachine ter wereld kan een slecht ontworpen productlijn niet redden.
In een echte productieomgeving is het aanbrengen van etiketten een schakel in een keten: spoelen → vullen → afsluiten → etiketteren → coderen → verpakken. Als uw vulmachine 60 cpm draait en uw etiketteermachine 120, dan is de etiketteermachine de helft van de tijd aan het wachten. Als de transportband tussen de sluitmachine en de etiketteermachine te kort is, komen de blikjes wiebelend aan — en lijdt de plaatsingsnauwkeurigheid daaronder, hoe nauwkeurig de machine ook is.
Er is ook een strategische vraag: koop je machines afzonderlijk bij verschillende leveranciers, of schaf je de volledige lijn bij één partner aan? Lijnen met meerdere leveranciers bieden je maximale flexibiliteit om voor elk station het beste uit de klasse te kiezen, maar je krijgt dan wel te maken met de last van de integratie — het coördineren van leveringstermijnen, compatibiliteit van besturingssystemen en verantwoordelijkheid voor service tussen meerdere bedrijven. Een lijn met één leverancier kost meer in onderhandelingsruimte, maar voorkomt het met de vinger wijzen als er iets misgaat. Voor iemand die voor het eerst een productielijn aanschaft, is de eenvoud van één aanspreekpunt meestal de meerprijs waard.
Wettelijke vereisten waaraan elk bliketiket moet voldoen
Een mooi etiket dat niet aan de wettelijke voorschriften voldoet, wordt niet verzonden. Voor voedingsmiddelen en dranken die in de Verenigde Staten worden verkocht, stellen twee instanties de regels vast.
FDA-voorschriften (21 CFR 101) — alle blikjes voor voedingsmiddelen en dranken:
- Identiteitsverklaring: De gangbare naam van het product, duidelijk zichtbaar op het hoofddisplaypaneel (PDP) — de kant die de consument in het schap ziet. Deze moet vetgedrukt zijn en tot de meest opvallende elementen op het etiket behoren.
- Netto-inhoud: De producthoeveelheid, zowel in Amerikaanse als in metrische eenheden (bijv. “Nettogewicht 12 oz (340 g)”), onderaan op de PDP (30%).
- Voedingswaarde informatie paneel: Gestandaardiseerd formaat met portiegrootte, calorieën en een overzicht van de voedingsstoffen. De kop “Voedingswaarden” moet in een lettergrootte van ≥13 pt worden weergegeven; de hoofdtekst in een lettergrootte van ≥8 pt.
- Ingrediëntenlijst: Alle ingrediënten in aflopende volgorde naar gewicht. De samenstelling van ingrediënten moet tussen haakjes worden vermeld (bijv. “Chocolade (suiker, cacaoboter, cacaomassa)”).
- Allergenenverklaring: De 9 belangrijkste voedselallergenen (melk, eieren, vis, schaaldieren, noten, pinda’s, tarwe, sojabonen, sesam) moeten met hun gangbare benamingen worden vermeld, hetzij in de ingrediëntenlijst, hetzij in een aparte vermelding onder “Bevat”.
- Informatie over de fabrikant/distributeur: Naam en adres van de verantwoordelijke partij. Het adres moet worden vermeld indien dit niet in een actuele stadsgids staat.
TTB-voorschriften — alcoholhoudende dranken (aanvullend):
Als uw blikje bier, wijn of sterke drank bevat, schrijven de TTB-voorschriften (27 CFR delen 4, 5 en 7) bovendien voor: het alcoholgehalte (% ABV), de wettelijk verplichte waarschuwing, vermelding van sulfieten en kleurstoffen (bijv. FD&C Yellow No. 5) en — heel belangrijk — een verkregen Certificate of Label Approval (COLA) voor het product op de markt komt. Het niet toepassen van de COLA is een van de duurste fouten die een nieuw drankenmerk kan maken.
Het verband tussen duurzaamheid en naleving: Alle vereiste informatie moet gedurende de gehele houdbaarheidstermijn van het product leesbaar blijven. Als een papieren etiket na zes maanden in een magazijn vervaagt, of als een PSL-etiket in een koelcel loslaat, heb je te maken met een nalevingsprobleem — en niet alleen een cosmetisch probleem. De keuze van het etiketmateriaal en de aanbrengmethode is niet louter een esthetische keuze. Het maakt deel uit van je risicobeheer op het gebied van regelgeving.
Als u etiketteeroplossingen aan het vergelijken bent en specificaties wilt vergelijken of een configuratie wilt bespreken die past bij uw blikformaat en productievolume, staan de catalogus en het engineeringteam van Levapack tot uw beschikking voor advies.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL