
De batch is twintig minuten oud wanneer de lijn zonder zichtbare reden vertraagt. De vijzel blijft draaien, de trechter lijkt nog steeds halfvol en de blikken die uit de vulmachine komen, worden steeds lichter. Iemand tikt met een hamer tegen de zijkant van de trechter. De doorstroming hervat zich gedurende twee seconden, waarna deze weer vastloopt. Die hapering is het gevolg van poederbrugvorming. Deeltjes boven de uitlaat hebben zich vastgezet in een zelfdragende boog, waardoor de vijzel eronder alleen nog maar lucht doseert.
Er ontstaat bijna altijd op dezelfde plek een boog: in het conische gedeelte van de trechter en bij de toevoerplaat net boven de inlaat van de vijzel. Daar is het poeder het meest samengeperst en is de opening het smalst. Het is ook de plek waar wrijving, mechanische vergrendeling en vochtbinding de grootste kans hebben om een „dak” boven de uitgang te vormen. De vijzel eronder blijft doseren, de gewichtsmetingen schommelen en de operator ziet een machine die draait maar niets doet.
De term wordt in verschillende contexten gebruikt, dus het is de moeite waard om duidelijk te maken welke betekenis in dit artikel wordt bedoeld. Met “poederbrugvorming” wordt hier bedoeld dat los poeder niet meer doorstroomt in verwerkings- en vulapparatuur: trechters, doseerinstallaties en de inlaatzone van een schroefvuller. Het gaat hier niet om de poederbrugvorming die bij het herladen van munitie aan de orde is, waarbij korrels onder druk vast komen te zitten in de hals van een huls. Het gaat ook niet om de berichten over ‘trechterbrugvorming’ waarbij lege blikjes vastlopen in een sorteertrechter, en evenmin om beton- of houtpellets die in hun containers samenklonteren. Hetzelfde woord, andere fysica. Als uw probleem een poeder is dat niet wil vallen, lees dan verder; de rest van deze pagina gaat over u.
Fijne, samenhangende poeders zijn de gebruikelijke verdachten: bloem, melkpoeder, cacao, kruidenmengsels, eiwitmengsels, waspoeder. Hoe lichter en fijner het poeder is, en hoe meer vocht het uit de lucht opneemt, hoe sterker de boog die het kan vormen. Korrels en vrij stromende kristallen kunnen ook vastlopen, maar daar hebben ze meestal hulp bij nodig: een scherpe hoek, een te volle trechter of een vochtige week.
Eerst diagnosticeren, dan repareren: bridging, ratholing, caking of flushing
Voordat je iets aanraakt, is het de moeite waard om te weten met welke van de vier klassieke stromingsstoringen je daadwerkelijk te maken hebt, omdat de oplossingen daarvoor in tegengestelde richtingen wijzen. “Er komt geen poeder naar beneden” is een symptoom, geen diagnose.
Vier storingen in de doorstroming in één oogopslag
| Mislukking | Wat gebeurt er? | Hoe het er op het veld uitziet | Juiste eerste reactie |
|---|---|---|---|
| Overbrugging (boogvorming): | Een stabiele boog overspant de uitlaat boven de schroef, zodat er niets naar beneden valt. | De doorstroming stopt volledig; het niveau in de trechter staat stil; de vijzel draait droog. | Breek de boog op een veilige manier (lichte trilling aan de bovenkant bij losse poedersneeuw, anders open en vrijmaken) en verhelp vervolgens de oorzaak. |
| Ratholing: | Alleen een smal kanaal boven de afvoer loopt leeg, terwijl er poeder aan de wanden blijft kleven. | Het niveau daalt in een kolom en stagneert vervolgens; de wanden zien eruit alsof ze bedekt zijn met een laag. | Vouw het rattenhol vanaf de bovenkant dicht; werk vervolgens de hoek van de muur af en breng de afwerking aan. |
| Samenklontering: | Poeder vormt gelaagde, verharde afzettingen op de wanden en de kegel. | Geleidelijke vertraging in de loop van de dagen; klontjes in het product. | Verwijder de bekleding en reinig het oppervlak; zorg vervolgens dat er geen vocht en resten achterblijven. |
| Doorspoelen (overstroming): | Het poeder verliest zijn structuur en stroomt ongecontroleerd weg. | Overloop en morsen; overvulling. | Ontlucht of verdicht het materiaal lichtjes; controleer of de snelheid van de toevoerschroef klopt. |
De dure fouten ontstaan doordat de ene fout als de andere wordt beschouwd. Voeg trillingen toe aan een ‘ratholing’-probleem en je schudt nog meer poeder tegen de wanden. Pak een ‘flushing’-probleem aan en je bouwt de brug van morgen. Als je ‘flushing’ bijvoorbeeld verkeerd interpreteert als ‘bridging’, gaan mensen poeder verdichten dat al te luchtig was om een boog te dragen. De taxonomie is niet louter academisch; ze bepaalt aan welke hendel je trekt (Processing Magazine, 2023).
Er is ook een goede en een verkeerde manier om de komende dertig minuten door te brengen. De verkeerde manier wordt beschreven in een doorlopende discussie op r/AskEngineers. Een fabrieksingenieur beschrijft daar hoe operators met een staaf in een trechter porren, terwijl pneumatische kloppers ongeveer wekelijks kapotgaan en de vochtigheid ervoor zorgt dat de aankoeking steeds erger wordt (r/AskEngineers, 2025). Door hameren ontstaan er deuken in roestvrij staal, en elke deuk vormt een richel die de basis legt voor de volgende boog. Het porren met een staaf verhoogt het risico op verontreiniging in een zone die in contact komt met voedsel. Aanbieders van retrofitoplossingen ter plaatse schatten de kosten van een ernstig incident op 30 tot 60 minuten voor het opruimen en opnieuw instellen (Uniflow Verpakkingsmachines, 2026). Ze melden ook dat de gewichtsfouten boven ±2% uitkomen wanneer een gedeeltelijke brug de schroef van brandstof berooft.
Die cijfers maken duidelijk waarom het de moeite loont om af te stappen van de reflex om meteen te gaan repareren. Een duidelijke diagnose en een rustige reactie kosten slechts enkele minuten. De gewoonte om er maar op los te hameren kost elke dienst evenveel tijd en verslechtert stilletjes de geometrie. De blijvende oplossing ligt een laag dieper, in het poeder, de trechter en de onderdelen rond de inlaat.
Wat één verkeerd ingeschatte brug kost
30-60 min
om na één ernstige brug te wissen en opnieuw in te stellen
±2%+
verschuiving van het vulgewicht terwijl een gedeeltelijke brug de schroef niet voldoende voedt
Cijfers gerapporteerd door aanbieders van retrofit-oplossingen in het veld, 2026.
Waar het probleem van de overbrugging daadwerkelijk wordt opgelost: poeder, geometrie en actieve hulp
Overbrugging heeft zelden één enkele oorzaak, en daarom stellen snelle oplossingen vaak teleur. Denk aan drie niveaus waarop het probleem kan worden aangepakt: wat het kruit doet, hoe de houder eruitziet en welke actieve ondersteuning bij de inlaat is aangebracht. Werk ze in die volgorde af, en de meeste machines kunnen dan worden aangepast om met een lastig kruit te werken.
Vijf eigenschappen van poeder die je helpen bij het overbruggen
De fijnheid staat bovenaan de lijst: hoe kleiner de deeltjes, hoe groter het contactoppervlak en hoe meer wrijving tussen de deeltjes per gram. Hygroscopiciteit is de versneller; suikerhoudende mengsels, melkpoeder en kruidenmengsels nemen vocht uit de lucht op en worden in de loop van een dienst sterker als boogmateriaal. Onregelmatige deeltjes grijpen in elkaar als puinmetselwerk in plaats van weg te glijden als knikkers. Poeders met een lage bulkdichtheid verdichten tot verrassend stabiele structuren omdat er zo weinig gewicht is dat naar beneden drukt om de boog af te schuiven. En variaties in vochtgehalte tussen verschillende batches verklaren de klassieke klacht dat de machine “vorige week nog prima draaide”: dezelfde machine, natter poeder.
Maatregelen aan de grondstofzijde zijn goedkoop en loont de moeite om deze als eerste uit te voeren. Zeef klonten eruit vóór de trechter, meng partijen om het vochtgehalte en de deeltjesgrootte te normaliseren, en wijs binnenkomende partijen af die niet door de vochtigheidscontrole komen. Dit alles heeft geen invloed op de machine, maar verandert wel het gedrag ervan.
Geometrie van de trechter: de oplossing die na de inbedrijfstelling geen extra kosten met zich meebrengt
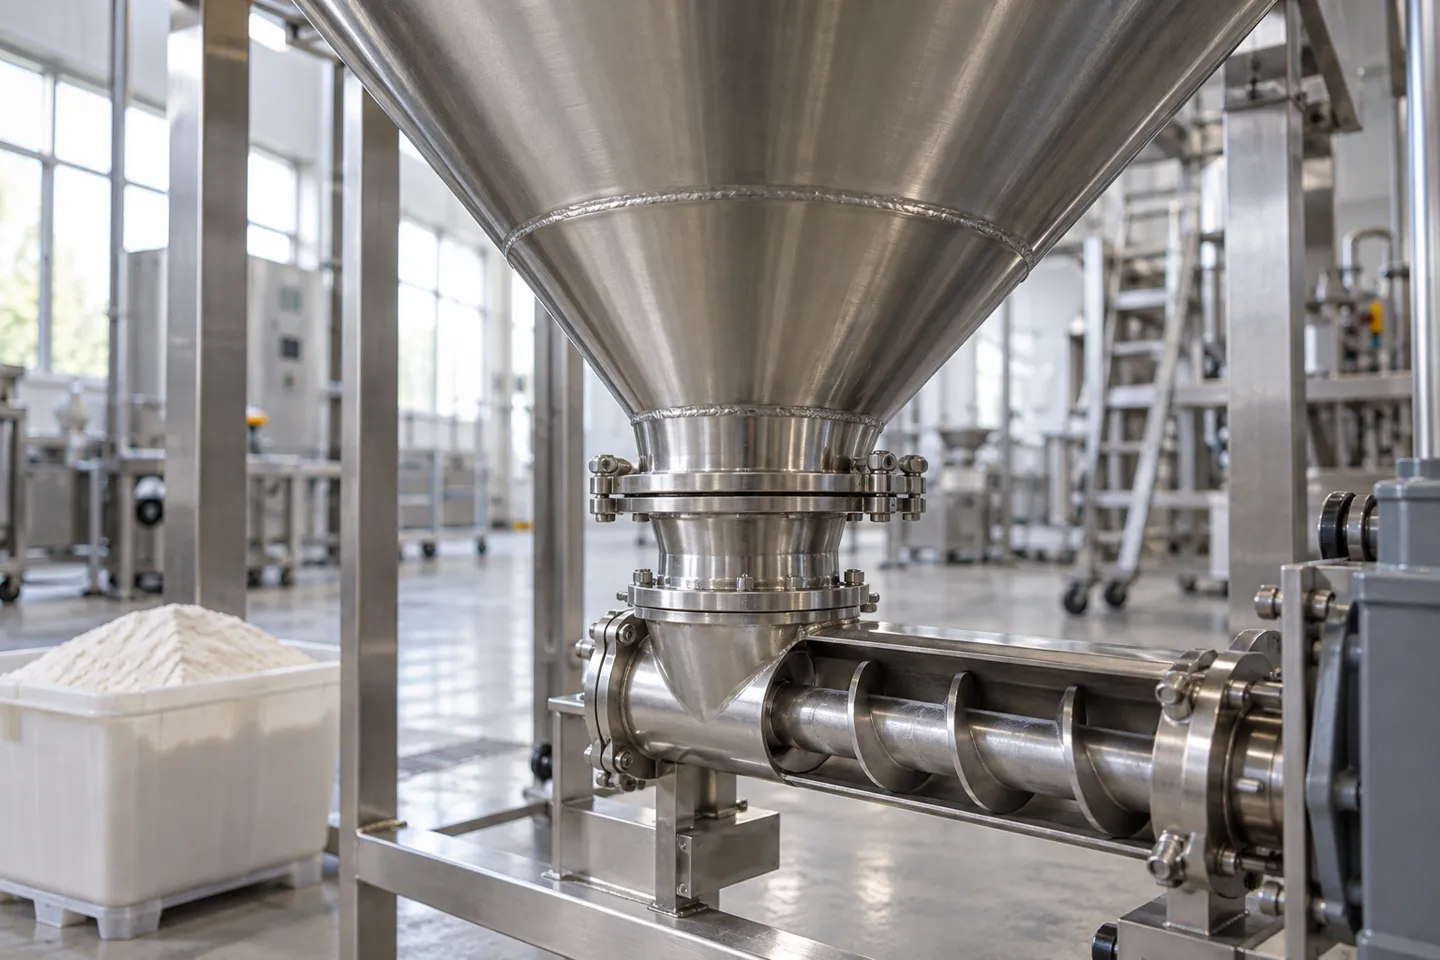
De standaardtrechter van 60 graden, die geschikt is voor korrels, is vaak te ondiep voor samenhangende fijne deeltjes. Daarom wordt in aanpassingsrichtlijnen voor die poeders een hoek van 70 tot 75 graden aanbevolen, of een ontwerp op basis van massastroom in plaats van trechterstroom (Uniflow Verpakkingsmachines, 2026). Scherpe binnenhoeken houden poeder vast, waardoor er verstoppingen ontstaan; daarom worden de hoeken afgerond en worden de lasnaden glad gepolijst. De afmeting van de uitlaat is een echte afweging. Deze moet groot genoeg zijn om de boog te doorbreken, maar niet zo groot dat de doseernauwkeurigheid eronder lijdt, omdat de vijzel de hoeveelheid doseert die de uitlaat aanvoert.
De hardnekkigste mythe
Een grotere uitloop betekent niet per se minder brugvorming. Een te grote uitloop kan de doorstroming minder gelijkmatig maken en de nauwkeurigheid van het vulgewicht nadelig beïnvloeden. Bij de geometrie gaat het erom de container af te stemmen op het poeder, niet om de opening met geweld te vergroten.
Actieve hulp: roerwerken, trillers en lucht
Het meest geschikte actieve apparaat voor fijne, samenhangende poeders is een langzaam draaiende roerder die tot in de inlaatzone reikt. Dat is precies waar de boog zich vormt, en waar een korte, in de fabriek gemonteerde roerarm nooit bij kan komen. Trillers worden vaker aangeschaft, maar vormen ook vaker een vergissing. Bij korrelig, vrij stromend poeder helpen ze af en toe; bij fijn, samenhangend poeder kunnen ze het materiaal van de boog verder verdichten en het probleem verergeren (Uniflow Verpakkingsmachines, 2026). Bij fluidisatie wordt een beetje lucht in het poeder geïnjecteerd; deze methode is geschikt voor poeders die zich slecht gedragen, vooral omdat ze te licht zijn om te stromen. Sommige IBC- en silosystemen leveren dit om precies die reden als standaarduitrusting (Visval, 2026). Onder de trechter bevindt zich nog een vaak onderschatte onderdelen: de toevoerschroef die de doseerschroef van materiaal voorziet. Geef je te veel materiaal, dan verdicht je de inlaatzone; geef je te weinig, dan gaat de doseerschroef tussen de vullingen door trillen. Door die snelheden op elkaar af te stemmen, elimineer je op een eenvoudige manier een van de verborgen oorzaken.
Om het bot te zeggen: “voeg gewoon een vibrator toe” is de oplossing die het vaakst mislukt. “Het is gewoon slecht poeder” is het excuus dat het vaakst wordt gebruikt om een geometrisch probleem te verdoezelen dat met een aanpassing van de tekening zou kunnen worden opgelost. Veldmedewerkers melden dat de meeste gevallen van brugvorming kunnen worden verholpen of sterk verminderd door aanpassingen aan de apparatuur en het proces, in plaats van de schuld bij het materiaal te leggen (Uniflow Verpakkingsmachines, 2026).
Koppel de tegenmaatregel aan het poeder en weet waar deze tekortschiet
| Poedertype | Voorkeursgeometrie | Actieve hulp heeft de voorkeur | Waar deze aanpak tekortschiet |
|---|---|---|---|
| Losse korrels: | Een standaard kegel van 60 graden is meestal voldoende. | Af en toe wat trilling is acceptabel. | Scherpe hoeken of te veel vullen kunnen ervoor zorgen dat zelfs vrij stromend materiaal vastloopt. |
| Fijne poeders met gemiddelde cohesie: | Steilere conus (70 tot 75 graden), afgeronde hoeken, gepolijste lasnaden. | De langzaam draaiende roerder bereikt de inlaatzone. | Als het vochtgehalte niet onder controle wordt gehouden, gaat zelfs een taart met een goede vorm mis. |
| Poeders met een sterke cohesie en hygroscopische eigenschappen: | Ontwerp op basis van massastroom; afgedichte trechterdeksels; ontvochtigde toevoerlucht. | Roerwerk bij de inlaat plus vochtigheidsregeling. | Een luchtvochtigheid die hoger is dan de tolerantiegrens van het poeder leidt tot schade aan de hardware; dit wordt dan een probleem voor de ruimte zelf. |
| Lichte poeders met een lage schijnbare dichtheid: | Schroef met brede spoed en ondiepe groeven om verdichting te beperken. | Zachte fluidisatie in plaats van trilling. | Door trillingen worden deze poeders verdicht; bij te veel fluidisatie gaan ze spoelen. |
Let eens op wat de kolom aan de rechterkant gemeen heeft: hardware kan een ongecontroleerde ruimte niet overtreffen. Dat is de grens van dit station, en de reden waarom het volgende station gaat over cijfers die je elke dag kunt vasthouden.
Levapack stemt de vorm van de trechter, het bereik van de roerwerken en de toevoerregeling af op uw poeder in plaats van uit te gaan van een standaardinstelling uit de catalogus, en bouwt de machine op basis van die specificaties.
Kies de juiste machine voor je poederDe dagelijkse bands die de brug blijven slaan
Twee factoren bepalen grotendeels hoe de situatie zich van week tot week ontwikkelt, en beide spelen zich af in de ruimte, niet in de machine. De eerste is de luchtvochtigheid. Voor de meeste voedingspoeders geldt dat, door de relatieve luchtvochtigheid in de productieruimte tussen 40% en 55% te houden, de hygroscopische klontervorming langzaam genoeg verloopt om beheersbaar te blijven. Sterk hygroscopische producten vereisen bovendien afgedichte trechterdeksels en ontvochtigde toevoerlucht. In de zomermaanden is het raadzaam om extra controles uit te voeren, omdat een machine die zich in maart nog normaal gedroeg, in juli plotseling kan gaan klonteren, terwijl er verder niets is veranderd.
Het tweede getal geeft het vulniveau van de trechter aan. Zorg ervoor dat de trechter tijdens de productie tussen ongeveer 40% en 70% gevuld blijft, waarbij een niveausensor de regelkring van de bijvulvoeding sluit (Uniflow Verpakkingsmachines, 2026). Beide uitersten leiden tot problemen: een volle trechter verdicht het poeder bij de inlaat, terwijl een bijna lege trechter onregelmatig aanvoert en het risico op gedeeltelijke brugvorming met zich meebrengt. Een constante druk in de kop zorgt ervoor dat de vijzel een constante grip heeft, wat zich later uit in stabielere vulgewichten.
Tussen de productiebatches door is schoonmaken in feite een vorm van preventie. Resten die achterblijven op de wanden van de trechter en de schroefgangen vormen de kiem voor de vorming van een boog bij de volgende productierun. Bij elke omschakeling hoort een volledige demontage en reiniging, waarbij speciale aandacht moet worden besteed aan de uitloopzone. Bedrijven die veel verschillende artikelnummers (SKU’s) via dezelfde machine verwerken, lopen het grootste risico, omdat omschakelingen daar per definitie vaak voorkomen.
Dagelijkse checklist ter voorkoming van brugvorming
- Zorg ervoor dat de luchtvochtigheid in de ruimte tussen 40 en 55% RH blijft; voor sterk hygroscopische poeders moeten bovendien de trechterdeksels worden afgedicht en moet de toevoerlucht worden ontvochtigd.
- Zorg ervoor dat de trechter 40-70% gevuld blijft, waarbij een niveausensor de bijvulregeling uitschakelt.
- Bij elke wisseling volledig demonteren en schoonvegen; de uitlaatzone schoon schrapen.
- Stem de snelheid van de toevoerschroef af op die van de doseerschroef.
- Leg vóór de inbedrijfstelling vast wie verantwoordelijk is voor de vochtigheid bij het spoelen van blikken en voor het binnenklimaat.
Achter die checklist schuilt één opmerking op basisniveau: het spoelen van lege blikken brengt water en vochtigheid met zich mee, het binnenklimaat valt onder iemands verantwoordelijkheid en de toevoersnelheden moeten op elkaar worden afgestemd. Wie waarvoor verantwoordelijk is, is een kwestie van inbedrijfstelling, en het is veel goedkoper om dat vóór de bestelling te vragen dan erna. Die vragenlijst is precies waar het volgende station voor bedoeld is.
Controleer de specificaties voordat je het koopt: de RFQ en acceptatietest tegen overbrugging
Van al het bovenstaande bestaat een aankoopversie. Elke hardwarekeuze die bepalend is voor het al dan niet ontstaan van poederbruggen (conushoek, bereik van de roerder, afmetingen van de uitlaat, niveauregeling, oppervlakteafwerking) wordt al in de ontwerpfase vastgelegd. Daardoor is de offerteaanvraagfase het goedkoopste moment om het ontstaan van poederbruggen te voorkomen, en is de offerteaanvraag het juiste document om dit te regelen.
De zes punten die in uw offerteaanvraag moeten staan
Stel de aanvraag op basis van zes punten op. Ten eerste, roering: beschrijf de vorm en eis dat het materiaal de inlaatzone van de vijzel bereikt, en niet alleen de bovenste helft van de kegel doorroert. Ten tweede, kegelhoek: geef de leverancier informatie over het gedrag van uw poeder en vraag welke hoek en uitlaat hun ontwerp hiervoor hanteert. Ten derde, niveauregeling: een niveausensor met automatische bijvulling in een gesloten regelkring, zodat het niveau in de band van 40% tot 70% constant blijft. Ten vierde, nauwkeurigheid en doorstroming samen: vraag of de doseertolerantie gegarandeerd wordt bij een stabiele doorstroming, niet alleen op een testbank met een ‘vriendelijk’ poeder. Ten vijfde, contactoppervlakken: materiaalkwaliteit, interne afwerking en lasbehandeling die geen oneffenheden achterlaat. Ten zesde, ontwerp voor omschakeling: demontage zonder gereedschap, zodat de reinigingsroutine uit het vorige punt daadwerkelijk kan worden uitgevoerd.
De RFQ tegen overbrugging, in zes regels
- Roerwerk, met gegarandeerd bereik tot in de inlaatzone van de vijzel.
- De kegelhoek en de uitlaat zijn afgestemd op uw poeder, niet op een standaardwaarde uit de catalogus.
- Niveausensor met automatische bijvulling.
- Gegarandeerde doseringstolerantie in combinatie met een stabiele doorstroming.
- Materiaalkwaliteit van het contactoppervlak, inwendige afwerking en lasbehandeling.
- Demontage zonder gereedschap voor reiniging bij het wisselen van product.
Als richtlijn voor wat u kunt vragen: sommige fabrikanten vermelden een nominale doseernauwkeurigheid van ±1 g en vervaardigen de contactdelen uit 2 mm dik roestvrij staal van de kwaliteit 304 of 316, geschikt voor levensmiddelen (Levapack, 2026). Dezelfde fabrikanten onderwerpen elke machine vóór verzending aan meer dan 100 opeenvolgende testcycli, afgesloten met een 48 uur durende test zonder belasting en een testvideo. Dat niveau van gepubliceerde specificiteit is precies hoe een goed antwoord op deze offerteaanvraag eruitziet, ongeacht bij wie je koopt.
Acceptatietesten: uw poeder, uw cijfers
Een demonstratie met het standaardpoeder van de leverancier toont aan dat de machine werkt met het standaardpoeder van de leverancier. Oplevering houdt in dat er een ononderbroken testrun wordt uitgevoerd met uw eigen poeder, op uw vulgewicht en in uw verpakking. Tijdens de testrun zijn drie cijfers van belang: hoeveel brugvormingen er optreden, hoe lang het duurt voordat elke brugvorming is verdwenen en in hoeverre het vulgewicht afwijkt. Vraag om het testprotocol op papier en om videobeelden van de testruns, zodat de resultaten ook na afloop van het verkoopproces bewaard blijven.
De enige zin die je moet onthouden
De leverancier moet uw poeder aan een doorlopende test onderwerpen en u vervolgens de brugtelling, de doorlooptijd en de gewichtsafwijking schriftelijk meedelen.
01
Aantal bruggen
bogen tijdens het hardlopen
02
Opruimtijd
minuten om de doorstroming te herstellen
03
Gewichtsafwijking
afwijking van het vulgewicht
Renoveren of vervangen: de volgorde van afweging
Wanneer een bestaande machine de ‘patiënt’ is, ga dan stapsgewijs te werk. Begin met de dagelijkse instellingen, want het kost bijna niets om de vochtigheid en het niveau aan te passen. Ga vervolgens over op geometrische aanpassingen: steilere conusinzetstukken, een langere roerder, afgeronde hoeken. Pas daarna moet je een andere machine overwegen. Aanpassing is echt een haalbare optie, en leveranciers in de praktijk documenteren gevallen waarin dit succesvol was. Bekijk hun cijfers echter wel in de juiste context: één gerapporteerde productielijn voor eiwitpoeder had vóór de aanpassing 3 tot 5 brugvormingen per dienst met een nauwkeurigheidsschommeling van ±1,81 TP3T (Uniflow Verpakkingsmachines, 2026). Na de modernisering vertoonde het apparaat vrijwel geen storingen, met waarden tussen ±0,31 TP3T en ±0,41 TP3T. Nuttige informatie, en tevens een erkenning van wat de koper aanvankelijk heeft moeten doorstaan. Bij een nieuwe aankoop wordt die ‘leergeld’ in plaats daarvan vooraf betaald via de zesregelige offerteaanvraag en de acceptatietest.
De zakelijke kant van flow
De productiecijfers zijn meedogenloos zodra de getallen uit het begin van deze pagina worden uitgerekend. Een volledige brug kost 30 tot 60 minuten; bij een gedeeltelijke brug schommelen de gewichten rond ±2%. Beide scenario’s, een paar keer per week, vreten stilletjes de marge op die een lagere machineprijs beloofde. Een machine die “goedkoop” is en vervolgens wordt opgelapt met trillingen en hamerslagen, is aan het eind van het jaar zelden nog goedkoop.
Daarom is de acceptatieclausule een filter voor leveranciers en niet zomaar een testscript. Een leverancier die ermee instemt om jouw poeder te testen, de testprotocollen van de fabriek deelt en de acceptatiecijfers ondertekent, gaat eerlijk om met het prijsrisico. Een leverancier die alleen een nominale snelheid opgeeft op basis van een cataloguspoeder, verkoopt je het voorrecht om hun casestudy voor een retrofit te worden.
Voor dealers en systeemintegrators gaat deze redenering nog een stap verder. Wanneer een klant vraagt of zijn eiwitmengsel in de voorgestelde productielijn verwerkt kan worden, verkoopt de dealer die antwoordt met de kegelhoek, het roerbereik en de niveauregeling een totaaloplossing. Degene die met een brochure antwoordt, verkoopt slechts een kale machine. De vragen op deze pagina, die hardop en in een vroeg stadium worden gesteld, maken het verschil.
Als u wilt dat de geometrie van de trechter, de roerwerking en de niveauregeling vanaf het begin zijn afgestemd op uw eigen poeder, Levapack bouwt poedervulmachines op maat en maakt van elke acceptatietest een testvideo.
Voer de acceptatietest uit op uw poeder
De geometrie van de trechter, het roerbereik en de niveauregeling worden afgestemd op uw poeder en getest met een testvideo voordat de machine wordt verzonden.
Vraag een offerte aan op basis van de poederkleurBronvermeldingen
- Uniflow Packaging Machinery. “Poederbrugvorming in schroefvulmachines: 8 hoofdoorzaken en beproefde oplossingen uit de praktijk.” 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Hoe los je het probleem van trage afvoer bij een schroeftransporteur op?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Processing Magazine (Hapman). “Inzicht in de verschijnselen ”ratholing’ en ‘bridging’ bij de toevoer van losse poeders.” 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Poederbrugvorming oplossen met fluidisatie.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL