
Que signifie réellement la « conception hygiénique » ?
Une machine de remplissage qui traite des dizaines de milliers de canettes par jour est inondée chaque nuit de mousse caustique. Tout ce que le produit laisse derrière lui, et tout ce que la mousse détache, doit bien aller quelque part. Si la machine offre à ces résidus un endroit où se cacher, aucun programme de nettoyage ne parviendra à les éliminer. C'est précisément le problème que la conception hygiénique vise à résoudre.
La conception hygiénique signifie que l'équipement est conçu de manière à ce que chaque surface en contact avec le produit puisse être nettoyée efficacement, que les résidus s'écoulent complètement et que les bactéries n'aient nulle part où se déposer. L'hygiène est intégrée à la géométrie et aux matériaux, et n'est pas simplement appliquée a posteriori. Cet article traite des machines destinées à la transformation alimentaire : les lignes de remplissage, de scellage et de mise en conserve dans une usine. L'hygiène dans les cuisines de restaurant est un sujet différent qui n'est pas abordé ici.
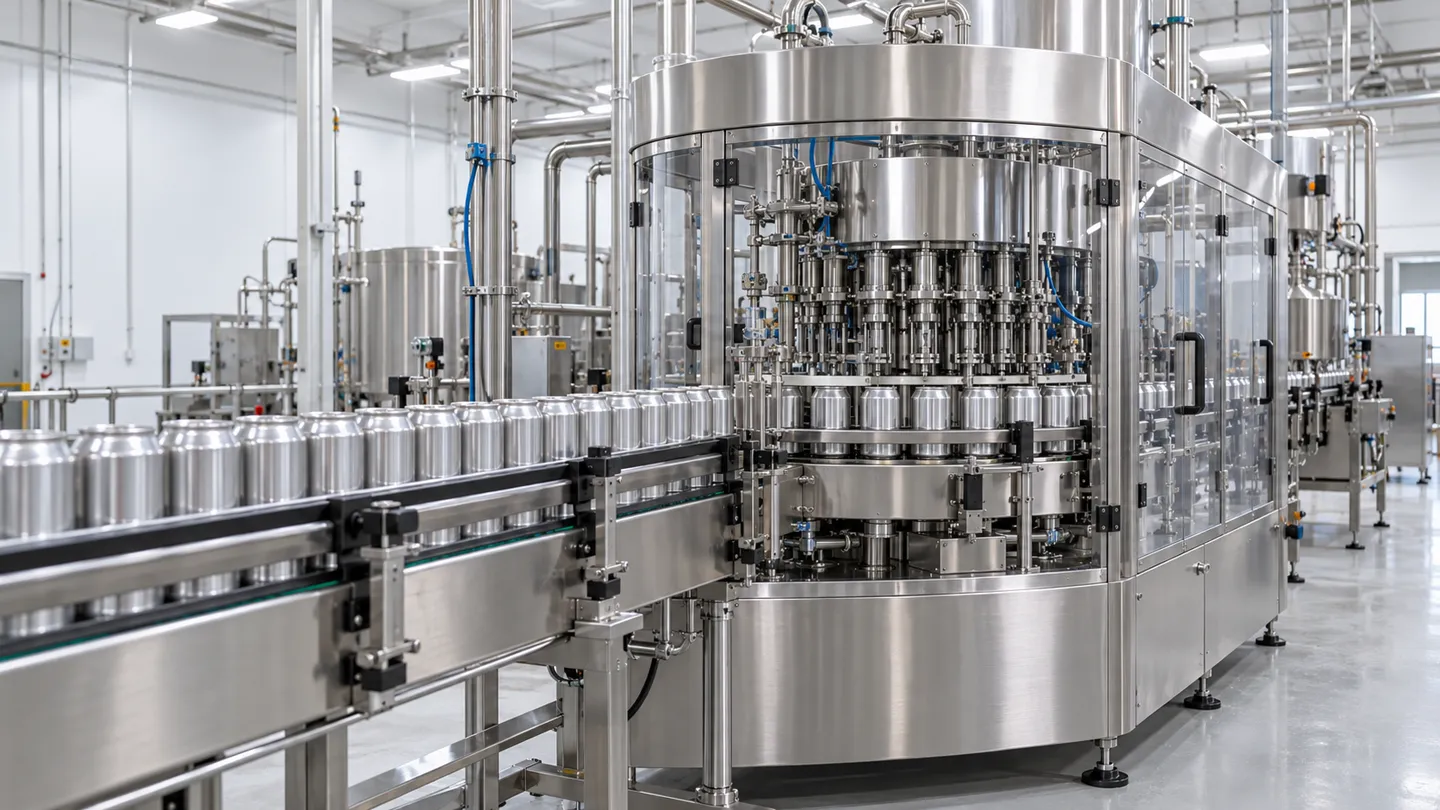
Les enjeux sont bien précis. La contamination microbienne des aliments coûte cher, et les rappels de produits constituent la forme la plus coûteuse de ce problème (Magazine « Food Safety », 2003). Un équipement difficile à nettoyer ralentit également chaque changement de production, allonge la durée de chaque audit et limite discrètement la vitesse à laquelle une ligne peut fonctionner. Le contrôle de la contamination est la raison d'être de cette discipline ; le coût est la raison pour laquelle les acheteurs devraient s'y intéresser.
Un cadre normatif vient étayer ces principes. En Europe, la norme EN 1672-2 définit les exigences en matière d’hygiène et de facilité de nettoyage applicables aux machines destinées à la transformation des denrées alimentaires ; son titre complet est “ Machines destinées à la transformation des denrées alimentaires. Concepts de base. Partie 2 : Exigences en matière d’hygiène et de facilité de nettoyage ” (Normes iTeh, 2020). La norme ISO 14159 traite de manière plus générale des exigences d'hygiène applicables à la conception des machines (ISO, 2002). Les directives de l'EHEDG traduisent ces exigences en critères de conception vérifiables. La norme 3-A fait de même pour les équipements destinés à l'industrie laitière aux États-Unis. Le règlement (CE) n° 1935/2004 régit les matériaux en contact avec les denrées alimentaires dans l'Union européenne (Service de recherche du Parlement européen, 2016). Aucun de ces éléments n'est un simple argument marketing. Il s'agit d'exigences de conception, définies en fonction de quatre points clés d'une machine où se joue la qualité de l'hygiène.
Quand l'hygiène s'invite dans une machine : les quatre niveaux de conception
Les listes de principes sont faciles à réciter, mais difficiles à mettre en pratique. Le moyen le plus rapide d'analyser une citation ou une constatation d'audit consiste à la classer dans l'un des quatre niveaux. Chaque décision relative à la conception hygiénique d'une machine de transformation s'inscrit exactement dans l'un d'entre eux.
| Couche | Ce qu'il contrôle | Ce que coûte une erreur |
|---|---|---|
| 1. Matériaux | Qu'est-ce qui entre en contact avec votre produit et vos produits chimiques de nettoyage ? | Corrosion, altération des produits, non-respect des exigences en matière de contact alimentaire |
| 2. Géométrie | Y a-t-il des endroits où des résidus et des liquides pourraient se cacher ? | Des sites d'abri permanents qu'aucun programme de nettoyage ne peut atteindre |
| 3. Ajustement lors du nettoyage | La machine correspond-elle à la manière dont votre usine procède réellement au nettoyage ? | Une retouche manuelle, ou une machine qui ne résiste pas à votre lavage à haute pression |
| 4. Vérification | Ce que le fournisseur peut prouver, et ce que vous pouvez vérifier à la livraison | C'est vous qui assumez l'intégralité du risque que les formalités administratives étaient censées couvrir |
L'ordre a son importance. Les matériaux et la géométrie sont définis lors de la conception et leur modification ultérieure s'avère coûteuse. L'ajustement de nettoyage dépend autant de votre usine que de la machine. La vérification est l'étape que la plupart des acheteurs négligent, et c'est la seule qui permet de détecter les erreurs commises au cours des trois autres étapes.
Les quatre sections suivantes passent en revue les différentes couches dans l'ordre, depuis la composition de la machine jusqu'aux spécifications à inclure dans le bon de commande.
Niveau 1 : Matériaux : de quoi est composée la machine ?
Commençons par le métal, car c’est sur lui que repose tout le reste. Les matériaux destinés à entrer en contact avec les denrées alimentaires doivent être inertes vis-à-vis du produit, résistants à la corrosion et stables lors de nettoyages répétés. Au sein de l’Union européenne, ils doivent également respecter les principes généraux de sécurité et d’inertie énoncés dans le règlement (CE) n° 1935/2004 (Service de recherche du Parlement européen, 2016).
Il existe un deuxième “ agresseur ” que l’on a tendance à oublier : votre produit désinfectant. Les usines agroalimentaires procèdent au nettoyage à l’aide de solutions caustiques chaudes, de cycles acides, d’acide peracétique et de composés d’ammonium quaternaire, et les professionnels chevronnés du secteur n’hésitent pas à dire sans détour quels sont leurs effets. « L’acide peracétique est couramment utilisé par certaines usines, parfois chaque semaine voire plus souvent, car il est très agressif pour le métal », écrit un commentateur expérimenté en matière d’hygiène (Reddit, r/foodscience, 2019). Même un matériau qui résiste à votre produit peut finir par céder sous l'effet de vos agents chimiques de nettoyage ; le choix du matériau doit donc tenir compte de ces deux aspects.
En matière de choix de nuance, la vérité est que la 316 n’est pas automatiquement la meilleure option. La nuance 316 contient du molybdène, qui permet de résister aux chlorures et aux acides : elle est donc justifiée pour les produits humides à forte teneur en sel, en acide et en protéines (poisson, cornichons, tomates, produits laitiers). Pour les poudres sèches et les produits légèrement corrosifs, le 304 offre les mêmes performances en matière d’hygiène à moindre coût ; opter pour le 316 dans ce cas apporte davantage une tranquillité d’esprit qu’un gain en termes de facilité de nettoyage. Il convient de demander aux fournisseurs qui proposent systématiquement le 316 pourquoi ils le font.
C'est au niveau de la finition de surface que les problèmes d'approvisionnement surviennent, car les chiffres varient considérablement. La valeur à retenir est Ra 0,8 μm : tant la norme 3-A que l'EHEDG exigent que les surfaces en contact avec le produit présentent au minimum ce degré de rugosité (Magazine « Food Safety », 2003). Le document de l'EHEDG relatif aux critères de conception va dans le même sens : les grandes surfaces en contact avec le produit doivent présenter une rugosité inférieure ou égale à 0,8 μm Ra (Document EHEDG n° 8). Certains blogs de fournisseurs mentionnent “ 32 Ra ”, ce qui correspond à la même valeur en micro-pouces ; d’autres laissent entendre que les produits plus collants nécessitent des finitions encore plus fines. C’est précisément en raison de ce mélange d’unités qu’un cahier des charges d’achat devrait préciser le chiffre et l’unité, et non pas l’adjectif.
| Votre produit | Matériau de contact sensible | Pourquoi ? |
|---|---|---|
| Poudre sèche (farine, protéines en poudre, thé) | Acier inoxydable 304, Ra 0,8 μm | Faible charge de corrosion ; l'acier 316 augmente le coût, mais pas la facilité de nettoyage |
| Produit humide acide ou salé (sauce, cornichon, poisson) | Acier inoxydable 316, Ra 0,8 μm | Le molybdène transporte des chlorures et des acides |
| Produits laitiers ou boissons avec CIP | 304/316 selon la composition chimique, surface lisse après soudage | Les cycles CIP caustiques mettent à rude épreuve les défauts de surface |
| Produit sensible ou lié au secteur pharmaceutique | 316, polissage plus fin | Des exigences plus élevées en matière d'inertie et de finition |
Les joints d'étanchéité, les garnitures et les lubrifiants font partie d'un même ensemble. Les élastomères en contact direct avec le produit doivent être conformes aux normes relatives au contact alimentaire, et les roulements situés à proximité du produit doivent être lubrifiés avec un lubrifiant de qualité alimentaire (H1), car un roulement qui fuit contamine le produit avant même que cela ne donne lieu à une intervention de maintenance.
Niveau 2 : Géométrie : pourquoi certaines machines ne disent jamais la vérité
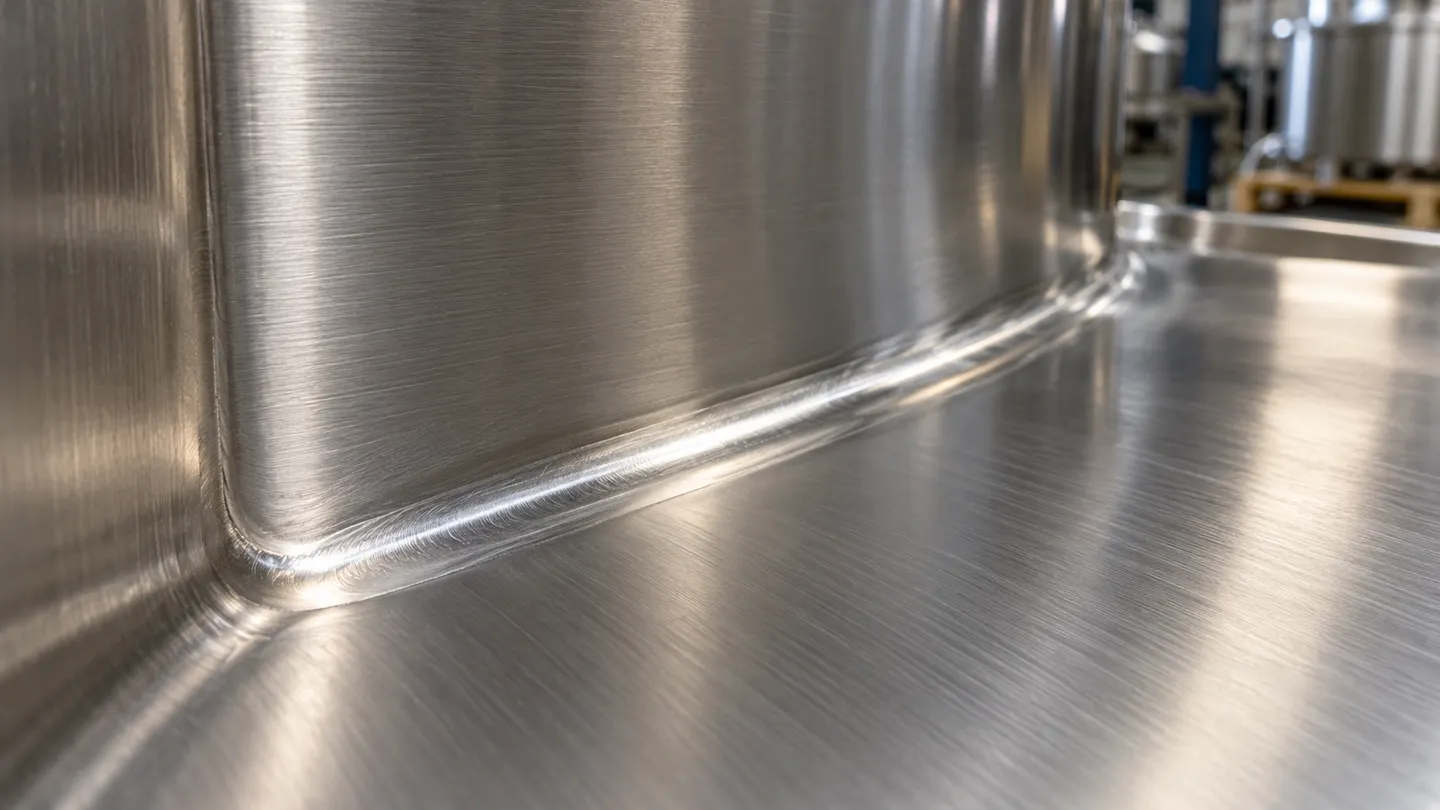
Les matériaux déterminent ce que la machine est capable de supporter. La géométrie détermine si votre équipe de nettoyage a une chance de s'en sortir. Une surface peut être en acier 316 parfait avec un Ra de 0,8 μm et rester néanmoins inutilisable si la machine laisse des résidus dans des recoins inaccessibles à aucune brosse, mousse ou bille de nettoyage CIP.
Les règles géométriques qui déterminent la facilité de nettoyage
Cinq règles sont particulièrement importantes, et chacune d'entre elles peut être vérifiée à l'œil nu et à l'aide d'une lampe de poche :
- Des surfaces lisses et continues. Pas de fissures, d’angles internes vifs, de rebords ni de zones d’ombre où la saleté pourrait s’accumuler (Magazine « Food Safety », 2003).
- Auto-vidange. La machine doit évacuer entièrement le produit et le liquide de nettoyage ; les flaques qui persistent après le rinçage constituent un terrain propice au développement bactérien.
- Pas de branches mortes. Les dérivations en cul-de-sac retiennent le produit stagnant ; les règles de conception des canalisations sanitaires préconisent de limiter leur longueur à environ deux diamètres de tuyau, voire moins (Guide complet de préparation à la version 5).
- Soudures continues au sol. Un cordon de soudure rugueux ou poreux constitue une poche de mort en forme de joint ; il s'agit du refuge caché le plus courant sur les équipements fabriqués.
- Accessibilité à l'inspection. Chaque surface en contact avec le produit doit être visible et accessible, que ce soit par des trappes d'inspection ou par un démontage ne nécessitant aucun outil, car une surface que personne ne peut voir est une surface dont personne ne peut garantir la conformité.
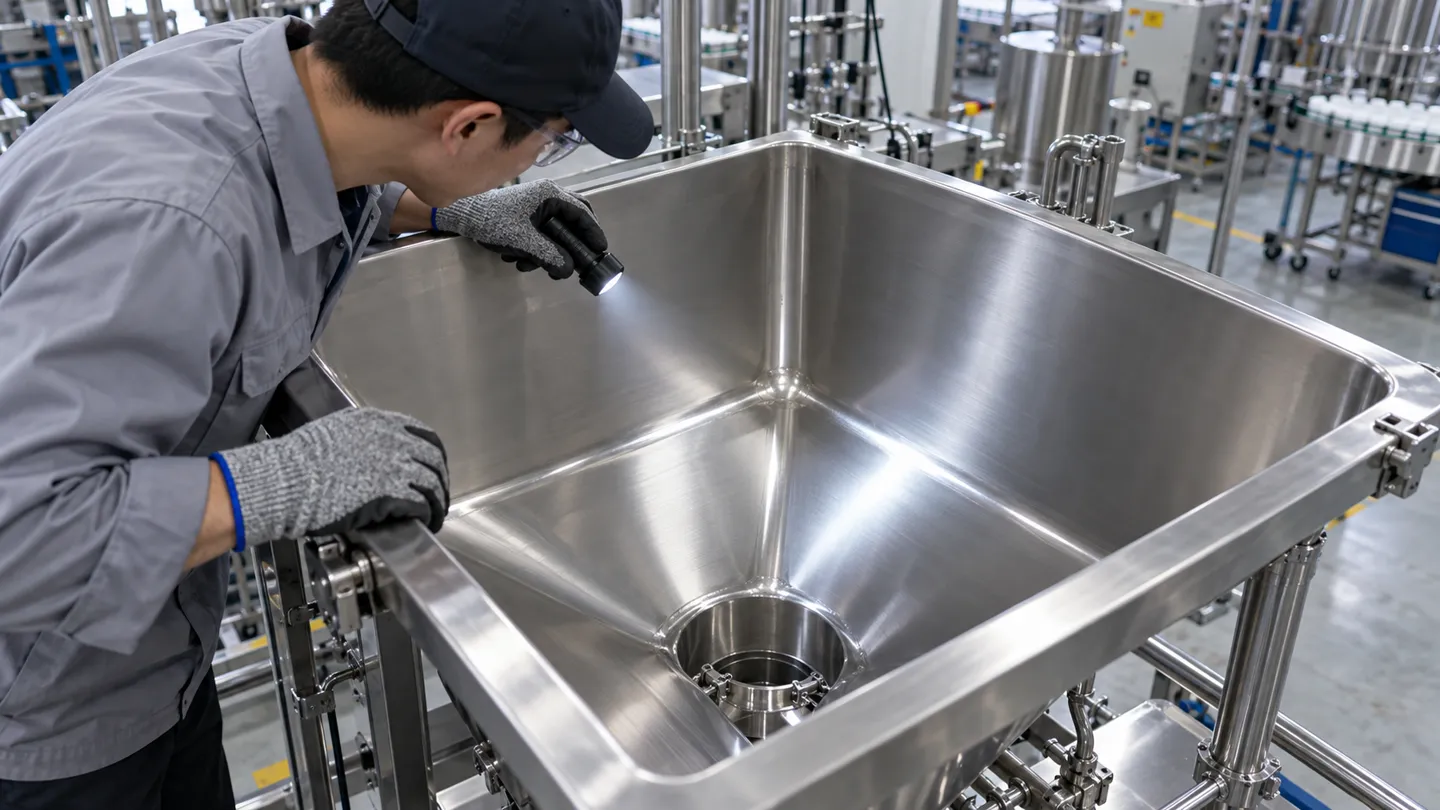
Aucun de ces éléments ne nécessite de vérification en laboratoire. Il suffit simplement d'être prêt à jeter un œil à l'intérieur de l'appareil avant de l'acheter.
Le contrôle géométrique en cinq points
-
Surfaces continues : Passez le bout d'un doigt sur toutes les surfaces en contact avec le produit et dans tous les recoins intérieurs ; celles-ci doivent être lisses, sans fissures, rebords ni zones d'ombre susceptibles de retenir la saleté.
-
Auto-vidange : Demandez où se trouve le point le plus bas de la zone de production et comment l'eau de rinçage s'en écoule ; tout ce qui peut retenir une flaque d'eau en retiendra une.
-
Pas de jambes lourdes : Tracez chaque dérivation du circuit ; la longueur de la dérivation doit rester comprise entre environ deux diamètres de tuyau par rapport à la conduite principale.
-
Soudures au sol : Inspecter chaque soudure interne à l'aide d'une lampe ; la norme exige une soudure continue et uniformément meulée ; toute porosité entraîne le rejet de la pièce.
-
Inspectabilité : repérez les trappes d'inspection et les points de déverrouillage sans outil, puis vérifiez que vous pouvez accéder à toutes les surfaces en contact avec le produit à l'œil nu et à la main.
Combien coûtent réellement les zones cachées ?
Les techniciens de maintenance subissent les conséquences d’une mauvaise géométrie des installations, et ils en parlent sans détours. Un employé chevronné d’une usine agroalimentaire, fort de ses 15 ans d’expérience, l’a dit sans ambages : “ Tout a l’air propre vu de l’extérieur, mais vous seriez surpris de ce qu’on peut trouver dans les endroits que ni l’équipe de nettoyage ni les inspecteurs ne voient jamais ” (Reddit, r/IndustrialMaintenance, 2026). Dans un fil de discussion consacré à une usine de confiserie, le conseil numéro un donné à un nouveau venu était le suivant : “ Le sucre encrasse tout. Tant de problèmes sont dus simplement à un matériel mal entretenu ” (Reddit, r/IndustrialMaintenance, 2026). Le mode de défaillance est toujours le même : une poche créée par la conception, un résidu qui s'y accumule, un problème microbiologique ou de qualité que personne ne parvient à éliminer.
La fréquence de nettoyage ne peut pas remédier à un défaut structurel. Un programme de nettoyage est un plan d'exécution, et c'est la géométrie qui en fixe les limites. C'est pourquoi les auditeurs attribuent les problèmes environnementaux récurrents à la conception des équipements : lorsqu'une même cavité présente des défaillances à répétition, multiplier les cycles de nettoyage à la mousse n'est pas la solution.
Vous seriez surpris de voir tout ce qu’on peut trouver dans les endroits que ni l’équipe de nettoyage ni les inspecteurs ne voient jamais.
Un technicien de maintenance des installations alimentaires explique pourquoi les apparences ne veulent rien dire. Les zones qui effraient les auditeurs sont celles créées par la géométrie.
Nettoyage sur place ou hors site : le compromis géométrique
Deux philosophies de conception s'affrontent pour atteindre le même objectif. Les machines à nettoyage en place (CIP) se nettoient elles-mêmes grâce à des dispositifs de pulvérisation intégrés, ce qui exige une géométrie interne irréprochable, car personne ne regarde à l'intérieur pendant un cycle normal. Les machines « Clean-out-of-place » (COP) sont conçues pour être ouvertes et démontées rapidement afin que les pièces puissent être envoyées à la station de lavage ; cela permet de tolérer une géométrie interne plus simple, mais nécessite des heures de travail de la part de l’opérateur à chaque poste. Les trémies qui s’ouvrent entièrement sans démontage constituent un compromis pratique : toute la zone de produit devient visible et accessible en quelques secondes. Aucune de ces deux philosophies n’est supérieure ; ce qui importe, c’est que la géométrie de la machine corresponde réellement à la méthode de nettoyage revendiquée par son constructeur.
Niveau 3 : Nettoyage : ligne humide ou ligne sèche
C'est au niveau de la troisième couche que le contexte de l'acheteur entre en jeu. Un même corps de machine doit répondre à des exigences contradictoires selon le mode de nettoyage de votre usine, et ces deux modes de fonctionnement sont incompatibles entre eux.
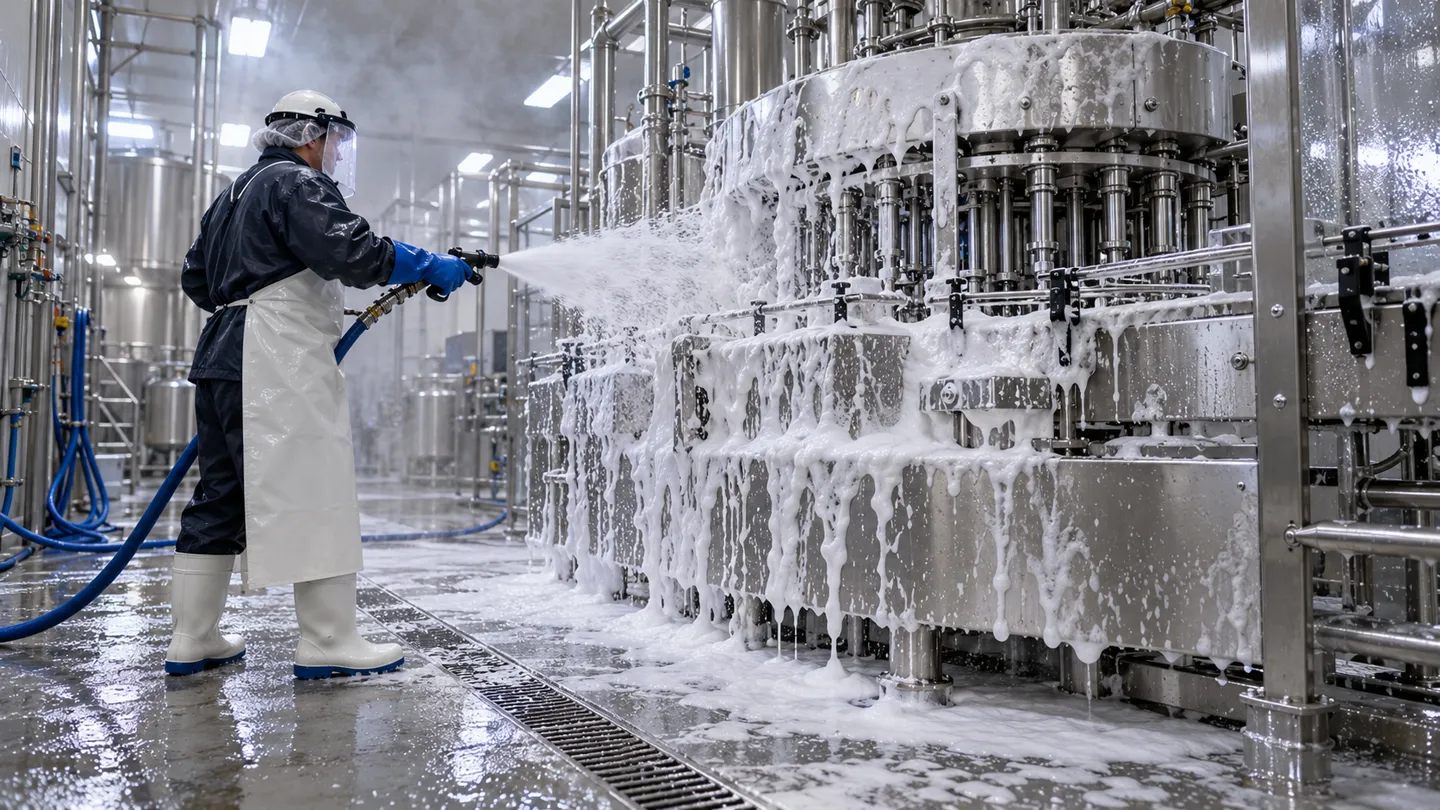
Le nettoyage humide est privilégié lorsque les produits sont humides ou collants. Les laiteries et les usines de boissons effectuent des cycles de nettoyage en place (CIP) à l'aide de solutions caustiques, tandis que les usines agroalimentaires procèdent chaque nuit à un lavage à la mousse et à un rinçage complet de l'ensemble des installations. Un opérateur d'usine décrit cette routine comme consistant à utiliser d'abord un détergent chloré, puis à alterner différents désinfectants (Reddit, r/foodscience, 2019). Une machine destinée à une ligne de production humide doit évacuer l'eau, résister aux agressions chimiques et garantir le bon fonctionnement de ses composants électriques dans ces conditions. C'est précisément pour cette raison qu'il existe des boîtiers résistants au lavage et des châssis conçus pour faciliter le drainage.
Le nettoyage à sec s'impose là où l'eau est l'ennemi. La farine, les protéines en poudre, le thé et les produits de boulangerie transforment les résidus humides en ciment ou favorisent la prolifération microbienne ; c'est pourquoi ces usines passent l'aspirateur, essuient et désinfectent sans recourir au lavage au jet. Les machines destinées aux lignes de nettoyage à sec nécessitent des surfaces sans interstices et un accès à ouverture rapide pour le nettoyage, mais ne doivent pas être étanches. Un exploitant d’usine, dans le même fil de discussion, note que les machines qui ne peuvent pas subir un lavage humide complet sont plutôt “ désinfectées à sec ” à l’aide de produits à base d’alcool évaporant (Reddit, r/foodscience, 2019). Cette solution de contournement existe car il est pratiquement impossible d'équiper a posteriori une machine qui n'en dispose pas d'un système de lavage.
| Dimension | Circuit humide (CIP / lavage) | Ligne de séchage (aspiration / essuyage) |
|---|---|---|
| Supports de nettoyage | Mousse caustique, cycles d'acide, désinfectants, eau | Aspirateur, racloirs, désinfectant à sec |
| La machine doit pouvoir supporter | Corrosion chimique, eau stagnante, vapeur | Accumulation de résidus de produit, salissures sèches abrasives |
| Électricité | Boîtiers résistants au lavage, connecteurs étanches | Protection standard acceptable |
| Priorité à la géométrie | Drainage, absence de flaques, régularité des soudures | Accès sans interstices, à ouverture rapide |
| Produits typiques | Produits laitiers, boissons, sauces, aliments humides en conserve | Farine, protéines en poudre, thé, en-cas |
Avant de présélectionner des fournisseurs, déterminez clairement à quel régime fonctionne votre ligne de production. Une machine conçue pour un régime inadapté n’est pas une bonne affaire : c’est une inadéquation qui vous coûtera cher à chaque équipe. Il existe des lignes mixtes qui nécessitent les deux régimes, et ce sont les plus difficiles à concevoir ; demandez précisément comment la machine envisagée gère la transition.
Dites-nous ce que vous fabriquez et comment votre usine procède au nettoyage, et nous vous indiquerons quelle configuration convient le mieux à votre ligne de production.
Niveau 4 : Achat et vérification : transformer les principes en cahier des charges d'achat
Tout ce qui précède se résume à une question concrète : que faut-il inclure dans la demande de devis, et que faut-il vérifier à la livraison ? C'est l'étape que la plupart des acheteurs négligent, ce qui explique pourquoi les mêmes déceptions se répètent dans tout le secteur.
Votre demande doit comporter six lignes
Une exigence en matière de conception hygiénique n'existe que si un fournisseur doit y répondre par écrit :
Ce que contient l'enquête, ligne par ligne
-
Matériau de contact : la nuance et l'épaisseur, indiquées dans le cahier des charges, pour chaque pièce de la zone de produit.
-
Finition de surface : Ra ≤ 0,8 μm sur les surfaces de contact, selon les spécifications du fabricant.
-
Norme de soudage : usiné de manière continue et régulière sur l'ensemble de la zone de fabrication du produit.
-
Programme de nettoyage : CIP, COP ou manuel, en milieu humide ou sec, avec justificatifs.
-
Indice de résistance au lavage : systèmes électriques et entraînements, conduites de liquide uniquement.
-
Points d'accès : ce qui s'ouvre, ce qui se démonte sans outils, ce que vous pouvez vérifier à la livraison.
Chaque ligne a sa raison d'être, car une couche peut présenter une défaillance. Si vous en supprimez une, vous exposez à nouveau cette couche précise à des incertitudes.
Lorsque le fournisseur ne dispose pas d'un certificat EHEDG
Voici la situation à laquelle sont confrontés la plupart des acheteurs de matériel de petite et moyenne taille. Les normes-cadres constituent des recommandations de conception à caractère volontaire. Les essais de type formels, tels que la certification EHEDG, sont rares chez les fabricants de petite et moyenne taille, et un catalogue regorgeant d’allégations de “ conception hygiénique ” ne prouve rien en soi. L’absence de certificat n’est pas automatiquement rédhibitoire, mais elle impose de fournir des preuves de substitution. Classées de la plus solide à la plus faible, ces preuves de substitution sont les suivantes :
- Rapports d'essais ou d'inspections réalisés par des tiers sur la machine en question ou ses versions antérieures.
- Certificats de matériaux traçables par numéro de coulée, de type 3.1 selon la norme EN 10204, qui attestent du contrôle du métal effectivement livré (Montakon).
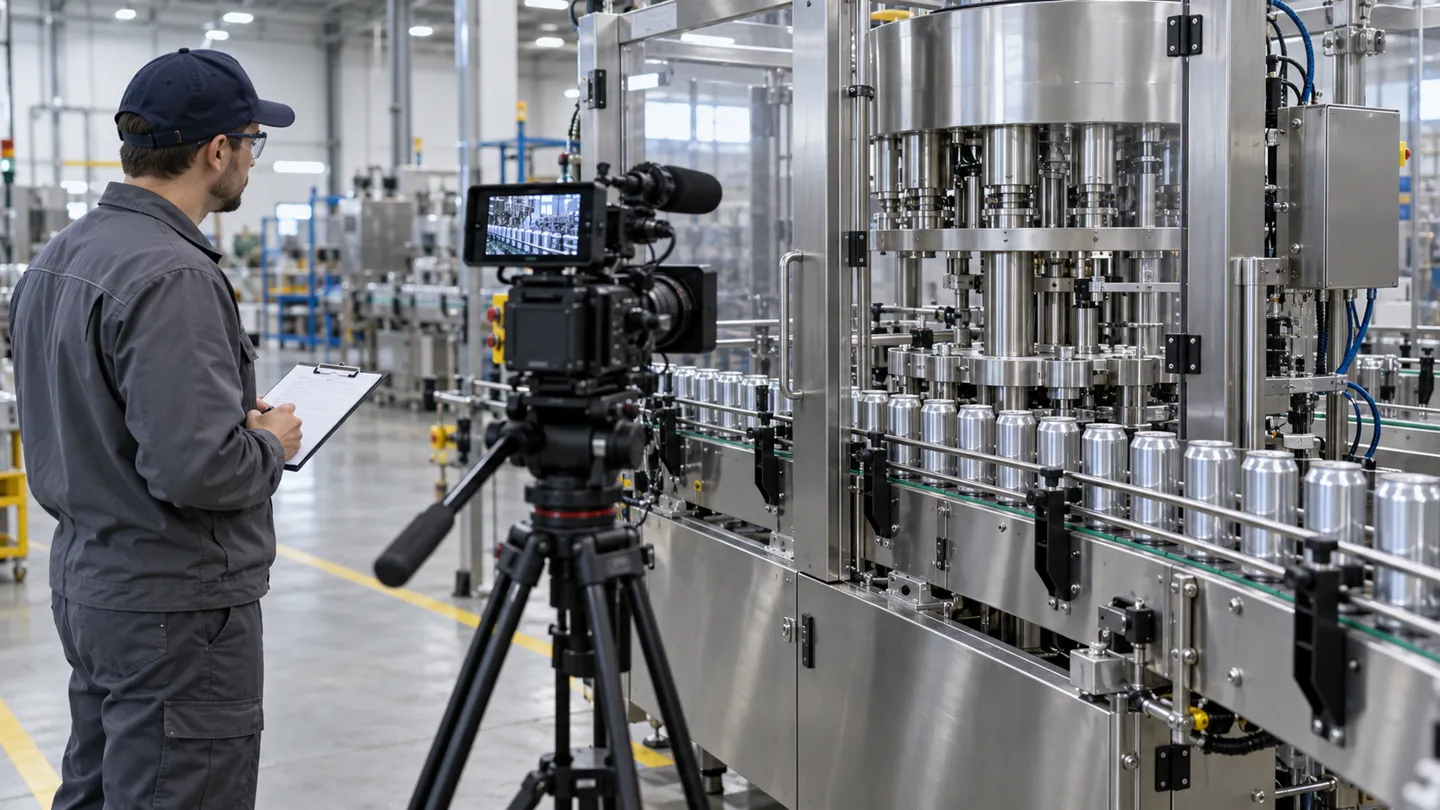
- Un essai avec votre propre produit ou vos propres boîtes, filmé en vidéo.
- Une inspection en direct par vidéo ou sur place des soudures internes, des angles et du système de drainage.
Le troisième point mérite d'être souligné. Les fournisseurs qui effectuent des tests avec votre produit avant l'expédition vous démontrent non seulement le bon fonctionnement de la machine, mais aussi la conformité au niveau 3. Ils agissent ainsi parce que les meilleurs d'entre eux n'ont rien à cacher. Un fabricant sûr de sa géométrie testera votre échantillon, filmera l'opération et vous enverra la vidéo accompagnée du rapport d'inspection.
Quatre vérifications à effectuer le jour de la livraison
C'est lors de la réception que la vérification cesse d'être une simple formalité administrative :
- Test de drainage : rincez la zone concernée et observez. L'eau doit s'écouler ; les flaques qui persistent sont le signe de problèmes à venir.
- Contrôle de surface : un rugosimètre portable utilisé sur les zones de contact de l'échantillon permet de vérifier que la finition correspond bien à celle que vous avez spécifiée.
- Contrôle des soudures et des angles : ouvrez les points d'accès, introduisez une lampe à l'intérieur et examinez vous-même les cordons de soudure et les angles internes.
- Essai en continu : faites fonctionner la machine sur votre matériau pendant une période prolongée et enregistrez la vidéo.
| Couche | Ce qu'il faut vérifier (verbe, pas un adjectif) | Si le fournisseur n'est pas en mesure de le fournir |
|---|---|---|
| Matériaux | Certificats de conformité des matériaux indiquant la nuance et l'épaisseur (EN 10204 3.1) | Demandez une vérification par un tiers, ou évaluez le risque |
| Géométrie | Contrôle visuel des soudures, des angles et du système de drainage à la livraison | Exigez une visite guidée en direct par vidéo avant le paiement |
| Nettoyage adapté | Essai de votre propre produit, filmé | Faites un essai avec votre support avant de signer |
| Vérification | Réponses écrites aux six lignes de spécifications | Considère le silence comme une réponse |
Ce que cela implique lorsque vous achetez une ligne de mise en conserve ou de remplissage
Considérez ces quatre niveaux comme un registre des achats, et les compromis cesseront d’être abstraits. Un fournisseur qui propose une qualité inférieure à la charge de corrosion de votre produit vous impose un cycle de réparation. Un constructeur dont la fabrication cache des soudures grossières à l’intérieur vous impose une charge de nettoyage permanente, sans compter les conclusions d’audit qui s’ensuivront. Une machine conçue pour un régime de nettoyage inadapté est une inadéquation que vous redécouvrez à chaque quart de travail. Et un fournisseur incapable de fournir des preuves vous demande d’assumer ces trois risques à la fois, les yeux bandés.
C'est pourquoi la règle d'achat consiste à se procurer des informations vérifiables, et non des certificats. Demandez de quoi sont composés les éléments en contact avec le produit et le châssis, et quelle est leur épaisseur. Demandez comment la machine s'ouvre pour être nettoyée. Demandez ce que contient le rapport d'inspection. Les informations détaillées répondent à ces questions par écrit ; les certificats, lorsqu'ils existent – ce qui est rarement le cas chez les petits et moyens fabricants –, ne font que les résumer.
Détails de la construction de notre chaîne de mise en conserve sont publiées précisément pour que les acheteurs puissent les comparer à cette liste de contrôle. Les pièces en contact avec les aliments et les châssis sont fabriqués en acier inoxydable 304 de qualité alimentaire d’une épaisseur de 1,5 à 2,0 mm (316 lorsque le produit l’exige), et les pièces usinées du cœur sont soumises à une tolérance de 2 μm, ce qui garantit que les joints et les surfaces restent suffisamment réguliers pour permettre un nettoyage efficace. Les trémies s’ouvrent entièrement pour le nettoyage sans démontage. Les composants des distributeurs à couvercle rabattable sont usinés à partir d’aluminium de qualité aérospatiale plutôt que de fer plaqué, de sorte qu’ils ne rouillent pas et ne libèrent pas de résidus de revêtement dans vos couvercles. Chaque machine que nous fabriquons est soumise à plus de 100 cycles d’essai consécutifs avec les boîtes d’échantillons fournies par le client. Cette phase est suivie d’un fonctionnement à vide de 48 heures et d’un test de vieillissement de 36 heures, ponctués de contrôles fonctionnels périodiques. La vidéo de l’essai est fournie avec le rapport d’inspection. Levapack publie ces spécifications car l’acheteur qui vérifie les détails est exactement celui que nous recherchons.
Si vous comparez différents prestataires, présentez-leur les six questions de la section ci-dessus ; les réponses d'un entrepreneur vous en diront plus que sa brochure.
Transformez les « Six lignes » en une citation de Machine
Indiquez-nous les dimensions de vos bidons, le produit concerné et le volume de production visé ; le devis précisera par écrit la nuance de l'acier, la finition de surface, les soudures et les modalités de nettoyage.
Références
- Food Safety Magazine. “ Conception hygiénique des équipements dans l'industrie agroalimentaire ”. 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. et al. “ Évaluation et normes en matière de conception hygiénique des équipements alimentaires : une synthèse ”. Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “ EN 1672-2:2020 Machines destinées à l'industrie agroalimentaire – Concepts de base – Partie 2 : Exigences en matière d'hygiène et de facilité de nettoyage. ” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ ISO 14159:2002 Sécurité des machines – Exigences d'hygiène pour la conception des machines. ” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “ Critères de conception des équipements hygiéniques (Doc. 8) ”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Normes sanitaires 3-A. “ Normes et directives de conception hygiénique ”. https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Service de recherche du Parlement européen. “ Matériaux destinés à entrer en contact avec les denrées alimentaires – Règlement (CE) n° 1935/2004 ”. 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “ Règlement (CE) n° 1935/2004 : que signifie ce règlement ? ” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “ Guide de préparation à la conception d'équipements sanitaires (3-A et EHEDG) ”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “ Conseils pour les nouveaux techniciens de l'industrie agroalimentaire ”. 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “ Comment les fabricants agroalimentaires nettoient-ils et désinfectent-ils leurs usines et leurs équipements ? ” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL