
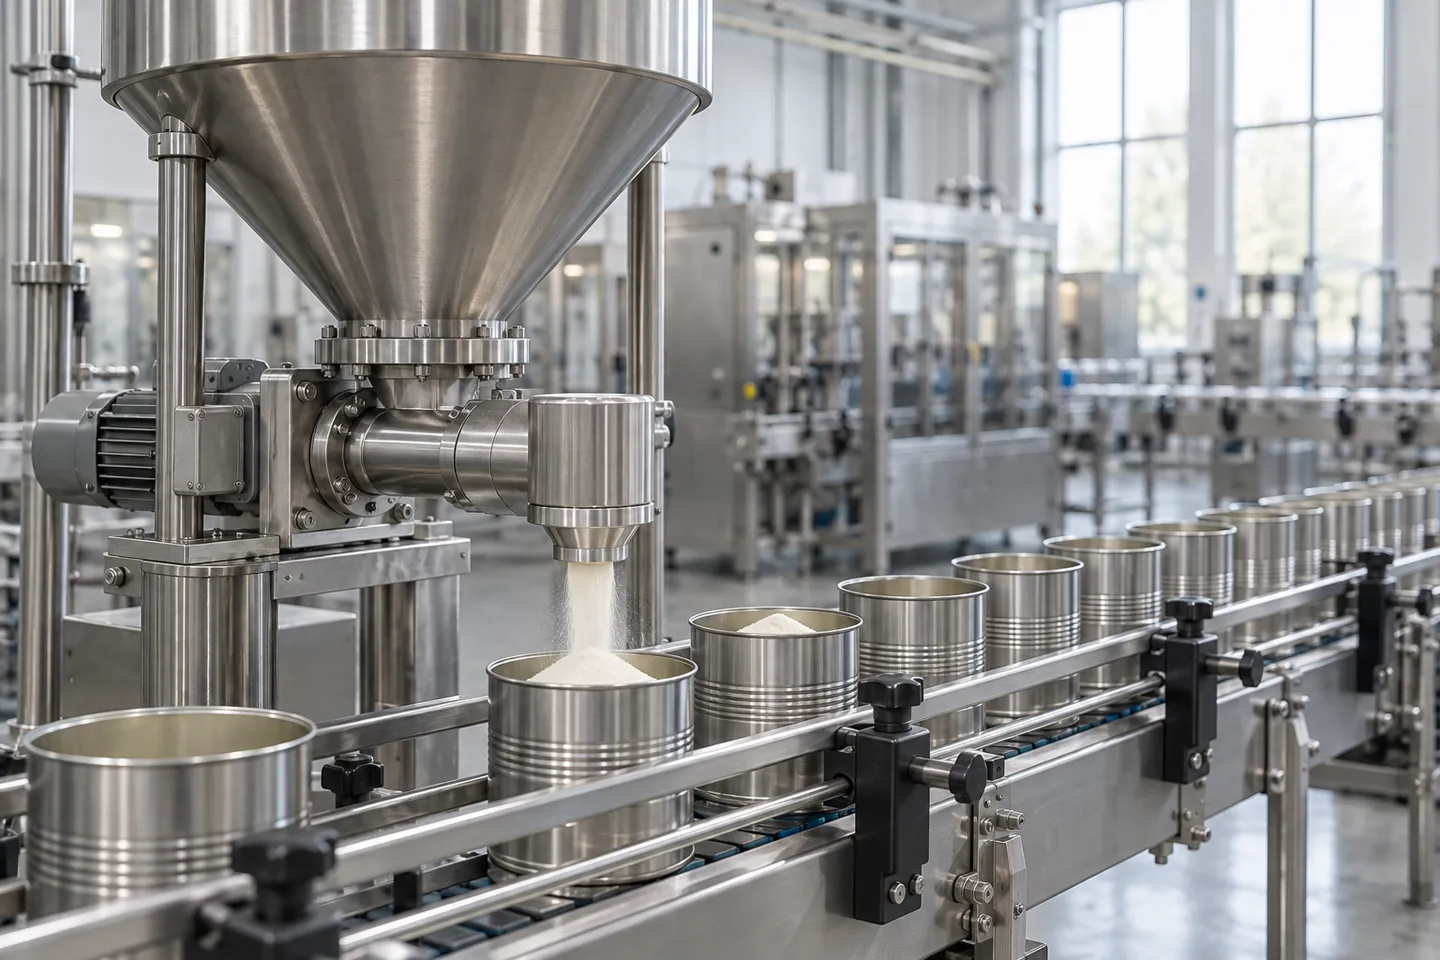
Le lot est en cours depuis vingt minutes lorsque la chaîne ralentit sans raison apparente. La vis sans fin continue de tourner, la trémie semble encore à moitié pleine, et les boîtes qui sortent de la remplisseuse commencent à s'espacer. Quelqu'un tapote le flanc de la trémie avec un maillet. Le flux reprend pendant deux secondes, puis s'interrompt à nouveau. Ce bégaiement est dû à la formation d'un pont de poudre. Les particules situées au-dessus de la sortie se sont agglomérées en une voûte autoportante, et la vis sans fin située en dessous ne fait que doser de l'air.
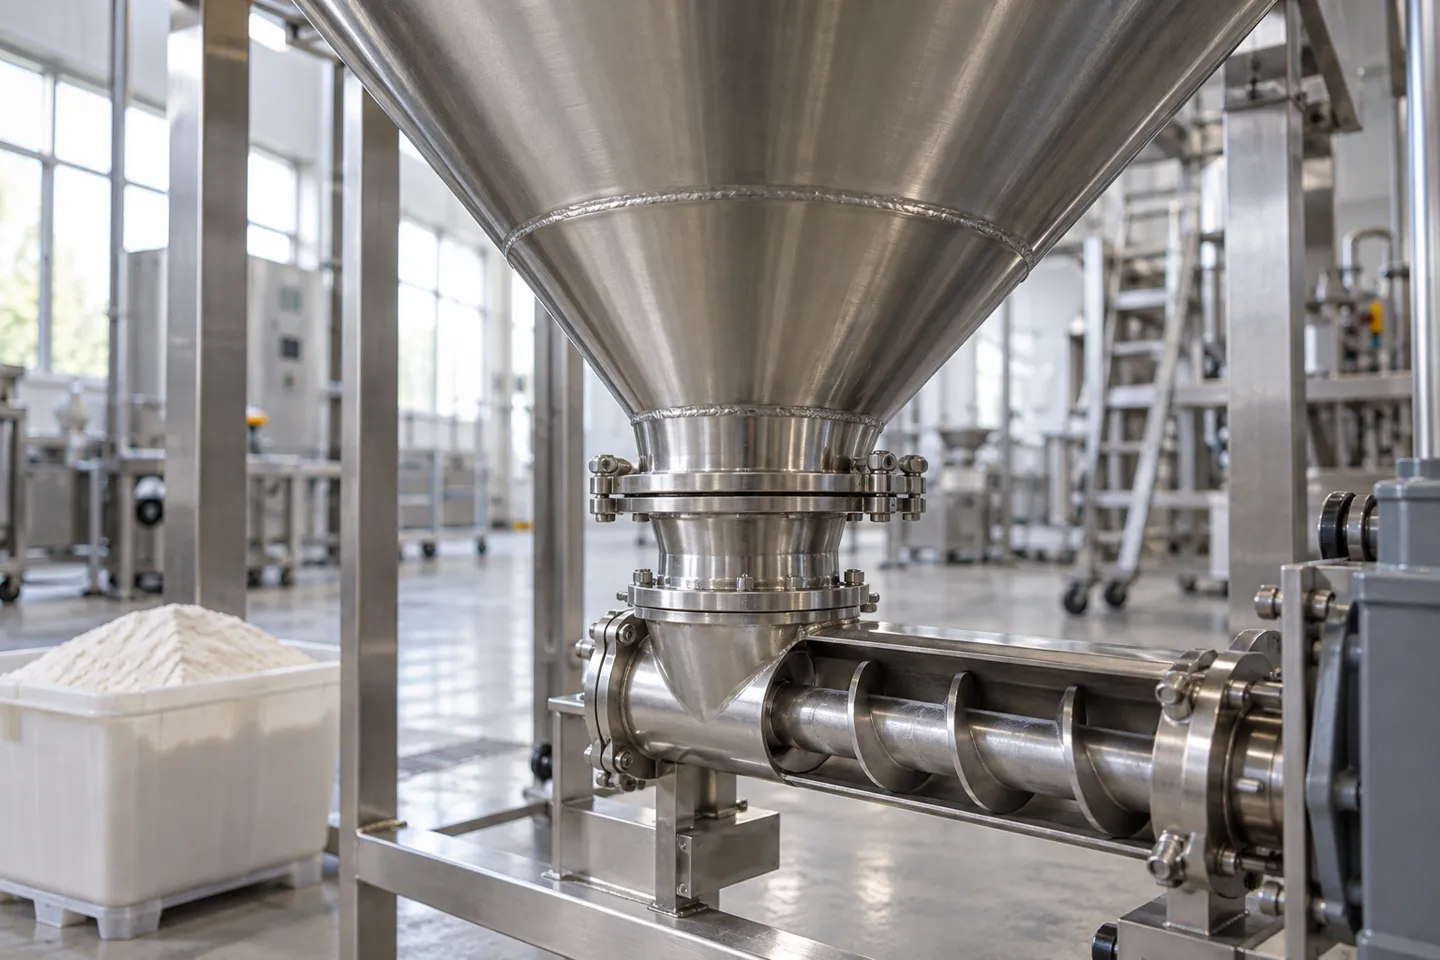
Un arc se forme presque systématiquement au même endroit : au niveau de la partie conique de la trémie et de la goulotte d’alimentation, juste au-dessus de l’entrée de la vis sans fin. C’est là que la poudre est la plus compactée et que l’ouverture est la plus étroite. C’est également là que le frottement, l’enchevêtrement mécanique et l’agglomération due à l’humidité ont le plus de chances de former un « toit » au-dessus de la sortie. La vis sans fin située en dessous continue de doser, les mesures de poids varient, et l’opérateur constate que la machine fonctionne sans rien produire.
Ce terme recouvre plusieurs réalités ; il convient donc de préciser celle dont traite cet article. Ici, le “ pontage de poudre ” désigne le phénomène par lequel la poudre en vrac cesse de s’écouler à l’intérieur des équipements de manutention et de remplissage : trémies, doseurs et zone d’entrée d’une remplisseuse à vis sans fin. Il ne s’agit pas du phénomène de pontage de poudre évoqué dans le cadre du rechargement de munitions, où les granulés se bloquent sous la pression dans le col d’une douille. Il ne s’agit pas non plus des publications sur le « pontage dans les trémies » concernant des boîtes vides qui se coincent dans une trémie de tri, ni des granulés de béton ou de bois qui s’agglomèrent dans leurs conteneurs. Même mot, phénomènes physiques différents. Si votre problème concerne une poudre qui ne tombe pas, poursuivez votre lecture ; le reste de cette page vous concerne.
Les poudres fines et cohésives sont les coupables habituels : farine, lait en poudre, cacao, mélanges d’épices, mélanges de protéines, lessive en poudre. Plus la poudre est légère et fine, et plus elle absorbe d’humidité de l’air, plus l’arc qu’elle peut former est solide. Les granulés et les cristaux s’écoulant librement peuvent eux aussi provoquer des obstructions, mais ils ont généralement besoin d’un coup de pouce : un angle vif, une trémie trop remplie ou une semaine humide.
Diagnostiquez avant d'intervenir : formation de ponts, obstruction, agglomération ou rinçage
Avant de toucher à quoi que ce soit, il est utile de déterminer laquelle des quatre pannes classiques de débit vous concerne, car les solutions à apporter vont dans des directions opposées. “ La poudre ne descend pas ” est un symptôme, pas un diagnostic.
Quatre problèmes de débit en bref
| Échec | Que se passe-t-il ? | À quoi cela ressemble sur le terrain | Première intervention appropriée |
|---|---|---|---|
| Pontage (voûte) : | Une arche solide enjambe la sortie au-dessus de la vis, afin que rien ne tombe. | Le débit s'arrête complètement ; le niveau de la trémie est bloqué ; la vis sans fin tourne à sec. | Brisez l'arche en toute sécurité (légère vibration vers le haut sur de la poudreuse meuble ; sinon, déblayez et nettoyez), puis remédiez à la cause du problème. |
| Ratholing : | Seul un étroit canal situé au-dessus de la sortie se vide, tandis que la poudre adhère aux parois. | Le niveau baisse dans une colonne, puis stagne ; les parois semblent recouvertes d'une couche. | Réduisez le trou de rat par le haut ; puis réglez l'angle du mur et procédez à la finition. |
| Aglomération : | La poudre forme des dépôts stratifiés et durcis sur les parois et le cône. | Ralentissement progressif au fil des jours ; présence de grumeaux dans le produit. | Décaper et nettoyer ; puis contrôler l'humidité et les résidus. |
| Chasse d'eau (inondation) : | La poudre perd sa structure et s'écoule de manière incontrôlable. | Débordements et fuites ; surcharges. | Désaérer ou compacter légèrement ; vérifier que la vitesse de la vis d'alimentation est adaptée. |
Les erreurs coûteuses proviennent du fait de confondre un problème avec un autre. Si l’on ajoute des vibrations à un problème de « ratholing », on fait se déverser davantage de poudre sur les parois. En s’attaquant à un problème de « flushing », on construit le pont de demain. Confondre le « flushing » avec le « bridging », par exemple, conduit les ouvriers à compacter une poudre qui était déjà trop aérée pour soutenir une voûte. Cette classification n’est pas purement théorique ; elle détermine sur quel levier il faut agir (Magazine « Processing », 2023).
Il y a également une bonne et une mauvaise façon de passer les trente prochaines minutes. La mauvaise façon est décrite dans un fil de discussion sur r/AskEngineers. Un ingénieur d'usine y raconte que les opérateurs doivent pousser les résidus dans une trémie à l'aide d'une tige, tandis que les percuteurs pneumatiques tombent en panne à peu près une fois par semaine et que l'humidité ne fait qu'aggraver l'agglomération (r/AskEngineers, 2025). Les coups de marteau provoquent des bosses dans l’acier inoxydable, et chaque bosse devient un rebord qui donne naissance à la courbure suivante. L’utilisation d’une tige augmente le risque de contamination dans une zone en contact avec les aliments. Les prestataires de mise à niveau sur site estiment que le coût d’un incident grave correspond à 30 à 60 minutes de nettoyage et de remise en état (Machines d'emballage Uniflow, 2026). Ils signalent également des erreurs de poids dépassant ±2% lorsqu'un pont partiel prive la vis d'alimentation.
Ces chiffres expliquent pourquoi il vaut mieux rompre avec le réflexe de « réparer d'abord ». Un diagnostic clair et une intervention sereine ne prennent que quelques minutes. L'habitude de marteler coûte ces mêmes minutes à chaque service et aggrave insidieusement la géométrie. La solution définitive se trouve un niveau plus bas, dans la poudre, la trémie et les pièces autour de l'entrée.
Ce que coûte une erreur d'interprétation d'un pont
30 à 60 min
pour effacer et réinitialiser après un pont important
±2%+
dérive du poids de remplissage alors qu'un pont partiel prive la vis de matière
Chiffres communiqués par les prestataires de modernisation sur site, 2026.
Les véritables solutions au problème du « bridging » : poudre, géométrie et aide active
Le phénomène de « bridging » a rarement une cause unique, c’est pourquoi les solutions miracles s’avèrent souvent décevantes. Il faut envisager trois niveaux d’intervention : le comportement de la poudre, la forme du récipient et le dispositif d’aide à l’écoulement installé à l’entrée. En les abordant dans cet ordre, il est possible de faire fonctionner la plupart des machines avec une poudre difficile à traiter.
Cinq propriétés de la poudre qui vous permettent de réussir vos sauts enchaînés
La finesse arrive en tête : plus les particules sont petites, plus la surface de contact est importante et plus le frottement interparticulaire par gramme est élevé. L’hygroscopicité agit comme un accélérateur ; les mélanges contenant du sucre, le lait en poudre et les mélanges d’épices captent l’humidité de l’air et gagnent en résistance en tant que matériau d’arc au fil d’une équipe. Les particules irrégulières s’imbriquent les unes dans les autres à la manière d’une maçonnerie en moellons, au lieu de glisser comme des billes. Les poudres à faible densité apparente se compactent en structures étonnamment stables, car le poids exerçant une pression vers le bas et susceptible de cisailler l’arche est très faible. Et les variations d’humidité d’un lot à l’autre expliquent la plainte classique selon laquelle la machine “ fonctionnait bien la semaine dernière ” : même machine, poudre plus humide.
Les interventions au niveau des matières premières sont peu coûteuses et méritent d'être réalisées en priorité. Tamisez les agglomérats avant la trémie, mélangez les lots pour uniformiser leur teneur en humidité et la granulométrie, et rejetez les lots entrants qui ne satisfont pas au contrôle d'humidité. Aucune de ces opérations n'intervient directement sur la machine, mais elles modifient toutes son comportement.
Géométrie de la trémie : la solution qui ne coûte rien de plus après la mise en service
Le cône standard à 60 degrés, adapté aux granulés, est souvent trop peu profond pour les fines cohésives. C'est pourquoi les guides de mise à niveau recommandent un angle de 70 à 75 degrés pour ces poudres, ou une conception à débit massique plutôt qu'à écoulement en entonnoir (Machines d'emballage Uniflow, 2026). Les angles internes vifs retiennent la poudre et finissent par former des bouchons ; c’est pourquoi les angles sont arrondis et les soudures polies pour être lisses. Le dimensionnement de la sortie implique un véritable compromis. Elle doit être suffisamment large pour permettre le passage de l’arc, mais pas au point de nuire à la précision du dosage, car la vis sans fin dose la quantité que la sortie lui fournit.
Le mythe le plus tenace
Une ouverture plus grande ne garantit pas nécessairement une réduction des ponts de poudre. Un surdimensionnement peut rendre le débit moins régulier et nuire à la précision du poids de remplissage. La géométrie consiste à adapter le récipient à la poudre, et non à forcer l'ouverture par la force brute.
Aide active : agitateurs, vibrateurs et air
Le dispositif actif le plus efficace pour les poudres fines et cohésives est un agitateur à rotation lente qui pénètre jusqu’à la zone d’entrée. C’est là que se forme le voûte, et c’est là qu’une pale courte montée en usine n’arrive jamais. Les vibrateurs sont les appareils les plus couramment achetés, mais constituent aussi l’erreur la plus fréquente. Sur des poudres granulaires et fluides, ils peuvent parfois s’avérer utiles ; sur des poudres fines et cohésives, ils risquent de compacter davantage la matière formant la voûte et d’aggraver le problème (Machines d'emballage Uniflow, 2026). La fluidisation consiste à injecter un peu d'air dans la poudre ; elle convient aux poudres qui présentent des problèmes de manutention, principalement parce qu'elles sont trop légères pour s'écouler. Certains systèmes de conteneurs IBC et de silos la proposent en équipement standard précisément pour cette raison (Visval, 2026). Un autre élément souvent sous-estimé se trouve sous la trémie : la vis d’alimentation qui alimente la vis de dosage. Si vous la suralimentez, vous compactez la zone d’entrée ; si vous la sous-alimentez, la vis vibre entre deux remplissages. En ajustant ces vitesses, vous éliminez discrètement l’une des causes cachées.
Pour le dire sans détours : “ il suffit d'ajouter un vibrateur ” est la solution la plus susceptible d'échouer. “ C'est juste de la mauvaise poudre ” est l'excuse la plus courante pour masquer un problème de géométrie qui pourrait être résolu par une modification du dessin technique. Les opérateurs sur le terrain indiquent que la plupart des cas de formation de ponts peuvent être résolus ou considérablement réduits grâce à des ajustements de l'équipement et des procédés, plutôt qu'en rejetant la faute sur le matériau (Machines d'emballage Uniflow, 2026).
Associez la contre-mesure à la poudre et identifiez ses failles
| Type de poudre | Géométrie recommandée | Aide active privilégiée | Les limites de cette approche |
|---|---|---|---|
| Granulés à écoulement libre : | Un cône standard à 60 degrés suffit généralement. | Des vibrations occasionnelles sont acceptables. | Les angles vifs ou un remplissage excessif peuvent tout de même bloquer même les matériaux qui s'écoulent facilement. |
| Poudres fines à cohésion moyenne : | Cône plus raide (70 à 75 degrés), angles arrondis, soudures polies. | L'agitateur à rotation lente atteint la zone d'entrée. | Si l'humidité n'est pas maîtrisée, même un gâteau à la géométrie parfaite finit par se déformer. |
| Poudres hygroscopiques à forte cohésion : | Conception à débit massique ; couvercles de trémie étanches ; air d'alimentation déshumidifié. | Agitateur à l'entrée et régulation de l'humidité. | Une humidité ambiante supérieure au seuil de tolérance de la poudre endommage le matériel ; cela devient alors un problème lié à l'environnement de la pièce. |
| Poudres légères à faible densité apparente : | Vis à pas large et à rainures peu profondes pour limiter le compactage. | Une fluidisation en douceur plutôt qu'une vibration. | Les vibrations compactent ces poudres ; une fluidisation excessive les fait passer à l'état de suspension. |
Remarquez ce que les éléments de la colonne de droite ont en commun : le matériel ne peut pas prendre le pas sur un espace non maîtrisé. C'est là la limite de cette étape, et la raison pour laquelle la suivante portera sur des chiffres que vous pouvez gérer au quotidien.
Levapack adapte la géométrie de la trémie, la portée de l'agitation et le contrôle de l'alimentation à votre poudre, plutôt que de se baser sur les paramètres par défaut du catalogue, et conçoit la machine en fonction de ces spécifications.
Choisissez la machine adaptée à votre poudreLes groupes musicaux quotidiens qui continuent à faire le lien
Deux paramètres déterminent en grande partie l'évolution d'une semaine à l'autre, et tous deux relèvent de la salle de production, et non de la machine. Le premier est l'humidité. Pour la plupart des poudres alimentaires, le fait de maintenir la zone de production à une humidité relative comprise entre 40% et 55% permet de limiter suffisamment l’agglomération par hygroscopie pour qu’elle reste gérable. Les produits fortement hygroscopiques nécessitent également des couvercles de trémie hermétiques et un air d’alimentation déshumidifié. Les semaines d’été méritent une série de contrôles supplémentaires, car une machine qui fonctionnait correctement en mars peut commencer à présenter des problèmes en juillet sans qu’aucun autre paramètre n’ait changé.
Le deuxième chiffre correspond au niveau de la trémie. Veillez à ce que la trémie soit remplie à un niveau compris entre environ 40% et 70% pendant la production, grâce à un capteur de niveau qui assure la régulation de l'alimentateur de remplissage (Machines d'emballage Uniflow, 2026). Ces deux extrêmes posent problème : une trémie pleine compacte la poudre à l'entrée, tandis qu'une trémie presque vide assure une alimentation irrégulière et risque de provoquer la formation de ponts partiels. Une pression de tête constante permet à la vis sans fin d'exercer une prise régulière, ce qui se traduit ensuite par des poids de remplissage plus stables.
Entre deux lots, le nettoyage constitue en réalité une mesure de prévention déguisée. Les résidus qui restent sur les parois de la trémie et les spires de la vis sans fin constituent le germe de la formation d’arcs lors du cycle suivant. Un démontage complet et un nettoyage minutieux doivent être effectués à chaque changement de production, en accordant une attention particulière à la zone de sortie. Les opérations qui traitent de nombreuses références sur une même machine sont les plus exposées à ce risque, car les changements de production y sont fréquents de par leur nature même.
Liste de contrôle quotidienne pour la prévention de la formation de ponts
- Maintenir l'humidité relative de la pièce entre 40 et 55% ; les poudres fortement hygroscopiques bénéficient également de couvercles d'trémie hermétiques et d'un air d'alimentation déshumidifié.
- Veillez à ce que la trémie 40-70% reste pleine, grâce à un capteur de niveau qui déclenche la boucle de remplissage.
- Démontage complet et nettoyage à chaque changement ; gratter la zone de sortie pour la nettoyer.
- Adaptez la vitesse de la vis d'alimentation à celle de la vis de dosage.
- Définir les responsabilités concernant l'humidité de rinçage des boîtes et les conditions climatiques ambiantes avant la mise en service.
Derrière cette liste de contrôle se cache une remarque essentielle : le rinçage des canettes vides introduit de l'eau et de l'humidité, le climat ambiant relève de la responsabilité de quelqu'un, et les cadences d'alimentation doivent être harmonisées. Déterminer à qui incombe la responsabilité de chacun de ces éléments relève de la mise en service, et il est bien moins coûteux de se poser la question avant de passer commande qu'après. C'est précisément à cela que sert la liste de questions suivante.
Vérifiez les spécifications avant d'acheter : l'appel d'offres anti-pontage et le test d'acceptation
Tous les éléments mentionnés ci-dessus font l'objet d'une version commerciale. Chaque choix matériel qui détermine si un pontage de poudre peut se produire (angle du cône, portée de l'agitateur, dimension de la sortie, contrôle de niveau, finition de surface) est défini dès la phase de conception. C'est donc au stade de la demande de renseignements que le coût de prévention des pontages est le plus faible, et l'appel d'offres est le document le plus approprié pour traiter cette question.
Les six éléments que doit comporter votre appel d'offres
Formulez votre demande en s'articulant autour de six points. Premièrement, l'agitation : précisez le type d'agitation et exigez qu'elle atteigne la zone d'entrée de la vis sans fin, et non qu'elle se limite à remuer la moitié supérieure du cône. Deuxièmement, l'angle du cône : décrivez au fournisseur le comportement de votre poudre et demandez-lui quel angle et quelle sortie sa conception prévoit pour celle-ci. Troisièmement, le contrôle de niveau : un capteur de niveau avec un système de remplissage en boucle fermée, afin que la plage de 40% à 70% se maintienne d'elle-même. Quatrièmement, la précision et le débit : exigez que la tolérance de dosage soit garantie avec une stabilité du débit, et non pas lors d’essais en laboratoire avec une poudre facile à traiter. Cinquièmement, les surfaces de contact : qualité des matériaux, finition interne et traitement des soudures ne laissant aucun rebord. Sixièmement, la conception pour le changement de produit : un démontage sans outil afin que la procédure de nettoyage décrite dans la section précédente puisse effectivement être mise en œuvre.
L'appel d'offres anti-pontage, en six lignes
- Système d'agitation assurant une couverture optimale de la zone d'entrée de la vis sans fin.
- L'angle du cône et la section de sortie sont adaptés à votre poudre, et non aux valeurs par défaut du catalogue.
- Capteur de niveau avec remplissage en boucle fermée.
- Tolérance de dosage garantie, ainsi qu'une stabilité du débit.
- Nature du matériau en contact, finition interne et traitement des soudures.
- Démontage sans outil pour le nettoyage lors du changement de production.
À titre indicatif, voici quelques éléments à prendre en compte : certains fabricants indiquent une précision de dosage nominale de ±1 g et fabriquent les pièces en contact avec le produit à partir d'acier inoxydable 304 ou 316 de qualité alimentaire, d'une épaisseur de 2 mm (Levapack, 2026). Ces mêmes fabricants soumettent chaque machine à plus de 100 cycles d'essai consécutifs avant son expédition, avec en conclusion un essai à vide de 48 heures et une vidéo de l'essai. C'est ce niveau de précision dans les informations fournies qui constitue une bonne réponse à cet appel d'offres, quel que soit le fournisseur auprès duquel vous vous approvisionnez.
Tests de réception : votre poudre, vos chiffres
Une démonstration avec la poudre standard du fournisseur prouve que la machine fonctionne avec cette poudre. La réception implique un cycle de production en continu avec votre propre poudre, à votre poids de remplissage, dans votre récipient. Au cours de ce cycle, trois chiffres sont déterminants : le nombre d’événements de pontage, le temps nécessaire à la résolution de chacun d’entre eux et l’ampleur de la dérive du poids de remplissage. Demandez le protocole d’essai par écrit ainsi qu’une vidéo des cycles de production, afin que les résultats soient conservés au-delà du cycle de vente.
La seule clause qu'il convient de retenir
Le fournisseur doit soumettre votre poudre à un test en continu, puis vous communiquer par écrit le nombre de ponts, le temps de clarification et les valeurs de dérive de poids.
01
Nombre de ponts
les virages pendant la course
02
Heure de clôture
minutes pour rétablir le débit
03
Dérive de poids
écart par rapport au poids de remplissage
Rénovation ou remplacement : l'ordre de priorité
Lorsqu’une machine en service fait l’objet d’un diagnostic, procédez par ordre de priorité. Commencez par les paramètres quotidiens, car la correction de l’humidité et du niveau ne coûte pratiquement rien. Passez ensuite aux modifications géométriques : inserts coniques plus raides, agitateur plus long, angles arrondis. Ce n’est qu’ensuite qu’il convient d’envisager une autre machine. La mise à niveau est une solution réellement viable, et les prestataires sur le terrain font état de cas où cela a été le cas. Il faut toutefois replacer leurs chiffres dans leur contexte : une ligne de production de poudre protéinée a par exemple enregistré entre 3 et 5 incidents de pontage par équipe, avec une variation de précision de ±1,81 TP3T avant la mise à niveau (Machines d'emballage Uniflow, 2026). Après la mise à niveau, le système a fonctionné avec un nombre d'événements quasi nul, avec des valeurs comprises entre ±0,31 TP3T et ±0,41 TP3T. C'est utile, mais cela revient aussi à reconnaître ce que l'acheteur a dû endurer au départ. Lors d'un nouvel achat, l'appel d'offres en six points, associé au test de réception, permet au contraire de payer ces « frais de formation » à l'avance.
L'aspect commercial du « flow »
Les calculs de production sont impitoyables dès lors que l’on multiplie les chiffres mentionnés plus haut dans cette page. Un pont complet prend entre 30 et 60 minutes ; un pont partiel fait dériver les poids au-delà de ±2%. L’un ou l’autre, à raison de quelques fois par semaine, grignote discrètement la marge promise par le prix bas de la machine. Une machine “ bon marché ” qui est ensuite rafistolée à coups de vibrateurs et de marteaux s’avère rarement bon marché en fin d’année.
C'est pourquoi la clause d'acceptation sert de filtre pour les fournisseurs et ne se résume pas à un simple script de test. Un fournisseur qui accepte de tester votre poudre, qui partage les protocoles de test de son usine et qui valide les résultats par écrit évalue honnêtement le risque lié au prix. Un fournisseur qui se contente d'indiquer une vitesse nominale en se basant sur une poudre de catalogue vous vend le privilège de devenir son cas d'étude de mise à niveau.
Pour les revendeurs et les intégrateurs de systèmes, cette logique va encore plus loin. Lorsqu’un client demande si son mélange protéiné s’intégrera dans la ligne proposée, le revendeur qui répond en évoquant l’angle de déversement, la portée d’agitation et le contrôle de niveau vend un concept. Celui qui se contente de présenter une brochure vend une simple machine. Les questions posées sur cette page, formulées à voix haute et dès le début, font toute la différence.
Si vous souhaitez que la géométrie de la trémie, le système d'agitation et le contrôle du niveau soient adaptés dès le départ à votre propre poudre, Levapack fabrique des machines de remplissage de poudre sur mesure et réalise une vidéo de test après chaque cycle de réception.
Effectuez le test de réception sur votre poudre
La géométrie de la trémie, la portée de l'agitation et le contrôle du niveau sont adaptés à votre poudre et validés par une vidéo de test avant l'expédition de la machine.
Obtenez un devis adapté à votre poudreRéférences
- Uniflow Packaging Machinery. “ La formation de ponts de poudre dans les doseuses à vis sans fin : 8 causes profondes et solutions éprouvées sur le terrain ”. 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “ Comment remédier à un débit trop lent sur un convoyeur à vis ? ” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Processing Magazine (Hapman). “ Comprendre les phénomènes de ratholing et de bridging dans l'alimentation en poudre en vrac ”. 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “ Surmonter les problèmes de formation de ponts de poudre grâce à la fluidisation. ” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL