
Ostatnią linią obrony między produktem a degradacją środowiska jest integralność metalowego opakowania. Proces zgrzewania w produkcji przemysłowej żywności i napojów to nie tylko mechaniczne zamknięcie, ale także zadanie wymagające wysokiej precyzji inżynieryjnej. Aby zrozumieć, w jaki sposób zgrzewane są puszki blaszane, należy przyjrzeć się analizie zmian strukturalnych metalu oraz złożonym urządzeniom, które wykonują tę operację z dużą prędkością. Dla producentów i inżynierów wybór odpowiedniej techniki zgrzewania ma ogromne znaczenie dla zapewnienia trwałości produktu, zapobiegania utlenianiu oraz ochrony przed zanieczyszczeniami.
Zasady działania zamknięć puszek: podwójne zgrzewy
Ten podwójny szew jest najpewniejszym sposobem uszczelnienia okrągłego metalowego pojemnika. Podwójne zgrzewanie opiera się na mechanicznym połączeniu korpusu puszki z pokrywką (lub dnem), w przeciwieństwie do zgrzewania lub klejenia. W ten sposób powstaje pięciowarstwowa struktura metalowa, która wraz z masą uszczelniającą tworzy hermetyczne, szczelne zamknięcie. Technologia podwójnego zgrzewania stanowi międzynarodowy standard w przypadku aluminiowych puszek ciśnieniowych i puszek blaszanych o długim terminie przydatności do spożycia, ponieważ jest w stanie wytrzymać znaczne wahania ciśnienia wewnętrznego i zewnętrznego.
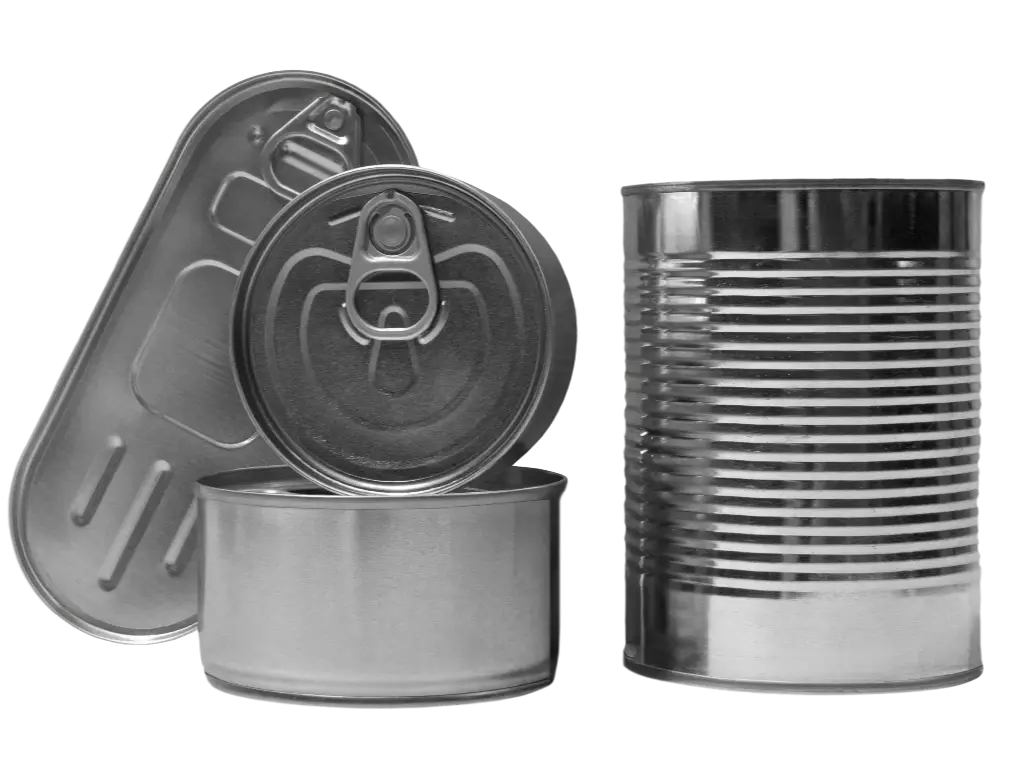
Pierwsza operacja: formowanie haczyków łączących
Pierwszy wałek rozpoczyna proces zgrzewania. Po umieszczeniu korpusu puszki i jej pokrywy na płycie podstawowej zgrzewarki pierwszy wałek roboczy zbliża się do obracającej się puszki. Wałek ten ma głęboki i wąski profil. Służy on głównie do zaginania krawędzi pokrywy (zagłębienia pokrywy) pod kołnierzem puszki.
Pod wpływem nacisku wałka materiał pokrywy zagina się do wewnątrz, tworząc tzw. haczyk pokrywy. Jednocześnie kołnierz korpusu puszki jest dociskany w dół, tworząc haczyk korpusu. Na końcu tego etapu oba elementy są luźno ze sobą połączone. Haczyki są zagięte, ale uszczelnienie nie jest hermetyczne. Ten etap ma kluczowe znaczenie; w przeciwnym razie podczas etapu spłaszczania nie powstanie bezpieczne połączenie, ponieważ haczyki nie zostaną prawidłowo uformowane.
Drugi etap: Wygładzanie i dokręcanie uszczelki
Po zakończeniu pracy pierwszego walca roboczego drugi walec roboczy przejmuje szew. Profil tego walca jest bardziej płaski i płytszy niż w przypadku pierwszego. Ma to na celu ściśnięcie luźno zazębiających się haczyków w zwartą, gazoszczelną strukturę.
W tym etapie wałek zgrzewa warstwy metalu. To ściskanie powoduje, że masa uszczelniająca – substancja przypominająca uszczelkę, nałożona wcześniej na wewnętrzną stronę pokrywy – uszczelnia wszelkie mikroskopijne szczeliny między zagięciami metalu. W rezultacie powstaje pięciowarstwowa powłoka metalowa, która nie przepuszcza bakterii, tlenu ani wilgoci. Skuteczne wykonanie tej operacji zapewni określoną grubość i wysokość spoiny, które muszą mieścić się w ścisłych tolerancjach przemysłowych, aby produkt mógł zostać uznany za bezpieczny do dystrybucji na rynku.
Przebieg procesu uszczelniania krok po kroku
Samo zgrzewanie stanowi jedynie jeden z elementów skoordynowanego procesu pracy zgrzewarki do puszek w profesjonalnym środowisku przemysłu puszkarskiego. Zautomatyzowane linie pakujące zapewniają, że każda puszka jest przygotowywana, poddawana odpowiedniej obróbce i zgrzewana w kontrolowanych warunkach, co pozwala zmaksymalizować okres przydatności do spożycia oraz wydajność produkcji.
- Zamknięcie (zgrzewanie): Napełnione puszki są transportowane przenośnikiem do podajnika pokrywek. Ramię mechaniczne lub podajnik grawitacyjny umieszcza pokrywkę na korpusie puszki we właściwym miejscu. W większości systemów o dużej prędkości można zastosować “zaciskarkę”, która luźno mocuje pokrywkę do puszki, aby zapobiec wyciekaniu zawartości podczas przechodzenia pojemnika przez stację zgrzewania.
- Płukanie gazem (opcjonalnie): Płukanie gazem stosuje się w przypadku produktów wrażliwych na działanie tlenu, np. preparatów dla niemowląt, kawy lub orzechów, tuż przed ostatecznym zamknięciem opakowania. System usuwa powietrze w komorze próżniowej lub komorze zgrzewającej. Pozwala to obniżyć zawartość tlenu do poziomu poniżej 3 procent, co znacznie spowalnia proces utleniania tłuszczów i olejów oraz wydłuża okres przydatności produktu do spożycia.
- Zszywanie: Płytka podnosząca podnosi puszkę i dociska ją do uchwytu zgrzewającego. Uchwyt ten pełni rolę wewnętrznego kowadła, które utrzymuje pokrywkę w odpowiednim położeniu podczas wykonywania przez rolki pierwszej i drugiej z wyżej wymienionych operacji. W systemach obrotowych proces ten zachodzi w trakcie przemieszczania się puszki, co umożliwia produkcję ciągłą.
- Wypis: Gdy druga rolka robocza cofa się, płyta podnosząca opada, a szczelnie zamknięta puszka jest przesuwana na przenośnik wyładowczy. W tym miejscu puszki mogą zostać umyte w stacji myjącej w celu usunięcia z ich zewnętrznej powierzchni wszelkich pozostałości produktu przed przejściem do etykietowania lub pakowania wtórnego.
Niezbędny sprzęt: rodzaje zgrzewarek do puszek
Wybór maszyna do zamykania puszek zależy od wielkości produkcji, rodzaju opakowania oraz właściwości fizycznych pakowanego produktu.
- Maszyny do zgrzewania obrotowego: Są to podstawowe urządzenia wykorzystywane w produkcji przemysłowej na dużą skalę. Do obrotowej karuzeli zamocowanych jest kilka głowic zgrzewających. W miarę obracania się karuzeli każda z głowic wykonuje operację zgrzewania na jednej puszce. Konstrukcja ta pozwala na pracę z prędkością od 50 do ponad 2 000 puszek na minutę. Zgrzewarki obrotowe zapewniają najwyższy stopień jednolitości i są niezbędne w dużych zakładach produkujących żywność i napoje.
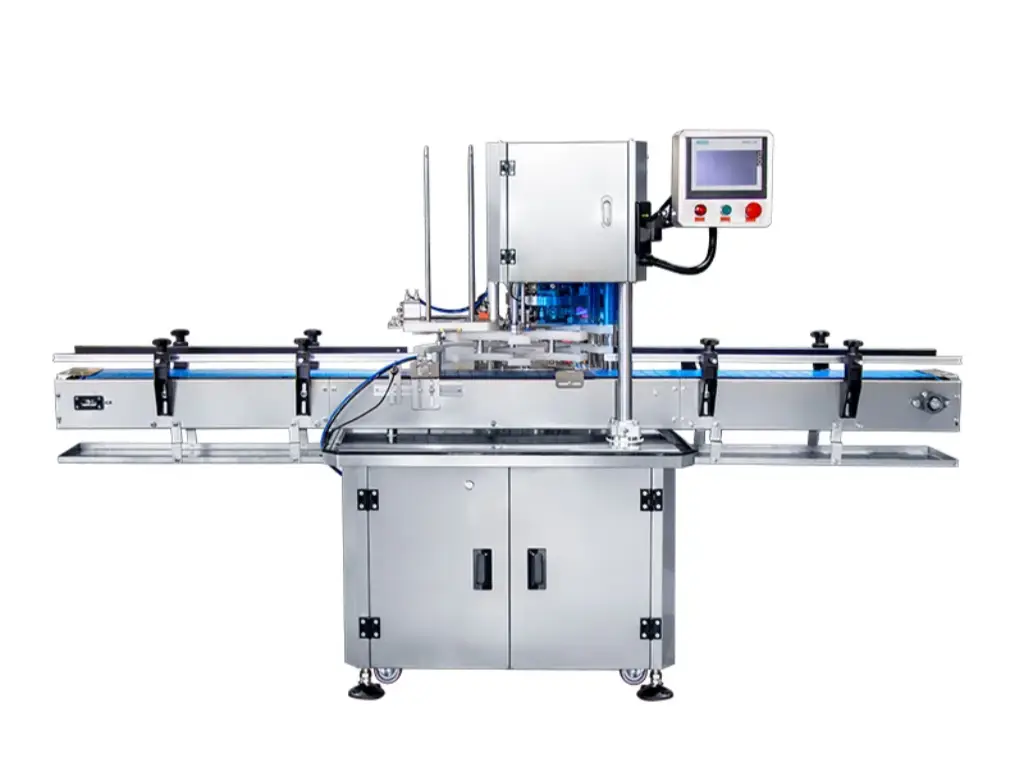
- Maszyny do zgrzewania liniowego: Zgrzewarki liniowe różnią się od systemów obrotowych, a puszki są przetwarzane w linii prostej. Zazwyczaj działają one wolniej niż karuzele obrotowe, ale można je wbudować w niektóre rodzaje linii rozlewniczych i są powszechnie stosowane w przypadku specjalnych pojemników lub produkcji o średniej wielkości.
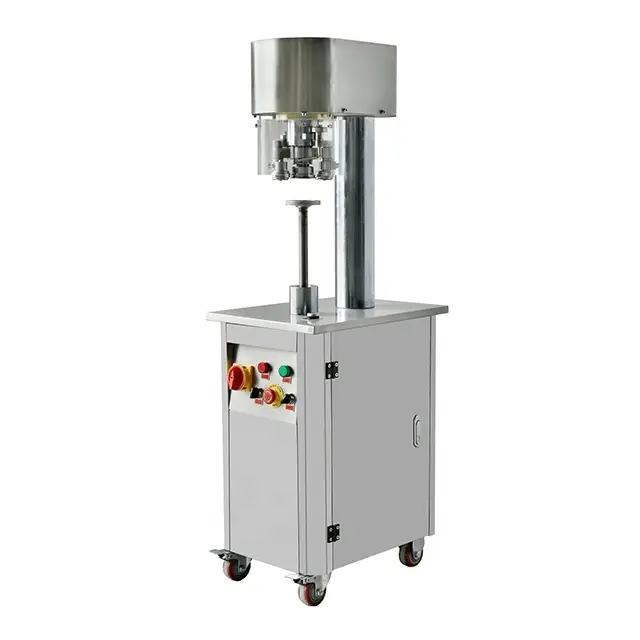
- Półautomatyczne maszyny do zgrzewania: W maszynach tych operator ręcznie umieszcza korpus puszki i pokrywkę w komorze zgrzewającej. Po uruchomieniu maszyny przez operatora (zazwyczaj za pomocą pedału nożnego lub dwóch przycisków) rolki automatycznie powtarzają cykl. Maszyny te najlepiej sprawdzają się w laboratoriach, zakładach pilotażowych lub u małych producentów rzemieślniczych, którzy nie potrzebują szybkiej automatyzacji.
Alternatywne technologie uszczelniania opakowań metalowych
Chociaż najpopularniejszym rozwiązaniem jest podwójny zgrzew, ze względu na właściwości materiałów i wymagania dotyczące produktu konieczne jest stosowanie alternatywnych technik zgrzewania. Poniższa tabela przedstawia porównanie popularnych przemysłowych alternatyw dla podwójnego zgrzewu:
| Metoda uszczelniania | Główny mechanizm | Typowe zastosowania | Główna zaleta |
| Szwy spawane | Zgrzewanie oporowe połączenia bocznego | Trzyczęściowe korpusy puszek blaszanych | Wyjątkowa wytrzymałość konstrukcyjna |
| Spoiny cementowe | Klej organiczny lub klej topliwy | Puszki na oleje przemysłowe, puszki na produkty suche | Chroni litografię zewnętrzną |
| Zgrzewanie | Zgrzewanie termiczne wkładek foliowych/plastikowych | Mleko w proszku, pojemniki na przekąski | Łatwo otwieralny, zdzieralny interfejs |
| Zgrzewanie zaciskowe | Jednokrotna kompresja mechaniczna | Puszki z farbą, puszki z pokrywką zaciskową | Z możliwością ponownego zamknięcia, do wielokrotnego użytku |
| Aerozol Zaciskanie | Rozszerzenie zaworu wewnętrznego lub zewnętrznego | Lakier do włosów, puszki z farbą w sprayu | Wytrzymuje wysokie ciśnienie wewnętrzne |
| Spawanie odśrodkowe | Fuzja termiczna wywołana tarciem | Wytrzymałe pojemniki przemysłowe | Trwałe wiązanie na poziomie molekularnym |
Wykrywanie typowych wad w uszczelnianiu puszek
Aby zapewnić hermetyczne zamknięcie, konieczne jest monitorowanie wydajności zgrzewarki. Niewielkie odchylenia mechaniczne w zgrzewarce do puszek mogą powodować poważne uchybienia w zakresie bezpieczeństwa żywności. Zadaniem zespołów kontroli jakości jest wykrywanie tych wady.
Fałszywy szew jest to sytuacja, w której hak pokrywy i hak korpusu nie zazębiają się, mimo że z zewnątrz wydają się być połączone. Jest to zazwyczaj spowodowane wygiętym kołnierzem puszki lub nieprawidłowym ustawieniem pierwszej rolki. Haki nie są złożone razem, w związku z czym uszczelnienie nie ma integralności strukturalnej i będzie przeciekać pod ciśnieniem.
Ostre szwy i przejścia są to wady polegające na ściśnięciu lub pęknięciu metalu w górnej części spoiny. Zazwyczaj oznacza to, że uchwyt do zgrzewania jest ustawiony zbyt nisko lub że rolki dociskają zbyt mocno. Wady te mogą powodować mikroprzecieki, które są na tyle małe, że nie da się ich od razu wykryć, ale na tyle duże, że umożliwiają przedostanie się zanieczyszczeń do puszki podczas procesu chłodzenia po sterylizacji.
Kolejnym problemem jest Opadanie, w którym niewielka część spoiny znajduje się poniżej standardowej linii spoiny. Zazwyczaj ma to miejsce na styku szwu bocznego puszki trzyczęściowej z pokrywką. O ile maszyna do zgrzewania nie zostanie zmodyfikowana tak, aby uwzględnić dodatkową grubość spoiny szwu bocznego, materiał będzie się gromadził, co wpłynie na wewnętrzne ciśnienie próżniowe oraz integralność strukturalną.
Wybór odpowiedniej zgrzewarki do linii produkcyjnej
Wybierając przemysłową maszynę do zgrzewania, należy obiektywnie ocenić swoje wymagania produkcyjne oraz przyszłe plany rozwoju. W poniższej tabeli przedstawiono kluczowe kwestie techniczne i operacyjne, które należy wziąć pod uwagę podczas procesu zakupu:
| Czynnik kluczowy | Kwestie techniczne | Wpływ na produkcję |
| Cel Wynik (CPM) | Tryb ręczny/półautomatyczny: 10–30 puszek na minutę (CPM). Tryb automatyczny liniowy: 30–60 CPM. Tryb obrotowy o dużej prędkości: 100–500+ CPM. | Określa wymagany poziom automatyzacji oraz ogólny zwrot z inwestycji (ROI) w oparciu o koszty pracy. |
| Materiał Kompatybilność | Metal: blacha białej blachy lub aluminium. Materiały niemetalowe: puszki z papieru kompozytowego lub PET. Rodzaje zamknięć: standardowe zamknięcia, EOE (Easy Open Ends) lub folie odrywane. | Ma to wpływ na dobór profili rolek zgrzewających oraz wymagane ustawienia nacisku, aby uniknąć zgniecenia delikatnych ścianek. |
| Kontrola warunków atmosferycznych | Standardowe pakowanie: Pakowanie w atmosferze powietrza dla produktów suchych. Pakowanie próżniowe: Usuwanie powietrza w celu zapewnienia trwałości produktu podczas przechowywania. MAP: Przepłukiwanie azotem w celu uzyskania zawartości tlenu resztkowego poniżej 3%. | Ma bezpośredni wpływ na okres przydatności do spożycia, profil smakowy oraz wartości odżywcze produktów wrażliwych, takich jak mleko w proszku czy kawa. |
| Wymiary kontenera | Zakres średnic: od 50 mm do 150 mm+. Zakres wysokości: od płytkich puszek po tuńczyka po wysokie puszki typu #10. | Maszyny należy oceniać pod kątem “elastyczności przestawiania” – czyli tego, jak szybko można dostosować zgrzewarkę do różnych rozmiarów. |
| Możliwości integracyjne | Wersja wolnostojąca: ręczne podawanie. Wersja wbudowana: integracja z maszynami do napełniania, etykieciarkami i systemami dozowania azotu. | Gwarantuje, że maszyna do zgrzewania nie stanie się wąskim gardłem w w pełni zautomatyzowanej linii produkcyjnej typu “pod klucz”. |
Jako wyspecjalizowany producent, Levapack oferuje zaawansowane rozwiązania w zakresie zgrzewania puszek, zaprojektowane z myślą o precyzji i niezawodności przy produkcji na dużą skalę. Nasza oferta obejmuje produkty od maszyna do pakowania próżniowego z podciśnieniem dla produktów spożywczych gotowych do podgrzania w retorcie do Maszyna do zamykania puszek próżniowo z napełnianiem azotem, która dzięki zaawansowanemu procesowi przepłukiwania azotem pozwala osiągnąć poziom tlenu resztkowego poniżej 3%. Każda maszyna jest zbudowana z elementów obrabianych na maszynach CNC z dokładnością do 2 μm oraz najwyższej klasy elektroniki firm Siemens i Delta, co gwarantuje długotrwałą stabilność działania. Niezależnie od tego, czy potrzebujesz niestandardowych form zgrzewających do opakowań o nietypowych wymiarach, czy też systemów wielorolkowych do szczelnego zgrzewania opakowań metalowych, PET lub papierowych, Levapack oferuje dostosowane do indywidualnych potrzeb, modułowe rozwiązania. Dzięki 16-miesięcznej gwarancji i szybkiej, 7-dniowej dostawie standardowych modeli umożliwiamy małym i średnim przedsiębiorstwom osiągnięcie wydajności na poziomie przemysłowym oraz zapewnienie najwyższej świeżości produktów.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL