
Podwójne zgrzewanie to nie tylko sposób zamknięcia opakowania w przemyśle konserwowym – to najważniejsza bariera oddzielająca produkt od otoczenia zewnętrznego. W przypadku producentów żywności, napojów i wyrobów przemysłowych integralność tego zgrzewu decyduje o trwałości produktu, jego bezpieczeństwie oraz reputacji marki.
Niemniej jednak większość kierowników ds. kontroli jakości i inżynierów linii produkcyjnych podchodzi do kwestii kontroli podwójnych szwów z perspektywy reaktywnej. Poświęcają oni wiele uwagi wadom podwójnych szwów — rejestrują pomiary, odnotowują usterki i wycofują produkt z obrotu. Pomiary nie są rozwiązaniem, choć stanowią istotną część procesu kontroli jakości.
Aby osiągnąć zerową liczbę wad, należy zmienić podejście do kontroli, skupiając się na optymalizacji. Dane z kontroli podwójnego zgrzewu to nie tylko ocena typu „zaliczone/niezaliczone”, ale raport diagnostyczny dotyczący stanu technicznego zgrzewarki. Każda zmiana grubości zgrzewu, nakładki lub długości zaczepu korpusu stanowi bezpośrednią wskazówkę, że należy wymienić konkretną część mechaniczną, rolkę, podnośnik lub uchwyt zgrzewający.
Niniejszy przewodnik jest skierowany do kierowników produkcji i inżynierów, którzy pragną wypełnić lukę między danymi z kontroli szwów a mechaniką maszyn. Przyjrzymy się sposobowi przekształcania pomiarów jakości produktów w możliwe do wdrożenia zmiany mechaniczne, dzięki czemu Państwa linia produkcyjna będzie działać precyzyjnie i wydajnie.
Podstawowa definicja podwójnego szwu
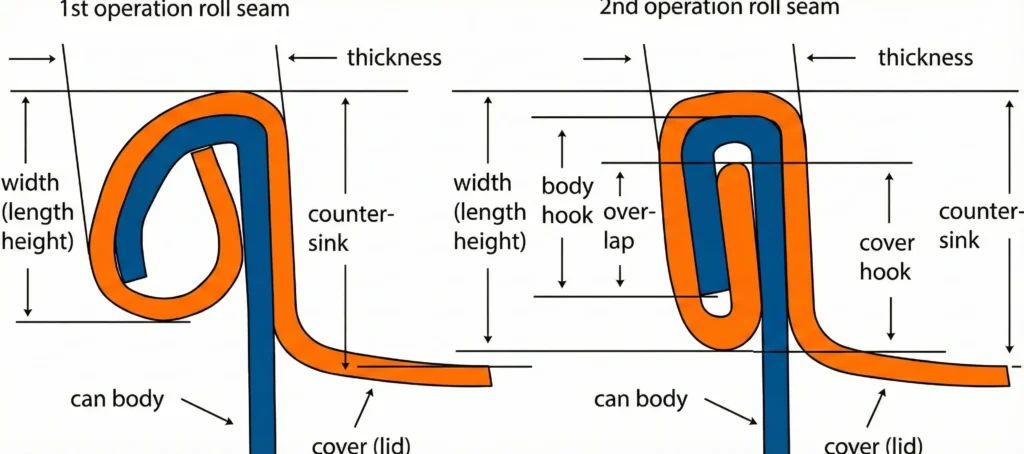
Podwójny szew jest to hermetyczne zamknięcie powstałe w wyniku mechanicznego połączenia pięciu warstw metalu. Warstwy te to trzy warstwy końcówek puszki (pokrywki) oraz dwie warstwy korpusu puszki. Zasadniczo elementy te muszą być prawidłowo zagięte, aby zapobiec wyciekaniu.
Proces zgrzewania przebiega w dwóch etapach. W pierwszym etapie tworzy się wstępną strukturę poprzez owinięcie haczyka pokrywy wokół haczyka korpusu. W drugim etapie warstwy te są dociskane do siebie, tworząc gazoszczelne połączenie. To właśnie to mechaniczne zazębianie się warstw należy zrozumieć, aby zdiagnozować uszkodzenie zgrzewu. Jeśli fizyczne nałożenie się tych pięciu warstw okaże się niewystarczające lub połączenie utworzone w drugim etapie będzie zbyt luźne, w rezultacie powstanie nieszczelny podwójny zgrzew.
Jak przeprowadzić kontrolę: metody wizualne a metody niszczące
Kontrola jakości musi przebiegać w dwóch etapach: po pierwsze, należy przeprowadzać regularne nieniszczące kontrole wizualne w celu wykrycia poważnych uszkodzeń, a po drugie – okresowe badania niszczące mające na celu sprawdzenie integralności wewnętrznej przy użyciu specjalistycznego sprzętu do kontroli spoin.
- Kontrola wzrokowa (nieniszcząca)
Częstotliwość: Co 15–30 minut na stanowisku zgrzewania.
Cel: W celu wczesnego wykrywania poważnych awarii maszyn lub “odchylenia”, zanim osiągną one stan krytyczny.
Operatorzy powinni fizycznie obrócić puszkę i dotknąć jej szwu. Należy zwrócić uwagę na:
- Droop: Płynne przejście szwu w dół w miejscu skrzyżowania.
- Vee: Wyraźne wybrzuszenie w kształcie litery “V”, często wskazujące na luźny szew z pierwszej operacji.
- Ostre szwy: Ostre krawędzie na górnej krawędzi korpusu puszki wewnątrz górnej części zgrzewu (wskazuje na problemy z uchwytem).
- Traktory zrywkowe/do transportu drewna: Ślady wskazujące, że puszka przesunęła się podczas podwójnego zgrzewania.
- Kontrola rozbiórkowa (niszcząca)
Częstotliwość: Na początku zmiany (pierwsza zmiana), podczas zmiany zmianowej oraz co 4 godziny.
Cel: W celu pomiaru elementów wewnętrznego podwójnego szwu oraz stopnia szczelności.
Procedura:
- Podział na sekcje: Za pomocą specjalnej piły do szwów należy wyciąć przekrój poprzeczny szwu. Umożliwi to umieszczenie puszki na urządzeniu do kontroli szwów puszek w celu zmierzenia stopnia zachodzenia, zaczepu korpusu oraz zaczepu pokrywy.
- Zdejmowanie powłoki: Za pomocą narzędzia do zdejmowania szwów (lub szczypiec) zdejmij resztki haczyka pokrywki z korpusu puszki.
- Ocena szczelności: Sprawdź wnętrze zaczepu korpusu puszki oraz zaczep zdjętej pokrywy. Zauważysz, że w miejscach połączeń pozostały pewne fałdy. Wyraźny ślad połączenia jest często dobrym znakiem.
- Brak zmarszczek (100% – napięcie): Idealne (a nawet zbyt napięte).
- Niewielkie zmarszczki (90% – napięcie): Normalny objaw wskazujący na odpowiednie napięcie.
- Głębokie zmarszczki sięgające aż do dołu (Luźne): NIEUDANE.
Powiązanie wskaźników kontroli z mechaniką maszyn do zgrzewania
Skoro już masz pomiary, jak z nich skorzystać?
Szwy powinny mieścić się w określonym zakresie tolerancji, aby spełniały wymogi regulacyjne, takie jak przepisy FDA (21 CFR 113), lub normy branżowe, takie jak ISBT. Jednak samo wykrycie wartości wykraczającej poza specyfikację to jeszcze nie wszystko. Trzeba wiedzieć, jaką śrubę należy dokręcić.
W poniższej tabeli kluczowe normy branżowe (strefy bezpieczeństwa) zostały bezpośrednio przyporządkowane do elementów maszyny, które je kontrolują. Stanowi to główną podstawę diagnostyczną w zakresie jakości podwójnego szwu.
| Parametry i strefa bezpieczeństwa (standardowa) | Definicja i dlaczego ma to znaczenie | Element sterujący maszyny |
| Haczyk do ciała(Specyfikacja ± 0,15 mm) | Def: Kołnierz wygięty w dół. Stopień ważności: Niezbędny do stworzenia struktury blokującej. | Pierwsza partia produkcyjna (Wysokość i głębokość rowka). |
| Nakładanie się(> 1,0 mm / 0,040″) | Def: Odległość między haczykami. Stopień ważności: Główna bariera chroniąca przed przedostawaniem się bakterii (Leakers). | Ciśnienie w walcu drugiej operacji i podnośniku (główne) Ma na to również wpływ geometria 1. operacji. |
| Ucisk(> 75% – 80%) | Def: Brak zagięć na zaczepie okładki. Stopień ważności: Gwarantuje, że masa uszczelniająca wypełnia puste przestrzenie. | Profil walca drugiej operacji (Ustawienie szczelności i nacisk sprężyny). |
| Pogłębienie(Specyfikacja ± 0,15 mm) | Def: Głębokość od górnej krawędzi szwu do dna pokrywy. Stopień ważności: Wpływa na wytrzymałość szwu i odporność na ciśnienie. | Wysokość i ustawienie tulei (oraz stabilność sprężyny podnośnika). |
| Haczyk do okładki (Specyfikacja ± 0,15 mm) | Def: Krawędź pokrywy wygięta do góry. Stopień ważności: W połączeniu z haczykiem do ciała pozwala uzyskać efekt nakładania się. | Pierwsza partia produkcyjna (Wchodzi w interakcję z Chuckiem) |
Pierwsza operacja: Formowanie haczyków (haczyk główny i haczyk osłonowy)
Podwójny szew opiera się na pierwszej operacji. To ona decyduje o tym, ile materiału pozostaje do wykorzystania przy ostatecznym uszczelnieniu. W szczególności tworzy ona haczyk korpusu i haczyk pokrywy. Są to dwie metalowe konstrukcje, które ostatecznie będą musiały się ze sobą połączyć. Dobrze wykonany szew w pierwszej operacji ma kluczowe znaczenie – jeśli na tym etapie elementy te będą zbyt krótkie lub zdeformowane, druga operacja nie pozwoli na uratowanie puszki.
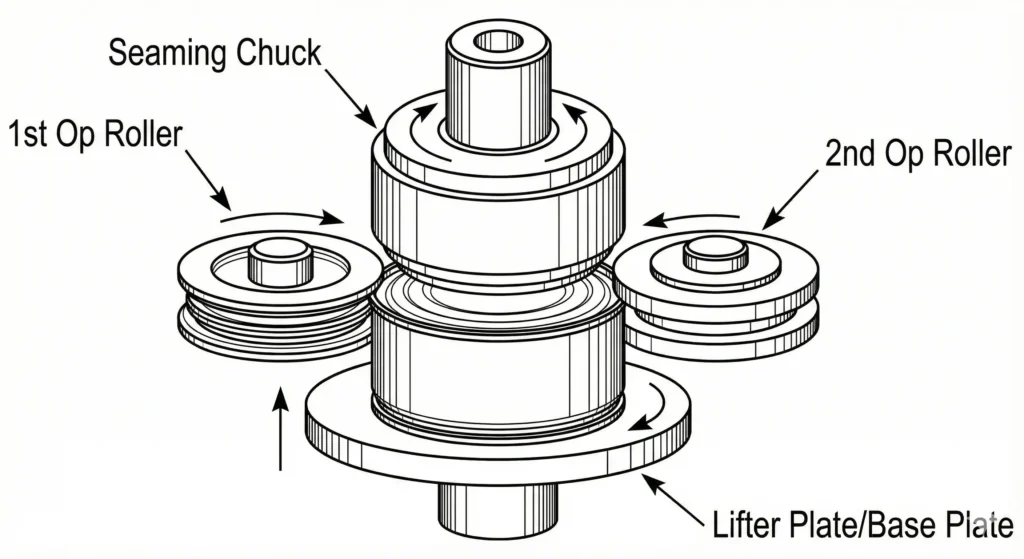
Haczyki te powstają wyłącznie podczas pierwszej operacji walcowania. Walec wtłacza zawinięcie pokrywy pod krawędź kołnierza korpusu puszki. Ilość wygiętego materiału zależy od głębokości walca w stosunku do uchwytu (wysokości sworznia) oraz od profilu rowka walca.
Jeśli działanie haka Body Hook nie jest stabilne, nie należy sprawdzać rolki drugiej operacji. Należy sprawdzić rolkę pierwszej operacji. Czy rolka chwieje się z powodu zużycia łożyska? Czy krzywka napędowa rolki wywiera równomierny nacisk?
Drugi etap: wykonanie uszczelnienia (nakładanie i szczelność)
Haczyki są luźne po uformowaniu. Druga operacja decyduje o stopniu zachodzenia (rzeczywistej odległości uszczelniającej) oraz szczelności spoiny (stopniu ściśnięcia masy uszczelniającej). Stopnia zachodzenia nie da się zmierzyć bezpośrednio bez rozcięcia puszki, ale oblicza się go na podstawie długości haczyków i grubości spoiny. Szczelność określa się poprzez odklejenie spoiny i sprawdzenie, czy na haczyku pokrywy widoczne są jakieś zmarszczki.
Odpowiada za to druga rolka robocza. Profil tej rolki jest bardziej płaski niż profil pierwszej. Jej zadaniem jest wygładzenie fałd powstałych w pierwszym etapie, aby uzyskać szczelny szew.
Jednym z popełnianych błędów jest wywieranie w tym przypadku niewłaściwego nacisku w celu uszczelnienia wycieku. Nadmierny nacisk może spowodować nadmierne rozciągnięcie metalu, co doprowadzi do luźnego zgrzewu lub zmniejszenia zakładki (wada znana jako „wyprasowanie”). Celem jest odpowiednie ściśnięcie. Wymaga to stabilnej głowicy zgrzewającej. Gdy nacisk rolki zmienia się w wyniku nieefektywnego sterowania silnikiem, można zaobserwować nierównomierną szczelność w ramach jednej serii produkcyjnej.
Podstawy konstrukcyjne: pogłębienie i wysokość spoiny
Odległość między górną krawędzią spoiny a płaską powierzchnią pokrywy stanowi głębokość pogłębienia. Wymiar zewnętrzny w pionie to wysokość spoiny.
Wymiary te świadczą o stabilności pionowej maszyny. Kontrolują je uchwyt zgrzewający (głowica dociskowa) oraz podnośnik (płyta podstawowa).
Pokrywka jest utrzymywana przez uchwyt, a korpus puszki jest podnoszony przez podnośnik. Gdy sprężyna podnośnika jest zbyt słaba, puszka ślizga się lub spada podczas zgrzewania, co powoduje, że haczyk korpusu jest zbyt długi, a wysokość zgrzewu zbyt mała. Jeśli uchwyt nie jest idealnie wycentrowany na rolkach, pogłębienie będzie nierównomierne na całej średnicy.
Przewodnik po rozwiązywaniu problemów: Diagnozowanie usterek maszyn na podstawie danych z kontroli
Wada wykryta przez urządzenia kontrolne spowoduje zatrzymanie linii produkcyjnej. Im szybciej zidentyfikujesz przyczynę problemu, tym mniejsze będą koszty związane z przestojem. Poniżej przedstawiono schemat przekształcania danych dotyczących typowych wad w rozwiązania mechaniczne.
| Wykryto usterkę | Prawdopodobna przyczyna mechaniczna |
| Ostre złącze | Uchwyt jest ustawiony zbyt nisko lub jego krawędź jest zużyta. |
| Niski stopień nakładania się | Drugi walec roboczy jest poluzowany lub ciśnienie podnośnika jest zbyt niskie. |
| Fałszywy szew | Uszkodzony kołnierz lub luz łożyska (chwianie się). |
| Deadhead (skidder) | Ciśnienie podnośnika jest zbyt niskie lub uchwyt się ślizga. |
Korygowanie ostrych szwów poprzez regulację ustawienia uchwytu
W górnej części wewnętrznej krawędzi szwu wyczuwalna jest ostra krawędź. Stanowi to zagrożenie dla konsumenta i zazwyczaj powoduje przecięcie szwu, co prowadzi do natychmiastowego wycieku. Niemal zawsze jest to wina Chucka.
- Sprawdź wyrównanie w pionie: Uchwyt jest prawdopodobnie ustawiony zbyt nisko w stosunku do rolek. Powoduje to zbyt gwałtowne wyginanie się metalu nad krawędzią uchwytu. Należy zwiększyć ustawienie wysokości sworznia.
- Sprawdź stan zużycia: Sprawdź krawędź uchwytu. Jeśli krawędź jest wyszczerbiona lub nierównomiernie zużyta, spowoduje to nacięcie metalu.
Rozwiązanie problemu małego nakładania się za pomocą szczelności rolek
Obliczenia wskazują, że nakładka nie jest wystarczająca (mniej niż 1,0 mm lub inna wartość zgodna z obowiązującymi normami). Oznacza to, że haczyki nie wbijają się wystarczająco głęboko. Wymaga to wieloetapowej weryfikacji, często obejmującej sprawdzenie promienia haczyka pokrywy.
- Sprawdź ciśnienie w podnośniku: Gdy puszka zsuwa się w dół, nie tworzy się zaczep korpusowy. Należy zwiększyć napięcie sprężyny na płycie podstawy.
- Regulacja wałka drugiej operacji: Gdy haczyki nie nakładają się na siebie, ale są wystarczająco długie, drugi wałek roboczy nie może wcisnąć się wystarczająco głęboko. Należy dokręcić wałek, aby zapewnić widoczne wybrzuszenie powstałe pod wpływem nacisku.
- Ostrzeżenie: Nie należy dokręcać zbyt mocno. Zbyt mocne dokręcenie powoduje rozciąganie metalu i zmniejszenie nakładki. Jest to delikatna równowaga, która wymaga stabilnej ramy maszyny.
Korygowanie fałszywych połączeń: problemy z łożyskami i kołnierzami
Z zewnątrz złącze wygląda na nienaganne, ale po rozmontowaniu okazuje się, że hak korpusu i hak pokrywy nawet się nie zetknęły. Pojemnik nie jest szczelnie zamknięty. Jest to poważna wada bezpieczeństwa. Zazwyczaj wynika to z luzów mechanicznych lub niewspółosiowości w cyklu produkcyjnym.
- Sprawdź łożyska: Gdy łożyska rolkowe mają luz, rolka może odbić się po uderzeniu w szew puszki i nie ulegnie ściśnięciu.
- Sprawdź podawanie materiału: Jeśli kołnierz puszki zostanie wygięty, zanim dotrze do zgrzewarki, haczyki nie zaciągną się. Należy sprawdzić synchronizację koła gwiaździstego i rewolweru.
Zintegrowany protokół jakości: codzienna konfiguracja i procedura kontroli
Rutyna wynika z konsekwencji. Aby ograniczyć liczbę wad, należy włączyć podwójną kontrolę szwów do codziennej procedury przygotowania maszyn do pracy. Dzięki tej procedurze przestajesz zajmować się wykrywaniem wadliwych puszek, a zaczynasz je zapobiegać.
Etap 1: Kontrola maszyny przed uruchomieniem (metoda wizualna)
Operator powinien przeprowadzić kontrolę wzrokową przed uruchomieniem maszyny do produkcji puszek. Nie chodzi tu o samą puszkę, ale o gotowość maszyny do pracy.
- Kontrola obecności zanieczyszczeń: Należy sprawdzić rolki i uchwyt pod kątem obecności pyłu aluminiowego lub lakieru. Zanieczyszczenia te wpływają na rzeczywistą średnicę narzędzia i powodują zmiany wymiarów spoiny.
- Stan oprzyrządowania: Należy sprawdzić wzrokowo, czy na krawędzi uchwytu nie ma wiórów.
- Smarowanie: Należy nasmarować wszystkie ruchome elementy.
Etap 2: Kalibracja “pierwsza” (metoda niszcząca)
Nie należy rozpoczynać pełnej produkcji bez przeprowadzenia demontażu przy użyciu odpowiednich narzędzi do kontroli szwów.
- Rozgrzewka: Uruchom maszynę na 5–10 minut. Urządzenia do zgrzewania nieznacznie się rozszerzają podczas nagrzewania; ustawienia wprowadzone na zimnej maszynie ulegną zmianie.
- Rozbiórka: Wybierz pierwsze 3 kolejne puszki. Przeprowadź pełną próbę niszczącą.
- Kalibracja: Jeśli dokręcenie nie odpowiada wartości 100% (lub Twojej normie), natychmiast zmień siłę sprężyny drugiej rolki roboczej. Nie kontynuuj pracy, dopóki pierwsze próbki nie będą idealne.
Etap 3: Monitorowanie okresowe (metody nieniszczące i pobieranie próbek)
Po rozpoczęciu produkcji nie można rozmontować wszystkich puszek.
- Częstotliwość: Na liniach o dużej prędkości (takich jak nasze modele o wydajności 50 puszek na minutę) należy sprawdzać co 30 minut. W przypadku wolniejszych linii wystarczy sprawdzać co godzinę.
- Rejestracja danych: Należy odnotować te odstępy czasu. Gdy zauważysz pewną tendencję (np. wysokość szwu stopniowo rośnie), oznacza to, że maszyna ulega odchyleniu (być może nakrętka blokująca jest poluzowana lub sprężyna podnośnika się nagrzewa).
Wybór narzędzi kontrolnych do szybkiej kalibracji maszyn
Narzędzia ręczne i systemy zautomatyzowane są często przedmiotem dyskusji. Zalecamy klientom, aby wybierali narzędzia raczej na podstawie szybkości przekazywania informacji zwrotnych, a nie na podstawie zastosowanej technologii. Ma to na celu zapewnienie, że dane są niezwłocznie udostępniane operatorowi, co pozwala mu na wprowadzenie odpowiednich zmian w ustawieniach maszyny.
- Narzędzia ręczne (mikrometry/suwmiarki):
- Zalety: Niedrogie, trwałe.
- Wady: Subiektywne (różnie oceniane przez poszczególnych operatorów), powolne i ręczne rejestrowanie danych.
- Przykład zastosowania: Najlepsze rozwiązanie dla start-upów o niewielkiej skali działalności lub jako rozwiązanie zapasowe.
- Zautomatyzowane systemy wizyjne (monitory szwów):
- Zalety: Obiektywne, niezwykle szybkie, cyfrowe przechowywanie danych.
- Wady: Wyższy koszt początkowy.
- Przykład zastosowania: Niezbędne w każdej profesjonalnej linii produkcyjnej, w której wymagana jest identyfikowalność.
Najbardziej przydatne narzędzie to takie, które wpisuje się w Twój przebieg pracy. Zautomatyzowana jednostka kontrolna za 50 000 dolarów nie ma żadnego sensu, jeśli dane są przechowywane w biurowym komputerze. Zgrzewarka powinna znajdować się tuż obok monitora. Gdy system sygnalizuje niski poziom zaczepu korpusu, operator musi zdawać sobie sprawę, że musi sprawdzić pierwszy wałek roboczy.
Nigdy nie inwestuj zbyt wiele w technologie, których nie potrzebujesz, ale nigdy też nie ograniczaj wymagań dotyczących kontroli jakości. Procedura stosowana przez małego producenta, który zamyka 20 puszek na minutę, różni się od tej stosowanej w zakładzie produkującym napoje, który zamyka 500 puszek na minutę.
Poniższa tabela może posłużyć do określenia odpowiedniej konfiguracji kontroli dostosowanej do aktualnego poziomu produkcji:
| Skala produkcji | Typowa wydajność (CPM) | Zalecana konfiguracja kontroli | Propozycja wartości |
| Linia mikro / pilotażowa | Mniej niż 15 CPM | Mikrometr ręczny + piła do szwów | Niski koszt inwestycyjny: Idealne rozwiązanie dla przedsiębiorstw, w których operatorzy mają wystarczająco dużo czasu na ręczne mierzenie puszek pomiędzy cyklami. |
| MŚP / średnie przedsiębiorstwa | 20–80 CPM | Monitor obrazu na pulpicie (VSM) | Dokładność i szybkość: Zapewnia niezbędną cyfrową ścieżkę audytu i eliminuje błędy operatora bez konieczności ponoszenia kosztów związanych z automatyzacją na linii produkcyjnej. |
| Duże ilości | Ponad 100 CPM | Wbudowany system rentgenowski lub w pełni automatyczny system wizyjny | Pobieranie próbek w czasie rzeczywistym: Konieczne, gdy tempo produkcji jest zbyt wysokie, by można było pobierać próbki ręcznie; pozwala natychmiast wykrywać odchylenia statystyczne. |
Wnioski
Kontrola podwójnego szwu nie polega na biernym zapisywaniu liczb, lecz stanowi aktywną interakcję z maszyną. Każdy mikron odchylenia w protokole kontroli to sygnał wysyłany przez maszynę, informujący o tym, czego potrzebuje – czy to ustawienia wałka, sprężyny, czy uchwytu.
Niemniej jednak wysokiej jakości maszyna stanowi podstawę idealnego zgrzewu. Zgrzewarki, która nie jest wystarczająco sztywna konstrukcyjnie lub nie charakteryzuje się odpowiednią precyzją elementów, nie da się naprawić żadnymi regulacjami.
Że Levapack, Nie tylko sprzedajemy maszyny – zapewniamy stabilność. Dzięki elementom obrabianym metodą CNC z dokładnością do 2 μm, najwyższej klasy serwosterownikom oraz wytrzymałej konstrukcji ze stali nierdzewnej nasze indywidualnie dostosowane rozwiązania do produkcji puszek są zaprojektowane tak, by utrzymywać ustalenia przez wiele zmian roboczych. Wspieramy producentów w ponad 100 krajach, pomagając im przejść od usuwania usterek do optymalizacji produkcji.
Czy masz już dość ciągłego dopracowywania starego sprzętu tylko po to, by przejść kontrolę szwów?
Skontaktuj się z Levapack już dziś. Omówmy rozwiązanie w zakresie konserwowania o wysokiej precyzji i zerowej wadliwości, dostosowane do Twojego konkretnego produktu i układu zakładu. Od proszków po pasty — dysponujemy wiedzą inżynierską, która zapewni Ci sukces.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL