

Przewodnik po szwie podwójnym: zasada działania, jakość i dobór sprzętu
Ostatnim wyzwaniem w zakresie kontroli jakości jest integralność opakowania. Podwójne zgrzewanie od ponad wieku stanowi najwyższy standard uszczelniania metalowych opakowań w branży opakowaniowej. W przemyśle spożywczym i napojowym znajomość technicznych aspektów podwójnego zgrzewania nie jest kwestią o znaczeniu wyłącznie mechanicznym – niezależnie od tego, czy mowa o nowo powstałym browarze rzemieślniczym, czy o międzynarodowym koncernie spożywczym – stanowi ona bowiem istotny element bezpieczeństwa żywności, okresu przydatności do spożycia oraz ochrony marki.
W niniejszym przewodniku omówiono zasady działania podwójnego zgrzewu, kluczowe parametry jakościowe oraz przedstawiono wskazówki dotyczące doboru sprzętu, który pozwala ograniczyć ryzyko operacyjne na wszystkich etapach procesu konserwowania.
Spis treści
Czym jest podwójny szew w opakowaniach metalowych?
Podwójne zgrzewanie to bardzo precyzyjne połączenie mechaniczne, powstające w wyniku zazębienia się krawędzi korpusu puszki i pokrywy (denka) podczas procesu zgrzewania. W odróżnieniu od zgrzewania termicznego stosowanego w pojemnikach z tworzyw sztucznych lub połączenia ciernego w przypadku nakrętki zatrzaskowej, podwójne zgrzewanie opiera się na nieodwracalnym odkształceniu warstw metalu w celu utworzenia fizycznej bariery.
Głównym celem tej operacji zgrzewania jest uzyskanie uszczelnienia hermetycznego. Z technicznego punktu widzenia uszczelnienie hermetyczne to uszczelnienie, które jest szczelne i całkowicie nieprzepuszczalne dla zanieczyszczeń zewnętrznych, takich jak gazy, wilgoć i mikroorganizmy. W przemyśle spożywczym właśnie takie uszczelnienie pozwala na utrzymanie sterylności produktów łatwo psujących się w temperaturze pokojowej przez wiele lat.
Podwójny zgrzew ma charakter trójwymiarowy. Nie chodzi tu jedynie o zaginanie metalu, ale o kontrolowanie przestrzeni między zagięciami. Już kilka mikronów może stworzyć punkt wejścia dla bakterii tlenowych, w tym Clostridium botulinum, które mogą przedostać się do wnętrza pojemnika po zakończeniu procesu chłodzenia. Dlatego też najważniejszym elementem systemu zarządzania jakością (QMS) każdej linii do zgrzewania puszek jest utrzymanie integralności podwójnego zgrzewu.
Podstawowe elementy i podstawowa terminologia
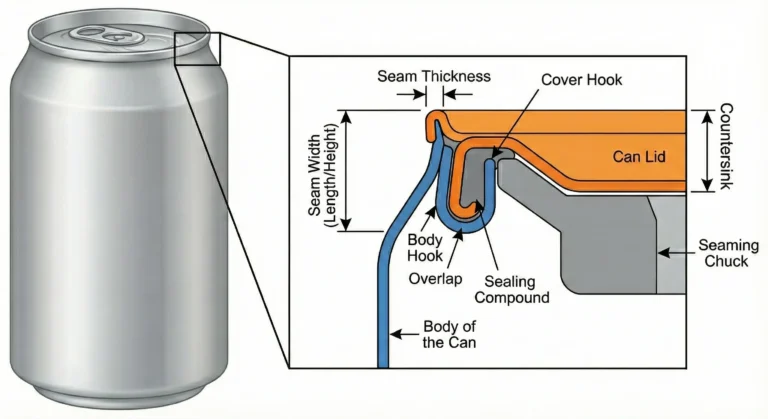
Aby sterować zautomatyzowaną linią do zgrzewania, trzeba znać się na geometrii zgrzewu. Każdy aspekt podwójnego zgrzewu odzwierciedla kalibrację maszyny oraz właściwości materiału.
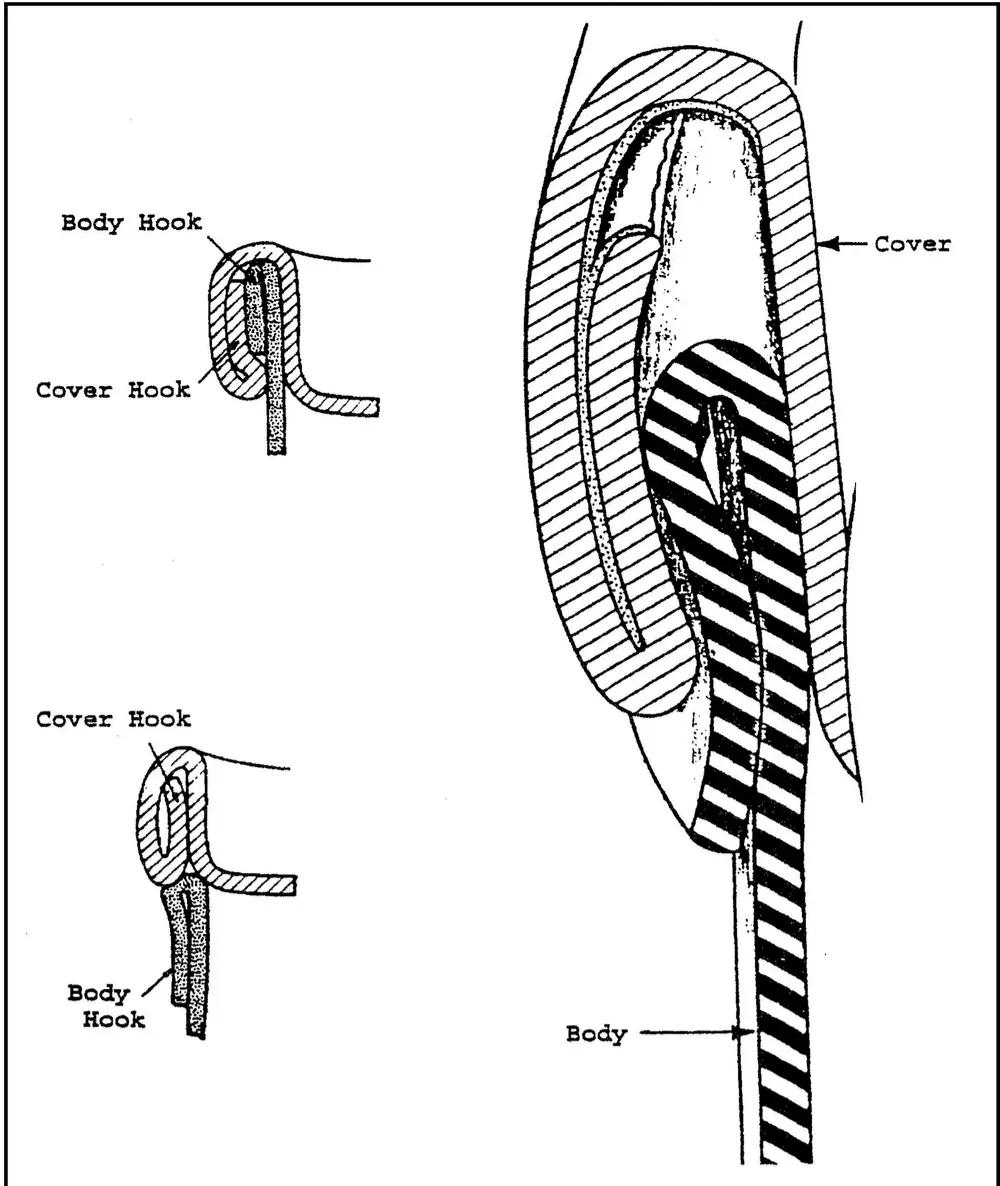
Haczyk do ciała: Jest to część korpusu kołnierza puszki, która podczas procesu zgrzewania jest zaginana w dół. Hak korpusu powinien być wystarczająco długi, aby zapewnić zakładkę, ale nie na tyle długi, by doprowadzić do wyboczenia konstrukcji.
Haczyk do okładki (Koniec wtrącenia): Jest to ta część pokrywy puszki (tzw. “zagięcie”), która jest podwinięta i zagięta za haczykiem korpusu. Długi haczyk pokrywy pozwala na głębsze wpasowanie się w zagięcie, pełniąc rolę wewnętrznego uszczelnienia.
Nakładanie się: Jest to prawdopodobnie najważniejszy parametr w analizie szwów. Odległość fizyczna, w której haczyk pokrywy i haczyk korpusu zazębiają się, nazywana jest odległością fizyczną. Bez odpowiedniego zachodzenia szew nie ma integralności strukturalnej.
Grubość szwu: Jest to całkowita szerokość gotowego podwójnego szwu, czyli szerokość wszystkich pięciu warstw metalu (trzech warstw pokrywy i dwóch warstw korpusu). Nadmierna grubość jest zazwyczaj oznaką luźnej rolki stosowanej w drugiej operacji.
SSzerokość zespołu (długość/wysokość): Jest to największy wymiar szwu w kierunku pionowej osi puszki. Odchylenia w szerokości mogą wskazywać na problemy z wyrównaniem walca lub zużycie uchwytu.
Pogłębienie: Jest to odległość między górną krawędzią podwójnego zgrzewu a dolną krawędzią dna puszki. Jest to ważny wymiar, ponieważ wskazuje, w jakim stopniu pokrywa puszki pasuje do uchwytu zgrzewającego.
Masa uszczelniająca: Jest to specjalna, wytrzymała powłoka, zazwyczaj z gumy syntetycznej lub polimeru, którą nakłada się na zawinięcie końcówki puszki przed jej dotarciem do zgrzewarki. Pod wpływem wysokiego ciśnienia operacja łączenia, związek ten jest wtłaczany pod wysokim ciśnieniem podczas drugiej operacji do mikroskopijnych szczelin między metalowymi haczykami, zapewniając gazoszczelne zamknięcie.
Jak powstaje podwójny szew
Wytworzenie podwójnego zgrzewu to dwuetapowy proces mechaniczny. Polega on na stopniowym, płynnym odkształcaniu pojemnika z cyny lub aluminium bez powodowania pęknięć ani zadrapań na powłokach ochronnych.
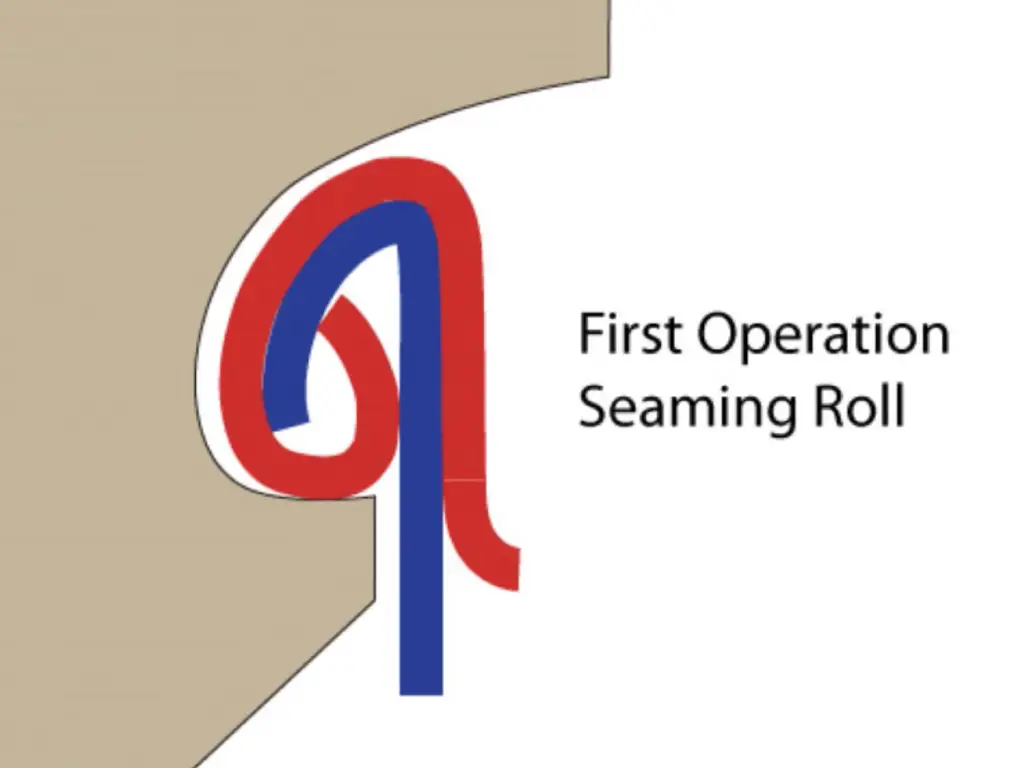
Pierwsza operacja: utworzenie blokady
Proces rozpoczyna się od umieszczenia na miejscu puszki wypełnionej produktem. Uchwyt do zgrzewania jest wkładany w pogłębienie w pokrywie, mocno dociskając ją do korpusu puszki. Następnie rolka zgrzewająca pierwszej operacji przesuwa się w kierunku puszki.
Profil walca w pierwszej operacji jest głęboki i wąski. Ma on na celu zwinięcie krawędzi pokrywy wzdłuż kołnierza korpusu puszki. Podczas obracania się puszki względem walca blacha przybiera luźny kształt haczyka. Pod koniec tej fazy haczyk pokrywy i haczyk korpusu są ze sobą splecione, choć połączenie to nie jest hermetyczne. Przekrój wykonany w tym momencie dałby luźny kształt litery S. Pierwsza operacja jest bardzo ważna; musi być wystarczająco ciasna, aby haczyki nie były zbyt krótkie i mogły się zachodzić podczas drugiej operacji.
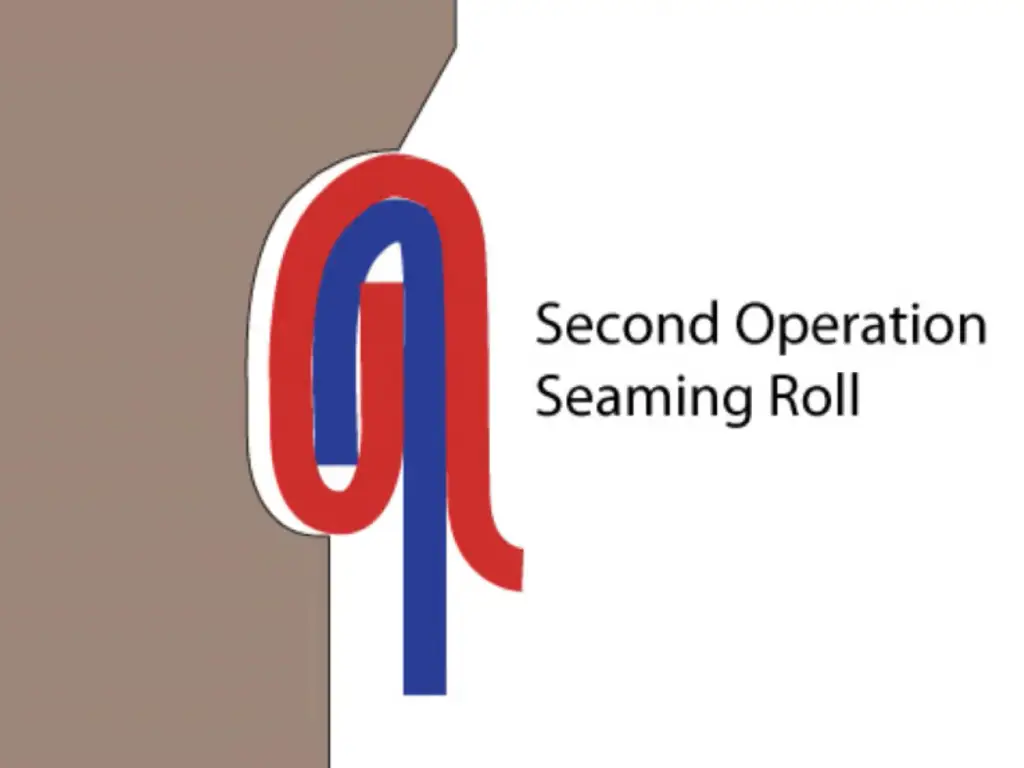
- Druga operacja: końcowa kompresja
Profil walca drugiego etapu jest bardziej płaski i płytszy. Pełni on funkcję ściskania pod wysokim ciśnieniem. Przesuwa się on, aby spłaszczyć pięciowarstwową strukturę przy uchwycie zgrzewającym. Siła ta zmniejsza grubość zgrzewu i dociska metalowe haczyki do siebie.
Co ważniejsze, ściskanie to powoduje równomierne rozprzestrzenianie się masy uszczelniającej w wewnętrznych pustkach spoiny. Drugim etapem jest przekształcenie luźnego połączenia mechanicznego w solidną, hermetyczną całość. Gdy ciśnienie jest zbyt niskie, masa nie wypełni pustych przestrzeni, co spowoduje nieszczelność. Nadmierne ciśnienie może doprowadzić do rozciągnięcia metalu lub wyciśnięcia masy (tzw. „wyciskanie masy”), co skraca żywotność uszczelnienia.
Główne zalety technologii podwójnego zgrzewania
Chociaż opracowano inne rodzaje opakowań, podwójny szew nadal pozostaje najpopularniejszym sposobem konserwacji na skalę przemysłową z wielu powodów:
Wysoka odporność na ciśnienie wewnętrzne i zewnętrzne: Puszki metalowe są często stosowane do napojów gazowanych (ciśnienie wewnętrzne) lub warzyw pakowanych próżniowo (ciśnienie atmosferyczne zewnętrzne). Wytrzymałość mechaniczną pozwalającą wytrzymać te siły bez uszkodzeń zapewniają zazębiające się haczyki podwójnego zgrzewu.
Stabilność termiczna: Podwójny szew stanowi połączenie całkowicie mechaniczne. Nie opiera się on na klejach, które mogą ulegać degradacji pod wpływem wysokich temperatur. Dzięki temu nadaje się do stosowania w procesie sterylizacji w retorcie, w którym puszki są poddawane działaniu temperatury 121 °C (250 °F) lub wyższej w celu uzyskania sterylności handlowej.
- Zachowanie integralności produktu: Ponieważ proces podwójnego zgrzewania odbywa się na zimno (do połączenia pokrywki nie jest potrzebne ciepło), eliminuje to ryzyko utraty smaku podczas zgrzewania spowodowanej działaniem ciepła. Ma to szczególne znaczenie w przypadku wysokiej jakości napojów i wrażliwych składników odżywczych.
- Operacyjny Przepustowość: Nowoczesne obrotowe maszyny do zgrzewania puszek są w stanie przetworzyć ponad 1 500 puszek na minutę. Taka skalowalność nie ma sobie równych w przypadku większości innych technologii zgrzewania, co sprawia, że jest to najbardziej opłacalne rozwiązanie w produkcji masowej.
- Zweryfikowane zabezpieczenia: Połączenie podwójne to połączenie mechaniczne, które należy do najczęściej badanych w inżynierii. Sposoby jego uszkodzeń są dobrze znane, a znormalizowane procedury kontroli pozwalają producentom wykazać bezpieczeństwo swoich produktów z matematyczną pewnością.
Typowe wady podwójnych szwów i ich skutki
Chociaż najpowszechniejszym i cieszącym się największym zaufaniem standardem branżowym w zakresie opakowań metalowych jest podwójne zgrzewanie, jest to proces mechaniczny, a zatem podatny na odchylenia operacyjne. Każda wada mechaniczna może spowodować zaniższenie jakości partii.
- Fałszywy szew: Jest to poważna wada polegająca na tym, że haczyk pokrywy i haczyk korpusu nie zazębiają się ze sobą. Są one jedynie sztucznie dociskane do siebie. Na pierwszy rzut oka połączenie może wydawać się normalne, ale nie ma żadnej wytrzymałości konstrukcyjnej i zacznie przeciekać nawet pod najmniejszym ciśnieniem.
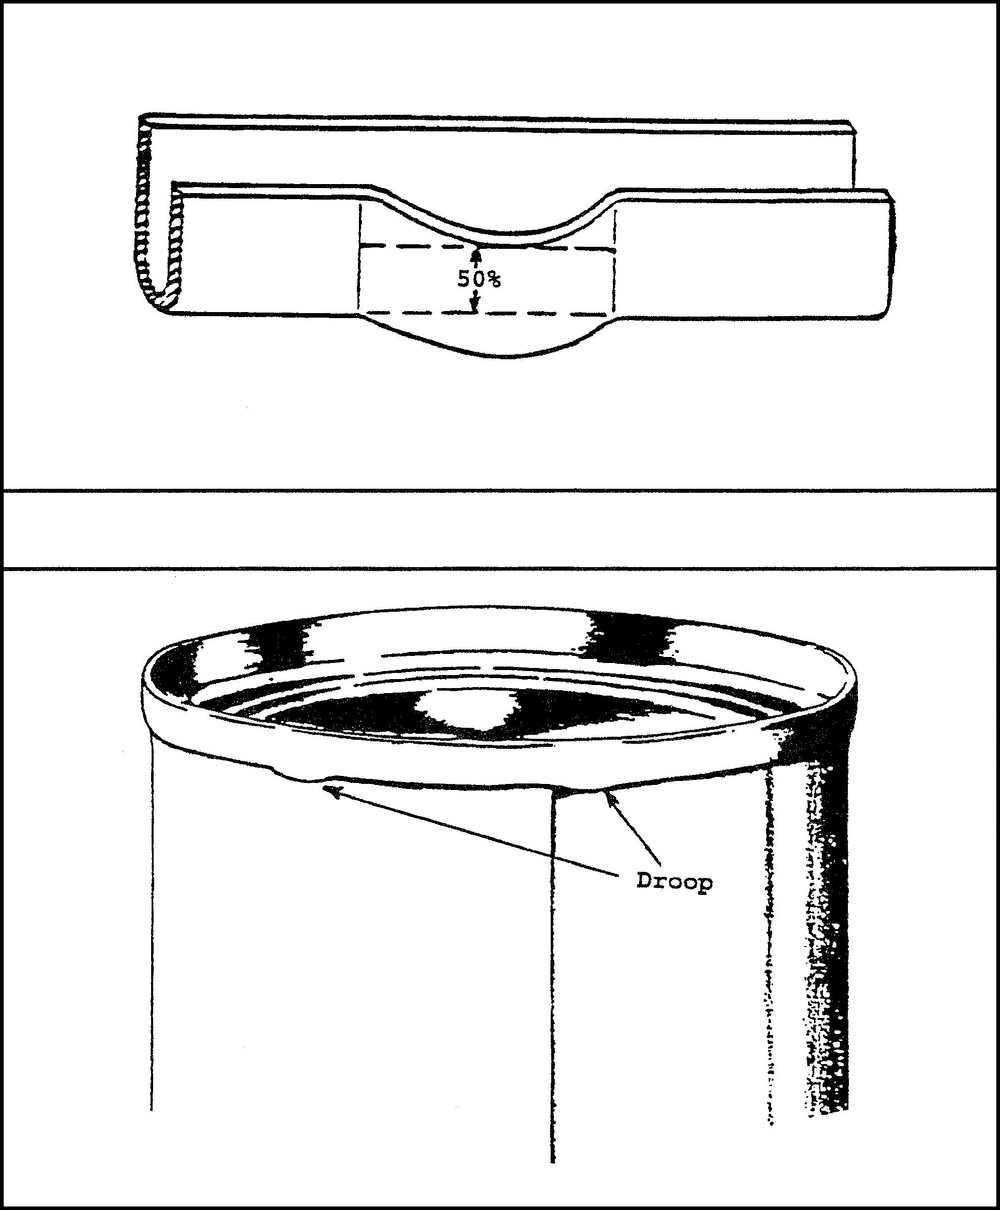
- Droop: Zwiotczenie to miejscowe spłaszczenie lub wybrzuszenie w dolnej części podwójnego szwu. Zazwyczaj pojawia się, gdy część haczyka osłony ześlizguje się i nie jest odpowiednio wciśnięta. Tworzy to miejsce, przez które mogą przedostać się bakterie.
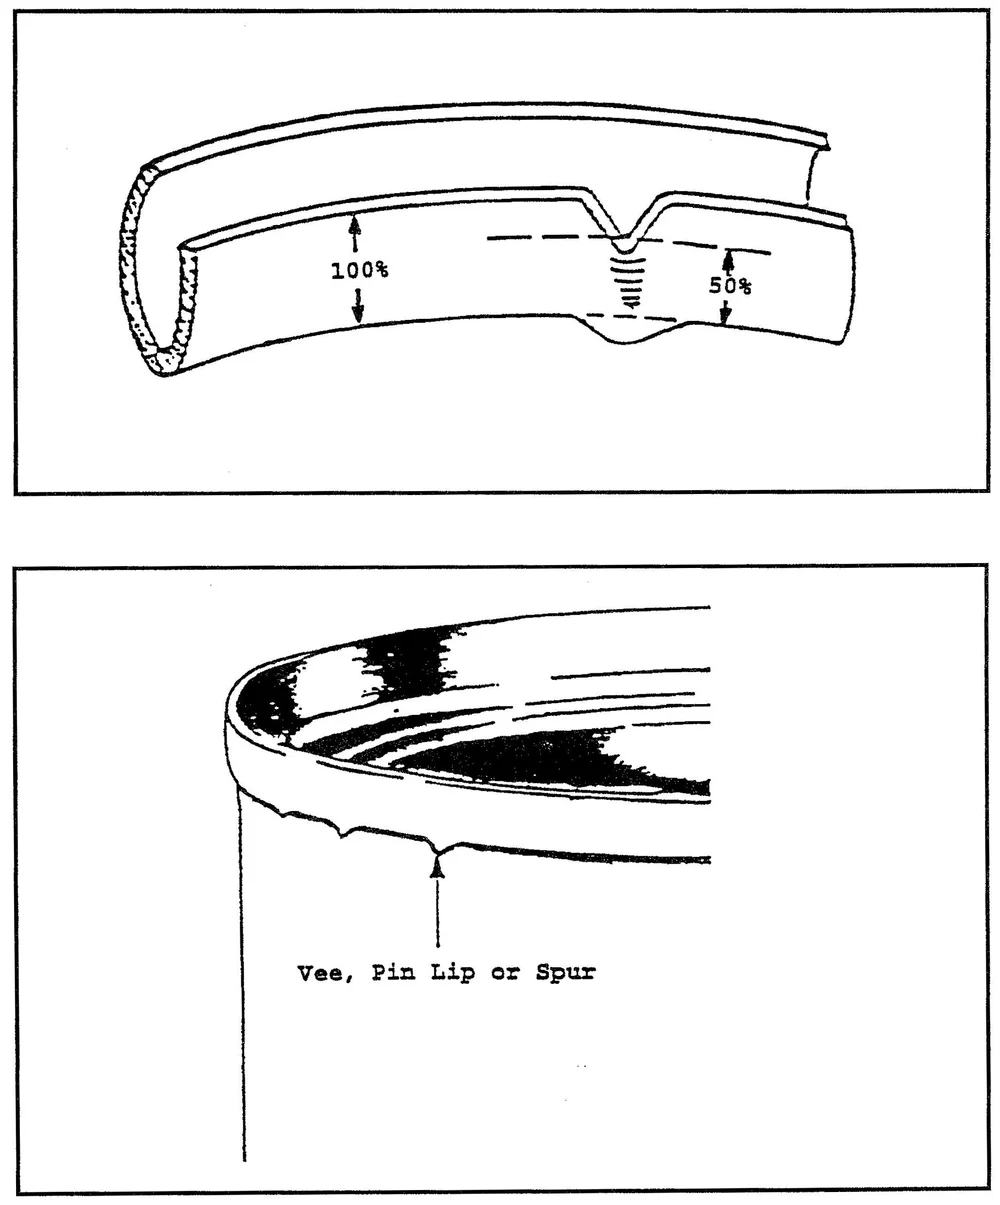
- Vee (przeskoczyć): Są to niewielkie wypukłości w kształcie litery V u dołu zgrzewu. Zazwyczaj pojawiają się one w pobliżu zgrzewu bocznego puszki trzyczęściowej. Świadczą one o tym, że rolki zgrzewające nie były w stanie utrzymać takiego samego nacisku podczas przechodzenia przez grubszy metal zgrzewu bocznego.
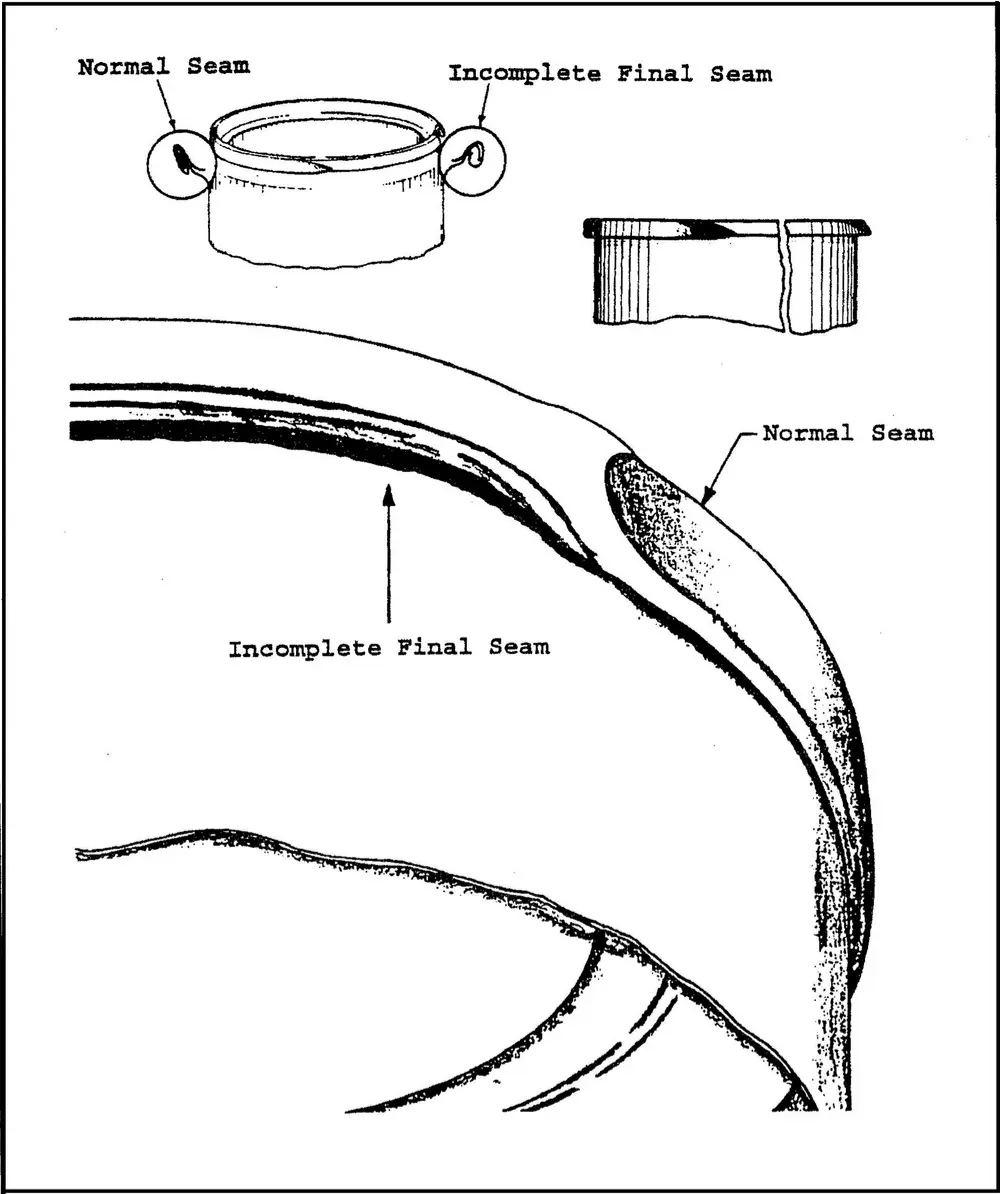
- Usuwanie uschniętych kwiatów (zrywanie): Gdy podczas procesu zgrzewania uchwyt zgrzewający ślizga się po pokrywie puszki, zjawisko to nazywa się „deadhead”. Zgrzew nie jest w pełni uformowany, ponieważ puszka przestała obracać się z odpowiednią prędkością. Może to wynikać z niedostatecznego ciśnienia podnośnika lub uszkodzenia uchwytu.
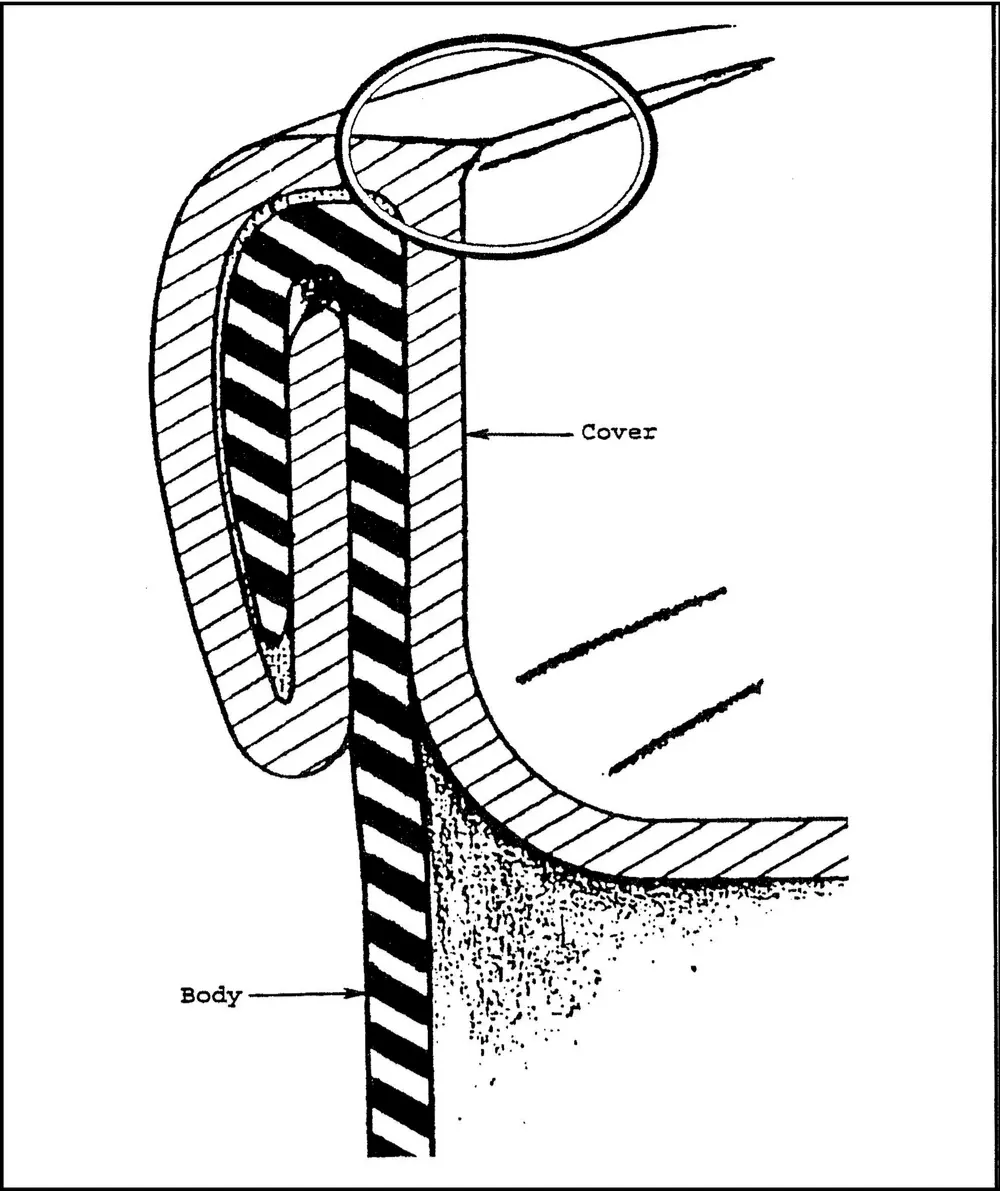
- Przejście (ostry szew): Jest to ostra krawędź na górnej części spoiny, zazwyczaj po wewnętrznej stronie ścianki uchwytu. Ta ostra krawędź wskazuje, że metal został nadmiernie ściśnięty między walcem a uchwytem. Takie nacięcia mogą powodować pękanie metalu i natychmiastowe uszkodzenie uszczelnienia.
Skutki tych niedociągnięć są ogromne. Jedna partia produktów z wyciekami może spowodować zepsucie towaru, zanieczyszczenie środowiska w magazynie, a w najgorszym przypadku – choroby przenoszone przez żywność, które mogą trwale zaszkodzić marce.
Czynniki kluczowe dla zapewnienia integralności szwu
Skoro wiemy już, że takie wady mogą się pojawić, nasuwa się kolejne pytanie: jak ich uniknąć? Aby uzyskać wysokiej jakości podwójne zgrzewy, zgrzewarka, materiał i warunki procesowe muszą być idealnie zgrane.
Konfiguracja mechaniczna i specyfikacje materiałowe
Seamer to doskonałe narzędzie. Wszystkie elementy powinny być skalibrowane z dokładnością do ułamka milimetra.
- Geometria wałka i uchwytu: Należy sprawdzić profile walców zgrzewających, aby upewnić się, że nie są zużyte. Profil walca ulega z czasem erozji w wyniku styku metalu z metalem, co prowadzi do rozluźnienia szwów. Większość obecnych instalacji jest wyposażona w walce pokryte azotkiem tytanu lub wykonane z ceramiki, co pozwala wydłużyć ich żywotność.
- Ciśnienie w płycie podnośnika: Jest to siła, która powoduje wciśnięcie korpusu puszki w uchwyt. Musi być ona wyważona. Gdy jest zbyt mała, puszka będzie się ślizgać (deadhead). Gdy jest zbyt duża, korpus puszki ulegnie wygięciu pod wpływem obciążenia pionowego.
- Materiał Spójność: Twardość i grubość metalu powinny być jednolite. Gdy metalowy brzeg jest twardszy niż przewiduje specyfikacja, nie ulegnie on sile walcowania, co spowoduje powstanie płytkich haczyków i niewystarczającego zakładki. Częstą przyczyną wad podwójnego zgrzewu jest przejście na tańszą metalową pokrywkę bez ponownej kalibracji zgrzewarki.
Parametry procesowe i środowisko produkcyjne
Na jakość wpływa również sposób obchodzenia się z produktem na linii produkcyjnej przed procesem zgrzewania oraz w jego trakcie:
- Zarządzanie nakładaniem się: Głównym wskaźnikiem bezpieczeństwa jest stopień zachodzenia. Zależy on od rozmiarów korpusu i haczyków mocujących pokrywę. Normy techniczne zazwyczaj wymagają, aby stopień zachodzenia wynosił co najmniej 55 procent, aby konstrukcję uznano za bezpieczną.
- Zanieczyszczenie produktu: W przypadku rozlania się żywności lub cieczy na kołnierz przed zgrzaniem może ona zostać uwięziona w połączeniu. Taka blokada uniemożliwia zazębienie się metalu i tworzy drogę wycieku. Zjawisko to występuje szczególnie często na liniach szybkiego napełniania, gdzie istnieje duże prawdopodobieństwo rozpryskiwania się cieczy.
- Przestrzeń nad głową i Próżnia: Podczas procesów napełniania na gorąco puszka ulega niewielkiej zmianie wymiarów spowodowanej zmianami temperatury. Zgrzewarkę należy wyregulować tak, aby uwzględnić temperaturę metalu w momencie zgrzewania, co pozwoli utrzymać stały stopień ściśnięcia.
Trzystopniowa lista kontrolna jakości szwów
Skuteczny program zapewnienia jakości wykorzystuje system stopniowany w celu wykrywania błędów, zanim dotrą one do konsumenta, przechodząc od badań nieniszczących do szczegółowych badań laboratoryjnych.
Poziom 1: Kontrola wzrokowa
Jest to pierwsza linia obrony i operator musi ją przeprowadzać co 15–30 minut. Operator sprawdza, czy nie ma widocznych zewnętrznych oznak awarii:
- Zadrapania lub otarcia na powierzchni szwu.
- Miejscowe zniekształcenia (opadnięcia lub wygięcia w kształcie litery V).
- Ostre krawędzie w górnej części ścianki uchwytu (przekroje).
- Ślady “poślizgu”, gdzie uchwyt ocierał się o pokrywę. Chociaż oględziny nie pozwalają stwierdzić, czy połączenie jest prawidłowe, to z łatwością można dzięki nim wykryć, że połączenie jest wadliwe, i natychmiast wstrzymać produkcję.
Poziom 2: Pomiary zewnętrzne
Technicy mierzą wymiary zewnętrzne za pomocą specjalistycznego sprzętu, takiego jak mikrometr do zgrzewów lub cyfrowy miernik zgrzewów: grubość zgrzewu, szerokość zgrzewu oraz głębokość pogłębienia. Wyniki tych pomiarów są odnotowywane na wykresie statystycznej kontroli procesu (SPC). Gdy grubość zaczyna się zmieniać, oznacza to, że rolki zgrzewające ulegają zużyciu lub zmieniają się ustawienia nacisku. Umożliwia to prowadzenie konserwacji proaktywnej, a nie reaktywnej.
Poziom 3: Demontaż/badania niszczące
W ten sposób można naprawdę sprawdzić szczelność. Z każdej głowicy zgrzewającej pobierana jest próbka. Technik fizycznie zdejmuje hak pokrywowy haka korpusowego za pomocą narzędzia zwanego „teardown”. Podczas tej operacji dokonano pomiarów:
Długość korpusu i osłony haczyka.
Obliczanie nakładania się.
Ocena zmarszczek (napięcie skóry): Technik sprawdza, czy na haczyku pokrywy nie ma zmarszczek. Wysoki wskaźnik zmarszczek (zwykle powyżej 30%) wskazuje, że szew nie został wystarczająco mocno ściśnięty przez walec drugiej operacji.
Obrazowanie przekrojowe: W wielu zakładach o dużej wydajności stosuje się obecnie systemy monitorowania szwów za pomocą kamer. Szew jest cięty, polerowany, a następnie badany pod mikroskopem. Następnie za pomocą oprogramowania automatycznie mierzone są wszystkie parametry wewnętrzne z dokładnością do mikrona.
Zgrzewanie podwójne a inne technologie zgrzewania
Puszki metalowe stosowane w przemyśle są wyposażone w podwójny zgrzew, co wynika z ich szczególnej odporności na wysokie ciśnienie i temperaturę. Niemniej jednak, rozważając inne rodzaje materiałów opakowaniowych lub pojemników, warto zapoznać się z innymi technologiami dostępnymi na rynku.
| Technologia | Mechanizm | Surowce podstawowe | Główna wada |
|---|---|---|---|
| Podwójny szew | Blokada mechaniczna | Cyn, aluminium, PET | Wymaga precyzyjnej kalibracji mechanicznej. |
| Zgrzewanie | Fuzja termiczna | Pojemniki z tworzyw sztucznych, laminaty | Podatny na "przepalenie" lub słabe wiązania. |
| Zgrzewanie indukcyjne | Ogrzewanie elektromagnetyczne | Wkładki foliowe na opakowaniach z tworzywa sztucznego/szkła | Działa wyłącznie z pojemnikami niemetalowymi. |
| Zgrzewanie ultradźwiękowe | Drgania cząsteczkowe | Tworzywa termoplastyczne, materiały kompozytowe | Wysokie koszty sprzętu; ograniczenie do określonych materiałów. |
Chociaż zgrzewanie termiczne jest doskonałą i elastyczną metodą pakowania, nie jest tak wytrzymałe jak podwójny szew. Zgrzewanie indukcyjne zapewnia doskonałą ochronę przed nieuprawnionym otwarciem i wymaga zastosowania pojemnika niemetalowego, aby umożliwić przepływ pola elektromagnetycznego.
Wybór odpowiedniego sprzętu do zgrzewania puszek
Wybór zgrzewarki to długoterminowa inwestycja kapitałowa. Niewłaściwa decyzja spowoduje wieloletnie, kosztowne prace konserwacyjne oraz marnotrawstwo produktów. Wybór należy oprzeć na następujących kryteriach:
- Skala i tempo produkcji: Dostosuj wydajność maszyny wyrażoną w liczbie puszek na minutę (CPM) do swojej linii rozlewniczej. Brak równowagi w tym zakresie powoduje powstanie wąskiego gardła w procesie produkcyjnym. Zgrzewarki obrotowe z wieloma głowicami są jedynym możliwym rozwiązaniem dla linii o dużej prędkości (ponad 200 CPM), które gwarantuje taki sam czas przebywania każdej puszki w maszynie.
- Wszechstronność kontenerów: Elastyczność w zakresie numerów katalogowych (SKU) stanowi przewagę konkurencyjną na obecnym rynku. Czy maszyna może obsługiwać elementy o różnych średnicach i wysokościach? Poszukaj modeli wyposażonych w system szybkiej wymiany, dzięki czemu Twój zespół będzie mógł wymienić uchwyty i rolki w czasie krótszym niż 30 minut.
- Inżynieria higieniczna: W przypadku produktów spożywczych i napojów urządzenie powinno być przystosowane do mycia strumieniem wody pod ciśnieniem. Oznacza to, że musi być wykonane ze stali nierdzewnej (304 lub 316) oraz mieć konstrukcję pozbawioną wszelkich trudno dostępnych miejsc, w których mogłyby rozwijać się bakterie lub pleśń.
- Precyzja Inżynieria: Należy sprawdzić tolerancje produkcyjne samej zgrzewarki. Maszyny wykonane z części obrabianych metodą CNC i wyposażone w wysokiej jakości łożyska charakteryzują się większą powtarzalnością, co oznacza, że milionowa puszka będzie miała zgrzew tej samej jakości co pierwsza.
- Inteligencja i integracja: Czy maszyna jest wyposażona w czujniki wykrywające brak puszki, brak pokrywy lub zacięcie? Czy umożliwia eksport danych do systemu ERP Państwa fabryki? Dzięki nowoczesnym zgrzewarkom sterowanym za pomocą sterownika PLC i wyposażonym w interfejsy dotykowe znacznie skrócono czas potrzebny nowym operatorom na opanowanie obsługi urządzenia.
Najdroższym sprzętem nie jest ten, który ma najwyższą cenę, ale ten, który psuje się w szczycie sezonu.
Że Levapack, Projektujemy nasze systemy tak, aby spełniały właśnie ten standard, wykorzystując technologię podwójnych szwów. W przypadku kluczowych elementów stosujemy obróbkę CNC z dokładnością do 2 μm oraz wykorzystujemy elektronikę światowej klasy firm Siemens i Schneider. Kompatybilność jest naszym fundamentem —Nasze maszyny zostały zaprojektowane tak, aby obsługiwać różne materiały — w tym blachę białą, aluminium i PET — oraz różnorodne rozmiary, od niewielkich zgrzewarek przeznaczonych do partii po 10 puszek po wielkoskalowe linie przemysłowe. Naszym celem jest zapewnienie klientom czegoś więcej niż tylko maszyny; oferujemy Państwu dostosowane do indywidualnych potrzeb rozwiązania w zakresie linii produkcyjnych do pakowania.
Wybierając naszą technologię, inwestujesz w 16-miesięczną gwarancję oraz globalną sieć wsparcia technicznego, która gwarantuje nieprzerwane działanie Twojej linii produkcyjnej. Nasz zespół inżynierów wnosi do każdego urządzenia ponad 15 lat doświadczenia w montażu ręcznym, zapewniając realizację Twoich celów produkcyjnych z absolutną pewnością pod względem mechanicznym.
Najczęściej zadawane pytania
Jak często należy kalibrować zgrzewarkę?
Kalibrację należy sprawdzić na początku każdej zmiany. Walce i uchwyty należy poddawać kontroli co najmniej raz na kwartał, w zależności od wielkości produkcji, a kontrola ta powinna obejmować pełną weryfikację mechaniczną.
Dlaczego zakładka jest ważniejsza niż grubość szwu?
Grubość może mieścić się w zakresie specyfikacji, nawet jeśli haczyki nie zazębiają się. Jedyną rzeczywistą miarą fizycznego połączenia między korpusem a pokrywą jest zakładka. W przypadku braku zakładki nie ma uszczelnienia.
Czy mogę zgrzewać puszki z PET przy użyciu tego samego sprzętu, co w przypadku puszek metalowych?
Można zastosować tę samą zasadę mechaniczną, ale rolki powinny być specjalnie profilowane, aby nadawały się do stosowania z PET. Tworzywo sztuczne nie zachowuje się tak samo jak metal pod wpływem nacisku i wymaga specjalnej metody „soft-touch”, aby uniknąć pękania.
Czy przepłukiwanie azotem ma wpływ na podwójny szew?
Sam azot nie wpływa na mechanikę zgrzewania, jednak integracja urządzenia napełniającego z zgrzewarką jest bardziej skomplikowana. Należy upewnić się, że tlen zostanie usunięty w ciągu kilku milisekund przed rozpoczęciem pierwszej operacji.
Jaka jest najczęstsza przyczyna "nieszczelności" w nowej instalacji?
Zazwyczaj przyczyną jest niewłaściwe ciśnienie płyty podnoszącej lub nieprawidłowo wyregulowana rolka pierwszej operacji. Jeśli podczas pierwszej operacji nie uda się prawidłowo ustawić krzywej w kształcie litery S, druga operacja nie będzie w stanie tego skorygować.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL