
Il lotto è in corso da venti minuti quando la linea rallenta senza una ragione apparente. La coclea continua a girare, la tramoggia sembra ancora mezza piena e le lattine che escono dalla riempitrice iniziano a scorrere a ritmo ridotto. Qualcuno dà un colpetto sul fianco della tramoggia con un martello. Il flusso riprende per due secondi, poi si blocca di nuovo. Quell’interruzione è causata dalla formazione di un ponte di polvere. Le particelle sopra l’uscita si sono incastrate formando un arco autoportante e la coclea sottostante sta dosando aria.
Quasi ogni volta si forma un arco nello stesso punto: la sezione conica della tramoggia e la suola di alimentazione appena sopra l’ingresso della coclea. È lì che la polvere è più compatta e l’apertura è più stretta. È anche il punto in cui l’attrito, l’interblocco meccanico e l’adesione dovuta all’umidità hanno maggiori possibilità di formare una sorta di tetto sopra l’uscita. La coclea sottostante continua a dosare, le letture del peso oscillano e l’operatore vede una macchina che funziona senza però fare nulla.
Il termine viene utilizzato in diversi contesti, quindi vale la pena precisare quale sia quello trattato in questo articolo. Per “ponte di polvere” si intende in questo caso la polvere sfusa che smette di scorrere all’interno delle attrezzature di movimentazione e riempimento: tramogge, alimentatori e la zona di ingresso di una riempitrice a coclea. Non si riferisce invece al fenomeno del “bridging” della polvere da sparo discusso nel contesto della ricarica delle munizioni, dove i granuli si bloccano sotto pressione nel collo del bossolo. Non si tratta nemmeno dei post sul “bridging nella tramoggia” relativi a lattine vuote che si incastrano in una tramoggia di smistamento, né del raggrumarsi di calcestruzzo o pellet di legno nei loro contenitori. Stessa parola, fenomeni fisici diversi. Se il vostro problema è una polvere che non scende, continuate a leggere; il resto di questa pagina è dedicato proprio a voi.
Le polveri fini e compatte sono le solite sospette: farina, latte in polvere, cacao, miscele di spezie, miscele proteiche, detersivo in polvere. Più la polvere è leggera e fine, e più umidità assorbe dall’aria, più forte sarà l’arco che può formare. Anche i granuli e i cristalli sciolti possono formare ingorghi, ma di solito hanno bisogno di un aiuto: un angolo tagliente, una tramoggia troppo piena o una settimana umida.
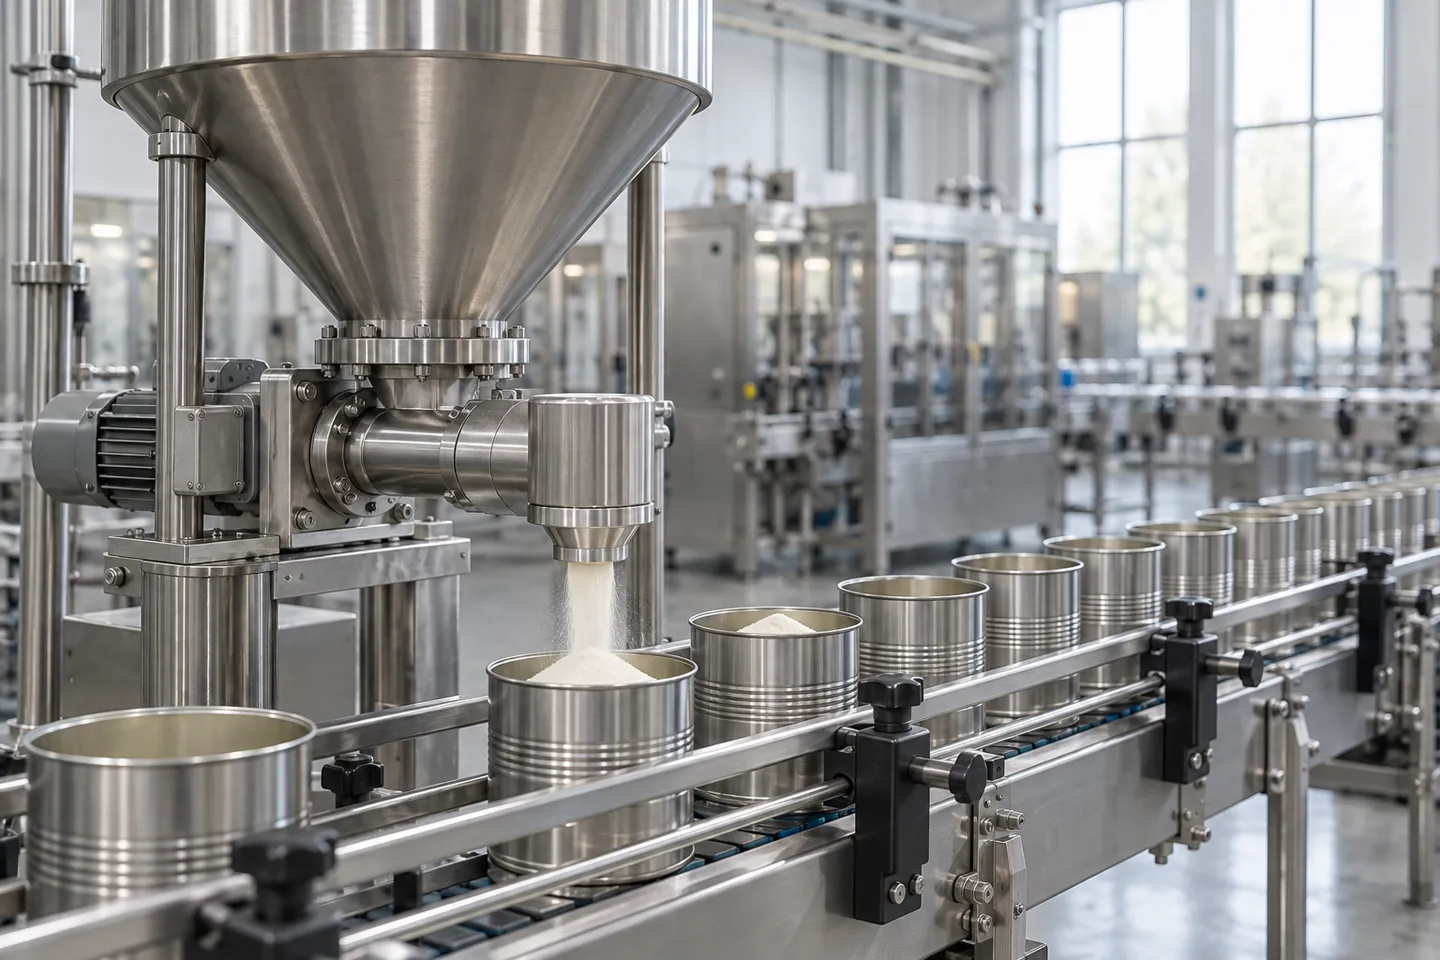
Diagnosticare prima di intervenire: bridging, ratholing, caking o flushing
Prima di intervenire, è bene capire quale dei quattro classici problemi di flusso si sta effettivamente verificando, poiché le soluzioni previste vanno in direzioni opposte. “La polvere non scende” è un sintomo, non una diagnosi.
Quattro errori di flusso in sintesi
| Fallimento | Cosa sta succedendo | Come appare sulla linea | La risposta giusta |
|---|---|---|---|
| Collegamento (a arco): | Un arco stabile copre l'uscita sopra la vite, in modo che nulla possa cadere. | Il flusso si interrompe completamente; il livello nella tramoggia si blocca; la coclea gira a secco. | Rompere l’arco in modo sicuro (una leggera vibrazione sulla parte superiore in caso di neve fresca sciolta; altrimenti, aprire e liberare l’area), quindi risolvere la causa. |
| Ratholing: | Solo uno stretto canale sopra lo sbocco si svuota, mentre la polvere rimane attaccata alle pareti. | Il livello scende in una colonna, poi si ferma; le pareti sembrano ricoperte da uno strato. | Chiudere la buca partendo dall'alto; poi sistemare l'angolo della parete e rifinire. |
| Formazione di grumi: | La polvere forma strati di depositi induriti sulle pareti e sul cono. | Rallentamento progressivo nel corso dei giorni; grumi nel prodotto. | Rimuovere e pulire; quindi controllare l'umidità e i residui. |
| Sciacquo (allagamento): | La polvere perde la sua consistenza e si riversa in modo incontrollato. | Fuoriuscita e versamenti; sovraffillamento. | Disareare o compattare leggermente; verificare che la velocità della coclea di alimentazione sia adeguata. |
Gli errori costosi derivano dal confondere un problema con un altro. Se a un problema di “ratholing” si aggiungono delle vibrazioni, si finisce per far cadere altra polvere sulle pareti. Se si interviene con forza su un problema di “flushing”, si finisce per creare il “bridging” del giorno dopo. Interpretare erroneamente il “flushing” come “bridging”, ad esempio, porta le persone a compattare una polvere che era già troppo aerata per sostenere un arco. La tassonomia non è puramente accademica; determina quale leva azionare (Rivista "Processing", 2023).
C’è anche un modo giusto e uno sbagliato di trascorrere i prossimi trenta minuti. Il modo sbagliato è descritto in un thread su r/AskEngineers. Un ingegnere di impianto racconta che gli operatori devono sturare una tramoggia con un’asta, mentre i battitori pneumatici si rompono da soli circa una volta alla settimana e l’umidità non fa che peggiorare il problema dell’agglomerazione (r/AskEngineers, 2025). I colpi di martello provocano ammaccature nell’acciaio inossidabile e ogni ammaccatura diventa una sporgenza che fa da punto di partenza per l’arco successivo. L’uso di bacchette aumenta il rischio di contaminazione in una zona a contatto con gli alimenti. I fornitori di servizi di retrofit sul campo stimano che il costo di un evento grave sia pari a 30-60 minuti di pulizia e ripristino (Uniflow - Macchine per l'imballaggio, 2026). Segnalano inoltre che gli errori di peso superano i ±2% quando un ponte parziale impedisce il funzionamento della vite.
Questi numeri spiegano perché vale la pena abbandonare il riflesso di “riparare subito”. Una diagnosi chiara, unita a una reazione calma, richiede solo pochi minuti. L’abitudine di intervenire con il martello costa gli stessi minuti a ogni turno e, silenziosamente, peggiora la geometria. La soluzione definitiva si trova uno strato più in basso, nella polvere, nella tramoggia e nei componenti intorno all’ingresso.
Quanto costa un ponte progettato in modo errato
30-60 min
per azzerare e ricominciare da capo dopo un momento critico
±2%+
deriva del peso di riempimento mentre un ponte parziale impedisce l'alimentazione della vite
Dati forniti dai fornitori di servizi di retrofit sul campo, 2026.
Dove il problema del “bridging” viene effettivamente risolto: polvere, geometria e assistenza attiva
Il bridging raramente ha un'unica causa, ed è per questo che le soluzioni "miracolose" si rivelano deludenti. Pensate a tre livelli su cui è possibile intervenire: il comportamento della polvere, la forma del contenitore e il tipo di supporto attivo installato all'imboccatura. Affrontateli in quest'ordine e la maggior parte delle macchine potrà essere adattata per lavorare con una polvere difficile.
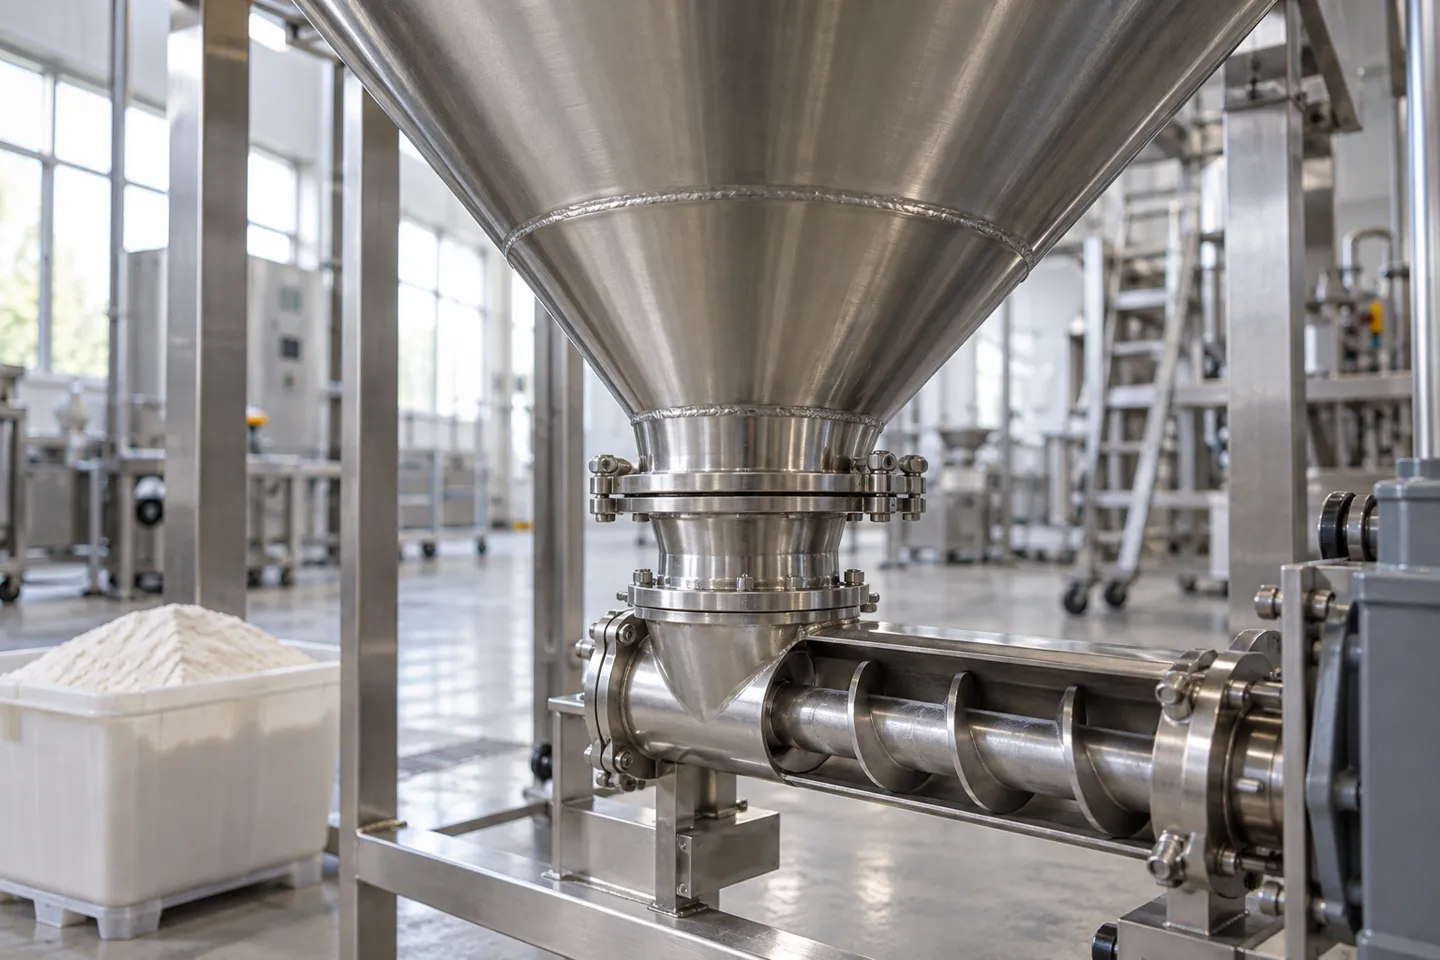
Cinque caratteristiche della polvere che ti preparano al bridging
La finezza è il fattore principale: più piccole sono le particelle, maggiore è l’area di contatto e maggiore l’attrito interparticellare per grammo. L’igroscopicità funge da acceleratore; le miscele contenenti zucchero, il latte in polvere e le miscele di spezie assorbono umidità dall’aria e acquisiscono resistenza come materiale per l’arco nel corso di un turno. Le particelle irregolari si incastrano tra loro come in una muratura a pietrame, invece di scivolare come biglie. Le polveri a bassa densità apparente si compattano in strutture sorprendentemente stabili perché il peso che spinge verso il basso per cedere l’arco è minimo. E la variazione di umidità da lotto a lotto spiega la classica lamentela secondo cui la macchina “funzionava bene la settimana scorsa”: stessa macchina, polvere più umida.
Gli interventi a livello dei materiali sono economici e vale la pena attuarli per primi. Setacciare gli agglomerati prima della tramoggia, miscelare i lotti per normalizzare l’umidità e la granulometria e scartare i lotti in entrata che non superano il controllo dell’umidità. Nessuna di queste operazioni interviene direttamente sulla macchina, ma tutte modificano il suo comportamento.
Geometria della tramoggia: la soluzione che non comporta costi aggiuntivi dopo la messa in servizio
Il cono standard a 60 gradi, adatto ai granuli, è spesso troppo poco profondo per le polveri fini coesive. Ecco perché le linee guida per l’adeguamento raccomandano angoli compresi tra 70 e 75 gradi per tali polveri, oppure un sistema a flusso di massa al posto di quello a imbuto (Uniflow - Macchine per l'imballaggio, 2026). Gli spigoli interni acuti intrappolano la polvere e formano dei tappi, quindi gli spigoli vengono arrotondati e le saldature levigate. La dimensione dell’uscita comporta un vero e proprio compromesso. Deve essere sufficientemente ampia da eliminare l’arco, ma non così ampia da compromettere la precisione di dosaggio, poiché la coclea dosa ciò che l’uscita le fornisce.
Il mito più diffuso
Un’apertura più ampia non garantisce necessariamente una minore formazione di ponti. Un’apertura troppo grande può rendere il flusso meno regolare e compromettere la precisione del peso di riempimento. La geometria funziona adattando il contenitore alla polvere, non aumentando a tutti i costi le dimensioni dell’apertura.
Aiuto attivo: agitatori, vibratori e aria
Il dispositivo attivo più utile per le polveri fini e coesive è un agitatore a rotazione lenta che arrivi fino alla zona di ingresso. È proprio lì che si forma l’arco, e dove una pala corta montata in fabbrica non arriva mai. I vibratori sono la scelta più comune e rappresentano l’errore più frequente. Sulle polveri granulari e a flusso libero possono essere d’aiuto occasionalmente; sulle polveri fini e coesive, invece, possono compattare ulteriormente il materiale dell’arco e aggravare il problema (Uniflow - Macchine per l'imballaggio, 2026). La fluidizzazione consiste nell’iniettare una piccola quantità d’aria nella polvere ed è indicata per le polveri che presentano un comportamento non ottimale, soprattutto perché sono troppo leggere per scorrere. Alcuni sistemi IBC e silos la forniscono come dotazione standard proprio per questo motivo (Visval, 2026). Un altro elemento spesso sottovalutato si trova sotto la tramoggia: la coclea di alimentazione che rifornisce la coclea dosatrice. Se la si sovralimenta, si compatta la zona di ingresso; se la si sottodimensiona, la coclea vibra tra un riempimento e l’altro. Adeguare queste velocità elimina silenziosamente una delle cause nascoste.
Per dirla senza mezzi termini: “basta aggiungere un vibratore” è la soluzione che ha più probabilità di fallire. “È solo polvere di scarsa qualità” è la scusa che più spesso nasconde un problema geometrico che si risolverebbe modificando il disegno. Gli operatori sul campo riferiscono che la maggior parte dei casi di formazione di ponti può essere risolta o drasticamente ridotta attraverso adeguamenti alle attrezzature e ai processi, piuttosto che attribuendo la colpa al materiale (Uniflow - Macchine per l'imballaggio, 2026).
Abbina la contromisura alla polvere e scopri dove fallisce
| Tipo di polvere | Geometria preferita | Aiuto attivo preferito | Quando questo approccio fallisce |
|---|---|---|---|
| Granuli sfusi: | Di solito è sufficiente un cono standard da 60 gradi. | È accettabile che si verifichino vibrazioni occasionali. | Gli spigoli vivi o un riempimento eccessivo possono comunque causare intasamenti anche con materiali che scorrono liberamente. |
| Polveri fini a media coesione: | Cono più ripido (da 70 a 75 gradi), angoli arrotondati, saldature levigate. | L'agitatore lento sta raggiungendo la zona di ingresso. | Se l'umidità non viene tenuta sotto controllo, anche una torta dalla geometria perfetta finisce per indurirsi. |
| Polveri igroscopiche a forte coesione: | Progettazione basata sul flusso massico; coperchi delle tramogge a tenuta stagna; aria di mandata deumidificata. | Agitatore in ingresso e controllo dell'umidità. | Un’umidità ambientale superiore alla soglia di tolleranza della polvere danneggia l’hardware; questo diventa un problema che riguarda l’intero locale. |
| Polveri leggere a bassa densità apparente: | Vite a passo ampio e scanalatura poco profonda per limitare la compattazione. | Una fluidizzazione delicata anziché una vibrazione. | Le vibrazioni compattano queste polveri; un’eccessiva fluidizzazione ne provoca lo scioglimento. |
Notate cosa accomuna la colonna di destra: l’hardware non può andare oltre i limiti di una stanza non controllata. Questo è il limite di questa stazione, ed è il motivo per cui la prossima riguarda i numeri che potete tenere a portata di mano ogni giorno.
Levapack adatta la geometria della tramoggia, la portata dell'agitazione e il controllo dell'alimentazione alla vostra polvere, anziché utilizzare le impostazioni predefinite del catalogo, e costruisce la macchina in base a tali specifiche.
Scegli la macchina adatta alla tua polvereLe band giornaliere che continuano a colmare il divario
Due fattori determinano in gran parte l’andamento settimanale, ed entrambi dipendono dall’ambiente, non dalla macchina. Il primo è l’umidità. Per la maggior parte delle polveri alimentari, mantenere l’area di produzione a un’umidità relativa compresa tra il 40% e il 55% rallenta l’agglomerazione igroscopica a un ritmo sufficientemente controllabile. I prodotti fortemente igroscopici richiedono inoltre coperchi sigillati per le tramogge e aria di alimentazione deumidificata. Le settimane estive meritano una serie di controlli aggiuntivi, poiché una macchina che funzionava correttamente a marzo può iniziare a presentare problemi a luglio senza che sia cambiato nient’altro.
Il secondo valore indica il livello della tramoggia. Durante la produzione, mantenere il livello della tramoggia compreso approssimativamente tra 40% e 70%, con un sensore di livello che attiva il circuito di regolazione dell'alimentatore di rabbocco (Uniflow - Macchine per l'imballaggio, 2026). Entrambi gli estremi causano problemi: una tramoggia piena compatta la polvere all’ingresso, mentre una quasi vuota alimenta in modo irregolare e rischia di provocare la formazione di ponti parziali. Una pressione di mandata costante garantisce alla coclea una presa costante, il che si traduce in pesi di riempimento più stabili.
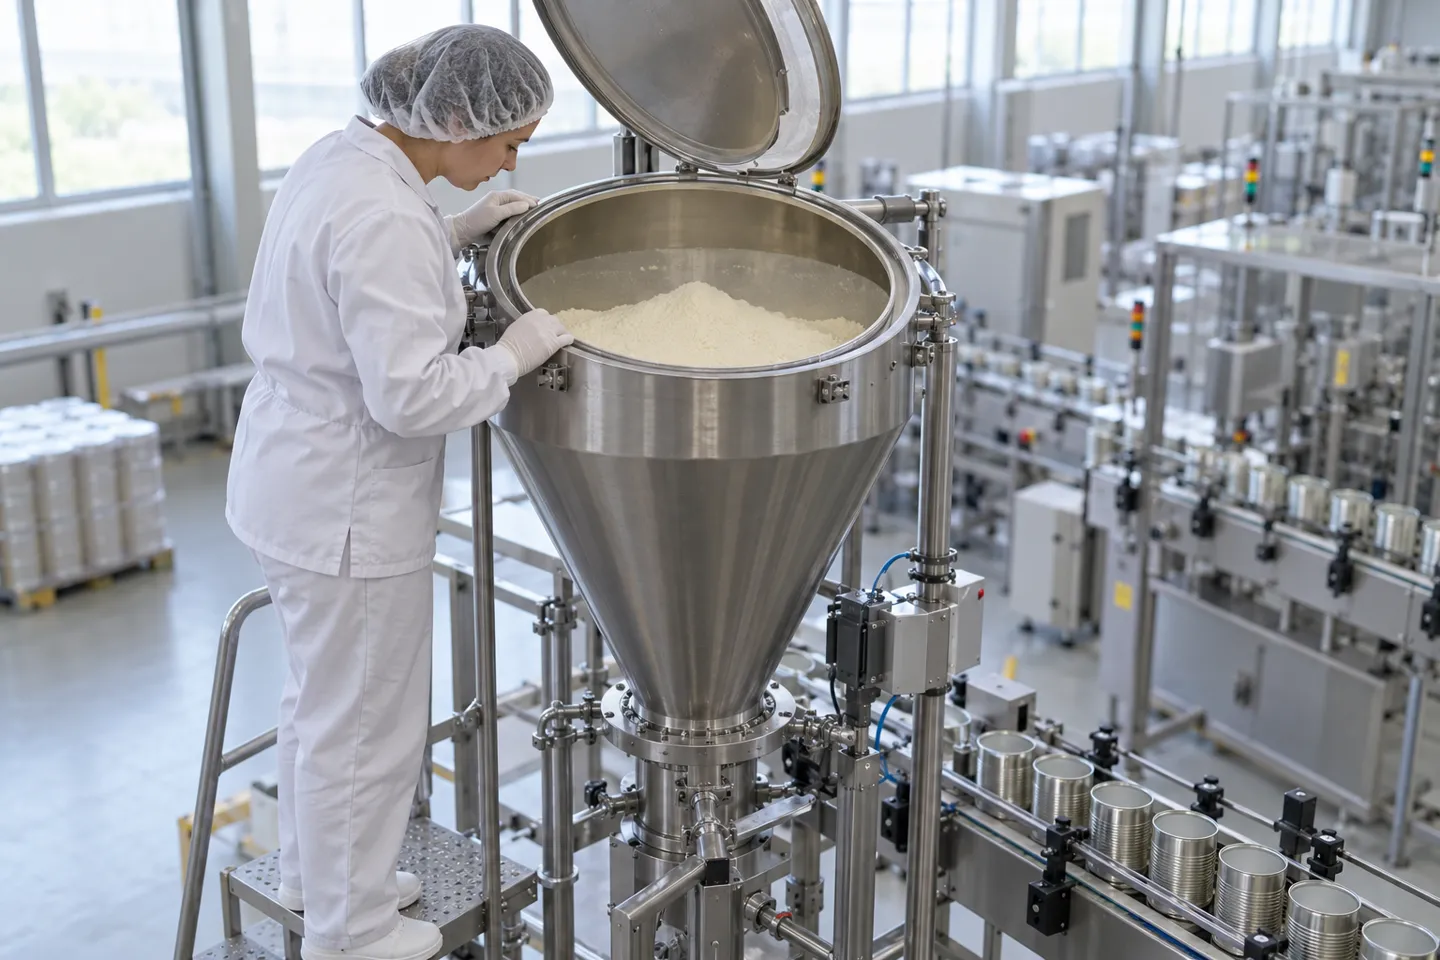
Tra un lotto e l’altro, la pulizia è una misura preventiva spesso sottovalutata. I residui che rimangono sulle pareti della tramoggia e sulle spirali della coclea costituiscono il nucleo da cui si forma l’arco nel ciclo successivo. Ad ogni cambio di produzione è necessario smontare completamente l’impianto e pulirlo, prestando particolare attenzione alla zona di uscita. Gli impianti che lavorano molti SKU con la stessa macchina sono esposti al massimo rischio, poiché i cambi di produzione sono frequenti per loro stessa natura.
Lista di controllo giornaliera per la prevenzione della formazione di ponti
- Mantenere l'umidità relativa della sala a 40-55%; le polveri fortemente igroscopiche richiedono inoltre coperchi sigillati per le tramogge e aria di alimentazione deumidificata.
- Mantenere piena la tramoggia 40-70% con un sensore di livello che chiuda il circuito di rabbocco.
- Smontaggio completo e pulizia a fondo ad ogni cambio; raschiare accuratamente la zona di uscita.
- Regolare la velocità della coclea di alimentazione in base a quella della coclea di dosaggio.
- Prima della messa in servizio, definire chi è responsabile dell’umidità derivante dal risciacquo delle lattine e del clima ambiente.
Dietro quella lista di controllo si nasconde un’osservazione fondamentale: il risciacquo delle lattine vuote introduce acqua e umidità, il clima ambientale è di competenza di qualcuno e le velocità di alimentazione devono essere sincronizzate. Chi è responsabile di ciascuno di questi aspetti è una questione che riguarda la messa in servizio, ed è molto più economico chiarirlo prima dell’ordine di acquisto piuttosto che dopo. È proprio a questo che serve la lista di domande della stazione successiva.
Verifica le specifiche prima dell’acquisto: la richiesta di preventivo anti-bridging e il test di accettazione
Tutto quanto sopra è disponibile in versione a pagamento. Ogni scelta hardware che determina la formazione di ponti di polvere (angolo del cono, raggio d’azione dell’agitatore, dimensioni dell’uscita, controllo del livello, finitura superficiale) viene definita in fase di progettazione. Ciò rende la fase di richiesta di informazioni il momento più economico in assoluto per prevenire la formazione di ponti di polvere, e la richiesta di preventivo (RFQ) il documento più adatto a tale scopo.
Le sei righe che la tua richiesta di preventivo dovrebbe contenere
Formulate la richiesta basandovi su sei punti. Primo, l’agitazione: specificate la forma e richiedete che raggiunga la zona di ingresso della coclea, non limitandosi a mescolare solo la metà superiore del cono. Secondo, l’angolo del cono: descrivete al fornitore il comportamento della vostra polvere e chiedete quale angolo e quale uscita preveda il loro progetto per essa. Terzo, il controllo del livello: un sensore di livello con rabbocco a circuito chiuso, in modo che la fascia da 40% a 70% si mantenga costante. Quarto, precisione e flusso combinati: richiedete che la tolleranza di dosaggio sia garantita con stabilità di flusso, non solo su un banco di prova con una polvere facile da gestire. Quinto, superfici di contatto: tipo di materiale, finitura interna e trattamento delle saldature che non lasci sporgenze. Sesto, progettazione per il cambio formato: smontaggio senza attrezzi, in modo che la routine di pulizia descritta nella sezione precedente possa essere effettivamente eseguita.
La richiesta di preventivo anti-bridging, in sei righe
- Modello ad agitazione, con copertura garantita della zona di ingresso della coclea.
- L'angolo del cono e le dimensioni dell'uscita sono adattati alla vostra polvere, non ai valori predefiniti del catalogo.
- Sensore di livello con rabbocco a circuito chiuso.
- Tolleranza di dosaggio garantita insieme alla stabilità del flusso.
- Tipo di materiale di contatto, finitura interna e trattamento delle saldature.
- Smontaggio senza attrezzi per la pulizia tra un ciclo e l'altro.
Come punto di riferimento su cosa chiedere: alcuni produttori dichiarano una precisione di dosaggio nominale di ±1 g e realizzano le parti a contatto con il prodotto in acciaio inossidabile 304 o 316 di qualità alimentare con uno spessore di 2 mm (Levapack, 2026). Gli stessi produttori sottopongono ogni macchina a oltre 100 cicli di collaudo consecutivi prima della spedizione, con un test a vuoto di 48 ore e un video di collaudo a conclusione del processo. Questo livello di precisione nelle specifiche pubblicate è ciò che contraddistingue una buona risposta a questa richiesta di offerta, indipendentemente dal fornitore da cui si acquista.
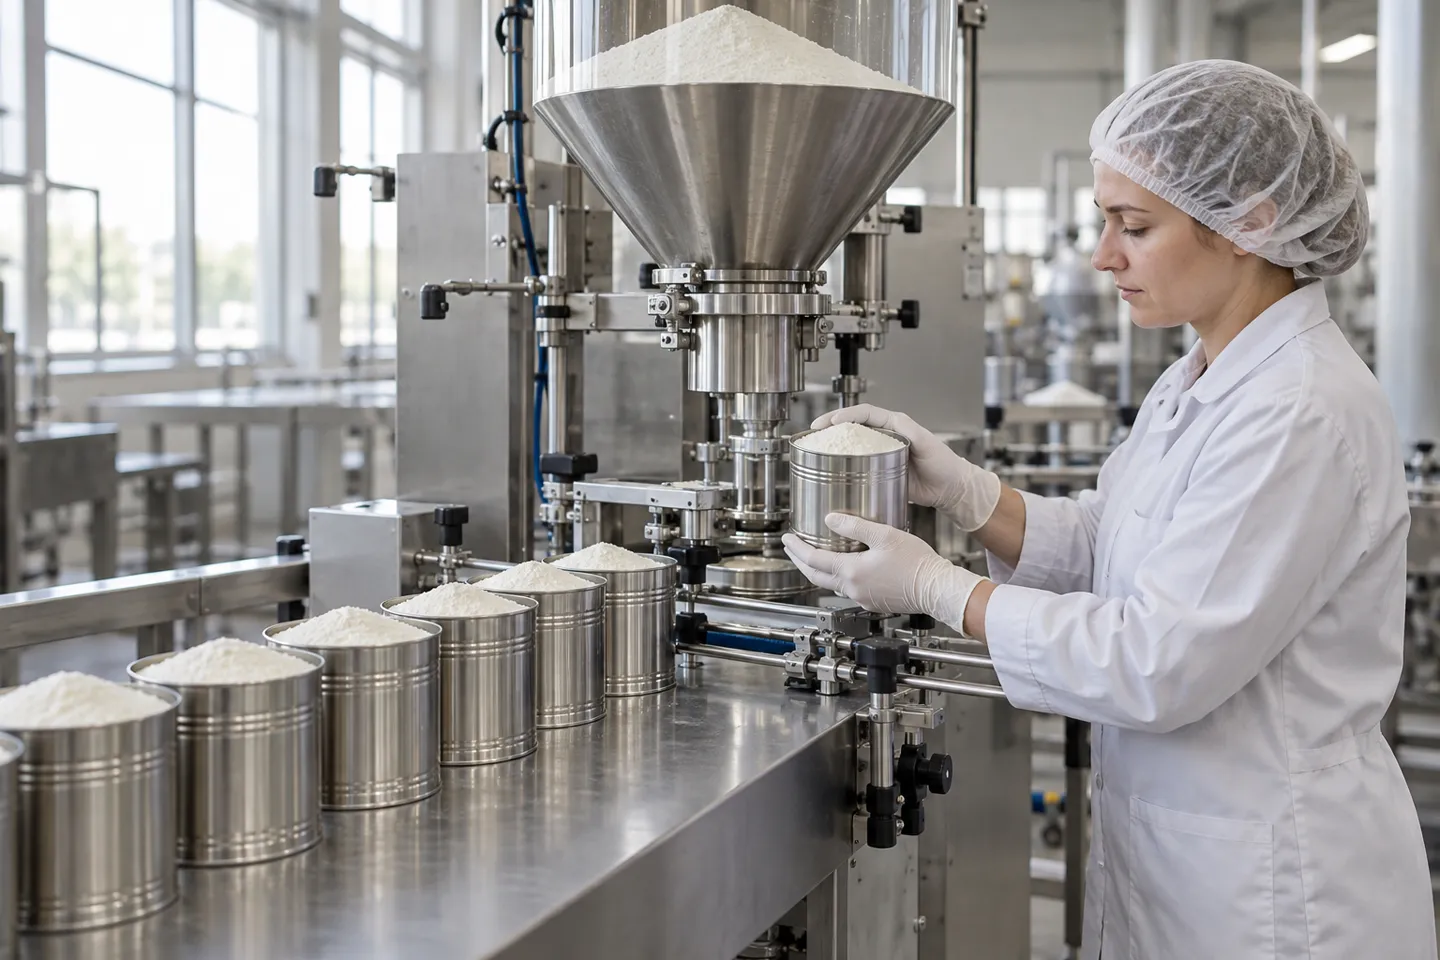
Test di accettazione: la tua polvere, i tuoi dati
Una dimostrazione con la polvere standard del fornitore dimostra che la macchina funziona con tale polvere. L’accettazione implica un ciclo di funzionamento continuo con la vostra polvere, al vostro peso di riempimento, nel vostro contenitore. Durante il ciclo, tre dati sono fondamentali: quanti eventi di “bridge” si verificano, quanto tempo impiega ciascuno a risolversi e di quanto varia il peso di riempimento. Richiedete il protocollo di prova per iscritto e un video dei cicli di funzionamento, in modo che i risultati rimangano disponibili anche dopo la conclusione del ciclo di vendita.
L'unica clausola che vale la pena ricordare
Il fornitore deve sottoporre la vostra polvere a un test continuo, per poi fornirvi per iscritto i dati relativi al numero di ponti, al tempo di purga e alla variazione di peso.
01
Conteggio dei ponti
archi durante la corsa
02
Tempo di compensazione
minuti per ripristinare il flusso
03
Variazione del peso
scostamento dal peso di riempimento
Adeguamento o sostituzione: l’ordine di valutazione
Quando la macchina in uso è il “paziente”, valutate in ordine. Iniziate con le fasce giornaliere, poiché correggere l’umidità e il livello non costa quasi nulla. Passate poi alle modifiche geometriche: inserti conici più ripidi, un agitatore più lungo, angoli arrotondati. Solo allora prendete in considerazione una macchina diversa. La modifica è davvero fattibile, e i fornitori sul campo documentano casi in cui lo è stata. Leggete però i loro dati tenendo conto del contesto: una linea di produzione di proteine in polvere riportava da 3 a 5 eventi di ponte per turno con una variazione di precisione di ±1,81 TP3T prima della modifica (Uniflow - Macchine per l'imballaggio, 2026). Dopo l’adeguamento, ha registrato un numero di eventi prossimo allo zero, con valori compresi tra ±0,31 TP3T e ±0,41 TP3T. Un’informazione utile, che costituisce anche un’ammissione di ciò che l’acquirente ha dovuto sopportare inizialmente. In caso di nuovo acquisto, la richiesta di preventivo a sei righe (RFQ) più il test di accettazione rappresentano invece il modo in cui tale “costo di formazione” viene pagato in anticipo.
Il lato commerciale del flusso
I calcoli di produzione non perdonano una volta moltiplicati i numeri riportati all’inizio di questa pagina. Un ponte completo richiede dai 30 ai 60 minuti; un ponte parziale fa superare i pesi di ±2%. In entrambi i casi, ripetendosi un paio di volte alla settimana, si erode silenziosamente il margine promesso dal prezzo più basso della macchina. Una macchina che all’inizio sembra “economica” e che poi viene rattoppata con vibrazioni e segni di martellatura raramente risulta economica a fine anno.
Ecco perché la clausola di accettazione funge da filtro per i fornitori e non è solo uno script di test. Un fornitore che accetta di testare la vostra polvere, condivide i protocolli di prova di fabbrica e firma i dati relativi all’accettazione sta valutando il rischio in modo onesto. Un fornitore che indica solo una velocità nominale rispetto a una polvere da catalogo vi sta vendendo il privilegio di diventare il suo caso di studio di retrofit.
Per i rivenditori e gli integratori di sistemi, la stessa logica va oltre. Quando un cliente chiede se la sua miscela proteica si integrerà nella linea proposta, il rivenditore che risponde citando l’angolo del cono, la portata dell’agitazione e il controllo del livello sta vendendo un progetto. Chi risponde con un opuscolo sta vendendo solo una macchina. Le domande contenute in questa pagina, poste ad alta voce e sin dall’inizio, fanno la differenza.
Se desiderate che la geometria della tramoggia, l'agitazione e il controllo del livello siano adattati fin dall'inizio alla vostra polvere, Levapack progetta e realizza macchine per il riempimento di polveri su misura e registra un video di prova dopo ogni ciclo di collaudo.
Esegui il test di accettazione sulla tua polvere
Geometria della tramoggia, raggio di agitazione e controllo del livello, adattati alla vostra polvere e verificati tramite un video di prova prima della spedizione della macchina.
Richiedi un preventivo su misuraRiferimenti
- Uniflow Packaging Machinery. “Formazione di ponti di polvere nelle riempitrici a coclea: 8 cause principali e soluzioni collaudate sul campo”. 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Come risolvere il problema dello scarico lento da un trasportatore a coclea?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Rivista Processing (Hapman). “Comprendere i fenomeni di ”ratholing’ e ‘bridging’ nell’alimentazione di polveri sfuse”. 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Superare i problemi di formazione di ponti di polvere grazie alla fluidizzazione.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL