
Otto pallet di lattine riempite e sigillate sono finiti nel trituratore. Il birrificio che le aveva confezionate ha trascorso il mese successivo noleggiando una linea di inscatolamento mobile in attesa dell’arrivo dei bracci stabilizzatori di ricambio, mentre il responsabile della manutenzione ha trascorso tre giorni presso il magazzino del distributore a controllare manualmente cinquanta pallet alla ricerca di lattine che perdevano. Un secondo birrificio, citato nello stesso thread di discussione, ha perso migliaia di casse a causa di un richiamo e ha finito per ricostruire completamente la propria agraffatrice, sostituendo tutti i rulli con quelli nuovi (r/TheBrewery, 2023).
Nessuna delle due macchine ha subito guasti gravi. Alcuni piccoli componenti si sono usurati oltre la loro vita utile, nessuno aveva pezzi di ricambio a disposizione e ogni ora di attesa si è tradotta in prodotti finiti da smaltire o in un rinvio della produzione. Ecco perché è fondamentale prendere sul serio i pezzi di ricambio per le macchine confezionatrici: la differenza tra una linea che funziona e una che resta ferma raramente sta nella macchina stessa, ma dipende dal fatto che il pezzo giusto sia disponibile a magazzino, sia stato ordinato in tempo e sia stato installato da qualcuno che sapesse cosa controllare.
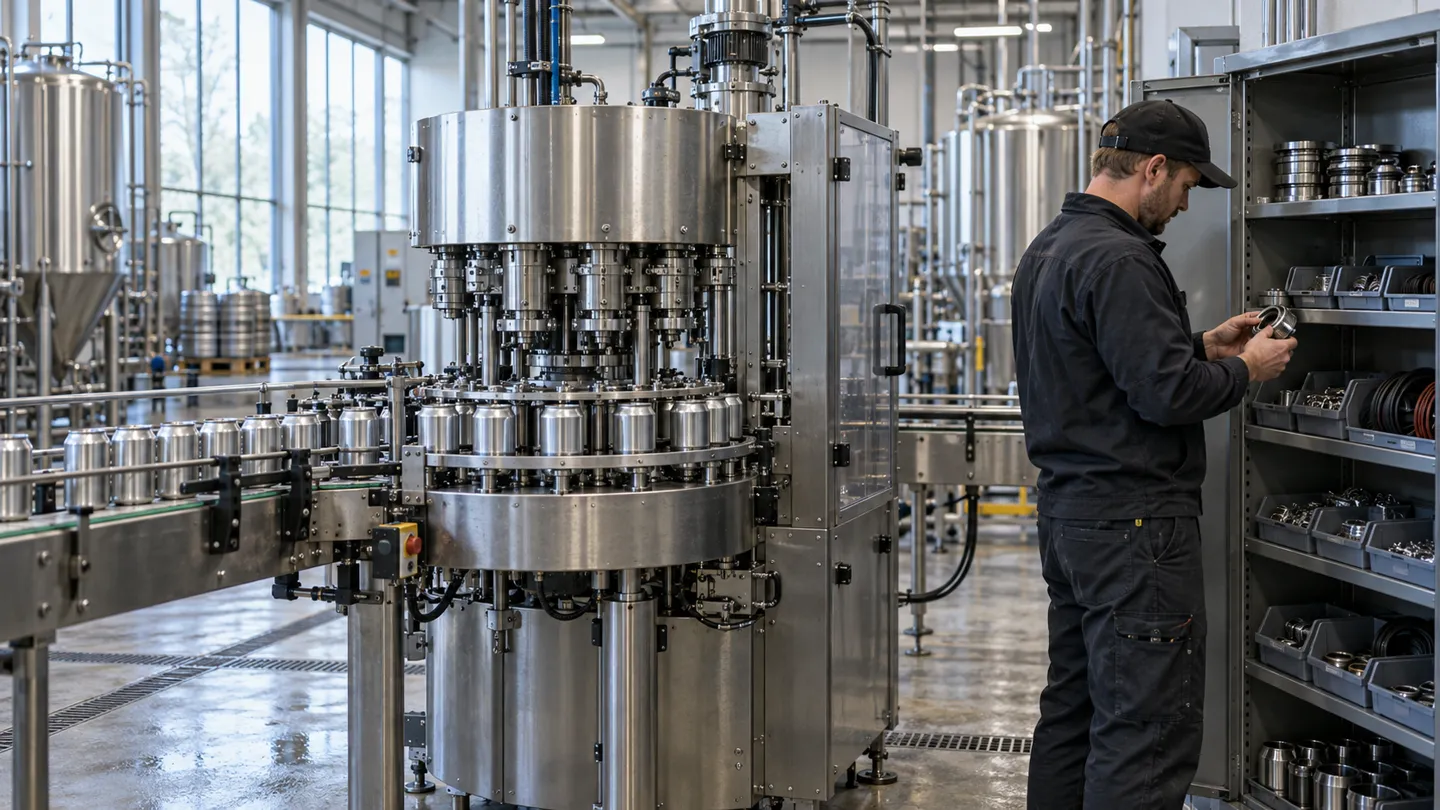
I pezzi di ricambio sono i componenti che, per loro natura, devono essere sostituiti in una macchina per l’imballaggio. I rulli di aggraffatura e i mandrini di una aggraffatrice per lattine. Le eliche della coclea e le vaschette di pesatura di una riempitrice per polveri. Le guarnizioni dei pistoni e gli ugelli di una riempitrice per liquidi. I cuscinetti di presa e le dita di alimentazione dei coperchi di una tappatrice. Cinghie, cuscinetti, sensori, valvole e guarnizioni in ogni parte della macchina. La maggior parte di essi è abbastanza piccola da poter essere trasportata con una sola mano e, nel loro insieme, determinano se la vostra linea di produzione è una risorsa produttiva o una scultura molto costosa.
Questa guida utilizza come esempi le linee di inscatolamento e sigillatura, poiché è proprio in questo ambito che i casi di guasto sono più evidenti. Il quadro di riferimento è applicabile anche alle macchine per la produzione di buste e alle incartonatrici, con denominazioni dei componenti diverse ma con la stessa logica. L’ordine delle sezioni segue le decisioni che si prendono effettivamente: quale tipo di componente si è guastato, quando sostituirlo, cosa tenere in magazzino, come ordinarne uno compatibile e come viene interpretato il budget complessivo dei ricambi da chi ne approva l’utilizzo.
Parti soggette a usura, parti fondamentali e materiali di consumo
Ogni catalogo ricambi classifica i componenti in base alla funzione della macchina: alimentazione, trasporto, sigillatura, etichettatura, controlli. Questo raggruppamento è utile per l’acquisto di una macchina, ma non è molto efficace nel indicare quali parti dovranno essere sostituite nel tempo, poiché una singola unità di sigillatura contiene un mandrino che può funzionare per anni e una guarnizione che non durerà nemmeno un quarto.
L’aspetto fondamentale per i ricambi è il modo in cui un componente si guasta. I componenti progettati per il contatto, l’attrito o la flessione si consumano svolgendo la loro funzione. Rulli di giunzione, mandrini, spirali della coclea, benne di pesatura, ugelli di riempimento, guarnizioni dei pistoni, cinghie e cuscinetti delle pinze appartengono tutti a questa categoria. I componenti progettati per sostenere carichi o per l’elaborazione dei dati sono destinati a durare per tutta la vita utile della macchina: telai, motori, azionamenti, PLC, riduttori. Vengono sostituiti in caso di guasto e monitorati tramite ispezioni, non secondo una tempistica prestabilita. Un terzo gruppo, costituito dai materiali di consumo quali lubrificanti e filtri, viene consumato dalla stessa attività di manutenzione.
| Classe parziale | Componenti tipici | Logica di sostituzione |
|---|---|---|
| Parti soggette a usura | Rulli di giunzione, mandrini, spirali della coclea, benne di pesatura, ugelli, guarnizioni dei pistoni, cinghie, cuscinetti di presa | Sostituire in base al volume di lavoro svolto (lattine, cicli) |
| Parti principali | Telaio, motori, azionamenti, PLC e HMI, riduttori, alloggiamenti dei cuscinetti | Sostituire in caso di guasto; ispezionare a intervalli regolari |
| Materiali di consumo | Lubrificanti, filtri, tergicristalli, prodotti per la pulizia | Rinnovare ad ogni intervallo di manutenzione |
Un limite da tenere presente: la classificazione varia a seconda dell’impiego. Un nastro trasportatore su una linea a tre turni che movimenta 45 lattine al minuto è un componente soggetto a usura. Lo stesso nastro su una macchina semiautomatica che funziona poche ore al giorno si comporta come un componente fondamentale. Le varianti specializzate, come le pinze per tappi a prova di bambino o le parti a contatto in acciaio inossidabile 316 per l’industria farmaceutica, seguono la logica di usura della loro categoria, con in più una documentazione più rigorosa sui materiali. Quando una classificazione non è chiara, l’elenco delle parti soggette a usura riportato nel manuale della macchina fa da arbitro.
Quando sostituirlo: ciò che conta è il numero di utilizzi, non il calendario
L’abitudine più costosa nella gestione dei ricambi è la sostituzione in base alla data di calendario. Un programma che prevede la “sostituzione dei rulli ogni tre mesi” si basa su due ipotesi contemporanee: ipotizza il volume di produzione e ipotizza la durata di quel particolare ricambio acquistato. Quando una delle due ipotesi è errata, si finisce per scartare ricambi che avrebbero potuto essere ancora utilizzati oppure per consumarli fino all’esaurimento. Entrambi gli esiti comportano un costo, e il secondo può costare un intero pallet di prodotto.
I cicli di sostituzione si contano in lattine, non in mesi
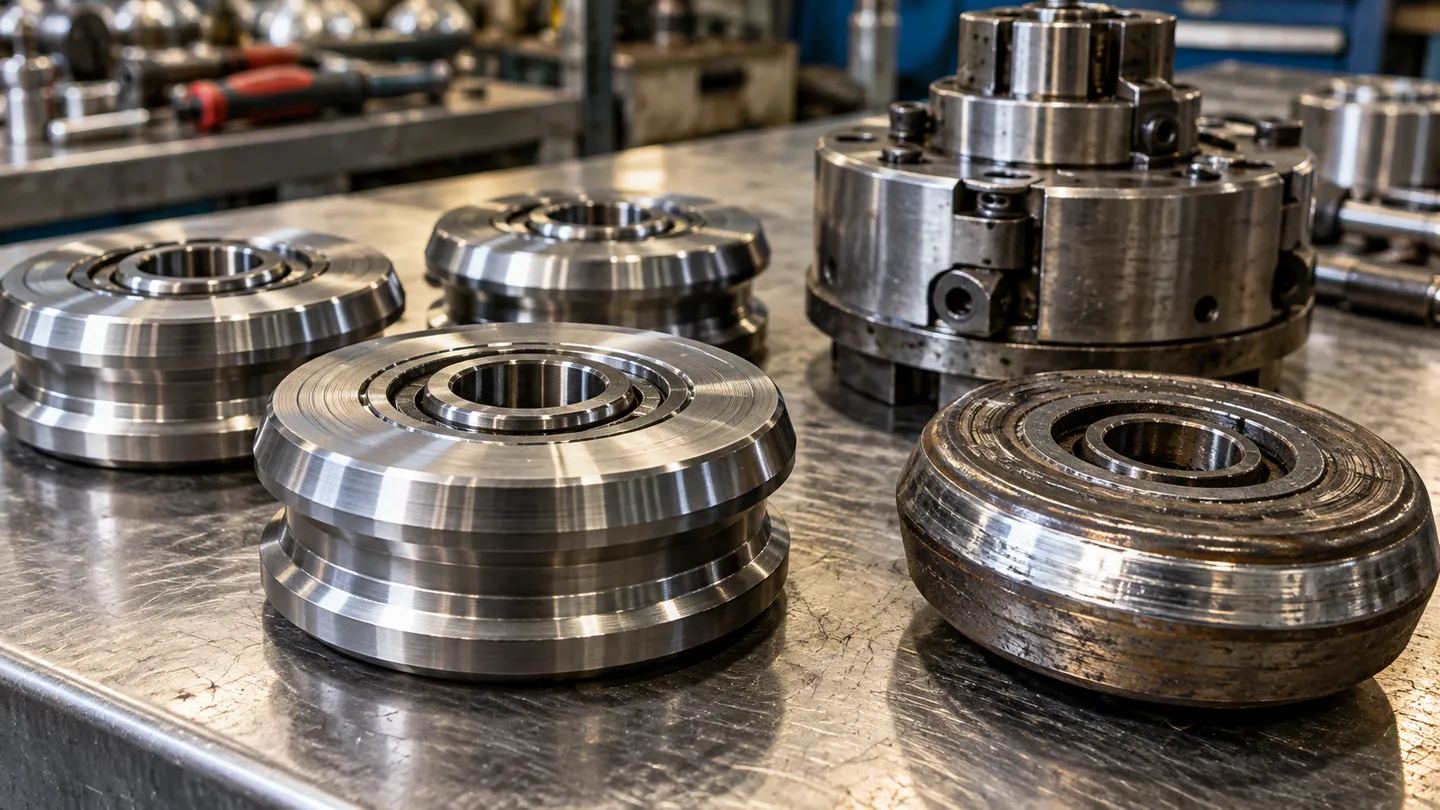
La durata delle parti soggette a usura si misura in base al lavoro svolto: lattine aggraffate, riempimenti completati, tappi serrati. Quindi il dato che conta è un conteggio, e i conteggi variano a seconda delle condizioni. La stessa macchina che un tempo registrava oltre 3 milioni di lattine con una serie di rulli di aggraffatura ora necessita di nuovi rulli ogni 1,2-1,5 milioni di lattine, e nulla è cambiato nella macchina se non il modo in cui viene utilizzata.
Durata del rullo di aggraffatura su una aggraffatrice rotativa a cinque teste
3,000,000+
lattine per confezione, registro storico
1,2-1,5 milioni
lattine per confezione, registro attuale
Stessa macchina, con una produzione di 46-47 lattine al minuto. Dati relativi alla produzione dei birrifici tratti da r/TheBrewery, 2023.
Cosa determina la variazione dell'intervallo? I lotti di coperchi e fondi cambiano, e il passaggio a un modello di coperchio diverso può richiedere specifiche completamente diverse per i rulli e i mandrini. La velocità della linea aumenta. I fornitori di lattine o di coperchi possono cambiare. Ognuno di questi fattori modifica il numero di cicli a partire dal quale un componente usurato inizia a causare difetti. La soluzione pratica consiste nel monitorare le lattine allo stesso modo in cui si monitorano i lotti: installare un contatore sulla sigillatrice, registrare il conteggio ad ogni sostituzione dei rulli, partire con un intervallo prudenziale e restringerlo in base ai propri dati entro il primo trimestre.
L'analisi dettagliata è l'unico arbitro
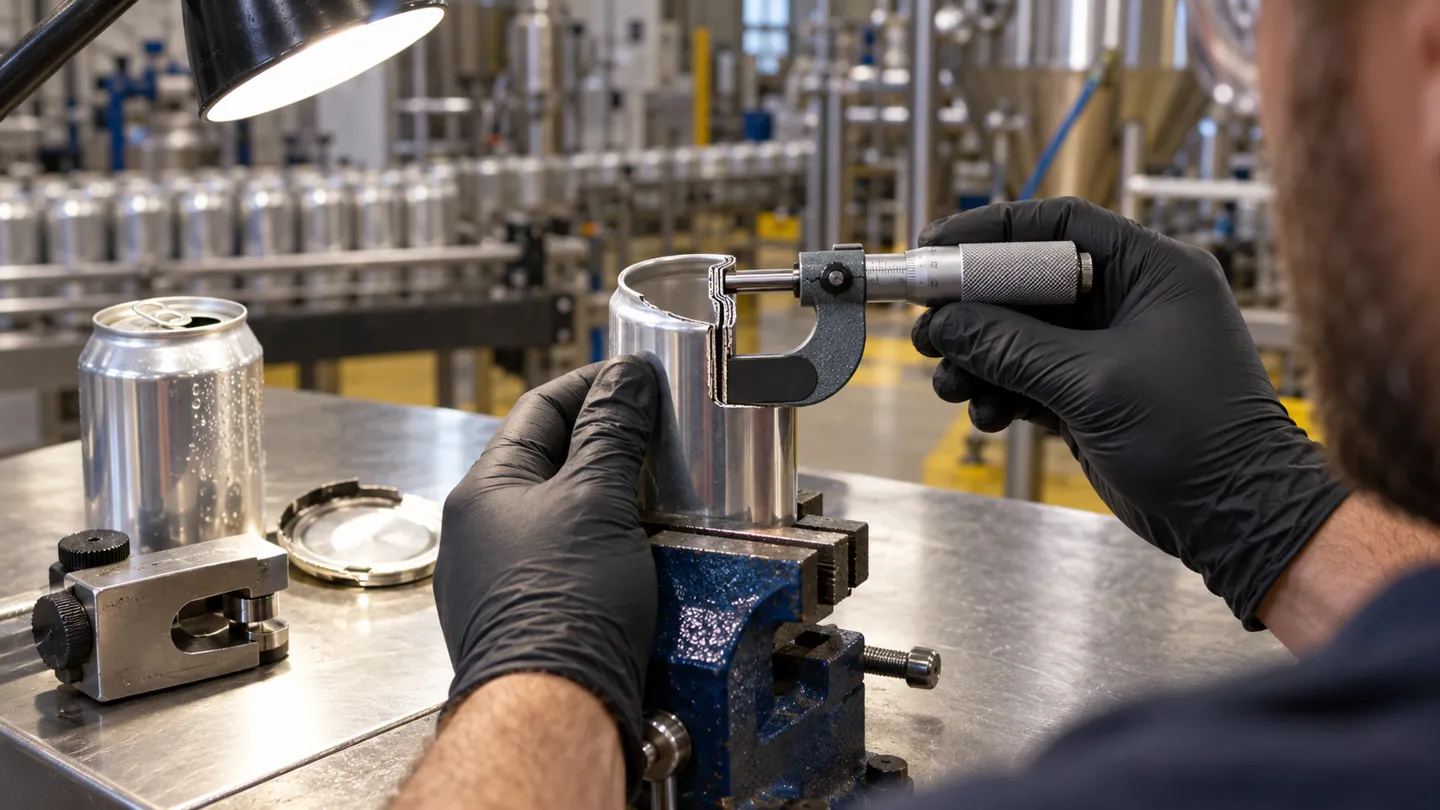
Sia i programmi che le intuizioni cedono il passo alla misurazione. Lo smontaggio della giuntura prevede il taglio di una lattina finita per misurare gli elementi rilevanti: spessore della prima e della seconda operazione, altezza della giuntura, svasatura, aggancio del corpo e aggancio del coperchio. La frequenza delle misurazioni è uno degli aspetti su cui gli stabilimenti non sono d’accordo. Una linea che utilizza la giuntura Angelus controlla la larghezza e l’altezza della giuntura ogni 30 minuti, effettuando uno smontaggio completo ogni 4 ore, mentre altre squadre procedono allo smontaggio all’avvio e una volta per pallet (r/TheBrewery, 2019). La frequenza conta meno della costanza: misura prima di sostituire un pezzo e misura dopo, così saprai se il pezzo ha effettivamente risolto il problema della giuntura.
Gli stress test servono a vagliare i prodotti, ma non a certificarli. Un bagno d’acqua calda a 75 °C è un comune test di selezione “superato/non superato”, eppure in un caso reale alcune lattine che avevano superato il test hanno comunque presentato perdite a valle, presso il distributore (r/TheBrewery, 2023). Considerate i bagni di trattamento e i controlli visivi come strumenti di screening. Sono i dati emersi dallo smontaggio a essere determinanti.
La trappola del calendario: un programma di sostituzione trimestrale presuppone implicitamente sia un volume di produzione che una durata del componente. Quando cambiano la velocità della linea, il lotto dei coperchi o il fornitore, il calendario perde di validità. È meglio contare le lattine e lasciare che siano le misurazioni effettuate durante lo smontaggio a determinare la sostituzione.
Segnali di guasto che anticipano qualsiasi previsione
Alcune parti danno segni di usura tra un controllo programmato e l’altro, e saper interpretare questi segnali è una competenza di manutenzione che vale la pena acquisire. Un mandrino usurato tende a graffiare la parete della lattina proprio sotto il gancio del corpo; un birrificio ha individuato perdite in circa una lattina su dieci proprio in corrispondenza di questo segno e ha risolto il problema in circa due ore sostituendo il braccio oscillante e il gruppo mandrino (r/TheBrewery, 2023). L'operazione da verificare: passare l'unghia lungo la parete della lattina sotto la giuntura sulle lattine confezionate. Le linee di incisione indicano il corpo della lattina, non il coperchio.
Le perdite pneumatiche lente sono più silenziose e più insidiose. Un cilindro di sollevamento da cui fuoriesce aria può scendere a intermittenza al di sotto della pressione richiesta dalla giunzione, causando perdite occasionali che un campionamento casuale non rileverà mai, mentre il tasso di guasti aumenta man mano che la guarnizione si usura (r/TheBrewery, 2019). Procedura: inumidire l’attuatore e i raccordi con acqua saponata eseguendo diversi cicli a secco e verificare la presenza di bolle, ruotando l’albero del cilindro man mano che si procede, poiché alcune guarnizioni presentano perdite solo in una determinata posizione. I residui di prodotto essiccati sulla guarnizione della piastra di sollevamento agiscono come carta vetrata, pertanto la pulizia fa parte dell’ispezione.
Infine, osserva come si muovono le parti. Uno strumento per la saldatura deve compiere almeno tre giri completi, rimanendo correttamente agganciato alla lattina; uno strumento che smette di seguire la lattina lascia delle pieghe sotto il coperchio che causano perdite (r/TheBrewery, 2023). Verificare manualmente il gioco laterale nei cuscinetti degli utensili e prestare attenzione ai rumori durante il funzionamento: il rumore proveniente dai cuscinetti del mandrino o dalle file di giunti costituisce un segnale di allarme precoce più affidabile di qualsiasi calendario.
Tre controlli sul campo tra una manutenzione programmata e l'altra
Segni di punteggio sotto la cucitura
Sulle lattine pronte, passare l'unghia lungo la parete della lattina sotto il gancio del corpo. Le linee di incisione indicano il mandrino, non il coperchio.
Perdite pneumatiche lente
Lavare con acqua saponata l’attuatore di sollevamento e i raccordi effettuando diversi cicli a secco, ruotando l’albero del cilindro man mano che si procede.
Rumore e gioco dei cuscinetti
Controllare manualmente il gioco laterale dei cuscinetti degli utensili e prestare attenzione ai rumori durante il funzionamento: il rumore dei cuscinetti è il primo segnale di allarme che si riceverà.
Cosa tenere in magazzino: il piano di ricambi a tre livelli
Non è possibile tenere tutto in magazzino, ma non si dovrebbe nemmeno non tenere nulla. La regola di selezione si basa su due domande per ogni componente: con quale frequenza si guasta e quanto tempo occorre per ricevere un ricambio. Entrambe le risposte sono ben documentate in questo settore. I dati di manutenzione del settore attribuiscono circa il 60% dei fermi macchina non programmati all’usura delle guarnizioni, all’intasamento dei sensori e agli inceppamenti del prodotto, e indicano tempi di consegna realistici: da 2 a 4 settimane per le guarnizioni speciali delle riempitrici, da 3 a 6 settimane per i rulli personalizzati delle etichettatrici e da 4 a 8 settimane per i componenti programmabili come azionamenti e PLC (OxMaint, 2026). La stessa fonte stima che il costo dell’attesa ammonti a $22.000 per ogni ora di fermo della linea di confezionamento, tra perdita di produzione, manodopera e consegne mancate, considerando che una linea media registra 47 fermi non programmati a settimana.
È proprio quella seconda cifra che determina il prezzo effettivo di uno scaffale di ricambi. Ecco la struttura a tre livelli che ne deriva.
L'economia dei tempi di inattività in sintesi
$22,000
costo stimato di un'ora di fermo della linea di confezionamento
60%
I fermi imprevisti sono dovuti all’usura delle guarnizioni, all’intasamento dei sensori e agli inceppamenti del prodotto
47
fermi non programmati a settimana sulla linea di confezionamento media
Dati sulla manutenzione nel settore industriale, OxMaint, 2026.
Livello 1: Parti soggette a usura che si contano e si tengono in magazzino
Convertire i cicli di sostituzione indicati nell'ultima sezione in quantità di scorta. La velocità della linea moltiplicata per i turni fornisce il numero di lattine al giorno, l'intervallo tra i rulli monitorato fornisce il numero di lattine per sostituzione, e dividendo il primo valore per il secondo si ottiene il numero di settimane di copertura per ogni set. Per una linea che produce circa 45 lattine al minuto, l’intervallo di sostituzione dei rulli compreso tra 1,2 e 1,5 milioni di lattine corrisponde a un set di rulli ogni tre o quattro settimane circa di funzionamento continuo; pertanto, una scorta di due set rappresenta un punto di partenza ragionevole fino a quando i dati di produzione non consentiranno di restringere tale numero. Per le riempitrici, la prassi del settore prevede da due a tre kit di tenuta completi per macchina (OxMaint, 2026).
Se sei una piccola azienda di conserve alle prime armi che sta acquistando la sua prima macchina, inizia in modo più semplice: prendi il kit fornito con la macchina, aggiungi un set in più dei componenti soggetti a maggiore usura e lascia che i dati del primo trimestre di produzione ti indichino la strada giusta. Il denaro speso per acquistare i due o tre ricambi di usura giusti è l’assicurazione più economica che potrai mai acquistare.
Livello 2: Problemi critici da esaminare e risolvere rapidamente
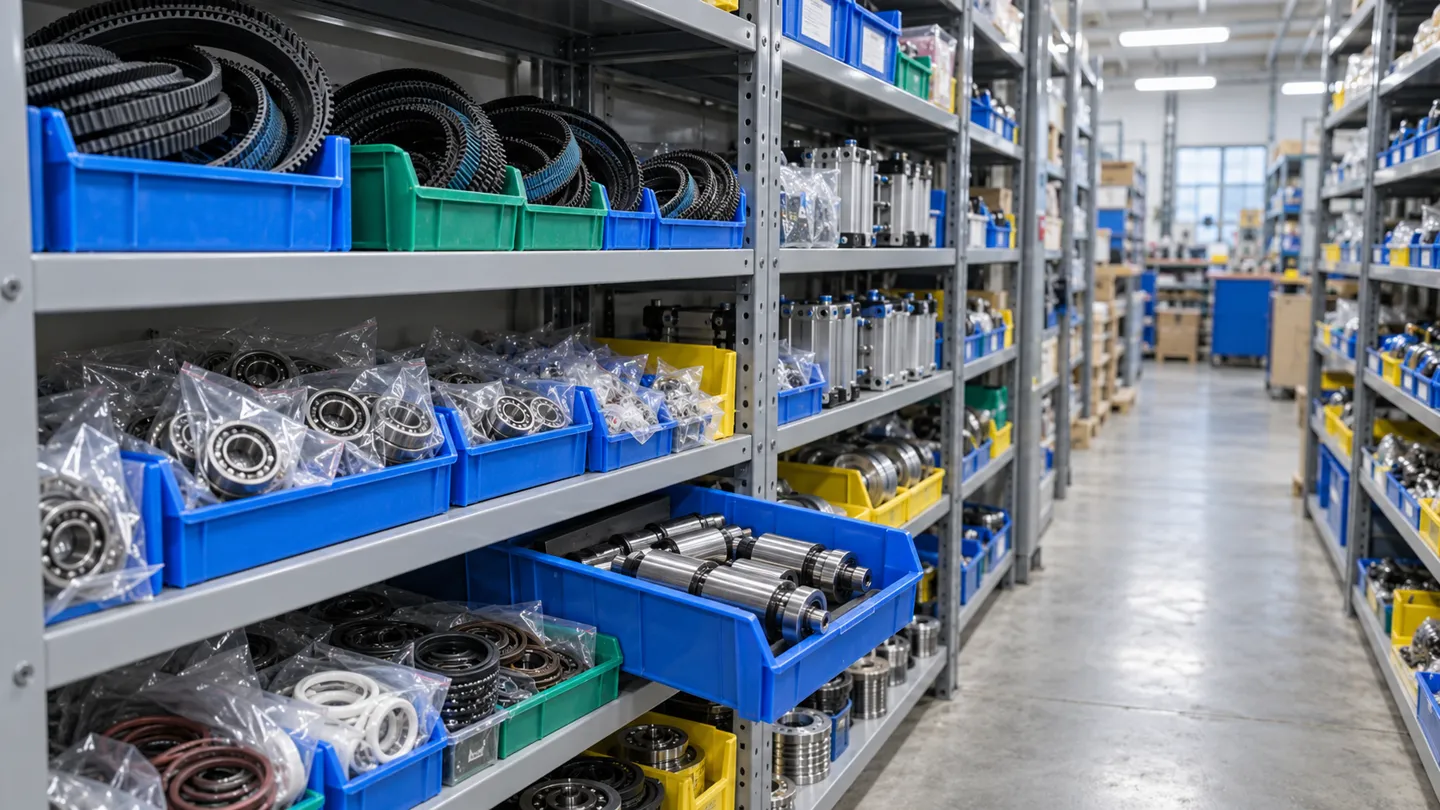
Il secondo livello è costituito dai componenti che si guastano raramente, ma che, quando ciò accade, bloccano l’intero processo: gruppi mandrino e braccio oscillante, testate di tenuta dell’induzione, sensori, servoazionamenti, componenti PLC. La regola di stoccaggio derivante dalla prassi di manutenzione è chiara: tenere in magazzino qualsiasi componente il cui tempo di consegna superi le due settimane e il cui guasto possa bloccare la linea (OxMaint, 2026). Per i tempi di consegna più brevi, concordate con il vostro fornitore un impegno sui tempi di consegna invece di tenere il pezzo in magazzino, e conservate almeno un motore di ricambio per ogni macchina critica (OxMaint, 2026).
Quando presenterete questa proposta alla direzione, calcolate il costo dell’alternativa. Un modulo PLC di ricambio con tempi di consegna da 4 a 8 settimane costa da poche centinaia a poche migliaia di dollari. Un fermo linea di un giorno comporta un costo stimato di $22.000 all’ora (OxMaint, 2026). Lo stock di livello 2 non rappresenta un costo di gestione delle scorte. Si tratta di un’assicurazione sulla produzione il cui costo è pari a una minima frazione del rischio.
Cosa dovrebbe contenere un kit di primo soccorso e come riceverlo
I kit variano a seconda della famiglia di macchine, e qualsiasi fornitore degno di fiducia saprà indicarvi esattamente quali componenti sono necessari per la vostra macchina. Un kit per la sigillatura delle lattine comprende principalmente una serie di rulli, un mandrino, kit di guarnizioni per cilindri, nonché le cinghie e i cuscinetti che movimentano la lattina. Un kit per il riempimento di polveri comprende principalmente una coclea, set di secchi di pesatura, ugelli e guarnizioni per pistoni. Un kit per tappatrici è costituito principalmente da cuscinetti di presa, dita di alimentazione dei coperchi e cinghie di trasmissione. La tempistica è importante tanto quanto il contenuto: il momento giusto per confermare l’ordine di questo kit è il giorno stesso in cui si firma il contratto per la macchina, quando il kit, i codici dei componenti e i disegni possono essere inseriti in un unico ordine al miglior prezzo che potrete mai ottenere.
La disciplina nella ricezione delle merci chiude il cerchio. All’arrivo, verificare i codici dei componenti confrontandoli con la bolla di consegna. Richiedere i certificati dei materiali dove è necessario: acciaio inossidabile 316 per le parti a contatto con il prodotto, acciai per stampi per i rulli di aggraffatura e i mandrini. Far girare ogni cuscinetto a mano ed eseguire un ciclo a secco delle parti mobili prima che qualsiasi cosa venga riposta sullo scaffale, perché un ricambio difettoso scoperto in magazzino non costa nulla, mentre lo stesso difetto scoperto durante un cambio di produzione costa un turno di lavoro.
| Componente | In che modo fallisce | Intervallo da monitorare | Segnale di campo | Livello delle azioni |
|---|---|---|---|---|
| Rulli di giunzione | Usura da contatto, corrosione puntiforme | Milioni di lattine per set (partire da una stima prudente di 1,2-1,5 milioni) | Variazione delle misure delle cuciture, rumore in velocità | Livello 1 |
| Gruppo Chuck | Punteggio, usura della superficie frontale | Milioni di lattine; ispezione con rulli | Segni di incisione sotto il gancio corporeo; circa 1 caso su 10 di perdite | Livello 2 (assemblaggio) |
| Cilindri di sollevamento/sigillatura | Usura della guarnizione interna | A seguito di ispezione | Perdite intermittenti; bolle nel test della schiuma | Livello 2 |
| Vite senza fine | Usura dei bordi causata dal prodotto | Dati relativi alle lattine o alle ore per riempitrice | Variazione del peso di riempimento | Livello 1 |
| Secchi di pesatura | Usura, accumulo di residui del prodotto | Dati relativi al riempitivo | Rapporti sulle variazioni di peso | Livello 1 |
| Cuscinetti di presa, dita di alimentazione del coperchio | Usura da contatto | Dati relativi ai cicli per tappatore | Coperchi storti, inceppamenti in entrata | Livello 1 |
| Cinghie, cuscinetti standard | Affaticamento | A seguito di ispezione | Rumore, oscillazione | Livello 1 (acquisto locale) |
| Sensori, azionamenti, componenti per PLC | Guasto elettrico | Imprevedibile | Allarmi, guasti intermittenti | Livello 2 (regola dei tempi di consegna) |
La matrice è uno strumento per stabilire le priorità, non un obbligo di stoccaggio. Un impianto semiautomatico a turno singolo può gestire i componenti di livello 1 come un unico set sullo scaffale e fare affidamento su un accordo sui tempi di consegna con il fornitore per tutto il resto, mentre una linea ad alta velocità a tre turni raddoppia il numero di componenti di livello 1. L’elenco dei ricambi consigliati nel manuale della macchina costituisce il punto di riferimento; la matrice determina l’ordine in cui effettuare gli acquisti per soddisfarlo.
Prima di approvare qualsiasi bilancio per i ricambi, è necessario effettuare cinque verifiche:
Verifica dei ricambi in preordine
- I conteggi di livello 1 devono essere ricavati dal proprio contatore, non dal calendario
- L'elenco di livello 2 è conforme alla regola dei due settimane di preavviso
- Contenuto del kit definito nell'ordine della macchina con codici articolo e disegni
- Assegnazione di un proprietario agli assegni in entrata (certificati di materiale, codici articolo, ciclo a secco)
- I registri relativi allo smontaggio e al conteggio sono raccolti in un unico posto che il team di manutenzione legge effettivamente
È proprio qui che un fornitore si aggiudica o meno l’ordine per la macchina. La nostra prassi qui a Levapack è quella di considerare il kit come parte integrante della macchina: ogni linea di inscatolamento che spediamo include un kit di ricambi che copre i materiali di consumo soggetti a usura e le parti fondamentali per il funzionamento; i nostri componenti elettrici provengono da marchi come Omron, SEW e Schneider, in modo che il vostro team possa reperire i ricambi anche a livello locale; inoltre, prima che qualsiasi aggraffatrice lasci la fabbrica, la sottoponiamo a un test con le vostre lattine reali per oltre 100 cicli consecutivi e vi inviamo il video del test. Il kit, i codici dei componenti e i disegni vengono forniti insieme alla macchina, e le parti soggette a usura in essi contenute sono coperte dalla nostra kit di ricambi e assistenza post-vendita per il primo anno di garanzia.
Come ordinare ricambi che si adattino davvero
La maggior parte degli ordini di parti errate non è dovuta a errori dei fornitori, ma a carenze informative al momento dell’ordine. Una richiesta completa di informazioni sui componenti deve includere tre elementi: la targhetta della macchina con modello e numero di serie, il disegno o il codice del componente necessario e le condizioni operative a cui deve resistere, ovvero velocità della linea, tipo di lattina e di coperchio, prodotto e intervallo di temperatura. Il numero di serie è più importante di quanto si pensi: è ciò che permette al fornitore di individuare la configurazione esatta della vostra macchina, anziché la macchina da catalogo più simile.
La scelta del fornitore rientra in uno spettro, non in una scelta binaria. I produttori di apparecchiature originali hanno ragione quando affermano che la precisione è fondamentale; un produttore di aggraffatrici come Ferrum presenta i propri ricambi come realizzati secondo gli stessi standard di precisione della macchina originale (Ferro). I rivenditori indipendenti di ricambi rispondono a un’esigenza diversa: disponibilità e ampiezza dell’assortimento, con alcuni che dispongono di oltre 2.500 ricambi unici per macchine confezionatrici di ogni tipo (Kwalyti). Entrambe sono utili. La sfida sta nel capire a quale canale appartiene ciascuna classe.
| Livello di approvvigionamento | Cosa verificare | Ideale per | Attenzione a |
|---|---|---|---|
| Originale OEM | Corrispondenza del numero di serie, codice articolo di fabbrica | Parti in cui la qualità delle saldature è fondamentale: rulli, mandrini, componenti di controllo | Tempi di consegna più lunghi per i modelli fuori produzione |
| Compatibilità certificata | Disegno di accoppiamento, certificati dei materiali (tipo di acciaio per stampi, acciaio inossidabile 316), tolleranze dimensionali | Materiali di consumo soggetti a forte usura in grandi quantità, ricambi OEM fuori produzione | Fornitori che non sono in grado di presentare un certificato di conformità del materiale |
| Standard generico | Corrispondenza delle specifiche del catalogo (sezione della cinghia, codice del cuscinetto) | Cinghie, cuscinetti, componenti pneumatici, elementi di fissaggio | Sostituzione di componenti generici in posizioni critiche per le giunture |
Quella tabella risolve la questione “originale contro aftermarket” dal punto di vista pratico dei team di manutenzione. Le parti critiche per le giunture e quelle a contatto con il prodotto, ovvero rulli, mandrini e qualsiasi elemento che entri in contatto con gli alimenti, giustificano l’uso di ricambi OEM o di ricambi compatibili certificati corredati di documentazione sui materiali. I componenti standard della trasmissione e del sistema di alimentazione sono prodotti di largo consumo; pagare più del dovuto per un cuscinetto di marca, identico in quanto prodotto da tre diversi produttori, non giova a nessuno. Un limite è assoluto: una guarnizione a contatto con il prodotto priva di certificato dei materiali non va montata sulla macchina, indipendentemente dallo sconto offerto.
Le macchine fuori produzione seguono la stessa logica, ma un passo oltre. Quando il produttore originale (OEM) non fornisce più un componente, il disegno e le specifiche dei materiali diventano la base per l’ordine, e il primo articolo viene sottoposto a un montaggio di prova e a una verifica tramite smontaggio prima di ordinare un lotto. I distributori possono applicare la stessa struttura dal lato dell’offerta: rifornire il proprio catalogo secondo i tre livelli di stoccaggio descritti nell’ultima sezione e far sì che i disegni e i certificati dei materiali costituiscano il requisito minimo per qualsiasi componente compatibile che rivendono.
Send Levapack your machine nameplate and the part number you need, and our engineers will confirm fit, material certification, and lead time before you order.
Check My Part FitThe Business Math of Spare Parts
Read back through the facts this guide has established and they assemble into a ledger. Wear parts have countable lives, and those lives drift with conditions: 3 million cans on a roller set became 1.2 to 1.5 million without anyone changing the machine. Missed drift is not an abstraction: it produced crushed pallets, a month of rented mobile canning capacity, and at least one recall. A stopped line costs an estimated $22,000 an hour, and most of those stops start in parts small enough to hold in one hand (OxMaint, 2026).
The conclusion is that a spare parts budget is not a cost line. It is the price of insuring production against a known and quantified failure mode, and like any insurance, it is cheapest the day you buy the machine. That is the one moment when you hold full bargaining power over kit contents, spare parts pricing, documentation, and wear-interval guidance, because the supplier wants the order more than they will want the third-year parts shipment.
So run procurement as one act instead of four negotiations: machine, spare parts kit, part numbers and drawings, wear intervals, all in the same contract. Distributors and trading companies can flip the same structure into a service: kit your customers’ lines by the three tiers, and the one-time machine sale becomes a recurring parts relationship.
Three questions to put to any packaging machine supplier before you sign: What exactly is in the spare parts kit? What is the lead time on the wear parts? And who answers, how fast, when the line stops?
We build canning lines this way ourselves: whether you order a single seamer or a complete line, we quote the spare parts kit, the wear-part documentation, and the drawings as part of the same order, which is exactly how our customization options for single machines and full lines are structured. If you are comparing suppliers, make them answer the three questions above in writing. Their answers will tell you more about the next five years of uptime than anything in their brochure.
Lock Your Spare Parts Kit Into the Machine Order
Tell Levapack what you pack and how fast you run it. We quote the machine, the wear-parts kit, the part numbers, and the drawings as one order, and every seamer is tested with your actual cans before it ships.
Quote My LineRiferimenti
- OxMaint. “Packaging Machine Maintenance on the Production Line.” 2026. https://oxmaint.com/industries/manufacturing-plant/packaging-machine-maintenance-production-line
- r/TheBrewery (u/hoovus9 et al.). “Seamer issues or defective cans?” Reddit, 2023. https://www.reddit.com/r/TheBrewery/comments/yxcx8p/seamer_issues_or_defective_cans/
- r/TheBrewery (u/ShootsieWootsie et al.). “Can seamer sampling rates.” Reddit, 2019. https://www.reddit.com/r/TheBrewery/comments/bw1l2k/can_seamer_sampling_rates/
- Plan It Packaging. “The True Cost of Waiting: Why Spare Parts Matter in Food Packaging Operations.” 2026. https://www.planitpackaging.com/blog/the-true-cost-of-waiting-why-spare-parts-matter-in-food-packaging-operations
- Ferrum AG. “Genuine Ferrum Spare Parts for your Can Seamer.” https://www.ferrum.net/en/service/pa/spare-parts.php
- Kwalyti. “Packaging Equipment Parts & Repair.” https://www.kwalyti.com/collections/replacement-parts


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL