
Cosa significa realmente “design igienico”
Una macchina riempitrice che lavora decine di migliaia di lattine al giorno viene inondata ogni notte da schiuma caustica. Qualunque cosa il prodotto lasci dietro di sé e qualunque cosa la schiuma riesca a staccare, deve pur finire da qualche parte. Se la macchina offre a queste sostanze un posto dove nascondersi, nessun programma di pulizia riuscirà a eliminarle. È proprio questo il problema che il design igienico è chiamato a risolvere.
Per “design igienico” si intende che l’attrezzatura è progettata in modo tale che ogni superficie a contatto con il prodotto possa essere pulita efficacemente, che i residui vengano eliminati completamente e che i batteri non abbiano alcun punto in cui depositarsi. L’igiene è integrata nella geometria e nei materiali, non viene applicata successivamente. Questo articolo riguarda i macchinari per la lavorazione degli alimenti: linee di riempimento, sigillatura e inscatolamento in uno stabilimento. L’igiene nelle cucine dei ristoranti è un argomento diverso e non rientra nell’ambito di questo articolo.
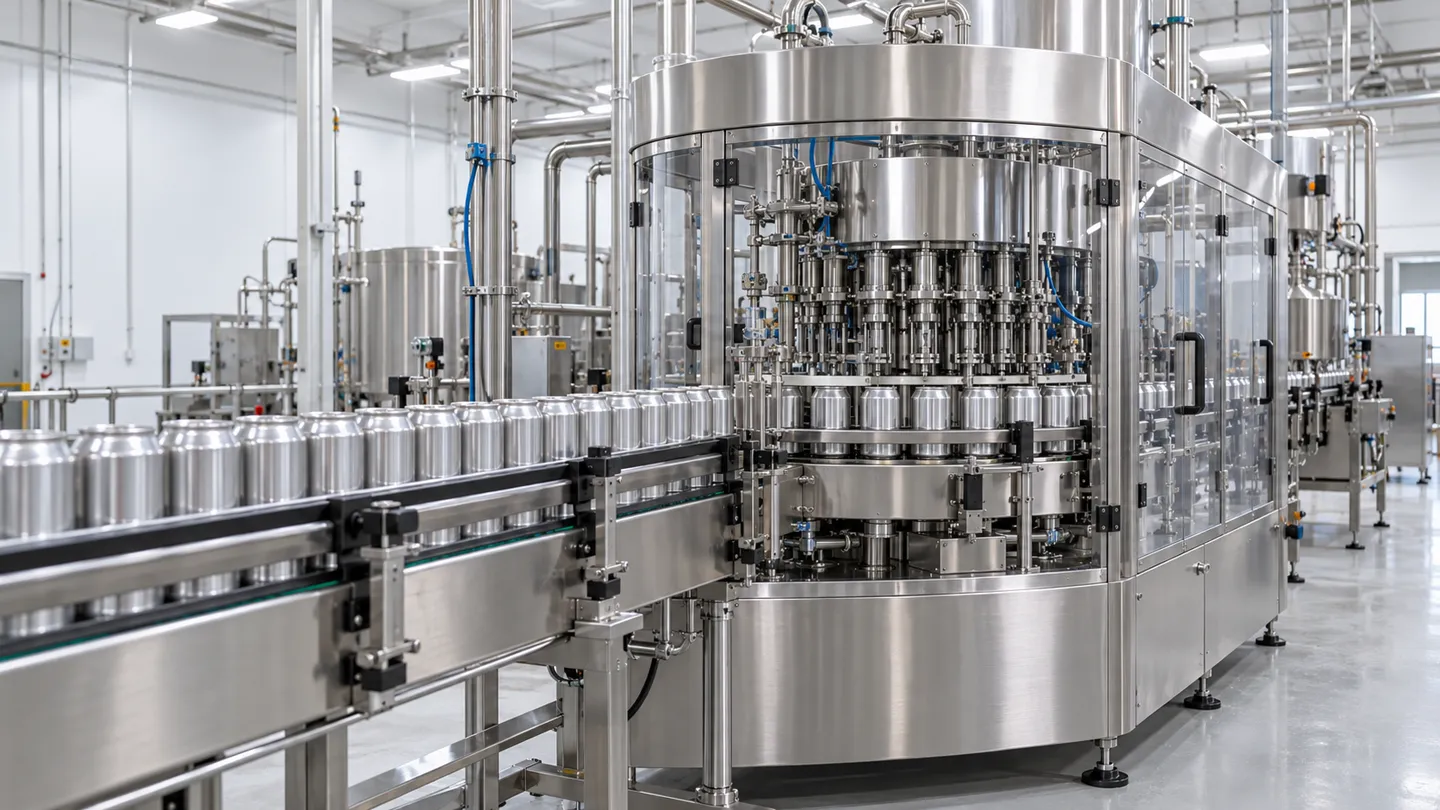
La posta in gioco è ben precisa. La contaminazione microbica degli alimenti comporta costi elevati, e i richiami di prodotti sono la conseguenza più costosa di tale problema (Rivista sulla sicurezza alimentare, 2003). Le attrezzature difficili da pulire rallentano inoltre ogni cambio di produzione, allungano la durata di ogni audit e limitano, in modo impercettibile, la velocità massima di funzionamento di una linea. Il controllo della contaminazione è la ragione d’essere di questa disciplina; il costo è il motivo per cui gli acquirenti dovrebbero prestarle attenzione.
A sostegno di ciò esiste un quadro normativo. In Europa, la norma EN 1672-2 stabilisce i requisiti di igiene e pulibilità per i macchinari destinati alla lavorazione degli alimenti; il suo titolo completo è “Macchinari per la lavorazione degli alimenti. Concetti di base. Parte 2: Requisiti di igiene e pulibilità” (Standard iTeh, 2020). La norma ISO 14159 disciplina in modo più ampio i requisiti igienici relativi alla progettazione delle macchine (ISO, 2002). Le linee guida EHEDG traducono tali requisiti in criteri di progettazione verificabili. Lo stesso vale per le attrezzature a contatto con i prodotti lattiero-caseari negli Stati Uniti, secondo le norme 3-A. Il regolamento (CE) n. 1935/2004 disciplina i materiali a contatto con gli alimenti nell’UE (Servizio di ricerca del Parlamento europeo, 2016). Nessuno di questi è un semplice slogan di marketing. Si tratta di requisiti di progettazione, definiti in base a quattro aspetti fondamentali di un dispositivo da cui dipende il successo o il fallimento dell’igiene.
Dove l’igiene è parte integrante di una macchina: i quattro livelli di progettazione
I principi generali sono facili da enunciare ma difficili da applicare. Il modo più rapido per valutare qualsiasi citazione o risultato di un audit è collocarlo in uno dei quattro livelli. Ogni decisione relativa alla progettazione igienica di una macchina di lavorazione rientra esattamente in uno di essi.
| Livello | Cosa controlla | Quanto costa sbagliare |
|---|---|---|
| 1. Materiali | Cosa entra in contatto con il tuo prodotto e con i tuoi detergenti | Corrosione, alterazione del prodotto, mancata conformità alle norme relative al contatto con gli alimenti |
| 2. Geometria | Se i residui e i liquidi possano annidarsi da qualche parte | Luoghi di rifugio permanenti che nessun programma di pulizia può raggiungere |
| 3. Pulizia e vestibilità | Se la macchina è adeguata alle modalità effettive di pulizia del vostro impianto | Interventi manuali di riparazione, oppure una macchina che non resiste al lavaggio |
| 4. Verifica | Cosa può dimostrare il fornitore e cosa puoi verificare al momento della consegna | Il rischio, che i documenti avrebbero dovuto individuare, ricade interamente su di te |
L'ordine è importante. I materiali e la geometria vengono definiti in fase di progettazione e modificarli in seguito comporta costi elevati. L'adattamento di pulizia dipende tanto dall'impianto quanto dalla macchina. La verifica è la fase che la maggior parte degli acquirenti tralascia, ed è l'unica in grado di individuare gli errori presenti nelle altre tre.
Le prossime quattro sezioni illustrano i vari livelli in ordine, partendo dai materiali di cui è composta la macchina fino a ciò che dovreste richiedere nell'ordine di acquisto.
Livello 1: Materiali: di cosa è fatta la macchina
Si parte dal metallo, perché tutto il resto poggia su di esso. I materiali a contatto con gli alimenti devono essere inerti rispetto al prodotto, resistenti alla corrosione e stabili anche in caso di lavaggi ripetuti. Nell’UE devono inoltre soddisfare i principi generali di sicurezza e inerzia previsti dal regolamento (CE) n. 1935/2004 (Servizio di ricerca del Parlamento europeo, 2016).
C’è un secondo “aggressore” che spesso viene dimenticato: il disinfettante. Gli stabilimenti alimentari effettuano la pulizia con soluzioni caustiche calde, cicli acidi, acido peracetico e composti di ammonio quaternario, e chi lavora da tempo in questi impianti non usa mezzi termini nel descriverne gli effetti. “L’acido peracetico viene utilizzato regolarmente da alcuni stabilimenti, forse con cadenza settimanale o anche più frequente, poiché è molto aggressivo sui metalli”, scrive un commentatore esperto in materia di igiene (Reddit, r/foodscience, 2019). Un tipo di materiale che non si adatta al vostro prodotto può comunque non resistere ai vostri prodotti chimici per la pulizia, quindi la scelta del materiale deve tenere conto di entrambi questi aspetti.
Per quanto riguarda la scelta del grado, la regola fondamentale è che il 316 non è automaticamente migliore. Il tipo 316 contiene molibdeno, che è proprio ciò che resiste a cloruri e acidi: i prodotti umidi ad alto contenuto di sale, acidi e proteine (pesce, sottaceti, pomodoro, latticini) ne giustificano l’uso. Per le polveri secche e i prodotti leggermente corrosivi, il 304 garantisce lo stesso livello di igiene a un costo inferiore, e optare per il 316 in questi casi significa acquistare tranquillità piuttosto che una maggiore facilità di pulizia. Ai fornitori che propongono il 316 come opzione predefinita bisognerebbe chiedere il motivo.
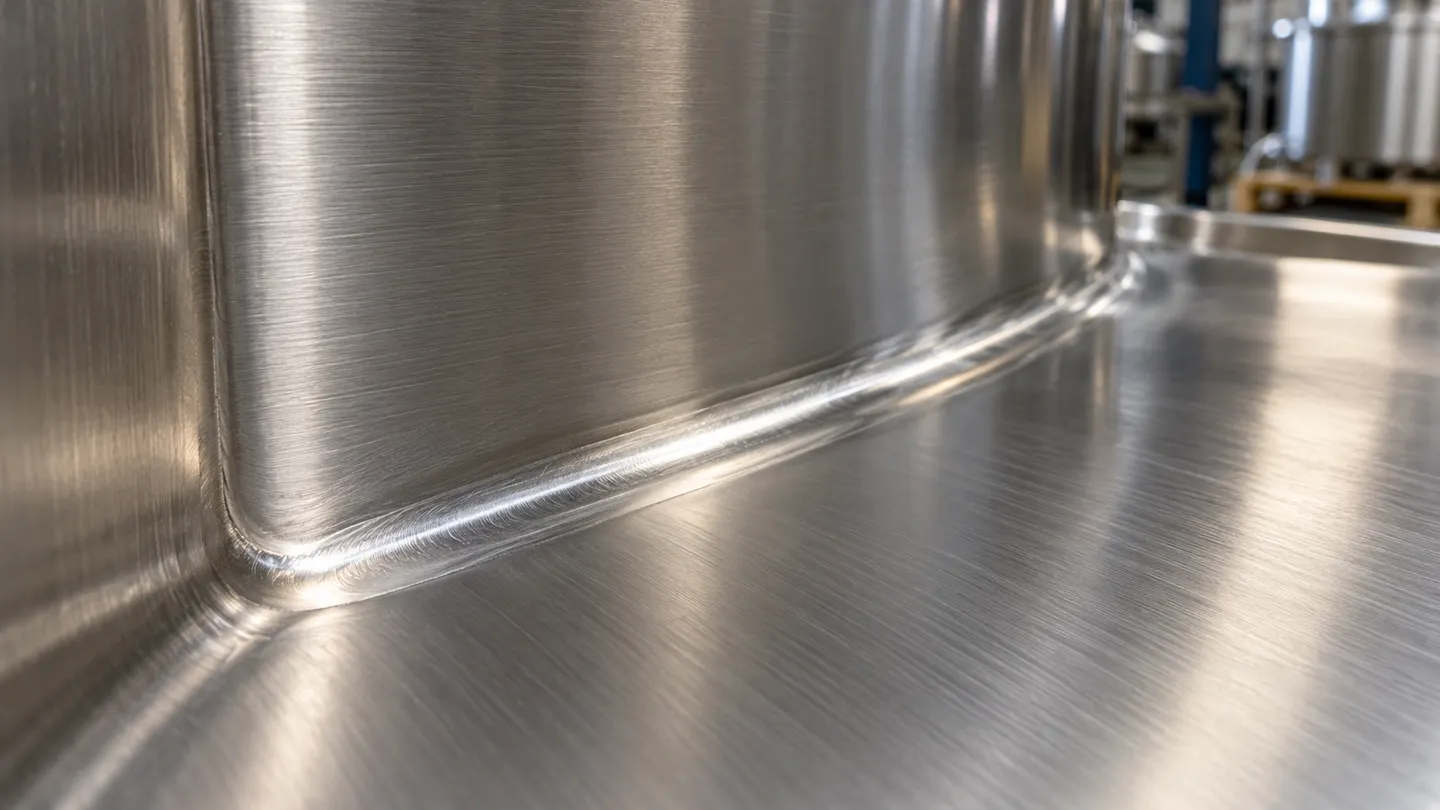
È proprio nella finitura superficiale che l’approvvigionamento va a rotoli, perché i valori variano molto. Il dato da tenere presente è Ra 0,8 μm: sia la norma 3-A che l’EHEDG specificano che le superfici a contatto con il prodotto debbano avere una levigatezza almeno pari a questo valore (Rivista sulla sicurezza alimentare, 2003). Il documento sui criteri di progettazione dell’EHEDG afferma lo stesso: le aree di contatto con il prodotto di grandi dimensioni devono avere una rugosità pari o inferiore a 0,8 μm Ra (EHEDG Doc. 8). Alcuni blog dei fornitori riportano il valore “32 Ra”, che corrisponde allo stesso valore espresso in micropollici; altri suggeriscono che i prodotti più appiccicosi richiedano finiture ancora più levigate. Proprio a causa di questa confusione tra unità di misura, le specifiche di acquisto dovrebbero indicare il numero e l’unità di misura, non l’aggettivo.
| Il vostro prodotto | Materiale sensibile al contatto | Perché |
|---|---|---|
| Polveri secche (farina, proteine in polvere, tè) | Acciaio inossidabile 304, Ra 0,8 μm | Basso carico di corrosione; l'acciaio 316 comporta un aumento dei costi, ma non influisce sulla facilità di pulizia |
| Prodotti umidi acidi o salati (salsa, sottaceti, pesce) | Acciaio inossidabile 316, Ra 0,8 μm | Il molibdeno trasporta cloruri e acidi |
| Prodotti lattiero-caseari o bevande con CIP | 304/316 in base alla composizione chimica, con superficie liscia a saldatura | I cicli CIP con soluzioni caustiche mettono a dura prova i difetti superficiali |
| Prodotto delicato o correlato al settore farmaceutico | 316, lucidatura più fine | Requisiti più elevati in termini di inerzia e finitura |
Guarnizioni, tenute e lubrificanti vanno considerati nell’ambito dello stesso discorso. Gli elastomeri a contatto con il prodotto devono essere conformi alle normative sul contatto con gli alimenti, mentre i cuscinetti vicini al prodotto richiedono un lubrificante di grado alimentare (H1), poiché un cuscinetto che perde contamina il prodotto prima ancora che si renda necessaria un’intervento di manutenzione.
Livello 2: Geometria: perché alcune macchine non dicono mai la verità
I materiali determinano ciò che la macchina è in grado di sopportare. La geometria determina se il personale addetto alle pulizie potrà mai avere la meglio. Una superficie può essere perfetta, in acciaio 316 con Ra pari a 0,8 μm, e risultare comunque inutile se la macchina lascia spazio ai residui in punti che nessuna spazzola, schiuma o sfera CIP è in grado di raggiungere.
Le regole geometriche che determinano la facilità di pulizia
Cinque regole sono quelle più importanti, e ciascuna di esse può essere verificata a occhio nudo e con una torcia:
- Superfici lisce e continue. Assenza di fessure, spigoli interni vivi, sporgenze o zone d’ombra in cui possa accumularsi lo sporco (Rivista sulla sicurezza alimentare, 2003).
- Autodrenaggio. La macchina deve scaricare completamente sia il prodotto che il liquido detergente; le pozzette che rimangono dopo il risciacquo sono un terreno fertile per i batteri.
- Nessun tratto morto. Le diramazioni cieche trattengono il prodotto stagnante; secondo le buone pratiche di installazione delle tubazioni sanitarie, la loro lunghezza deve essere limitata a circa due diametri del tubo o meno (V5: Guida completa alla preparazione).
- Saldature continue a terra. Un cordone di saldatura ruvido o poroso costituisce una zona morta a forma di cordone ed è il nascondiglio più comune nelle attrezzature prefabbricate.
- Ispezionabilità. Ogni superficie a contatto con il prodotto deve essere visibile e accessibile, tramite sportelli di ispezione o smontaggio senza attrezzi, poiché una superficie che nessuno può vedere è una superficie di cui nessuno può garantire la qualità.
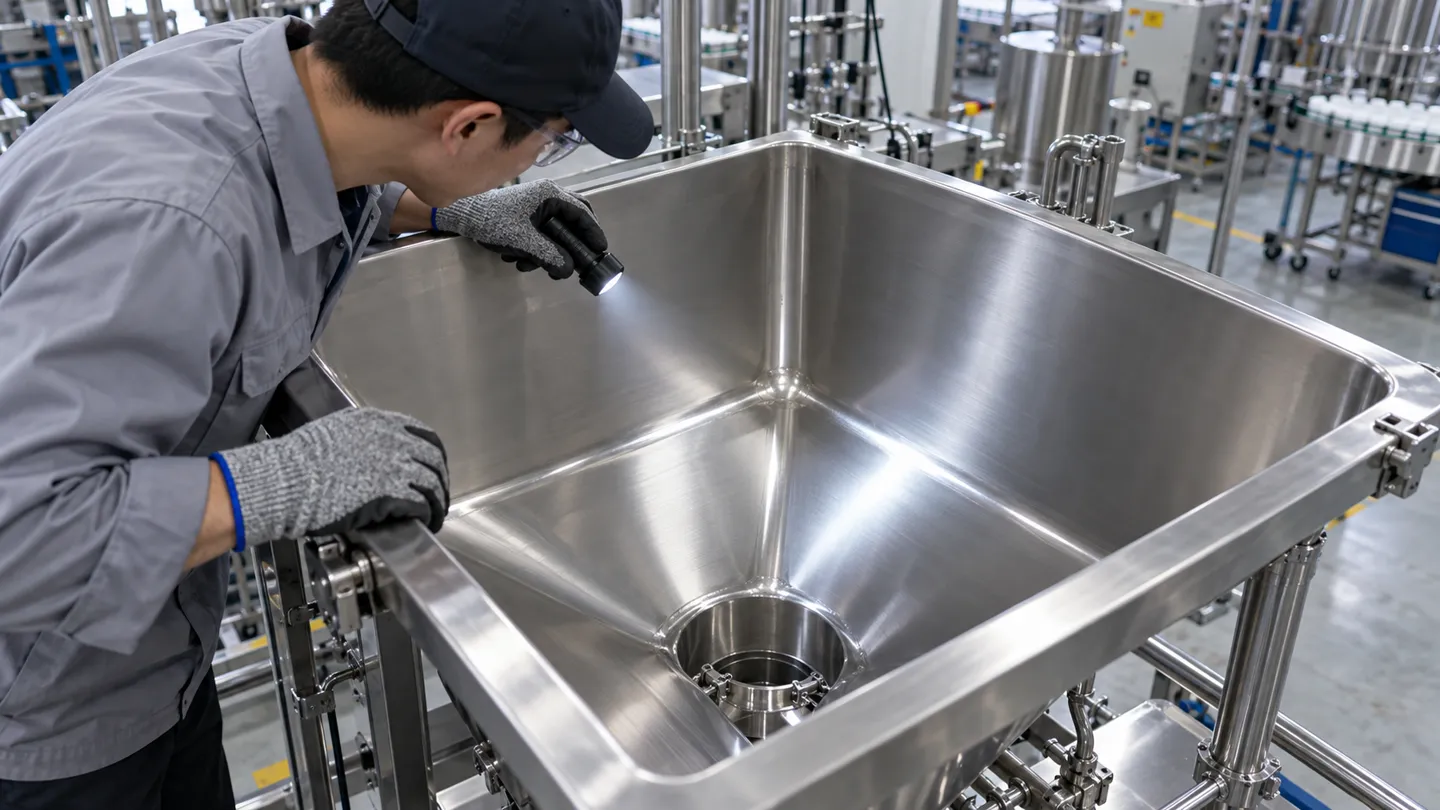
Nessuna di queste cose richiede una verifica in laboratorio. Ciò che serve è la volontà di dare un’occhiata all’interno dell’apparecchio prima di acquistarlo.
L'ispezione geometrica in cinque punti
-
Superfici continue: passare la punta di un dito su ogni superficie a contatto con il prodotto e su ogni angolo interno; la superficie deve risultare liscia, senza fessure, sporgenze o zone d’ombra in cui possa accumularsi lo sporco.
-
Autodrenaggio: Chiediti dove si trova il punto più basso della zona del prodotto e in che modo l’acqua di risciacquo ne esce; qualsiasi cosa in grado di formare una pozzanghera ne formerà una.
-
Niente gambe pesanti: tracciare ogni diramazione del tubo dal percorso di flusso; la lunghezza della diramazione dovrebbe rimanere entro circa due diametri del tubo rispetto alla linea principale.
-
Saldature a terra: ispezionare ogni saldatura interna con una luce; lo standard prevede una superficie continua e levigata, mentre la presenza di porosità comporta lo scarto del pezzo.
-
Ispezionabilità: individuare gli sportelli di ispezione e i punti di sgancio senza attrezzi, e verificare di poter raggiungere ogni superficie a contatto con il prodotto con lo sguardo e con la mano.
Quanto costano effettivamente le zone nascoste
I tecnici addetti alla manutenzione subiscono in prima persona le conseguenze di una geometria difettosa e ne parlano senza giri di parole. Un veterano con 15 anni di esperienza in un impianto alimentare l’ha detto chiaramente: “All’esterno sembra tutto pulito, ma rimarreste sorpresi da ciò che si può trovare nelle zone che né gli addetti alle pulizie né gli ispettori vedono mai” (Reddit, r/IndustrialMaintenance, 2026). In una discussione su uno stabilimento di produzione di caramelle, il consiglio principale dato a un nuovo arrivato era che “lo zucchero intasa tutto. Tantissimi problemi derivano proprio da attrezzature sporche” (Reddit, r/IndustrialMaintenance, 2026). La causa del guasto è sempre la stessa: una cavità creata dal progetto, un residuo che rimane in quella cavità, un problema microbiologico o di qualità che nessuno riesce a eliminare.
La frequenza delle operazioni di pulizia non può risolvere un difetto strutturale. Un programma di pulizia è un piano operativo, mentre la geometria ne determina i limiti massimi. Ecco perché i revisori riconducono i problemi ambientali ricorrenti alla progettazione delle attrezzature: quando la stessa cavità continua a presentare problemi, aumentare il numero di turni con l’uso della schiuma non è la soluzione.
Rimarrai sorpreso da ciò che si può trovare in quei luoghi che né gli addetti alle pulizie né gli ispettori vedono mai.
Un tecnico addetto alla manutenzione degli impianti alimentari spiega perché le apparenze non dicono nulla. Le aree che mettono in allarme i revisori sono quelle create dalla geometria.
Pulizia in loco o fuori sede: il compromesso geometrico
Due filosofie progettuali si contendono lo stesso obiettivo. Le macchine “Clean-in-place” (CIP) si lavano autonomamente tramite dispositivi di spruzzatura integrati, il che richiede una geometria interna impeccabile poiché nessuno controlla l’interno durante un ciclo normale. Le macchine Clean-out-of-place (COP) sono progettate per essere aperte e smontate rapidamente, in modo che le parti possano essere portate nella zona di lavaggio; ciò consente di utilizzare componenti interni più semplici, ma richiede ore di lavoro da parte dell’operatore in ogni turno. Le tramogge che si aprono completamente senza necessità di smontaggio rappresentano una via di mezzo pratica: l’intera zona di prodotto diventa visibile e raggiungibile in pochi secondi. Nessuna delle due filosofie è superiore all’altra; ciò che conta è che la geometria della macchina corrisponda effettivamente al metodo di pulizia dichiarato dal costruttore.
Livello 3: Pulizia: linea a umido o linea a secco
È nel terzo livello che entra in gioco il contesto dell’acquirente. Lo stesso corpo macchina deve far fronte a esigenze opposte a seconda delle modalità di pulizia del vostro impianto, e i due regimi non sono compatibili tra loro.
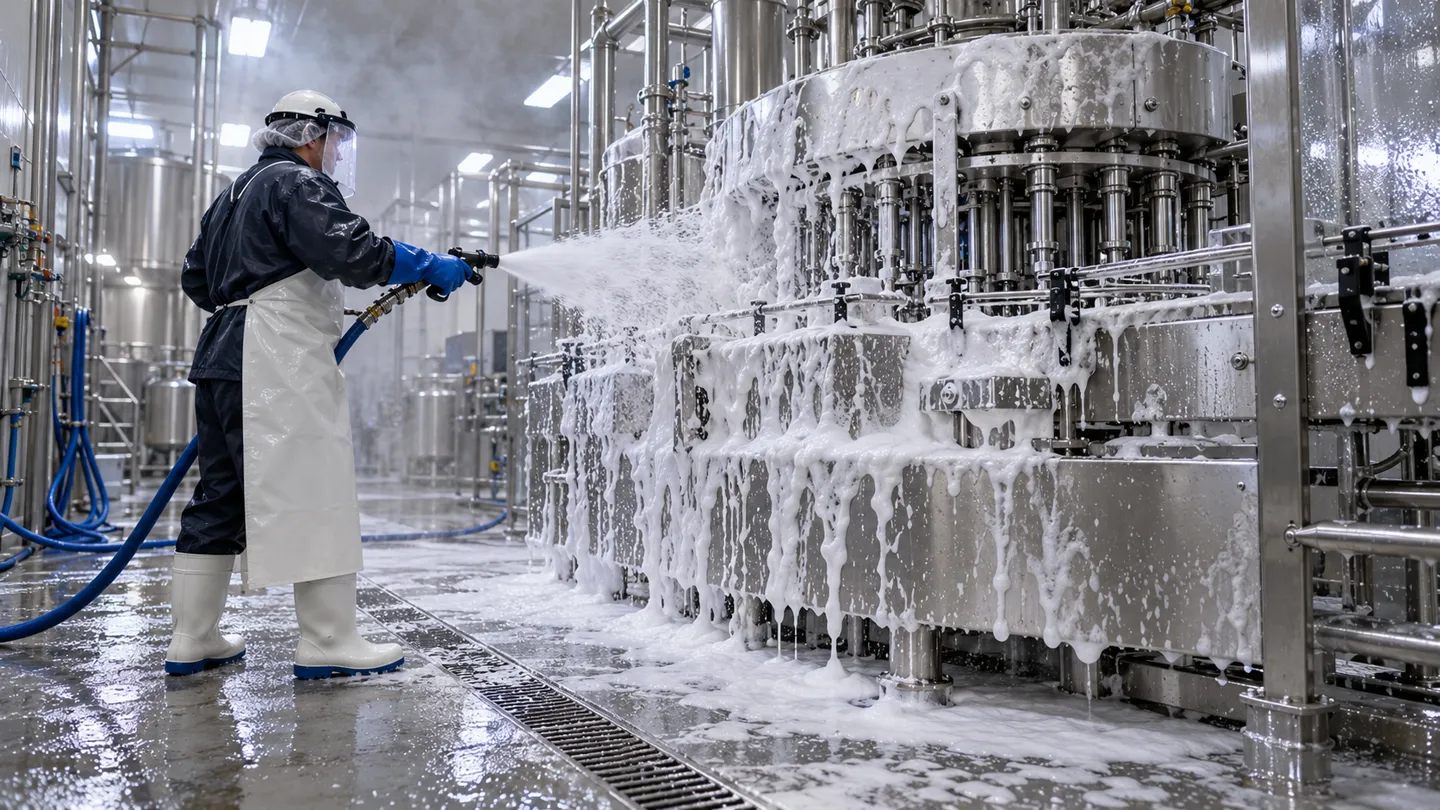
La pulizia a umido è la tecnica prevalente nei casi in cui il prodotto sia umido o appiccicoso. Gli stabilimenti lattiero-caseari e quelli di produzione di bevande eseguono cicli CIP con soluzioni caustiche, mentre gli stabilimenti alimentari puliscono tutto con schiuma e risciacquo ogni notte. Un operatore di uno di questi stabilimenti descrive la routine come segue: detergente a base di cloro, seguito da una rotazione di disinfettanti (Reddit, r/foodscience, 2019). Una macchina destinata a una linea a umido deve essere in grado di far defluire l’acqua, resistere agli attacchi chimici e garantire il corretto funzionamento dei componenti elettrici in tutte queste condizioni. Proprio per questo motivo esistono involucri resistenti al lavaggio e telai progettati per il drenaggio.
Il lavaggio a secco prevale laddove l’acqua è nemica. Farina, proteine in polvere, tè e prodotti da forno trasformano i residui umidi in cemento o favoriscono la proliferazione microbica; pertanto, questi impianti utilizzano aspirapolveri, panno e prodotti igienizzanti senza ricorrere al lavaggio con getto d’acqua. Le macchine per le linee a secco richiedono superfici prive di fessure e accessi a apertura rapida per la pulizia, ma non devono essere impermeabili. Un operatore di impianto nello stesso thread osserva che le macchine che non possono essere sottoposte a un lavaggio completo con acqua vengono invece “igienizzate a secco” con prodotti a base alcolica evaporanti (Reddit, r/foodscience, 2019). Questa soluzione alternativa è necessaria perché dotare di funzionalità di lavaggio una macchina che ne è sprovvista è praticamente impossibile.
| Dimensione | Linea a umido (CIP / lavaggio) | Linea a secco (aspirazione / pulizia) |
|---|---|---|
| Materiali di pulizia | Schiuma caustica, cicli con acidi, disinfettanti, acqua | Aspirapolvere, raschietti, disinfettante a secco |
| La macchina deve sopportare | Corrosione chimica, ristagni d'acqua, vapore | Accumulo di prodotto, sporco secco abrasivo |
| Impianti elettrici | Custodie resistenti al lavaggio, connettori sigillati | Protezione standard accettabile |
| Priorità della geometria | Drenaggio, assenza di pozzette, regolarità delle saldature | Accesso senza fessure e ad apertura rapida |
| Prodotti tipici | Latticini, bevande, salse, alimenti umidi in scatola | Farina, proteine in polvere, tè, snack |
Prima di selezionare i fornitori, stabilisci a quale regime appartiene la tua linea di produzione. Una macchina progettata per il regime sbagliato non è un risparmio, ma un disallineamento che ti costerà caro in ogni turno. Esistono linee miste che richiedono entrambi i regimi, e sono le più difficili da progettare; chiedi specificatamente in che modo la macchina in questione gestisce la transizione.
Dicci cosa produci e come avviene la pulizia nel tuo impianto, e ti indicheremo quale configurazione è più adatta alla tua linea.
Livello 4: Acquisto e verifica: trasformare i principi in specifiche di acquisto
Tutto quanto detto sopra si riduce a un'unica domanda concreta: cosa si inserisce nella richiesta e cosa si verifica al momento della consegna? Questo è l'aspetto che la maggior parte degli acquirenti trascura, ed è per questo che gli stessi motivi di delusione si ripetono in tutto il settore.
Le sei righe che la tua richiesta dovrebbe contenere
Un requisito di progettazione igienica sussiste solo se un fornitore è tenuto a rispondere per iscritto:
Cosa va inserito nella richiesta, riga per riga
-
Materiale di contatto: grado e spessore, indicati nelle specifiche, per ogni componente della zona del prodotto.
-
Finitura superficiale: Ra pari a 0,8 μm o inferiore sulle superfici di contatto, come specificato dal produttore.
-
Norma di saldatura: lavorazione continua e a scorrimento regolare su tutta la zona di produzione.
-
Programma di pulizia: CIP, COP o manuale, a umido o a secco, con documentazione.
-
Grado di resistenza al lavaggio: Impianti elettrici e azionamenti, solo linee a umido.
-
Punti di accesso: cosa si apre, cosa si sgancia senza attrezzi, cosa è possibile controllare al momento della consegna.
Ogni riga esiste perché un livello può fallire. Se ne elimini una, quel livello in particolare torna ad essere oggetto di congetture.
Quando il fornitore non dispone di un certificato EHEDG
Ecco la situazione con cui si trovano effettivamente a confrontarsi la maggior parte degli acquirenti di attrezzature di piccole e medie dimensioni. Gli standard di riferimento sono linee guida di progettazione volontarie. Le prove formali di omologazione, come la certificazione EHEDG, sono rare tra i produttori di piccole e medie dimensioni, e un catalogo pieno di dichiarazioni relative al “design igienico” non prova nulla di per sé. L’assenza di un certificato non costituisce automaticamente un motivo di esclusione, ma sposta l’onere della prova su elementi sostitutivi. Classificati dal più forte al più debole, gli elementi sostitutivi sono:
- Rapporti di collaudo o ispezione effettuati da terzi sulla macchina in questione o sui modelli precedenti.
- Certificati dei materiali riconducibili ai numeri di colata, del tipo 3.1 ai sensi della norma EN 10204, che documentano il controllo del metallo effettivamente consegnato (Montakon).
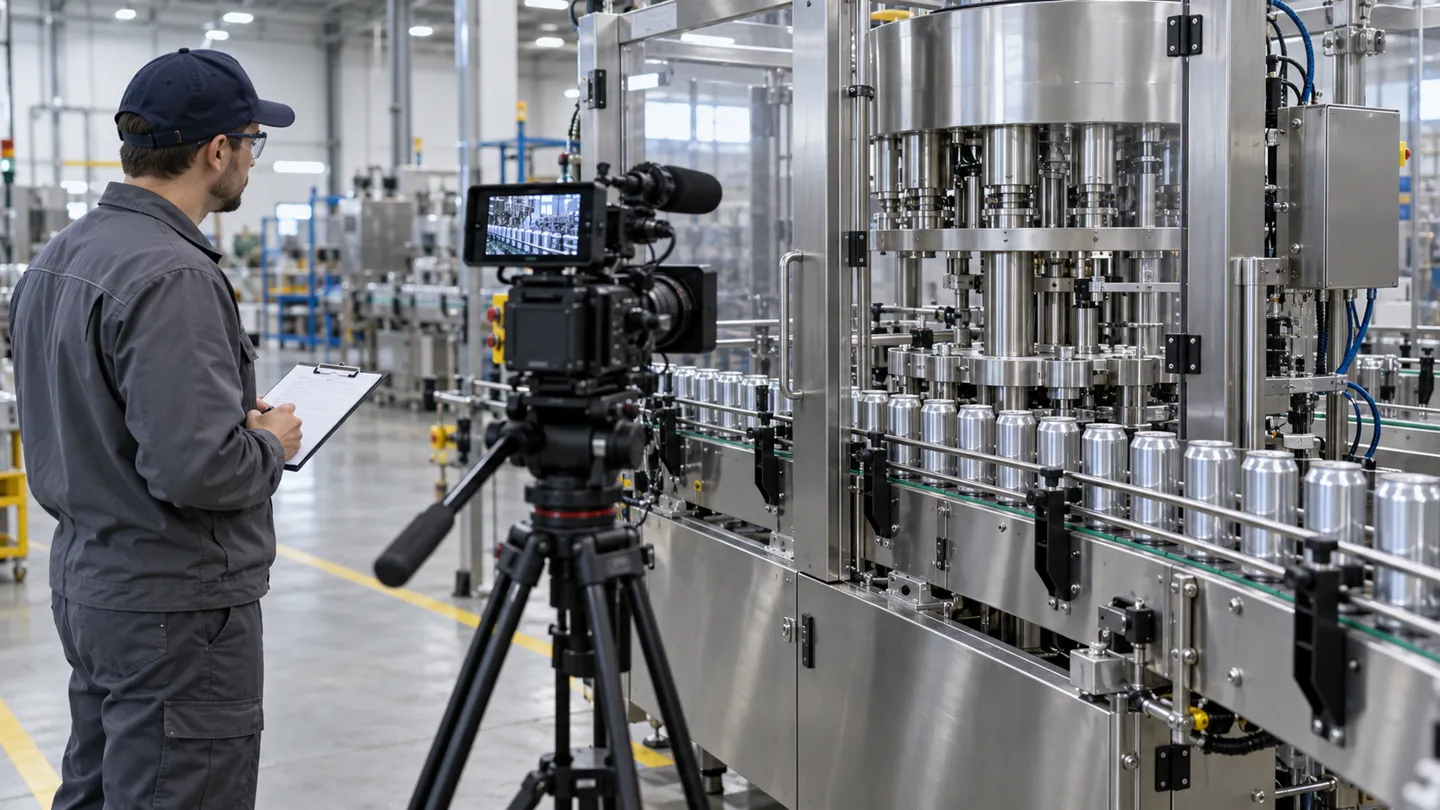
- Una prova pratica con il tuo prodotto o le tue lattine, ripresa in video.
- Un'ispezione tramite video in diretta o in presenza delle saldature interne, degli angoli e dei sistemi di drenaggio.
Il punto tre merita particolare attenzione. I fornitori che effettuano dei test sul vostro prodotto prima della spedizione dimostrano non solo il corretto funzionamento della macchina, ma anche l’idoneità a livello 3. Lo fanno perché quelli affidabili non hanno nulla da nascondere. Un produttore sicuro della propria geometria elaborerà il vostro campione, lo riprenderà in video e vi invierà il filmato insieme al rapporto di ispezione.
Quattro controlli da effettuare il giorno della consegna
L'accettazione è il momento in cui la verifica smette di essere una semplice formalità burocratica:
- Test di drenaggio: sciacquare l’area interessata dal prodotto e osservare. L’acqua dovrebbe defluire; eventuali ristagni indicano potenziali problemi futuri.
- Controllo della superficie: un rugosimetro portatile applicato alle aree di contatto del campione conferma che la finitura sia conforme alle specifiche.
- Ispezione delle saldature e degli angoli: aprire i punti di accesso, inserire una fonte di luce all’interno e controllare personalmente i cordoni di saldatura e gli angoli interni.
- Prova continua: fai funzionare la macchina sul tuo materiale per un periodo prolungato e registra un video.
| Livello | Cosa controllare (verbo, non aggettivo) | Se il fornitore non è in grado di fornirlo |
|---|---|---|
| I materiali | Certificati dei materiali con indicazione della classe e dello spessore (EN 10204 3.1) | Richiedere una verifica da parte di terzi oppure valutare il rischio in termini di costo |
| Geometria | Ispezione a vista di saldature, angoli e sistemi di drenaggio al momento della consegna | Insisti per vedere un video in diretta prima di effettuare il pagamento |
| Adattamento alla pulizia | Prova pratica con il proprio prodotto, ripresa video | Prova con il tuo materiale prima di firmare |
| Verifica | Risposte scritte alle sei righe specifiche | Considera il silenzio come la risposta |
Cosa significa questo quando si acquista una linea di inscatolamento o di riempimento
Se si interpretano questi quattro livelli come un registro degli acquisti, i compromessi smettono di essere astratti. Un fornitore che propone una qualità inferiore al carico di corrosione del vostro prodotto vi sta consegnando un ciclo di riparazioni. Un costruttore la cui lavorazione nasconde saldature approssimative all’interno vi sta infliggendo un onere di pulizia permanente, oltre alle conseguenze dei controlli che ne seguiranno. Una macchina costruita per un regime di pulizia inadeguato è un disallineamento che riscopri ad ogni turno. E un fornitore che non è in grado di fornire prove ti sta chiedendo di assumerti tutti e tre i rischi contemporaneamente, alla cieca.
Ecco perché la regola da seguire è quella di acquistare informazioni verificabili, non certificati. Chiedete di che materiale sono fatti i componenti a contatto e il telaio e quale sia il loro spessore. Chiedete come si apre la macchina per la pulizia. Chiedete cosa contiene il rapporto di ispezione. Le informazioni rispondono a queste domande per iscritto; i certificati, ammesso che esistano per i costruttori di piccole e medie dimensioni, si limitano a riassumerle.
Dettagli costruttivi della nostra linea di inscatolamento vengono pubblicate proprio per consentire agli acquirenti di verificare la conformità dei prodotti rispetto a questa lista di controllo. Le parti a contatto con il prodotto e i telai sono realizzati in acciaio inossidabile 304 di grado alimentare con spessore compreso tra 1,5 e 2,0 mm (316 laddove il prodotto lo richieda), mentre le parti lavorate a macchina del nucleo sono soggette a una tolleranza di 2 μm, il che garantisce che i giunti e le superfici siano sufficientemente precisi da consentire una pulizia adeguata. Le tramogge si aprono completamente per la pulizia senza necessità di smontaggio. I componenti dei distributori con coperchio a ribalta sono ricavati da alluminio di grado aerospaziale anziché da ferro placcato, quindi non arrugginiscono né rilasciano residui di rivestimento nei coperchi. Ogni macchina che costruiamo viene sottoposta a oltre 100 cicli di prova consecutivi con le lattine campione fornite dal cliente stesso. Seguono un funzionamento a vuoto di 48 ore e una prova di invecchiamento di 36 ore con controlli periodici del funzionamento. Il video della prova viene fornito insieme al rapporto di ispezione. Levapack rende pubbliche queste specifiche perché l’acquirente che verifica i dettagli è proprio l’acquirente che desideriamo.
Se state valutando diversi fornitori, presentate loro la richiesta di informazioni in sei punti riportata nella sezione precedente; le risposte di un costruttore vi diranno molto di più rispetto al suo opuscolo.
Trasforma le sei righe in una citazione su una macchina
Inviateci le dimensioni dei vostri contenitori, il prodotto e l'obiettivo di produzione; il preventivo fornirà per iscritto informazioni relative al tipo di materiale, alla finitura superficiale, alle saldature e alla pulizia.
Riferimenti
- Rivista Food Safety. “Progettazione igienica delle attrezzature nella lavorazione degli alimenti”. 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. et al. “Valutazione e standard nella progettazione igienica delle attrezzature alimentari: una rassegna.” Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Macchine per la lavorazione degli alimenti – Concetti di base – Parte 2: Requisiti di igiene e pulibilità.” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Sicurezza del macchinario – Requisiti igienici per la progettazione del macchinario.” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Criteri di progettazione delle attrezzature igieniche (Doc. 8)”. https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Norme sanitarie 3-A. “Norme e linee guida per la progettazione igienica”. https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Servizio di ricerca del Parlamento europeo. “Materiali a contatto con gli alimenti – Regolamento (CE) n. 1935/2004”. 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “Regolamento (CE) n. 1935/2004: cosa comporta questo regolamento?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Guida alla preparazione alla progettazione di attrezzature sanitarie (3-A ed EHEDG)”. https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Consigli per i nuovi tecnici del settore alimentare”. 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “In che modo le aziende alimentari puliscono e igienizzano i propri stabilimenti e le proprie attrezzature?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL