
Si vous lisez ces lignes, c’est sans doute que vous êtes passé de la recherche “ machine de remplissage de canettes ” à celle de “ ligne de remplissage de canettes ”. Ce changement de vocabulaire traduit un changement de perspective : vous ne vous intéressez plus à des équipements pris isolément. Vous vous intéressez désormais à un système — une séquence de machines interconnectées qui transformeront, heure après heure, des canettes vides en produits finis, scellés et étiquetés.
Mais voici le problème : la plupart des guides partent du principe que vous versez de la bière ou des sodas. Si vous versez de la poudre de protéines, des grains de café, du beurre de cacahuète ou de la peinture automobile, ces conseils classiques ne s'appliquent plus.
Ce guide adopte une approche différente. Il part de votre produit — ce que vous mettez réellement dans la conserve — et part de là pour aller de l’avant. À la fin, vous disposerez d’un cadre décisionnel que vous pourrez appliquer, que vous mettiez en conserve de l’eau gazeuse ou des noix épicées.
Qu'est-ce qu'une ligne de remplissage de boîtes ? Présentation des composants essentiels
Une ligne de remplissage de boîtes de conserve est un enchaînement synchronisé de machines qui assure l'ensemble du processus de conditionnement des boîtes de conserve : nettoyage, remplissage, scellage, stérilisation, étiquetage, marquage et emballage. Chaque machine de la chaîne dépend de celle qui la précède. Si un poste ne fonctionne pas correctement, c'est toute la ligne qui en pâtit.
Voici les éléments essentiels que vous trouverez sur une ligne de production type :
| Composant | Fonctionnalités | Que se passe-t-il si vous ne le faites pas ? |
|---|---|---|
| Dépalettiseur | Transfère les boîtes vides des palettes vers le convoyeur | Le chargement manuel engorge la chaîne dès la première minute |
| Rinceuse / Nettoyeuse | Élimine la poussière et les particules présentes dans les canettes vides | Risque de contamination ; non-conformité aux audits de sécurité alimentaire |
| Remplisseur | Dose la quantité exacte de produit dans chaque boîte | Pas de produit de comblement, pas de ride : voilà l'essence même du système |
| Lanceur de balles rapides | Ferme hermétiquement le couvercle sur la boîte grâce à un double sertissage | Le produit fuit, s'altère ou perd son gaz en quelques jours |
| Stérilisateur / Pasteurisateur | Soumet les boîtes de conserve remplies à un traitement thermique afin d'assurer leur stabilité microbiologique | Obligatoire pour les aliments peu acides, la bière et les jus de fruits — à ne pas négliger sous peine de conséquences. |
| Étiqueteuse | Appose les étiquettes de marque, les listes d'ingrédients et les codes-barres | Un produit non étiqueté ne peut pas être vendu au détail. |
| Codeur | Affiche la date de fabrication, le numéro de lot et la date de péremption | La traçabilité devient impossible ; non-respect de la réglementation |
| Machine d'emballage / Palettiseur | Regroupe les boîtes dans des cartons ou des barquettes et les empile sur des palettes | L'emballage manuel annule les gains de main-d'œuvre liés à l'automatisation |
Imaginez cela comme une chaîne de cuisine dans un restaurant : chaque poste a une tâche bien précise, chaque tâche dépend du poste précédent, et l'ensemble fonctionne au rythme du cuisinier le plus lent. Une chaîne de remplissage de boîtes fonctionne de la même manière — c'est pourquoi acheter la remplisseuse la plus rapide au monde ne sert à rien si votre sertisseuse ne parvient pas à suivre le rythme.
Pourquoi le type de votre produit détermine la configuration de votre ligne de production
C'est la partie que la plupart des guides sur les lignes de remplissage de boîtes ignorent — et c'est pourtant celle qui compte le plus.
Les propriétés physiques de votre produit déterminent la technologie de conditionnement dont vous avez besoin, les matériaux dans lesquels votre équipement doit être fabriqué, ainsi que la nécessité ou non de recourir à des systèmes auxiliaires tels que le rinçage à l'azote ou le contrôle de la température. Si vous vous trompez sur ce point dès la phase de définition des spécifications, aucun réglage, aussi minutieux soit-il, effectué en atelier ne permettra d'y remédier.
Avant de poursuivre votre lecture, répondez à deux questions concernant votre produit :
- Votre produit est-il fluide (liquide, pâte) ou en vrac (poudre, granulés, morceaux solides) ?
- Votre produit contient-il du gaz dissous (boissons gazeuses, bière) ?
L'intersection de ces deux réponses vous place dans l'une des quatre catégories ci-dessous. Chaque catégorie obéit à ses propres règles d'équipement.
Produits liquides — Boissons, huiles, sauces et bien plus encore
Si vous conditionnez des liquides, vous disposez d’un choix très large d’équipements — et c’est le moyen le plus simple d’atteindre des prix de marché. Les remplisseuses par gravité permettent de conditionner de l’eau plate et des jus de fruits à moindre coût. Les remplisseuses isobares (à contre-pression) préservent le CO₂ dans votre bière ou votre boisson pétillante. Les remplisseuses volumétriques à piston offrent une précision de ±1% pour les huiles, les sauces et les sirops.
Un détail qui distingue les professionnels des amateurs : la gestion de l'oxygène dissous. Pour la bière, il faut que l'absorption d'oxygène soit inférieure à 50 parties par milliard lors du remplissage. Au-delà de ce seuil, la durée de conservation passe de plusieurs mois à quelques semaines. Pour les jus et thés conditionnés à chaud (généralement entre 85 et 92 °C), les vannes de remplissage et les cuves doivent être conçues pour fonctionner de manière continue à haute température — l'acier inoxydable 316 est ici la norme, et non une option.
Le risque pour les producteurs de boissons réside dans le surachat. Une brasserie artisanale produisant 2 000 canettes par jour n’a pas besoin d’une ligne isobare à 200 CPM. Vous trouverez plus d’informations sur l’adéquation entre la vitesse et les besoins réels dans le cadre de sélection ci-dessous.
Produits en poudre — Poudre de protéines, lait en poudre, épices et compléments alimentaires
C'est au niveau du remplissage de poudres que la plupart des conseils généraux sur les lignes de remplissage de boîtes s'effondrent. Contrairement aux liquides, les poudres ne s'écoulent pas de manière prévisible. Leur densité varie lorsqu'elles sont soumises à des vibrations. Elles génèrent de la poussière. Elles s'agglomèrent au contact de l'humidité. Et vos clients remarquent immédiatement un manque de 2 grammes lorsqu'ils prélèvent le produit.
La solution la plus répandue est le doseur à vis sans fin : une vis d’Archimède usinée avec précision, située au fond d’une trémie et entraînée par un servomoteur. Chaque rotation de la vis distribue un volume connu de poudre. La précision dépend de la consistance de la poudre : les poudres s’écoulant librement, comme le sucre en poudre, peuvent atteindre une précision de ±1%, tandis que les mélanges protéiques collants peuvent présenter un écart de ±2% si la trémie n’est pas agitée.
Pour les poudres fines de moins de 100 microns, le remplissage sous vide devient une solution compétitive : il aspire le produit dans la boîte plutôt que de le pousser, ce qui réduit les nuages de poussière. Quelle que soit la technologie choisie, prévoyez un rinçage à l’azote. Le rinçage de l’espace de tête à l’azote après le remplissage ramène la teneur en oxygène résiduel en dessous de 3%, ce qui empêche l’oxydation et prolonge la durée de conservation — une exigence incontournable pour le lait en poudre, les préparations pour nourrissons et le café haut de gamme.
Produits solides et granulés — Noix, snacks, grains de café, bonbons et aliments secs pour animaux de compagnie
Ici, le verbe “ remplir ” prête à confusion. En réalité, vous ne remplissez pas : vous pesez, puis vous versez la portion pesée dans la boîte.
La référence absolue est la peseuse à têtes multiples. Imaginez 10 à 14 trémies de pesage individuelles disposées en cercle. Le produit entre par le haut via un cône de dispersion vibrant. Chaque trémie reçoit une portion aléatoire, la pèse indépendamment et transmet les données à un ordinateur central. L'ordinateur passe en revue toutes les combinaisons possibles de 3 à 5 trémies et sélectionne l'ensemble dont le poids combiné est le plus proche de votre objectif — le tout en moins d'une milliseconde.
Une peseuse à 10 têtes pour les noix ou les grains de café offre une précision de ±0,5 à 1,5 gramme à une cadence de 30 à 60 boîtes par minute. Un modèle à 14 têtes atteint une cadence de 70 à 90 CPM avec des distributions encore plus précises. Cette vitesse est due au fonctionnement en parallèle : 10 trémies pesant simultanément sont toujours plus performantes qu’une seule trémie pesant de manière séquentielle.
Une mise en garde : les produits fragiles, comme les chips ou les biscuits, se briseront s'ils tombent d'une hauteur supérieure à 30 centimètres. Précisez les configurations avec une hauteur de chute réduite et des trémies de réception rembourrées si votre produit s'émiette.
Produits pâteux et visqueux — beurre de cacahuète, confiture, viande en conserve et sauces épaisses
Les pâtes semblent d'une simplicité trompeuse — “ juste un liquide plus épais ” — mais elles mettent à rude épreuve les équipements mal adaptés plus que n'importe quelle autre catégorie.
Le principal défi réside dans la résistance à l'écoulement. À température ambiante, le beurre de cacahuète présente une viscosité supérieure à 100 000 centipoises, soit environ 100 000 fois plus épais que l'eau. Faire passer ce produit par une vanne de remplissage standard revient à essayer de boire un milkshake à l'aide d'un bâtonnet à café. Il faut une remplisseuse à piston équipée d’une pompe volumétrique, et le diamètre de la buse de remplissage doit être au moins trois fois supérieur au diamètre des particules solides présentes dans le produit — sinon, un morceau de fraise dans votre ligne de confiture provoquera un arrêt de production de 45 minutes.
Si le produit est conditionné à chaud — viande en conserve à 85 °C, sauces conditionnées à chaud —, le système de piston doit pouvoir supporter la dilatation thermique sans compromettre l'étanchéité. Et si le produit se solidifie en refroidissant (chocolat, matières grasses, cires), il faut recourir à des trémies chauffées et à des tuyaux à double enveloppe pour garantir sa fluidité d'un lot à l'autre.
Le déroulement complet d'une ligne de remplissage de boîtes — étape par étape
Comprendre le déroulement des opérations vous aide à repérer les maillons faibles avant qu'ils ne se transforment en erreurs coûteuses. Voici la séquence des étapes et, surtout, pourquoi chaque transition est importante.

Dépalettisation → Rinçage. Les boîtes vides arrivent empilées sur des palettes. Le dépalettiseur les transfère sur le convoyeur. Ne négligez pas le rinçage : même les boîtes neuves contiennent de la poussière issue de la fabrication. Le rinçage à l'air ionisé élimine les particules sans eau ; le rinçage à l'eau apporte une couche d'hygiène supplémentaire pour les lignes de production alimentaires.
Rinçage → Remplissage. Cet intervalle doit être court — idéalement inférieur à 30 secondes — afin d'éviter toute recontamination. La vitesse du convoyeur entre ces stations détermine le rythme de base de l'ensemble de la ligne.
Remplissage → Soudure. C'est l'étape la plus critique de la chaîne de production. Pour les boissons gazeuses, vous disposez de 3 à 5 secondes entre le moment où la vanne de remplissage se ferme et celui où la machine à sertir verrouille le couvercle. Au-delà, le CO₂ s'échappe, de la mousse se forme et les niveaux de remplissage varient. Pour les produits non gazeux, l'urgence est moindre, mais l'entrée d'oxygène reste un risque : réduisez au minimum le temps pendant lequel la canette reste ouverte.
Fermeture → Stérilisation. Tous les produits ne nécessitent pas une stérilisation après remplissage. La bière et les jus de fruits passent généralement par un pasteurisateur à tunnel (zones de pulvérisation d’eau contrôlées à une température comprise entre 60 et 70 °C). Les conserves à faible acidité (viande, légumes) nécessitent une stérilisation en autoclave à 121 °C. Si votre produit n’en a pas besoin, cette station disparaît de votre ligne de production.
Stérilisation → Étiquetage → Marquage. Une fois que la boîte est scellée et stabilisée, on lui attribue son identité : étiquette de marque, code de lot, date de fabrication, date limite de consommation. L'impression à jet d'encre est économique et flexible ; le marquage au laser est indélébile et nécessite peu d'entretien.
Étiquetage → Emballage → Palettisation. Automatisation en fin de ligne : les canettes sont regroupées dans des cartons ou des barquettes sous film rétractable, puis empilées sur des palettes. Pour les lignes dont la cadence est inférieure à 20 CPM, l’emballage manuel peut encore s’avérer rentable. Au-delà de ce seuil, l’automatisation est rentabilisée grâce aux économies de main-d’œuvre qu’elle permet de réaliser.
Conclusion : chaque “ intervalle ” entre deux stations constitue un point de défaillance potentiel. Lors de l'évaluation d'une ligne, renseignez-vous auprès du fournisseur sur les temps de transfert et l'accumulation, et ne vous limitez pas aux seules caractéristiques techniques de chaque machine.
Technologies de remplissage de canettes — Adapter la méthode au produit
Toutes les technologies de remplissage répondent au même problème — introduire une quantité X de produit dans une boîte — mais elles y parviennent en s'appuyant sur des principes de mesure fondamentalement différents. Si vous comprenez ce principe, vous ne serez plus jamais déconcerté par une fiche technique.
Ces quatre familles de technologies se distinguent en fonction de ce qu'elles mesurent : le volume, le poids ou la pression.
Remplissage volumétrique et à piston — Les solutions incontournables pour les liquides, les pâtes et les crèmes
Les doseuses volumétriques distribuent un volume fixe par cycle. Les modèles équipés d’un débitmètre (magnétique, à effet Coriolis ou à turbine) sont particulièrement adaptés aux liquides fluides tels que l’eau, le lait et les jus de fruits, offrant une précision de ±0,5% à grande vitesse. Les doseuses à piston sont quant à elles destinées aux produits plus visqueux : sauces, crèmes, gels et pâtes dont la viscosité atteint, voire dépasse, les 100 000 centipoises.

La principale différence en matière d'entretien : les systèmes à débitmètre sont compatibles avec le nettoyage en place (CIP) — vous pouvez effectuer des cycles de nettoyage en place sans démontage. Les remplisseuses à piston nécessitent généralement un démontage partiel pour un nettoyage en profondeur, ce qui ajoute 15 à 30 minutes au temps de changement de format. Si vous changez fréquemment de produit, tenez-en compte dans votre planning.
Remplissage par vis sans fin — Dosage de précision pour les poudres et les granulés fins
Le doseur à vis sans fin est constitué d’une vis sans fin entraînée par un servomoteur, logée à l’intérieur d’une trémie. Le servomoteur fait tourner la vis sans fin d’un nombre précis de tours ; chaque tour permet de déplacer un volume connu de poudre. La précision est de ±1–2% pour les poudres s’écoulant librement ; elle augmente pour les produits collants ou hygroscopiques.
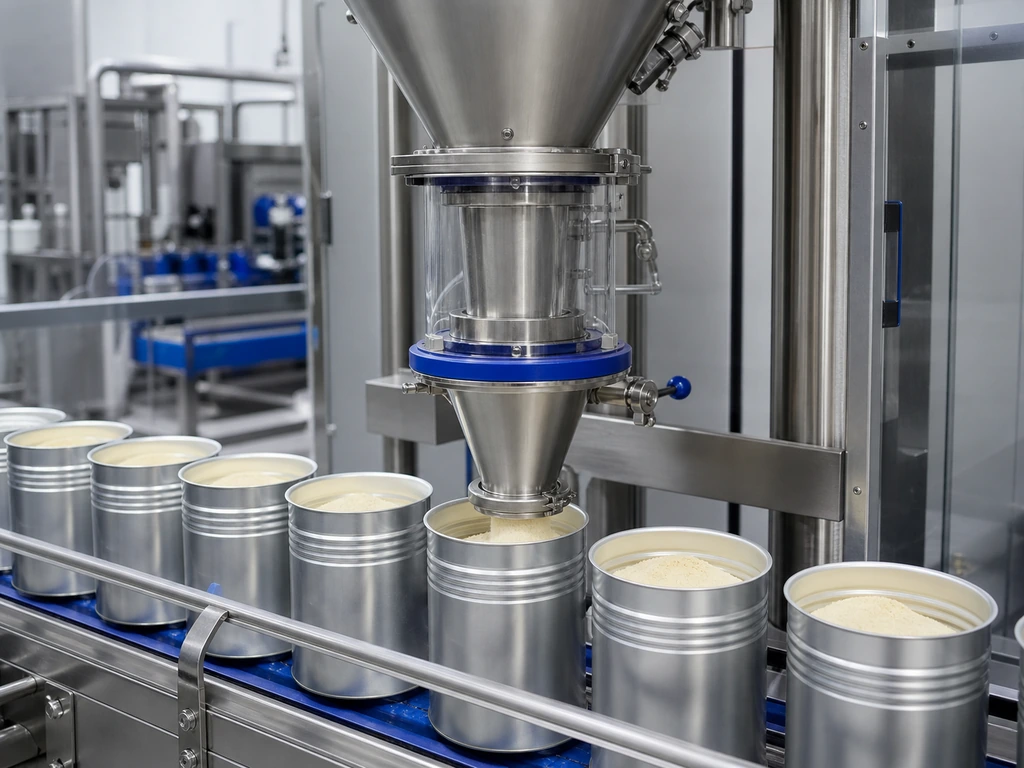
Le problème le plus courant est une densité de poudre irrégulière. Si votre poudre se tasse pendant le stockage, une même rotation de la vis sans fin distribue davantage de matière au début d'un lot qu'à la fin. La solution : une agitation mécanique dans la trémie, ou le passage à une boucle de régulation par trieuse pondérale à poids net qui ajuste le nombre de tours de la vis sans fin pour chaque bidon.
La maîtrise des poussières n'est pas facultative : il s'agit d'une exigence en matière de sécurité et d'hygiène. Optez pour des trémies fermées, des raccords d'aspiration des poussières et des armoires électriques bénéficiant d'un indice de protection IP65 ou supérieur.
Pesage à têtes multiples — Précision à grande vitesse pour les solides et les granulés
Ce point a déjà été abordé dans la section consacrée aux produits solides ci-dessus, mais il mérite d’être souligné une nouvelle fois : le véritable avantage d’une peseuse à plusieurs têtes n’est pas la vitesse, mais la flexibilité. La même peseuse à 10 têtes qui dose 50 grammes de noix de cajou peut passer à 500 grammes de grains de café en modifiant simplement la recette sur l’écran tactile. Aucun réglage mécanique, aucune pièce à changer.
Le compromis : la hauteur. Les peseuses à plusieurs têtes sont installées au-dessus du poste de remplissage et nécessitent un dégagement vertical de 2 à 3 mètres. Mesurez la hauteur de votre plafond avant de passer commande.
Remplissage sous contre-pression et isobare — Pour que la gazéification reste là où elle doit être
Le remplissage sous contre-pression est réservé aux boissons gazeuses. Voici le déroulement de l'opération : la canette entre dans la vanne de remplissage, puis la chambre est mise sous pression avec du CO₂ afin d'atteindre la pression du réservoir de produit. La vanne de remplissage s'ouvre et le liquide s'écoule par gravité tandis que le gaz s'échappe par un tuyau de retour. La vanne se ferme et la pression est relâchée progressivement pour éviter tout jaillissement. La canette sort ensuite vers la machine à sertir.
Les lois de la physique sont implacables. À 4 °C, la bière retient le CO₂ ; à 10 °C, elle mousse. Remplissage trop rapide → mousse. Décompression trop rapide → mousse. Attente trop longue avant le sertissage → mousse et oxygène. Une ligne de contre-pression bien réglée permet de maintenir la teneur en oxygène dissous en dessous de 20 parties par milliard. Une ligne mal réglée donne des canettes à moitié vides et une bière oxydée.
Les plages de vitesse sont les plus larges de toutes les technologies : de 50 CPM pour une petite ligne de production artisanale à plus de 2 000 CPM pour une brasserie d'envergure mondiale. La loi des rendements décroissants s'applique pleinement au-delà de 500 CPM : les gains de vitesse supplémentaires s'accompagnent d'une augmentation exponentielle des coûts d'investissement.
Précision de ±0,5 à 11 TP3T
5 à plus de 2 000 CPM
Précision de ±1 à 21 TP3T
20 à 60 CPM
Précision de ±0,5 à 1,5 g
De 30 à 90 CPM
Précision de ±1 à 21 TP3T
15 à 40 CPM
Facteurs de qualité essentiels — Matériaux, assemblages et certifications
Une fois que vous aurez choisi la technologie de remplissage adaptée à votre produit, concentrez-vous sur la qualité de fabrication. C'est ce qui fait la différence entre une machine qui fonctionne de manière fiable pendant une décennie et une autre qui devient un véritable casse-tête en matière d'entretien dès la deuxième année.
Matériaux. La norme pour les surfaces en contact avec les aliments est l'acier inoxydable 304 — 18% de chrome, 8% de nickel, résistant à la corrosion dans des conditions normales. Si votre produit est acide (sauce tomate, jus d'agrumes) ou salé (poisson en conserve, légumes en saumure), optez pour l'acier inoxydable 316. La teneur en molybdène (2–3%) du 316 offre une résistance aux chlorures que le 304 ne peut égaler. Les châssis structurels sans contact doivent être en acier d'une épaisseur minimale de 1,5 à 2 mm — une épaisseur inférieure transmet les vibrations et accélère l'usure des roulements et des joints.
Dans le domaine des composants électriques critiques, la marque a son importance. Les composants Siemens, Schneider, Omron, SMC et Mitsubishi bénéficient d’une disponibilité mondiale et de réseaux de service après-vente. Les alternatives génériques peuvent fonctionner au départ, mais deviennent un véritable handicap lorsque vous avez besoin de remplacer en urgence un variateur ou un module API.
Qualité des soudures. Le double sertissage est la seule barrière entre votre produit et le monde extérieur. Un double sertissage correct assure l’emboîtement entre le rebord du corps de la boîte et le bord ondulé du couvercle, formant ainsi cinq couches de métal. Paramètres clés d'inspection : longueur du crochet du corps, longueur du crochet du couvercle, chevauchement (objectif ≥ 1,0 mm pour les boîtes standard) et épaisseur du joint. Lors de la mise en service, exigez des inspections par découpe du joint toutes les 15 minutes pour les 100 premières boîtes, puis au démarrage et toutes les 4 heures pendant la production. Les systèmes de surveillance en ligne des joints constituent un filet de sécurité en temps réel, mais ne remplacent pas les inspections physiques par découpe.
Certifications.
- ISO 9001 atteste que le fabricant dispose d'un système de gestion de la qualité documenté. Il s'agit du critère minimum que tout fournisseur que vous envisagez de retenir doit respecter.
- Marquage « CE » est obligatoire pour les équipements vendus dans l'Espace économique européen. Il atteste de la conformité aux directives européennes en matière de santé, de sécurité et d'environnement.
- Certification CSA indique la conformité aux normes de sécurité électrique canadiennes et américaines — ce qui est pertinent si votre gamme de produits est destinée au marché nord-américain.
- FDA 21 CFR Partie 117 Les « Bonnes pratiques de fabrication actuelles pour les denrées alimentaires » (Current Good Manufacturing Practice for food) définissent les exigences relatives aux équipements utilisés dans la production alimentaire destinée au marché américain : les surfaces en contact avec les aliments doivent pouvoir être nettoyées, être non toxiques et résistantes à la corrosion.
Un fabricant titulaire des certifications CE, ISO et CSA — et qui utilise de l’acier inoxydable 304/316 associé à des composants électriques Siemens ou Omron — a franchi un seuil de vérification qui élimine les acteurs les moins performants du marché. Par exemple, un fournisseur comme Levapack publie ses certifications ISO, CE, CSA et RoHS sur sa page dédiée à la qualité, et propose une personnalisation complète, allant des spécifications individuelles des machines à la conception de lignes clés en main — deux indices qui permettent de distinguer les fabricants sérieux des simples sociétés commerciales disposant d’un site web. Avant de vous engager, demandez des copies numérisées des certificats et vérifiez les numéros de certificat dans la base de données publique de l’organisme émetteur. Un fabricant légitime vous les fournira en quelques minutes ; toute hésitation est un signal d’alerte.
Liste de contrôle pour la vérification avant expédition :
- Certificats de conformité des matériaux : documentation relative à la nuance d'acier inoxydable de toutes les pièces en contact avec le produit
- Vidéo de test en usine : au moins 100 boîtes consécutives remplies et scellées sans aucun réglage
- Essai d'endurance : fonctionnement à vide pendant 48 heures, sans aucun arrêt imprévu
- Contrôle des joints : rapports de démontage à intervalles de 15 minutes pendant l'essai de fonctionnement
Comment choisir la bonne ligne de remplissage de boîtes — Un cadre décisionnel pratique
Vous connaissez votre type de produit. Vous maîtrisez les techniques de remplissage. Vous savez reconnaître la qualité. La question qui se pose désormais est la suivante : comment transformer toutes ces connaissances en une décision d’achat que vous ne regretterez pas ?
La réponse réside dans un processus d'élimination en quatre étapes. Chaque étape permet d'écarter les options qui ne correspondent pas à votre réalité.
Étape 1 — Adapter la vitesse de la ligne à vos réalités de production
L'erreur la plus courante lors de l'achat de matériel consiste à surestimer la vitesse requise. Les fournisseurs indiquent le CPM maximal ; ce dont vous avez besoin, c'est d'un CPM maintenable sur un poste de 8 heures.
Commençons par un calcul simple :
Objectif de production quotidien ÷ heures de fonctionnement effectives ÷ 60 = CPM cible
“C’est sur les ” heures effectives » que la plupart des acheteurs se trompent. Une équipe de 8 heures ne correspond pas à 8 heures de production. Il faut déduire les pauses, les changements de ligne, le temps de nettoyage et les arrêts mineurs. Temps effectif réaliste : 6 à 6,5 heures par équipe. Il faut déduire encore 15 à 20% si vous changez de produit au cours de l’équipe.
Appliquez ensuite une remise de lancement : une nouvelle ligne atteint généralement, au cours de ses 3 à 6 premiers mois, 60 à 70% de sa vitesse nominale, le temps que votre équipe s'adapte à son rythme. Prévoyez pour le 12e mois, pas pour le 1er.
À titre indicatif pour le choix de la taille :
| Votre production quotidienne | Catégorie de ligne recommandée | Vitesse typique | Investissement estimé |
|---|---|---|---|
| < 3 000 canettes | Semi-automatique (2 à 3 machines autonomes) | 5 à 15 CPM | $8 000 – $25 000 |
| 3 000 à 10 000 canettes | Petite ligne automatisée (4 à 5 machines reliées entre elles) | 15 à 40 CPM | $25 000 – $60 000 |
| 10 000 à 50 000 canettes | Ligne automatique de taille moyenne (6 à 8 machines) | 40 à 100 CPM | $60 000 – $150 000 |
| > 50 000 canettes | Ligne complète clé en main (plus de 10 machines, commande centralisée) | 100 à 2 000+ CPM | $150 000 – $500 000+ |
Étape 2 — Choisissez judicieusement votre niveau d'automatisation
L'automatisation n'est pas une fin en soi. C'est une réponse aux coûts de main-d'œuvre, aux exigences de cohérence et aux besoins d'échelle.
Semi-automatique Cela signifie que la machine se charge des opérations principales (remplissage, scellage), mais qu’une personne s’occupe du chargement et du déchargement des boîtes. Idéal pour : des volumes quotidiens inférieurs à 3 000 boîtes, des changements fréquents de produits, des coûts de main-d’œuvre inférieurs à $5/heure. La moitié des conditionneurs de fruits à coque et d’épices dans le monde exploitent des machines semi-automatiques de manière rentable.
Appareil autonome entièrement automatique Cela signifie que la machine gère automatiquement l'alimentation et la sortie, mais que vous devez tout de même déplacer les canettes manuellement d'une station à l'autre. Idéal pour : des volumes quotidiens compris entre 3 000 et 20 000 canettes, ainsi que pour les entreprises en pleine croissance qui souhaitent ajouter des stations progressivement.
Ligne complète clé en main Cela signifie qu’un seul convoyeur relie l’ensemble du processus, du dépalettiseur au palettiseur. Idéal pour : des volumes quotidiens supérieurs à 20 000 canettes, une gamme de produits stable, des coûts de main-d’œuvre supérieurs à $15/heure. L’investissement initial est 3 à 5 fois plus élevé que celui des machines autonomes, mais les économies de main-d’œuvre sont permanentes.
La stratégie de transition : commencer par deux ou trois machines autonomes entièrement automatiques (remplisseuse + fermeuse + étiqueteuse), prévoir de l'espace au sol pour un convoyeur de raccordement, puis ajouter la rinceuse, la dépalettiseuse et la marqueuse lorsque le volume le justifie. C'est ainsi que la plupart des fabricants agroalimentaires de taille moyenne évoluent vers des lignes complètes sans s'endetter excessivement dès le départ.
- 2 à 3 machines autonomes
- Chargement/déchargement manuel
- Par jour : < 3 000 canettes
- 4 à 5 machines reliées entre elles
- Alimentation et évacuation automatiques
- Par jour : entre 3 000 et 20 000 canettes
- Plus de 10 machines, commande centralisée
- Un seul convoyeur, de bout en bout
- Par jour : > 20 000 canettes
Étape 3 — Vérifiez la qualité de fabrication et la conformité avant de payer
Les achats à distance — en particulier les achats transfrontaliers — amplifient tous les risques. Les photos de l'usine sont très convaincantes. La fiche technique répond à toutes les exigences. Comment vérifier tout cela sans billet d'avion ?
Cinq vérifications que vous pouvez effectuer à distance :
- Preuve de la matière première. Demandez les certificats d'usine relatifs à l'acier inoxydable, indiquant la nuance (304 ou 316) et l'épaisseur. Demandez la liste des marques des composants électriques accompagnée des factures des fournisseurs — et pas seulement un logo figurant sur une brochure.
- Vidéo d'essai. Exigez une vidéo non montée de votre machine (ou d’un modèle identique) en train de traiter au moins 100 canettes d’affilée. Vérifiez les points suivants : des niveaux de remplissage constants, l’absence de chutes de couvercles, un transfert fluide des canettes d’une station à l’autre, ainsi que les signaux sonores — des grincements ou des cliquetis constituent des signes avant-coureurs.
- Documentation relative au contrôle qualité. Demandez un exemplaire vierge de la liste de contrôle des contrôles à la réception, du registre des contrôles en cours de fabrication et du modèle de rapport d'essai final de l'usine. Si ces modèles sont insuffisants ou inexistants, cela signifie que le processus est insuffisant ou inexistant.
- Vérification de la certification. Recherchez les numéros de certificat fournis sur le site web de l'organisme émetteur. Les certificats ISO peuvent être vérifiés dans la base de données en ligne de l'organisme de certification. Les certificats CE doivent faire référence à une directive spécifique (2006/42/CE pour les machines). Si les numéros ne correspondent à rien, renoncez à l'achat.
- Contrôle d'échantillons. Envoyez un lot de votre produit réel et de vos canettes réelles au fabricant. Demandez-lui de procéder à un test de remplissage et de vous renvoyer les canettes remplies. Vérifiez l'uniformité du remplissage, l'intégrité du sertissage et le positionnement de l'étiquette. C'est ce qui se rapproche le plus d'un essai sur route — et cela ne coûte qu'une fraction du prix d'une seule erreur.
Si un fournisseur élude l'un de ces cinq points — “ nous ne pouvons pas communiquer nos factures ”, “ nos vidéos de test sont confidentielles ”, “ faites confiance à notre réputation ” —, il s'agit d'un signal d'alerte, et non d'une simple tactique de négociation.
Étape 4 — Évaluez votre fournisseur à l'aide de questions qui révèlent tout
Les réponses d’un fournisseur à six questions vous en apprendront davantage que n’importe quelle brochure. Chaque question porte sur un aspect que les fiches techniques omettent d’aborder.
“ Pourriez-vous me communiquer les coordonnées d'un client de notre secteur d'activité ? ”
Une bonne réponse cite le nom d'une entreprise réelle, décrit la configuration de sa gamme de produits et propose un contact de référence. Une réponse peu convaincante se contente de mentionner le pays (“ nous avons de nombreux clients aux États-Unis ”) sans donner de détails. Les références vérifiables constituent le critère le plus déterminant lors de l'achat de machines.
“ Quel est votre délai d'intervention du service après-vente — plus précisément, en heures ? ”
Une bonne réponse donne un chiffre : “ diagnostic à distance sous 4 heures, intervention d’un technicien sur site sous 48 heures ”. Une réponse peu convaincante se contente de dire “ nous sommes toujours disponibles ” sans s’engager sur un délai précis.
“ Quelles marques trouve-t-on dans votre tableau électrique ? Pouvez-vous nous envoyer une photo du tableau ouvert ? ”
Une bonne réponse cite Siemens, Schneider, Omron, Mitsubishi et Delta, et inclut la photo. Une réponse médiocre se contente de mentionner de manière générique des “ marques de renommée internationale ”.
“ Qui se charge de l'installation et de la formation ? Est-ce que c'est compris dans le prix ou en supplément ? ”
Une bonne proposition inclut, dans le devis de base, la supervision de l'installation sur site et la formation des opérateurs. Une proposition médiocre les regroupe sous forme de postes optionnels qui font grimper le prix final.
“ Quelles pièces de rechange nous conseillez-vous de stocker pour la première année, et comment les expédiez-vous à l'international ? ”
Une bonne réponse fournit une liste des pièces de rechange recommandées, avec leurs références, ainsi que les délais de livraison habituels de DHL/FedEx vers votre pays. Une réponse médiocre se résume à : “ Nous pouvons vous livrer quand vous en avez besoin. ”
“ Que couvre exactement votre garantie, et comment procédez-vous en cas de sinistre ? ”
Une bonne réponse : 12 mois (au minimum), couvrant les pièces détachées et l'assistance à distance, avec une procédure de réclamation claire et un suivi par numéro de dossier. Mieux encore : 16 à 24 mois, avec une révision annuelle incluse.
Le fournisseur qui répond concrètement aux six questions n'a rien à cacher. Celui qui reste évasif sur trois questions ou plus a tout à cacher.
Combien coûte une ligne de remplissage de boîtes ? Fourchettes de prix réelles et facteurs influant sur le retour sur investissement
Les lignes de remplissage n'ont pas de prix standard. Le coût dépend de la technologie de remplissage, du niveau d'automatisation, du nombre de postes, de la gamme de tailles de conteneurs et de la qualité de fabrication. Vous pouvez toutefois établir votre budget en vous basant sur les fourchettes de prix réelles du marché.
| Classe de ligne | Configuration type | Fourchette de prix (FOB Chine) | Convient à |
|---|---|---|---|
| Modèle d'entrée de gamme semi-automatique | Remplisseuse + agrafeuse (2 unités autonomes) | $8 000 – $25 000 | Start-ups, < 3 000 canettes/jour |
| Gamme de petites voitures | Rinceuse → remplisseuse → agrafeuse → étiqueteuse (4 à 5 unités reliées entre elles) | $25 000 – $60 000 | PME en pleine croissance, 3 000 à 10 000 canettes par jour |
| Ligne de production automobile de taille moyenne | Dépalettiseur → rinceuse → remplisseuse → fermeuse → stérilisateur → étiqueteuse → codeuse (6 à 8 unités) | $60 000 – $150 000 | Fabricants bien établis, 10 000 à 50 000 canettes par jour |
| Grande ligne clé en main | Processus complet + palettiseur + système de contrôle SCADA (plus de 10 unités) | $150 000 – $500 000+ | Usines à forte capacité de production, > 50 000 canettes par jour |
Venons-en maintenant à la question du retour sur investissement : est-ce que ça en vaut la peine ?
Le calcul est simple. Si une petite ligne automatisée de $30 000 permet de se passer de deux opérateurs d’emballage gagnant chacun $600 par mois, cela représente une économie annuelle de main-d’œuvre de $14 400. Ajoutez à cela l’augmentation du débit, la réduction des rejets et la régularité des niveaux de remplissage, et la ligne est amortie en 18 à 24 mois. Chaque canette remplie par la suite représente une amélioration pure de la marge.
Une ligne de remplissage de boîtes n'est pas une dépense. C'est un employé qui ne se met jamais en arrêt maladie, ne commet jamais d'erreur de remplissage et effectue un double service sans heures supplémentaires. Considérez cet investissement sous cet angle, et les chiffres parleront d'eux-mêmes.
Si vous êtes à la recherche de fournisseurs de lignes de remplissage de boîtes de conserve et que vous souhaitez discuter de la manière dont une configuration spécifique pourrait s'adapter à votre produit et à vos objectifs de production, l'équipe d'ingénieurs de Levapack vous propose une consultation sans engagement. Contactez-nous via la page « Contact » en précisant les caractéristiques de votre produit et votre objectif de volume journalier.
Références
- Agence américaine des produits alimentaires et médicamenteux (FDA). “ Bonnes pratiques de fabrication en vigueur (CGMP) pour les denrées alimentaires et les compléments alimentaires ”. 2024. fda.gov
- Code électronique des règlements fédéraux. “ 21 CFR Partie 110 — Bonnes pratiques de fabrication en vigueur pour la fabrication, le conditionnement ou le stockage des denrées alimentaires destinées à la consommation humaine ”.” ecfr.gov
- AZoM. “ Acier inoxydable de qualité alimentaire : 304 vs 316 ”. 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL