
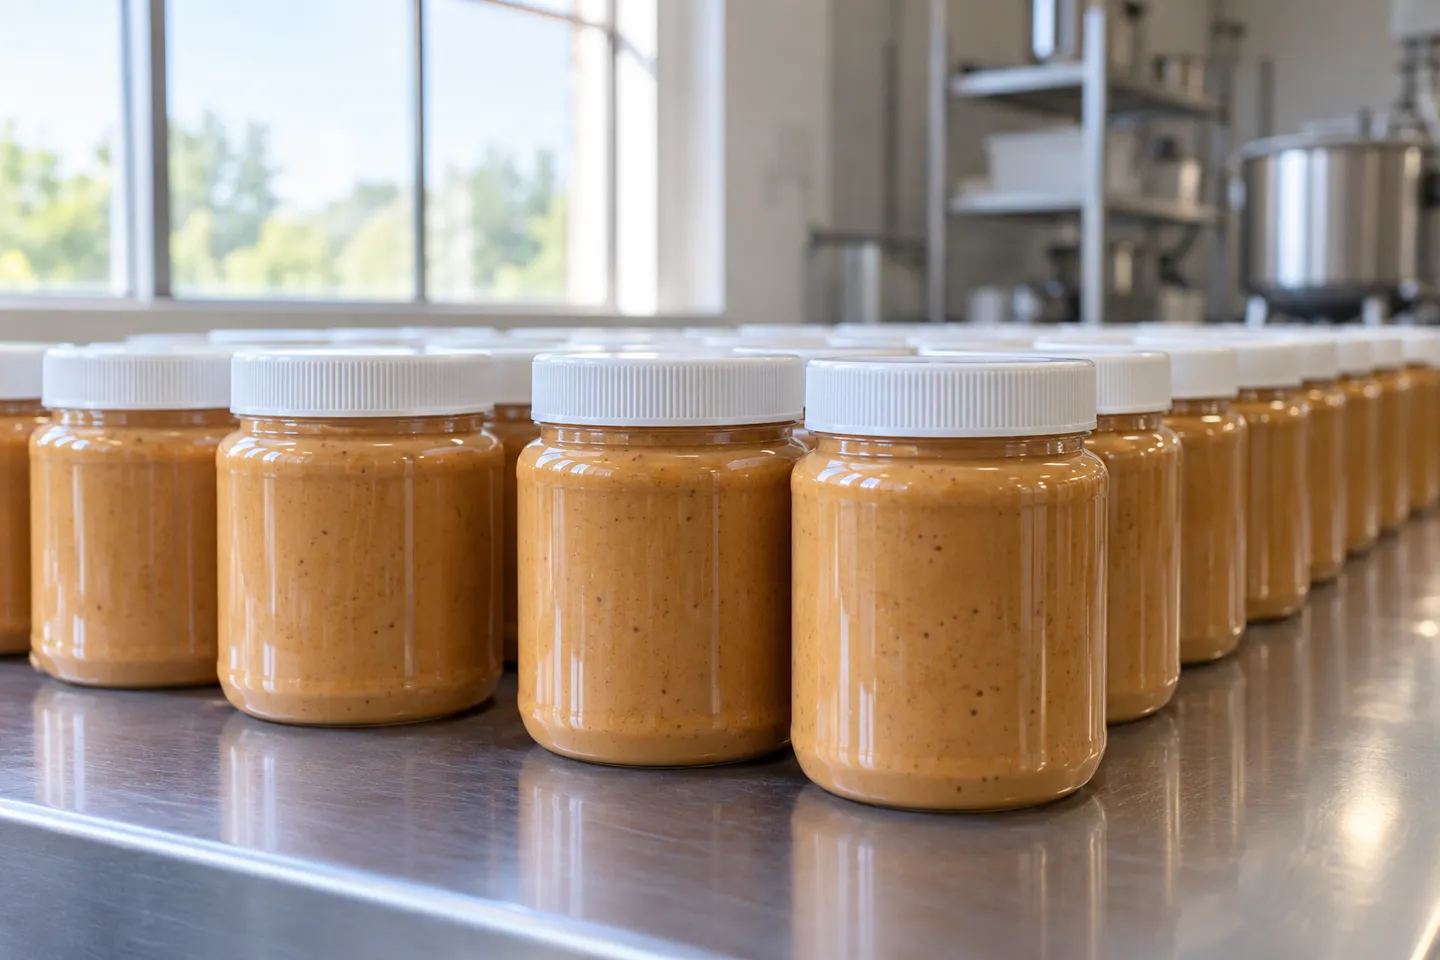
Le premier lot avait l'air parfait sur le plan de travail : quarante pots en plastique de beurre de cacahuète, dont les couvercles avaient été vissés à la main et les étiquettes bien alignées. Deux jours plus tard, le colis de livraison racontait une toute autre histoire. Un couvercle s'était dévissé, de l'huile avait coulé le long de la paroi du pot, et toute la commande sentait comme l'intérieur du colis. La recette n'avait rien d'anormal. En réalité, le pot n'avait jamais été hermétiquement fermé.
C'est précisément cette lacune entre “ le couvercle est posé ” et “ le pot est hermétiquement fermé ” que ce guide comble. Il aborde tous les aspects du sujet : ce qui assure structurellement la fermeture d'un pot en plastique, comment chaque méthode de scellage fonctionne et présente des failles, à partir de quand le scellage manuel ne suffit plus, quelles sont les caractéristiques techniques des équipements à prendre en compte, et comment évaluer et chiffrer l'ensemble de la décision.
Qu'est-ce qui permet de maintenir un bocal en plastique bien fermé ?
Avant toute chose, précisons un point. Si votre problème concerne un bocal fissuré ou un trou dans la paroi, vous avez besoin d’une réparation à l’aide d’une colle ou d’époxy, et ce guide ne vous sera pas d’une grande utilité. Ce qui suit concerne l’étanchéité du couvercle : il s’agit de rendre le joint entre le goulot d’un bocal et son couvercle étanche à l’air, à l’humidité et aux chocs liés au transport.
Chaque pot en plastique posé sur une étagère se ferme grâce à l'un des cinq types de fermeture suivants.
Une fermeture à filetage continu correspond au couvercle à vis classique. Les filets du couvercle s'emboîtent dans ceux moulés dans le col du pot, et un joint d'étanchéité ou une garniture à l'intérieur du couvercle appuie contre le bord de l'ouverture du pot. Les pots de beurre de cacahuète, les pots de compléments alimentaires et la plupart des pots en plastique destinés à un usage alimentaire utilisent ce type de fermeture.
Une fermeture à encliquetage ne comporte pas de filetage. Un rebord moulé sur le couvercle s'enfonce sous une collerette située sur le col du pot et se maintient par ajustement serré. C'est ainsi que fonctionnent les pots de cannabis à sécurité enfant et de nombreux pots de cosmétiques.
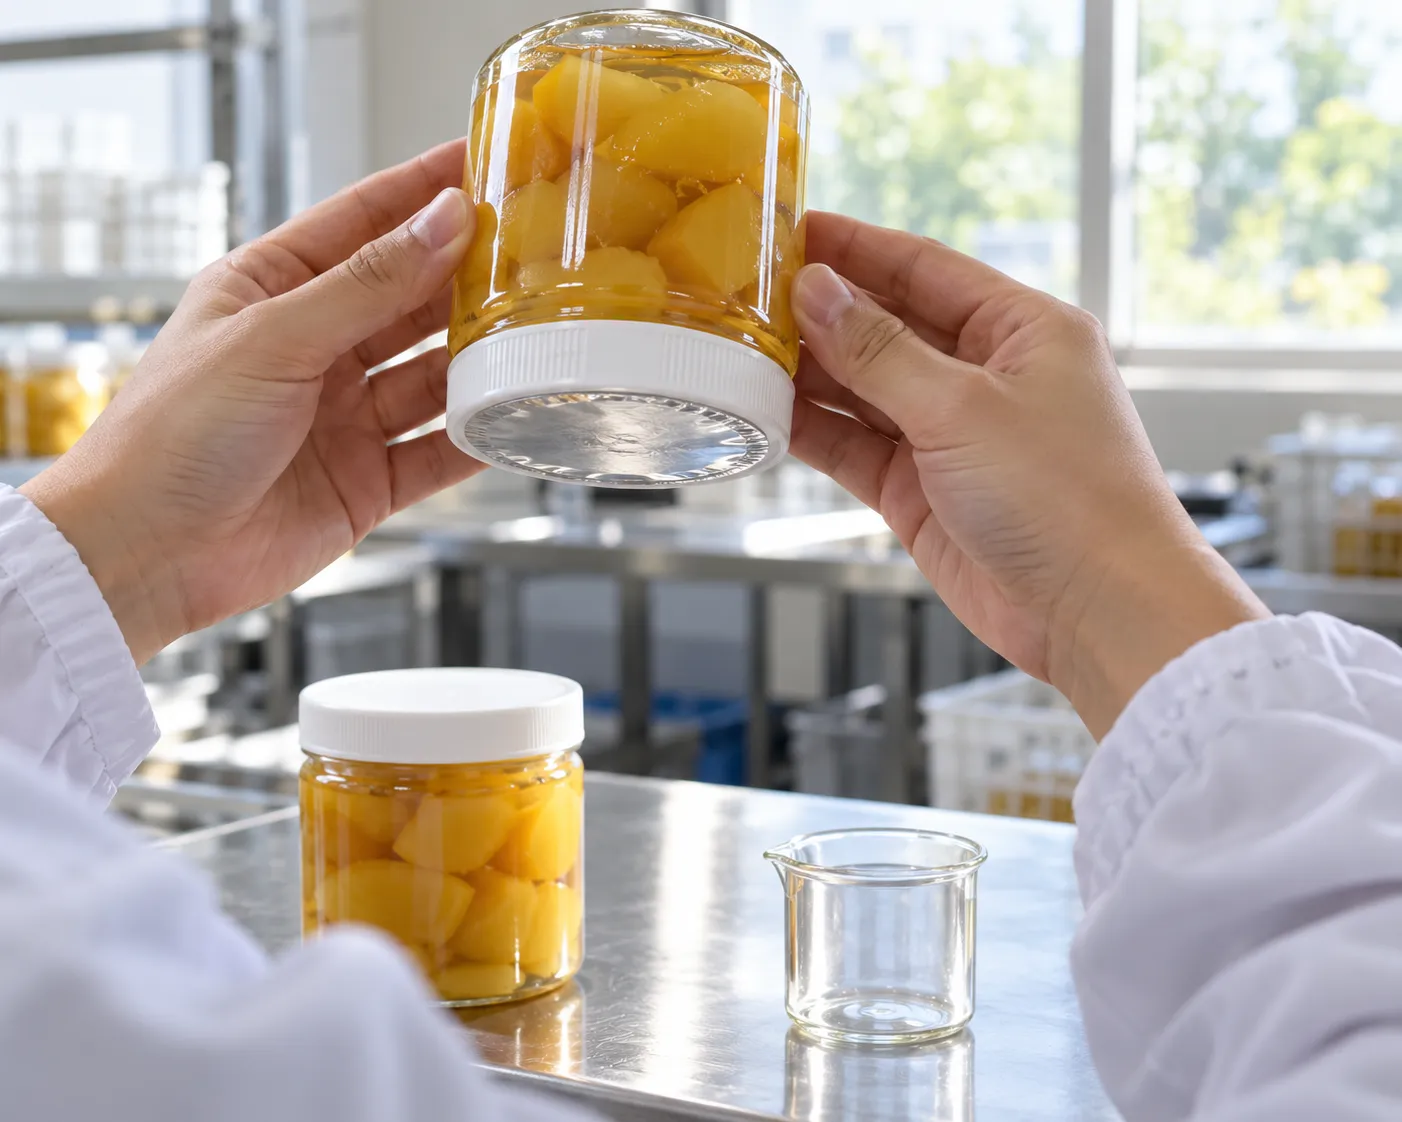
Une fermeture doublée ajoute un troisième élément. À l'intérieur du couvercle se trouve une doublure, souvent un laminé en aluminium, qui est collée sur le bord lisse comme du verre du pot après la fermeture par induction, ou mise en place par pression sous forme de coussinet autocollant. C'est ce qui confère à l'emballage de vente au détail son aspect « inviolable » et lui permet de revendiquer une étanchéité à l'air.
Une bande thermorétractable ne ferme pas du tout le bocal. Il s'agit d'un manchon en plastique qui recouvre le couvercle et le col du bocal et qui se resserre sous l'effet de la chaleur ; son rôle est de servir de preuve : toute personne souhaitant ouvrir le bocal doit d'abord la déchirer.
Le thermoscellage direct, qui consiste à souder un film sur l'ouverture du pot, existe bel et bien, mais il est rare à l'échelle des pots pour les plastiques et relève davantage des lignes de conditionnement sous film que des lignes de production de pots.
Quel type de couvercle a votre bocal ?
- Filetage à l'intérieur du couvercle : fermeture à filetage continu
- Le couvercle s'enclenche sur un rebord : fermeture à encliquetage
- Disque en aluminium visible à l'intérieur du couvercle : fermeture doublée
- Manchon en plastique autour du bouchon et du goulot : bande thermorétractable
- Pas de couvercle du tout, film soudé : thermoscellage direct
Tenez également compte du matériau du pot : selon qu'il s'agit de PET, de PP ou de PEHD, les revêtements et les joints qui adhèrent bien varient.
Les astuces ménagères se situent en marge de ce tableau. La méthode de mise en conserve au bain-marie repose sur un couvercle métallique et le « clic » audible indiquant la formation du vide, ce que les bocaux et couvercles en plastique ne permettent tout simplement pas d’obtenir. L’air chaud d’un sèche-cheveux ou la cire fondue peuvent donner l’impression d’une fermeture hermétique à l’œil nu, mais ni l’un ni l’autre ne permet de contrôler la température au niveau de l’ouverture du bocal, ni ne crée une barrière vérifiable, et aucun des deux ne doit être utilisé sur un bocal que vous comptez vendre. Ce sont des astuces de conservation, pas des fermetures hermétiques.
Comment chaque sceau se forme-t-il réellement ?
Connaître la famille de fermetures ne revient pas à comprendre pourquoi elle est valable, ni pourquoi elle présente des fuites. Ce sont trois mécanismes qui font le véritable travail.
La compression mécanique est le principe de base des couvercles à vis. Le joint ou la garniture à l'intérieur du couvercle se déforme contre le bord de l'ouverture du bocal, et le couple résiduel issu du serrage maintient la pression de contact. L'efficacité de l'étanchéité dépend de deux facteurs : la planéité et la propreté du bord du bocal, ainsi que l'intensité réelle du couple appliqué au couvercle. Un couple trop élevé peut fissurer les couvercles en plastique ou endommager le filetage ; un couple insuffisant ne permet quant à lui qu'un contact minimal avec le joint.
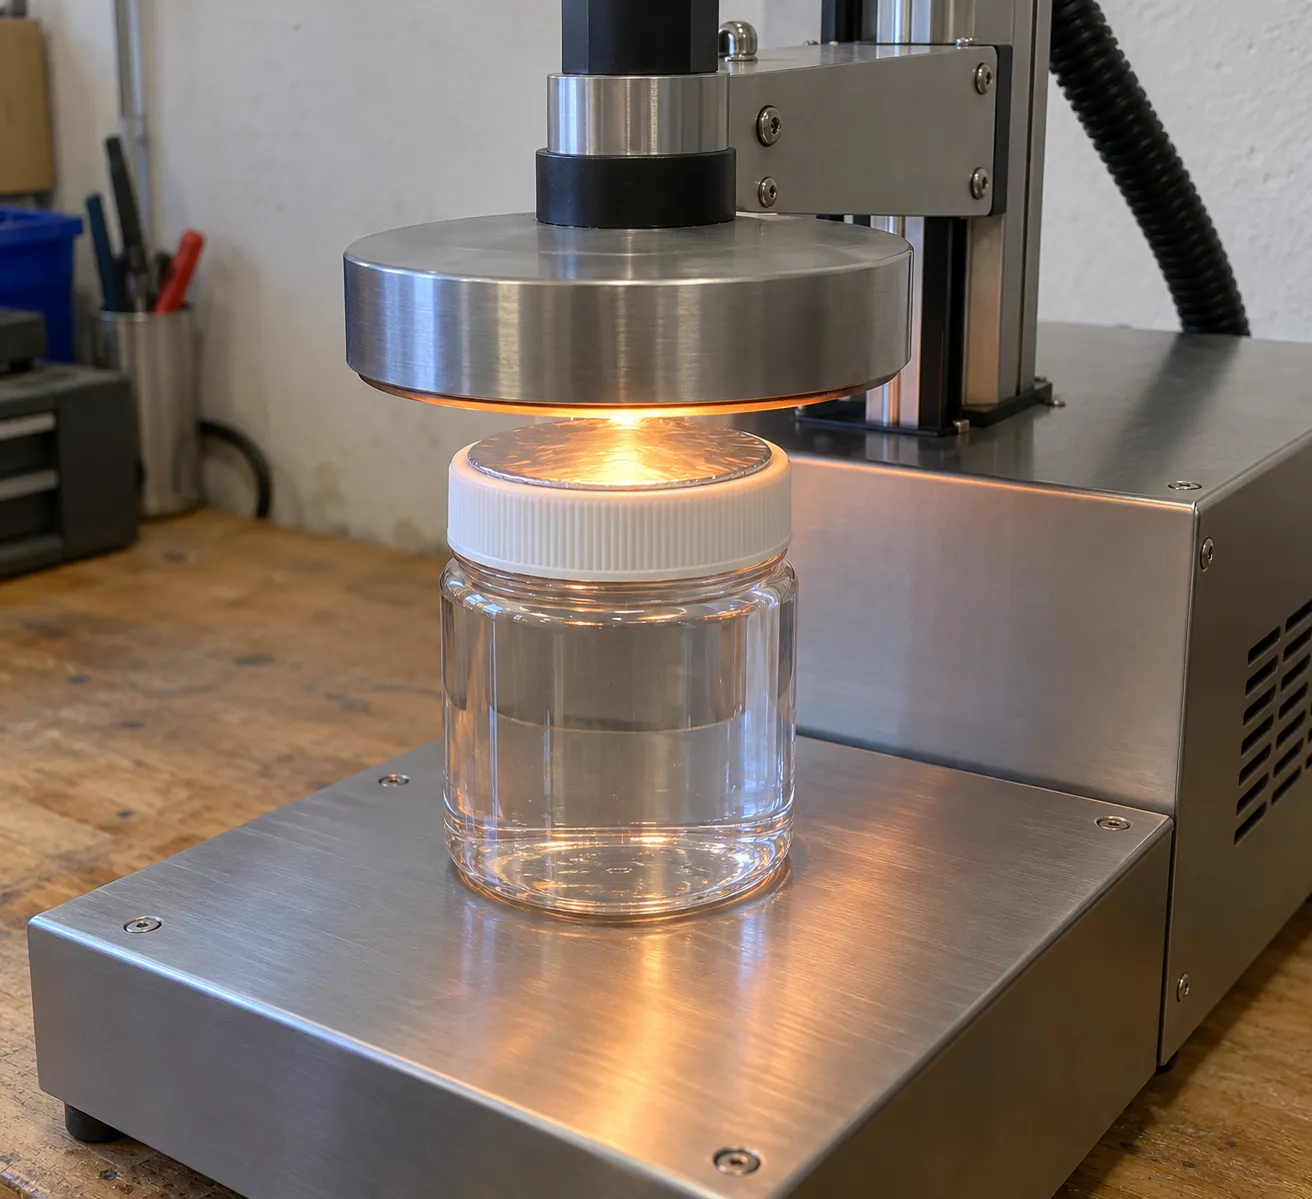
Le soudage par induction s'applique aux couvercles doublés. La couche d'aluminium à l'intérieur de la doublure s'échauffe sous l'effet d'un champ électromagnétique, ce qui fait fondre un revêtement polymère présent sur la doublure ; ce polymère se soude alors au bord du bocal tandis que le couvercle est déjà vissé. Il en résulte une barrière hermétique d'un seul tenant qui sert également de dispositif anti-falsification. Ce procédé sans contact et rapide est à l'origine de l'aspect « feuille d'aluminium » de la quasi-totalité des bocaux de compléments alimentaires ou de sauces vendus dans le commerce.
Le serrage par thermorétraction est un procédé mécanique, mais qui s'applique au niveau de l'emballage. La chaleur provoque une rétraction uniforme de la bande autour du bouchon et du goulot. Ce procédé n'apporte pas de barrière en soi ; il sert à fournir une preuve d'intégrité et offre une certaine résistance à l'altération.
Voici le point qui échappe souvent aux gens. Un bouchon à vis sans opercule sert à protéger de la poussière, et non à assurer l’étanchéité. Et un bouchon muni d’un opercule qui n’a jamais été scellé par induction n’est lui aussi qu’un simple protège-poussière, car l’opercule ne remplit aucune fonction tant qu’il n’est pas scellé. C’est pourquoi les arguments tels que “ je l’ai serré très fort ” ou “ il était livré avec un opercule en aluminium ” ne tiennent pas la route en matière d’étanchéité.
Le plastique masque également le problème. Un couvercle métallique de type « mason » vous indique qu’il s’est scellé avec un « clic » audible lorsque le vide l’a enfoncé. Les couvercles en plastique ne donnent aucun signe, si bien qu’un bocal qui a fui pendant toute la livraison peut paraître identique en rayon à un bocal correctement scellé. Trois causes de défaillance couvrent la plupart des cas réels : un joint d’étanchéité inadapté ou manquant pour le matériau du bocal, un film de produit sur le rebord du bocal à l’endroit où le joint doit adhérer, et un couple de serrage réglé au toucher plutôt qu’à l’aide d’un dispositif de réglage. La composition chimique des joints d’étanchéité n’assure pas toujours la même qualité d’adhérence sur le PET que sur le PP ; par conséquent, tout changement de matériau du bocal nécessite de réexaminer la question du joint d’étanchéité.
La vérification ne nécessite pas de laboratoire. Il suffit de retourner un échantillon pendant une minute. Vérifiez que le joint d’étanchéité adhère bien sur tout le pourtour. Pour tous les produits que vous vendez, effectuez un petit test de vide ou de pression sur quelques bocaux par lot si le produit est sensible. Aucune de ces méthodes n’est compliquée, et elles permettent toutes de détecter ce que le bout des doigts ne peut pas percevoir.
Les limites relatives aux fermetures varient également selon le type de boîte et de couvercle ; c’est pourquoi les normes d’inspection applicables à la mise en conserve alimentaire réglementée sont définies par type de récipient plutôt que sous la forme d’un test universel unique. Le guide d’inspection de la FDA consacré aux aliments en conserve à faible acidité traite la fermeture comme un sujet d’inspection à part entière, précisément pour cette raison (Agence américaine des produits alimentaires et médicamenteux (FDA), 2014).
Un faux sceau ressemble à un sceau. « Serré » ne signifie pas « hermétique » : absence de joint, absence de barrière ; joint présent mais non collé, absence de barrière ; film de produit sur le bord du pot, absence d'adhérence. Vérifier en retournant le pot, en inspectant le bord ou par un test de vide, jamais au toucher du bouchon.
Quand le scellage manuel ne suffit plus
Le scellage manuel et le scellage mécanique ne sont pas deux facettes d'un même métier. Il s'agit de deux modes de fonctionnement distincts, et la question qu'il convient de se poser est de savoir lequel votre volume de commandes a discrètement laissé de côté.
Les véritables limites du scellage manuel
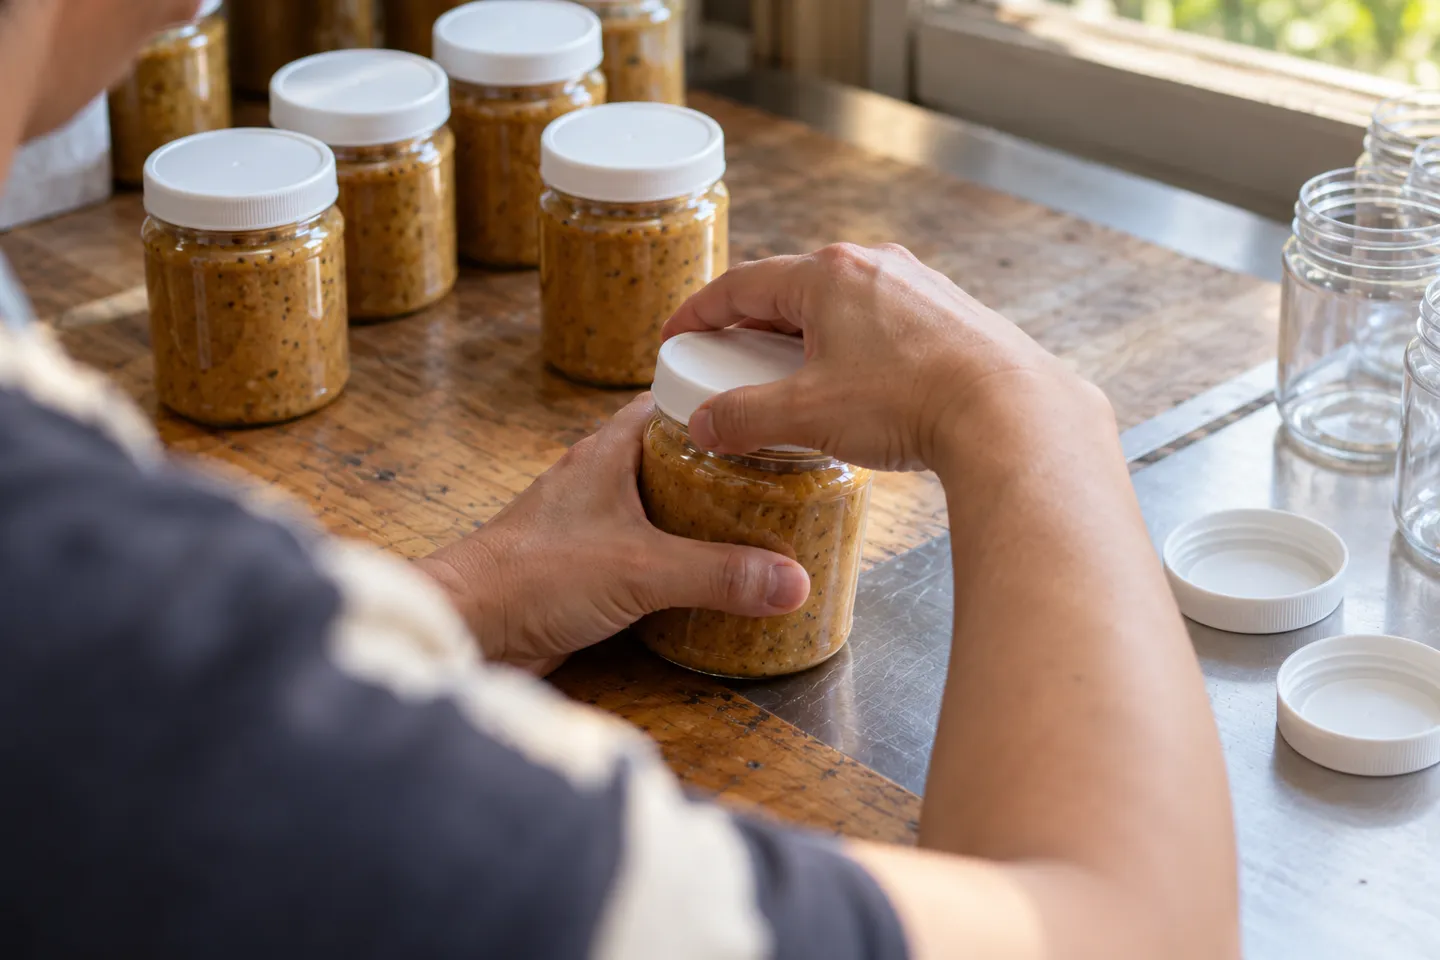
Un opérateur formé au bouchage manuel est régulier pendant un certain temps, puis ne l'est plus. La force de serrage, déterminée au toucher, varie au cours d'une équipe ; les joints pressés à la main assurent l'étanchéité au centre mais pas sur les bords ; et le rendement plafonne au mieux à quelques bocaux par minute, soit quelques centaines de bocaux par équipe une fois que le remplissage, l'essuyage et la mise en carton ont pris leur part. À cette échelle, le bouchage manuel avec des capsules à joint et un simple outil d'induction portatif constitue une solution à part entière, et non un compromis.
Tout repose sur la conformité. La plupart des canaux de distribution, des places de marché aux chaînes de pharmacies, considèrent la protection anti-falsification comme une condition d’accès, et un bouchon doublé et scellé constitue le moyen le plus économique et le plus fiable d’y répondre. La stabilité de conservation est une question distincte à laquelle le simple scellage ne répond jamais : l’acidité, le traitement thermique et la réfrigération relèvent du processus de fabrication de votre produit et, aux États-Unis, d’une autorité compétente en matière de denrées alimentaires acidifiées et à faible acidité. Le rôle du bouchon est de maintenir le bocal fermé. Il ne peut pas rendre sûr un produit qui ne l’est pas.
Cinq signes qui indiquent qu'il est temps de déménager
Les cinq signaux, dans l'ordre
- 1Les réclamations concernant des travaux de reprise ou des fuites surviennent plus d'une fois par mois
- 2Le volume quotidien dépasse à peu près la barre des mille jarres
- 3Un distributeur demande par écrit la mise en place d'un dispositif anti-falsification
- 4Le produit suivant est un liquide, une poudre ou un produit sensible à l'oxygène
- 5Les heures de travail manuel, facturées à un prix raisonnable, dépassent la dépréciation des machines
Surveillez ces éléments dans l'ordre où ils surviennent habituellement. Les réclamations liées aux retouches ou aux fuites apparaissent plus d'une fois par mois. Le volume quotidien dépasse à peu près le seuil des mille bocaux, à partir duquel une paire de mains supplémentaire coûte plus cher que le coût de fonctionnement d’une machine. Un distributeur exige par écrit une preuve d’inviolabilité. Votre prochain produit est un liquide, une poudre ou tout autre produit sensible à l’oxygène, et le coût d’un seul lot défectueux dépasse désormais celui de l’équipement. Ou bien le calcul s’inverse tout simplement : les heures de bouchage manuel par jour, facturées à leur juste valeur, dépassent l’amortissement d’une machine d’entrée de gamme.
À quoi ressemble la première étape vers la progression ?
Il y a trois étapes à franchir avant d'arriver à une chaîne de production complète, et la plupart des petits producteurs n'ont besoin que de l'une d'entre elles.
Scellage manuel, semi-automatique ou automatique
| Configuration | Résultats réalistes | Cohérence | Compatible avec les dispositifs anti-falsification | Convient lorsque |
|---|---|---|---|---|
| À la main (chapeaux rayés, outil d'induction manuel) | Quelques bocaux par minute | Dépend de l'opérateur | Oui, à condition de faire attention | Volume de démarrage et de canaux secondaires inférieur à quelques centaines de bocaux par jour |
| Machine semi-automatique | Entre 10 et 20 bocaux par minute, selon le modèle | Couple ou couture réglé(e) par la machine | Oui, c'est voulu | Augmentation du nombre de commandes, changements fréquents de bocaux, un seul opérateur |
| Machine automatique | Des dizaines de bocaux par minute, selon le modèle | Configuré une fois, surveillé | Oui, c'est voulu | Un volume quotidien stable et un effectif adapté à vos besoins pour la table de calotage |
Une machine semi-automatique nécessite qu'une personne place chaque bocal, mais c'est la machine qui applique le couple de serrage ou réalise le scellage, ce qui élimine les écarts que le bouchage manuel ne permet pas d'éviter. Une machine automatique prend également en charge l'alimentation en bouchons et la manutention des bocaux ; son investissement s'avère justifié lorsque la main-d'œuvre nécessaire au bouchage devient un goulot d'étranglement. C'est en fonction de vos cinq indicateurs, et non de votre ambition, que vous déterminez le bon niveau à atteindre ; passer un niveau trop tôt coûte moins cher que d'en sauter deux trop tard.
Choisir son matériel en fonction de ses bocaux et de ses couvercles
“Le terme ” machine à sceller » ne désigne pas un produit unique. Le moyen le plus rapide de gaspiller votre budget est d’acheter une machine avant d’avoir déterminé quels sont exactement vos bocaux et vos couvercles. Suivez les quatre étapes dans l’ordre.
Étape 1 : laisser la fermeture choisir le processus
La famille de fermetures que vous avez identifiée dans la première section correspond directement à une famille de machines. C'est ce tableau qui détermine tout ce qui suit.
Type de fermeture par famille de machines
| Couvercle de votre bocal | Procédé d'étanchéification | Gamme de machines | Le paramètre le plus important |
|---|---|---|---|
| Bouchon à vis, sans revêtement intérieur | Contrôle du couple | Machine à visser les bouchons (tête à broche ou servomoteur) | Plage de diamètres des bouchons et réglage du couple |
| Bouchon à vis avec opercule en aluminium | Serrer, puis réaliser un assemblage par induction | Machine à visser les bouchons et scelleuse à induction | Plage de diamètres d'ouverture des bocaux et compatibilité avec les revêtements intérieurs |
| Capuchon à encliqueter | Force de pression | Capsuleuse à encliquetage (tête de pression ou bande transporteuse) | Plage de hauteur des bocaux et réglage de la pression |
| Couvercle métallique sur une boîte en matériau composite ou en plastique | Double couture | Machine à sertir | Jeu de mandrins et de rouleaux adapté au diamètre et à la hauteur de la boîte |
Les dimensions sont indiquées dans le même tableau. Une scelleuse à induction classique couvre des diamètres d’embouchure de bocaux compris entre environ 50 et 121 mm pour un modèle donné, tandis qu’une capsuleuse à vis servocommandée courante accepte des diamètres de bouchons allant d’environ 35 à 100 mm pour des hauteurs de bocaux comprises entre environ 38 et 300 mm ; toutefois, chaque plage de valeurs est spécifique à chaque modèle et doit être vérifiée par rapport à vos bocaux réels. Une machine à sceller automatique disponible sur le marché, dont le fabricant annonce une cadence réglable de 20 à 55 boîtes par minute, précise clairement que la vitesse atteinte dépend du matériau, de la taille et du contenu des boîtes. Cette honnêteté est la norme à exiger de tout devis.
Étapes 2 et 3 : lire correctement la vitesse et les revendications auxiliaires
La vitesse nominale est une valeur mesurée en laboratoire ; votre rendement correspond à la vitesse nominale moins le temps nécessaire aux changements de format, le temps de la station la plus lente et le taux de rejets. Demandez à chaque fournisseur d'indiquer le rendement obtenu avec votre pot, votre bouchon et votre produit, lors d'un essai réalisé dans ses propres locaux, et non avec un pot de démonstration.
Décidez ensuite en toute honnêteté si vous avez besoin d’un contrôle de l’atmosphère. Le vide ou le rinçage à l’azote prolonge la durée de conservation des produits sensibles à l’oxygène, et sur des machines bien conçues, cet effet est mesurable : les lignes de scellage avec rinçage à l’azote peuvent maintenir la teneur en oxygène résiduel à un faible pourcentage à un chiffre pour les produits à base de noix et de poudre. C’est important pour le café, les noix et certains produits pharmaceutiques. Ce n’est généralement pas le cas pour le miel et le beurre de cacahuète. Payer pour une option dont votre produit n’a pas besoin, c’est l’exemple classique d’un achat superflu.
Les quatre étapes, dans l'ordre
Étape 4 : évaluez le coût de la transition, et pas seulement celui de la machine
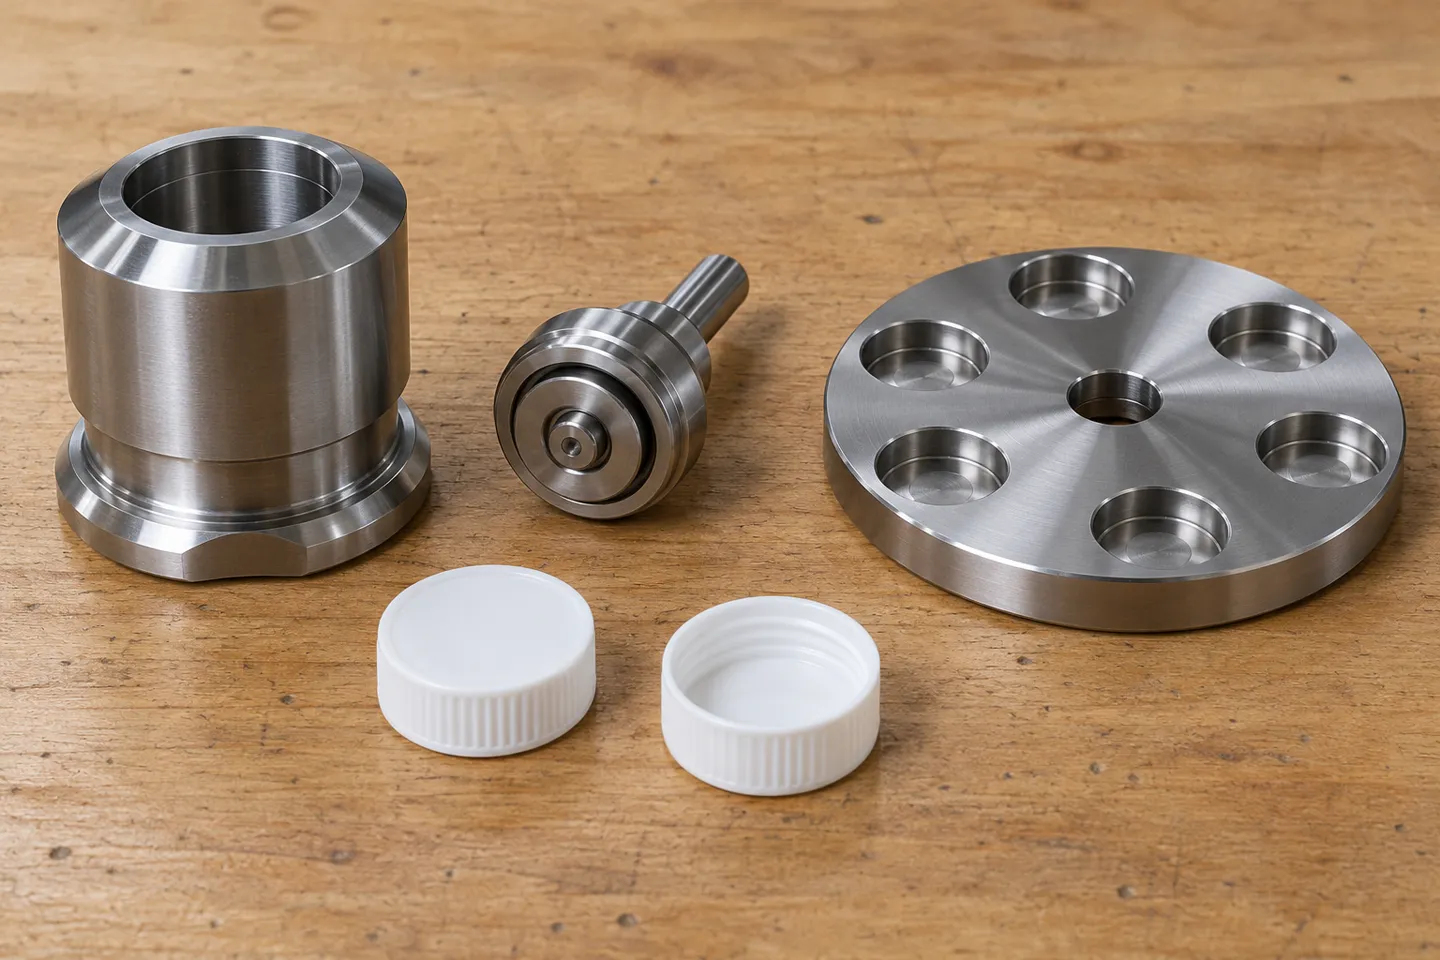
Chaque format de scellage repose sur des pièces adaptées à un seul pot : un mandrin de sertissage, un plateau tournant et un dispositif d’alimentation des couvercles découpés selon un diamètre et une hauteur précis ; des têtes de bouchage dimensionnées pour un bouchon spécifique ; des manchons adaptés au rebord. Lorsque vous changez de format de pot, vous changez un jeu de pièces de scellage, et c’est au niveau du deuxième jeu que les devis divergent discrètement. Deux machines dont les prix affichés sont similaires peuvent présenter un écart de plusieurs milliers une fois que vous disposez de deux formats de pots.
La demande de renseignements qui vous permettra d'obtenir un chiffre concret comporte donc quatre éléments : vos plans ou échantillons de pots, avec les caractéristiques du matériau et le diamètre de l'ouverture, les spécifications de vos couvercles, votre objectif de production en nombre de pots par équipe, et le deuxième format que vous êtes susceptible d'adopter dans l'année. Les fournisseurs qui répondent avec précision à ces questions sont ceux qui fabriquent eux-mêmes leurs pièces d'étanchéité. Les fabricants qui réalisent ce travail en interne sont également ceux dont les essais ont une réelle valeur, ce qui est d'ailleurs le critère déterminant pour choisir auprès de qui s'approvisionner.
L'étape 4 correspond à la demande de devis proprement dite : envoyez vos plans de pots, les spécifications des bouchons, le rendement visé par équipe, ainsi que le deuxième format envisagé ; le devis qui vous sera proposé inclura d'emblée les pièces nécessaires au changement de format.
Demander un devis pour un scellageQui fabrique ces machines ?
Sur ce marché, trois types de vendeurs se trouvent derrière les machines, et ils ne sont pas interchangeables.
Une société de négoce revend tout ce que propose son catalogue. Cela convient pour l’approvisionnement en pièces de rechange, mais elle maîtrise rarement les pièces d’étanchéité ; le remplacement d’un bouchon se transforme donc en négociation avec un tiers. Un fabricant généraliste d’équipements d’emballage couvre le remplissage, l’étiquetage et le bouchage pour de nombreux types de récipients, ce qui est utile lorsque l’on achète une ligne complète, mais varie considérablement au niveau des détails d’étanchéité. Un fabricant spécialisé dans le scellage des boîtes et des bocaux fait de la tête de scellage son produit phare et usine généralement ses propres mandrins, rouleaux et pièces de rechange.
Les signes distinctifs d’un véritable fabricant de référence se vérifient en un seul entretien : il réalise des essais de scellage sur vos propres pots et vous envoie une vidéo, il détient des certificats qu’il peut présenter pour la gamme de machines spécifique, il fabrique ses propres pièces de scellage, et ses engagements en matière d’assistance s’expriment en heures, et non en adjectifs. Pour un petit producteur, l’adéquation pratique se reflète également dans la gamme de modèles : une gamme qui commence par des machines semi-automatiques et évolue vers des machines automatiques sans changer de plateforme vous évite de devoir repasser par la phase d’apprentissage, et le stock de configurations standard vous protège lorsqu’une commande arrive plus tôt que prévu.
Il n'est pas nécessaire de se rendre dans les usines pour vérifier tout cela. La vidéo de démonstration suffit à elle seule à distinguer les véritables constructeurs des simples expéditeurs de colis plus rapidement que n'importe quel certificat.
Tester un joint que vous pouvez défendre
La manière la plus coûteuse de tester une machine à sceller consiste à la recevoir et à constater que vos bocaux ne sont pas compatibles. La procédure à suivre consiste à envoyer vos bocaux, vos couvercles et un échantillon de produit avant le paiement du solde, puis à obtenir un rapport d'essai : réglages, rendement obtenu, rejets et vidéo. Ce rapport n'est pas une simple courtoisie. Il s'agit de la base sur laquelle repose votre contrat d'acceptation.
Chaque famille de fermetures présente un type de défaillance qui lui est propre, et à chaque défaillance correspond un contrôle que vous pouvez effectuer sur le terrain.
Les modes de défaillance et les contrôles permettant de les détecter
| Processus | Panne courante | Vérification du sol | Quand changer d'approche ? |
|---|---|---|---|
| Bouchage à vis | Variation du couple, capuchons fissurés, filetage abîmé | Vérifier le couple de serrage d'un échantillon prélevé au début de chaque lot et après chaque interruption ; inspecter les bouchons pour détecter d'éventuels signes de blanchiment sous contrainte | Les capuchons continuent de se fissurer même lorsqu'ils sont serrés au couple correct : demandez un réglage plus souple de l'embrayage ou un autre type de capuchon. |
| Revêtement par induction | Revêtement non collé, collage partiel autour du rebord | Une fois le pot d'essai complètement refroidi, retirez la feuille d'aluminium ; vérifiez que celle-ci adhère bien sur toute la surface, et pas seulement au centre. | L'adhérence reste partielle : vérifiez la propreté du bord du bocal et la compatibilité entre le joint et le matériau du bocal avant de blâmer la machine |
| Fermeture à encliquetage | Desserrage des bouchons dû aux variations de hauteur | Appuyez sur un échantillon retourné et écoutez si le bouchon se soulève ; mesurez la hauteur des bocaux dans le lot | Écart de hauteur trop important : renforcer les spécifications relatives aux bocaux entrants ; la machine ne peut pas sceller un objet en mouvement. |
| Double couture | Plis et coutures décousues sur les boîtes en matériau composite | Contrôle visuel de la première opération puis de la deuxième opération, démontage des échantillons à chaque cycle | Des plis persistent malgré un réglage correct du rouleau : il convient de revoir la combinaison « boîte + extrémité » avec le fournisseur de conteneurs. |
En production, l’échantillonnage l’emporte sur les mesures héroïques. Des contrôles visuels à cadence fixe, un contrôle d’inversion ou de vide sur quelques bocaux par cycle, ainsi qu’un test de déchirement ou de pelage sur des échantillons conservés vous permettent d’obtenir une courbe des défauts alors que le coût est encore faible. Les contrôles américains des conserves à faible acidité formalisent ce rythme avec des contrôles visuels des fermetures à des intervalles ne dépassant pas 30 minutes de fonctionnement et des tests de déchirement des doubles joints à des intervalles ne dépassant pas quatre heures, un rythme conçu pour les aliments à faible acidité traités thermiquement plutôt que comme une règle universelle (Agence américaine des produits alimentaires et médicamenteux (FDA), 2014). Adaptez la cadence en conséquence et refaites l'ensemble de l'essai dès qu'un changement significatif survient : un nouveau fournisseur de bocaux, un nouveau lot de couvercles, une nouvelle recette contenant davantage d'huile ou d'acide.
Ce procès-verbal d'audience, associé à une clause d'acceptation figurant dans le contrat, fait toute la différence entre un litige lié à une fuite que vous remportez et un autre dont vous subissez les conséquences.
Coût de cette décision sur une année
Le scellage manuel permet d'éviter que deux types de coûts n'apparaissent dans les comptes : les coûts liés aux retouches et aux remplacements dus à des scellages défectueux, et le plafond qui empêche de traiter les commandes importantes. Une machine fait apparaître ces coûts dans les comptes et y ajoute les siens. La comparaison objective porte sur le total de la première année et comporte trois postes.
Combien coûte réellement la première année ?
Machine et fret, installés et mis en service
Pièces d'étanchéité : le jeu prévu pour votre premier format, ainsi que celui prévu pour ce qui sera probablement votre deuxième format
Temps d'arrêt et réactivité : kits de pièces de rechange disponibles en stock, engagement de service assorti de délais d'intervention
Pour changer de taille de bocal, il faut remplacer l'ensemble des pièces d'étanchéité, et non pas simplement régler un cadran.
Cette phrase résume à elle seule toute la leçon à retenir en matière d'achats : le prix de la machine vous permet d'acquérir le premier format, tandis que le catalogue de pièces détachées vous permet d'acquérir tous les formats suivants. Un fournisseur dont la réponse à la question concernant le deuxième format reste vague vous propose un devis pour la première année dans lequel il a choisi de ne pas inclure certains coûts.
Le registre du petit producteur
Trois éléments permettent de déterminer si un devis est sérieux. Le fait que les pièces d'étanchéité soient usinées par la même entreprise qui estampe la plaque signalétique. Le fait que l'essai sur vos bocaux soit inclus, filmé et consigné par écrit. Et le fait que le temps de changement de format soit chiffré, car un changement de format mesuré en minutes sur une machine à changement rapide a plus de valeur pour un petit producteur proposant de nombreuses références que dix boîtes supplémentaires par minute sur le papier.
Le point de vue du croupier
La même logique s'applique à un niveau supérieur. Les petites marques qui vous demandent des machines posent en réalité deux questions : puis-je démarrer avec mon volume actuel, et que se passe-t-il lorsque je change de pots ? Un stock orienté vers des machines permettant un changement rapide et compatibles avec les systèmes modulaires répond à ces deux questions, et ce sont les distributeurs qui apportent ces deux réponses que ces marques continuent de privilégier.
Levapack fabrique des machines de scellage répondant à ces mêmes exigences : des mandrins de sertissage, des plateaux tournants et des dispositifs d’alimentation des couvercles usinés en fonction du diamètre et de la hauteur des bocaux fournis par le client, des rouleaux de sertissage adaptés au fer-blanc, au PET, à l’aluminium ou aux tubes en papier, ainsi que des têtes de bouchage choisies en fonction du type de bouchon, de sorte qu’un changement de format se résume à une simple commande de pièces plutôt qu’à une situation critique. Vous pouvez comparer Configurations des machines de scellage de boîtes en réponse à la demande en quatre points formulée plus haut dans ce guide. Envoyez-nous vos bocaux et vos couvercles : nous réaliserons le test sur vos propres récipients et le filmerons, afin que le scellage mentionné dans votre clause d'acceptation soit celui dont vous avez déjà vu la réalisation.
Vérifiez que vos bocaux sont bien fermés avant de payer
Envoyez à Levapack vos pots, vos couvercles et un échantillon de produit : les essais sont réalisés sur la machine que vous achetez, filmés et consignés par écrit, de sorte que la clause de réception figurant dans votre contrat décrit un scellage dont vous avez déjà pu observer la fabrication.
Demander un sceau d'essaiRéférences
- Agence américaine des produits alimentaires et médicamenteux (FDA). “ Guide des inspections des fabricants de conserves à faible acidité : Partie 3 – Récipients et fermetures ”. 2014. https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL