
¿Qué es una etiqueta autoadhesiva? Guía para jefes de producción sobre materiales, máquinas y etiquetado de latas
Si alguna vez has estado cerca de una línea de envasado, seguro que has visto etiquetas sensibles a la presión. Esa envoltura brillante de una lata de cerveza artesanal, la película transparente que recubre un frasco de suplementos nutricionales, la etiqueta de papel texturizado de una lata de café de alta gama… Todas ellas pertenecen a la misma familia tecnológica. Pero, ¿qué es exactamente lo que hace que una etiqueta sea “sensible a la presión” y por qué es importante para tu línea de producción?
Esta es la respuesta breve: una etiqueta sensible a la presión (PSL) es una etiqueta autoadhesiva que se adhiere a una superficie al aplicar presión, sin necesidad de calor, agua ni pegamento adicional. Se entrega lista para usar, con el adhesivo ya integrado en la propia etiqueta.
Pero la respuesta breve tiene sus limitaciones. Si estás evaluando tecnologías de etiquetado para una operación de enlatado o envasado, debes comprender de qué están hechas estas etiquetas, cómo se comportan en diferentes superficies, qué máquinas las aplican y —lo más importante— cómo se comportan específicamente en envases metálicos cilíndricos. Esta guía aborda todos estos aspectos.
¿Qué es una etiqueta sensible a la presión? Su estructura de tres capas

Una etiqueta sensible a la presión no es un único material. Se trata de un laminado —lo que en el sector se denomina a veces “sándwich de etiquetas”— compuesto por tres capas distintas, cada una de las cuales desempeña una función específica. Si se retira cualquiera de estas capas, la etiqueta deja de funcionar.
Esas tres capas son: la imagen de archivo (lo que ves), el adhesivo (lo que hace que se pegue), y el papel protector (el papel protector que cubre el adhesivo hasta el momento de su aplicación). A continuación te explicamos cómo funciona cada uno.
La superficie frontal: lo que el cliente ve y toca
El material frontal es la superficie imprimible: la capa superior en la que figuran el diseño de la marca, la lista de ingredientes, los códigos de barras y la información reglamentaria. Es la única parte de la etiqueta con la que el consumidor final entra en contacto.
Los materiales para el soporte frontal se clasifican en tres grandes familias: papel, película y lámina metálica. Los soportes frontales de papel son económicos y se imprimen muy bien, lo que los hace muy populares para productos secos a temperatura ambiente, como tarros de especias y botes de aperitivos. Los materiales de superficie de película —sobre todo el BOPP (polipropileno orientado biaxialmente), que representa más del 60% del mercado de las etiquetas de película— ofrecen una resistencia a la humedad y una durabilidad que el papel no puede igualar. Los materiales de superficie de lámina y metálicos aportan una presencia en el lineal de primera calidad, por lo que es habitual encontrarlos en botellas de vino y cosméticos de lujo.
Elegir el material de superficie adecuado implica responder a una pregunta: ¿en qué entorno se va a utilizar realmente esta etiqueta? Una etiqueta de papel colocada en un producto refrigerado absorberá humedad y se estropeará. Una etiqueta de film en un producto seco de despensa podría ser una especificación excesiva y suponer un gasto innecesario. El entorno es lo que determina el material.
Muchas etiquetas también incluyen una capa de acabado o laminado, es decir, una fina capa protectora que se aplica sobre el material de impresión. Las capas de acabado mejoran la resistencia a los arañazos, la estabilidad frente a los rayos UV y la resistencia química. En el caso de los productos que vayan a estar expuestos a la condensación, a la fricción durante el transporte o a la exposición al aire libre, prescindir de la capa de acabado supone un falso ahorro.
Referencia estándar: La norma ASTM D5375 establece métodos de ensayo para la selección de soportes para etiquetas autoadhesivas, incluyendo las propiedades de desprendimiento del soporte y de planitud (ASTM Internacional).
El adhesivo: el motor oculto
Si el material de superficie es la cara, el adhesivo es el músculo. Y es la principal causa de que las etiquetas fallen en el uso diario.
Los adhesivos sensibles a la presión son viscoelásticos: se comportan como un fluido cuando se les aplica presión, fluyendo hacia los surcos microscópicos de la superficie del recipiente para crear una unión mecánica, y luego se fijan en su sitio como un sólido una vez que se retira la presión. Piensa en encajar dos piezas de Lego: se flexionan lo suficiente como para encajar fácilmente, pero separarlas requiere un esfuerzo considerable.
El mundo de los adhesivos se divide en cuatro categorías prácticas:
- Adhesivos acrílicos permanentes son el pilar fundamental del sector. Ofrecen una buena resistencia a los rayos UV y a la oxidación, una amplia tolerancia a la temperatura y un coste razonable. La mayoría de las aplicaciones en seco y a temperatura ambiente utilizan un acrílico permanente.
- Adhesivos a base de caucho ofrecen una mayor adherencia inicial: se adhieren más rápido y con mayor fuerza a superficies difíciles. Si vas a etiquetar plásticos de baja energía superficial, como el polietileno o el polipropileno, necesitas un sistema a base de caucho. La contrapartida es una menor resistencia a la intemperie con el paso del tiempo.
- Adhesivos aptos para el congelador están formulados con una temperatura de transición vítrea (Tg) más baja, por lo que se mantienen flexibles y pegajosos a -20 °C y temperaturas inferiores. Los acrílicos estándar se vuelven quebradizos en estas condiciones.
- Adhesivos removibles y reposicionables Permite despegarse sin dejar restos. Piensa, por ejemplo, en cupones promocionales o etiquetas de precios temporales: la adhesión se mantiene mientras el producto está expuesto en la tienda, pero se despega limpiamente cuando el consumidor lo retira.
Cada decisión sobre el adhesivo comienza por la superficie que se va a etiquetar. El vidrio y el metal son materiales de alta energía superficial (por encima de 500 dinas/cm), a los que es fácil adherirse. El polietileno y el polipropileno sin tratar se sitúan entre 30 y 38 dinas/cm; son químicamente inertes y notoriamente difíciles de adherir sin un adhesivo de alta adherencia. Una prueba rápida de dinas en tu propio envase (no en una muestra sustitutiva) te indicará con qué estás trabajando.
La condensación es el enemigo silencioso de los adhesivos. Una etiqueta que se adhiere perfectamente a una lata seca a temperatura ambiente puede perder entre el 40 y el 60% de su adherencia inicial cuando se aplica sobre una superficie fría y húmeda recién salida de la línea de llenado. Si en su entorno de producción se produce condensación por llenado en frío o tras la pasteurización, el uso de formulaciones adhesivas de fijación en húmedo es imprescindible.
El papel de protección: por qué es importante el papel de soporte
El papel protector es el héroe anónimo del rollo de etiquetas. Los consumidores nunca lo ven. Pero el operario de tu máquina etiquetadora piensa en él en cada turno.
El soporte es el papel o la lámina que lleva las etiquetas a lo largo de los procesos de impresión, troquelado y, finalmente, hasta la línea de producción. Su superficie está recubierta con un agente desmoldeante de silicona que evita que el adhesivo se adhiera de forma permanente al soporte: lo suficientemente fuerte como para mantenerlas unidas durante el almacenamiento y el transporte, y lo suficientemente débil como para que se desprendan limpiamente en la placa de separación.
La elección del revestimiento se divide en dos opciones. Fundas de papel (semi-blanqueadas o kraft) son rentables y funcionan bien a velocidades de línea inferiores a 100 envases por minuto. Sin embargo, generan polvo al flexionarse sobre los rodillos guía, y ese polvo es la causa principal de las falsas activaciones de los sensores fotoeléctricos de etiquetas. Revestimientos de película de PET Cuestan entre 30 y 501 TP3T más, pero ofrecen una generación de polvo prácticamente nula, una mayor resistencia a la tracción y una mejor estabilidad dimensional a velocidades superiores a 200 cpm. En el caso de las líneas de enlatado de alto rendimiento, la diferencia de precio del revestimiento de la película se amortiza gracias a la reducción del tiempo de inactividad.
La fuerza de desprendimiento —medida en gramos por pulgada de desprendimiento— se ajusta en función de la aplicación. Si es demasiado ligera, las etiquetas se desprenden antes de tiempo dentro de la máquina. Si es demasiado fuerte, el soporte se estira o se rompe. Un soporte bien especificado puede parecer un detalle sin importancia. Sin embargo, en un día de producción ajetreado, marca la diferencia entre un turno sin contratiempos y una pila de etiquetas perdidas.
Materiales para etiquetas y adhesivos: los pilares del rendimiento de PSL

Ya conoces la estructura de tres capas. Ahora vienen las cuestiones prácticas: ¿qué materiales se utilizan en cada parte? Hay cuatro variables que determinan la respuesta: el entorno del producto, el material del envase, el presupuesto y los objetivos de imagen de marca. Si cambias una, es posible que tengas que replantearte las otras tres.
Papel para caras de naipes: económico y fácil de imprimir
El papel es la opción tradicional y sigue siendo la más asequible, ya que suele costar entre el 50 y el 70% de lo que costaría un material de base de película comparable. El papel de alto brillo o semibrillante (a menudo denominado C1S o «recubierto por una cara») es el tipo más utilizado: admite bien las tintas flexográficas y digitales, es compatible con barnices y estampado en caliente, y presenta un aspecto pulido en el lineal.
El papel es la mejor opción para los productos secos que se conservan a temperatura ambiente: latas de café, botes de especias, envases de aperitivos secos y tarros de proteína en polvo. Además, es la opción más sostenible: se puede reciclar en los contenedores habituales de papel y cada vez es más fácil encontrarlo con fibra certificada por el FSC.
La limitación es clara: el papel y la humedad no son compatibles. En entornos con una humedad relativa superior al 85%, las etiquetas de papel comienzan a absorber agua, pierden estabilidad dimensional y, finalmente, se desprenden. Para alimentos refrigerados, productos congelados o cualquier envase en el que se produzca condensación, el papel no es la opción adecuada. Del mismo modo, el papel se rasga con más facilidad que el film; si la etiqueta debe resistir una cadena de suministro exigente, es mejor optar por el film.
Los papeles especiales —papeles nacarados, papeles con textura de tejido de fieltro, hojas de mezcla de algodón— pueden aumentar el valor percibido de un producto. Una etiqueta de papel texturizado en una lata de té a granel de alta gama transmite una sensación de artesanía que una etiqueta de película brillante simplemente no consigue. El propio material pasa a formar parte de la historia de la marca.
Láminas frontales para películas: durabilidad para entornos exigentes
Los soportes de película son el segmento del mercado de las etiquetas autoadhesivas que está creciendo más rápidamente. Y el BOPP —polipropileno orientado biaxialmente— es el formato dominante, ya que representa más de la mitad del consumo total de etiquetas de película.
El BOPP se presenta en tres variantes visuales: blanco (opaco, con una superficie de impresión de alto contraste), transparente (para el “efecto sin etiqueta”, en el que se ve el producto a través del material) y metalizado (una fina capa de aluminio depositada por vaporización que proporciona un acabado metálico a una fracción del coste del papel de aluminio macizo). El BOPP transparente, cuando se combina con un adhesivo ópticamente transparente, crea la ilusión de que los gráficos están impresos directamente sobre el envase, una técnica que las marcas de bebidas y de cuidado personal han adoptado por su estética limpia y moderna.
Además del BOPP, hay otros dos tipos de película que cubren nichos específicos. Polietileno (PE) es más suave y se adapta mejor: es el único material de recubrimiento que funciona de forma fiable en tubos comprimibles y bolsas flexibles, ya que se estira junto con el envase en lugar de deformarse. Poliéster (PET) Es el líder en durabilidad, ya que mantiene la integridad de la etiqueta en temperaturas que van desde los -40 °C hasta los 150 °C. El PET se utiliza habitualmente en envases de productos químicos industriales, líquidos para automoción y productos destinados a entornos logísticos extremos.
La jerarquía de costes es sencilla: papel < BOPP < BOPP metalizado < lámina sólida < películas especiales. La mayoría de los presupuestos de producción se sitúan en algún punto del rango que va del papel al BOPP, reservándose la lámina para las referencias de gama alta y el PET para aplicaciones en entornos hostiles.
Láminas y materiales especiales para la superficie frontal: un impacto excepcional en el lineal
Si tu producto compite en una categoría minorista muy saturada, en la que los consumidores toman decisiones en fracciones de segundo ante los estantes, los materiales de revestimiento de aluminio y los materiales especiales demuestran su utilidad. El brillo metálico llama la atención de una forma que el papel y el film estándar no consiguen.
Los soportes de papel de aluminio son la opción de lujo tradicional: gruesos, con un brillo especular e indudablemente de alta gama. También son los más caros. El BOPP metalizado ofrece un término medio práctico: una fina capa de aluminio depositada por vapor sobre una base de BOPP, que proporciona aproximadamente el 80% del impacto visual a un coste de entre el 40 y el 60%. Para la mayoría de las marcas, el BOPP metalizado es la inversión más inteligente.
Una advertencia técnica: los materiales frontales de aluminio son conductores de la electricidad. Si estás barajando la posibilidad de utilizar etiquetas inteligentes RFID o NFC —una demanda cada vez más habitual en los sectores farmacéutico y de artículos de lujo—, el papel de aluminio macizo puede interferir en el rendimiento de la antena. El BOPP metalizado, con su capa metálica más fina y menos continua, es menos propenso a causar problemas.
Adecuación del adhesivo a la superficie y al entorno: un marco de selección
Una vez analizados los materiales, la elección del adhesivo se convierte en una cuestión de compatibilidad. Empieza por el material del envase:
- Vidrio y metal (alta energía superficial): Los adhesivos acrílicos permanentes estándar funcionan bien en la mayoría de las condiciones.
- HDPE, LDPE, PP y otras poliolefinas (baja energía superficial, 30-38 dinas/cm): Se necesita un adhesivo acrílico modificado o a base de caucho de alta adherencia. Los adhesivos acrílicos estándar no funcionarán.
- Superficies recubiertas o tratadas: Comprueba que el recubrimiento no forme una capa de barrera. Algunos barnices UV y recubrimientos antiestáticos reducen drásticamente la adherencia.
A continuación, evalúa el entorno:
- Ambiente, seco: La mayoría de los adhesivos cumplen su función. Elige en función del precio y de tus necesidades en cuanto a la facilidad de retirada.
- Refrigerado (0–4 °C): Utiliza acrílico apto para bajas temperaturas. La condensación es un factor a tener en cuenta incluso a temperaturas frías; especifica que sea apto para aplicación en superficie húmeda.
- Congelado (-20 °C o menos): Es obligatorio utilizar adhesivo apto para congelador. Las formulaciones estándar pierden toda su adherencia por debajo de su temperatura de transición vítrea.
- Llenado en caliente o en autoclave (40-100 °C): El adhesivo debe soportar la temperatura de aplicación sin derramarse y mantener la adherencia durante los ciclos térmicos.
- Superficies húmedas o con condensación: Este es el caso más complicado. Los adhesivos de aplicación en húmedo están formulados para expulsar la humedad de la línea de unión, pero su rendimiento varía en función de la formulación. No hay nada mejor que realizar pruebas con su propio envase rellenado a la velocidad de su línea de producción.
Una cosa más: realiza las pruebas con el producto real. No con una muestra limpia, seca y a temperatura ambiente enviada por el proveedor de etiquetas, sino con el producto real, recién salido de tu línea de envasado, a la velocidad de producción. La diferencia entre una prueba de laboratorio y una tirada de producción de un lunes por la mañana es donde surgen la mayoría de los fallos en las etiquetas.
Cómo aplican las máquinas etiquetadoras las etiquetas autoadhesivas

Es importante saber qué es una etiqueta autoadhesiva. Saber cómo la aplica una máquina es aún más importante si eres el responsable de mantener la línea en funcionamiento.
Una máquina etiquetadora sensible a la presión lleva a cabo una secuencia aparentemente sencilla: desenrollar el rollo de etiquetas, despegar cada etiqueta de su soporte, colocarla con precisión sobre el producto en movimiento y presionarla firmemente. Esa simplicidad oculta una auténtica complejidad técnica. A continuación se explica el proceso paso a paso:
Paso 1: Control de la tensión y el desenrollado. El rollo de etiquetas se introduce en la máquina a través de un brazo oscilante o un sistema de control de tensión que mantiene una tensión constante en la banda. Si la tensión varía, el espaciado entre etiquetas se desvía y la precisión de colocación se ve afectada. Esto es especialmente importante durante las fases de aceleración y desaceleración.
Paso 2 — Pelar. La banda de etiquetas pasa por encima de una placa de separación —una cuchilla metálica de bordes afilados colocada en un ángulo de entre 15 y 30 grados—. A medida que el soporte realiza un giro cerrado en forma de U alrededor del borde de separación, la etiqueta no puede seguirlo porque el material de la cara frontal es más rígido que el soporte. La etiqueta se separa y queda suspendida en su posición, con la cara adhesiva orientada hacia el producto, lista para su aplicación. El ángulo de la placa de separación es un parámetro ajustable: los ángulos más pronunciados separan la etiqueta con mayor fuerza, pero aumentan el riesgo de que esta quede torcida.
Paso 3 — Método de aplicación. Aquí es donde las máquinas se diferencian. En el sector predominan tres tipos principales de aplicaciones:
- Aplicación con paño (fusión): La etiqueta se estampa sobre el producto a medida que pasa por la placa de despegado. A continuación, un rodillo de espuma o un cepillo se encarga de alisarla. Este es el método más habitual para los envases cilíndricos —latas, botellas, tarros— porque es mecánicamente sencillo y funciona bien con las etiquetas envolventes.
- Soplado de aire: Un chorro de aire comprimido empuja la etiqueta desde la placa de separación hacia el producto. No es necesario ningún contacto físico, lo que lo hace ideal para productos delicados o de formas irregulares. La contrapartida es una menor precisión de colocación en aplicaciones a alta velocidad.
- Tamp-blow: En primer lugar, la etiqueta se sujeta en una ventosa (el tampón), que se extiende hacia el producto; a continuación, un soplo de aire la libera sobre la superficie. Este método híbrido ofrece la máxima precisión de colocación y funciona en paneles de etiquetado empotrados o irregulares, aunque añade complejidad mecánica.
Paso 4: Limpiar y pegar. Tras la colocación, una serie de rodillos, cepillos o cintas presionan la etiqueta firmemente contra la superficie del producto, lo que hace que el adhesivo entre en contacto total con ella y elimina las burbujas de aire. En las aplicaciones envolventes en latas, el producto suele girar contra una cinta de limpieza fija, lo que hace que la etiqueta se enrolle en espiral alrededor de la circunferencia.
Paso 5 — Detección y control. Cada etiqueta tiene un espacio o una marca de registro entre ella y la siguiente etiqueta del rollo. Un sensor fotoeléctrico (basado en el contraste para etiquetas opacas, ultrasónico para etiquetas transparentes) detecta este espacio y activa el siguiente ciclo de dispensación. Los sistemas servoaccionados sincronizan la velocidad de alimentación de las etiquetas con la velocidad de la cinta transportadora del producto, lo que permite alcanzar una precisión de colocación de ±0,5 mm. Los sistemas con motor paso a paso son más económicos, pero suelen ofrecer una precisión de ±1,5 mm, lo cual es aceptable para muchas aplicaciones, pero no para etiquetas pequeñas en paneles con un registro muy ajustado.
Para contextualizar la escala: una estación de etiquetado de velocidad media en una línea de envasado procesa entre 60 y 150 envases por minuto. A 150 cpm, la máquina dispone de 0,4 segundos para despegar, colocar, aplicar y limpiar cada etiqueta. Todos los componentes —el soporte, el adhesivo, la geometría de despegado y el tiempo de respuesta del sensor— deben funcionar de forma coordinada dentro de ese margen de tiempo.
Etiquetas sensibles a la presión frente a otros métodos de etiquetado: una comparación detallada
Las etiquetas autoadhesivas no son la única forma de decorar un envase. Las fundas retráctiles, las etiquetas aplicadas con pegamento y la impresión directa tienen cada una su lugar. La elección adecuada depende de la forma del envase, el volumen de producción, los objetivos visuales y el presupuesto. A continuación te mostramos cómo se comparan:
| Dimensión | Sensibles a la presión (PSL) | Funda retráctil | Aplicado con cola | Impresión directa |
|---|---|---|---|---|
| Aplicación | Unión por presión mediante adhesivo integrado | El calor hace que el manguito se contraiga sobre el envase | Se aplica pegamento líquido y se presiona la etiqueta | Tinta impresa directamente sobre el envase |
| Cobertura | Localizado (delante/detrás o envolvente) | Cobertura total de 360° | Localizado | Estática, sin etiqueta independiente |
| Coste de los materiales | Medio | Medio-alto (unos 251 TP3T más) | Bajo | Mínimo (sin sustrato) |
| Equipamiento | Medio | Alta (requiere túnel de calor) | Medio | Bajo |
| Cambio | Rápido (giro de intercambio) | Más lento (cambio de mandril) | El más lento (pegamento puro) | N/A (cambio de placa) |
| Ideal para | Cambios suaves, redondos/planos y rápidos | Formas irregulares, gráficos completos | Botellas estándar de gran capacidad | Diseños fijos a largo plazo |
La cifra más destacada: las etiquetas sensibles a la presión representan aproximadamente el 77% de la demanda de etiquetas en Estados Unidos. Ese dominio no es casual. Las etiquetas sensibles a la presión (PSL) ofrecen el mejor equilibrio entre calidad de impresión, flexibilidad de aplicación, rapidez de cambio y limpieza operativa. La línea no necesita una estación de encolado. No necesita un túnel de calor. Solo necesita un rollo de etiquetas y un aplicador bien ajustado.
Las fundas retráctiles cobran protagonismo cuando la forma del envase lo exige: botellas con contornos pronunciados, perfiles de reloj de arena o tubos flexibles que envuelven completamente el producto. El espacio publicitario de 360 grados resulta atractivo para las marcas que buscan la máxima presencia en el lineal. Sin embargo, las fundas retráctiles requieren un túnel de calor, consumen más material y, por lo general, la producción es más lenta a la hora de cambiar de referencia. Con un coste por etiqueta aproximadamente un 25% superior al de las etiquetas PSL, este sobrecoste debe justificarse por requisitos visuales o funcionales.
Las etiquetas aplicadas con cola (método «cortar y apilar») predominan en aplicaciones de productos básicos de gran volumen —como las botellas de cerveza para el mercado masivo y las conservas de verduras—, donde el coste por etiqueta es la preocupación principal. El mantenimiento de los equipos es más exigente (los depósitos de cola requieren una limpieza periódica) y los tiempos de cambio de formato son más largos, pero a gran escala el ahorro de material es considerable. Para tiradas de producción pequeñas y medianas y cambios frecuentes de referencias, el PSL es casi siempre la opción más práctica.
Etiquetado de latas: por qué los envases cilíndricos requieren una atención especial
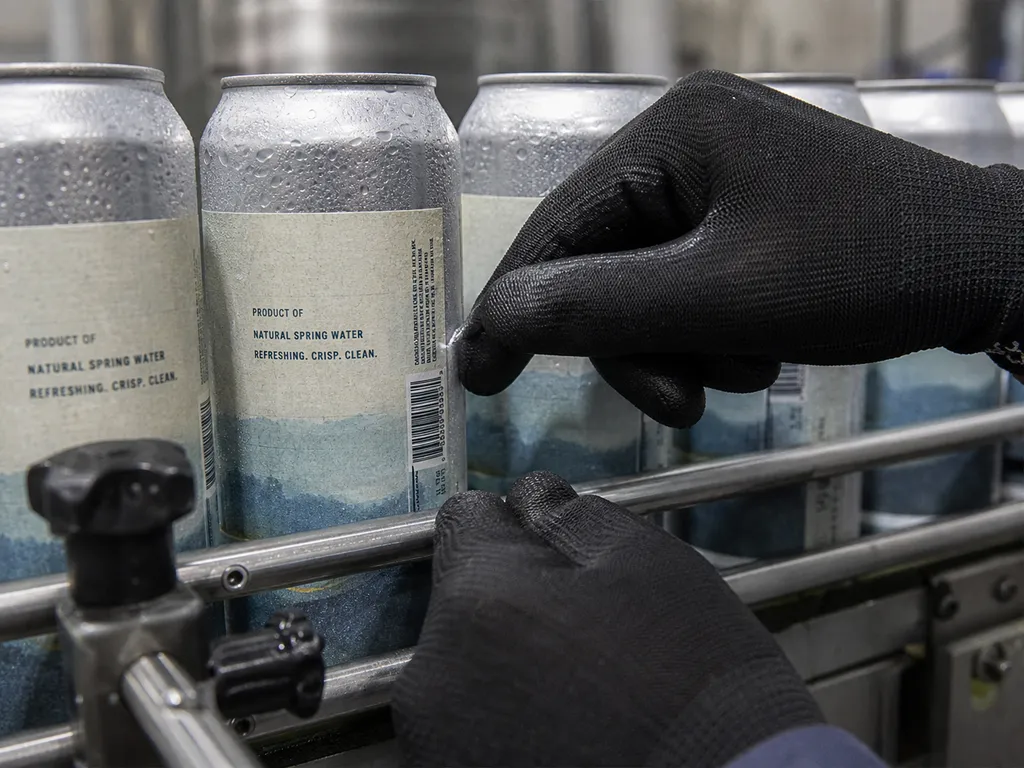
Aquí es donde la mayoría de las guías sobre etiquetas autoadhesivas se quedan cortas. Hablan de “envases” en términos generales —botellas, tarros, envases de cartón— y los tratan como si fueran intercambiables. Pero si se etiquetan latas metálicas, hay que hacer frente a una serie de retos físicos y ambientales que una estrategia estándar de etiquetado de botellas no tiene en cuenta.
Una lata no es simplemente un cilindro más. Tiene una doble costura en cada extremo, posiblemente un nervio o reborde para reforzar la estructura, y una superficie que pasa de estar a temperatura ambiente a fría y húmeda en cuestión de segundos en una línea de llenado. Esto es lo que significa en la práctica —y qué hacer al respecto—.
Geometría de las latas: curvatura, costuras y el panel de la etiqueta que se encoge
Fíjate en una lata de comida estándar. El doble pliegue de la parte superior e inferior —el reborde enrollado que sella los extremos de la lata al cuerpo— ocupa entre 2,8 y 3,2 mm de altura vertical en cada extremo. Ese espacio no está disponible para el etiquetado. El panel de la etiqueta propiamente dicho —la superficie plana utilizable entre los pliegues— es más estrecho que la altura total de la lata. Planifica la altura de la etiqueta en consecuencia, dejando un margen de seguridad de al menos 2 mm respecto a cada borde de la costura.
A lo largo de la circunferencia, las etiquetas envolventes deben cortarse a una longitud precisa. La etiqueta debe ser lo suficientemente larga como para cubrir todo el cuerpo de la lata con un solapamiento de 3 a 5 mm en la unión —el solapamiento es la zona donde la etiqueta se adhiere a sí misma en lugar de a la lata, y esta unión autoadhesiva es la que evita que el borde de la etiqueta se levante—. Si se corta demasiado corta, los bordes se levantan. Si se corta demasiado larga, el solapamiento crea una protuberancia visible de doble grosor.
Los diámetros de las latas pueden seguir los sistemas de numeración estándar del sector: el rango 202–603 en la fabricación de latas en Norteamérica, que abarca aproximadamente de 52 mm a 153 mm. Si tu máquina etiquetadora no puede adaptarse a todo el rango de diámetros de las latas, cada cambio de referencia (SKU) implica cambiar los mandriles o las guías.
Factores ambientales y de superficie: frío, humedad y movimiento rápido
El entorno de la línea de llenado crea condiciones que ninguna ficha técnica de etiquetas puede prever por completo. Tras el llenado en frío —práctica habitual en la cerveza artesanal, el café de infusión en frío y determinados productos nutricionales a base de lácteos—, la temperatura de la superficie de la lata desciende hasta los 2–5 °C y se forma condensación casi de inmediato. Esa película de agua se interpone entre el adhesivo y el metal, reduciendo la adherencia inicial entre un 40 y un 60%. Un adhesivo estándar para temperatura ambiente no se adherirá de forma fiable en estas condiciones.
En el extremo térmico opuesto, los productos envasados en caliente salen de la retorta o del pasteurizador a una temperatura de entre 40 y 60 °C. El adhesivo debe ser lo suficientemente estable como para no derramarse durante la aplicación, pero debe mantener su flexibilidad a medida que la lata se enfría y el metal se contrae. Los ciclos térmicos —desde el calor de la retorta hasta el almacenamiento a temperatura ambiente— someten a la adhesión de la etiqueta a una mayor tensión de lo que la mayoría de los fabricantes creen, hasta que les llega de un cliente un palé con etiquetas desprendidas.
El acabado de la superficie introduce otra variable. Algunas latas de hojalata presentan una fina capa de aceite anticorrosivo procedente del proceso de fabricación. Ese aceite es invisible, pero reduce la energía superficial lo suficiente como para comprometer la adhesión. Una estación de limpieza o de tratamiento con llama situada antes de la etiquetadora elimina este riesgo, pero es un paso que muchas líneas de menor tamaño se saltan, hasta que un fallo en el etiquetado obliga a abordarlo.
En una línea que procesa 100 latas por minuto, el intervalo de tiempo disponible para aplicar la etiqueta a cada lata es de aproximadamente 0,6 segundos. El estado de la superficie de la lata en ese intervalo exacto de 0,6 segundos determina si la etiqueta se adhiere correctamente. No hay una segunda oportunidad en la siguiente rotación.
Cómo elegir una máquina etiquetadora para líneas de producción de latas
Una vez comprendidos los retos relacionados con los materiales y el medio ambiente, la elección del equipo surge de forma natural. ¿Qué aspectos hay que tener en cuenta a la hora de elegir una máquina etiquetadora de latas?
En primer lugar, precisión de colocación. Las etiquetadoras con servoaccionamiento, capaces de alcanzar una repetibilidad de ±0,5 mm, son el estándar del sector para operaciones en las que prima la calidad. Los sistemas con accionamiento paso a paso, con una repetibilidad de ±1,5 mm, son viables para etiquetas más grandes con una tolerancia de registro amplia, pero los paneles de etiqueta estrechos o los diseños de varios paneles exigen un control por servomotor.
En segundo lugar, rango de diámetros y velocidad de cambio. Una etiquetadora capaz de trabajar con latas de entre 50 mm y 180 mm de diámetro cubre la gran mayoría de los formatos de lata comerciales. Los sistemas de cambio rápido, que permiten ajustar el diámetro sin necesidad de herramientas, pueden reducir el tiempo de cambio de 30-60 minutos a 5-10 minutos, lo que supone un factor importante para los envasadores por encargo y las líneas con múltiples referencias.
En tercer lugar, compatibilidad con entornos húmedos. Si su línea de producción implica el llenado en frío, la condensación tras la pasteurización o la limpieza con chorro de agua a presión, el bastidor, los sensores y los componentes electrónicos de la etiquetadora deben estar diseñados para soportar la exposición a la humedad. Una estructura de acero inoxidable y carcasas con grado de protección IP65 son las especificaciones mínimas que conviene exigir.
En cuarto lugar, capacidad de integración. La etiquetadora debe comunicarse con los equipos situados antes y después en la línea de producción: recibir señales de velocidad de la llenadora, enviar señales de fallo al controlador de la línea y sincronizarse con la estación de codificación situada a continuación. Busca protocolos de comunicación industriales estándar (EtherNet/IP, Profinet o Modbus TCP) en lugar de sistemas propietarios que te obliguen a depender de un único proveedor.
Un consejo sincero de la comunidad del sector del envasado: comprar la etiquetadora más barata es una forma segura de acabar gastando más dinero. Como señaló un jefe de producción en un foro del sector: “Las de Vevor nunca pegan bien las etiquetas”. Las máquinas de gama básica suelen carecer de la calidad de los sensores, la rigidez del bastidor y la precisión en el recorrido de la banda necesarias para mantener una colocación uniforme a la velocidad de producción. El ahorro se esfuma en tiempo de inactividad, etiquetas perdidas y productos rechazados a las pocas semanas de la instalación. Para las empresas que se toman en serio el tiempo de actividad, merece la pena hablar con un fabricante especializado en la integración de líneas de envasado desde las primeras fases del proceso de especificación. Levapack, por ejemplo, ofrece Máquinas etiquetadoras configuradas según tus necesidades de producción con colocación accionada por servomotor, compatibilidad con múltiples diámetros en el rango de 50 a 180 mm y la posibilidad de integrar la estación de etiquetado en una línea completa de llenado y sellado —un enfoque que elimina las acusaciones mutuas entre los distintos proveedores de equipos cuando algo no funciona de forma sincronizada—. Para equipos con dimensiones de envases únicas o diseños de línea especializados, soluciones personalizadas de maquinaria de envasado se puede diseñar específicamente para el formato de lata y el objetivo de rendimiento deseados, en lugar de adaptar una máquina estándar a una aplicación no estándar.
Integración del etiquetado en una línea completa de envasado
Una etiquetadora sensible a la presión no funciona de forma aislada. En una planta de producción real, la estación de etiquetado se sitúa entre la cerradora y la codificadora, sincronizando su ritmo con la llenadora situada aguas arriba y pasando el producto a la encajadora situada aguas abajo. Comprender esas dependencias es lo que marca la diferencia entre una puesta en marcha sin contratiempos y un mes de resolución de problemas.
Una línea de enlatado típica sigue este orden: despaletizador → enjuagadora → llenadora → selladora → etiquetadora → codificadora → encajadora → paletizador. La velocidad nominal de la etiquetadora debe ser igual o superior a la capacidad de producción de la llenadora. Una llenadora que funciona a 120 cpm conectada a una etiquetadora con una velocidad nominal de 80 cpm crea un cuello de botella que limita el rendimiento de toda la línea. La línea funciona a la velocidad de su estación más lenta.
Tres aspectos prácticos que hay que tener en cuenta a la hora de la integración:
- Sincronización de la velocidad. La cinta transportadora de la etiquetadora debe sincronizarse con precisión con la velocidad de la cinta transportadora de la línea principal. Cualquier desviación entre ambas provoca que la etiqueta se coloque antes o después de lo previsto en relación con la lata; y, a una velocidad de 120 cpm, un error de sincronización de 50 milisegundos produce un desplazamiento de 6 mm en la colocación.
- Zonas de seguridad. Deja al menos 1,5 metros de cinta transportadora entre la máquina de sellado y la etiquetadora, y otros 1,5 metros entre la etiquetadora y la codificadora. Estas zonas de seguridad absorben las fluctuaciones naturales en el espaciado entre latas y evitan que un atasco momentáneo en una estación provoque un efecto en cadena en la siguiente.
- Integración de sistemas de control. Lo ideal es contar con un único PLC que controle toda la línea, ya que permite que la etiquetadora responda a las señales de parada y arranque procedentes de cualquier estación situada antes o después en la línea. Sin controles integrados, la etiquetadora no detecta un atasco en el codificador, por lo que sigue colocando etiquetas en las latas que se van acumulando.
En el caso de operaciones en las que se construya o actualice una línea completa, adquirir la estación de etiquetado al mismo integrador que suministra los equipos de llenado y sellado evita las discusiones sobre quién es el responsable cuando algo no funciona en sincronía. La integración de la línea a través de un único proveedor también simplifica la asistencia posventa: un único punto de contacto, una única garantía y un único sistema de logística de piezas de recambio. La alternativa —comprar la máquina más barata disponible para cada estación y ensamblarlas uno mismo— puede funcionar, pero el riesgo de la integración recae íntegramente sobre su equipo.
Cómo elegir la etiqueta autoadhesiva adecuada: una lista de verificación práctica
La diferencia entre una etiqueta que queda genial en una maqueta y una etiqueta que funciona a 150 cpm turno tras turno sin un solo fallo no es cuestión de suerte. Es el resultado de analizar cada uno de los elementos —material de superficie, adhesivo, soporte, máquina— como un sistema interconectado, en lugar de como una lista de decisiones aisladas.
Referencias
- ASTM International. “ASTM D5375/D5375M-98(2023) — Métodos de ensayo normalizados para la separación del papel protector a alta velocidad de etiquetas autoadhesivas”. 2023. https://www.astm.org/d5375-d5375m-98r23.html
- Quadrel Labeling Systems. “¿Qué son las etiquetas autoadhesivas? Cómo funcionan, materiales, adhesivos y aplicaciones”. Abril de 2026. https://www.quadrel.com/what-are-pressure-sensitive-labels/
- Resource Label Group. “Ventajas y aplicaciones de las etiquetas autoadhesivas”. Octubre de 2022. https://www.resourcelabel.com/blog/2022/10/31/advantages-disadvantages-pressure-sensitive-labels/
- CTM Labeling Systems. “Etiquetas sensibles a la presión frente a etiquetas autoadhesivas: ¿hay alguna diferencia?” https://ctmlabelingsystems.com/pressure-sensitive-labels-vs-self-adhesive-labels-is-there-a-difference/
- Weber Packaging Solutions. “¿Qué es una etiqueta autoadhesiva?”, abril de 2022. https://info.weberpackaging.com/blog/what-is-a-pressure-sensitive-label
- Future Market Insights. “Perspectivas del mercado de cintas y etiquetas autoadhesivas”. 2026. https://www.futuremarketinsights.com/reports/pressure-sensitive-tapes-and-labels-market
- CCL Healthcare. “La mejor guía sobre etiquetas autoadhesivas”.” https://cclhealthcare.com/blog/pressure-sensitive-labels-guide/
- Levapack. “Máquinas de etiquetado”.” https://www.levapack.com/can-labeling-machines/
- Levapack. “Soluciones a medida en maquinaria de envasado”.” https://www.levapack.com/customization/
- Levapack. “Contacto”.” https://www.levapack.com/contact/
- Levapack. Página de inicio. https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL