
Bir ürün ile çevresel bozulma arasındaki son savunma hattı, metal ambalajın bütünlüğüdür. Endüstriyel gıda ve içecek üretiminde sızdırmazlık işlemi, sadece mekanik bir kapatma değil, aynı zamanda yüksek hassasiyet gerektiren bir mühendislik ihtiyacıdır. Teneke kutuların nasıl sızdırmaz hale getirildiğini anlamak için, metalin yapısal değişiminin analizine ve bu işlemi yüksek hızlarda gerçekleştiren karmaşık ekipmana bakmak gerekir. Üreticiler ve mühendisler için doğru sızdırmazlık tekniğinin seçimi, raf ömrünün istikrarını sağlamak, oksidasyonu önlemek ve kontaminasyona karşı koruma sağlamak açısından çok önemlidir.
Teneke Kutu Kapama İşleminin Arkasındaki Mekanizma: Çift Dikiş
Şu çift dikiş Yuvarlak bir metal kabı sızdırmaz hale getirmenin en güvenilir yolu budur. Çift dikiş, kaynaklama veya yapıştırma işlemlerinden farklı olarak, teneke kutu gövdesi ile kapağı (veya ucu) arasındaki mekanik bir kenetlenme esasına dayanır. Bu işlem, sızdırmazlık bileşiği ile birlikte hava geçirmez bir sızdırmazlık sağlayan beş katmanlı bir metal yapı oluşturmak amacıyla yapılır. Çift dikiş teknolojisi, önemli ölçüde iç ve dış basınç değişimlerine dayanabildiğinden, basınçlı alüminyum teneke kutular ve raf ömrü uzun teneke kutular için uluslararası standarttır.
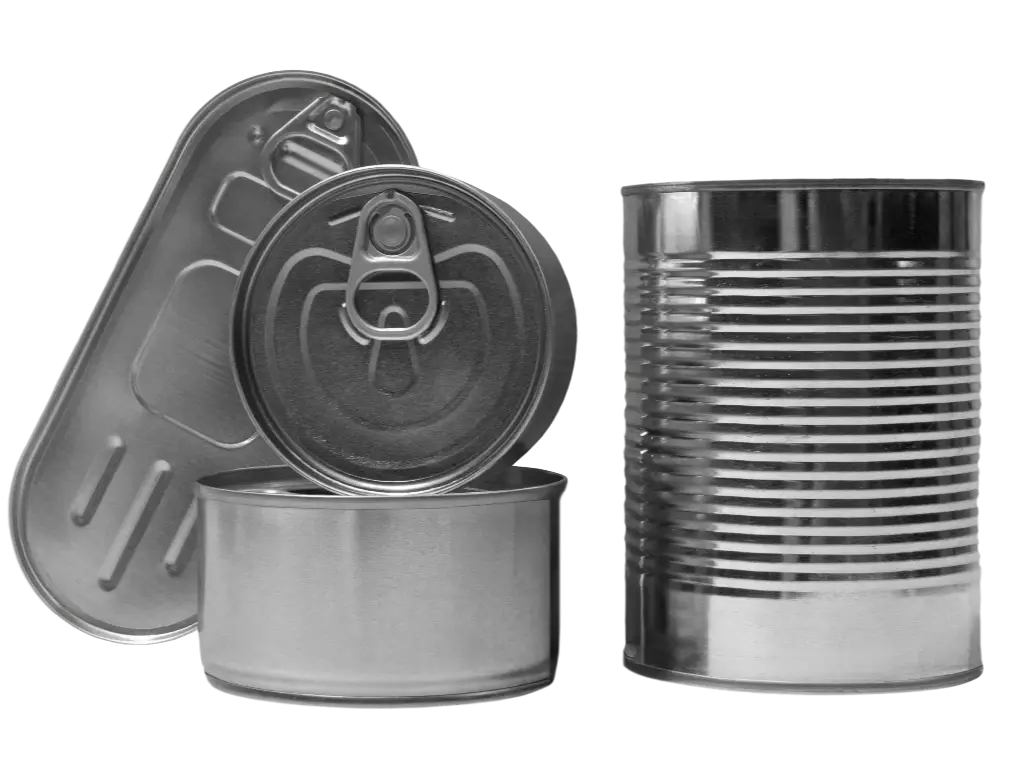
İlk İşlem: Birbirine Geçen Kancaların Oluşturulması
Sızdırmazlık işlemini ilk silindir başlatır. Teneke kutunun gövdesi ve kapağı sızdırmazlık makinesinin taban plakasına yerleştirildikten sonra, ilk çalışma silindiri dönen teneke kutunun üzerine gelir. Bu silindir derin ve dar bir profile sahiptir. Esas olarak kapağın kıvrımını (kapağın kıvrımı) teneke kutunun flanşının altına kıvırmak için kullanılır.
Silindir baskı uyguladıkça kapak malzemesi içe doğru katlanarak “Kapak Kancası” olarak adlandırılan yapıyı oluşturur. Aynı zamanda, teneke kutu gövdesinin flanşı aşağı doğru bastırılarak “Gövde Kancası” oluşturulur. Bu aşamanın sonunda iki bileşen birbirine gevşek bir şekilde kenetlenir. Kancalar katlanmış olsa da sızdırmazlık tam olarak sağlanmamıştır. Bu adım hayati önem taşır; aksi takdirde, kancalar doğru şekilde oluşturulmadığından düzleştirme aşamasında güvenli bir birleşim sağlanamaz.
İkinci İşlem: Contanın Ütülenmesi ve Sıkılması
İlk işlem silindiri işini tamamladığında, ikinci işlem silindiri dikişi devralır. Bu silindirin profili, ilkine göre daha düz ve daha sığdır. Amacı, gevşek bir şekilde birbirine geçmiş kancaları sıkıştırarak sağlam ve gaz sızdırmaz bir yapı oluşturmaktır.
Bu adımda, silindir metal katmanlarını birbirine kaynaştırır. Bu sıkıştırma işlemi, daha önce kapağın iç kısmına sürülmüş olan conta benzeri bir madde olan sızdırmazlık bileşiğinin, metal kıvrımlar arasındaki mikroskobik çatlakları kapatmasını sağlar. Sonuçta, bakterilerin, oksijenin veya nemin girmesine izin vermeyen beş katmanlı bir metal kalınlığı elde edilir. Etkili bir ikinci işlem, ticari olarak dağıtılmasının güvenli kabul edilebilmesi için katı endüstriyel toleranslar dahilinde olması gereken belirli bir dikiş kalınlığı ve dikiş yüksekliği bırakacaktır.
Sızdırmazlık İşleminin Adım Adım İş Akışı
Gerçek sızdırmazlık işlemi, profesyonel bir teneke kutu endüstrisi ortamında teneke kutu kapama makinesinin koordineli iş akışının bileşenlerinden sadece biridir. Otomatik paketleme hatları, raf ömrünü ve üretim verimini en üst düzeye çıkarmak amacıyla her teneke kutunun kontrollü koşullar altında hazırlanmasını, işlenmesini ve kapatılmasını sağlamak için kullanılır.
- Kapak Takma (Klinçleme): Doldurulmuş teneke kutular, konveyör vasıtasıyla kapak besleme ünitesine taşınır. Mekanik bir kol veya yerçekimi besleme sistemi, teneke kutunun gövdesine doğru pozisyonda bir kapak yerleştirir. Çoğu yüksek hızlı sistemde, kapın kenetleme istasyonundan geçerken içindekilerin dökülmesini önlemek amacıyla kapağı teneke kutuya gevşek bir şekilde sabitlemek üzere bir “kenetleme makinesi” kullanılabilir.
- Gazla Yıkama (İsteğe Bağlı): Oksijene duyarlı ürünlerde (örneğin bebek maması, kahve veya kuruyemişler) son sızdırmazlık işleminden hemen önce gazla temizleme işlemi gerçekleştirilir. Sistem, vakum odası veya sızdırmazlık odasındaki havayı giderir. Bu işlem, kalan oksijen miktarını yüzde 3’ün altına düşürür; bu da yağların oksitlenme sürecini önemli ölçüde yavaşlatır ve ürünün raf ömrünü uzatır.
- Dikiş: Bir kaldırma plakası tenekeyi alır ve onu bir kenetleme mandrenine bastırır. Mandren, silindirler yukarıda bahsedilen birinci ve ikinci işlemleri gerçekleştirirken kapağı yerinde tutan bir iç örs görevi görür. Döner sistemlerde bu işlem, teneke hareket halindeyken gerçekleşir; dolayısıyla üretim kesintisizdir.
- Boşaltma: İkinci çalışma silindiri geri çekildiğinde, kaldırma plakası alçalır ve sızdırmaz teneke kutu, boşaltma konveyörüne itilir. Burada kutular, etiketleme veya ikincil ambalajlama işlemlerine geçilmeden önce, ürün kalıntılarının temizlenmesi amacıyla bir yıkama istasyonunda yıkanabilir.
Temel Ekipman: Teneke Kutu Kapama Makinelerinin Türleri
Seçim teneke kutu kapama makinesi üretim hacmi, ambalaj türü ve paketlenecek ürünün fiziksel özelliklerine bağlıdır.
- Döner Dikiş Makineleri: Bunlar, yüksek hacimli endüstriyel üretimin en önemli unsurlarıdır. Dönen bir karusele birkaç adet kapak kapatma kafası takılmıştır. Karusel dönerken her bir kafa, bir teneke kutu üzerinde kapak kapatma işlemini gerçekleştirir. Bu tasarım, dakikada 50 ila 2.000’den fazla teneke kutu hızında kullanılabilir. Döner kapak kapatma makineleri en yüksek düzeyde tekdüzelik sağlar ve büyük ölçekli gıda ve içecek tesislerinde vazgeçilmezdir.
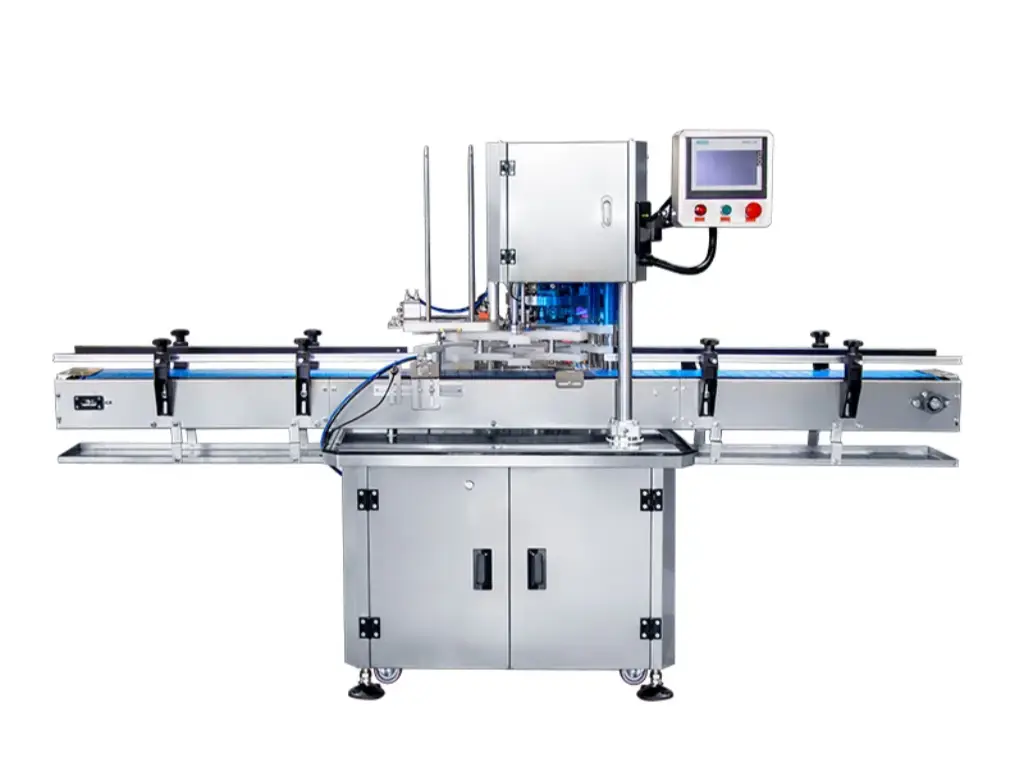
- Doğrusal Dikiş Makineleri: Doğrusal kapak kapatma makineleri, döner sistemlerden farklıdır ve teneke kutular düz bir hat üzerinde işlenir. Genellikle döner karusellerden daha yavaştırlar, ancak bazı dolum hatlarına entegre edilebilirler ve genellikle özel kaplarda veya orta hacimli üretimde kullanılırlar.
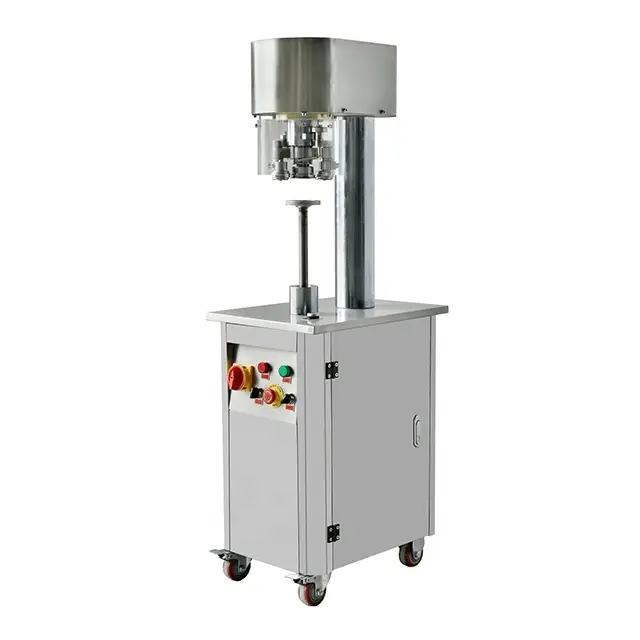
- Yarı Otomatik Dikiş Makineleri: Bu makinelerde, operatör teneke kutu gövdesini ve kapağını sızdırmazlık haznesine elle yerleştirir. Operatör makineyi çalıştırdıktan sonra (genellikle bir ayak pedalı veya iki düğme aracılığıyla), silindirler döngüyü otomatik olarak tekrarlar. Bu makineler, yüksek hızlı otomasyona ihtiyaç duymayan laboratuvarlar, pilot tesisler veya küçük ölçekli zanaatkar üreticiler için en uygun seçenektir.
Metal Ambalajlar İçin Alternatif Sızdırmazlık Teknolojileri
En yaygın olanı çift dikiş olsa da, malzemelerin özellikleri ve ürün gereksinimleri nedeniyle alternatif sızdırmazlık tekniklerine ihtiyaç duyulmaktadır. Aşağıdaki tablo, çift dikişe alternatif olarak endüstride yaygın olarak kullanılan yöntemlerin karşılaştırmasını sunmaktadır:
| Sızdırmazlık Yöntemi | Birincil Mekanizma | Yaygın Kullanım Alanları | En Önemli Avantaj |
| Kaynaklı Dikişler | Yan birleşim yerinin direnç kaynağı | Üç parçalı teneke kutu gövdeleri | Üstün yapısal mukavemet |
| Çimentolu Dikişler | Organik yapıştırıcı veya ısı ile eriyen yapıştırıcı | Endüstriyel yağ tenekeleri, kuru malzeme tenekeleri | Dış litografiyi korur |
| Isıyla Yapıştırma | Folyo/plastik astarların ısıl yapıştırılması | Süt tozu, atıştırmalık kapları | Kolay açılan, soyulabilir arayüz |
| Kıvrımlı Sızdırmazlık | Tek katlı mekanik sıkıştırma | Boya tenekeleri, sürtünmeli kapaklı tenekeler | Tekrar kapatılabilir, tekrar tekrar kullanılabilir |
| Aerosol Sıkma | Valfın iç veya dış genişlemesi | Saç spreyi, sprey boya kutuları | Yüksek iç basınca dayanıklıdır |
| Döner Kaynak | Sürtünmeden kaynaklanan ısı ile erime | Ağır hizmet tipi endüstriyel konteynerler | Kalıcı, moleküler düzeydeki bağ |
Kutu Kapama İşlemlerinde Sık Görülen Kusurların Tespiti
Hava geçirmez bir sızdırmazlık sağlamak için, kapak kapatma makinesinin performansını izlemek gerekir. Kapak kapatma makinesindeki küçük mekanik sapmalar, ciddi gıda güvenliği sorunlarına yol açabilir. Bunları tespit etmek kalite kontrol ekiplerinin görevidir. kusurlar.
Sahte Dikiş Bu durum, kapak kancası ile gövde kancasının dışarıdan bakıldığında birbirine bağlı gibi görünmelerine rağmen birbirine kenetlenmemesi halidir. Bu durum genellikle kavisli bir teneke flanşı veya yanlış konumlandırılmış bir ilk silindirden kaynaklanır. Kancalar birbirine kenetlenmediğinden, sızdırmazlık yapısal bütünlüğünü yitirir ve basınç altında sızıntı meydana gelir.
Keskin Dikişler ve Kesik Geçişler Bunlar, dikişin üst kısmında metalin sıkıştığı veya kırıldığı kusurlardır. Bu durum genellikle dikiş mandreninin çok alçak olduğunu ya da silindirlerin çok fazla baskı uygulandığını gösterir. Bu kusurlar, ilk bakışta fark edilemeyecek kadar küçük ancak sterilizasyonun ardından gelen soğutma işlemi sırasında teneke kutunun içine kirlenmenin girmesine yol açacak kadar büyük olan mikro sızıntılara neden olabilir.
Diğer bir sorun ise şudur: Sarkma, bu durumda dikişin küçük bir kısmı normal dikiş çizgisinin altında kalır. Bu durum genellikle üç parçalı bir teneke kutunun yan dikişi ile kapağının birleştiği noktada görülür. Dikiş makinesi, yan dikiş kaynağının ek kalınlığını dikkate alacak şekilde ayarlanmadıkça, malzeme birikecektir ve bu da iç vakum basıncını ve yapısal bütünlüğü olumsuz etkileyecektir.
Üretim Hattınız İçin Doğru Kapama Makinesini Seçmek
Endüstriyel kapama makinesi seçerken, üretim gereksinimlerinizi ve gelecekteki büyüme hedeflerinizi objektif bir şekilde değerlendirmelisiniz. Aşağıdaki tabloda, satın alma sürecinizde dikkate almanız gereken temel teknik ve operasyonel hususlar belirtilmiştir:
| Anahtar Faktör | Teknik Hususlar | Üretim Üzerindeki Etkisi |
| Hedef Çıktı (CPM) | Manuel/Yarı Otomatik: Dakikada 10–30 teneke kutu (CPM). Otomatik Doğrusal: 30–60 CPM. Yüksek Hızlı Döner: 100–500+ CPM. | İşgücü maliyetlerini temel alarak gerekli otomasyon düzeyini ve genel Yatırım Getirisi (ROI) oranını belirler. |
| Malzeme Uyumluluk | Metal: Kalaylı sac veya alüminyum kalınlık. Metal olmayan: Kompozit kağıt veya PET kutular. Kapak Türleri: Standart kapaklar, EOE (Kolay Açılır Kapaklar) veya Soyulabilir folyolar. | Kırılgan duvarların ezilmesini önlemek için birleştirme silindiri profillerinin seçimini ve gerekli basınç ayarlarını etkiler. |
| Atmosfer Kontrolü | Standart: Kuru gıdalar için atmosferik sızdırmazlık. Vakum: Raf ömrünü uzatmak amacıyla havanın tahliyesi. MAP: <3% kalıntı oksijen seviyesine ulaşmak için azotla dolum. | Süt tozu veya kahve gibi hassas ürünlerin raf ömrünü, lezzet profilini ve besin değerini doğrudan etkiler. |
| Konteyner Boyutları | Çap Aralığı: 50 mm’den 150 mm’ye kadar ve üzeri. Yükseklik Aralığı: Düşük profilli ton balığı kutularından yüksek profilli #10 kutularına kadar. | Makineler, “değiştirme esnekliği” açısından değerlendirilmelidir; yani, kapama makinesinin farklı boyutlara ne kadar hızlı ayarlanabileceği. |
| Entegrasyon Yeteneği | Bağımsız çalışma: Manuel besleme. Hat içi çalışma: Dolum makineleri, etiketleme makineleri ve azot dozajlama sistemleriyle entegrasyon. | Tam otomatik bir “anahtar teslimi” üretim hattında, kapama makinesinin bir darboğaz haline gelmemesini sağlar. |
Uzman bir üretici olarak, Levapack hassasiyet ve yüksek hacimli üretimde güvenilirlik için tasarlanmış gelişmiş teneke kutu kapama çözümleri sunar. Ürün yelpazemiz şunlardan oluşur: negatif basınçlı vakumlu kapama makinesi retort işlemine hazır gıdalar için Azot Dolgulu Vakumlu Teneke Kutu Kapama Makinesi, gelişmiş azot yıkama teknolojisiyle 3%’nin altındaki kalıntı oksijen seviyelerine ulaşır. Her makine, uzun vadeli istikrarı sağlamak üzere 2μm hassasiyetinde CNC ile işlenmiş bileşenler ve Siemens ile Delta’nın birinci sınıf elektronik parçaları kullanılarak üretilir. İster benzersiz teneke kutu boyutları için özel kapama kalıplarına, ister sızdırmaz metal, PET veya kağıt ambalajlar için çok silindirli sistemlere ihtiyacınız olsun, Levapack size özelleştirilmiş, modüler tasarımlar sunar. Standart modeller için 16 aylık garanti ve 7 gün içinde hızlı teslimat ile KOBİ’lerin endüstriyel düzeyde verimlilik ve üstün ürün tazeliği elde etmelerine olanak tanıyoruz.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL