

Çift Dikiş Rehberi: Mekanik, Kalite ve Ekipman Seçimi
Kalite kontrolündeki son sınır, ambalajın bütünlüğüdür. Çift dikiş, bir asırdan fazla bir süredir ambalaj endüstrisinde metal ambalajların sızdırmazlığının en üst düzey standardı olmuştur. Gıda ve içecek endüstrisinde, ister yeni kurulmuş bir butik bira fabrikası ister çok uluslu bir gıda işleme şirketi olsun, çift dikişin teknik ayrıntılarını bilmek sadece mekanik bir ilgi konusu değildir; bu, gıda güvenliği, raf ömrü ve marka korumasının vazgeçilmez bir parçasıdır.
Bu kılavuz, çift dikişin mekanik ilkelerini ve temel kalite parametrelerini incelemekte ve konserve üretim süreci boyunca operasyonel riski azaltan ekipman seçimi konusunda bir rehber sunmaktadır.
İçindekiler
Metal Ambalajlarda Çift Dikiş Nedir?
Çift dikiş, kapaklama işlemi sırasında teneke kutunun gövdesi ile kapağının (uç kısmının) kenarlarının birbirine geçmesiyle oluşturulan, son derece hassas bir mekanik birleşimdir. Plastik kaplardaki ısı ile yapıştırma veya geçmeli kapakların sürtünmeyle oturması yöntemlerinin aksine, çift dikiş, fiziksel bir bariyer oluşturmak üzere metal katmanların geri dönüşümsüz bir şekilde deforme edilmesine dayanır.
Bu birleştirme işleminin temel amacı, hermetik bir sızdırmazlık sağlamak. Teknik açıdan hermetik sızdırmazlık, hava geçirmez ve gazlar, nem ve mikroorganizmalar gibi dış kirleticilere karşı tamamen geçirimsiz bir sızdırmazlıktır. Gıda endüstrisi bağlamında, bu sızdırmazlık sayesinde bozulmaya yatkın ürünler, oda sıcaklığında yıllarca ticari olarak steril kalabilmektedir.
Çift dikiş, üç boyutlu bir yapıdır. Bu, sadece metali katlamakla kalmayıp, katlar arasındaki boşlukları kontrol etmekle de ilgilidir. Birkaç mikronluk bir boşluk, soğutma işleminin ardından Clostridium botulinum da dahil olmak üzere aerobik bakterilerin kap gövdesine girmesine yol açabilir. Dolayısıyla, herhangi bir teneke kutu dikiş hattının kalite yönetim sisteminin (QMS) en önemli noktası, çift dikişin bütünlüğünü korumaktır.
Temel Bileşenler ve Temel Terimler
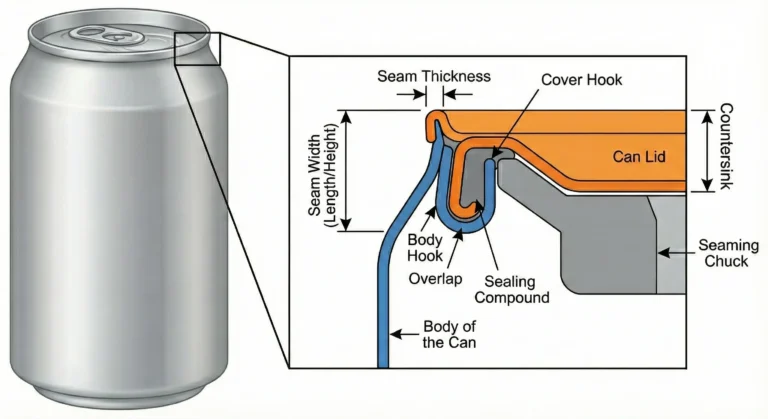
Otomatik dikiş hattını kontrol edebilmek için dikiş geometrisini iyi bilmek gerekir. Çift dikişin her bir özelliği, makinenin kalibrasyonunu ve malzemenin performansını yansıtır.
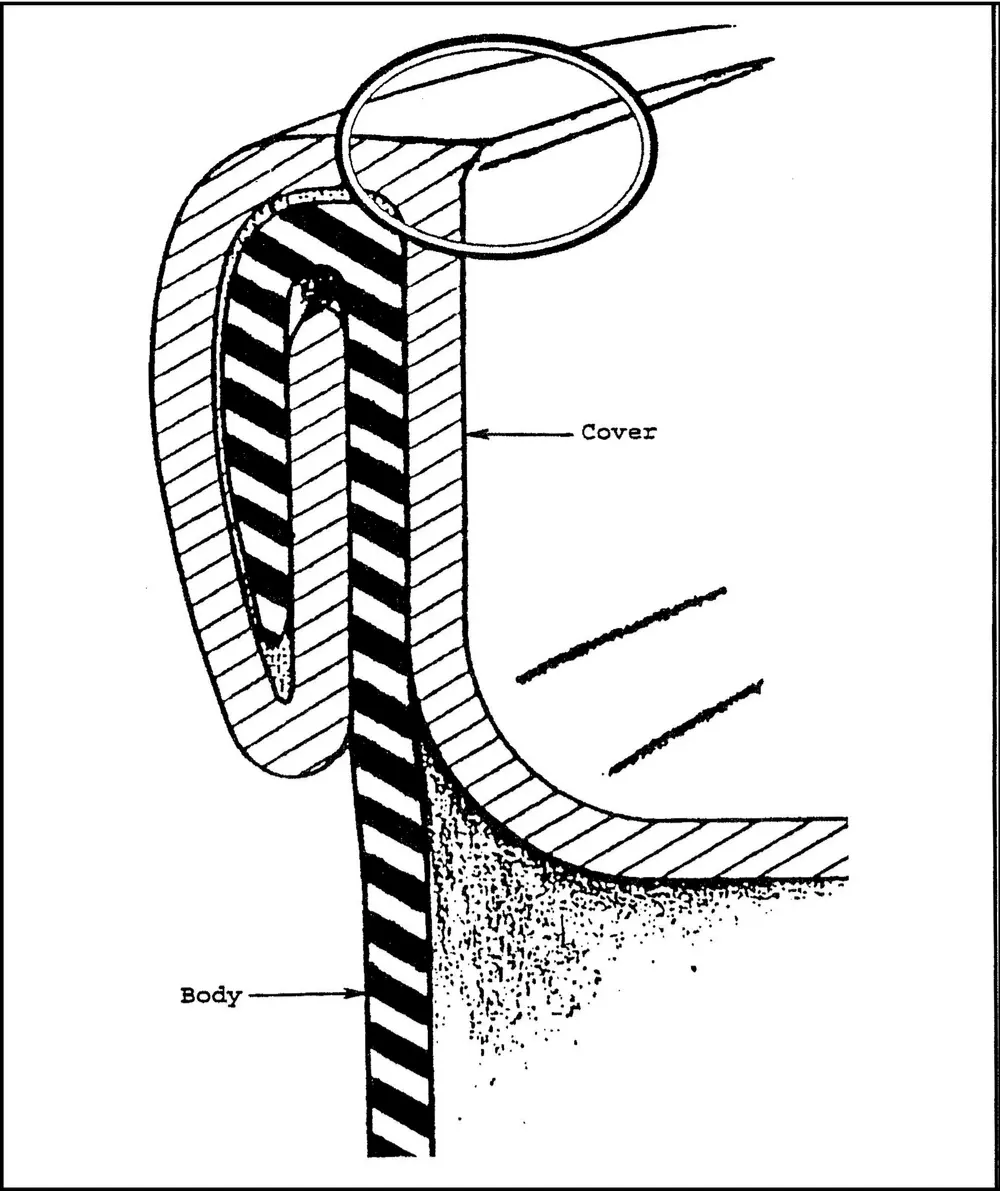
Gövde Kancası: Bu, teneke flanş gövdesinin kenetleme işlemi sırasında aşağı doğru katlanan kısmıdır. Üst üste binme sağlayacak kadar uzun bir gövde kancası olmalı, ancak yapısal burkulmaya yol açacak kadar uzun olmamalıdır.
Kapak Kancası (Kapanış): Bu, teneke kutu kapağının (“kıvrım” olarak adlandırılan) yukarı doğru katlanarak gövde kancasının arkasına yerleştirilen kısmıdır. Uzun bir kapak kancası, kıvrımın içine daha derine ulaşarak iç sızdırmazlık görevi görür.
Çakışma: Bu, dikiş analizinde muhtemelen en önemli ölçüttür. Kapak kancası ile gövde kancasının birbirine kenetlendiği fiziksel mesafe, “fiziksel mesafe” olarak bilinir. Yeterli örtüşme olmadığında dikiş, yapısal bütünlüğünden yoksun kalır.
Dikiş Kalınlığı: Bu, bitmiş çift dikişin toplam genişliğidir; yani metalin beş katmanının (kapağın üç katmanı ve gövdenin iki katmanı) toplam genişliğidir. Aşırı kalınlık genellikle ikinci işlem silindirinin gevşek olduğunun bir işaretidir.
STakım Genişliği (Uzunluk/Yükseklik): Bu, tenekenin dikey ekseni yönündeki dikişin en geniş boyutudur. Genişlikteki farklılıklar, rulo hizalama sorunlarına veya mandrenin aşınmasına işaret edebilir.
Havşa: Bu, çift dikişin üst kısmı ile teneke kapağın alt kısmı arasındaki mesafedir. Teneke kapağın dikiş mandrenine ne kadar iyi oturduğunu gösterdiği için önemli bir ölçüdür.
Sızdırmazlık Maddesi: Bu, genellikle sentetik kauçuk veya polimerden oluşan, teneke kutu ucunun kıvrımına, teneke kutu kapama makinesine ulaşmadan önce uygulanan özel ve dayanıklı bir kaplamadır. Yüksek basınç altında dikiş işlemi, bu bileşik, ikinci işlem sırasında uygulanan yüksek basınç altında metal kancalar arasındaki mikroskobik boşluklara sıkıştırılır ve gaz sızdırmaz bir kapatma sağlar.
Çift Dikiş Nasıl Oluşur?
Çift dikişin oluşturulması, iki aşamalı bir mekanik işlemdir. Bu işlem, koruyucu kaplamalarda kırılma veya çizilme meydana getirmeden, teneke veya alüminyum bir kabın aşamalı ve kademeli olarak deforme edilmesini içerir.
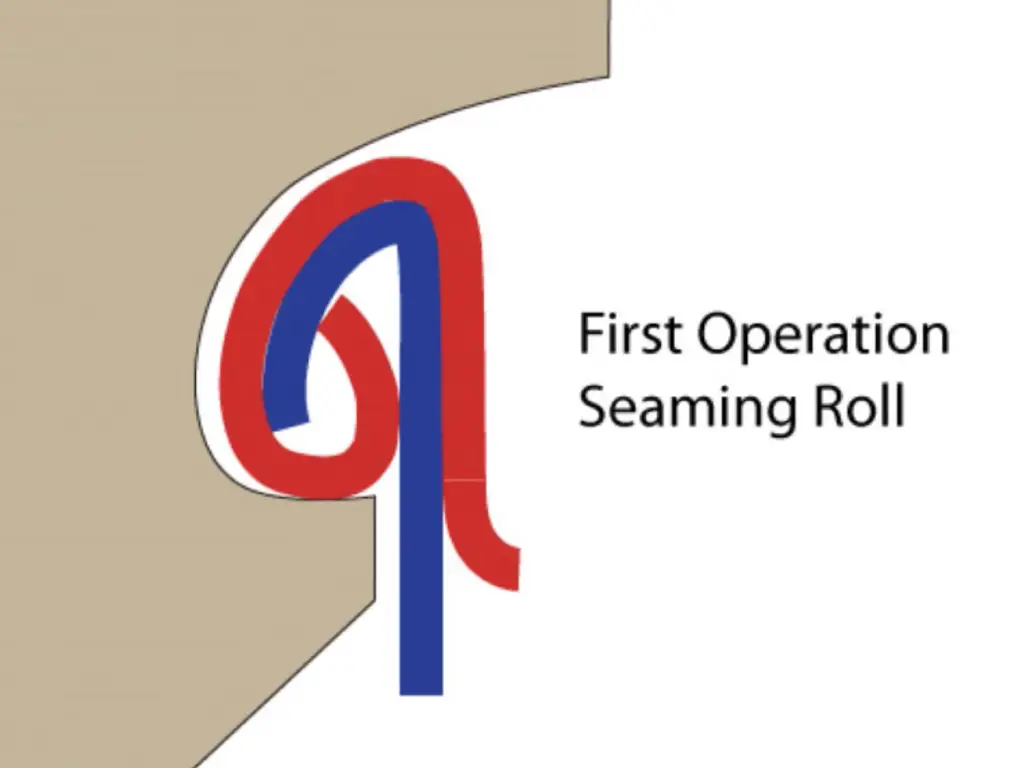
İlk İşlem: Kilitleme Sisteminin Oluşturulması
İşlem, içi ürünle doldurulmuş bir tenekenin yerine yerleştirilmesiyle başlar. Kenetleme mandrini, kapağın havşasına yerleştirilerek kapağı teneke gövdesine sıkıca tutturur. Ardından, ilk işlemdeki kenetleme silindiri tenekeye doğru ilerler.
İlk işlemdeki silindir profili derin ve dardır. Bu işlem, kapağın kıvrımını teneke kutu gövdesinin flanşı boyunca yuvarlamayı amaçlamaktadır. Teneke kutu silindire karşı dönerken metal, gevşek bir kanca şekline yönlendirilir. Bu aşamanın sonunda, birleşme yeri hava geçirmez olmasa da kapak kancası ile gövde kancası birbirine geçmiştir. Bu noktada kesit alındığında gevşek bir S şekli görülür. İlk işlem çok önemlidir; kancaların ikinci işlemde üst üste binemeyecek kadar kısa olmaması için yeterince sıkı olmalıdır.
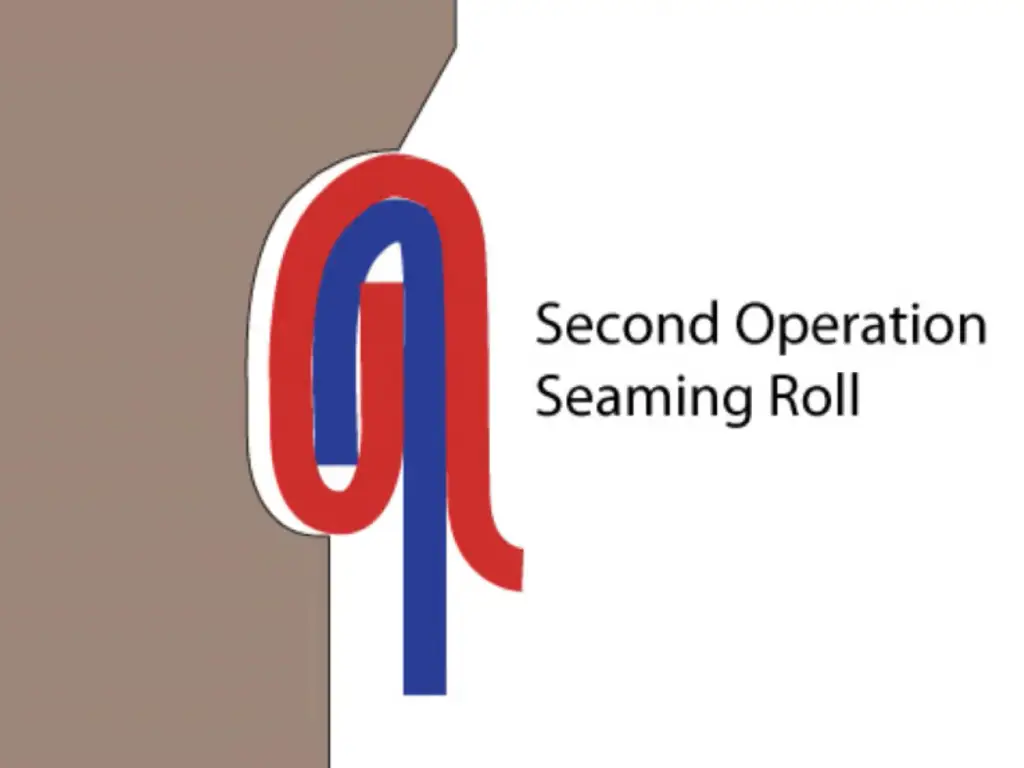
- İkinci İşlem: Son Sıkıştırma
İkinci işlem silindirinin profili daha düz ve daha sığdır. Yüksek basınçlı sıkıştırma işlevine sahiptir. Beş katmanlı yapıyı kenetleme mandrenine doğru düzleştirmek üzere üzerinde kayar. Bu kuvvet, kenet kalınlığını azaltır ve metal kancaları birbirine sıkıca birleştirir.
Daha da önemlisi, bu sıkıştırma işlemi, sızdırmazlık macununun dikişin iç boşluklarına eşit bir şekilde yayılmasını sağlar. İkinci işlem ise, gevşek mekanik kenetlemeyi sağlam ve hava geçirmez bir birim haline getirmektir. Basınç çok düşük olduğunda, macun boşlukları doldurmaz ve sızıntıya neden olur. Aşırı basınç ise metalin gerilmesine veya macunun dışarı sıkışmasına (sözde “macun sıkışması”) yol açabilir; bu da sızdırmazlığın ömrünü kısaltır.
Çift Dikiş Teknolojisinin Başlıca Avantajları
Her ne kadar başka ambalaj türleri de geliştirilmiş olsa da, çift dikişli ambalaj, çeşitli nedenlerden ötürü endüstriyel ölçekte hâlâ en çok tercih edilen koruma yöntemidir:
Yüksek İç ve Dış Basınç Dayanımı: Metal teneke kutular genellikle gazlı içeceklerde (iç basınç) veya vakumla paketlenmiş sebzelerde (dış atmosferik basınç) kullanılır. Bu kuvvetlere karşı hasarsız bir şekilde dayanabilen mekanik mukavemet, çift dikişin birbirine kenetlenen kancaları sayesinde sağlanır.
Termal Kararlılık: Çift dikiş, tamamen mekanik bir birleştirme yöntemidir. Yüksek sıcaklıklara maruz kaldığında bozulabilecek yapıştırıcılara dayanmaz. Bu özelliği sayesinde, ticari sterilizasyon sağlamak amacıyla teneke kutuların 121 °C (250 °F) veya daha yüksek sıcaklıklara maruz kaldığı otoklavlama işleminde kullanıma uygundur.
- Ürün Bütünlüğünün Korunması: Çift sızdırmazlık işlemi soğuk bir işlem olduğundan (kapağı yapıştırmak için ısı gerekmez), sızdırmazlık işlemi sırasında ısı nedeniyle lezzet kaybı yaşanma olasılığını ortadan kaldırır. Bu durum, özellikle hassas olan üst sınıf içecekler ve besin maddeleri için büyük önem taşımaktadır.
- Operasyonel İşleme kapasitesi: Modern tipteki döner kapama makineleri, dakikada 1.500'den fazla teneke kutuyu işleyebilir. Bu ölçeklenebilirlik, diğer çoğu kapama teknolojisiyle kıyaslanamayacak kadar üstündür ve bu nedenle seri üretim için en uygun maliyetli çözümdür.
- Doğrulanmış Güvenlik: Çift dikiş, mühendislik alanında en çok araştırılan mekanik bağlantı türlerinden biridir. Arıza şekilleri iyi bilinmektedir ve standartlaştırılmış denetim prosedürleri, üreticilerin ürünlerinin güvenliğini matematiksel bir kesinlikla kanıtlamalarına imkân tanır.
Yaygın Çift Dikiş Kusurları ve Etkileri
Metal kaplar için en yaygın ve en güvenilir endüstri standardı çift kenetleme olsa da, bu mekanik bir işlemdir ve bu nedenle operasyonel sapmalara açıktır. Herhangi bir mekanik kusur, partinin kalitesinin bozulmasına yol açabilir.
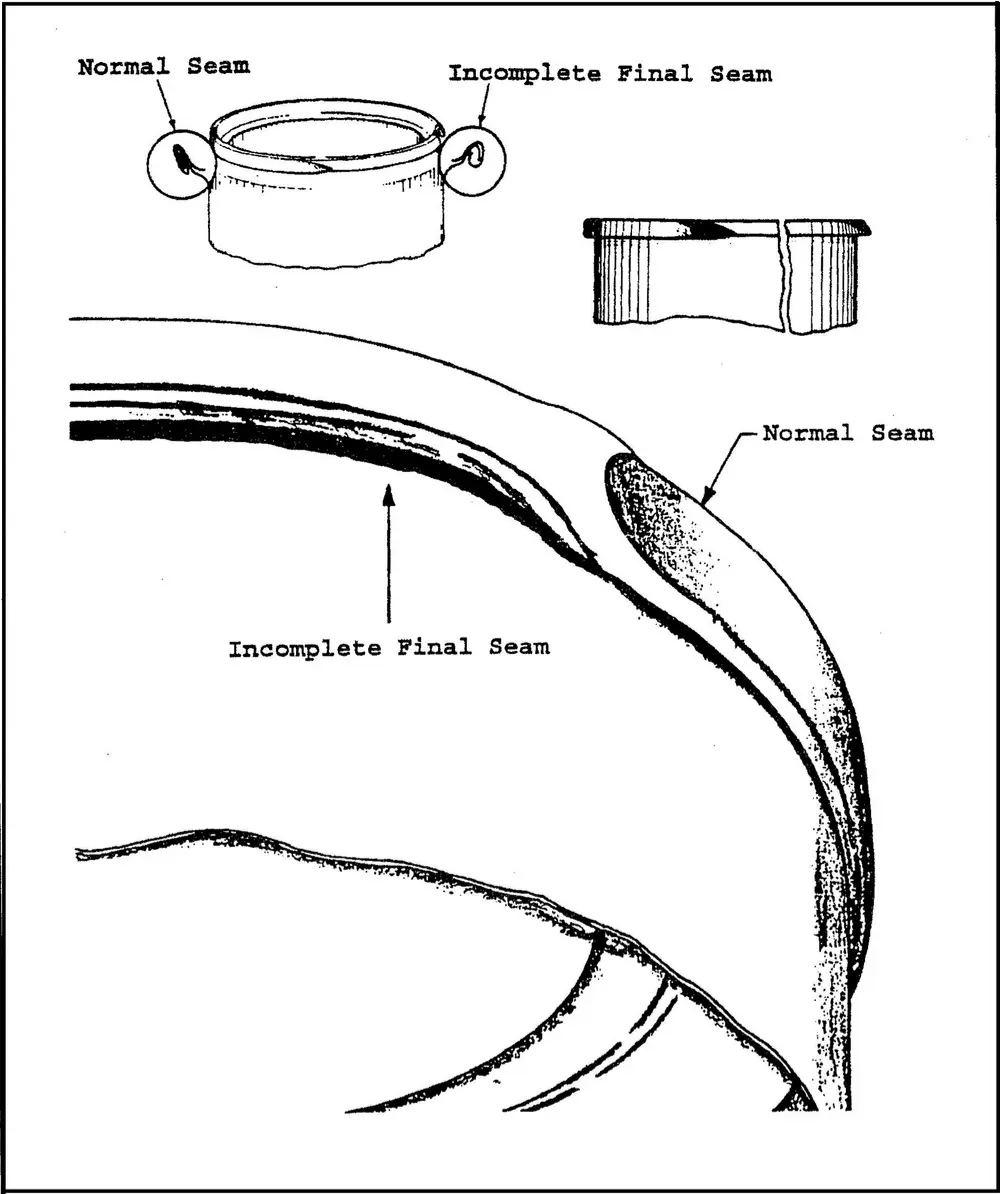
- Sahte Dikiş: Bu, kapak kancası ile gövde kancasının birbirine geçmemesi nedeniyle ortaya çıkan ciddi bir kusurdur. İkisi sadece zorla bir araya getirilmiştir. Dışarıdan bakıldığında birleşme yeri normal görünebilir, ancak yapısal bütünlüğü hiç yoktur ve en ufak bir basınç altında bile sızıntı yapacaktır.
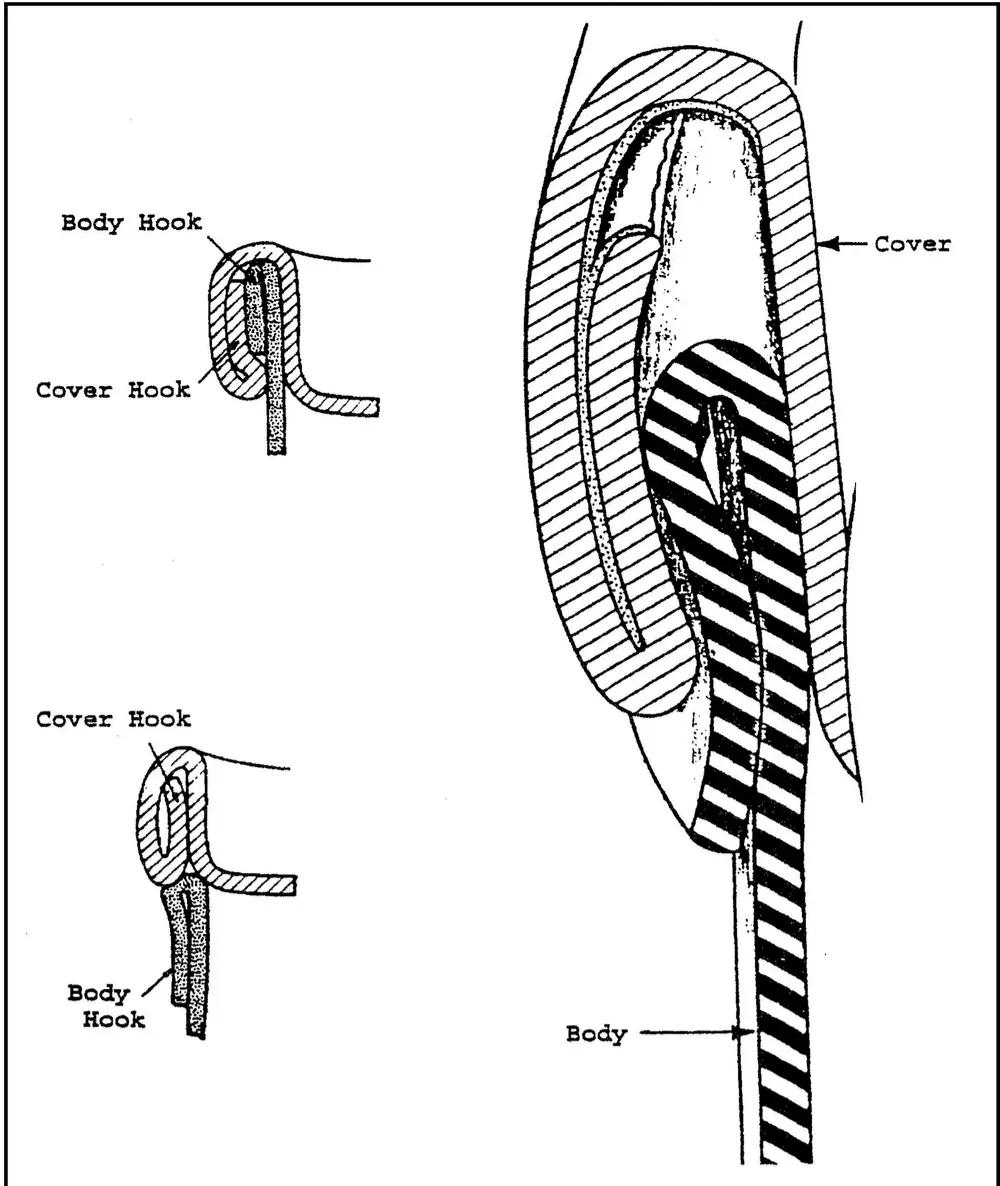
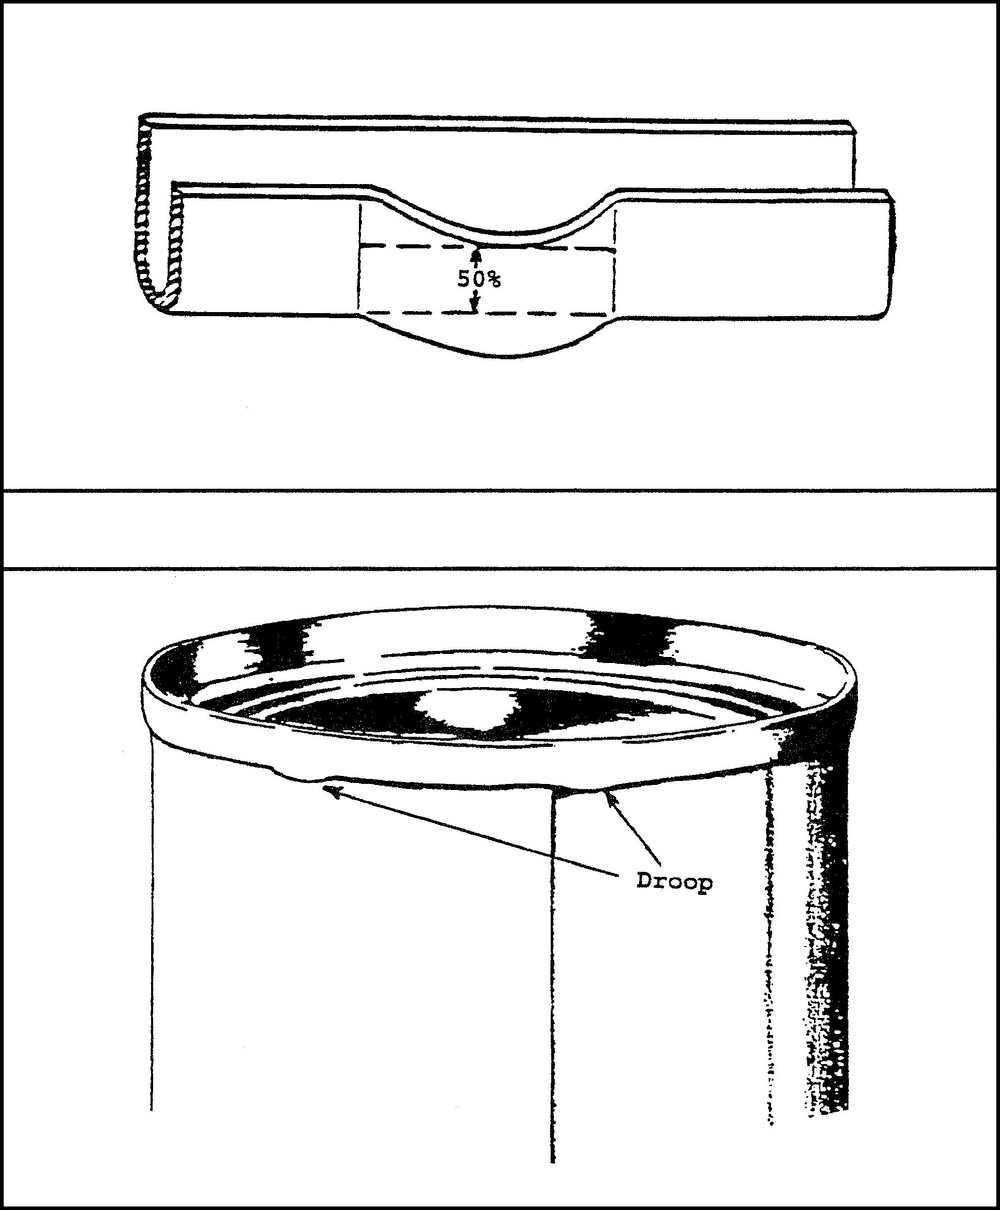
- Sarkma: "Droop", çift dikişin alt kısmında görülen yerel bir düzlük veya çıkıntıdır. Bu durum genellikle kapak kancasının bir kısmının kayması ve yerine oturmaması sonucu ortaya çıkar. Bu durum, bakterilerin girmesine yol açabilecek bir nokta oluşturur.
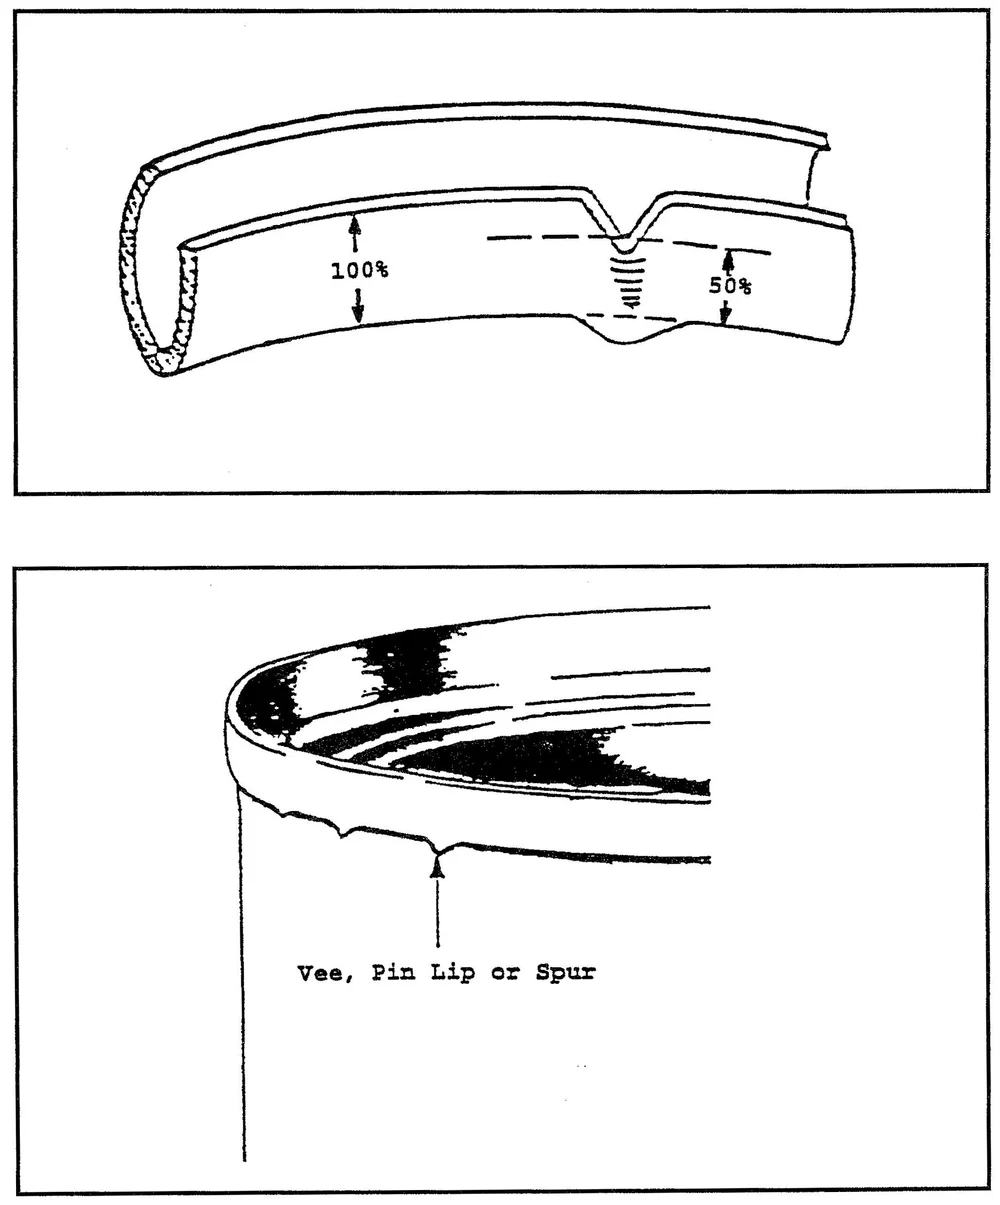
- Vee (Üzerinden Atlama): Bunlar, dikişin alt kısmında bulunan küçük V şeklindeki çıkıntılardır. Genellikle üç parçalı teneke kutuların yan dikişine yakın bir yerde görülürler. Bu çıkıntılar, dikiş silindirlerinin yan dikişin daha kalın metal kısmının üzerinden geçerken aynı basıncı sağlayamadığını gösterir.
- Deadhead (Ağaç Sürme): When the seaming chuck slips on the can lid in the seaming process, it is called a deadhead. The seam is not completely shaped as the can ceased to rotate at the right speed. This can be due to lack of lifter pressure or a damaged chuck.
- Cutover (Sharp Seam): This is a sharp edge on the top of the seam, typically on the inside of the chuck wall. This sharp edge shows that the metal has been squeezed excessively between the roll and the chuck. Cutovers may cause fractured metal and instant seal failure.
The effects of these flaws are immense. One batch of leakers can cause spoilage of products, contamination of the environment in the warehouse and in the worst scenario, foodborne diseases that may permanently harm a brand.
Critical Factors for Ensuring Seam Integrity
Having known that these defects are possible, the next question that arises is: How do we avoid them? To achieve high-quality double seaming, the seamer, the material and the process environment must be perfectly aligned.
Mechanical Setup and Material Specifications
The Seamer is a fine tool. All the parts should be calibrated to a fraction of a millimeter.
- Roll and Chuck Geometry: The seaming roll profiles should be checked to ensure that they are not worn out. The roll profile will be eroded over time as a result of metal-on-metal contact, resulting in loose seams. Most of the current facilities are lined with titanium nitride coated rolls or ceramic to increase their life span.
- Lifter Plate Pressure: This is the force that causes the can body to be pushed into the chuck. It must be balanced. When it is too low, the can will skid (deadhead). When it is excessive, the body of the can will be buckled by the vertical load.
- Malzeme Tutarlılık: The hardness and thickness of the metal should be uniform. When the metal end is harder than the specification, it will not yield to the rolling force resulting in shallow hooks and inadequate overlap. A frequent cause of double seam defects is changing to a cheaper metal lid without recalibration of the seamer.
Process Parameters and Production Environment
The handling of the product on the line before and during the seaming process also affects quality:
- Overlap Management: The major indicator of safety is Overlap. It is determined by the size of the body and cover hooks. Technical standards normally demand a minimum of 55 percent overlap to be regarded as secure.
- Product Contamination: In case food or liquid spills on the flange prior to seaming, it may be trapped in the joint. This trap does not allow the metal to interlock and forms a leakage route. This is particularly prevalent in fast filling lines where liquids are likely to splash.
- Headspace and Vakum: During hot-fill processes, the can undergoes a slight change in its size due to changes in temperature. The seamer should be adjusted to take into consideration the temperature of the metal during the time of sealing to maintain the compression constant.
Three-Level Inspection Checklist for Seam Quality
An effective quality assurance program employs a graded system to identify mistakes prior to them reaching the consumer, shifting through non-destructive observation to intense laboratory examination.
Level 1: Visual Inspection
This is the initial line of defense and must be done by the operator after every 15-30 minutes. The operator seeks apparent external indications of trouble:
- Scratches or scuffing on the seam surface.
- Localized distortions (droops or vees).
- Acute edges on the top of the chuck wall (cutovers).
- Signs of “skidding” where the chuck has ground against the lid. Although visual inspection cannot be used to establish that a seam is good, it can easily be used to establish that a seam is bad, and the production can be stopped immediately.
Level 2: External Measurement
Technicians measure the external dimensions with the help of special equipment such as a Seam Micrometer or a Digital Seam Gauge: seam thickness, seam width, and countersink depth. These are measured in a Statistical Process Control (SPC) chart. When the thickness starts drifting, it means that the seaming rolls are becoming worn or the pressure settings are changing. This enables proactive maintenance as opposed to reactive maintenance.
Level 3: Teardown/Destructive Testing
This is how the seal can be really checked. Each seaming head has a sample taken. A technician removes the cover hook of the body hook physically with a tool known as a teardown. During a teardown, measurements were made of:
Hook Length of the Body and the Cover.
Overlap Calculation.
Wrinkle Rating (Tightness): The technician inspects the cover hook for wrinkles. A high wrinkle rating (usually over 30%) indicates that the seam was not compressed tightly enough by the second-operation roll.
Cross-Sectional Imaging: Video seam monitors are now used in many high-volume plants. The seam is cut, polished and put under a microscope. All internal parameters are then automatically measured with a micron level accuracy using software.
Double Seaming vs. Other Sealing Technologies
The metal cans used in the industry are the double seam due to its special capacity to withstand high pressures and temperatures. Nevertheless, when you are thinking of other types of packaging materials or containers, you should be aware of the other technologies in the market.
| Teknoloji | Mechanism | Primary Materials | Key Disadvantage |
|---|---|---|---|
| Çift Dikiş | Mechanical Interlock | Tin, Aluminum, PET | Requires precise mechanical calibration. |
| Isıyla Yapıştırma | Thermal Fusion | Plastic containers, Laminates | Susceptible to "burn-through" or weak bonds. |
| İndüksiyonla Kapama | Electromagnetic Heating | Foil liners on Plastic/Glass | Only works with non-metal containers. |
| Ultrasonik Kaynak | Molecular Vibration | Thermoplastics, Composites | High equipment cost; limited to specific materials. |
Although heat sealing is a great method of packaging that is flexible, it is not as strong as a double seam. Induction sealing offers great tamper-evidence and must have a non-metal container to enable the electromagnetic field to pass through.
Choosing the Right Can Seaming Equipment
The choice of a seamer is a long-term capital investment. The inappropriate decision will result in years of expensive maintenance and wastage of products. Your selection should be based on the following criteria:
- Production Scale and Speed: Adjust the Cans Per Minute (CPM) rating of the machine to your filling line. An imbalance in this case forms a bottleneck in operations. Rotary seamers with multiple heads are the only possible solution to high-speed lines (more than 200 CPM) to guarantee the same dwell time on every can.
- Konteynerlerin Çok Yönlülüğü: SKU flexibility is a competitive edge in the current market. Is the machine able to work with various diameters and heights? Find designs with Quick Changeover so that your team can change chucks and rolls within less than 30 minutes.
- Hygienic Engineering: In the case of food and beverage, the machine should be Washdown Rated. This implies stainless steel construction (304 or 316) and a design that does not have any dead spots where bacteria or mold may develop.
- Hassasiyet Mühendislik: Research the manufacturing tolerances of the seamer itself. Machines made using CNC-machined parts and high quality bearings are more repeatable, i.e. the 1,000,000th can will have the same quality seam as the first.
- Intelligence and Integration: Does the machine have the sensors of No Can, No Cover or Jam Detection? Is it able to export data to the ERP system of your factory? The learning curve of new operators has been greatly reduced with modern PLC-controlled seamers that have touch-screen interfaces.
The most costly equipment is not the one that has the highest price tag but the one that breaks down at the time of peak season.
At Levapack, we design our systems to meet this exact standard by mastering double seam technology. We utilize 2μm precision CNC machining for critical components and integrate world-class electronics from Siemens and Schneider. Uyumluluk is our cornerstone—our machines are engineered to handle various materials—including tinplate, aluminum, and PET—and diverse sizes, from small 10-can batch sealers to large-scale industrial lines. Our goal for clients is to provide more than just a machine; we provide a tailor-made packaging production line solution for you.
When you choose our technology, you are investing in a 16-month warranty and a global support network that ensures your line never stops. Our team of engineers brings over 15 years of manual assembly experience to every unit, ensuring that your production goals are met with absolute mechanical certainty.
Sık Sorulan Sorular
Kapatma makinemizi ne sıklıkla kalibre etmeliyim?
Kalibrasyon, her vardiya başında kontrol edilmelidir. Silindirler ve mandrenler, üretim hacminize bağlı olarak en az üç ayda bir denetlenmeli ve kapsamlı bir mekanik denetimle tam olarak incelenmelidir.
Neden üst üste binme, dikiş kalınlığından daha önemlidir?
Kancalar birbirine geçmese bile kalınlık teknik şartnamelere uygun olabilir. Gövde ile kapak arasındaki fiziksel bağın tek gerçek ölçüsü, üst üste binme mesafesidir. Üst üste binme yoksa, sızdırmazlık da yoktur.
PET kutuları, metal kutularla aynı ekipman kullanarak birleştirebilir miyim?
Aynı mekanik ilke uygulanabilir, ancak silindirlerin PET'te kullanılabilmesi için özel bir şekilde şekillendirilmesi gerekir. Plastik, basınç altında metal gibi davranmaz ve çatlamayı önlemek için özel bir yumuşak dokunuş yöntemine ihtiyaç duyar.
Azotla yıkama işlemi çift dikişi etkiler mi?
Dikiş mekaniği azotun kendisi tarafından etkilenmez, ancak dolgu maddesi ile dikiş makinesinin entegrasyonu daha karmaşıktır. İlk işlemin başlamasından önce oksijenin birkaç milisaniye içinde tamamen giderildiğinden emin olmalısınız.
Yeni bir kurulumda "sızıntıların" en yaygın nedeni nedir?
Genellikle bunun nedeni, kaldırma plakasındaki basıncın uygun olmaması ya da ilk işlem silindirinin yanlış hizalanmış olmasıdır. İlk işlemde S eğrisinin doğru şekilde konumlandırılması sağlanamadığında, ikinci işlemde bu durum düzeltilemez.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL