
Konserve endüstrisinde çift dikiş, sadece bir kapatma yöntemi değildir; ürününüz ile dış dünya arasındaki en önemli bariyerdir. Gıda, içecek ve endüstriyel ürün üreticileri için bu dikişin ürün bütünlüğü, raf ömrünü, güvenliği ve markanın itibarını belirler.
Bununla birlikte, kalite kontrol yöneticilerinin ve üretim hattı mühendislerinin çoğu, çift dikiş denetimi konusuna reaktif bir bakış açısıyla yaklaşmaktadır. Çift dikiş kusurlarına büyük önem vermektedirler; ölçümleri kaydetmekte, kusurları kayıt altına almakta ve ürünü imha etmektedirler. Ölçüm, kalite kontrol sürecinin hayati bir parçası olsa da, çözüm değildir.
Sıfır kusur hedefine ulaşmak için, denetime yönelik zihniyetinizi optimizasyona doğru değiştirmeniz gerekir. Çift dikiş denetiminden elde edilen veriler sadece “geçti/kalmadı” değerlendirmesi değildir; bu veriler, dikiş makinenizin durumuna ilişkin bir teşhis raporudur. Dikiş kalınlığı, üst üste binme mesafesi veya gövde kancası uzunluğundaki herhangi bir değişiklik, belirli bir mekanik parçanın (bir silindir, bir kaldırıcı veya bir dikiş mandreni) değiştirilmesi gerektiğinin doğrudan bir göstergesidir.
Bu kılavuz, dikiş denetim verileri ile makine mekaniği arasındaki boşluğu doldurmak isteyen üretim müdürlerine ve mühendislere yöneliktir. Ürün kalitesi ölçümlerini, üretim hattınızın hassas ve verimli bir şekilde çalışmasını sağlayacak şekilde uygulanabilir mekanik değişikliklere dönüştürmenin yollarını ele alacağız.
Çift Dikişin Temel Tanımı
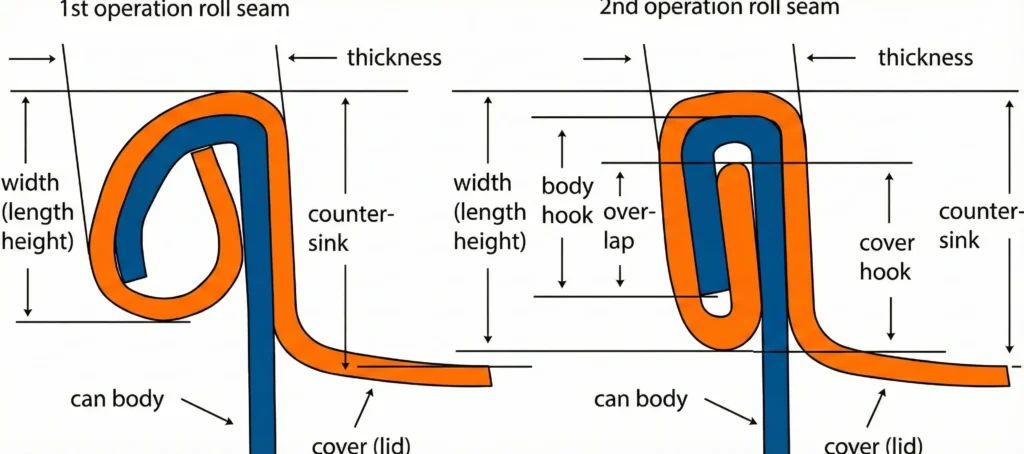
Çift dikiş 5 metal katmanın mekanik olarak birbirine geçirilmesiyle oluşturulan sızdırmaz bir mühürdür. Bu katmanlar, kutunun uç kısımlarından (kapak) oluşan üç katman ve kutu gövdesinden oluşan iki katmandan oluşur. Temel olarak, sızıntıyı önlemek için bu metal parçaların doğru şekilde katlanması gerekir.
Dikiş işlemi iki aşamada gerçekleştirilir. İlk aşamada, kapak kancası gövde kancasının etrafına sarılarak ilk yapı oluşturulur. İkinci aşamada ise bu katmanlar birbirine sıkıştırılarak gaz sızdırmaz bir sızdırmazlık sağlanır. Bir dikişteki arızayı teşhis edebilmek için bu mekanik kenetlenme mekanizmasının anlaşılması gerekir. Bu beş katmanın fiziksel olarak üst üste binmesi yeterli olmazsa veya ikinci aşamadaki birleştirme çok gevşek olursa, sonuçta sızıntı yapan bir çift dikiş ortaya çıkar.
Nasıl Denetlenir: Görsel Yöntemler ve Tahribatlı Yöntemler
Kalite kontrolü iki aşamada gerçekleştirilmelidir: birincisi, bariz kusurları tespit etmek amacıyla düzenli olarak yapılan tahribatsız görsel denetimler; ikincisi ise, özel dikiş denetim ekipmanları kullanılarak iç bütünlüğü sağlamak amacıyla yapılan periyodik tahribatlı testler.
- Gözle Muayene (Tahribatsız)
Sıklık: Dikiş istasyonunda her 15–30 dakikada bir.
Amaç: Makinedeki ciddi arızaları veya “sapma”yı, durum kritik hale gelmeden yeterince erken tespit etmek.
Operatörlerin kutuyu elle çevirmeleri ve dikişe dokunmaları gerekmektedir. Aradığınız şey şudur:
- Sarkma: Kesişme noktasında dikişin aşağı doğru düzgün bir şekilde uzanması.
- Vee: Keskin bir “V” şeklindeki çıkıntı; genellikle ilk işlem dikişinin gevşek olduğunu gösterir.
- Keskin Dikiş: Teneke kutu gövdesinin üst kenarında, dikişin iç kısmında keskin bir kenar (mandren sorunlarına işaret eder).
- Ağaç çekiciler/Boş yük taşıyıcılar: Kutunun çift kenetleme işlemi sırasında kaydığının kanıtı.
- Söküm İncelemesi (Tahribatlı)
Sıklık: Vardiyanın başlangıcında (vardiyaya ilk gelen), vardiya değişiminde ve her 4 saatte bir.
Amaç: İç çift dikiş bileşenlerini ve sızdırmazlık derecesini ölçmek için.
İşlem:
- Kesitleme: Özel bir dikiş test testeresiyle dikişin bir kesitini kesin. Bu sayede tenekeyi, dikiş inceleme ekipmanına yerleştirerek üst üste binme, gövde kancası ve kapak kancasını ölçebilirsiniz.
- Soyma: Bir dikiş sökücü (veya pense) kullanarak teneke kutunun gövdesinden kalan kapak kancasını soyun.
- Sıkılık Derecesi: Kutu gövdesindeki kancanın içini ve çıkarılan kapak kancasını kontrol edin. Bazı dikiş izlerinin geride kırışıklıklar bıraktığını göreceksiniz. Belirgin bir dikiş izi genellikle iyi bir işarettir.
- Kırışıklık yok (100% Sıkılık): İdeal (hatta biraz fazla sıkı).
- Hafif kırışıklıklar (90% Sıkılık): Yeterli sıkılığın normal bir göstergesidir.
- Alt kısma kadar uzanan derin kırışıklıklar (Gevşek): BAŞARISIZ.
Denetim Göstergelerinin Dikiş Makinesi Mekaniği ile İlişkilendirilmesi
Artık ölçülerinizi aldığınıza göre, bunları nasıl kullanacaksınız?
Dikişlerinizin, FDA (21 CFR 113) gibi yasal gerekliliklere veya ISBT gibi endüstri standartlarına uygun olması için belirli bir tolerans aralığına sahip olması gerekir. Ancak, bir değerin spesifikasyonların dışında olduğunu görmek, işin yarısı bile değildir. Hangi ayarı yapmanız gerektiğini bilmelisiniz.
Aşağıdaki tabloda, kritik endüstri standartları (Güvenli Bölgeler), bunları kontrol eden makine bileşenleriyle doğrudan eşleştirilmiştir. Bu, çift dikiş kalitesine ilişkin temel teşhis mantığınızdır.
| Parametre ve Güvenli Bölge (Standart) | Tanım ve Önemi | Makine Parçasının Kontrolü |
| Gövde Kancası(Özellikler ± 0,15 mm) | Tanım: Flanş aşağı doğru bükülmüş. Kritiklik: Kilitleme yapısını oluşturmak için vazgeçilmezdir. | İlk operasyon rulosu (Yivlerin yüksekliği ve derinliği). |
| Üst üste binme(> 1,0 mm / 0,040″) | Tanım: Kancalar arasındaki bağlantı uzunluğu. Kritiklik: Bakterilerin içeri girmesini engelleyen başlıca bariyer (sızıntı noktaları). | İkinci çalışma silindiri ve kaldırıcı basıncı (Birincil) Ayrıca 1. Op geometrisinden de etkilenir. |
| Sıkılık(> 75% – 80%) | Tanım: Kapak kancasında kırışıklık bulunmaması. Kritiklik: Sızdırmazlık macununun boşlukları doldurmasını sağlar. | İkinci işlem rulosu profili (Sıkılık ayarı ve yay basıncı). |
| Havşa(Özellikler ± 0,15 mm) | Tanım: Dikişin üstünden kapağın tabanına kadar olan derinlik. Kritiklik: Dikiş mukavemetini ve basınca dayanıklılığı etkiler. | Çeneli Yükseklik ve Hizalama (ve kaldırıcı yayının kararlılığı). |
| Kapak Kancası (Özellikler ± 0,15 mm) | Tanım: Kapak kıvrımı yukarı doğru bükülmüş. Kritiklik: Body Hook ile birlikte kullanıldığında üst üste binme etkisi yaratır. | İlk operasyon rulosu (Chuck ile etkileşime girer) |
İlk İşlem: Kancaların Şekillendirilmesi (Gövde ve Kapak Kancası)
Çift dikiş, ilk işlem üzerine kuruludur. Bu işlem, son sızdırmazlıkta kullanılacak malzeme miktarını belirler. Özellikle, Gövde Kancası ve Kapak Kancasını oluşturur. Bunlar, nihayetinde birbirine bağlanması gereken iki metal yapıdır. İyi bir ilk işlem dikişi hayati önem taşır; bu aşamada dikişler çok kısa veya deforme olursa, ikinci işlem kutuyu kurtaramayacaktır.
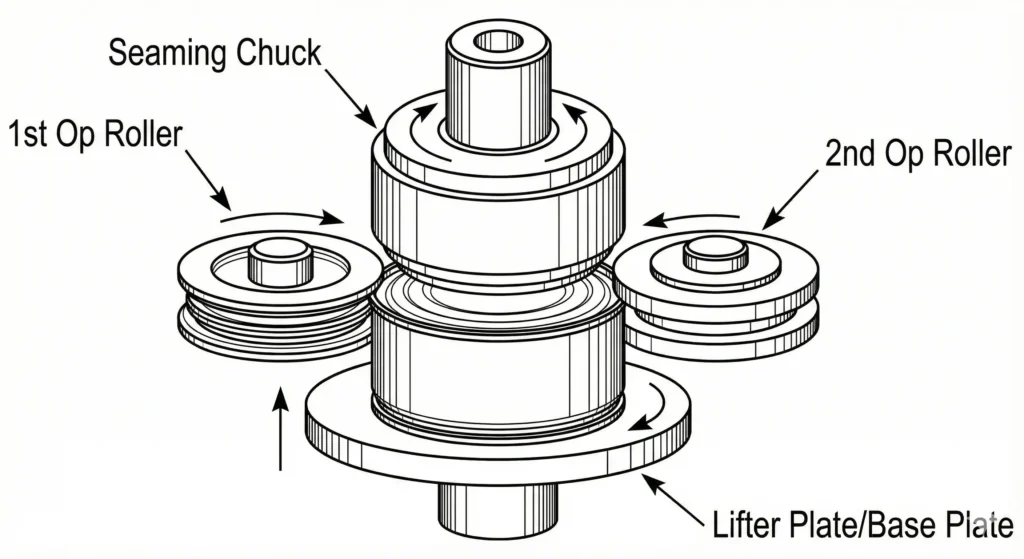
Bu kancalar yalnızca ilk işlem silindiri tarafından üretilir. Silindir, kapağın kıvrımını teneke kutu gövdesinin flanş kenarının altına doğru bastırır. Bükülen malzeme miktarı, silindirin mandrene göre derinliğine (pim yüksekliği) ve silindir oluğunun profiline bağlıdır.
Body Hook'unuz tutarlı çalışmıyorsa, ikinci işlem silindirine bakmayın. İlk işlem silindirini kontrol etmeniz gerekir. Silindir, rulmanın aşınması nedeniyle sallanıyor mu? Silindirin tahrik kamı eşit basınç uyguluyor mu?
İkinci İşlem: Mühürün Oluşturulması (Üst Üste Biniş ve Sıkılık)
Kancalar şekillendirildikten sonra gevşektir. İkinci işlem, üst üste binme (gerçek sızdırmazlık mesafesi) ve dikiş sıkılığının (sızdırmazlık bileşiğinin sıkıştırılması) nedenidir. Üst üste binme, teneke kutuyu kesmeden doğrudan ölçülemez, ancak kanca uzunlukları ve dikiş kalınlığı kullanılarak hesaplanır. Sıkılık, dikişi soyup kapak kancasında kırışıklık olup olmadığını inceleyerek belirlenir.
Bunu ikinci işlem silindiri kontrol eder. Bu silindirin profili, ilk silindirin profilinden daha düzdür. Görevi, birinci adımda oluşan kıvrımları düzeltmek ve sıkı bir dikiş oluşturmaktır.
Bu durumda sızıntıyı kapatmak için yanlış miktarda basınç uygulamak yapılan hatalardan biridir. Aşırı basınç, metali aşırı gerdirebilir ve bu da dikişin gevşemesine ya da üst üste binme mesafesinin azalmasına (”düzleştirme” olarak bilinen bir kusur) neden olabilir. Amaç, doğru sıkıştırmadır. Bunun için sabit bir dikiş kafası gereklidir. Motor kontrolünün yetersizliği nedeniyle silindir basıncı değiştiğinde, tek bir üretim döngüsünde sıkılıkta dengesizlik gözlemlenir.
Yapısal Temel: Havşa ve Dikiş Yüksekliği
Dikişin üst kısmı ile kapağın düz paneli arasındaki mesafe, havşa derinliğidir. Dış boyutların dikey ölçüsü ise dikiş yüksekliğidir.
Bu ölçümler, makinenizin dikey stabilitesinin göstergeleridir. Bunlar, kenar birleştirme mandreni (Baskı Kafası) ve Kaldırıcı (Taban Plakası) tarafından kontrol edilir.
Kapak, mandren tarafından tutulur ve teneke kutu gövdesi, kaldırıcı tarafından yukarı doğru itilir. Kaldırıcı yayı yeterince güçlü olmadığında, teneke kutu kenetleme işlemi sırasında kayar veya düşer; bu durumda gövde kancası uzun, kenet yüksekliği ise kısa olur. Mandren, silindirler üzerinde tam olarak ortalanmadıkça, havşa çap boyunca düzensiz olur.
Sorun Giderme Kılavuzu: Denetim Verilerinden Makine Arızalarının Teşhisi
Denetim ekipmanı tarafından tespit edilen bir kusur, üretim hattının durmasına neden olur. Sorunun nedenini ne kadar çabuk tespit ederseniz, üretim kesintisi nedeniyle ödeyeceğiniz bedel o kadar az olur. Aşağıda, yaygın kusur verilerinin mekanik çözümlere dönüştürülmesine yönelik bir yol haritası sunulmaktadır.
| Hata Tespit Edildi | Muhtemel Mekanik Neden |
| Keskin Dikiş | Mafka çok alçakta ayarlanmış veya mafka dudağı aşınmış. |
| Düşük Örtüşme | İkinci işlem silindiri gevşek veya kaldırıcı basıncı düşük. |
| Sahte Dikiş | Hasarlı flanş veya rulman boşluğu (sallanma). |
| Deadhead (Skidder) | Kaldırıcı basıncı çok düşük ya da mandren kayıyor. |
Mandalın Hizalamasını Ayarlayarak Keskin Dikişleri Düzeltme
Dikişin iç kenarının üst kısmında keskin bir kenar hissedilebilir. Bu durum tüketici için tehlike arz eder ve genellikle dikişi keserek anında sızıntıya neden olur. Bu sorun neredeyse her zaman Chuck kaynaklıdır.
- Dikey Hizalamayı Kontrol Edin: Mandren, silindirler açısından muhtemelen çok alçaktır. Bu durum, metalin mandrenin kenarından çok şiddetli bir şekilde bükülmesine neden olur. Pim yüksekliği ayarını artırmanız gerekir.
- Aşınma Durumunu Kontrol Edin: Mafsalların kenarını inceleyin. Kenar kırılmışsa veya düzensiz bir şekilde aşınmışsa, metali kesecektir.
Silindir Sıkılığı Yoluyla Düşük Örtüşmenin Giderilmesi
Hesaplama, yeterli örtüşme olmadığını göstermektedir (1,0 mm’den az ya da sizin standardınız neyse o). Bu durum, kancaların yeterince derine takılmadığını ima etmektedir. Bu, genellikle kapak kancasının yarıçapının kontrol edilmesini içeren çok aşamalı bir doğrulama sürecini gerektirir.
- Kaldırıcı Basıncını Kontrol Edin: Kutu aşağı kayarken gövde kancası oluşmuyor. Taban plakası üzerindeki yaya daha fazla gerilim uygulayın.
- İkinci İşlem Silindirini Ayarlama: Kancalar üst üste binmediğinde ancak yeterince uzun olduğunda, ikinci işlem silindiri yeterince derine itemez. Gözle görülür bir baskı izi oluşması için silindir sıkılmalıdır.
- Uyarı: Aşırı sıkmayın. Aşırı sıkma, metalin gerilmesine ve üst üste binme mesafesinin azalmasına neden olur. Bu, sağlam bir makine şasisi gerektiren hassas bir dengedir.
Yanlış Ek Yerlerinin Düzeltilmesi: Yatak ve Flanş Sorunları
Dikiş dışarıdan kusursuz görünüyor, ancak parçalara ayrıldığında gövde kancası ile kapak kancasının birbirine hiç temas etmediği ortaya çıkıyor. Kutu sızdırmaz değildir. Bu, ciddi bir güvenlik kusurudur. Bu durum genellikle üretim döngüsündeki mekanik gevşeklik veya hizasızlıktan kaynaklanır.
- Rulmanları Kontrol Edin: Rulmanlar gevşek olduğunda, makara teneke kutunun kenarına çarptığında geri sıçrayabilir ve sıkışmaz.
- Giriş Beslemesini Kontrol Edin: Kutu flanşı, kenetleme makinesine ulaşmadan önce bükülürse, kancalar yerine oturmaz. Yıldız çarkı ve taret zamanlamasını kontrol edin.
Entegre Kalite Protokolü: Günlük Kurulum ve Denetim İş Akışı
Rutin, tutarlılığın bir sonucudur. Kusurları azaltmak için, çift dikiş kontrolünü günlük makine kurulum iş akışınızın bir parçası haline getirmelisiniz. Bu protokol, sizi kusurlu kutuları yakalama işinden, kusurlu kutuları önleme işine geçirir.
1. Aşama: Çalıştırma Öncesi Makine Kontrolü (Görsel Yöntem)
Operatör, makine bir teneke kutuyu işleme koymadan önce görsel bir kontrol yapmalıdır. Ölçülen şey teneke kutu değil, makinenin hazırlık durumudur.
- Enkaz Kontrolü: Silindirleri ve mandreni kontrol ederek üzerinde alüminyum tozu veya vernik olup olmadığını kontrol edin. Bu kalıntılar, takımın etkin çapını değiştirir ve birleşme yeri boyutlarını etkiler.
- Takım Durumu: Mandalın kenarında talaş olup olmadığını gözle kontrol edin.
- Yağlama: Hareketli tüm parçaların yağlanmasını sağlayın.
2. Aşama: “İlk Ölçüm” Kalibrasyonu (Tahribatlı Yöntem)
Uygun dikiş inceleme araçlarını kullanarak bir sökme işlemi gerçekleştirmeden tam üretime başlamayınız.
- Isınma: Makineyi 5-10 dakika çalıştırın. Dikiş makineleri ısınırken hafifçe genleşir; soğuk makine üzerinde yapılan ayarlar kayabilir.
- Söküm: İlk 3 ardışık tenekeyi alın. Tam bir tahribatlı test gerçekleştirin.
- Kalibrasyon: Sıkılık değeri 100% (veya sizin standardınız) değilse, ikinci işlem silindirinin yay kuvvetini derhal değiştirin. İlk deneme numuneleri kusursuz olana kadar işleme devam etmeyin.
3. Aşama: Aralıklı İzleme (Tahribatsız ve Numune Alma)
Üretim başladığında, tüm tenekeleri sökemezsiniz.
- Sıklık: Yüksek hızlı hatlarda (örneğin, dakikada 50 kutu kapasiteli modellerimiz gibi) her 30 dakikada bir kontrol edin. Daha yavaş hatlarda ise bir saatlik aralık yeterli olabilir.
- Veri Kaydı: Bu aralıkları kaydedin. Bir eğilim fark ettiğinizde (örneğin, dikiş yüksekliği kademeli olarak artıyorsa), bu durum makinenin sapma gösterdiği anlamına gelir (bir kilit somunu gevşemiş olabilir veya kaldırma yayı ısınmış olabilir).
Hızlı Makine Kalibrasyonu için Kontrol Araçlarının Seçimi
El aletleri ve otomatik sistemler sıklıkla tartışma konusu olur. Müşterilerimize, teknolojileri yerine geri bildirim hızlarına göre alet seçmelerini öneririz. Bunun amacı, operatöre verilerin derhal sunulmasını sağlayarak, operatörün makinede gerekli ayarlamaları yapabilmesini sağlamaktır.
- El Aletleri (Mikrometreler/Kalıplar):
- Artıları: Ucuz, dayanıklı.
- Eksileri: Öznel (farklı operatörler tarafından farklı şekilde ölçülen), yavaş ve manuel veri kaydı.
- Kullanım Senaryosu: Düşük hacimli girişimler için veya yedek olarak en uygun seçenektir.
- Otomatik Görüntü İşleme Sistemleri (Dikiş Kontrol Cihazları):
- Artıları: Objektif, son derece hızlı, dijital veri depolama.
- Eksileri: Daha yüksek başlangıç maliyeti.
- Kullanım Senaryosu: İzlenebilirliğin gerekli olduğu her türlü ciddi üretim hattı için vazgeçilmezdir.
En kullanışlı araç, iş akışınıza uyan araçtır. Veriler bir ofis bilgisayarında depolandığında, 50.000 dolarlık otomatik denetim ünitesinin hiçbir faydası yoktur. Dikiş makinesi, monitörün yanında bulunmalıdır. Sistem “Düşük Gövde Kancası” uyarısı verdiğinde, operatör ilk çalışma silindirini denetlemesi gerektiğini bilmelidir.
İhtiyacınız olmayan teknolojiye asla aşırı yatırım yapmayın, ancak kalite kontrolünüzü de asla yetersiz tutmayın. Dakikada 20 teneke kutuyu kaplayan bir zanaat üreticisinin protokolü, dakikada 500 teneke kutuyu kaplayan bir içecek fabrikasının protokolüyle aynı değildir.
Aşağıdaki matris, üretim seviyenize uygun doğru denetim düzenini belirlemek için kullanılabilir:
| Üretim Ölçeği | Tipik Çıktı (CPM) | Önerilen Denetim Yapılandırması | Değer Teklifi |
| Mikro / Pilot Hat | < 15 CPM | Manuel Mikrometre + Dikiş Testeresi | Düşük Sermaye Maliyeti: Operatörlerin döngüler arasında tenekeleri elle ölçmek için bolca zamanı olan işletmeler için idealdir. |
| KOBİ / Orta Ölçekli | 20 – 80 CPM | Masaüstü Video Dikiş Monitörü (VSM) | Doğruluk ve Hız: Hat içi otomasyon maliyetine gerek kalmadan gerekli dijital denetim izini sağlar ve operatör hatalarını ortadan kaldırır. |
| Yüksek Hacimli | 100+ CPM | Hat İçi X-Işını veya Tam Otomatik Görüntüleme | Gerçek Zamanlı Örnekleme: Üretim hızı, insan tarafından örnekleme yapılamayacak kadar yüksek olduğunda gereklidir; istatistiksel sapmaları anında tespit eder. |
Sonuç
Çift dikiş denetimi, sadece rakamları yazmaktan ibaret pasif bir faaliyet değil, makinelerinizle kurduğunuz aktif bir etkileşimdir. Denetim kaydınızdaki her mikronluk sapma, ister silindir ayarı, ister yay, ister mandren olsun, makinenizin size ne istediğini anlatan bir işarettir.
Bununla birlikte, kusursuz bir dikişin temeli yüksek kaliteli bir makinedir. Yapısal olarak sağlam olmayan veya bileşenlerinde hassasiyet bulunmayan bir dikiş makinesi, ne kadar ayar yapılırsa yapılsın düzeltilemez.
Levapack’te, Sadece makine satmıyoruz; istikrar sağlıyoruz. 2 μm hassasiyetinde CNC ile işlenmiş bileşenler, üstün kaliteli servo kontrol sistemleri ve ağır hizmet tipi paslanmaz çelik yapı sayesinde, özel konserve üretim çözümlerimiz vardiyadan vardiyaya ayarlarını koruyacak şekilde tasarlanmıştır. 100’den fazla ülkedeki üreticilere destek vererek, kusurların giderilmesinden üretim optimizasyonuna geçmelerine yardımcı oluyoruz.
Sadece dikiş denetimlerinden geçebilmek için sürekli eski ekipmanlarda ufak tefek ayarlamalar yapmaktan bıktınız mı?
Levapack ile bugün iletişime geçin. Ürününüzün özelliklerine ve fabrika düzeninize özel olarak tasarlanmış, yüksek hassasiyetli ve sıfır hatalı bir konserve çözümünü birlikte görüşelim. Tozdan macuna kadar her türlü üründe, başarınızı garantileyecek mühendislik uzmanlığına sahibiz.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL