
Первая партия на рабочем столе выглядела отлично: сорок пластиковых банок с арахисовым маслом, крышки закручены вручную, этикетки ровно приклеены. Два дня спустя коробка с отправкой показала совсем другую картину. Одна крышка открутилась, масло стекло по стенкам банки, и весь заказ пахнул так же, как и содержимое посылки. С рецептом всё было в порядке. Просто банка так и не была герметично закрыта.
Именно этот пробел между понятиями “крышка закрыта” и “банка герметично запечатана” и призван устранить данное руководство. В нём подробно рассмотрены все аспекты: что именно обеспечивает герметичность пластиковой банки, как на практике работает и выходит из строя каждый метод запечатывания, в каких случаях ручного запечатывания уже недостаточно, какие технические характеристики оборудования имеют значение, а также как проверить и оценить стоимость всего решения.
Что удерживает крышку пластиковой банки
Прежде всего, давайте сразу разберемся с одним важным моментом. Если ваша проблема заключается в трещине на банке или дырке в стенке, вам нужен клей или эпоксидная смола для ремонта, и это руководство вам вряд ли поможет. Ниже речь пойдет о герметизации крышки: о том, как обеспечить герметичность соединения между горлышком банки и крышкой, чтобы защитить содержимое от проникновения воздуха, влаги и повреждений при транспортировке.
Каждая пластиковая банка на полке закрывается с помощью одной из пяти конструкций.
Крышка с непрерывной резьбой — это обычная винтовая крышка. Резьба на крышке входит в зацепление с резьбой, отлитой в горлышке банки, а прокладка или вкладыш внутри крышки прижимается к краю горлышка банки. Такие крышки используются в банках с арахисовым маслом, банках с пищевыми добавками и большинстве пищевых пластиковых банок.
Защелкивающаяся крышка не имеет резьбы. Формованный выступ на крышке заходит под фланец горлышка банки и удерживается за счет прессовой посадки. Так устроены банки для каннабиса с защитой от детей и многие косметические баночки.
Закрытие с прокладкой добавляет третий элемент. Внутри крышки находится прокладка, чаще всего из фольгированного ламината, которая приклеивается к гладкому как стекло краю банки после индукционной герметизации или прижимается на место в виде самоклеящейся прокладки. Именно это придает упаковке вид, свидетельствующий о вскрытии, и обеспечивает герметичность розничной упаковки.
Термоусадочная лента вовсе не закрывает банку. Это пластиковая оболочка, надеваемая на крышку и горлышко, которая под воздействием тепла плотно сжимается, и её назначение — служить доказательством: чтобы открыть банку, нужно сначала разорвать эту ленту.
Существует метод прямой термосварки, при котором пленка приваривается к горлышку банки, однако он редко применяется при производстве пластиковых банок и относится скорее к линиям по производству пленочной упаковки, чем к линиям по производству банок.
Какая крышка стоит на вашей банке?
- Резьба внутри крышки: крышка с непрерывной резьбой
- Крышка защелкивается на выступе: защелкивающаяся застежка
- Внутри крышки виден диск из фольги: закрытие с подкладкой
- Пластиковая манжета вокруг крышки и горлышка: термоусадочная лента
- Крышка отсутствует, пленка приварена: прямая термосварка
Обратите внимание и на материал банки: в зависимости от того, из чего она изготовлена (ПЭТ, ПП или ПНД), меняется, с какими вкладышами и уплотнителями она хорошо сцепляется.
На краю этой схемы находятся бытовые уловки. Метод консервирования в водяной бане предполагает использование металлической крышки и слышимый щелчок, возникающий при образовании вакуума, чего пластиковые банки и пластиковые крышки просто не обеспечивают. Горячий воздух из фена или расплавленный воск могут выглядеть как герметичное уплотнение на фотографии, но ни тот, ни другой не позволяет контролировать температуру у горлышка банки, ни один из них не создает надежного барьера, и ни один из них не должен использоваться при консервировании банок, которые вы планируете продавать. Это всего лишь приемы для хранения, а не герметичные уплотнения.
Как на самом деле образуется каждая печать
Знание семейства замыканий — это не то же самое, что понимание, почему оно сохраняется или почему происходит утечка. На самом деле в этом процессе задействованы три механизма.
Механическое сжатие — это стандартный принцип работы винтовой крышки. Прокладка или вкладыш внутри крышки деформируется, прижимаясь к краю горлышка банки, а остаточный крутящий момент, оставшийся после затяжки, поддерживает давление прилегания. Качество герметизации зависит от двух факторов: насколько ровным и чистым является горлышко банки и какой крутящий момент был фактически приложен к крышке. Чрезмерный крутящий момент приводит к растрескиванию пластиковых крышек или срыву резьбы; недостаточный крутящий момент — к тому, что прокладка практически не прижимается.
Индукционная сварка применяется к крышкам с внутренней прокладкой. Слой фольги внутри прокладки нагревается в электромагнитном поле, полимерное покрытие прокладки плавится, и этот полимер сплавляется с краем банки, когда крышка уже завинчена. В результате получается цельный герметичный барьер, который также защищает от несанкционированного вскрытия. Это бесконтактный и быстрый процесс, благодаря которому практически каждая розничная банка с пищевыми добавками или соусом приобретает свой характерный вид с фольгой.
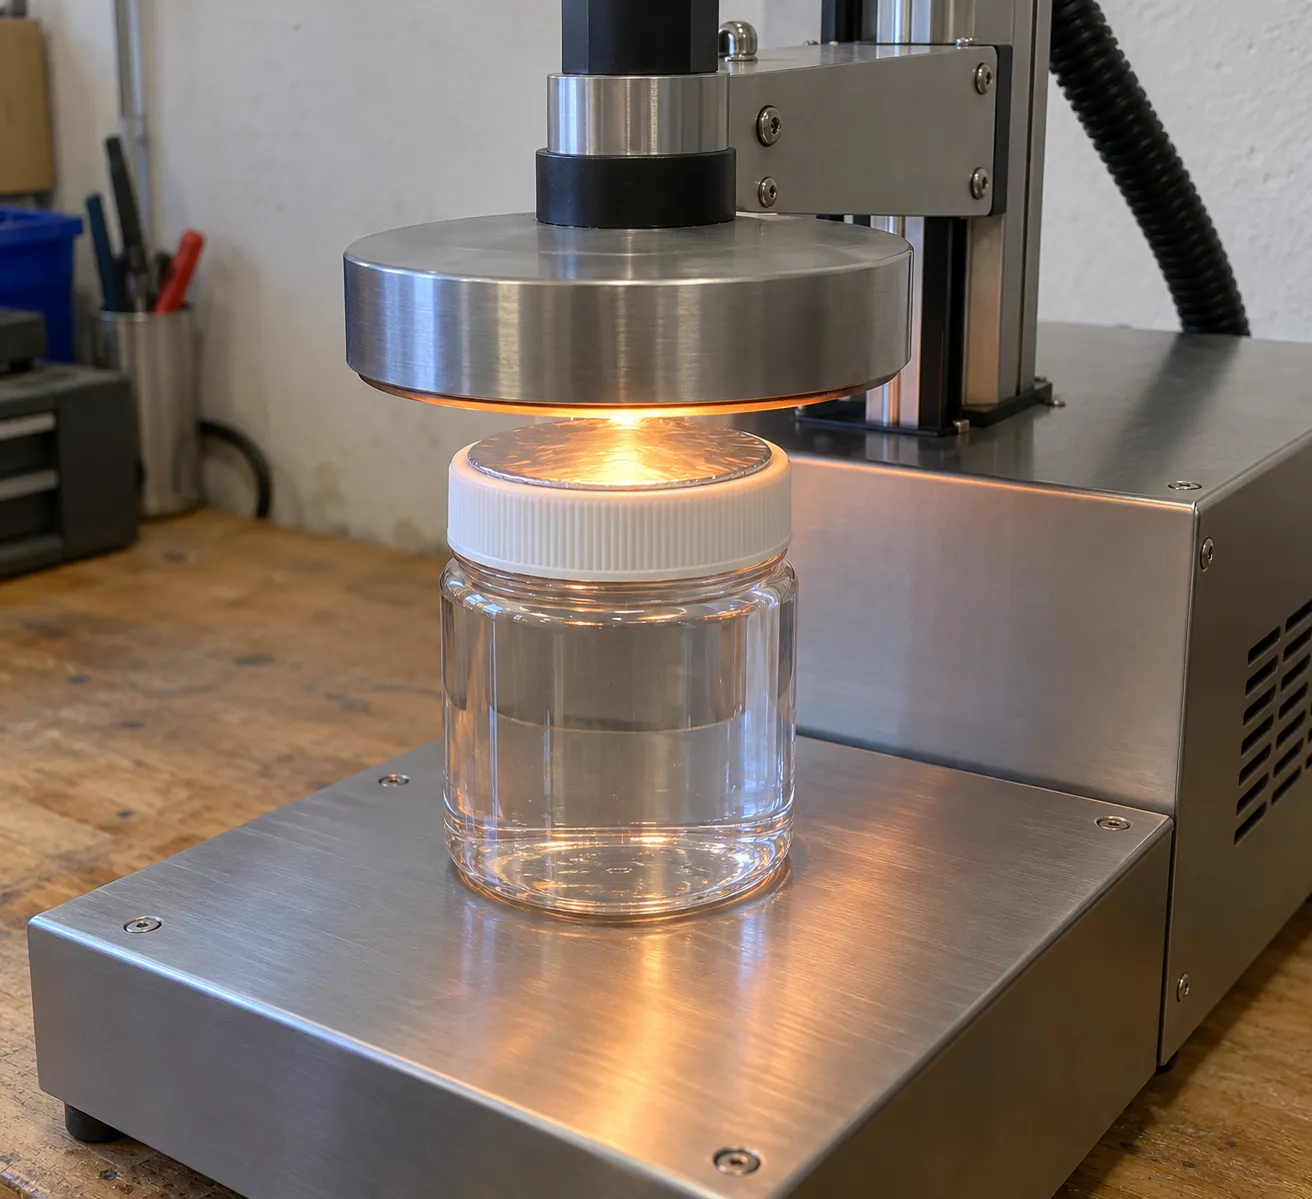
Затяжка термоусадочной ленты осуществляется механическим способом, но на уровне упаковки. Под воздействием тепла лента равномерно сжимается вокруг крышки и горлышка. Сама по себе она не создает барьера; она служит подтверждением подлинности и обеспечивает некоторую защиту от несанкционированного вскрытия.
Вот в чём заключается заблуждение многих. Винтовая крышка без вкладыша — это лишь защита от пыли, а не герметичное уплотнение. А крышка с вкладышем, которая никогда не подвергалась индукционной герметизации, по-прежнему остаётся лишь защитой от пыли, поскольку вкладыш не выполняет своей функции, пока не будет закреплён. Именно поэтому утверждения “Я закрутил её очень крепко” и “Она поставлялась с фольгированным вкладышем” не являются убедительными аргументами в пользу герметичности.
Пластик также скрывает проблему. Металлическая крышка для консервных банок сигнализирует о герметичном закрытии слышимым щелчком, когда вакуум прижимает её к горлышку. Пластиковые крышки не дают никакого сигнала, поэтому банка, из которой протекало содержимое на протяжении всей доставки, на полке может выглядеть точно так же, как и герметично закрытая. Большинство реальных случаев можно отнести к трём причинам неисправности: неправильная или отсутствующая прокладка для материала банки, плёнка продукта на крае банки в месте, где прокладка должна приклеиваться, а также затяжка, выполняемая на ощупь, а не по установленному значению. Не все химические составы прокладок одинаково хорошо сцепляются с ПЭТ и ПП, поэтому при любой смене материала банки необходимо заново рассмотреть вопрос о прокладке.
Для проверки не нужна лаборатория. Переверните образец вверх дном на минуту. Обратите внимание на наличие прокладки, приклеенной по всему краю. При продаже любого товара, если он является чувствительным, проведите небольшую проверку вакуума или давления на нескольких банках из каждой партии. Ничто из этого не требует особых усилий, и все эти методы позволяют обнаружить то, что не удастся определить кончиком пальца.
Требования к крышкам также различаются в зависимости от типа банки и крышки, поэтому стандарты контроля в сфере регулируемого консервирования пищевых продуктов разрабатываются для каждого типа тары отдельно, а не в виде единого универсального теста. Именно по этой причине в руководстве FDA по контролю консервированных продуктов с низкой кислотностью крышка рассматривается как отдельный объект контроля (Управление по контролю за продуктами и лекарствами США, 2014).
Поддельная печать выглядит как настоящая печать. «Затянута» не означает «герметично закрыта»: отсутствует прокладка — нет барьера; прокладка есть, но не приклеилась — нет барьера; на крае банки осталась пленка продукта — нет герметичности. Проверку следует проводить путем переворачивания банки, осмотра края банки или вакуумного теста, но ни в коем случае не по ощущениям при нажатии на крышку.
Когда ручной уплотнения уже недостаточно
Ручная и машинная уплотнение — это не два варианта выполнения одной и той же работы. Это два разных режима работы, и следует честно задаться вопросом: какой из них ваш объем заказов незаметно оставил позади?.
Реальный предел ручной герметизации
Опытный специалист по ручной укупорке некоторое время работает стабильно, а затем — нет. Усилие затяжки, регулируемое на ощупь, меняется в течение смены, вдавленные вручную вкладыши герметично закрывают банку в центре, но не по краям, а производительность в лучшем случае не превышает нескольких банок в минуту, что составляет несколько сотен банок за смену с учетом времени, затрачиваемого на розлив, очистку и упаковку. При таких объемах ручная укупорка с использованием крышек с вкладышами и простого ручного индукционного инструмента является полноценной технологией, а не компромиссным решением.
В основе всего этого лежит соблюдение нормативных требований. Большинство каналов розничной торговли, от онлайн-площадок до аптечных сетей, рассматривают защиту от несанкционированного вскрытия как обязательное условие для допуска к продаже, а крышка с прокладкой и клеевым соединением — это самый дешевый и надежный способ обеспечить такую защиту. Срок хранения — это отдельный вопрос, на который сама по себе герметизация никогда не даст ответа: кислотность, термическая обработка и хранение в холодильнике относятся к технологическому процессу производства вашего продукта, а в США — к компетенции органа, регулирующего производство продуктов с повышенной и низкой кислотностью. Задача крышки — держать банку закрытой. Она не может сделать небезопасный продукт безопасным.
Пять признаков того, что пора переезжать
Пять сигналов в порядке
- 1Жалобы на повторные работы или протечки поступают чаще, чем раз в месяц
- 2Суточный объем превышает примерно отметку в тысячу кувшинов
- 3Канал запрашивает письменное подтверждение наличия защитных элементов
- 4Следующий продукт представляет собой жидкость, порошок или вещество, чувствительное к кислороду
- 5Часы ручной работы, оцененные по справедливой цене, превышают амортизацию оборудования
Обращайте внимание на эти проблемы в том порядке, в котором они обычно возникают. Жалобы на бракованную продукцию или утечки поступают чаще, чем раз в месяц. Ежедневный объем производства приближается к отметке в тысячу банок, при которой затраты на вторую пару рук превышают расходы на обслуживание оборудования. Один из каналов сбыта в письменной форме требует подтверждения защиты от несанкционированного вскрытия. Ваш следующий продукт — жидкость, порошок или любой другой материал, чувствительный к воздействию кислорода, и стоимость одной бракованной партии теперь превышает стоимость оборудования. Или же просто меняется соотношение: количество часов ручной укупорки в день, при честном расчете, превышает амортизацию оборудования начального уровня.
Как выглядит первый шаг вперед
До полноценной производственной линии лестница состоит из трёх ступеней, и большинству мелких производителей нужна именно одна из них.
Ручная герметизация, полуавтоматическая герметизация и автоматическая герметизация
| Настройка | Реалистичные результаты | Последовательность | С возможностью защиты от несанкционированного вскрытия | Подходит, когда |
|---|---|---|---|---|
| Вручную (с помощью шапочек с линиями, ручного инструмента для индукции) | Несколько банок в минуту | Зависит от оператора | Да, если соблюдать осторожность | Объем запуска и побочных каналов составляет менее нескольких сотен банок в день |
| Полуавтоматический станок | Около 10–20 банок в минуту, в зависимости от модели | Заданный машиной момент затяжки или шов | Да, это предусмотрено конструкцией | Рост объема заказов, частая замена банок, один оператор |
| Автоматическая машина | Десятки банок в минуту (в зависимости от модели) | Настройте один раз, система будет следить за процессом | Да, это предусмотрено конструкцией | Стабильный ежедневный объем работы и штат сотрудников, которых вы хотите убрать со стола укупорки |
Полуавтоматическая машина позволяет человеку самостоятельно устанавливать каждую банку, но при этом обеспечивает нанесение усилием или формирование шва, что устраняет отклонения, которые невозможно устранить при ручной укупорке. Автоматическая машина дополняется функциями подачи крышек и обработки банок и оправдывает занимаемую площадь, когда укупорка становится «узким местом» в производственном процессе. Выбор правильной ступени определяется вашими пятью сигналами, а не амбициями, и переход на одну ступень раньше обойдется дешевле, чем переход на две ступени позже.
Выбор оборудования в зависимости от типа банки и крышки
“Машина для запечатывания” — это не какой-то один продукт. Самый быстрый способ растратить бюджет — купить машину, не определившись предварительно с типом вашей банки и крышки. Выполняйте четыре шага по порядку.
Шаг 1: позвольте замыканию выбрать процесс
Семейство замыканий, которое вы определили в первом разделе, напрямую соотносится с семейством машин. Именно эта таблица определяет всё, что происходит далее.
Тип затвора для семейства станков
| Крышка для вашей банки | Процесс герметизации | Семейство машин | Наиболее важный параметр |
|---|---|---|---|
| Винтовая крышка, без внутренней вставки | Регулирование крутящего момента | Винтовая укупорочная машина (с шпиндельной или сервоприводной головкой) | Диапазон диаметров колпачков и настройка момента затяжки |
| Винтовая крышка с фольгой | Сначала затяните, затем выполните индукционную сварку | Винтовая укупорочная машина с индукционным запечатывателем | Диапазон диаметров горлышка банки и соответствие вкладыша |
| Защелкивающаяся крышка | Усилие прижима | Закупорочная машина с защелкивающимся механизмом (с прижимной головкой или ленточной) | Диапазон высоты банок и регулировка пресса |
| Металлическая крышка на композитной или пластиковой банке | Двойной шов | Машина для запечатывания банок | Набор зажимных элементов и роликов, подобранный с учетом диаметра и высоты банки |
Размеры указаны в той же таблице. Типичный индукционный запечатыватель для данной модели подходит для банок с диаметром горлышка примерно от 50 до 121 мм, а стандартная сервоприводная машина для закручивания винтовых крышек — для крышек диаметром от примерно 35 до 100 мм и банок высотой примерно от 38 до 300 мм, хотя каждый диапазон зависит от конкретной модели и должен быть подтвержден с учетом ваших фактических банок. Один из представленных на рынке автоматических запечатывателей, производительность которого, по данным производителя, составляет от 20 до 55 банок в минуту, прямо указывает, что фактическая скорость зависит от материала, размера и содержимого банок. Такая честность должна быть стандартом, которого следует требовать при получении любого коммерческого предложения.
Шаги 2 и 3: правильно прочитать формулу изобретения и вспомогательные пункты формулы изобретения
Номинальная скорость — это лабораторный показатель; фактическая производительность равна номинальной скорости за вычетом времени на переналадку, времени на самой медленной станции и процента брака. Попросите каждого поставщика указать производительность с использованием именно вашей банки, вашей крышки и вашего продукта, причем испытания должны проводиться на их производстве, а не с демонстрационной банкой.
Затем честно решите, нужен ли вам контроль атмосферы. Вакуумная обработка или продувка азотом продлевают срок хранения продуктов, чувствительных к кислороду, и на правильно сконфигурированном оборудовании этот эффект поддается измерению: линии упаковки с продувкой азотом позволяют поддерживать уровень остаточного кислорода на уровне низких однозначных процентов для орехов и порошковых продуктов. Это важно для кофе, орехов и некоторых фармацевтических препаратов. Для меда и арахисового масла это, как правило, не имеет значения. Оплата опции, которая не нужна вашему продукту, — классический пример излишних затрат.
Четыре этапа в порядке их выполнения
Шаг 4: рассчитайте стоимость переоборудования, а не только стоимости самого станка
В основе каждого формата укупорки лежат детали, адаптированные к одной конкретной банке: зажимной патрон, поворотный стол и устройство подачи крышек, изготовленные с учетом диаметра и высоты; укупорочные головки, рассчитанные на конкретную крышку; вкладыши, подходящие к конкретному ободу. При смене размера банок вы меняете комплект укупорочных деталей, и именно во втором комплекте цены в предложениях незаметно расходятся. Две машины с похожими ценниками могут отличаться на тысячи, если вам требуются два формата банок.
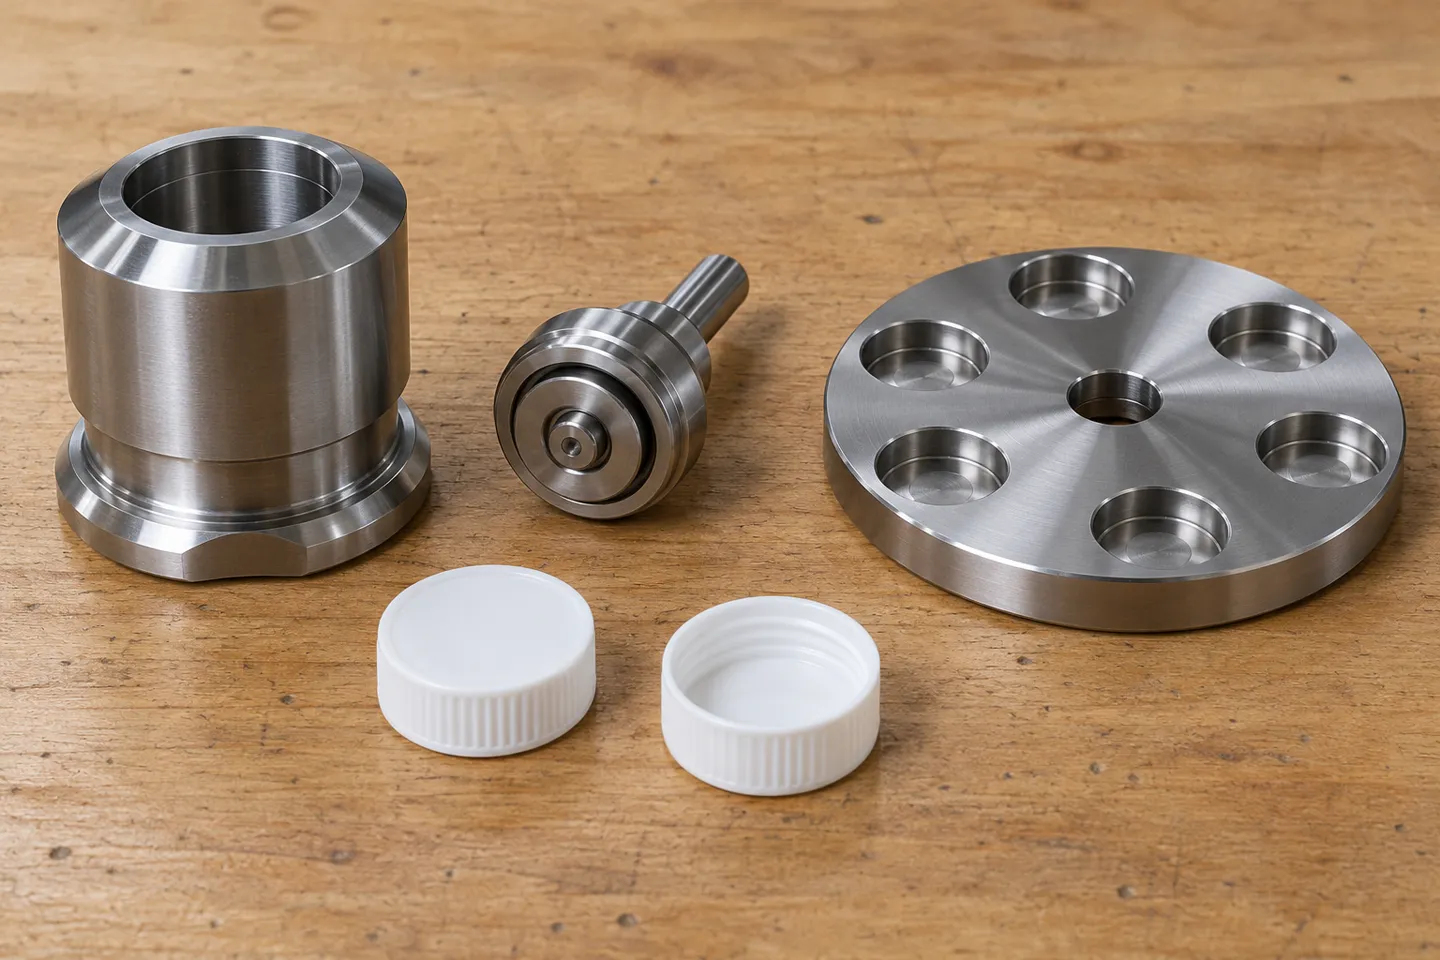
Итак, запрос, который позволит вам получить реальные цифры, должен содержать четыре элемента: чертежи ваших банок или образцы с указанием материала и диаметра горлышка, технические характеристики крышки, планируемую производительность в банках за смену, а также предполагаемый второй формат в течение года. Поставщики, которые дают точный ответ на этот запрос, — это те, кто самостоятельно изготавливает уплотнительные детали. Производители, выполняющие эту работу собственными силами, — это также те, чьи пробные запуски имеют реальное значение, что и является ключевым фактором при выборе поставщика.
Шаг 4 — это собственно запрос: отправьте чертежи банок, технические характеристики крышек, планируемый объем производства за смену, а также предполагаемый второй формат, и в полученном предложении уже будут учтены детали для переналадки.
Запросить расценки на герметизациюКто создает эти машины?
На этом рынке за автоматами стоят три типа продавцов, и они не являются взаимозаменяемыми.
Торговая компания перепродает всё, что представлено в её каталоге. Это подходит для закупки запасных частей, но она редко контролирует уплотнительные детали, поэтому замена банок превращается в переговоры с третьей стороной. Производитель универсального упаковочного оборудования охватывает наполнение, этикетирование и укупорку для многих типов тары, что удобно при покупке целой линии, но значительно варьируется в деталях уплотнения. Специализированный производитель уплотнительных элементов для банок и банок-консервных пробок изготавливает уплотнительные крышки в качестве своей основной продукции и, как правило, самостоятельно производит зажимные патроны, ролики и сменные детали.
Надежность производителя оригинального оборудования можно проверить в ходе одного разговора: он проводит пробную герметизацию ваших собственных банок и присылает видео, обладает сертификатами, которые может предоставить для конкретного семейства машин, изготавливает собственные детали для герметизации, а его обязательства по технической поддержке выражаются в часах, а не в общих фразах. Для небольшого производителя практическая пригодность оборудования проявляется также в линейке моделей: ассортимент, начинающийся с полуавтоматических моделей и переходящий к автоматическим без смены платформы, избавляет вас от необходимости заново проходить процесс освоения оборудования, а наличие на складе стандартных конфигураций защищает вас в случае поступления заказа раньше срока.
Для проверки всего этого не требуется посещать заводы. Одно только пробное видео позволяет отличить настоящих производителей от тех, кто просто отправляет готовые изделия в коробках, быстрее, чем любой сертификат.
Проверка уплотнения, которое можно защитить
Самый дорогостоящий способ проверить уплотнительную машину — это получить её и обнаружить, что ваши банки к ней не подходят. Правильный порядок действий заключается в том, чтобы до оплаты остатка суммы отправить свои банки, крышки и образец продукции, а затем получить отчёт об испытаниях: настройки, достигнутую производительность, количество брака и видеозапись. Этот отчёт — не просто любезность. Он является отправной точкой, на основе которой составляется ваш договор о приёмке.
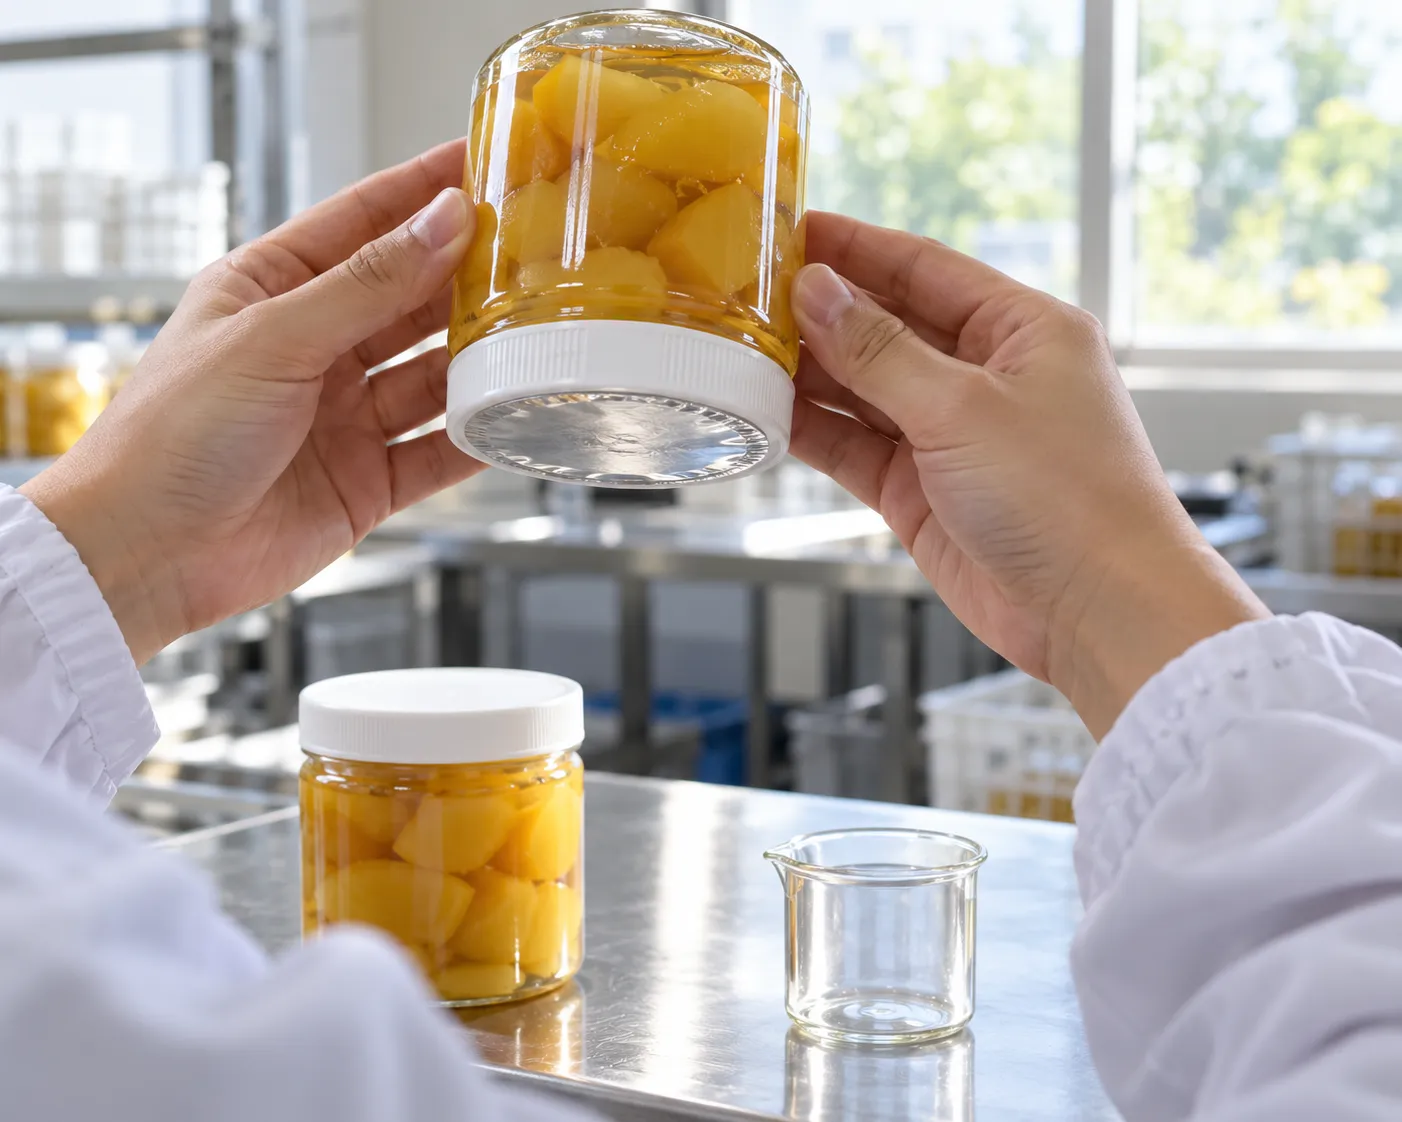
Каждое семейство защелок выходит из строя по-своему, и для каждого случая неисправности предусмотрена соответствующая проверка, которую можно провести на месте.
Типы отказов и проверки, позволяющие их выявить
| Процесс | Типичная неисправность | Проверка пола | Когда следует изменить подход |
|---|---|---|---|
| Завинчиваемая крышка | Смещение момента затяжки, трещины в крышках, срыв резьбы | Проводить проверку крутящего момента на одной пробе из каждой партии в начале производства и после перерывов; осматривать крышки на наличие следов белесых пятен, возникающих под воздействием напряжений | Крышки продолжают трескаться при правильном усилии затяжки: попросите настроить сцепление на меньшее усилие или заменить крышки на другие |
| Индукционная футеровка | Нескрепленная подкладка, частичное скрепление по краю | После полного остывания снимите пробную банку; убедитесь, что фольга прилипла по всей поверхности, а не только в центре | Сцепление остаётся неполным: прежде чем винить машину, проверьте чистоту края банки и совместимость прокладки с материалом банки |
| Защелкивающаяся крышка | Ослабление крышек из-за перепадов высоты | Переверните образец и прислушайтесь к звуку отрыва крышки; измерьте высоту банок в партии | Разница в высоте слишком велика: необходимо ужесточить требования к входящим банкам, так как машина не может герметично закрывать движущиеся объекты |
| Двойной шов | Складки и неплотные швы на композитных банках | Визуальный контроль первой, а затем второй операции; разборка образцов в каждом цикле | При правильной настройке валика складки остаются: необходимо пересмотреть комбинацию банки и торца совместно с поставщиком тары |
В производстве выборочный контроль эффективнее, чем попытки устранить все проблемы сразу. Визуальные проверки с фиксированной периодичностью, проверка герметичности или вакуума на нескольких банках за каждый цикл, а также испытания на разрыв или отрыв сохраненных образцов позволяют составить кривую дефектов, пока это еще обходится недорого. В США при контроле низкокислотных консервированных продуктов этот ритм закреплён официально: визуальные проверки герметичности проводятся с интервалом не более 30 минут работы, а испытания на разрыв двойного шва — с интервалом не более четырёх часов; этот ритм разработан для термически обработанных низкокислотных продуктов, а не как универсальное правило (Управление по контролю за продуктами и лекарствами США, 2014). Пропорционально адаптируйте темп работы и повторяйте весь цикл испытаний при любом существенном изменении: смена поставщика банок, новая партия крышек, новый рецепт с увеличенным содержанием масла или кислоты.
Именно этот протокол судебного разбирательства в сочетании с соответствующей оговоркой в контракте и определяет, выиграете ли вы спор о утечке информации или же вам придется нести все убытки.
Сколько обойдётся это решение в течение года
Ручная герметизация позволяет не учитывать в отчётах две статьи расходов: затраты на доработку и замену из-за некачественных уплотнений, а также ограничение объёма заказов, из-за которого приходится отказываться от крупных заказов. Использование оборудования приводит к тому, что эти расходы попадают в отчёты, к которым добавляются ещё и затраты на само оборудование. Объективное сравнение проводится по итогам первого года и состоит из трёх частей.
Сколько на самом деле стоит первый год обучения
Оборудование и груз, смонтированные и введенные в эксплуатацию
Уплотнительные детали: комплект для вашего первого формата, а также комплект для вероятного второго формата
Время простоя и сроки реагирования: комплекты запасных частей на складе, гарантия обслуживания с указанием сроков
Чтобы изменить размер банки, необходимо заменить весь комплект уплотнительных деталей, а не просто повернуть регулятор.
В этом предложении заключается весь урок по закупкам: цена оборудования обеспечивает вам первый формат, а каталог запчастей — все последующие форматы. Поставщик, который дает расплывчатый ответ на вопрос о втором формате, указывает в предложении сумму за первый год, которую он решил не учитывать.
Бухгалтерская книга мелкого производителя
Три критерия определяют, насколько серьёзно следует относиться к коммерческому предложению. Определяют ли они, что детали уплотнения обрабатываются той же компанией, которая штампует заводскую табличку. Проводится ли испытание на ваших банках, фиксируется ли оно на видео и в письменном виде. И указано ли время переналадки в виде конкретного числа, ведь переключение формата, занимающее считанные минуты на оборудовании с системой быстрой смены, для небольшого производителя с большим ассортиментом продукции имеет гораздо большую ценность, чем дополнительные десять банок в минуту на бумаге.
Точка зрения дилера
Та же логика действует и на уровне выше. Небольшие бренды, обращающиеся к вам с просьбой о поставке оборудования, на самом деле задают два вопроса: смогу ли я начать с моего объема производства и что произойдет, когда я сменю тару. Ассортимент, ориентированный на оборудование, позволяющее быстро менять тару и легко масштабируемое, дает ответ на оба вопроса, и именно к тем дилерам, которые отвечают на оба вопроса, эти бренды возвращаются вновь.
Компания Levapack производит машины для запечатывания в соответствии с этими же требованиями: зажимные патроны, поворотные столы и устройства подачи крышек, изготовленные с учетом диаметра и высоты банки, указанных заказчиком; валки запечатывающего устройства, подобранные с учетом материала — жести, ПЭТ, алюминия или бумажной трубки; а также головки для установки крышек, подобранные с учетом типа крышки, — благодаря чему смена формата сводится к простому заказу деталей, а не к кризисной ситуации. Вы можете сравнить Варианты конфигураций машин для герметизации банок в соответствии с четырехстрочным запросом, приведенным ранее в данном руководстве. Пришлите нам свои банки и крышки, и мы проведем испытание на вашей таре и зафиксируем его на видео, так что герметичность, о которой говорится в вашем соглашении о приемке, будет той самой, которую вы уже видели на собственном глазах.
Убедитесь, что ваши банки запечатаны, прежде чем оплачивать покупку
Отправьте компании Levapack свои банки, крышки и образец продукции: на машине, которую вы приобретаете, будут проведены пробные запуски, которые будут сняты на видео и зафиксированы в отчете, так что пункт о приемке в вашем контракте будет описывать герметичность, которую вы уже видели на собственном глазу.
Запросить пробную печатьСписок литературы
- Управление по контролю за продуктами и лекарствами США. “Руководство по проведению инспекций предприятий по производству консервированных продуктов с низкой кислотностью: Часть 3 — Тара и крышки”. 2014 г. https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL