
Pierwsza partia wyglądała dobrze na stole produkcyjnym: czterdzieści plastikowych słoików z masłem orzechowym, pokrywki zakręcone ręcznie, etykiety wyprostowane. Dwa dni później zawartość paczki wysyłkowej pokazała zupełnie inny obraz. Jedna pokrywka się odkręciła, olej spłynął po ściankach słoika, a całe zamówienie pachniało tak samo jak wnętrze paczki. Z recepturą wszystko było w porządku. Słoik po prostu nigdy nie został właściwie zamknięty.
Niniejszy przewodnik wypełnia lukę między stwierdzeniami “pokrywka jest nałożona” a “słoik jest szczelnie zamknięty”. Obejmuje on wszystkie aspekty tego zagadnienia: co strukturalnie zapewnia szczelność plastikowego słoika, jak w praktyce działa i zawodzi każda z metod uszczelniania, w jakich przypadkach ręczne uszczelnianie przestaje być wystarczające, jakie parametry techniczne sprzętu mają znaczenie oraz jak zweryfikować i oszacować koszty całej decyzji.
Co sprawia, że plastikowy słoik pozostaje zamknięty
Zanim przejdziemy dalej, warto od razu coś wyjaśnić. Jeśli problemem jest pęknięty słoik lub dziura w ścianie, potrzebujesz kleju lub naprawy żywicą epoksydową, a ten poradnik nie będzie tu zbyt pomocny. Poniższe informacje dotyczą uszczelniania zamknięć: zapewnienia, by połączenie między otworem słoika a pokrywką było odporne na działanie powietrza, wilgoci i wstrząsów podczas transportu.
Każdy plastikowy słoik na półce zamyka się za pomocą jednej z pięciu konstrukcji.
Zamknięcie z gwintem ciągłym to typowa pokrywka śrubowa. Gwint na pokrywce pasuje do gwintu uformowanego w szyjce słoika, a uszczelka lub wkładka wewnątrz pokrywki dociska się do krawędzi otworu słoika. Słoiki na masło orzechowe, słoiki na suplementy oraz większość plastikowych słoików przeznaczonych do kontaktu z żywnością należą do tej grupy.
Zamknięcie zatrzaskowe nie posiada gwintu. Wyprofilowany rant na pokrywie wsuwa się pod kołnierz szyjki słoika i utrzymuje się dzięki dopasowaniu na wcisk. Tak działają słoiki na konopie indyjskie zabezpieczone przed dostępem dzieci oraz wiele słoików kosmetycznych.
Zamknięcie z wkładką stanowi trzeci element. Wewnątrz pokrywki znajduje się wkładka, często wykonana z laminatu foliowego, która po zamknięciu indukcyjnym jest przyklejana do gładkiej jak szkło krawędzi słoika lub dociskana na miejsce jako podkładka samoprzylepna. To właśnie dzięki temu opakowanie detaliczne zyskuje wygląd wskazujący na naruszenie plomby oraz zapewnia szczelność.
Opaska termokurczliwa wcale nie zamyka słoika. Jest to plastikowa osłonka nakładana na nakrętkę i szyjkę słoika, która pod wpływem ciepła kurczy się i ściśle przylega; jej zadaniem jest zabezpieczenie przed manipulacją: każdy, kto chce otworzyć słoik, musi ją najpierw zerwać.
Istnieje technika bezpośredniego zgrzewania, polegająca na zgrzewaniu folii na szyjce słoika, jednak w przypadku tworzyw sztucznych jest ona rzadko stosowana w produkcji słoików i dotyczy raczej linii do pakowania w folię niż linii do produkcji słoików.
Jakie zamknięcie ma twój słoik?
- Gwinty wewnątrz pokrywki: zamknięcie z gwintem ciągłym
- Pokrywka nasuwa się na wypukłość: zamknięcie zatrzaskowe
- W widocznym wewnątrz pokrywy krążku z folii: zamknięcie z wkładką
- Plastikowa osłonka wokół nakrętki i szyjki butelki: opaska termokurczliwa
- Brak jakiejkolwiek pokrywy, folia zgrzana: bezpośrednie zgrzewanie
Należy również zwrócić uwagę na materiał, z którego wykonany jest słoik: w zależności od tego, czy jest to PET, PP czy HDPE, zmienia się to, z jakimi wkładami i uszczelkami dobrze się łączy.
Na obrzeżach tej mapy znajdują się domowe triki. Metoda wekowania w kąpieli wodnej opiera się na metalowej pokrywce i słyszalnym trzasku powstającego próżni, czego po prostu nie zapewniają plastikowe słoiki i plastikowe nakrętki. Gorące powietrze z suszarki do włosów lub stopiony wosk mogą na zdjęciu wyglądać jak uszczelnienie, ale żadna z tych metod nie pozwala kontrolować temperatury przy wylocie słoika, żadna nie tworzy weryfikowalnej bariery, a żadna nie powinna mieć zastosowania w przypadku słoików, które zamierzasz sprzedać. Są to sztuczki związane z przechowywaniem, a nie uszczelnianie.
Jak faktycznie powstaje każda pieczęć
Znajomość rodziny zamknięć to nie to samo, co zrozumienie, dlaczego dana struktura zachowuje właściwości zamknięcia lub dlaczego je narusza. Za to odpowiadają trzy mechanizmy.
Domyślnym sposobem uszczelnienia w przypadku pokrywek śrubowych jest kompresja mechaniczna. Uszczelka lub wkładka wewnątrz pokrywki odkształca się, przylegając do krawędzi otworu słoika, a resztkowy moment obrotowy pozostały po dokręceniu utrzymuje ciśnienie docisku. Skuteczność uszczelnienia zależy wyłącznie od dwóch czynników: tego, jak płaska i czysta jest krawędź otworu słoika oraz jak duży moment obrotowy faktycznie został wywierany na pokrywkę. Zbyt duży moment obrotowy powoduje pęknięcie plastikowych pokrywek lub zerwanie gwintu; zbyt mały moment obrotowy sprawia, że uszczelka prawie nie styka się z krawędzią.
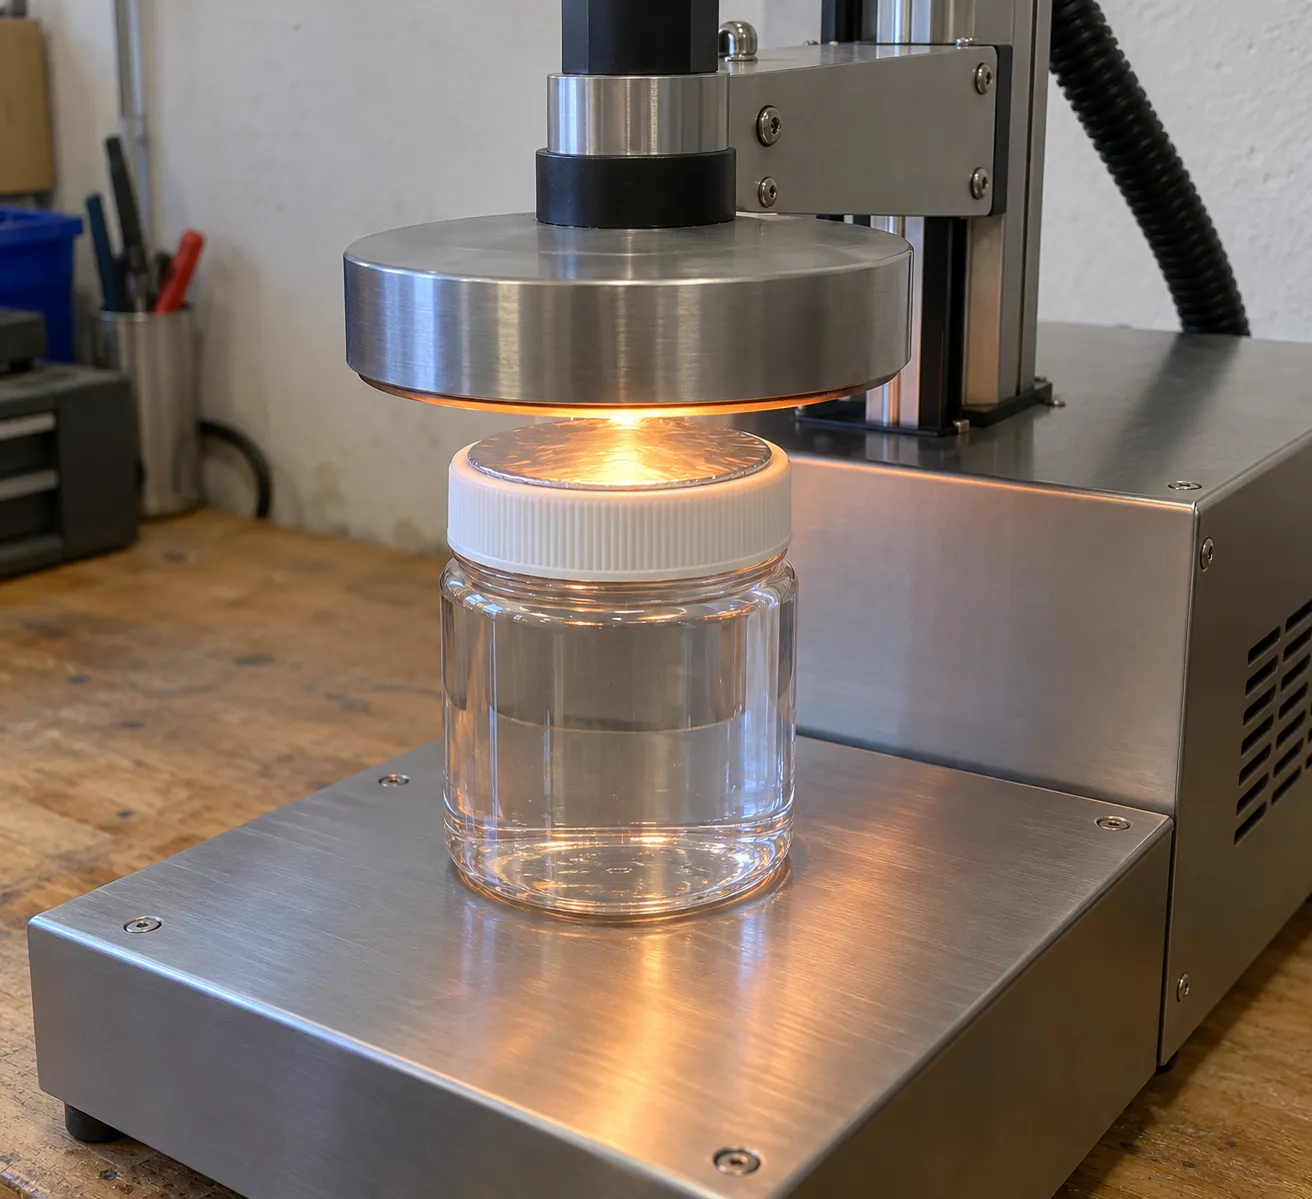
Zgrzewanie indukcyjne stosuje się w przypadku pokrywek z wkładką. Warstwa folii wewnątrz wkładki nagrzewa się w polu elektromagnetycznym, co powoduje stopienie powłoki polimerowej na wkładce, a polimer ten łączy się z krawędzią słoika, gdy nakrętka jest już nakręcona. W rezultacie powstaje jednoczęściowa, hermetyczna bariera, która dodatkowo zabezpiecza przed manipulacją. Jest to proces bezkontaktowy i szybki, dzięki któremu niemal każdy słoik z suplementami lub sosami dostępny w sprzedaży detalicznej ma charakterystyczny wygląd z folią.
Zaciśnięcie termokurczliwe ma charakter mechaniczny, ale odbywa się na poziomie opakowania. Pod wpływem ciepła taśma kurczy się równomiernie wokół nakrętki i szyjki butelki. Sama w sobie nie stanowi bariery ochronnej; zapewnia jednak widoczny ślad i pewną ochronę przed manipulacją.
Oto kwestia, która wprawia ludzi w zakłopotanie. Nakrętka bez wkładki pełni jedynie funkcję osłony przeciwpyłowej, a nie uszczelnienia. Z kolei nakrętka z wkładką, która nigdy nie została zgrzana indukcyjnie, również pozostaje jedynie osłoną przeciwpyłową, ponieważ wkładka nie spełnia żadnej funkcji, dopóki nie zostanie zgrzana. Dlatego zarówno stwierdzenie “dokręciłem ją naprawdę mocno”, jak i “była wyposażona w foliową wkładkę” nie stanowią wystarczających argumentów przemawiających za szczelnością.
Tworzywo sztuczne również maskuje ten problem. Metalowa pokrywka do słoików sygnalizuje szczelne zamknięcie słyszalnym trzaskiem, gdy próżnia ją dociska. Plastikowe nakrętki nie dają żadnego sygnału, więc słoik, który przeciekał przez cały czas transportu, może wyglądać na półce identycznie jak ten, który został szczelnie zamknięty. Trzy przyczyny niepowodzeń obejmują większość rzeczywistych przypadków: niewłaściwa lub brakująca wkładka dostosowana do materiału słoika, warstwa produktu na krawędzi słoika w miejscu, gdzie wkładka powinna się przylegać, oraz moment dokręcania ustalany na wyczucie, a nie zgodnie z zaleceniami. Nie każdy skład chemiczny wkładki wiąże się równie dobrze z PET, jak z PP, więc każda zmiana materiału słoika wymaga ponownego rozpatrzenia kwestii wkładki.
Do weryfikacji nie potrzeba laboratorium. Wystarczy odwrócić próbkę do góry dnem na minutę. Należy sprawdzić, czy wkładka przylega do całej krawędzi. W przypadku każdego sprzedawanego produktu, jeśli jest on wrażliwy, należy przeprowadzić niewielką kontrolę próżniową lub ciśnieniową na kilku słoikach z każdej partii. Żadna z tych metod nie jest skomplikowana, a wszystkie pozwalają wykryć to, czego nie da się wyczuć palcem.
Wymagania dotyczące zamknięć różnią się również w zależności od rodzaju puszki i pokrywki, dlatego normy kontroli w regulowanym sektorze konserwowania żywności są opracowywane dla poszczególnych typów opakowań, a nie jako jeden uniwersalny test. Przewodnik kontrolny FDA dotyczący konserw o niskiej kwasowości traktuje zamknięcie jako odrębny przedmiot kontroli właśnie z tego powodu (Amerykańska Agencja ds. Żywności i Leków, 2014).
Fałszywa pieczęć wygląda jak pieczęć. Zacisnięta nakrętka nie oznacza szczelności: brak wkładki, brak bariery; wkładka obecna, ale nieprzyklejona – brak bariery; warstwa produktu na krawędzi słoika – brak przyczepności. Należy to sprawdzić poprzez odwrócenie słoika, oględziny krawędzi lub test próżniowy, nigdy na podstawie wrażeń dotykowych dotyczących nakrętki.
Kiedy ręczne uszczelnianie przestaje wystarczać
Uszczelnianie ręczne i maszynowe to nie dwie odmiany tej samej czynności. Są to dwa różne tryby pracy, a należy szczerze zadać sobie pytanie, który z nich został niepostrzeżenie wyparowany przez wielkość Państwa zamówień.
Rzeczywisty limit ręcznego uszczelniania
Wykwalifikowany pracownik zajmujący się ręcznym zakręcaniem nakrętek przez pewien czas pracuje równomiernie, a potem już nie. Moment dokręcania ustalany „na wyczucie” zmienia się w trakcie zmiany, nakrętki z wkładką dociskane ręcznie szczelnie przylegają w środku, ale nie na krawędziach, a wydajność osiąga w najlepszym razie kilka słoików na minutę, co po odliczeniu czasu na napełnianie, wycieranie i pakowanie daje kilkaset słoików na zmianę. W tej skali ręczne zakręcanie nakrętek z wkładką przy użyciu prostego ręcznego narzędzia indukcyjnego jest pełnoprawnym rozwiązaniem, a nie kompromisem.
Podstawą tego wszystkiego jest zgodność z przepisami. Większość kanałów sprzedaży detalicznej, od platform handlowych po sieci aptek, traktuje zabezpieczenie przed manipulacją jako warunek wstępny, a wyłożone i klejone zamknięcie stanowi najtańszy i uczciwy sposób zapewnienia tego zabezpieczenia. Trwałość produktu na półce to odrębna kwestia, na którą samo zamknięcie nigdy nie daje odpowiedzi: kwasowość, obróbka termiczna i przechowywanie w chłodni należą do procesu produkcji produktu, a w Stanach Zjednoczonych podlegają kompetencji organu regulacyjnego ds. żywności zakwaszonej i o niskiej kwasowości. Zadaniem zamknięcia jest utrzymanie słoika w stanie zamkniętym. Nie może ono sprawić, że niebezpieczny produkt stanie się bezpieczny.
Pięć sygnałów, że nadszedł czas na przeprowadzkę
Pięć sygnałów, w kolejności
- 1Skargi dotyczące ponownej naprawy lub wycieków pojawiają się częściej niż raz w miesiącu
- 2Dzienne obroty przekraczają mniej więcej tysiąc słoików
- 3Kanał zwraca się z pisemną prośbą o zabezpieczenie przed manipulacją
- 4Kolejny produkt ma postać płynu, proszku lub jest wrażliwy na tlen
- 5Godziny pracy przy ręcznym ograniczaniu, wycenione uczciwie, przewyższają amortyzację maszyn
Zwróć uwagę na te kwestie w kolejności, w jakiej zazwyczaj się pojawiają. Skargi dotyczące przeróbek lub wycieków pojawiają się częściej niż raz w miesiącu. Dzienne nakłady przekraczają mniej więcej tysiąc słoików, a zatrudnienie dodatkowej pary rąk kosztuje więcej niż opłata za maszynę. Dystrybutor żąda na piśmie potwierdzenia zabezpieczenia przed manipulacją. Twój następny produkt to płyn, proszek lub cokolwiek wrażliwego na tlen, a koszt jednej wadliwej partii przekracza teraz koszt sprzętu. Albo po prostu zmienia się kalkulacja: godziny ręcznego zakręcania dziennie, wycenione uczciwie, przewyższają amortyzację podstawowej maszyny.
Jak wygląda pierwszy krok w górę
Przed uruchomieniem pełnej linii produkcyjnej trzeba pokonać trzy etapy, a większości małych producentów wystarczy dokładnie jeden z nich.
Zgrzewanie ręczne a półautomatyczne a automatyczne
| Konfiguracja | Realistyczne wyniki | Spójność | Z możliwością zabezpieczenia przed manipulacją | Pasuje, gdy |
|---|---|---|---|---|
| Ręcznie (wielkie litery z liniami, ręczne narzędzie do wprowadzania) | Kilka słoików na minutę | Zależne od operatora | Tak, z zachowaniem ostrożności | Rozruch i wielkość produkcji w kanale pobocznym na poziomie kilkuset słoików dziennie |
| Maszyna półautomatyczna | Około 10–20 słoików na minutę, w zależności od modelu | Moment obrotowy ustawiony przez maszynę lub szew | Tak, zgodnie z zamierzeniami | Rosnąca liczba zamówień, częste wymiany słoików, jeden operator |
| Maszyna automatyczna | Dziesiątki słoików na minutę, w zależności od modelu | Ustaw raz, monitoruj | Tak, zgodnie z zamierzeniami | Stały dzienny wolumen pracy i odpowiednia liczba pracowników, których chcesz odciążyć od stołu do zamykania butelek |
Maszyna półautomatyczna wymaga, by pracownik umieszczał każdy słoik, ale to maszyna zapewnia odpowiedni moment obrotowy lub zamyka słoik, co eliminuje odchylenia, których nie da się wyeliminować przy ręcznym zakręcaniu. Maszyna automatyczna dodatkowo zajmuje się podawaniem nakrętek i obsługą słoików, a jej zastosowanie opłaca się, gdy praca związana z zakręcaniem staje się wąskim gardłem. Właściwy poziom ustalają pięć sygnałów, a nie ambicja, a przejście o jeden poziom za wcześnie kosztuje mniej niż przejście o dwa poziomy za późno.
Wybór sprzętu w zależności od słoika i nakrętki
“Maszyna do zamykania” to nie jeden konkretny produkt. Najszybszym sposobem na zmarnowanie budżetu jest zakup maszyny przed dokładnym określeniem, jakie słoiki i nakrętki faktycznie posiadasz. Wykonaj cztery kroki w podanej kolejności.
Krok 1: pozwól, aby zamknięcie wybrało proces
Rodzina zamknięć, którą zidentyfikowałeś w pierwszej sekcji, odpowiada bezpośrednio rodzinie maszyn. To właśnie ta jedna tabela decyduje o wszystkim w dalszej części procesu.
Typ zamknięcia dla rodziny maszyn
| Pokrywka do słoika | Proces uszczelniania | Rodzina maszyn | Parametr, który ma największe znaczenie |
|---|---|---|---|
| Zakrętka, bez wyściółki | Kontrola momentu obrotowego | Zakręcarka (z głowicą wrzecionową lub serwo) | Zakres średnic nasadek i ustawienia momentu obrotowego |
| Zakrętka z foliową wkładką | Najpierw moment obrotowy, a następnie połączenie indukcyjne | Zakręcarka do nakrętek oraz zgrzewarka indukcyjna | Zakres średnic otworów słoików i dopasowanie wkładek |
| Nasadka zatrzaskowa | Siła nacisku | Zakręcarka typu „snap” (z głowicą dociskową lub taśmowa) | Zakres wysokości słoików i regulacja nacisku |
| Metalowa końcówka na puszce z materiału kompozytowego lub z tworzywa sztucznego | Podwójne zszywanie | Zgrzewarka | Zestaw uchwytów i rolek dopasowany do średnicy i wysokości puszki |
Wymiary wynikają z tej samej tabeli. Typowa zgrzewarka indukcyjna obsługuje słoiki o średnicy otworu w zakresie od około 50 do 121 mm w danym modelu, a popularna serwo-zakręcarka śrubowa obsługuje nakrętki o średnicy od około 35 do 100 mm oraz słoiki o wysokości od około 38 do 300 mm, choć każdy zakres zależy od konkretnego modelu i należy go zweryfikować w odniesieniu do faktycznie używanych słoików. Jedna z dostępnych na rynku automatycznych zgrzewarek, której producent podaje regulowaną wydajność od 20 do 55 puszek na minutę, otwarcie stwierdza, że osiągnięta prędkość zależy od materiału, rozmiaru i zawartości puszek. Taka uczciwość powinna być standardem, którego należy oczekiwać od każdej oferty.
Krok 2 i 3: poprawnie odczytaj zastrzeżenia dotyczące prędkości i zastrzeżenia pomocnicze
Prędkość znamionowa to wartość laboratoryjna; rzeczywista wydajność to prędkość znamionowa pomniejszona o czas przestojów, najwolniejsze stanowisko oraz wskaźnik odrzutów. Poproś każdego dostawcę o podanie wydajności przy użyciu Twojego słoika, Twojej nakrętki i Twojego produktu, w warunkach rzeczywistych w jego zakładzie, a nie przy użyciu słoika demonstracyjnego.
Następnie szczerze oceń, czy potrzebujesz kontroli atmosfery. Opróżnianie próżniowe lub przepłukiwanie azotem wydłuża okres przydatności produktów wrażliwych na tlen, a w przypadku odpowiednio skonfigurowanych maszyn efekt ten jest mierzalny: linie zgrzewające z przepłukiwaniem azotem mogą utrzymać poziom tlenu resztkowego na niskim, jednocyfrowym poziomie procentowym w przypadku orzechów i produktów w proszku. Ma to znaczenie w przypadku kawy, orzechów i niektórych produktów farmaceutycznych. W przypadku miodu i masła orzechowego zazwyczaj nie ma to znaczenia. Płacenie za opcję, której Twój produkt nie potrzebuje, to klasyczny przykład nadmiernego wydatku.
Cztery kroki w kolejności
Krok 4: Wyceń koszt wymiany, a nie tylko samą maszynę
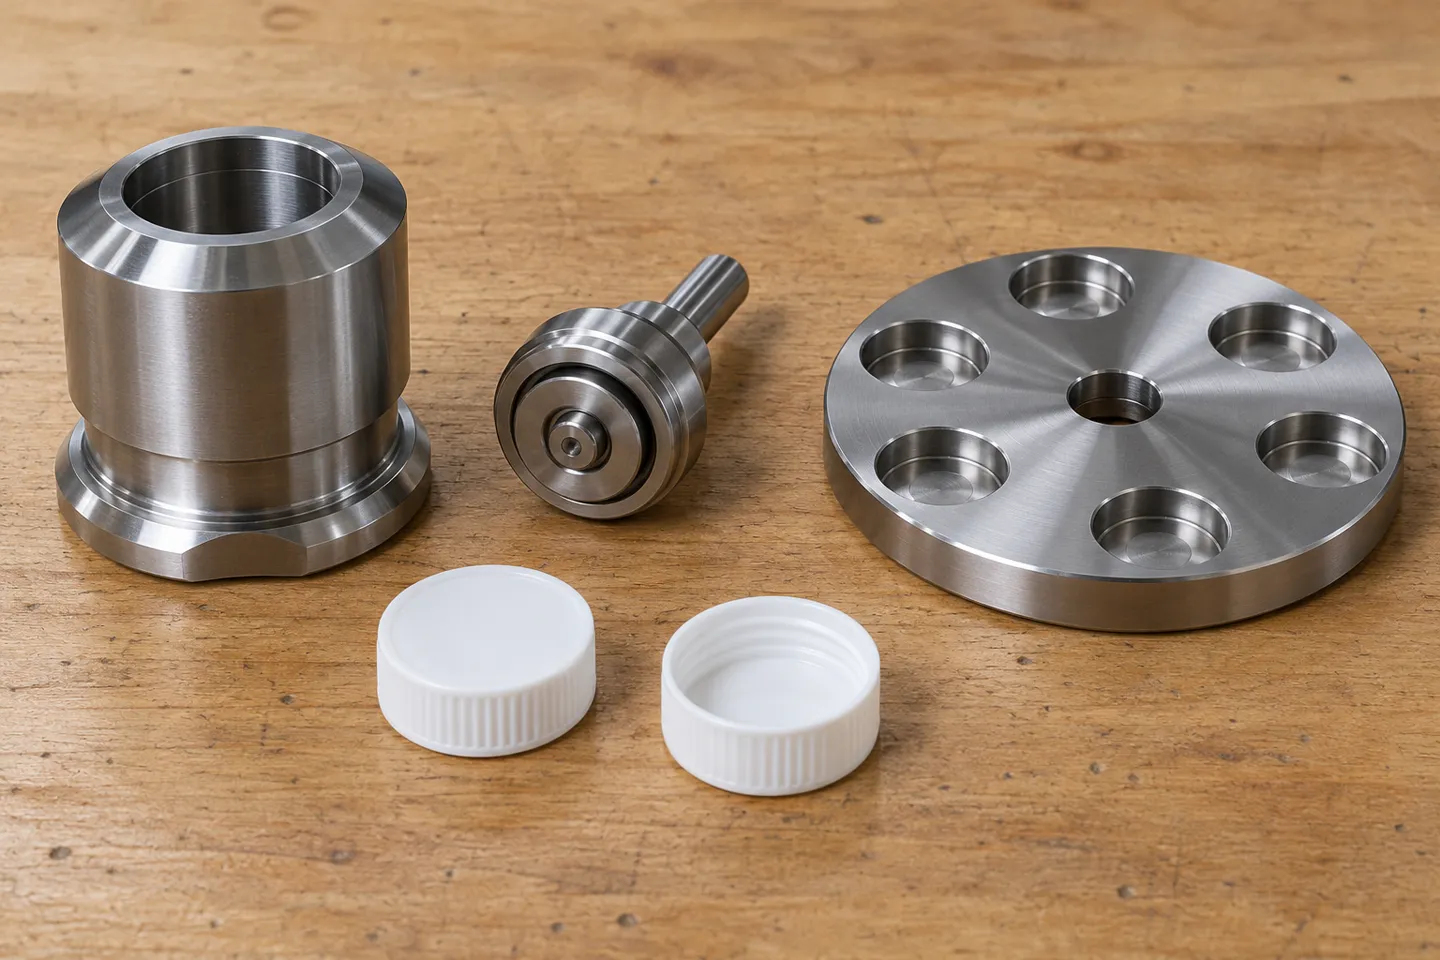
Każdy format zamykania opiera się na elementach dopasowanych do jednego słoika: uchwycie do zgrzewania, talerzu obrotowym i podajniku pokrywek o określonej średnicy i wysokości; głowicach zakręcających dopasowanych do nakrętki; oraz wkładkach dopasowanych do krawędzi słoika. Zmiana rozmiaru słoika wiąże się z wymianą zestawu elementów zamykających, a właśnie w przypadku drugiego zestawu ceny ofertowe nieznacznie się różnią. Dwie maszyny o podobnych cenach katalogowych mogą różnić się kosztem o tysiące, gdy trzeba obsługiwać dwa formaty słoików.
Zatem zapytanie ofertowe, które pozwoli uzyskać konkretną wycenę, powinno zawierać cztery elementy: rysunki słoików lub próbki z podaniem materiału i średnicy otworu, specyfikację nakrętek, docelową wydajność w słoikach na zmianę oraz prawdopodobny drugi format, który zostanie wprowadzony w ciągu roku. Dostawcy, którzy udzielają precyzyjnych odpowiedzi na te pytania, to ci, którzy sami produkują elementy uszczelniające. Producenci, którzy wykonują tę pracę we własnym zakresie, to również ci, których próby produkcyjne mają rzeczywiste znaczenie – a to właśnie jest kluczowym czynnikiem przy podejmowaniu decyzji, od kogo w ogóle dokonać zakupu.
Krok 4 to samo zapytanie ofertowe: prześlij rysunki słoików, specyfikację nakrętek, docelową wydajność na zmianę oraz prawdopodobny drugi format, a otrzymana wycena będzie już uwzględniać elementy potrzebne do przezbrojenia linii.
Poproś o wycenę uszczelnieniaKto konstruuje te maszyny?
Za maszynami na tym rynku stoją trzy rodzaje sprzedawców, którzy nie są ze sobą zamienni.
Firma handlowa zajmuje się odsprzedażą wszystkich produktów z własnego katalogu. Rozwiązanie to sprawdza się w przypadku pozyskiwania części zamiennych, jednak rzadko ma ona wpływ na elementy uszczelniające, więc wymiana słoika wiąże się z negocjacjami z podmiotem zewnętrznym. Producent ogólnych urządzeń do pakowania oferuje rozwiązania w zakresie napełniania, etykietowania i zamykania wielu rodzajów pojemników, co jest pomocne przy zakupie całej linii produkcyjnej, ale rozwiązania w zakresie uszczelniania mogą się znacznie różnić. Specjalizujący się w uszczelnianiu puszek i słoików producent traktuje elementy uszczelniające jako swój podstawowy produkt i zazwyczaj samodzielnie wytwarza uchwyty, rolki oraz części wymienne.
O wiarygodności prawdziwego producenta można się przekonać już podczas jednej rozmowy: wykonuje on próbne zgrzewanie na Twoich własnych słoikach i przesyła nagranie wideo, posiada certyfikaty, które może przedstawić dla konkretnej rodziny maszyn, sam produkuje elementy zgrzewające, a jego zobowiązania dotyczące wsparcia technicznego są określone w godzinach, a nie w przymiotnikach. Dla małego producenta praktyczna dopasowanie przejawia się również w gamie modeli: oferta, która zaczyna się od maszyn półautomatycznych i rozszerza się do automatycznych bez konieczności zmiany platformy, pozwala uniknąć ponownego przechodzenia przez krzywą uczenia się, a zapasy standardowych konfiguracji zapewniają bezpieczeństwo w przypadku przedterminowego napłynięcia zamówienia.
Nie trzeba w tym celu odwiedzać fabryk, by to zweryfikować. Już samo obejrzenie filmu z testów pozwala odróżnić prawdziwych konstruktorów od tych, którzy tylko wysyłają gotowe produkty, szybciej niż jakikolwiek certyfikat.
Sprawdzanie uszczelnienia, które zapewni Ci ochronę
Najdroższym sposobem sprawdzenia urządzenia do zgrzewania jest otrzymanie go i stwierdzenie, że słoiki nie pasują do niego. Prawidłowa procedura polega na wysłaniu słoików, nakrętek i próbki produktu przed dokonaniem płatności końcowej, a następnie otrzymaniu protokołu z testów: ustawień, uzyskanej wydajności, liczby odrzutów oraz nagrania wideo. Protokół ten nie jest gestem grzecznościowym. Stanowi on punkt odniesienia, na podstawie którego sporządzana jest umowa odbioru.
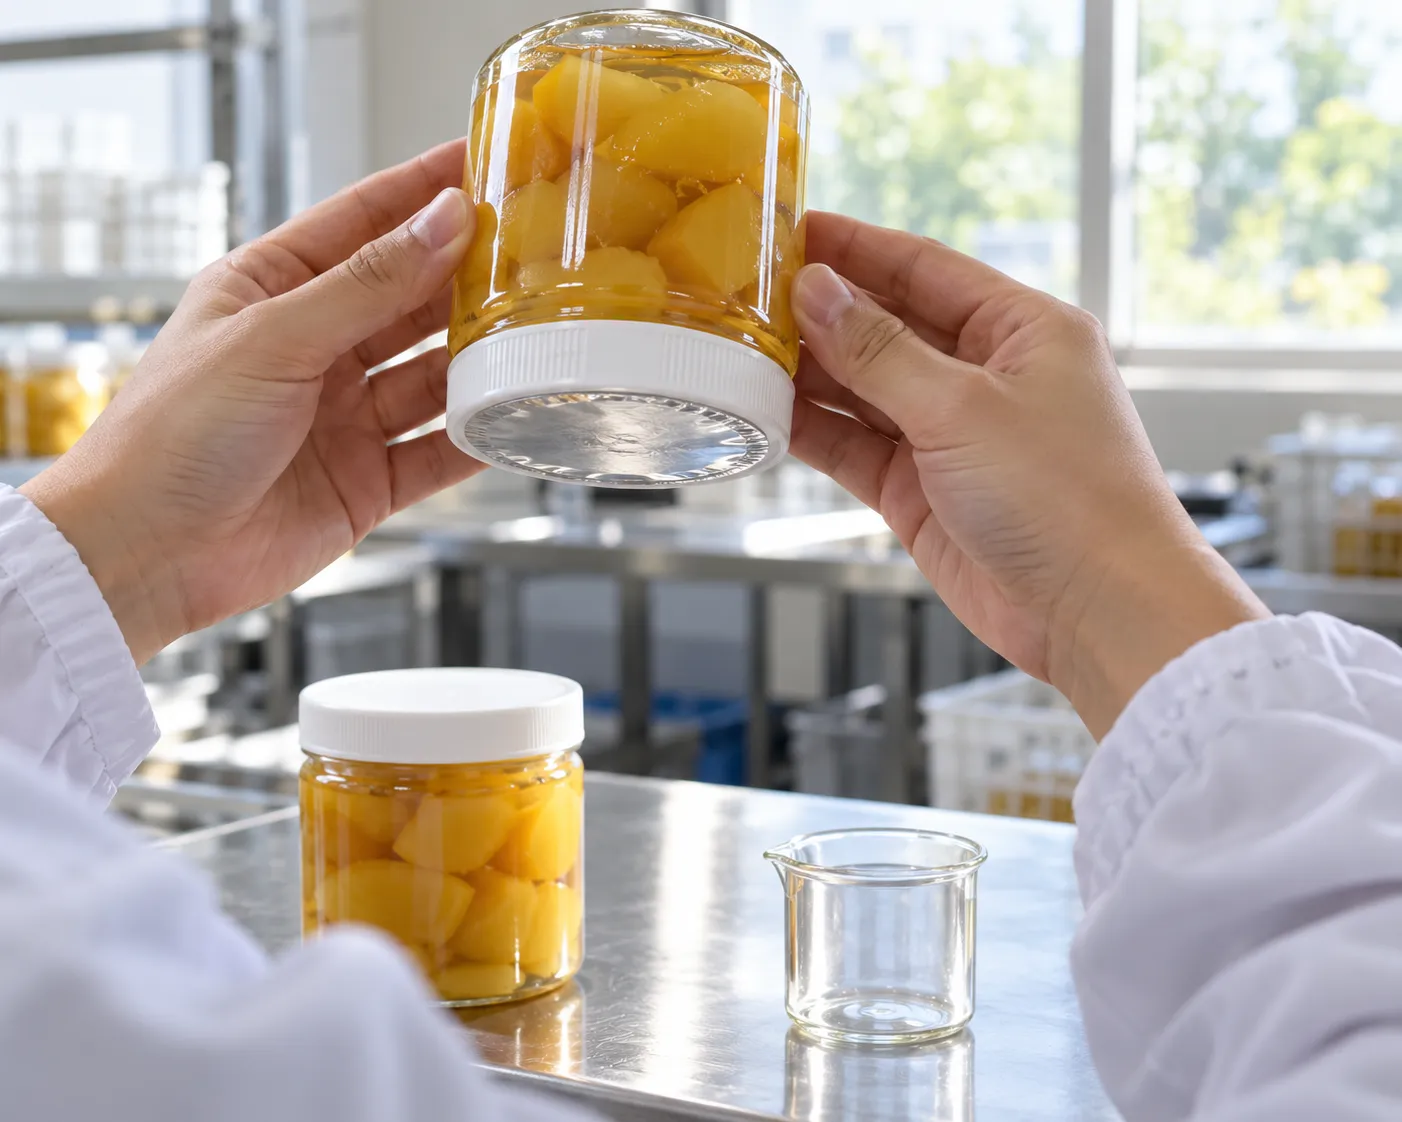
Każda rodzina zamknięć ulega uszkodzeniu w charakterystyczny dla siebie sposób, a każdemu uszkodzeniu odpowiada odpowiednia kontrola, którą można przeprowadzić na miejscu.
Rodzaje awarii i środki kontroli pozwalające je wykryć
| Proces | Typowa awaria | Kontrola podłogi | Kiedy zmienić podejście |
|---|---|---|---|
| Zamykanie za pomocą nakrętki | Odchylenie momentu obrotowego, pęknięte nakrętki, zerwane gwinty | Należy sprawdzić moment dokręcania próbki z każdej partii na początku produkcji oraz po przerwach; należy sprawdzić, czy na nakrętkach nie występuje zblaknięcie spowodowane naprężeniami | Pokrywki wciąż pękają przy prawidłowym momencie dokręcania: poproś o łagodniejsze ustawienie sprzęgła lub o inny rodzaj pokrywek |
| Wykładzina indukcyjna | Wkładka bezklejowa, częściowe przyklejenie wzdłuż krawędzi | Po całkowitym ostygnięciu zdejmij pokrywkę z próbnego słoika; sprawdź, czy folia przylega do całej powierzchni, a nie tylko w środkowej części | Jeśli przyleganie jest niepełne: przed obwinianiem maszyny sprawdź czystość krawędzi słoika oraz zgodność materiału wkładki z materiałem słoika |
| Zakrywanie zatrzaskowe | Luźne nakrętki spowodowane różnicami wysokości | Naciśnij odwróconą próbkę i sprawdź, czy słychać odgłos odrywania się pokrywki; zmierz wysokości słoików w partii | Zbyt duża rozpiętość wysokości: należy zaostrzyć wymagania dotyczące dostarczanych słoików; maszyna nie jest w stanie uszczelnić obiektu, który się porusza |
| Podwójne zszywanie | Zmarszczki i luźne szwy na puszkach kompozytowych | Najpierw operacja pierwsza, potem operacja druga – kontrola wizualna, demontaż próbek w każdym cyklu | Pomimo prawidłowej konfiguracji wałka nadal pojawiają się fałdy: należy skonsultować się z dostawcą pojemników w sprawie połączenia puszki z końcówką |
W produkcji pobieranie próbek jest skuteczniejsze niż heroiczne działania. Kontrole wizualne przeprowadzane w stałych odstępach czasu, sprawdzanie odwrócenia lub próżni w kilku słoikach z każdej partii oraz testy rozrywania lub odklejania na zachowanych próbkach pozwalają uzyskać krzywą defektów, gdy koszty są jeszcze niskie. Amerykańskie przepisy dotyczące kontroli konserw o niskiej kwasowości formalizują ten rytm poprzez wizualne kontrole zamknięć w odstępach nieprzekraczających 30 minut pracy oraz rozcinanie podwójnych szwów w odstępach nieprzekraczających czterech godzin – jest to rytm opracowany raczej dla termicznie przetworzonej żywności o niskiej kwasowości niż jako uniwersalna zasada (Amerykańska Agencja ds. Żywności i Leków, 2014). Należy proporcjonalnie dostosować częstotliwość badań i powtórzyć całą serię testów za każdym razem, gdy nastąpi jakakolwiek istotna zmiana: nowy dostawca słoików, nowa partia nakrętek, nowa receptura zawierająca więcej oleju lub kwasu.
Ten protokół z rozprawy wraz z odpowiednim zapisem w umowie stanowią jedyną różnicę między sporem dotyczącym wycieku, który wygrasz, a tym, którego koszty poniesiesz sam.
Ile kosztuje ta decyzja w skali roku
Ręczne uszczelnianie pozwala uniknąć uwzględniania w księgach dwóch rodzajów kosztów: kosztów związanych z poprawkami i wymianą wynikających z nieprawidłowych uszczelnień oraz ograniczeń, które uniemożliwiają realizację dużych zamówień. Maszyna powoduje, że koszty te trafiają do ksiąg, a do tego generuje jeszcze własne. Rzetelne porównanie obejmuje całkowite koszty w pierwszym roku i składa się z trzech pozycji.
Ile faktycznie kosztuje pierwszy rok studiów
Maszyna i ładunek – zamontowane i uruchomione
Elementy uszczelniające: zestaw do pierwszego formatu oraz zestaw do prawdopodobnego drugiego formatu
Przestoje i czas reakcji: zestawy części zamiennych dostępne od ręki, gwarancja serwisowa z określonym czasem reakcji
Zmiana rozmiaru słoika wymaga wymiany całego zestawu elementów uszczelniających, a nie jedynie regulacji pokrętła.
To zdanie stanowi esencję całej lekcji dotyczącej zamówień: cena maszyny zapewnia pierwszy format, a katalog części – wszystkie kolejne formaty. Dostawca, którego odpowiedź na pytanie dotyczące drugiego formatu jest niejasna, podaje Ci kosztorys na pierwszy rok, którego postanowił nie uwzględnić.
Księga rachunkowa drobnego producenta
O tym, czy oferta jest poważna, decydują trzy kwestie. Czy elementy uszczelniające są obrabiane przez tę samą firmę, która tłoczy tabliczkę znamionową? Czy testy na słoikach są uwzględnione, sfilmowane i udokumentowane? I czy czas przezbrojenia jest podany konkretną wartością, ponieważ zmiana formatu mierzona w minutach w konstrukcji z szybką wymianą ma większą wartość dla małego producenta oferującego wiele pozycji asortymentowych niż kolejne dziesięć puszek na minutę na papierze.
Perspektywa sprzedawcy
Ta sama logika ma zastosowanie na wyższym poziomie. Małe marki, które pytają o maszyny, tak naprawdę zadają dwa pytania: czy mogę zacząć od mojego wolumenu produkcji i co się stanie, gdy zmienię rodzaj słoików. Asortyment, który sprzyja maszynom umożliwiającym szybką zmianę i łatwą rozbudowę, odpowiada na oba pytania, a dystrybutorzy, którzy udzielają odpowiedzi na oba pytania, są tymi, do których te marki wracają.
Firma Levapack produkuje maszyny do zamykania zgodnie z tymi samymi wytycznymi: uchwyty do zgrzewania, stoły obrotowe i podajniki pokrywek dostosowane do średnicy i wysokości słoików podanych przez klienta, rolki zgrzewające dopasowane do blachy białej, PET, aluminium lub tub papierowych oraz głowice zakręcające dobrane do konkretnego rodzaju nakrętki – dzięki czemu zmiana formatu sprowadza się jedynie do zamówienia części, a nie stanowi sytuacji kryzysowej. Można porównać konfiguracje maszyn do zgrzewania puszek w odniesieniu do czterowierszowego zapytania zamieszczonego wcześniej w niniejszym przewodniku. Prześlijcie nam swoje słoiki i nakrętki, a my przeprowadzimy test na waszych własnych pojemnikach i sfilmujemy go, dzięki czemu pieczęć zawarta w waszej klauzuli akceptacyjnej będzie tą, której powstanie już mieliście okazję obejrzeć.
Zobacz, jak Twoje słoiki są zamykane, zanim dokonasz płatności
Prześlij firmie Levapack swoje słoiki, nakrętki oraz próbkę produktu: przeprowadzimy testy na maszynie, którą zamierzasz kupić, a całość zostanie sfilmowana i opisana, dzięki czemu klauzula odbioru zawarta w umowie będzie odnosić się do uszczelnienia, którego proces produkcji już obejrzałeś.
Poproś o próbną pieczęćBibliografia
- Amerykańska Agencja ds. Żywności i Leków (FDA). “Przewodnik po kontrolach producentów konserw o niskiej kwasowości: Część 3 – Pojemniki/zamknięcia”. 2014. https://www.fda.gov/inspections-compliance-enforcement-and-criminal-investigations/inspection-guides/guide-inspections-low-acid-canned-food-manufacturers-part-3


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL