
Dokładność napełniania stanowi jeden z wielu podstawowych elementów automatyzacji procesów pakowania i linii produkcyjnych. Sposób kontroli płynów, proszków lub granulatów ma kluczowe znaczenie dla poziomu operacyjnego, wydajności produkcji oraz rentowności zakładu produkcyjnego. Brak specyfikacji dotyczących parametrów napełniania prowadzi do marnotrawstwa surowców w cyklach produkcyjnych lub naraża producenta na ryzyko pozwów sądowych. Wybór odpowiedniej maszyny napełniającej, monitorowanie warunków otoczenia oraz wdrożenie konserwacji zapobiegawczej muszą być ze sobą skoordynowane, aby zapewnić zgodność dozowanego materiału z docelowymi specyfikacjami i zminimalizować straty produktu.
Czym jest dokładność napełniania i dlaczego ma to znaczenie?
Dokładność napełniania to miara tego, jak bardzo rzeczywista masa lub objętość produktu umieszczonego w opakowaniu odpowiada masie docelowej podanej na etykiecie produktu. W pakowaniu przemysłowym miara ta jest określana na dwa sposoby. W przypadku miary bezwzględnej podaje się masę docelową wynoszącą 500 gramów z dokładnością ±2 g. W przypadku miary względnej podaje się objętość docelową wynoszącą 1000 mililitrów z dokładnością ±0,51 TP3T.
Wysokowydajne mechaniczne systemy produkcyjne sprawiają, że niemożliwe jest osiągnięcie zerowego poziomu błędów; niewielkie odchylenia są nieuniknione. Inżynieria ma na celu kontrolowanie odchyleń mechanicznych i materiałowych, które z pewnością wystąpią podczas procesu napełniania, oraz utrzymywanie wynikających z nich odchyleń w dozowaniu w bardzo wąskim przedziale zgodności i tolerancji, aby zapewnić wysoką jakość produktu. Pewne środki zarządzania ryzykiem i kontrole jakości są niezbędne zarówno z operacyjnego, jak i finansowego punktu widzenia, a także wynikają z wymogów zgodności z przepisami, aby utrzymać reputację marki i zadowolenie klientów.
Ukryte koszty rozdawania produktów
Kiedy producent płynnego detergentu sprzedaje swój produkt, stosuje nadmiarowe napełnianie w swoich maszynach do napełniania płynów, które są ustawione tak, aby dozować nieco większą ilość niż podano na etykiecie. To nadmiarowe napełnianie jest strategią uzasadnioną prawnie, mającą na celu zapewnienie, że żadna butelka nie będzie miała masy niższej od wartości zadeklarowanej zgodnie z przepisami. Jednak ta dodatkowa objętość jest przekazywana klientowi bezpłatnie, co przekłada się na stratę operacyjną i podwyższa ogólne koszty produkcji.
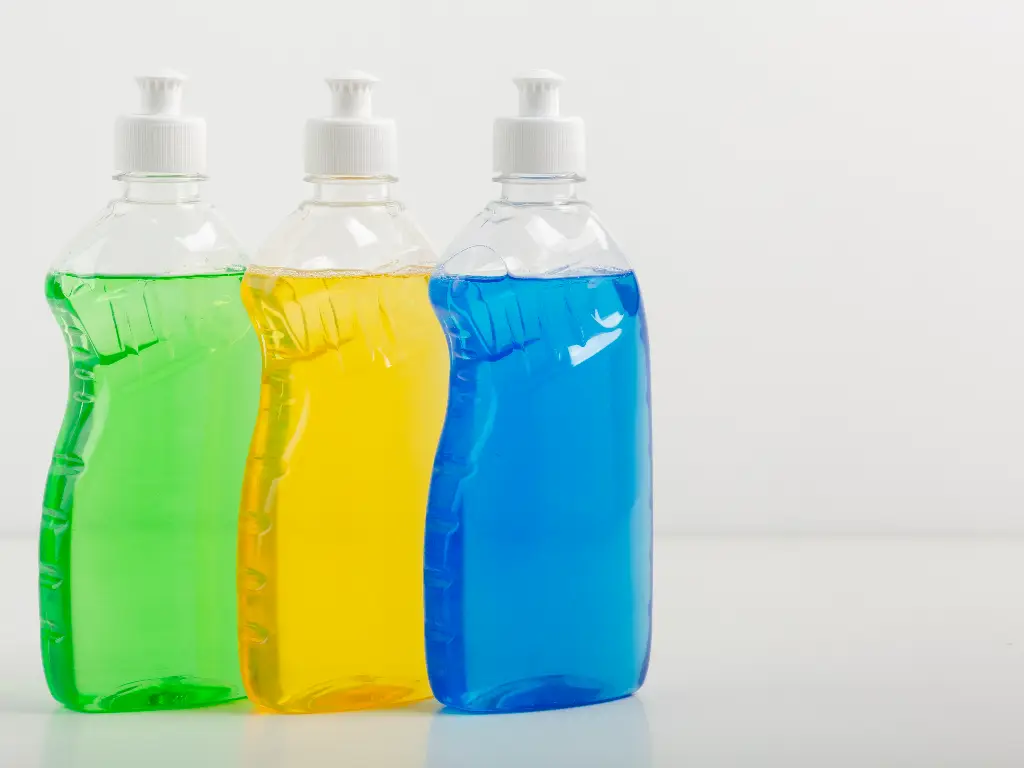
W każdej butelce wlewa się nadmierną ilość płynu, aby uniknąć kar za niedopełnienie, co powoduje wysokie koszty w przypadku szybko działających linii produkcyjnych, które starają się zagwarantować prawidłową ilość produktu. Weźmy na przykład linię do produkcji płynnych detergentów w zakładzie chemicznym i wyobraźmy sobie sytuację, w której każda butelka jest napełniana o dokładnie 3 gramy za dużo z powodu słabej wydajności maszyn.
| Wskaźnik obliczeniowy | Wzory i wartości | Wynik skumulowany |
| Wydajność godzinowa | 100 butelek na minutę × 60 minut | 6 000 butelek na godzinę |
| Dzienne wydajności | 6 000 butelek/godzinę × 16 godzin (2 zmiany) | 96 000 butelek dziennie |
| Roczna produkcja | 96 000 butelek dziennie × 250 dni roboczych | 24 000 000 butelek rocznie |
| Roczna ilość odpadów materiałowych | 24 000 000 butelek × 3 gramy nadmiaru | 72 000 000 gramów (72 tony metryczne) |
| Roczna strata finansowa | 72 tony metryczne × $5 000/tonę (przy założeniu, że $5 = 1 kg) | $360 000 rocznie |
Jak wykazano, niewielka niedokładność nie stanowi jedynie wady technicznej; przekłada się ona bezpośrednio na stratę w wysokości $360 000 w zysku netto każdego roku.
Ryzyko związane z przestrzeganiem przepisów i niedopełnieniem opakowań
Z drugiej strony spektrum odchyleń znajduje się niedopełnianie opakowań, co wiąże się ze znacznymi wyzwaniami prawnymi i związanymi z przestrzeganiem przepisów. Wszystkie organy regulacyjne na całym świecie wprowadziły rygorystyczne normy dotyczące miar i wag, aby zapobiegać oszukiwaniu konsumentów poprzez fałszywe opakowania. W Stanach Zjednoczonych przepisy te zostały ustanowione przez Narodowy Instytut Standardów i Technologii (NIST) w Podręczniku 133. W Unii Europejskiej podstawą prawną jest dyrektywa w sprawie przyrządów pomiarowych (MID).
Przedstawione tutaj wytyczne opierają się na wskaźniku maksymalnej dopuszczalnej odchylenia (MAV). MAV określa wielkość masy, która zgodnie z prawem może być mniejsza od wartości podanej na etykiecie, zanim produkt przestanie spełniać wymogi zgodności. Jeśli badania partii wykażą, że masa poszczególnych opakowań jest mniejsza od MAV lub średnia masa badanej partii jest mniejsza od deklarowanej, dochodzi do naruszenia zgodności, a nakaz wycofania produktu ma charakter natychmiastowy. Niezgodność z normami przyciąga uwagę organów nadzorujących, ponieważ wiąże się z wysokimi karami, obowiązkowym wycofaniem produktów z rynku oraz zajęciem linii produkcyjnych, co ma poważny wpływ na proces produkcji. Produkty z niedopełnieniem trafiają również do obrotu, co skutkuje skargami klientów i negatywnymi opiniami, które osłabiają pozycję rynkową i zaufanie do marki. Osiągnięcie wysokiego poziomu dokładności ma zasadnicze znaczenie dla zachowania integralności produktu.
Kluczowe czynniki wpływające na dokładność napełniania
Nie tylko sprzęt może być przyczyną nierównomiernego dozowania i nieprawidłowych poziomów napełnienia. Istnieje wiele czynników zewnętrznych i środowiskowych, które mogą mieć na to wpływ, a ich eliminacja ma kluczowe znaczenie dla optymalizacji warunków produkcji i zapewnienia spójności produktu.
Właściwości produktu (lepkość, gęstość, pienienie)
Na zachowanie przepływowe materiałów w opakowaniach wpływają właściwości materiału opakowaniowego, takie jak lepkość, gęstość oraz skłonność do pienienia się. Lepkość to stopień, w jakim ciecz opiera się przepływowi, i jest ona wrażliwa na zmiany temperatury. Na przykład w zakładzie produkcyjnym podczas porannej zmiany może panować niższa temperatura, co powoduje, że ciecz staje się gęstsza. W miarę upływu dnia wzrost temperatury otoczenia powoduje rozrzedzenie cieczy, co zmienia jej natężenie przepływu. W przypadku technologii objętościowej ciecz wypełnia określoną objętość, ale jej masa zmienia się wraz ze zmianą gęstości.
Produkty zawierające substancje stałe lub cząstki stałe powodują specyficzne problemy mechaniczne. Na przykład soki owocowe lub zawiesiny z miąższem i nasionami wymagają odpowiedniego zaprojektowania ścieżki przepływu cieczy. Standardowe zawory ulegają zatkaniu lub zacinają się pod wpływem cząstek stałych, w wyniku czego zawór nigdy nie zamyka się całkowicie, co powoduje, że maszyna dozuje ciecz w zmiennych ilościach, prowadząc do nierównomiernego napełniania.
Produkty spienione znacznie zwiększają swoją objętość, co wiąże się z wyjątkowymi problemami związanymi z dozowaniem. Na przykład płyny o dużej zawartości powietrza, takie jak szampon, mydło i przemysłowe detergenty w płynie, tworzą w pojemniku z płynem warstwę piany. Piany te powodują powstanie fałszywych poziomów w pojemniku, co może sprawić, że czujniki poziomu wyłączą proces dozowania przed osiągnięciem właściwej masy lub doprowadzić do przelania się płynu przez krawędzie pojemnika.
Warunki środowiskowe (temperatura, wilgotność)
Konstrukcja i układ budynku mają wpływ na to, w jaki sposób można skonfigurować różne systemy zautomatyzowane oraz na to, jak dobrze są one w stanie współpracować ze sobą w różnych warunkach otoczenia. Większość maszyn napełniających wykorzystuje układ pneumatyczny, co oznacza, że są one uzależnione od centralnego źródła sprężonego powietrza w zakładzie. Precyzja działania zaworów dozujących maszyny napełniającej zależy od stałego ciśnienia powietrza na określonym poziomie. Gdy w zakładzie pracują inne duże maszyny, mogą one powodować chwilowe wahania w dostawie sprężonego powietrza, co może skutkować opóźnieniami w zamykaniu pneumatycznych zaworów napełniających, a w konsekwencji natychmiastowymi niedokładnościami w masie napełnianych produktów, przyczyniając się do problemów z wyposażeniem.
Im wyższa wilgotność w pomieszczeniu, tym bardziej otoczenie sprzyja niszczeniu stosowanych produktów sypkich. Produkty w postaci proszku są w takiej sytuacji szczególnie podatne na działanie otoczenia. W warunkach wysokiej wilgotności proszki mogą się sklejać pod wpływem wilgoci, co może zmienić ich gęstość nasypową i wpłynąć na przepływ materiału. To z kolei powoduje zmianę stosunku masy do objętości. W tej sytuacji negatywnie wpłynie to na działanie mechanizmów ślimakowych służących do dozowania suchych proszków, ponieważ dozowana zbita masa proszku będzie miała inną ilość niż ilość sypkiego proszku zawartego w urządzeniu.
Zużycie maszyn
Zużycie sprzętu to powolny i często niezauważalny proces, który powoduje stopniowe pojawianie się nieznanych niedokładności i typowych błędów. Aby utrzymać szczelność zamkniętych układów ciśnieniowych w urządzeniach zautomatyzowanych, każde z nich posiada elementy zaprojektowane jako materiały eksploatacyjne, które często wymagają wymiany. Mogą to być szyny prowadzące, pierścienie typu O-ring, uszczelki gumowe oraz specjalne uszczelki.
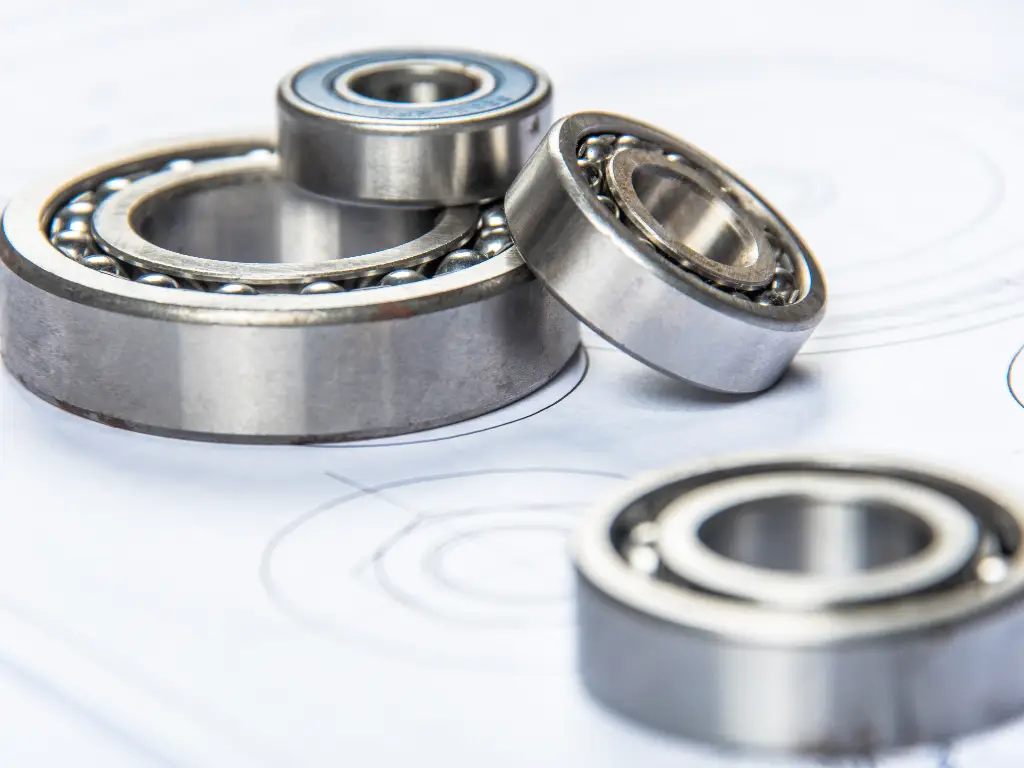
Powtarzające się cykle mechaniczne powodują stopniowe zużycie i odkształcenie miękkich materiałów. Niewielkie zużycie pierścienia O-ring nie spowoduje katastrofalnej awarii, ale doprowadzi do powstania szczeliny wystarczająco małej, by umożliwić zasysanie powietrza do kanału przepływu płynu lub obniżyć ciśnienie próżniowe na tyle, by płyn mógł przedostawać się w przerwach. Sytuacja ta spowoduje spadek siły ssania, co z kolei doprowadzi do tego, że cylinder pompy nie pobierze przewidywanej objętości podczas cyklu dozowania, co drastycznie wpłynie na dokładność napełniania.
Jak obliczyć dokładność wypełniania i zwrot z inwestycji (ROI)
Przejście od obserwacji mechanicznej do statystycznej kontroli procesu w ramach nowoczesnego systemu kontroli stanowi główny czynnik decydujący o uzasadnieniu zakupu nowych maszyn i wdrożenia kompleksowej kontroli jakości.
Zrozumienie rozkładu ciężaru ładunku
Inżynierowie produkcji stosują rozkład normalny (krzywą dzwonową) do oceny wydajności systemu produkcyjnego. Do zdefiniowania systemu wystarczy jedynie kształt rozkładu.
Szeroki, płaski rozkład świadczy o niedokładności maszyny. Wydane wagi są bardzo rozrzucone. Będziemy musieli przesunąć średnią całej tej szerokiej krzywej w prawo, co spowoduje znaczne straty w produkcie.
Wysokie i wąskie krzywe rozkładu wskazują, że zastosowane urządzenia pomiarowe charakteryzują się wysoką dokładnością, zapewniając w czasie rzeczywistym wgląd w wydajność maszyn. Wagi na pojemnikach są ściśle zgrupowane. Dzięki tak niewielkiej zmienności zakład może zbliżyć całą krzywą do deklarowanej wagi podanej na etykiecie i nie martwić się o kary za niedopełnienie, eliminując w ten sposób nadmierne marnotrawstwo.
Aby ustalić aktualną krzywą pracy (bez konieczności korzystania ze skomplikowanego oprogramowania), należy wykonać następujące czynności na hali produkcyjnej:
- Krok 1: Pobierz 50 kolejnych napełnionych i zamkniętych pojemników z czynnej linii produkcyjnej.
- Krok 2: Zważyć każdą sztukę na wadze przemysłowej o wysokim stopniu kalibracji, a następnie odjąć masę tary pustego pojemnika i pokrywki.
- Krok 3: Określ, który z 50 przebadanych pojemników jest najcięższy, a który najlżejszy. Różnica między tymi dwiema wartościami stanowi wartość rzeczywistego rozrzutu dokładności.
Gdy zakład zakupi bardziej precyzyjny sprzęt o wysokiej dokładności napełniania, pozwala mu to uzyskać wąską krzywą rozkładu. Oznacza to, że może ustawić średnią masę docelową na niższą wartość i nadal oszczędzać surowiec.
Całkowity koszt posiadania (TCO) a precyzja
Przy ocenie maszyn należy porównać całkowity koszt posiadania (TCO) z wartością uzyskanej precyzji. W zależności od przetwarzanego materiału istnieje punkt równowagi, który można uznać za optymalny w danym przypadku.
Jeśli firma zajmuje się rozlewaniem produktów takich jak oczyszczona woda pitna, wartość surowca jest znikoma. Błąd rzędu 1% jest dopuszczalny, dlatego racjonalnym wyborem byłoby zastosowanie szybkiej i niedrogiej maszyny do napełniania objętościowego. Koszt modernizacji do systemu grawimetrycznego znacznie przewyższyłby wartość zaoszczędzonej wody.
Z drugiej strony, gdy zakład przetwarza surowce o wysokiej wartości, takie jak serum kosmetyczne, środki agrochemiczne lub farmaceutyki, głównym czynnikiem decydującym jest koszt surowca. W takim przypadku uzasadniony staje się zakup systemu grawimetrycznego, który kosztuje trzy razy więcej niż system wolumetryczny. Wysoki koszt systemu wolumetrycznego jest uzasadniony, ponieważ wartość zaoszczędzonych materiałów szybko zwraca inwestycję, co czasami skutkuje całkowitym zwrotem z inwestycji w ciągu kilku miesięcy, pozwalając uniknąć niepotrzebnych opóźnień w produkcji.
Porównanie technologii napełniania: która z nich jest najdokładniejsza?
Opracowanie idealnej technologii dozowania wymaga odpowiedniego połączenia zasad konstrukcyjnych maszyny, właściwości fizycznych produktu oraz celów ekonomicznych przedsiębiorstwa.
Systemy napełniania objętościowe a grawimetryczne
Wypełnianie objętościowe Systemy te działają na zasadzie pobierania określonej objętości cieczy do pojemnika, mierząc ją w mililitrach lub uncjach płynnych. Każdy pojemnik jest zamykany hermetycznie w celu zatrzymania cieczy i wtłoczenia jej do środka. Jedną z głównych zalet jest większa szybkość działania i niższe koszty, co skraca całkowity czas napełniania. Jedną z głównych wad jest to, że nie reagują one na zmiany gęstości. Jeśli nastąpią zmiany temperatury pojemników, gęstość produktu ulegnie zmianie, a maszyna dozuje tę samą objętość, ale masa w pojemniku będzie nieprawidłowa.
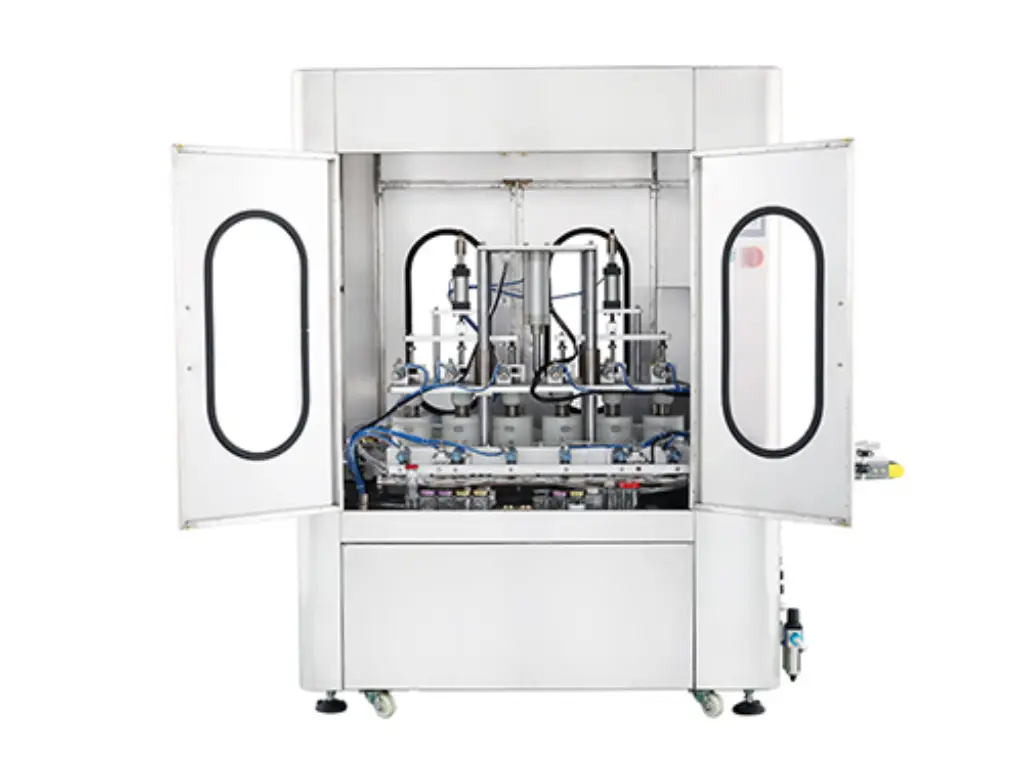
Grawimetryczne systemy napełniania, znany również jako maszyny do napełniania z pomiarem masy netto, działają w oparciu o masę bezwzględną. Dozują produkty na czujniki wagowe, które są czułe i mierzą masę w gramach lub kilogramach. Mierzą również masę w czasie rzeczywistym. Gdy przepływ materiału osiągnie określoną masę, system go przerywa. Główną wadą jest to, że proces ten zajmuje czas. Oznacza to również, że przepływ materiału zostanie przerwany, co spowoduje spowolnienie pracy. Systemy te są również droższe od innych rozwiązań.
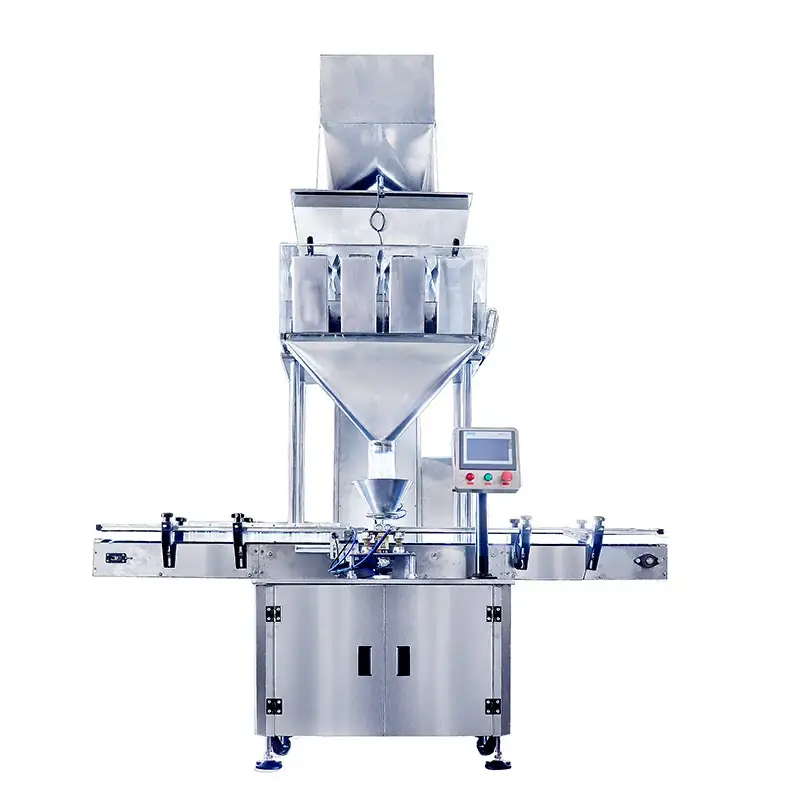
Wydajność pomp tłokowych, ślimakowych i perystaltycznych
Dostarczanie produktów o różnej lepkości i z różnych materiałów wymaga stosowania różnych systemów pompowych. Zastosowanie pompy o niewłaściwej konstrukcji spowoduje nieprawidłowe napełnianie i kosztowne przestoje.
W poniższej tabeli przedstawiono trzy główne technologie pomp, ich zasady działania oraz materiały, do pompowania których zostały zaprojektowane.
| Technologia pomp | Mechanizm działania | Idealny produkt / materiał | Kluczowa przewaga w zakresie dokładności |
| Napełniacz tłokowy | Cylinder cofający się zasysa produkt, a podczas ruchu do przodu go wypycha. Długość skoku decyduje o objętości. | Płyny o dużej lepkości, gęste pasty, produkty w postaci kawałków (np. masło orzechowe, balsamy, mokra karma dla zwierząt). | Wytwarza ogromną siłę mechaniczną; wysoka powtarzalność skoku zapewnia równomierne dozowanie grubych materiałów. |
| Napełniarka ślimakowa | Precyzyjnie obrobiona śruba obraca się pionowo wewnątrz leja zasypowego. Objętość jest regulowana poprzez dokładną liczbę obrotów, a ruch ten jest napędzany przez precyzyjne serwomotory sterujące prędkością ślimaka. | Proszki i produkty sypkie (np. mleko w proszku, białko w proszku, przyprawy). | Zaprojektowany specjalnie z myślą o produktach sypkich; reguluje przepływ bez zgniatania delikatnych cząstek, zapewniając precyzyjną kontrolę gęstości. |
| Pompa perystaltyczna | Obracające się rolki ściskają elastyczną rurkę zewnętrzną, przepychając płyn do przodu bez kontaktu z częściami mechanicznymi. | Leki, substancje chemiczne o wysokiej czystości, płynne preparaty o niewielkiej gęstości (np. odczynniki, krople do oczu). | Płyn styka się wyłącznie z rurkami (zerowe ryzyko zanieczyszczenia krzyżowego); umożliwia uzyskanie objętości rzędu mikrolitrów (μl) dokładność. |
Rozwiązywanie typowych problemów związanych z dokładnością napełniania
Gdy parametry dokładności wykraczają poza ustalone granice, nadchodzi czas na systematyczne poszukiwanie przyczyn awarii. Działanie na chybił trafił tylko wydłuży czas przestoju. Operatorzy i inżynierowie utrzymania ruchu muszą w sposób logiczny ustalić, czy przyczyna ma charakter mechaniczny, środowiskowy, czy też jest związana z przepływem materiału.
Poniższe informacje dotyczące najczęstszych problemów i typowych błędów związanych z rozbieżnościami w danych oraz sposobów ich szybkiego rozwiązywania z pewnością okażą się pomocne.
| Zjawisko | Analiza przyczyn źródłowych | Rozwiązanie & Optymalizacja |
| Waga wydawanych produktów zmienia się nieregularnie, bez żadnej przewidywalnej prawidłowości. | Ilość produktu wewnątrz leja zasilającego nieustannie rośnie i maleje, co powoduje zmiany ciśnienia grawitacyjnego wywieranego na zawory. | W leju należy zainstalować czujniki automatycznej kontroli poziomu, zintegrowane z pompą zasilającą, w celu utrzymania stałej, statycznej wysokości produktu. |
| Produkt wycieka z dysza po zakończeniu cyklu dozowania. | Uszkodzone są wewnętrzne uszczelki dyszy zapobiegającej kapaniu lub napięcie powierzchniowe cieczy nie jest dostosowane do geometrii dyszy. | 1. Otwórz panel sterowania sterownika PLC i dostosuj parametry “odsysania”. 2. Wymień standardowe dysze na specjalistyczne dysze kapilarne lub odcinające. |
| Wartości początkowo są spójne, ale po wielu godzinach produkcji systematycznie odchyliły się w górę lub w dół. | Zmiany temperatury otoczenia lub tarcie mechaniczne powodują nagrzewanie się produktu, co wpływa na zmianę gęstości wewnątrz leja (standardowe ograniczenie systemów objętościowych). | 1. Zainstalować zbiornik z płaszczem grzewczym i wbudowaną regulacją temperatury w celu utrzymania stabilności termicznej. 2. Przejść na system grawimetryczny (oparty na ważeniu). |
Najlepsze praktyki pozwalające zachować stałą precyzję
Utrzymanie precyzji dzięki stosowaniu najnowocześniejszych technik na przestrzeni lat jest wynikiem dyscypliny, przestrzegania instrukcji obsługi oraz systemu konserwacji.
- Regularna kalibracja: Kalibrację czujników maszyny należy przeprowadzać codziennie. Niezastosowanie się do tego wymogu spowoduje nieprawidłową kalibrację i błędne wyniki. Każdy zakład musi dysponować zestawem obowiązkowych i identyfikowalnych odważników, które służą do kalibracji punktu zerowego i pełnego zakresu czujników wagowych oraz systemów. Na każdej zmianie oraz przed zmianą produktu mierniki należy wyzerować i skalibrować pod kątem zakresu pomiarowego.
- Profilaktyczne Konserwacja: Jeśli element będzie eksploatowany aż do momentu awarii, koszty dla produkcji będą stanowiły straty, których nie można zaakceptować. Oznacza to, że konieczne jest znalezienie równowagi między zapisami konserwacyjnymi a stanem cyklicznym maszyny. W każdym cyklu konserwacyjnym obejmującym regularne przeglądy należy wymieniać pierścienie O-ring, uszczelki i uszczelnienia, które na pierwszy rzut oka wyglądają na sprawne, a także sprawdzać połączenia elektryczne. Zanim pojawi się widoczny wyciek, zużyte uszczelnienie tworzy niewielkie szczeliny, które zakłócają próżnię, ciśnienie i dokładność pomiaru objętości.
- Szkolenie operatorów: Podczas demontażu i czyszczenia znacznie wzrasta ryzyko popełnienia błędu ludzkiego. Operatorzy muszą przejść szkolenie z zakresu konkretnych kryteriów mechanicznych związanych z ponownym montażem. Nieprawidłowe dokręcenie obudów pomp, luźne połączenia lub montaż elementów w niewłaściwej kolejności prowadzą do problemowych tarć wewnętrznych lub powstawania szczelin powietrznych. Aby podczas ponownego montażu zachować podstawową dokładność maszyny, konieczne jest ścisłe przestrzeganie standardowych procedur operacyjnych.
Wniosek: Precyzyjna ochrona zysków
Najprostszym i najłatwiejszym w zarządzaniu sposobem, w jaki zakłady produkcyjne mogą powstrzymać straty finansowe, jest poprawa dokładności napełniania. Różnica techniczna między szeroką a kontrolowaną, wąską krzywą rozkładu przekłada się na konkretne kwoty. Wdrożenie technologii precyzyjnego dozowania ma bezpośredni wpływ na rentowność linii pakującej, niezależnie od tego, czy chodzi o ograniczenie strat wynikających z nadmiernego dozowania produktu, czy o uniknięcie kar za nieprzestrzeganie przepisów. Optymalizacja technologii dozowania pod kątem wartości stosowanego płynu lub wrażliwego proszku, na przykład za pomocą zaawansowanych ślimaków, pozwala zakładom przekształcić proces pakowania z operacji charakteryzującej się marnotrawstwem materiału w wysoce zoptymalizowaną i wydajną działalność.
Chcesz wyeliminować nadmierne rozdawanie produktów? Nawiąż współpracę z Levapack
Osiągnięcie i utrzymanie precyzji rzędu mikronów wymaga specjalistycznej wiedzy inżynierskiej. Levapack oferuje kompletne, zautomatyzowane linie pakujące zaprojektowane specjalnie dla małych i średnich przedsiębiorstw (MŚP) na całym świecie. Dzięki 18-letniemu doświadczeniu w dziedzinie inżynierii oraz realizacjom w ponad 100 krajach produkujemy wysokowydajne systemy, których celem jest wyeliminowanie marnotrawstwa materiałów i optymalizacja stabilności produkcji.
Dla zakładów zajmujących się przetwarzaniem proszków o dużej wartości oferujemy zaawansowane urządzenia z napędem serwo Napełniarki ślimakowe zintegrowane ze specjalistycznymi urządzeniami próżniowymi oraz przepłukiwanie azotem technologie, utrzymujące poziom tlenu resztkowego poniżej 3%. Do zakładów przetwarzających materiały lepkie, pasty i mokrą karmę dla zwierząt domowych dostarczamy wytrzymałe Napełniarki tłokowe i obrotowe zaprojektowane z myślą o dokładnej spójności objętościowej oraz płynnej integracji z procesami sterylizacji w retortach.
Levapack opracowuje indywidualne rozwiązania dostosowane do konkretnych właściwości materiałów i ograniczeń zakładowych. Skonsultuj się z naszymi specjalistami ds. inżynierii i skonfiguruj precyzyjny system pakowania, zaprojektowany z myślą o ochronie marż produkcyjnych i zapewnieniu ścisłej zgodności z wymaganiami dotyczącymi wydajności.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL