
Dokładność napełniania stanowi jeden z wielu podstawowych elementów automatyzacji procesów pakowania i linii produkcyjnych. Sposób kontroli płynów, proszków lub granulatów ma kluczowe znaczenie dla poziomu operacyjnego, wydajności produkcji oraz rentowności zakładu produkcyjnego. Brak specyfikacji dotyczących parametrów napełniania prowadzi do marnotrawstwa surowców w cyklach produkcyjnych lub naraża producenta na ryzyko pozwów sądowych. Wybór odpowiedniej maszyny napełniającej, monitorowanie warunków otoczenia oraz wdrożenie konserwacji zapobiegawczej muszą być ze sobą skoordynowane, aby zapewnić zgodność dozowanego materiału z docelowymi specyfikacjami i zminimalizować straty produktu.
Czym jest dokładność napełniania i dlaczego ma to znaczenie?
Dokładność napełniania to miara tego, jak bardzo rzeczywista masa lub objętość produktu umieszczonego w opakowaniu odpowiada masie docelowej podanej na etykiecie produktu. W pakowaniu przemysłowym miara ta jest określana na dwa sposoby. W przypadku miary bezwzględnej podaje się masę docelową wynoszącą 500 gramów z dokładnością ±2 g. W przypadku miary względnej podaje się objętość docelową wynoszącą 1000 mililitrów z dokładnością ±0,51 TP3T.
Wysokowydajne mechaniczne systemy produkcyjne sprawiają, że niemożliwe jest osiągnięcie zerowego poziomu błędów; niewielkie odchylenia są nieuniknione. Inżynieria ma na celu kontrolowanie odchyleń mechanicznych i materiałowych, które z pewnością wystąpią podczas procesu napełniania, oraz utrzymywanie wynikających z nich odchyleń w dozowaniu w bardzo wąskim przedziale zgodności i tolerancji, aby zapewnić wysoką jakość produktu. Pewne środki zarządzania ryzykiem i kontrole jakości są niezbędne zarówno z operacyjnego, jak i finansowego punktu widzenia, a także wynikają z wymogów zgodności z przepisami, aby utrzymać reputację marki i zadowolenie klientów.
Ukryte koszty rozdawania produktów
Kiedy producent płynnego detergentu sprzedaje swój produkt, stosuje nadmiarowe napełnianie w swoich maszynach do napełniania płynów, które są ustawione tak, aby dozować nieco większą ilość niż podano na etykiecie. To nadmiarowe napełnianie jest strategią uzasadnioną prawnie, mającą na celu zapewnienie, że żadna butelka nie będzie miała masy niższej od wartości zadeklarowanej zgodnie z przepisami. Jednak ta dodatkowa objętość jest przekazywana klientowi bezpłatnie, co przekłada się na stratę operacyjną i podwyższa ogólne koszty produkcji.
W każdej butelce wlewa się nadmierną ilość płynu, aby uniknąć kar za niedopełnienie, co powoduje wysokie koszty w przypadku szybko działających linii produkcyjnych, które starają się zagwarantować prawidłową ilość produktu. Weźmy na przykład linię do produkcji płynnych detergentów w zakładzie chemicznym i wyobraźmy sobie sytuację, w której każda butelka jest napełniana o dokładnie 3 gramy za dużo z powodu słabej wydajności maszyn.
| Wskaźnik obliczeniowy | Wzory i wartości | Wynik skumulowany |
| Wydajność godzinowa | 100 butelek na minutę × 60 minut | 6 000 butelek na godzinę |
| Dzienne wydajności | 6 000 butelek/godzinę × 16 godzin (2 zmiany) | 96 000 butelek dziennie |
| Roczna produkcja | 96 000 butelek dziennie × 250 dni roboczych | 24 000 000 butelek rocznie |
| Roczna ilość odpadów materiałowych | 24 000 000 butelek × 3 gramy nadmiaru | 72 000 000 gramów (72 tony metryczne) |
| Roczna strata finansowa | 72 tony metryczne × $5 000/tonę (przy założeniu, że $5 = 1 kg) | $360 000 rocznie |
Jak wykazano, niewielka niedokładność nie stanowi jedynie wady technicznej; przekłada się ona bezpośrednio na stratę w wysokości $360 000 w zysku netto każdego roku.
Ryzyko związane z przestrzeganiem przepisów i niedopełnieniem opakowań
Z drugiej strony spektrum odchyleń znajduje się niedopełnianie opakowań, co wiąże się ze znacznymi wyzwaniami prawnymi i związanymi z przestrzeganiem przepisów. Wszystkie organy regulacyjne na całym świecie wprowadziły rygorystyczne normy dotyczące miar i wag, aby zapobiegać oszukiwaniu konsumentów poprzez fałszywe opakowania. W Stanach Zjednoczonych przepisy te zostały ustanowione przez Narodowy Instytut Standardów i Technologii (NIST) w Podręczniku 133. W Unii Europejskiej podstawą prawną jest dyrektywa w sprawie przyrządów pomiarowych (MID).
Przedstawione tutaj wytyczne opierają się na wskaźniku maksymalnej dopuszczalnej odchylenia (MAV). MAV określa wielkość masy, która zgodnie z prawem może być mniejsza od wartości podanej na etykiecie, zanim produkt przestanie spełniać wymogi zgodności. Jeśli badania partii wykażą, że masa poszczególnych opakowań jest mniejsza od MAV lub średnia masa badanej partii jest mniejsza od deklarowanej, dochodzi do naruszenia zgodności, a nakaz wycofania produktu ma charakter natychmiastowy. Niezgodność z normami przyciąga uwagę organów nadzorujących, ponieważ wiąże się z wysokimi karami, obowiązkowym wycofaniem produktów z rynku oraz zajęciem linii produkcyjnych, co ma poważny wpływ na proces produkcji. Produkty z niedopełnieniem trafiają również do obrotu, co skutkuje skargami klientów i negatywnymi opiniami, które osłabiają pozycję rynkową i zaufanie do marki. Osiągnięcie wysokiego poziomu dokładności ma zasadnicze znaczenie dla zachowania integralności produktu.
Kluczowe czynniki wpływające na dokładność napełniania
Nie tylko sprzęt może być przyczyną nierównomiernego dozowania i nieprawidłowych poziomów napełnienia. Istnieje wiele czynników zewnętrznych i środowiskowych, które mogą mieć na to wpływ, a ich eliminacja ma kluczowe znaczenie dla optymalizacji warunków produkcji i zapewnienia spójności produktu.
Właściwości produktu (lepkość, gęstość, pienienie)
Na zachowanie przepływowe materiałów w opakowaniach wpływają właściwości materiału opakowaniowego, takie jak lepkość, gęstość oraz skłonność do pienienia się. Lepkość to stopień, w jakim ciecz opiera się przepływowi, i jest ona wrażliwa na zmiany temperatury. Na przykład w zakładzie produkcyjnym podczas porannej zmiany może panować niższa temperatura, co powoduje, że ciecz staje się gęstsza. W miarę upływu dnia wzrost temperatury otoczenia powoduje rozrzedzenie cieczy, co zmienia jej natężenie przepływu. W przypadku technologii objętościowej ciecz wypełnia określoną objętość, ale jej masa zmienia się wraz ze zmianą gęstości.
Produkty zawierające substancje stałe lub cząstki stałe powodują specyficzne problemy mechaniczne. Na przykład soki owocowe lub zawiesiny z miąższem i nasionami wymagają odpowiedniego zaprojektowania ścieżki przepływu cieczy. Standardowe zawory ulegają zatkaniu lub zacinają się pod wpływem cząstek stałych, w wyniku czego zawór nigdy nie zamyka się całkowicie, co powoduje, że maszyna dozuje ciecz w zmiennych ilościach, prowadząc do nierównomiernego napełniania.
Produkty spienione znacznie zwiększają swoją objętość, co wiąże się z wyjątkowymi problemami związanymi z dozowaniem. Na przykład płyny o dużej zawartości powietrza, takie jak szampon, mydło i przemysłowe detergenty w płynie, tworzą w pojemniku z płynem warstwę piany. Piany te powodują powstanie fałszywych poziomów w pojemniku, co może sprawić, że czujniki poziomu wyłączą proces dozowania przed osiągnięciem właściwej masy lub doprowadzić do przelania się płynu przez krawędzie pojemnika.
Warunki środowiskowe (temperatura, wilgotność)
Konstrukcja i układ budynku mają wpływ na to, w jaki sposób można skonfigurować różne systemy zautomatyzowane oraz na to, jak dobrze są one w stanie współpracować ze sobą w różnych warunkach otoczenia. Większość maszyn napełniających wykorzystuje układ pneumatyczny, co oznacza, że są one uzależnione od centralnego źródła sprężonego powietrza w zakładzie. Precyzja działania zaworów dozujących maszyny napełniającej zależy od stałego ciśnienia powietrza na określonym poziomie. Gdy w zakładzie pracują inne duże maszyny, mogą one powodować chwilowe wahania w dostawie sprężonego powietrza, co może skutkować opóźnieniami w zamykaniu pneumatycznych zaworów napełniających, a w konsekwencji natychmiastowymi niedokładnościami w masie napełnianych produktów, przyczyniając się do problemów z wyposażeniem.
Im wyższa wilgotność w pomieszczeniu, tym bardziej otoczenie sprzyja niszczeniu stosowanych produktów sypkich. Produkty w postaci proszku są w takiej sytuacji szczególnie podatne na działanie otoczenia. W warunkach wysokiej wilgotności proszki mogą się sklejać pod wpływem wilgoci, co może zmienić ich gęstość nasypową i wpłynąć na przepływ materiału. To z kolei powoduje zmianę stosunku masy do objętości. W tej sytuacji negatywnie wpłynie to na działanie mechanizmów ślimakowych służących do dozowania suchych proszków, ponieważ dozowana zbita masa proszku będzie miała inną ilość niż ilość sypkiego proszku zawartego w urządzeniu.
Zużycie maszyn
Zużycie sprzętu to powolny i często niezauważalny proces, który powoduje stopniowe pojawianie się nieznanych niedokładności i typowych błędów. Aby utrzymać szczelność zamkniętych układów ciśnieniowych w urządzeniach zautomatyzowanych, każde z nich posiada elementy zaprojektowane jako materiały eksploatacyjne, które często wymagają wymiany. Mogą to być szyny prowadzące, pierścienie typu O-ring, uszczelki gumowe oraz specjalne uszczelki.
Powtarzające się cykle mechaniczne powodują stopniowe zużycie i odkształcenie miękkich materiałów. Niewielkie zużycie pierścienia O-ring nie spowoduje katastrofalnej awarii, ale doprowadzi do powstania szczeliny wystarczająco małej, by umożliwić zasysanie powietrza do kanału przepływu płynu lub obniżyć ciśnienie próżniowe na tyle, by płyn mógł przedostawać się w przerwach. Sytuacja ta spowoduje spadek siły ssania, co z kolei doprowadzi do tego, że cylinder pompy nie pobierze przewidywanej objętości podczas cyklu dozowania, co drastycznie wpłynie na dokładność napełniania.
Jak obliczyć dokładność wypełniania i zwrot z inwestycji (ROI)
Przejście od obserwacji mechanicznej do statystycznej kontroli procesu w ramach nowoczesnego systemu kontroli stanowi główny czynnik decydujący o uzasadnieniu zakupu nowych maszyn i wdrożenia kompleksowej kontroli jakości.
Zrozumienie rozkładu ciężaru ładunku
Inżynierowie produkcji stosują rozkład normalny (krzywą dzwonową) do oceny wydajności systemu produkcyjnego. Do zdefiniowania systemu wystarczy jedynie kształt rozkładu.
Szeroki, płaski rozkład świadczy o niedokładności maszyny. Wydane wagi są bardzo rozrzucone. Będziemy musieli przesunąć średnią całej tej szerokiej krzywej w prawo, co spowoduje znaczne straty w produkcie.
Wysokie i wąskie krzywe rozkładu wskazują, że zastosowane urządzenia pomiarowe charakteryzują się wysoką dokładnością, zapewniając w czasie rzeczywistym wgląd w wydajność maszyn. Wagi na pojemnikach są ściśle zgrupowane. Dzięki tak niewielkiej zmienności zakład może zbliżyć całą krzywą do deklarowanej wagi podanej na etykiecie i nie martwić się o kary za niedopełnienie, eliminując w ten sposób nadmierne marnotrawstwo.
Aby ustalić aktualną krzywą pracy (bez konieczności korzystania ze skomplikowanego oprogramowania), należy wykonać następujące czynności na hali produkcyjnej:
- Krok 1: Pobierz 50 kolejnych napełnionych i zamkniętych pojemników z czynnej linii produkcyjnej.
- Krok 2: Zważyć każdą sztukę na wadze przemysłowej o wysokim stopniu kalibracji, a następnie odjąć masę tary pustego pojemnika i pokrywki.
- Krok 3: Określ, który z 50 przebadanych pojemników jest najcięższy, a który najlżejszy. Różnica między tymi dwiema wartościami stanowi wartość rzeczywistego rozrzutu dokładności.
Gdy zakład zakupi bardziej precyzyjny sprzęt o wysokiej dokładności napełniania, pozwala mu to uzyskać wąską krzywą rozkładu. Oznacza to, że może ustawić średnią masę docelową na niższą wartość i nadal oszczędzać surowiec.
Całkowity koszt posiadania (TCO) a precyzja
Przy ocenie maszyn należy porównać całkowity koszt posiadania (TCO) z wartością uzyskanej precyzji. W zależności od przetwarzanego materiału istnieje punkt równowagi, który można uznać za optymalny w danym przypadku.
Jeśli firma zajmuje się rozlewaniem produktów takich jak oczyszczona woda pitna, wartość surowca jest znikoma. Błąd rzędu 1% jest dopuszczalny, dlatego racjonalnym wyborem byłoby zastosowanie szybkiej i niedrogiej maszyny do napełniania objętościowego. Koszt modernizacji do systemu grawimetrycznego znacznie przewyższyłby wartość zaoszczędzonej wody.
Z drugiej strony, gdy zakład przetwarza surowce o wysokiej wartości, takie jak serum kosmetyczne, środki agrochemiczne lub farmaceutyki, głównym czynnikiem decydującym jest koszt surowca. W takim przypadku uzasadniony staje się zakup systemu grawimetrycznego, który kosztuje trzy razy więcej niż system wolumetryczny. Wysoki koszt systemu wolumetrycznego jest uzasadniony, ponieważ wartość zaoszczędzonych materiałów szybko zwraca inwestycję, co czasami skutkuje całkowitym zwrotem z inwestycji w ciągu kilku miesięcy, pozwalając uniknąć niepotrzebnych opóźnień w produkcji.
Porównanie technologii napełniania: która z nich jest najdokładniejsza?
Opracowanie idealnej technologii dozowania wymaga odpowiedniego połączenia zasad konstrukcyjnych maszyny, właściwości fizycznych produktu oraz celów ekonomicznych przedsiębiorstwa.
Systemy napełniania objętościowe a grawimetryczne
Wypełnianie objętościowe Systemy te działają na zasadzie pobierania określonej objętości cieczy do pojemnika, mierząc ją w mililitrach lub uncjach płynnych. Każdy pojemnik jest zamykany hermetycznie w celu zatrzymania cieczy i wtłoczenia jej do środka. Jedną z głównych zalet jest większa szybkość działania i niższe koszty, co skraca całkowity czas napełniania. Jedną z głównych wad jest to, że nie reagują one na zmiany gęstości. Jeśli nastąpią zmiany temperatury pojemników, gęstość produktu ulegnie zmianie, a maszyna dozuje tę samą objętość, ale masa w pojemniku będzie nieprawidłowa.
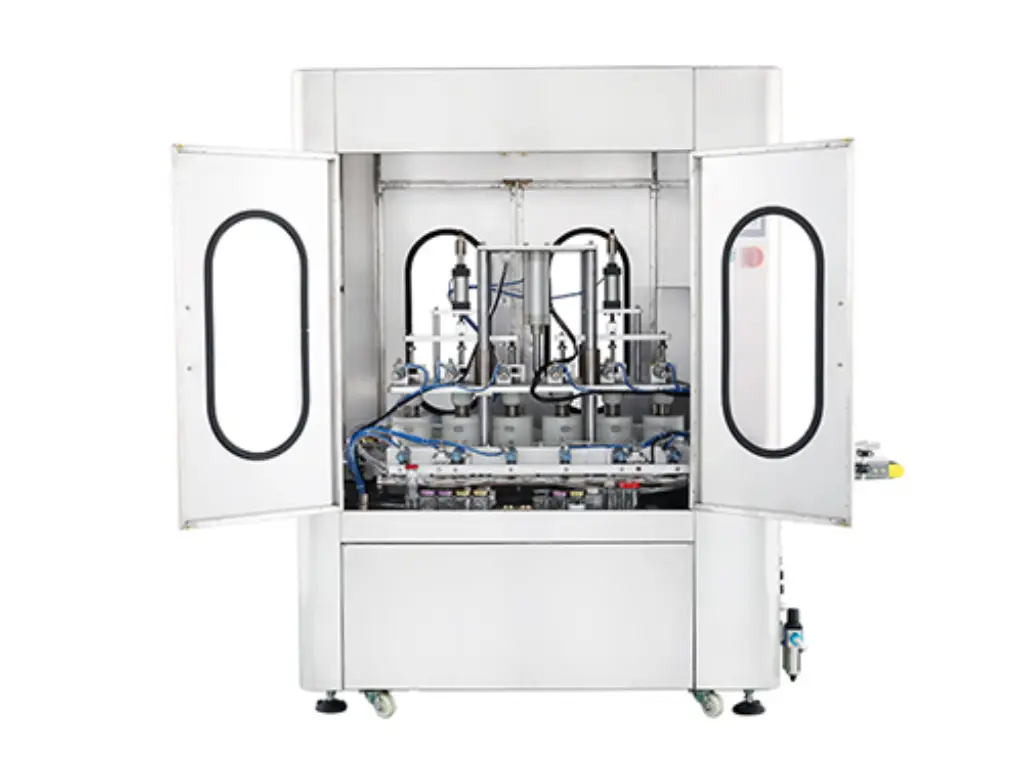
Grawimetryczne systemy napełniania, znany również jako maszyny do napełniania z pomiarem masy netto, działają w oparciu o masę bezwzględną. Dozują produkty na czujniki wagowe, które są czułe i mierzą masę w gramach lub kilogramach. Mierzą również masę w czasie rzeczywistym. Gdy przepływ materiału osiągnie określoną masę, system go przerywa. Główną wadą jest to, że proces ten zajmuje czas. Oznacza to również, że przepływ materiału zostanie przerwany, co spowoduje spowolnienie pracy. Systemy te są również droższe od innych rozwiązań.
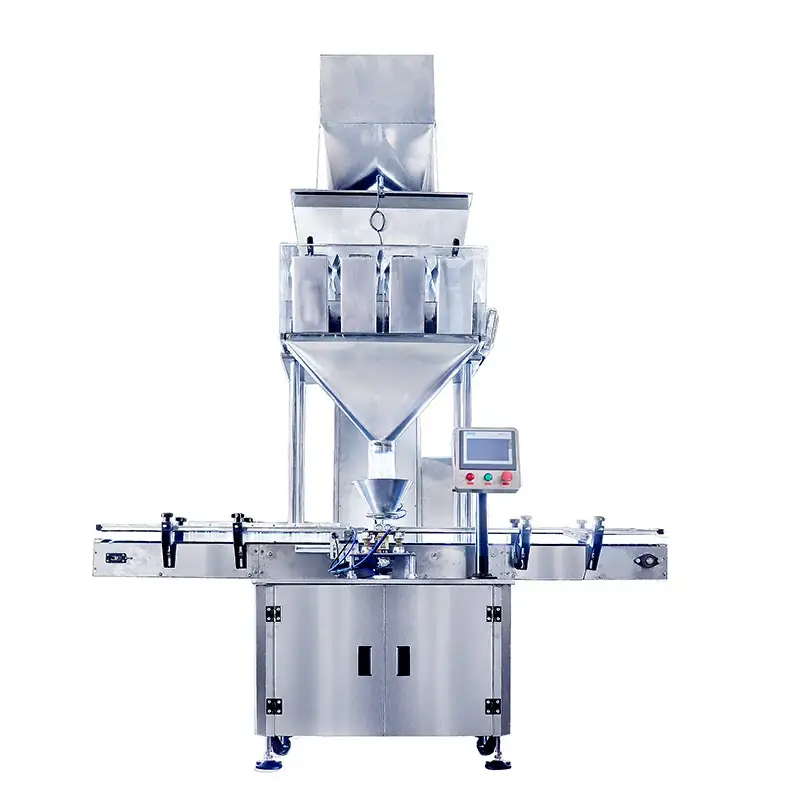
Wydajność pomp tłokowych, ślimakowych i perystaltycznych
Dostarczanie produktów o różnej lepkości i z różnych materiałów wymaga stosowania różnych systemów pompowych. Zastosowanie pompy o niewłaściwej konstrukcji spowoduje nieprawidłowe napełnianie i kosztowne przestoje.
W poniższej tabeli przedstawiono trzy główne technologie pomp, ich zasady działania oraz materiały, do pompowania których zostały zaprojektowane.
| Technologia pomp | Mechanizm działania | Idealny produkt / materiał | Kluczowa przewaga w zakresie dokładności |
| Napełniacz tłokowy | Cylinder cofający się zasysa produkt, a podczas ruchu do przodu go wypycha. Długość skoku decyduje o objętości. | Płyny o dużej lepkości, gęste pasty, produkty w postaci kawałków (np. masło orzechowe, balsamy, mokra karma dla zwierząt). | Wytwarza ogromną siłę mechaniczną; wysoka powtarzalność skoku zapewnia równomierne dozowanie grubych materiałów. |
| Napełniarka ślimakowa | Precyzyjnie obrobiona śruba obraca się pionowo wewnątrz leja zasypowego. Objętość jest regulowana poprzez dokładną liczbę obrotów, a ruch ten jest napędzany przez precyzyjne serwomotory sterujące prędkością ślimaka. | Proszki i produkty sypkie (np. mleko w proszku, białko w proszku, przyprawy). | Zaprojektowany specjalnie z myślą o produktach sypkich; reguluje przepływ bez zgniatania delikatnych cząstek, zapewniając precyzyjną kontrolę gęstości. |
| Pompa perystaltyczna | Obracające się rolki ściskają elastyczną rurkę zewnętrzną, przepychając płyn do przodu bez kontaktu z częściami mechanicznymi. | Leki, substancje chemiczne o wysokiej czystości, płynne preparaty o niewielkiej gęstości (np. odczynniki, krople do oczu). | Płyn styka się wyłącznie z rurkami (zerowe ryzyko zanieczyszczenia krzyżowego); umożliwia uzyskanie objętości rzędu mikrolitrów (μl) dokładność. |
Rozwiązywanie typowych problemów związanych z dokładnością napełniania
Gdy parametry dokładności wykraczają poza ustalone granice, nadchodzi czas na systematyczne poszukiwanie przyczyn awarii. Działanie na chybił trafił tylko wydłuży czas przestoju. Operatorzy i inżynierowie utrzymania ruchu muszą w sposób logiczny ustalić, czy przyczyna ma charakter mechaniczny, środowiskowy, czy też jest związana z przepływem materiału.
Poniższe informacje dotyczące najczęstszych problemów i typowych błędów związanych z rozbieżnościami w danych oraz sposobów ich szybkiego rozwiązywania z pewnością okażą się pomocne.
| Zjawisko | Analiza przyczyn źródłowych | Rozwiązanie & Optymalizacja |
| Waga wydawanych produktów zmienia się nieregularnie, bez żadnej przewidywalnej prawidłowości. | Ilość produktu wewnątrz leja zasilającego nieustannie rośnie i maleje, co powoduje zmiany ciśnienia grawitacyjnego wywieranego na zawory. | W leju należy zainstalować czujniki automatycznej kontroli poziomu, zintegrowane z pompą zasilającą, w celu utrzymania stałej, statycznej wysokości produktu. |
| Produkt wycieka z dysza po zakończeniu cyklu dozowania. | Uszkodzone są wewnętrzne uszczelki dyszy zapobiegającej kapaniu lub napięcie powierzchniowe cieczy nie jest dostosowane do geometrii dyszy. | 1. Otwórz panel sterowania sterownika PLC i dostosuj parametry “odsysania”. 2. Wymień standardowe dysze na specjalistyczne dysze kapilarne lub odcinające. |
| Weights are consistent initially but systematically drift higher or lower after hours of production. | Ambient temperature changes or mechanical friction is heating the product, altering the density inside the hopper (a standard limitation of volumetric systems). | 1. Install a jacketed hopper with integrated temperature control to maintain thermal stability. 2. Transition to a gravimetric (weighing) system. |
Best Practices to Maintain Consistent Precision
Standing precision with the help of state-of-the-art techniques over the years is a product of discipline, operational manuals, and a maintenance system.
- Regular Calibration: The calibration of the machine sensors must be done daily. Failure to do so will result in dirty calibration and results. Every facility must have a set of obligatory and traceable weights to assist in the zero and full span calibration of the load cells and systems. Every shift and before product changes, gauges must be set to zero and span calibrated.
- Preventative Maintenance: If a component is allowed to operate until it fails, the cost to the production will be losses that are unacceptable. This means that there must be a balancing act between the maintenance logs and the machine’s cyclic state. In any maintenance cycle involving regular inspections, visually good O-rings, gaskets, and seals are to be replaced, and electrical connections are to be verified. Before a visible leak arises, a worn seal creates tiny gaps that destroy the vacuum, pressure, and volume accuracy.
- Operator Training: During disassembly and cleaning, the potential for human error increases significantly. Operators are required to be trained in the specific mechanical criteria involved in reassembly. Incorrect torquing of pump housings, loose connections, or assembly of components in the wrong sequence, lead to problematic internal friction or air gaps. For reassembly to preserve the machine’s baseline accuracy, there must be extreme compliance with standard operating procedures.
Conclusion: Protecting Your Profit with Precision
The most straightforward and easily managed way for manufacturing facilities to stop hemorrhaging money is to improve fill accuracy. The engineering gap between a wide and controlled, narrow distribution curve is a matter of dollars and cents. The precise dosing technology’s implementation directly impacts the profitability of a packaging line, whether it’s controlling product giveaway losses or compliance fines. Optimizing the dosing technology to the value of the liquid or sensitive powder used, such as with advanced augers, allows facilities to transform their packaging operation from a place of material waste to a highly optimized, efficient operation.
Ready to Eliminate Giveaway? Partner with Levapack
Achieving and maintaining micron-level precision requires specialized engineering. Levapack provides complete, automated packaging lines engineered specifically for Small and Medium-sized Enterprises (SMEs) worldwide. With 18 years of dedicated engineering experience and installations across more than 100 countries, we manufacture high-performance systems designed to eliminate material waste and optimize production stability.
For facilities handling high-value powders, we provide advanced servo-driven Auger Fillers integrated with specialized vacuum and nitrogen flushing technologies, maintaining residual oxygen levels below 3%. For operations processing viscous materials, pastes, and wet pet foods, we supply heavy-duty Piston and Rotary Fillers built for exact volumetric consistency and seamless integration with retort sterilization processes.
Levapack designs customized solutions tailored to specific material characteristics and facility constraints. Consult with our engineering specialists and configure a precision packaging system designed to protect production margins and ensure strict output compliance.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL