
Wyjaśnienie rozmiarów etykiet: dokładne wzory i tolerancje maszynowe
W świecie komercyjnych opakowań napojów i żywności, gdzie stawka jest wysoka, błąd w obliczeniach wynoszący zaledwie 1/8 cala to nie tylko wada projektowa — to katastrofalna awaria produkcyjna. Niezależnie od tego, czy prowadzisz browar rzemieślniczy, palarnię kawy specjalistycznej, czy zautomatyzowany zakład konserwowania żywności, szacowanie wymiarów etykiet na puszkach na oko nieuchronnie prowadzi do ogromnych strat materiałowych, niedopuszczalnych zacięć maszyn oraz pogorszenia estetyki marki.
Droga od cyfrowej makiety w formacie PDF do bezbłędnego produktu fizycznego na półce w supermarkecie jest pełna ukrytych pułapek technicznych. Czynniki takie jak ograniczenia mechaniczne półautomatycznych aplikatorów, znaczne odkształcenia fizyczne spowodowane przez tunele grzewcze oraz niezauważalne zmiany w globalnym łańcuchu dostaw aluminium mogą w mgnieniu oka sprawić, że standardowe “szablony” staną się bezużyteczne. Branżowe standardy opakowań nieustannie ewoluują, aby sprostać tym wymaganiom.
Ten kompleksowy przewodnik techniczny pomija amatorskie porady projektowe i od razu zagłębia się w przemysłową rzeczywistość związaną z opakowaniami. Przedstawimy szczegółowe wzory matematyczne dotyczące etykiet w rolkach płaskich, geometrię konstrukcyjną rękawów termokurczliwych, precyzyjne metody pomiaru nieregularnych puszek oraz krytyczne tolerancje wejściowe maszyn, które decydują o wydajności produkcji. Przestań zgadywać i zacznij projektować opakowania pod kątem produkcji bez wad. Przejdź do poniższej kompletnej tabeli rozmiarów, aby rozpocząć.
Kompletna tabela rozmiarów etykiet na puszki (napoje, żywność i słoiki)
Przed przystąpieniem do projektowania graficznego lub złożeniem zamówienia u dostawcy usług poligraficznych należy ustalić podstawowe ramy wymiarowe. Poniższa macierz odniesienia przedstawia aktualne wymiary zgodne ze standardami branżowymi w przypadku najczęściej stosowanych metalowych puszek spożywczych, aluminiowych puszek po napojach oraz szklanych słoików. Jednak, jak wie każdy doświadczony kierownik produkcji, liczby te stanowią jedynie punkt wyjścia, a nie uniwersalną gwarancję.
Puszki metalowe do żywności (konstrukcja trzyczęściowa)
#10 Puszka
Puszka #303
Puszka #300
Aluminiowe puszki na napoje (konstrukcja dwuczęściowa)
16 uncji – standardowy
16 uncji Sleek
12 uncji – standardowy
12 oz Sleek
8,4 uncji Slim
Szklane słoiki typu Mason
16 uncji (pinta)
8 uncji (pół pinty)
Najbardziej niebezpieczną pułapką, z jaką obecnie borykają się start-upy z branży napojów, jest puszka o pojemności 16 oz. W przeszłości niemal wszystkie puszki o pojemności 16 oz były standardowe format 211. Jednak ze względu na okresowe niedobory zapasów 211 wielu hurtowników i mobilnych zakładów konserwowych zastąpiło je Format 207 (16 oz, Sleek). Puszka o numerze 207 mieści dokładnie taką samą objętość płynu, ale osiąga to dzięki temu, że ma zauważalnie mniejszą średnicę i jest wyższa.
Jeśli bezkrytycznie zastosujesz standardowy szablon etykiety 211 (o szerokości 8,125 cala) do smukłej puszki typu 207, dojdzie do katastrofalnego fizycznego nakładania się etykiety na puszkę. Nadmiar materiału spowoduje poważne marszczenie się etykiety, jej niewłaściwe ułożenie oraz natychmiastowe zacięcia w maszynach etykietujących. Przed zatwierdzeniem jakiejkolwiek próbki druku należy sprawdzić dokładny kod SKU pustych puszek dostarczanych na rampę załadunkową.
Wybór odpowiedniego formatu etykiet: etykiety w rolkach a rękawy termokurczliwe
Zanim jeszcze sięgniesz po suwmiarkę cyfrową lub zaczniesz obliczać obwód, musisz bezwzględnie ustalić proces obróbki materiału. Podstawowa geometria, metoda drukowania oraz wzory matematyczne stosowane do wymiarowania opakowania różnią się całkowicie w zależności od tego, czy owijasz podłoże 2D wokół cylindra, czy też nakładasz rurkę 3D na pojemnik o wyprofilowanym kształcie.
Etykiety samoprzylepne w rolkach a trwałość materiału
Etykiety samoprzylepne (PS) w rolkach stanowią podstawę produkcji napojów i żywności na małą i średnią skalę. Te dwuwymiarowe naklejki, dostarczane na ciągłej warstwie oddzielającej, zapewniają niesamowitą elastyczność markom posiadającym wiele pozycji asortymentowych (SKU), umożliwiając szybką zmianę smaków oraz stosunkowo niskie minimalne ilości zamówienia (MOQ). Ponieważ są płaskie, obliczanie ich wymiarów opiera się na prostej geometrii płaskiej.
Wzór na obliczanie szerokości etykiety w systemie Master Roll
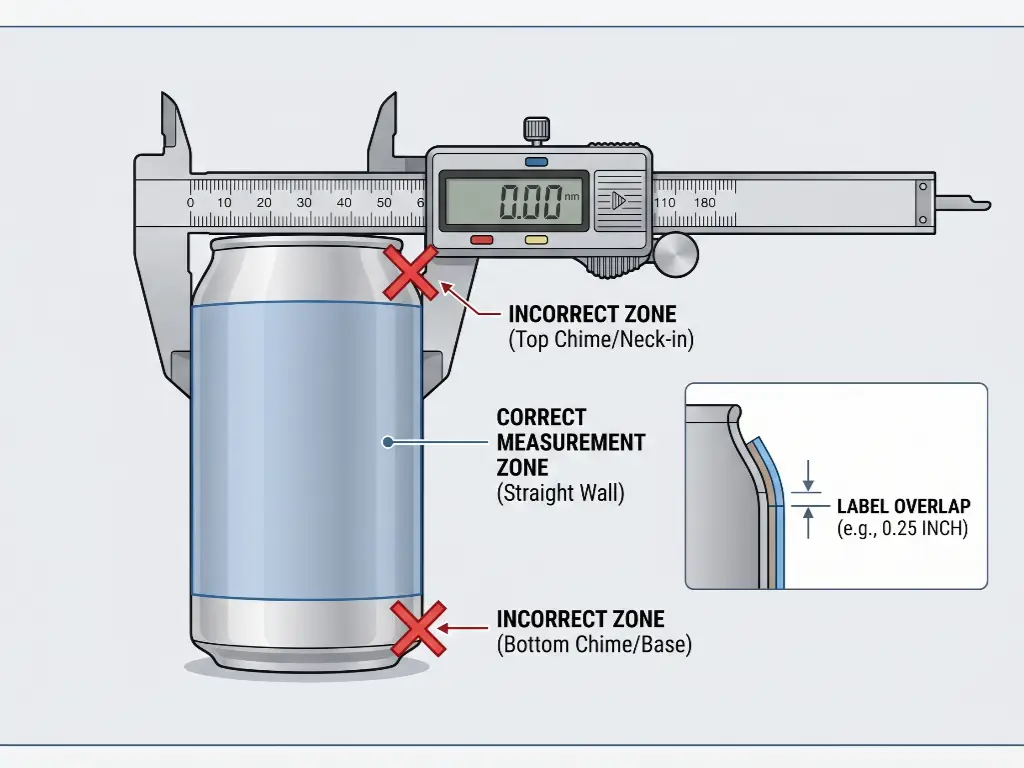
Szerokość płaskiej etykiety = (zmierzoną średnicę zewnętrzną × 3,1416) + 0,25″ zakładki
Aby poprawnie zastosować ten wzór, należy użyć przemysłowego suwmiarki cyfrowej do zmierzenia średnicy zewnętrznej puszki dokładnie w jej prosta ściana sekcja. Nie należy dokonywać pomiaru w pobliżu górnych ani dolnych załamań. Aby uzyskać idealny matematyczny obwód, należy pomnożyć tę dokładną średnicę przez liczbę pi (3,1416). Na koniec należy dodać zakładkę. Zakładka o szerokości 0,25 cala (1/4″) stanowi absolutny złoty standard branżowy. Zakładka ta pełni rolę kluczowego punktu mocowania, w którym klej łączy się z własnym materiałem wierzchnim, zabezpieczając etykietę w odpowiednim miejscu.
Jednak idealne obliczenia matematyczne nie mają żadnego znaczenia, jeśli materiał ulega zniszczeniu w rzeczywistych warunkach. Kluczowym punktem, w którym nowe marki ponoszą porażkę, jest “test z wiadrem z lodem” lub standardowa logistyka łańcucha chłodniczego. Przeniesienie napoju w puszce z lodówki komercyjnej o temperaturze 38°F (3°C) do otoczenia o temperaturze 75°F (24°C) powoduje natychmiastową i intensywną kondensację. Na zewnętrznej powierzchni aluminiowej puszki pojawi się obfita warstwa kondensatu.
Jeśli użyjesz standardowej etykiety papierowej – nawet takiej z podstawową powłoką lakierniczą – woda wniknie w włókna papieru, sprawiając, że Twoje wysokiej jakości oznakowanie w ciągu kilku minut zamieni się w łuszczącą się, rozpadającą się papkę. W przypadku każdego produktu przechowywanego w lodówce lub narażonego na wilgoć należy określić BOPP materiał. Białe lub przezroczyste folie BOPP w połączeniu z silnie przylegającym, wodoodpornym klejem akrylowym oraz grubą laminacją chroniącą przed promieniowaniem UV (matową lub błyszczącą) całkowicie zapobiegają powstawaniu kondensacji, gwarantując, że wizerunek marki pozostanie nienaruszony od momentu umieszczenia w lodówce aż do momentu, gdy produkt trafi w ręce konsumenta.
Rękawy termokurczliwe: pokrycie 360 stopni i współczynniki zniekształcenia
Gdy marka potrzebuje grafiki o zasięgu 360 stopni, sięgającej od krawędzi do krawędzi, która płynnie dopasowuje się do skomplikowanych krzywizn opakowania, rękawy termokurczliwe stanowią idealne rozwiązanie. Są one zazwyczaj produkowane z PETG W przypadku folii PVC rękawy te są najpierw drukowane w postaci płaskiej, następnie zszywane w ciągłą rurkę, nakładane na pojemnik i przepuszczane przez precyzyjnie kontrolowany tunel parowy lub promieniujący, gdzie ulegają obkurczeniu, ściśle przylegając do metalu.
Natychmiast odrzuć wzór na liczbę Pi. Rękawy termokurczliwe nie są produkowane według standardowych wymiarów szerokości i wysokości. Zamiast tego są projektowane w oparciu o dwa zupełnie różne systemy miar:
- Szerokość po rozłożeniu (LFW): Szerokość tulei po całkowitym spłaszczeniu. Oblicza się ją poprzez pomiar najszerszego obwodu puszki, dodanie tolerancji na przesuw (zwykle 2–4 mm, aby tuleja mogła płynnie nasuwać się na puszkę) oraz podzielenie wyniku przez dwa.
- Długość cięcia: Długość pionowa nieobkurczonej rękawy przed jej wprowadzeniem do tunelu grzewczego. Ponieważ folia kurczy się zarówno w pionie, jak i w poziomie (choć w różnych proporcjach), długość cięcia musi być nieco większa niż ostateczna pożądana wysokość.
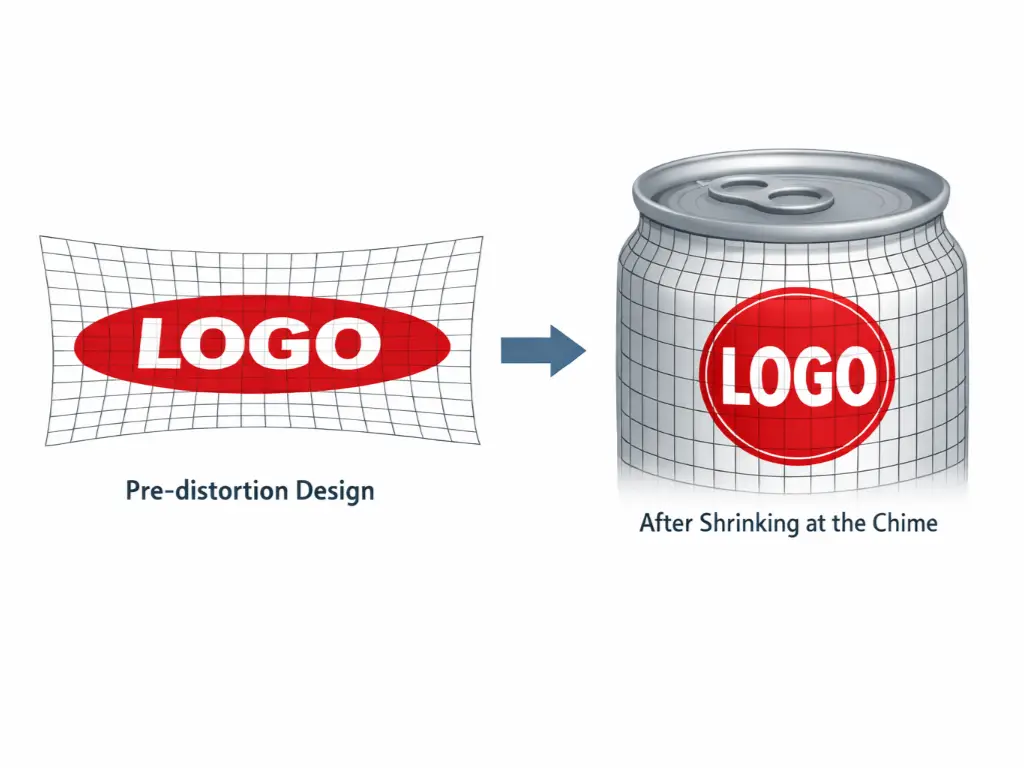
Najtrudniejszym aspektem projektowania etykiet termokurczliwych jest Odkształcenie (współczynnik skurczu). Gdy plastikowa rurka gwałtownie się kurczy, dopasowując się do ostrych zakrzywień w górnej i dolnej części puszki — obszarów znanych jako “Chime” lub “Neck-down” — nadrukowane grafiki ulegają rozciąganiu i zniekształceniu. Jeśli w pliku projektu płaskiego umieścisz idealnie okrągłe logo w pobliżu obszaru “Chime”, po przejściu przez tunel grzewczy zmieni się ono w brzydki, rozciągnięty owal. Inżynierowie ds. opakowań zajmujący się przygotowaniem do druku muszą korzystać ze specjalistycznego oprogramowania do mapowania siatki 3D, aby celowo „wstępnie zniekształcić” grafikę w odwrotnym kierunku, zapewniając, że po skurczeniu się tworzywa grafika będzie wyglądała matematycznie idealnie w oczach konsumenta.
Jak zmierzyć rozmiary etykiet na puszki wykonane na zamówienie lub o niestandardowych wymiarach
W momencie, gdy odejdzie się od standardowej cylindrycznej puszki na napoje, zasady inżynierii opakowań ulegają radykalnej zmianie. Niestandardowe i nieregularne pojemniki — takie jak prostokątne puszki na wędliny, spłaszczone owalne puszki na owoce morza czy mocno zwężające się wiadra przemysłowe — nie mogą być traktowane zgodnie z podejściem polegającym na “zmierzeniu obwodu i owinięciu”. Nakładanie naprężonych materiałów na ostre kąty geometryczne lub skomplikowane krzywe grozi katastrofalnymi uszkodzeniami konstrukcyjnymi.
Etykiety panelowe do puszek kwadratowych i płaskich
Kwadratowe lub prostokątne puszki, powszechnie stosowane do pakowania wysokiej jakości olejów spożywczych, wędlin i herbat specjalnych, stanowią wyjątkowe wyzwanie fizyczne. Podczas próby nałożenia pojedynczej, ciągłej etykiety samoprzylepnej o pełnym owinięciu wokół czterech narożników pod kątem 90 stopni powstaje silne napięcie “pamięciowe” w folii. Podłoże etykiety ma naturalną tendencję do powrotu do stanu płaskiego. Z upływem czasu lub w wyniku niewielkich uderzeń w kartonach transportowych napięcie to powoduje, że etykieta “odwija się” — gwałtownie odklejając się od narożników.
Profesjonalnym rozwiązaniem jest całkowite zrezygnowanie z pełnego owinięcia i zastosowanie Etykieta na panelu przednim i tylnym strategia (dwie oddzielne naklejki). Podczas mierzenia płaskiej powierzchni puszki szerokość etykiety musi zdecydowanie się kończyć przed zaczyna się promień narożnika. Złota zasada dotycząca opakowań o nieregularnych kształtach brzmi: “im węziej, tym bezpieczniej”. Upewnij się, że krawędź etykiety całkowicie przylega do płaskiej powierzchni; jeśli nawet milimetr etykiety znajdzie się na zakrzywionym narożniku, powstaje punkt podparcia, który może spowodować odklejenie się etykiety lub uszkodzenie w wyniku tarcia.
Najlepsze etykiety i tekturowe tuleje do puszek z owocami morza
Spłaszczone, owalne puszki — światowy standard dla sardynek, sardeli i kawioru klasy premium — charakteryzują się poważnym brakiem miejsca w pionie. Ścianki boczne tych puszek mają często mniej niż jeden cal wysokości i charakteryzują się ostrymi, ciągłymi krzywiznami. Umieszczenie na tych mikroskopijnych ściankach bocznych obowiązkowych informacji o wartościach odżywczych wymaganych przez FDA/USDA, kodów kreskowych oraz treści związanych z marką przy użyciu standardowych klejów jest fizycznie niemożliwe i niezgodne z przepisami.
Aby sprostać tym wyzwaniom, marki stosują dwie konkretne strategie:
- Etykieta na górnym panelu: Precyzyjnie wycięta etykieta nakładana wyłącznie na płaską, zagłębioną powierzchnię pokrywy. Podczas pomiaru należy uwzględnić wewnętrzną krawędź zgrzewu, aby etykieta idealnie przylegała do płaskiej powierzchni, nie podnosząc się na metalowych wypukłościach.
- Kartonowa osłonka: Najwyższej jakości i najskuteczniejsze rozwiązanie. Zamiast kleju stosuje się grubą tekturową tuleję, która całkowicie otacza obrys zewnętrzny puszki. Aby to obliczyć, należy zmierzyć całkowitą długość górnej i dolnej powierzchni oraz grubość obu ścianek bocznych, a co najważniejsze – dodać 15 mm naddatku na zakładkę w miejscu, gdzie klej przemysłowy połączy tuleję od spodu.
Pozyskiwanie profesjonalnych szablonów do puszek o zwężających się ściankach
Puszki stożkowe (w których średnica górna jest większa lub mniejsza od średnicy dolnej) stanowią największe wyzwanie w zakresie wymiarowania. Gdy stożkowy obiekt 3D zostaje rozłożony na płaszczyznę 2D, nie tworzy prostokąta, lecz matematycznie precyzyjny, zakrzywiony kształt wachlarza (geometryczny ścięty stożek).
Jedynym dopuszczalnym sposobem postępowania w przypadku puszek stożkowych jest skontaktowanie się z producentem opakowań i zażądanie oficjalnego rysunku technicznego w formacie CAD. Jeśli taki rysunek nie jest dostępny, fizyczny egzemplarz opakowania musi zostać zeskanowany laserowo przez inżyniera ds. opakowań korzystającego z oprogramowania CAD w celu matematycznego wygenerowania dokładnego stożkowego szablonu cięcia bez żadnego marginesu błędu.
Kompatybilność z maszynami: kierunki odwijania i tolerancje etykietowania
Pięknie zaprojektowana, idealnie skalkulowana etykieta jest całkowicie bezużyteczna, jeśli maszyny w fabryce nie są w stanie jej przetworzyć. Przejście z ekranu grafika do rzeczywistości pracującej linii produkcyjnej wiąże się z surowymi ograniczeniami mechanicznymi. Zrozumienie sposobu dostarczania etykiet oraz procesu ich nakładania przez maszyny stanowi ostatnią przeszkodę na drodze do sukcesu operacyjnego.
Rozszyfrowanie pozycji odwijania rolki etykiet (#1 – #8)
Kupując etykiety w rolkach, nie otrzymuje się ich w postaci luźnych arkuszy; są one ciasno nawinięte na tekturowy trzpień (zwykle o średnicy 3 cali). Określony kierunek ułożenia grafiki podczas odwijania etykiety z tego trzpienia nazywa się Kierunek odwijania. Światowy przemysł opakowaniowy stosuje znormalizowany system numeryczny, od pozycji #1 do pozycji #8.
Twoje urządzenie do etykietowania to system o sztywnej konstrukcji. Wymaga ono podawania etykiety w ściśle określonej orientacji. W przypadku zdecydowanej większości etykieciarek do puszek cylindrycznych maszyna obraca puszkę w pionie i nakłada etykietę w poziomie. Oznacza to, że twoje automatyczna lub półautomatyczna maszyna do etykietowania zasadniczo wymaga Pozycja #3 (prowadzenie prawą krawędzią) lub Pozycja #4 (prowadzenie lewą krawędzią).
Jeśli kierownik ds. zakupów nie zapozna się z instrukcją obsługi etykieciarki i zaakceptuje ustawienia domyślne drukarki (które często toczą się w pozycji #1, z górną krawędzią z przodu), skutki będą katastrofalne. Taśma etykietowa będzie podawana prostopadle do mechanizmu maszyny. Zastosowanie rolki z ustawieniem „Top Edge Leading” w poziomej maszynie do owijania spowoduje albo natychmiastowe zablokowanie czujników optycznych, albo etykietowanie 100 000 puszek całkowicie bokiem. Jedynym rozwiązaniem jest wstrzymanie produkcji i opłacenie ekipy, która ręcznie nawinie mile taśmy etykietowej.
Tolerancje wprowadzania rolek w półautomatycznych etykieciarkach
Wiele małych i średnich przedsiębiorstw rozpoczyna swoją przygodę z pakowaniem od półautomatycznych etykieciarek stołowych, takich jak powszechnie stosowany model MT-30. Choć są one ekonomiczne, te oparte na tarciu maszyny rolkowe charakteryzują się niezwykle wąskimi tolerancjami mechanicznymi i są bardzo podatne na błędy związane z ręcznym podawaniem produktów.
Limit napięcia przy zakładce 0,25″: Wcześniej ustaliliśmy, że nakładka o szerokości 0,25″ (1/4″) stanowi maksymalną dopuszczalną wartość standardową. Powodem tego są rolki maszyny. Kiedy etykieta owija się wokół puszki i nakłada się na samą siebie, tworzy mikroskopijne fizyczne “wybrzuszenie” składające się z dwóch warstw folii BOPP i kleju. Jeśli nakładka przekracza 0,25″ — powiedzmy, sięga 0,5″ — rolki aplikatora będą zbyt długo przytrzymywać ten przedłużony obszar o podwójnej grubości. Powoduje to znaczny różnicowy nacisk, co sprawia, że tylna krawędź etykiety skręca się w dół, co skutkuje nieestetycznym zwijaniem się w spiralę (Błędna rejestracja) lub duże pęcherzyki powietrza uwięzione pod folią.
Granica obszaru zagrożenia sygnałem dźwiękowym: Wysokość etykiety musi być ściśle regulowana, aby mieściła się w granicach Ściana prosta puszki. Puszki aluminiowe charakteryzują się “zagłębieniem” lub “zwężeniem” — zakrzywionym przejściem, w którym korpus puszki zwęża się między górną pokrywką a dolną kopułką. Należy zapewnić minimalną wizualną szczelinę bezpieczeństwa o szerokości 0,125″ (1/8”) między górną/dolną krawędzią etykiety a początkiem metalowego zagłębienia. Jeśli półautomatyczna rolka spróbuje docisnąć płaską, sztywną etykietę z BOPP do zakrzywionego „chime”, prawa fizyki sprawiają, że nadmiar materiału nie ma gdzie się podziać. Natychmiast się on złoży, tworząc trwałą, nieodwracalną fałdę, która całkowicie zniszczy walory estetyczne produktu.
Przejdź na Precision Automation
Levapack koncentruje się wyłącznie na dostarczaniu wysokowydajnych, zautomatyzowanych rozwiązań w zakresie konserwowania i pakowania dla małych i średnich przedsiębiorstw na całym świecie. Dzięki zastąpieniu zawodnych rolek ciernych zaawansowaną technologią serwonapędową oraz precyzyjną inżynierią na poziomie 2 μm nasze zautomatyzowane systemy etykietowania i zgrzewania całkowicie eliminują spowodowane przez człowieka zmarszczki oraz niedokładności w dopasowaniu nakładanych warstw.
Dbamy o to, by każda puszka schodząca z Państwa linii produkcyjnej prezentowała konsumentowi nienaganny wizerunek marki najwyższej jakości. Proszę przestać zmagać się z tolerancjami maszyn i zacząć zwiększać wydajność produkcji.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL