
Uitleg over blikvullijnen — Hoe kiest u de juiste configuratie voor uw product?
Als je dit leest, ben je waarschijnlijk al overgestapt van het zoeken naar “blikvulmachine” naar het zoeken naar “blikvullijn”. Die verandering in woordkeuze duidt op een verschuiving in je denkwijze: je kijkt niet langer naar afzonderlijke apparaten. Je kijkt naar een systeem — een onderling verbonden reeks machines die uur na uur lege blikken omzetten in kant-en-klare, verzegelde en geëtiketteerde producten.
Maar hier zit het probleem: in de meeste handleidingen wordt ervan uitgegaan dat je bier of frisdrank invult. Als je eiwitpoeder, koffiebonen, pindakaas of autolak invult, gaat het standaardadvies niet meer op.
Deze gids hanteert een andere aanpak. Het begint bij je product — wat je daadwerkelijk in het blikje doet — en bouwt van daaruit verder op. Aan het einde beschik je over een besluitvormingskader dat je kunt toepassen, of je nu bruisend water of gekruide noten inblikt.
Wat is een blikvullijn? Een uitleg over de belangrijkste onderdelen
Een blikvullijn bestaat uit een gesynchroniseerde reeks machines die het volledige verpakkingsproces voor blikken uitvoert: reinigen, vullen, afsluiten, steriliseren, etiketteren, coderen en verpakken. Elke machine in de keten is afhankelijk van de machine die eraan voorafgaat. Als één station achterblijft, presteert de hele lijn ondermaats.
Dit zijn de belangrijkste onderdelen die je op een standaardlijn aantreft:
| Component | Wat het doet | Wat gebeurt er als je het overslaat? |
|---|---|---|
| Depalletizer | Voert lege blikjes vanaf pallets naar de transportband | Handmatig laden zorgt vanaf de eerste minuut voor een knelpunt in de productielijn |
| Spoelmachine / Reinigingsmachine | Verwijdert stof en deeltjes uit lege blikjes | Risico op besmetting; voldoet niet aan de voedselveiligheidscontroles |
| Vulstof | Doseert de exacte hoeveelheid product in elk blikje | Geen vulmiddel, geen lijnen — dat is de kern van het systeem |
| Seamer | Vergrendelt het deksel op het blik met een dubbele naad | Het product lekt, bederft of verliest binnen enkele dagen zijn koolzuur |
| Sterilisator / Pasteurisator | Verwarmt gevulde blikken om microbiologische stabiliteit te waarborgen | Verplicht voor voedingsmiddelen met een laag zuurgehalte, bier en sap — op eigen risico overslaan |
| Etiketteermachine | Brengt merklabels, ingrediëntenlijsten en streepjescodes aan | Producten zonder etiket mogen niet in de detailhandel worden verkocht |
| Coder | Geeft de productiedatum, het batchnummer en de houdbaarheidsdatum weer | Traceerbaarheid wordt onmogelijk; niet-naleving van de regelgeving |
| Verpakkingsmachine / Palletiseermachine | Groepeert blikjes in kartonnen dozen of bakjes en stapelt ze op pallets | Handmatig verpakken doet de arbeidsbesparing van automatisering teniet |
Zie het als een keukenlijn in een restaurant: elk werkstation heeft één taak, elke taak is afhankelijk van het voorgaande station, en het geheel loopt op het tempo van de traagste kok. Een blikvullijn werkt op dezelfde manier — en daarom heeft het geen zin om de snelste vulmachine ter wereld aan te schaffen als je bliknaaimachine het tempo niet kan bijhouden.
Waarom het type product bepalend is voor de configuratie van uw productlijn
Dit is het deel dat in de meeste handleidingen voor blikvullijnen wordt overgeslagen — en het is juist het deel dat het belangrijkst is.
De fysische eigenschappen van uw product bepalen welke afvultechnologie u nodig hebt, van welke materialen uw apparatuur moet zijn vervaardigd en of u hulpsystemen nodig hebt, zoals stikstofspoeling of temperatuurregeling. Als u hier in de specificatiefase een verkeerde keuze maakt, kan zelfs de meest nauwkeurige afstemming op de werkvloer dit niet meer rechtzetten.
Voordat je verder leest, beantwoord dan eerst twee vragen over je product:
- Is uw product vloeibaar (vloeistof, pasta) of in stukjes (poeder, korrels, vaste stukjes)?
- Bevat uw product opgelost gas (koolzuurhoudende dranken, bier)?
Het snijpunt van die twee antwoorden plaatst je in een van de vier onderstaande categorieën. Elke categorie heeft zijn eigen logica wat betreft de uitrusting.
Vloeibare producten — Dranken, oliën, sauzen en meer
Als u vloeistoffen afvult, beschikt u over het breedste scala aan apparatuur — en is dit de eenvoudigste manier om prijzen op massamarktniveau te realiseren. Zwaartekrachtvulmachines zijn een voordelige oplossing voor plat water en sap. Isobare (tegendruk) vulmachines zorgen ervoor dat de CO₂ in uw bier of koolzuurhoudende drank behouden blijft. Volumetrische zuigervulmachines bieden een nauwkeurigheid van ±1% bij het afvullen van oliën, sauzen en siropen.
Een detail dat professionals van amateurs onderscheidt: het beheer van opgeloste zuurstof. Bij bier moet de zuurstofopname tijdens het afvullen minder dan 50 delen per miljard bedragen. Boven die drempelwaarde daalt de houdbaarheid van maanden naar weken. Voor warm afgevulde sappen en thee (doorgaans 85–92 °C) moeten de afvulkleppen en tanks geschikt zijn voor langdurig gebruik bij hoge temperaturen — 316 roestvrij staal is hier standaard, geen optie.
Het risico voor drankenproducenten is dat ze te veel inkopen. Een ambachtelijke brouwerij die 2.000 blikjes per dag produceert, heeft geen isobare lijn van 200 CPM nodig. Meer informatie over het afstemmen van de snelheid op de praktijk vindt u in het onderstaande selectiekader.
Poederproducten — Eiwitpoeder, melkpoeder, specerijen en voedingssupplementen
Bij het afvullen van poeder gaat het meeste algemene advies over blikvullijnen de mist in. In tegenstelling tot vloeistoffen stromen poeders niet voorspelbaar. Hun dichtheid verandert bij trillingen. Ze veroorzaken stof. Bij vocht vormen ze klonters. En uw klanten merken meteen een tekort van 2 gram op wanneer ze het poeder uit het blik scheppen.
De meest betrouwbare oplossing is de schroefvuller: een nauwkeurig bewerkte schroef van Archimedes onderin een trechter, aangedreven door een servomotor. Bij elke omwenteling van de schroef wordt een bekend volume poeder afgegeven. De nauwkeurigheid hangt af van de consistentie van het poeder — vrij stromende poeders zoals kristalsuiker kunnen een nauwkeurigheid van ±1% halen, terwijl kleverige eiwitmengsels kunnen afwijken tot ±2% als de trechter niet wordt doorroerd.
Voor fijne poeders kleiner dan 100 micron wordt vacuümvullen een concurrerende optie: het product wordt in het blik gezogen in plaats van erin gedrukt, waardoor stofwolken worden beperkt. Welke technologie u ook kiest, zorg ervoor dat u stikstofspoeling in uw planning opneemt. Door de vrije ruimte na het vullen met stikstof te spoelen, wordt het restzuurstofgehalte tot onder 3% teruggebracht, waardoor oxidatie wordt voorkomen en de houdbaarheid wordt verlengd — een absolute must voor melkpoeder, zuigelingenvoeding en premiumkoffie.
Vaste en korrelvormige producten — noten, snacks, koffiebonen, snoep en droogvoer voor huisdieren
Hier is het werkwoord “vullen” misleidend. Je bent niet echt aan het vullen — je weegt eerst af en doet vervolgens de afgewogen hoeveelheid in het blikje.
De gouden standaard is de weegmachine met meerdere weegkoppen. Stel je 10 tot 14 afzonderlijke weegtrechters voor die in een cirkel zijn opgesteld. Het product komt van bovenaf binnen via een trillende verdeelkegel. Elke trechter ontvangt een willekeurige portie, weegt deze afzonderlijk en stuurt de gegevens door naar een centrale computer. De computer scant alle mogelijke combinaties van 3 tot 5 trechters en selecteert de combinatie waarvan het totale gewicht het dichtst bij je streefgewicht ligt — en dat alles in minder dan een milliseconde.
Een weegmachine met 10 weegkoppen voor noten of koffiebonen biedt een nauwkeurigheid van ±0,5–1,5 gram bij 30–60 blikjes per minuut. Een machine met 14 weegkoppen haalt 70–90 CPM met nog nauwkeurigere verdelingen. Deze snelheid is te danken aan het parallelle werken: 10 trechters die tegelijkertijd wegen, presteren altijd beter dan één trechter die achtereenvolgens weegt.
Een waarschuwing: breekbare producten zoals chips of biscotti zullen breken als ze van meer dan 30 centimeter hoogte vallen. Geef aan dat er configuraties met een lagere valhoogte en opvangbakken met bescherming nodig zijn als uw product verkruimelt.
Pasta’s en stroperige producten — pindakaas, jam, vlees in blik en dikke sauzen
Pasta’s lijken bedrieglijk eenvoudig — “gewoon een dikkere vloeistof” — maar ze stellen te weinig gespecificeerde apparatuur zwaarder op de proef dan welke andere categorie dan ook.
De grootste uitdaging is de stromingsweerstand. Bij kamertemperatuur heeft pindakaas een viscositeit van meer dan 100.000 centipoise, wat ongeveer 100.000 keer zo dik is als water. Dat door een standaard vulklep persen is alsof je een milkshake probeert te drinken via een koffieroerstaafje. Je hebt een zuigervulmachine met een verdringerpomp nodig, en de diameter van het vulmondstuk moet minstens drie keer zo groot zijn als de diameter van de grootste vaste deeltjes in het product — anders zorgt een stukje aardbei in je jamleiding voor een stilstand van 45 minuten.
Als het product onder hoge temperatuur wordt afgevuld — vlees in blik bij 85 °C, sauzen die onder hoge temperatuur worden afgevuld — moet de zuigerconstructie thermische uitzetting kunnen opvangen zonder dat de afdichting haar integriteit verliest. En als het product bij afkoeling stolt (chocolade, vetten, wassen), zijn verwarmde trechters en dubbelwandige leidingen nodig om het product tussen de batches door vloeibaar te houden.
Het volledige proces van de blikvullijn — stap voor stap
Als je het proces begrijpt, kun je zwakke schakels opsporen voordat ze tot kostbare fouten leiden. Hieronder volgt de volgorde, en – nog belangrijker – waarom elke overgang van belang is.

Depalletiseren → Spoelen. Lege blikjes worden gestapeld op pallets aangeleverd. De depalletiseermachine veegt ze op de transportband. Sla het spoelen niet over: zelfs gloednieuwe blikjes bevatten productiestof. Bij spoelen met geïoniseerde lucht worden deeltjes verwijderd zonder water; bij spoelen met water wordt een hygiënische laag aangebracht voor productielijnen die geschikt zijn voor levensmiddelen.
Spoelen → Vullen. Deze pauze moet kort zijn — idealiter minder dan 30 seconden — om herbesmetting te voorkomen. De snelheid van de transportband tussen deze stations bepaalt het basistempo voor de hele lijn.
Vullen → Sluiten. De meest cruciale overgang in de productielijn. Bij koolzuurhoudende dranken heb je 3–5 seconden vanaf het moment dat de vulklep sluit tot het moment dat de sluitmachine het deksel vergrendelt. Duurt het langer, dan ontsnapt er CO₂, ontstaat er schuim en verschuift het vulniveau. Bij niet-koolzuurhoudende producten is de urgentie minder groot, maar het binnendringen van zuurstof blijft een punt van zorg — zorg ervoor dat het blik zo kort mogelijk openstaat.
Naden → Steriliseren. Niet elk product hoeft na het afvullen te worden gesteriliseerd. Bier en sap worden doorgaans door een tunnelpasteurisator geleid (zones met geregelde watersproeiers bij 60–70 °C). Zuurarme ingeblikte voedingsmiddelen (vlees, groenten) moeten in een retort bij 121 °C worden gesteriliseerd. Als uw product dit niet nodig heeft, verdwijnt dit station uit uw productielijn.
Steriliseren → Etiketteren → Coderen. Zodra het blikje is verzegeld en stabiel is, krijgt het zijn identificatiegegevens: merklabel, partijnummer, productiedatum en houdbaarheidsdatum. Inkjet is kosteneffectief en flexibel; laser is permanent en vereist weinig onderhoud.
Coderen → Verpakken → Pallettiseren. Automatisering aan het einde van de productielijn: blikjes worden gegroepeerd in kartonnen dozen of in krimpfolie verpakte trays, en vervolgens op pallets gestapeld. Voor productielijnen met een capaciteit van minder dan 20 CPM kan handmatig verpakken nog steeds economisch gezien zinvol zijn. Boven die capaciteit verdient automatisering zich terug door besparingen op arbeidskosten.
De conclusie: elke “kloof” tussen stations is een potentieel storingspunt. Vraag de leverancier bij het beoordelen van een lijn naar de overstaptijden en de opstopping — en niet alleen naar de specificaties van de afzonderlijke machines.
Vultechnologieën — De juiste methode voor elk product
Alle afvultechnieken lossen hetzelfde probleem op — een bepaalde hoeveelheid product in een blik doen — maar ze doen dat op basis van fundamenteel verschillende meetprincipes. Als je het principe begrijpt, zul je nooit meer in de war raken door een specificatieblad.
De vier technologische groepen worden ingedeeld op basis van wat ze meten: volume, gewicht of druk.
Volumetrische en zuigervulling — De werkpaarden voor vloeistoffen, pasta’s en crèmes
Volumetrische afvulmachines doseren een vast volume per cyclus. Versies met een debietmeter (magnetisch, Coriolis of turbine) werken het beste voor dunne vloeistoffen zoals water, melk en sap, en bieden een nauwkeurigheid van ±0,5% bij hoge snelheden. Zuiger-afvulmachines zijn geschikt voor de dikkere vloeistoffen — sauzen, crèmes, gels en pasta’s tot en met 100.000 centipoise en daarboven.

Het belangrijkste verschil op het gebied van onderhoud: debietmetersystemen zijn CIP-vriendelijk — u kunt Clean-in-Place-cycli uitvoeren zonder dat u het systeem hoeft te demonteren. Bij zuigervulmachines is doorgaans een gedeeltelijke demontage nodig voor een grondige reiniging, wat de omsteltijd met 15–30 minuten verlengt. Als u vaak van product wisselt, houd hier dan rekening mee bij uw planning.
Vullen met een vijzel — Nauwkeurige dosering van poeders en fijne korrels
De schroefvuller bestaat uit een servogestuurde schroef in een trechter. De servomotor draait de schroef een precies aantal omwentelingen; bij elke omwenteling wordt een bekend poedervolume verplaatst. De nauwkeurigheid bedraagt ±1–2% voor vrij stromende poeders; bij kleverige of hygroscopische producten is deze marge groter.
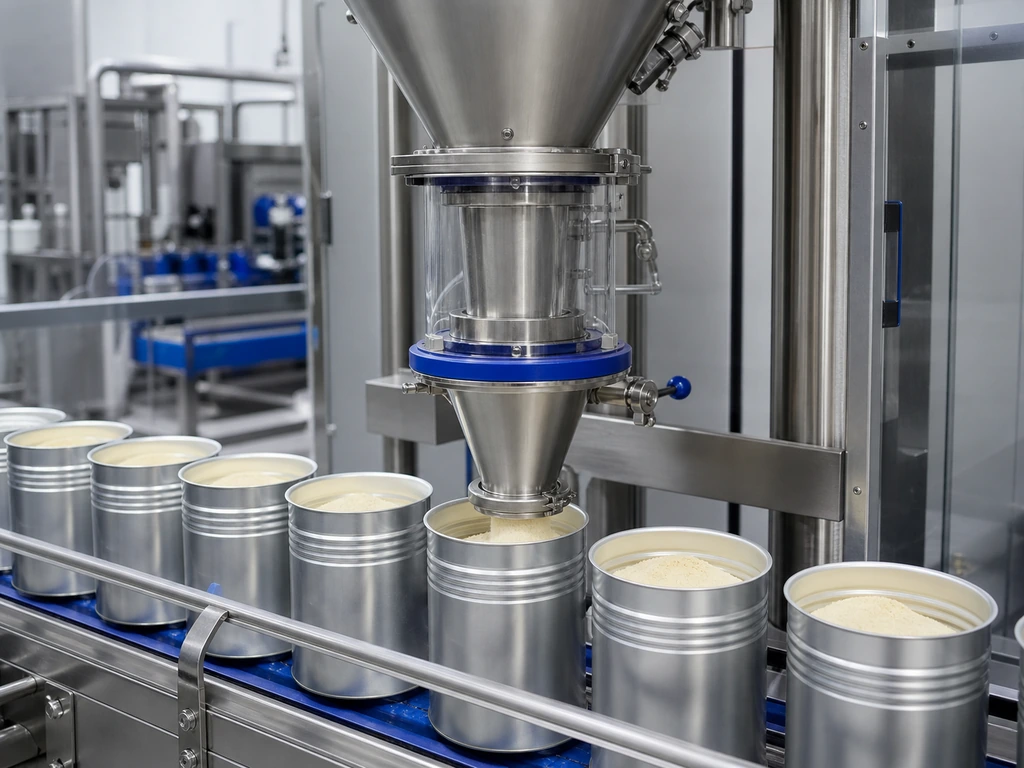
De meest voorkomende storingsoorzaak is een ongelijkmatige poederdichtheid. Als uw poeder tijdens de opslag bezinkt, wordt bij dezelfde schroefomwenteling aan het begin van een batch meer massa gedoseerd dan aan het einde. De oplossing: mechanische roering in de trechter, of overschakelen op een terugkoppelingslus met een netto-gewichtscontroleweegschaal die het aantal schroefomwentelingen per blik aanpast.
Stofbeheersing is geen optie — het is een vereiste op het gebied van veiligheid en hygiëne. Let op gesloten trechters, aansluitingen voor stofafzuiging en een beschermingsgraad van IP65 of hoger voor elektrische schakelkasten.
Wegen met meerdere weegkoppen — Nauwkeurigheid bij hoge snelheid voor vaste stoffen en korrels
Dit is al aan de orde gekomen in het bovenstaande gedeelte over vaste producten, maar het is de moeite waard om nogmaals te benadrukken: het echte voordeel van de weegmachine met meerdere koppen is niet de snelheid, maar de flexibiliteit. Dezelfde weegmachine met 10 koppen die 50 gram cashewnoten doseert, kan met een receptwijziging op het touchscreen overschakelen naar 500 gram koffiebonen. Zonder mechanische aanpassingen, zonder vervangende onderdelen.
Het nadeel: de hoogte. Weegsystemen met meerdere weegkoppen worden boven het afvulstation geplaatst en hebben 2–3 meter vrije hoogte nodig. Meet uw plafond op voordat u bestelt.
Tegendruk en isobare afvulling — De koolzuurconcentratie precies waar die hoort te zijn
Het vullen onder tegendruk wordt uitsluitend toegepast bij koolzuurhoudende dranken. De procedure verloopt als volgt: het blikje wordt in de vulklep gevoerd, waarna de kamer onder druk wordt gezet met CO₂ totdat de druk gelijk is aan die in de producttank. De vulklep gaat open en de vloeistof stroomt door de zwaartekracht naar binnen, terwijl het gas via een retourleiding wordt afgevoerd. De klep sluit en de druk wordt geleidelijk afgebouwd om spetteren te voorkomen. Het blikje wordt vervolgens naar de sluitmachine gevoerd.
De natuurwetten zijn meedogenloos. Bier bij 4 °C houdt CO₂ vast; bier bij 10 °C gaat schuimen. Te snel vullen → schuim. Druk te snel laten ontsnappen → schuim. Te lang wachten met het sealen → schuim en zuurstof. Een goed afgestelde tegendrukleiding voor bier houdt de opname van opgeloste zuurstof onder de 20 delen per miljard. Een slecht afgestelde leiding leidt tot halfgevulde blikjes en geoxideerd bier.
Het snelheidsbereik is het breedste van alle technologieën: van 50 CPM voor een kleine ambachtelijke productielijn tot meer dan 2.000 CPM voor een wereldwijde brouwerij. Boven de 500 CPM treedt de wet van de afnemende opbrengsten sterk in werking — verdere snelheidswinst gaat gepaard met exponentieel hogere kapitaalkosten.
±0,5–11 TP3T nauwkeurigheid
5–2.000+ CPM
±1–21 TP3T-nauwkeurigheid
20–60 CPM
nauwkeurigheid van ±0,5–1,5 g
30–90 CPM
±1–21 TP3T-nauwkeurigheid
15–40 CPM
Cruciale kwaliteitsfactoren — Materialen, naadafwerking en certificeringen
Zodra u het juiste vulproces voor uw product hebt gekozen, richt u uw aandacht op de bouwkwaliteit. Dit is wat het verschil maakt tussen een machine die tien jaar lang betrouwbaar werkt en een machine die al in het tweede jaar een bron van onderhoudsproblemen wordt.
Materialen. De norm voor oppervlakken die in contact komen met levensmiddelen is roestvrij staal 304 — 18% chroom, 8% nikkel, corrosiebestendig onder normale omstandigheden. Als uw product zuur (tomatensaus, citroensap) of zout (vis in blik, groenten in pekel) is, kies dan voor roestvrij staal 316. Het molybdeengehalte van 2–3% in 316 zorgt voor een chloorbestendigheid die 304 niet kan evenaren. Structurele frames die niet in contact komen met het product moeten bestaan uit staal met een dikte van minimaal 1,5–2 mm — dunner staal geeft trillingen door en versnelt de slijtage van lagers en afdichtingen.
Bij kritieke elektrische componenten is het merk van belang. Componenten van Siemens, Schneider, Omron, SMC en Mitsubishi kunnen wereldwijd worden geleverd en worden ondersteund door wereldwijde servicenetwerken. Generieke alternatieven werken in eerste instantie misschien wel, maar kunnen een probleem vormen wanneer u met spoed een vervangende aandrijving of PLC-module nodig hebt.
Kwaliteit van de naden. De dubbele naad is het enige dat tussen uw product en de buitenwereld staat. Bij een correcte dubbele naad worden de flens van de blik en de rand van het deksel in vijf lagen metaal met elkaar vergrendeld. Belangrijke inspectieparameters: lengte van de haak van de behuizing, lengte van de haak van het deksel, overlapping (streefwaarde ≥ 1,0 mm voor standaardblikken) en naaddikte. Sta er bij de inbedrijfstelling op dat er voor de eerste 100 blikken om de 15 minuten inspecties door het openbreken van de naad worden uitgevoerd, vervolgens bij de opstart en daarna om de 4 uur tijdens de productie. Online naadmonitors bieden een extra realtime vangnet, maar zijn geen vervanging voor fysieke inspecties door het openbreken van de naad.
Certificeringen.
- ISO 9001 bevestigt dat de fabrikant over een gedocumenteerd kwaliteitsmanagementsysteem beschikt. Dit is de minimale eis waaraan elke leverancier moet voldoen om door u in aanmerking te worden genomen.
- CE-markering is wettelijk verplicht voor apparatuur die in de Europese Economische Ruimte wordt verkocht. Het geeft aan dat aan de EU-richtlijnen op het gebied van gezondheid, veiligheid en milieu wordt voldaan.
- CSA-certificering geeft aan dat aan de Canadese en Amerikaanse normen voor elektrische veiligheid wordt voldaan — van belang als uw productlijn bestemd is voor Noord-Amerika.
- FDA 21 CFR deel 117 (Current Good Manufacturing Practice voor levensmiddelen) stelt eisen aan apparatuur die wordt gebruikt bij de productie van levensmiddelen die bestemd zijn voor de Amerikaanse markt: oppervlakken die in contact komen met levensmiddelen moeten reinigbaar, niet-giftig en corrosiebestendig zijn.
Een fabrikant die beschikt over CE-, ISO- en CSA-certificeringen — en die zijn producten vervaardigt uit 304/316 roestvrij staal in combinatie met elektrische componenten van Siemens of Omron — heeft een verificatiedrempel overschreden waardoor de onderkant van de markt wordt uitgesloten. Een leverancier als Levapack publiceert bijvoorbeeld zijn ISO-, CE-, CSA- en RoHS-certificaten op zijn kwaliteitspagina en biedt volledige maatwerkoplossingen, van individuele machinespecificaties tot het ontwerp van complete kant-en-klare productielijnen — twee kenmerken die serieuze fabrikanten onderscheiden van handelsbedrijven met een website. Vraag, voordat u een toezegging doet, om gescande kopieën van de certificaten en controleer de certificaatnummers in de openbare database van de uitgevende instantie. Een legitieme fabrikant zal deze binnen enkele minuten verstrekken; aarzeling is een rode vlag.
Checklist voor controle vóór verzending:
- Materiaalcertificaten: documentatie over de roestvrijstaalsoort voor alle onderdelen die in contact komen met het product
- Testvideo in de fabriek: minimaal 100 opeenvolgende blikjes gevuld en gesloten zonder aanpassingen
- Duurproef: 48 uur draaien zonder belasting, geen ongeplande stilstanden
- Naadinspectie: demontagerapporten met tussenpozen van 15 minuten tijdens de testrun
Hoe kies je de juiste blikvullijn? — Een praktisch besluitvormingskader
U kent uw producttype. U kent de afvultechnieken. U weet hoe kwaliteit eruitziet. De vraag is nu: hoe zet u al die kennis om in een aankoopbeslissing waar u geen spijt van zult krijgen?
Het antwoord is een eliminatieproces in vier stappen. Bij elke stap worden opties geschrapt die niet bij jouw situatie passen.
Stap 1 — Stem de lijnsnelheid af op uw daadwerkelijke productiesituatie
De meest voorkomende fout bij de aankoop van apparatuur is dat de benodigde snelheid wordt overschat. Leveranciers geven het maximale aantal CPM op; wat u echter nodig hebt, is een duurzaam CPM-niveau gedurende een dienst van 8 uur.
Laten we beginnen met een eenvoudige berekening:
Dagelijkse productiedoelstelling ÷ effectieve bedrijfsuren ÷ 60 = beoogde CPM
“Effectieve uren” is waar de meeste kopers de fout ingaan. Een dienst van 8 uur is niet hetzelfde als 8 uur productietijd. Trek daar pauzes, omschakelingen, schoonmaaktijd en korte stilstanden vanaf. Realistische effectieve tijd: 6–6,5 uur per dienst. Trek daar nog eens 15–20% vanaf als je tijdens de dienst van product wisselt.
Pas vervolgens een opstartkorting toe: een nieuwe lijn haalt in de eerste 3 tot 6 maanden doorgaans 60–70% van de nominale snelheid, terwijl je team nog in het ritme komt. Koop voor maand 12, niet voor maand 1.
Als ruwe richtlijn voor de maatkeuze:
| Je dagelijkse productie | Aanbevolen lijnklasse | Typische snelheid | Geschatte investering |
|---|---|---|---|
| < 3.000 blikjes | Halfautomatisch (2–3 afzonderlijke machines) | 5–15 CPM | $8,000–$25,000 |
| 3,000–10,000 cans | Small automatic line (4–5 machines linked) | 15–40 CPM | $25,000–$60,000 |
| 10,000–50,000 cans | Medium automatic line (6–8 machines) | 40–100 CPM | $60,000–$150,000 |
| > 50,000 cans | Full turnkey line (10+ machines, central control) | 100–2,000+ CPM | $150,000–$500,000+ |
Step 2 — Choose Your Automation Level Wisely
Automation is not a goal. It is a response to labor costs, consistency requirements, and scale.
Halfautomatisch means the machine does the core task (filling, seaming) but a person loads and unloads cans. Best for: daily volumes under 3,000 cans, frequent product changes, labor costs below $5/hour. Half the world’s nut and spice packers run semi-automatic profitably.
Full automatic standalone means the machine handles infeed and outfeed automatically, but you still move cans between stations manually. Best for: daily volumes 3,000–20,000 cans, growing businesses that want to add stations incrementally.
Full turnkey line means one conveyor connects everything from depalletizer to palletizer. Best for: daily volumes above 20,000 cans, stable product mix, labor costs above $15/hour. The capital cost is 3–5× higher than standalone machines, but the labor savings are permanent.
The bridge strategy: start with two or three full-automatic standalone machines (filler + seamer + labeler), leave space on the floor for a connecting conveyor, and add the rinser, depalletizer, and coder when volume justifies it. This is how most mid-size food manufacturers grow into full lines without over-leveraging on day one.
- 2–3 standalone machines
- Manual load/unload
- Daily: < 3,000 cans
- 4–5 linked machines
- Auto infeed/outfeed
- Daily: 3,000–20,000 cans
- 10+ machines, central control
- One conveyor, end to end
- Daily: > 20,000 cans
Step 3 — Verify Build Quality and Compliance Before You Pay
Remote purchasing — especially cross-border — amplifies every risk. The factory photos look great. The spec sheet checks every box. How do you verify without a plane ticket?
Five verifications you can do remotely:
- Raw material proof. Ask for stainless steel mill certificates showing grade (304 or 316) and thickness. Ask for the electrical components brand list with supplier invoices — not just a logo on a brochure.
- Test run video. Insist on an unedited video of your actual machine (or an identical model) running at least 100 consecutive cans. Watch for: consistent fill levels, no lid drops, smooth can transfer between stations, and audio cues — grinding or rattling sounds are your early warning.
- Quality control documentation. Request a blank copy of the factory’s incoming inspection checklist, in-process inspection log, and final test report template. If the templates are thin or nonexistent, the process is thin or nonexistent.
- Certification verification. Take the certificate numbers provided and search them on the issuing body’s website. ISO certificates can be verified at the issuing registrar’s online database. CE certificates should reference a specific directive (2006/42/EC for machinery). If the numbers do not resolve, walk away.
- Sample testing. Ship a batch of your actual product and your actual cans to the manufacturer. Ask them to run a test fill and send you the filled cans back. Inspect fill consistency, seam integrity, and label placement. This is the closest you get to a test drive — and it costs a fraction of one mistake.
If a supplier deflects on any of these five — “we cannot share supplier invoices,” “our test videos are confidential,” “trust our reputation” — you are looking at a red flag, not a negotiation tactic.
Stap 4 — Doorlicht je leverancier met vragen die alles aan het licht brengen
De antwoorden van een leverancier op zes vragen zeggen meer dan welke brochure dan ook. Elke vraag richt zich op iets wat in technische specificaties niet wordt vermeld.
“Kunt u mij de contactgegevens van een klant uit onze branche doorgeven?”
Een goed antwoord noemt een echt bedrijf, beschrijft de configuratie van hun productlijn en biedt een referentiegesprek aan. Een zwak antwoord noemt alleen het land (“we hebben veel klanten in de VS”) zonder concrete details. Verifieerbare referenties zijn het sterkste signaal bij de aankoop van machines.
“Hoe lang duurt het voordat jullie reageren op een serviceverzoek — om precies te zijn, in uren?”
Een goed antwoord bevat een concreet cijfer: “diagnose op afstand binnen 4 uur, technicus ter plaatse binnen 48 uur.” Een zwak antwoord luidt: “we staan altijd voor u klaar”, zonder een concrete termijn te noemen.
“Welke merken zitten er in je elektriciteitskast? Kun je een foto sturen van de open kast?”
Een goed antwoord noemt Siemens, Schneider, Omron, Mitsubishi en Delta, en bevat de foto. Een zwak antwoord zegt alleen maar in algemene termen “internationaal bekende merken”.
“Wie zorgt voor de installatie en de training — zit dat bij de prijs inbegrepen of is dat extra?”
Een goed aanbod omvat in de basisofferte toezicht op de installatie ter plaatse en een opleiding voor de bedieners. Een zwak aanbod bundelt deze onderdelen als optionele posten die de uiteindelijke prijs opdrijven.
“Welke reserveonderdelen raadt u ons aan om voor het eerste jaar op voorraad te houden, en hoe verzendt u die naar het buitenland?”
Een goed antwoord bevat een lijst met aanbevolen reserveonderdelen, inclusief onderdeelnummers en de gebruikelijke verzendtijden van DHL/FedEx naar uw land. Een zwak antwoord luidt: “We kunnen het verzenden wanneer u iets nodig hebt.”
“Wat valt er precies onder uw garantie en hoe wordt er omgegaan met een claim?”
Een goed antwoord: 12 maanden (minimaal), inclusief onderdelen en ondersteuning op afstand, een duidelijk claimproces met opvolging via een dossiernummer. Nog beter: 16–24 maanden, inclusief een jaarlijkse inspectie.
De leverancier die alle zes vragen concreet beantwoordt, heeft niets te verbergen. De leverancier die bij drie of meer vragen om de hete brij heen draait, heeft alles te verbergen.
Wat kost een blikvullijn? Werkelijke prijsklassen en factoren die van invloed zijn op het rendement
Er is geen standaardprijs voor afvullijnen. De kosten zijn afhankelijk van de afvultechnologie, de mate van automatisering, het aantal stations, het bereik van de verpakkingsgroottes en de bouwkwaliteit. U kunt uw budget echter wel baseren op daadwerkelijke marktprijzen.
| Lijnklasse | Standaardconfiguratie | Prijsklasse (FOB China) | Geschikt voor |
|---|---|---|---|
| Invoer semi-automatisch | Vulmachine + sluitmachine (2 afzonderlijke eenheden) | $8,000–$25,000 | Start-ups, < 3.000 blikjes per dag |
| Lijn voor kleine auto’s | Spoelmachine → vulmachine → sluitmachine → etiketteermachine (4–5 aan elkaar gekoppelde eenheden) | $25,000–$60,000 | Groeiende MKB-bedrijven, 3.000–10.000 blikjes per dag |
| Middelgrote autolijn | Depalletiseermachine → spoelmachine → vulmachine → sluitmachine → sterilisator → etiketteermachine → codeermachine (6–8 eenheden) | $60,000–$150,000 | Gevestigde fabrikanten, 10.000–50.000 blikjes per dag |
| Grote kant-en-klare productielijn | Volledig proces + palletiseermachine + SCADA-besturing (10+ eenheden) | $150,000–$500,000+ | Fabrieken met een hoge productie, > 50.000 blikjes per dag |
Nu de vraag over het rendement: is het de moeite waard?
Reken het maar eens uit. Als een kleine automatische productielijn van $30.000 twee verpakkingsmedewerkers overbodig maakt die elk $600 per maand verdienen, levert dat een jaarlijkse besparing op arbeidskosten op van $14.400. Tel daar de waarde van een hogere doorvoer, minder afkeuringen en consistente vulniveaus bij op — en de lijn heeft zichzelf binnen 18–24 maanden terugverdiend. Elk blikje dat daarna wordt gevuld, levert een pure winstmargeverbetering op.
Een blikvullijn is geen kostenpost. Het is een medewerker die zich nooit ziek meldt, nooit een vulfout maakt en een dubbele dienst draait zonder overuren. Beschouw de investering op die manier, en de cijfers spreken voor zich.
Als u leveranciers van blikvullijnen aan het vergelijken bent en wilt bespreken hoe een specifieke configuratie zou werken voor uw product en productiedoelstellingen, biedt het engineeringteam van Levapack u een vrijblijvend adviesgesprek aan. Neem via de contactpagina contact met ons op en vermeld daarbij de details van uw product en uw beoogde dagelijkse productievolume.
Bronvermeldingen
- Amerikaanse Food and Drug Administration. “Huidige goede productiepraktijken (CGMP’s) voor levensmiddelen en voedingssupplementen.” 2024. https://www.fda.gov/food/guidance-regulation-food-and-dietary-supplements/current-good-manufacturing-practices-cgmps-food-and-dietary-supplements
- eCFR. “21 CFR deel 110 — Huidige goede productiepraktijken bij de vervaardiging, verpakking of opslag van levensmiddelen voor menselijke consumptie.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-110
- AZoM. “Roestvrij staal voor levensmiddelen: 304 versus 316.” 2025. https://www.azom.com/article.aspx?ArticleID=24472
- CDA France. “Vergelijking: halfautomatische versus automatische afvulmachines.” 2025. https://cdafrance.com/en/news-of-cda-labeling-filling-machines/comparison-semi-automatic-vs-automatic-filling-machines/
- Levapack. “Kwaliteitscertificaten.” https://www.levapack.com/quality/
- Levapack. “Configuraties van op maat gemaakte blikvullijnen.” https://www.levapack.com/customization/
- Levapack. “Casestudies.” https://www.levapack.com/case-studies/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. “Fabrikant van verpakkingsmachines voor blikjes voor de groothandel.” https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL