
Se avete trascorso un po“ di tempo vicino a una linea di confezionamento, avrete sicuramente visto delle etichette autoadesive. Quell’involucro lucido su una lattina di birra artigianale, la pellicola trasparente che avvolge un barattolo di integratori alimentari, l’etichetta in carta ruvida su una confezione di caffè di alta qualità: tutte appartengono alla stessa famiglia tecnologica. Ma cosa rende esattamente un’etichetta ”autoadesiva” e perché è importante per la vostra linea di produzione?
Ecco la risposta in breve: un’etichetta sensibile alla pressione (PSL) è un’etichetta autoadesiva che aderisce a una superficie quando viene esercitata una pressione — senza calore, senza acqua e senza colla aggiuntiva. Viene fornita pronta all’uso, con l’adesivo già integrato nell’etichetta stessa.
Ma la risposta sintetica non basta. Se state valutando una tecnologia di etichettatura per un’attività di inscatolamento o confezionamento, dovete capire di cosa sono fatte queste etichette, come si comportano su superfici diverse, quali macchine le applicano e — cosa fondamentale — quali prestazioni offrono specificamente sui contenitori metallici cilindrici. Questa guida tratta tutti questi aspetti.
Che cos’è un’etichetta sensibile alla pressione? La struttura a tre strati

Un'etichetta autoadesiva non è costituita da un unico materiale. Si tratta di un laminato — che nel settore viene talvolta definito “sandwich di etichette” — composto da tre strati distinti, ciascuno con una funzione specifica. Se si rimuove uno qualsiasi di questi strati, l'etichetta non funziona più.
Questi tre livelli sono: il facestock (quello che vedi), il adesivo (ciò che lo fa durare), e il foglio di protezione (la carta protettiva che protegge l'adesivo fino al momento dell'applicazione). Ecco come funziona ciascuno di essi.
Il facestock: ciò che il cliente vede e tocca
Il facestock è la superficie stampabile, ovvero lo strato superiore su cui sono riportati la grafica del marchio, l’elenco degli ingredienti, i codici a barre e le informazioni normative. È l’unica parte dell’etichetta con cui il consumatore finale entra in contatto.
I materiali per il rivestimento si dividono in tre grandi categorie: carta, pellicola e lamina. I rivestimenti in carta sono economici e offrono un’ottima resa di stampa, il che li rende popolari per prodotti da conservare a temperatura ambiente, come barattoli di spezie e contenitori per snack. I materiali frontali in pellicola — più comunemente il BOPP (polipropilene biassialmente orientato), che rappresenta oltre il 60% del mercato delle etichette in pellicola — offrono una resistenza all’umidità e una durata che la carta non può eguagliare. I materiali frontali in lamina e metallizzati garantiscono un’ottima visibilità sugli scaffali, motivo per cui li si vede su bottiglie di vino e cosmetici di lusso.
Scegliere il materiale di base giusto significa rispondere a una domanda: in quale ambiente verrà effettivamente utilizzata questa etichetta? Un’etichetta di carta su un prodotto refrigerato assorbirà umidità e si rovinerà. Un’etichetta in pellicola su un prodotto secco da dispensa potrebbe rivelarsi eccessiva rispetto alle esigenze e comportare una spesa superflua. È l’ambiente a determinare il materiale da utilizzare.
Molte etichette includono anche un rivestimento protettivo o una laminazione, ovvero un sottile strato protettivo applicato sul materiale di stampa. I rivestimenti protettivi migliorano la resistenza ai graffi, la stabilità ai raggi UV e la resistenza agli agenti chimici. Per i prodotti esposti a condensa, attrito durante il trasporto o esposizione all’aperto, rinunciare al rivestimento protettivo è un falso risparmio.
Riferimento standard: La norma ASTM D5375 definisce i metodi di prova per la selezione dei supporti per etichette autoadesive, comprese le proprietà di distacco dal supporto e di distensione (ASTM International).
L'adesivo: il vero cavallo di battaglia
Se il materiale di rivestimento è il volto, l’adesivo è il muscolo. Ed è proprio questo il motivo principale per cui le etichette si staccano una volta applicate.
Gli adesivi sensibili alla pressione sono viscoelastici: quando vengono sottoposti a pressione si comportano come un fluido, scorrendo nelle microscopiche cavità della superficie del contenitore per creare un legame meccanico, per poi fissarsi saldamente come un solido una volta rimossa la pressione. È come incastrare due mattoncini Lego: si flettono quel tanto che basta per unirsi facilmente, ma separarli richiede un vero e proprio sforzo.
Il mondo degli adesivi si suddivide in quattro categorie pratiche:
- Adesivi acrilici permanenti sono il cavallo di battaglia del settore. Offrono una buona resistenza ai raggi UV e all’ossidazione, un ampio intervallo di tolleranza termica e un costo ragionevole. La maggior parte delle applicazioni a secco a temperatura ambiente utilizza un acrilico permanente.
- Adesivi a base di gomma garantiscono una maggiore adesione iniziale: si fissano più rapidamente e con maggiore forza su superfici difficili. Se si devono etichettare materie plastiche a bassa energia superficiale, come il polietilene o il polipropilene, è necessario utilizzare un sistema a base di gomma. Il compromesso è una minore resistenza agli agenti atmosferici nel tempo.
- Adesivi per congelatore sono formulati con una temperatura di transizione vetrosa (Tg) ridotta, in modo da rimanere flessibili e appiccicosi a -20 °C e temperature inferiori. Gli acrilici standard diventano fragili in queste condizioni.
- Adesivi rimovibili e riposizionabili consente una rimozione pulita. Si pensi ai buoni promozionali o ai cartellini dei prezzi temporanei: l’adesivo rimane attaccato durante l’esposizione in negozio, ma si stacca senza lasciare residui quando il consumatore lo rimuove.
Ogni decisione relativa all’adesivo parte dalla superficie da etichettare. Il vetro e il metallo sono materiali ad alta energia superficiale (superiore a 500 dyne/cm) — facili da incollare. Il polietilene e il polipropilene non trattati si attestano intorno ai 30–38 dyne/cm — sono chimicamente inerti e notoriamente difficili da incollare senza un adesivo ad alta adesività. Un rapido test delle dine sul contenitore effettivo (non su un campione sostitutivo) vi consentirà di capire con cosa avete a che fare.
La condensa è il nemico silenzioso degli adesivi. Un’etichetta che aderisce perfettamente a una lattina asciutta a temperatura ambiente può perdere il 40–60% della sua adesività iniziale se applicata su una superficie fredda e umida appena uscita dalla linea di riempimento. Se il vostro ambiente di produzione prevede il riempimento a freddo o la formazione di condensa post-pastorizzazione, l’uso di adesivi con formulazioni “wet-stick” è indispensabile.
Il rivestimento protettivo: perché la carta di supporto è importante
Il foglio di protezione è l'eroe sconosciuto del rotolo di etichette. I consumatori non lo vedono mai. Ma l'operatore della vostra etichettatrice ci pensa ad ogni turno.
Il supporto è la carta o la pellicola su cui vengono fissate le etichette durante la stampa, la fustellatura e, infine, fino alla linea di produzione. La sua superficie è rivestita con un agente distaccante al silicone che impedisce all’adesivo di legarsi in modo permanente al supporto: abbastanza forte da garantire la tenuta durante lo stoccaggio e il trasporto, ma abbastanza debole da consentire un distacco netto sulla piastra di separazione.
La scelta del rivestimento si divide in due opzioni. Fodere di carta (semi-sbiancati o kraft) sono convenienti e funzionano bene a velocità di linea inferiori a 100 contenitori al minuto. Tuttavia, quando si piegano sui rulli di guida generano polvere, che è la causa principale dei falsi allarmi sui sensori fotoelettrici per etichette. Rivestimenti in pellicola PET costano 30–50% in più, ma garantiscono una generazione di polvere pressoché nulla, una maggiore resistenza alla trazione e una migliore stabilità dimensionale a velocità superiori a 200 cpm. Per le linee di inscatolamento ad alta produttività, il costo aggiuntivo del rivestimento in film si ripaga da solo grazie alla riduzione dei tempi di fermo macchina.
La forza di distacco — misurata in grammi per pollice di distacco — viene regolata in base all’applicazione. Se è troppo bassa, le etichette si staccano prima del previsto all’interno della macchina; se è troppo alta, il supporto si allunga o si rompe. Un supporto ben specificato può sembrare un dettaglio. In una giornata di produzione intensa, però, fa la differenza tra un turno senza intoppi e una pila di etichette mancanti.
Materiali per etichette e adesivi: gli elementi fondamentali delle prestazioni di PSL

Conoscete già la struttura a tre strati. Ora iniziano le domande pratiche: quali materiali vanno dove? La risposta dipende da quattro variabili: l’ambiente di utilizzo del prodotto, il materiale del contenitore, il budget e gli obiettivi di branding visivo. Se ne modificate una, potrebbe essere necessario riconsiderare anche le altre tre.
Supporti cartacei per facciate: economici e facili da stampare
La carta è la scelta tradizionale e rimane ancora la più conveniente, con un costo che in genere oscilla tra il 50 e il 70% di quello di un supporto in pellicola comparabile. La carta lucida o semilucida (spesso denominata C1S o “patinata su un lato”) è la tipologia più diffusa: accetta bene gli inchiostri flessografici e digitali, si presta alla verniciatura e alla stampa a caldo e presenta un aspetto raffinato sugli scaffali.
La carta è la soluzione ideale per i prodotti secchi conservati a temperatura ambiente: barattoli di caffè, contenitori per spezie, confezioni di snack secchi, barattoli di proteine in polvere. È anche l’opzione più sostenibile: è riciclabile nei normali flussi di raccolta della carta ed è sempre più disponibile con fibra certificata FSC.
Il limite è evidente: la carta e l’umidità non vanno d’accordo. In ambienti con umidità relativa superiore a 85%, le etichette in carta iniziano ad assorbire acqua, perdendo stabilità dimensionale e finendo per staccarsi. Per gli alimenti refrigerati, i prodotti surgelati o qualsiasi contenitore soggetto a condensa, la carta è la scelta sbagliata. Allo stesso modo, la carta si strappa più facilmente della pellicola: se l’etichetta deve resistere a una catena di approvvigionamento impegnativa, è meglio optare per la pellicola.
Le carte speciali — carte perlacee, carte testurizzate a trama felpata, fogli in misto cotone — possono aumentare il valore percepito di un prodotto. Un’etichetta in carta testurizzata su una confezione di tè sfuso di alta qualità trasmette un senso di artigianalità che un’etichetta in pellicola lucida semplicemente non riesce a comunicare. Il materiale stesso diventa parte integrante della storia del marchio.
Supporti per pellicole frontali: resistenza per ambienti difficili
Il settore dei supporti in film rappresenta l'area in cui il mercato delle etichette autoadesive sta registrando la crescita più rapida. E il BOPP — polipropilene biassialmente orientato — è il formato dominante, rappresentando ben oltre la metà del consumo totale di etichette in film.
Il BOPP è disponibile in tre varianti estetiche: bianco (opaco, con superficie di stampa ad alto contrasto), trasparente (per il “no-label look”, in cui il prodotto traspare) e metallizzato (un sottile strato di alluminio depositato per evaporazione che conferisce una finitura metallica a un costo molto inferiore rispetto alla lamina piena). Il BOPP trasparente, se abbinato a un adesivo otticamente trasparente, crea l’illusione che la grafica sia stampata direttamente sul contenitore — una tecnica che i marchi del settore delle bevande e della cura della persona hanno adottato per la sua estetica pulita e moderna.
Oltre al BOPP, esistono altri due tipi di pellicola che occupano nicchie specifiche. Polietilene (PE) è più morbido e più adattabile: è l’unico materiale di rivestimento che funziona in modo affidabile su tubetti comprimibili e buste flessibili, poiché si allunga insieme al contenitore invece di deformarsi. Poliestere (PET) è il materiale più resistente, in grado di garantire l’integrità dell’etichetta a temperature comprese tra -40 °C e 150 °C. Il PET viene solitamente utilizzato per i contenitori di prodotti chimici industriali, i fluidi per il settore automobilistico e i prodotti destinati ad ambienti logistici estremi.
La gerarchia dei costi è chiara: carta < BOPP < BOPP metallizzato < lamina compatta < pellicole speciali. La maggior parte dei budget di produzione si colloca nell’intervallo che va dalla carta al BOPP, mentre la lamina è riservata agli articoli di fascia alta e il PET alle applicazioni in condizioni ambientali difficili.
Lamine e materiali di rivestimento speciali: impatto visivo di alta qualità sugli scaffali
Se il vostro prodotto compete in una categoria di vendita al dettaglio molto affollata, in cui i consumatori prendono decisioni in una frazione di secondo davanti allo scaffale, i rivestimenti in foglio metallico e quelli speciali dimostrano tutta la loro efficacia. Una lucentezza metallica attira l’attenzione in un modo che la carta e la pellicola standard non riescono a eguagliare.
I supporti in foglio di alluminio rappresentano la classica scelta di lusso: spessi, lucidi come uno specchio e innegabilmente di alta qualità. Sono anche i più costosi. Il BOPP metallizzato offre una via di mezzo pratica: un sottile strato di alluminio depositato per evaporazione su una base in BOPP, che garantisce circa l’80% dell’impatto visivo al 40–60% del costo. Per la maggior parte dei marchi, il BOPP metallizzato rappresenta la scelta più oculata in termini di spesa.
Un avvertimento di natura tecnica: i supporti in alluminio sono elettricamente conduttivi. Se state valutando l’adozione di etichette intelligenti RFID o NFC — una richiesta sempre più diffusa nel settore farmaceutico e in quello dei beni di lusso — la lamina solida può interferire con le prestazioni dell’antenna. Il BOPP metallizzato, con il suo strato metallico più sottile e meno continuo, è meno soggetto a causare problemi.
Adeguamento dell’adesivo alla superficie e all’ambiente: un quadro di riferimento per la scelta
Una volta individuati i materiali, la scelta dell’adesivo diventa un esercizio di abbinamento. Si inizi dal materiale del contenitore:
- Vetro e metallo (elevata energia superficiale): Gli adesivi acrilici permanenti standard funzionano bene nella maggior parte delle condizioni.
- HDPE, LDPE, PP e altre poliolefine (bassa energia superficiale, 30–38 dyne/cm): è necessario un adesivo a base di gomma o acrilico modificato ad alta adesività. Gli adesivi acrilici standard non sono adatti.
- Superfici rivestite o trattate: Verificare che il rivestimento non crei uno strato barriera. Alcune vernici UV e alcuni rivestimenti antistatici riducono notevolmente l'adesione.
Valutare quindi l'ambiente:
- Ambiente, asciutto: La maggior parte degli adesivi è efficace. Scegli in base al costo e alle esigenze di rimovibilità.
- Refrigerato (0–4 °C): Utilizzare acrilico adatto alle basse temperature. La condensa è un fattore da tenere in considerazione anche a temperature rigide: specificare la capacità di adesione a umido.
- Congelato (-20 °C e temperature inferiori): È obbligatorio l'uso di un adesivo adatto al congelatore. Le formulazioni standard perdono completamente l'adesività al di sotto della loro temperatura di transizione vetrosa.
- Riempimento a caldo o in autoclave (40–100 °C): L'adesivo deve resistere alla temperatura di applicazione senza colare e mantenere l'adesione durante i cicli termici.
- Superfici bagnate o su cui si forma condensa: Questo è il caso più difficile. Gli adesivi “wet-stick” sono formulati per allontanare l’umidità dalla linea di incollaggio, ma le prestazioni variano a seconda della formulazione. Non c’è alternativa alla prova sul contenitore riempito effettivamente utilizzato, alla velocità della vostra linea di produzione.
Un’ultima cosa: effettuate i test sul prodotto reale. Non su un campione pulito, asciutto e a temperatura ambiente inviato dal fornitore delle etichette, ma sul prodotto reale, appena uscito dalla vostra linea di riempimento, alla velocità di produzione. È proprio nel divario tra un test di laboratorio e un ciclo di produzione del lunedì mattina che nascono la maggior parte dei problemi legati alle etichette.
Come le etichettatrici applicano le etichette autoadesive

È importante sapere cos’è un’etichetta autoadesiva. Sapere come viene applicata da una macchina è ancora più importante se sei tu il responsabile del funzionamento della linea di produzione.
Una macchina etichettatrice a pressione esegue una sequenza apparentemente semplice: srotola il rotolo di etichette, stacca ogni etichetta dal supporto, la posiziona con precisione sul prodotto in movimento e la preme con forza. La semplicità nasconde una vera e propria complessità ingegneristica. Ecco come funziona, passo dopo passo:
Fase 1 — Srotolamento e controllo della tensione. Il rotolo di etichette viene alimentato nella macchina tramite un braccio oscillante o un sistema di controllo della tensione che mantiene costante la tensione del nastro. Se la tensione varia, la spaziatura tra le etichette subisce delle variazioni e la precisione di posizionamento ne risente. Ciò è particolarmente importante durante le fasi di accelerazione e decelerazione.
Fase 2 — Sbucciare. Il nastro di etichette passa sopra una piastra di separazione — una lama metallica dai bordi affilati posizionata con un angolo compreso tra 15 e 30 gradi. Quando il supporto effettua una stretta inversione a U attorno al bordo di separazione, l’etichetta non riesce a seguirlo perché il materiale frontale è più rigido del supporto. L’etichetta si stacca e rimane in posizione, con il lato adesivo rivolto verso il prodotto, pronta per l’applicazione. L’angolo della piastra di stacco è un parametro di regolazione: angoli più ripidi garantiscono uno stacco più deciso, ma aumentano il rischio di inclinazione dell’etichetta.
Fase 3 — Metodo di applicazione. È qui che le macchine si differenziano. Tre principali tipologie di applicazione dominano il settore:
- Applicazione a pennello (fusione): L'etichetta viene applicata sul prodotto mentre questo passa sulla piastra di distacco. A seguire, un rullo di schiuma o un pennello la liscia. Questo è il metodo più diffuso per i contenitori cilindrici — lattine, bottiglie, barattoli — poiché è semplice dal punto di vista meccanico e funziona bene con le etichette avvolgenti.
- Getto d'aria: Un getto d’aria compressa spinge l’etichetta dalla piastra di distacco sul prodotto. Non è necessario alcun contatto fisico, il che rende questo sistema ideale per prodotti delicati o di forma irregolare. Il compromesso è una minore precisione di posizionamento nelle applicazioni ad alta velocità.
- Tamp-blow: L'etichetta viene prima trattenuta da una ventosa (il "tamp"), che si estende verso il prodotto, poi un getto d'aria la rilascia sulla superficie. Questo approccio ibrido offre la massima precisione di posizionamento e funziona su superfici incassate o irregolari, ma comporta una maggiore complessità meccanica.
Fase 4 — Pulizia e incollaggio. Dopo il posizionamento, una serie di rulli, spazzole o nastri preme con forza l’etichetta sulla superficie del prodotto, assicurando il pieno contatto dell’adesivo ed eliminando le bolle d’aria. Nelle applicazioni avvolgenti sulle lattine, il prodotto ruota solitamente contro un nastro di spalmatura fisso, che avvolge l’etichetta a spirale lungo la circonferenza.
Fase 5 — Rilevamento e controllo. Ogni etichetta presenta uno spazio vuoto, o segno di registrazione, tra essa e l’etichetta successiva sul rotolo. Un sensore fotoelettrico (a contrasto per le etichette opache, a ultrasuoni per quelle trasparenti) rileva questo spazio e avvia il ciclo di erogazione successivo. I sistemi servoazionati sincronizzano la velocità di avanzamento delle etichette con quella del trasportatore del prodotto, garantendo una precisione di posizionamento di ±0,5 mm. I sistemi con motore passo-passo sono più economici ma in genere offrono una precisione di ±1,5 mm: accettabile per molte applicazioni, ma non per etichette di piccole dimensioni su pannelli con registrazione molto precisa.
Per dare un'idea delle dimensioni: una stazione di etichettatura a velocità media su una linea di inscatolamento lavora a una velocità compresa tra 60 e 150 contenitori al minuto. A 150 cpm, la macchina ha a disposizione 0,4 secondi per staccare, posizionare, applicare e pulire ogni etichetta. Ogni componente — il supporto, l’adesivo, la geometria di distacco, il tempo di risposta del sensore — deve funzionare in sincronia entro tale intervallo di tempo.
Etichette autoadesive vs. altri metodi di etichettatura: un confronto diretto
Le etichette autoadesive non sono l’unico modo per decorare un contenitore. Anche le guaine termoretraibili, le etichette applicate con colla e la stampa diretta hanno ciascuna la propria utilità. La scelta giusta dipende dalla forma del contenitore, dal volume di produzione, dagli obiettivi estetici e dal budget. Ecco un confronto tra le diverse opzioni:
| Dimensione | Sensibile alla pressione (PSL) | Manicotto termoretraibile | Applicazione con colla | Stampa diretta |
|---|---|---|---|---|
| Applicazione | Adesione a pressione grazie all'adesivo integrato | Il calore fa restringere il manicotto sul contenitore | Applicare la colla liquida, premere l'etichetta | Inchiostro stampato direttamente sul contenitore |
| Copertura | Localizzato (fronte/retro o avvolgente) | Copertura completa a 360° | Localizzato | Statico, senza etichetta separata |
| Costo dei materiali | Medio | Medio-alto (~25% in più) | Basso | Minimo (senza substrato) |
| Attrezzatura | Medio | Alta (richiede un tunnel termico) | Medio | Basso |
| Cambio | Veloce (rotazione dello swap) | Più lento (cambio mandrino) | Il più lento (colla pulita) | N/A (sostituzione della piastra) |
| Ideale per | Morbidi, rotondi/piatti, cambi rapidi | Forme irregolari, grafica ricca | Bottiglie standard per grandi volumi | Progetti fissi a lungo termine |
Il dato saliente: le etichette autoadesive rappresentano circa il 77% della domanda statunitense di etichette. Questo primato non è casuale. Le etichette autoadesive offrono il miglior equilibrio tra qualità di stampa, flessibilità di applicazione, velocità di cambio formato e pulizia operativa. La linea non necessita di una stazione di incollaggio né di un tunnel termico. Bastano un rotolo di etichette e un applicatore ben regolato.
Le guaine termoretraibili trovano la loro ragion d’essere quando la forma del contenitore lo richiede: bottiglie dalle linee molto sagomate, profili a clessidra, tubi comprimibili a avvolgimento completo. La superficie a 360 gradi è irresistibile per i marchi che desiderano la massima visibilità sullo scaffale. Tuttavia, le guaine termoretraibili richiedono un tunnel di riscaldamento, consumano più materiale e, in genere, hanno tempi di cambio più lenti tra un SKU e l’altro. Con un costo per etichetta superiore di circa 25% rispetto alle PSL, il sovrapprezzo deve essere giustificato da esigenze visive o funzionali.
Le etichette applicate con colla (metodo “cut-and-stack”) prevalgono nelle applicazioni di prodotti di largo consumo ad alto volume — si pensi alle bottiglie di birra destinate al mercato di massa e alle conserve di verdure — dove il costo per etichetta è la preoccupazione principale. L’attrezzatura richiede una manutenzione più impegnativa (i serbatoi di colla devono essere puliti regolarmente) e i tempi di cambio formato sono più lunghi, ma su scala enorme il risparmio di materiale diventa significativo. Per le tirature di produzione di piccole e medie dimensioni e i frequenti cambi di SKU, la PSL è quasi sempre la scelta più pratica.
Etichettatura dei barattoli: perché i contenitori cilindrici richiedono un’attenzione particolare
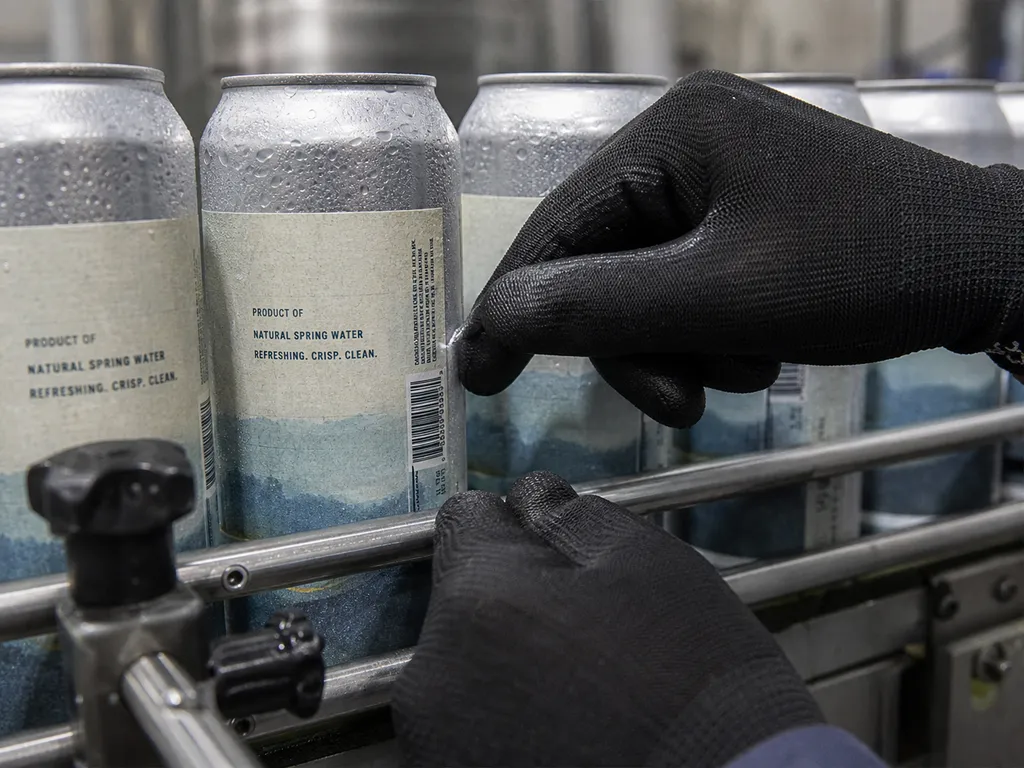
È proprio qui che la maggior parte delle guide sull’etichettatura autoadesiva fallisce. Si parla di “contenitori” in modo astratto — bottiglie, barattoli, cartoni — e li si considera intercambiabili. Ma se si devono etichettare lattine di metallo, ci si trova di fronte a una serie di sfide fisiche e ambientali che una strategia standard di etichettatura delle bottiglie non affronta.
Una lattina non è semplicemente un cilindro qualsiasi. Presenta una doppia aggraffatura a ciascuna estremità, eventualmente una nervatura o un cordone di rinforzo strutturale, e una superficie che, su una linea di riempimento, passa in pochi secondi da una temperatura ambiente a una fredda e poi a una umida. Ecco cosa significa in pratica — e come affrontarlo.
La geometria: curvatura, cuciture e il pannello dell'etichetta che si restringe
Prendiamo ad esempio una lattina alimentare standard. La doppia aggraffatura nella parte superiore e inferiore — la piegatura arrotolata che sigilla il fondo della lattina al corpo — occupa 2,8–3,2 mm di altezza verticale a ciascuna estremità. Quello spazio non è disponibile per l’etichettatura. Il pannello effettivo dell’etichetta — l’area piatta utilizzabile tra le aggraffature — è più stretto dell’altezza totale della lattina. Pianificate l’altezza dell’etichetta di conseguenza, lasciando un margine di sicurezza di almeno 2 mm da ciascun bordo della giuntura.
Lungo la circonferenza, le etichette avvolgenti devono essere tagliate a una lunghezza precisa. L’etichetta deve essere abbastanza lunga da coprire l’intero corpo della lattina con una sovrapposizione di 3–5 mm in corrispondenza della giuntura: la sovrapposizione è il punto in cui l’etichetta aderisce a se stessa anziché alla lattina, ed è proprio questo legame autoadesivo a impedire che il bordo dell’etichetta si sollevi. Se tagliata troppo corta, i bordi si sollevano; se tagliata troppo lunga, la sovrapposizione crea una cresta visibile di doppio spessore.
I diametri delle lattine possono seguire i sistemi di numerazione standard del settore — l'intervallo 202–603 nella produzione nordamericana di lattine, che va all'incirca da 52 mm a 153 mm. Se la vostra etichettatrice non è in grado di gestire l'intera gamma di diametri delle lattine, ogni cambio di SKU comporta la sostituzione di mandrini o guide.
Fattori ambientali e di superficie: freddo, umidità e velocità elevata
L’ambiente della linea di riempimento crea condizioni che nessuna scheda tecnica delle etichette è in grado di prevedere appieno. Dopo il riempimento a freddo — pratica comune nella birra artigianale, nel caffè cold brew e in alcuni prodotti nutrizionali a base di latte — la temperatura superficiale della lattina scende a 2–5 °C e si forma quasi immediatamente della condensa. Questo film d’acqua si interpone tra l’adesivo e il metallo, riducendo l’adesività iniziale del 40–60%. Un adesivo standard a temperatura ambiente non garantisce un’adesione affidabile in queste condizioni.
All’estremo opposto della scala termica, i prodotti riempiti a caldo escono dalla retorta o dal pastorizzatore a una temperatura compresa tra 40 e 60 °C. L’adesivo deve essere sufficientemente stabile da non colare durante l’applicazione, pur rimanendo flessibile man mano che la lattina si raffredda e il metallo si contrae. I cicli termici — dal calore della retorta allo stoccaggio a temperatura ambiente — sottopongono l’adesione dell’etichetta a sollecitazioni maggiori di quanto la maggior parte dei produttori si renda conto, finché non riceve da un cliente un pallet di etichette staccate.
La finitura superficiale introduce un’ulteriore variabile. Alcune lattine in banda stagnata presentano un sottile strato di olio anticorrosivo derivante dal processo di produzione. Tale olio è invisibile, ma riduce l’energia superficiale in misura tale da compromettere l’adesione. Una stazione di pulizia o di trattamento a fiamma a monte dell’etichettatrice elimina questo rischio, ma si tratta di una fase che molte linee di produzione di piccole dimensioni tendono a tralasciare — finché un errore di etichettatura non costringe ad affrontare il problema.
Su una linea che lavora a una velocità di 100 lattine al minuto, il tempo a disposizione per l’applicazione dell’etichetta su ciascuna lattina è di circa 0,6 secondi. Le condizioni della superficie della lattina in quell’esatto intervallo di 0,6 secondi determinano se l’etichetta aderisce correttamente. Non c’è una seconda possibilità al giro successivo.
La scelta di un'etichettatrice per le linee di produzione di lattine
Una volta comprese le sfide legate ai materiali e all’ambiente, la scelta dell’attrezzatura risulta naturale. Cosa bisogna cercare in un’etichettatrice per lattine?
Innanzitutto, precisione di posizionamento. Le etichettatrici servoazionate, in grado di garantire una ripetibilità di ±0,5 mm, rappresentano lo standard del settore per le operazioni in cui la qualità è fondamentale. I sistemi a motore passo-passo, con una tolleranza di ±1,5 mm, sono adatti per etichette di grandi dimensioni con tolleranze di registrazione ampie, ma i pannelli di etichette di dimensioni ridotte o i modelli a più pannelli richiedono un controllo servoassistito.
In secondo luogo, intervallo di diametro e velocità di cambio formato. Un'etichettatrice in grado di gestire lattine con diametro compreso tra 50 mm e 180 mm copre la stragrande maggioranza dei formati di lattine in commercio. I sistemi a cambio rapido con regolazione del diametro senza attrezzi possono ridurre i tempi di cambio formato da 30–60 minuti a 5–10 minuti — un fattore significativo per i co-packer e le linee con molteplici SKU.
In terzo luogo, compatibilità con gli ambienti umidi. Se la vostra linea prevede il riempimento a freddo, la condensa post-pastorizzazione o la pulizia con getto d’acqua, il telaio, i sensori e i componenti elettronici dell’etichettatrice devono essere progettati per resistere all’esposizione all’umidità. Una struttura in acciaio inossidabile e involucri con grado di protezione IP65 sono le specifiche minime su cui vale la pena insistere.
In quarto luogo, prontezza all'integrazione. L'etichettatrice deve comunicare con le apparecchiature a monte e a valle: ricevere i segnali di velocità dalla riempitrice, inviare segnali di guasto al controllore di linea e sincronizzarsi con la stazione di codifica a valle. È preferibile optare per protocolli di comunicazione industriali standard (EtherNet/IP, Profinet o Modbus TCP) piuttosto che per sistemi proprietari che vincolano l'utente a un unico fornitore.
Un consiglio sincero da parte della comunità del settore del confezionamento: acquistare l’etichettatrice più economica è un modo sicuro per spendere di più. Come ha affermato un responsabile di produzione su un forum di settore: “Quelle di Vevor non applicano mai le etichette correttamente”. Le macchine di fascia bassa spesso non dispongono della qualità dei sensori, della rigidità del telaio e della precisione del percorso del nastro necessarie per garantire un posizionamento costante alle velocità di produzione. I risparmi svaniscono a causa dei tempi di inattività, delle etichette mancanti e dei prodotti scartati già poche settimane dopo l’installazione. Per le aziende che prendono sul serio i tempi di funzionamento, vale la pena valutare fin dalle prime fasi del processo di definizione delle specifiche la collaborazione con un produttore specializzato nell’integrazione delle linee di confezionamento. Levapack, ad esempio, offre macchine etichettatrici configurabili in base alle vostre esigenze di produzione con posizionamento servoassistito, compatibilità con diametri diversi nell’intervallo 50–180 mm e la possibilità di integrare la stazione di etichettatura in una linea completa di riempimento e sigillatura — un approccio che elimina i reciproci rimpalli tra i diversi fornitori di apparecchiature quando qualcosa non funziona in modo sincronizzato. Per i team che devono gestire contenitori dalle dimensioni particolari o configurazioni di linea specializzate, soluzioni personalizzate per macchinari di confezionamento può essere progettata in base al formato specifico della lattina e all'obiettivo di produttività, anziché adattare una macchina standard a un'applicazione non standard.
Integrazione dell'etichettatura in una linea di confezionamento completa
Un'etichettatrice autoadesiva non opera in modo isolato. In un vero reparto di produzione, la stazione di etichettatura si trova tra la sigillatrice e la stampatrice di codici, sincronizzandosi con la riempitrice a monte e passando il prodotto all'imballatrice a valle. Comprendere queste interdipendenze è ciò che fa la differenza tra una messa in servizio senza intoppi e un mese di ricerca guasti.
Una tipica linea di inscatolamento si articola secondo il seguente ordine: depallettizzatore → lavatrice → riempitrice → aggraffatrice → etichettatrice → codificatrice → incartonatrice → pallettizzatore. La velocità nominale dell'etichettatrice deve essere pari o superiore alla produttività della riempitrice. Una riempitrice che funziona a 120 cpm collegata a un'etichettatrice con una velocità nominale di 80 cpm crea un collo di bottiglia che limita la produttività dell'intera linea. La linea funziona alla velocità della stazione più lenta.
Tre aspetti pratici da considerare in materia di integrazione:
- Sincronizzazione della velocità. Il nastro trasportatore dell’etichettatrice deve seguire con precisione la velocità del nastro trasportatore della linea principale. Qualsiasi scostamento tra i due fa sì che l’etichetta venga applicata in anticipo o in ritardo rispetto alla lattina — e a una velocità di 120 cpm, un errore di sincronizzazione di 50 millisecondi produce uno scostamento di posizionamento di 6 mm.
- Zone cuscinetto. Lasciare almeno 1,5 metri di nastro trasportatore tra la macchina sigillatrice e l'etichettatrice, e altri 1,5 metri tra l'etichettatrice e la codificatrice. Queste zone cuscinetto assorbono le naturali fluttuazioni nella spaziatura delle lattine e impediscono che un momentaneo inceppamento in una stazione si ripercuota su quella successiva.
- Integrazione dei sistemi di controllo. L’ideale è un unico PLC che controlli l’intera linea: in questo modo l’etichettatrice può rispondere ai segnali di arresto/avvio provenienti da qualsiasi stazione a monte o a valle. Senza controlli integrati, un inceppamento nel codificatore non viene rilevato dall’etichettatrice, che continua a distribuire etichette sulle lattine che si stanno accumulando.
Per le aziende che realizzano o aggiornano una linea completa, affidarsi allo stesso integratore che fornisce le attrezzature di riempimento e sigillatura anche per la stazione di etichettatura elimina il rischio di accuse reciproche quando qualcosa non funziona in modo sincronizzato. L’integrazione della linea da un unico fornitore semplifica inoltre l’assistenza post-vendita: un unico referente, un’unica garanzia, un’unica gestione della logistica dei ricambi. L’alternativa — acquistare la macchina più economica disponibile per ogni stazione e collegarle tra loro autonomamente — può funzionare, ma il rischio legato all’integrazione ricade interamente sul vostro team.
Come scegliere l'etichetta autoadesiva giusta: una lista di controllo pratica
La differenza tra un'etichetta che sembra perfetta in un prototipo e un'etichetta che funziona a 150 cpm turno dopo turno senza un singolo difetto non è una questione di fortuna. È il risultato di un lavoro che tiene conto di ogni singolo elemento — materiale di superficie, adesivo, supporto, macchina — considerato come un sistema interconnesso, anziché come un elenco di decisioni prese separatamente.
Riferimenti
- ASTM International. “ASTM D5375/D5375M-98(2023) — Metodi di prova standard per la rimozione del supporto protettivo ad alta velocità da etichette autoadesive.” 2023. astm.org
- Resource Label Group. “Vantaggi e applicazioni delle etichette autoadesive.” 2022. resourcelabel.com
- Future Market Insights. “Prospettive di mercato per nastri e etichette autoadesivi.” 2026. futuremarketinsights.com
- CCL Healthcare. “La guida definitiva alle etichette autoadesive.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL