
Se state leggendo questo articolo, probabilmente siete passati dalla ricerca di “riempitrice per lattine” a quella di “linea di riempimento per lattine”. Questo cambiamento nel vocabolario segnala un cambiamento di prospettiva: non state più considerando singole apparecchiature, ma un sistema — una sequenza interconnessa di macchine che trasformeranno le lattine vuote in prodotti finiti, sigillati ed etichettati, ora dopo ora.
Ma ecco il problema: la maggior parte delle guide parte dal presupposto che si tratti di riempire contenitori con birra o bibite gassate. Se invece si tratta di proteine in polvere, chicchi di caffè, burro di arachidi o vernice per auto, i consigli standard non sono più validi.
Questa guida adotta un approccio diverso. Parte dal vostro prodotto — ciò che state effettivamente mettendo nel barattolo — e procede da lì. Alla fine, avrete a disposizione un quadro decisionale che potrete applicare sia che stiate conservando acqua frizzante sia che stiate preparando noccioline speziate.
Che cos’è una linea di riempimento di lattine? Spiegazione dei componenti principali
Una linea di riempimento di lattine è una serie sincronizzata di macchine che esegue l’intera sequenza di confezionamento delle lattine: pulizia, riempimento, sigillatura, sterilizzazione, etichettatura, codifica e imballaggio. Ogni macchina della catena dipende da quella che la precede. Se una stazione non funziona a pieno regime, l’intera linea ne risente.
Ecco i componenti principali che si trovano in una linea di produzione tipica:
| Componente | Cosa fa | Cosa succede se lo salti |
|---|---|---|
| Depalettizzatore | Trasporta le lattine vuote dai pallet sul nastro trasportatore | Il carico manuale crea un collo di bottiglia sulla linea fin dal primo minuto |
| Sciacquatrice / Lavatrice | Rimuove polvere e particelle dalle lattine vuote | Rischio di contaminazione; non supera gli audit sulla sicurezza alimentare |
| Riempitivo | Dosifica la quantità esatta di prodotto in ogni lattina | Niente riempitivo, niente linea: questo è il cuore del sistema |
| Lanciatore di palla veloce | Fissa il coperchio alla lattina con una doppia saldatura | Il prodotto presenta perdite, si deteriora o perde la carbonatazione nel giro di pochi giorni |
| Sterilizzatore / Pastorizzatore | Esegue trattamenti termici su lattine riempite per garantirne la stabilità microbiologica | Obbligatorio per alimenti a bassa acidità, birra e succhi di frutta — a proprio rischio e pericolo |
| Etichettatrice | Applica le etichette del marchio, le tabelle degli ingredienti e i codici a barre | I prodotti privi di etichetta non possono essere venduti al dettaglio |
| Codificatore | Stampa la data di produzione, il numero di lotto e la data di scadenza | La tracciabilità diventa impossibile; inadempienza normativa |
| Imballatrice / Pallettizzatrice | Raggruppa le lattine in cartoni o vassoi e le impila sui pallet | L'imballaggio manuale vanifica i risparmi in termini di manodopera derivanti dall'automazione |
Pensateci come alla catena di produzione di una cucina da ristorante: ogni postazione ha un compito specifico, ogni compito dipende dalla postazione precedente e l’intero processo procede alla velocità del cuoco più lento. Una linea di riempimento delle lattine funziona allo stesso modo: ecco perché acquistare la riempitrice più veloce del mondo non serve a nulla se la vostra sigillatrice non riesce a tenere il passo.
Perché il tipo di prodotto determina la configurazione della linea di produzione
Questa è la parte che la maggior parte delle guide sulle linee di riempimento delle lattine tende a tralasciare — ed è proprio quella che conta di più.
Le proprietà fisiche del vostro prodotto determinano quale tecnologia di riempimento sia necessaria, con quali materiali debbano essere realizzate le vostre attrezzature e se siano necessari sistemi ausiliari come il lavaggio con azoto o il controllo della temperatura. Se si commette un errore in questa fase di definizione delle specifiche, nessuna messa a punto in fase di produzione potrà porvi rimedio.
Prima di continuare a leggere, rispondi a due domande sul tuo prodotto:
- Il vostro prodotto è fluido (liquido, pasta) o discreto (polvere, granuli, pezzi solidi)?
- Il vostro prodotto contiene gas disciolto (bevande gassate, birra)?
L'intersezione di queste due risposte ti colloca in una delle quattro categorie riportate di seguito. Ogni categoria ha una propria logica relativa all'equipaggiamento.
Prodotti liquidi — Bevande, oli, salse e altro ancora
Se devi riempire liquidi, hai a disposizione la più ampia gamma di attrezzature — e il percorso più semplice per ottenere prezzi di mercato. Le riempitrici a gravità consentono di riempire acqua naturale e succhi di frutta a costi contenuti. Le riempitrici isobariche (a contropressione) mantengono la CO₂ all’interno della birra o delle bevande gassate. Le riempitrici volumetriche a pistone garantiscono una precisione di ±1% per oli, salse e sciroppi.
Un dettaglio che distingue i professionisti dai dilettanti: la gestione dell’ossigeno disciolto. Per la birra, è auspicabile che l’assorbimento di ossigeno durante il riempimento sia inferiore a 50 parti per miliardo. Superata tale soglia, la durata di conservazione si riduce da mesi a settimane. Per i succhi e i tè riempiti a caldo (in genere a 85–92 °C), le valvole di riempimento e i serbatoi devono essere progettati per un funzionamento prolungato ad alta temperatura: l’acciaio inossidabile 316 è uno standard in questo caso, non un’opzione.
Il rischio per i produttori di bevande è quello di acquistare più del necessario. Un birrificio artigianale che produce 2.000 lattine al giorno non ha bisogno di una linea isobarica da 200 CPM. Maggiori informazioni su come adeguare la velocità alle esigenze effettive sono riportate nel quadro di riferimento per la selezione riportato di seguito.
Prodotti in polvere — Proteine in polvere, latte in polvere, spezie e integratori alimentari
È proprio nel riempimento di polveri che la maggior parte dei consigli generici sulle linee di riempimento delle lattine si rivela inadeguata. A differenza dei liquidi, le polveri non scorrono in modo prevedibile. La loro densità cambia se sottoposte a vibrazioni. Generano polvere. Si agglomerano a contatto con l’umidità. E i vostri clienti notano immediatamente una differenza di 2 grammi quando prelevano il prodotto con il misurino.
La soluzione più affidabile è il dosatore a coclea: una vite di Archimede lavorata con precisione nella parte inferiore di una tramoggia, azionata da un servomotore. Ogni rotazione della vite eroga un volume noto di polvere. La precisione dipende dalla consistenza della polvere: le polveri a flusso libero come lo zucchero semolato possono raggiungere una tolleranza di ±1%, mentre le miscele proteiche appiccicose potrebbero arrivare a ±2% se la tramoggia non viene agitata.
Per le polveri fini inferiori a 100 micron, il riempimento sottovuoto diventa competitivo: aspira il prodotto all’interno della lattina anziché spingerlo, riducendo così la formazione di nuvole di polvere. Qualunque sia la tecnologia scelta, è necessario prevedere il lavaggio con azoto. Il lavaggio dello spazio di testa con azoto dopo il riempimento riduce l’ossigeno residuo al di sotto di 3%, prevenendo l’ossidazione e prolungando la durata di conservazione — un requisito imprescindibile per il latte in polvere, gli alimenti per neonati e il caffè di alta qualità.
Prodotti solidi e in granuli — Frutta secca, snack, chicchi di caffè, caramelle e alimenti secchi per animali domestici
In questo caso, il verbo “riempire” è fuorviante. In realtà non si sta riempiendo: si sta pesando e poi versando la porzione pesata nel barattolo.
Il punto di riferimento è la bilancia a più teste. Immaginate da 10 a 14 singole tramogge di pesatura disposte in cerchio. Il prodotto entra dall’alto tramite un cono di dispersione vibrante. Ogni tramoggia riceve una porzione casuale, la pesa in modo indipendente e invia i dati a un computer centrale. Il computer analizza tutte le possibili combinazioni di 3–5 tramogge e seleziona quella il cui peso complessivo è più vicino al valore desiderato — il tutto in meno di un millisecondo.
Una pesatrice a 10 teste per noci o chicchi di caffè garantisce una precisione di ±0,5–1,5 grammi a una velocità di 30–60 barattoli al minuto. Un’unità a 14 teste raggiunge i 70–90 CPM con distribuzioni ancora più precise. La velocità deriva dal parallelismo: 10 tramogge che pesano contemporaneamente sono sempre più efficienti di una singola tramoggia che pesa in sequenza.
Un avvertimento: i prodotti fragili come le patatine o i biscotti si rompono se cadono da un’altezza superiore a 30 centimetri. Se il vostro prodotto si sbriciola, specificate configurazioni con altezza di caduta ridotta e tramogge di ricezione imbottite.
Prodotti in pasta e prodotti viscosi — Burro di arachidi, marmellata, carne in scatola e salse dense
Le paste sembrano ingannevolmente semplici — “semplicemente un liquido più denso” — ma mettono a dura prova le apparecchiature non adeguatamente specificate più di qualsiasi altra categoria.
La sfida principale è rappresentata dalla resistenza al flusso. A temperatura ambiente, il burro di arachidi ha una viscosità superiore a 100.000 centipoise, ovvero è circa 100.000 volte più denso dell’acqua. Farlo passare attraverso una valvola di riempimento standard è come cercare di bere un milkshake con una stecchina da caffè. È necessaria una riempitrice a pistone con pompa volumetrica, e il diametro dell’ugello di riempimento deve essere almeno tre volte superiore al diametro di qualsiasi particella solida presente nel prodotto — altrimenti, un pezzetto di fragola nella linea di produzione della marmellata provoca un fermo di 45 minuti.
Se il prodotto viene riempito a caldo — carne in scatola a 85 °C, salse riempite a caldo — il gruppo pistone deve sopportare la dilatazione termica senza compromettere l'integrità della tenuta. E se il prodotto si solidifica durante il raffreddamento (cioccolato, grassi, cere), sono necessarie tramogge riscaldate e tubi a camicia per mantenerne la fluidità tra una partita e l'altra.
Il flusso di lavoro completo della linea di riempimento delle lattine — Fase per fase
Comprendere il flusso ti aiuta a individuare i punti deboli prima che si trasformino in errori costosi. Ecco la sequenza e, cosa ancora più importante, il motivo per cui ogni transizione è fondamentale.

Depallettizzazione → Risciacquo. Le lattine vuote arrivano impilate su pallet. Il depallettizzatore le sposta sul nastro trasportatore. Non saltare la fase di risciacquo: anche le lattine nuove di zecca presentano residui di polvere di produzione. Il risciacquo con aria ionizzata rimuove le particelle senza utilizzare acqua; il risciacquo con acqua aggiunge uno strato igienizzante per le linee di produzione di prodotti alimentari.
Risciacquo → Riempimento. Questo intervallo deve essere breve — idealmente inferiore a 30 secondi — per evitare la ricontaminazione. La velocità del nastro trasportatore tra queste stazioni determina il ritmo di base dell’intera linea.
Riempimento → Sigillatura. Il passaggio più critico della linea. Per le bevande gassate, si hanno a disposizione 3–5 secondi dal momento in cui la valvola di riempimento si chiude a quello in cui la sigillatrice blocca il coperchio. Se si impiega più tempo, la CO₂ fuoriesce, si forma schiuma e i livelli di riempimento subiscono variazioni. Per i prodotti non gassati l’urgenza è minore, ma l’ingresso di ossigeno rimane comunque un problema: ridurre al minimo il tempo in cui la lattina rimane aperta.
Saldatura → Sterilizzazione. Non tutti i prodotti necessitano di sterilizzazione post-riempimento. La birra e i succhi di frutta vengono solitamente trattati in un pastorizzatore a tunnel (zone con spruzzatura d’acqua controllata a 60–70 °C). Gli alimenti in scatola a bassa acidità (carne, verdure) richiedono una sterilizzazione in autoclave a 121 °C. Se il vostro prodotto non ne ha bisogno, questa stazione viene eliminata dalla vostra linea di produzione.
Sterilizzazione → Etichettatura → Codifica. Una volta che la lattina è sigillata e stabile, viene contrassegnata con le informazioni identificative: etichetta del marchio, codice di lotto, data di produzione e data di scadenza. La stampa a getto d’inchiostro è economica e flessibile; quella laser è permanente e richiede poca manutenzione.
Codifica → Imballaggio → Pallettizzazione. Automazione di fine linea: le lattine vengono raggruppate in cartoni o vassoi termoretraibili, quindi impilate su pallet. Per linee con una velocità inferiore a 20 CPM, l’imballaggio manuale può ancora risultare economicamente vantaggioso. Oltre tale soglia, l’automazione si ripaga da sola grazie al risparmio sulla manodopera.
Conclusione: ogni “distanza” tra le stazioni rappresenta un potenziale punto di guasto. Quando si valuta una linea, è opportuno chiedere al fornitore informazioni sui tempi di trasferimento e sull’accumulo, non limitandosi alle sole specifiche tecniche delle singole macchine.
Tecnologie di riempimento delle lattine — Il metodo giusto per ogni prodotto
Tutte le tecnologie di riempimento risolvono lo stesso problema — inserire una quantità X di prodotto in una lattina — ma lo risolvono con principi di misurazione fondamentalmente diversi. Se comprendi il principio, non ti troverai mai più in difficoltà di fronte a una scheda tecnica.
Le quattro famiglie tecnologiche si distinguono in base a ciò che misurano: volume, peso o pressione.
Riempimento volumetrico e a pistone: i sistemi più utilizzati per liquidi, paste e creme
Le riempitrici volumetriche erogano un volume fisso per ciclo. Le versioni con flussometro (magnetico, a effetto Coriolis o a turbina) sono ideali per liquidi fluidi come acqua, latte e succhi di frutta, garantendo una precisione di ±0,5% ad alta velocità. Le riempitrici a pistone sono adatte ai prodotti più densi: salse, creme, gel e paste con viscosità fino a 100.000 centipoise e oltre.

La differenza fondamentale in termini di manutenzione: i sistemi con flussimetro sono compatibili con il CIP (Clean-in-Place), ovvero consentono di eseguire cicli di pulizia in loco senza necessità di smontaggio. Le riempitrici a pistone richiedono invece, in genere, uno smontaggio parziale per una pulizia accurata, il che aggiunge 15–30 minuti al tempo di cambio formato. Se si effettuano cambi di prodotto frequenti, è opportuno tenerne conto nella pianificazione.
Riempimento a coclea — Dosaggio di precisione per polveri e granuli fini
Il dosatore a coclea è costituito da una coclea servoazionata all’interno di una tramoggia. Il servomotore fa ruotare la coclea di un numero preciso di giri; ogni rotazione sposta un volume noto di polvere. La precisione è di ±1–2% per le polveri a scorrimento libero, con un margine di tolleranza più ampio per i prodotti appiccicosi o igroscopici.
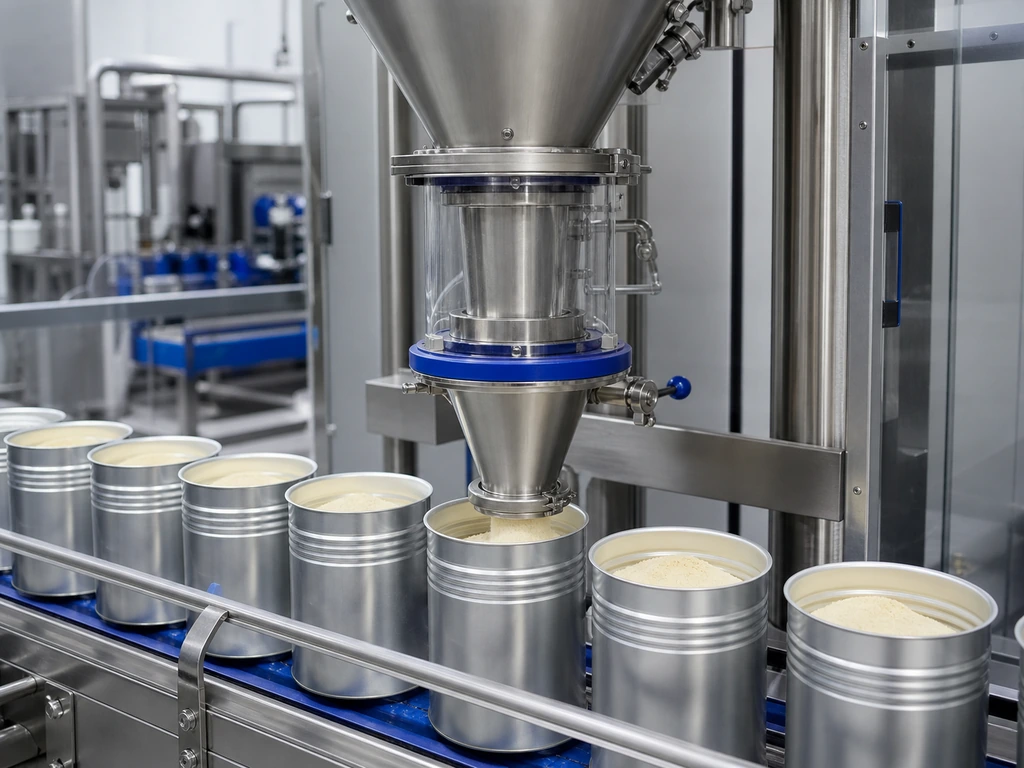
La causa di guasto più comune è la densità irregolare della polvere. Se la polvere si deposita durante lo stoccaggio, a parità di rotazione della coclea, all’inizio di un lotto viene erogata una massa maggiore rispetto alla fine. La soluzione: agitazione meccanica nella tramoggia oppure il passaggio a un sistema di controllo del peso netto con circuito di retroazione che regola il numero di giri della coclea per ogni singola lattina.
Il controllo delle polveri non è facoltativo: è un requisito di sicurezza e igiene. Verificate la presenza di tramogge chiuse, prese per l’aspirazione delle polveri e un grado di protezione IP65 o superiore sui quadri elettrici.
Pesatura multitesta — Precisione ad alta velocità per solidi e granuli
Come già illustrato nella sezione dedicata ai prodotti solidi qui sopra, ma vale la pena sottolinearlo ancora una volta: il vero vantaggio della pesatrice a più teste non è la velocità, bensì la flessibilità. La stessa pesatrice a 10 teste che dosa 50 grammi di anacardi può passare a 500 grammi di chicchi di caffè semplicemente modificando la ricetta sul touchscreen. Nessuna regolazione meccanica, nessun cambio di componenti.
Il compromesso: l'altezza. Le bilance a più teste sono posizionate sopra la stazione di riempimento e richiedono uno spazio libero in verticale di 2–3 metri. Misurate l'altezza del soffitto prima di effettuare l'ordine.
Contropressione e riempimento isobarico — Mantenere la carbonatazione al posto giusto
Il riempimento a contropressione è un processo esclusivo delle bevande gassate. Ecco la sequenza: la lattina entra nella valvola di riempimento e la camera viene pressurizzata con CO₂ per raggiungere la pressione del serbatoio del prodotto. La valvola di riempimento si apre e il liquido scorre per gravità, mentre il gas fuoriesce attraverso un tubo di ritorno. La valvola si chiude e la pressione viene rilasciata gradualmente per evitare fuoriuscite improvvise. La lattina esce e viene convogliata alla sigillatrice.
La fisica non perdona. La birra a 4 °C trattiene l’anidride carbonica; quella a 10 °C fa schiuma. Se si riempie troppo velocemente → schiuma. Se si rilascia la pressione troppo rapidamente → schiuma. Se si aspetta troppo a lungo prima di sigillare → schiuma e ossigeno. Una linea di contropressione ben regolata mantiene l’assorbimento di ossigeno disciolto al di sotto delle 20 parti per miliardo. Una linea mal regolata produce lattine riempite solo a metà e birra ossidata.
Gli intervalli di velocità sono i più ampi rispetto a qualsiasi altra tecnologia: da 50 CPM per una piccola linea di produzione artigianale a oltre 2.000 CPM per un birrificio di livello mondiale. La legge dei rendimenti decrescenti entra in gioco in modo significativo al di sopra dei 500 CPM: ulteriori aumenti di velocità comportano costi di capitale esponenzialmente più elevati.
Precisione ±0,5–11 TP3T
5–2.000+ CPM
Precisione ±1–21 TP3T
20–60 CPM
Precisione ±0,5–1,5 g
30–90 CPM
Precisione ±1–21 TP3T
15–40 CPM
Fattori critici di qualità — Materiali, giunzioni e certificazioni
Una volta individuata la tecnologia di riempimento più adatta al vostro prodotto, concentratevi sulla qualità costruttiva. È proprio questo che distingue una macchina in grado di funzionare in modo affidabile per un decennio da una che, già al secondo anno, diventa un vero e proprio grattacapo in termini di manutenzione.
Materiali. Lo standard per le superfici a contatto con gli alimenti è l’acciaio inossidabile 304 — 18% di cromo, 8% di nichel, resistente alla corrosione in condizioni normali. Se il vostro prodotto è acido (salsa di pomodoro, succo di agrumi) o salato (pesce in scatola, verdure in salamoia), passate all’acciaio inossidabile 316. Il contenuto di molibdeno (2–3%) presente nel 316 garantisce una resistenza ai cloruri che il 304 non è in grado di eguagliare. I telai strutturali non a contatto con gli alimenti devono essere realizzati in acciaio con uno spessore minimo di 1,5–2 mm: uno spessore inferiore trasmette le vibrazioni e accelera l’usura dei cuscinetti e delle guarnizioni.
Quando si tratta di componenti elettrici critici, il marchio è importante. I componenti Siemens, Schneider, Omron, SMC e Mitsubishi vantano una disponibilità globale e reti di assistenza capillari. Le alternative generiche possono funzionare inizialmente, ma diventano un problema quando serve sostituire in fretta un azionamento o un modulo PLC.
Qualità delle cuciture. La doppia saldatura è l’unica barriera tra il vostro prodotto e il mondo esterno. Una doppia saldatura corretta unisce la flangia del corpo della lattina e il bordo arricciato del coperchio in cinque strati di metallo. Parametri chiave di ispezione: lunghezza del gancio del corpo, lunghezza del gancio del coperchio, sovrapposizione (valore target ≥1,0 mm per le lattine standard) e spessore della giuntura. Durante la messa in servizio, è necessario effettuare ispezioni con smontaggio della giuntura ogni 15 minuti per le prime 100 lattine, poi all’avvio e ogni 4 ore durante la produzione. I monitor online della giuntura aggiungono una rete di sicurezza in tempo reale, ma non sostituiscono gli smontaggi fisici.
Certificazioni.
- ISO 9001 attesta che il produttore dispone di un sistema di gestione della qualità documentato. Si tratta del requisito minimo che dovresti prendere in considerazione per qualsiasi fornitore.
- Marcatura CE è un requisito di legge per le apparecchiature vendute nello Spazio economico europeo. Attesta la conformità alle direttive dell'UE in materia di salute, sicurezza e ambiente.
- Certificazione CSA indica la conformità alle norme di sicurezza elettrica canadesi e statunitensi — dato rilevante se la vostra linea è destinata al Nord America.
- FDA 21 CFR Part 117 (Le attuali buone pratiche di fabbricazione per gli alimenti) stabiliscono i requisiti per le attrezzature utilizzate nella produzione di alimenti destinati al mercato statunitense: le superfici a contatto con gli alimenti devono essere pulibili, atossiche e resistenti alla corrosione.
Un produttore in possesso delle certificazioni CE, ISO e CSA — che realizza i propri prodotti utilizzando acciaio inossidabile 304/316 abbinato a componenti elettrici Siemens o Omron — ha superato una soglia di verifica che esclude la fascia più bassa del mercato. Ad esempio, un fornitore come Levapack pubblica le proprie certificazioni ISO, CE, CSA e RoHS nella pagina dedicata alla qualità e offre una personalizzazione completa della struttura, dalle specifiche delle singole macchine alla progettazione di linee chiavi in mano: due segnali che distinguono i produttori seri dalle società commerciali dotate solo di un sito web. Prima di impegnarsi, richiedete copie digitalizzate dei certificati e verificate i numeri di certificato nel database pubblico dell’ente emittente. Un produttore affidabile fornirà questi documenti in pochi minuti; l’esitazione è un campanello d’allarme.
Lista di controllo per la verifica pre-spedizione:
- Certificati dei materiali: documentazione relativa alla qualità dell'acciaio inossidabile per tutte le parti a contatto con il prodotto
- Video del test in fabbrica: almeno 100 lattine consecutive riempite e sigillate senza alcuna regolazione
- Prova di autonomia: funzionamento a vuoto per 48 ore, senza arresti imprevisti
- Ispezione delle giunture: rapporti di smontaggio a intervalli di 15 minuti durante il ciclo di prova
Come scegliere la linea di riempimento di lattine più adatta — Un quadro decisionale pratico
Conoscete il vostro tipo di prodotto. Conoscete le tecnologie di riempimento. Sapete quali sono gli standard di qualità. A questo punto la domanda è: come trasformare tutte queste conoscenze in una decisione di acquisto di cui non vi pentirete?
La risposta consiste in un processo di eliminazione in quattro fasi. Ogni fase elimina le opzioni che non corrispondono alla tua realtà.
Fase 1 — Adeguare la velocità della linea alle effettive condizioni di produzione
L'errore più comune nell'acquisto di macchinari è sovrastimare la velocità necessaria. I fornitori indicano il CPM massimo; ciò di cui avete bisogno è un CPM sostenibile nell'arco di un turno di 8 ore.
Cominciamo con un semplice calcolo:
Obiettivo di produzione giornaliero ÷ ore effettive di funzionamento ÷ 60 = CPM target
“Il concetto di ”ore effettive” è il punto in cui la maggior parte degli acquirenti commette un errore. Un turno di 8 ore non equivale a 8 ore di produzione. Occorre sottrarre le pause, i tempi di cambio formato, i tempi di pulizia e le piccole interruzioni. Tempo effettivo realistico: 6–6,5 ore per turno. Se durante il turno si cambia prodotto, occorre sottrarre altre 15–20%.
Applica quindi uno sconto iniziale: una nuova linea, nei primi 3-6 mesi, raggiunge in genere il 60-70% della sua velocità nominale, mentre il tuo team ne apprende i ritmi. Acquista in base al mese 12, non al mese 1.
Come indicazione di massima per le taglie:
| La tua produzione giornaliera | Classe di lenza consigliata | Velocità tipica | Investimento approssimativo |
|---|---|---|---|
| < 3.000 lattine | Semiautomatico (2–3 macchine autonome) | 5–15 CPM | da $8.000 a $25.000 |
| 3.000–10.000 lattine | Piccola linea automatica (4–5 macchine collegate) | 15–40 CPM | da $25.000 a $60.000 |
| 10.000–50.000 lattine | Linea automatica di medie dimensioni (6–8 macchine) | 40–100 CPM | da $60.000 a $150.000 |
| > 50.000 lattine | Linea completa chiavi in mano (oltre 10 macchine, controllo centralizzato) | 100–2.000+ CPM | da $150.000 a $500.000+ |
Fase 2 — Scegli con attenzione il livello di automazione
L'automazione non è un obiettivo. È una risposta ai costi della manodopera, alle esigenze di uniformità e alle dimensioni dell'attività.
Semi-automatico significa che la macchina svolge le operazioni principali (riempimento, sigillatura), mentre una persona si occupa del carico e dello scarico delle lattine. Ideale per: volumi giornalieri inferiori a 3.000 lattine, frequenti cambi di prodotto, costi di manodopera inferiori a $5 all’ora. La metà delle aziende di confezionamento di frutta secca e spezie a livello mondiale utilizza con profitto impianti semiautomatici.
Autonomo e completamente automatico significa che la macchina gestisce automaticamente l’alimentazione e lo scarico, ma lo spostamento delle lattine tra le stazioni avviene ancora manualmente. Ideale per: volumi giornalieri compresi tra 3.000 e 20.000 lattine, aziende in crescita che desiderano aggiungere stazioni in modo graduale.
Linea completa chiavi in mano significa che un unico trasportatore collega tutte le fasi, dal depallettizzatore al pallettizzatore. Ideale per: volumi giornalieri superiori a 20.000 lattine, assortimento di prodotti stabile, costi di manodopera superiori a $15 all’ora. Il costo di investimento è 3–5 volte superiore rispetto alle macchine autonome, ma il risparmio in termini di manodopera è permanente.
La strategia “ponte”: iniziare con due o tre macchine autonome completamente automatiche (riempitrice + sigillatrice + etichettatrice), lasciare spazio sul pavimento per un nastro trasportatore di collegamento e aggiungere la sciacquatrice, il depallettizzatore e il codificatore quando il volume lo giustifica. È così che la maggior parte dei produttori alimentari di medie dimensioni passa a linee complete senza sovraccaricare le risorse fin dal primo giorno.
- 2–3 macchine autonome
- Carico/scarico manuale
- Giornalmente: < 3.000 lattine
- 4–5 macchine collegate
- Alimentazione/scarico automatico
- Giornalmente: da 3.000 a 20.000 lattine
- Oltre 10 macchine, controllo centralizzato
- Un unico nastro trasportatore, da un'estremità all'altra
- Giornalmente: > 20.000 lattine
Fase 3 — Verifica la qualità di realizzazione e la conformità prima di effettuare il pagamento
Gli acquisti a distanza — soprattutto quelli transfrontalieri — amplificano ogni rischio. Le foto dello stabilimento sembrano ottime. La scheda tecnica soddisfa tutti i requisiti. Come si fa a verificare la situazione senza un biglietto aereo?
Cinque verifiche che puoi effettuare da remoto:
- Prova della materia prima. Richiedete i certificati di fabbrica dell'acciaio inossidabile che indichino il tipo (304 o 316) e lo spessore. Richiedete l'elenco dei marchi dei componenti elettrici corredato delle fatture dei fornitori — non limitatevi a un semplice logo su un opuscolo.
- Video della prova di funzionamento. Richiedete un video non montato della vostra macchina (o di un modello identico) mentre lavora su almeno 100 lattine consecutive. Verificate che: i livelli di riempimento siano costanti, non si verifichino cadute dei coperchi, il trasferimento delle lattine tra le stazioni avvenga senza intoppi e prestate attenzione ai segnali acustici — rumori di sfregamento o tintinnio sono un segnale di allarme precoce.
- Documentazione relativa al controllo qualità. Richiedi una copia in bianco della lista di controllo per l'ispezione in entrata dello stabilimento, del registro delle ispezioni in corso di produzione e del modello di rapporto di collaudo finale. Se i modelli sono carenti o inesistenti, il processo è carente o inesistente.
- Verifica della certificazione. Prendete i numeri dei certificati forniti e cercateli sul sito web dell’ente emittente. I certificati ISO possono essere verificati nella banca dati online dell’ente di registrazione che li ha rilasciati. I certificati CE devono fare riferimento a una direttiva specifica (2006/42/CE per le macchine). Se i numeri non corrispondono, lasciate perdere.
- Test su campioni. Spedisci al produttore un lotto del tuo prodotto reale e delle tue lattine reali. Chiedi loro di effettuare un riempimento di prova e di rispedirti le lattine riempite. Controlla l’uniformità del riempimento, l’integrità della saldatura e il posizionamento dell’etichetta. È quanto di più simile a un “test drive” si possa ottenere — e costa una frazione di quanto costerebbe un solo errore.
Se un fornitore elude una di queste cinque domande — “non possiamo condividere le fatture dei fornitori”, “i nostri video di prova sono riservati”, “fidatevi della nostra reputazione” — si tratta di un segnale d’allarme, non di una tattica di negoziazione.
Fase 4 — Valuta il tuo fornitore ponendogli domande che ne svelino tutti i dettagli
Le risposte di un fornitore a sei domande ti diranno più di qualsiasi opuscolo. Ogni domanda mette in luce un aspetto che le schede tecniche tralasciano.
“Potresti fornirmi i recapiti di un cliente del nostro settore?”
Una buona risposta indica il nome di un’azienda reale, ne descrive la configurazione della linea di prodotti e fornisce un contatto di riferimento. Una risposta poco convincente si limita a indicare il Paese (“abbiamo molti clienti negli Stati Uniti”) senza fornire dettagli specifici. I riferimenti verificabili rappresentano il segnale più forte in assoluto nell’acquisto di macchinari.
“Qual è il tempo di risposta del vostro servizio post-vendita — in particolare, in ore?”
Una buona risposta fornisce un dato numerico: “diagnosi da remoto entro 4 ore, invio di un tecnico in loco entro 48 ore”. Una risposta poco convincente si limita a dire “siamo sempre disponibili” senza impegnarsi a fornire un dato concreto.
“Quali marche ci sono nel tuo quadro elettrico? Puoi mandarmi una foto del quadro aperto?”
Una risposta corretta cita Siemens, Schneider, Omron, Mitsubishi e Delta, e allega la foto. Una risposta insufficiente si limita a parlare genericamente di “marchi famosi a livello internazionale”.
“Chi si occupa dell’installazione e della formazione? È incluso nel prezzo o è un servizio a parte?”
Una buona offerta include, nel preventivo di base, la supervisione dell'installazione in loco e la formazione degli operatori. Un'offerta poco convincente le raggruppa come voci opzionali che fanno lievitare il prezzo finale.
“Quali pezzi di ricambio ci consigliate di tenere in magazzino per il primo anno e come li spedite all’estero?”
Una risposta adeguata fornisce un elenco dei ricambi consigliati con i codici dei componenti e i tempi di transito tipici di DHL/FedEx verso il tuo Paese. Una risposta inadeguata si limita a dire: “Possiamo spedirti ciò di cui hai bisogno quando ne hai bisogno”.”
“Cosa copre esattamente la vostra garanzia e come gestite una richiesta di risarcimento?”
Una buona risposta: 12 mesi (minimo), con copertura dei ricambi e assistenza remota, procedura di reclamo chiara con tracciabilità tramite numero di pratica. Ancora meglio: 16–24 mesi con ispezione annuale inclusa.
Il fornitore che risponde in modo dettagliato a tutte e sei le domande non ha nulla da nascondere. Il fornitore che elude tre o più domande ha tutto da nascondere.
Quanto costa una linea di riempimento di lattine? Fasce di prezzo reali e fattori che influenzano il ROI
Le linee di riempimento non hanno un prezzo standard. Il costo dipende dalla tecnologia di riempimento, dal livello di automazione, dal numero di stazioni, dalla gamma di dimensioni dei contenitori e dalla qualità costruttiva. Tuttavia, è possibile stabilire un budget di riferimento basandosi sulle fasce di prezzo effettive presenti sul mercato.
| Classe di linea | Configurazione tipica | Fascia di prezzo (FOB Cina) | Adatto a |
|---|---|---|---|
| Modello semi-automatico base | Riempitrice + sigillatrice (2 unità indipendenti) | da $8.000 a $25.000 | Startup, < 3.000 lattine al giorno |
| Linea di auto compatte | Lavatrice → riempitrice → aggraffatrice → etichettatrice (4–5 unità collegate) | da $25.000 a $60.000 | PMI in crescita, 3.000–10.000 lattine al giorno |
| Linea auto media | Depallettizzatore → sciacquatrice → riempitrice → aggraffatrice → sterilizzatore → etichettatrice → codificatore (6–8 unità) | da $60.000 a $150.000 | Produttori affermati, 10.000–50.000 lattine al giorno |
| Grande linea chiavi in mano | Processo completo + pallettizzatore + controllo SCADA (oltre 10 unità) | da $150.000 a $500.000+ | Impianti ad alto volume, > 50.000 lattine al giorno |
E ora la domanda sul ROI: ne vale la pena?
Il calcolo è semplice. Se una piccola linea automatica da $30.000 elimina due addetti al confezionamento che guadagnano $600 al mese ciascuno, il risparmio annuo sui costi del personale è pari a $14.400. Se a questo si aggiunge il valore derivante da una maggiore produttività, un minor numero di scarti e livelli di riempimento costanti, la linea si ripaga da sola in 18–24 mesi. Ogni lattina riempita in seguito rappresenta un puro aumento del margine di profitto.
Una linea di riempimento delle lattine non è una spesa. È un dipendente che non si assenta mai per malattia, non commette mai errori di riempimento e lavora un doppio turno senza straordinari. Considerate l’investimento in questi termini e i risultati arriveranno da sé.
Se state valutando diversi fornitori di linee di riempimento di lattine e desiderate discutere di come una configurazione specifica possa adattarsi al vostro prodotto e ai vostri obiettivi di produzione, il team di ingegneri di Levapack vi offre una consulenza senza impegno. Contattateci tramite la pagina dei contatti, fornendo i dettagli del vostro prodotto e il volume giornaliero previsto.
Riferimenti
- Food and Drug Administration degli Stati Uniti. “Buone pratiche di fabbricazione (CGMP) per alimenti e integratori alimentari”. 2024. fda.gov
- Codice elettronico dei regolamenti federali. “21 CFR Parte 110 — Buone pratiche di fabbricazione nella produzione, nel confezionamento o nella conservazione di alimenti destinati al consumo umano”.” ecfr.gov
- AZoM. “Acciaio inossidabile per uso alimentare: 304 vs. 316”. 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL