
Apa Sebenarnya yang Dimaksud dengan Desain Higienis?
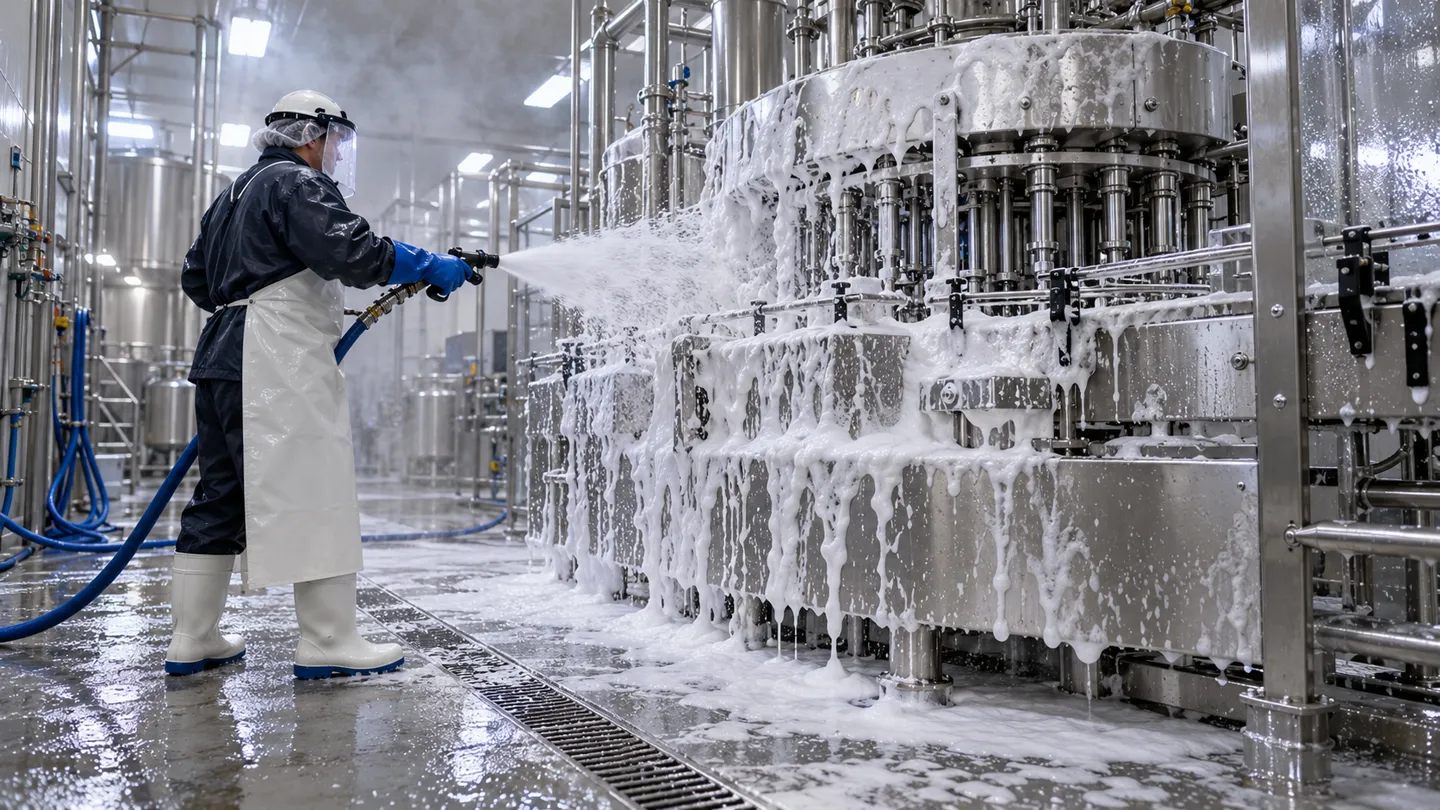
Sebuah mesin pengisi yang memproses puluhan ribu kaleng setiap hari selalu dibanjiri busa kaustik setiap malam. Apa pun sisa produk yang tertinggal, dan apa pun yang terlepas akibat busa tersebut, pasti harus mengalir ke suatu tempat. Jika mesin tersebut memberi ruang bagi kotoran itu untuk bersembunyi, tak ada jadwal pembersihan pun yang bisa menghilangkannya. Itulah inti permasalahan yang ingin diatasi oleh desain higienis.
Desain higienis berarti peralatan dirancang sedemikian rupa sehingga setiap permukaan yang bersentuhan dengan produk dapat dibersihkan secara efektif, sisa-sisa produk dapat mengalir keluar sepenuhnya, dan bakteri tidak memiliki tempat untuk bersarang. Aspek higienis sudah terintegrasi dalam bentuk geometris dan bahan-bahannya, bukan hanya disemprotkan setelahnya. Artikel ini membahas mesin pengolahan makanan: jalur pengisian, penyegelan, dan pengalengan di sebuah pabrik. Higiene dapur restoran merupakan topik yang berbeda dan tidak dibahas di sini.
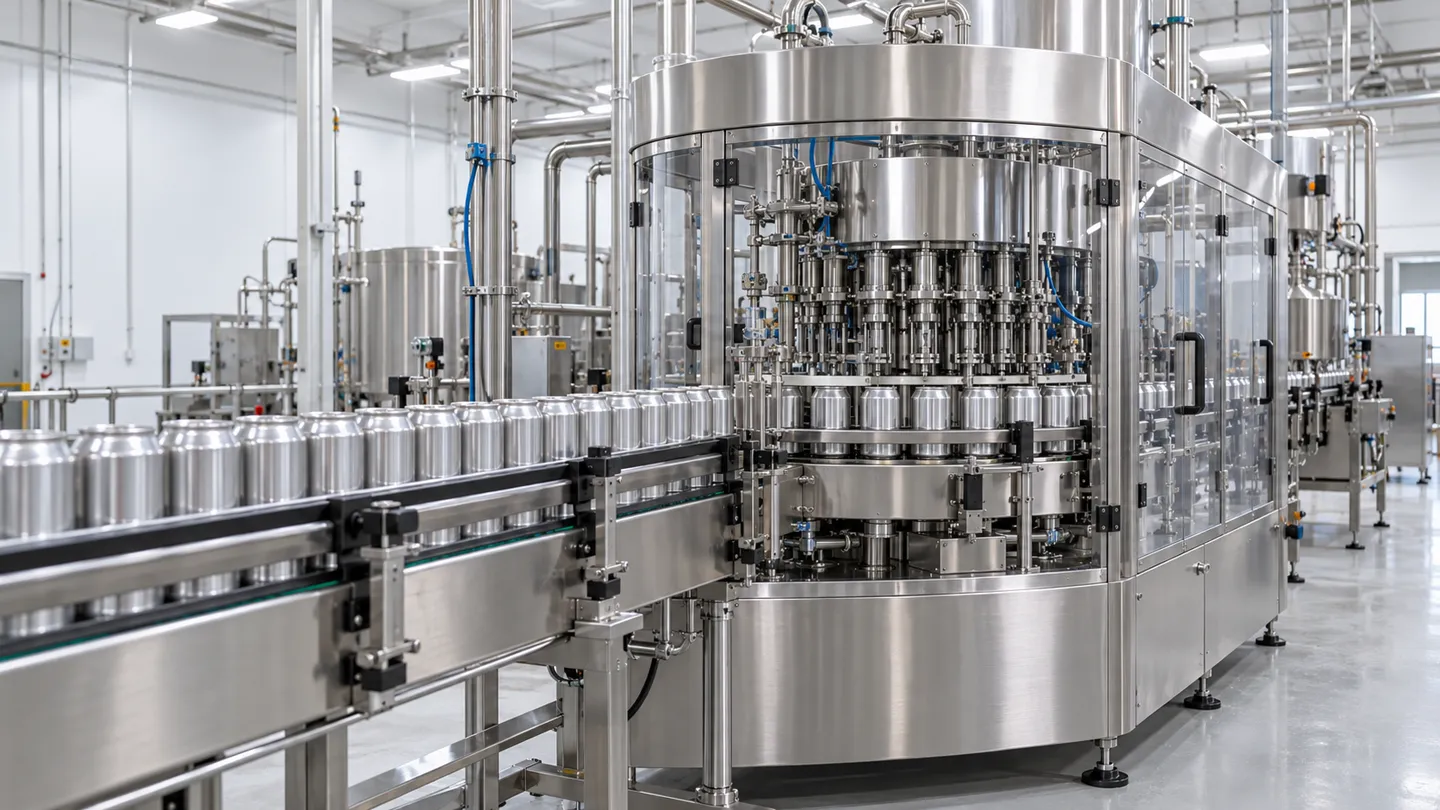
Risikonya sangat spesifik. Kontaminasi mikroba pada makanan menimbulkan biaya yang besar, dan penarikan produk merupakan bentuk masalah yang paling mahal (Majalah Keamanan Pangan, 2003). Peralatan yang sulit dibersihkan juga memperlambat setiap proses pergantian produksi, memperpanjang durasi setiap audit, dan secara diam-diam membatasi seberapa cepat sebuah lini produksi dapat beroperasi. Pengendalian kontaminasi adalah alasan mengapa disiplin ini ada; sedangkan biaya adalah alasan mengapa pembeli harus memperhatikannya.
Hal ini didukung oleh kerangka kerja standar. Di Eropa, standar EN 1672-2 menetapkan persyaratan kebersihan dan kemudahan pembersihan untuk mesin pengolahan pangan; judul lengkapnya adalah “Mesin pengolahan pangan. Konsep dasar. Bagian 2: Persyaratan kebersihan dan kemudahan pembersihan” (Standar iTeh, 2020). ISO 14159 mengatur persyaratan higiene dalam perancangan mesin secara lebih luas (ISO, 2002). Pedoman EHEDG menerjemahkan persyaratan tersebut menjadi kriteria desain yang dapat diuji. 3-A melakukan hal yang sama untuk peralatan yang terkait dengan industri susu di AS. Peraturan (EC) No. 1935/2004 mengatur bahan-bahan yang bersentuhan dengan makanan di Uni Eropa (Layanan Penelitian Parlemen Eropa, 2016). Tak satu pun dari hal-hal ini merupakan label pemasaran. Semuanya merupakan persyaratan desain, dan dirumuskan berdasarkan empat bagian pada sebuah mesin yang menentukan keberhasilan atau kegagalan dalam menjaga kebersihan.
Di Mana Kebersihan Terwujud dalam Sebuah Mesin: Empat Lapisan Desain
Daftar prinsip memang mudah dihafalkan, tetapi sulit diterapkan. Cara yang lebih cepat untuk menelaah kutipan atau temuan audit apa pun adalah dengan menempatkannya pada salah satu dari empat tingkatan. Setiap keputusan terkait desain higienis pada mesin pengolahan pasti berada tepat pada salah satu dari tingkatan tersebut.
| Lapisan | Apa yang dikendalikannya | Berapa besar kerugian yang ditimbulkan akibat kesalahan tersebut |
|---|---|---|
| 1. Bahan-bahan | Apa saja yang bersentuhan dengan produk Anda dan bahan kimia pembersih Anda | Korosi, kontaminasi produk, ketidakpatuhan terhadap persyaratan kontak dengan makanan |
| 2. Geometri | Apakah residu dan cairan bisa tersembunyi di mana saja | Tempat persembunyian permanen yang tidak dapat dijangkau oleh jadwal pembersihan apa pun |
| 3. Pembersihan yang tepat | Apakah mesin tersebut sesuai dengan cara pembersihan yang sebenarnya dilakukan oleh pabrik Anda | Perbaikan manual, atau mesin yang tidak tahan terhadap proses pencucian Anda |
| 4. Verifikasi | Hal-hal yang dapat dibuktikan oleh pemasok, dan hal-hal yang dapat Anda periksa saat penerimaan barang | Anda menanggung seluruh risiko yang seharusnya dapat diantisipasi melalui dokumen-dokumen tersebut |
Urutan langkah-langkahnya sangat penting. Bahan dan geometri sudah ditetapkan pada tahap perancangan, dan mengubahnya di kemudian hari akan memakan biaya yang besar. Kesesuaian pembersihan bergantung pada pabrik Anda sama seperti bergantung pada mesinnya. Verifikasi adalah tahap yang paling sering dilewati oleh pembeli, dan ini adalah satu-satunya tahap yang dapat mendeteksi kesalahan pada ketiga tahap lainnya.
Empat bagian berikutnya akan membahas lapisan-lapisan tersebut secara berurutan, mulai dari bahan pembuat mesin hingga hal-hal yang harus Anda cantumkan dalam pesanan pembelian.
Lapisan 1: Bahan: Bahan-bahan Pembuat Mesin
Mulailah dengan logam, karena semua komponen lainnya ditempatkan di atasnya. Bahan yang bersentuhan dengan makanan harus bersifat inert terhadap produk, tahan korosi, dan stabil meskipun dicuci berulang kali. Di Uni Eropa, bahan-bahan tersebut juga harus memenuhi prinsip-prinsip keselamatan dan inertitas umum sebagaimana diatur dalam Peraturan (EC) No. 1935/2004 (Layanan Penelitian Parlemen Eropa, 2016).
Ada satu faktor penyebab kontaminasi lain yang sering dilupakan orang: alat sanitasi Anda. Pabrik makanan membersihkan fasilitasnya dengan larutan kaustik panas, siklus asam, asam perasetat, dan senyawa amonium kuaterner, dan para pekerja berpengalaman di pabrik tersebut tidak segan-segan menjelaskan dampak dari bahan-bahan tersebut. “Asam perasetat secara rutin digunakan oleh beberapa pabrik, mungkin setiap minggu atau lebih jarang, karena sangat merusak logam,” tulis seorang komentator yang berpengalaman di bidang sanitasi (Reddit, r/foodscience, 2019). Kualitas yang tidak memengaruhi produk Anda tetap bisa kalah oleh bahan kimia pembersih Anda, jadi pemilihan bahan harus mempertimbangkan kedua hal tersebut.
Dalam pemilihan jenis baja, prinsip yang jujur adalah bahwa 316 tidak otomatis lebih baik. Tipe 316 mengandung molibdenum, yang berperan dalam menahan klorida dan asam: produk basah dengan kadar garam, asam, dan protein tinggi (ikan, acar, tomat, produk susu) menjadi alasan yang tepat untuk menggunakannya. Untuk bubuk kering dan produk yang sedikit korosif, 304 memberikan kinerja higienis yang sama dengan biaya lebih rendah, dan memilih 316 dalam kasus ini lebih bertujuan untuk ketenangan pikiran daripada kemudahan pembersihan. Pemasok yang secara default merekomendasikan 316 sebaiknya ditanya alasannya.
Permukaan akhir adalah titik di mana proses pengadaan sering mengalami kendala, karena angka-angkanya sering bervariasi. Angka yang harus dijadikan acuan adalah Ra 0,8 μm: baik 3-A maupun EHEDG menetapkan bahwa permukaan yang bersentuhan dengan produk harus setidaknya sehalus ini (Majalah Keamanan Pangan, 2003). Dokumen kriteria desain EHEDG juga menyatakan hal yang sama: area yang bersentuhan dengan produk yang luas harus memiliki nilai Ra sebesar 0,8 μm atau lebih baik (Dokumen EHEDG No. 8). Beberapa blog pemasok menyebutkan “32 Ra”, yang nilainya sama dengan satuan mikroinci; sementara yang lain mengisyaratkan bahwa produk yang lebih lengket memerlukan tingkat kehalusan permukaan yang lebih tinggi lagi. Perbedaan satuan inilah yang menjadi alasan mengapa spesifikasi pembelian harus mencantumkan angka dan satuan, bukan kata sifat.
| Produk Anda | Bahan kontak yang sesuai | Mengapa |
|---|---|---|
| Bubuk kering (tepung, bubuk protein, teh) | Baja tahan karat 304, Ra 0,8 μm | Tingkat korosi rendah; baja 316 menambah biaya, bukan kemudahan pembersihan |
| Produk basah yang bersifat asam atau asin (saus, acar, ikan) | Baja tahan karat 316, Ra 0,8 μm | Molibdenum mengandung klorida dan asam |
| Produk susu atau minuman dengan CIP | 304/316 berdasarkan komposisi kimia, permukaan halus hasil pengelasan | Siklus CIP dengan larutan kaustik memperparah cacat pada permukaan |
| Produk sensitif atau yang terkait dengan farmasi | 316, dipoles lebih halus | Standar yang lebih tinggi dalam hal ketahanan dan hasil akhir |
Segel, gasket, dan pelumas harus dibahas dalam konteks yang sama. Elastomer yang berada di zona produk harus memenuhi persyaratan keamanan kontak dengan makanan, sedangkan bantalan yang berada di dekat produk memerlukan pelumas kelas makanan (H1), karena bantalan yang bocor dapat mencemari produk bahkan sebelum masalah tersebut menjadi laporan pemeliharaan.
Lapisan 2: Geometri: Mengapa Beberapa Mesin Tak Pernah Benar-Benar Bersih
Bahan menentukan seberapa tahan mesin tersebut. Geometri menentukan apakah tim kebersihan Anda bisa berhasil membersihkannya. Sebuah permukaan bisa saja terbuat dari baja 316 yang sempurna dengan nilai Ra 0,8 μm, namun tetap tidak berguna jika mesin tersebut memungkinkan residu menempel di tempat yang tidak dapat dijangkau oleh sikat, busa, atau bola CIP.
Aturan geometri yang menentukan kemudahan pembersihan
Ada lima aturan yang paling penting, dan masing-masing dapat diperiksa dengan mata telanjang dan senter:
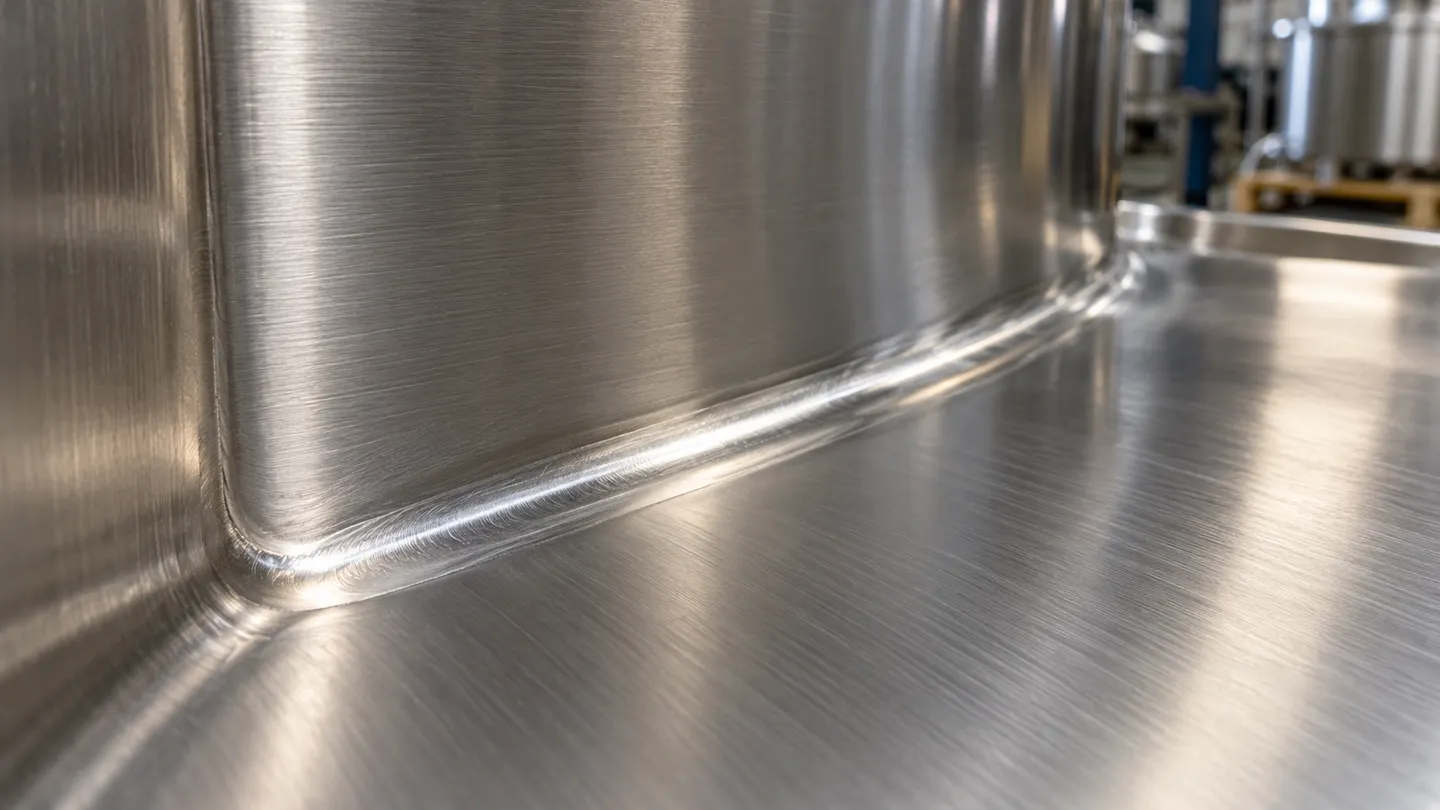
- Permukaan yang halus dan mulus. Tidak ada celah, sudut dalam yang tajam, tonjolan, atau area yang teduh tempat kotoran dapat menumpuk (Majalah Keamanan Pangan, 2003).
- Pengeringan otomatis. Mesin harus dapat mengosongkan sisa produk dan cairan pembersih sepenuhnya; genangan yang tertinggal setelah pembilasan merupakan sarang bakteri.
- Tidak boleh ada bagian pipa yang tidak berfungsi. Cabang pipa buntu menampung produk yang mengendap; praktik pemasangan pipa sanitasi membatasi panjangnya hingga sekitar dua diameter pipa atau kurang (V5: Panduan Kesiapan Terlengkap).
- Lasan yang menyambung tanpa putus. Lasan yang kasar atau berpori merupakan bagian yang tidak teraliri fluida berbentuk celah, dan ini merupakan tempat persembunyian tersembunyi yang paling umum pada peralatan fabrikasi.
- Kemudahan Pemeriksaan. Setiap permukaan yang bersentuhan dengan produk harus terlihat dan dapat dijangkau, baik melalui pintu pemeriksaan maupun dengan cara melepasnya tanpa alat, karena permukaan yang tidak dapat dilihat oleh siapa pun adalah permukaan yang tidak dapat dijamin keamanannya.
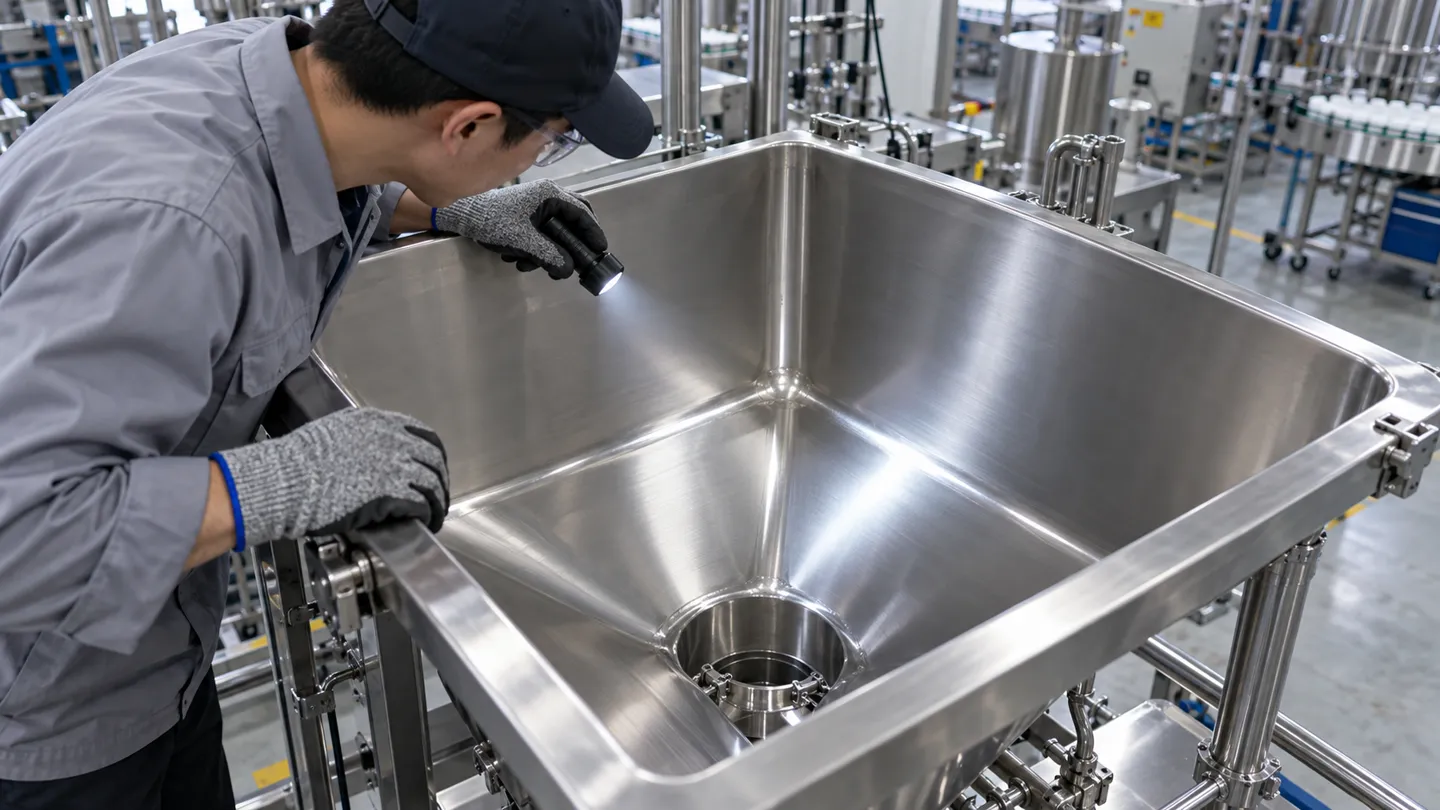
Tak satu pun dari hal-hal ini memerlukan verifikasi di laboratorium. Yang dibutuhkan hanyalah kemauan untuk memeriksa bagian dalam mesin tersebut sebelum Anda membelinya.
Pemeriksaan geometri lima poin
-
Permukaan kontinu: usap ujung jari Anda di sepanjang setiap permukaan yang bersentuhan dengan produk dan setiap sudut bagian dalam; permukaannya harus terasa halus, tanpa celah, tonjolan, atau area yang tersembunyi yang dapat menampung kotoran.
-
Pengeringan otomatis: Tanyakan di mana letak titik terendah zona produk dan bagaimana air bilasan mengalir keluar darinya; apa pun yang bisa menampung genangan air pasti akan menampungnya.
-
Tidak ada kaki yang kaku: lacak setiap cabang pipa yang bercabang dari jalur aliran; panjang cabang tersebut sebaiknya tidak melebihi sekitar dua kali diameter pipa saluran utama.
-
Las permukaan: Periksa setiap sambungan las internal dengan cahaya; sambungan yang mulus dan dihaluskan secara merata merupakan standar, sedangkan adanya porositas akan menyebabkan penolakan.
-
Kemudahan Pemeriksaan: Temukan pintu inspeksi dan titik pelepasan tanpa alat, serta pastikan Anda dapat menjangkau setiap permukaan yang bersentuhan dengan produk menggunakan mata dan tangan.
Berapa sebenarnya biaya zona tersembunyi tersebut?
Teknisi pemeliharaan harus menghadapi konsekuensi dari geometri yang buruk, dan mereka menggambarkannya tanpa basa-basi. Seorang veteran pabrik makanan yang telah berkecimpung selama 15 tahun mengatakannya dengan lugas: “Semua terlihat bersih dari luar, tapi kamu pasti akan terkejut melihat apa yang bisa kamu temukan di area-area yang tidak pernah dilihat oleh tim kebersihan maupun para pengawas” (Reddit, r/IndustrialMaintenance, 2026). Dalam sebuah utas diskusi tentang pabrik permen, saran utama bagi seorang pemula adalah bahwa “gula membuat segalanya menjadi lengket. Begitu banyak masalah yang timbul hanya karena peralatan yang tidak bersih” (Reddit, r/IndustrialMaintenance, 2026). Pola kegagalan selalu sama: sebuah celah yang terbentuk akibat desain, sisa-sisa yang tertinggal di celah tersebut, serta masalah mikrobiologis atau kualitas yang tak bisa dibersihkan oleh siapa pun.
Frekuensi pembersihan tidak dapat memperbaiki cacat struktural. Jadwal pembersihan adalah rencana pelaksanaan, dan geometri menentukan batas maksimalnya. Inilah sebabnya mengapa auditor menelusuri temuan lingkungan yang terus-menerus terjadi hingga ke desain peralatan: ketika bagian yang sama terus mengalami kegagalan, menambah frekuensi penggunaan busa bukanlah solusinya.
Anda pasti akan terkejut melihat apa saja yang bisa Anda temukan di tempat-tempat yang tidak pernah dilihat oleh tim kebersihan maupun para pengawas.
Seorang teknisi pemeliharaan pabrik makanan, menjelaskan mengapa penampilan luar tidak berarti apa-apa. Area-area yang membuat auditor khawatir adalah area-area yang terbentuk karena faktor geometri.
Pembersihan di tempat (Clean-in-place) atau pembersihan di luar tempat (Clean-out-of-place): pertimbangan geometris
Dua filosofi desain bersaing untuk mencapai tujuan yang sama. Mesin Clean-in-place (CIP) membersihkan dirinya sendiri melalui perangkat semprot yang terpasang, yang menuntut geometri internal yang sempurna karena tidak ada yang memeriksa bagian dalamnya selama siklus normal. Mesin Clean-out-of-place (COP) dirancang agar dapat dibuka dan dibongkar dengan cepat sehingga bagian-bagiannya dapat dibawa ke area pencucian; hal ini memungkinkan penggunaan bagian dalam yang lebih sederhana, namun menghabiskan waktu kerja operator setiap shift. Hopper yang dapat dibuka sepenuhnya tanpa perlu dibongkar berada di tengah-tengah yang praktis: seluruh zona produk menjadi terlihat dan dapat dijangkau dalam hitungan detik. Tidak ada filosofi yang lebih unggul; yang terpenting adalah geometri mesin benar-benar sesuai dengan metode pembersihan yang diklaim oleh pembuatnya.
Lapisan 3: Pembersihan: Jalur Basah atau Jalur Kering
Lapisan ketiga inilah tempat konteks pembeli berperan. Bodi mesin yang sama menghadapi tuntutan yang bertolak belakang, tergantung pada cara pabrik Anda melakukan pembersihan, dan kedua pendekatan tersebut tidak dapat saling dikompromikan.
Pembersihan basah menjadi metode utama di tempat-tempat di mana produknya basah atau lengket. Pabrik susu dan minuman menjalankan siklus CIP dengan larutan kaustik, sedangkan pabrik makanan membersihkan dan membilas seluruh area setiap malam. Seorang operator pabrik menggambarkan rutinitas tersebut sebagai penggunaan deterjen klorin, dilanjutkan dengan bergantian menggunakan bahan pembersih (Reddit, r/foodscience, 2019). Sebuah mesin untuk lini produksi basah harus mampu membuang air, tahan terhadap serangan bahan kimia, dan memastikan sistem kelistrikannya tetap berfungsi dengan baik dalam kondisi tersebut. Kotak pelindung yang tahan pencucian dan rangka yang dirancang untuk drainase dibuat khusus untuk tujuan ini.
Pencucian kering menjadi pilihan utama di tempat-tempat di mana air dianggap sebagai musuh. Tepung, bubuk protein, teh, dan produk roti dapat mengubah residu basah menjadi seperti semen atau memicu pertumbuhan mikroba; oleh karena itu, pabrik-pabrik ini menggunakan penyedot debu, menyeka, dan melakukan sanitasi tanpa menyemprotkan air. Mesin untuk jalur pencucian kering memerlukan permukaan yang bebas celah dan akses yang mudah dibuka untuk dibersihkan, tetapi tidak memerlukan pelapis kedap air. Seorang operator pabrik dalam diskusi yang sama mencatat bahwa mesin yang tidak dapat dicuci dengan air secara menyeluruh justru “didesinfeksi secara kering” menggunakan produk berbasis alkohol yang menguap (Reddit, r/foodscience, 2019). Solusi sementara tersebut ada karena menambahkan kemampuan pencucian pada mesin yang tidak memilikinya hampir mustahil dilakukan.
| Dimensi | Jalur basah (CIP / pencucian) | Jalur pengeringan (vakum / penyeka) |
|---|---|---|
| Media pembersih | Busa kaustik, siklus asam, pembersih, air | Penyedot debu, pengikis, pembersih kering |
| Mesin harus mampu menahan | Korosi kimia, genangan air, uap | Penumpukan produk, tanah kering yang abrasif |
| Sistem Kelistrikan | Kotak pelindung yang tahan pencucian, konektor kedap air | Perlindungan standar dapat diterima |
| Prioritas geometri | Drainase, tidak ada genangan air, kehalusan lasan | Akses tanpa celah, dapat dibuka dengan cepat |
| Produk-produk umum | Produk susu, minuman, saus, makanan basah kalengan | Tepung, bubuk protein, teh, camilan |
Sebelum Anda menyusun daftar pendek pemasok, catatlah jenis sistem produksi yang digunakan oleh lini produksi Anda. Mesin yang dirancang untuk sistem produksi yang salah bukanlah pilihan hemat biaya, melainkan ketidaksesuaian yang akan membebani Anda biaya di setiap shift. Memang ada lini produksi campuran yang membutuhkan kedua jenis sistem tersebut, dan itulah yang paling sulit dirancang; tanyakan secara spesifik bagaimana mesin yang dipertimbangkan dapat menangani transisi tersebut.
Ceritakan kepada kami apa yang Anda produksi dan bagaimana proses pembersihan di pabrik Anda, dan kami akan menentukan desain mana yang sesuai dengan lini produksi Anda.
Lapisan 4: Pembelian dan Verifikasi: Mengubah Prinsip Menjadi Spesifikasi Pembelian
Semua hal di atas pada akhirnya bermuara pada satu pertanyaan praktis: apa saja yang harus dimasukkan ke dalam permintaan penawaran, dan apa saja yang harus diperiksa saat barang diterima? Inilah aspek yang paling sering diabaikan oleh para pembeli, itulah sebabnya kekecewaan yang sama terus terulang di seluruh industri.
Enam baris yang harus tercantum dalam pertanyaan Anda
Persyaratan desain higienis hanya berlaku jika pemasok diwajibkan untuk menanggapinya secara tertulis:
Apa saja yang tercantum dalam penyelidikan, baris demi baris
-
Bahan kontak: tingkat kualitas dan ketebalan, sebagaimana tercantum dalam spesifikasi, untuk setiap bagian zona produk.
-
Permukaan akhir: Ra 0,8 μm atau lebih baik pada permukaan kontak, menurut keterangan produsen.
-
Standar pengelasan: proses penggerindaan yang berkelanjutan dan halus pada seluruh tahap pembuatan di zona produk.
-
Jadwal pembersihan: CIP, COP, atau manual, basah atau kering, disertai bukti.
-
Tingkat ketahanan terhadap penyemprotan air: sistem kelistrikan dan penggerak, hanya saluran basah.
-
Titik akses: Apa saja yang bisa dibuka, apa saja yang bisa dilepas tanpa alat, dan apa saja yang bisa Anda periksa saat barang diterima.
Setiap baris ada karena suatu lapisan bisa mengalami kegagalan. Jika Anda menghapus salah satunya, Anda justru membuka kembali lapisan tersebut sehingga bergantung pada dugaan semata.
Apabila pemasok tidak memiliki sertifikat EHEDG
Inilah situasi yang sebenarnya dihadapi oleh sebagian besar pembeli peralatan skala kecil dan menengah. Standar kerangka kerja tersebut merupakan pedoman desain sukarela. Pengujian tipe formal seperti sertifikasi EHEDG masih jarang dilakukan oleh produsen skala kecil dan menengah, dan katalog yang dipenuhi klaim “desain higienis” tidak membuktikan apa pun dengan sendirinya. Tidak adanya sertifikat tidak secara otomatis membuat produk tersebut tidak memenuhi syarat, tetapi hal ini mengalihkan beban pembuktian ke bukti pengganti. Jika diurutkan dari yang paling kuat hingga yang paling lemah, bukti pengganti tersebut adalah:
- Laporan pengujian atau inspeksi pihak ketiga mengenai mesin yang bersangkutan atau model-model sebelumnya.
- Sertifikat bahan yang dapat dilacak berdasarkan nomor produksi, tipe 3.1 sesuai EN 10204, yang mendokumentasikan hasil pemeriksaan logam yang sebenarnya telah dikirimkan (Montakon).
- Uji coba dengan produk Anda sendiri atau kaleng Anda sendiri, yang direkam dalam video.
- Pemeriksaan melalui video langsung atau secara langsung terhadap sambungan las bagian dalam, sudut-sudut, dan saluran drainase.
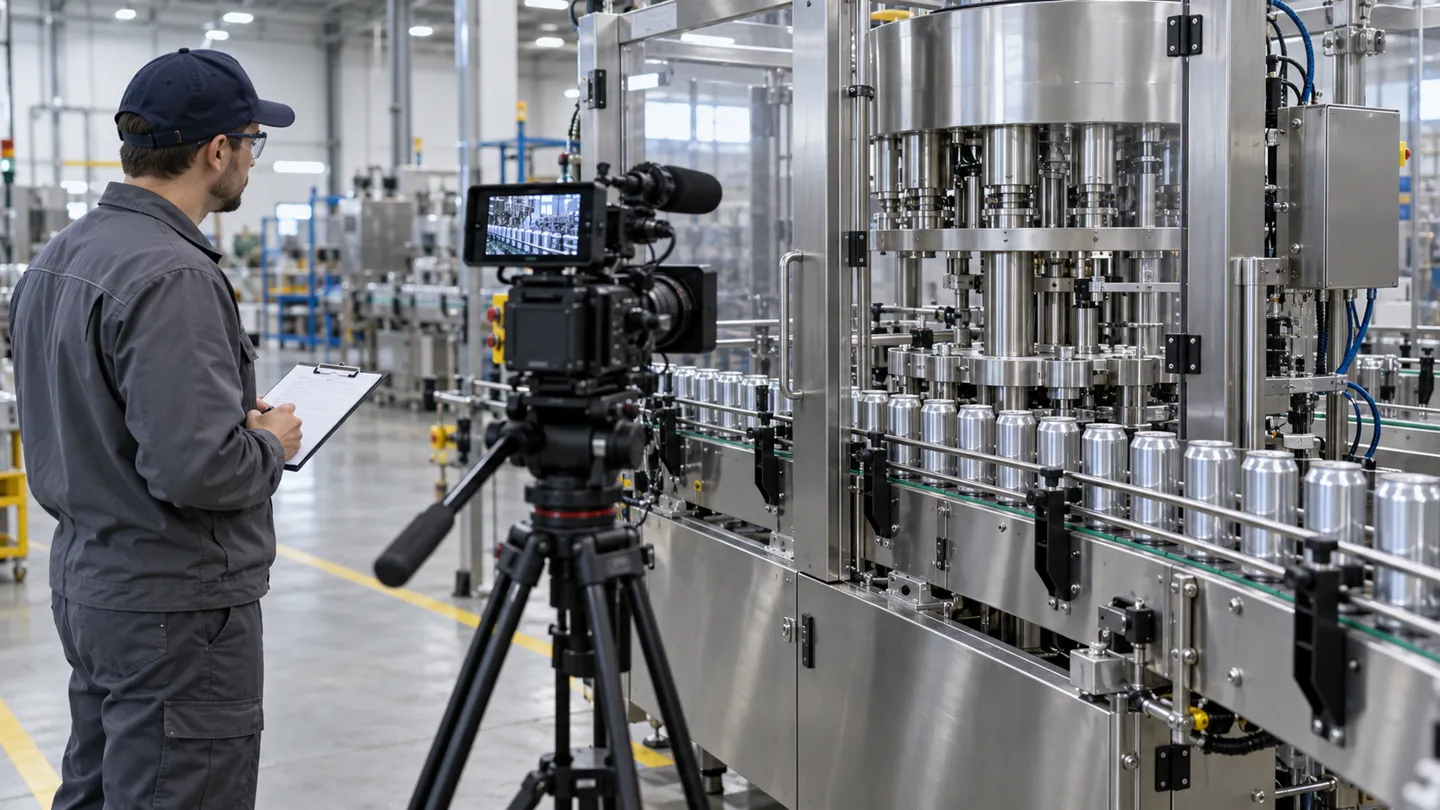
Poin ketiga patut ditekankan. Pemasok yang melakukan pengujian terhadap produk Anda sebelum pengiriman menunjukkan kepada Anda kesesuaian pada lapisan-3 serta fungsi mesinnya. Mereka melakukan hal ini karena pemasok yang baik tidak memiliki apa pun yang perlu disembunyikan. Sebuah perusahaan manufaktur yang percaya diri dengan desain geometrinya akan menguji bahan sampel Anda, merekam prosesnya, dan mengirimkan video tersebut beserta laporan inspeksi kepada Anda.
Empat hal yang bisa Anda periksa pada hari pengiriman
Penerimaan adalah titik di mana verifikasi tidak lagi sekadar urusan administrasi:
- Uji drainase: bilas area produk dan amati. Air seharusnya mengalir keluar; genangan yang tertinggal menandakan potensi masalah di masa mendatang.
- Pemeriksaan permukaan: alat pengukur kekasaran portabel yang ditempelkan pada area kontak sampel memastikan hasil akhir sesuai dengan yang Anda tentukan.
- Pemeriksaan lasan dan sudut: buka titik-titik akses, arahkan cahaya ke dalam, lalu periksa sendiri lasan dan sudut-sudut bagian dalam.
- Uji coba berkelanjutan: jalankan mesin pada bahan Anda selama periode yang cukup lama dan simpan videonya.
| Lapisan | Apa yang perlu diperiksa (kata kerja, bukan kata sifat) | Jika pemasok tidak dapat menyediakannya |
|---|---|---|
| Bahan | Sertifikat bahan yang mencantumkan kelas dan ketebalan (EN 10204 3.1) | Minta verifikasi dari pihak ketiga, atau pertimbangkan risikonya |
| Geometri | Pemeriksaan terbuka terhadap sambungan las, sudut, dan sistem drainase pada saat pengiriman | Mintalah agar dilakukan tur video langsung sebelum melakukan pembayaran |
| Pembersihan yang tepat | Uji coba dengan produk Anda sendiri, direkam | Cobalah terlebih dahulu dengan bahan Anda sebelum menandatangani |
| Verifikasi | Jawaban tertulis atas enam poin spesifikasi | Anggaplah keheningan sebagai jawabannya |
Apa Artinya Hal Ini Saat Anda Membeli Lini Pengalengan atau Pengisian
Pahami keempat lapisan ini sebagai buku besar pembelian, dan kompromi-kompromi tersebut tidak lagi terasa abstrak. Pemasok yang menawarkan kualitas di bawah beban korosi produk Anda pada dasarnya memberimu siklus perbaikan. Kontraktor yang menyembunyikan lasan kasar di dalam hasil fabrikasinya pada dasarnya memberimu beban pembersihan permanen, ditambah temuan audit yang akan menyusul. Mesin yang dirancang untuk sistem pembersihan yang salah adalah ketidaksesuaian yang akan Anda temukan kembali setiap shift. Dan pemasok yang tidak dapat menunjukkan bukti sedang meminta Anda untuk menanggung ketiga risiko tersebut sekaligus, tanpa informasi yang memadai.
Inilah sebabnya mengapa aturan dalam membeli adalah untuk memperoleh detail yang dapat diverifikasi, bukan sertifikat. Tanyakan dari bahan apa bagian-bagian yang bersentuhan dan rangka terbuat, serta seberapa tebalnya. Tanyakan bagaimana mesin tersebut dibuka untuk dibersihkan. Tanyakan apa saja yang tercantum dalam laporan inspeksi. Detail-detail tersebut menjawab pertanyaan-pertanyaan ini secara tertulis; sedangkan sertifikat—jika memang ada untuk produsen skala kecil dan menengah—hanya merangkumnya.
Rincian konstruksi jalur pengalengan kami dipublikasikan secara tepat agar pembeli dapat memeriksa produk tersebut berdasarkan daftar periksa ini. Bagian yang bersentuhan dengan makanan dan rangka terbuat dari baja tahan karat 304 berkualitas makanan dengan ketebalan 1,5–2,0 mm (316 jika produk mengharuskannya), dan bagian inti yang diproses dengan mesin memiliki toleransi 2 μm, yang memastikan sambungan dan permukaannya cukup rata sehingga mudah dibersihkan. Hopper dapat dibuka sepenuhnya untuk dibersihkan tanpa perlu dibongkar. Komponen dispenser tutup jatuh dibuat dari aluminium kelas kedirgantaraan, bukan besi berlapis, sehingga tidak berkarat maupun melepaskan lapisan ke dalam tutup Anda. Setiap mesin yang kami produksi menjalani lebih dari 100 siklus pengujian berturut-turut menggunakan kaleng sampel milik pelanggan. Hal ini dilanjutkan dengan pengoperasian tanpa beban selama 48 jam dan uji penuaan selama 36 jam dengan pemeriksaan fungsi berkala. Video pengujian disertakan bersama laporan inspeksi. Levapack mempublikasikan spesifikasi ini karena pembeli yang memeriksa detail adalah pembeli yang kami inginkan.
Jika Anda sedang membandingkan penyedia jasa, bawalah formulir permintaan informasi enam baris dari bagian di atas; jawaban dari kontraktor tersebut akan memberi Anda informasi yang lebih banyak daripada brosurnya.
Ubah Enam Baris Itu Menjadi Kutipan Mesin
Kirimkan ukuran kaleng, produk, dan target produksi Anda; penawaran harga akan mencantumkan secara tertulis informasi mengenai jenis bahan, finishing permukaan, sambungan las, dan proses pembersihan.
Daftar Pustaka
- Majalah Food Safety. “Desain Higienis Peralatan dalam Pengolahan Pangan.” 2003. https://www.food-safety.com/articles/4350-hygienic-design-of-equipment-in-food-processing
- Pejanovic, I. dkk. “Penilaian dan Standar dalam Desain Higienis Peralatan Pangan: Sebuah Tinjauan.” Foods (MDPI). 2026. https://www.mdpi.com/2305-6703/6/1/9
- iTeh Standards. “EN 1672-2:2020 Mesin pengolahan pangan – Konsep dasar – Bagian 2: Persyaratan kebersihan dan kemudahan pembersihan.” 2020. https://standards.iteh.ai/catalog/standards/cen/1715042d-5c10-42f1-a5d4-085e5be63885/en-1672-2-2020
- ISO. “ISO 14159:2002 Keselamatan mesin – Persyaratan higiene untuk perancangan mesin.” 2002. https://www.iso.org/obp/ui/#!iso:std:23748:en
- EHEDG. “Kriteria Desain Peralatan Higienis (Dok. 8).” https://www.goudsmitmagnetics.com/uploads/pdf/ehedg-doc-eng.pdf
- Standar Sanitasi 3-A. “Standar dan Pedoman Desain Higienis.” https://my.3-a.org/Portals/93/Documents/AnnualMeetingsPresentations/May1_Basics_02_HygienicDesignConsiderationsandTechniques.pdf
- Layanan Penelitian Parlemen Eropa. “Bahan yang Berkontak dengan Pangan – Peraturan (EC) 1935/2004.” 2016. https://www.europarl.europa.eu/RegData/etudes/STUD/2016/581411/EPRS_STU(2016)581411_EN.pdf
- Montakon. “EC 1935/2004: Apa arti peraturan ini?” https://www.montakon.nl/en/pageid/EC-1935-2004
- V5 Ultimate. “Panduan Kesiapan Desain Peralatan Sanitasi (3-A & EHEDG).” https://v5ultimate.com/guides/sanitary-equipment-design-3a-ehedg-readiness
- Reddit, r/IndustrialMaintenance. “Saran untuk Teknisi Pemula di Industri Makanan.” 2026. https://www.reddit.com/r/IndustrialMaintenance/comments/1uox342/advice_for_new_food_industry_tech/
- Reddit, r/foodscience. “Bagaimana produsen makanan membersihkan / mensterilkan pabrik / peralatan mereka?” 2019. https://www.reddit.com/r/foodscience/comments/bdzzkc/how_do_food_manufacturers_clean_sanitize_their/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL