
Intégration des lignes de conditionnement : le guide complet pour la mise en place de systèmes de production plus intelligents
Qu'est-ce que l'intégration d'une ligne d'emballage ?
L'intégration d'une ligne de conditionnement consiste à relier plusieurs machines de conditionnement — remplissage, scellage, étiquetage, inspection, mise en carton et palettisation — au sein d'un seul et même système de production automatisé et coordonné. Cela ne revient pas à l'automatisation. L'automatisation permet à une machine de fonctionner de manière autonome. L'intégration permet à cinq, huit ou douze machines de fonctionner ensemble sans se heurter les uns aux autres.
Pensez à un orchestre. Chaque musicien peut jouer seul, mais sans chef d'orchestre, sans partition commune et sans transitions répétées, on n'obtient pas une symphonie, mais du bruit. Sur une chaîne d'emballage, le convoyeur est la baguette, l'automate programmable (PLC) est le chef d'orchestre, et chaque machine est un instrument qui doit entrer et sortir exactement au bon moment.
Une chaîne de production bien intégrée sait quand accélérer, quand réguler le rythme et quand s'arrêter — et elle effectue ces trois opérations sans intervention humaine.
Une ligne d’emballage alimentaire type comprend entre cinq et douze équipements distincts. Si ces machines fonctionnent de manière autonome — les opérateurs devant déplacer manuellement les produits d’un poste à l’autre —, une ligne peut nécessiter de trois à six employés par équipe rien que pour gérer ces transferts. Une fois intégrées, cette même ligne ne nécessite généralement plus qu’un ou deux opérateurs. Leur rôle évolue alors de la manutention à la surveillance de la qualité. Cette différence redéfinit le budget de main-d’œuvre de l’usine, son plafond de débit et son seuil de qualité.
L'intégration d'une ligne d'emballage englobe également les systèmes de contrôle, les protocoles de communication, l'architecture des données et la conception des processus. Les sections suivantes présentent les éléments qui composent une ligne intégrée, le fonctionnement de cette technologie, la manière de planifier un projet, les erreurs à éviter et comment évaluer si l'intégration est financièrement viable pour votre entreprise.
Les éléments essentiels d'une ligne d'emballage intégrée
Avant de concevoir une ligne intégrée, vous devez en connaître les zones fonctionnelles. Voici un principe à respecter tout au long de cette section : Le débit réel d'une ligne n'est pas déterminé par sa machine la plus rapide. Il est déterminé par sa liaison la plus lente — et par la capacité des interfaces entre les liaisons à gérer les différences de vitesse. Chaque zone ci-dessous doit correspondre à celles qui la précèdent et la suivent selon trois critères : la hauteur physique, la vitesse de transport et le protocole de communication.
Alimentation et dosage des produits
Tout commence ici. Si cette étape n’est pas maîtrisée, tous les problèmes qui surviennent en aval en découlent. Les différentes formes de produits exigent des approches d’alimentation fondamentalement différentes :
- Solides à écoulement libre (grains de café, fruits à coque, bonbons) sont traités à l'aide d'élévateurs à godets ou d'alimentateurs vibrants. Une peseuse à têtes multiples offre une précision de ±0,5 g à grande vitesse — le choix standard pour les lignes de production de snacks et d'aliments secs.
- Poudres (lait en poudre, protéines en poudre, farine) nécessitent l'utilisation de convoyeurs à vis ou de systèmes de transport par aspiration. Trois défis se posent : le confinement de la poussière, la protection contre l'humidité et les variations de densité. Une doseuse à vis offre une précision de ±1 à 2 g lorsque la densité apparente de la poudre est stable, mais cette précision varie considérablement si la poudre s'affaisse ou forme des grumeaux.
- Liquides visqueux et pâtes (sauces, confitures, beurre de cacahuète, aliments pour animaux) nécessitent des doseuses à piston ou des pompes à cavité progressive. La stabilité de la viscosité est déterminante pour le bon fonctionnement de ce type d'installation : un produit qui s'écoule comme du miel en été et comme une pâte en hiver mettra à mal tout système de remplissage non conçu pour cette plage de viscosité.
- Solides fragiles (biscuits, chips, fruits lyophilisés) nécessitent une manipulation en douceur : des convoyeurs à bande inclinés avec de faibles hauteurs de chute et des rails de guidage adaptés à chaque produit.
Le système d'alimentation doit fonctionner à une cadence d'au moins 10% supérieure à celle de la remplisseuse en aval. Si ce n'est pas le cas, la remplisseuse manque de produit et l'ensemble de la ligne se retrouve à la recherche de produit.
Emballage primaire — Remplissage et scellage

C'est à ce stade que le produit devient un emballage. La combinaison de la technologie de remplissage et de la méthode de scellage détermine la durée de conservation, l'intégrité du produit et, pour les secteurs soumis à une réglementation, la conformité.
| Méthode de remplissage | Meilleur pour | Précision typique |
|---|---|---|
| Remplissage du piston | Pâtes, produits en morceaux, aliments pour animaux de compagnie | ±1 à 21 TP3T en volume |
| Remplisseur à vis sans fin | Poudres, granulés fins | ±1 à 2 g |
| Peseuse à têtes multiples | Noix, en-cas, aliments secs | ±0,5 g |
| Débitmètre | Liquides à écoulement libre | ±0,51 TP3T en volume |
| Remplissage lié à la gravité et au temps | Liquides fluides, semblables à l'eau | ±1–2% |
La technique de fermeture doit être adaptée à la fois au type de récipient et aux besoins de conservation :
- Scellage sous vide évacue l'oxygène avant la mise sous vide — indispensable pour les conserves de viande, de fruits de mer et de café. Niveau de vide visé : -0,08 MPa.
- Rinçage à l'azote remplace l'oxygène par un gaz inerte, réduisant ainsi la teneur en oxygène de l'espace de tête à moins de 3%. Norme appliquée au lait en poudre, aux compléments alimentaires et aux fruits à coque haut de gamme — des produits pour lesquels l'oxydation entraîne une perte de chiffre d'affaires.
- Soudure à double joint pour boîtes de conserve appartient au secteur des boîtes métalliques. Indicateur de qualité : chevauchement des soudures ≥ 55%. Les rouleaux de soudure s'usent ; un jeu permet généralement de traiter entre 50 et 100 millions de boîtes avant d'être remplacé.
- Soudure par induction fixe une doublure en papier d'aluminium sur le bord du récipient à l'aide d'énergie électromagnétique — une technique couramment utilisée pour les emballages d'huiles alimentaires, de sirops pharmaceutiques et de produits chimiques.
Contrôle qualité — Systèmes d'inspection
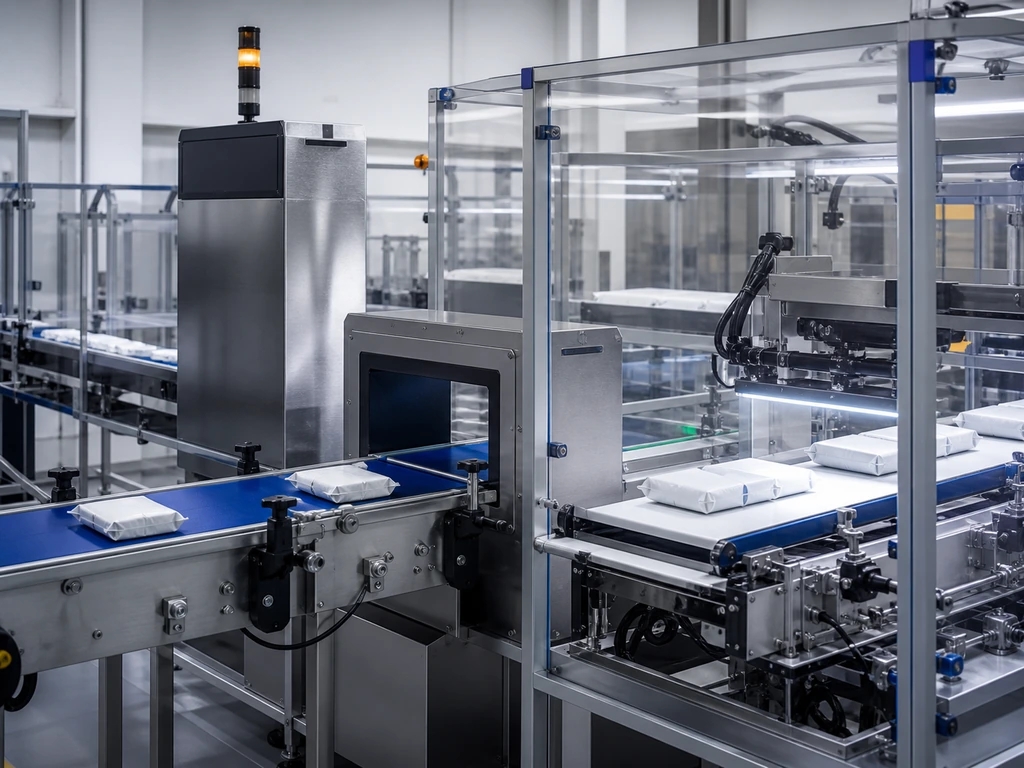
Sur une ligne de production intégrée, le contrôle n'est pas un simple contrôle par échantillonnage. Chaque unité est inspectée, et le système doit détecter, rejeter et consigner chaque défaut en temps réel.
Étiquetage, codage et traçabilité
Il s'agit de la couche d'identité — et c'est là que les auditeurs chargés de vérifier la conformité aux normes de la FDA ou de l'UE passent la majeure partie de leur temps.
Trois technologies, trois objectifs : Étiquetage autocollant applique des étiquettes pré-imprimées à une cadence de 50 à 200 conteneurs par minute, avec une précision de positionnement de ±0,5 mm ; Codage à jet d'encre imprime des données variables (numéros de lot, dates de péremption, codes-barres) à une résolution de 300 dpi ; Marquage au laser permet de réaliser des marquages permanents sur les emballages de produits pharmaceutiques et de dispositifs médicaux.
Un système de traçabilité intégré attribue à chaque unité un numéro de série unique permettant de remonter jusqu’aux codes de lot des matières premières, aux paramètres de remplissage, aux résultats des tests d’étanchéité et aux données d’inspection. Si un détaillant refuse une palette, le fabricant peut identifier l’origine du défaut avec précision : l’heure, la machine et l’opérateur concernés, et non pas simplement “ à un moment donné le mois dernier ”.”
Emballage secondaire et fin de ligne
C'est à ce stade que les colis individuels deviennent des unités prêtes à l'expédition. La séquence se déroule généralement comme suit : mise en carton, mise en caisse, palettisation, emballage sous film étirable.
L'alignement des cadences constitue le principal défi d'intégration à ce stade. Une ligne de production de snacks produisant 120 sachets par minute surcharge une encartonneuse qui en traite 80 par minute — à moins qu’il n’y ait une zone tampon entre les deux. Un simple convoyeur d’accumulation pouvant stocker 3 minutes de production en amont permet à l’encartonneuse de se remettre d’un micro-arrêt sans forcer l’ensemble de la ligne à s’arrêter. Des palettiseurs robotisés achèvent le travail : les cobots traitent 6 à 8 caisses par minute ; les robots industriels, 15 à 20.
Technologies d'intégration — Comment vos équipements communiquent entre eux
Les connexions physiques permettent de transférer le produit de la machine A vers la machine B. Les protocoles de communication permettent de informations de la machine A à la machine B — et c’est précisément ce qui transforme un ensemble de machines performantes en un système de production intelligent. Le choix du protocole ne relève pas uniquement de l’informatique. Il s’agit d’une décision qui concerne la chaîne d’approvisionnement : il détermine les marques d’équipements que vous pouvez acheter, la rapidité avec laquelle votre ligne réagit aux problèmes, et si vous serez lié à l’écosystème d’un seul fournisseur.
Architecture de commande basée sur un automate programmable (PLC)
L'automate programmable industriel (API) est le cerveau de la ligne intégrée. Il fonctionne en boucle continue — analyse de toutes les entrées, exécution du programme logique, mise à jour de toutes les sorties — avec un temps de cycle typique inférieur à 10 millisecondes. Au cours de ces 10 ms, l'automate vérifie si la remplisseuse a terminé son cycle, si les mâchoires de la scelleuse sont en position, si le capteur de l'étiqueteuse détecte un récipient et si le convoyeur en amont fonctionne. Il prend ensuite des milliers de décisions binaires et envoie des commandes à chaque équipement de la ligne.
Une petite ligne composée de 5 à 8 machines nécessite un automate programmable (PLC) doté de 200 à 500 points d'E/S. Une grande ligne à plusieurs zones peut nécessiter plus de 2 000 points. Une règle qui permet de réaliser des économies à long terme : Prévoir au moins 20% de capacité d'E/S pour une extension future.
Protocoles de communication industrielle — Une comparaison pratique
Chaque machine « parle » son propre langage. Voici ce dont vous avez besoin pour les rendre interopérables :
Conclusion pratique : Vous mettez en place une ligne de production avec des équipements provenant de plusieurs fournisseurs ? Optez pour des machines prenant en charge nativement à la fois EtherNet/IP et Modbus TCP/IP. Cela couvre 90% d'équipements disponibles sans avoir besoin de passerelles de protocole. Une passerelle ajoute une latence de 5 à 15 ms — généralement sans conséquence pour la surveillance, mais risquée pour les opérations synchronisées à grande vitesse.
SCADA et MES — Au-delà du contrôle au niveau des machines
Le système SCADA vous offre un écran unique affichant en temps réel l'état, la vitesse, la température et le statut des alarmes de chaque machine. Le système MES relie l'atelier de production au système ERP : les ordres de fabrication sont transmis automatiquement vers le bas de la chaîne, les chiffres de production remontent vers le haut, et les enregistrements qualité sont numérisés et horodatés. Pour les secteurs réglementés, la conservation des données MES n'est pas facultative : la norme FDA 21 CFR Partie 11 exige que les enregistrements électroniques soient conservés pendant au moins 12 mois.
Technologies émergentes — IA, jumeaux numériques et Internet des objets
Vous n'avez pas besoin d'investir dans ces projets dès aujourd'hui. Mais les décisions que vous prenez aujourd'hui ne doivent pas vous empêcher de les mener à bien demain. Jumeaux numériques (des répliques virtuelles d'une précision de ±2%) vous permettent de tester les modifications sans intervenir sur la ligne physique, ce qui réduit le temps de débogage sur site de 30 à 50%. Vision assistée par l'IA détecte des défauts qu'il n'a jamais été programmé pour reconnaître, avec des taux de détection supérieurs à 99,51 TP3T. L'Internet des objets et le cloud permettre aux entreprises disposant de plusieurs sites de comparer et d'optimiser leurs activités d'un site à l'autre. Le point commun : OPC UA est l'autoroute de données qui rend ces trois possibilités réalisables.
Planifier l'intégration de votre ligne d'emballage : une feuille de route étape par étape

L'intégration est un projet, pas un simple achat. Voici la feuille de route :
| Phase | Tâches principales | Principaux résultats attendus | Chronologie |
|---|---|---|---|
| L'évaluation | Analyse des produits, calcul des capacités, audit des équipements | Spécification des besoins des utilisateurs (URS) | 4 à 8 semaines |
| Conception | Sélection des équipements, agencement, architecture de commande | Plans de conception + protocole FAT | 8 à 16 semaines |
| Installation | Installation, mise en service d'une machine individuelle, SAT | Rapport SAT + manuels d'utilisation | 4 à 12 semaines |
| Optimisation | Formation, réglage des paramètres, valeurs de référence des indicateurs clés de performance (KPI) | Procédures opérationnelles standard (SOP) + Rapport de référence sur les indicateurs clés de performance (KPI) | 4 à 8 semaines |
L'évaluation est la phase à laquelle on consacre le moins de temps. Un cahier des charges fonctionnel (URS) exhaustif devrait comporter plus de 50 exigences fonctionnelles — couvrant non seulement la vitesse et la précision, mais aussi le temps de changement de série, la procédure de nettoyage, la fréquence de changement de produit, la plage de température ambiante et la qualité de l'air comprimé. Chaque heure consacrée à cette étape permet d'éviter environ dix heures de retouches lors de la mise en service.
Une mise en garde tirée d’un cas concret : un fabricant agroalimentaire n’avait pas précisé dans son cahier des charges (URS) que la viscosité de sa sauce variait considérablement en fonction de la température (fluide et aqueuse à 35 °C, épaisse et pâteuse à 10 °C). La remplisseuse à piston, conçue pour une “ sauce de viscosité moyenne ”, se bloquait chaque matin en hiver. Pour y remédier, il a fallu remplacer les joints, ajuster les paramètres de course et installer des réchauffeurs de produit en ligne — ce qui a entraîné un retard de six semaines et un surcoût imprévu à cinq chiffres.
Les pièges courants en matière d'intégration et comment les éviter
La plupart des échecs d'intégration ne sont pas dus à des machines défectueuses. Ils résultent d'hypothèses erronées formulées lors de la planification — des hypothèses qui semblaient raisonnables à l'époque, mais qui n'ont pas résisté à la réalité des conditions de production. Voici les quatre erreurs d'hypothèse les plus courantes, et comment les repérer avant qu'elles ne vous prennent au dépourvu.
Inadéquation de vitesse — Quand votre machine la plus rapide devient le principal goulot d'étranglement
Le scénario : Votre machine de remplissage fonctionne à un rythme de 120 canettes par minute. Votre étiqueteuse, à 100. Cet écart de 20 canettes peut sembler insignifiant, mais sur une heure, cela représente 1 200 canettes qui n’ont nulle part où aller. Votre “ ligne à 120 cpm ” fonctionne en réalité à un rythme effectif de 85 cpm une fois pris en compte les micro-arrêts.
La solution : La capacité tampon doit être égale à la différence de vitesse maximale multipliée par 2 à 5 minutes de production. Programmez l'automate programmable (PLC) pour qu'il utilise la vitesse réelle de l'étiqueteuse comme référence principale, en régulant automatiquement la vitesse de la remplisseuse. Règle de conception : Longueur de la réserve (unités) = vitesse en amont (unités/min) × 3 min × coefficient de sécurité de 1,3.
Compatibilité multi-fournisseurs — Le fossé entre le protocole et l'interface mécanique
Le scénario : Vous avez acheté la meilleure machine de remplissage auprès d’un fabricant allemand, la meilleure étiqueteuse auprès d’un fabricant chinois et la meilleure encartonneuse auprès d’un fabricant américain. Le convoyeur de déchargement de la machine de remplissage se trouve à une hauteur de 850 mm, le convoyeur d’alimentation de l’étiqueteuse à 820 mm, et l’encartonneuse communique via Profinet tandis que votre API utilise le protocole EtherNet/IP.
La solution : Avant de signer tout bon de commande, exigez de chaque fournisseur qu’il vous remette une fiche de spécifications d’interface. Une différence de hauteur de 30 mm peut sembler insignifiante, mais les bidons peuvent se renverser à cet endroit, et 50% d’arrêts imprévus sont dus à ce seul désalignement.
Sous-estimer la complexité de la transition
Le scénario : Vous avez évalué les machines en fonction de leur vitesse maximale. Or, votre site produit 12 références différentes et procède à des changements de production plus de trois fois par jour. La machine A effectue un changement de production en 10 minutes. La machine B met 45 minutes. Le temps de changement de production de votre ligne est donc de 45 minutes : les deux heures de production perdues chaque jour représentent plus de 500 heures par an.
La solution : Exigez des fournisseurs qu’ils s’engagent par écrit à respecter les délais de changement de série. Pour toute machine dont le temps de changement dépasse 15 minutes, imposez des dispositifs permettant un changement rapide : boutons réglables sans outil, goupilles de positionnement et stockage numérique des recettes.
Le coût caché du non-respect des essais de réception en usine
Le scénario : Le fournisseur a testé chaque machine dans son usine. Tout fonctionnait correctement. Pourquoi payer un supplément pour refaire ces tests ? Vous décidez donc de ne pas faire effectuer le test d'acceptation en usine (FAT) et d'expédier directement les machines vers votre site.
La solution : Le FAT doit inclure : au moins 8 heures de fonctionnement continu, toutes les références de produits et des tests ciblés sur des cas limites. Critère d’acceptation du FAT : OEE ≥ 85%. Un problème détecté sur le site du fournisseur est résolu aux frais de ce dernier. Le même problème détecté sur votre site est résolu à vos frais — auxquels s’ajoute la perte de production. Le fait de sauter le FAT pour économiser $15 000 à 30 000 a coûté aux fabricants des centaines de milliers en retards de mise en service.
Évaluation du retour sur investissement — Dans quels cas l'intégration est-elle rentable ?
L'intégration représente un investissement en capital. Un fabricant agroalimentaire de taille moyenne qui passe de machines semi-automatiques autonomes à une ligne de conditionnement entièrement intégrée doit s'attendre à investir entre $200 000 et $800 000, en fonction de la complexité de la ligne, de sa vitesse et des exigences de personnalisation. La véritable question n'est pas “ avons-nous les moyens de nous le permettre ? ”, mais “ en combien de temps l'investissement sera-t-il rentabilisé ? ”
Le retour sur investissement lié à l'intégration d'une ligne d'emballage provient de trois sources :
Économies directes sur la main-d'œuvre. Une ligne intégrée permet de réduire les besoins en personnel de 5 à 6 opérateurs par équipe à 1 ou 2, soit une réduction de 40 à 60%. Pour une exploitation en deux équipes sur un marché développé, cela se traduit par des économies annuelles comprises entre environ $160 000 et $240 000.
Gains de productivité. La suppression des transferts manuels permet d’éliminer le principal goulot d’étranglement. Les lignes intégrées offrent généralement un débit supérieur de 20 à 40% — non pas parce que les machines sont plus rapides, mais parce qu’elles n’ont jamais à attendre une personne.
Éviter les coûts cachés. Ces économies n'apparaissent pas sur un bon de commande : 50–70% de réduction du gaspillage de produits lié à la manutention manuelle ; aucune pénalité client due à des produits mal étiquetés ; 90% d'accélération de la réponse en cas de rappel ; et la capacité d'accepter des commandes exigeant une constance de qualité que seule l'automatisation est en mesure d'assurer.
La plupart des projets d’intégration de lignes d’emballage sont rentabilisés en 2 à 4 ans. Les lignes fonctionnant en deux ou trois équipes récupèrent leur investissement bien plus rapidement : chaque équipe supplémentaire permet d’amortir le coût fixe des équipements sur un plus grand nombre d’heures de production. Lorsque vous effectuez vos calculs pour votre propre site, ne vous limitez pas au coût des équipements. Tenez compte de l’installation, des modifications des locaux, de la formation et de la baisse de productivité pendant la phase de transition. Comparez ensuite ces coûts à ceux liés au maintien du statu quo.
Pour les entreprises prêtes à transformer l’analyse du retour sur investissement en un plan concret, collaborer avec un intégrateur de lignes expérimenté, capable de modéliser l’ensemble des coûts — en tenant compte des caractéristiques spécifiques de vos produits, du marché du travail et de vos objectifs de croissance — permet de passer d’un simple exercice sur tableur à un projet réalisable. Des entreprises comme Levapack, qui fournissent des lignes de mise en conserve clés en main sur mesure, de l'alimentation à la palettisation, proposent des consultations d'ingénierie personnalisées pour concevoir une ligne adaptée à votre produit, à votre capacité et à votre budget. Ainsi, vous ne payez pas pour des fonctionnalités dont vous n'avez pas besoin, et le délai de retour sur investissement repose sur vos chiffres réels plutôt que sur les moyennes du secteur. Découvrez nos solutions sur mesure de lignes de mise en conserve clés en main ou demander une proposition de gamme sur mesure.
Comment choisir le bon partenaire d'intégration
Si vous avez lu jusqu'ici, c'est que vous envisagez sérieusement l'intégration d'une ligne d'emballage. Vous maîtrisez les composants, la technologie, le processus de planification, les pièges à éviter et l'analyse de rentabilité. La dernière question est la plus difficile : à qui allez-vous confier la mise en œuvre ?
Le choix d'un partenaire d'intégration ne se résume pas à comparer des fiches techniques. Les véritables facteurs de différenciation sont plus difficiles à mesurer — et ce sont eux qui déterminent si votre ligne fonctionnera avec un OEE de 85% ou de 55% deux ans après sa mise en service.
1. “ Montrez-moi deux chaînes de production que vous avez mises en place pour des produits similaires aux miens — et donnez-moi le numéro de téléphone du directeur de l'usine. ” Un intégrateur digne de confiance fournit sans hésiter des références vérifiables. L'expertise en matière d'intégration est spécifique à chaque produit. Une entreprise qui excelle dans l'intégration de lignes de remplissage de liquides peut ne jamais avoir eu affaire au confinement des poussières de poudre.
2. “ Quel taux de disponibilité globale des équipements (OEE) garantissez-vous ? Et que se passe-t-il s'il n'atteint pas ce chiffre ? ” Un intégrateur qui refuse de s'engager sur un taux d'OEE précis ne cautionne pas la conception de son système. Une garantie réaliste concernant l'OEE d'une ligne intégrée se situe généralement entre 80 et 85%.
3. “ Utilisez-vous votre propre matériel ou intégrez-vous des machines provenant de tiers ? ” Responsabilité auprès d'un seul interlocuteur ou flexibilité offerte par les meilleures solutions du marché : identifiez clairement le modèle que vous choisissez et assurez-vous qu'il corresponde à vos capacités techniques internes.
4. “ Le FAT se déroulera-t-il dans vos locaux, avec mes produits réels, et fonctionnera-t-il en continu pendant au moins 8 heures ? ” Un test FAT (Functional Acceptance Test) correctement réalisé avec le produit réel permet de détecter des problèmes qu’un test à l’eau ne permettra jamais de mettre en évidence : les effets de la viscosité sur la précision du remplissage, l’accumulation de poussière sur les capteurs, l’accumulation de résidus sur les mâchoires de scellage.
5. “ Qui est mon interlocuteur unique, et à quelle fréquence recevrai-je des informations sur l'avancement du projet ? ” Un intégrateur compétent désigne un chef de projet dédié, accompagné d'un calendrier écrit précisant les étapes clés et les points de décision.
6. “ Quelle est la durée de votre garantie et quel est le délai de réponse garanti ? ” La norme dans le secteur est de 12 mois. Toute durée supérieure — 16 ou 24 mois — apporte une réelle valeur ajoutée, car elle couvre la période durant laquelle la plupart des problèmes latents apparaissent.
Faites confiance à votre instinct pour repérer les signaux d’alerte. Une offre dont le prix est inférieur de 30%+ à celui de la concurrence signifie qu’un élément a été supprimé — généralement une partie importante du périmètre, l’assistance à l’installation ou la couverture de garantie. L’option “ moins chère ” qui fait l’impasse sur les tests d’intégration et vous remet une pile de manuels au lieu d’une assistance à la mise en service sur site n’est pas moins chère. Il s’agit d’une dépense différée qui vous coûtera cher à long terme.
Références
- PMMI. “ Tendances en matière d'automatisation de l'emballage et étude sur le taux de disponibilité global (OEE) ”. 2025. nccas.com
- Eclipse Automation. “ Comment améliorer l'efficacité opérationnelle des chaînes de production ”. 2025. eclipseautomation.com
- Tayal, A. et al. “ Amélioration de l'efficacité dans l'industrie manufacturière. ” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “ Retour sur investissement des machines d'emballage : guide en 5 étapes pour calculer le délai de rentabilité ”. 2026. wolf-packing.com
- Viking Masek. “ Dans combien de temps l'automatisation de l'emballage permettra-t-elle d'obtenir un retour sur investissement ? ” 2025. vikingmasek.com
- Levapack. “ Solutions sur mesure de lignes de mise en conserve clés en main. ” levapack.com
- Levapack. “ Contact — Demander une proposition de gamme sur mesure. ” levapack.com
- Levapack. “ À propos — Présentation de l'entreprise et témoignages. ” levapack.com
- Levapack. “ Page d'accueil. ” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL