
يُعد سلامة العبوة المعدنية خط الدفاع الأخير بين المنتج والتدهور البيئي. لا تقتصر عملية الختم في إنتاج الأغذية والمشروبات الصناعية على مجرد إغلاق ميكانيكي فحسب، بل هي حاجة هندسية تتطلب دقة عالية. لفهم كيفية ختم علب الصفيح، يجب النظر إلى تحليل التغير الهيكلي للمعدن والمعدات المعقدة التي تؤدي هذه العملية بسرعات عالية. بالنسبة للمصنعين والمهندسين، يعد اختيار تقنية الختم المناسبة أمرًا بالغ الأهمية لضمان استقرار المنتج على الرف، وتجنب الأكسدة، والحماية من التلوث.
الآلية الكامنة وراء إحكام إغلاق علب الصفيح: اللحامات المزدوجة
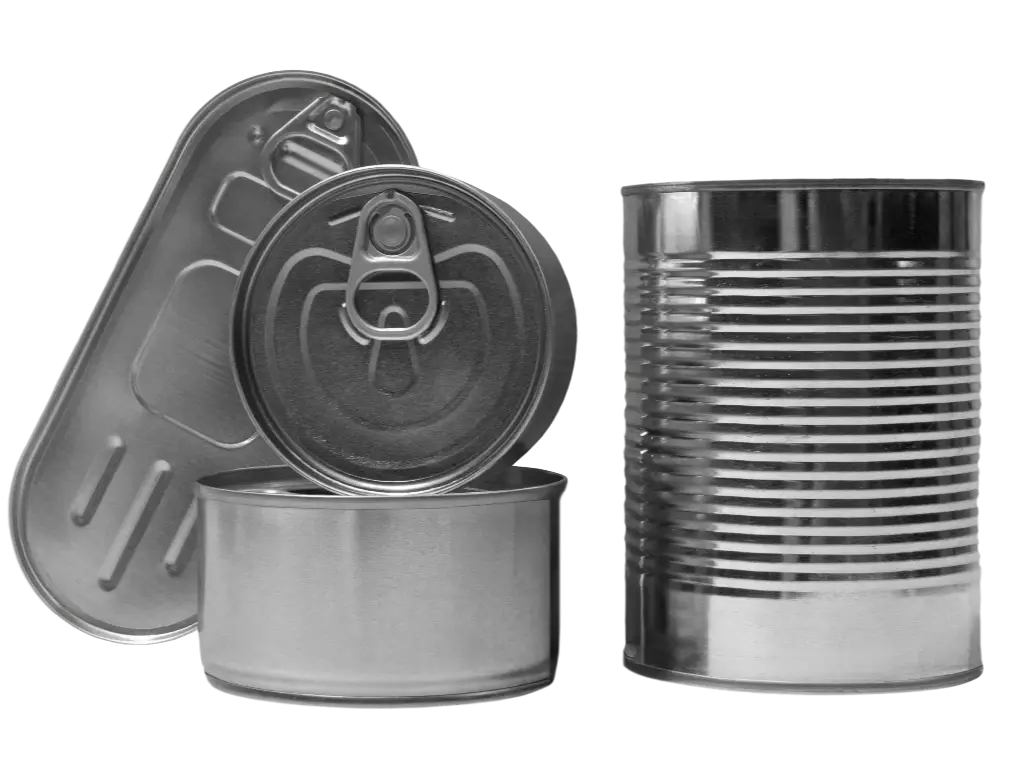
الـ خط خياطة مزدوج هي الطريقة الأكثر موثوقية لإغلاق حاوية معدنية مستديرة. يعتمد اللحام المزدوج على التداخل الميكانيكي بين جسم العلبة وغطاء العلبة (أو طرفها)، على عكس اللحام بالحرارة أو اللصق. ويتم ذلك لتشكيل بنية معدنية مكونة من خمس طبقات، والتي تشكل، مع مركب الإغلاق، سدادة محكمة الإغلاق ومقاومة للهواء. وتعد تقنية اللحام المزدوج المعيار الدولي للعلب المصنوعة من الألومنيوم المضغوط والعلب القابلة للتخزين لفترات طويلة، حيث إنها قادرة على مقاومة قدر كبير من التغيرات في الضغط الداخلي والخارجي.
العملية الأولى: تشكيل الخطافات المتشابكة
تبدأ الأسطوانة الأولى عملية الختم. بعد وضع جسم العلبة وغطائها على اللوح الأساسي لآلة الختم، تقترب الأسطوانة التشغيلية الأولى من العلبة الدوارة. تتميز هذه الأسطوانة بمقطع جانبي عميق وضيق. وتُستخدم بشكل أساسي لثني حافة الغطاء (الجزء الملتوي من الغطاء) أسفل حافة العلبة.
تنثني مادة الغطاء إلى الداخل مع ضغط الأسطوانة لتشكيل ما يُعرف بـ«خطاف الغطاء». وفي الوقت نفسه، يتم دفع حافة جسم العلبة إلى الأسفل لتشكيل «خطاف الجسم». ويكون هذان المكونان متشابكين بشكل غير محكم في نهاية هذه المرحلة. تكون الخطافات مطوية، لكن الختم ليس محكمًا. وتُعد هذه الخطوة حاسمة؛ وإلا فإن خطوة التسطيح لن تؤدي إلى تكوين رابطة آمنة، نظرًا لعدم تشكيل الخطافات بشكل صحيح.
العملية الثانية: كيّ الختم وشدّه
بمجرد انتهاء الأسطوانة الأولى من العملية، تتولى الأسطوانة الثانية معالجة الوصلة. ويتميز شكل هذه الأسطوانة بأنه أكثر استواءً وأقل عمقًا من الأسطوانة الأولى. وتهدف إلى ضغط الخطافات المتشابكة بشكل غير محكم لتشكيل بنية متينة ومحكمة الإغلاق.
في هذه الخطوة، تعمل الأسطوانة على دمج الطبقات المعدنية. ويؤدي هذا الضغط إلى قيام مركب الإحكام — وهو مادة شبيهة بالحشية تم وضعها مسبقًا على الجزء الداخلي للغطاء — بسد أي شقوق مجهرية بين طيات المعدن. والنتيجة هي طبقة معدنية مكونة من خمس طبقات لا تسمح بدخول البكتيريا أو الأكسجين أو الرطوبة. وستؤدي العملية الثانية الفعالة إلى ترك سماكة وارتفاع معينين للخطوط، ويجب أن يكونا ضمن حدود التفاوتات الصناعية الصارمة حتى يُعتبر المنتج آمنًا للتوزيع التجاري.
سير العمل خطوة بخطوة لعملية الختم
يُعد الختم الفعلي مجرد أحد مكونات سير العمل المنسق لآلة ختم العلب في بيئة صناعة العلب الاحترافية. وتُستخدم خطوط التعبئة والتغليف الآلية لضمان إعداد كل علبة ومعالجتها وختمها في ظل ظروف خاضعة للرقابة، بهدف تحقيق أقصى عمر تخزيني وإنتاجية.
- إغلاق (التثبيت): يتم نقل العلب المملوءة إلى وحدة تغذية الأغطية بواسطة الناقل. ويقوم ذراع ميكانيكي أو نظام تغذية بالجاذبية بوضع غطاء العلبة على جسم العلبة في الموضع الصحيح. ويمكن استخدام “آلة تثبيت الأغطية” في معظم الأنظمة عالية السرعة لتثبيت الغطاء على العلبة بشكل غير محكم لتجنب انسكاب المحتويات أثناء مرور الحاوية عبر محطة اللحام.
- التنظيف بالغاز (اختياري): تُجرى عملية تفريغ الغاز على المنتجات الحساسة للأكسجين، مثل حليب الأطفال، أو القهوة، أو المكسرات، مباشرة قبل الإغلاق النهائي. يعمل النظام على إزالة الهواء داخل غرفة تفريغ أو حجرة إغلاق. ويؤدي ذلك إلى خفض نسبة الأكسجين المتبقية إلى أقل من 3 في المائة، مما يبطئ عملية أكسدة الدهون والزيوت بشكل كبير ويزيد من مدة صلاحية المنتج.
- اللحام: تقوم لوحة الرفع برفع العلبة وضغطها على ظرف اللحام. ويعمل الظرف كسندان داخلي، حيث يحافظ على الغطاء في مكانه أثناء قيام البكرات بتنفيذ العمليتين الأولى والثانية المذكورتين أعلاه. وفي الأنظمة الدوارة، يحدث ذلك أثناء حركة العلبة، مما يتيح الإنتاج المستمر.
- التفريغ: عندما تنسحب أسطوانة التشغيل الثانية، تنخفض لوحة الرفع، وتُدفع العلبة المعدنية المختومة إلى ناقل التفريغ. وهنا، قد تُغسل العلب في محطة غسيل لتنظيف السطح الخارجي للعلب من أي بقايا للمنتج قبل الانتقال إلى مرحلة وضع الملصقات أو التغليف الثانوي.
المعدات الأساسية: أنواع آلات لحام العلب
اختيار آلة ختم العلب ويعتمد ذلك على حجم الإنتاج ونوع الحاوية والخصائص المادية للمنتج الذي يتم تعبئته.
- آلات اللحام الدوارة: هذه الآلات هي العمود الفقري للإنتاج الصناعي ذي الحجم الكبير. وتضم عدة رؤوس لحام مثبتة على حامل دوار. وتتم عملية اللحام على كل علبة بواسطة كل رأس على حدة أثناء دوران الحامل. ويمكن استخدام هذا التصميم بسرعات تتراوح بين 50 و2,000 علبة في الدقيقة. وتوفر آلات اللحام الدوارة أعلى درجة من التوحيد، وهي ضرورية في مصانع الأغذية والمشروبات الكبيرة الحجم.
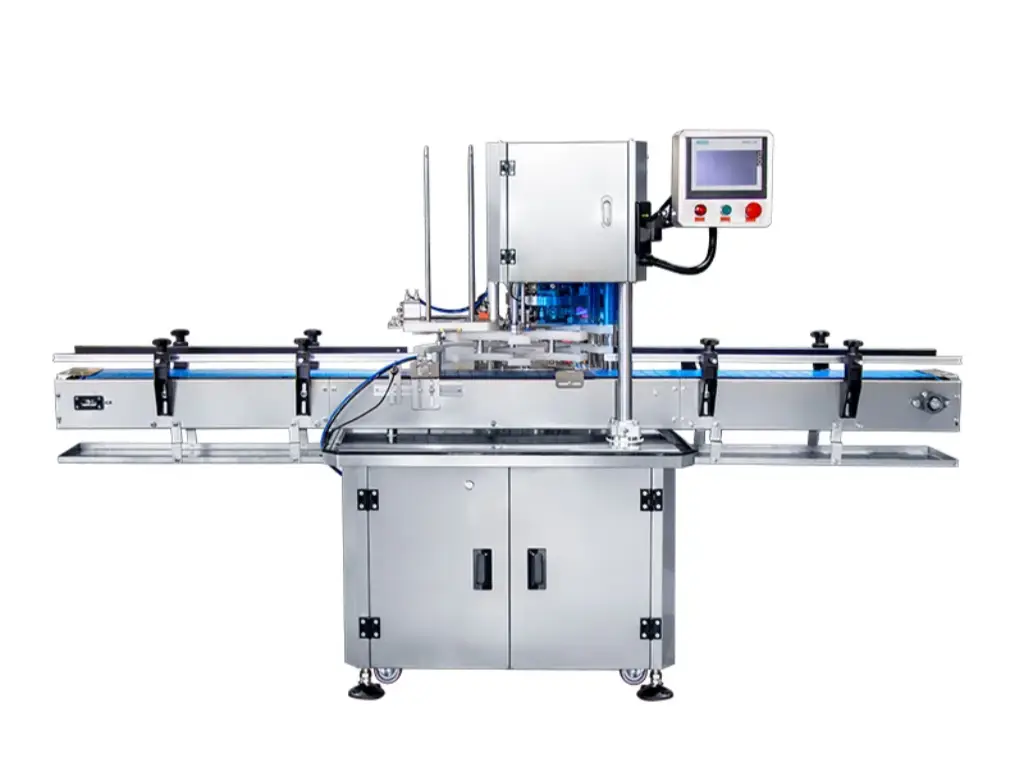
- آلات اللحام الخطي: تختلف آلات اللحام الخطية عن الأنظمة الدوارة، حيث تتم معالجة العلب في خط مستقيم. وعادةً ما تكون أبطأ من الأنظمة الدوارة، ولكن يمكن دمجها في بعض أنواع خطوط التعبئة، وتُستخدم عادةً مع عبوات خاصة أو في عمليات الإنتاج ذات الحجم المتوسط.
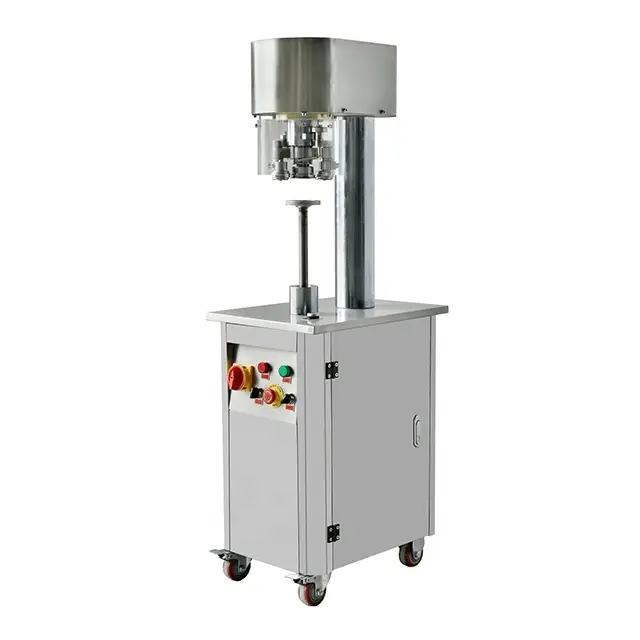
- آلات خياطة شبه أوتوماتيكية: في هذه الآلات، يقوم المشغل بوضع جسم العلبة وغطائها يدويًّا في حجرة الختم. وتكرر البكرات الدورة تلقائيًّا بمجرد قيام المشغل بتشغيل الآلة (عادةً عن طريق دواسة القدم أو زرين). وتُعد هذه الآلات الأنسب للمختبرات، أو المنشآت التجريبية، أو المنتجين الحرفيين على نطاق صغير الذين لا يحتاجون إلى أتمتة عالية السرعة.
تقنيات الختم البديلة للعبوات المعدنية
على الرغم من أن «اللحام المزدوج» هو الأكثر شيوعًا، إلا أن طبيعة المواد ومتطلبات المنتج تستلزم استخدام تقنيات لحام بديلة. ويقدم الجدول أدناه مقارنة بين البدائل الصناعية الشائعة للـ«اللحام المزدوج»:
| طريقة الختم | الآلية الأساسية | التطبيقات الشائعة | الميزة الرئيسية |
| اللحامات | اللحام بالمقاومة للوصلة الجانبية | هياكل علب الصفيح المكونة من ثلاث قطع | قوة هيكلية فائقة |
| الوصلات الملصقة | لاصق عضوي أو غراء يذوب بالحرارة | علب الزيوت الصناعية، علب المواد الجافة | يحمي الطباعة الحجرية الخارجية |
| اللحام الحراري | الربط الحراري للبطانات المصنوعة من الرقائق المعدنية/البلاستيك | الحليب المجفف، عبوات الوجبات الخفيفة | واجهة قابلة للنزع وسهلة الفتح |
| الختم بالضغط | الضغط الميكانيكي أحادي الطي | علب الطلاء، العلب ذات الأغطية التي تُفتح بالاحتكاك | قابلة لإعادة الإغلاق للاستخدامات المتعددة |
| رذاذ التجعيد | تمدد الصمام الداخلي أو الخارجي | مثبت الشعر، علب الطلاء بالرش | يتحمل الضغط الداخلي العالي |
| اللحام بالدوران | الاندماج الحراري الناتج عن الاحتكاك | حاويات صناعية مخصصة للاستخدامات الشاقة | رابطة دائمة على المستوى الجزيئي |
تحديد العيوب الشائعة في إحكام إغلاق العلب
لضمان إحكام الإغلاق، من الضروري مراقبة أداء آلة إغلاق العلب. فقد تؤدي الانحرافات الميكانيكية الطفيفة في آلة إغلاق العلب إلى إخفاقات خطيرة في مجال سلامة الأغذية. ويقع على عاتق فرق مراقبة الجودة مسؤولية تحديد هذه العيوب.
الخط الزائف هي الحالة التي لا يتشابك فيها خطاف الغطاء مع خطاف الجسم، على الرغم من أنهما يبدوان متصلين من الخارج. وعادةً ما يحدث ذلك بسبب حافة العلبة المنحنية أو وضع الأسطوانة الأولى في موضع غير صحيح. ولا يتم طي الخطافين معًا، وبالتالي، يفتقر الختم إلى السلامة الهيكلية وسيحدث تسرب تحت الضغط.
الخطوط الحادة والوصلات وهي عيوب يتمثل فيها انضغاط المعدن أو كسره في الجزء العلوي من خط اللحام. وعادةً ما يكون هذا مؤشراً على أن حامل اللحام منخفض جداً أو أن البكرات تُضغط بقوة مفرطة. وقد تتسبب هذه العيوب في حدوث تسربات دقيقة، وهي صغيرة بما يكفي بحيث لا يمكن اكتشافها على الفور، لكنها كبيرة بما يكفي للسماح بتسرب التلوث إلى داخل العلبة أثناء عملية التبريد التي تلي التعقيم.
المشكلة الأخرى هي تدلي, ، حيث يكون جزء صغير من خط اللحام أسفل خط اللحام المعتاد. ويحدث هذا عادةً عند نقطة التقاء خط اللحام الجانبي لعلبة مكونة من ثلاث قطع مع الغطاء. وما لم يتم تعديل آلة اللحام لتتناسب مع السماكة الإضافية لحام الخط الجانبي، فسوف تتراكم المادة، مما يؤثر على ضغط التفريغ الداخلي وسلامة الهيكل.
اختيار آلة اللحام المناسبة لخط الإنتاج الخاص بك
عند اختيار آلة خياطة صناعية، يتعين عليك تقييم متطلبات الإنتاج وأهداف التوسع المستقبلية بشكل موضوعي. يوضح الجدول أدناه الاعتبارات الفنية والتشغيلية الرئيسية التي يجب أخذها في الاعتبار عند اتخاذ قرار الشراء:
| العامل الرئيسي | الاعتبارات الفنية | التأثير على الإنتاج |
| الهدف الإخراج (CPM) | يدوي/شبه آلي: 10–30 علبة في الدقيقة (CPM). خطي آلي: 30–60 CPM. دوار عالي السرعة: 100–500+ CPM. | يحدد مستوى الأتمتة المطلوب والعائد الإجمالي على الاستثمار (ROI) بناءً على تكاليف العمالة. |
| المواد التوافق | المواد المعدنية: الصفيح أو الألومنيوم (حسب السماكة). المواد غير المعدنية: الورق المركب أو علب البولي إيثيلين تيريفثالات (PET). أنواع الأغطية: الأغطية القياسية، أو الأغطية سهلة الفتح (EOE)، أو رقائق قابلة للنزع. | يؤثر ذلك على اختيار أشكال أسطوانات اللحام وإعدادات الضغط المطلوبة لتجنب سحق الجدران الهشة. |
| التحكم في الظروف الجوية | المعيار: التغليف المحكم في الجو العادي للسلع الجافة. التغليف بالفراغ: إزالة الهواء لضمان استقرار المنتج على الرف. التغليف بالغاز المحمي (MAP): ضخ النيتروجين لتحقيق نسبة أكسجين متبقية أقل من 3%. | يؤثر بشكل مباشر على مدة الصلاحية، وخصائص النكهة، والقيمة الغذائية للمنتجات الحساسة مثل الحليب المجفف أو القهوة. |
| أبعاد الحاوية | نطاق القطر: من 50 مم إلى 150 مم فأكثر. نطاق الارتفاع: من علب التونة القصيرة إلى العلب الطويلة من طراز #10. | يجب تقييم الآلات من حيث “مرونة التبديل” — أي مدى سرعة تعديل آلة اللحام لتناسب الأحجام المختلفة. |
| قدرة التكامل | نظام مستقل: التغذية اليدوية. نظام مدمج في خط الإنتاج: التكامل مع آلات التعبئة وآلات وضع الملصقات وأنظمة جرعات النيتروجين. | يضمن ألا تصبح آلة اللحام عقبة في خط إنتاج “جاهز للتشغيل” مؤتمت بالكامل. |
بصفتنا شركة متخصصة في التصنيع،, Levapack تقدم حلولاً متطورة لختم العلب، مصممة لتوفير الدقة والموثوقية في عمليات الإنتاج بكميات كبيرة. وتشمل مجموعة منتجاتنا ما بين آلة ختم بالفراغ بالضغط السلبي للأطعمة الجاهزة للتسخين في الوعاء الزجاجي إلى آلة ختم العلب بالفراغ مع تعبئة النيتروجين, ، والتي تحقق مستويات أكسجين متبقية أقل من 3% من خلال عملية شطف متطورة بالنيتروجين. يتم تصنيع كل آلة بمكونات مصنعة بتقنية CNC بدقة 2 ميكرومتر، بالإضافة إلى مكونات إلكترونية من الدرجة الأولى من شركتي «سيمنز» و«دلتا» لضمان الاستقرار على المدى الطويل. سواء كنت بحاجة إلى قوالب خياطة مخصصة لأبعاد علب فريدة أو أنظمة متعددة البكرات لتغليف معدني أو من مادة PET أو ورقي مانع للتسرب، تقدم Levapack تصميمات مخصصة ومعيارية. بفضل ضمان لمدة 16 شهرًا وتسليم سريع خلال 7 أيام للنماذج القياسية، نمكّن الشركات الصغيرة والمتوسطة من تحقيق كفاءة على المستوى الصناعي وضمان نضارة فائقة للمنتجات.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL