

دليل الخياطة المزدوجة: آليات العمل، والجودة، واختيار المعدات
تتمثل آخر حدود مراقبة الجودة في سلامة الحاوية. لطالما كان اللحام المزدوج المعيار النهائي لإغلاق الحاويات المعدنية في صناعة التعبئة والتغليف لأكثر من قرن. وفي صناعة الأغذية والمشروبات، لا يقتصر الأمر على الجانب الميكانيكي لمعرفة التفاصيل الفنية لللحام المزدوج، سواء تعلق الأمر بمصنع جعة حرفي ناشئ أو بشركة متعددة الجنسيات لتصنيع الأغذية؛ بل إنه جزء أساسي من سلامة الأغذية ومدة الصلاحية وحماية العلامة التجارية.
يتناول هذا الدليل المبادئ الميكانيكية للدرز المزدوج، والمعايير الرئيسية للجودة، ويقدم إرشادات لاختيار المعدات التي تقلل من المخاطر التشغيلية طوال عملية التعليب.
جدول المحتويات
ما المقصود بـ«اللحام المزدوج» في العبوات المعدنية؟
اللحام المزدوج هو وصلة ميكانيكية عالية الدقة يتم إنشاؤها عن طريق تشابك حواف جسم العلبة والغطاء (الطرف) أثناء عملية اللحام. وعلى عكس الختم الحراري في العبوات البلاستيكية أو التثبيت بالاحتكاك في الأغطية القابلة للانزلاق، يعتمد اللحام المزدوج على تشوه غير قابل للرجوع فيه للطبقات المعدنية لتشكيل حاجز مادي.
الهدف الرئيسي من عملية اللحام هذه هو تكوين «إغلاق محكم». ومن الناحية الفنية، فإن الإغلاق المحكم هو إغلاق مانع لتسرب الهواء ومقاوم تمامًا للملوثات الخارجية، مثل الغازات والرطوبة والكائنات الدقيقة. وهذا الإغلاق هو ما يتيح للمنتجات القابلة للتلف أن تظل معقمة تجاريًّا في درجة حرارة الغرفة لسنوات عديدة في سياق صناعة الأغذية.
يُعد الوصلة المزدوجة بنية ثلاثية الأبعاد. فهي لا تقتصر على مجرد طي المعدن فحسب، بل تتعلق بالتحكم في الفراغات بين الطيات. فقد تؤدي بضعة ميكرونات إلى تكوين نقطة دخول للبكتيريا الهوائية، بما في ذلك بكتيريا «كلوستريديوم بوتولينوم»، لتتسرب إلى داخل جسم العبوة بعد عملية التبريد. ولذلك، فإن أهم عنصر في نظام إدارة الجودة (QMS) لأي خط إنتاج لربط علب العلب هو الحفاظ على سلامة الوصلة المزدوجة.
المكونات الأساسية والمصطلحات الأساسية
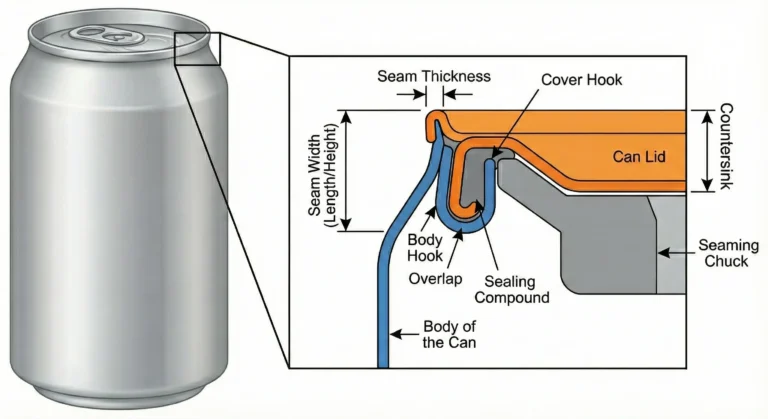
لا بد من فهم هندسة خط التماس للتحكم في خط التماس الآلي. فكل جانب من جوانب التماس المزدوج يعكس معايرة الآلة وأداء المادة.
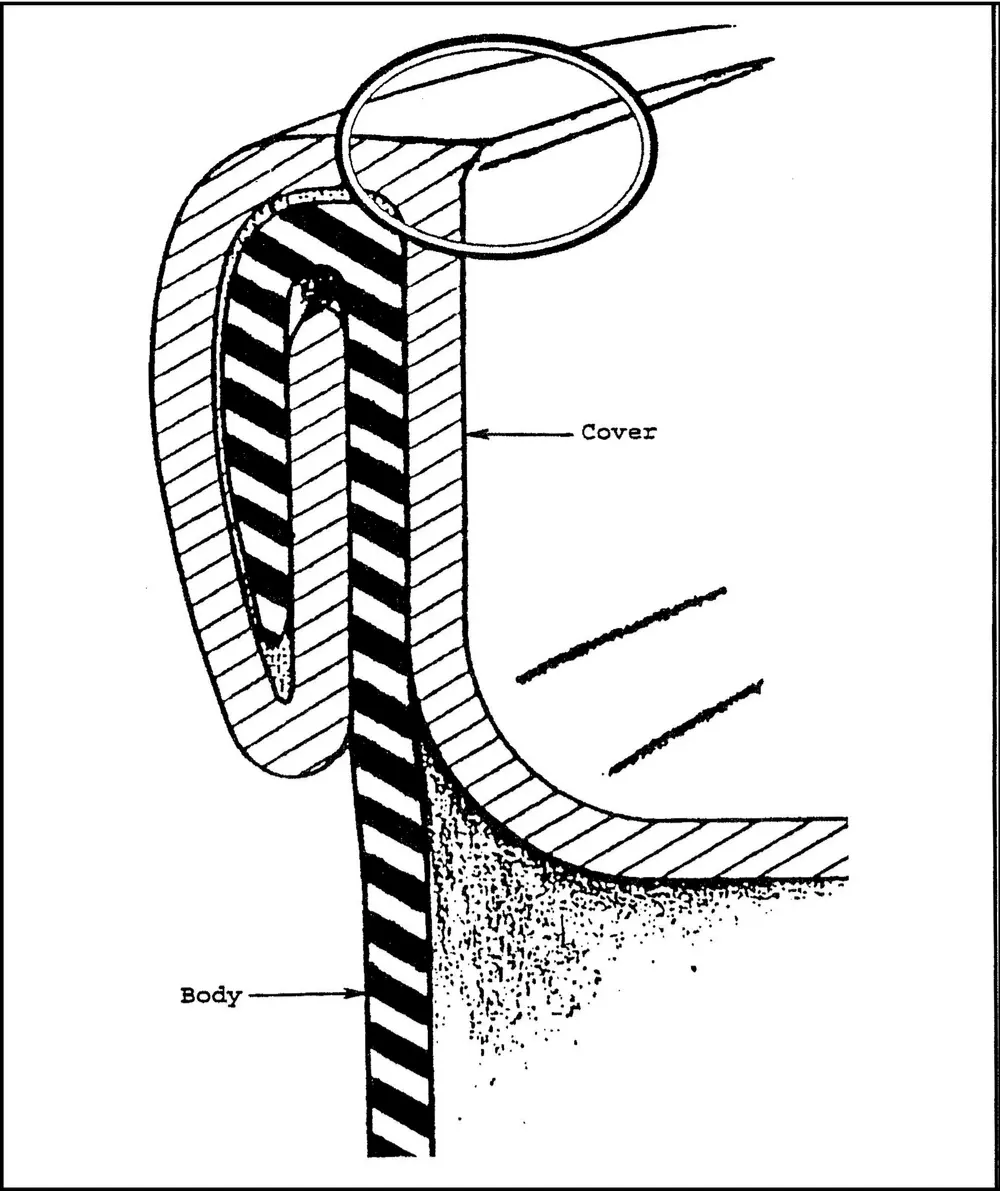
خطاف الجسم: هذا هو الجزء من جسم حافة العلبة الذي يتم طيه لأسفل خلال عملية لحام الحواف. يجب أن يكون خطاف الجسم طويلًا بما يكفي لتوفير تداخل، ولكن دون أن يكون طويلًا لدرجة تؤدي إلى انحناء هيكلي.
خطاف الغطاء (نهاية المقطع): هذا هو الجزء من غطاء العلبة (الـ“لفة”) الذي يتم طيه لأعلى ووضعه خلف خطاف الجسم. ويسمح الخطاف الطويل بالوصول إلى عمق أكبر داخل الطية، ليكون بمثابة مانع التسرب الداخلي.
التداخل: ربما يكون هذا هو الإجراء الأهم في تحليل التماس. تُعرف المسافة الفيزيائية التي يتشابك عندها خطاف الغطاء مع خطاف الجسم باسم «المسافة الفيزيائية». ويفتقر التماس إلى السلامة الهيكلية في حالة عدم وجود تداخل كافٍ.
سمك خط التماس: هذا هو العرض الإجمالي للدرزة المزدوجة النهائية، وهو عرض جميع الطبقات المعدنية الخمس (ثلاث طبقات للغطاء وطبقتين للجسم). وعادةً ما يكون السُمك الزائد علامة على وجود بكرة غير محكمة في العملية الثانية.
Sعرض الفريق (الطول/الارتفاع): هذا هو أكبر بُعد للخط التماس في اتجاه المحور الرأسي للعلبة. وقد تشير التباينات في العرض إلى وجود مشاكل في محاذاة الأسطوانة أو تآكل في أداة التثبيت.
غاطس: هذه هي المسافة بين الجزء العلوي من خط اللحام المزدوج والجزء السفلي من طرف العلبة. ويُعد هذا القياس مهمًا لأنه يشير إلى مدى ملاءمة غطاء العلبة لحامل اللحام.
مركب مانع للتسرب: وهو طلاء خاص ومتين، عادةً ما يكون من المطاط الصناعي أو البوليمر، يُطبق على الجزء الملتوي من طرف العلبة قبل وصولها إلى آلة اللحام. وتحت الضغط العالي لـ عملية التلحيم, ، ويتم ضغط هذا المركب بقوة داخل الفراغات المجهرية الموجودة بين الخطافات المعدنية تحت ضغط عالٍ خلال العملية الثانية، مما يوفر إغلاقًا مانعًا لتسرب الغازات.
كيف يتم تشكيل التماس المزدوج
يُعد تشكيل الحافة المزدوجة عملية ميكانيكية تتم على مرحلتين. وهي تنطوي على تشويه تدريجي ومتواصل لوعاء من الصفيح أو الألومنيوم دون إحداث أي كسور أو خدوش في الطبقات الواقية.
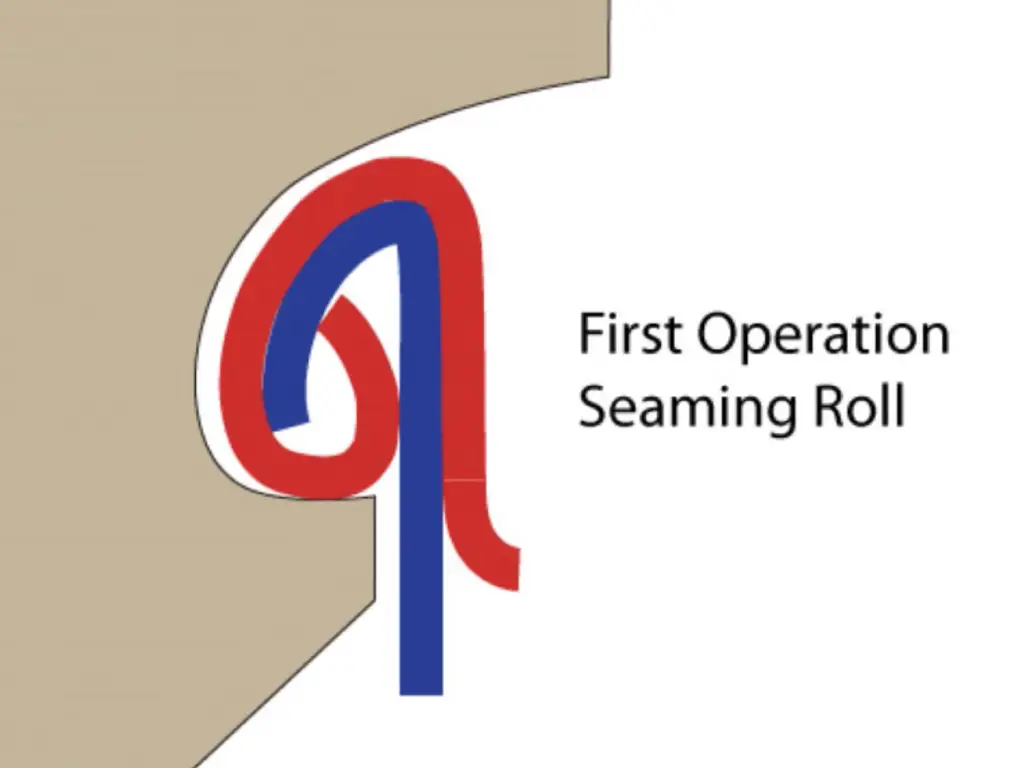
العملية الأولى: إنشاء نظام الترابط
تبدأ العملية برفع العلبة، المملوءة بالمنتج، إلى مكانها. ثم يتم إدخال أداة اللحام في التجويف الموجود في الغطاء، لتثبت الغطاء بإحكام على جسم العلبة. بعد ذلك، تنتقل أسطوانة اللحام الخاصة بالعملية الأولى إلى العلبة.
يتميز شكل الأسطوانة في العملية الأولى بكونه عميقًا وضيقًا. وتهدف هذه العملية إلى لف حافة الغطاء على طول حافة جسم العلبة. ويتم توجيه المعدن ليأخذ شكل خطاف غير محكم أثناء دوران العلبة على الأسطوانة. وبنهاية هذه المرحلة، يكون خطاف الغطاء وخطاف الجسم متشابكين، على الرغم من أن الوصلة ليست محكمة الإغلاق. وسيظهر المقطع العرضي المأخوذ في هذه المرحلة على شكل حرف S فضفاض. وتعد العملية الأولى بالغة الأهمية؛ حيث يجب أن تكون محكمة بما يكفي حتى لا تكون الخطافات قصيرة جدًّا بحيث لا تتداخل في العملية الثانية.
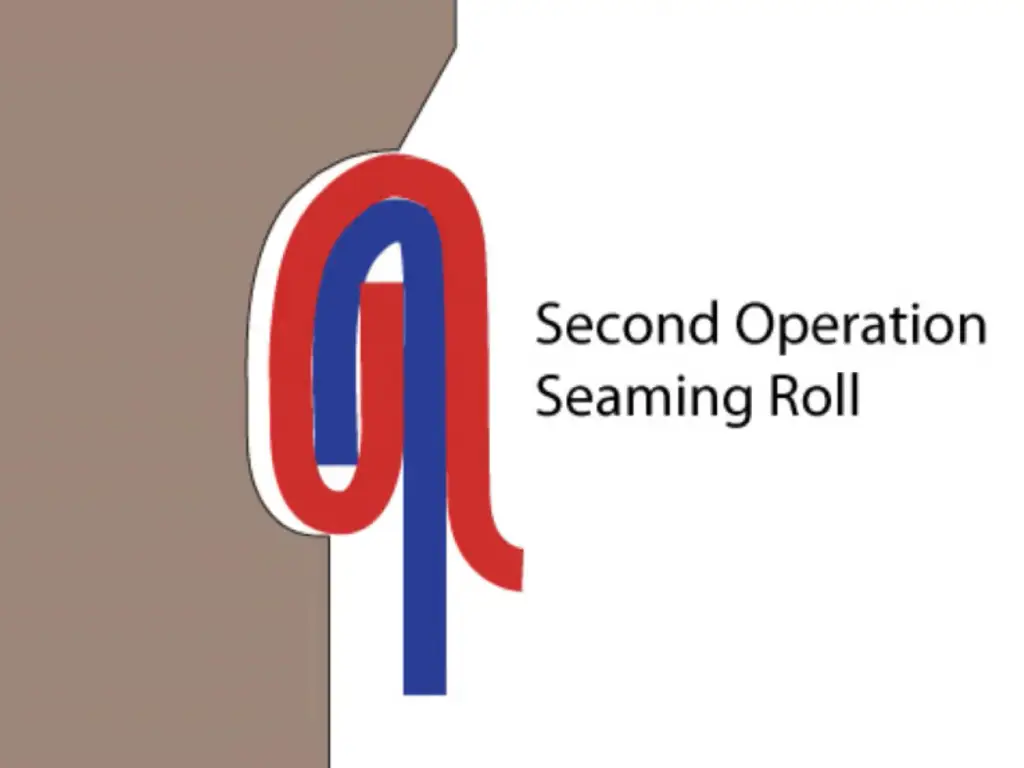
- العملية الثانية: الضغط النهائي
يتميز شكل الأسطوانة المستخدمة في العملية الثانية بأنه أكثر استواءً وأقل عمقًا. وتتمتع هذه الأسطوانة بوظيفة ضغط عالي الضغط. حيث تنزلق لتسوية البنية المكونة من خمس طبقات مقابل ظرف اللحام. وتؤدي هذه القوة إلى تقليل سماكة خط اللحام وتضغط الخطافات المعدنية معًا.
والأهم من ذلك، أن هذا الضغط يؤدي إلى تدفق مادة الإحكام بشكل متساوٍ عبر الفراغات الداخلية للوصلة. أما العملية الثانية فهي تحويل التداخل الميكانيكي السائب إلى وحدة صلبة ومحكمة الإغلاق. فعندما يكون الضغط منخفضًا جدًّا، لن تملأ المادة الفراغات، مما يؤدي إلى حدوث تسربات. وقد يؤدي الضغط المفرط إلى تمدد المعدن أو ضغط المادة للخارج (ما يُعرف بـ«ضغط المادة»)، مما يقلل من عمر الختم.
المزايا الرئيسية لتقنية اللحام المزدوج
على الرغم من تطوير أنواع أخرى من التغليف، لا يزال التغليف ذو الحافة المزدوجة هو النوع المفضل للحفظ على النطاق الصناعي لعدة أسباب:
مقاومة عالية للضغط الداخلي والخارجي: غالبًا ما تُستخدم العلب المعدنية مع المشروبات الغازية (الضغط الداخلي) أو الخضروات المعبأة بالتفريغ (الضغط الجوي الخارجي). وتأتي القوة الميكانيكية اللازمة لتحمل هذه القوى دون حدوث عطل من الخطافات المتشابكة في اللحام المزدوج.
الاستقرار الحراري: اللحام المزدوج هو رابطة ميكانيكية بحتة. فهو لا يعتمد على مواد لاصقة قد تتحلل عند تعرضها لدرجات حرارة عالية. وهذا يجعله مناسبًا لعملية التعقيم بالحرارة، حيث تتعرض العلب لدرجة حرارة تبلغ 121 درجة مئوية (250 درجة فهرنهايت) أو أكثر لتحقيق التعقيم التجاري.
- الحفاظ على سلامة المنتج: نظرًا لأن عملية الختم المزدوج تتم على البارد (لا تتطلب حرارة لربط الغطاء)، فإنها تقضي على احتمال فقدان النكهة أثناء عملية الختم بسبب الحرارة. ويكتسب هذا الأمر أهمية خاصة في المشروبات الفاخرة والمغذيات الحساسة.
- التشغيلي معدل الإنتاجية: يمكن لآلات الختم الدوارة الحديثة معالجة أكثر من 1,500 علبة في الدقيقة. ولا تضاهي معظم تقنيات الختم الأخرى هذه القدرة على التوسع، مما يجعلها الحل الأكثر فعالية من حيث التكلفة للإنتاج الضخم.
- الأمان المُثبت: يُعد الوصلة المزدوجة أحد الوصلات الميكانيكية التي خضعت لأكبر قدر من الأبحاث في مجال الهندسة. وأساليب فشلها معروفة جيدًا، كما أن إجراءات الفحص الموحدة تتيح للمصنعين إثبات سلامة منتجاتهم بثقة رياضية.
العيوب الشائعة في اللحام المزدوج وتأثيراتها
على الرغم من أن المعيار الصناعي الأكثر شيوعًا والأكثر موثوقيةً في مجال العبوات المعدنية هو اللحام المزدوج، إلا أنه عملية ميكانيكية، وبالتالي فهي عرضة لحدوث انحرافات تشغيلية. ويمكن لأي عيب ميكانيكي أن يؤدي إلى إتلاف الدفعة.
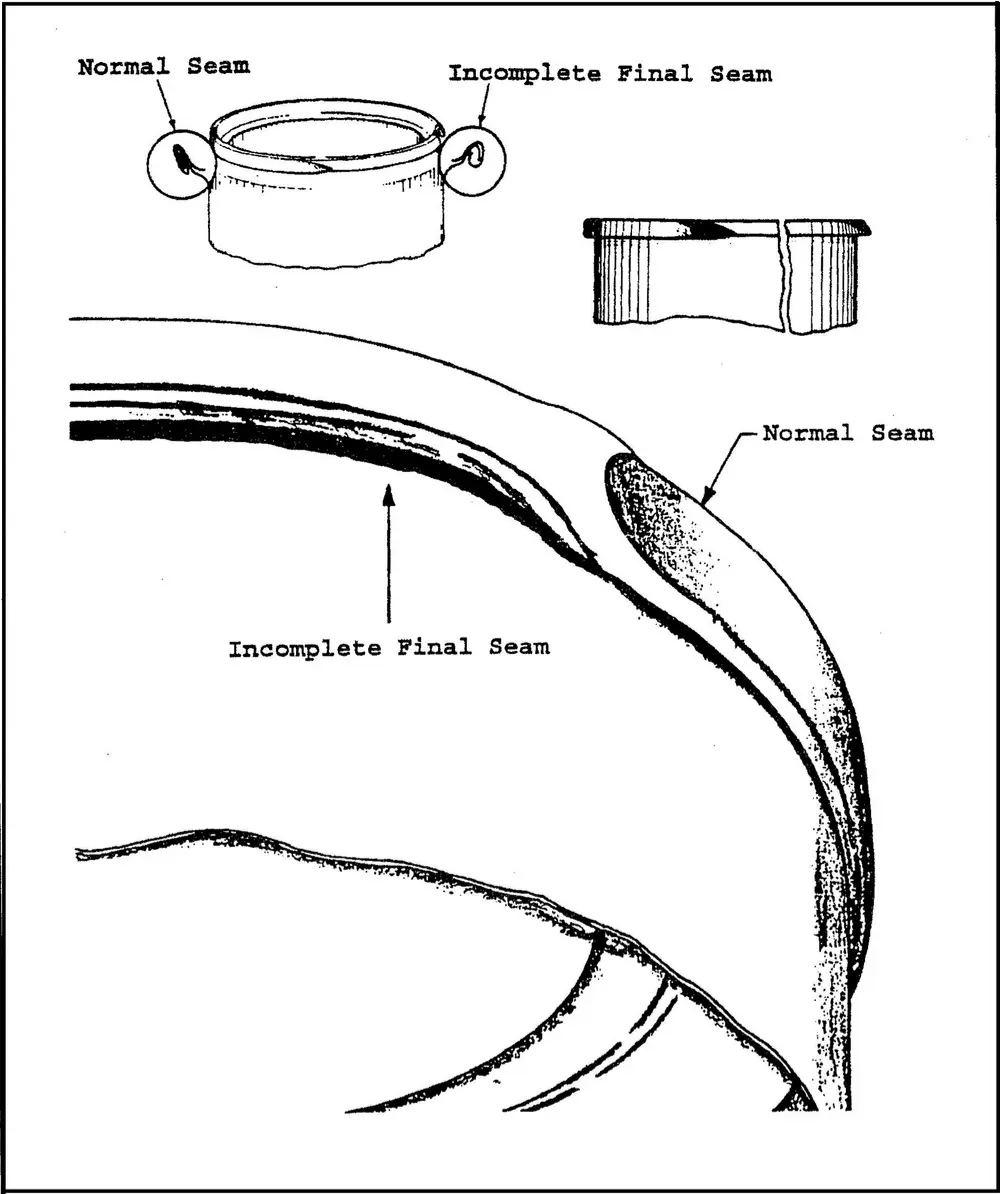
- الخط الزائف: هذا عيب خطير يتمثل في عدم ترابط خطاف الغطاء بخطاف الهيكل. فهما مجرد جزأين تم ضمهما معًا قسرًا. قد يبدو خط التماس طبيعيًّا للوهلة الأولى، لكنه يفتقر تمامًا إلى السلامة الهيكلية، وسوف يتسرب الماء منه عند أدنى ضغط.
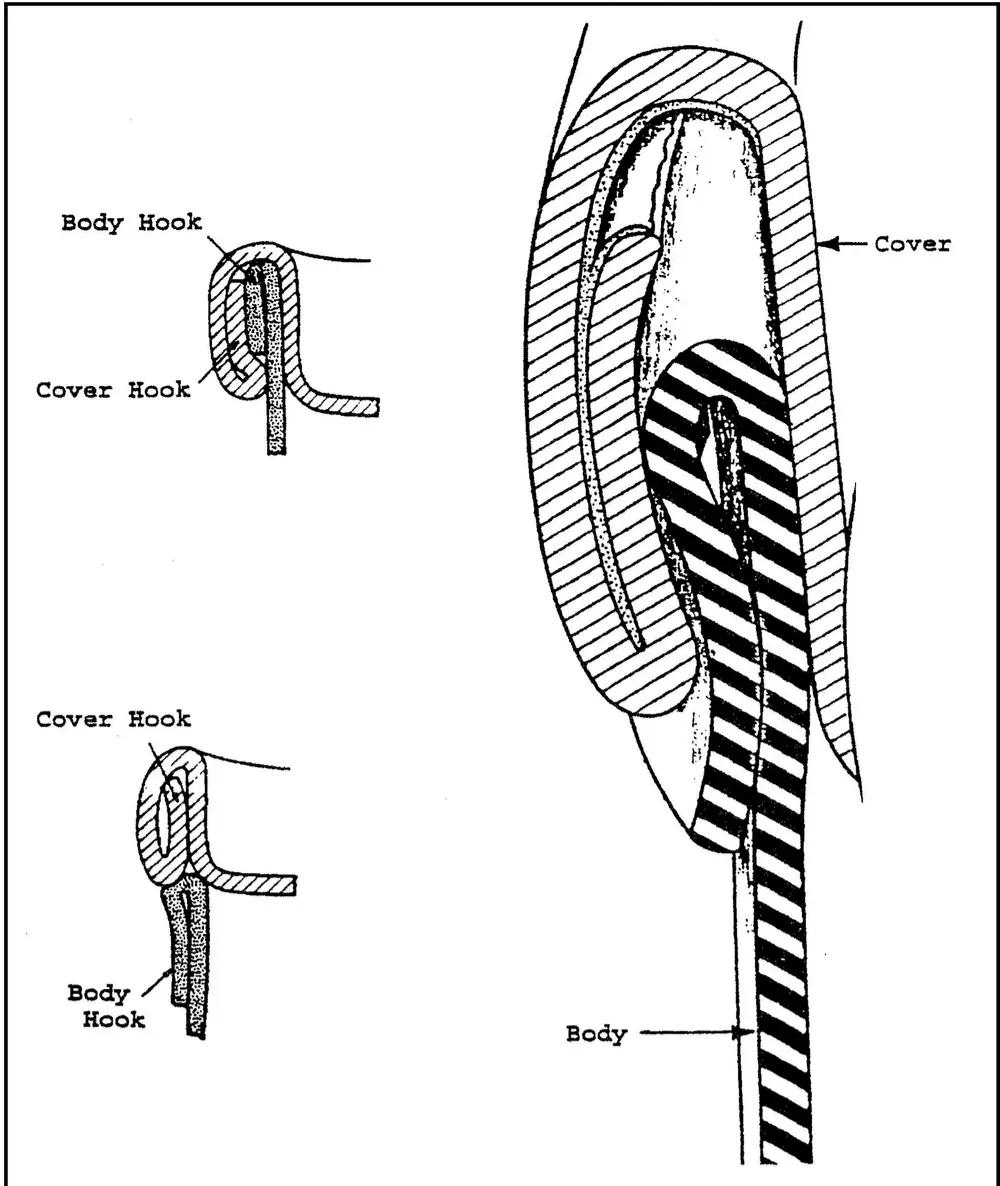
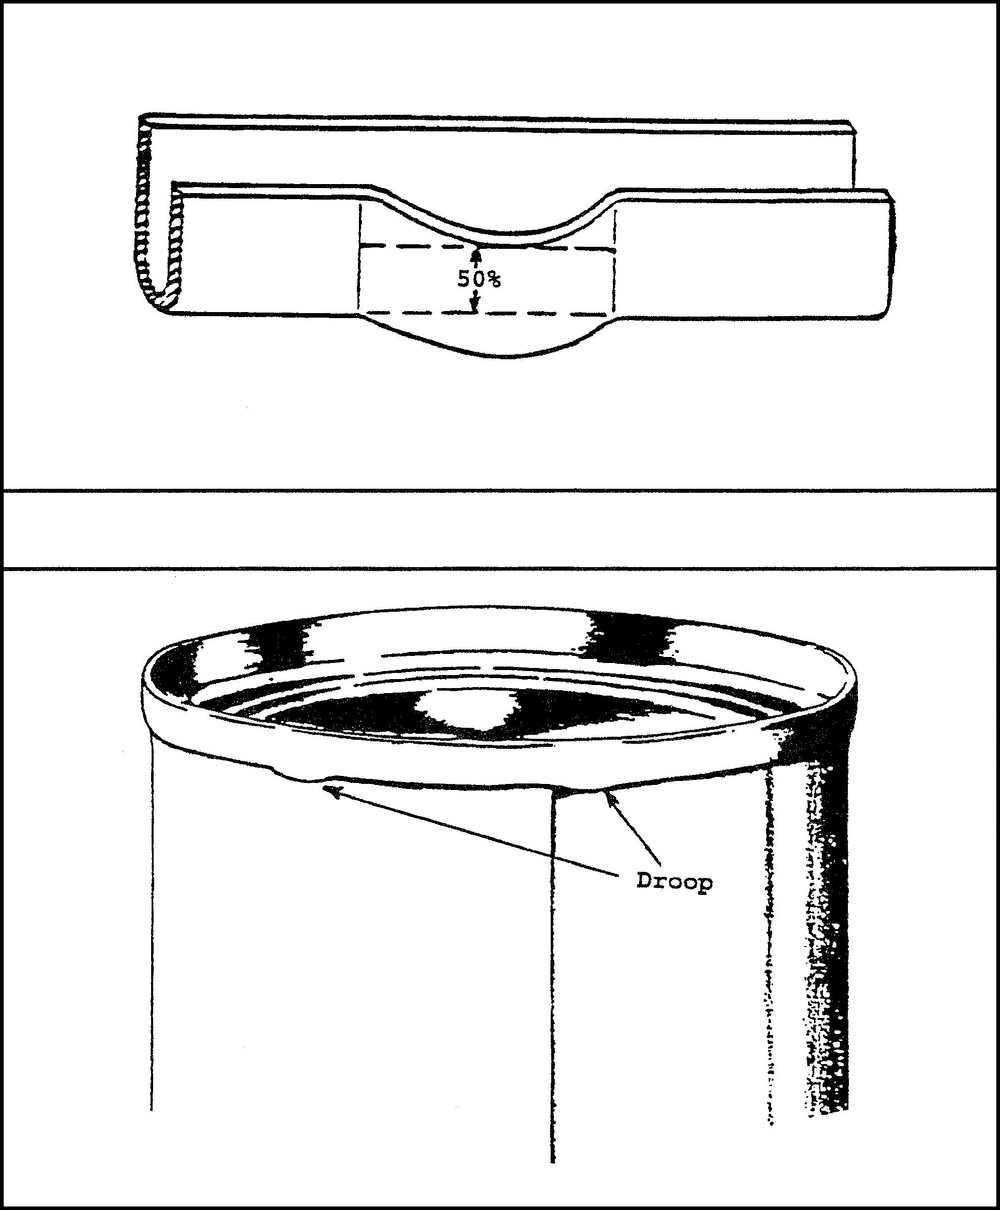
- دروب: التدلي هو منطقة ناعمة أو بارزة موضعية في الجزء السفلي من التماس المزدوج. ويحدث ذلك عادةً عندما ينزلق جزء من خطاف الغطاء ولا يتم تثبيته جيدًا. ويشكل هذا نقطة قد تتسرب منها البكتيريا.
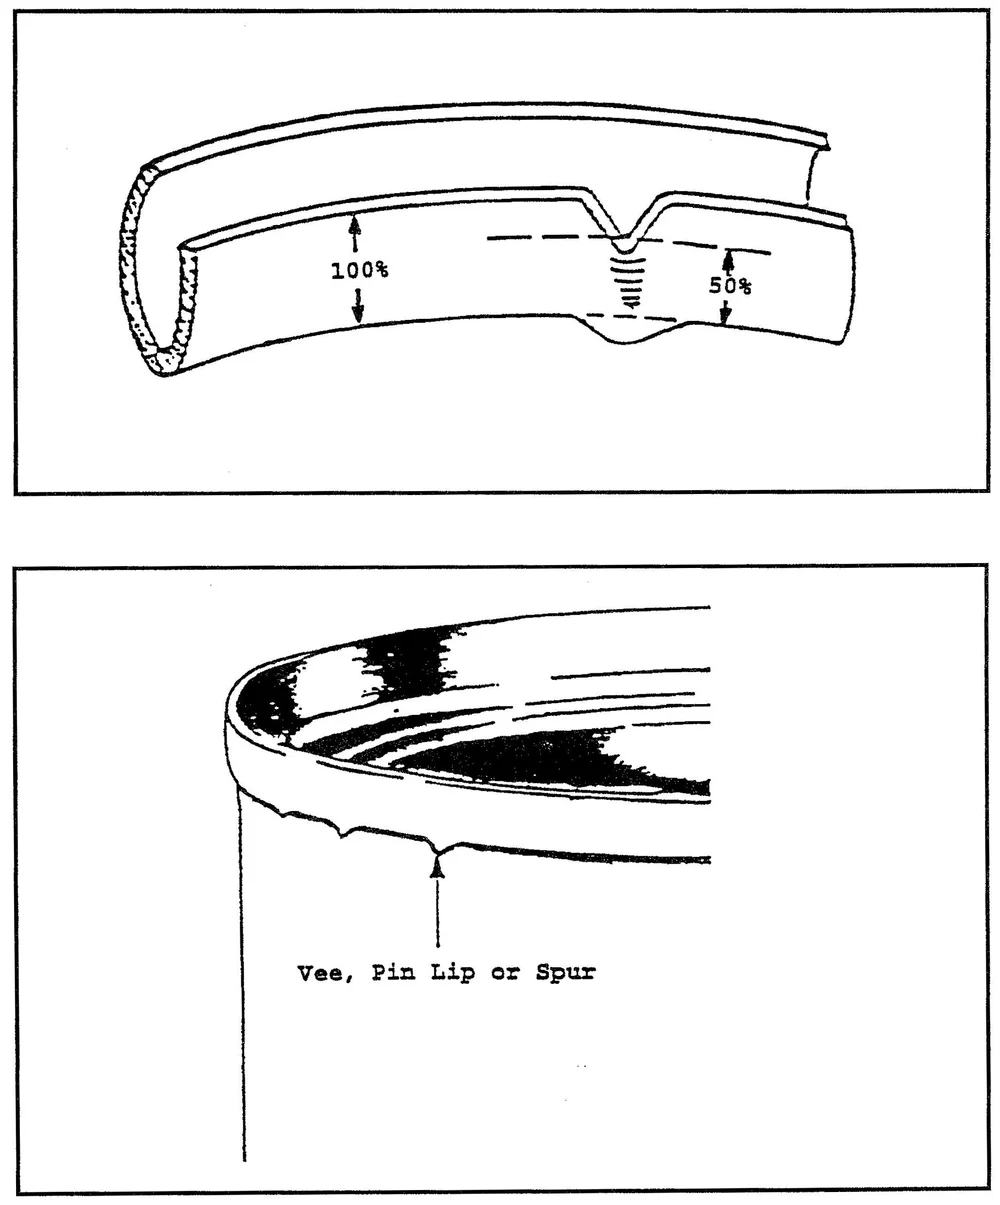
- Vee (القفز فوق): هذه نتوءات صغيرة على شكل حرف V تظهر في الجزء السفلي من خط اللحام. وعادةً ما تظهر بالقرب من خط اللحام الجانبي للعلبة المكونة من ثلاث قطع. وهي تدل على أن بكرات اللحام لم تستطع تحمل نفس الضغط عند مرورها فوق المعدن الأثقل في خط اللحام الجانبي.
- القطع الجاف (الانزلاق): عندما ينزلق ظرف اللحام على غطاء العلبة أثناء عملية اللحام، يُطلق على هذه الحالة اسم «اللحام الفاشل». ولا يتشكل اللحام بشكل كامل لأن العلبة توقفت عن الدوران بالسرعة المناسبة. وقد يرجع ذلك إلى نقص ضغط الرافع أو تلف الظرف.
- التحويل (الوصلة الحادة): وهي عبارة عن حافة حادة في الجزء العلوي من خط التماس، وتوجد عادةً في الجانب الداخلي لجدار المثبت. وتدل هذه الحافة الحادة على أن المعدن قد تعرض لضغط مفرط بين الأسطوانة والمثبت. وقد تؤدي هذه الحواف الحادة إلى تكسر المعدن وفشل فوري في الختم.
إن آثار هذه العيوب هائلة. فقد تؤدي مجموعة واحدة من التسريبات إلى تلف المنتجات، وتلوث البيئة داخل المستودع، وفي أسوأ الأحوال، إلى انتشار أمراض منقولة عن طريق الأغذية قد تلحق ضررًا دائمًا بالعلامة التجارية.
العوامل الحاسمة لضمان سلامة اللحامات
وبعد أن عرفنا أن هذه العيوب ممكنة الحدوث، فإن السؤال التالي الذي يطرح نفسه هو: كيف نتجنبها؟ لتحقيق لحام مزدوج عالي الجودة، يجب أن تكون آلة اللحام والمواد وبيئة العملية متناسقة تمامًا.
الإعدادات الميكانيكية ومواصفات المواد
إن أداة «سيمر» أداة ممتازة. يجب معايرة جميع أجزائها بدقة تصل إلى جزء من المليمتر.
- هندسة الأسطوانة والقبضة: يجب فحص ملامح بكرات اللحام للتأكد من عدم تآكلها. تتآكل ملامح البكرات بمرور الوقت نتيجة التلامس بين المعادن، مما يؤدي إلى إرخاء اللحامات. وتُبطَّن معظم المنشآت الحالية ببكرات مطلية بنتريد التيتانيوم أو بالسيراميك لزيادة عمرها الافتراضي.
- ضغط لوحة الرفع: هذه هي القوة التي تؤدي إلى دفع جسم العلبة إلى داخل ظرف التثبيت. ويجب أن تكون متوازنة. فإذا كانت منخفضة جدًّا، فإن العلبة ستنزلق (تتوقف عن الدوران). أما إذا كانت مفرطة، فإن جسم العلبة سيتشوه بسبب الحمل الرأسي.
- المواد الاتساق: يجب أن تكون صلابة المعدن وسماكته متجانستين. فعندما تكون صلابة طرف المعدن أعلى من المحدد في المواصفات، فإنه لن يستجيب لقوة الدرفلة، مما يؤدي إلى تشكيل خطافات ضحلة وتداخل غير كافٍ. ومن الأسباب الشائعة لحدوث عيوب في اللحام المزدوج هو التحول إلى استخدام غطاء معدني أرخص دون إعادة معايرة آلة اللحام.
معلمات العملية وبيئة الإنتاج
كما أن طريقة التعامل مع المنتج على خط الإنتاج قبل عملية اللحام وأثناءها تؤثر أيضًا على الجودة:
- إدارة التداخل: يُعد «التداخل» المؤشر الرئيسي للسلامة. ويتم تحديده بناءً على حجم الهيكل وخطافات التثبيت. وعادةً ما تشترط المعايير الفنية أن يبلغ التداخل 55 في المائة على الأقل لكي يُعتبر آمنًا.
- تلوث المنتج: في حالة انسكاب الطعام أو السوائل على الحافة قبل إغلاقها، فقد يعلق هذا السائل في الوصلة. وهذا الانسداد يمنع المعدن من التداخل ويشكل مسارًا للتسرب. ويحدث هذا بشكل خاص في خطوط التعبئة السريعة حيث من المحتمل أن تتناثر السوائل.
- المساحة الذهنية و الفراغ: أثناء عمليات التعبئة الساخنة، تتعرض العلبة لتغير طفيف في حجمها بسبب التغيرات في درجة الحرارة. ويجب ضبط آلة الختم بحيث تأخذ في الاعتبار درجة حرارة المعدن أثناء عملية الختم للحفاظ على ثبات الضغط.
قائمة مراجعة من ثلاثة مستويات لفحص جودة اللحامات
يعتمد برنامج ضمان الجودة الفعال على نظام متدرج للكشف عن الأخطاء قبل وصولها إلى المستهلك، بدءًا من الفحص غير التدميري وصولاً إلى الفحص المخبري الدقيق.
المستوى 1: الفحص البصري
هذا هو خط الدفاع الأول، ويجب أن يقوم به المشغل كل 15 إلى 30 دقيقة. ويبحث المشغل عن أي مؤشرات خارجية واضحة تدل على وجود مشكلة:
- خدوش أو علامات احتكاك على سطح خط التماس.
- تشوهات موضعية (تدلي أو انحناءات على شكل حرف V).
- حواف حادة في الجزء العلوي من جدار المثبت (حواف مقطوعة).
- علامات “الانزلاق” حيث احتكّ المثبت بالغطاء. ورغم أنه لا يمكن الاعتماد على الفحص البصري للتأكد من سلامة خط اللحام، إلا أنه يمكن استخدامه بسهولة للتأكد من وجود عيب في خط اللحام، ومن ثم يمكن إيقاف الإنتاج على الفور.
المستوى 2: القياس الخارجي
يقوم الفنيون بقياس الأبعاد الخارجية بمساعدة معدات خاصة مثل الميكرومتر الخاص باللحام أو مقياس اللحام الرقمي: سماكة اللحام، وعرضه، وعمق التجويف. ويتم تسجيل هذه القياسات في مخطط «التحكم الإحصائي في العمليات» (SPC). وعندما تبدأ السماكة في الانحراف عن المعدل المحدد، فهذا يعني أن بكرات اللحام أصبحت متآكلة أو أن إعدادات الضغط تتغير. وهذا يتيح إجراء صيانة استباقية بدلاً من الصيانة التفاعلية.
المستوى 3: التفكيك/الاختبار التدميري
هذه هي الطريقة التي يمكن بها فحص الختم بشكل فعلي. يتم أخذ عينة من كل رأس لحام. يقوم فني بإزالة خطاف الغطاء عن خطاف الهيكل يدويًّا باستخدام أداة تُعرف باسم «أداة التفكيك». وأثناء عملية التفكيك، تم إجراء قياسات لما يلي:
طول خطاف الجسم والغطاء.
حساب التداخل.
تصنيف التجاعيد (الشد): يقوم الفني بفحص خطاف الغطاء بحثًا عن التجاعيد. ويشير ارتفاع معدل التجاعيد (عادةً ما يزيد عن 30%) إلى أن خط التماس لم يتم ضغطه بإحكام كافٍ بواسطة أسطوانة العملية الثانية.
التصوير المقطعي: تُستخدم الآن أجهزة مراقبة خطوط التماس بالفيديو في العديد من المصانع ذات الإنتاج الضخم. حيث يتم قطع خط التماس وصقله وفحصه تحت المجهر. ثم تُقاس جميع المعلمات الداخلية تلقائيًا بدقة تصل إلى مستوى الميكرون باستخدام برنامج حاسوبي.
اللحام المزدوج مقابل تقنيات اللحام الأخرى
تُستخدم العلب المعدنية ذات الحواف المزدوجة في هذه الصناعة نظرًا لقدرتها الخاصة على تحمل الضغوط ودرجات الحرارة العالية. ومع ذلك، عندما تفكر في أنواع أخرى من مواد التغليف أو الحاويات، يجب أن تكون على دراية بالتقنيات الأخرى المتوفرة في السوق.
| التكنولوجيا | الآلية | Primary Materials | Key Disadvantage |
|---|---|---|---|
| درزة مزدوجة | Mechanical Interlock | Tin, Aluminum, PET | Requires precise mechanical calibration. |
| اللحام الحراري | Thermal Fusion | Plastic containers, Laminates | Susceptible to "burn-through" or weak bonds. |
| الختم بالحث الحراري | Electromagnetic Heating | Foil liners on Plastic/Glass | Only works with non-metal containers. |
| اللحام بالموجات فوق الصوتية | Molecular Vibration | Thermoplastics, Composites | High equipment cost; limited to specific materials. |
على الرغم من أن الختم الحراري يُعد طريقة رائعة للتغليف تتميز بالمرونة، إلا أنه لا يضاهي قوة الختم المزدوج. أما الختم التعريفي فيوفر حماية فائقة ضد العبث، ويجب أن تكون الحاوية غير معدنية لتمكين المجال الكهرومغناطيسي من المرور عبرها.
اختيار معدات لحام العلب المناسبة
يُعد اختيار آلة اللحام استثمارًا رأسماليًّا طويل الأمد. فاتخاذ قرار غير ملائم سيؤدي إلى سنوات من الصيانة المكلفة وإهدار المنتجات. وينبغي أن يستند اختيارك إلى المعايير التالية:
- حجم الإنتاج وسرعته: اضبط معدل «عدد العلب في الدقيقة» (CPM) للآلة بما يتناسب مع خط التعبئة الخاص بك. فعدم التوازن في هذه الحالة يؤدي إلى حدوث اختناق في سير العمليات. وتُعد آلات إغلاق العلب الدوارة ذات الرؤوس المتعددة الحل الوحيد الممكن لخطوط الإنتاج عالية السرعة (أكثر من 200 CPM) لضمان نفس وقت التوقف لكل علبة.
- تعدد استخدامات الحاويات: تعد مرونة رموز SKU ميزة تنافسية في السوق الحالية. هل الآلة قادرة على العمل مع أقطار وارتفاعات متنوعة؟ ابحث عن التصميمات المزودة بخاصية «التبديل السريع» حتى يتمكن فريقك من تغيير الملاقط والأسطوانات في أقل من 30 دقيقة.
- الهندسة الصحية: فيما يتعلق بالأغذية والمشروبات، يجب أن تكون الآلة مصنفة على أنها قابلة للغسل. وهذا يعني أن تكون مصنوعة من الفولاذ المقاوم للصدأ (304 أو 316) وذات تصميم خالٍ من أي مناطق راكدة قد تتكاثر فيها البكتيريا أو العفن.
- الدقة الهندسة: ابحث عن التفاوتات التصنيعية الخاصة بآلة اللحام نفسها. فالآلات المصنوعة باستخدام قطع مُشكَّلة بتقنية التصنيع باستخدام الحاسب الآلي (CNC) ومحامل عالية الجودة تتمتع بقدرة أكبر على تكرار الأداء؛ أي أن العلبة رقم 1,000,000 ستتمتع بنفس جودة اللحام التي تتمتع بها العلبة الأولى.
- الذكاء والتكامل: هل تحتوي الآلة على مستشعرات للكشف عن عدم وجود علب أو عدم وجود غطاء أو حدوث انحشار؟ وهل يمكنها تصدير البيانات إلى نظام تخطيط موارد المؤسسة (ERP) في مصنعكم؟ وقد انخفضت مدة التعلم للمشغلين الجدد بشكل كبير بفضل آلات إغلاق العلب الحديثة التي يتم التحكم فيها بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) والمزودة بواجهات تعمل باللمس.
المعدات الأكثر تكلفة ليست تلك التي يبلغ سعرها أعلى مستوى، بل تلك التي تتعطل في ذروة الموسم.
في شركة Levapack،, نصمم أنظمتنا لتتوافق مع هذا المعيار بالضبط من خلال إتقان تقنية اللحام المزدوج. ونستخدم التصنيع باستخدام الحاسب الآلي (CNC) بدقة تبلغ 2 ميكرومتر للمكونات الحيوية، كما ندمج مكونات إلكترونية عالمية المستوى من شركتي «سيمنز» و«شنايدر». التوافق هو حجر الزاوية لدينا—صُممت آلاتنا للتعامل مع مواد متنوعة — بما في ذلك الصفيح والألمنيوم وPET — وأحجام مختلفة، بدءًا من آلات الختم الصغيرة التي تعالج دفعات مكونة من 10 علب وصولًا إلى خطوط الإنتاج الصناعية واسعة النطاق. هدفنا بالنسبة لعملائنا هو تقديم ما هو أكثر من مجرد آلة؛ فنحن نقدم لكم حلولًا مخصصة لخطوط إنتاج التغليف.
عندما تختار تقنيتنا، فإنك تستثمر في ضمان مدته 16 شهراً وشبكة دعم عالمية تضمن استمرار عمل خط الإنتاج الخاص بك دون انقطاع. ويتمتع فريق المهندسين لدينا بخبرة تزيد عن 15 عاماً في مجال التجميع اليدوي لكل وحدة، مما يضمن تحقيق أهدافك الإنتاجية بثقة ميكانيكية مطلقة.
الأسئلة الشائعة
How often should I calibrate my seamer?
Calibration must be verified at the beginning of each shift. Rolls and chucks should be audited at least once every quarter, depending on your production volume, and should be audited fully by a full mechanical audit.
Why is overlap more important than seam thickness?
Thickness may be in spec even when the hooks are not interlocking. The only real measure of the physical bond between the body and the lid is overlap. In case of no overlap, there is no seal.
Can I seam PET cans using the same equipment as metal cans?
The same mechanical principle can be applied, but the rolls should be profiled in a special way to be used in PET. Plastic does not act like metal when it is under pressure and needs a special soft-touch method to avoid cracking.
Does nitrogen flushing affect the double seam?
The seam mechanics are not altered by the nitrogen itself, but the filler-seamer integration is more complicated. You should make sure that the oxygen is cleared within a few milliseconds before the initial operation commences.
What is the most common cause of "leakers" in a new setup?
It is typically improper lifter plate pressure or an incorrectly aligned first-operation roll. When the initial operation fails to position the S curve properly, the second operation will not be able to correct it.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL