
لا يُعد الوصلة المزدوجة مجرد وسيلة إغلاق في صناعة التعليب فحسب، بل هي الحاجز الأهم بين منتجك والعالم الخارجي. وبالنسبة لمصنعي الأغذية والمشروبات والسلع الصناعية، فإن سلامة المنتج التي تضمنها هذه الوصلة تحدد مدة الصلاحية وسلامة المنتج وسمعة العلامة التجارية.
ومع ذلك، فإن معظم مديري مراقبة الجودة ومهندسي الخطوط الإنتاجية يتعاملون مع مسألة فحص اللحام المزدوج من منظور رد الفعل. فهم يولون اهتمامًا كبيرًا بعيوب اللحام المزدوج — حيث يسجلون القياسات، ويدونون حالات الفشل، ويتخلصون من المنتج. والقياس ليس هو الحل، على الرغم من أنه جزء حيوي من عملية مراقبة الجودة.
من أجل تحقيق مستوى صفر عيوب، عليك تغيير طريقة تفكيرك من التركيز على الفحص إلى التركيز على التحسين. فالبيانات المستمدة من فحص اللحام المزدوج ليست مجرد تقييم لـ«النجاح» أو «الفشل»، بل هي تقرير تشخيصي لحالة آلة اللحام الخاصة بك. وأي تغيير في سماكة اللحام أو التداخل أو طول خطاف الجسم يُعد مؤشراً مباشراً على ضرورة استبدال جزء ميكانيكي معين، سواء كان أسطوانة أو رافعة أو ظرف لحام.
يستهدف هذا الدليل مديري الإنتاج والمهندسين الراغبين في سد الفجوة بين بيانات فحص اللحامات وآليات عمل الآلات. وسنستعرض الطريقة التي يمكن من خلالها تحويل قياسات جودة المنتج إلى تعديلات ميكانيكية قابلة للتنفيذ، بحيث يعمل خط الإنتاج الخاص بكم بدقة وكفاءة.
التعريف الأساسي للدرزة المزدوجة
الدرزة المزدوجة هو ختم محكم يتم إنشاؤه عن طريق ربط 5 طبقات معدنية ببعضها ميكانيكيًّا. وتتألف هذه الطبقات من ثلاث طبقات من طرفي العلبة (الغطاء) وطبقتين من جسم العلبة. وبشكل أساسي، يجب طي هذه القطع المعدنية بشكل صحيح لمنع التسرب.
تتم عملية اللحام على مرحلتين. يتم تشكيل الهيكل الأولي عن طريق لف خطاف الغطاء حول خطاف الجسم في المرحلة الأولى. ثم يتم ضغط هذه الطبقات معًا لتشكيل إحكام مانع لتسرب الغاز في المرحلة الثانية. وهذا التداخل الميكانيكي هو ما يجب فهمه من أجل تشخيص عطل في خط اللحام. وفي حال لم يكن التداخل المادي لهذه الطبقات الخمس كافيًا، أو كان تشكيل المرحلة الثانية فضفاضًا للغاية، فسوف ينتهي بك الأمر بخط لحام مزدوج متسرب.
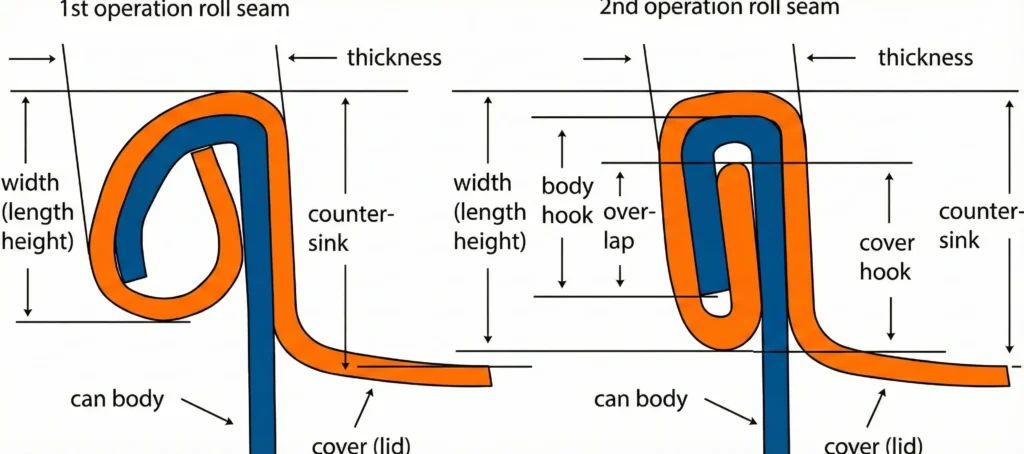
كيفية الفحص: الطرق البصرية مقابل الطرق التدميرية
يجب أن تتم مراقبة الجودة من خلال مسارين: أولاً، إجراء فحوصات بصرية منتظمة غير مدمرة للكشف عن الأعطال الجسيمة، وثانياً، إجراء اختبارات تدميرية دورية لضمان السلامة الداخلية باستخدام معدات متخصصة لفحص اللحامات.
- الفحص البصري (غير المتلف)
التكرار: كل 15 إلى 30 دقيقة في محطة التوصيل.
الغرض: للكشف عن الأعطال الجسيمة في الماكينة أو “الانحراف” في وقت مبكر بما يكفي قبل أن تصبح الحالة حرجة.
يُفترض أن يقوم المشغلون بتدوير العلبة يدويًّا ولمس خط التماس. ما تبحث عنه هو:
- دروب: امتداد سلس للخط التماس نحو الأسفل عند نقطة التقاطع.
- في: نتوء حاد على شكل حرف “V”، وهو ما يشير غالبًا إلى وجود خياطة فضفاضة في العملية الأولى.
- خط التماس الحاد: وجود حافة حادة على الحافة العلوية لجسم العلبة داخل الجزء العلوي من خط اللحام (يشير إلى وجود مشاكل في أداة التثبيت).
- مركبات سحب الأخشاب/مركبات نقل الأخشاب غير المحملة: دليل على أن العلبة انزلقت أثناء عملية اللحام المزدوج.
- فحص التفكيك (التدميري)
التكرار: في بداية الوردية (أول من يبدأ العمل)، وعند تغيير الوردية، وبعد كل 4 ساعات.
الغرض: لقياس مكونات التماس المزدوج الداخلي ومستوى مقاومة التسرب.
الإجراء:
- التقسيم: باستخدام منشار خاص للخطوط، قم بقطع مقطع عرضي من خط التماس. وهذا يتيح لك وضع العلبة على جهاز فحص خطوط التماس لقياس التداخل، وخطاف الجسم، وخطاف الغطاء.
- التجريد: قم بإزالة ما تبقى من خطاف الغطاء عن جسم العلبة باستخدام أداة إزالة الحواف (أو كماشة).
- تصنيف الضيق: افحص الجزء الداخلي من خطاف جسم العلبة وخطاف الغطاء الذي تم إزالته. ستجد بعض التجاعيد الناتجة عن عمليات اللحام. وغالبًا ما يكون وجود أثر واضح لللحام علامة جيدة.
- لا توجد تجاعيد (مستوى الشد 100%): مثالي (أو حتى شديد الشد).
- تجاعيد طفيفة (90% الشد): مؤشر طبيعي على وجود شد كافٍ.
- التجاعيد العميقة الممتدة إلى الأسفل (مترهلة): فشل.
ربط مقاييس الفحص بآليات عمل آلة اللحام
الآن بعد أن حصلت على قياساتك، كيف تستخدمها؟
يجب أن تتمتع خطوط اللحام الخاصة بك بنطاق معين من التفاوت المسموح به لتتوافق مع المتطلبات التنظيمية مثل متطلبات إدارة الأغذية والعقاقير (21 CFR 113) أو المعايير الصناعية مثل معايير ISBT. لكن مجرد ملاحظة وجود رقم خارج نطاق المواصفات لا يعتبر نصف المعركة. بل يجب أن تعرف الإجراء الذي يتعين عليك اتخاذه.
يتم ربط المعايير الصناعية الحاسمة (المناطق الآمنة) مباشرةً بمكونات الماكينة التي تتحكم فيها، كما هو موضح في الجدول التالي. ويُعد هذا أساس التفكير التشخيصي الرئيسي فيما يتعلق بجودة اللحام المزدوج.
| المعلمات والمنطقة الآمنة (قياسي) | التعريف وأهميته | جزء التحكم في الآلة |
| خطاف الجسم(المواصفات (± 0.15 مم) | التعريف: الحافة منحنية نحو الأسفل. درجة الأهمية: ضروري لإنشاء هيكل التداخل. | أول عملية لف (ارتفاع وعمق الأخدود). |
| التداخل(> 1.0 مم / 0.040 بوصة) | التعريف: طول المسافة بين الخطافين. درجة الأهمية: الحاجز الرئيسي ضد دخول البكتيريا (المسربات). | ضغط الأسطوانة والرافع في العملية الثانية (الأساسي) كما تتأثر بهندسة العملية الأولى. |
| الضيق(> 75% – 80%) | التعريف: عدم وجود تجاعيد على خطاف الغطاء. درجة الأهمية: يضمن أن مادة الإحكام تملأ الفراغات. | ملف تعريف لفة العملية الثانية (ضبط الشد وضغط الزنبرك). |
| غاطس(المواصفات (± 0.15 مم) | التعريف: العمق من قمة التماس إلى قاع الغطاء. درجة الأهمية: يؤثر على متانة اللحام ومقاومته للضغط. | ارتفاع ومحاذاة المثبت (واستقرار زنبرك الرافع). |
| خطاف الغطاء (المواصفات (± 0.15 مم) | التعريف: حافة الغطاء ملتوية نحو الأعلى. درجة الأهمية: يعمل مع «Body Hook» لإنشاء تداخل. | أول عملية لف (يتفاعل مع تشاك) |
العملية الأولى: تشكيل الخطافات (خطاف الجسم وخطاف الغطاء)
يعتمد التماس المزدوج على العملية الأولى. فهو يحدد كمية المادة المتبقية لاستخدامها في الإغلاق النهائي. وعلى وجه الخصوص، يشكل هذا التماس «خطاف الجسم» و«خطاف الغطاء». وهذان هما الهيكلان المعدنيان اللذان سيتعين عليهما في النهاية أن يتوصلا ببعضهما البعض. ويُعد التماس الجيد في العملية الأولى أمرًا بالغ الأهمية؛ فإذا كانا قصيرين جدًّا أو مشوهين في هذه المرحلة، فلن تتمكن العملية الثانية من إنقاذ العلبة.
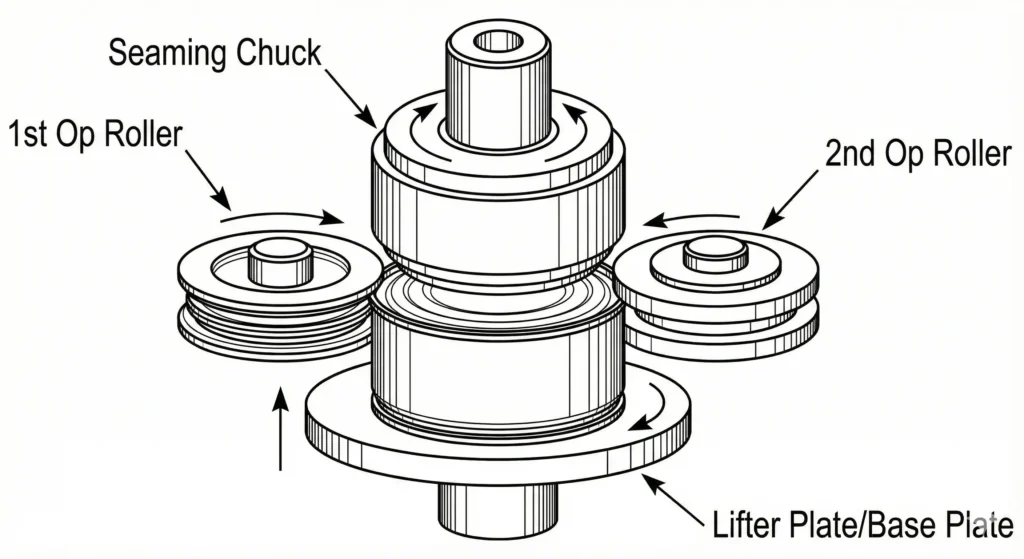
يتم إنتاج هذه الحواف بواسطة الأسطوانة الأولى فقط. حيث تعمل الأسطوانة على دفع حافة الغطاء الملتفة إلى أسفل حافة شفة جسم العلبة. ويعتمد مقدار المادة المثنية على عمق الأسطوانة مقارنةً بالماسك (ارتفاع الدبوس) وشكل أخدود الأسطوانة.
في حال عدم انتظام حركة «Body Hook»، لا تنظر إلى أسطوانة العملية الثانية. عليك التحقق من أسطوانة العملية الأولى. هل تتأرجح الأسطوانة بسبب تآكل المحمل؟ هل تضغط الكامة الدافعة للأسطوانة بضغط متساوٍ؟
الخطوة الثانية: صنع الختم (التداخل والضيق)
تكون الخطافات فضفاضة بعد تشكيلها. وتُعد العملية الثانية هي السبب وراء التداخل (مسافة الإحكام الفعلية) ودرجة إحكام الوصلة (ضغط مادة الإحكام). ولا يمكن قياس التداخل مباشرةً دون قطع العلبة، بل يُحسب باستخدام أطوال الخطافات وسماكة الوصلة. أما درجة الإحكام فتُحدد عن طريق تقشير الوصلة وفحص خطاف الغطاء لمعرفة ما إذا كان به أي تجاعيد.
وتتولى الأسطوانة الثانية هذه المهمة. ويكون شكل هذه الأسطوانة أكثر استواءً من شكل الأسطوانة الأولى. وتتمثل مهمتها في تنعيم الطيات التي تم تشكيلها في الخطوة الأولى من أجل الحصول على خط ربط محكم.
أحد الأخطاء التي تُرتكب في هذه الحالة هو استخدام ضغط غير مناسب لإغلاق التسرب. فقد يؤدي الضغط الزائد إلى إجهاد المعدن بشكل مفرط، مما يؤدي إلى حدوث فجوة في خط اللحام أو تقليل التداخل (وهو عيب يُعرف باسم «التسوية»). والهدف هو تحقيق الضغط المناسب، وهو ما يتطلب استخدام رأس لحام ثابت. وعندما يتفاوت ضغط الأسطوانة نتيجة لعدم فعالية التحكم في المحرك، ستلاحظ تفاوتًا في درجة الشد خلال دورة إنتاج واحدة.
الأساس الهيكلي: التجويف وارتفاع الوصلة
المسافة بين الجزء العلوي من خط التماس والسطح المستوي للغطاء هي عمق التجويف. أما القياس الرأسي للأبعاد الخارجية فهو ارتفاع خط التماس.
هذه القياسات هي مؤشرات على الاستقرار الرأسي لآلتك. ويتحكم فيها كل من ظرف اللحام (رأس الضغط) والرافع (لوحة القاعدة).
يتم تثبيت الغطاء بواسطة ظرف التثبيت، بينما يتم دفع جسم العلبة لأعلى بواسطة الرافع. وعندما يكون زنبرك الرافع ضعيفًا جدًّا، تنزلق العلبة أو تسقط أثناء عملية اللحام، فيصبح خطاف الجسم طويلًا وارتفاع اللحام قصيرًا. وما لم يتم توسيط ظرف التثبيت تمامًا على البكرات، فإن التجويف سيكون غير متساوٍ حول القطر.
دليل استكشاف الأعطال وإصلاحها: تشخيص أعطال الماكينة استنادًا إلى بيانات الفحص
أي عيب يتم اكتشافه بواسطة معدات الفحص سيؤدي إلى توقف خط الإنتاج. وكلما أسرعت في تحديد سبب المشكلة، قلّت التكاليف التي تتكبدها جراء فترة التوقف عن العمل. وفيما يلي خارطة طريق لتحويل بيانات العيوب الشائعة إلى حلول ميكانيكية.
| تم الكشف عن عيب | السبب الميكانيكي المحتمل |
| خط التماس الحاد | تم ضبط ظرف المثقاب على مستوى منخفض جدًّا أو أن حافة الظرف متآكلة. |
| تداخل منخفض | العملية الثانية: لفافة غير محكمة أو ضغط الرافع منخفض. |
| الخط الزائف | شفة تالفة أو وجود لعب في المحمل (اهتزاز). |
| مقطورة (سكيدر) | ضغط الرافع منخفض جدًّا أو أن المثبت ينزلق. |
إصلاح اللحامات الحادة عن طريق ضبط محاذاة ظرف التثبيت
يمكن الشعور بحافة حادة في الجزء العلوي من الحافة الداخلية للخط. وهذا يشكل خطراً على المستهلك، وعادةً ما يؤدي إلى قطع الخط، مما يتسبب في حدوث تسربات فورية. وتكمن المشكلة في الغالب في «تشاك».
- التحقق من المحاذاة الرأسية: من المحتمل أن يكون موضع المثبت منخفضًا جدًّا بالنسبة للبكرات. وهذا يؤدي إلى انحناء المعدن بشكل مفرط فوق حافة المثبت. عليك زيادة إعداد ارتفاع الدبوس.
- فحص التآكل: افحص حافة المثبت. إذا كانت الحافة متكسرة أو متآكلة بشكل غير متساوٍ، فسوف تؤدي إلى قطع المعدن.
حل مشكلة التداخل المنخفض من خلال ضبط إحكام الأسطوانة
تشير الحسابات إلى عدم وجود تداخل كافٍ (أقل من 1.0 مم أو أي معيار آخر تتبعه). وهذا يعني أن الخطافات لا تثبت بعمق كافٍ. ويتطلب ذلك عملية تحقق متعددة الخطوات، غالبًا ما تتضمن فحص نصف قطر خطاف الغطاء.
- افحص ضغط رافع الصمامات: عندما تنزلق العلبة إلى الأسفل، لا يتشكل خطاف الجسم. قم بزيادة الشد على الزنبرك الموجود في لوحة القاعدة.
- ضبط لفة العملية الثانية: عندما لا تكون الخطافات متداخلة ولكنها طويلة بما يكفي، لا يمكن للأسطوانة الثانية أن تضغط بعمق كافٍ. يجب شد الأسطوانة لضمان ظهور حافة ضغط واضحة.
- تحذير: لا تفرط في الشد. فالشد المفرط يؤدي إلى تمدد المعدن وتقليل التداخل. وهو توازن دقيق يتطلب هيكلًا ثابتًا للآلة.
تصحيح الوصلات الخاطئة: مشكلات المحامل والحواف
يبدو الوصلة خالية من العيوب من الخارج، لكن عند تفكيكها يتبين أن خطاف الجسم وخطاف الغطاء لم يتلامسا أبدًا. العلبة غير محكمة الإغلاق. وهذا يمثل خللاً خطيرًا في السلامة. وعادةً ما يرجع ذلك إلى تراخي ميكانيكي أو اختلال في المحاذاة خلال دورة التصنيع.
- فحص المحامل: عندما تكون المحامل الدوارة غير مستقرة، قد ترتد الأسطوانة عند اصطدامها بحافة العلبة، ولن تنضغط.
- التحقق من التغذية: إذا انحنت حافة العلبة قبل وصولها إلى آلة لحام العلب، فلن تتمكن الخطافات من الإمساك بها. تحقق من توقيت العجلة النجمية والبرج الدوار.
بروتوكول الجودة المتكامل: سير العمل اليومي للإعداد والفحص
الروتين هو نتيجة الاتساق. من أجل تقليل العيوب، عليك أن تجعل الفحص المزدوج للدرزات جزءًا من سير عمل الإعداد اليومي للآلة. هذا البروتوكول ينقلك من مرحلة اكتشاف العيوب إلى مرحلة منعها.
المرحلة 1: فحص الماكينة قبل التشغيل (الطريقة البصرية)
يجب على المشغل إجراء فحص بصري قبل أن تقوم الآلة بتعبئة أي علبة. فليس الهدف هو قياس العلبة نفسها، بل التأكد من جاهزية الآلة.
- فحص الحطام: افحص البكرات وحامل الأداة للتأكد من عدم وجود أي غبار ألومنيوم أو طلاء. فهذه الشوائب تؤثر على القطر الفعلي للأداة وتغير أبعاد خط اللحام.
- حالة الأدوات: افحص شفة المثبت بصريًّا للتأكد من عدم وجود شظايا.
- التشحيم: قم بتزييت جميع الأجزاء المتحركة.
المرحلة الثانية: المعايرة “الأولية” (الطريقة التدميرية)
لا تبدأ الإنتاج الكامل دون إجراء عملية تفكيك باستخدام أدوات فحص اللحامات المناسبة.
- الإحماء: شغّل الآلة لمدة 5 إلى 10 دقائق. تتوسع آلات اللحام قليلاً مع ارتفاع درجة حرارتها؛ لذا فإن الإعدادات التي يتم ضبطها على الآلة وهي باردة ستتغير.
- عملية التفكيك: خذ أول 3 علب متتالية. قم بإجراء اختبار تدميري كامل.
- المعايرة: عندما لا تكون درجة الشد هي 100% (أو المعيار الذي تتبعه)، قم بتعديل قوة زنبرك الأسطوانة التشغيلية الثانية على الفور. لا تواصل العمل حتى تصبح العينات الأولى مثالية.
المرحلة الثالثة: المراقبة الدورية (الطرق غير المدمرة وأخذ العينات)
عند بدء الإنتاج، لا يمكنك تفكيك جميع العلب.
- التكرار: قم بالفحص كل 30 دقيقة في خطوط الإنتاج عالية السرعة (مثل طرازاتنا التي تبلغ سرعتها 50 علبة في الدقيقة). أما في حالة خطوط الإنتاج الأبطأ، فقد تكفي المراجعة مرة كل ساعة.
- تسجيل البيانات: قم بتوثيق هذه الفترات الزمنية. عندما تلاحظ وجود اتجاه معين (مثل ارتفاع خط التماس تدريجيًّا)، فهذا يعني أن الآلة تنحرف عن مسارها (ربما تكون صامولة التثبيت مفكوكة أو أن زنبرك الرافع يسخن).
اختيار أدوات الفحص من أجل المعايرة السريعة للآلات
غالبًا ما تكون الأدوات اليدوية والأنظمة الآلية موضوعًا للنقاش. ونوصي العملاء باختيار الأدوات بناءً على سرعة استجابتها، وليس على أساس التكنولوجيا المستخدمة فيها. ويهدف ذلك إلى ضمان توفير البيانات للمشغل على الفور لتمكينه من إجراء التعديلات اللازمة على الآلة.
- الأدوات اليدوية (الميكرومتر/الفرجار):
- المزايا: رخيصة الثمن ومتينة.
- العيوب: تسجيل البيانات بطريقة ذاتية (يختلف قياسها باختلاف المشغلين)، وبطيئة، ويدوية.
- حالة الاستخدام: الأفضل للشركات الناشئة ذات الحجم الصغير أو كنظام احتياطي.
- أنظمة الرؤية الآلية (أجهزة مراقبة اللحامات):
- المزايا: تخزين بيانات رقمي موضوعي وسريع للغاية.
- العيوب: تكلفة أولية أعلى.
- حالة الاستخدام: أمر لا غنى عنه لأي خط إنتاج جاد يتطلب إمكانية التتبع.
الأداة الأكثر فائدة هي تلك التي تتناسب مع سير عملك. فوحدة الفحص الآلية التي تبلغ تكلفتها 50,000 دولار لا فائدة منها إذا كانت البيانات مخزنة في جهاز كمبيوتر بالمكتب. يجب أن تكون آلة اللحام بجانب الشاشة. وعندما يشير النظام إلى انخفاض مستوى خطاف الجسم، يجب أن يدرك المشغل أنه يتعين عليه فحص أسطوانة التشغيل الأولى.
لا تستثمر أبدًا أكثر من اللازم في التكنولوجيا التي لا تحتاج إليها، ولكن لا تقلل أبدًا من معايير مراقبة الجودة. فإجراءات العمل المتبعة لدى منتج حرفي يقوم بإغلاق 20 علبة في الدقيقة تختلف عن تلك المتبعة في مصنع مشروبات يغلق 500 علبة في الدقيقة.
يمكن استخدام المصفوفة التالية لتحديد إعداد الفحص المناسب الذي ينبغي استخدامه وفقًا لمستوى الإنتاج لديك:
| حجم الإنتاج | الإنتاج النموذجي (CPM) | الإعدادات الموصى بها للفحص | القيمة المضافة |
| الخط الصغير / التجريبي | < 15 CPM | ميكرومتر يدوي + منشار التماس | تكلفة رأسمالية منخفضة: مثالية للشركات التي يتوفر لدى مشغليها وقت كافٍ لقياس العلب يدويًّا بين الدورات. |
| الشركات الصغيرة والمتوسطة / الشركات المتوسطة الحجم | 20 – 80 نبضة في الدقيقة | شاشة الفيديو المدمجة (VSM) | الدقة والسرعة: يوفر السجل الرقمي اللازم للتدقيق ويقضي على أخطاء المشغل دون تكبد تكلفة الأتمتة المدمجة في خط الإنتاج. |
| ذو الحجم الكبير | 100+ CPM | الأشعة السينية المدمجة أو نظام الرؤية الآلي بالكامل | الأخذ العينات في الوقت الفعلي: ضروري عندما يكون معدل الإنتاج أسرع من أن يتم أخذ العينات يدويًّا؛ ويكشف عن الانحراف الإحصائي على الفور. |
الخلاصة
إن فحص اللحام المزدوج ليس نشاطًا سلبيًّا يقتصر على تدوين الأرقام، بل هو تفاعل نشط مع الآلات الخاصة بك. فأي تباين بمقدار ميكرون واحد في سجل الفحص الخاص بك هو بمثابة إشارة خفية من آلتك تخبرك بما تحتاجه، سواء كان ذلك إعدادًا للأسطوانة، أو زنبركًا، أو ظرفًا.
ومع ذلك، فإن الآلة عالية الجودة هي أساس الحصول على خط خياطة مثالي. فآلة الخياطة التي تفتقر إلى الصلابة الهيكلية أو الدقة في مكوناتها لا يمكن إصلاحها مهما كانت درجة التعديل.
في شركة Levapack،, نحن لا نكتفي ببيع الآلات فحسب؛ بل نوفر الاستقرار. بفضل المكونات المصنعة بتقنية CNC بدقة تصل إلى 2 ميكرومتر، وأنظمة التحكم المؤازرة عالية الجودة، والهيكل المصنوع من الفولاذ المقاوم للصدأ المخصص للاستخدامات الشاقة، صُممت حلولنا المخصصة لصناعة العلب لتحافظ على إعداداتها نوبة بعد نوبة. نحن ندعم الشركات المصنعة في أكثر من 100 دولة، ونساعدها على الانتقال من مرحلة معالجة العيوب إلى مرحلة تحسين الإنتاج.
هل سئمت من إجراء تعديلات مستمرة على المعدات القديمة لمجرد اجتياز عمليات فحص اللحامات؟
اتصل بشركة Levapack اليوم. دعونا نناقش حلاً للتعبئة في علب يتميز بالدقة العالية وخلوّه من العيوب، ومصمم خصيصًا ليناسب منتجك وتصميم مصنعك. سواء كان المنتج على شكل مسحوق أو معجون، فإننا نمتلك الخبرة الهندسية اللازمة لضمان نجاحك.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL