
Hàng rào bảo vệ cuối cùng giữa sản phẩm và sự suy thoái môi trường chính là tính toàn vẹn của bao bì kim loại. Quá trình hàn kín trong sản xuất thực phẩm và đồ uống công nghiệp không chỉ đơn thuần là việc đóng nắp cơ học mà còn là một yêu cầu kỹ thuật đòi hỏi độ chính xác cao. Để hiểu cách thức hàn kín lon thiếc, người ta cần phân tích sự thay đổi cấu trúc của kim loại và hệ thống thiết bị phức tạp thực hiện thao tác này ở tốc độ cao. Đối với các nhà sản xuất và kỹ sư, việc lựa chọn kỹ thuật hàn kín phù hợp là vô cùng quan trọng để đảm bảo độ ổn định của sản phẩm trong thời gian bảo quản, ngăn ngừa quá trình oxy hóa và bảo vệ khỏi sự nhiễm bẩn.
Nguyên lý kỹ thuật đằng sau việc hàn kín lon thiếc: Đường hàn kép
Cái đường may kép là phương pháp chắc chắn nhất để niêm phong một thùng kim loại hình tròn. Kỹ thuật hàn kép dựa trên cơ chế khóa cơ học giữa thân lon và nắp lon (hoặc đáy lon), khác với phương pháp hàn nhiệt hoặc dán keo. Quá trình này tạo ra cấu trúc kim loại gồm năm lớp, kết hợp với chất bịt kín để tạo thành lớp niêm phong kín khí hoàn hảo. Công nghệ hàn kép là tiêu chuẩn quốc tế cho lon nhôm chịu áp lực và lon thiếc bảo quản lâu dài, vì nó có khả năng chịu được sự biến đổi áp suất bên trong và bên ngoài ở mức đáng kể.
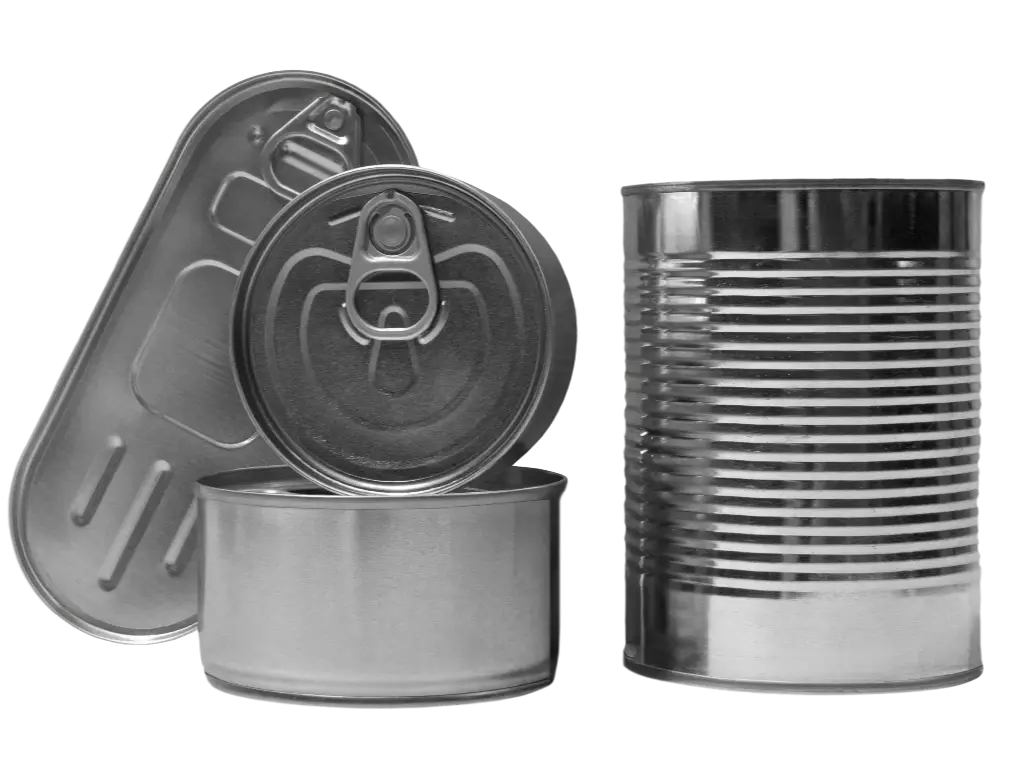
Công đoạn đầu tiên: Tạo hình các móc lồng vào nhau
Con lăn đầu tiên bắt đầu quá trình hàn kín. Sau khi thân lon và nắp lon đã được đặt lên tấm đế của máy hàn kín, con lăn thao tác đầu tiên sẽ tiếp xúc với lon đang quay. Con lăn này có hình dạng sâu và hẹp. Nó chủ yếu được sử dụng để uốn phần mép cuộn của nắp (phần mép cuộn của nắp) vào bên dưới vành lon.
Vật liệu nắp được gấp vào trong khi trục lăn ép xuống để tạo ra phần được gọi là “Móc nắp”. Đồng thời, vành thân lon bị ép xuống để tạo ra “Móc thân”. Hai bộ phận này được khớp lỏng lẻo với nhau vào cuối giai đoạn này. Các móc đã được gấp lại, nhưng mối hàn vẫn chưa kín khí. Bước này rất quan trọng; nếu không, bước ép phẳng sẽ không tạo ra mối liên kết an toàn, do các móc không được tạo hình đúng cách.
Công đoạn thứ hai: Ủi và siết chặt miếng đệm
Khi trục lăn thao tác đầu tiên hoàn thành công đoạn, trục lăn thao tác thứ hai sẽ tiếp nhận đường nối. Hình dạng bề mặt của trục lăn này phẳng hơn và có độ sâu nhỏ hơn so với trục lăn đầu tiên. Mục đích của thao tác này là nén các móc khớp lỏng lẻo lại với nhau thành một cấu trúc vững chắc, kín khí.
Trong bước này, trục lăn sẽ nung chảy các lớp kim loại lại với nhau. Lực ép này khiến chất bịt kín — một chất giống như gioăng đã được bôi trước đó vào mặt trong của nắp — bịt kín mọi vết nứt vi mô giữa các nếp gấp kim loại. Kết quả là một lớp kim loại dày năm lớp, ngăn chặn sự xâm nhập của vi khuẩn, oxy hoặc độ ẩm. Một quy trình gia công thứ hai hiệu quả sẽ tạo ra độ dày và chiều cao đường nối nhất định, và các thông số này phải nằm trong giới hạn dung sai công nghiệp nghiêm ngặt để sản phẩm được coi là an toàn và đủ điều kiện phân phối thương mại.
Quy trình từng bước của quá trình hàn kín
Quá trình hàn kín thực tế chỉ là một trong những công đoạn của quy trình làm việc phối hợp của máy hàn kín lon trong môi trường sản xuất lon chuyên nghiệp. Các dây chuyền đóng gói tự động được sử dụng để đảm bảo rằng mỗi lon đều được chuẩn bị, xử lý và hàn kín trong điều kiện được kiểm soát nhằm tối đa hóa thời hạn sử dụng và năng suất.
- Đậy nắp (Ghim nắp): Các lon đã được đóng đầy được băng tải vận chuyển đến bộ cấp nắp. Một cánh tay cơ khí hoặc cơ chế cấp liệu bằng trọng lực sẽ đặt nắp lon lên thân lon tại vị trí chính xác. Trong hầu hết các hệ thống tốc độ cao, có thể sử dụng thiết bị “clincher” để cố định nắp vào thân lon một cách lỏng lẻo, nhằm tránh tình trạng chất lỏng tràn ra khi thùng chứa đi qua trạm hàn miệng lon.
- Thổi khí (Tùy chọn): Quá trình xả khí được thực hiện đối với các sản phẩm nhạy cảm với oxy, ví dụ như sữa bột cho trẻ sơ sinh, cà phê hoặc các loại hạt, ngay trước khi niêm phong lần cuối. Hệ thống này loại bỏ không khí trong buồng chân không hoặc buồng niêm phong. Điều này giúp giảm lượng oxy còn lại xuống dưới 3%, từ đó làm chậm đáng kể quá trình oxy hóa chất béo và dầu mỡ, đồng thời kéo dài thời hạn sử dụng của sản phẩm.
- Đường may: Một tấm nâng sẽ nhấc lon lên và ép nó vào mâm kẹp hàn miệng. Mâm kẹp này đóng vai trò như một cái đe bên trong, giúp giữ nắp ở vị trí cố định trong khi các con lăn thực hiện hai công đoạn đầu tiên đã đề cập ở trên. Trong các hệ thống quay, quá trình này diễn ra trong khi lon đang di chuyển, do đó đảm bảo sản xuất liên tục.
- Xả nước: Khi trục lăn vận hành thứ hai thu lại, tấm nâng hạ xuống và lon thiếc đã được niêm phong sẽ được đẩy lên băng tải xả. Tại đây, các lon có thể được rửa tại trạm rửa để làm sạch bề mặt bên ngoài, loại bỏ mọi cặn sản phẩm còn sót lại trước khi chuyển sang công đoạn dán nhãn hoặc đóng gói thứ cấp.
Thiết bị cần thiết: Các loại máy hàn miệng lon
Việc lựa chọn máy hàn lon dựa trên khối lượng sản xuất, loại thùng chứa và các đặc tính vật lý của sản phẩm được đóng gói.
- Máy hàn mép quay: Đây là những thiết bị chủ lực trong sản xuất công nghiệp quy mô lớn. Trên một băng chuyền xoay có gắn nhiều đầu hàn. Quá trình hàn được thực hiện trên từng lon bởi mỗi đầu hàn khi băng chuyền xoay. Thiết kế này có thể hoạt động với tốc độ từ 50 đến hơn 2.000 lon mỗi phút. Máy hàn xoay mang lại độ đồng đều cao nhất và là thiết bị không thể thiếu trong các nhà máy thực phẩm và đồ uống quy mô lớn.
- Máy hàn mép tuyến tính: Máy đóng nắp tuyến tính khác với hệ thống quay, và các lon được xử lý theo một đường thẳng. Loại máy này thường chậm hơn so với hệ thống băng chuyền quay, nhưng có thể được lắp đặt vào một số loại dây chuyền chiết rót và thường được sử dụng với các loại bao bì đặc biệt hoặc trong sản xuất quy mô vừa.
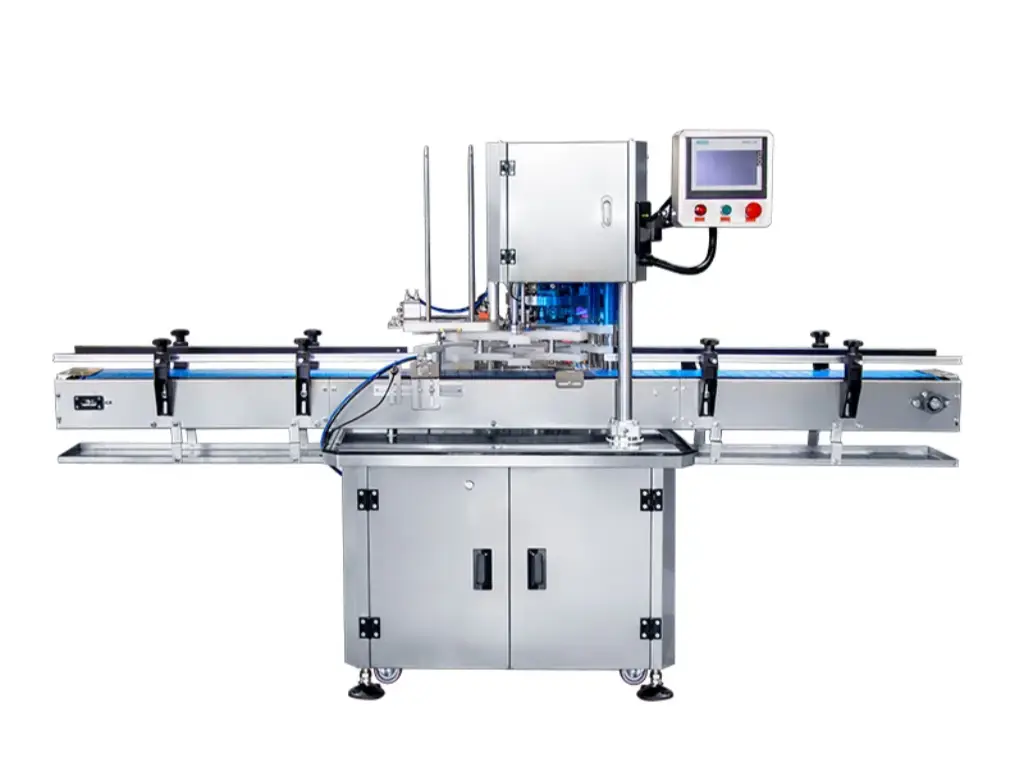
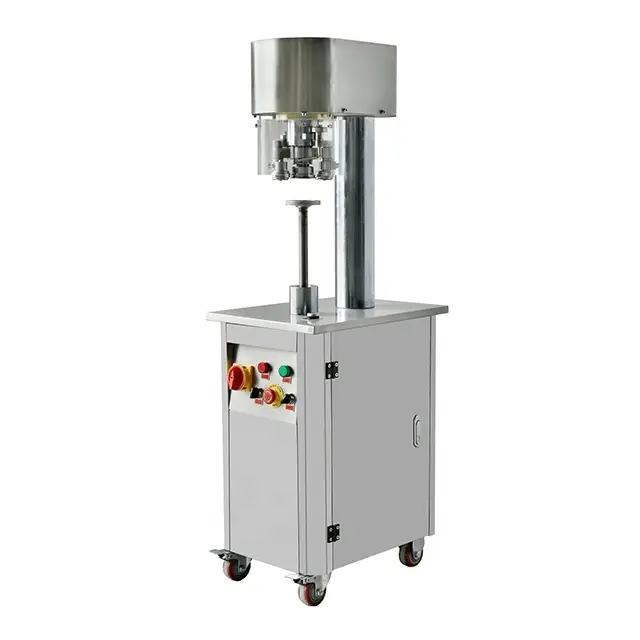
- Máy hàn mép bán tự động: Trong các máy này, người vận hành đặt thân lon và nắp lon vào buồng hàn bằng tay. Các con lăn sẽ tự động lặp lại chu trình ngay sau khi người vận hành bật máy (thường bằng bàn đạp chân hoặc hai nút bấm). Các máy này phù hợp nhất cho các phòng thí nghiệm, nhà máy thí điểm hoặc các cơ sở sản xuất thủ công quy mô nhỏ, những nơi không cần đến hệ thống tự động hóa tốc độ cao.
Các công nghệ niêm phong thay thế cho bao bì kim loại
Mặc dù phương pháp hàn kép là phổ biến nhất, nhưng do tính chất của vật liệu và yêu cầu của sản phẩm, vẫn cần phải áp dụng các kỹ thuật hàn thay thế. Bảng dưới đây so sánh các phương pháp thay thế phổ biến trong công nghiệp cho phương pháp hàn kép:
| Phương pháp niêm phong | Cơ chế chính | Các ứng dụng phổ biến | Lợi thế chính |
| Đường hàn | Hàn điện trở mối nối bên | Thân lon ba mảnh | Độ bền kết cấu vượt trội |
| Các đường nối được gia cố bằng xi măng | Keo hữu cơ hoặc keo nóng chảy | Hộp đựng dầu công nghiệp, hộp đựng hàng khô | Bảo vệ lớp quang khắc bên ngoài |
| Hàn nhiệt | Liên kết nhiệt giữa lớp lót màng kim loại và lớp lót nhựa | Sữa bột, hộp đựng đồ ăn vặt | Giao diện dễ mở và có thể bóc ra |
| Niêm phong bằng cách uốn gấp | Nén cơ học một lần gấp | Hộp sơn, hộp có nắp xoắn | Có thể đóng lại để sử dụng nhiều lần |
| Chất phun sương Gấp mép | Mở rộng van bên trong hoặc bên ngoài | Keo xịt tóc, bình xịt sơn | Chịu được áp suất bên trong cao |
| Hàn quay | Hợp kim do nhiệt sinh ra từ ma sát | Thùng chứa công nghiệp chịu tải nặng | Liên kết vĩnh viễn ở cấp độ phân tử |
Xác định các lỗi thường gặp trong quá trình hàn kín lon
Để đảm bảo độ kín hoàn hảo, cần phải theo dõi hiệu suất hoạt động của máy hàn miệng lon. Những sai lệch cơ học nhỏ trong máy hàn miệng lon có thể dẫn đến các sự cố nghiêm trọng về an toàn thực phẩm. Nhiệm vụ của các đội kiểm soát chất lượng là phát hiện những sai lệch này khuyết tật.
Đường may giả là tình huống mà móc nắp và móc thân không khớp vào nhau, mặc dù bề ngoài chúng có vẻ như đã được nối với nhau. Nguyên nhân thường là do vành lon bị cong hoặc con lăn đầu tiên được đặt sai vị trí. Các móc không gập vào nhau, do đó, miếng đệm không đảm bảo tính toàn vẹn cấu trúc và sẽ bị rò rỉ khi chịu áp lực.
Đường may sắc nét và đường cắt chuyển tiếp là những khuyết tật xảy ra khi kim loại bị kẹp hoặc nứt ở phần trên cùng của đường hàn. Điều này thường là dấu hiệu cho thấy mâm kẹp hàn được đặt quá thấp hoặc các con lăn đang được ép quá mạnh. Những khuyết tật này có thể gây ra các vết rò rỉ vi mô, đủ nhỏ để không thể phát hiện ngay lập tức nhưng lại đủ lớn để cho phép tạp chất xâm nhập vào lon trong quá trình làm mát sau khi tiệt trùng.
Một vấn đề khác là Sự rũ xuống, trong đó một phần nhỏ của đường hàn nằm dưới đường hàn thông thường. Hiện tượng này thường xảy ra tại điểm nối giữa đường hàn bên của hộp ba mảnh và nắp hộp. Trừ khi máy hàn được điều chỉnh để phù hợp với độ dày thêm của mối hàn đường hàn bên, vật liệu sẽ bị dồn lại, từ đó ảnh hưởng đến áp suất chân không bên trong và tính toàn vẹn cấu trúc.
Lựa chọn máy hàn mép phù hợp cho dây chuyền sản xuất của bạn
Khi lựa chọn máy hàn miệng bao công nghiệp, quý vị cần đánh giá một cách khách quan các yêu cầu sản xuất và mục tiêu mở rộng trong tương lai của mình. Bảng dưới đây nêu rõ các yếu tố kỹ thuật và vận hành quan trọng mà quý vị cần tham khảo để đưa ra quyết định trong quá trình mua sắm:
| Yếu tố then chốt | Các vấn đề kỹ thuật cần lưu ý | Tác động đến sản xuất |
| Mục tiêu Kết quả (CPM) | Chế độ thủ công/bán tự động: 10–30 lon mỗi phút (CPM). Chế độ tự động tuyến tính: 30–60 CPM. Chế độ quay tốc độ cao: 100–500+ CPM. | Xác định mức độ tự động hóa cần thiết và tỷ suất hoàn vốn (ROI) tổng thể dựa trên chi phí nhân công. |
| Chất liệu Khả năng tương thích | Chất liệu kim loại: Thép mạ kẽm hoặc nhôm. Chất liệu phi kim loại: Hộp giấy composite hoặc hộp PET. Loại nắp: Nắp tiêu chuẩn, nắp EOE (Easy Open Ends) hoặc nắp giấy bạc bóc rời. | Điều này ảnh hưởng đến việc lựa chọn hình dạng của con lăn ghép mép và các thông số áp suất cần thiết để tránh làm nứt vỡ các bức tường dễ vỡ. |
| Kiểm soát khí quyển | Tiêu chuẩn: Đóng gói kín khí cho hàng hóa khô. Hút chân không: Loại bỏ không khí để đảm bảo độ ổn định khi bảo quản. MAP: Thổi khí nitơ để đạt nồng độ oxy dư <3%. | Có ảnh hưởng trực tiếp đến thời hạn sử dụng, hương vị và giá trị dinh dưỡng của các sản phẩm nhạy cảm như sữa bột hoặc cà phê. |
| Kích thước container | Phạm vi đường kính: Từ 50 mm đến 150 mm trở lên. Phạm vi chiều cao: Từ các hộp cá ngừ thấp đến các hộp #10 cao. | Cần đánh giá các máy móc về “tính linh hoạt trong việc chuyển đổi” — tức là tốc độ điều chỉnh máy hàn mép để phù hợp với các kích cỡ khác nhau. |
| Khả năng tích hợp | Loại độc lập: Nạp liệu thủ công. Loại tích hợp: Tích hợp với các máy chiết rót, máy dán nhãn và hệ thống bơm nitơ. | Đảm bảo rằng máy hàn mép không trở thành điểm nghẽn trong dây chuyền sản xuất “chìa khóa trao tay” hoàn toàn tự động. |
Với tư cách là một nhà sản xuất chuyên ngành, Levapack cung cấp các giải pháp hàn miệng lon tiên tiến, được thiết kế để đảm bảo độ chính xác và độ tin cậy khi sản xuất với khối lượng lớn. Dòng sản phẩm của chúng tôi bao gồm từ máy hàn chân không áp suất âm đối với thực phẩm đã sẵn sàng để hâm nóng vào lò hấp áp suất Máy hàn kín lon chân không và nạp nitơ, giúp đạt được mức oxy dư dưới 3% nhờ quy trình xả nitơ tiên tiến. Mỗi máy được chế tạo từ các bộ phận gia công CNC với độ chính xác 2μm và linh kiện điện tử cao cấp của Siemens và Delta để đảm bảo độ ổn định lâu dài. Dù quý khách cần khuôn hàn miệng lon tùy chỉnh cho các kích thước lon đặc biệt hay hệ thống nhiều trục lăn để đóng gói kín khí cho bao bì kim loại, PET hoặc giấy, Levapack đều cung cấp các thiết kế mô-đun tùy chỉnh. Với chế độ bảo hành 16 tháng và thời gian giao hàng nhanh chóng trong vòng 7 ngày cho các mẫu tiêu chuẩn, chúng tôi giúp các doanh nghiệp vừa và nhỏ (SME) đạt được hiệu suất công nghiệp và độ tươi ngon vượt trội cho sản phẩm.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL