
Đường hàn kép không chỉ đơn thuần là một cơ chế đóng nắp trong ngành đóng hộp, mà còn là rào cản quan trọng nhất giữa sản phẩm của bạn và môi trường bên ngoài. Đối với các nhà sản xuất thực phẩm, đồ uống và hàng công nghiệp, tính toàn vẹn của đường hàn này quyết định thời hạn sử dụng, độ an toàn và uy tín thương hiệu.
Tuy nhiên, phần lớn các quản lý kiểm soát chất lượng và kỹ sư dây chuyền lại tiếp cận vấn đề kiểm tra đường hàn kép từ góc độ phản ứng. Họ tập trung nhiều vào các khuyết tật ở đường hàn kép — họ ghi chép các số đo, lập biên bản sự cố và loại bỏ sản phẩm. Việc đo lường không phải là giải pháp, mặc dù nó là một phần thiết yếu của quy trình kiểm soát chất lượng.
Để đạt được mục tiêu không có lỗi, bạn cần thay đổi cách suy nghĩ từ việc kiểm tra sang tối ưu hóa. Dữ liệu từ quá trình kiểm tra đường hàn kép không chỉ là kết quả “đạt” hay “không đạt”, mà còn là báo cáo chẩn đoán về tình trạng hoạt động của máy hàn. Bất kỳ sự thay đổi nào về độ dày đường hàn, độ chồng chéo hoặc chiều dài móc thân sản phẩm đều là dấu hiệu trực tiếp cho thấy một bộ phận cơ khí cụ thể – chẳng hạn như con lăn, bộ nâng hoặc mâm kẹp hàn – cần được thay thế.
Cẩm nang này dành cho các giám đốc sản xuất và kỹ sư mong muốn thu hẹp khoảng cách giữa dữ liệu kiểm tra đường nối và cơ chế hoạt động của máy móc. Chúng ta sẽ tìm hiểu cách chuyển đổi các chỉ số đo lường chất lượng sản phẩm thành những điều chỉnh cơ học có thể áp dụng được, nhằm đảm bảo dây chuyền sản xuất của quý vị hoạt động chính xác và hiệu quả.
Định nghĩa cốt lõi về đường may kép
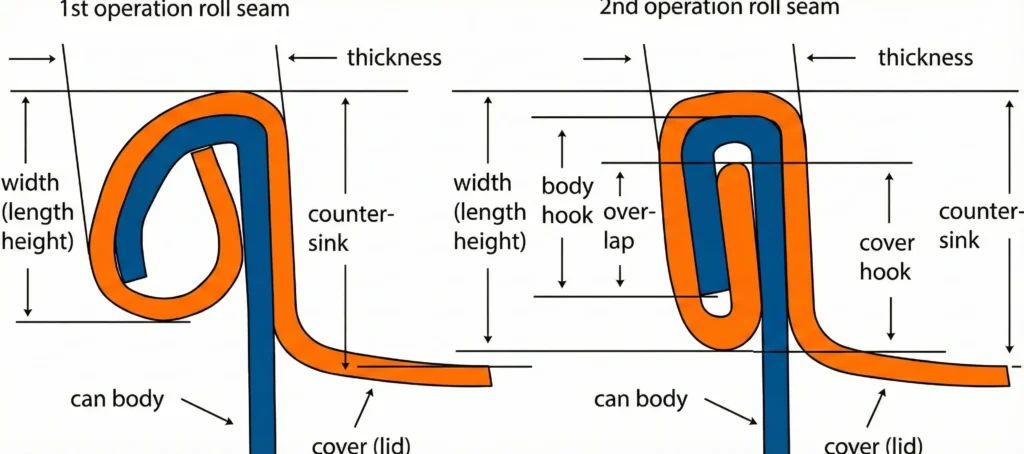
Đường may kép là một lớp niêm phong kín được tạo ra bằng cách ghép khít 5 lớp kim loại với nhau một cách cơ học. Các lớp này bao gồm ba lớp nắp lon và hai lớp thân lon. Về cơ bản, các mảnh kim loại này phải được gấp đúng cách để ngăn chặn rò rỉ.
Quá trình hàn đường nối diễn ra qua hai công đoạn. Cấu trúc ban đầu được tạo ra bằng cách uốn cong mép vỏ quanh mép thân trong công đoạn đầu tiên. Các lớp này được ép chặt vào nhau để tạo thành một mối hàn kín khí trong công đoạn thứ hai. Chính cơ chế khớp nối cơ học này là yếu tố cần được hiểu rõ để chẩn đoán nguyên nhân hỏng hóc của đường nối. Trong trường hợp sự chồng chéo vật lý của năm lớp này không đủ, hoặc cấu trúc hình thành trong công đoạn thứ hai quá lỏng lẻo, bạn sẽ gặp phải tình trạng đường nối kép bị rò rỉ.
Cách kiểm tra: Phương pháp quan sát trực quan so với phương pháp phá hủy
Việc kiểm soát chất lượng phải được thực hiện theo hai hướng: thứ nhất, tiến hành kiểm tra trực quan không phá hủy định kỳ để phát hiện các lỗi nghiêm trọng; thứ hai, thực hiện các thử nghiệm phá hủy định kỳ để đảm bảo tính toàn vẹn bên trong bằng cách sử dụng thiết bị kiểm tra đường hàn chuyên dụng.
- Kiểm tra bằng mắt thường (không phá hủy)
Tần suất: Cứ sau 15–30 phút tại trạm ghép mép.
Mục đích: Để phát hiện sớm các sự cố nghiêm trọng của máy móc hoặc hiện tượng “trôi” trước khi chúng trở nên nghiêm trọng.
Người vận hành cần xoay lon bằng tay và chạm vào đường nối. Bạn đang tìm kiếm:
- Droop: Đường nối được kéo dài một cách mượt mà xuống phía dưới tại điểm giao nhau.
- Vee: Một phần nhô ra có hình chữ “V” rõ rệt, thường cho thấy đường may trong lần gia công đầu tiên bị lỏng.
- Đường may sắc nét: Một cạnh sắc ở mép trên của thân lon, bên trong phần nối (cho thấy có vấn đề với mâm kẹp).
- Xe kéo gỗ/Xe chở gỗ không tải: Dấu hiệu cho thấy lon đã bị trượt trong quá trình hàn kép.
- Kiểm tra tháo dỡ (phương pháp phá hủy)
Tần suất: Vào đầu ca làm việc (ca đầu tiên), khi chuyển ca và sau mỗi 4 giờ.
Mục đích: Để đo các thành phần của đường may kép bên trong và chỉ số độ kín.
Quy trình:
- Phân đoạn: Dùng cưa cắt đường nối chuyên dụng để cắt một mặt cắt ngang của đường nối. Điều này giúp bạn có thể đặt lon lên thiết bị kiểm tra đường nối lon để đo độ chồng chéo, độ bám thân lon và độ bám nắp lon.
- Tách lớp: Dùng dụng cụ bóc mép (hoặc kìm cắt) để bóc phần còn lại của móc nắp ra khỏi thân lon.
- Mức độ chật chội: Hãy kiểm tra bên trong móc thân lon và móc nắp đã tháo ra. Bạn sẽ thấy một số vết nhăn do quá trình hàn để lại. Dấu vết hàn rõ rệt thường là một dấu hiệu tốt.
- Không có nếp nhăn (Độ căng 100%): Lý tưởng (hoặc thậm chí quá căng).
- Các nếp nhăn nhẹ (90% Độ căng): Dấu hiệu bình thường cho thấy độ căng phù hợp.
- Các nếp nhăn sâu kéo dài xuống phía dưới (lỏng lẻo): THẤT BẠI.
Liên kết các chỉ số kiểm tra với cơ chế hoạt động của máy hàn mép
Giờ thì bạn đã có các số đo rồi, vậy làm thế nào để sử dụng chúng?
Các đường nối của bạn cần phải nằm trong một phạm vi dung sai nhất định để tuân thủ các yêu cầu quy định như của FDA (21 CFR 113) hoặc các tiêu chuẩn ngành như ISBT. Tuy nhiên, việc phát hiện một con số nằm ngoài thông số kỹ thuật chỉ là bước đầu tiên. Bạn phải biết cần điều chỉnh yếu tố nào.
Các Tiêu chuẩn công nghiệp quan trọng (Vùng an toàn) được liên kết trực tiếp với các Bộ phận máy móc điều khiển chúng trong bảng dưới đây. Đây là cơ sở chẩn đoán chính của bạn để đánh giá chất lượng đường hàn kép.
| Tham số & Vùng an toàn (Tiêu chuẩn) | Định nghĩa và tầm quan trọng của nó | Bộ phận điều khiển máy |
| Móc thân(Thông số kỹ thuật (± 0,15 mm) | Định nghĩa: Mặt bích bị uốn cong xuống dưới. Mức độ quan trọng: Rất cần thiết để tạo ra cấu trúc liên kết. | Lần cuộn đầu tiên (Chiều cao và chiều sâu của rãnh). |
| Chồng chéo(> 1,0 mm / 0,040″) | Định nghĩa: Khoảng cách giữa các móc. Mức độ quan trọng: Rào cản chính ngăn chặn sự xâm nhập của vi khuẩn (Leakers). | Áp suất cuộn và bộ nâng trong lần vận hành thứ hai (chính) Cũng bị ảnh hưởng bởi hình học của Op thứ nhất. |
| Cảm giác căng cứng(> 75% – 80%) | Định nghĩa: Không có vết nhăn trên móc bìa. Mức độ quan trọng: Đảm bảo chất trám kín lấp đầy các khe hở. | Hồ sơ cuộn gia công lần thứ hai (Cài đặt độ siết và áp lực lò xo). |
| Lỗ chìm(Thông số kỹ thuật (± 0,15 mm) | Định nghĩa: Chiều sâu tính từ đỉnh đường nối đến đáy nắp. Mức độ quan trọng: Ảnh hưởng đến độ bền đường may và khả năng chịu áp lực. | Chiều cao và độ thẳng hàng của trục Chuck (và độ ổn định của lò xo nâng). |
| Móc bìa (Thông số kỹ thuật (± 0,15 mm) | Định nghĩa: Mép nắp cong lên trên. Mức độ quan trọng: Kết hợp với Body Hook để tạo hiệu ứng chồng lớp. | Lần cuộn đầu tiên (Tương tác với Chuck) |
Công đoạn đầu tiên: Tạo hình các móc (móc thân và móc nắp)
Đường hàn kép dựa trên kết quả của công đoạn đầu tiên. Nó quyết định lượng vật liệu còn lại để sử dụng trong quá trình hàn kín cuối cùng. Cụ thể, nó tạo thành “Body Hook” và “Cover Hook”. Đây là hai cấu trúc kim loại mà cuối cùng sẽ phải kết nối với nhau. Một đường hàn tốt ở công đoạn đầu tiên là vô cùng quan trọng; nếu chúng quá ngắn hoặc bị biến dạng ở giai đoạn này, công đoạn thứ hai sẽ không thể cứu vãn được lon.
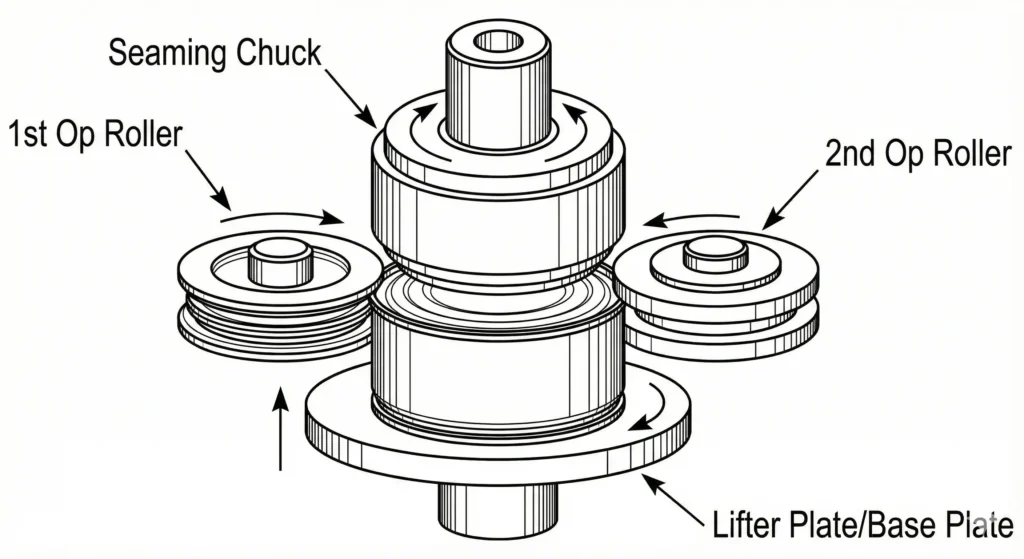
Các mép uốn này chỉ được tạo ra bởi trục lăn ở công đoạn đầu tiên. Trục lăn ép phần uốn cong của nắp vào bên dưới mép của vành thân lon. Lượng vật liệu bị uốn cong phụ thuộc vào độ sâu của trục lăn so với mâm kẹp (chiều cao chốt) và hình dạng rãnh của trục lăn.
Trong trường hợp móc thân máy (Body Hook) của bạn không hoạt động ổn định, đừng chú ý đến trục lăn của công đoạn thứ hai. Bạn cần kiểm tra trục lăn của công đoạn đầu tiên. Liệu trục lăn có bị lung lay do vòng bi bị mòn không? Liệu cam truyền động của trục lăn có tạo ra áp lực đồng đều không?
Công đoạn thứ hai: Tạo con dấu (Sự chồng chéo và độ khít)
Các mấu móc bị lỏng sau khi được tạo hình. Công đoạn thứ hai là yếu tố quyết định độ chồng mí (khoảng cách hàn thực tế) và độ kín của đường hàn (mức độ nén của hỗn hợp chất hàn). Không thể đo trực tiếp độ chồng mí mà không cắt vỏ lon, nhưng có thể tính toán thông qua chiều dài các mấu móc và độ dày đường hàn. Độ kín được xác định bằng cách bóc đường hàn ra và kiểm tra mấu móc trên nắp để xem có nếp nhăn nào không.
Trục lăn thứ hai đảm nhận chức năng này. Hình dạng của trục lăn này phẳng hơn so với trục lăn thứ nhất. Nhiệm vụ của nó là làm phẳng các nếp gấp được tạo ra ở bước một để tạo ra một đường may chắc chắn.
Một trong những sai lầm thường gặp là áp dụng lực ép không phù hợp trong trường hợp này để bịt kín chỗ rò rỉ. Áp lực quá cao có thể làm kim loại bị kéo giãn quá mức, dẫn đến đường hàn lỏng lẻo hoặc làm giảm độ chồng chéo (một khuyết tật được gọi là “ironing out”). Mục tiêu là đạt được độ nén phù hợp. Điều này đòi hỏi đầu hàn phải ổn định. Khi áp lực con lăn dao động do hệ thống điều khiển động cơ không hiệu quả, bạn sẽ nhận thấy độ chặt chẽ không đồng đều trong cùng một đợt sản xuất.
Nền tảng kết cấu: Lỗ chìm và chiều cao đường nối
Khoảng cách giữa đỉnh đường nối và mặt phẳng của nắp chính là độ sâu của lỗ chìm. Chiều cao dọc theo kích thước bên ngoài chính là chiều cao của đường nối.
Các thông số đo lường này là dấu hiệu cho thấy độ ổn định theo phương thẳng đứng của máy. Bộ kẹp hàn (Đầu ép) và bộ nâng (Tấm đế) là các bộ phận điều khiển các thông số này.
Nắp được giữ bởi mâm kẹp, còn thân lon được đẩy lên bởi bộ nâng. Khi lò xo của bộ nâng quá yếu, lon sẽ trượt hoặc rơi xuống trong quá trình hàn mép, dẫn đến móc thân lon sẽ dài ra và chiều cao đường hàn sẽ ngắn lại. Trừ khi mâm kẹp được căn chỉnh chính xác vào giữa các con lăn, nếu không, phần khoét lõm sẽ không đều quanh đường kính.
Hướng dẫn khắc phục sự cố: Chẩn đoán lỗi máy móc dựa trên dữ liệu kiểm tra
Một lỗi được phát hiện bởi thiết bị kiểm tra sẽ khiến dây chuyền sản xuất phải dừng lại. Càng sớm xác định được nguyên nhân của vấn đề, chi phí do thời gian ngừng hoạt động gây ra sẽ càng ít. Dưới đây là lộ trình chuyển đổi dữ liệu về các lỗi thường gặp thành các giải pháp cơ khí.
| Phát hiện lỗi | Nguyên nhân cơ học có thể xảy ra |
| Đường may sắc nét | Mâm kẹp được điều chỉnh quá thấp hoặc mép mâm kẹp đã bị mòn. |
| Độ chồng chéo thấp | Lần vận hành thứ hai: trục lăn bị lỏng hoặc áp suất bộ nâng thấp. |
| Đường may giả | Mặt bích bị hư hỏng hoặc độ rơ của ổ trục (rung lắc). |
| Máy kéo gỗ (Skidder) | Áp suất của bộ nâng quá thấp hoặc mâm kẹp bị trượt. |
Sửa các đường nối sắc nét bằng cách điều chỉnh độ thẳng hàng của mâm kẹp
Người ta có thể cảm nhận được một mép sắc nhọn ở phần trên cùng của mép trong đường may. Điều này gây nguy hiểm cho người tiêu dùng và thường làm rách đường may, dẫn đến rò rỉ ngay lập tức. Đây hầu như luôn là vấn đề liên quan đến bộ kẹp (Chuck).
- Kiểm tra sự thẳng hàng theo chiều dọc: Có lẽ mâm kẹp nằm quá thấp so với các con lăn. Điều này khiến kim loại bị uốn cong quá mạnh qua mép của mâm kẹp. Bạn cần tăng độ cao cài đặt của chốt.
- Kiểm tra tình trạng mòn: Kiểm tra mép của mâm kẹp. Nếu mép bị sứt mẻ hoặc mòn không đều, nó sẽ làm xước bề mặt kim loại.
Giải quyết vấn đề độ chồng chéo thấp thông qua độ siết của con lăn
Kết quả tính toán cho thấy độ chồng chéo không đủ (dưới 1,0 mm hoặc bất kỳ tiêu chuẩn nào mà bạn áp dụng). Điều này có nghĩa là các móc không cắm sâu đủ. Quá trình này đòi hỏi phải thực hiện xác minh nhiều bước, thường là kiểm tra bán kính của móc nắp.
- Kiểm tra áp suất bộ nâng van: Khi hộp trượt xuống, móc giữ thân không được hình thành. Hãy tăng độ căng của lò xo trên tấm đế.
- Điều chỉnh trục lăn thao tác thứ hai: Khi các móc không chồng lên nhau nhưng lại đủ dài, trục lăn trong công đoạn thứ hai sẽ không thể ép sâu đủ. Cần siết chặt trục lăn để đảm bảo xuất hiện một đường gờ áp lực rõ ràng.
- Cảnh báo: Không được siết quá chặt. Việc siết quá chặt sẽ dẫn đến việc kim loại bị kéo giãn và làm giảm độ chồng chéo. Đây là một sự cân bằng tinh tế đòi hỏi khung máy phải ổn định.
Khắc phục các mối nối sai: Các vấn đề liên quan đến ổ trục và mặt bích
Từ bên ngoài, đường hàn trông hoàn hảo, nhưng khi tháo rời ra mới thấy rằng móc thân lon và móc nắp thậm chí còn không chạm vào nhau. Lon không được niêm phong. Đây là một lỗi an toàn nghiêm trọng. Nguyên nhân thường là do độ lỏng lẻo cơ học hoặc sự sai lệch vị trí trong quy trình sản xuất.
- Kiểm tra ổ trục: Khi vòng bi con lăn bị lỏng, con lăn có thể nảy trở lại khi va vào đường nối của hộp và sẽ không bị nén lại.
- Kiểm tra nguồn cấp liệu: Nếu vành hộp bị cong trước khi chạm vào máy hàn miệng hộp, các móc sẽ không khớp vào nhau. Hãy kiểm tra bánh răng hình sao và độ chính xác về thời gian của tháp quay.
Quy trình chất lượng tích hợp: Quy trình thiết lập và kiểm tra hàng ngày
Thói quen là kết quả của sự nhất quán. Để giảm thiểu lỗi, bạn cần đưa việc kiểm tra đường may hai lần vào quy trình thiết lập máy hàng ngày. Quy trình này sẽ giúp bạn chuyển từ việc xử lý các thùng hàng lỗi sang việc phòng ngừa các thùng hàng lỗi.
Giai đoạn 1: Kiểm tra máy trước khi khởi động (Phương pháp kiểm tra bằng mắt thường)
Người vận hành cần tiến hành kiểm tra bằng mắt thường trước khi máy bắt đầu chạy một lon. Đối tượng được kiểm tra không phải là lon, mà là mức độ sẵn sàng của máy.
- Kiểm tra mảnh vỡ: Kiểm tra các con lăn và mâm kẹp để xem có bụi nhôm hoặc sơn mài bám vào không. Những mảnh vụn này làm thay đổi đường kính hiệu dụng của dụng cụ và làm thay đổi kích thước đường nối.
- Tình trạng dụng cụ: Kiểm tra bằng mắt thường xem có mảnh vụn nào trên mép mâm kẹp hay không.
- Bôi trơn: Hãy bôi trơn tất cả các bộ phận chuyển động.
Giai đoạn 2: Quá trình hiệu chuẩn “lần đầu tiên” (Phương pháp phá hủy)
Không được bắt đầu sản xuất hàng loạt nếu chưa tiến hành tháo rời sản phẩm và kiểm tra các đường nối bằng các dụng cụ kiểm tra phù hợp.
- Khởi động: Chạy máy trong 5–10 phút. Các bộ hàn mép sẽ giãn nở nhẹ khi nóng lên; các cài đặt được thực hiện trên máy khi còn lạnh sẽ bị lệch.
- Quá trình tháo dỡ: Lấy 3 lon đầu tiên liên tiếp. Tiến hành thử nghiệm phá hủy toàn bộ.
- Hiệu chuẩn: Khi độ siết không đạt 100% (hoặc tiêu chuẩn của bạn), hãy điều chỉnh ngay lực lò xo của con lăn thao tác thứ hai. Đừng tiếp tục cho đến khi các mẫu đầu tiên đạt yêu cầu hoàn hảo.
Giai đoạn 3: Giám sát theo khoảng thời gian (không phá hủy và lấy mẫu)
Khi quá trình sản xuất bắt đầu, bạn không thể tháo dỡ tất cả các lon.
- Tần suất: Trên các dây chuyền sản xuất tốc độ cao (chẳng hạn như các mẫu máy của chúng tôi có công suất 50 lon/phút), hãy kiểm tra sau mỗi 30 phút. Đối với các dây chuyền sản xuất chậm hơn, kiểm tra mỗi giờ một lần là đủ.
- Ghi dữ liệu: Hãy ghi chép lại các khoảng thời gian này. Khi bạn nhận thấy một xu hướng nào đó (ví dụ: chiều cao đường may đang tăng dần), điều đó có nghĩa là máy đang bị lệch (có thể do đai ốc khóa bị lỏng hoặc lò xo nâng đang bị nóng lên).
Lựa chọn các công cụ kiểm tra để hiệu chuẩn máy nhanh chóng
Các công cụ thủ công và hệ thống tự động thường là chủ đề gây tranh cãi. Chúng tôi khuyến nghị khách hàng nên lựa chọn công cụ dựa trên tốc độ phản hồi của chúng, thay vì dựa trên công nghệ. Điều này nhằm đảm bảo dữ liệu được cung cấp kịp thời cho người vận hành, giúp họ có thể điều chỉnh máy móc.
- Dụng cụ cầm tay (Micromet/Thước kẹp):
- Ưu điểm: Giá rẻ, bền.
- Nhược điểm: Việc ghi chép dữ liệu mang tính chủ quan (được đo lường khác nhau tùy theo từng người vận hành), chậm chạp và phải thực hiện thủ công.
- Trường hợp sử dụng: Phù hợp nhất cho các công ty khởi nghiệp có quy mô nhỏ hoặc dùng làm giải pháp dự phòng.
- Hệ thống thị giác tự động (thiết bị giám sát đường may):
- Ưu điểm: Giải pháp lưu trữ dữ liệu kỹ thuật số khách quan và cực kỳ nhanh chóng.
- Nhược điểm: Chi phí ban đầu cao hơn.
- Trường hợp sử dụng: Đây là yếu tố không thể thiếu đối với bất kỳ dây chuyền sản xuất chuyên nghiệp nào yêu cầu khả năng truy xuất nguồn gốc.
Công cụ hữu ích nhất chính là công cụ phù hợp với quy trình làm việc của bạn. Một thiết bị kiểm tra tự động trị giá 50.000 đô la sẽ trở nên vô dụng nếu dữ liệu được lưu trữ trong phòng máy tính. Máy hàn mép phải được đặt ngay bên cạnh màn hình. Khi hệ thống báo hiệu “Móc thân thấp”, người vận hành phải nhận thức được rằng mình cần kiểm tra con lăn thao tác đầu tiên.
Đừng bao giờ đầu tư quá nhiều vào công nghệ mà bạn không thực sự cần, nhưng cũng đừng bao giờ hạ thấp tiêu chuẩn kiểm soát chất lượng. Quy trình của một nhà sản xuất thủ công đóng nắp 20 lon mỗi phút sẽ khác với quy trình của một nhà máy sản xuất đồ uống đóng nắp 500 lon mỗi phút.
Bảng sau đây có thể được sử dụng để xác định phương án kiểm tra phù hợp với mức độ sản xuất của quý vị:
| Quy mô sản xuất | Kết quả đầu ra điển hình (CPM) | Cài đặt kiểm tra được khuyến nghị | Lợi ích mang lại |
| Dây chuyền sản xuất quy mô nhỏ / Dây chuyền thử nghiệm | < 15 CPM | Micromet điều chỉnh bằng tay + Máy cưa đường may | Chi phí đầu tư thấp: Rất phù hợp cho các doanh nghiệp mà tại đó nhân viên vận hành có đủ thời gian để đo lường các lon thủ công giữa các chu kỳ. |
| Doanh nghiệp vừa và nhỏ / Doanh nghiệp quy mô trung bình | 20 – 80 CPM | Màn hình Video Seam dành cho máy tính để bàn (VSM) | Độ chính xác và tốc độ: Cung cấp bản ghi kiểm toán kỹ thuật số cần thiết và loại bỏ sai sót của người vận hành mà không tốn chi phí cho tự động hóa trong dây chuyền sản xuất. |
| Khối lượng lớn | Hơn 100 CPM | Hệ thống X-quang tích hợp hoặc Hệ thống thị giác hoàn toàn tự động | Lấy mẫu theo thời gian thực: Cần thiết khi tốc độ sản xuất quá nhanh so với khả năng lấy mẫu thủ công; phát hiện sự lệch thống kê ngay lập tức. |
Kết luận
Việc kiểm tra đường may kép không phải là một hoạt động thụ động chỉ đơn thuần ghi chép các con số, mà là sự tương tác tích cực với máy móc của bạn. Bất kỳ sự chênh lệch nào, dù chỉ là một micron, trong bản ghi kiểm tra đều là tín hiệu từ máy móc của bạn, cho bạn biết nó cần điều chỉnh gì, dù đó là cài đặt con lăn, lò xo hay mâm kẹp.
Tuy nhiên, một chiếc máy chất lượng cao chính là nền tảng để tạo ra một đường may hoàn hảo. Một chiếc máy may không có kết cấu vững chắc hoặc các bộ phận không đạt độ chính xác cần thiết thì dù có điều chỉnh thế nào đi chăng nữa cũng không thể khắc phục được.
Tại Levapack, Chúng tôi không chỉ bán máy móc; chúng tôi mang lại sự ổn định. Với các bộ phận gia công CNC có độ chính xác lên đến 2μm, hệ thống điều khiển servo cao cấp và kết cấu thép không gỉ chịu lực cao, các giải pháp đóng hộp theo yêu cầu của chúng tôi được thiết kế để duy trì các thông số cài đặt ổn định qua từng ca làm việc. Chúng tôi hỗ trợ các nhà sản xuất tại hơn 100 quốc gia, giúp họ chuyển từ việc khắc phục sự cố sang tối ưu hóa quy trình sản xuất.
Bạn có cảm thấy mệt mỏi vì phải liên tục điều chỉnh các thiết bị cũ chỉ để vượt qua các cuộc kiểm tra đường may không?
Hãy liên hệ với Levapack ngay hôm nay. Hãy cùng thảo luận về một giải pháp đóng hộp có độ chính xác cao, không có lỗi, được thiết kế riêng cho sản phẩm cụ thể và bố trí nhà máy của quý vị. Từ dạng bột đến dạng sệt, chúng tôi sở hữu chuyên môn kỹ thuật để đảm bảo thành công cho quý vị.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL