

Hướng dẫn về đường may kép: Nguyên lý kỹ thuật, chất lượng và lựa chọn thiết bị
Rào cản cuối cùng trong kiểm soát chất lượng chính là tính toàn vẹn của bao bì. Kỹ thuật hàn kép đã trở thành tiêu chuẩn cao nhất trong việc hàn kín các thùng chứa kim loại trong ngành đóng gói suốt hơn một thế kỷ qua. Trong ngành thực phẩm và đồ uống, việc nắm rõ các khía cạnh kỹ thuật của kỹ thuật hàn kép không chỉ đơn thuần là vấn đề mang tính cơ học – dù đó là một nhà máy bia thủ công mới thành lập hay một tập đoàn chế biến thực phẩm đa quốc gia – mà còn là yếu tố thiết yếu đảm bảo an toàn thực phẩm, thời hạn sử dụng và bảo vệ thương hiệu.
Hướng dẫn này phân tích các nguyên lý cơ học của đường hàn kép, các thông số chất lượng quan trọng, đồng thời cung cấp hướng dẫn lựa chọn thiết bị nhằm giảm thiểu rủi ro vận hành trong toàn bộ quy trình đóng hộp.
Mục lục
“Đường hàn kép” trong bao bì kim loại là gì?
Mối hàn kép là một mối nối cơ học cực kỳ chính xác, được tạo ra bằng cách ghép khít các mép của thân lon và nắp (đầu) trong quá trình hàn. Khác với phương pháp hàn nhiệt trên các thùng chứa bằng nhựa hay cơ chế lắp khít ma sát của nắp bấm, mối hàn kép dựa trên sự biến dạng không thể đảo ngược của các lớp kim loại để tạo thành một rào cản vật lý.
Mục tiêu chính của quy trình hàn kín này là tạo ra một lớp niêm phong kín khí. Về mặt kỹ thuật, lớp niêm phong kín khí là lớp niêm phong không cho không khí lọt vào và hoàn toàn ngăn chặn các tác nhân gây ô nhiễm từ bên ngoài, chẳng hạn như khí, độ ẩm và vi sinh vật. Chính lớp niêm phong này giúp các sản phẩm dễ hư hỏng duy trì được trạng thái vô trùng thương mại ở nhiệt độ phòng trong nhiều năm trong ngành công nghiệp thực phẩm.
Đường hàn kép là một cấu trúc ba chiều. Đây không chỉ đơn thuần là việc gấp kim loại, mà còn là việc kiểm soát khoảng trống giữa các nếp gấp. Chỉ cần một khoảng trống vài micron cũng có thể tạo thành điểm xâm nhập cho vi khuẩn hiếu khí, bao gồm cả Clostridium botulinum, xâm nhập vào bên trong thùng chứa sau quá trình làm lạnh. Do đó, điểm quan trọng nhất trong hệ thống quản lý chất lượng (QMS) của bất kỳ dây chuyền hàn nắp lon nào là duy trì tính toàn vẹn của đường hàn kép.
Các thành phần cốt lõi và thuật ngữ cơ bản
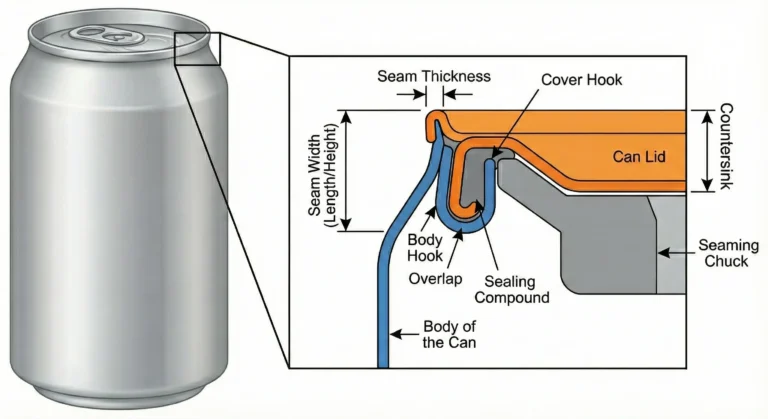
Để điều khiển một dây chuyền may tự động, người vận hành cần phải am hiểu về hình học đường may. Mỗi khía cạnh của đường may kép đều phản ánh quá trình hiệu chuẩn máy móc và tính năng của vật liệu.
Móc thân: Đây là phần thân của vành lon được gấp xuống trong quá trình hàn mép. Móc thân lon này phải đủ dài để tạo ra phần chồng lên nhau, nhưng không được quá dài đến mức gây ra hiện tượng uốn cong cấu trúc.
Móc bìa (Kết thúc đoạn mở đầu): Đây là phần của nắp lon (gọi là “curl”) được gấp lên và gấp vào phía sau móc thân lon. Một móc đậy dài giúp thâm nhập sâu hơn vào nếp gấp, đóng vai trò là lớp niêm phong bên trong.
Chồng chéo: Đây có lẽ là yếu tố quan trọng nhất trong phân tích đường may. Khoảng cách vật lý giữa điểm móc của lớp phủ và điểm móc của thân vải được gọi là khoảng cách vật lý. Nếu không có độ chồng lấn đủ, đường may sẽ thiếu tính toàn vẹn cấu trúc.
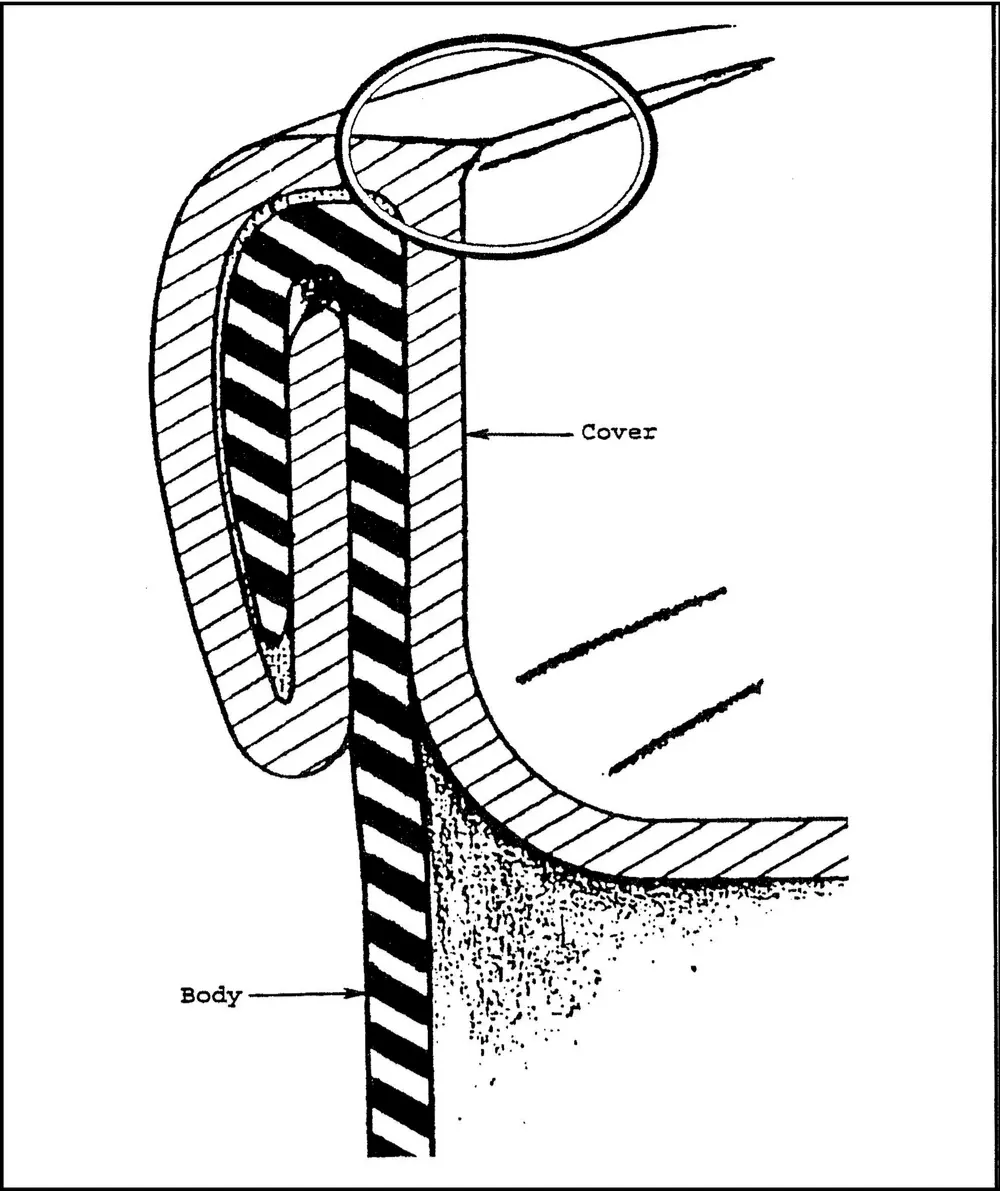
Độ dày đường may: Đây là chiều rộng tổng thể của đường hàn kép sau khi hoàn thiện, tức là chiều rộng của cả năm lớp kim loại (ba lớp của nắp và hai lớp của thân). Độ dày quá mức thường là dấu hiệu cho thấy trục lăn trong công đoạn thứ hai bị lỏng.
SChiều rộng (Chiều dài/Chiều cao): Đây là kích thước lớn nhất của đường nối theo hướng trục dọc của lon. Sự chênh lệch về chiều rộng có thể cho thấy các vấn đề về căn chỉnh cuộn hoặc sự mài mòn của mâm kẹp.
Lỗ chìm: Đây là khoảng cách giữa đỉnh của đường hàn kép và đáy nắp lon. Đây là một số đo quan trọng vì nó cho biết mức độ vừa vặn của nắp lon với trục kẹp hàn.
Chất trám kín: Đây là một lớp phủ đặc biệt, có độ bền cao — thường là cao su tổng hợp hoặc polyme — được phủ lên phần uốn cong của nắp hộp trước khi nắp hộp đi vào máy hàn miệng hộp. Dưới áp suất cao của quy trình ghép mép, trong công đoạn thứ hai, dưới áp suất cao, hợp chất này được ép vào các khe hở siêu nhỏ giữa các móc kim loại, tạo ra một lớp bịt kín chống rò rỉ khí.
Cách hình thành đường may kép
Quá trình tạo đường hàn kép là một quy trình cơ học gồm hai giai đoạn. Quy trình này bao gồm việc biến dạng dần dần, từng bước một đối với thùng chứa bằng thiếc hoặc nhôm mà không làm nứt vỡ hay trầy xước lớp phủ bảo vệ.
Hoạt động đầu tiên: Tạo cơ chế khóa liên động
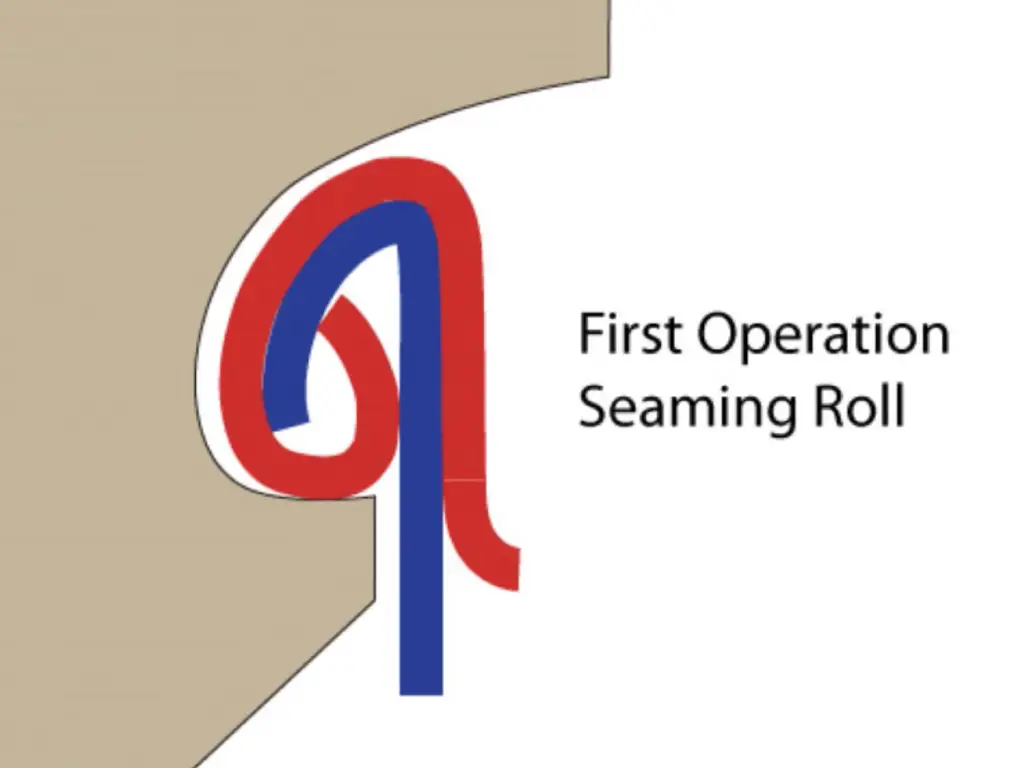
Quá trình bắt đầu bằng việc nâng một lon đã được nạp đầy sản phẩm lên vị trí. Mâm kẹp hàn được đưa vào lỗ lõm trên nắp, kẹp chặt nắp vào thân lon. Sau đó, trục hàn của công đoạn đầu tiên sẽ tiến vào lon.
Hình dạng trục lăn của công đoạn đầu tiên sâu và hẹp. Mục đích là cuộn phần uốn cong của nắp dọc theo vành của thân lon. Kim loại được định hình thành hình móc lỏng lẻo khi lon quay tiếp xúc với trục lăn. Vào cuối giai đoạn này, móc nắp và móc thân lon đã đan vào nhau, mặc dù mối nối này chưa kín khí. Mặt cắt ngang tại thời điểm này sẽ cho thấy hình chữ S lỏng lẻo. Công đoạn đầu tiên rất quan trọng; nó phải đủ chặt để các móc không quá ngắn, khiến chúng không thể chồng lên nhau trong công đoạn thứ hai.
- Hoạt động thứ hai: Nén cuối cùng
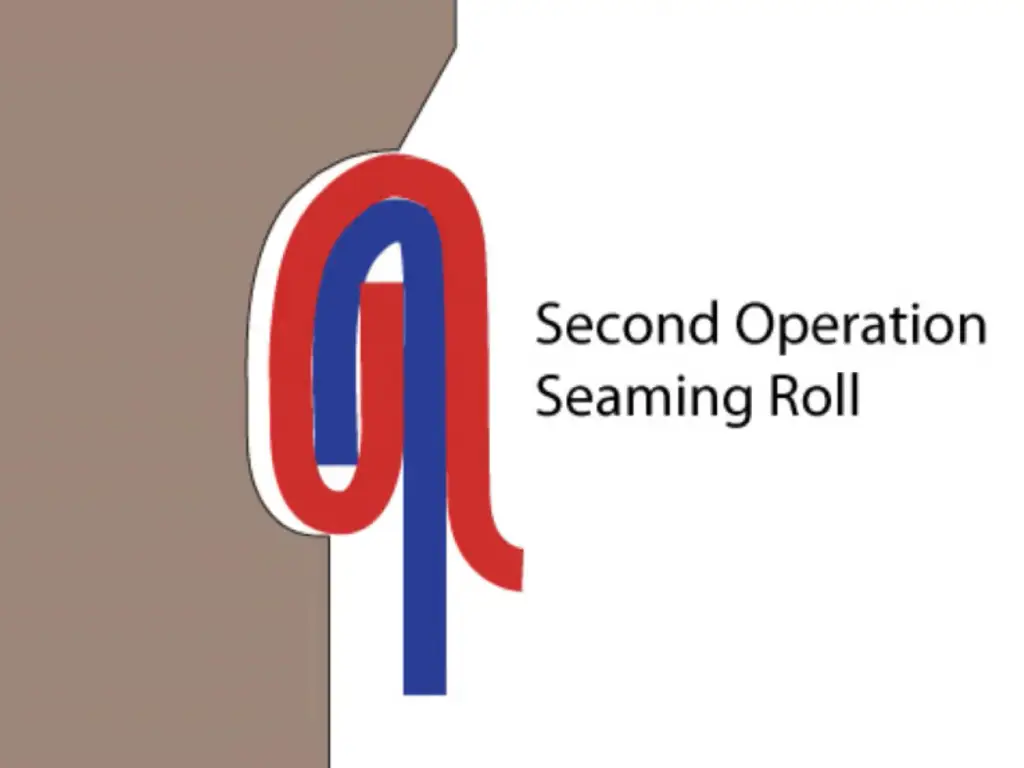
Hình dạng của trục cán trong công đoạn thứ hai phẳng hơn và nông hơn. Trục này có chức năng nén áp suất cao. Nó trượt qua để làm phẳng cấu trúc năm lớp dọc theo mâm kẹp đường nối. Lực này làm giảm độ dày của đường nối và ép các móc kim loại lại với nhau.
Quan trọng hơn, quá trình nén này khiến chất bịt kín chảy đều ra khắp các khoảng trống bên trong đường nối. Công đoạn thứ hai là chuyển đổi sự liên kết cơ học lỏng lẻo thành một khối vững chắc, kín khí. Khi áp suất quá thấp, chất bịt kín sẽ không lấp đầy các khoảng trống và dẫn đến rò rỉ. Áp suất quá cao có thể khiến kim loại bị kéo giãn hoặc ép chất bịt kín ra ngoài (hiện tượng được gọi là “ép chất bịt kín”), từ đó làm giảm tuổi thọ của lớp bịt kín.
Những lợi ích chính của công nghệ hàn kép
Mặc dù đã có nhiều loại bao bì khác được phát triển, nhưng bao bì hàn kép vẫn là loại bao bì được ưa chuộng nhất trong quy mô công nghiệp vì một số lý do:
Khả năng chịu áp lực cao cả bên trong lẫn bên ngoài: Hộp thiếc thường được dùng để đựng đồ uống có ga (áp suất bên trong) hoặc rau củ đóng gói chân không (áp suất khí quyển bên ngoài). Độ bền cơ học giúp hộp thiếc chịu được các lực này mà không bị hỏng được đảm bảo nhờ các móc khóa liên kết của đường hàn kép.
Ổn định nhiệt: Đường hàn kép là một liên kết hoàn toàn cơ học. Nó không dựa trên chất kết dính, vốn có thể bị phân hủy khi tiếp xúc với nhiệt độ cao. Điều này khiến nó phù hợp với quy trình tiệt trùng trong nồi áp suất, nơi các lon được đưa vào môi trường có nhiệt độ 121 °C (250 °F) hoặc cao hơn để đạt được mức vô trùng thương mại.
- Bảo đảm tính toàn vẹn của sản phẩm: Vì quy trình hàn kép được thực hiện ở nhiệt độ thấp (không cần nhiệt để hàn nắp), nên nó loại bỏ khả năng mất hương vị trong quá trình hàn do tác động của nhiệt. Điều này đặc biệt quan trọng đối với các loại đồ uống cao cấp và các sản phẩm dinh dưỡng nhạy cảm.
- Hoạt động Năng suất: Các máy hàn miệng lon kiểu quay hiện đại có thể xử lý hơn 1.500 lon mỗi phút. Khả năng mở rộng quy mô này là điều mà hầu hết các công nghệ hàn miệng lon khác không thể sánh kịp, do đó đây là giải pháp hiệu quả nhất về chi phí cho sản xuất hàng loạt.
- Bảo mật đã được xác minh: Mối nối kép là một loại mối nối cơ khí được nghiên cứu nhiều nhất trong lĩnh vực kỹ thuật. Các hình thức hư hỏng của nó đã được xác định rõ ràng và các quy trình kiểm tra tiêu chuẩn hóa cho phép các nhà sản xuất chứng minh tính an toàn của sản phẩm với độ tin cậy toán học.
Các khuyết tật thường gặp ở đường may kép và tác động của chúng
Mặc dù tiêu chuẩn công nghiệp phổ biến nhất và đáng tin cậy nhất đối với các thùng chứa kim loại là phương pháp hàn kép, nhưng đây là một quy trình cơ khí và do đó dễ xảy ra sai lệch trong quá trình vận hành. Bất kỳ khuyết tật cơ khí nào cũng có thể dẫn đến việc lô hàng bị ảnh hưởng.
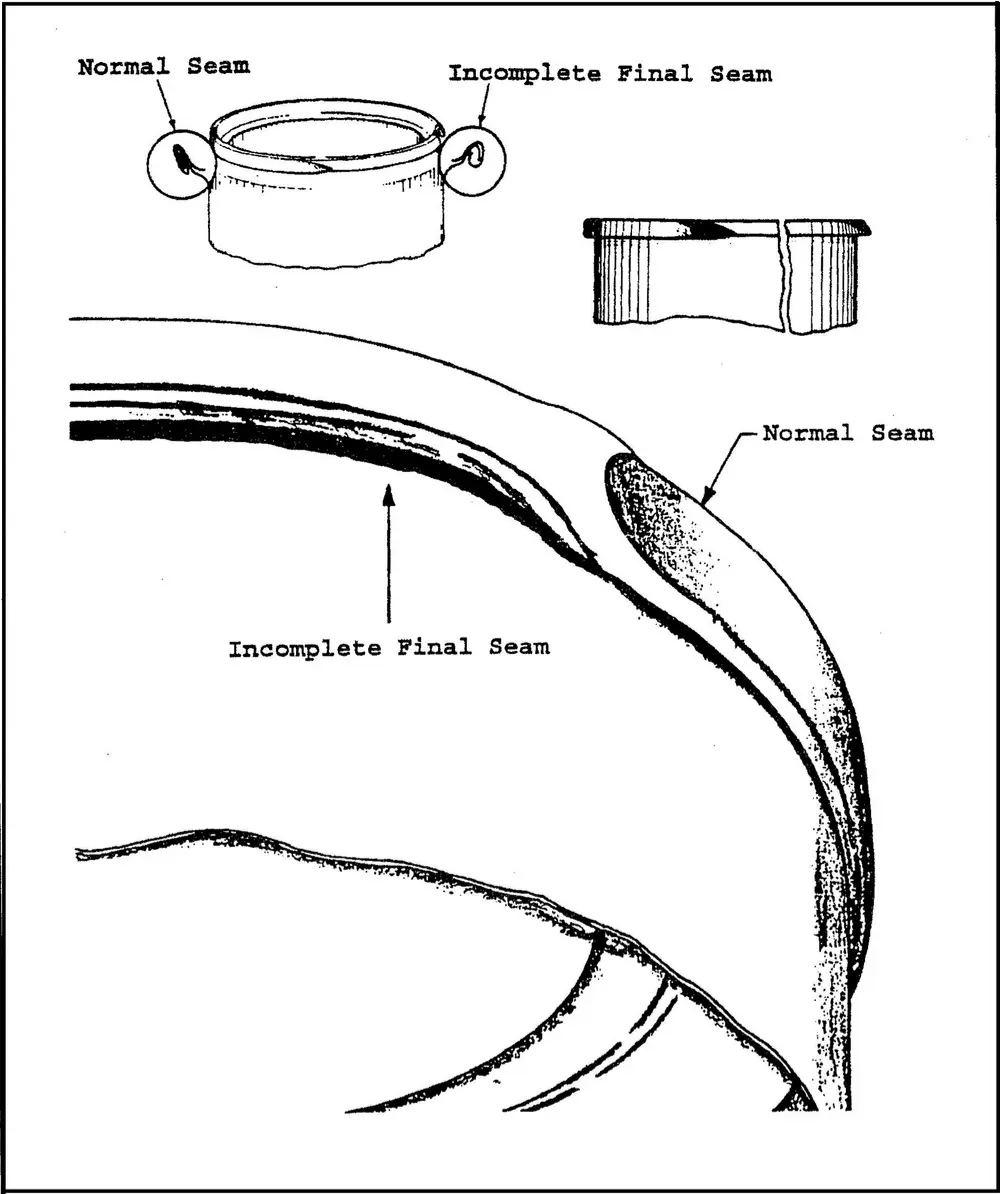
- Đường may giả: Đây là một lỗi nghiêm trọng khiến móc nắp và móc thân không khớp vào nhau. Chúng chỉ đơn thuần được ép lại với nhau. Nhìn bề ngoài, đường nối có vẻ bình thường, nhưng nó hoàn toàn không có độ bền kết cấu và sẽ bị rò rỉ ngay cả khi chịu áp lực nhỏ nhất.
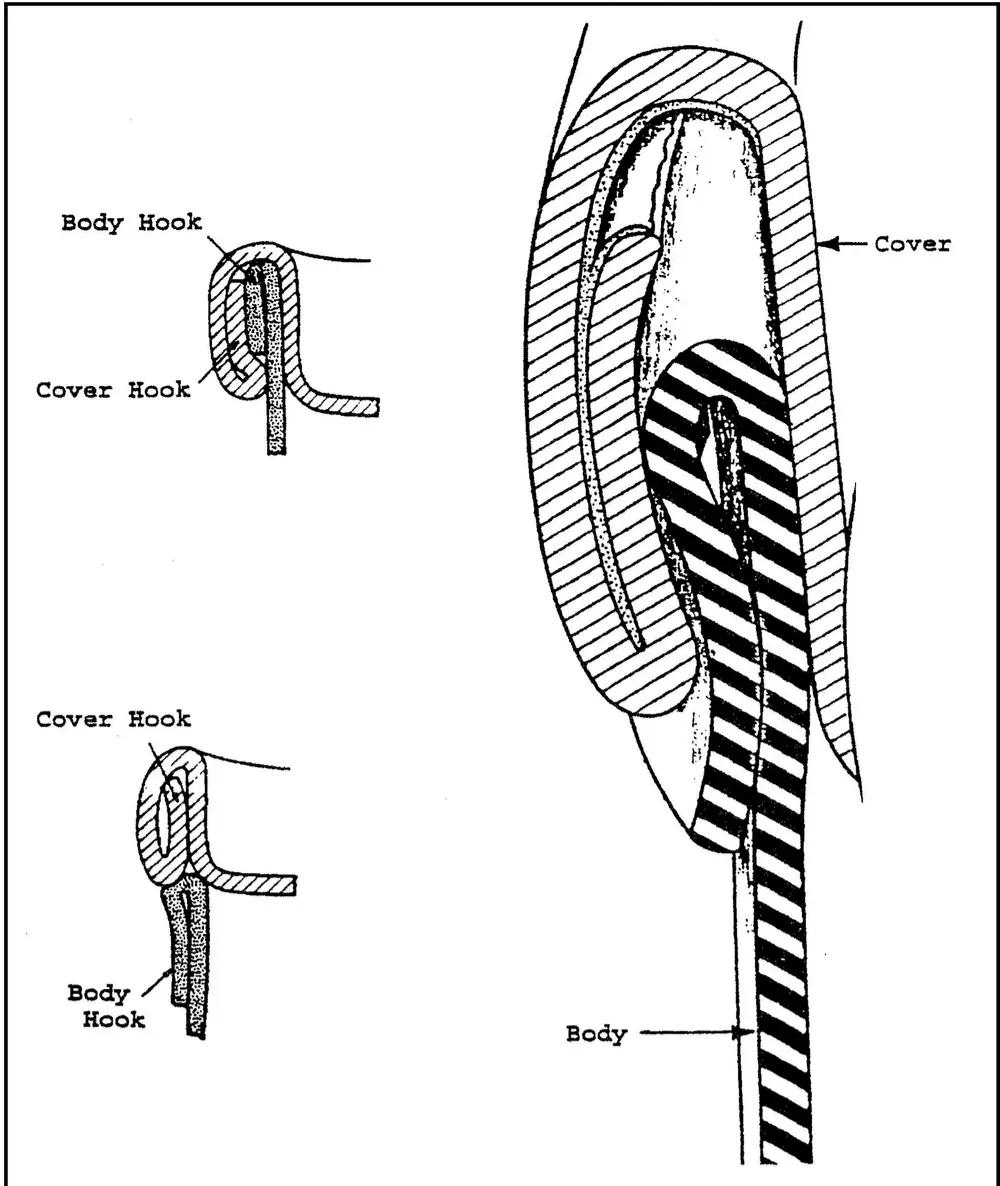
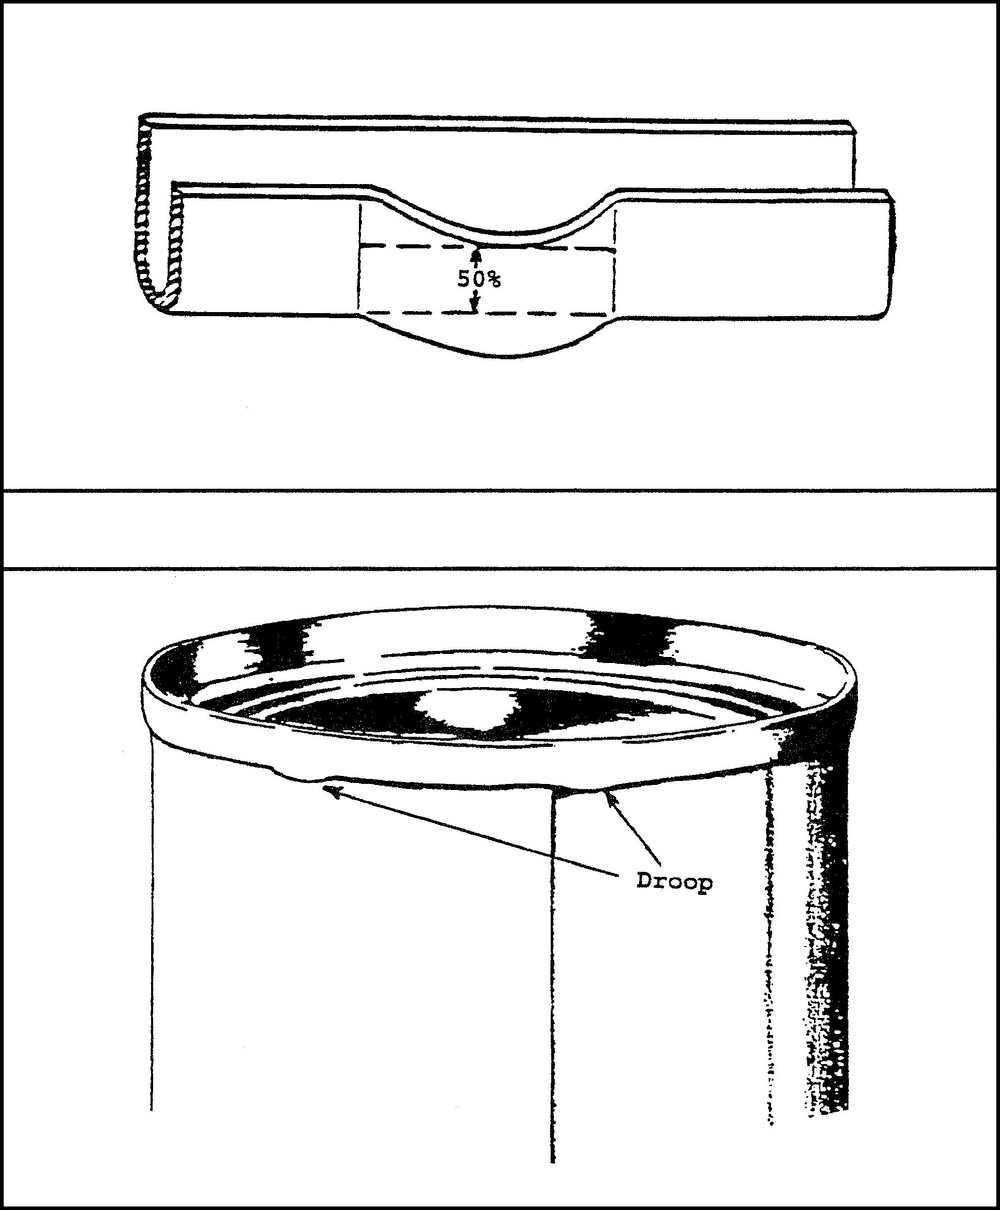
- Droop: “Droop” là hiện tượng phần dưới của đường may kép trở nên phẳng hoặc nhô ra ở một vùng nhất định. Hiện tượng này thường xảy ra khi một phần của móc nắp bị trượt và không được gài chặt. Điều này tạo thành một điểm có thể khiến vi khuẩn xâm nhập.
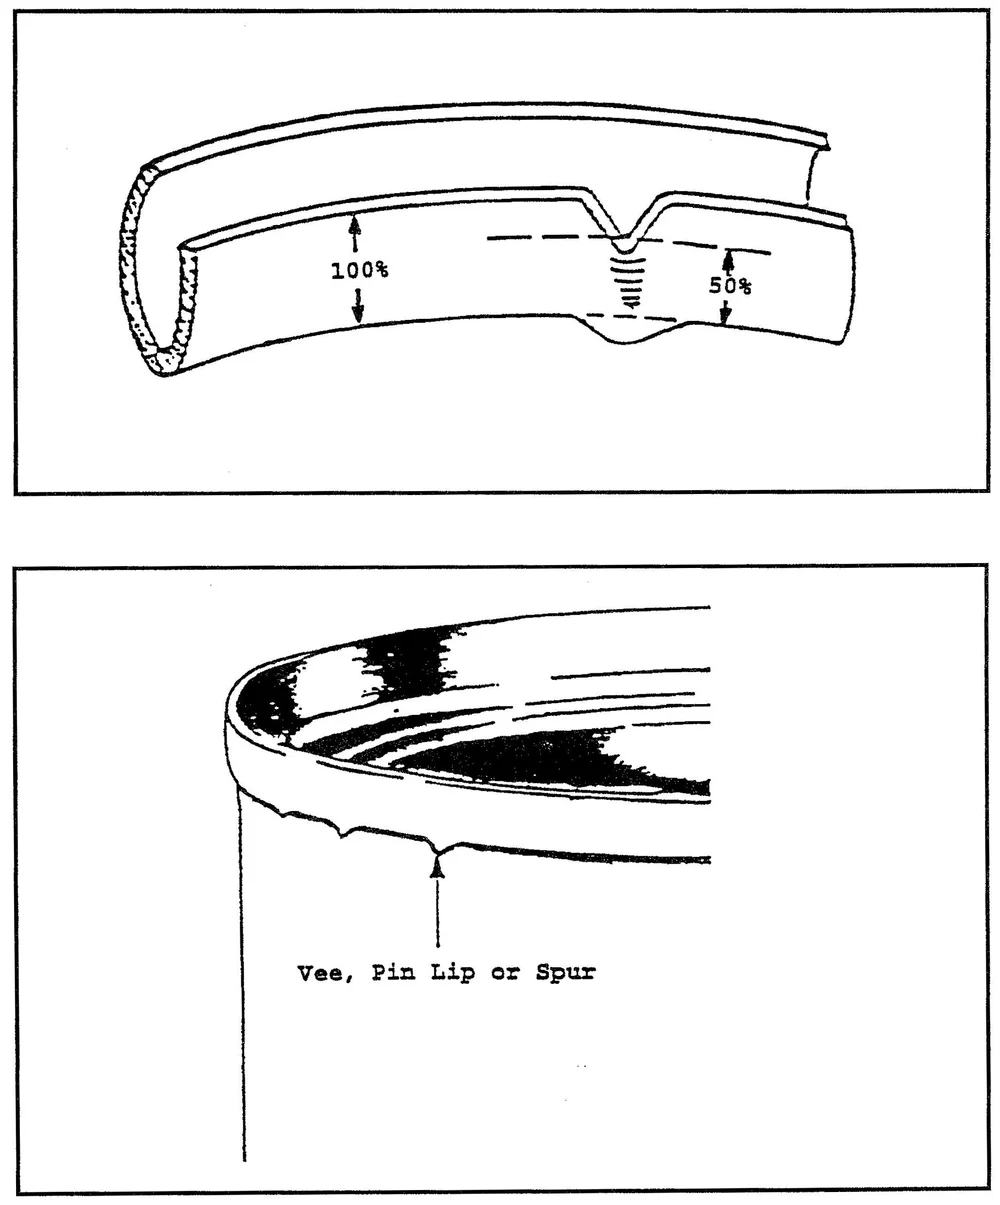
- Vee (Jump Over): Đây là những phần nhô ra nhỏ hình chữ V ở đáy đường hàn. Chúng thường xuất hiện gần đường hàn bên của hộp ba mảnh. Điều này cho thấy các trục hàn không thể duy trì cùng mức áp lực khi đi qua phần kim loại dày hơn ở đường hàn bên.
- Cắt cành khô (cắt tỉa): Khi mâm kẹp hàn trượt trên nắp lon trong quá trình hàn, hiện tượng này được gọi là “deadhead”. Đường hàn không được định hình hoàn chỉnh do lon ngừng quay với tốc độ thích hợp. Nguyên nhân có thể là do áp suất bộ nâng không đủ hoặc mâm kẹp bị hỏng.
- Chuyển đổi (Đường nối sắc nét): Đây là một mép sắc ở phần trên của đường hàn, thường nằm ở mặt trong của thành kẹp. Mép sắc này cho thấy kim loại đã bị ép quá mức giữa trục lăn và kẹp. Các vết nứt có thể gây ra hiện tượng kim loại bị nứt vỡ và làm hỏng ngay lập tức lớp niêm phong.
Hậu quả của những khiếm khuyết này là vô cùng nghiêm trọng. Chỉ một đợt rò rỉ cũng có thể dẫn đến hư hỏng sản phẩm, ô nhiễm môi trường trong kho và trong trường hợp xấu nhất, gây ra các bệnh lây truyền qua thực phẩm, điều này có thể gây tổn hại vĩnh viễn cho thương hiệu.
Các yếu tố quan trọng để đảm bảo tính toàn vẹn của đường nối
Khi đã biết rằng những khuyết tật này có thể xảy ra, câu hỏi tiếp theo được đặt ra là: Làm thế nào để tránh chúng? Để đạt được đường hàn kép chất lượng cao, máy hàn, vật liệu và môi trường sản xuất phải được phối hợp hoàn hảo với nhau.
Cấu hình cơ khí và thông số kỹ thuật vật liệu
Máy Seamer là một công cụ rất tốt. Tất cả các bộ phận đều phải được hiệu chỉnh với độ chính xác đến từng phần nghìn milimet.
- Hình học của trục lăn và trục kẹp: Cần kiểm tra hình dạng bề mặt của các trục hàn để đảm bảo chúng chưa bị mòn. Hình dạng bề mặt của trục sẽ bị mài mòn theo thời gian do sự tiếp xúc giữa kim loại với kim loại, dẫn đến các đường hàn bị lỏng lẻo. Hầu hết các nhà máy hiện nay đều sử dụng các trục được phủ nitrua titan hoặc gốm để tăng tuổi thọ của chúng.
- Áp suất tấm nâng: Đây là lực khiến thân lon bị đẩy vào mâm kẹp. Lực này phải được cân bằng. Nếu lực này quá nhỏ, lon sẽ trượt (chạy không tải). Nếu lực này quá lớn, thân lon sẽ bị biến dạng do tải trọng dọc.
- Chất liệu Tính nhất quán: Độ cứng và độ dày của kim loại phải đồng đều. Khi đầu kim loại cứng hơn so với tiêu chuẩn kỹ thuật, nó sẽ không uốn cong theo lực cán, dẫn đến các mép móc nông và độ chồng mí không đủ. Một nguyên nhân thường gặp gây ra khuyết tật đường nối kép là việc chuyển sang sử dụng nắp kim loại rẻ hơn mà không hiệu chỉnh lại máy hàn mép.
Các thông số quy trình và môi trường sản xuất
Việc xử lý sản phẩm trên dây chuyền trước và trong quá trình hàn mép cũng ảnh hưởng đến chất lượng:
- Quản lý vùng chồng chéo: Chỉ số chính đánh giá mức độ an toàn là độ chồng chéo. Chỉ số này được xác định dựa trên kích thước của thân móc và móc che. Các tiêu chuẩn kỹ thuật thường yêu cầu độ chồng chéo tối thiểu là 55% để được coi là an toàn.
- Ô nhiễm sản phẩm: Trong trường hợp thực phẩm hoặc chất lỏng bị đổ lên mặt bích trước khi hàn kín, chúng có thể bị kẹt lại trong mối nối. Tình trạng kẹt này khiến kim loại không thể khớp chặt vào nhau và tạo thành đường rò rỉ. Hiện tượng này đặc biệt phổ biến ở các dây chuyền chiết rót tốc độ cao, nơi chất lỏng dễ bị bắn tung tóe.
- Không gian trong tâm trí và Chân không: Trong quá trình chiết rót nóng, kích thước lon có thể thay đổi nhẹ do sự biến đổi nhiệt độ. Cần điều chỉnh máy hàn miệng lon để tính đến nhiệt độ của kim loại tại thời điểm hàn miệng, nhằm duy trì lực nén không đổi.
Danh sách kiểm tra ba cấp độ về chất lượng đường may
Một chương trình đảm bảo chất lượng hiệu quả áp dụng hệ thống phân loại để phát hiện các sai sót trước khi chúng đến tay người tiêu dùng, từ việc quan sát không phá hủy đến việc kiểm tra kỹ lưỡng trong phòng thí nghiệm.
Cấp độ 1: Kiểm tra bằng mắt thường
Đây là biện pháp phòng ngừa ban đầu và người vận hành phải thực hiện sau mỗi 15–30 phút. Người vận hành cần quan sát các dấu hiệu bên ngoài rõ ràng cho thấy có sự cố:
- Có vết xước hoặc trầy xước trên bề mặt đường may.
- Các biến dạng cục bộ (hiện tượng võng hoặc hình chữ V).
- Các cạnh sắc nhọn ở phần trên của thành mâm kẹp (các phần cắt góc).
- Có dấu hiệu “trượt” do mâm kẹp cọ xát vào nắp. Mặc dù không thể dựa vào kiểm tra bằng mắt thường để xác định một đường nối có đạt tiêu chuẩn hay không, nhưng phương pháp này có thể dễ dàng giúp phát hiện đường nối không đạt tiêu chuẩn, từ đó có thể dừng sản xuất ngay lập tức.
Cấp độ 2: Đo lường bên ngoài
Các kỹ thuật viên đo các kích thước bên ngoài bằng thiết bị chuyên dụng như micromet đo đường hàn hoặc thước đo đường hàn kỹ thuật số: độ dày đường hàn, chiều rộng đường hàn và độ sâu lỗ chìm. Các thông số này được ghi lại trên biểu đồ Kiểm soát Quy trình Thống kê (SPC). Khi độ dày bắt đầu có sự dao động, điều đó có nghĩa là các trục hàn đang bị mòn hoặc các thông số áp suất đang thay đổi. Điều này cho phép thực hiện bảo trì chủ động thay vì bảo trì phản ứng.
Cấp độ 3: Tháo dỡ/Thử nghiệm phá hủy
Đây là cách để kiểm tra độ kín thực sự. Mỗi đầu hàn đều được lấy mẫu. Một kỹ thuật viên sẽ tháo móc nắp của móc thân bằng tay, sử dụng một dụng cụ gọi là “teardown”. Trong quá trình tháo dỡ, các thông số sau đây đã được đo lường:
Chiều dài móc của thân và nắp.
Tính toán độ chồng chéo.
Đánh giá nếp nhăn (Độ săn chắc): Kỹ thuật viên kiểm tra xem móc nắp có nếp nhăn hay không. Chỉ số nếp nhăn cao (thường trên 30%) cho thấy đường may chưa được trục cuộn ở công đoạn thứ hai ép chặt đủ.
Chụp ảnh cắt lớp: Hiện nay, các thiết bị giám sát đường hàn bằng video đã được sử dụng rộng rãi tại nhiều nhà máy có công suất lớn. Đường hàn được cắt ra, mài nhẵn và quan sát dưới kính hiển vi. Sau đó, tất cả các thông số bên trong đều được đo lường tự động với độ chính xác ở mức micron nhờ phần mềm.
Công nghệ hàn kép so với các công nghệ hàn khác
Các lon kim loại được sử dụng trong ngành công nghiệp này là loại có đường hàn kép nhờ khả năng đặc biệt trong việc chịu được áp suất và nhiệt độ cao. Tuy nhiên, khi bạn đang cân nhắc các loại vật liệu đóng gói hoặc bao bì khác, bạn nên tìm hiểu về các công nghệ khác đang có trên thị trường.
| Công nghệ | Cơ chế | Vật liệu chính | Nhược điểm chính |
|---|---|---|---|
| Đường may kép | Khóa cơ học | Thiếc, Nhôm, PET | Yêu cầu hiệu chuẩn cơ học chính xác. |
| Hàn nhiệt | Nung chảy nhiệt | Hộp nhựa, Vật liệu nhiều lớp | Dễ bị "cháy thủng" hoặc liên kết yếu. |
| Hàn cảm ứng | Sưởi ấm bằng điện từ | Lớp lót màng kim loại trên nhựa/thủy tinh | Chỉ hoạt động với các thùng chứa không phải kim loại. |
| Hàn siêu âm | Dao động phân tử | Nhựa nhiệt dẻo, vật liệu composite | Chi phí thiết bị cao; chỉ giới hạn ở một số vật liệu cụ thể. |
Mặc dù hàn nhiệt là một phương pháp đóng gói tuyệt vời và linh hoạt, nhưng nó không chắc chắn bằng phương pháp hàn kép. Phương pháp hàn cảm ứng mang lại khả năng chống giả mạo rất tốt và phải sử dụng hộp đựng không chứa kim loại để trường điện từ có thể truyền qua.
Lựa chọn thiết bị hàn miệng lon phù hợp
Việc lựa chọn máy hàn mép là một khoản đầu tư vốn dài hạn. Quyết định không phù hợp sẽ dẫn đến nhiều năm phải chi phí bảo trì đắt đỏ và lãng phí sản phẩm. Quý vị nên dựa trên các tiêu chí sau đây để đưa ra lựa chọn:
- Quy mô và tốc độ sản xuất: Hãy điều chỉnh thông số “Số lon mỗi phút” (CPM) của máy cho phù hợp với dây chuyền chiết rót của bạn. Sự mất cân bằng trong trường hợp này sẽ gây ra tình trạng tắc nghẽn trong quá trình vận hành. Máy hàn miệng lon quay nhiều đầu là giải pháp duy nhất khả thi cho các dây chuyền tốc độ cao (trên 200 CPM) nhằm đảm bảo thời gian dừng như nhau cho mỗi lon.
- Tính linh hoạt của container: Tính linh hoạt về SKU là một lợi thế cạnh tranh trên thị trường hiện nay. Máy có thể gia công các sản phẩm có đường kính và chiều cao khác nhau không? Hãy tìm các mẫu máy có tính năng “Chuyển đổi nhanh” (Quick Changeover) để đội ngũ của bạn có thể thay đổi mâm kẹp và trục lăn trong vòng chưa đầy 30 phút.
- Kỹ thuật vệ sinh: Đối với lĩnh vực thực phẩm và đồ uống, máy phải đạt tiêu chuẩn Washdown. Điều này có nghĩa là máy phải được chế tạo từ thép không gỉ (loại 304 hoặc 316) và có thiết kế không có bất kỳ điểm chết nào mà vi khuẩn hoặc nấm mốc có thể phát triển.
- Độ chính xác Kỹ thuật: Tìm hiểu về dung sai gia công của chính máy hàn miệng lon. Các máy được chế tạo từ các bộ phận gia công bằng CNC và sử dụng vòng bi chất lượng cao sẽ có độ lặp lại cao hơn, tức là lon thứ 1.000.000 sẽ có đường hàn có chất lượng tương tự như lon đầu tiên.
- Trí tuệ và Tích hợp: Máy có được trang bị các cảm biến như “Không có lon”, “Không có nắp” hoặc “Phát hiện kẹt” không? Máy có thể xuất dữ liệu sang hệ thống ERP của nhà máy quý vị không? Quá trình làm quen của các nhân viên vận hành mới đã được rút ngắn đáng kể nhờ các máy hàn miệng lon hiện đại điều khiển bằng PLC và có giao diện màn hình cảm ứng.
Thiết bị tốn kém nhất không phải là thiết bị có giá niêm yết cao nhất, mà là thiết bị bị hỏng vào đúng thời điểm cao điểm.
Tại Levapack, Chúng tôi thiết kế các hệ thống của mình để đáp ứng chính xác tiêu chuẩn này nhờ việc làm chủ công nghệ đường may kép. Chúng tôi áp dụng công nghệ gia công CNC với độ chính xác 2μm cho các bộ phận quan trọng và tích hợp các linh kiện điện tử đẳng cấp thế giới từ Siemens và Schneider. Khả năng tương thích là nền tảng của chúng tôi—Các máy móc của chúng tôi được thiết kế để xử lý nhiều loại vật liệu khác nhau — bao gồm thiếc mạ kẽm, nhôm và PET — cũng như các kích cỡ đa dạng, từ máy hàn kín lô nhỏ 10 lon đến các dây chuyền công nghiệp quy mô lớn. Mục tiêu của chúng tôi đối với khách hàng không chỉ là cung cấp một chiếc máy đơn thuần; chúng tôi mang đến giải pháp dây chuyền sản xuất bao bì được thiết kế riêng cho quý khách.
Khi lựa chọn công nghệ của chúng tôi, quý khách đang đầu tư vào chế độ bảo hành 16 tháng và mạng lưới hỗ trợ toàn cầu, đảm bảo dây chuyền sản xuất của quý khách luôn vận hành liên tục. Đội ngũ kỹ sư của chúng tôi mang đến hơn 15 năm kinh nghiệm lắp ráp thủ công cho từng sản phẩm, đảm bảo các mục tiêu sản xuất của quý khách được hoàn thành với độ tin cậy cơ học tuyệt đối.
Câu hỏi thường gặp
Tôi nên hiệu chuẩn máy hàn miệng bao bao lâu một lần?
Việc hiệu chuẩn phải được kiểm tra vào đầu mỗi ca làm việc. Các trục lăn và mâm kẹp cần được kiểm tra ít nhất một lần mỗi quý, tùy thuộc vào khối lượng sản xuất của quý vị, và cần được kiểm tra toàn diện thông qua một cuộc kiểm tra cơ khí toàn diện.
Tại sao độ chồng chéo lại quan trọng hơn độ dày đường may?
Độ dày có thể vẫn nằm trong giới hạn kỹ thuật ngay cả khi các móc không khớp vào nhau. Thước đo thực sự duy nhất cho sự liên kết vật lý giữa thân và nắp chính là độ chồng lên nhau. Nếu không có độ chồng lên nhau, thì sẽ không có độ kín.
Tôi có thể hàn các lon PET bằng cùng loại thiết bị dùng cho lon kim loại không?
Có thể áp dụng nguyên lý cơ học tương tự, nhưng các trục lăn cần được gia công theo hình dạng đặc biệt để sử dụng với vật liệu PET. Nhựa không phản ứng giống như kim loại khi chịu áp lực và cần một phương pháp xử lý nhẹ nhàng đặc biệt để tránh bị nứt.
Việc xả khí nitơ có ảnh hưởng đến đường hàn kép không?
Bản thân nitơ không làm thay đổi cơ chế hàn, nhưng sự tương tác giữa chất hàn và thiết bị hàn lại phức tạp hơn. Bạn cần đảm bảo rằng oxy được loại bỏ hoàn toàn trong vòng vài mili giây trước khi quá trình hàn bắt đầu.
Nguyên nhân phổ biến nhất dẫn đến hiện tượng "rò rỉ" trong một hệ thống mới là gì?
Thông thường, nguyên nhân là do áp lực của tấm nâng không đúng hoặc trục lăn của công đoạn đầu tiên không được căn chỉnh chính xác. Khi công đoạn đầu tiên không định vị được đường cong hình chữ S đúng cách, công đoạn thứ hai sẽ không thể khắc phục được điều đó.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL