
Üretim partisi başlamasından yirmi dakika sonra, görünürde bir neden olmaksızın hat yavaşlar. Vidalı konveyör dönmeye devam eder, hazne hâlâ yarı dolu görünür ve doldurucudan çıkan teneke kutuların sayısı azalır. Birisi bir çekiçle haznenin yan tarafına hafifçe vurur. Akış iki saniye boyunca devam eder, ardından tekrar tıkanır. Bu kesinti, toz köprüsü oluşumudur. Çıkışın üzerindeki parçacıklar kendinden destekli bir kemer oluşturmuştur ve altındaki vidalı konveyör havayı dozajlamaktadır.
Neredeyse her seferinde aynı yerde bir kemer oluşur: haznenin konik kısmı ile burgu girişinin hemen üzerindeki besleme pabucu. Tozun en fazla sıkıştığı ve açıklığın en dar olduğu yer burasıdır. Aynı zamanda sürtünme, mekanik kenetlenme ve nem kaynaklı yapışmanın çıkışın üzerinde bir tavan oluşturma olasılığının en yüksek olduğu yer de burasıdır. Alttaki burgu dozajlamaya devam eder, ağırlık okumaları dalgalanır ve operatör, hiçbir şey yapmadan çalışan bir makineyle karşı karşıya kalır.
Bu terim çeşitli bağlamlarda kullanıldığından, bu makalede ele alınan anlamını netleştirmek önemlidir. Burada “barut köprülenmesi”, taşıma ve doldurma ekipmanları (hoperoller, besleyiciler ve vidalı doldurucunun giriş bölgesi) içinde akışını durduran dökme barut anlamına gelir. Bu, mühimmat yeniden doldurma işlemlerinde ele alınan ve granüllerin basınç altında kovan boynunda sıkıştığı toz köprülenmesi ile aynı şey değildir. Ayrıca, boş tenekelerin ayırma hunisinde sıkışmasıyla ilgili “huni köprülenmesi” başlıklı yazılarda anlatılan durum da değildir; ne de konteynerlerinde topaklanan beton veya odun peletleri ile ilgilidir. Aynı kelime, farklı fiziksel süreçler. Eğer sorununuz düşmeyen toz ise, okumaya devam edin; bu sayfanın geri kalanı tam da sizin için.
İnce, birbirine yapışan tozlar bu durumun başlıca nedenleridir: un, süt tozu, kakao, baharat karışımları, protein karışımları, toz deterjan. Toz ne kadar açık renkli ve ince olursa ve havadan ne kadar fazla nem emerse, o kadar güçlü bir kemer oluşturabilir. Granüller ve serbest akışlı kristaller de tıkanmaya neden olabilir, ancak genellikle bunun için bir tetikleyiciye ihtiyaç duyarlar: keskin bir köşe, aşırı doldurulmuş bir hazne veya nemli bir hafta.
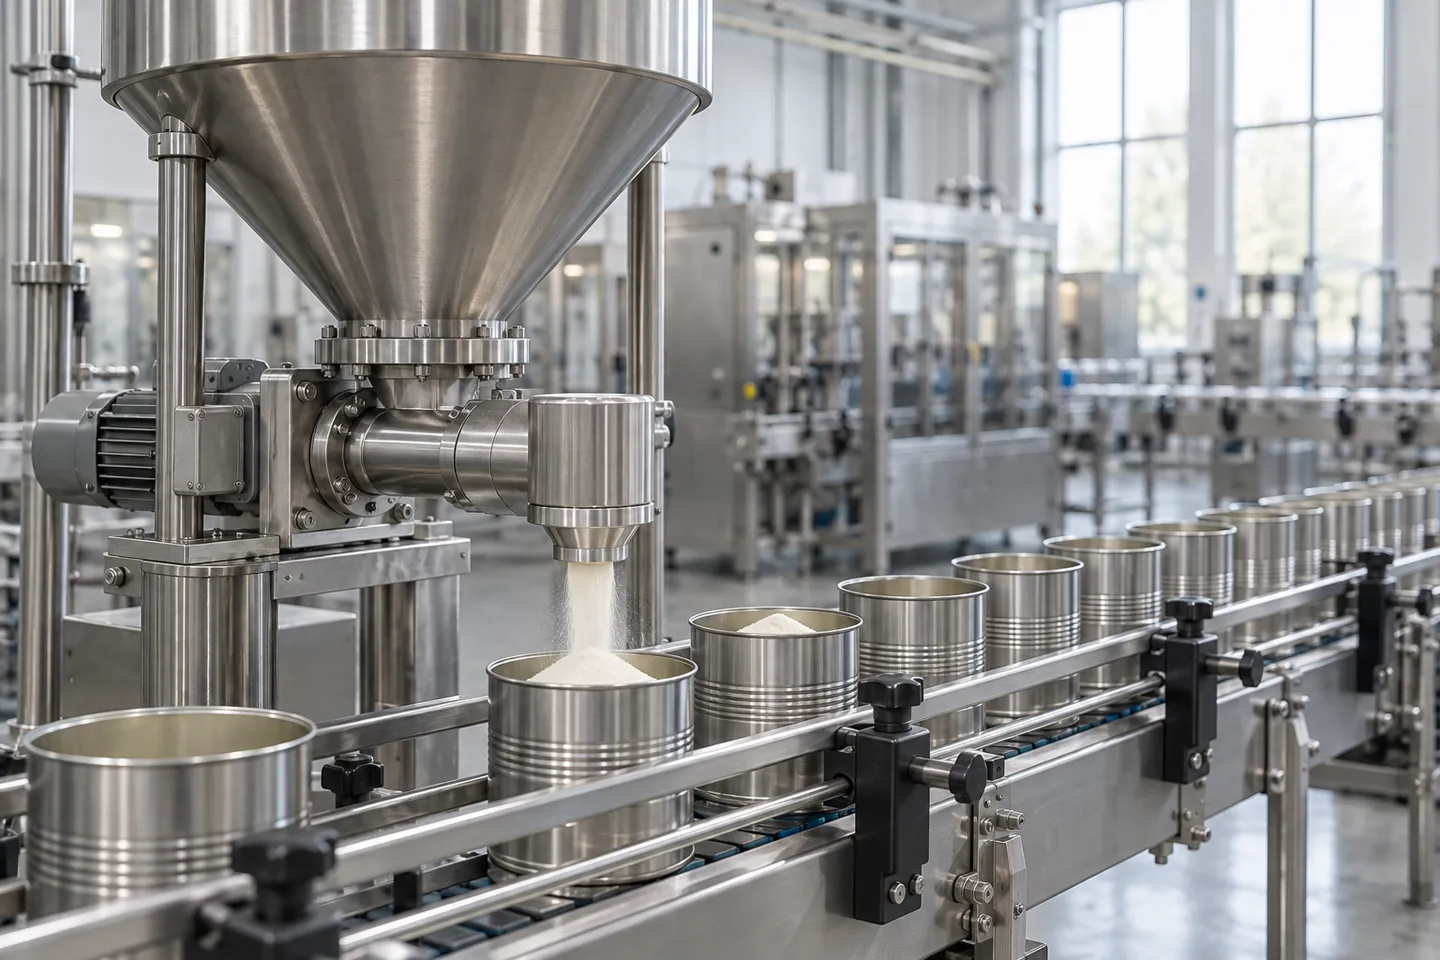
Onarmadan Önce Sorunu Teşhis Edin: Köprü Oluşumu, Delik Oluşumu, Topaklanma veya Yıkama
Herhangi bir şeye dokunmadan önce, dört klasik akış arızasından hangisiyle karşı karşıya olduğunuzu bilmek önemlidir; çünkü bunların çözüm yolları birbirinden tamamen farklıdır. “Toz gelmiyor” ifadesi bir belirti olup, bir teşhis değildir.
Dört Akış Arızasına Genel Bakış
| Başarısızlık | Neler Oluyor? | Sahada Nasıl Görünüyor? | Doğru İlk Müdahale |
|---|---|---|---|
| Köprüleme (kemer oluşturma): | Vidanın üzerindeki çıkış kısmını sabit bir kemer kapladığından, hiçbir şey düşmez. | Akış tamamen durur; hazne seviyesi sabit kalır; burgu kuru döner. | Kemer yapısını güvenli bir şekilde kırın (serbest akışlı toz karda hafif bir üst titreşim uygulayın; aksi takdirde alanı açıp temizleyin), ardından sorunun nedenini giderin. |
| Ratholing: | Çıkışın hemen yukarısındaki dar bir kanal boşalırken, toz duvarların yüzeyine yapışıyor. | Seviye bir sütunda düşer, ardından sabit kalır; duvarlar kaplanmış gibi görünür. | Fare deliğini üstten kapatın; ardından duvar köşesini düzeltin ve son rötuşları yapın. |
| Topaklanma: | Toz, duvarlarda ve konide katmanlı, sertleşmiş birikintiler oluşturur. | Günler içinde kademeli bir yavaşlama; üründe topaklanma. | Kaplamayı sökün ve temizleyin; ardından nemi ve kalıntıları kontrol edin. |
| Yıkama (su basması): | Toz, yapısını kaybeder ve kontrolsüz bir şekilde dökülür. | Taşmalar ve dökülmeler; ağırlık aşımları. | Havayı boşaltın veya hafifçe sıkıştırın; besleme vidasının hızının uygun olup olmadığını kontrol edin. |
Pahalı hatalar, bir sorunu başka bir sorunla karıştırmaktan kaynaklanır. Bir “ratholing” sorununa titreşim eklediğinizde, duvarlara daha fazla toz serpiştirmiş olursunuz. Bir “flushing” sorununa baskı uyguladığınızda ise yarının köprüsünü inşa edersiniz. Örneğin, “flushing”i “bridging” olarak yanlış yorumlamak, insanları zaten bir kemeri tutamayacak kadar havalanmış bir tozu sıkıştırmaya yönlendirir. Bu sınıflandırma akademik bir mesele değildir; hangi kolu çekeceğinize karar verir (Processing Dergisi, 2023).
Önümüzdeki otuz dakikayı geçirmenin de doğru ve yanlış bir yolu var. Yanlış yol, r/AskEngineers forumundaki devam eden bir başlıkta anlatılıyor. Oradaki bir tesis mühendisi, operatörlerin bir çubukla hazneyi karıştırdığını, pnömatik çalkalayıcıların ise yaklaşık haftada bir parçalandığını ve nemin topaklanmayı daha da kötüleştirdiğini anlatıyor (r/AskEngineers, 2025). Çekiçle vurmak paslanmaz çelikte çukurlar oluşturur ve her çukur, bir sonraki kavisi oluşturan bir çıkıntıya dönüşür. Çubukla dürtme, gıda ile temas eden bölgede kirlenme riskini artırır. Sahada yenileme hizmeti sunan firmalar, ciddi bir olayın maliyetini 30 ila 60 dakikalık temizlik ve yeniden ayarlama süresi olarak belirlemektedir (Uniflow Ambalaj Makineleri, 2026). Ayrıca, kısmi bir köprü vidaya besleme yapmadığında ağırlık hatalarının ±2% sınırını aştığını da bildirmişlerdir.
Bu rakamlar, “önce düzeltme” refleksinden neden vazgeçilmesi gerektiğini açıklıyor. Net bir teşhis ve sakin bir müdahale sadece birkaç dakika sürer. Oysa çekiçle vurma alışkanlığı her vardiyada aynı süreyi harcar ve geometriyi sessizce daha da kötüleştirir. Kalıcı çözüm, bir katman aşağıda, tozda, haznede ve giriş çevresindeki donanımda yatıyor.
Tek bir köprünün yanlış değerlendirilmesinin bedeli nedir?
30-60 dakika
ciddi bir köprüden sonra temizlemek ve sıfırlamak için
±2%+
kısmi köprü vidaya besleme yapmazken dolgu ağırlığında kayma meydana gelir
Saha yenileme hizmet sağlayıcıları tarafından bildirilen rakamlar, 2026.
Köprüleme Sorununun Gerçekten Çözüldüğü Yer: Toz, Geometri ve Aktif Yardım
Köprü oluşumunun nadiren tek bir nedeni vardır; bu yüzden tek çözüm önerileri hayal kırıklığı yaratır. Sorunun ele alınabileceği üç katman düşünün: barutun ne yaptığı, kabın şekli ve girişe takılan aktif yardımın ne olduğu. Bunları bu sırayla ele alın; böylece çoğu makinenin zorlu bir barutla çalışması sağlanabilir.
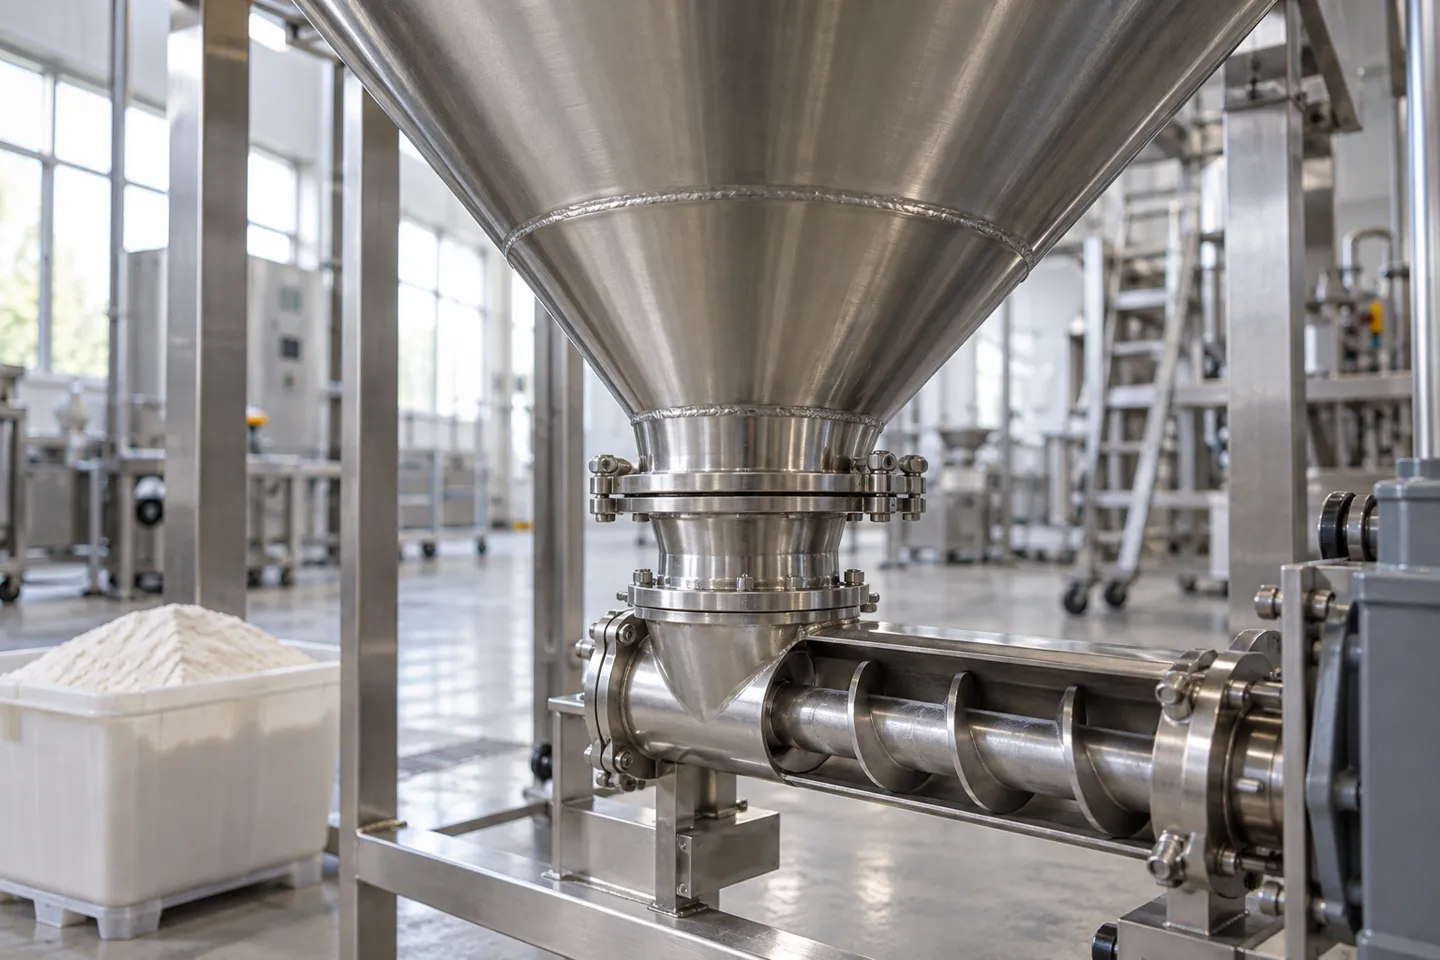
Köprü Kurmanıza Yardımcı Olan Beş Toz Özelliği
İncelik listenin başında yer alır: parçacıklar ne kadar küçükse, gram başına temas alanı ve parçacıklar arası sürtünme o kadar fazla olur. Higroskopiklik ise bu süreci hızlandıran faktördür; şeker içeren karışımlar, süt tozu ve baharat karışımları havadaki nemi emer ve bir vardiya boyunca kemer malzemesi olarak mukavemet kazanır. Düzensiz parçacıklar, mermerler gibi kaymak yerine moloz duvar gibi birbirine kenetlenir. Düşük yığın yoğunluğuna sahip tozlar, kemeri kesmek için aşağı doğru baskı uygulayan ağırlık çok az olduğu için şaşırtıcı derecede kararlı yapılar oluşturur. Partiden partiye nem farklılıkları ise, “makine geçen hafta sorunsuz çalışıyordu” şeklindeki klasik şikayeti açıklar: aynı makine, daha nemli toz.
Hammadde tarafındaki işlemler maliyet açısından uygun olup, öncelikle uygulanması tavsiye edilir. Hazneye girmeden önce topakları eleyin, partileri karıştırarak nem oranını ve parçacık boyutunu standart hale getirin ve nem kontrolünden geçemeyen gelen partileri reddedin. Bunların hiçbiri makineye dokunmaz, ancak hepsi makinenin çalışma şeklini değiştirir.
Huni Geometrisi: Devreye Alımdan Sonra Ekstra Maliyet Getirmeyen Çözüm
Granüllere uygun standart 60 derecelik koni, yapışkan ince taneler için genellikle çok sığ kalır. Bu nedenle, modernizasyon kılavuzları bu tür tozlar için 70 ila 75 derecelik bir açı önermekte ya da huni akışı yerine kütle akışlı bir tasarım kullanılmasını tavsiye etmektedir (Uniflow Ambalaj Makineleri, 2026). Keskin iç köşeler tozu hapseder ve tıkanıklıklara yol açar; bu nedenle köşeler yuvarlatılır ve kaynak yerleri pürüzsüz bir şekilde parlatılır. Çıkış çapı, gerçek bir uzlaşma gerektirir. Ark oluşumunu önleyecek kadar büyük olmalı, ancak dozaj doğruluğunu olumsuz etkileyecek kadar da büyük olmamalıdır; çünkü burgu, çıkıştan kendisine beslenen miktarı ölçer.
En yaygın efsane
Daha büyük bir çıkış deliği, her zaman daha az köprü oluşumu anlamına gelmez. Aşırı büyük boyutlandırma, akışı daha tutarsız hale getirebilir ve dolum ağırlığı doğruluğunu olumsuz etkileyebilir. Geometri, açıklığı zorla genişletmek yerine, kabı tozla uyumlu hale getirerek işlev görür.
Aktif Yardım: Karıştırıcılar, Titreşimli Cihazlar ve Hava
İnce, yapışkan tozlar için en kullanışlı aktif cihaz, giriş bölgesinin derinliklerine ulaşan yavaş bir karıştırıcıdır. Kemer oluşumu tam da bu bölgede gerçekleşir ve fabrika çıkışlı kısa bir kanat bu bölgeye asla ulaşamaz. Titreşim cihazları daha yaygın olarak satın alınan ürünlerdir ve en sık yapılan hatadır. Taneli, serbest akışlı tozlarda zaman zaman yardımcı olurlar; ancak ince, yapışkan tozlarda kemer malzemesini daha da sıkıştırarak sorunu daha da kötüleştirebilirler (Uniflow Ambalaj Makineleri, 2026). Akışkanlaştırma işlemi, toza az miktarda hava enjekte eder ve esas olarak çok hafif oldukları için akış gösteremeyen tozlar için uygundur. Bazı IBC ve silo sistemleri, tam da bu nedenle bu sistemi standart donanım olarak sunmaktadır (Visval, 2026). Haznenin altında, göz ardı edilen bir başka bileşen daha bulunmaktadır: dozaj burgusuna malzeme besleyen besleme vidası. Aşırı besleme yaparsanız giriş bölgesini sıkıştırırsınız; yetersiz beslerseniz ise burgus, dolum aralarında titrer. Bu hızları birbirine uyumlu hale getirmek, gizli nedenlerden birini sessizce ortadan kaldırır.
Açık sözle söylemek gerekirse: “sadece bir vibratör ekleyin” yaklaşımı, başarısızlık olasılığı en yüksek çözümdür. “Sadece toz kalitesi kötü” bahçesi ise, bir çizim değişikliğiyle çözülebilecek bir geometri sorununu gizlemeye en yatkın bahanedir. Sahadaki hizmet sağlayıcılar, köprüleme vakalarının çoğunun, malzemeyi suçlamak yerine ekipman ve süreç ayarlamaları yoluyla giderilebileceğini veya önemli ölçüde azaltılabileceğini bildiriyor (Uniflow Ambalaj Makineleri, 2026).
Tozla Uygun Önlemi Eşleştirin ve Nerede Etkisiz Kaldığını Bilin
| Toz Türü | Tercih Edilen Geometri | Tercih Edilen Aktif Yardım | Bu Yaklaşımın Başarısız Olduğu Durumlar |
|---|---|---|---|
| Serbest akışlı granüller: | Standart 60 derecelik koni genellikle yeterlidir. | Ara sıra meydana gelen titreşimler kabul edilebilir. | Keskin köşeler veya aşırı doldurma, akışkan malzemelerin bile tıkanmasına neden olabilir. |
| Orta kohezyonlu ince tozlar: | Daha dik koni (70 ila 75 derece), yuvarlatılmış köşeler, cilalı kaynaklar. | Giriş bölgesine ulaşan yavaş çalkalayıcı. | Nem kontrol altına alınmazsa, geometrisi iyi olan kekler bile kabarmaz. |
| Yüksek kohezyonlu, higroskopik tozlar: | Kütle akışlı tasarım; sızdırmaz hazne kapakları; nemi alınmış besleme havası. | Giriş tarafında karıştırıcı ve nem kontrolü. | Tozun tolerans sınırını aşan ortam nemi donanımı bozar; bu durum bir oda sorunu haline gelir. |
| Düşük yığın yoğunluğuna sahip hafif tozlar: | Sıkışmayı önlemek için geniş aralıklı, sığ oluklu vida. | Titreşim yerine hafif akışkanlaştırma. | Titreşim bu tozları sıkıştırır; aşırı akışkanlaşma ise bunların akmasına neden olur. |
Sağdaki sütundaki öğelerin ortak noktasına dikkat edin: Donanım, kontrolsüz bir ortamın ötesine geçemez. İşte bu istasyonun sınırı budur ve bir sonraki bölümün, her gün elinizde tutabileceğiniz rakamlarla ilgili olmasının nedeni de budur.
Levapack, katalogdaki varsayılan ayarlar yerine tozunuzun özelliklerine göre hazne geometrisini, karıştırma menzilini ve besleme kontrolünü ayarlar ve makineyi bu teknik özelliklere göre üretir.
Makineyi Kullandığınız Toza Uygun SeçinHer Gün Köprü Kurmaya Devam Eden Gruplar
Haftadan haftaya yaşanan gelişmelerin çoğunu iki rakam belirler ve her ikisi de makine içinde değil, odada belirlenir. İlki nemdir. Çoğu gıda tozu için, üretim alanındaki bağıl nemi 40% ile 55% arasında tutmak, higroskopik topaklanmayı yönetilebilir düzeyde yavaş tutar. Güçlü higroskopik özelliklere sahip ürünler için ayrıca sızdırmaz hazne kapakları ve nemi alınmış besleme havası gereklidir. Yaz aylarında ekstra kontroller yapılmalıdır; çünkü Mart ayında sorunsuz çalışan bir makine, başka hiçbir değişiklik yapılmamış olsa bile Temmuz ayında topaklanmaya başlayabilir.
İkinci rakam, hazne seviyesidir. Üretim sırasında hazneyi yaklaşık olarak 40% ile 70% arasında dolu tutun; bu seviyede bir seviye sensörü, takviye besleyicisinin kontrol döngüsünü kapatır (Uniflow Ambalaj Makineleri, 2026). Her iki uç durum da sorun yaratır: Dolu bir hazne, tozu giriş noktasında sıkıştırır; neredeyse boş bir hazne ise beslemeyi düzensiz hale getirir ve kısmi köprü oluşumuna yol açabilir. Sabit bir baş basıncı, helezonun tozu tutarlı bir şekilde kavramasını sağlar; bu da daha sonra daha istikrarlı dolum ağırlıkları olarak kendini gösterir.
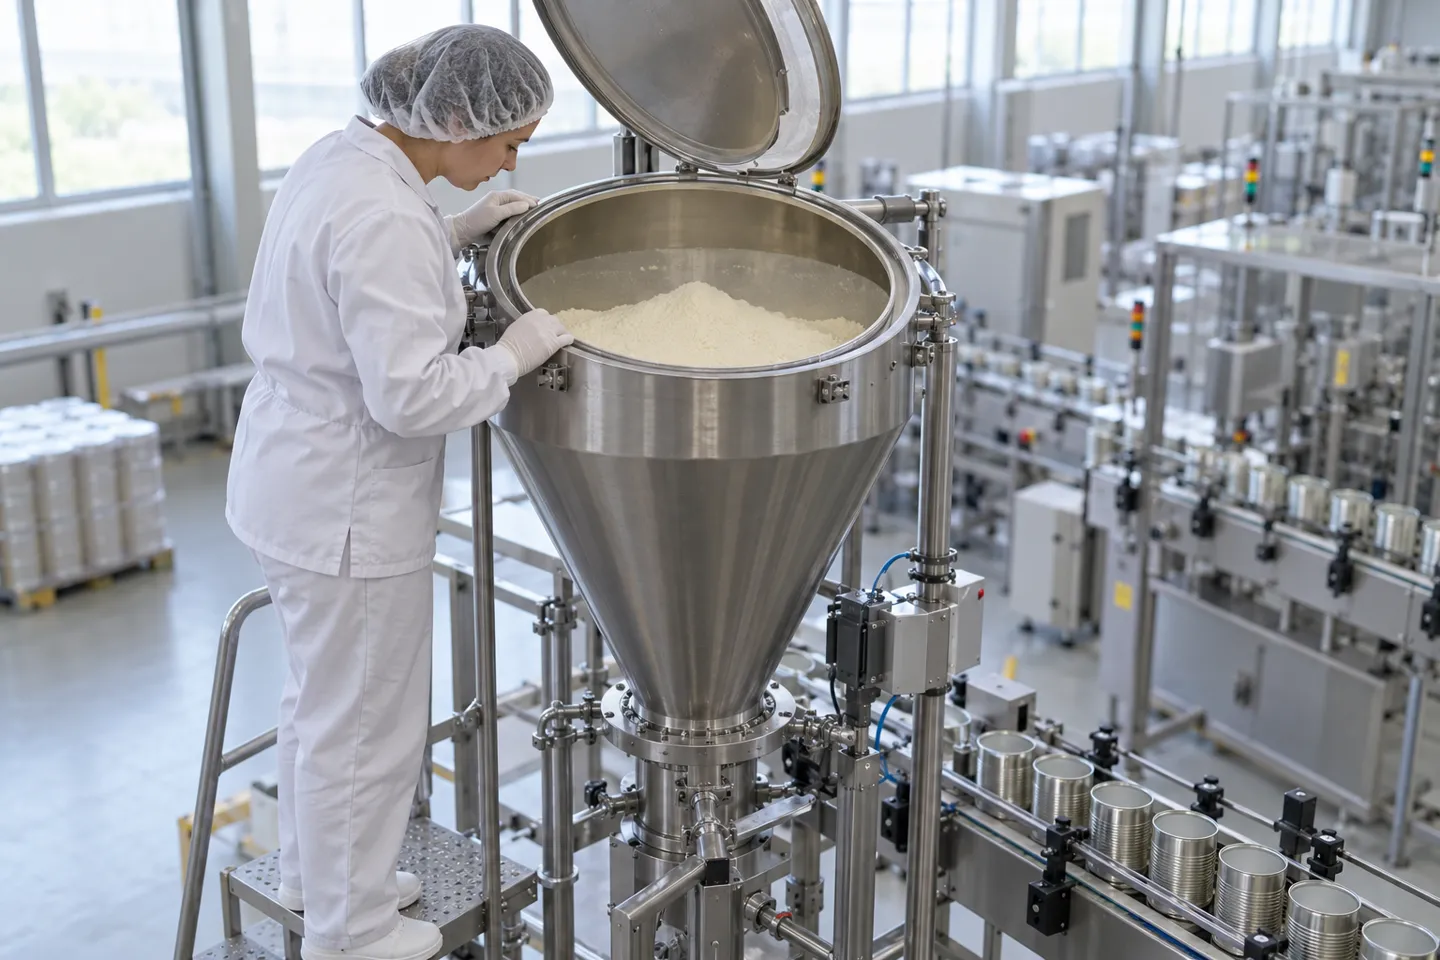
Partiler arasında yapılan temizlik, aslında gizli bir köprü oluşumunun önlenmesidir. Hazne duvarlarında ve vidalı konveyör kanatlarında kalan kalıntılar, bir sonraki çalışmada oluşacak kemerin çekirdek kristalidir. Her makine değişiminde, çıkış bölgesine özel dikkat gösterilerek tam bir sökme ve silme işlemi yapılmalıdır. Aynı makinede çok sayıda SKU işleyen işletmeler, tasarım gereği makine değişimlerinin sık olması nedeniyle bu riski en yüksek düzeyde taşır.
Günlük köprü oluşumunu önleme kontrol listesi
- Odanın bağıl nemini 40-55% RH seviyesinde tutun; ayrıca, güçlü higroskopik tozlar için hazne kapakları sızdırmaz hale getirilmeli ve besleme havası nemden arındırılmalıdır.
- 40-70% numaralı hazneyi, seviye sensörünün dolum döngüsünü kapatacak şekilde dolu tutun.
- Her değişimde tamamen sökülüp silinmeli; çıkış bölgesi kazınarak temizlenmelidir.
- Besleme vidasının hızını dozaj vidasına uyumlu hale getirin.
- Devreye almadan önce, teneke kutu yıkama nemi ve oda iklimi ile ilgili sorumlulukları netleştirin.
Bu kontrol listesinin arkasında tek satırlık bir not yer alıyor: Boş tenekelerin durulanması su ve nemi beraberinde getirir, oda iklimi birine aittir ve besleme hızlarının uyumlu olması gerekir. Bunlardan hangisinin kime ait olduğu, devreye alma sürecinde ele alınması gereken bir sorudur ve bunu satın alma siparişinden önce sormak, sonra sormaktan çok daha ucuzdur. Bir sonraki aşama işte bu soru listesi için tasarlanmıştır.
Satın Almadan Önce Teknik Özelliklerini İnceleyin: Köprülemeyi Önleyen Teklif Talebi ve Kabul Testi
Yukarıda belirtilen her şeyin satın alınabilir bir versiyonu mevcuttur. Tozun köprü oluşturup oluşturmayacağını belirleyen her donanım seçimi (konik açı, karıştırıcı erişim mesafesi, çıkış boyutu, seviye kontrolü, yüzey kalitesi), tasarım aşamasında sabitlenir. Bu durum, köprü oluşumunu önlemek için en uygun zamanın teklif talebi aşaması olduğunu ve teklif talebi belgesinin de bunu gerçekleştirmek için en uygun belge olduğunu gösterir.
Teklif Talebinizde Bulunması Gereken Altı Satır
Sorguyu altı madde etrafında düzenleyin. Birincisi, karıştırma: Karıştırma şeklini belirtin ve koninin sadece üst yarısını karıştırmakla kalmayıp, helezon giriş bölgesine ulaşmasını şart koşun. İkincisi, koni açısı: Tedarikçiye tozunuzun davranışını açıklayın ve tasarımlarında bunun için hangi açı ve çıkışın kullanıldığını sorun. Üçüncüsü, seviye kontrolü: Kapalı devre dolum özelliğine sahip bir seviye sensörü; böylece 40% ile 70% aralığı kendi kendini koruyabilir. Dördüncü olarak, doğruluk ve akış birlikte: dozaj toleransının, sadece test tezgahında kolay akışlı bir tozla değil, akış istikrarı ile garanti edilmesini isteyin. Beşinci olarak, temas yüzeyleri: malzeme kalitesi, iç yüzey kalitesi ve çıkıntı bırakmayan kaynak işlemi. Altıncı olarak, değiştirme tasarımı: aletsiz sökme özelliği sayesinde, bir önceki bölümde belirtilen temizlik rutini gerçekten uygulanabilsin.
Altı satırlık köprüleme önleyici teklif talebi
- Karıştırma şekli; burgu giriş bölgesine ulaşımı garanti edilir.
- Koni açısı ve çıkış çapı, katalogdaki varsayılan değerlere göre değil, kullandığınız toza göre ayarlanmıştır.
- Kapalı devreli dolum özelliğine sahip seviye sensörü.
- Akış istikrarı ile birlikte dozaj toleransı garanti edilmektedir.
- Temas eden malzeme kalitesi, iç yüzey kalitesi ve kaynak işleme.
- Değişim temizliği için aletsiz sökme.
Ne sorulması gerektiğine dair bir referans noktası olarak: Bazı üreticiler ±1 g nominal dozaj hassasiyeti belirtmekte ve temas eden parçaları 2 mm kalınlığında gıda sınıfı 304 veya 316 paslanmaz çelikten imal etmektedir (Levapack, 2026). Aynı üreticiler, sevkiyat öncesinde her makineyi 100’den fazla ardışık test döngüsünden geçiriyor ve süreci 48 saatlik bir boşta çalışma testi ile bir test videosu çekerek tamamlıyor. Yayınlanan bu ayrıntı düzeyi, kimin ürününü satın alırsanız alın, bu teklif talebine verilecek iyi bir cevabın nasıl olması gerektiğini gösterir.
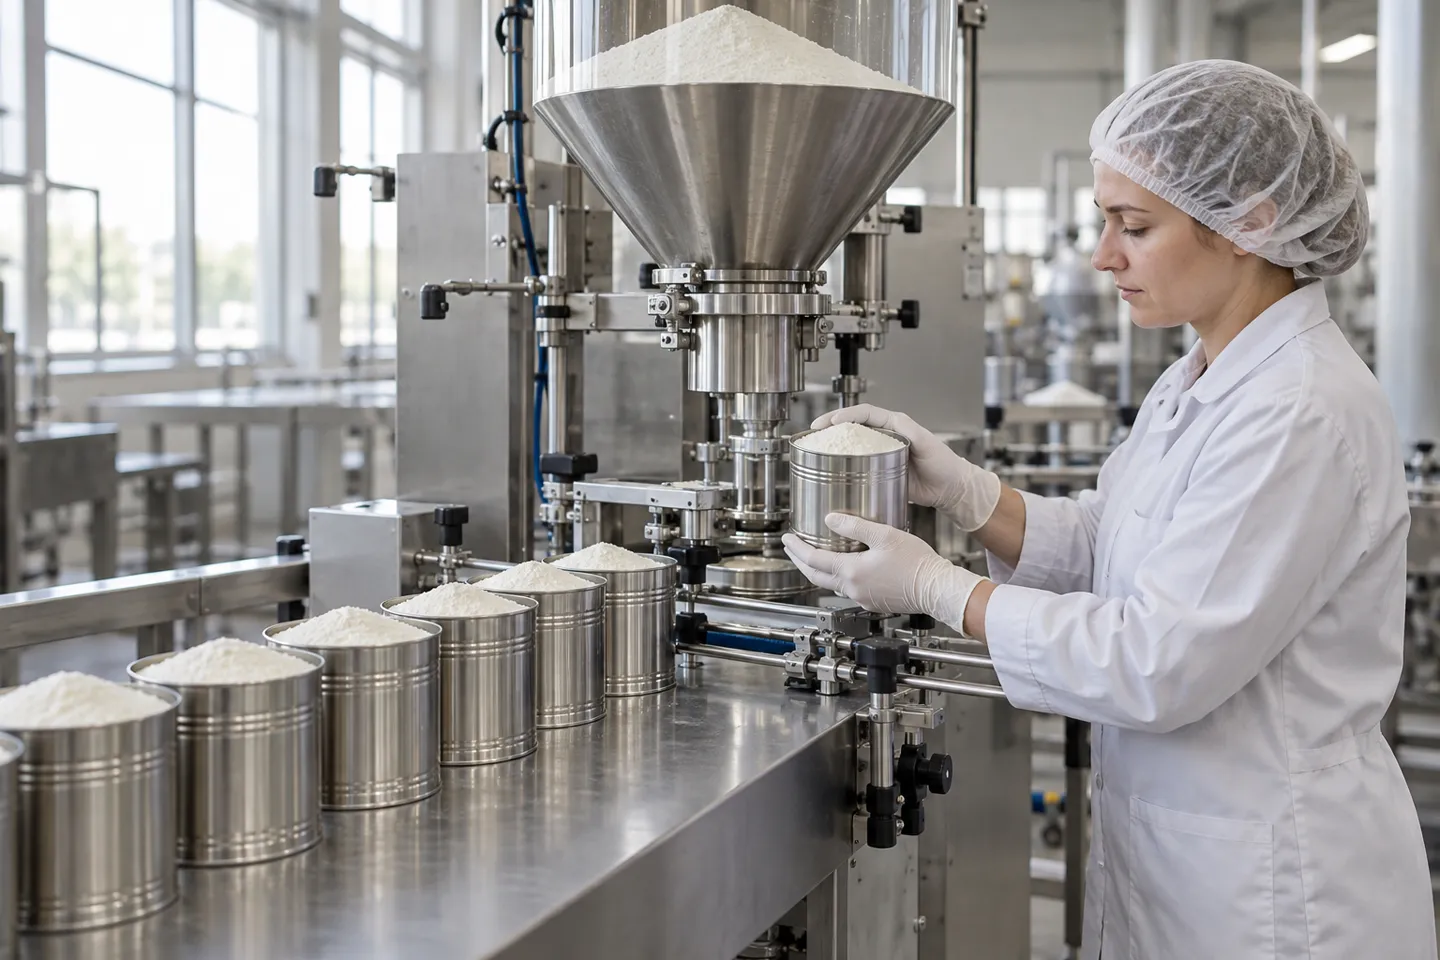
Kabul Testi: Tozunuz, Rakamlarınız
Tedarikçinin standart tozuyla yapılan bir deneme, makinenin tedarikçinin standart tozuyla çalıştığını kanıtlar. Kabul, kendi tozunuzla, kendi dolum ağırlığınızda ve kendi kabınızda gerçekleştirilen kesintisiz bir çalışma anlamına gelir. Çalışma sırasında üç rakam önemlidir: kaç tane köprü oluşumu meydana geldiği, her birinin ortadan kalkmasının ne kadar sürdüğü ve dolum ağırlığında ne kadar sapma olduğu. Sonuçların satış sürecinden sonra da geçerliliğini koruması için test protokolünü yazılı olarak ve çalışma videolarını isteyin.
Akılda tutulması gereken tek madde
Tedarikçi, tozunuzu sürekli bir teste tabi tutmalı ve ardından köprü sayısı, temizleme süresi ve ağırlık kayması değerlerini size yazılı olarak sunmalıdır.
01
Köprü sayısı
koşu sırasında oluşan kemerler
02
Temizleme süresi
akışın yeniden sağlanması için gereken süre
03
Ağırlık kayması
dolgu ağırlığından sapma
Yenileme mi, Değiştirme mi: Karar Süreci
Mevcut makine sorunluysa, sırayla değerlendirin. Günlük ayarlardan başlayın; çünkü nem ve seviye ayarlarını düzeltmenin maliyeti neredeyse sıfırdır. Ardından geometrik iyileştirmelere geçin: daha dik koni ekleri, daha uzun karıştırıcı, yuvarlatılmış köşeler. Ancak o zaman farklı bir makineyi değerlendirin. İyileştirme gerçekten uygulanabilir bir çözümdür ve sahadaki servis sağlayıcılar bunun başarılı olduğu vakaları belgelemektedir. Ancak, bu verileri sunum bağlamı göz önünde bulundurarak değerlendirin: rapor edilen bir protein tozu üretim hattında, modifikasyon öncesinde vardiya başına 3 ila 5 köprü oluşumu yaşanmış ve ±1,81 TP3T doğruluk sapması gözlemlenmiştir (Uniflow Ambalaj Makineleri, 2026). Yenileme çalışmasının ardından, sistem ±0,31 TP3T ile ±0,41 TP3T aralığında neredeyse sıfır olayla çalıştı. Bu bilgi yararlı olmakla birlikte, alıcının başlangıçta neler yaşadığının da bir itirafıdır. Yeni bir satın alımda ise, altı maddelik teklif talebi (RFQ) ve kabul testi, bu “öğrenim ücretinin” önceden ödenmesini sağlar.
Akışın İş Yönü
Bu sayfanın başlarında verilen rakamlar çarpıldığında, üretim hesaplamaları acımasız bir gerçek ortaya çıkar. Tam bir köprü 30 ila 60 dakika sürer; kısmi bir köprü ise ağırlıkları ±2% sınırlarının ötesine taşır. Her iki durum da, haftada birkaç kez, daha düşük makine fiyatının vaat ettiği kâr marjını sessizce eritir. “Ucuz” olarak satın alınan, ancak daha sonra titreşimler ve çekiç izleriyle düzeltilen bir makine, yıl sonuna kadar nadiren ucuz kalır.
İşte bu nedenle kabul maddesi, sadece bir test senaryosu değil, aynı zamanda bir tedarikçi filtreleme aracıdır. Tozunuzu test etmeyi kabul eden, fabrika test protokollerini paylaşan ve kabul belgelerinde rakamları imzalayan bir tedarikçi, fiyatlandırma riskini dürüstçe ortaya koymaktadır. Kataloğundaki bir toza karşılık yalnızca nominal hız bilgisi veren bir tedarikçi ise, size kendi retrofit vaka çalışması olma ayrıcalığını satmaktadır.
Bayiler ve sistem entegratörleri için bu mantık bir adım daha ileri gider. Bir müşteri, kendi protein karışımının önerilen üretim hattında köprü oluşturup oluşturmayacağını sorduğunda, koni açısı, karıştırma menzili ve seviye kontrolü gibi unsurlarla yanıt veren bayi bir çözüm satmaktadır. Broşürle yanıt veren ise sadece bir makine satmaktadır. Bu sayfadaki soruların, erken aşamada yüksek sesle sorulması, aradaki farkı belirler.
Kendi tozunuza en başından itibaren uyumlu hazne geometrisi, karıştırma ve seviye kontrolü istiyorsanız, Levapack Sipariş üzerine toz dolum makineleri üretmekte ve her kabul denemesinin ardından bir test videosu yayınlamaktadır.
Tozunuz Üzerinde Kabul Testini Gerçekleştirin
Tozunuza uygun olarak ayarlanan ve makine sevk edilmeden önce test videosu ile doğrulanmış hazne geometrisi, karıştırma menzili ve seviye kontrolü.
Toz Rengi Uyumlu Fiyat Teklifi AlınKaynakça
- Uniflow Paketleme Makineleri. “Helezonlu Dolum Makinelerinde Toz Köprülenmesi: 8 Temel Neden ve Kanıtlanmış Uygulama Çözümleri.” 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “Vidalı konveyörden yavaş boşalma sorunu nasıl çözülür?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- Processing Magazine (Hapman). “Toplu toz beslemesinde ratholing ve bridging olgularının anlaşılması.” 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “Akışkanlaştırma ile toz köprüleme sorunlarının üstesinden gelin.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL