
Uygun paketleme yöntemi ve dolum tekniğinin seçimi, sadece basit bir ekipman alımı değil, önümüzdeki on yıl boyunca toplam sahip olma maliyetini belirleyen milyonlarca tutarında bir sermaye yatırımıdır. Sıcak dolum paketleme, mevcut en popüler teknolojilerden biridir ve hâlâ belirli ürün kategorilerinin, özellikle içecek ürünleri ve asitli sıvı gıdaların temelini oluşturmaktadır. Diğer koruma yöntemleriyle karşılaştırıldığında, gıda israfını en aza indirirken ürün raf ömrünü uzatmanın verimli bir yolunu sunar. Bununla birlikte, bu teknolojinin başarılı bir şekilde uygulanması, termodinamik kavramları, polimer bilimi ve hassas maliyet modellemesi konusunda derinlemesine bilgi gerektirir. Bu kılavuz, sıcak dolum sürecine ilişkin ayrıntılı bir teknik ve finansal inceleme sunarak, karar vericilerin kapasite planlaması, malzeme seçimi ve üretim sahasındaki sorunların giderilmesi süreçlerinde ihtiyaç duydukları bilgilere ulaşmalarını sağlayacaktır.
Sıcak Dolum Ambalajlama Nedir: Süreç ve İlkeler
Verimli bir sıcak dolum yöntemi olan bu ticari sterilizasyon süreci, sıcak veya yarı sıvı bir ürünün yüksek sıcaklıklara ısıtılmasını, sıcak haldeyken bir kaba doldurulmasını ve en kısa sürede kapatılmasını sağlar. Bu süreçte, ürünün kendisinden kaynaklanan yüksek ısı ve termal enerji kullanılarak kabın iç yüzeyi ve kapağı sterilize edilir; böylece zararlı mikroorganizmaların çoğalması etkili bir şekilde önlenir ve mikrobiyal büyüme durdurulur.
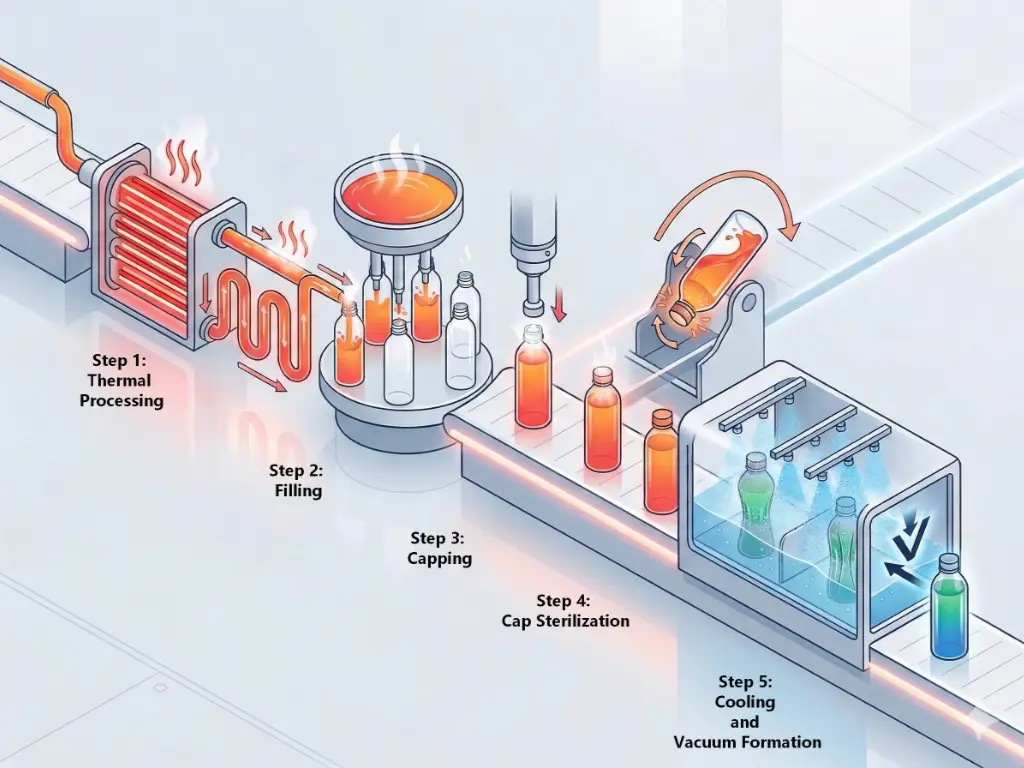
Geleneksel sıcak dolum işlemi, katı ve aşamalı bir termodinamik akış izler:
- Termal İşleme (Isıtma): Ürün, bir plaka veya boru tipi ısı eşanjöründen geçirilir; bu sayede ürünün sıcaklığı hızlı bir şekilde 82°C ile 95°C (180°F ile 205°F) arasındaki istenen aralığa yükseltilir. Tüm zararlı mikroorganizmaların, vejetatif bakterilerin ve bozulmaya neden olan enzimlerin yok edildiğinden emin olmak için, ürün bu sıcaklıkta belirli bir süre (genellikle 15 ila 30 saniye) tutulur.
- Dolgu: Sıcak ürün, dolum karuseline pompalanır. Dolum haznesi ve vanalar, gerekli sterilizasyon sıcaklığını korumak ve hat durmaları durumunda ürünün ısı eşanjöründen sürekli akışını sağlamak amacıyla genellikle devridaim döngüleri ile tasarlanır. Ürün, 82°C’den düşük olmayan sıcaklıklarda kaba boşaltılır.
- Kapaklama: Dolum işleminin hemen ardından bir kapak takılır. Sıcak ürünün ürettiği buhar, sıvı seviyesi ile kapak arasındaki boşluğu doldurur.
- Ters çevirme (Kapak Sterilizasyonu): Sızdırmaz kap, bir konveyör üzerinden ve bir eğme veya ters çevirme mekanizmasından geçirilir. Kap, 2 ila 3 dakika boyunca yuvarlanır veya ters çevrilir. Bu işlem, 82°C’nin üzerindeki sıvının kapağın iç kısmı ve boyun kısmının üst kısmı ile doğrudan temas etmesini sağlar; bu da kapın üst boşluğunda kalan tüm patojenlerin ortadan kaldırılmasını garanti eder.
- Soğutma ve Vakum Eğitim: Kap, çok bölgeli bir soğutma tüneline yerleştirilir. Plastik kaplara veya cam şişelere, su banyosu benzeri bir ortamda ortam sıcaklığında veya soğutulmuş su püskürtülür; bu sayede iç sıcaklık hızla yaklaşık 35 °C ile 40 °C arasına düşer. Sıvı soğudukça büzülür. Aynı zamanda, kapak boşluğundaki buhar suya yoğunlaşır. Bu iki yönlü etki, kapalı kap içinde güçlü bir negatif basınç gradyanı, yani vakum oluşturur; bu da hermetik bir sızdırmazlık sağlar ve oksijen girişini engeller.
Bu, katı biyokimyasal kısıtlamalarla sınırlı olan oldukça etkili bir termodinamik süreçtir. Yalnızca belirli pH seviyelerinde uygulanabilir.
| Ürün Kategorisi | Uygunluk | Gerekçe |
| Yüksek asitli içecekler (meyve suları, sebze suları, spor içecekleri, çaylar, limonatalar) | İdeal | pH değeri 4,5’in altındadır. Yüksek asitlik, Clostridium botulinum sporlarının büyümesini engeller. Sıcak dolum işlemi, kalan vejetatif bakterileri, mayaları ve küfleri kolayca yok eder. |
| Yüksek asitli soslar (ketçap, acı biber sosu, meyve püreleri, sirke bazlı salata sosları) | İdeal | Yüksek asitlik ve yüksek işleme sıcaklıkları sayesinde ticari sterilizasyon sağlanır. Isı, viskoz ürünün içlerine nüfuz ederek güvenli oda sıcaklığında depolamayı ve raf ömrünün uzatılmasını garanti eder. |
| Düşük asitli ürünler (Süt, süt alternatifleri, kemik suyu, protein içecekleri) | Uygun Değil | pH değeri 4,5’in üzerindedir. Yüksek sıcaklıklar (95 °C), düşük asitli ortamlarda Clostridium botulinum sporlarını yok edemez. Bu ortamlarda, basınç altında ısıl işlem gerekliliği nedeniyle yüksek basınçlı otoklavlama veya aseptik işleme uygulanması gerekir. |
| Gazlı İçecekler (Gazozlar, köpüklü su, gazlı enerji içecekleri) | Uygun Değil | Isıtma işlemi, çözünmüş karbondioksit gazının salınmasına neden olur. Bu süreç, vakum oluşumunu gerektirir; bu da, doğal ortamda karbonatlaşma için gerekli olan pozitif basınçla çelişir. |
Doğru Sıcak Dolum Ambalaj Malzemelerinin Seçimi
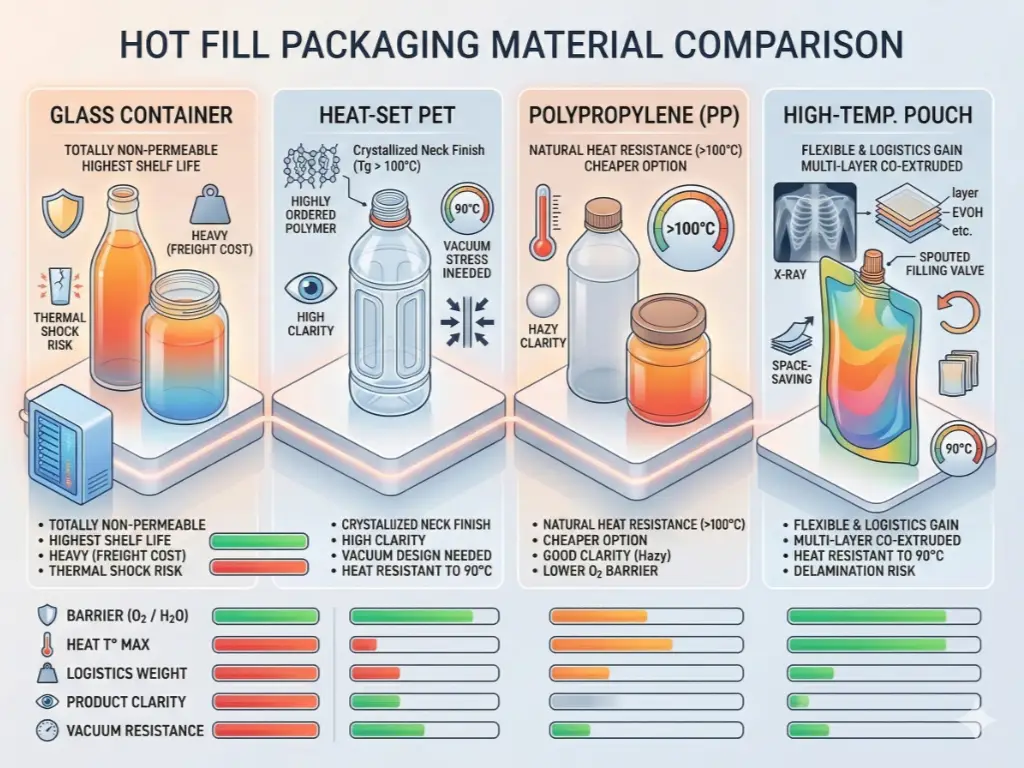
Sıcak dolum sürecindeki yüksek termal gerilim ve vakum basıncı koşulları, ambalaj malzemesi üzerinde aşırı mekanik yükler oluşturur. Kap, erimeden, gerilmeden veya boyutsal kararlılığını kaybetmeden 95 °C’ye varan başlangıç sıcaklıklarına dayanabilmeli ve ardından soğuma süreci boyunca yüksek iç atmosferik basınca da dayanabilmelidir. Her malzemenin kendine özgü özellikleri vardır. Bu tür koşullar altında normal ambalaj malzemeleri kullanılamayacağından, ambalaj ihtiyaçlarınızın değerlendirilmesi ve uyumlu farklı şişe seçeneklerinin incelenmesi gerekmektedir.
- Cam Kaplar
Geleneksel ve en dayanıklı sıcak dolum malzemesi camdır. Cam tamamen geçirimsizdir, oksijen içermez ve kimyasal hareket olasılığı sıfırdır. Cam, 0 nem ve gaz bariyeri sağlar; bu da en uzun raf ömrünü garanti eder. İster standart şişeler ister geniş ağızlı cam kavanozlar kullanın, cam yapısal olarak yüksek sıcaklıklara ve bunun sonucunda oluşan vakum basıncına çatlama veya deformasyon olmadan kolayca dayanabilir. Ancak cam, mükemmel bir malzeme olmasına rağmen ağırdır ve bu da nakliye masraflarını oldukça artırır. Ayrıca, dolum ve soğutma işlemleri sırasında sıcaklığa çok dikkat edilmesi gerekir; sıcak dolum cam şişelerin soğutma tünelinde ani bir sıcaklık değişimine maruz kalması, felaketle sonuçlanabilecek termal şoka ve kapların kırılmasına yol açabilir.
- Isıyla Sabitlenmiş PET (Polietilen Tereftalat)
Normal PET şişeler, 70°C’nin üzerindeki sıcaklıklarda deforme olur ve çöker. PET’i sıcak dolum hatlarında kullanabilmek için üreticiler, Heat-Set PET satın almak zorundadır. Heat-Set PET kaplar, ısıtılmış kalıplara üflenir ve şişirme kalıplama işlemi sırasında kontrollü bir termal koşullandırma sürecinden geçer. Bu işlem, polimer zincirlerinin yapısını değiştirerek söz konusu plastik türünün cam geçiş sıcaklığını (Tg) yükseltir ve iç gerilmeleri ortadan kaldırır. Heat-Set PET'in maksimum dolum sıcaklığı 90°C'dir; bu da onu bu işlem için en popüler plastik haline getirir. Ancak bu plastik şişelerin yapısal olarak sağlam olabilmesi için soğuk dolum şişelerine kıyasla daha fazla reçine ağırlığına (gram ağırlığı) ihtiyaç duyarlar ve vakum basıncını kontrol etmek ve plastik şişelerin deforme olmasını önlemek için belirli geometrik tasarımlara sahip olmaları gerekir.
- Polipropilen (PP)
Polipropilen, doğal olarak iyi bir ısı direncine sahiptir ve ısıl sabitleme işlemleri olmaksızın 100°C’nin üzerindeki sıcaklıklara kolayca dayanabilir. Bazı sıcak dolum uygulamalarında, özellikle sos ve reçellerin saklanmasında büyük kapların veya geniş ağızlı kavanozların kullanıldığı durumlarda, PET’in daha ucuz bir alternatifi olarak kullanılabilir. PP'nin en büyük dezavantajı, cam kadar şeffaf olmamasıdır; PET'in cam benzeri şeffaflığı ve parlak yüzeyine kıyasla bulanık veya puslu bir görünüme sahiptir ve bu durum perakende raflardaki çekiciliğini olumsuz etkileyebilir. Ayrıca, PP'nin oksijen bariyeri PET'inkinden daha düşüktür ve oksidasyona karşı son derece hassas ürünlerin raf ömrünü kısaltabilir.
- Yüksek Sıcaklığa Dayanıklı Torbalar
Piyasada çok sayıda şişe türü ve sert ambalaj hakim olsa da, çok katmanlı ko-ekstrüzyonlu esnek poşetlerin (ağızlı poşetler) pazar payı giderek artmaktadır. Bu poşetler, genellikle alüminyum folyo veya EVOH bariyer katmanları içeren lamine filmlerden üretilir ve 90 °C’lik dolum sıcaklıklarına dayanacak şekilde tasarlanmıştır. Boş poşetler, boş sert şişelerin kapladığı depolama alanının sadece bir kısmını kapladığından, lojistik açısından harika bir seçenek ve büyük bir avantaj sunmaktadır. Bununla birlikte, esnek malzemeler, ağızlığın erimemesi için ısıya dayanıklı özel dolum vanaları gerektirir ve poşet duvarlarının ayrışmasını önlemek için soğutma süreci iyi bir şekilde kontrol edilmelidir.
Sıcak Dolum ve Diğer Dolum Teknolojileri: Yatırım Getirisi Matrisi
Tesis mühendisliği ekipleri, sıcak dolum sürecini diğer rakip sterilizasyon teknolojileriyle karşılaştırmalıdır. Bu sistemler ancak şu unsurların analiz edilmesiyle karşılaştırılabilir: sermaye harcamaları (CAPEX) ve işletme giderleri (OPEX).
| Teknoloji | Hedef pH Uygunluk | Gerekli Koruyucu Maddeler | Malzemenin Isıya Dayanıklılığı | Lezzet ve Besin Maddelerinin Korunması |
| Sıcak Dolum | Yüksek Asit (< 4,5) | Hayır | Yüksek (Isıyla Sabitlenmiş PET, Cam) | Orta ila İyi |
| Aseptik Dolum | Yüksek ve Düşük Asitli | Hayır | Düşük (Standart hafif PET) | Mükemmel |
| Cevap | Düşük asitli (> 4,5) | Hayır | Aşırı (Metal kutular, Retort poşetler) | Orta (Uzun süreli ısıtma) |
| Soğuk Dolum | Yüksek Asit (< 4,5) | Evet | Düşük (Standart hafif PET) | Mükemmel |
Farklı Üretim Hatlarında CAPEX ve OPEX Karşılaştırması
Soğuk dolum sistemlerinin CAPEX maliyeti en düşüktür. Makine yapısı mekanik açıdan basittir ve ısı eşanjörlerine, soğutma tünellerine veya özel ters çevirme konveyörlerine ihtiyaç duymaz. Üreticilerin en hafif ve en ucuz standart PET şişeleri kullanabilmesi nedeniyle OPEX maliyeti de düşüktür. Bununla birlikte, kimyasal koruyucu maddelerin kullanılması zorunluluğu pazara girişi kısıtlamaktadır; zira tüketiciler arasında “temiz etiketli” ürünlere yüksek talep bulunmaktadır.
- Sıcak Dolum
Sıcak dolum, orta düzeyde bir CAPEX yatırımı gerektirir. Hat, pastörizatörlere, özel dolum vanalarına ve devasa soğutma tünellerine ihtiyaç duyar. Öte yandan, OPEX nispeten yüksektir. Ürünü ısıtıp ardından soğutma işlemi oldukça fazla enerji tüketir. Ayrıca, Heat-Set PET kullanımı gerekliliği, her bir sıcak dolum şişesinin sıradan bir PET şişeden çok daha ağır ve pahalı olmasını gerektirir. Ham plastik hammaddenin fiyatı, tekrarlayan işletme maliyetlerinin önemli bir kısmını oluşturur.
Aseptik teknoloji, milyonlarca dolara ulaşabilen astronomik CAPEX açısından maliyetlidir. Bu süreçte ürün ve ambalaj ayrı ayrı sterilize edilir ve ardından steril ve farmasötik sınıf bir temiz odada (izolatör) birleştirilir. Ekipman, karmaşık sterilizasyon banyoları (hidrojen peroksit veya perasetik asit içeren) ve steril hava filtreleme sistemlerini içerir. Bakım ve operatörlerin eğitimi maliyetleri oldukça yüksektir. Ancak aseptik işletme giderleri (OPEX) düşük düzeydedir. Sıvı, dolumdan önce soğutulur; bu nedenle işlemde ultra hafif, standart PET şişeler kullanılır ve bu da plastik hammadde maliyetini önemli ölçüde düşürür.
Et, evcil hayvan maması ve et suları gibi düşük asitli gıdaların otoklavlanması zorunludur. Ürün, metal kutulara veya otoklav poşetlerine paketlenir ve ardından devasa basınçlı kaplara (otoklavlara) yüklenir; burada 121 °C’de 30 ila 60 dakika boyunca buhara maruz kalır. Ağır hizmet tipi basınçlı kaplar nedeniyle CAPEX yüksektir ve suyu ısıtmak ve uzun döngüler boyunca basıncı yüksek tutmak için gereken muazzam enerji miktarı nedeniyle OPEX de son derece yüksektir.
Markanız İçin Başabaş Noktasını Hesaplama
Sıcak Dolum veya Aseptik yöntem arasında seçim yapmak, hacim ve malzeme maliyetlerini dengeleyen matematiksel bir hesaplamadır. Mühendislerin, CAPEX amortismanı ile OPEX birikiminin kesiştiği noktayı belirlemesi gerekmektedir.
Örnek olarak, asit içeriği yüksek bir meyve suyu markasının karar matrisini ele alalım. Yıllık üretim hacmi 10 milyon şişeden az olduğunda, tartışmasız en uygun finansal seçenek sıcak dolumdur. Aseptik üretim hattının yüksek sermaye harcamaları kâr marjlarını büyük ölçüde azaltacaktır; ancak Heat-Set PET şişelerin artan birim maliyeti, düşük üretim hacimlerinde sorun teşkil etmez.
Ancak üretim ölçeği arttıkça matematiksel hesaplar tersine döner. 15 gramlık standart PET şişelerin (Aseptik) 28 gramlık Heat-Set PET şişelerle (Sıcak Dolum) değiştirilmesiyle elde edilen tasarruf, yıllık hacim 50 milyon şişeyi aştığında hızla katlanır. Sadece plastik hammadde ve nakliye ağırlığından tasarruf edilen milyonlarca dolar, bu eşikte Aseptik makinesinin devasa sermaye harcamalarını 24 ila 36 ay içinde telafi edecektir. Düşük asitli ürünler söz konusu olduğunda hacim önemli değildir; Sıcak Dolum, gıda güvenliğini sağlayamaz ve seçim Aseptik ile Retort arasında yapılır.
Üretim Sahasında Arıza Analizi ve Sorun Giderme
Teorik mühendislik, üretim sahasındaki performansa yansıtılmalıdır. Sıcak dolum hatları, iyi kontrol edilmediğinde yüksek hurda oranlarına yol açan bazı fiziksel ve termodinamik sorunlar ortaya çıkarır. Üretim mühendisleri, sıkı kontrol parametreleri uygulayarak ve temel adımları genel bir bakış açısıyla kavrayarak aşağıdaki arıza türlerini önlemelidir.
Paneller ve Bozulma (Vakum Panelleri Tasarımı)
Panningeling – plastik şişenin kontrolsüz bir şekilde içe doğru çökmesi, sıcak dolum ambalajlamada en sık görülen görsel kusurdur. 85 °C’lik sıvının hacmi, 35 °C’ye soğudukça azalır. Bu etki, şişenin üst boşluğunda yoğunlaşan buharın güçlü bir vakum oluşturmasıyla daha da artar. Şişenin dış yüzeyi ise atmosferik basınç tarafından itilir.
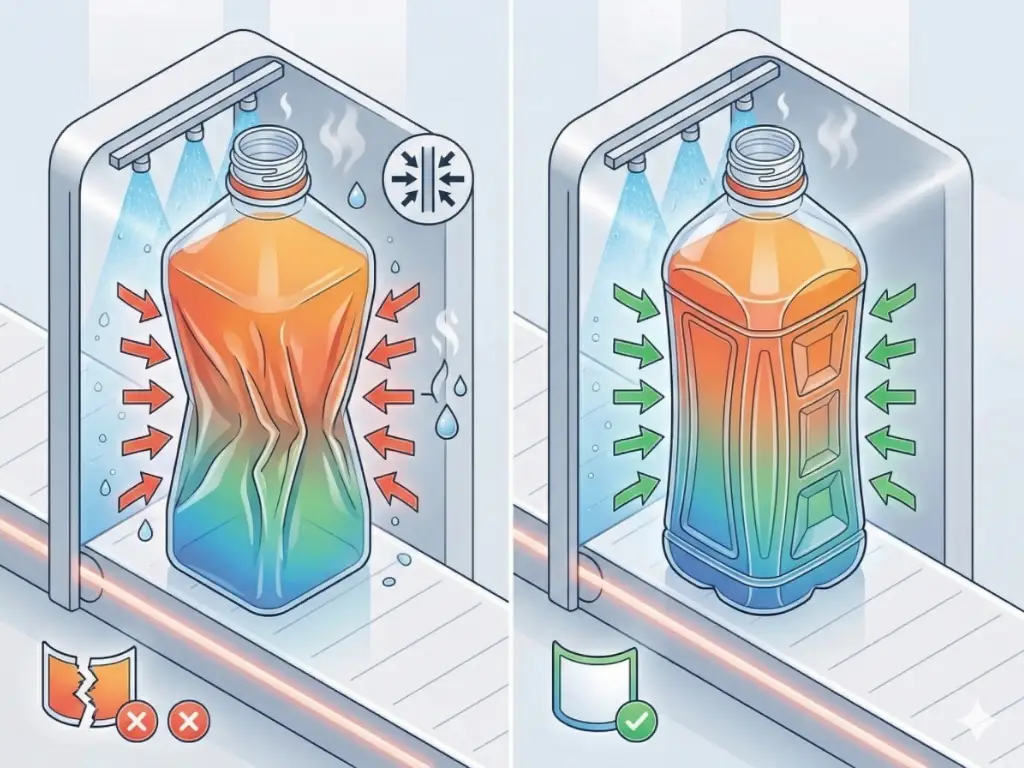
Bu basınç gerilimi, dairesel cam şişelerin geometrisinin tamamına eşit bir şekilde yayılır. Plastik şişeler, özellikle kare veya dikdörtgen şekilli olanlar, bu kuvvete tek başlarına dayanamazlar; düz kenarları rastgele bükülür, bu da etiket yapıştırma alanını bozar ve ürünü satılamaz hale getirir.
Bu sorunu çözmek için yapı mühendisleri, PET şişe şeklinde “vakum panelleri” oluştururlar. Bunlar, şişenin gövdesindeki belirli geometrik işaretler, kıvrımlar veya nervürlerdir. Bunlar, yapay zayıflık noktalarıdır. Vakum oluştukça, bu panellerin içe doğru eşit bir şekilde bükülmesi sağlanır; böylece büzülme kuvvetini üstlenirler ve şişenin ana yapısal desteklerinin düz ve sağlam kalmasını sağlarlar. Bu panellerin, dolum hacmi ve soğutma farkına göre boyutlandırılmaması, felaketle sonuçlanacak bir deformasyona yol açar.
Kristalleştirilmiş Boyun Kaplamalarının Rolü
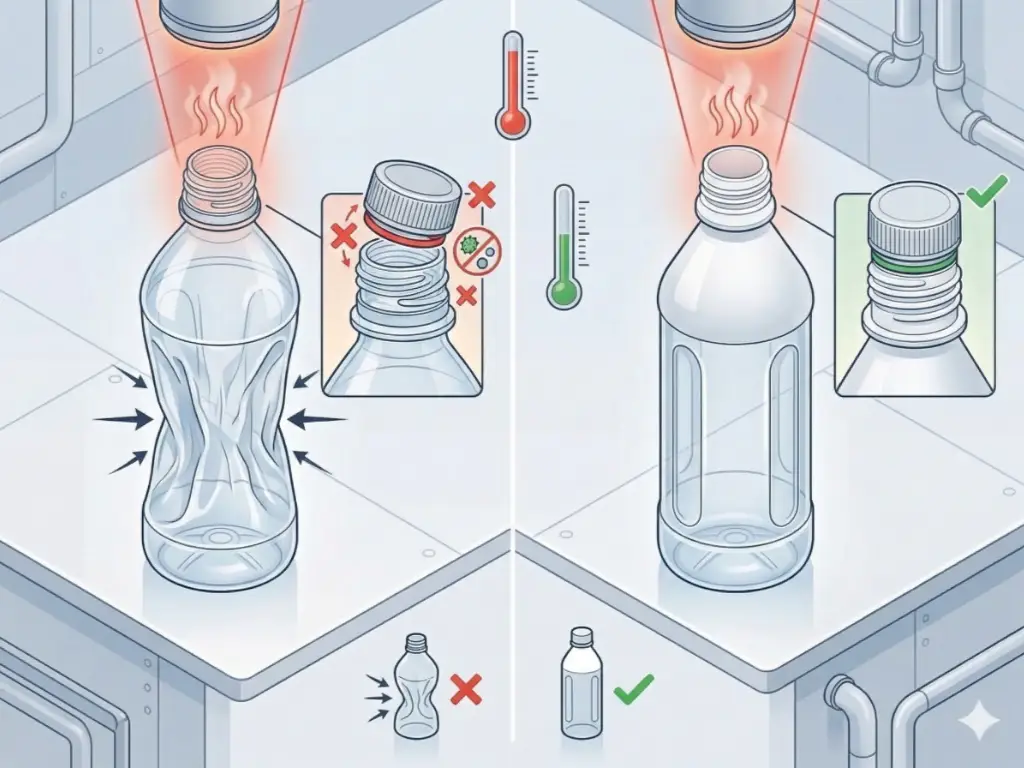
PET polimeri, yaklaşık 70 °C’lik cam geçiş sıcaklığında yumuşamaya ve deforme olmaya başlayan standart bir amorf malzemedir. Normal bir PET şişeye 85 °C’lik sıvı döküldüğünde, şişenin boyun kısmı, yani kapağın takıldığı dişli kısım, bükülür. Milimetrenin bir kısmı kadar bir deformasyon bile hava geçirmez sızdırmazlığı etkileyerek oksijen girişine, ürünün bozulmasına ve büyük çaplı ürün geri çağırma olaylarına neden olur.
Bunu önlemek için, sıcak dolum PET şişelerin “Kristalleştirilmiş Boyun Kaplaması”na sahip olması gerekir. Üretim sürecinde şişenin boynu yoğun kızılötesi ısıya maruz kalırken, gövdesi kaplıdır. Bu bölgesel ısı, boyundaki polimer zincirlerinin çok düzenli, kristalimsi bir yapıya yönelmesine neden olur. Estetik açıdan elde edilen sonuç, boynun opak beyaz bir renk almasıdır. Bu kristalleşmiş yapı, boyun kısmının ısı direncini 100°C’nin üzerine çıkarır; bu da yüksek sıcaklıkta dolum ve kapak takma işlemleri sırasında dişlerin boyutsal olarak sabit kalmasını ve son derece sağlam olmasını sağlar.
Soğutma Tünellerinde Aşırı Pişirme ve Lezzet Kaybı
Soğutma tünelinin verimliliği, sıcak dolumlu bir ürünün kalitesini belirleyen faktördür. Ürün 85 °C’de çok uzun süre bırakıldığında, ciddi şekilde termal bozulmaya uğrar. Bu durum, Maillard reaksiyonuna (sıvının kahverengileşmesi), C vitamini gibi hassas besin maddelerinin kaybına yol açarak besin değerini olumsuz etkiler ve hassas lezzet bileşiklerinde değişikliklere neden olarak ürünün tadını bozar. Ürün aslında şişenin içinde pişer.
Soğutulan tünellerde hassas bir çok bölgeli sıcaklık gradyanı kullanılmalıdır. 85 °C’lik bir şişenin doğrudan 5 °C’lik soğutulmuş suya yerleştirilmesi durumunda termal şok meydana gelir; bu da camın çatlamasına veya plastikte öngörülemez bir büzülmeye yol açabilir. Tünel içinde sıcaklık kademeli olarak düşürülmelidir (örn. Bölge 1: 60 °C, Bölge 2: 40 °C, Bölge 3: 25 °C). Şişenin çekirdek sıcaklığı mühendisler tarafından sürekli olarak ölçülmelidir. Viskoz sıvılar ısıyı zayıf iletir; yani, şişenin duvarındaki sıvı hızla soğurken, sıvının ortası tahrip edici derecede sıcak kalır. Hızlı ve eşit ısı uzaklaştırmasını garanti etmek için pompa basınçları, püskürtme nozulu açıları ve konveyör bekleme süreleri hesaplanmalıdır.
Niş ve Zorlu “Hot Fill” Ürünlerinde Uzmanlaşmak
Sıcak dolum teknolojisi, standart meyve suyu ve çay ürünlerine dayanmaktadır. Bir paketleme hattının gerçek mühendislik gücü, çok fazlı veya yüksek viskoziteli malzemeleri işlemek için kullanıldığında ortaya çıkar.
Sıcak Dolumda Partiküllerin Yönetimi
Aşırı asitli ve büyük parçacıklar içeren sosları (örneğin, biber tohumları, reçeldeki meyve küpleri veya salsadaki sebze parçaları) işlemek için özel bir sıvı taşıma sistemi gereklidir. Normal yerçekimi vanaları veya yüksek hızlı akış ölçerler, ya parçacıkları ezecek ya da sürekli köprü oluşumu ve tıkanma sorunlarına maruz kalacaktır.
Sistem, katı parçacıkların bütünlüğünü sağlamak için pozitif deplasmanlı pompalar veya döner valfli pistonlu doldurucular kullanmalıdır. Doldurma nozülünün iç çapı, en büyük katı parçanın çapının en az iki katı olacak şekilde tasarlanmalıdır. Ayrıca, bekletme tankında katı parçacıkların homojen bir süspansiyon halinde tutulması önemlidir. Çalkalama aşırı şiddetli olduğunda parçacıklar parçalanır; çok yavaş olduğunda ise katılar çöker, böylece ilk şişelerde sadece sıvı, son şişelerde ise sadece katılar bulunur. Sistem, ısıtmalı haznede çok iyi ayarlanmış, düşük kesme kuvvetine sahip kazıyıcı yüzeyli çalkalayıcılara sahip olmalıdır.
Yüksek Viskozitenin Yarattığı Zorlukların Üstesinden Gelmek
Ketçap, konsantre şuruplar ve yoğun macunlar ciddi termal penetrasyon sorunları yaratır. Viskozite, sıvı içindeki konveksiyon akımları için ciddi bir engel teşkil eder. İlk ısıtma aşamasında normal plakalı ısı eşanjörleri kullanılamaz; yoğun macun plakalarda yanar, bu da kirlenmeye yol açar ve üretimi durdurur. Yüksek viskoziteli ürünlerde, yanmayı önlemek ve sıcaklığın eşit dağılımını sağlamak için ısıtılmış duvarlardan ürünü fiziksel olarak silmek üzere borulu veya kazınmış yüzeyli ısı eşanjörlerine ihtiyaç duyulur.
Dolum aşamasında, viskoz ürünlerin taşınması kolay değildir ve malzemeyi kaba itmek için yüksek basınçlı pnömatik veya servo tahrikli pistonlu silindirler kullanılır. Dolum hızı, uygun bir şekilde ayarlanmalıdır. Yüksek basınçlı doldurma işlemi, sıvının sıçramasına ve macun içinde hava ceplerinin oluşmasına neden olur. Sıkışan hava rastgele genleşip büzülür; bu da vakum sızdırmazlığının hassasiyetini bozar ve bozulmayı hızlandıran oksijenin girmesine yol açar. Doldurucu, nozülün kabın dibine inip sıvı seviyesinin yükselmesine tam olarak uyumlu bir şekilde yukarı çıktığı, aşağıdan yukarıya doğru doldurma yöntemine dayalı olmalıdır.
Doğru Sıcak Dolum Makinesini Nasıl Seçmelisiniz?
Sıcak dolum ekipmanının temini mekanik yetkinliklerin uzun vadeli iş stratejisiyle uyumlu hale getirilmesini gerektirir. Karar vericiler, teknik özellikleri kesinleştirmeden önce üç kritik parametreyi değerlendirmelidir:
- Öncelikle, kapasite uyumu gerçekçi bir operasyonel verimlilik (OEE) düzeyine dayandırılmalıdır., teorik maksimum hızlara değil. Bir hattın kapasitesi dakikada 200 şişe olarak belirlenmişse, hattın sonundaki soğutma tünelinin bu belirli hızda ısıyı uzaklaştırabilecek termodinamik kapasiteye sahip olması gerekir; soğutma sürecinde bir darboğaz oluşması, tüm hattın verimliliğinin düşmesine neden olur.
- İkincisi, sistem gelecekteki ürün yol haritalarını desteklemelidir. Yalnızca ince sıvıları doldurmak amacıyla satın alınmış bir makine, pazarlama departmanı parçacık içeriği yüksek bir sosu piyasaya sürmeye karar verirse, yüksek maliyetli bir şekilde yeniden donatılması gerekecektir. Karmaşık bileşimlerin kullanılması bekleniyorsa, pozitif deplasmanlı pistonlu doldurucuları ve geniş geçitli döner vanaları projenin erken aşamalarında belirtiniz.
- Üçüncüsü, Yerinde Temizleme (CIP) sistemi. Sıcak dolum hatları, yapışkan, şeker oranı yüksek veya aroması yoğun ürünlerin işlenmesinde kullanılır. Manuel temizlik prosedürü, uzun süreli duruşlara ve yüksek bakteriyel kontaminasyon riskine yol açar. Parti değişimleri arasında tam hijyenin sağlanması için, doğrulanmış akış hızları, kimyasal dozajlama ve sıcaklık kaydı özelliklerine sahip, tamamen otomatik, PLC kontrollü CIP prosedürleri talep edin.
Levapack, karmaşık sıcak dolum paketleme sorunlarını nasıl çözebilir?
Termal işleme sürecindeki en önemli zorluklardan biri, yüksek viskoziteli ürünlerin veya partikül içeriği yüksek macunların işlenmesi sırasında hat verimliliğini korumaktır. Standart ekipmanlar ince sıvılar için yeterli olsa da, karmaşık soslarda vana tıkanmalarını, düzensiz dozajlamayı ve termal tutarsızlıkları önlemek için hassas mühendislik ürünü sistemler gereklidir. Bu nedenle, özelleştirilmiş paketleme makineleri tedarikçisi Levapack, üretim darboğazlarını ortadan kaldırmak ve operasyonel güvenilirliği artırmak isteyen tesisler için stratejik bir seçenektir.
Yoğun soslar, parçacıklı soslar veya viskoz macunlar işlenirken, standart dolum makineleri genellikle termal gerilime ve hatalı dozajlama sorunlarıyla karşı karşıya kalır. Levapack mühendisler özel sıcak dolum sos ambalajlama çözümleri tasarlanmıştır tam da bu darboğazları ortadan kaldırmak için. Sağlam pistonlu dolum teknolojisi ve ağır hizmet tipi 304/316 paslanmaz çelikten yararlanarak, makinelerimiz aşırı sıcaklıklara ve ağır partiküllere tıkanma yaşamadan kolayca başa çıkmaktadır. Özel nozul konfigürasyonlarından 1%'nin altındaki dolum hassasiyetini sağlayan hassas servo tahrikli kontrollere kadar, PET, cam ve teneke kutulara sorunsuz bir şekilde uyum sağlayan, dayanıklı ve otomatik bir üretim hattı kurmanıza yardımcı olarak, tavizsiz ürün bütünlüğü ve maksimum operasyonel verimlilik sağlıyoruz.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL