
Uzun raf ömrüne sahip gıdaların endüstriyel üretiminde, sterilizasyon yöntemi tüm üretim hattının mühendislik gereksinimlerini belirler. Genellikle yalnızca termal işleme olarak görülse de, retort işleme, özünde gıda endüstrisinde ambalaj bütünlüğü meselesidir. Sterilizasyon kabı ve paketleme ekipmanı birbirinden ayrıdır, ancak birbirine bağımlı tek bir sistem olarak çalışır. Ön uçtaki paketleme ekipmanı, ambalajı hava geçirmez bir şekilde kapatacak ve güçlü pozitif ve negatif basınçlara dayanacak şekilde çalışmazsa, arka uçtaki sterilizasyon süreci ürünün bozulmasına neden olur.
Bu kılavuzda, retort işlemenin ilkeleri ele alınacak, belirli gıda ürünleri kategorilerinde bu işlemin kullanımı açıklanacak ve ön aşama paketleme sisteminin –özellikle dolum ve kapama ekipmanlarının– ile arka aşama retort makine sistemlerinin karşılıklı bağımlılığının önemi incelenecektir.
Temel Tanım: Retort İşleme Nedir??
Peki, retort işleme tam olarak nedir? Retort işleme, bir kap içinde hava geçirmez şekilde kapatılmış gıda ürünlerine uygulanan ticari bir sterilizasyon yöntemidir. Teknik olarak “kap içi sterilizasyon” olarak da adlandırılır. Ürün ve kabın ayrı ayrı sterilize edildiği ve ardından kontamine olmayan bir ortamda birbirine kapatıldığı aseptik işlemeden farklı olarak, retort işleme bu şekilde gerçekleşmez. Bu, gıda güvenliğini sağlamak amacıyla ambalajın biyolojik stabilitesini değiştiren, yüksek sıcaklık ve yüksek basınçlı bir sistemdir.
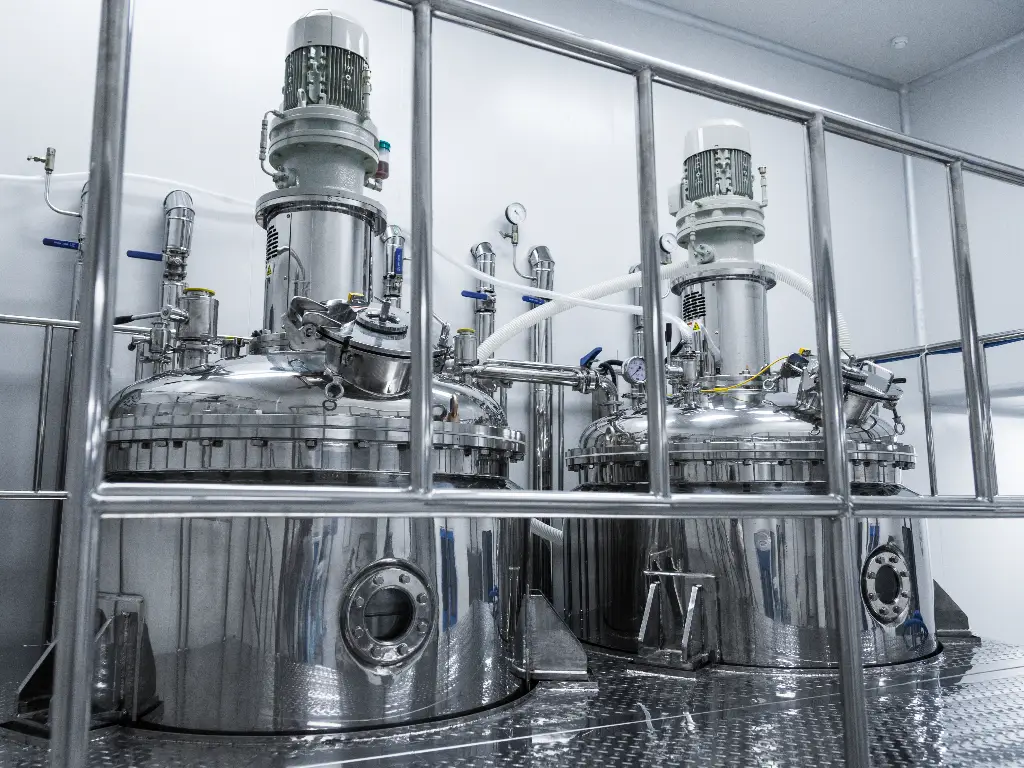
Bu süreç, operasyonel olarak tanımlanan Ticari Sterilite düzeyine ulaşmayı amaçlamaktadır. Bu, zararsız olanlar da dahil olmak üzere her türlü mikroorganizmanın ortadan kaldırılması anlamına gelmez. Oda sıcaklığında üreyebilen tüm patojenik ve bozulmuş organizmaların giderilmesi ve böylece güvenli bir raf ömrünün sağlanması anlamına gelir.
Bu organizmalar arasında en tehlikelisi Clostridium botulinum’dur. Bu, anaerobik bir bakteridir; yani kapalı poşetlerde ve teneke kutularda yaşayabilir ve çoğalabilir; ayrıca güçlü ve ölümcül bir nörotoksin üretir ve salgılar. Ürünü 110°C ile 135°C (230°F–275°F) arasında ısıtmak için basınçlı buhar veya sıcak su kullanan retort işleme yöntemini uyguluyoruz. C. Botulinum sporları ısıya dayanıklı olduğundan ve suyun kaynama noktasında (100°C) ve atmosferik basınçta hayatta kalabildiğinden, bu sıcaklık aralığı hayati önem taşır. Bu, ölümcül bir ısıl işlemdir. Retort, basıncın artmasına izin vererek kaynama noktasını yükseltip gıdaların etkili bir şekilde korunmasını sağlayan bir kapdır.
Retort Teknolojisi için İdeal Gıda Ürünleri
Gıda ürününün asitliği (pH) ve fiziksel durumu, retort işleminin uygunluğunu belirleyen başlıca faktörlerdir. Retort işlemi en çok hangi amaçlarla kullanılır? Bu işlem, çok çeşitli gıda türlerini işleyebilir.
Düşük asitli gıdalar (pH > 4,6)
Retort işlemiyle işlenen düşük asitli gıdalar, oda sıcaklığında saklanmak üzere tasarlanmıştır. Düşük asitli ortamlarda, C. Botulinum sporları çimlenebilir ve ardından ölümcül toksinler salgılayabilir. Bu nedenle, yüksek sıcaklıkta retort işlemi uygulanması zorunludur.
- Et ve Kümes Hayvanları: Konserve öğle yemekleri, sosisler, haşlanmış sığır eti ve kümes hayvanları, kas liflerinde yapılan değişikliklerin ardından oda sıcaklığında uzun süre saklanabilir. Bu durum, vakumlu paketlemenin hayati önem taşıdığı yüksek viskoziteli dolum işlemleriyle uyumludur.
- Islak Evcil Hayvan Maması: Bu, hızla büyüyen bir sektördür. Sterilize edilmiş ürünler, neredeyse tamamen yüksek protein ve nem içeriğine sahip teneke kutular veya poşetler içinde paketlenmektedir (örneğin, et parçacıklı sos veya somun şeklinde ürünler).
- Tüketime Hazır Çorbalar ve Soslar: Kremalı çorba, kemik suyu ve et bazlı makarna sosları gibi asit içermeyen besinler.
- Oda sıcaklığında saklanabilen süt ürünleri ve bitkisel proteinler: Konserve evaporize süt, şişelenmiş kahve içecekleri veya metal kaplarda paketlenmiş protein içecekleri.
Kısıtlamalar ve Uyumsuz Ürünler
Retort işleme yöntemi, meyve dilimleri, turşu ve asitli meyve suları gibi yüksek asitli gıdalar (pH < 4,6) için doğal olarak uygun değildir. Bu gıdaların asitliği tek başına Clostridium botulinum'u engellediğinden, retort işlemi gereksizdir. Bu gıdaların sıcaklıkları 100 °C'nin altındadır. Yüksek asitli meyvelere retort sıcaklıkları uygulanırsa, meyvenin pektini bozulur ve ortaya çıkan doku peltemsi hale gelir; ayrıca ısıya duyarlı vitaminler ve besin değeri kaybedilir.
Ayrıca, retort işleminde uzun süreli ısı maruziyeti, gıdaların ürün kalitesini ve duyusal özelliklerini de etkiler. Maillard reaksiyonu meydana gelebilir ve bu da renk ve lezzet değişikliklerine yol açabilir. Lezzet değişiklikleri et ürünlerinde arzu edilen bir durum olsa da (pişmiş/kavrulmuş bir lezzet yaratmak amacıyla), yeşil sebzeler gibi tazelik ve gevreklik gerektiren gıdalar için bir dezavantaj teşkil eder.
3 Aşamalı Retort İşleme Süreci
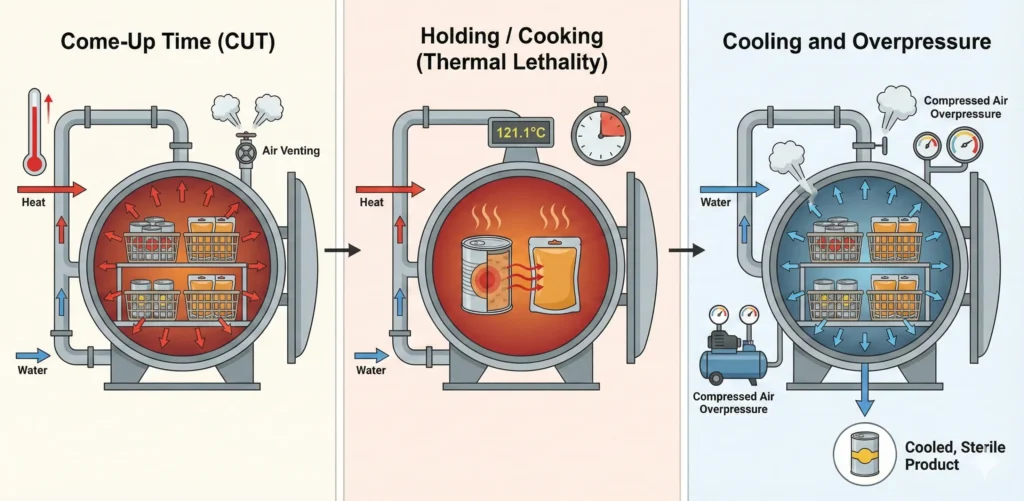
Bir retort sterilizatörünün çalışma döngüsü, üç ayrı termodinamik aşamaya ayrılır. Her aşama, ambalaja fiziksel baskı uygular; bu nedenle, ön tarafın sağlam bir şekilde kapatılması gerekir.
- Yükseliş Zamanı (CUT)
Bu aşamada, ısıtma ortamı (buhar veya su) retort odasına girer. Kapın iç sıcaklığının, işleme sıcaklığı için uygun hedef değere ulaşması gerekir. Bu, verimliliği sağlamak amacıyla genellikle hızlı bir ısıtma sürecini gerektirir. Temel bir kriter, ‘soğuk noktaların’ olmamasıdır. Operatör, sepet içindeki konumuna bakılmaksızın her birimin anında hedef sıcaklığa ulaşması için kap genelinde termal dengeyi sağlamalıdır. Kap içindeki hava cepleri yalıtkan görevi görür ve bu nedenle, ısının düzgün dağılımını sağlamak için tahliye edilmeleri gerekir.
- Bekletme / Pişirme (Termal Ölümcüllük)
Süre, ısı işlemiyle öldürme etkisini ifade eden F0 değeri ile belirlenir ve 121,1 °C (250 °F) sıcaklıkta bir dakika sürecek şekilde ayarlanır. Sıcaklık yeterli düzeye ulaştığında, ısının gıda içine nüfuz etmesini sağlamak için belirli bir süre boyunca bu sıcaklık korunur. Hedef sıcaklığa ulaşıldığında, bu sıcaklık belirli bir süre boyunca korunur. Isı, gıdanın donma noktası olan geometrik merkezine ulaşmalıdır. Katı gıdalar (iletimle ısıtma), sıvı gıdalara (konveksiyonla ısıtma) kıyasla daha uzun işleme sürelerine ihtiyaç duyar.
- Soğutma ve Aşırı Basınç
Ambalajın korunması söz konusu olduğunda bu adım en önemli ve en zor olanıdır. Isıtma maddesi çıkarıldığında ve soğuk su verildiğinde, retort haznesindeki basınç düşer. Ancak, kabın içindeki gıda hâlâ sıcaktır ve ambalaj içinde oluşan buhar nedeniyle teneke kutu veya poşetin içindeki basınç yüksektir.
Tank basıncı, kabın iç basıncından daha hızlı düşerse, basınç dalgalanmaları kabın patlamasına veya yan duvarlarının kalıcı olarak deforme olmasına (bükülmesine) neden olur. Bu nedenle, ürün yeterince soğuyana kadar kabın iç basıncını dengelemek amacıyla aşırı basınç (tanka sıkıştırılmış hava enjeksiyonu) uygulanır.
Isıtma Yöntemine Göre Retort Sterilizatörlerinin Sınıflandırılması
Ambalajların farklı formatlarına göre, ambalajın verimliliğini ve güvenliğini sağlamak için belirli bir tür otoklav kullanılması gerekmektedir. Arka uç ekipmanının seçimi, ön uç paketleme hattına yönelik gereksinimleri belirler. Otoklav sistemlerinin başlıca türleri şunlardır:
| Isıtma Yöntemi | Mekanizma | Birincil Uygulama | Başlıca Avantajlar ve Sınırlamalar |
| Buharlı Sterilizatörler | Doymuş buhar, kaba doğrudan enjekte edilir; bu işlemde buharlaşma gizli ısısı kullanılır. | Sert Metal Kutular (Çelik veya Alüminyum) | Avantajları: Hızlı enerji aktarımı. Dezavantajları: Havanın tamamen tahliye edilmesi gerekir. Isıtma aşamasında aşırı basınç kontrolünün bulunmaması nedeniyle esnek ambalajlar için genellikle uygun değildir (patlama riski). |
| Su Püskürtme / Şelale | Aşırı ısıtılmış su, püskürtme nozullarından püskürtülür veya kazanın üstünden kademeli olarak dökülür (buna bazen “buhar-su püskürtmesi” de denir). | Esnek ve Kırılgan (Retort poşetler, plastik tepsiler, cam kavanozlar) | Avantajları: Isıtma ve soğutma sırasında sıcaklığın bağımsız olarak ayarlanmasına ve hassas aşırı basınç kontrolüne olanak tanıyarak hassas contaları korur. Isı dağılımı son derece homojendir. Dezavantajları: Buhar sistemine kıyasla biraz daha karmaşık bir su sirkülasyon sistemine sahiptir. |
| Suya Daldırma | Ürün sepetleri, aşırı ısıtılmış suya tamamen daldırılır (buna “tam suya daldırma” denir). | Düzensiz Şekiller (Yüzdürme desteğine ihtiyaç duyan büyük kaplar veya şekiller) | Avantajları: Yüzdürme kuvveti, konteyner üzerindeki yapısal gerilimi azaltır; en homojen sıcaklık dağılımını sağlar. Dezavantajları: Büyük bir su kütlesinin ısıtılmasını gerektirir; bu da enerji ve su tüketiminin artmasına neden olur. |
Ön Uç Paketleme Ekipmanlarının Retort Sterilizasyonuyla Uyumlaştırılması
Bir gıda işleme hattı tasarlanırken, sistemin tamamı tek bir birim olarak değerlendirilmelidir. Sterilizasyon kazanı, işlediği kabın tamamen sızdırmaz olduğu varsayımıyla çalışır. Ön paketleme ekipmanı, aşırı ısı ve basınca dayanabilecek bir sızdırmazlık sağlayamazsa, retort işlemi sonuçta başarısız olur. Bu nedenle, bir retort hattında en kritik güvenlik rolü retort ambalajlamasına aittir; zira en ufak sızdırmazlık kusurları bile yüksek basınç altında teneke kutuların patlamasına veya mikrobiyal kontaminasyona yol açabilir. Sonuç olarak, retort işlemi dolum ve sızdırmazlık ekipmanlarını belirler.
Metal Kutular: Vakumla Kapama ve Çift Katlı Kenetleme Hassasiyeti
Ateşleme işlemine uygun sert metal kaplar söz konusu olduğunda, en kritik faktör çift dikişin mekanik sızdırmazlığıdır; zira bu, kontaminasyon riskine karşı tek ve yegane koruma önlemidir. Standart atmosferik dikiş, ateşleme uygulamaları için yetersizdir.
- Vakum ve Negatif Basınç Sızdırmazlık: Yüksek performanslı kapak kapatma makineleri, vakumlu veya negatif basınçlı sızdırmazlık sağlayabilmelidir. Bu işlem, kapak kapatılmadan önce kabın içindeki boşluktan oksijeni giderir. Bu, iki nedenden ötürü hayati önem taşır: gıdanın oksidasyon sonucu bozulmasını önlemek ve ısıtma aşamasında iç içeriğin genleşmesi sırasında teneke kutunun uçlarının şişmesini (çökmesini) engelleyen vakumu korumak.
- Çift Dikiş Hassasiyeti: Gövde Kancası ve Kapak Kancası’nın endüstri standartlarına (hesaplamaya göre >50%) uygun şekilde üst üste binmesi için, kapama makinesinin silindir aralığı ve kalibrasyonları, makinenin çalıştığı tüm uzunluk boyunca düzgün bir dikiş elde edilecek şekilde uygun şekilde ayarlanmalıdır. Dolgu maddesi 121°C’de yumuşadığında, sızdırmazlık, ürünü hava geçirmez bir şekilde muhafaza edecek kadar sağlam olmalıdır. Bu nedenle, makaraların ürün üzerinde uygun ve eşit bir basınç uyguladığından emin olmak için, kapama makinesi işçilik açısından daha yüksek kaliteli makine parçalarıyla donatılmalıdır.
Levapack, bu kritik retort gereksinimlerini şu yollarla karşılamaktadır: hassasiyet mühendislik. Vakum ve azotla yıkamalı kapama makinelerimiz, CNC ile işlenmiş bileşenler kullanarak 121°C’lik sterilizasyona dayanmak için gerekli olan tutarlı çift dikiş üst üste binmesini sağlar. Kalın 304/316 paslanmaz çelikten üretilen Levapack makineleri, nemli otoklav ortamlarında korozyona karşı direnç gösterirken, gıdaların uzun raf ömrü için düşük kalıntı oksijen seviyesi (<3%) sağlar. Küresel KOBİ’lere 18 yılı aşkın süredir hizmet veren deneyimimizle, her bir teneke kutunun sterilizasyon kabına hermetik olarak sızdırmaz bir şekilde girmesini sağlayan, özelleştirilebilir, servo tahrikli kapama çözümleri sunuyoruz.
Cam Kavanozlar: Termal Şokun Önlenmesi ve Boş Alan
Cam, sertliği ve kırılganlığı nedeniyle kendine özgü termodinamik zorluklar ortaya çıkarır.
- Kafa Boşluğu Kontrolü: Dolum makinesi, hacimleri çok hassas bir şekilde ayarlayabilmelidir; çünkü cam esnek bir malzeme olmadığı için, ürünle doldurulabilecek tek şey boşluktur. Yeterli boşluk olmazsa, kavanoz kırılır ya da ısıtma işlemi sırasında kapak yerinden çıkar. Servo kontrollü pistonlu dolum makineleri, bu tür uygulamalarda sağladıkları hacimsel doğruluk nedeniyle sıklıkla tercih edilmektedir.
- Kapak Güvenliği: Düzgün bir sızdırmazlık sağlanabilmesi için öncelikle astarın yumuşatılması ve vakumun oluşturulması gerekir. Astarın cam yüzey çevresinde gevşek kalmadan yerinde kalmasını sağlayan tek şey vakumdur. Aksi takdirde, retortun içinde oluşan iç vakum sızdırmazlık basıncı, tırnakların dayanabileceğinden fazla olacak ve kapak fırlayarak açılacaktır.
Retort Torbaları: Servo Kontrolü ve Sızdırmazlık
Torba gibi esnek ambalajlar, basınç farklarına karşı en hassas olanlardır.
- Kalan Havanın Giderilmesi: Retort poşetinin içindeki havanın varlığı hayati önem taşır. Hava, su veya gıdadan çok daha hızlı bir şekilde tamamen genleşir. Bu nedenle, paketleme makinesi kalan havayı yeterince verimli bir şekilde tahliye edemezse, poşet retort içinde şişer ve ardından patlar. Dolayısıyla, hem hazır hem de şekillendirme-doldurma-mühürleme tipi retort paketleyiciler, kalan havayı tahliye edebilmeli ve verimli vakum paketleme sistemlerine sahip olmalıdır.
- Servo Tahrikli Kararlılık: Modern üretim hatları, poşetlerin açılması, doldurulması ve kapatılmasını kontrol etmek için servo motor teknolojisini kullanır. Bu teknoloji, poşet ağzının tam olarak belirlenen bir genişliğe kadar açılmasını ve doldurma nozullarının poşetin içine tamamen dalmasını sağlayarak, dolum maddesinin kapatma bölgesinde kirlenmesine yol açabilecek her türlü olasılığı ortadan kaldırır. Kapatma bölgesinin gıda kalıntılarıyla kirlenmesi, yüksek ısıda gerçekleştirilen kapatma işlemi sırasında kusurlu bir kapatma oluşmasına neden olur.
Retort Alternatifleri: Yaygın Sterilizasyon Yöntemlerinin Karşılaştırılması
Gıda muhafazası için tek seçenek retort işlemi değildir. Seçilecek sterilizasyon yöntemi, ürünün asitliği, viskozitesi ve istenen raf ömrüne göre belirlenir. Aşağıdaki tablo, işlem seçimini kolaylaştırmak amacıyla retort işlemini başlıca alternatifleriyle karşılaştırmaktadır.
| Özellik | Retort İşleme | Pastörizasyon | Aseptik İşleme | Sıcak Dolum |
| İşlem Mantığı | Ambalaj→Isı (Konteyner içi) | Paket → Isıtma (Düşük Sıcaklık) | Isıtma→Paket (Ayrı) | Isıtma→Paketleme (Sıcak Dolum) |
| Birincil Hedef | Clostridium botulinum sporları | Patojenler / Mayalar | Sporlar ve Bakteriler | Mayalar / Küfler |
| Sıcaklıklar | Yüksek (110 °C – 135 °C) | Orta (< 100 °C) | Ultra Yüksek (135 °C – 150 °C) | Yüksek (85 °C – 95 °C) |
| İdeal pH değeri | Düşük asitli (> 4,6) | Yüksek asitli (< 4,6) | Her ikisi de (Yüksek ve Düşük Asitli) | Yüksek asitli (< 4,6) |
| Tipik Ürünler | Konserve Et, Evcil Hayvan Maması, Çorbalar | Meyve Bardakları, Turşular | UHT Süt, Meyve Suyu | Çay, Ketçap, Soslar |
| Ekipman Maliyetleri | Orta | Düşük | Çok Yüksek | Düşük |
| Ambalaj Sınırları | Yüksek ısıya/basınca dayanıklı olmalı | Standart ambalaj | Karmaşık steril ambalaj | Isıya dayanıklı şişe |
Sonuç: Kapama Makinenizi Retort Hattına Entegre Etme
Bir retort hattının verimliliği, ambalaj makinelerinin sürekli üretimi ile sterilizasyon kaplarının parti bazlı işleme özelliği arasındaki senkronizasyonla belirlenir. Bu, sadece hızlı olmakla kalmayıp aynı zamanda sağlam ve çeşitli malzeme türlerine (katı maddeler, macunlar, sıvılar) uyarlanabilir ekipman gerektirir.
Raf ömrü uzun gıdaların üretimini genişleten üreticiler için, Retort-Ready altyapısını entegre etmek, ürün kalitesi ve güvenliği açısından isteğe bağlı bir yükseltme değil, temel bir gerekliliktir. Tek başına çalışan kapak kapatma makinelerinin ötesinde, Levapack şirketimiz, özel üretim kapasitenize ve yerleşim kısıtlamalarınıza uyarlanmış özelleştirilmiş paketleme hatları tasarlamada uzmanlaşmıştır. Üretim parametrelerinizi analiz etmek ve dolumdan kapamaya kadar sterilizasyon hedeflerinizle mükemmel uyum sağlayan bütünsel bir çözüm tasarlamak için bugün Levapack ile iletişime geçin.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL