
การเลือกวิธีการบรรจุและเทคนิคการเติมที่เหมาะสมไม่ใช่เพียงการซื้ออุปกรณ์อย่างง่ายๆ แต่เป็นการลงทุนทุนหลายล้านที่กำหนดค่าใช้จ่ายรวมในการเป็นเจ้าของผลิตภัณฑ์ในช่วงสิบปีข้างหน้า การบรรจุแบบเติมร้อน (Hot fill) เป็นหนึ่งในเทคโนโลยีที่ได้รับความนิยมมากที่สุดในปัจจุบัน และยังคงเป็นพื้นฐานของหมวดหมู่ผลิตภัณฑ์บางประเภท โดยเฉพาะผลิตภัณฑ์เครื่องดื่มและอาหารเหลวที่มีความเป็นกรด เมื่อเทียบกับวิธีการรักษาคุณภาพอื่น ๆ วิธีการนี้ให้ทางออกที่มีประสิทธิภาพในการยืดอายุการเก็บรักษาของผลิตภัณฑ์ พร้อมทั้งลดการสูญเสียอาหารให้น้อยที่สุด อย่างไรก็ตาม การนำไปใช้อย่างประสบความสำเร็จจำเป็นต้องมีความรู้อย่างลึกซึ้งเกี่ยวกับหลักการเทอร์โมไดนามิกส์ วิทยาศาสตร์โพลิเมอร์ และการสร้างแบบจำลองต้นทุนที่แม่นยำ คู่มือฉบับนี้นำเสนอการศึกษาทางเทคนิคและด้านการเงินอย่างละเอียดเกี่ยวกับกระบวนการบรรจุร้อน ซึ่งจะช่วยให้ผู้ตัดสินใจมีข้อมูลที่จำเป็นในการดำเนินการวางแผนกำลังการผลิต การเลือกวัสดุ และการแก้ไขปัญหาในสายการผลิต.
การบรรจุแบบ Hot Fill คืออะไร: กระบวนการและหลักการ
ในฐานะวิธีการบรรจุร้อนที่มีประสิทธิภาพ กระบวนการฆ่าเชื้อเชิงพาณิชย์นี้รับประกันว่าผลิตภัณฑ์ของเหลวร้อนหรือกึ่งของเหลวจะถูกให้ความร้อนจนถึงอุณหภูมิสูง เทลงในภาชนะขณะที่ยังร้อนอยู่ และปิดผนึกภายในเวลาที่สั้นที่สุด กระบวนการนี้ใช้ความร้อนสูงและพลังงานความร้อนจากตัวผลิตภัณฑ์เองเพื่อฆ่าเชื้อพื้นผิวด้านในของภาชนะและฝาปิด ซึ่งช่วยป้องกันการสืบพันธุ์ของจุลินทรีย์ที่เป็นอันตรายได้อย่างมีประสิทธิภาพ และยับยั้งการเจริญเติบโตของจุลินทรีย์เพิ่มเติม.
กระบวนการบรรจุร้อนแบบดั้งเดิมดำเนินตามลำดับขั้นตอนทางเทอร์โมไดนามิกส์ที่เคร่งครัด:
- การประมวลผลทางความร้อน (การให้ความร้อน): ผลิตภัณฑ์จะถูกส่งผ่านเครื่องแลกเปลี่ยนความร้อนแบบแผ่นหรือแบบท่อ ซึ่งช่วยเพิ่มอุณหภูมิของผลิตภัณฑ์อย่างรวดเร็วจนถึงช่วงอุณหภูมิที่ต้องการ คือ 82°C ถึง 95°C (180F ถึง 205F) ผลิตภัณฑ์จะถูกเก็บไว้ที่อุณหภูมินี้เป็นระยะเวลาหนึ่ง (โดยทั่วไป 15 ถึง 30 วินาที) เพื่อให้มั่นใจว่าจุลินทรีย์ที่เป็นอันตราย แบคทีเรียที่อยู่ในระยะเจริญเติบโต และเอนไซม์ที่ทำให้อาหารเน่าเสีย ถูกทำลายทั้งหมด.
- ส่วนไส้: ผลิตภัณฑ์ที่ร้อนจะถูกสูบเข้าสู่ระบบหมุนสำหรับการบรรจุ โดยถังบรรจุและวาล์วมักได้รับการออกแบบให้มีวงจรหมุนเวียน เพื่อรักษาอุณหภูมิการฆ่าเชื้อที่จำเป็น และให้ผลิตภัณฑ์ไหลผ่านเครื่องแลกเปลี่ยนความร้อนอย่างต่อเนื่อง ในกรณีที่สายการผลิตหยุดทำงาน ผลิตภัณฑ์จะถูกเทลงในภาชนะที่อุณหภูมิไม่ต่ำกว่า 82°C.
- การจำกัด: ฝาปิดจะถูกวางลงทันทีหลังจากขั้นตอนการบรรจุ ควันที่เกิดขึ้นจากผลิตภัณฑ์ร้อนจะแทนที่พื้นที่ว่างระหว่างระดับของเหลวกับฝา.
- การกลับด้าน (การฆ่าเชื้อด้วยวิธีปิดฝา): ภาชนะที่ปิดผนึกจะถูกส่งผ่านสายพานลำเลียงและผ่านกลไกการเอียงหรือพลิกกลับ ภาชนะจะถูกพลิกกลับหรือเอียงเป็นเวลา 2 ถึง 3 นาที การเคลื่อนที่นี้ทำให้ของเหลวที่มีอุณหภูมิ 82°C + สัมผัสโดยตรงกับด้านในของฝาและส่วนบนของคอขวด ซึ่งช่วยกำจัดเชื้อโรคที่อาจยังเหลืออยู่ในพื้นที่ว่างด้านบนของขวด.
- การระบายความร้อนและ สุญญากาศ การฝึกอบรม: ภาชนะถูกวางไว้ในอุโมงค์ทำความเย็นหลายโซน ภาชนะพลาสติกหรือขวดแก้วถูกฉีดด้วยน้ำอุณหภูมิห้องหรือน้ำเย็นในสภาพแวดล้อมที่คล้ายกับอ่างน้ำ ซึ่งช่วยลดอุณหภูมิภายในลงอย่างรวดเร็วจนเหลือประมาณ 35°C ถึง 40°C ของเหลวจะหดตัวลงเมื่อเย็นลง ในเวลาเดียวกัน ไอน้ำในพื้นที่ว่างด้านบนจะถูกควบแน่นเป็นน้ำ ผลสองประการนี้ก่อให้เกิดความชันของความดันลบที่รุนแรง หรือสุญญากาศ ภายในภาชนะที่ปิดสนิท ซึ่งรับประกันการปิดผนึกอย่างแน่นหนาและป้องกันไม่ให้ออกซิเจนเข้าไป.
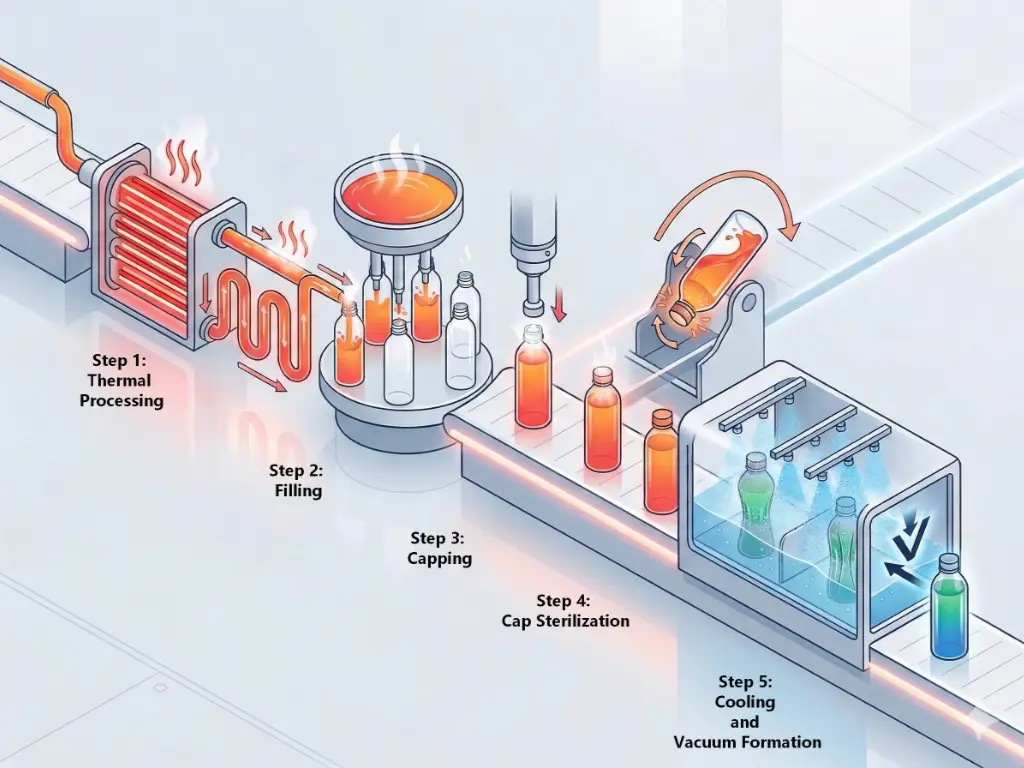
นี่เป็นกระบวนการเทอร์โมไดนามิกที่มีประสิทธิภาพสูง แต่ถูกจำกัดโดยข้อจำกัดทางชีวเคมีที่เข้มงวด กระบวนการนี้สามารถใช้ได้เฉพาะในระดับ pH บางระดับเท่านั้น.
| หมวดหมู่สินค้า | ความเหมาะสม | เหตุผล |
| เครื่องดื่มที่มีกรดสูง (น้ำผลไม้ น้ำผัก เครื่องดื่มกีฬา ชา น้ำมะนาว) | อุดมคติ | ค่า pH ต่ำกว่า 4.5 ความเป็นกรดสูงช่วยป้องกันการเจริญเติบโตของสปอร์ Clostridium botulinum การบรรจุในสภาพร้อนสามารถทำลายแบคทีเรียในระยะเจริญเติบโต ยีสต์ และเชื้อราที่เหลืออยู่ได้อย่างง่ายดาย. |
| เครื่องปรุงที่มีกรดสูง (ซอสมะเขือเทศ, ซอสพริก, น้ำผลไม้บด, น้ำสลัดที่มีส่วนผสมของน้ำส้มสายชู) | อุดมคติ | ความกรดสูงและอุณหภูมิการแปรรูปที่สูงช่วยสร้างสภาพปลอดเชื้อในระดับเชิงพาณิชย์ ความร้อนจะซึมผ่านผลิตภัณฑ์ที่มีความหนืดเพื่อรับประกันความปลอดภัยในการเก็บรักษาที่อุณหภูมิห้องและยืดอายุการเก็บรักษา. |
| ผลิตภัณฑ์ที่มีกรดต่ำ (นม, ผลิตภัณฑ์ทดแทนนม, น้ำซุปกระดูก, เครื่องดื่มโปรตีนเชค) | ไม่เหมาะสม | ค่า pH สูงกว่า 4.5 อุณหภูมิสูง (95°C) ไม่สามารถทำลายสปอร์ของ Clostridium botulinum ในสภาพแวดล้อมที่มีความเป็นกรดต่ำได้ ซึ่งจำเป็นต้องใช้การฆ่าเชื้อด้วยหม้อความดันสูงหรือกระบวนการผลิตแบบปลอดเชื้อ เนื่องจากต้องทำการฆ่าเชื้อด้วยความร้อนภายใต้ความดัน. |
| เครื่องดื่มที่มีก๊าซ (น้ำอัดลม, น้ำมีฟอง, เครื่องดื่มให้พลังงานที่มีก๊าซ) | ไม่เหมาะสม | การให้ความร้อนจะทำให้ก๊าซคาร์บอนไดออกไซด์ที่ละลายอยู่ถูกปล่อยออกมา กระบวนการนี้จำเป็นต้องสร้างสภาพสุญญากาศ ซึ่งขัดแย้งกับแรงดันบวกที่จำเป็นสำหรับการเกิดคาร์บอนเนชันในสภาพธรรมชาติ. |
การเลือกวัสดุบรรจุภัณฑ์สำหรับการบรรจุร้อนที่เหมาะสม
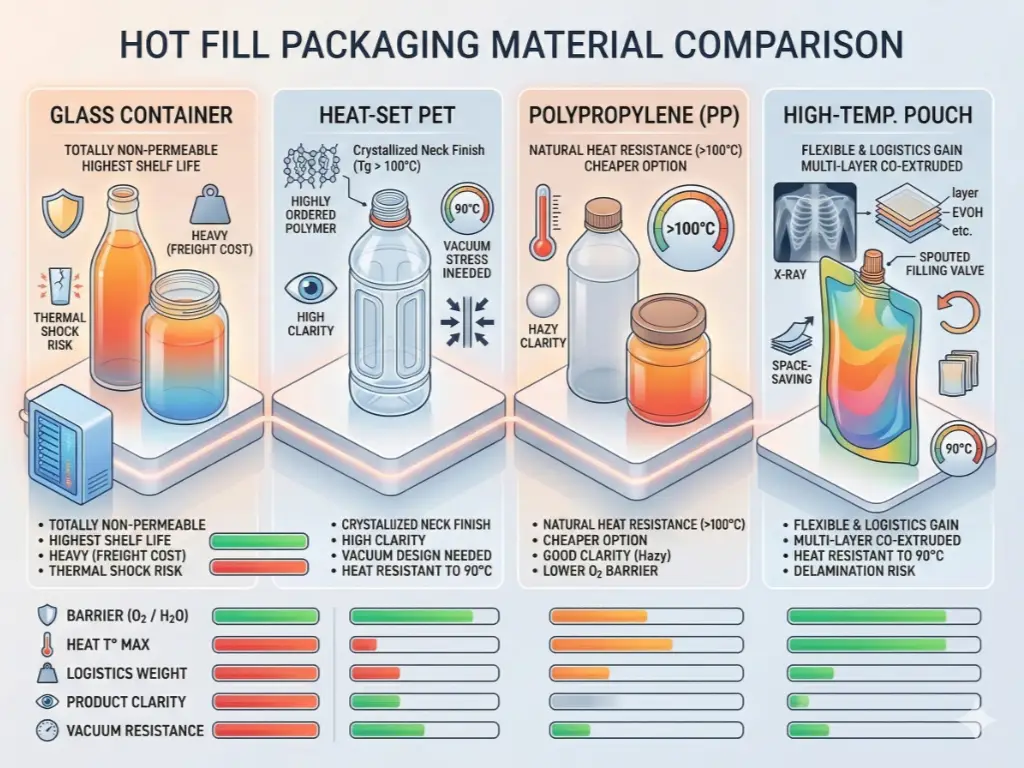
สภาพความเครียดทางความร้อนและแรงดันสุญญากาศที่สูงในกระบวนการบรรจุร้อนก่อให้เกิดแรงกลที่รุนแรงต่อวัสดุบรรจุภัณฑ์ ภาชนะบรรจุต้องสามารถทนต่ออุณหภูมิเริ่มต้นได้สูงถึง 95°C โดยไม่ละลาย ไม่ยืดตัว หรือสูญเสียความคงตัวของขนาด และต้องทนต่อแรงดันบรรยากาศสูงที่ดันเข้าด้านในระหว่างกระบวนการระบายความร้อนได้ วัสดุแต่ละชนิดมีคุณสมบัติเฉพาะตัว วัสดุบรรจุภัณฑ์ทั่วไปไม่สามารถใช้งานได้ในสภาพเช่นนี้ จึงจำเป็นต้องประเมินความต้องการด้านบรรจุภัณฑ์ของคุณและพิจารณาตัวเลือกขวดต่าง ๆ ที่เหมาะสม.
- ภาชนะแก้ว
วัสดุบรรจุแบบร้อนที่นิยมใช้และมีความทนทานที่สุดคือแก้ว ซึ่งไม่ซึมผ่านได้โดยสิ้นเชิง ปราศจากออกซิเจน และไม่มีความเสี่ยงต่อการเคลื่อนย้ายของสารเคมีเลย แก้วให้การป้องกันความชื้นและก๊าซได้ 100 เปอร์เซ็นต์ ซึ่งรับประกันอายุการเก็บรักษาที่ยาวนานที่สุด ไม่ว่าคุณจะใช้ขวดมาตรฐานหรือขวดแก้วปากกว้าง แก้วมีโครงสร้างที่ทนต่ออุณหภูมิสูงและแรงดันสุญญากาศที่เกิดขึ้นได้โดยไม่แตกร้าวหรือเสียรูป อย่างไรก็ตาม ในฐานะวัสดุที่ยอดเยี่ยม แก้วมีน้ำหนักมาก ซึ่งทำให้ค่าใช้จ่ายในการขนส่งเพิ่มขึ้น นอกจากนี้ ยังต้องให้ความสนใจอย่างใกล้ชิดต่ออุณหภูมิระหว่างกระบวนการบรรจุและทำให้เย็นลง การที่ขวดแก้วบรรจุร้อนถูกสัมผัสกับการเปลี่ยนแปลงอุณหภูมิอย่างกะทันหันในอุโมงค์ทำให้เย็นลง อาจก่อให้เกิดการช็อกความร้อนที่ร้ายแรงและทำให้ภาชนะแตกหักได้.
- PET (โพลีเอทิลีน เทเรฟทาเลต) แบบ Heat-Set
ขวด PET ทั่วไปจะเกิดการบิดเบี้ยวและยุบตัวเมื่ออุณหภูมิสูงกว่า 70°C เพื่อใช้ PET ในสายการผลิตแบบเติมร้อน ผู้ผลิตต้องซื้อ PET แบบ Heat-Set ขวด PET แบบ Heat-Set ถูกเป่าขึ้นรูปในแม่พิมพ์ที่ได้รับความร้อน และผ่านกระบวนการปรับสภาพความร้อนอย่างควบคุมระหว่างขั้นตอนการเป่าขึ้นรูป กระบวนการนี้เปลี่ยนโครงสร้างของสายโพลิเมอร์ ทำให้อุณหภูมิการเปลี่ยนสถานะเป็นแก้ว (Tg) ของพลาสติกชนิดนี้สูงขึ้น และขจัดแรงเครียดภายใน อุณหภูมิการบรรจุสูงสุดของ PET Heat-Set คือ 90°C ซึ่งทำให้มันเป็นพลาสติกที่ได้รับความนิยมมากที่สุดสำหรับกระบวนการนี้ อย่างไรก็ตาม ขวดพลาสติกประเภทนี้จำเป็นต้องมีน้ำหนักเรซิน (น้ำหนักเป็นกรัม) มากกว่าขวดสำหรับการบรรจุเย็น เพื่อให้มีโครงสร้างที่มั่นคง และจำเป็นต้องมีรูปทรงเรขาคณิตเฉพาะเพื่อควบคุมแรงดันสุญญากาศและป้องกันการบิดเบี้ยวของขวดพลาสติก.
- โพลีโพรพิลีน (PP)
โพลีโพรพิลีนมีความทนต่อความร้อนตามธรรมชาติที่ดี และสามารถทนต่ออุณหภูมิเกิน 100°C ได้อย่างง่ายดายโดยไม่ต้องผ่านขั้นตอนการตั้งค่าด้วยความร้อน เป็นวัสดุทดแทน PET ที่มีราคาถูกกว่าในบางการใช้งานแบบบรรจุร้อน โดยเฉพาะอย่างยิ่งเมื่อใช้ภาชนะขนาดใหญ่หรือขวดปากกว้างในการเก็บรักษาซอสและแยม ข้อเสียหลักของ PP คือความใสไม่เท่ากับแก้ว; มันมีลักษณะขุ่นหรือมัวเมื่อเทียบกับความใสเหมือนแก้วและผิวเงาของ PET ซึ่งอาจส่งผลต่อความดึงดูดบนชั้นวางสินค้าในร้านค้าปลีก นอกจากนี้ ความสามารถในการกั้นออกซิเจนของ PP ยังต่ำกว่า PET และอาจทำให้อายุการเก็บรักษาของผลิตภัณฑ์ที่ไวต่อการออกซิเดชันสูงลดลง.
- ถุงทนความร้อนสูง
แม้ว่าตลาดจะถูกครองโดยประเภทขวดและบรรจุภัณฑ์แข็งต่าง ๆ มากมาย แต่ถุงยืดหยุ่นแบบหลายชั้นที่ผลิตด้วยกระบวนการโคเอ็กซ์ทรูชัน (ถุงที่มีปากเท) กำลังเพิ่มส่วนแบ่งตลาดขึ้นเรื่อย ๆ ถุงเหล่านี้ทำจากฟิล์มหลายชั้น ซึ่งมักมีชั้นกั้นเป็นฟอยล์อลูมิเนียมหรือ EVOH และถูกออกแบบให้ทนต่ออุณหภูมิการบรรจุที่ 90 °C ถุงเหล่านี้เป็นตัวเลือกที่ยอดเยี่ยมและมีประโยชน์อย่างมากในด้านการขนส่งและโลจิสติกส์ เนื่องจากถุงเปล่าใช้พื้นที่เก็บรักษาเพียงส่วนน้อยเมื่อเทียบกับขวดแข็งเปล่า อย่างไรก็ตาม วัสดุที่ยืดหยุ่นต้องการวาล์วเติมที่ได้รับการออกแบบเฉพาะเพื่อทนต่อความร้อนโดยไม่ทำให้ส่วนปากถุงละลาย และกระบวนการทำความเย็นต้องได้รับการควบคุมอย่างดีเพื่อป้องกันการแยกชั้นของผนังถุง.
การบรรจุแบบร้อน (Hot Fill) เทียบกับเทคโนโลยีการบรรจุอื่น ๆ: แมทริกซ์ ROI
ทีมวิศวกรรมโรงงานจำเป็นต้องเปรียบเทียบกระบวนการบรรจุร้อนกับเทคโนโลยีการฆ่าเชื้ออื่น ๆ ที่แข่งขันกัน ระบบเหล่านี้สามารถเปรียบเทียบกันได้เฉพาะผ่านการวิเคราะห์ ค่าใช้จ่ายลงทุน (CAPEX) และ ค่าใช้จ่ายในการดำเนินงาน (OPEX).
| เทคโนโลยี | เป้าหมาย pH ความเหมาะสม | จำเป็นต้องใช้สารกันเสีย | ความทนต่อความร้อนของวัสดุ | การรักษาความอร่อยและสารอาหาร |
| การบรรจุร้อน | ความกรดสูง (< 4.5) | ไม่ | สูง (PET ที่ผ่านกระบวนการตั้งรูปด้วยความร้อน, แก้ว) | ระดับปานกลางถึงดี |
| การบรรจุแบบปลอดเชื้อ | กรดสูงและกรดต่ำ | ไม่ | ต่ำ (PET น้ำหนักเบาแบบมาตรฐาน) | ยอดเยี่ยม |
| ตอบโต้ | ความกรดต่ำ (> 4.5) | ไม่ | ประเภท Extreme (กระป๋องโลหะ, ซองรีทอร์ต) | ระดับกลาง (การให้ความร้อนต่อเนื่อง) |
| การเติมเย็น | ความกรดสูง (< 4.5) | ใช่ | ต่ำ (PET น้ำหนักเบาแบบมาตรฐาน) | ยอดเยี่ยม |
CAPEX กับ OPEX ในสายการผลิตต่าง ๆ
ระบบบรรจุแบบเย็นมีค่าใช้จ่ายในการลงทุน (CAPEX) ต่ำที่สุด เครื่องจักรมีโครงสร้างทางกลที่เรียบง่าย และไม่จำเป็นต้องใช้เครื่องแลกเปลี่ยนความร้อน อุโมงค์ทำความเย็น หรือสายพานลำเลียงแบบกลับทิศทางพิเศษ ค่าใช้จ่ายในการดำเนินงาน (OPEX) ก็ต่ำเช่นกัน เนื่องจากผู้ผลิตสามารถใช้ขวด PET มาตรฐานที่มีน้ำหนักเบาและราคาถูกที่สุดได้ อย่างไรก็ตาม ความจำเป็นในการใช้สารกันเสียทางเคมีทำให้การเข้าถึงตลาดถูกจำกัด เนื่องจากผลิตภัณฑ์แบบ clean-label กำลังเป็นที่ต้องการสูงในหมู่ผู้บริโภค.
- การบรรจุร้อน
การบรรจุร้อนเป็นการลงทุนด้าน CAPEX ในระดับปานกลาง สายการผลิตนี้จำเป็นต้องมีเครื่องพาสเจอไรซ์ วาล์วบรรจุพิเศษ และอุโมงค์ทำความเย็นขนาดใหญ่ ส่วนค่าใช้จ่ายในการดำเนินงาน (OPEX) นั้นค่อนข้างสูง เนื่องจากกระบวนการนี้ใช้พลังงานมากในการให้ความร้อนกับผลิตภัณฑ์และจากนั้นทำให้เย็นลง นอกจากนี้ ความจำเป็นในการใช้ PET แบบ Heat-Set ทำให้ขวดบรรจุร้อนแต่ละขวดมีน้ำหนักและราคาสูงกว่าขวด PET ทั่วไปมาก ราคาของวัตถุดิบพลาสติกคิดเป็นสัดส่วนที่สำคัญของค่าใช้จ่ายในการดำเนินงานที่เกิดขึ้นเป็นประจำ.
เทคโนโลยีปลอดเชื้อมีค่าใช้จ่ายสูงในด้าน CAPEX ที่สูงลิ่ว ซึ่งอาจถึงหลายล้านดอลลาร์ กระบวนการนี้ทำการฆ่าเชื้อผลิตภัณฑ์และบรรจุภัณฑ์อย่างแยกกัน ก่อนที่จะนำมารวมกันในห้องสะอาดปลอดเชื้อระดับเภสัชกรรม (isolator) อุปกรณ์ที่ใช้ในกระบวนการนี้รวมถึงอ่างฆ่าเชื้อที่ซับซ้อน (ด้วยไฮโดรเจนเปอร์ออกไซด์หรือกรดเพออะซีติก) และระบบกรองอากาศปลอดเชื้อ ค่าใช้จ่ายในการบำรุงรักษาและการฝึกอบรมผู้ปฏิบัติงานมีมูลค่าสูงมาก แต่ค่าใช้จ่ายในการดำเนินงาน (OPEX) ของกระบวนการปลอดเชื้ออยู่ในระดับต่ำ เนื่องจากของเหลวถูกทำให้เย็นลงก่อนการบรรจุ ทำให้กระบวนการนี้ใช้ขวด PET มาตรฐานที่มีน้ำหนักเบามาก ซึ่งช่วยลดค่าใช้จ่ายของเรซินพลาสติกได้อย่างมีนัยสำคัญ.
อาหารที่มีกรดต่ำ เช่น เนื้อสัตว์ อาหารสัตว์เลี้ยง และน้ำซุป ต้องผ่านกระบวนการรีทอร์ท ผลิตภัณฑ์ถูกบรรจุในกระป๋องโลหะหรือถุงรีทอร์ท แล้วนำเข้าไปในถังความดันขนาดใหญ่ (ออโตเคลฟ) ซึ่งจะถูกสัมผัสกับไอน้ำที่อุณหภูมิ 121°C เป็นเวลา 30 ถึง 60 นาที ค่าใช้จ่ายลงทุน (CAPEX) สูงเนื่องจากต้องใช้ถังความดันแบบหนัก ส่วนค่าใช้จ่ายดำเนินงาน (OPEX) ก็สูงมาก เนื่องจากต้องใช้พลังงานจำนวนมากเพื่อทำความร้อนน้ำและรักษาความดันให้สูงตลอดระยะเวลาการทำงานที่ยาวนาน.
การคำนวณจุดคุ้มทุนสำหรับแบรนด์ของคุณ
การเลือกระหว่าง Hot Fill หรือ Aseptic เป็นการคำนวณทางคณิตศาสตร์เพื่อหาจุดสมดุลระหว่างปริมาณการผลิตและต้นทุนวัสดุ นักวิศวกรรมต้องวาดกราฟเพื่อหาจุดตัดกันระหว่างค่าเสื่อมราคาของ CAPEX และค่าใช้จ่าย OPEX ที่สะสมมา.
ลองพิจารณาตัวอย่างของแมทริกซ์การตัดสินใจสำหรับแบรนด์น้ำผลไม้ที่มีความเป็นกรดสูง เมื่อปริมาณการผลิตน้อยกว่า 10 ล้านขวดต่อปี ตัวเลือกทางการเงินที่ชัดเจนที่สุดคือวิธีการบรรจุร้อน (hot filling) เนื่องจากค่าใช้จ่ายทุน (CAPEX) ที่สูงของสายการผลิตแบบปลอดเชื้อ (Aseptic) จะทำให้อัตรากำไรลดลงอย่างมาก ส่วนต้นทุนต่อหน่วยที่เพิ่มขึ้นของขวด PET แบบ Heat-Set สามารถจัดการได้เมื่อผลิตในปริมาณน้อย.
แต่การคำนวณทางคณิตศาสตร์จะกลับกันเมื่อขนาดการผลิตเพิ่มขึ้น การประหยัดค่าใช้จ่ายจากการเปลี่ยนขวด PET มาตรฐาน 15 กรัม (Aseptic) เป็นขวด PET Heat-Set 28 กรัม (Hot Fill) จะเพิ่มขึ้นอย่างรวดเร็วเมื่อปริมาณการผลิตต่อปีเกิน 50 ล้านขวด การประหยัดเงินหลายล้านดอลลาร์จากวัสดุพลาสติกและน้ำหนักการขนส่งเพียงอย่างเดียว จะช่วยคืนทุนค่าใช้จ่ายในการลงทุน (CAPEX) ของเครื่องผลิตแบบ Aseptic ที่สูงมากภายใน 24 ถึง 36 เดือน เมื่อถึงระดับนี้ สำหรับผลิตภัณฑ์ที่มีกรดต่ำ ปริมาณการผลิตไม่สำคัญ เพราะการผลิตแบบ Hot Fill ไม่สามารถรับประกันความปลอดภัยของอาหารได้ และทางเลือกจึงอยู่ระหว่างการผลิตแบบ Aseptic และ Retort.
การวิเคราะห์ความล้มเหลวและการแก้ไขปัญหาในสายการผลิต
การออกแบบทางทฤษฎีควรถูกนำไปประยุกต์ใช้ในประสิทธิภาพการทำงานจริงในโรงงาน สายการผลิตแบบเติมร้อนก่อให้เกิดปัญหาทางกายภาพและเทอร์โมไดนามิกส์บางประการ ซึ่งอาจนำไปสู่อัตราของเสียที่สูงหากไม่ได้รับการควบคุมอย่างเหมาะสม วิศวกรการผลิตควรหลีกเลี่ยงรูปแบบความล้มเหลวดังต่อไปนี้ โดยการกำหนดพารามิเตอร์การควบคุมอย่างเคร่งครัด และเข้าใจขั้นตอนสำคัญในภาพรวม.
การจัดวางแผงและการบิดเบือน (การออกแบบแผงสุญญากาศ)
Panningeling — การยุบตัวเข้าด้านในอย่างไม่ควบคุมของขวดพลาสติกเป็นข้อบกพร่องทางสายตาที่พบได้บ่อยที่สุดในการบรรจุภัณฑ์แบบเติมร้อน ปริมาตรของของเหลวที่อุณหภูมิ 85°C จะลดลงเมื่อเย็นตัวลงถึง 35°C ปรากฏการณ์นี้ยิ่งทวีความรุนแรงขึ้นจากไอน้ำที่ควบแน่นในพื้นที่ว่างด้านบนขวด ซึ่งก่อให้เกิดสุญญากาศที่แรง ส่วนด้านนอกของขวดถูกดันโดยความดันบรรยากาศ.
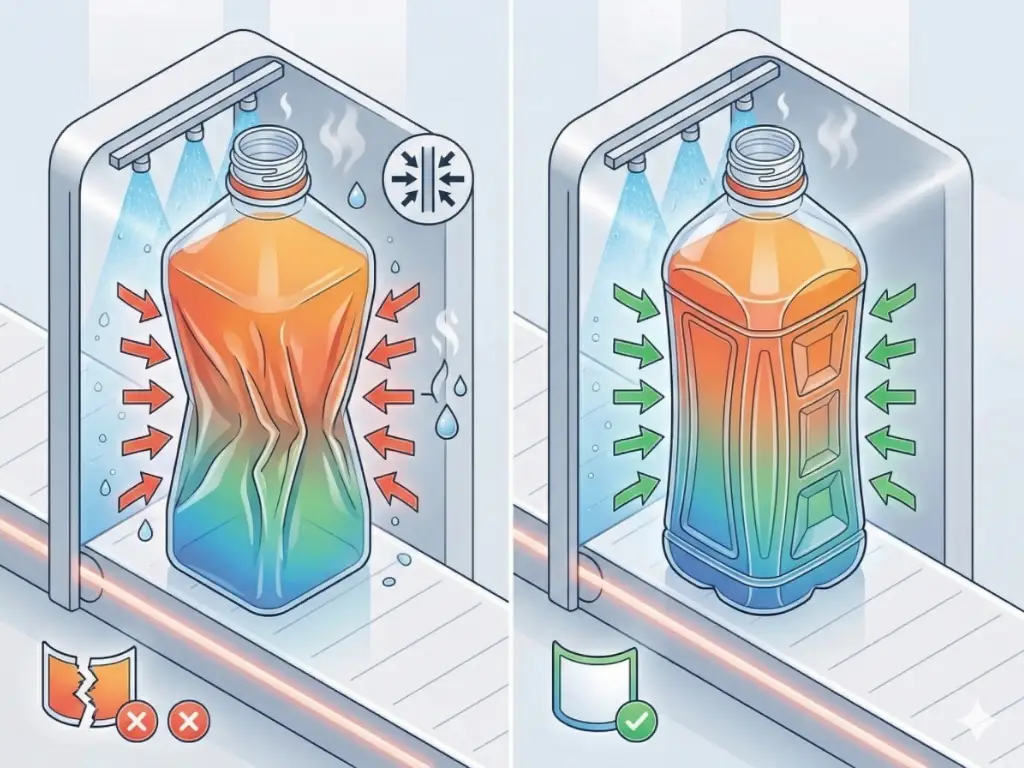
แรงอัดนี้กระจายตัวอย่างสม่ำเสมอทั่วทั้งรูปทรงของขวดแก้วรูปวงกลม ส่วนขวดพลาสติก โดยเฉพาะอย่างยิ่งที่มีรูปทรงสี่เหลี่ยมหรือสี่เหลี่ยมผืนผ้า ไม่สามารถทนต่อแรงนี้ได้ด้วยตัวมันเอง ด้านข้างที่แบนของขวดจะโค้งงอแบบสุ่ม ทำให้พื้นที่ติดฉลากเสียหาย และทำให้ผลิตภัณฑ์ไม่สามารถขายได้.
เพื่อแก้ไขปัญหานี้ วิศวกรโครงสร้างได้สร้างสิ่งที่เรียกว่า “แผงสุญญากาศ” ในรูปทรงของขวด PET ซึ่งประกอบด้วยเครื่องหมายทางเรขาคณิต การโค้ง หรือร่องบนตัวขวด นี่คือจุดอ่อนที่สร้างขึ้นอย่างจงใจ เมื่อเกิดสุญญากาศ แผงเหล่านี้จะถูกออกแบบให้โค้งเข้าด้านในอย่างสม่ำเสมอ เพื่อรับแรงหดตัว และทำให้เสาโครงสร้างหลักของขวดยังคงตรงและมั่นคง การกำหนดขนาดของแผงเหล่านี้ไม่เหมาะสมเมื่อเทียบกับปริมาณการเติมและค่าความแตกต่างของอุณหภูมิการเย็นลง จะนำไปสู่การบิดเบี้ยวที่ร้ายแรง.
บทบาทของพื้นผิวคอที่ตกผลึก
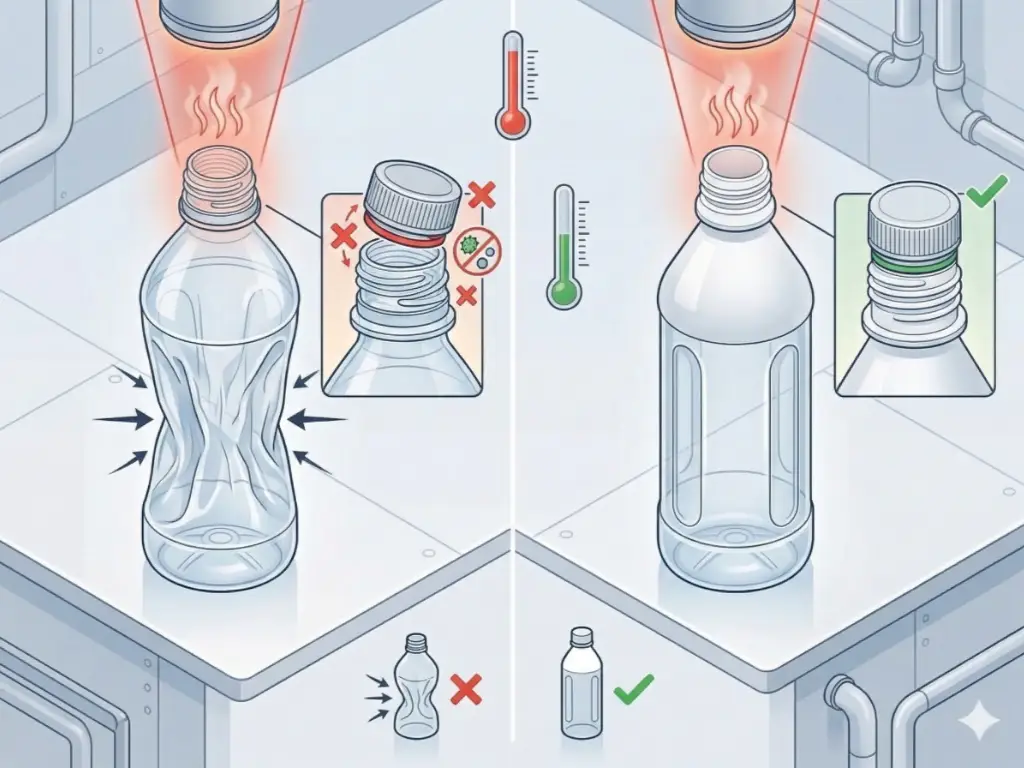
โพลีเมอร์ PET เป็นวัสดุไร้โครงสร้างมาตรฐานที่เริ่มอ่อนตัวและเปลี่ยนรูปที่อุณหภูมิการเปลี่ยนสถานะแก้วประมาณ 70°C เมื่อเทของเหลวที่อุณหภูมิ 85°C ลงในขวด PET ทั่วไป ส่วนคอขวด หรือส่วนที่มีเกลียวสำหรับติดฝา จะเกิดการบิดเบี้ยว การเปลี่ยนรูปเพียงเศษส่วนของมิลลิเมตรก็อาจส่งผลต่อความแน่นสนิทของฝา ทำให้ออกซิเจนแทรกซึมเข้าไป ส่งผลให้ผลิตภัณฑ์เสื่อมคุณภาพ และต้องเรียกคืนผลิตภัณฑ์ในปริมาณมาก.
เพื่อหลีกเลี่ยงปัญหานี้ ขวด PET ที่ใช้สำหรับการบรรจุร้อนต้องมีส่วนคอขวดที่ผ่านกระบวนการผลึก (Crystallized Neck Finish) ส่วนคอขวดจะถูกให้ความร้อนด้วยรังสีอินฟราเรดอย่างเข้มข้นระหว่างกระบวนการผลิต แต่ตัวขวดถูกปกคลุมไว้ ความร้อนที่กระจุกตัวนี้ทำให้สายโพลิเมอร์ในส่วนคอขวดจัดเรียงตัวเป็นโครงสร้างผลึกที่มีระเบียบสูงมาก ผลลัพธ์ทางความงามคือส่วนคอขวดจะกลายเป็นสีขาวทึบ โครงสร้างผลึกนี้ช่วยเพิ่มความทนต่อความร้อนของส่วนคอขวดให้สูงกว่า 100°C ซึ่งทำให้เกลียวขวดคงรูปทรงและมั่นคงแข็งแรงเมื่อดำเนินการบรรจุและปิดฝาที่อุณหภูมิสูง.
การปรุงอาหารเกินเวลาและการสูญเสียรสชาติในอุโมงค์เย็น
ประสิทธิภาพของอุโมงค์ทำความเย็นเป็นปัจจัยที่กำหนดคุณภาพของผลิตภัณฑ์ที่บรรจุในสภาพร้อน เมื่อผลิตภัณฑ์ถูกทิ้งไว้ที่อุณหภูมิ 85°C เป็นเวลานานเกินไป จะเกิดการเสื่อมสภาพทางความร้อนอย่างรุนแรง ซึ่งก่อให้เกิดปฏิกิริยาไมยาร์ (การเปลี่ยนสีเป็นสีน้ำตาลของของเหลว) การสูญเสียสารอาหารที่บอบบาง เช่น วิตามินซี ซึ่งส่งผลต่อคุณค่าทางโภชนาการ และการเปลี่ยนแปลงของสารประกอบรสชาติที่บอบบาง ซึ่งส่งผลต่อรสชาติของผลิตภัณฑ์ ผลิตภัณฑ์นั้นถูกปรุงสุกภายในขวดจริง ๆ.
อุโมงค์ที่ได้รับการระบายความร้อนควรใช้ความชันอุณหภูมิหลายโซนที่แม่นยำ ขวดที่มีอุณหภูมิ 85°C ที่วางลงโดยตรงในน้ำเย็น 5°C จะเกิดการช็อกความร้อน ซึ่งอาจทำให้แก้วแตกหรือทำให้พลาสติกหดตัวแบบคาดการณ์ไม่ได้ อุณหภูมิในอุโมงค์ควรลดลงอย่างค่อยเป็นค่อยไป (เช่น โซน 1 60°C, โซน 2 40°C, โซน 3 25°C) วิศวกรควรวัดอุณหภูมิแกนกลางของขวดอย่างต่อเนื่อง ของเหลวที่มีความหนืดเป็นตัวนำความร้อนได้ไม่ดี นั่นคือ ของเหลวที่ติดอยู่บนผนังขวดจะเย็นลงอย่างรวดเร็ว ส่วนกลางของของเหลวจะร้อนจนก่อให้เกิดความเสียหาย จึงจำเป็นต้องคำนวณแรงดันของปั๊ม มุมของหัวฉีดสเปรย์ และเวลาที่ขวดอยู่บนสายพานลำเลียง เพื่อให้มั่นใจว่าการนำความร้อนออกจะเกิดขึ้นอย่างรวดเร็วและสม่ำเสมอ.
การเชี่ยวชาญในการจัดการผลิตภัณฑ์เฉพาะกลุ่มและผลิตภัณฑ์ที่เติมเต็มอย่างรวดเร็วซึ่งมีความยากลำบาก
เทคโนโลยีการบรรจุร้อนถูกพัฒนาขึ้นจากน้ำผลไม้และชาแบบมาตรฐาน ความสามารถทางวิศวกรรมที่แท้จริงของสายการผลิตบรรจุภัณฑ์จะปรากฏขึ้นเมื่อนำไปใช้ในกระบวนการผลิตวัสดุที่มีหลายเฟสหรือมีความหนืดสูง.
การจัดการอนุภาคในกระบวนการบรรจุร้อน
การประมวลผลซอสที่มีความเป็นกรดสูงและมีอนุภาคขนาดใหญ่ เช่น เมล็ดพริก ผลไม้หั่นเต๋าในแยม หรือชิ้นผักในซัลซ่า จำเป็นต้องใช้ระบบจัดการของเหลวแบบพิเศษ เนื่องจากวาล์วแรงโน้มถ่วงทั่วไปหรือเครื่องวัดอัตราการไหลความเร็วสูงอาจทำให้อนุภาคถูกบดขยี้ หรือเกิดการก่อตัวเป็นสะพานและอุดตันอย่างต่อเนื่อง.
ระบบต้องใช้ปั๊มแบบแทนที่เชิงบวกหรือเครื่องเติมแบบลูกสูบวาล์วหมุน เพื่อรับประกันความสมบูรณ์ของอนุภาค ขนาดรูของหัวเติมควรได้รับการออกแบบให้ไม่น้อยกว่าสองเท่าของเส้นผ่านศูนย์กลางของชิ้นส่วนแข็งที่ใหญ่ที่สุด นอกจากนี้ ยังสำคัญที่จะรักษาให้อนุภาคของแข็งอยู่ในสภาพแขวนลอยที่สม่ำเสมอภายในถังเก็บ เมื่อการกวนมีความรุนแรงเกินไป อนุภาคจะถูกแตกออก ส่วนเมื่อการกวนช้าเกินไป ของแข็งจะตกตะกอน ทำให้ขวดแรกๆ มีแต่ของเหลว ส่วนขวดสุดท้ายมีแต่ของแข็ง ระบบควรมีเครื่องกวนแบบผิวขูดที่มีแรงเฉือนต่ำและควบคุมได้อย่างแม่นยำภายในถังป้อนที่ได้รับความร้อน.
การแก้ไขปัญหาความหนืดสูง
ซอสมะเขือเทศ น้ำเชื่อมเข้มข้น และสารข้นหนืดก่อให้เกิดปัญหาการแทรกซึมความร้อนอย่างรุนแรง ความหนืดเป็นอุปสรรคสำคัญต่อกระแสการพาความร้อนในของเหลว เครื่องแลกเปลี่ยนความร้อนแบบแผ่นทั่วไปไม่สามารถใช้ได้ในขั้นตอนการให้ความร้อนขั้นแรก เนื่องจากสารข้นหนืดจะติดไหม้บนแผ่นแลกเปลี่ยนความร้อน ซึ่งนำไปสู่การเกิดคราบสกปรกและทำให้การผลิตต้องหยุดลง สำหรับผลิตภัณฑ์ที่มีความหนืดสูง จำเป็นต้องใช้เครื่องแลกเปลี่ยนความร้อนแบบท่อหรือแบบผิวขูด เพื่อขูดผลิตภัณฑ์ออกจากผนังที่ได้รับความร้อนอย่างทางกายภาพ เพื่อป้องกันการไหม้และเพื่อให้อุณหภูมิกระจายอย่างสม่ำเสมอ.
ในขั้นตอนการบรรจุ ผลิตภัณฑ์ที่มีความหนืดจะเคลื่อนย้ายได้ยาก จึงใช้กระบอกสูบลูกสูบแบบนิวเมติกหรือแบบเซอร์โวที่ทำงานด้วยแรงดันสูงเพื่อดันวัสดุเข้าไปในภาชนะ ความเร็วในการบรรจุควรถูกปรับให้เหมาะสม การเติมด้วยแรงดันสูงจะก่อให้เกิดการกระเด็นและอากาศติดอยู่ในเนื้อครีม อากาศที่ติดอยู่จะขยายตัวและหดตัวอย่างสุ่ม ทำให้ความแม่นยำของการปิดผนึกแบบสุญญากาศลดลง และเพิ่มออกซิเจนซึ่งเร่งให้เกิดการเสื่อมสภาพ เครื่องเติมควรใช้วิธีการเติมแบบจากล่างขึ้นบน โดยหัวฉีดจะจมลงสู่ก้นภาชนะและเคลื่อนตัวขึ้นอย่างแม่นยำตามระดับของเหลวที่เพิ่มขึ้น.
วิธีเลือกเครื่องบรรจุร้อนที่เหมาะสม
การจัดซื้ออุปกรณ์บรรจุร้อน จำเป็นต้องปรับให้ความสามารถทางกลไกสอดคล้องกับกลยุทธ์ธุรกิจในระยะยาว ผู้ตัดสินใจต้องประเมินสามปัจจัยสำคัญก่อนที่จะกำหนดรายละเอียดทางเทคนิคให้เสร็จสิ้น:
- ก่อนอื่น การปรับให้สอดคล้องกับกำลังการผลิตควรอิงจากประสิทธิภาพการดำเนินงาน (OEE) ที่เป็นจริง, แทนที่จะพิจารณาจากความเร็วสูงสุดตามทฤษฎี เมื่อสายการผลิตมีอัตราการผลิต 200 ขวดต่อนาที อุโมงค์ทำความเย็นที่อยู่ปลายสายควรมีความสามารถทางเทอร์โมไดนามิกส์ในการระบายความร้อนตามอัตรานั้น; หากเกิดจุดคอขวดในระบบทำความเย็น จะทำให้สายการผลิตทั้งสายทำงานช้าลง.
- ประการที่สอง ระบบควรสนับสนุนแผนพัฒนาผลิตภัณฑ์ในอนาคต. เครื่องที่ซื้อมาเพื่อใช้กับของเหลวที่มีความหนืดต่ำเท่านั้น จะต้องได้รับการปรับปรุงใหม่ด้วยค่าใช้จ่ายสูง หากฝ่ายการตลาดตัดสินใจนำซอสที่มีอนุภาคหนาแน่นออกสู่ตลาด ควรระบุเครื่องบรรจุแบบลูกสูบแบบแทนที่เชิงบวกและวาล์วหมุนแบบช่องกว้างตั้งแต่เนิ่นๆ หากคาดว่าจะต้องจัดการกับส่วนผสมที่ซับซ้อน.
- ประการที่สาม ให้ประเมินระดับการอัตโนมัติของระบบ Clean-in-Place (CIP) ระบบ. สายการผลิตแบบเติมร้อนใช้เพื่อแปรรูปผลิตภัณฑ์ที่มีความเหนียว มีปริมาณน้ำตาลสูง หรือมีกลิ่นรสเข้มข้น ขั้นตอนการทำความสะอาดแบบทำด้วยมือทำให้เวลาหยุดทำงานยืดเยื้อ และมีความเสี่ยงสูงต่อการปนเปื้อนจากแบคทีเรีย จึงจำเป็นต้องมีขั้นตอน CIP ที่อัตโนมัติอย่างสมบูรณ์ ควบคุมด้วย PLC พร้อมอัตราการไหล ปริมาณสารเคมีที่จ่าย และการบันทึกอุณหภูมิที่ได้รับการตรวจสอบความถูกต้อง เพื่อรับประกันความสะอาดอย่างสมบูรณ์ระหว่างการเปลี่ยนชุดการผลิต.
Levapack สามารถแก้ไขปัญหาการบรรจุแบบร้อนที่ซับซ้อนได้อย่างไร?
หนึ่งในความท้าทายที่สำคัญที่สุดในการประมวลผลทางความร้อน คือการรักษาประสิทธิภาพของสายการผลิตเมื่อต้องจัดการกับผลิตภัณฑ์ที่มีความหนืดสูงหรือสารกึ่งเหลวที่มีอนุภาคจำนวนมาก แม้ว่าอุปกรณ์มาตรฐานจะเพียงพอสำหรับของเหลวที่มีความหนืดต่ำ แต่ซอสที่มีองค์ประกอบซับซ้อนจำเป็นต้องใช้ระบบที่ออกแบบอย่างแม่นยำ เพื่อป้องกันการอุดตันของวาล์ว การจ่ายสารที่ไม่สม่ำเสมอ และความไม่สม่ำเสมอทางอุณหภูมิ นี่คือเหตุผลที่ Levapack ผู้ให้บริการเครื่องจักรบรรจุภัณฑ์ที่ออกแบบตามความต้องการ เป็นตัวเลือกเชิงกลยุทธ์สำหรับโรงงานที่ต้องการขจัดจุดคอขวดในการผลิตและเพิ่มความน่าเชื่อถือในการดำเนินงาน.
เมื่อต้องจัดการกับซอสที่ข้น เครื่องปรุงที่มีชิ้นใหญ่ หรือเนื้อครีมที่มีความหนืด เครื่องบรรจุแบบมาตรฐานมักประสบปัญหาจากความเครียดทางความร้อนและการวัดปริมาณที่ไม่แม่นยำ. Levapack วิศวกร โซลูชันการบรรจุซอสแบบเติมร้อนที่ออกแบบมาโดยเฉพาะ เพื่อขจัดจุดคอขวดเหล่านี้อย่างแม่นยำ โดยใช้เทคโนโลยีการเติมด้วยลูกสูบที่ทนทานและเหล็กสแตนเลส 304/316 ที่ทนต่อการใช้งานหนัก เครื่องจักรของเราสามารถรับมือกับอุณหภูมิสุดขั้วและอนุภาคหนักได้อย่างง่ายดายโดยไม่เกิดการอุดตัน ตั้งแต่การออกแบบหัวฉีดตามความต้องการไปจนถึงระบบควบคุมด้วยเซอร์โวที่แม่นยำ ซึ่งให้ความแม่นยำในการเติมต่ำกว่า 1% เราช่วยคุณสร้างสายการผลิตอัตโนมัติที่ทนทานและสามารถปรับใช้ได้อย่างราบรื่นกับ PET, แก้ว และกระป๋อง เพื่อรับประกันความสมบูรณ์ของผลิตภัณฑ์ที่ไม่มีการประนีประนอมและประสิทธิภาพการดำเนินงานสูงสุด.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL