
ผู้ผลิตในอุตสาหกรรมอาหารและเครื่องดื่มจำเป็นต้องเลือกวิธีการบรรจุและกระบวนการเติมที่รับประกันความปลอดภัยของผลิตภัณฑ์อาหาร ขยายอายุการเก็บรักษา รักษาความสดใหม่ และรับประกันว่ากระบวนการทำงานยังคงดำเนินต่อไปได้ การเลือกระหว่างการเติมร้อน (hot fill) กับการเติมเย็น (cold fill) ไม่ใช่เพียงเรื่องของความชอบ แต่เป็นการตัดสินใจทางวิศวกรรมพื้นฐานที่กำหนดโครงสร้างสายการผลิตโดยรวม ความต้องการด้านระบบสาธารณูปโภคของโรงงาน และข้อกำหนดทางเทคนิคของวัสดุบรรจุภัณฑ์ การใช้เทคโนโลยีการบรรจุที่ไม่เหมาะสมจะส่งผลให้ผลิตภัณฑ์เสื่อมคุณภาพ ภาชนะบรรจุเกิดการบิดเบี้ยว และก่อให้เกิดความสูญเสียทางการเงินอย่างมหาศาล คู่มือนี้ให้การเปรียบเทียบทางเทคนิคของทั้งสองเทคนิคอย่างละเอียด โดยวิเคราะห์ข้อกำหนดทางกายภาพของวัสดุบรรจุภัณฑ์ และความเป็นจริงในการดำเนินงานที่อยู่เบื้องหลังการเดินสายการผลิตในโรงงาน วัตถุประสงค์คือเพื่อให้ผู้จัดการฝ่ายผลิตและวิศวกรโรงงานได้รับข้อมูลที่จำเป็นในการพัฒนาระบบบรรจุภัณฑ์ที่มีประสิทธิภาพสูงและเชื่อถือได้.
ความแตกต่างหลักระหว่างการบรรจุแบบร้อนและการบรรจุแบบเย็น
ความแตกต่างพื้นฐานระหว่าง การบรรจุร้อน และกระบวนการบรรจุแบบเย็นนั้นขึ้นอยู่กับกลไกที่ใช้ในการฆ่าเชื้อในระดับเชิงพาณิชย์.
ผลิตภัณฑ์ของเหลวร้อนนั้นเองคือสารฆ่าเชื้อหลักในกระบวนการบรรจุร้อน ผลิตภัณฑ์ถูกให้ความร้อนในเครื่องแลกเปลี่ยนความร้อนจนถึงอุณหภูมิสูง ซึ่งโดยทั่วไปอยู่ระหว่าง 85°C ถึง 95°C (185°F ถึง 203°F) จากนั้นผลิตภัณฑ์จะถูกฉีดเข้าไปในภาชนะบรรจุทันที ผนังด้านในของภาชนะจะถูกฆ่าเชื้อด้วยความร้อนจากผลิตภัณฑ์ เมื่อปิดฝาแล้ว ภาชนะมักจะถูกกลับหัวหรือวางไว้ในอุณหภูมิสูงเป็นระยะเวลาหนึ่ง เพื่อให้แน่ใจว่าของเหลวร้อนนั้นฆ่าเชื้อด้านในของฝาด้วย.
กระบวนการบรรจุเย็นดำเนินการที่อุณหภูมิห้องหรืออุณหภูมิเย็น เนื่องจากผลิตภัณฑ์ไม่มีพลังงานความร้อนที่จำเป็นเพื่อกำจัดเชื้อโรคพืชและจุลินทรีย์ที่ทำให้ผลิตภัณฑ์เสื่อมคุณภาพ กระบวนการนี้จึงต้องพึ่งพาวิธีการอื่นเพื่อรับประกันความปลอดภัยของผลิตภัณฑ์ ซึ่งอาจรวมถึงการใช้สารกันเสียหรือสารเติมแต่งในกระบวนการผลิตบรรจุเย็นปกติ การบรรจุแบบเย็นปลอดเชื้อ (aseptic cold fill) ประกอบด้วยการพาสเจอไรซ์แบบแฟลชและการทำให้ผลิตภัณฑ์เย็นลง ตามด้วยการฆ่าเชื้อภาชนะบรรจุและฝาปิดด้วยสารเคมี เช่น ไฮโดรเจนเปอร์ออกไซด์หรือกรดเพอราซิติก จากนั้นผลิตภัณฑ์ที่ปลอดเชื้อและบรรจุภัณฑ์ที่ปลอดเชื้อจะถูกนำมารวมกันในห้องแยกปลอดเชื้อที่มีการควบคุมอย่างเข้มงวด.
| พารามิเตอร์กระบวนการ | การบรรจุร้อน | การบรรจุในสภาพเย็น (แบบปลอดเชื้อ) |
| อุณหภูมิการเติม | 85°C – 95°C (185°F – 203°F) | อุณหภูมิห้อง หรือ อุณหภูมิต่ำ |
| สารฆ่าเชื้อหลัก | ผลิตภัณฑ์ของเหลวที่ได้รับความร้อนนั้นเอง | สารฆ่าเชื้อทางเคมี (เช่น ไฮโดรเจนเปอร์ออกไซด์) |
| การฆ่าเชื้อในตู้คอนเทนเนอร์ | ฆ่าเชื้อโดยการสัมผัสโดยตรงกับของเหลวร้อน | ผ่านการฆ่าเชื้ออย่างอิสระก่อนขั้นตอนการบรรจุ |
| ข้อกำหนดด้านสิ่งแวดล้อม | สภาพโรงงานด้านสุขอนามัยตามมาตรฐาน | ห้องแยกเชื้อปลอดเชื้อระดับเภสัชกรรม |
| ข้อกำหนดเกี่ยวกับสารกันเสีย | รักษาความสดตามธรรมชาติด้วยวิธีการให้ความร้อนและปิดผนึกแบบสุญญากาศ | ต้องใช้สารกันเสีย (ตามมาตรฐาน) หรือปฏิบัติตามหลักการปลอดเชื้ออย่างเคร่งครัด |
ความแตกต่างหลักนั้นเรียบง่าย: การบรรจุร้อนอาศัยการถ่ายโอนพลังงานความร้อนอย่างต่อเนื่อง ส่วนการบรรจุเย็นแบบปลอดเชื้ออาศัยการฆ่าเชื้อด้วยสารเคมีแบบอิสระและการแยกสภาพแวดล้อมอย่างเคร่งครัด.
กระบวนการบรรจุแบบเย็น: เหมาะสำหรับผลิตภัณฑ์นมและเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์
การบรรจุในสภาพเย็น โดยเฉพาะอย่างยิ่งการบรรจุในสภาพเย็นแบบปลอดเชื้อ ถูกใช้ในส่วนตลาดเฉพาะที่อุณหภูมิสูงอาจทำให้ผลิตภัณฑ์หรือบรรจุภัณฑ์เสียหายได้ นี่เป็นกระบวนการที่จำเป็นสำหรับผลิตภัณฑ์ที่เสื่อมสภาพได้ง่ายเมื่อถูกความร้อนอย่างต่อเนื่อง.
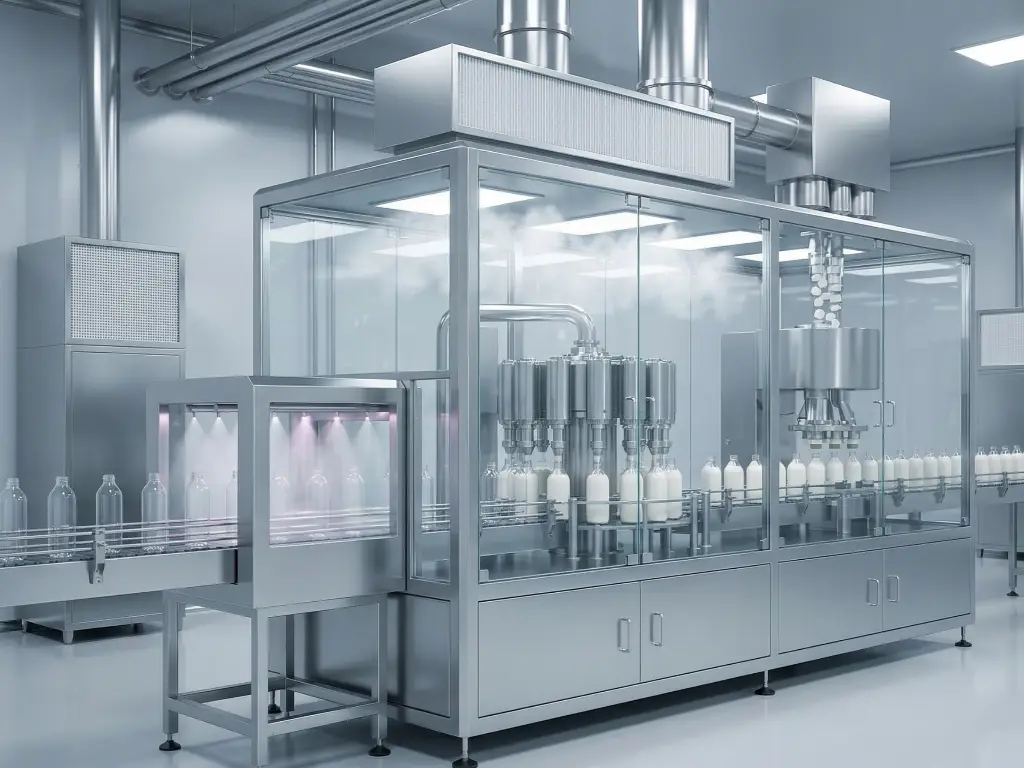
โปรตีนที่ซับซ้อนมีอยู่ในผลิตภัณฑ์จากนม เช่น นมสดและเครื่องดื่มโยเกิร์ต ซึ่งจะเกิดการเปลี่ยนโครงสร้างเมื่อถูกความร้อนเป็นเวลานานในกระบวนการบรรจุร้อนแบบทั่วไป ผลิตภัณฑ์นมจากพืชมีปัญหาการเสื่อมสภาพทางความร้อนเช่นเดียวกัน นอกจากนี้ เครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์และผลิตภัณฑ์เครื่องดื่มอื่น ๆ เช่น น้ำอัดลม เครื่องดื่มกีฬา น้ำแร่มีฟอง และเบียร์ จำเป็นต้องรักษาอุณหภูมิต่ำเพื่อรักษาให้ก๊าซคาร์บอนไดออกไซด์ละลายอยู่ในของเหลว การให้ความร้อนกับของเหลวที่มีก๊าซคาร์บอนไดออกไซด์จะทำให้ก๊าซขยายตัวอย่างรุนแรง ซึ่งทำให้การบรรจุเป็นไปไม่ได้ทางกายภาพ และทำลายลักษณะการอัดก๊าซของผลิตภัณฑ์.
การบรรจุแบบเย็นช่วยให้สามารถลดน้ำหนักของภาชนะพลาสติกได้อย่างมากในด้านการวิศวกรรมบรรจุภัณฑ์ เนื่องจากภาชนะไม่จำเป็นต้องทนต่อความช็อกทางความร้อนที่อุณหภูมิ 90°C จากผลิตภัณฑ์ร้อน ผู้ผลิตจึงสามารถลดความหนาของผนังขวดโพลีเอทิลีนเทเรฟทาเลต (PET) ได้อย่างมาก ซึ่งช่วยลดน้ำหนักของวัสดุพลาสติกลงได้อย่างมีนัยสำคัญ.
อย่างไรก็ตาม ค่าใช้จ่ายในการติดตั้งสายการผลิตแบบเติมเย็นแบบปลอดเชื้อ (aseptic cold fill line) นั้นสูงมากในแง่ของค่าใช้จ่ายทุน การผลิตแบบปลอดเชื้อจำเป็นต้องมีห้องสะอาด (clean rooms) ระบบฆ่าเชื้อด้วยสารเคมีที่ซับซ้อน ตัวกรองอากาศปลอดเชื้อ และการควบคุมสภาพแวดล้อมอย่างเคร่งครัด โครงสร้างการผลิตแบบเติมเย็นนี้ต้องการการลงทุนจากผู้ผลิตนม เครื่องดื่มมีก๊าซ หรือผู้ที่ใช้ขวด PET ที่บางมาก โรงงานที่ไม่ได้อยู่ในเกณฑ์เฉพาะเหล่านี้ มักต้องรับภาระทางการเงินที่มหาศาลและกระบวนการบำรุงรักษาโครงสร้างพื้นฐานการบรรจุเย็นที่ซับซ้อน ซึ่งไม่จำเป็นและไม่มีประสิทธิภาพ.
กระบวนการบรรจุร้อน: มาตรฐานสำหรับซอสและน้ำผลไม้
การบรรจุแบบร้อนเป็นมาตรฐานอุตสาหกรรมในการจัดการกับผลิตภัณฑ์ที่มีความเป็นกรดสูง ซึ่งโดยทั่วไปกำหนดจากค่า pH ที่ต่ำกว่า 4.6 กลุ่มผลิตภัณฑ์นี้ครอบคลุมส่วนสำคัญของตลาดอาหารและเครื่องดื่ม เช่น น้ำผลไม้ แยมผลไม้ ซอสมะเขือเทศ พริกแกง เนื้อผลไม้บด และน้ำเชื่อมข้น.
ความกรดของอาหารเหลวที่มีความเป็นกรดสูงเหล่านี้ทำให้สภาพแวดล้อมไม่เหมาะสมต่อการเจริญเติบโตของจุลินทรีย์ที่เป็นอันตรายและสปอร์ของแบคทีเรียที่อันตราย ซึ่งที่พบมากที่สุดคือ Clostridium botulinum ดังนั้น การใช้ความร้อนสูงระหว่าง 85°C ถึง 95°C ก็เพียงพออย่างยิ่งที่จะทำลายเชื้อโรคที่อยู่ในระยะเจริญเติบโต ยีสต์ และเชื้อราที่ยังเหลืออยู่ได้ ผลิตภัณฑ์ที่ร้อนนี้สามารถฆ่าเชื้อในภาชนะได้อย่างมีประสิทธิภาพเมื่อสัมผัสโดยตรง.

วิธีการบรรจุร้อนนี้ไม่จำเป็นต้องมีสภาพแวดล้อมห้องสะอาดที่มีค่าใช้จ่ายสูงและสารฆ่าเชื้อทางเคมี นอกจากนี้ ยังไม่จำเป็นต้องใช้ระบบกรองอากาศระดับเภสัชกรรมและห้องแยกที่ซับซ้อนในพื้นที่การผลิต ดังนั้น ค่าใช้จ่ายทุนเริ่มต้นสำหรับสายการผลิตบรรจุร้อนแบบครบวงจรจึงต่ำกว่าค่าใช้จ่ายทุนเริ่มต้นสำหรับสายการผลิตบรรจุเย็นแบบปลอดเชื้ออย่างมาก.
การบรรจุแบบร้อนยังช่วยยืดอายุการเก็บรักษาของผลิตภัณฑ์อาหารที่เก็บไว้ที่อุณหภูมิห้องได้อย่างเป็นธรรมชาติ โดยผู้ผลิตไม่จำเป็นต้องเพิ่มสารกันบูดทางเคมีสังเคราะห์ การรักษาด้วยความร้อนสูงร่วมกับการปิดผนึกแบบสุญญากาศช่วยสร้างชั้นป้องกันที่แข็งแกร่งมากต่อการเกิดออกซิเดชันและการปนเปื้อนจากจุลินทรีย์ การบรรจุแบบร้อนให้ความน่าเชื่อถือในการดำเนินงานสูงสุดและผลตอบแทนจากการลงทุนในอุปกรณ์สูงสุดแก่ผู้ผลิตที่บรรจุซอสข้น แป้งข้น และของเหลวที่มีความเป็นกรดสูงลงในภาชนะแข็ง.
ประสิทธิภาพของภาชนะบรรจุ: กระป๋องโลหะ, แก้ว และขวดพลาสติก
ลักษณะของกระบวนการบรรจุร้อนที่มีอุณหภูมิสูงก่อให้เกิดแรงเครียดอย่างรุนแรงต่อวัสดุบรรจุภัณฑ์ การเข้าใจพฤติกรรมทางกายภาพที่แม่นยำของภาชนะบรรจุต่าง ๆ เมื่อถูกฉีดผลิตภัณฑ์ที่อุณหภูมิ 90°C เป็นขั้นตอนสำคัญในการออกแบบสายการผลิต.
กระป๋องโลหะ: ความสมบูรณ์ของชั้นเคลือบและพื้นที่ว่างด้านบน
กระป๋องโลหะทำจากแผ่นดีบุกหรืออลูมิเนียม และเป็นตัวนำความร้อนได้ดีมาก คุณสมบัตินี้ทำให้กระป๋องมีประสิทธิภาพสูงในการทำให้น้ำเย็นลงอย่างรวดเร็วทันทีหลังจากเติมน้ำร้อนเข้าไป อย่างไรก็ตาม กระบวนการฉีดขึ้นรูปที่อุณหภูมิสูงก่อให้เกิดความเสี่ยงบางประการต่อโครงสร้างภายในของกระป๋อง.
ผลิตภัณฑ์ที่มีความเป็นกรดสูง เช่น น้ำมะเขือเทศเข้มข้นหรือน้ำผลไม้เข้มข้น เมื่อรวมกับอุณหภูมิการบรรจุที่ใกล้ถึง 95°C อาจทำลายและทำให้ชั้นเคลือบภายในที่ไม่มี BPA แต่มีคุณภาพต่ำเสื่อมสภาพได้ หากหัวฉีดของเครื่องบรรจุขูดด้านข้างของกระป๋องระหว่างกระบวนการ หรือชั้นเคลือบภายในถูกทำลายจากความช็อกทางความร้อน ผลิตภัณฑ์ที่มีความเป็นกรดจะเกิดปฏิกิริยากับพื้นผิวโลหะ ซึ่งก่อให้เกิดมลพิษจากโลหะหนักและทำให้ผลิตภัณฑ์เสียคุณภาพ.
นอกจากนี้ การควบคุมพื้นที่ว่างด้านบนอย่างแม่นยำเป็นสิ่งจำเป็น อุปกรณ์ควรปรับปริมาณการบรรจุให้เหมาะสม เพื่อรองรับการขยายตัวทางกายภาพของผลิตภัณฑ์ที่ร้อน พื้นที่ว่างด้านบนนี้ควรถูกปิดผนึกโดยใช้เทคโนโลยีการฉีดไอน้ำหรือเทคโนโลยีสุญญากาศเชิงกล เพื่อขับออกซิเจนที่เหลืออยู่ในพื้นที่ว่างด้านบนให้หมด ก่อนที่จะปิดฝาลง ซึ่งช่วยป้องกันการเกิดออกซิเดชันของผลิตภัณฑ์ และทำให้การปิดผนึกแน่นหนาและปลอดภัยในระหว่างกระบวนการระบายความร้อนและการหดตัวในขั้นตอนต่อไป.
ขวดแก้ว: การป้องกันการช็อกความร้อน
แก้วเป็นมาตรฐานระดับสูงสำหรับแยมคุณภาพสูง ซอสสำหรับนักชิม และผลิตภัณฑ์ถนอมอาหาร มันมีคุณสมบัติเป็นชั้นกั้นออกซิเจนที่มีประสิทธิภาพสูง ไม่เกิดปฏิกิริยาทางเคมี และช่วยให้มองเห็นผลิตภัณฑ์ได้ชัดเจนที่สุด อย่างไรก็ตาม ขวดและกระปุกแก้วมีความไวต่อความเปลี่ยนแปลงอุณหภูมิอย่างรุนแรง.
เมื่อของเหลวที่มีอุณหภูมิ 90°C ถูกฉีดเข้าไปอย่างรวดเร็วในขวดแก้วที่วางอยู่ในโรงงานที่มีอุณหภูมิห้อง 20°C ความแตกต่างของอุณหภูมิที่เกิดขึ้นอย่างกะทันหันจะทำให้เกิดการขยายตัวทางความร้อนอย่างรวดเร็วและเฉพาะจุดภายในโครงสร้างแก้ว การขยายตัวที่กะทันหันนี้ก่อให้เกิดแรงดันภายในที่สูงมาก ซึ่งนำไปสู่การเกิดรอยแตกขนาดเล็กและการแตกหักของแก้วอย่างรุนแรงโดยตรงบนสายพานลำเลียงการบรรจุ.
เพื่อลดความเสี่ยงในการดำเนินงานนี้ โครงสร้างสายการผลิตแบบเติมร้อนแบบมืออาชีพควรมีอุโมงค์อุ่นล่วงหน้า โดยขวดแก้วที่ว่างจะถูกส่งผ่านสภาพไอน้ำหรือน้ำร้อนที่ควบคุมอุณหภูมิอย่างแม่นยำ เพื่อเพิ่มอุณหภูมิพื้นผิวอย่างช้าๆ จนถึงประมาณ 60°C ก่อนที่จะผ่านหัวเติม นี่เป็นกระบวนการที่ได้รับการคำนวณอย่างละเอียด ซึ่งช่วยลดความแตกต่างของอุณหภูมิและขจัดความเสี่ยงทางกายภาพจากความช็อกทางความร้อน พร้อมทั้งรับประกันการผลิตความเร็วสูงอย่างต่อเนื่องและปลอดภัย.
กระป๋องพลาสติก: วิธีหลีกเลี่ยงการเกิดริบ
การใช้ภาชนะพลาสติก โดยเฉพาะอย่างยิ่งขวด PET ปากกว้าง สำหรับกระบวนการบรรจุร้อน ก่อให้เกิดความท้าทายทางโครงสร้างที่ซับซ้อน เนื่องจากสายโซ่โมเลกุลของ PET หรือโพลีโพรพิลีนมาตรฐานจะเริ่มเปลี่ยนรูปและละลายเมื่ออุณหภูมิสูงกว่า 60°C.
ผู้ผลิตควรระบุให้ชัดเจนว่าภาชนะ PET เป็นแบบ heat-set ภาชนะเหล่านี้ผลิตด้วยกระบวนการพิเศษที่จัดเรียงผลึกของโพลิเมอร์ให้อยู่ในแนวเดียวกัน ทำให้สามารถทนต่ออุณหภูมิได้สูงถึง 95°C โดยไม่เกิดความเสียหายทางโครงสร้าง อย่างไรก็ตาม ปัญหาทางวิศวกรรมหลักเกิดขึ้นหลังจากกระบวนการบรรจุสินค้า คือในช่วงกระบวนการทำให้เย็นลง.
ปริมาตรของผลิตภัณฑ์ของเหลวร้อนจะลดลงเมื่อเย็นลงจนถึงอุณหภูมิห้อง การหดตัวจากการเย็นตัวนี้ก่อให้เกิดสุญญากาศภายในที่แรงภายในขวดที่ปิดสนิท แรงสุญญากาศนี้จะทำให้ผนังของขวดพลาสติกทั่วไปที่มีผนังเรียบถูกดึงเข้าด้านใน จนก่อให้เกิดข้อบกพร่องทางโครงสร้างที่รุนแรง ซึ่งเรียกว่า “การยุบตัวเป็นแผง” เพื่อหลีกเลี่ยงการเกิด "paneling" ภาชนะพลาสติกที่ผ่านกระบวนการตั้งรูปด้วยความร้อนควรมีร่องเสริมโครงสร้าง แถบแนวนอน หรือแผงสุญญากาศพิเศษที่ออกแบบไว้โดยตรงบนผนังด้านข้าง คุณสมบัติการออกแบบทางเรขาคณิตเหล่านี้จะช่วยดูดซับแรงสุญญากาศ ซึ่งช่วยรักษาโครงสร้างให้คงที่และรักษาความสวยงามของขวดบนชั้นวางสินค้าในร้านค้า.
ค่าใช้จ่ายในการดำเนินงานที่ซ่อนอยู่และความเป็นจริงทางวิศวกรรม
เมื่อประเมินอุปกรณ์บรรจุภัณฑ์ ไม่ควรพิจารณาเพียงค่าใช้จ่ายในการซื้อครั้งแรกเท่านั้น ค่าใช้จ่ายจริงของสายการผลิตนั้นขึ้นอยู่กับค่าใช้จ่ายในการดำเนินงานและค่าใช้จ่ายทางวิศวกรรมรายวันในการใช้งานเครื่องในโรงงาน.
CIP (Clean-in-Place) และค่าใช้จ่ายในการบำรุงรักษา
ขั้นตอนการฆ่าเชื้อมีอิทธิพลอย่างมากต่อความพร้อมในการผลิตและปริมาณการผลิตโดยรวม สายการผลิตแบบปลอดเชื้อสำหรับการบรรจุเย็น (cold fill aseptic lines) ต้องการกระบวนการทำความสะอาดในสถานที่ (Clean-in-Place: CIP) และกระบวนการฆ่าเชื้อในสถานที่ (Sterilize-in-Place: SIP) ที่ซับซ้อนมากและแบ่งเป็นหลายขั้นตอน การเปลี่ยนผลิตภัณฑ์ในสายการผลิตแบบปลอดเชื้อจำเป็นต้องล้างระบบทั้งหมดด้วยสารฆ่าเชื้อทางเคมีที่มีราคาสูง และตามด้วยการล้างด้วยน้ำปลอดเชื้อหลายครั้ง นี่เป็นขั้นตอนที่จำเป็น ซึ่งอาจใช้เวลาถึงสี่ถึงหกชั่วโมง ทำให้เกิดการหยุดการผลิตเป็นเวลานาน.
ในทางกลับกัน สายการผลิตแบบเติมร้อน (hot fill) มีขั้นตอนการทำความสะอาดที่ราบรื่นมาก เนื่องจากระบบทางเดินของของเหลวทั้งหมดได้รับการออกแบบให้ทำงานได้ในอุณหภูมิสูงมาก ดังนั้นอุปกรณ์จึงมักถูกล้างและฆ่าเชื้อด้วยการหมุนเวียนน้ำร้อนและไอน้ำความดันสูง นี่เป็นกระบวนการทำความสะอาดด้วยอุณหภูมิสูงที่ไม่จำเป็นต้องใช้สารทำความสะอาดทางเคมีมากนัก และสามารถเสร็จสิ้นได้ภายในเวลาไม่ถึงสองชั่วโมง การประหยัดค่าใช้จ่ายในการซื้อสารเคมีอย่างสม่ำเสมอในระดับสูง และการปรับปรุงเวลาการทำงานของเครื่องอย่างมหาศาล ให้ประโยชน์ด้านต้นทุนการดำเนินงานที่วัดได้ตลอดอายุการใช้งานของอุปกรณ์ และช่วยปรับปรุงกระบวนการโลจิสติกส์หลังการผลิตให้มีความคล่องตัวมากขึ้น.
อุโมงค์ทำความเย็นและการสร้างการปิดผนึกแบบสุญญากาศ
กระบวนการบรรจุแบบร้อนยังไม่เสร็จสิ้นที่สถานีปิดฝา ผลิตภัณฑ์ควรได้รับการทำให้เย็นลงอย่างรวดเร็ว เมื่อบรรจุภัณฑ์ที่มีอุณหภูมิ 90°C ซึ่งบรรจุแยมผลไม้หรือซอสมะเขือเทศลงในกล่องกระดาษและปล่อยให้เย็นลงที่อุณหภูมิห้อง การรักษาความร้อนที่ยาวนานนี้จะทำหน้าที่เหมือนการปรุงอาหารเป็นเวลานาน ซึ่งทำให้คุณค่าทางโภชนาการลดลง สีสันของผลิตภัณฑ์ถูกทำลาย และรสชาติของผลิตภัณฑ์เปลี่ยนแปลงไป.
อุโมงค์ระบายความร้อนด้วยน้ำแบบหลายขั้นตอนถูกใช้ในสายการผลิตบรรจุภัณฑ์ระดับมืออาชีพ ระบบสายพานลำเลียงขนาดใหญ่เหล่านี้จะฉีดน้ำที่มีอุณหภูมิต่ำลงเรื่อยๆ ลงบนภาชนะที่ปิดผนึกแล้ว ซึ่งช่วยลดอุณหภูมิภายในผลิตภัณฑ์จาก 90°C ลงมาต่ำกว่า 40°C ได้อย่างปลอดภัยภายในไม่กี่นาที.
กระบวนการทำให้เย็นลงอย่างรวดเร็วนี้ยังทำให้เกิดการปิดผนึกแบบสุญญากาศด้วยเช่นกัน โดยฝาปิดโลหะถูกดึงลงด้านล่างจากการหดตัวอย่างรวดเร็วของก๊าซในพื้นที่ว่างด้านบนของบรรจุภัณฑ์ นี่เป็นปรากฏการณ์ทางฟิสิกส์ที่ก่อให้เกิดการปิดผนึกแบบเว้า และสร้างเสียงป๊อปที่ได้ยิน ซึ่งเกี่ยวข้องกับความปลอดภัยของอาหารและความสมบูรณ์ของบรรจุภัณฑ์.
การออกแบบวาล์วเติมสำหรับอนุภาค
น้ำซอสที่ข้น ซัลซาที่มีชิ้นใหญ่ หรือแยมผลไม้ที่มีชิ้นส่วนแข็ง จะต้องการระบบวิศวกรรมเครื่องกลพิเศษที่สถานีบรรจุ การใช้วาล์วแรงโน้มถ่วงหรือเครื่องวัดอัตราการไหลตามมวลแบบปกติ ซึ่งมักใช้ในกระบวนการบรรจุเย็นสำหรับของเหลวใส จะทำให้ชิ้นส่วนผลไม้ที่นุ่มแตกสลาย หรือก่อให้เกิดการอุดตันอย่างรุนแรงในระบบท่อ.
เครื่องบรรจุร้อนที่ออกแบบมาสำหรับวัสดุที่มีความหนืดสูงใช้ เครื่องเติมด้วยลูกสูบแบบวาล์วหมุน หรือปั๊มแบบโลบเฉพาะทาง กลไกที่ทรงพลังนี้ช่วยให้วัดปริมาณผลิตภัณฑ์ที่มีความหนืดได้อย่างแม่นยำ และดันผลิตภัณฑ์เข้าสู่ภาชนะบรรจุโดยไม่ทำให้ชิ้นส่วนที่เป็นของแข็งถูกบดหรือถูกตัดขาด วาล์วและหัวฉีดภายในถูกออกแบบให้มีช่องเปิดกว้าง เพื่อรับประกันว่าผลิตภัณฑ์ที่มีชิ้นส่วนของแข็งขนาดใหญ่ เช่น แยมสตรอเบอร์รีคุณภาพสูง หรือซุปผักหั่นเต๋า จะรักษาความสมบูรณ์ทางกายภาพไว้ได้อย่างแม่นยำ ตั้งแต่ถังเก็บจนถึงภาชนะบรรจุขั้นสุดท้าย.
การเลือกอุปกรณ์บรรจุภัณฑ์ที่เหมาะสมสำหรับสายการผลิตของคุณ
เพื่อเลือกโครงสร้างระบบอุปกรณ์ที่เหมาะสม จำเป็นต้องปรับให้สอดคล้องระหว่างความสามารถของเครื่องจักรกับคุณสมบัติทางกายภาพของผลิตภัณฑ์และข้อจำกัดของโรงงานผลิต หลักการตัดสินใจพื้นฐานนั้นเรียบง่าย: เมื่อผลิตภัณฑ์อยู่ในประเภทอาหารที่มีกรดสูง สารข้น หรือผงแห้ง และบรรจุภัณฑ์เป้าหมายทำจากกระป๋องโลหะ ขวดแก้ว หรือพลาสติกทนความร้อน การบรรจุแบบร้อนหรือการปิดผนึกสุญญากาศแบบพิเศษคือโครงสร้างการดำเนินงานที่จำเป็น.
เพื่อดำเนินการประเมินเครื่องบรรจุภัณฑ์อย่างเป็นระบบ ทีมวิศวกรรมการผลิตต้องพิจารณาปัจจัยสำคัญหลายประการก่อนที่จะตัดสินใจซื้ออย่างเป็นทางการ:
| เกณฑ์การประเมิน | ข้อพิจารณาสำคัญ | ผลกระทบทางวิศวกรรม |
| คุณสมบัติของผลิตภัณฑ์ | ระดับ pH, ความหนืดของของเหลว, ความไวต่ออุณหภูมิ และการมีอยู่ของอนุภาคแข็ง. | กำหนดเทคโนโลยีการเติมหลัก (แบบร้อนหรือแบบเย็น) และกลไกการทำงานของวาล์วเฉพาะ (เช่น วาล์วแบบลูกสูบสำหรับซอสที่มีความข้นสูง). |
| วัสดุของตู้คอนเทนเนอร์ | ขวดแก้ว กระป๋องโลหะ (เหล็กเคลือบดีบุก/อลูมิเนียม) หรือพลาสติก PET ที่ผ่านกระบวนการอบด้วยความร้อน. | กำหนดวิธีการจัดการโครงสร้างที่จำเป็น เช่น อุโมงค์อุ่นล่วงหน้าสำหรับแก้ว หรือระบบควบคุมสุญญากาศสำหรับกระป๋องโลหะ. |
| การก่อสร้างอุปกรณ์ | เหล็กสแตนเลส 304/316 ความหนา 1.5 มม. ถึง 2 มม., ส่วนประกอบอิเล็กทรอนิกส์และระบบนิวเมติกส์ที่ได้รับการยอมรับอย่างกว้างขวาง. | รับประกันความทนทานต่อการกัดกร่อนอย่างสูงต่อของเหลวร้อนที่มีความเป็นกรด และรับประกันการจัดหาชิ้นส่วนทดแทนจากแหล่งท้องถิ่นได้อย่างรวดเร็ว. |
| ความยืดหยุ่นของระบบ | การออกแบบเครื่องแบบโมดูลาร์ การเปลี่ยนเครื่องมือได้อย่างรวดเร็ว และความเข้ากันได้กับภาชนะหลายประเภท. | เพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ให้สูงสุด โดยทำให้สายการผลิตสามารถผลิต SKU ต่าง ๆ ได้ด้วยเวลาหยุดทำงานที่น้อยที่สุด. |
| ก่อนการส่งสินค้า การตรวจสอบความถูกต้อง | การทดสอบการรับมอบจากโรงงาน (FAT) ที่มีการบันทึกไว้อย่างเป็นทางการ การวิเคราะห์โครงสร้างรอยต่อ และการทดสอบระดับความว่างของสุญญากาศ. | ช่วยป้องกันความล่าช้าในการติดตั้งที่ก่อให้เกิดค่าใช้จ่ายสูง และรับประกันการปฏิบัติตามมาตรฐานความปลอดภัยอาหารอย่างเคร่งครัดทันทีหลังการติดตั้งในโรงงาน. |
ควบคู่กับกระบวนการเติมแกน ผู้จัดการโรงงานควรพิจารณาอย่างรอบคอบถึงความยืดหยุ่นของอุปกรณ์ สายการผลิตสำหรับสินค้าชนิดเดียวนั้นไม่ค่อยพบเห็นบ่อยนัก อุปกรณ์ควรได้รับการออกแบบตามหลักการออกแบบแบบโมดูลาร์ ซึ่งสามารถปรับเปลี่ยนได้ง่ายเพื่อรองรับปริมาณและวัสดุของภาชนะต่าง ๆ ระบบที่มีประสิทธิภาพสูงจะไม่จำเป็นต้องผ่านกระบวนการปรับเปลี่ยนอุปกรณ์ครั้งใหญ่หรือหยุดการดำเนินงานเป็นเวลานาน เพื่อเปลี่ยนไปทำการปิดผนึกกระป๋องเหล็กปิดผนึกด้วยแผ่นเหล็กปิดผนึก การปิดฝาขวดแก้ว หรือภาชนะพลาสติกแข็ง.
การเลือกใช้วัสดุส่วนประกอบมีผลกระทบโดยตรงต่อค่าใช้จ่ายในการดำเนินงานในระยะยาวและอายุการใช้งานของเครื่องจักรโดยรวม ผลิตภัณฑ์ที่ผ่านกระบวนการผลิตที่อุณหภูมิสูงถึง 90°C มีคุณสมบัติกัดกร่อนสูง ดังนั้น ผู้จัดการฝ่ายผลิตควรตรวจสอบให้แน่ใจว่าใช้เหล็กสแตนเลสคุณภาพสูงในทุกส่วนของผลิตภัณฑ์ที่สัมผัสกับผลิตภัณฑ์และโครงเครื่องหลัก นอกจากนี้ ระบบหลักด้านอิเล็กทรอนิกส์และระบบนิวเมติกส์ต้องใช้แบรนด์มาตรฐานที่ได้รับการยอมรับทั่วโลก การใช้ชิ้นส่วนแบบสากลยังจะรับประกันว่าทีมงานบำรุงรักษาสามารถหาชิ้นส่วนสำรองได้ในท้องถิ่น ซึ่งช่วยลดความจำเป็นที่ต้องใช้เวลานานในโรงงานเมื่อเกิดการขัดข้องทางกลไกอย่างรุนแรง.
สุดท้ายนี้ วิศวกรฝ่ายจัดซื้อควรเน้นย้ำให้มีการตรวจสอบอย่างเคร่งครัดก่อนการส่งสินค้า เพื่อรับประกันการจัดซื้ออุปกรณ์ที่เชื่อถือได้ ต้องดำเนินการทดสอบอย่างละเอียดภายใต้สภาวะโหลดก่อนการส่งมอบ โดยเฉพาะอย่างยิ่งสำหรับสายการผลิตอาหารกระป๋องและขวด ผู้จัดหาอุปกรณ์ควรจัดให้มีการตรวจสอบคุณภาพการปิดผนึกที่มีเอกสารรับรอง เช่น การวิเคราะห์โครงสร้างรอยต่อ การทดสอบระดับสุญญากาศ และการวิเคราะห์ปริมาณออกซิเจนที่เหลืออยู่ การยืนยันพารามิเตอร์เฉพาะเหล่านี้ก่อนการส่งสินค้าจะรับประกันว่าอุปกรณ์จะปฏิบัติตามมาตรฐานความปลอดภัยอาหารที่เข้มงวดและข้อกำหนดด้านประสิทธิภาพการผลิตได้ทันทีที่ติดตั้งในโรงงานปลายทาง.
ขั้นตอนต่อไปสำหรับโครงการทำอาหารกระป๋องและใส่ขวดของคุณ
การจัดการกับของเหลวที่มีความหนืดสูง แยมผลไม้ที่มีชิ้นผลไม้ใหญ่ หรือซอสมะเขือเทศที่มีความกรดสูงที่อุณหภูมิ 90°C จำเป็นต้องใช้ระบบที่ออกแบบอย่างแม่นยำ เพื่อป้องกันการอุดตันของวาล์ว การจ่ายปริมาณที่ไม่สม่ำเสมอ และการบิดเบี้ยวของภาชนะ แม้ว่าอุปกรณ์มาตรฐานจะเพียงพอสำหรับของเหลวที่เย็นและมีความหนืดต่ำ แต่ซอสที่ร้อนและมีความซับซ้อนจำเป็นต้องใช้ระบบที่ออกแบบเฉพาะเพื่อรักษาประสิทธิภาพการทำงานของสายการผลิตอย่างต่อเนื่อง.
วัสดุบรรจุภัณฑ์มาตรฐานมักมีปัญหาในการรับมือกับความเครียดทางความร้อนที่รุนแรงและการจัดการอนุภาค ซึ่งจำเป็นในกระบวนการบรรจุร้อน วิศวกรของ Levapack ได้ออกแบบโซลูชันบรรจุภัณฑ์เฉพาะสำหรับของเหลวและซอสแบบบรรจุร้อน เพื่อขจัดอุปสรรคในการดำเนินงานเหล่านี้.
ด้วยเทคโนโลยีการเติมด้วยลูกสูบที่ทนทาน และโครงสร้างทำจากเหล็กสแตนเลสเกรดอาหาร 304/316 ความหนา 1.5 มม. ถึง 2 มม. ที่ออกแบบมาเพื่อใช้งานหนัก อุปกรณ์ของเราสามารถรับมือกับอุณหภูมิสุดขั้วและอนุภาคขนาดใหญ่ได้อย่างง่ายดาย โดยไม่ทำให้ผลิตภัณฑ์ถูกตัดหรือทำให้ทางเดินของของเหลวอุดตัน ตั้งแต่การออกแบบหัวฉีดตามสั่งที่พัฒนาขึ้นเพื่อป้องกันการกระเด็นระหว่างการฉีดที่อุณหภูมิสูง ไปจนถึงระบบควบคุมด้วยเซอร์โวที่แม่นยำ ซึ่งให้ความแม่นยำในการบรรจุต่ำกว่า 1% เครื่องจักรนี้ถูกสร้างขึ้นเพื่อรับประกันความสมบูรณ์ของผลิตภัณฑ์อย่างไม่ลดทอนคุณภาพ.
ระบบอัตโนมัติเหล่านี้สามารถปรับใช้ได้อย่างราบรื่นกับกระป๋องโลหะ ขวดแก้ว และภาชนะ PET ที่ทนความร้อน เมื่อรวมกับเทคโนโลยีการปิดผนึกแบบสุญญากาศขั้นสูง เทคโนโลยีการปิดผนึกสองชั้น และอุโมงค์ทำความเย็นหลายขั้นตอนที่บูรณาการเข้าด้วยกัน โครงสร้างสายการผลิตแบบครบวงจรนี้รับประกันอายุการเก็บรักษาที่ยาวนานขึ้น และการปฏิบัติตามมาตรฐานความปลอดภัยอาหารอย่างเคร่งครัด.
สำหรับผู้จัดการฝ่ายผลิตและวิศวกรโรงงานที่กำลังวางแผนโครงการใหม่ ซอสที่บรรจุขณะร้อน หรือ สายการผลิตเครื่องดื่มที่มีความเป็นกรดสูง, การปรึกษาหารือกับทีมวิศวกรที่มีประสบการณ์เป็นวิธีที่มีประสิทธิภาพที่สุดในการปรับปรุงการจัดวางสิ่งอำนวยความสะดวกให้เหมาะสมที่สุดและลดความเสี่ยงทางเทคนิค. ติดต่อผู้ปรึกษาด้านวิศวกรรมของ Levapack วันนี้ เพื่อหารือเกี่ยวกับปัญหาด้านความหนืดที่ท่านกำลังเผชิญอยู่ และรับข้อเสนอการออกแบบขนาดอุปกรณ์การบรรจุร้อนและแผนผังการดำเนินงานที่ปรับแต่งให้เหมาะสมกับความต้องการของท่านอย่างครบถ้วน.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL