
ในการผลิตอาหารแบบอุตสาหกรรมที่มีอายุการเก็บรักษาที่ยาวนาน วิธีการฆ่าเชื้อจะเป็นตัวกำหนดข้อกำหนดทางวิศวกรรมของสายการผลิตทั้งหมด แม้ว่าการฆ่าเชื้อในถังรีทอร์ตมักถูกมองว่าเป็นเพียงกระบวนการทางความร้อน แต่ในความเป็นจริงแล้ว กระบวนการนี้เกี่ยวข้องโดยตรงกับความสมบูรณ์ของบรรจุภัณฑ์ในอุตสาหกรรมอาหาร ถังฆ่าเชื้อและอุปกรณ์บรรจุภัณฑ์เป็นสองส่วนที่แยกกัน แต่ทำงานร่วมกันเป็นระบบที่พึ่งพาซึ่งกันและกัน หากอุปกรณ์บรรจุภัณฑ์ในขั้นตอนต้นไม่ทำงานเพื่อปิดผนึกบรรจุภัณฑ์อย่างแน่นหนา และไม่สามารถทนต่อแรงดันบวกและแรงดันลบที่รุนแรงได้ กระบวนการฆ่าเชื้อในขั้นตอนปลายจะกลายเป็นปัจจัยที่ทำให้ผลิตภัณฑ์ไม่ผ่านเกณฑ์.
คู่มือนี้จะอธิบายหลักการของกระบวนการรีทอร์ต อธิบายการใช้งานสำหรับประเภทผลิตภัณฑ์อาหารเฉพาะ และวิเคราะห์ความสำคัญของความสัมพันธ์ที่พึ่งพากันระหว่างระบบการบรรจุภัณฑ์ในขั้นตอนต้นทาง โดยเฉพาะอย่างยิ่งอุปกรณ์การบรรจุและการปิดผนึก กับระบบเครื่องรีทอร์ตในขั้นตอนปลายทาง.
คำนิยามหลัก: กระบวนการรีทอร์ตคืออะไร?
แล้ว การแปรรูปแบบเรทอร์ต คืออะไรกันแน่? การแปรรูปแบบเรทอร์ต เป็นวิธีการฆ่าเชื้อเชิงพาณิชย์ที่ใช้กับผลิตภัณฑ์อาหารที่ถูกปิดผนึกอย่างแน่นหนาในภาชนะบรรจุ ซึ่งในทางเทคนิคยังเรียกว่าการฆ่าเชื้อในภาชนะบรรจุด้วย ต่างจากกระบวนการแปรรูปแบบปลอดเชื้อ (aseptic processing) ที่ผลิตภัณฑ์และภาชนะบรรจุถูกฆ่าเชื้อแยกกันก่อน แล้วจึงปิดผนึกเข้าด้วยกันในบรรยากาศที่ไม่มีการปนเปื้อน การแปรรูปแบบเรทอร์ตไม่ทำงานในลักษณะนั้น นี่คือระบบอุณหภูมิสูงและความดันสูงที่นำไปใช้กับบรรจุภัณฑ์เพื่อปรับเปลี่ยนความเสถียรทางชีวภาพของผลิตภัณฑ์ เพื่อรับประกันความปลอดภัยของอาหาร.
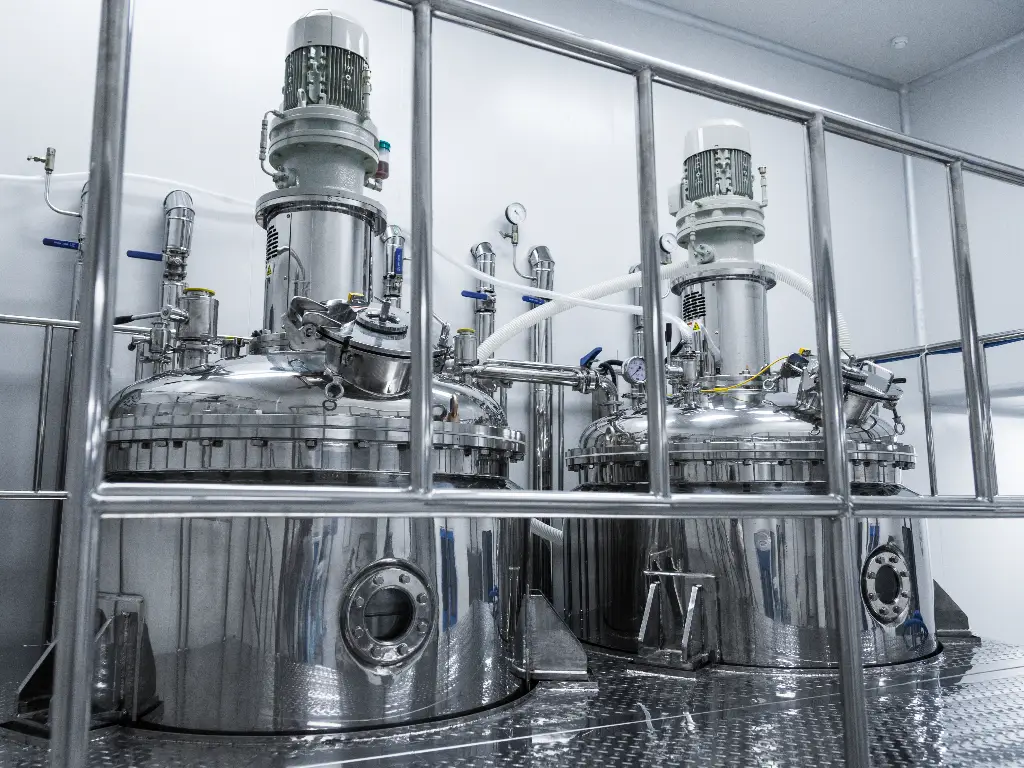
กระบวนการนี้มีวัตถุประสงค์เพื่อบรรลุระดับความปลอดเชื้อเชิงพาณิชย์ (Commercial Sterility) ซึ่งถูกกำหนดไว้ในเชิงปฏิบัติการ ซึ่งไม่ได้หมายความว่าต้องกำจัดจุลินทรีย์ทุกชนิด รวมถึงจุลินทรีย์ที่ไม่ก่ออันตรายด้วย แต่หมายถึงการกำจัดจุลินทรีย์ก่อโรคและจุลินทรีย์ที่ทำให้อาหารเสีย ซึ่งสามารถเจริญเติบโตได้ที่อุณหภูมิห้อง เพื่อรับประกันอายุการเก็บรักษาที่ปลอดภัย.
ในบรรดาสารชีวภาพเหล่านี้ Clostridium botulinum เป็นชนิดที่อันตรายที่สุด มันเป็นแบคทีเรียแบบไม่ใช้ออกซิเจน ซึ่งหมายความว่ามันสามารถมีชีวิตและเจริญเติบโตได้ในถุงและกระป๋องที่ปิดสนิท นอกจากนี้ยังผลิตและขับถ่ายสารพิษประสาทที่มีฤทธิ์รุนแรงและอันตรายถึงชีวิต เราใช้กระบวนการรีทอร์ต ซึ่งใช้ไอน้ำหรือน้ำร้อนภายใต้ความดันเพื่อทำให้ผลิตภัณฑ์ร้อนขึ้นถึงอุณหภูมิระหว่าง 110°C ถึง 135°C (230°F–275°F) ช่วงอุณหภูมินี้มีความสำคัญอย่างยิ่ง เนื่องจากสปอร์ของ C. Botulinum ทนความร้อนได้ และจะอยู่รอดได้ที่จุดเดือดของน้ำ (100°C) และแรงดันบรรยากาศ นี่คือกระบวนการรักษาความร้อนที่ฆ่าเชื้อได้อย่างมีประสิทธิภาพ เครื่องรีทอร์ตคือภาชนะกักเก็บที่ช่วยให้แรงดันเพิ่มขึ้น ซึ่งทำให้จุดเดือดสูงขึ้นเพื่อการถนอมอาหารอย่างมีประสิทธิภาพ.
ผลิตภัณฑ์อาหารที่เหมาะสำหรับเทคโนโลยีรีทอร์ต
ระดับความกรด (pH) ของผลิตภัณฑ์อาหารและสภาพทางกายภาพของมันเป็นปัจจัยหลักในการกำหนดความเหมาะสมของการใช้กระบวนการรีทอร์ต กระบวนการรีทอร์ตเหมาะที่สุดสำหรับอะไร? กระบวนการนี้สามารถใช้กับอาหารได้หลากหลายประเภท.
อาหารที่มีความเป็นกรดต่ำ (pH > 4.6)
อาหารที่มีความเป็นกรดต่ำที่ผ่านกระบวนการรีทอร์ตนั้นถูกออกแบบมาเพื่อเก็บรักษาที่อุณหภูมิห้อง ในสภาพที่มีความเป็นกรดต่ำ สปอร์ของเชื้อ C. Botulinum สามารถงอกและผลิตสารพิษที่อันตรายถึงชีวิตได้ ดังนั้น การดำเนินการรีทอร์ตที่อุณหภูมิสูงจึงเป็นสิ่งจำเป็น.
- เนื้อสัตว์และสัตว์ปีก: อาหารกลางวันแบบกระป๋อง ไส้กรอก เนื้อวัวตุ๋น และเนื้อสัตว์ปีก สามารถเก็บไว้ได้นานโดยไม่ต้องแช่เย็น หลังจากผ่านกระบวนการปรับเปลี่ยนโครงสร้างของเส้นใยกล้ามเนื้อ ซึ่งสอดคล้องกับกระบวนการบรรจุที่มีความหนืดสูง ซึ่งการบรรจุแบบสุญญากาศมีความสำคัญอย่างยิ่ง.
- อาหารสัตว์เลี้ยงแบบเปียก: นี่เป็นอุตสาหกรรมที่เติบโตอย่างรวดเร็ว ผลิตภัณฑ์ที่ผ่านกระบวนการรีทอร์ทส่วนใหญ่ถูกบรรจุในกระป๋องหรือถุงที่มีโปรตีนและความชื้นสูง (เช่น น้ำเกรวีที่มีชิ้นเนื้อหรือแบบก้อน).
- ซุปและน้ำซอสพร้อมรับประทาน: ฐานอาหารที่ไม่เป็นกรด เช่น ซุปครีม น้ำซุปกระดูก และซอสพาสต้าที่ทำจากเนื้อสัตว์.
- ผลิตภัณฑ์นมที่เก็บได้นานและโปรตีนจากพืช: นมข้นจืดในกระป๋อง, เครื่องดื่มกาแฟในขวด, หรือเครื่องดื่มโปรตีนที่บรรจุในภาชนะโลหะ.
ข้อจำกัดและผลิตภัณฑ์ที่ไม่เข้ากัน
กระบวนการรีทอร์ตไม่เหมาะสมโดยธรรมชาติสำหรับอาหารที่มีความเป็นกรดสูง (pH < 4.6) เช่น ชิ้นผลไม้ ผักดอง และน้ำผลไม้ที่มีความเป็นกรดสูง ความกรดของอาหารเหล่านี้เองก็เพียงพอที่จะยับยั้งการเจริญเติบโตของเชื้อ Clostridium botulinum ได้ ทำให้การแปรรูปด้วยวิธีรีทอร์ตไม่จำเป็น อาหารเหล่านี้มีอุณหภูมิต่ำกว่า 100 °C หากใช้อุณหภูมิการรีทอร์ตกับผลไม้ที่มีกรดสูง เพกตินในผลไม้จะสลายตัว ทำให้เนื้อสัมผัสของผลไม้กลายเป็นเละ และสูญเสียวิตามินที่ไวต่อความร้อนรวมถึงคุณค่าทางโภชนาการ.
นอกจากนี้ ความร้อนที่คงอยู่นานในกระบวนการรีทอร์ทยังส่งผลต่อคุณภาพและคุณสมบัติทางประสาทสัมผัสของอาหารด้วย ปฏิกิริยาไมยาร์ดอาจเกิดขึ้น ซึ่งส่งผลให้สีและรสชาติเปลี่ยนแปลงไป แม้ว่าการเปลี่ยนแปลงรสชาติจะเป็นสิ่งที่ต้องการในผลิตภัณฑ์เนื้อสัตว์ (เพื่อสร้างรสชาติที่เหมือนถูกปรุงหรือย่าง) แต่กลับเป็นข้อเสียสำหรับอาหารที่ต้องการความสดและความกรอบ เช่น ผักใบเขียว.
ขั้นตอนการทำงานของกระบวนการรีทอร์ต 3 ขั้นตอน
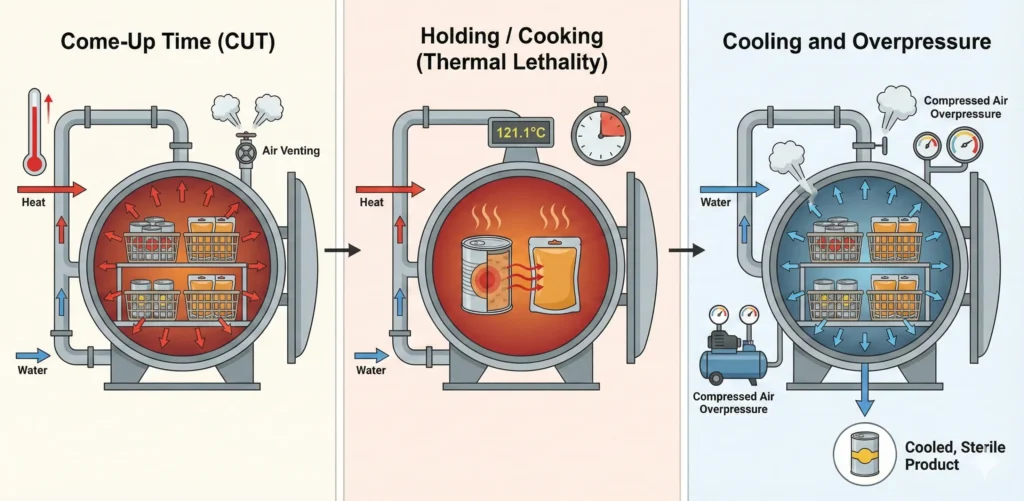
วงจรการทำงานของเครื่องฆ่าเชื้อแบบเรทอร์ตถูกแบ่งออกเป็นสามขั้นตอนเทอร์โมไดนามิกที่ต่างกัน แต่ละขั้นตอนจะก่อให้เกิดแรงกดทางกายภาพต่อบรรจุภัณฑ์ ซึ่งทำให้จำเป็นต้องมีการปิดผนึกส่วนหน้าให้แข็งแรง.
- Come-Up Time (CUT)
ในขั้นตอนนี้ สื่อความร้อน (ไอน้ำหรือน้ำ) จะไหลเข้าสู่ห้องรีทอร์ต อุณหภูมิภายในถังต้องถึงระดับเป้าหมายที่เหมาะสมสำหรับอุณหภูมิการประมวลผล ซึ่งมักต้องใช้การให้ความร้อนอย่างรวดเร็วเพื่อรับประกันประสิทธิภาพ เกณฑ์สำคัญคือต้องไม่มี ‘จุดเย็น’ ผู้ควบคุมต้องรับประกันความสมดุลทางความร้อนทั่วทั้งถัง เพื่อให้ทุกหน่วย ไม่ว่าอยู่ในตำแหน่งใดในตะกร้า จะถึงอุณหภูมิเป้าหมายทันที ช่องอากาศภายในถังทำหน้าที่เป็นสารฉนวน ดังนั้นจึงต้องระบายอากาศออกเพื่อรับประกันการกระจายความร้อนอย่างเหมาะสม.
- การเก็บรักษา / การปรุงอาหาร (การฆ่าเชื้อด้วยความร้อน)
ระยะเวลาถูกกำหนดโดยค่า F0 ซึ่งคือระดับความตายของกระบวนการความร้อน และถูกปรับเวลาให้อยู่ที่ 121.1°C (250°F) เป็นเวลา 1 นาที เมื่ออุณหภูมิถึงระดับที่เพียงพอแล้ว จะรักษาอุณหภูมินั้นไว้เป็นเวลาที่กำหนด เพื่อให้ความร้อนแทรกซึมเข้าไปได้ เมื่อถึงอุณหภูมิเป้าหมาย จะรักษาอุณหภูมินั้นไว้เป็นเวลาที่กำหนด ความร้อนต้องเข้าถึงจุดศูนย์กลางทางเรขาคณิตของอาหาร ซึ่งเป็นจุดเยือกแข็ง อาหาร dạngแข็ง (การให้ความร้อนด้วยการนำความร้อน) ต้องการเวลาการประมวลผลที่ยาวนานกว่าเมื่อเทียบกับอาหาร dạngเหลว (การให้ความร้อนด้วยการพาความร้อน).
- การระบายความร้อนและแรงดันเกิน
ขั้นตอนนี้เป็นขั้นตอนที่สำคัญที่สุดและยากที่สุดในการรักษาคุณภาพของผลิตภัณฑ์ผ่านการบรรจุภัณฑ์ เมื่อนำตัวให้ความร้อนออกและใส่น้ำเย็นเข้าไป ความดันภายในห้องรีทอร์ตจะลดลง อย่างไรก็ตาม อาหารภายในภาชนะยังคงร้อนอยู่ และความดันภายในกระป๋องหรือถุงบรรจุภัณฑ์ยังคงสูง เนื่องจากมีการเกิดไอน้ำภายในบรรจุภัณฑ์.
หากความดันภายในถังลดลงเร็วกว่าความดันภายในภาชนะ ความผันผวนของความดันจะทำให้ภาชนะแตกหรือผนังด้านข้างของภาชนะเกิดการบิดเบี้ยวอย่างถาวร (buckling) นี่คือเหตุผลที่การใช้ความดันเกิน (การฉีดอากาศอัดเข้าไปในถัง) ถูกนำมาใช้เพื่อชดเชยความดันภายในภาชนะ จนกว่าผลิตภัณฑ์จะเย็นลงเพียงพอ.
การจัดประเภทเครื่องฆ่าเชื้อแบบรีทอร์ตตามวิธีการให้ความร้อน
ตามรูปแบบของบรรจุภัณฑ์ที่แตกต่างกัน จำเป็นต้องใช้เครื่องรีทอร์ตประเภทเฉพาะเพื่อรับประกันประสิทธิภาพและความปลอดภัยของบรรจุภัณฑ์ การเลือกอุปกรณ์ส่วนหลังจะกำหนดข้อกำหนดสำหรับสายการผลิตบรรจุภัณฑ์ส่วนหน้า ต่อไปนี้คือประเภทหลักของระบบรีทอร์ต:
| วิธีการให้ความร้อน | กลไก | การใช้งานหลัก | ข้อได้เปรียบและข้อจำกัดหลัก |
| เครื่องฆ่าเชื้อด้วยไอน้ำ | ไอน้ำอิ่มตัวถูกฉีดเข้าไปในถังโดยตรง; โดยใช้ความร้อนแฝงจากการระเหย. | กระป๋องโลหะแข็ง (เหล็กหรืออลูมิเนียม) | จุดเด่น: การถ่ายโอนพลังงานอย่างรวดเร็ว. ข้อเสีย: ต้องกำจัดอากาศออกให้หมดสิ้น โดยทั่วไปไม่เหมาะสำหรับบรรจุภัณฑ์ที่ยืดหยุ่น เนื่องจากไม่มีการควบคุมความดันเกินในช่วงขั้นตอนการให้ความร้อน (มีความเสี่ยงที่จะแตก). |
| น้ำพ่น / น้ำตก | น้ำที่ร้อนเกินอุณหภูมิปกติจะถูกพ่นออกมาจากหัวฉีดแบบอะตอมไมซ์ หรือไหลลงเป็นชั้นจากด้านบนของถัง (บางครั้งเรียกว่าการพ่นน้ำไอน้ำ). | ยืดหยุ่นและเปราะบาง (ถุงรีทอร์ต, ถาดพลาสติก, ขวดแก้ว) | ข้อดี: สามารถควบคุมอุณหภูมิได้อย่างอิสระ และควบคุมความดันเกินได้อย่างแม่นยำระหว่างการให้ความร้อนและการระบายความร้อน ซึ่งช่วยปกป้องซีลที่เปราะบาง การกระจายความร้อนมีความสม่ำเสมอสูง. ข้อเสีย: ระบบการหมุนเวียนน้ำมีความซับซ้อนกว่าระบบไอน้ำเล็กน้อย. |
| การจุ่มในน้ำ | ตะกร้าผลิตภัณฑ์ถูกจุ่มลงในน้ำที่ร้อนจัดจนเกินจุดเดือด (เรียกว่าการจุ่มน้ำแบบเต็มตัว). | รูปทรงไม่สม่ำเสมอ (ภาชนะหรือรูปทรงขนาดใหญ่ที่จำเป็นต้องมีแรงลอยตัว) | ข้อดี: ความลอยตัวช่วยลดแรงกดดันต่อโครงสร้างของตู้คอนเทนเนอร์; และช่วยให้การกระจายอุณหภูมิเป็นไปอย่างสม่ำเสมอที่สุด. ข้อเสีย: ต้องให้ความร้อนกับปริมาณน้ำที่มีมวลความร้อนสูง ซึ่งส่งผลให้การใช้พลังงานและน้ำเพิ่มขึ้น. |
การปรับให้อุปกรณ์บรรจุภัณฑ์ด้านหน้าสอดคล้องกับกระบวนการฆ่าเชื้อด้วยหม้อนึ่งความดัน
เมื่อออกแบบสายการผลิตอาหาร ต้องพิจารณาระบบทั้งหมดเป็นหน่วยเดียว ถังฆ่าเชื้อทำงานบนสมมติฐานว่าภาชนะที่กำลังผ่านกระบวนการนั้นถูกปิดผนึกอย่างสมบูรณ์ หากอุปกรณ์บรรจุภัณฑ์ส่วนต้นไม่สามารถสร้างการปิดผนึกที่ทนต่อความร้อนและแรงดันสูงได้ กระบวนการรีทอร์ตจะล้มเหลวในที่สุด ดังนั้น ในสายการผลิตเรทอร์ต การบรรจุภัณฑ์เรทอร์ตจึงมีบทบาทสำคัญที่สุดต่อความปลอดภัย เนื่องจากแม้ข้อบกพร่องในการปิดผนึกเพียงเล็กน้อยก็อาจนำไปสู่การแตกของกระป๋องภายใต้ความดันสูงหรือการปนเปื้อนจากจุลินทรีย์ได้ ดังนั้น กระบวนการเรทอร์ตจึงเป็นตัวกำหนดอุปกรณ์การบรรจุและการปิดผนึก.
กระป๋องโลหะ: การปิดผนึกแบบสุญญากาศและการปิดผนึกสองชั้นอย่างแม่นยำ
เมื่อพูดถึงภาชนะโลหะแข็งที่สามารถนำไปผ่านกระบวนการรีทอร์ตได้ ปัจจัยสำคัญที่สุดคือความแน่นทางกลของรอยต่อสองชั้น เนื่องจากนี่คือมาตรการป้องกันเพียงอย่างเดียวต่อความเสี่ยงจากการปนเปื้อน การต่อรอยในสภาวะบรรยากาศปกติไม่เพียงพอสำหรับการใช้งานในกระบวนการรีทอร์ต.
- สุญญากาศ และ ความดันลบ การปิดผนึก: เครื่องปิดผนึกประสิทธิภาพสูงต้องสามารถปิดผนึกแบบสุญญากาศหรือปิดผนึกด้วยแรงดันลบได้ กระบวนการนี้จะกำจัดออกซิเจนออกจากพื้นที่ว่างด้านบนก่อนปิดผนึกฝา ซึ่งมีความสำคัญอย่างยิ่งด้วยสองเหตุผล ได้แก่ เพื่อป้องกันการเสื่อมสภาพของอาหารจากการออกซิเดชัน และเพื่อรักษาสภาพสุญญากาศที่ช่วยป้องกันไม่ให้ส่วนปลายของกระป๋องเกิดการโป่ง (buckling) เมื่อเนื้อหาภายในขยายตัวระหว่างขั้นตอนการให้ความร้อน.
- ความแม่นยำของรอยต่อคู่: เพื่อให้ส่วนทับซ้อนของ Body Hook และ Cover Hook เป็นไปตามมาตรฐานอุตสาหกรรม (คำนวณได้ >50%) ระยะห่างระหว่างลูกกลิ้งของเครื่องซีมเมอร์และการปรับเทียบต้องถูกตั้งค่าให้เหมาะสม เพื่อสร้างรอยต่อที่สม่ำเสมอตลอดความยาวที่เครื่องซีมเมอร์ทำงาน เมื่อวัสดุเติมอ่อนตัวที่อุณหภูมิ 121°C รอยต่อต้องมีความแข็งแรงเพียงพอเพื่อปิดผนึกผลิตภัณฑ์อย่างแน่นหนา ดังนั้น เครื่องซีลต้องได้รับการติดตั้งด้วยชิ้นส่วนเครื่องที่มีคุณภาพสูงและผลิตด้วยฝีมือช่างที่เชี่ยวชาญ เพื่อรับประกันว่าลูกกลิ้งจะออกแรงกดอย่างเหมาะสมและสม่ำเสมอต่อผลิตภัณฑ์.
Levapack ตอบสนองความต้องการสำคัญในการฆ่าเชื้อด้วยวิธีรีทอร์ตผ่าน ความแม่นยำ วิศวกรรม. เครื่องปิดผนึกแบบสุญญากาศและล้างด้วยไนโตรเจนของเราใช้ชิ้นส่วนที่ผลิตด้วยเครื่อง CNC ซึ่งรับประกันความทับซ้อนของรอยต่อสองชั้นที่สม่ำเสมอ ซึ่งเป็นปัจจัยสำคัญในการทนต่อการฆ่าเชื้อที่อุณหภูมิ 121°C เครื่อง Levapack ผลิตจากเหล็กสแตนเลส 304/316 ความหนาสูง จึงทนต่อการกัดกร่อนในสภาพแวดล้อมห้องฆ่าเชื้อที่มีความชื้นสูง พร้อมทั้งให้ระดับออกซิเจนตกค้างต่ำ (<3%) เพื่อยืดอายุการเก็บรักษาอาหารให้ยาวนานยิ่งขึ้น ด้วยประสบการณ์กว่า 18 ปีในการให้บริการแก่บริษัทขนาดกลางและขนาดเล็ก (SME) ทั่วโลก เราจึงสามารถจัดหาโซลูชันการปิดผนึกแบบปรับแต่งได้และขับเคลื่อนด้วยระบบเซอร์โว ซึ่งรับประกันว่ากระป๋องทุกใบจะเข้าสู่ถังฆ่าเชื้อในสภาพปิดผนึกอย่างสมบูรณ์.
ขวดแก้ว: การป้องกันการช็อกความร้อนและพื้นที่ว่างด้านบน
แก้วก่อให้เกิดความท้าทายทางเทอร์โมไดนามิกส์ที่พิเศษ เนื่องจากความแข็งและความเปราะของมัน.
- การควบคุมพื้นที่ว่าง: เครื่องบรรจุต้องสามารถควบคุมปริมาณได้อย่างแม่นยำ เนื่องจากแก้วเป็นวัสดุที่ไม่ยืดหยุ่น จึงมีเพียงพื้นที่เท่านั้นที่สามารถบรรจุผลิตภัณฑ์ได้ หากพื้นที่ไม่เพียงพอ ขวดแก้วจะแตก หรือฝาจะถูกดันหลุดออกระหว่างกระบวนการให้ความร้อน เครื่องบรรจุแบบลูกสูบที่มีระบบควบคุมเซอร์โวมักเป็นตัวเลือกที่นิยมใช้ เนื่องจากมีความแม่นยำในการวัดปริมาณที่เหมาะสมกับการใช้งานประเภทนี้.
- Cap Security: ต้องทำให้ชั้นบุนุ่มลงและสร้างแรงสุญญากาศก่อน เพื่อให้เกิดการปิดผนึกอย่างถูกต้อง แรงสุญญากาศเป็นปัจจัยเดียวที่ช่วยยึดชั้นบุให้คงที่รอบส่วนปลายแก้วโดยไม่หลวม หากไม่ทำเช่นนี้ แรงดันสุญญากาศภายในเรทอร์ตจะสูงเกินไปจนทำให้ส่วนยึดไม่สามารถรับน้ำหนักได้ และฝาจะหลุดออก.
ถุงรีทอร์ต: ระบบควบคุมเซอร์โวและความสมบูรณ์ของการปิดผนึก
บรรจุภัณฑ์แบบยืดหยุ่น เช่น ถุง เป็นประเภทที่ไวต่อความแตกต่างของความดันมากที่สุด.
- การกำจัดอากาศเหลือ: การมีอากาศภายในถุงรีทอร์ตเป็นปัจจัยสำคัญมาก อากาศจะขยายตัวเต็มที่ด้วยความเร็วที่มากกว่าน้ำหรืออาหารอย่างมาก ดังนั้น หากเครื่องบรรจุไม่มีความสามารถในการกำจัดอากาศที่เหลืออยู่ได้อย่างมีประสิทธิภาพ ถุงจะพองตัวขึ้นภายในเครื่องรีทอร์ตและแตกในที่สุด ดังนั้น เครื่องบรรจุรีทอร์ต ทั้งแบบสำเร็จรูปและแบบฟอร์ม-ฟิล-ซีล จึงต้องสามารถกำจัดอากาศที่เหลืออยู่ได้ โดยต้องเป็นเครื่องที่มีระบบสุญญากาศที่มีประสิทธิภาพ.
- ความเสถียรที่ควบคุมด้วยระบบเซอร์โว: สายการผลิตสมัยใหม่ใช้เทคโนโลยีมอเตอร์เซอร์โวเพื่อควบคุมการเปิด การเติม และการปิดผนึกถุง เทคโนโลยีนี้ช่วยให้ปากถุงเปิดได้ด้วยความกว้างที่แม่นยำ และหัวเติมสามารถจุ่มลงเข้าไปในถุงได้อย่างเต็มที่ ซึ่งช่วยป้องกันไม่ให้สารเติมปนเปื้อนในบริเวณที่ปิดผนึก การปนเปื้อนบริเวณที่ปิดผนึกด้วยเศษอาหารจะทำให้การปิดผนึกไม่สมบูรณ์ระหว่างกระบวนการปิดผนึกด้วยความร้อนสูง.
วิธีการฆ่าเชื้อแบบอื่น: การเปรียบเทียบวิธีการฆ่าเชื้อที่นิยมใช้
การแปรรูปด้วยเครื่องรีทอร์ตไม่ใช่ทางเลือกเดียวในการถนอมอาหาร การเลือกวิธีการฆ่าเชื้อขึ้นอยู่กับระดับความกรด ความหนืด และระยะเวลาการเก็บรักษาที่ต้องการของผลิตภัณฑ์ ตารางต่อไปนี้เปรียบเทียบการแปรรูปด้วยเครื่องรีทอร์ตกับวิธีการหลักอื่น ๆ เพื่อช่วยให้การเลือกกระบวนการเป็นไปอย่างง่ายดาย.
| คุณสมบัติ | กระบวนการรีทอร์ต | การฆ่าเชื้อด้วยวิธีพาสเจอไรซ์ | กระบวนการผลิตแบบปลอดเชื้อ | การบรรจุร้อน |
| ตรรกะกระบวนการ | แพ็กเกจ→ความร้อน (ภายในภาชนะ) | แพ็กเกจ → ความร้อน (อุณหภูมิต่ำ) | ความร้อน→บรรจุภัณฑ์ (แยกกัน) | ความร้อน→บรรจุภัณฑ์ (บรรจุขณะร้อน) |
| เป้าหมายหลัก | สปอร์ของ Clostridium botulinum | เชื้อโรค / เชื้อรา | สปอร์และแบคทีเรีย | ยีสต์ / เชื้อรา |
| อุณหภูมิ | สูง (110°C – 135°C) | ระดับปานกลาง (< 100°C) | อุณหภูมิสูงมาก (135°C – 150°C) | สูง (85°C – 95°C) |
| ค่า pH ที่เหมาะสม | ความกรดต่ำ (> 4.6) | ความกรดสูง (< 4.6) | ทั้งสองประเภท (กรดสูงและกรดต่ำ) | ความกรดสูง (< 4.6) |
| ผลิตภัณฑ์หลัก | เนื้อกระป๋อง, อาหารสัตว์เลี้ยง, ซุป | ถ้วยผลไม้, ผักดอง | นม UHT, น้ำผลไม้ | ชา, ซอสเคตชัพ, ซอสต่าง ๆ |
| ค่าใช้จ่ายสำหรับอุปกรณ์ | ระดับปานกลาง | ต่ำ | สูงมาก | ต่ำ |
| ข้อจำกัดในการบรรจุภัณฑ์ | ต้องทนต่อความร้อน/ความดันสูงได้ | บรรจุภัณฑ์มาตรฐาน | การบรรจุภัณฑ์ปลอดเชื้อแบบซับซ้อน | ขวดทนความร้อน |
สรุป: การบูรณาการเครื่องปิดผนึกกับสายการผลิตเครื่องนึ่งฆ่าเชื้อ
ประสิทธิภาพของสายการผลิตแบบรีทอร์ต ขึ้นอยู่กับความสอดคล้องกันระหว่างการผลิตอย่างต่อเนื่องของเครื่องบรรจุภัณฑ์ กับลักษณะการประมวลผลแบบเป็นชุดของถังฆ่าเชื้อ ซึ่งต้องการอุปกรณ์ที่ไม่เพียงแต่ทำงานได้รวดเร็ว แต่ยังต้องมีความทนทานและสามารถปรับให้เหมาะสมกับวัสดุประเภทต่าง ๆ (ของแข็ง, ของข้น, ของเหลว).
สำหรับผู้ผลิตที่กำลังขยายการผลิตอาหารที่เก็บได้นาน การนำระบบ Retort-Ready มาใช้ถือเป็นข้อกำหนดพื้นฐานสำหรับคุณภาพและความปลอดภัยของผลิตภัณฑ์ ไม่ใช่การอัปเกรดที่เลือกทำได้ตามต้องการ นอกจากเครื่องปิดผนึกแบบอิสระแล้ว, Levapack เชี่ยวชาญในการออกแบบสายการผลิตบรรจุภัณฑ์ตามสั่งที่ปรับให้เหมาะสมกับปริมาณการผลิตและข้อจำกัดด้านพื้นที่ของคุณ ติดต่อ Levapack วันนี้เพื่อวิเคราะห์พารามิเตอร์การผลิตของคุณ และออกแบบโซลูชันที่ครบวงจร — ตั้งแต่ขั้นตอนการบรรจุไปจนถึงการปิดผนึก — ที่สอดคล้องอย่างสมบูรณ์กับเป้าหมายการฆ่าเชื้อของคุณ.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL