
แนวป้องกันสุดท้ายระหว่างผลิตภัณฑ์กับการเสื่อมสภาพของสิ่งแวดล้อม คือความสมบูรณ์ของบรรจุภัณฑ์โลหะ กระบวนการปิดผนึกในการผลิตอาหารและเครื่องดื่มอุตสาหกรรมไม่ใช่เพียงการปิดผนึกทางกลไกเท่านั้น แต่เป็นความต้องการทางวิศวกรรมที่มีความแม่นยำสูง เพื่อเข้าใจว่ากระป๋องดีบุกถูกปิดผนึกอย่างไร จำเป็นต้องวิเคราะห์การเปลี่ยนแปลงโครงสร้างของโลหะและอุปกรณ์ที่ซับซ้อนซึ่งดำเนินการนี้ด้วยความเร็วสูง สำหรับผู้ผลิตและวิศวกร การเลือกเทคนิคการปิดผนึกที่เหมาะสมมีความสำคัญอย่างยิ่งในการรับประกันความเสถียรของอายุการเก็บรักษา ป้องกันการเกิดออกซิเดชัน และป้องกันการปนเปื้อน.
หลักการทางกลศาสตร์ในการปิดผนึกกระป๋องดีบุก: รอยต่อสองชั้น
The ตะเข็บคู่ เป็นวิธีที่เชื่อถือได้ที่สุดในการปิดผนึกภาชนะโลหะรูปทรงกลม การปิดผนึกแบบสองชั้นอาศัยการล็อคกันทางกลระหว่างตัวกระป๋องและฝา (หรือส่วนปลาย) ซึ่งแตกต่างจากการเชื่อมหรือการติดกาว วิธีนี้สร้างโครงสร้างโลหะห้าชั้น ซึ่งเมื่อรวมกับสารซีล จะสร้างการปิดผนึกที่กันอากาศได้อย่างสมบูรณ์ เทคโนโลยีการปิดผนึกแบบสองชั้นเป็นมาตรฐานสากลสำหรับกระป๋องอลูมิเนียมที่ทนต่อแรงดันและกระป๋องดีบุกที่เก็บได้นาน เนื่องจากสามารถทนต่อความเปลี่ยนแปลงของแรงดันทั้งภายในและภายนอกได้ในระดับที่มาก.
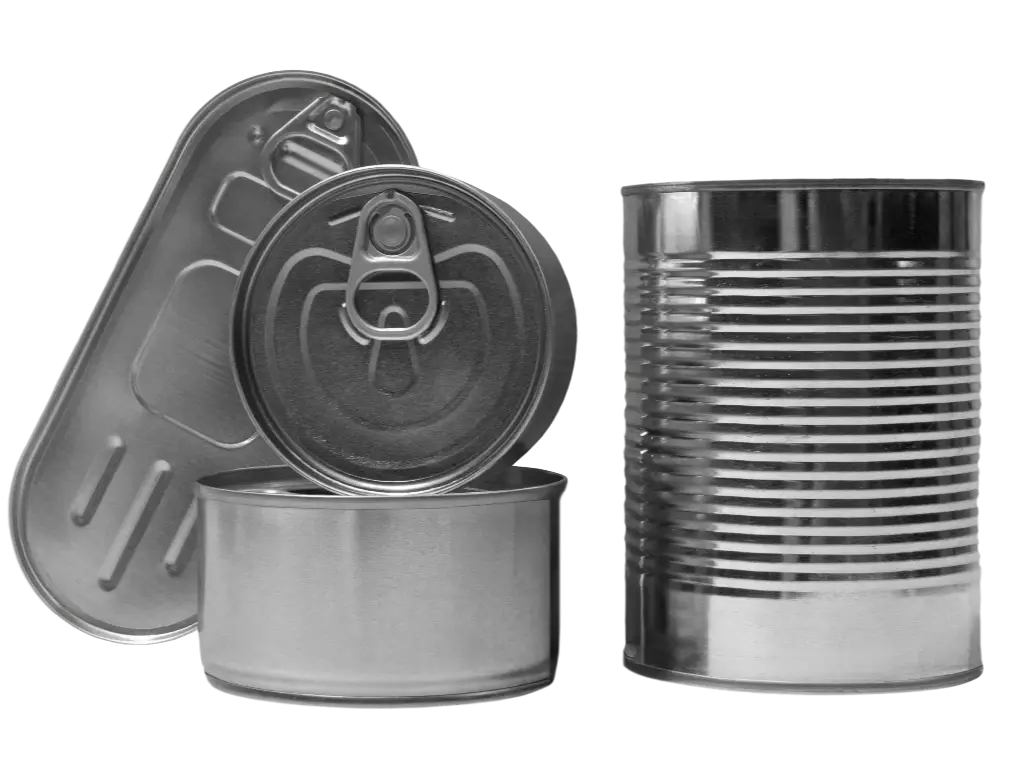
ขั้นตอนแรก: การสร้างตะขอที่ล็อคกัน
ลูกกลิ้งตัวแรกจะเริ่มกระบวนการปิดผนึก หลังจากที่ตัวกระป๋องและฝาถูกวางลงบนแผ่นฐานของเครื่องปิดผนึก ลูกกลิ้งตัวแรกจะเคลื่อนเข้ามาใกล้กระป๋องที่กำลังหมุน ลูกกลิ้งนี้มีรูปทรงที่ลึกและแคบ ใช้หลักๆ เพื่อม้วนส่วนขอบของฝา (ส่วนที่ม้วนของฝา) ให้อยู่ใต้ส่วนขอบของกระป๋อง.
วัสดุของฝาจะพับเข้าด้านในเมื่อลูกกลิ้งกดลง เพื่อสร้างสิ่งที่เรียกว่า “Cover Hook” (ตะขอฝา) ในเวลาเดียวกัน ขอบตัวกระป๋องจะถูกกดลงเพื่อสร้าง “Body Hook” (ตะขอตัวกระป๋อง) ทั้งสองส่วนจะเชื่อมต่อกันอย่างหลวมๆ ในตอนท้ายของขั้นตอนนี้ ตะขอทั้งสองถูกพับแล้ว แต่ยังไม่ปิดสนิท ขั้นตอนนี้มีความสำคัญอย่างยิ่ง เพราะหากไม่ทำถูกต้อง ขั้นตอนการกดให้แบนจะไม่สามารถสร้างการยึดติดที่ปลอดภัยได้ เนื่องจากตะขอทั้งสองไม่ถูกสร้างขึ้นอย่างถูกต้อง.
ขั้นตอนที่ 2: การรีดและปรับให้ซีลแน่นขึ้น
เมื่อลูกกลิ้งขั้นตอนแรกทำงานเสร็จแล้ว ลูกกลิ้งขั้นตอนที่สองจะรับรอยต่อต่อจากลูกกลิ้งแรก รูปทรงของลูกกลิ้งนี้มีความเรียบและตื้นกว่าลูกกลิ้งแรก โดยมีวัตถุประสงค์เพื่อบีบอัดตะขอที่เกี่ยวกันแบบหลวมๆ ให้กลายเป็นโครงสร้างที่แน่นหนาและกันก๊าซได้.
ในขั้นตอนนี้ ลูกกลิ้งจะหลอมรวมชั้นโลหะเข้าด้วยกัน การกดนี้ทำให้สารซีล ซึ่งเป็นสารคล้ายปะเก็นที่ได้รับการทาไว้ก่อนหน้านี้บนด้านในของฝา สามารถปิดผนึกรอยแตกขนาดเล็กมากระหว่างรอยพับของโลหะได้ ผลลัพธ์ที่ได้คือชั้นโลหะหนา 5 ชั้น ซึ่งไม่ยอมให้แบคทีเรีย ออกซิเจน หรือความชื้นแทรกซึมเข้าไปได้ การดำเนินการขั้นที่สองที่มีประสิทธิภาพจะทิ้งความหนาและความสูงของรอยต่อไว้ในระดับที่จำเป็นต้องอยู่ภายในค่าความคลาดเคลื่อนทางอุตสาหกรรมที่เข้มงวด เพื่อให้ผลิตภัณฑ์ได้รับการพิจารณาว่าปลอดภัยสำหรับการจัดจำหน่ายเชิงพาณิชย์.
ขั้นตอนการทำงานแบบทีละขั้นตอนของกระบวนการปิดผนึก
การปิดผนึกที่แท้จริงเป็นเพียงหนึ่งในองค์ประกอบของกระบวนการทำงานที่ประสานกันของเครื่องปิดผนึกกระป๋องในสภาพแวดล้อมอุตสาหกรรมกระป๋องระดับมืออาชีพ สายการผลิตบรรจุภัณฑ์อัตโนมัติถูกนำมาใช้เพื่อให้มั่นใจว่ากระป๋องทุกใบได้รับการเตรียมการ ดำเนินการ และปิดผนึกภายใต้เงื่อนไขที่ควบคุมได้ เพื่อเพิ่มอายุการเก็บรักษาและปริมาณการผลิตให้สูงสุด.
- การปิดฝา (Clinching): กระป๋องที่บรรจุเสร็จแล้วจะถูกส่งไปยังเครื่องป้อนฝาด้วยสายพานลำเลียง แขนกลหรือระบบป้อนด้วยแรงโน้มถ่วงจะวางฝาลงบนตัวกระป๋องในตำแหน่งที่ถูกต้อง ในระบบความเร็วสูงส่วนใหญ่ สามารถใช้เครื่อง “คลินเชอร์” เพื่อยึดฝาไว้กับตัวกระป๋องอย่างหลวมๆ เพื่อป้องกันการรั่วไหลเมื่อภาชนะผ่านสถานีเชื่อมฝา.
- การล้างด้วยก๊าซ (เป็นตัวเลือก): การล้างด้วยก๊าซ (Gas flushing) ดำเนินการกับผลิตภัณฑ์ที่ไวต่อออกซิเจน เช่น นมผงสำหรับทารก กาแฟ หรือถั่ว ก่อนการปิดผนึกขั้นสุดท้าย ระบบนี้จะกำจัดอากาศออกจากห้องสุญญากาศหรือห้องปิดผนึก ซึ่งช่วยลดปริมาณออกซิเจนที่เหลืออยู่ให้ต่ำกว่า 3 เปอร์เซ็นต์ ทำให้กระบวนการออกซิเดชันของไขมันและน้ำมันช้าลงอย่างมีนัยสำคัญ และยืดอายุการเก็บรักษาของผลิตภัณฑ์.
- การต่อผ้า: แผ่นยกจะยกกระป๋องขึ้นและกดมันให้แนบกับหัวจับสำหรับการปิดผนึก หัวจับนี้ทำหน้าที่เป็นทั่งภายใน ซึ่งช่วยยึดฝาให้อยู่ในตำแหน่งที่ถูกต้อง ขณะที่ลูกกลิ้งดำเนินการขั้นตอนแรกและขั้นตอนที่สองที่กล่าวไว้ข้างต้น ในระบบหมุน การดำเนินการนี้เกิดขึ้นขณะที่กระป๋องกำลังเคลื่อนที่ จึงทำให้การผลิตเป็นไปอย่างต่อเนื่อง.
- การปล่อยน้ำ: เมื่อลูกกลิ้งทำงานตัวที่สองถอนตัวออก แผ่นยกจะลดลง และกระป๋องที่ปิดผนึกแล้วจะถูกดันลงบนสายพานลำเลียงออก ที่นี่ กระป๋องอาจถูกล้างในสถานีล้างเพื่อทำความสะอาดส่วนนอกของกระป๋องให้ปราศจากสารตกค้างของผลิตภัณฑ์ ก่อนที่จะส่งต่อไปยังขั้นตอนการติดฉลากหรือการบรรจุหีบห่อขั้นที่สอง.
อุปกรณ์จำเป็น: ประเภทของเครื่องปิดปากกระป๋อง
การเลือก เครื่องปิดผนึกกระป๋อง ขึ้นอยู่กับปริมาณการผลิต ประเภทของภาชนะบรรจุ และคุณสมบัติทางกายภาพของสินค้าที่บรรจุ.
- เครื่องปิดรอยต่อแบบหมุน: เครื่องเหล่านี้เป็นเครื่องจักรหลักในการผลิตอุตสาหกรรมปริมาณสูง มีหัวปิดรอยต่อหลายหัวที่ติดตั้งบนแท่นหมุนแบบคารูเซล กระบวนการปิดรอยต่อบนกระป๋องจะดำเนินการโดยหัวแต่ละหัวขณะที่แท่นหมุนแบบคารูเซลหมุนไป การออกแบบนี้สามารถทำงานได้ด้วยความเร็วตั้งแต่ 50 ถึงมากกว่า 2,000 กระป๋องต่อนาที เครื่องปิดรอยต่อแบบหมุนให้ความสม่ำเสมอสูงสุด และจำเป็นอย่างยิ่งในโรงงานผลิตอาหารและเครื่องดื่มขนาดใหญ่.
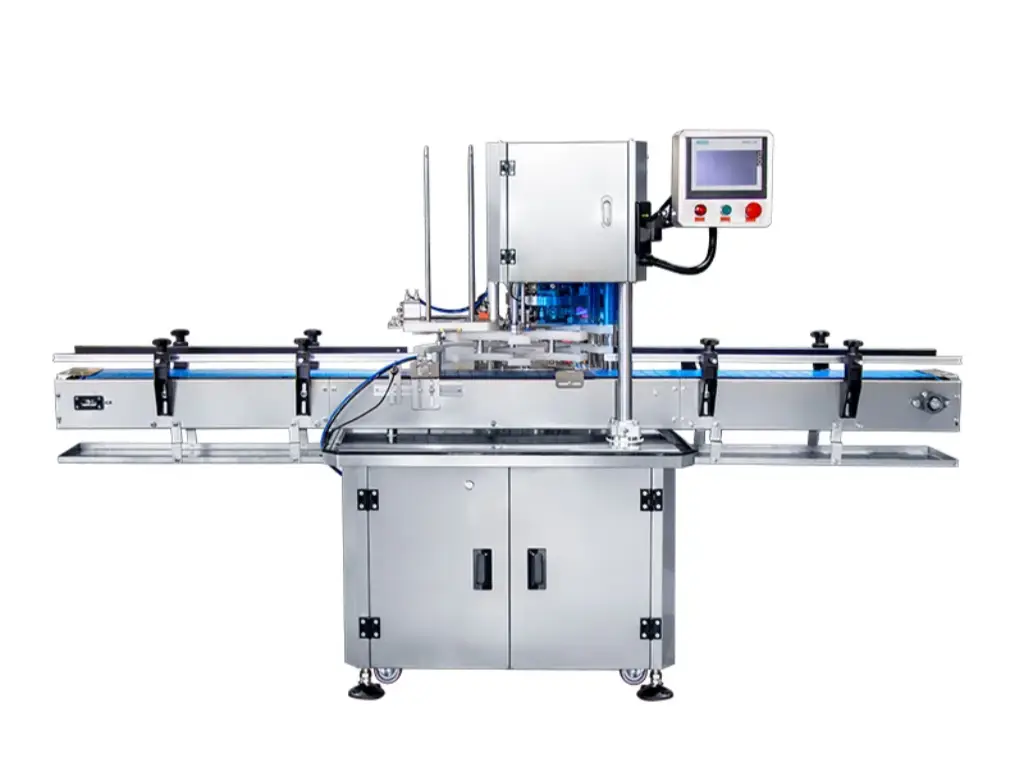
- เครื่องปิดรอยต่อแบบเส้นตรง: เครื่องปิดฝาแบบเส้นตรงแตกต่างจากระบบแบบหมุน โดยกระป๋องจะถูกประมวลผลในแนวเส้นตรง เครื่องประเภทนี้มักทำงานช้ากว่าเครื่องแบบหมุน แต่สามารถติดตั้งเข้ากับสายการผลิตแบบเติมบางประเภทได้ และมักใช้กับภาชนะพิเศษหรือการผลิตในปริมาณปานกลาง.
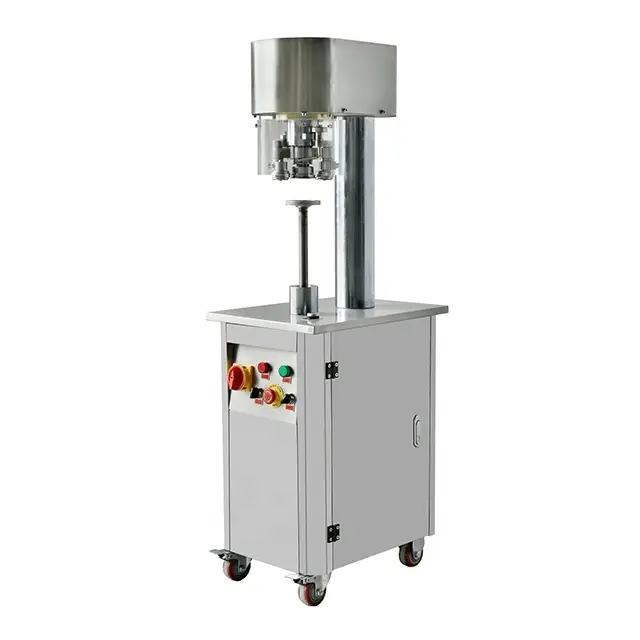
- เครื่องปิดขอบแบบกึ่งอัตโนมัติ: ในเครื่องเหล่านี้ ผู้ปฏิบัติงานจะวางตัวกระป๋องและฝาลงในห้องปิดผนึกด้วยมือ เมื่อผู้ปฏิบัติงานเปิดเครื่องแล้ว (โดยทั่วไปใช้เท้าเหยียบหรือปุ่มสองปุ่ม) ลูกกลิ้งจะทำงานตามวงจรซ้ำโดยอัตโนมัติ เครื่องเหล่านี้เหมาะที่สุดสำหรับห้องปฏิบัติการ โรงงานทดลอง หรือผู้ผลิตแบบงานฝีมือในขนาดเล็ก ที่ไม่ต้องการระบบอัตโนมัติความเร็วสูง.
เทคโนโลยีการปิดผนึกแบบทางเลือกสำหรับบรรจุภัณฑ์โลหะ
แม้ว่าการปิดผนึกแบบสองชั้นจะเป็นวิธีที่ได้รับความนิยมมากที่สุด แต่เนื่องจากลักษณะของวัสดุและความต้องการของผลิตภัณฑ์ จึงจำเป็นต้องใช้เทคนิคการปิดผนึกแบบอื่น ๆ ด้วย ตารางต่อไปนี้เป็นการเปรียบเทียบวิธีการปิดผนึกแบบอื่น ๆ ที่ใช้ในอุตสาหกรรมทั่วไป ซึ่งสามารถใช้แทนการปิดผนึกแบบสองชั้นได้:
| วิธีการปิดผนึก | กลไกหลัก | การใช้งานทั่วไป | จุดเด่นหลัก |
| รอยต่อที่เชื่อม | การเชื่อมด้วยแรงต้านที่จุดต่อด้านข้าง | ตัวถังกระป๋องเหล็กสามชิ้น | ความแข็งแรงของโครงสร้างที่เหนือกว่า |
| รอยต่อที่เชื่อมด้วยซีเมนต์ | กาวอินทรีย์ หรือ กาวละลายด้วยความร้อน | กระป๋องน้ำมันอุตสาหกรรม, กระป๋องสินค้าแห้ง | ปกป้องกระบวนการลิโธกราฟีด้านนอก |
| การปิดผนึกด้วยความร้อน | การติดกันด้วยอุณหภูมิของชั้นรองฟอยล์/พลาสติก | นมผง, กล่องเก็บของว่าง | ส่วนที่เปิดได้ง่ายและลอกออกได้ |
| การปิดผนึกแบบคริมป์ | การบีบอัดทางกลแบบพับครั้งเดียว | กระป๋องสี, กระป๋องที่มีฝาปิดแบบเสียดสี | สามารถปิดผนึกใหม่ได้เพื่อใช้ซ้ำได้หลายครั้ง |
| แอโรซอล การบีบ | การขยายตัวของวาล์วภายในหรือภายนอก | สเปรย์จัดแต่งผม, กระป๋องสีสเปรย์ | ทนต่อแรงดันภายในที่สูง |
| การเชื่อมแบบหมุน | การหลอมรวมด้วยความร้อนที่เกิดจากแรงเสียดทาน | ตู้คอนเทนเนอร์อุตสาหกรรมแบบทนแรงสูง | พันธะถาวรระดับโมเลกุล |
การระบุข้อบกพร่องที่พบบ่อยในการปิดผนึกกระป๋อง
เพื่อให้มั่นใจว่ามีการปิดผนึกอย่างแน่นหนา จำเป็นต้องติดตามผลการทำงานของเครื่องปิดผนึกกระป๋อง ความผิดปกติทางกลไกเล็กน้อยในเครื่องปิดผนึกกระป๋องอาจก่อให้เกิดปัญหาด้านความปลอดภัยอาหารที่รุนแรงได้ ทีมควบคุมคุณภาพมีหน้าที่ต้องระบุปัญหาเหล่านี้ ข้อบกพร่อง.
รอยต่อปลอม คือสถานการณ์ที่ตะขอปิดฝาและตะขอตัวกระป๋องไม่ล็อคกัน แม้จากภายนอกจะดูเหมือนว่าทั้งสองส่วนเชื่อมต่อกันอยู่ก็ตาม สาเหตุนี้มักเกิดจากขอบกระป๋องที่โค้ง หรือลูกกลิ้งตัวแรกที่วางตำแหน่งไม่ถูกต้อง ตะขอทั้งสองไม่ถูกพับเข้าหากัน จึงทำให้ซีลขาดความมั่นคงทางโครงสร้าง และจะเกิดการรั่วเมื่ออยู่ภายใต้ความดัน.
รอยต่อที่คมชัดและส่วนที่ตัดต่อ เป็นข้อบกพร่องที่โลหะถูกบีบหรือแตกหักที่ส่วนบนของรอยต่อ ซึ่งโดยปกติเป็นสัญญาณว่าหัวจับรอยต่อตั้งต่ำเกินไป หรือลูกกลิ้งถูกกดลงแรงเกินไป ข้อบกพร่องเหล่านี้อาจก่อให้เกิดการรั่วซึมระดับไมโคร ซึ่งมีขนาดเล็กจนไม่สามารถตรวจพบได้ทันที แต่ใหญ่พอที่จะให้สารปนเปื้อนเข้าสู่กระป๋องได้ระหว่างกระบวนการทำให้เย็นลงหลังการฆ่าเชื้อ.
ปัญหาอีกอย่างคือ การห้อยตัว, ซึ่งส่วนเล็กของรอยต่ออยู่ต่ำกว่าเส้นรอยต่อปกติ สิ่งนี้มักเกิดขึ้นที่จุดต่อระหว่างรอยต่อด้านข้างของกระป๋องสามชิ้นกับฝา เว้นแต่เครื่องเชื่อมรอยต่อจะถูกปรับเปลี่ยนให้รองรับความหนาเพิ่มเติมของรอยเชื่อมด้านข้าง วัสดุจะเกิดการทับซ้อนกัน ซึ่งจะส่งผลต่อความดันสุญญากาศภายในและความมั่นคงของโครงสร้าง.
การเลือกเครื่องซีมเมอร์ที่เหมาะสมสำหรับสายการผลิตของคุณ
เมื่อเลือกเครื่องเย็บอุตสาหกรรม คุณต้องประเมินความต้องการในการผลิตและเป้าหมายการขยายธุรกิจในอนาคตอย่างเป็นกลาง ตารางด้านล่างนี้ระบุปัจจัยทางเทคนิคและการดำเนินงานสำคัญที่จำเป็นต้องนำมาพิจารณาเพื่อช่วยในการตัดสินใจในกระบวนการจัดซื้อ:
| ปัจจัยสำคัญ | ข้อพิจารณาทางเทคนิค | ผลกระทบต่อการผลิต |
| เป้าหมาย ผลลัพธ์ (CPM) | แบบมือ/กึ่งอัตโนมัติ: 10–30 กระป๋องต่อนาที (CPM). แบบอัตโนมัติเชิงเส้น: 30–60 CPM. แบบหมุนความเร็วสูง: 100–500+ CPM. | กำหนดระดับการอัตโนมัติที่จำเป็นและผลตอบแทนจากการลงทุน (ROI) โดยรวม โดยพิจารณาจากค่าใช้จ่ายด้านแรงงาน. |
| วัสดุ ความเข้ากันได้ | วัสดุโลหะ: แผ่นดีบุกหรือแผ่นอลูมิเนียม ความหนา วัสดุที่ไม่ใช่โลหะ: กระดาษผสมหรือกระป๋อง PET ประเภทฝา: ฝาแบบมาตรฐาน, EOE (ฝาเปิดง่าย), หรือฟอยล์แบบลอกออกได้. | ส่งผลต่อการเลือกแบบรูปทรงของลูกกลิ้งต่อรอยต่อ และการตั้งค่าแรงกดที่จำเป็น เพื่อป้องกันไม่ให้ผนังที่เปราะบางถูกบดขยี้. |
| การควบคุมบรรยากาศ | มาตรฐาน: การปิดผนึกในสภาวะบรรยากาศปกติสำหรับสินค้าแห้ง. ระบบสุญญากาศ: การกำจัดอากาศเพื่อรักษาความคงตัวของสินค้าบนชั้นวาง. MAP: การเติมก๊าซไนโตรเจนเพื่อลดปริมาณออกซิเจนเหลือน้อยกว่า <3%. | ส่งผลโดยตรงต่ออายุการเก็บรักษา รสชาติ และคุณค่าทางโภชนาการของผลิตภัณฑ์ที่ไวต่อการเปลี่ยนแปลง เช่น นมผงหรือกาแฟ. |
| ขนาดของคอนเทนเนอร์ | ช่วงเส้นผ่านศูนย์กลาง: ตั้งแต่ 50 มม. ถึง 150 มม. ขึ้นไป ช่วงความสูง: ตั้งแต่กระป๋องทูน่าแบบตื้น ไปจนถึงกระป๋อง #10 แบบสูง. | เครื่องต้องได้รับการประเมินด้าน “ความยืดหยุ่นในการเปลี่ยนแบบ” — คือความเร็วในการปรับเครื่องปิดปากถุงให้เหมาะสมกับขนาดต่าง ๆ. |
| ความสามารถในการบูรณาการ | แบบอิสระ: การป้อนวัสดุด้วยมือ แบบในสายการผลิต: การบูรณาการกับเครื่องบรรจุ เครื่องติดฉลาก และระบบจ่ายก๊าซไนโตรเจน. | รับประกันว่าเครื่องเย็บจะไม่กลายเป็นจุดคอขวดในสายการผลิตแบบ “Turnkey” ที่ทำงานอัตโนมัติอย่างเต็มรูปแบบ. |
ในฐานะผู้ผลิตผู้เชี่ยวชาญ, Levapack ให้บริการโซลูชันการปิดผนึกกระป๋องขั้นสูงที่ออกแบบมาเพื่อความแม่นยำและความน่าเชื่อถือในการผลิตปริมาณมาก ผลิตภัณฑ์ของเราครอบคลุมตั้งแต่ เครื่องปิดผนึกสุญญากาศแบบความดันลบ สำหรับอาหารที่พร้อมนำไปผ่านกระบวนการรีทอร์ตไปยัง เครื่องปิดผนึกกระป๋องสุญญากาศแบบเติมไนโตรเจน, ซึ่งสามารถลดระดับออกซิเจนเหลืออยู่ให้ต่ำกว่า 3% ได้ผ่านกระบวนการล้างด้วยไนโตรเจนที่ทันสมัย ทุกเครื่องถูกผลิตด้วยชิ้นส่วนที่ผ่านกระบวนการ CNC ด้วยความแม่นยำ 2μm และอุปกรณ์อิเล็กทรอนิกส์ระดับสูงจาก Siemens และ Delta เพื่อรับประกันความเสถียรในระยะยาว ไม่ว่าคุณจะต้องการแม่พิมพ์ซีเมอร์ที่ออกแบบเฉพาะสำหรับขนาดกระป๋องที่ไม่เหมือนใคร หรือระบบมัลติโรลเลอร์สำหรับบรรจุภัณฑ์โลหะ PET หรือกระดาษที่ป้องกันการรั่วซึม Levapack เสนอการออกแบบแบบโมดูลาร์ที่ปรับแต่งได้ ด้วยรับประกัน 16 เดือนและการส่งมอบรวดเร็วภายใน 7 วันสำหรับรุ่นมาตรฐาน เราช่วยให้ธุรกิจขนาดกลางและขนาดเล็ก (SMEs) สามารถบรรลุประสิทธิภาพระดับอุตสาหกรรมและความสดใหม่ของผลิตภัณฑ์ที่เหนือกว่า.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL