
รอยต่อสองชั้นไม่ใช่เพียงวิธีการปิดผนึกในอุตสาหกรรมการบรรจุกระป๋องเท่านั้น แต่ยังเป็นชั้นป้องกันที่สำคัญที่สุดระหว่างผลิตภัณฑ์ของคุณกับสิ่งแวดล้อมภายนอก สำหรับผู้ผลิตอาหาร เครื่องดื่ม และสินค้าอุตสาหกรรม ความสมบูรณ์ของรอยต่อนี้คือปัจจัยที่กำหนดอายุการเก็บรักษา ความปลอดภัย และชื่อเสียงของแบรนด์.
อย่างไรก็ตาม ผู้จัดการฝ่ายควบคุมคุณภาพและวิศวกรสายการผลิตส่วนใหญ่ยังมองเรื่องการตรวจสอบรอยต่อคู่จากมุมมองแบบตอบสนองเท่านั้น พวกเขาให้ความสำคัญกับข้อบกพร่องของรอยต่อคู่เป็นอย่างมาก — โดยบันทึกค่าการวัด บันทึกข้อมูลข้อบกพร่อง และกำจัดผลิตภัณฑ์ทิ้งไป การวัดค่าไม่ใช่คำตอบ แม้ว่าจะเป็นส่วนสำคัญของกระบวนการควบคุมคุณภาพก็ตาม.
เพื่อบรรลุเป้าหมายการไม่มีข้อบกพร่องเลย คุณจำเป็นต้องเปลี่ยนวิธีคิดจากการตรวจสอบไปสู่การปรับปรุงประสิทธิภาพ ข้อมูลจากการตรวจสอบรอยต่อแบบสองชั้นไม่ใช่เพียงผลการผ่าน/ไม่ผ่าน แต่เป็นรายงานวินิจฉัยเกี่ยวกับสภาพการทำงานของเครื่องต่อรอยต่อ การเปลี่ยนแปลงใดๆ ในความหนาของรอยต่อ ความทับซ้อน หรือความยาวของตัวเกี่ยวตัวเครื่อง เป็นสัญญาณโดยตรงว่าชิ้นส่วนกลไกเฉพาะ เช่น ลูกกลิ้ง ตัวยก หรือหัวจับต่อรอยต่อ จำเป็นต้องได้รับการเปลี่ยนใหม่.
คู่มือนี้จัดทำขึ้นสำหรับผู้จัดการฝ่ายผลิตและวิศวกรที่ต้องการเชื่อมช่องว่างระหว่างข้อมูลการตรวจสอบรอยต่อกับกลไกของเครื่องจักร เราจะพิจารณาวิธีการแปลงผลการวัดคุณภาพผลิตภัณฑ์ให้เป็นการปรับเปลี่ยนทางกลไกที่สามารถนำไปปฏิบัติได้ เพื่อให้สายการผลิตของคุณทำงานได้อย่างแม่นยำและมีประสิทธิภาพ.
คำนิยามหลักของ Double Seam
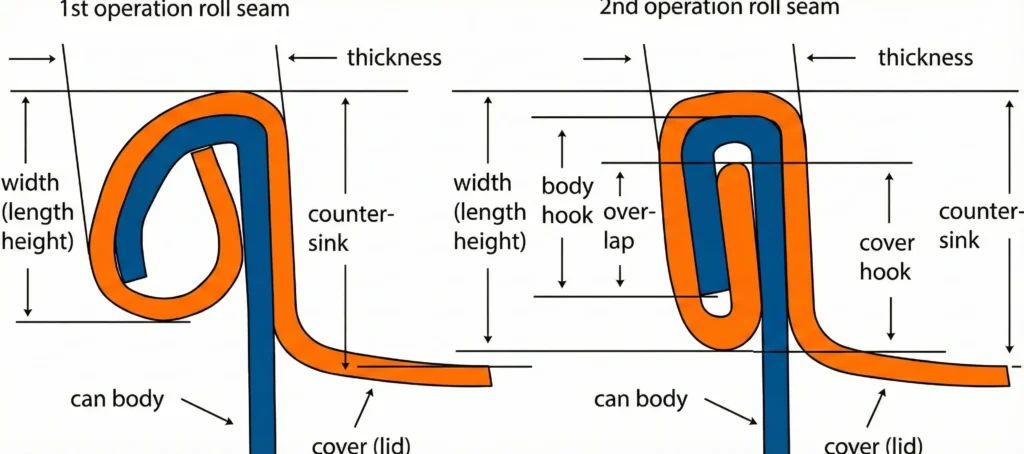
รอยต่อคู่ คือซีลแบบปิดสนิทที่สร้างขึ้นโดยการเชื่อมต่อกันทางกลของชั้นโลหะ 5 ชั้น ชั้นเหล่านี้ประกอบด้วยชั้นฝา 3 ชั้น และชั้นตัวกระป๋อง 2 ชั้น โดยหลักการแล้ว ชิ้นส่วนโลหะเหล่านี้ต้องถูกพับอย่างถูกต้องเพื่อป้องกันการรั่วไหล.
กระบวนการต่อรอยต่อเกิดขึ้นในสองขั้นตอน โดยโครงสร้างเบื้องต้นถูกสร้างขึ้นโดยการม้วนส่วนปลายของตัวครอบรอบตัวหลักในขั้นตอนแรก ส่วนชั้นต่าง ๆ เหล่านี้จะถูกบีบอัดเข้าด้วยกันเพื่อสร้างรอยต่อที่กันก๊าซได้ในขั้นตอนที่สอง การล็อคกันทางกลไกนี้คือสิ่งที่จำเป็นต้องเข้าใจเพื่อวินิจฉัยสาเหตุของความล้มเหลวของรอยต่อ หากการทับซ้อนทางกายภาพของชั้นทั้งห้านี้ไม่เพียงพอ หรือการบีบอัดในขั้นตอนที่สองหลวมเกินไป คุณจะพบว่ารอยต่อคู่เกิดการรั่ว.
วิธีตรวจสอบ: วิธีตรวจสอบด้วยตาเปล่าเทียบกับวิธีตรวจสอบแบบทำลาย
การควบคุมคุณภาพต้องดำเนินการในสองด้าน ได้แก่ การตรวจสอบด้วยสายตาแบบไม่ทำลายอย่างสม่ำเสมอเพื่อตรวจหาข้อบกพร่องที่เห็นได้ชัด และการทดสอบแบบทำลายเป็นระยะเพื่อตรวจสอบความสมบูรณ์ภายใน โดยใช้อุปกรณ์ตรวจสอบรอยต่อที่ออกแบบมาโดยเฉพาะ.
- การตรวจสอบด้วยตาเปล่า (แบบไม่ทำลาย)
ความถี่: ทุก 15–30 นาที ที่สถานีต่อตะเข็บ.
วัตถุประสงค์: เพื่อตรวจพบความขัดข้องของเครื่องที่รุนแรงหรือ “Drift” ตั้งแต่เนิ่นๆ ก่อนที่จะกลายเป็นปัญหาที่ร้ายแรง.
ผู้ปฏิบัติงานต้องหมุนกระป๋องด้วยมือและสัมผัสส่วนต่อของกระป๋อง คุณกำลังตรวจสอบ:
- Droop: ส่วนต่อที่จุดตัดกันถูกทำให้เรียบลงด้านล่าง.
- Vee: ส่วนที่ยื่นออกมาเป็นรูปตัว “V” ที่คมชัด ซึ่งมักบ่งชี้ว่าตะเข็บจากการผ่าตัดครั้งแรกหลวม.
- รอยต่อที่คมชัด: มีขอบคมที่ส่วนบนของตัวกระป๋อง ภายในส่วนบนของรอยต่อ (เป็นสัญญาณของปัญหาที่หัวจับ).
- เครื่องลากไม้/เครื่องลากไม้เปล่า: หลักฐานที่แสดงว่ากระป๋องได้เลื่อนตำแหน่งระหว่างการปิดผนึกสองชั้น.
- การตรวจสอบโดยการถอดชิ้นส่วน (แบบทำลาย)
ความถี่: เมื่อเริ่มกะ (กะแรก), เมื่อเปลี่ยนกะ และทุก 4 ชั่วโมง.
วัตถุประสงค์: เพื่อวัดส่วนประกอบของรอยต่อคู่ภายในและระดับความแน่น.
ขั้นตอน:
- การแบ่งส่วน: ใช้เลื่อยตัดรอยต่อแบบพิเศษเพื่อตัดส่วนตัดขวางของรอยต่อ ซึ่งช่วยให้คุณสามารถวางกระป๋องลงบนอุปกรณ์ตรวจสอบรอยต่อกระป๋องเพื่อวัดค่า Overlap, Body Hook และ Cover Hook.
- การถอดเสื้อผ้า: ใช้เครื่องมือถอดขอบกระป๋อง (หรือคีมตัด) เพื่อถอดส่วนที่เหลือของตะขอปิดกระป๋องออกจากตัวกระป๋อง.
- ระดับความแน่น: ตรวจสอบด้านในของตัวตะขอตัวกระป๋องและตะขอฝาที่ถอดออก คุณจะพบรอยพับที่เกิดจากกระบวนการเชื่อมรอยต่อ รอยเชื่อมที่ชัดเจนมักเป็นสัญญาณที่ดี.
- ไม่มีรอยย่น (100% ความแน่น): สมบูรณ์แบบ (หรือแม้กระทั่งแน่นเกินไป).
- รอยย่นเล็กน้อย (90% ความแน่น): เป็นสัญญาณปกติที่บ่งชี้ว่าความแน่นอยู่ในระดับที่เหมาะสม.
- ริ้วรอยลึกที่ขยายลงถึงส่วนล่าง (ผิวหย่อนคล้อย): ไม่ผ่าน.
การเชื่อมโยงตัวชี้วัดการตรวจสอบกับกลไกของเครื่องเย็บตะเข็บ
เมื่อคุณได้วัดขนาดแล้ว จะใช้ข้อมูลเหล่านั้นอย่างไร?
ความคลาดเคลื่อนของรอยต่อของคุณควรอยู่ในช่วงความคลาดเคลื่อนที่กำหนด เพื่อให้เป็นไปตามข้อกำหนดของหน่วยงานกำกับดูแล เช่น FDA (21 CFR 113) หรือมาตรฐานอุตสาหกรรม เช่น ISBT แต่การพบค่าที่อยู่นอกข้อกำหนดนั้นยังไม่ใช่ครึ่งทางของปัญหา คุณต้องรู้ว่าต้องปรับส่วนใดให้ถูกต้อง.
มาตรฐานอุตสาหกรรมที่สำคัญ (พื้นที่ปลอดภัย) ได้รับการกำหนดให้สอดคล้องโดยตรงกับส่วนประกอบของเครื่องที่ควบคุมมาตรฐานดังกล่าวในตารางต่อไปนี้ นี่คือพื้นฐานหลักในการวิเคราะห์เพื่อตรวจสอบคุณภาพของรอยต่อคู่.
| พารามิเตอร์และพื้นที่ปลอดภัย (มาตรฐาน) | คำนิยามและความสำคัญ | ชิ้นส่วนเครื่องจักรควบคุม |
| ตัวเกี่ยว(ข้อมูลจำเพาะ ± 0.15 มม.) | คำนิยาม: หน้าแปลนโค้งลงด้านล่าง. ระดับความสำคัญ: เป็นองค์ประกอบสำคัญในการสร้างโครงสร้างแบบอินเตอร์ล็อค. | การกลิ้งครั้งแรก (ความสูงและความลึกของร่อง). |
| ทับซ้อน(> 1.0 มม. / 0.040 นิ้ว) | คำนิยาม: ความยาวของส่วนที่เชื่อมต่อกันระหว่างตะขอ. ระดับความสำคัญ: สิ่งกีดขวางหลักในการป้องกันการแทรกซึมของแบคทีเรีย (Leakers). | การหมุนในขั้นตอนที่สอง และแรงดันของลิฟเตอร์ (ขั้นหลัก) ยังได้รับผลกระทบจากรูปทรงของ Op ที่ 1 ด้วย. |
| ความตึง(> 75% – 80%) | คำนิยาม: ไม่มีรอยย่นบนตัวเกี่ยวของฝา. ระดับความสำคัญ: ช่วยให้สารซีลเติมเต็มช่องว่าง. | โปรไฟล์การม้วนในขั้นตอนที่สอง (การปรับความแน่นและแรงดันของสปริง). |
| รูรับหัวสกรู(ข้อมูลจำเพาะ ± 0.15 มม.) | คำนิยาม: ความลึกจากส่วนบนของรอยต่อถึงส่วนล่างของฝา. ระดับความสำคัญ: ส่งผลต่อความแข็งแรงของรอยต่อและความทนทานต่อแรงดัน. | ความสูงและการจัดแนวของ Chuck (และความมั่นคงของสปริง Lifter). |
| ตะขอปิด (ข้อมูลจำเพาะ ± 0.15 มม.) | คำนิยาม: ขอบเปลือกตาโค้งขึ้นด้านบน. ระดับความสำคัญ: ใช้ร่วมกับ Body Hook เพื่อสร้างส่วนที่ทับกัน. | การกลิ้งครั้งแรก (โต้ตอบกับ Chuck) |
ขั้นตอนแรก: การสร้างตะขอ (ตัวตะขอและตะขอปิด)
รอยต่อสองชั้นนั้นขึ้นอยู่กับขั้นตอนแรก ซึ่งกำหนดปริมาณวัสดุที่เหลือไว้ใช้สำหรับการปิดผนึกขั้นสุดท้าย โดยเฉพาะอย่างยิ่ง มันประกอบด้วย Body Hook และ Cover Hook ซึ่งเป็นโครงสร้างโลหะสองชิ้นที่จะต้องเชื่อมต่อกันในขั้นสุดท้าย รอยต่อจากขั้นตอนแรกที่ดีนั้นมีความสำคัญอย่างยิ่ง หากในขั้นนี้มันสั้นเกินไปหรือผิดรูป ขั้นตอนที่สองจะไม่สามารถกู้คืนกระป๋องได้.
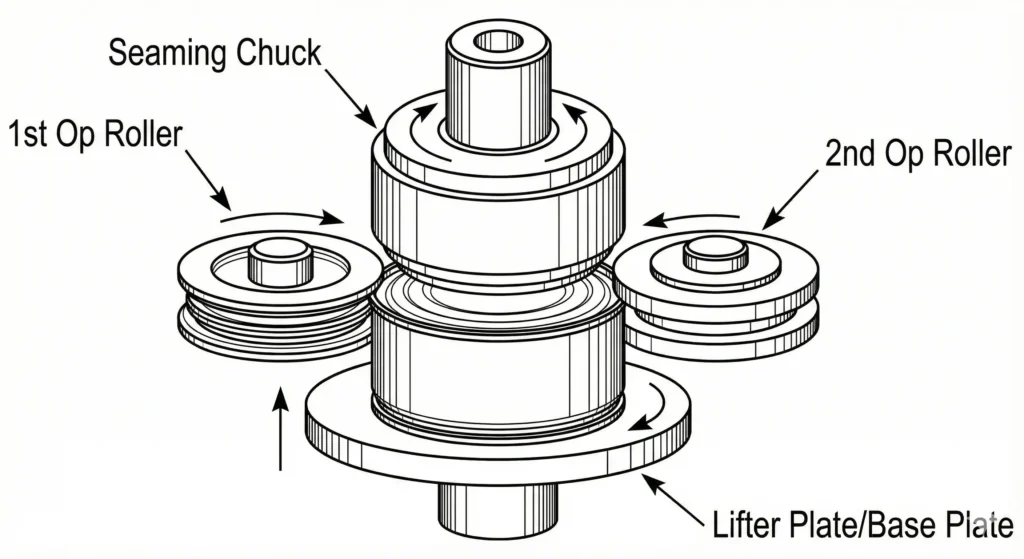
ตะขอเหล่านี้ถูกผลิตขึ้นโดยลูกกลิ้งในขั้นตอนแรกเท่านั้น ลูกกลิ้งจะดันส่วนที่ม้วนของฝาให้อยู่ใต้ขอบของฟลังตัวกระป๋อง ปริมาณวัสดุที่ถูกดัดขึ้นขึ้นอยู่กับความลึกของลูกกลิ้งเมื่อเทียบกับชัค (ความสูงของหมุด) และรูปทรงของร่องลูกกลิ้ง.
หาก Body Hook ของคุณไม่ทำงานอย่างสม่ำเสมอ อย่าตรวจสอบลูกกลิ้งในขั้นตอนการทำงานที่สอง แต่ให้ตรวจสอบลูกกลิ้งในขั้นตอนการทำงานแรกก่อน ลูกกลิ้งสั่นหรือไม่ เนื่องจากลูกปืนสึกหรอ? แคมขับเคลื่อนของลูกกลิ้งให้แรงกดอย่างสม่ำเสมอหรือไม่?
ขั้นตอนที่สอง: การสร้างตราประทับ (การทับซ้อนและความแน่น)
หลังจากที่ตัวเกี่ยวถูกขึ้นรูปแล้ว ตัวเกี่ยวจะอยู่ในสภาพหลวม ขั้นตอนที่สองเป็นสาเหตุของการทับซ้อน (ระยะปิดผนึกจริง) และความแน่นของรอยต่อ (การบีบอัดของวัสดุปิดผนึก) ไม่สามารถวัดระยะทับซ้อนได้โดยตรงโดยไม่ตัดกระป๋อง แต่สามารถคำนวณได้โดยใช้ความยาวของตัวเกี่ยวและความหนาของรอยต่อ ความแน่นของรอยต่อถูกกำหนดโดยการลอกรอยต่อออกและตรวจสอบตัวเกี่ยวของฝาเพื่อดูว่ามีรอยย่นหรือไม่.
ลูกกลิ้งขั้นตอนที่สองมีหน้าที่ควบคุมกระบวนการนี้ รูปทรงของลูกกลิ้งนี้แบนกว่าลูกกลิ้งขั้นตอนแรก หน้าที่ของมันคือทำให้รอยพับที่สร้างขึ้นในขั้นตอนแรกเรียบขึ้น เพื่อสร้างรอยต่อที่แน่น.
หนึ่งในข้อผิดพลาดที่เกิดขึ้นคือการใช้แรงกดที่ไม่เหมาะสมในกรณีนี้เพื่อปิดช่องรั่ว การใช้แรงกดมากเกินไปอาจทำให้โลหะถูกยืดออกเกินตัว ซึ่งก่อให้เกิดรอยต่อที่หลวมหรือลดพื้นที่ทับซ้อน (ข้อบกพร่องที่เรียกว่า “ironing out”) เป้าหมายคือการบีบอัดอย่างเหมาะสม ซึ่งต้องอาศัยหัวต่อที่มั่นคง หากแรงกดของลูกกลิ้งเปลี่ยนแปลงไปเนื่องจากระบบควบคุมมอเตอร์ที่ไม่มีประสิทธิภาพ คุณจะสังเกตเห็นความแน่นที่ไม่สม่ำเสมอในกระบวนการผลิตครั้งเดียว.
พื้นฐานโครงสร้าง: ความลึกของร่องฝังหัวสกรูและความสูงของรอยต่อ
ระยะห่างระหว่างส่วนบนของรอยต่อกับส่วนที่เรียบของฝาคือความลึกของร่องฝัง ส่วนการวัดความสูงตามแนวตั้งของขนาดภายนอกคือความสูงของรอยต่อ.
การวัดค่าเหล่านี้เป็นตัวบ่งชี้ความมั่นคงในแนวตั้งของเครื่องของคุณ โดยถูกควบคุมโดยหัวกด (Press Head) และตัวยก (Base Plate).
ฝาถูกยึดโดยหัวจับ ส่วนตัวกระป๋องถูกดันขึ้นโดยอุปกรณ์ยก เมื่อสปริงของอุปกรณ์ยกอ่อนเกินไป กระป๋องจะลื่นหรือตกลงระหว่างการปิดรอยต่อ และตัวเกี่ยวตัวกระป๋องจะยาวเกินไป ส่วนความสูงของรอยต่อจะสั้นลง เว้นแต่หัวจับจะอยู่ตรงกลางบนลูกกลิ้งอย่างสมบูรณ์ ส่วนการกัดร่องจะไม่สม่ำเสมอรอบเส้นผ่านศูนย์กลาง.
คู่มือการแก้ไขปัญหา: การวินิจฉัยข้อผิดพลาดของเครื่องจากข้อมูลการตรวจสอบ
ข้อบกพร่องที่ตรวจพบโดยอุปกรณ์ตรวจสอบจะทำให้สายการผลิตหยุดทำงาน ยิ่งระบุสาเหตุของปัญหาได้เร็วเท่าไร ค่าใช้จ่ายจากเวลาหยุดทำงานก็จะยิ่งน้อยลงเท่านั้น ต่อไปนี้คือแผนงานสำหรับการแปลงข้อมูลข้อบกพร่องทั่วไปให้เป็นทางออกทางกล.
| พบข้อบกพร่อง | สาเหตุทางกลที่อาจเกิดขึ้น |
| รอยต่อที่คมชัด | หัวจับถูกตั้งต่ำเกินไป หรือขอบหัวจับถูกสึกหรอ. |
| การทับซ้อนน้อย | กลไกการทำงานครั้งที่สองหลวม หรือแรงดันของลิฟเตอร์ต่ำ. |
| รอยต่อปลอม | หน้าแปลนที่เสียหาย หรือการเคลื่อนไหวของแบริ่ง (การสั่น). |
| เครื่องตัดกิ่ง (Skidder) | แรงดันของลิฟเตอร์ต่ำเกินไป หรือชัคหลุด. |
การแก้ไขรอยต่อที่คมโดยการปรับตำแหน่งของหัวจับ
สามารถสัมผัสได้ถึงขอบที่คมอยู่ด้านในส่วนบนของรอยต่อ ซึ่งก่อให้เกิดอันตรายต่อผู้บริโภค และมักทำให้รอยต่อถูกตัดขาด จนเกิดการรั่วทันที ปัญหานี้เกือบจะเกิดจาก Chuck เสมอ.
- ตรวจสอบการจัดแนวตามแนวตั้ง: ตัวจับชิ้นงานอาจตั้งต่ำเกินไปเมื่อเทียบกับลูกกลิ้ง ซึ่งทำให้โลหะถูกดัดโค้งลงเหนือขอบของตัวจับชิ้นงานอย่างรุนแรงเกินไป คุณต้องปรับความสูงของหมุดให้สูงขึ้น.
- ตรวจสอบการสึกหรอ: ตรวจสอบขอบของหัวจับ หากขอบมีรอยบิ่นหรือสึกไม่สม่ำเสมอ มันจะทำให้โลหะถูกตัด.
การแก้ไขปัญหาการทับซ้อนต่ำด้วยการปรับความแน่นของลูกกลิ้ง
ผลการคำนวณแสดงให้เห็นว่ามีความทับซ้อนไม่เพียงพอ (น้อยกว่า 1.0 มม. หรือตามมาตรฐานของคุณ) ซึ่งหมายความว่าตะขอไม่ติดลึกพอ การตรวจสอบนี้ต้องผ่านหลายขั้นตอน โดยมักตรวจสอบรัศมีของตะขอส่วนฝา.
- ตรวจสอบความดันของลิฟเตอร์: เมื่อกระป๋องเลื่อนลงมา ตัวตะขอจะยังไม่ถูกสร้างขึ้น ให้เพิ่มความตึงของสปริงบนแผ่นฐาน.
- ปรับการหมุนในขั้นตอนที่สอง: เมื่อตะขอไม่ทับกันแต่มีความยาวเพียงพอ การม้วนในขั้นตอนที่สองจะไม่สามารถกดให้ลึกพอได้ จึงควรปรับความตึงของลูกกลิ้งให้แน่นขึ้น เพื่อให้เกิดร่องความดันที่มองเห็นได้.
- คำเตือน: อย่าขันแน่นเกินไป การขันแน่นเกินไปจะทำให้โลหะยืดตัวและลดพื้นที่ทับซ้อนกัน นี่เป็นความสมดุลที่ละเอียดอ่อน ซึ่งต้องการโครงเครื่องที่มั่นคง.
การแก้ไขรอยต่อที่ผิดพลาด: ปัญหาเกี่ยวกับแบริ่งและฟลังก์
จากด้านนอก ดูเหมือนว่าจุดต่อจะสมบูรณ์แบบ แต่เมื่อถอดออกตรวจสอบ ก็พบว่าตัวเกี่ยวตัวเครื่องและตัวเกี่ยวฝาไม่ได้สัมผัสกันเลย กระป๋องจึงไม่ถูกปิดผนึกอย่างแน่นหนา นี่ถือเป็นข้อบกพร่องด้านความปลอดภัยที่ร้ายแรง ซึ่งมักเกิดจากความหลวมของระบบกลไกหรือการไม่ตรงแนวในกระบวนการผลิต.
- ตรวจสอบลูกปืน: เมื่อลูกปืนลูกกลิ้งทำงานไม่เสถียร ลูกกลิ้งอาจเด้งกลับเมื่อกระทบกับรอยต่อของกระป๋อง และจะไม่ถูกบีบอัด.
- ตรวจสอบข้อมูลเข้า: หากขอบกระป๋องถูกบิดงอก่อนที่จะถึงเครื่องปิดปากกระป๋อง ตะขอจะไม่ติดกัน ให้ตรวจสอบการปรับเวลาของล้อดาวและทอร์เรต.
โปรโตคอลคุณภาพแบบบูรณาการ: ขั้นตอนการเตรียมงานและตรวจสอบประจำวัน
การปฏิบัติอย่างสม่ำเสมอคือผลของความต่อเนื่อง เพื่อลดข้อบกพร่อง คุณต้องทำให้การตรวจสอบตะเข็บสองชั้นเป็นส่วนหนึ่งของขั้นตอนการตั้งค่าเครื่องประจำวัน ขั้นตอนนี้จะช่วยให้คุณเปลี่ยนจากการแก้ไขปัญหาจากกระป๋องที่มีข้อบกพร่อง มาเป็นการป้องกันไม่ให้กระป๋องมีข้อบกพร่องตั้งแต่แรก.
ขั้นตอนที่ 1: การตรวจสอบเครื่องก่อนเริ่มทำงาน (วิธีตรวจสอบด้วยตาเปล่า)
ผู้ปฏิบัติงานควรตรวจสอบด้วยตาเปล่าก่อนที่เครื่องจะเริ่มทำงานกับกระป๋องแรก สิ่งที่วัดไม่ใช่กระป๋อง แต่เป็นความพร้อมของเครื่อง.
- การตรวจสอบเศษซาก: ตรวจสอบลูกกลิ้งและหัวจับเพื่อดูว่ามีฝุ่นอลูมิเนียมหรือแลคเกอร์ติดอยู่หรือไม่ เศษสิ่งสกปรกเหล่านี้จะส่งผลต่อเส้นผ่านศูนย์กลางที่มีประสิทธิภาพของเครื่องมือ และทำให้ขนาดรอยต่อเปลี่ยนแปลงไป.
- สภาพเครื่องมือ: ตรวจสอบด้วยตาเปล่าว่าส่วนริมของหัวจับมีเศษโลหะหลุดออกหรือไม่.
- การหล่อลื่น: ให้หล่อลื่นทุกส่วนที่เคลื่อนไหว.
ขั้นตอนที่ 2: การปรับเทียบ “First-Off” (วิธีการทำลาย)
อย่าเริ่มการผลิตเต็มรูปแบบก่อนที่จะทำการถอดชิ้นส่วนออกเพื่อตรวจสอบรอยต่อด้วยเครื่องมือตรวจสอบรอยต่อที่เหมาะสม.
- การอบอุ่นร่างกาย: เปิดเครื่องทำงานเป็นเวลา 5-10 นาที เครื่องเย็บขอบจะขยายตัวเล็กน้อยเมื่อได้รับความร้อน ดังนั้นการตั้งค่าที่ทำไว้บนเครื่องที่ยังเย็นอยู่จะเปลี่ยนไป.
- การรื้อถอน: นำกระป๋อง 3 กระป๋องแรกที่ติดกันมา ทำการทดสอบทำลายอย่างเต็มรูปแบบ.
- การปรับเทียบ: เมื่อค่าความแน่นไม่ตรงกับ 100% (หรือมาตรฐานของคุณ) ให้ปรับแรงสปริงของลูกกลิ้งในขั้นตอนที่ 2 ทันที อย่าดำเนินการต่อจนกว่าตัวอย่างแรกที่ผลิตออกมาจะสมบูรณ์แบบ.
ขั้นตอนที่ 3: การตรวจสอบแบบเป็นช่วง (ไม่ทำลายตัวอย่างและเก็บตัวอย่าง)
เมื่อเริ่มการผลิตแล้ว คุณไม่สามารถถอดชิ้นส่วนกระป๋องทั้งหมดออกได้.
- ความถี่: ตรวจสอบทุก 30 นาทีในสายการผลิตความเร็วสูง (เช่น รุ่น 50 กระป๋องต่อนาทีของเรา) ส่วนในสายการผลิตความเร็วต่ำ การตรวจสอบทุกหนึ่งชั่วโมงก็เพียงพอแล้ว.
- การบันทึกข้อมูล: บันทึกช่วงเวลาเหล่านี้ไว้ เมื่อคุณสังเกตเห็นแนวโน้ม (เช่น ความสูงของรอยต่อเพิ่มขึ้นอย่างค่อยเป็นค่อยไป) นั่นหมายความว่าเครื่องกำลังเกิดการเบี่ยงเบน (อาจเกิดจากน็อตล็อคหลวม หรือสปริงยกกำลังร้อนขึ้น).
การเลือกเครื่องมือตรวจสอบสำหรับการปรับเทียบเครื่องอย่างรวดเร็ว
เครื่องมือแบบมือและระบบอัตโนมัติมักเป็นหัวข้อที่ถกเถียงกันอยู่เสมอ เราแนะนำให้ลูกค้าเลือกเครื่องมือตามความเร็วในการรับข้อมูลย้อนกลับ แทนที่จะพิจารณาจากเทคโนโลยีของเครื่องมือนั้นเอง ซึ่งวัตถุประสงค์คือเพื่อให้แน่ใจว่าข้อมูลจะถูกส่งถึงผู้ปฏิบัติงานอย่างทันท่วงที เพื่อให้เขา/เธอสามารถปรับแต่งเครื่องจักรได้.
- เครื่องมือวัดแบบมือ (ไมโครมิเตอร์/คาลิเปอร์):
- จุดเด่น: ราคาถูก และทนทาน.
- ข้อเสีย: การบันทึกข้อมูลแบบเชิงอัตวิสัย (ถูกวัดด้วยวิธีที่แตกต่างกันโดยผู้ดำเนินการแต่ละคน), ช้า และต้องทำด้วยมือ.
- กรณีการใช้งาน: เหมาะที่สุดสำหรับบริษัทสตาร์ทอัพที่มีปริมาณงานน้อย หรือใช้เป็นตัวสำรอง.
- ระบบมองเห็นอัตโนมัติ (เครื่องตรวจสอบรอยต่อ):
- จุดเด่น: ระบบจัดเก็บข้อมูลดิจิทัลที่มีประสิทธิภาพสูงและรวดเร็วเป็นพิเศษ.
- ข้อเสีย: ค่าใช้จ่ายเริ่มต้นที่สูงขึ้น.
- กรณีการใช้งาน: เป็นสิ่งจำเป็นสำหรับสายการผลิตทุกแห่งที่ให้ความสำคัญอย่างจริงจัง และต้องการความสามารถในการติดตามแหล่งที่มา.
เครื่องมือที่มีประโยชน์ที่สุดคือเครื่องมือที่เข้ากับกระบวนการทำงานของคุณ เครื่องตรวจสอบอัตโนมัติราคา 50,000 ดอลลาร์จะไม่มีประโยชน์อะไรเลยหากข้อมูลถูกเก็บไว้ในคอมพิวเตอร์ในสำนักงาน เครื่องเย็บควรตั้งอยู่ข้างหน้าจอ เมื่อระบบส่งสัญญาณว่า "Low Body Hook" ผู้ปฏิบัติงานต้องรู้ทันทีว่าจำเป็นต้องตรวจสอบลูกกลิ้งขั้นตอนแรก.
อย่าลงทุนมากเกินไปในเทคโนโลยีที่คุณไม่จำเป็นต้องใช้ แต่อย่าลดมาตรฐานการควบคุมคุณภาพลงเด็ดขาด ขั้นตอนการทำงานของผู้ผลิตแบบงานฝีมือที่ปิดผนึกกระป๋อง 20 กระป๋องต่อนาทีนั้นไม่เหมือนกับโรงงานผลิตเครื่องดื่มที่ปิดผนึก 500 กระป๋องต่อนาที.
สามารถใช้แมทริกซ์ต่อไปนี้เพื่อกำหนดวิธีการตรวจสอบที่เหมาะสมกับระดับการผลิตของคุณ:
| ขนาดการผลิต | ผลลัพธ์ทั่วไป (CPM) | การตั้งค่าการตรวจสอบที่แนะนำ | ข้อเสนอคุณค่า |
| สายการผลิตขนาดเล็ก / สายการผลิตทดลอง | น้อยกว่า 15 CPM | ไมโครมิเตอร์แบบมือ + เครื่องตัดรอยต่อ | ต้นทุนทุนต่ำ: เหมาะสำหรับธุรกิจที่ผู้ปฏิบัติงานมีเวลาเพียงพอที่จะวัดขนาดกระป๋องด้วยมือระหว่างรอบการผลิต. |
| SME / บริษัทขนาดกลาง | 20 – 80 CPM | โปรแกรมตรวจสอบรอยต่อวิดีโอสำหรับคอมพิวเตอร์ตั้งโต๊ะ (VSM) | ความแม่นยำและความเร็ว: ให้ข้อมูลบันทึกการตรวจสอบแบบดิจิทัลที่จำเป็น และลดข้อผิดพลาดจากผู้ปฏิบัติงาน โดยไม่ต้องเสียค่าใช้จ่ายในการติดตั้งระบบอัตโนมัติในสายการผลิต. |
| ปริมาณสูง | 100+ CPM | ระบบเอ็กซ์เรย์แบบในสายการผลิต หรือระบบวิชันอัตโนมัติเต็มรูปแบบ | การเก็บตัวอย่างแบบเรียลไทม์: เป็นสิ่งจำเป็นเมื่อกระบวนการผลิตดำเนินไปเร็วเกินไปจนมนุษย์ไม่สามารถเก็บตัวอย่างได้ทันเวลา; สามารถตรวจพบความเบี่ยงเบนทางสถิติได้ทันที. |
สรุป
การตรวจสอบรอยต่อสองชั้นไม่ใช่กิจกรรมแบบรับมือเพียงอย่างเดียวที่แค่เขียนตัวเลข แต่เป็นการมีปฏิสัมพันธ์อย่างกระตือรือร้นกับเครื่องจักรของคุณ ความแตกต่างแม้เพียงไมครอนเดียวในบันทึกการตรวจสอบ ก็เป็นเหมือนเสียงกระซิบของเครื่องจักรที่บอกคุณว่ามันต้องการอะไร ไม่ว่าจะเป็นการปรับตั้งลูกกลิ้ง สปริง หรือหัวจับ.
อย่างไรก็ตาม เครื่องจักรที่มีคุณภาพสูงคือพื้นฐานของการเย็บตะเข็บที่สมบูรณ์แบบ เครื่องเย็บตะเข็บที่โครงสร้างไม่แข็งแรงหรือชิ้นส่วนไม่มีความแม่นยำ ไม่สามารถแก้ไขได้แม้จะปรับแต่งมากเพียงใดก็ตาม.
Levapack นั้น, เราไม่เพียงแต่ขายเครื่องจักรเท่านั้น แต่ยังมอบความมั่นคงด้วย ด้วยชิ้นส่วนที่ผลิตด้วยเครื่อง CNC ที่มีความแม่นยำถึง 2μm ระบบควบคุมเซอร์โวคุณภาพสูง และโครงสร้างทำจากสแตนเลสสตีลที่ทนทาน โซลูชันการบรรจุกระป๋องที่ออกแบบตามความต้องการของเราถูกสร้างขึ้นเพื่อรักษาการตั้งค่าให้คงที่ตลอดทุกกะการทำงาน เราสนับสนุนผู้ผลิตในกว่า 100 ประเทศ โดยช่วยให้พวกเขาเปลี่ยนจากการแก้ไขข้อบกพร่องไปสู่การเพิ่มประสิทธิภาพการผลิต.
คุณเบื่อแล้วหรือยังที่ต้องปรับแต่งอุปกรณ์เก่าอยู่ตลอดเวลาเพียงเพื่อให้ผ่านการตรวจสอบรอยต่อ?
ติดต่อ Levapack วันนี้เลยครับ มาพูดคุยกันเกี่ยวกับโซลูชันการบรรจุกระป๋องที่มีความแม่นยำสูงและไม่มีข้อบกพร่อง ซึ่งได้รับการออกแบบให้เหมาะสมกับผลิตภัณฑ์และผังโรงงานของคุณโดยเฉพาะ ตั้งแต่ผลิตภัณฑ์ dạngผงไปจนถึงแบบครีม เรามีความเชี่ยวชาญด้านวิศวกรรมที่จะช่วยคุณก้าวสู่ความสำเร็จ.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL