

คู่มือเกี่ยวกับ Double Seam: หลักการทำงาน คุณภาพ และการเลือกอุปกรณ์
จุดสำคัญสุดท้ายในการควบคุมคุณภาพคือความสมบูรณ์ของภาชนะ การปิดผนึกแบบสองชั้นได้ถือเป็นมาตรฐานสูงสุดในการปิดผนึกภาชนะโลหะในอุตสาหกรรมบรรจุภัณฑ์มานานกว่าหนึ่งศตวรรษแล้ว ในอุตสาหกรรมอาหารและเครื่องดื่ม การเข้าใจรายละเอียดทางเทคนิคของการปิดผนึกแบบสองชั้นไม่ใช่เรื่องที่เกี่ยวข้องกับด้านกลไกเพียงอย่างเดียว ไม่ว่าจะเป็นโรงเบียร์ขนาดเล็กที่เพิ่งเริ่มต้นหรือบริษัทแปรรูปอาหารข้ามชาติก็ตาม แต่เป็นส่วนสำคัญที่ขาดไม่ได้ต่อความปลอดภัยของอาหาร อายุการเก็บรักษา และการปกป้องแบรนด์.
คู่มือนี้วิเคราะห์หลักการทางกลไกของรอยต่อแบบสองชั้น (double seam) และพารามิเตอร์คุณภาพสำคัญ พร้อมทั้งให้คำแนะนำในการเลือกอุปกรณ์ที่ช่วยลดความเสี่ยงในการดำเนินงานตลอดกระบวนการบรรจุกระป๋อง.
รายชื่อบท
“รอยต่อคู่” ในบรรจุภัณฑ์โลหะคืออะไร?
รอยต่อแบบสองชั้น (double seam) คือจุดต่อทางกลที่มีความแม่นยำสูง ซึ่งเกิดจากการล็อคขอบของตัวกระป๋องและฝา (ส่วนปลาย) เข้าด้วยกันระหว่างกระบวนการปิดผนึก ต่างจากการปิดผนึกด้วยความร้อนในภาชนะพลาสติก หรือการปิดผนึกด้วยแรงเสียดทานของฝาแบบสแน็ป รอยต่อแบบสองชั้นนี้อาศัยการเปลี่ยนรูปที่ไม่อาจกลับคืนได้ของชั้นโลหะ เพื่อสร้างเป็นชั้นกั้นทางกายภาพ.
วัตถุประสงค์หลักของการดำเนินการปิดผนึกนี้คือการสร้างการปิดผนึกแบบเฮอร์เมติก (Hermetic Seal) ในทางเทคนิค การปิดผนึกแบบเฮอร์เมติกคือการปิดผนึกที่กันอากาศได้และป้องกันการซึมผ่านของสารปนเปื้อนจากภายนอกได้อย่างสมบูรณ์ เช่น ก๊าซ ความชื้น และจุลินทรีย์ การปิดผนึกแบบนี้คือปัจจัยสำคัญที่ทำให้ผลิตภัณฑ์ที่เน่าเสียง่ายสามารถรักษาสภาพปลอดเชื้อเชิงพาณิชย์ได้ในอุณหภูมิห้องเป็นเวลาหลายปี ในบริบทของอุตสาหกรรมอาหาร.
รอยต่อสองชั้นเป็นโครงสร้างสามมิติ ซึ่งไม่ใช่เพียงการพับโลหะเท่านั้น แต่ยังต้องควบคุมช่องว่างระหว่างรอยพับด้วย ช่องว่างเพียงไม่กี่ไมครอนก็สามารถสร้างจุดเข้าให้แบคทีเรียแบบใช้ออกซิเจน รวมถึง Clostridium botulinum เข้าสู่ตัวกระป๋องได้หลังจากกระบวนการทำความเย็น ดังนั้น จุดสำคัญที่สุดของระบบการจัดการคุณภาพ (QMS) ในสายการผลิตการปิดรอยต่อกระป๋องทุกประเภท คือการรักษาความสมบูรณ์ของรอยต่อสองชั้น.
ส่วนประกอบหลักและศัพท์พื้นฐาน
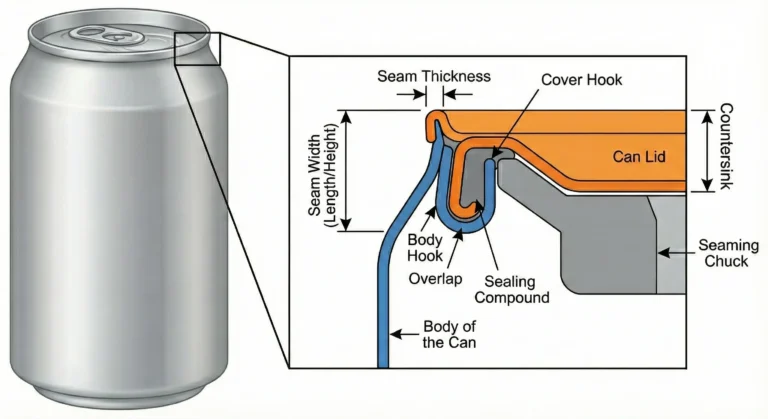
เพื่อควบคุมสายการผลิตเครื่องเย็บอัตโนมัติ จำเป็นต้องเข้าใจเรื่องเรขาคณิตของรอยเย็บ ทุกองค์ประกอบของรอยเย็บคู่ล้วนสะท้อนถึงการปรับเทียบเครื่องและประสิทธิภาพของวัสดุ.
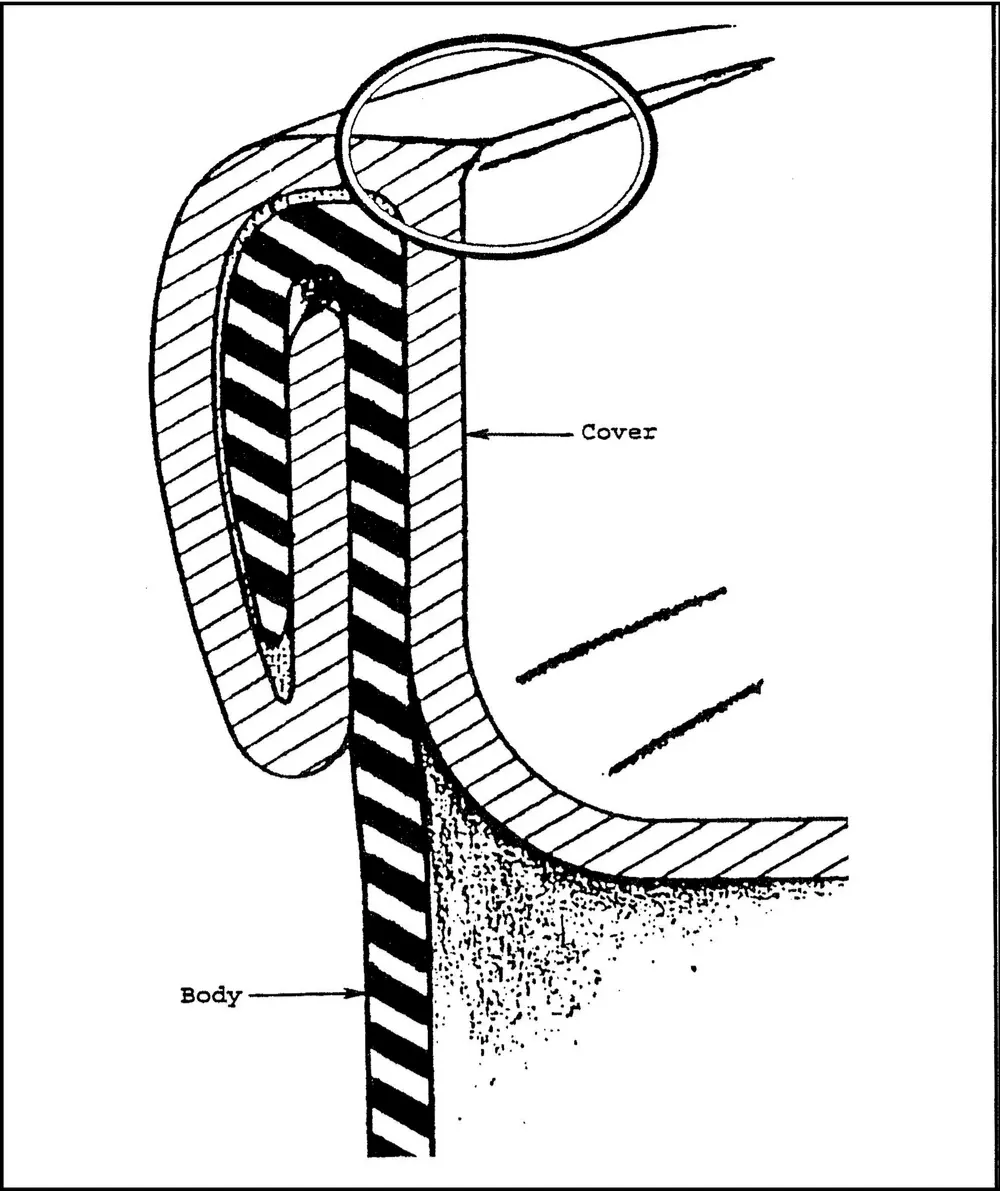
ตัวเกี่ยว: นี่คือส่วนของตัวฟลังค์กระป๋องที่ถูกพับลงด้านล่างในกระบวนการเชื่อมขอบ ควรมีความยาวของตัวฟลังค์ที่เพียงพอเพื่อให้เกิดการทับซ้อน แต่ไม่ควรยาวเกินไปจนก่อให้เกิดการบิดตัวของโครงสร้าง.
ตะขอปิด (ส่วนท้ายของฮุก): นี่คือส่วนหนึ่งของฝาถัง (“ส่วนที่ม้วน”) ที่ถูกพับขึ้นและพับไปด้านหลังของตะขอตัวถัง ตะขอปิดที่ยาวช่วยให้สามารถเข้าถึงส่วนที่พับได้ลึกขึ้น และทำหน้าที่เป็นซีลภายใน.
การทับซ้อน: นี่อาจถือเป็นปัจจัยสำคัญที่สุดในการวิเคราะห์รอยต่อ ระยะทางทางกายภาพที่ตะขอส่วนฝาและตะขอส่วนตัวเครื่องมาประกบกันนั้นเรียกว่า “ระยะทางทางกายภาพ” หากไม่มีการทับซ้อนที่เพียงพอ รอยต่อจะขาดความมั่นคงทางโครงสร้าง.
ความหนาของรอยต่อ: นี่คือความกว้างรวมของรอยต่อคู่ที่เสร็จสมบูรณ์ ซึ่งคือความกว้างของชั้นโลหะทั้งห้าชั้น (สามชั้นของฝาและสองชั้นของตัวเครื่อง) ความหนาที่เกินปกติมักเป็นสัญญาณว่าลูกกลิ้งในขั้นตอนที่สองหลวม.
Sความกว้างของทีม (ความยาว/ความสูง): นี่คือความกว้างสูงสุดของรอยต่อในทิศทางของแกนแนวตั้งของกระป๋อง ความแตกต่างในความกว้างอาจบ่งชี้ถึงปัญหาการจัดแนวของลูกกลิ้ง หรือการสึกหรอของหัวจับ.
รูรับหัวสกรู: นี่คือระยะห่างระหว่างส่วนบนของรอยต่อคู่กับส่วนล่างของปลายกระป๋อง ซึ่งเป็นการวัดที่สำคัญ เพราะแสดงถึงระดับความพอดีของฝาปิดกระป๋องกับหัวจับรอยต่อ.
สารปิดผนึก: นี่คือชั้นเคลือบพิเศษที่ทนทาน ซึ่งโดยทั่วไปทำจากยางสังเคราะห์หรือโพลิเมอร์ ที่ถูกเคลือบบนส่วนที่ม้วนของปลายกระป๋อง ก่อนที่จะเข้าสู่เครื่องปิดปากกระป๋อง ภายใต้ความดันสูงของ กระบวนการต่อตะเข็บ, สารประกอบนี้จะถูกดันเข้าไปในช่องว่างขนาดเล็กมากระหว่างตะขอโลหะภายใต้ความดันสูงในขั้นตอนที่สอง และสร้างการปิดผนึกที่กันก๊าซได้.
วิธีที่รอยต่อคู่ถูกสร้างขึ้น
การสร้างรอยต่อสองชั้นเป็นกระบวนการทางกลที่ดำเนินการในสองขั้นตอน ซึ่งเกี่ยวข้องกับการเปลี่ยนรูปของภาชนะทำจากดีบุกหรืออลูมิเนียมอย่างค่อยเป็นค่อยไป โดยไม่ทำให้ชั้นเคลือบป้องกันเกิดรอยแตกหรือรอยขีดข่วน.
ขั้นตอนแรก: การสร้างระบบล็อคกัน
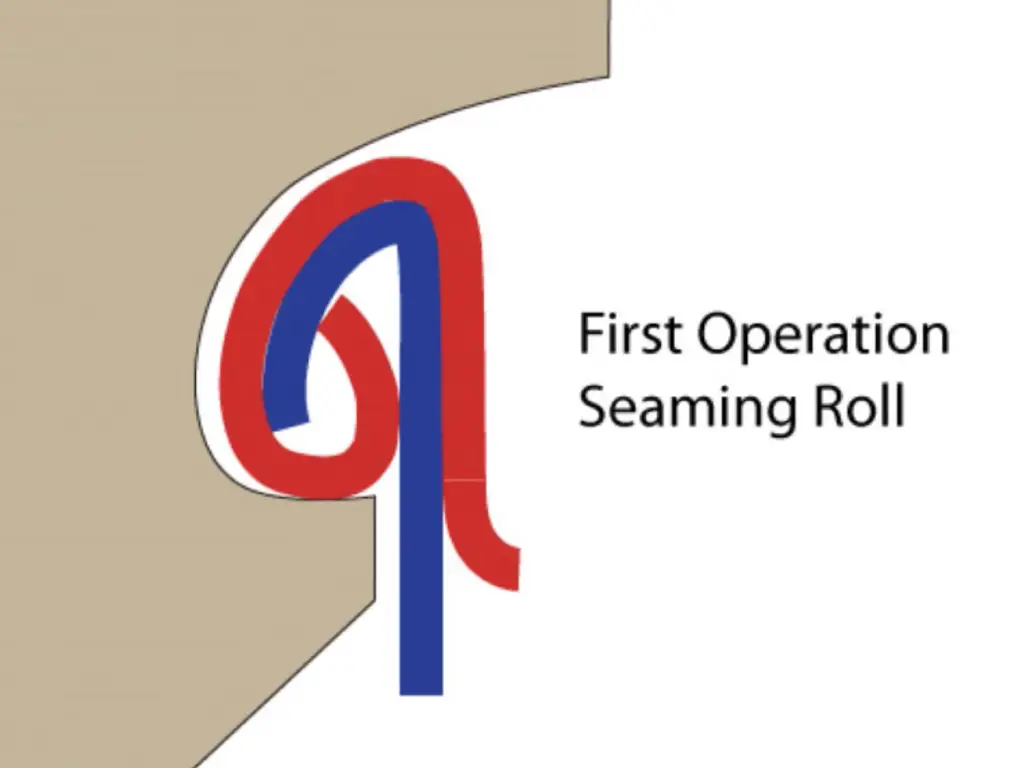
กระบวนการเริ่มต้นด้วยกระป๋องที่บรรจุผลิตภัณฑ์แล้วถูกยกขึ้นไปยังตำแหน่งที่กำหนด ชักต่อขอบถูกใส่เข้าไปในร่องของฝา เพื่อยึดฝาให้แน่นกับตัวกระป๋อง จากนั้นลูกกลิ้งต่อขอบในขั้นตอนแรกจะเคลื่อนที่ไปยังกระป๋อง.
รูปทรงของลูกกลิ้งในขั้นตอนแรกมีความลึกและแคบ โดยมีวัตถุประสงค์เพื่อกลิ้งส่วนที่ม้วนของฝาให้แนบกับขอบของตัวกระป๋อง เมื่อกระป๋องหมุนไปบนลูกกลิ้ง โลหะจะถูกจัดให้เป็นรูปตะขอที่หลวม เมื่อสิ้นสุดขั้นตอนนี้ ส่วนโค้งของฝาและส่วนโค้งของตัวกระป๋องจะสอดประสานกัน แม้จุดต่อจะยังไม่ปิดสนิท หากตัดขวางที่จุดนี้ จะได้รูปตัว S ที่หลวม ขั้นตอนแรกมีความสำคัญมาก ต้องทำให้แน่นพอที่ส่วนโค้งจะไม่สั้นเกินไปจนไม่สามารถทับซ้อนกันได้ในขั้นตอนที่สอง.
- ขั้นตอนที่สอง: การบีบอัดขั้นสุดท้าย
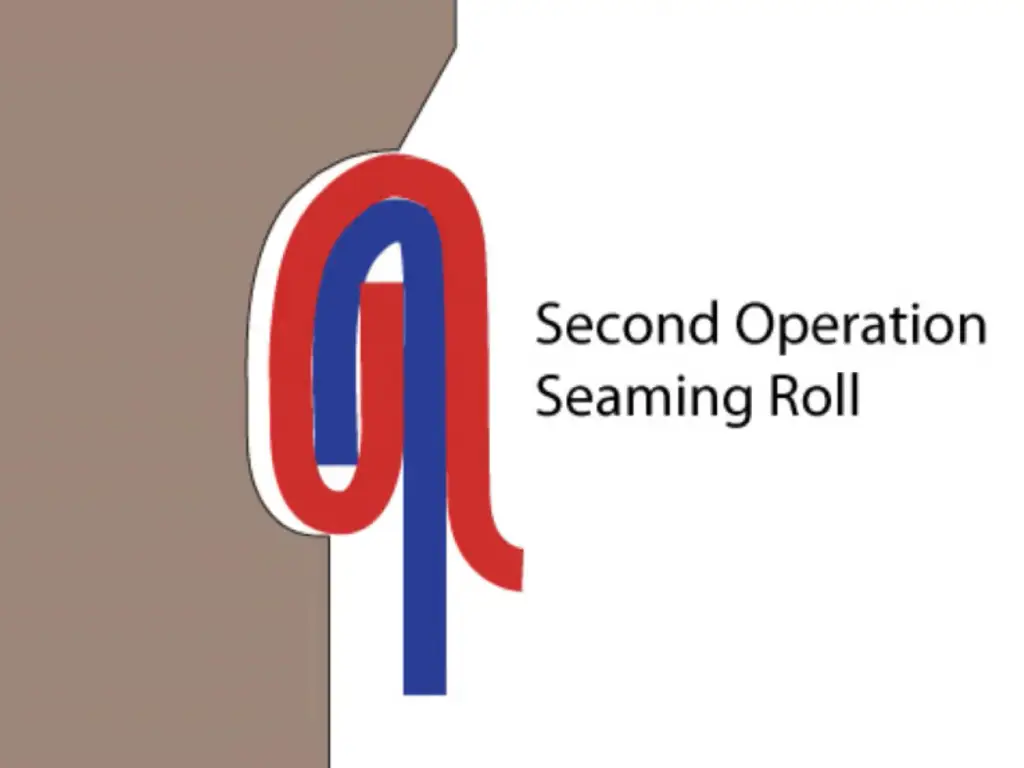
รูปทรงของลูกกลิ้งในขั้นตอนการทำงานครั้งที่สองมีความเรียบและตื้นกว่า มีหน้าที่บีบอัดด้วยแรงดันสูง มันจะเลื่อนไปเพื่อทำให้โครงสร้างห้าชั้นเรียบลงเมื่อสัมผัสกับหัวจับรอยต่อ แรงนี้จะลดความหนาของรอยต่อและดันตะขอโลหะให้ชิดกัน.
ที่สำคัญกว่านั้น การบีบอัดนี้ทำให้สารซีลไหลออกอย่างสม่ำเสมอทั่วช่องว่างภายในของรอยต่อ ขั้นตอนที่สองคือการเปลี่ยนการเชื่อมต่อทางกลที่หลวมให้กลายเป็นหน่วยที่มั่นคงและปิดสนิท หากความดันต่ำเกินไป สารซีลจะไม่เติมเต็มช่องว่าง และสารซีลจะเกิดการรั่วไหล ส่วนความดันที่สูงเกินไปอาจทำให้โลหะยืดตัวหรือบีบสารซีลให้ไหลออก (ที่เรียกว่า “compound squeeze”) ซึ่งทำให้อายุการใช้งานของซีลลดลง.
ประโยชน์หลักของเทคโนโลยีการเย็บสองชั้น
แม้ว่าจะมีการพัฒนาประเภทบรรจุภัณฑ์อื่น ๆ ขึ้นแล้ว แต่การปิดผนึกแบบสองชั้นยังคงเป็นวิธีการเก็บรักษาที่ได้รับความนิยมมากที่สุดในระดับอุตสาหกรรม เนื่องจากหลายเหตุผล:
ความทนทานต่อแรงดันสูงทั้งภายในและภายนอก: กระป๋องโลหะมักใช้กับเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์ (แรงดันภายใน) หรือผักที่บรรจุในสภาพสุญญากาศ (แรงดันบรรยากาศภายนอก) ความแข็งแรงทางกลที่สามารถทนต่อแรงเหล่านี้ได้โดยไม่เกิดความเสียหายนั้นเกิดจากตะขอที่เกี่ยวกันของรอยต่อแบบสองชั้น.
ความเสถียรทางความร้อน: รอยต่อแบบสองชั้นเป็นรอยต่อที่สร้างขึ้นด้วยกลไกอย่างสมบูรณ์ ไม่ใช้สารยึดติดที่อาจเสื่อมสภาพเมื่อสัมผัสกับอุณหภูมิสูง ซึ่งทำให้รอยต่อนี้เหมาะสำหรับกระบวนการรีทอร์ต ที่กระป๋องถูกนำไปผ่านอุณหภูมิ 121 o C (250 o F) หรือสูงกว่า เพื่อบรรลุความปลอดเชื้อตามมาตรฐานเชิงพาณิชย์.
- การรักษาความสมบูรณ์ของผลิตภัณฑ์: เนื่องจากกระบวนการปิดผนึกสองชั้นเป็นกระบวนการแบบเย็น (ไม่จำเป็นต้องใช้ความร้อนเพื่อยึดฝา) จึงช่วยป้องกันการสูญเสียรสชาติระหว่างกระบวนการปิดผนึกที่เกิดจากความร้อน ซึ่งสิ่งนี้มีความสำคัญเป็นพิเศษสำหรับเครื่องดื่มระดับพรีเมียมและสารอาหารที่ไวต่อความร้อน.
- การดำเนินงาน ปริมาณงาน: เครื่องปิดผนึกแบบโรตารีรุ่นใหม่สามารถผลิตได้มากกว่า 1,500 กระป๋องต่อนาที ความสามารถในการขยายกำลังการผลิตนี้ไม่มีเทคโนโลยีการปิดผนึกอื่นใดเทียบได้ จึงถือเป็นโซลูชันที่มีประสิทธิภาพด้านต้นทุนสูงที่สุดสำหรับการผลิตในปริมาณมาก.
- ความปลอดภัยที่ได้รับการยืนยัน: รอยต่อแบบสองชั้นเป็นข้อต่อทางกลที่ได้รับการวิจัยอย่างกว้างขวางที่สุดในสาขาวิศวกรรม รูปแบบการล้มเหลวของข้อต่อนี้เป็นที่รู้จักกันดี และขั้นตอนการตรวจสอบที่ได้มาตรฐานช่วยให้ผู้ผลิตสามารถพิสูจน์ความปลอดภัยของผลิตภัณฑ์ของตนได้อย่างมั่นใจทางคณิตศาสตร์.
ข้อบกพร่องทั่วไปของตะเข็บคู่และผลกระทบของมัน
แม้ว่ามาตรฐานอุตสาหกรรมที่นิยมใช้กันมากที่สุดและได้รับความเชื่อถือมากที่สุดสำหรับภาชนะโลหะคือวิธีการปิดผนึกแบบสองชั้น แต่เนื่องจากเป็นกระบวนการทางกล จึงมีความเสี่ยงต่อความผิดพลาดในการดำเนินงาน ความบกพร่องทางกลใดๆ ก็อาจส่งผลให้คุณภาพของล็อตสินค้าลดลงได้.
- รอยต่อปลอม: นี่เป็นข้อบกพร่องที่ร้ายแรง ซึ่งทำให้ตัวล็อกของฝาและตัวล็อกของตัวเครื่องไม่เชื่อมต่อกันอย่างแน่นหนา แต่เพียงถูกกดให้ติดกันเท่านั้น บนพื้นผิว รอยต่ออาจดูปกติ แต่ไม่มีความแข็งแรงทางโครงสร้างเลย และจะเกิดการรั่วซึมแม้ภายใต้แรงดันที่น้อยที่สุด.
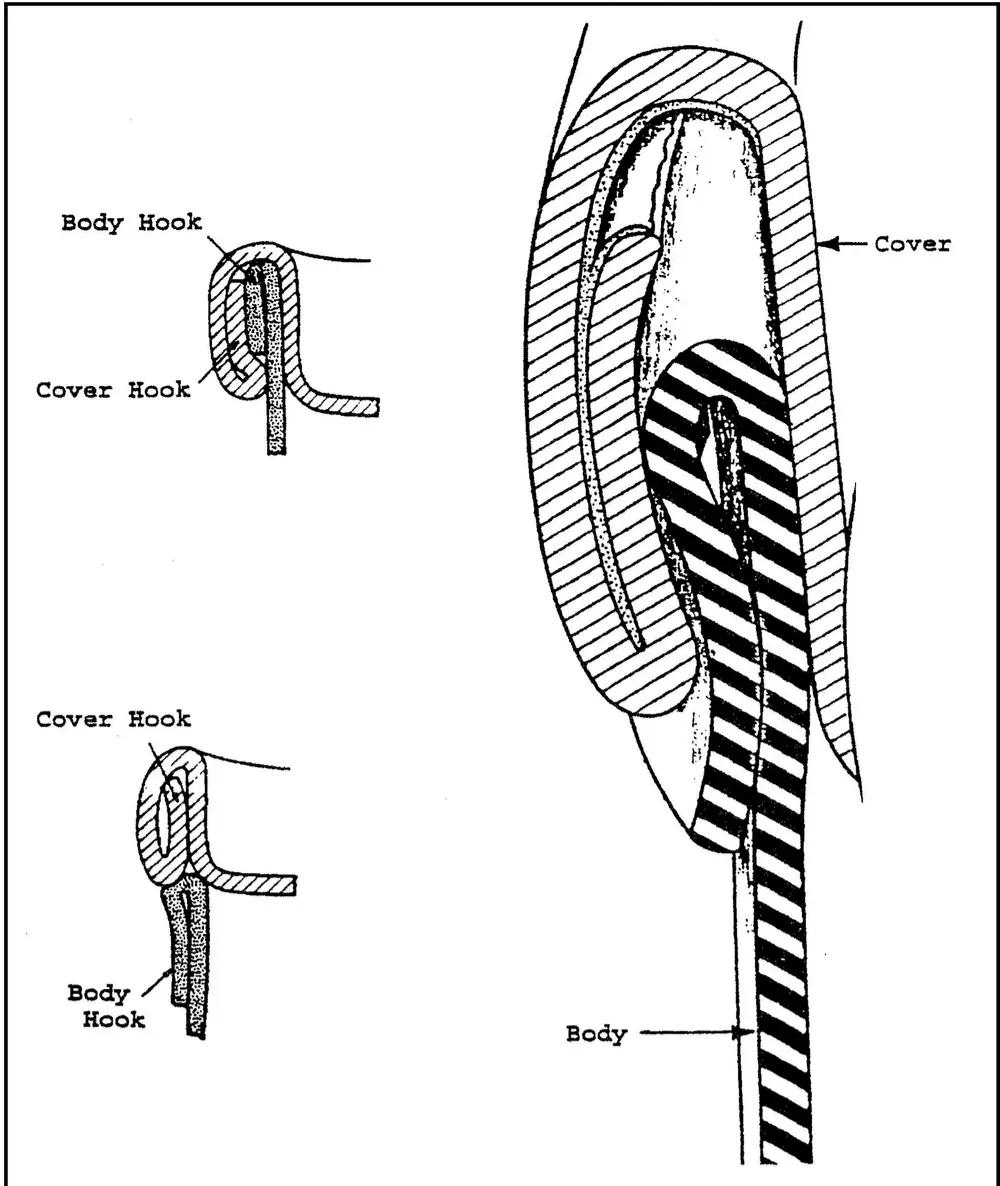
- Droop: ส่วนที่หย่อนลงคือส่วนที่เรียบหรือนูนขึ้นอย่างเฉพาะที่บริเวณด้านล่างของรอยต่อสองชั้น ซึ่งมักเกิดขึ้นเมื่อส่วนหนึ่งของตะขอปิดไม่ถูกสอดเข้าไปอย่างถูกต้อง ทำให้เกิดจุดที่แบคทีเรียอาจแทรกซึมเข้าไปได้.
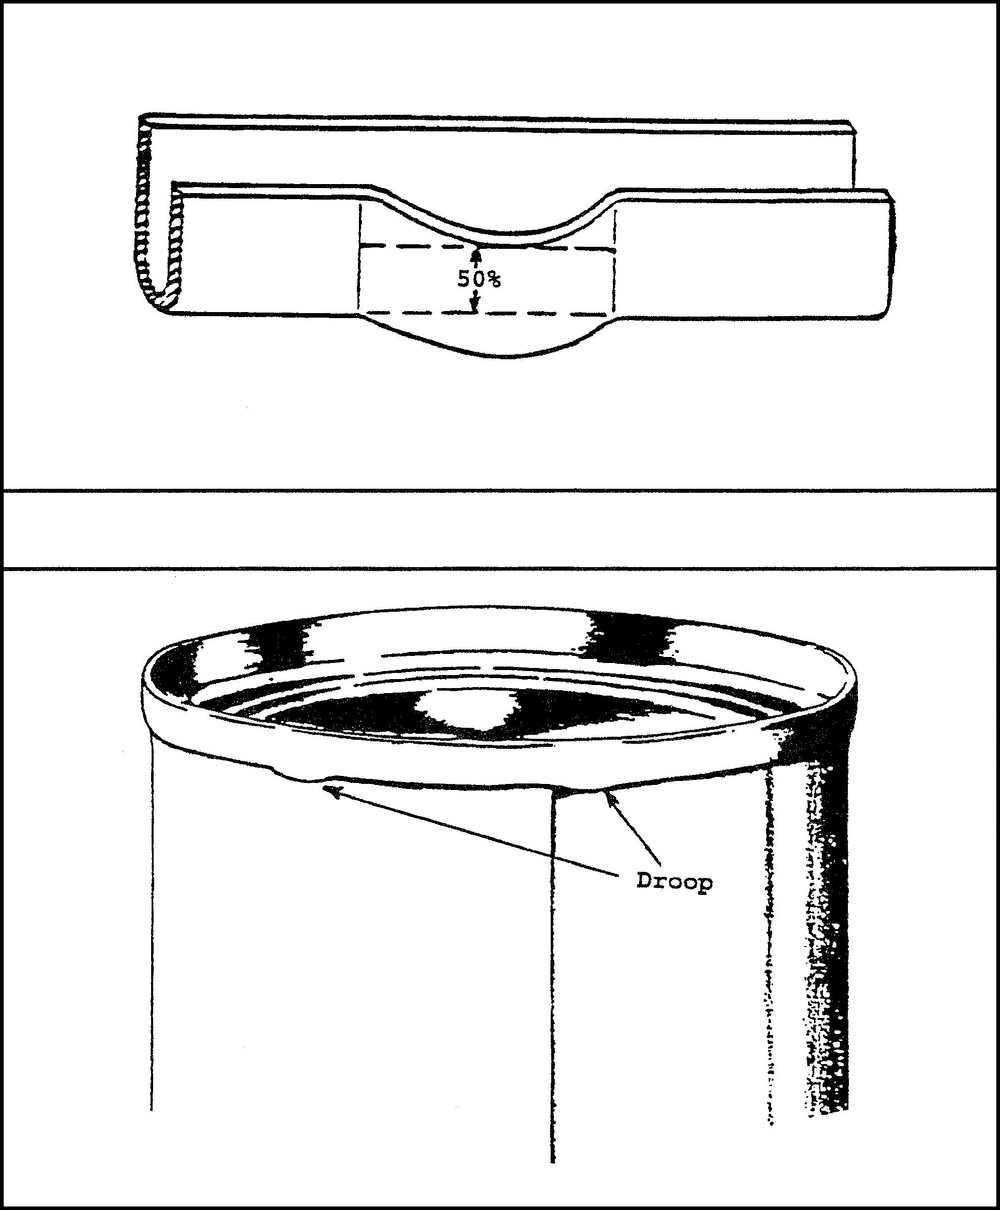
- วัว (กระโดดข้าม): นี่คือส่วนนูนเล็กๆ รูปตัว V ที่อยู่ด้านล่างของรอยต่อ ซึ่งมักปรากฏขึ้นใกล้กับรอยต่อด้านข้างของกระป๋องสามชิ้น ส่วนนูนนี้แสดงให้เห็นว่าลูกกลิ้งต่อรอยไม่สามารถรับแรงดันในระดับเดียวกันได้เมื่อผ่านส่วนโลหะที่หนักกว่าของรอยต่อด้านข้าง.
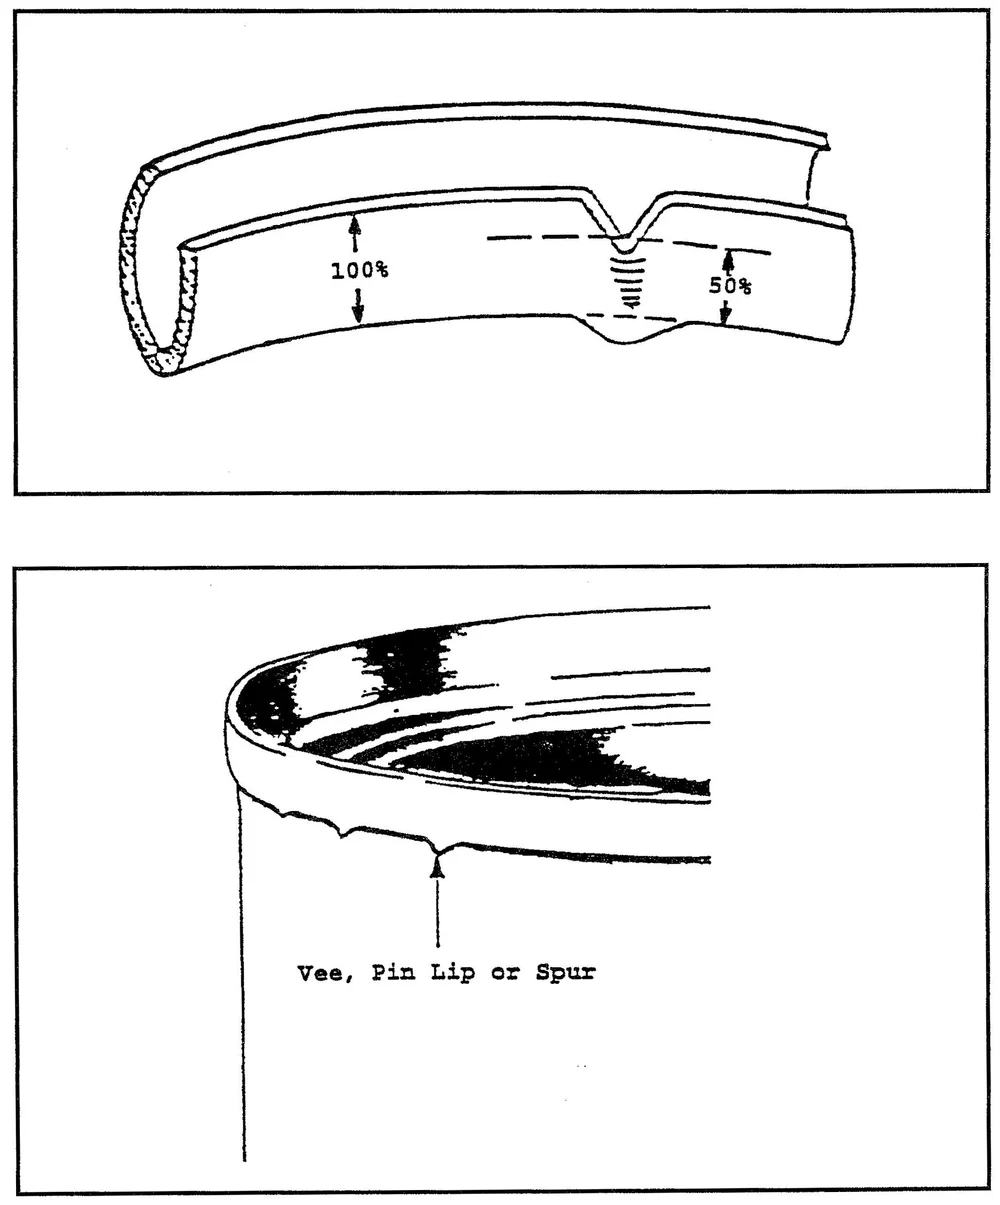
- Deadhead (Skidding): เมื่อหัวจับสำหรับการปิดผนึกเลื่อนบนฝาของกระป๋องในกระบวนการปิดผนึก จะเรียกว่า "deadhead" รอยต่อไม่ถูกสร้างขึ้นอย่างสมบูรณ์ เนื่องจากกระป๋องหยุดหมุนด้วยความเร็วที่ถูกต้อง ซึ่งอาจเกิดจากแรงดันของลิฟเตอร์ไม่เพียงพอ หรือหัวจับถูกเสียหาย.
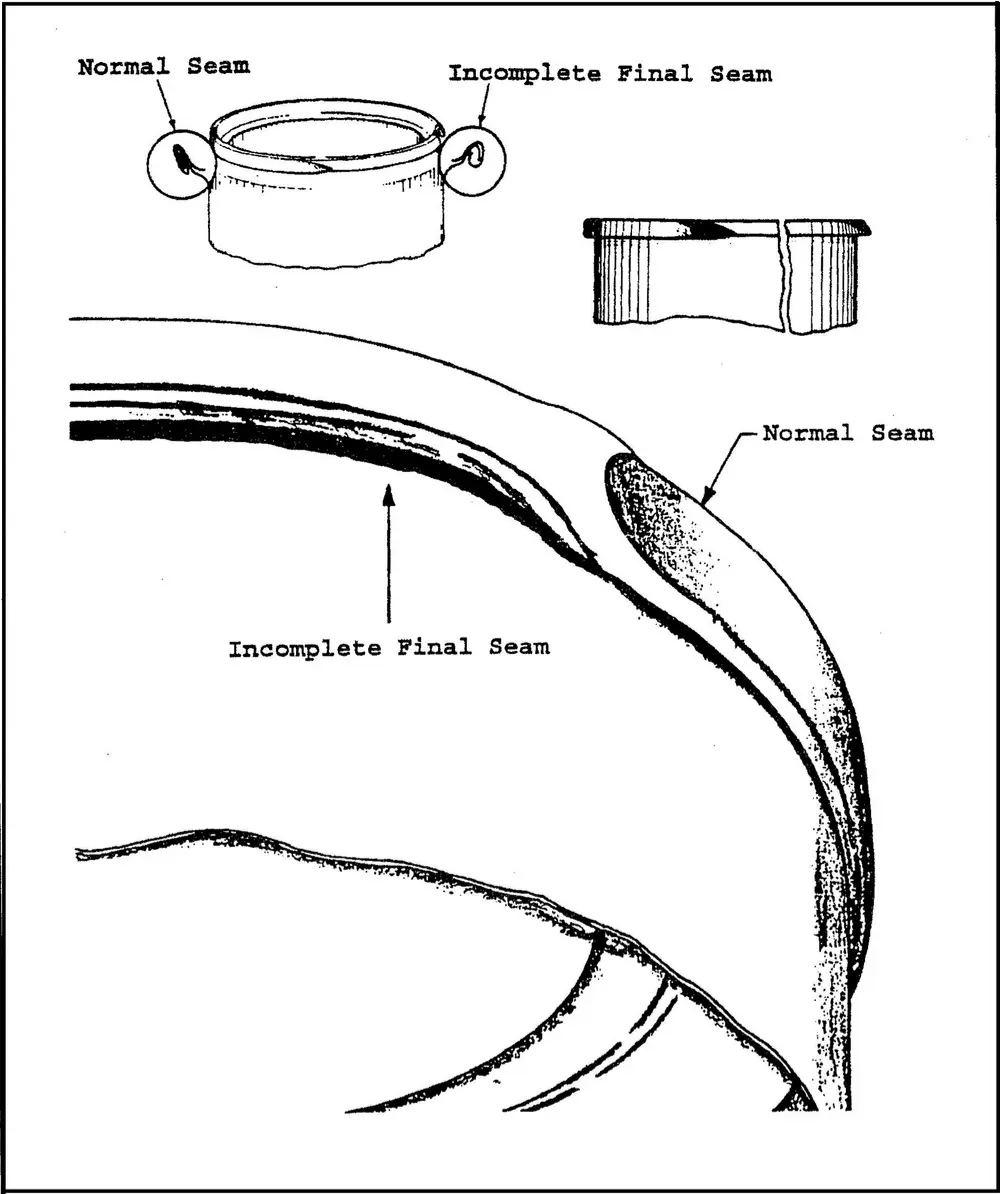
- การเปลี่ยนระบบ (รอยต่อที่คมชัด): นี่คือขอบคมที่อยู่ด้านบนของรอยต่อ ซึ่งมักปรากฏอยู่ด้านในของผนังชัก ขอบคมนี้แสดงให้เห็นว่าโลหะถูกบีบอัดอย่างรุนแรงระหว่างลูกกลิ้งและชัก การตัดผ่านอาจทำให้โลหะแตกหักและทำให้การปิดผนึกล้มเหลวทันที.
ผลกระทบจากข้อบกพร่องเหล่านี้มีขนาดใหญ่มาก กลุ่มผู้รั่วไหลเพียงกลุ่มเดียวก็อาจทำให้สินค้าเสียหาย ทำให้สิ่งแวดล้อมในคลังสินค้าถูกปนเปื้อน และในกรณีที่เลวร้ายที่สุด อาจก่อให้เกิดโรคจากอาหาร ซึ่งอาจสร้างความเสียหายอย่างถาวรต่อแบรนด์.
ปัจจัยสำคัญในการรับประกันความสมบูรณ์ของรอยต่อ
เมื่อทราบแล้วว่าข้อบกพร่องเหล่านี้อาจเกิดขึ้นได้ คำถามต่อไปที่เกิดขึ้นคือ: เราจะหลีกเลี่ยงข้อบกพร่องเหล่านี้ได้อย่างไร? เพื่อสร้างการเย็บสองชั้นที่มีคุณภาพสูง เครื่องเย็บ วัสดุ และสภาพแวดล้อมในการผลิตต้องสอดคล้องกันอย่างสมบูรณ์.
การติดตั้งทางกลและข้อกำหนดเกี่ยวกับวัสดุ
Seamer เป็นเครื่องมือที่มีคุณภาพดี ทุกชิ้นส่วนต้องได้รับการปรับเทียบให้แม่นยำถึงระดับเศษส่วนของมิลลิเมตร.
- รูปทรงของลูกกลิ้งและลูกโยน: ควรตรวจสอบรูปทรงของลูกกลิ้งต่อรอยเพื่อมั่นใจว่าไม่สึกหรอ รูปทรงของลูกกลิ้งจะสึกกร่อนตามเวลาเนื่องจากการสัมผัสระหว่างโลหะกับโลหะ ซึ่งส่งผลให้รอยต่อหลวมลง โรงงานส่วนใหญ่ในปัจจุบันใช้ลูกกลิ้งที่เคลือบด้วยไทเทเนียมไนไตรด์หรือเซรามิก เพื่อเพิ่มอายุการใช้งาน.
- แรงดันของแผ่นยกน้ำหนัก: นี่คือแรงที่ทำให้ตัวกระป๋องถูกดันเข้าไปในหัวจับ ซึ่งต้องได้รับการปรับสมดุล หากแรงนี้ต่ำเกินไป กระป๋องจะลื่นไถล (deadhead) แต่หากแรงนี้มากเกินไป ตัวกระป๋องจะถูกบิดเบี้ยวจากแรงกดในแนวตั้ง.
- วัสดุ ความสม่ำเสมอ: ความแข็งและความหนาของโลหะควรมีความสม่ำเสมอ เมื่อส่วนปลายของโลหะมีความแข็งเกินกว่าข้อกำหนด มันจะไม่ยอมให้แรงรีดทำงานได้ ซึ่งส่งผลให้ส่วนตะขอมีความลึกไม่เพียงพอ และส่วนที่ทับซ้อนกันไม่เพียงพอ สาเหตุที่พบบ่อยของข้อบกพร่องที่รอยต่อสองชั้น คือการเปลี่ยนไปใช้ฝาโลหะราคาถูกกว่า โดยไม่ปรับเทียบเครื่องปิดฝาใหม่.
พารามิเตอร์กระบวนการและสภาพแวดล้อมการผลิต
การจัดการผลิตภัณฑ์บนสายการผลิตก่อนและระหว่างกระบวนการปิดปากกระป๋องก็มีผลต่อคุณภาพด้วย:
- การจัดการการทับซ้อน: ตัวชี้วัดหลักด้านความปลอดภัยคือ “การทับซ้อน” ซึ่งกำหนดโดยขนาดของตัวเบ็ดและส่วนที่ปิดเบ็ด มาตรฐานทางเทคนิคโดยทั่วไปกำหนดว่าต้องมีระดับการทับซ้อนอย่างน้อย 55 เปอร์เซ็นต์ จึงจะถือว่าปลอดภัย.
- การปนเปื้อนของผลิตภัณฑ์: หากอาหารหรือของเหลวหกบนหน้าแปลนก่อนการเชื่อม อาจถูกกักไว้ภายในรอยต่อ ซึ่งการกักนี้ทำให้โลหะไม่สามารถเชื่อมต่อกันได้อย่างสมบูรณ์ และก่อให้เกิดจุดรั่วไหล ปัญหานี้มักเกิดขึ้นบ่อยในสายการผลิตที่เติมของเหลวอย่างรวดเร็ว ซึ่งของเหลวมีแนวโน้มที่จะกระเด็น.
- Headspace และ สุญญากาศ: ในระหว่างกระบวนการบรรจุร้อน กระป๋องจะเกิดการเปลี่ยนแปลงขนาดเล็กน้อยเนื่องจากความเปลี่ยนแปลงของอุณหภูมิ ดังนั้น จึงควรปรับเครื่องปิดฝาให้คำนึงถึงอุณหภูมิของโลหะในช่วงเวลาปิดฝา เพื่อรักษาแรงกดให้คงที่.
รายการตรวจสอบคุณภาพรอยต่อ 3 ขั้นตอน
โปรแกรมการรับประกันคุณภาพที่มีประสิทธิภาพจะใช้ระบบการประเมินตามระดับเพื่อตรวจหาข้อผิดพลาดก่อนที่ผลิตภัณฑ์จะถึงมือผู้บริโภค โดยเริ่มจากการตรวจสอบแบบไม่ทำลายไปจนถึงการตรวจสอบอย่างละเอียดในห้องปฏิบัติการ.
ระดับ 1: การตรวจสอบด้วยตาเปล่า
นี่คือขั้นตอนป้องกันขั้นแรก ซึ่งผู้ปฏิบัติงานต้องดำเนินการทุก 15-30 นาที ผู้ปฏิบัติงานจะตรวจสอบสัญญาณภายนอกที่บ่งชี้ถึงปัญหา:
- มีรอยขีดข่วนหรือรอยถลอกบนพื้นผิวของรอยต่อ.
- ความผิดรูปในบริเวณเฉพาะ (ส่วนที่หย่อนลงหรือส่วนที่เว้าเป็นรูปตัววี).
- ขอบคมที่ส่วนบนของผนังหัวจับ (ส่วนที่ตัดผ่าน).
- มีร่องรอย “การลื่น” ที่เกิดจากการที่หัวจับเสียดสีกับฝา แม้การตรวจสอบด้วยตาเปล่าจะไม่สามารถใช้เพื่อยืนยันว่าจุดต่อนั้นดีได้ แต่สามารถใช้เพื่อยืนยันได้อย่างง่ายดายว่าจุดต่อนั้นไม่ดี และสามารถหยุดการผลิตได้ทันที.
ระดับ 2: การวัดจากภายนอก
ช่างเทคนิคจะวัดขนาดภายนอกโดยใช้อุปกรณ์พิเศษ เช่น ไมโครมิเตอร์วัดรอยต่อ หรือเครื่องวัดรอยต่อแบบดิจิทัล: ความหนาของรอยต่อ ความกว้างของรอยต่อ และความลึกของร่องฝังน็อต ข้อมูลเหล่านี้จะถูกบันทึกไว้ในแผนภูมิการควบคุมกระบวนการทางสถิติ (SPC) เมื่อความหนาเริ่มมีการเปลี่ยนแปลง แสดงว่าลูกกลิ้งสำหรับทำรอยต่อเริ่มสึกหรอ หรือการตั้งค่าความดันกำลังเปลี่ยนแปลง สิ่งนี้ช่วยให้สามารถดำเนินการบำรุงรักษาเชิงป้องกันได้ แทนที่จะเป็นการบำรุงรักษาแบบแก้ไขปัญหา.
ระดับ 3: การถอดชิ้นส่วน/การทดสอบแบบทำลาย
นี่คือวิธีตรวจสอบความแน่นของซีลอย่างแท้จริง โดยจะเก็บตัวอย่างจากหัวซีลแต่ละหัว ช่างเทคนิคจะถอดตะขอปิดของตะขอตัวเครื่องออกด้วยเครื่องมือที่เรียกว่า "teardown" ระหว่างการถอดชิ้นส่วนนี้ ได้มีการวัดค่าดังต่อไปนี้:
ความยาวของตัวเบ็ดและส่วนที่หุ้ม.
การคำนวณพื้นที่ทับซ้อน.
ระดับริ้วรอย (ความตึง): ช่างเทคนิคตรวจสอบรอยย่นบนตะขอปิดฝา หากมีค่าความย่นสูง (โดยทั่วไปเกิน 30%) แสดงว่าตะเข็บไม่ถูกบีบอัดให้แน่นพอโดยลูกกลิ้งในขั้นตอนที่สอง.
การถ่ายภาพแบบตัดขวาง: เครื่องตรวจสอบรอยต่อแบบวิดีโอถูกนำมาใช้ในโรงงานผลิตจำนวนมากในปัจจุบัน รอยต่อจะถูกตัด ขัดให้เรียบ และนำไปตรวจสอบใต้กล้องจุลทรรศน์ หลังจากนั้น พารามิเตอร์ภายในทั้งหมดจะถูกวัดโดยอัตโนมัติด้วยความแม่นยำระดับไมครอน โดยใช้ซอฟต์แวร์.
การปิดผนึกแบบสองชั้น เทียบกับเทคโนโลยีการปิดผนึกอื่นๆ
กระป๋องโลหะที่ใช้ในอุตสาหกรรมนี้มักเป็นแบบรอยต่อสองชั้น เนื่องจากมีความสามารถพิเศษในการทนต่อความดันและอุณหภูมิสูง อย่างไรก็ตาม เมื่อคุณกำลังพิจารณาวัสดุบรรจุภัณฑ์หรือภาชนะประเภทอื่น ๆ คุณควรทราบถึงเทคโนโลยีอื่น ๆ ที่มีอยู่ในตลาด.
| เทคโนโลยี | กลไก | วัตถุดิบหลัก | ข้อเสียหลัก |
|---|---|---|---|
| ตะเข็บคู่ | ระบบล็อคเชิงกล | ดีบุก, อลูมิเนียม, PET | ต้องมีการปรับเทียบทางกลอย่างแม่นยำ. |
| การปิดผนึกด้วยความร้อน | การหลอมรวมด้วยความร้อน | ภาชนะพลาสติก, วัสดุชั้นหลายชั้น | มีความเสี่ยงต่อปรากฏการณ์ "burn-through" หรือความแข็งแรงของพันธะที่ต่ำ. |
| การปิดผนึกด้วยคลื่นเหนี่ยวนำ | การให้ความร้อนด้วยคลื่นแม่เหล็กไฟฟ้า | ชั้นฟอยล์บนพลาสติก/แก้ว | ใช้ได้เฉพาะกับภาชนะที่ไม่ทำจากโลหะเท่านั้น. |
| การปิดผนึกด้วยคลื่นอัลตราโซนิก | การสั่นสะเทือนของโมเลกุล | พลาสติกเทอร์โมพลาสติก, วัสดุผสม | ค่าใช้จ่ายอุปกรณ์สูง; ใช้ได้เฉพาะกับวัสดุบางชนิดเท่านั้น. |
แม้ว่าการปิดผนึกด้วยความร้อนจะเป็นวิธีการบรรจุภัณฑ์ที่ยอดเยี่ยมและมีความยืดหยุ่น แต่ความแข็งแรงของมันก็ไม่เทียบเท่ากับการปิดผนึกแบบสองชั้น การปิดผนึกด้วยคลื่นแม่เหล็กไฟฟ้าให้หลักฐานการเปิดที่ชัดเจน และจำเป็นต้องใช้ภาชนะที่ไม่ใช่โลหะเพื่อให้สนามแม่เหล็กไฟฟ้าสามารถผ่านได้.
การเลือกอุปกรณ์ปิดปากกระป๋องที่เหมาะสม
การเลือกเครื่องซีมเมอร์ถือเป็นการลงทุนทุนในระยะยาว การตัดสินใจที่ผิดพลาดจะนำไปสู่ค่าใช้จ่ายในการบำรุงรักษาที่สูงเป็นเวลาหลายปี และทำให้ผลิตภัณฑ์สูญเปล่า การเลือกของคุณควรพิจารณาจากเกณฑ์ต่อไปนี้:
- ขนาดและความเร็วในการผลิต: ปรับค่า Cans Per Minute (CPM) ของเครื่องให้เหมาะสมกับสายการผลิตของคุณ ความไม่สมดุลในกรณีนี้จะก่อให้เกิดจุดคอขวดในกระบวนการทำงาน เครื่องปิดผนึกแบบหมุนที่มีหัวหลายหัวเป็นทางออกเดียวสำหรับสายการผลิตความเร็วสูง (มากกว่า 200 CPM) เพื่อรับประกันว่าทุกกระป๋องจะมีเวลาพักเท่ากัน.
- ความหลากหลายในการใช้งานของคอนเทนเนอร์: ความยืดหยุ่นของ SKU เป็นข้อได้เปรียบในการแข่งขันในตลาดปัจจุบัน เครื่องนี้สามารถทำงานกับเส้นผ่านศูนย์กลางและความสูงที่หลากหลายได้หรือไม่? ค้นหาแบบเครื่องที่มีระบบเปลี่ยนชิ้นงานอย่างรวดเร็ว (Quick Changeover) เพื่อให้ทีมงานของคุณสามารถเปลี่ยนหัวจับและลูกกลิ้งได้ภายในเวลาไม่ถึง 30 นาที.
- วิศวกรรมด้านสุขอนามัย: สำหรับอุตสาหกรรมอาหารและเครื่องดื่ม เครื่องจักรควรได้รับการรับรองว่าสามารถล้างทำความสะอาดได้ (Washdown Rated) ซึ่งหมายความว่าเครื่องต้องทำจากเหล็กสแตนเลส (304 หรือ 316) และมีโครงสร้างที่ไม่มีจุดอับที่แบคทีเรียหรือเชื้อราอาจเจริญเติบโตได้.
- ความแม่นยำ วิศวกรรม: ศึกษาค่าความคลาดเคลื่อนในการผลิตของเครื่องปิดปากกระป๋องเอง เครื่องที่ผลิตจากชิ้นส่วนที่ผ่านกระบวนการกลึงด้วยระบบ CNC และใช้ลูกปืนคุณภาพสูง จะมีความสม่ำเสมอในการผลิตสูงกว่า นั่นคือ กระป๋องที่ผลิตเป็นชิ้นที่ 1,000,000 จะมีคุณภาพรอยต่อที่ปิดปากกระป๋องเท่ากันกับชิ้นแรก.
- ความฉลาดและการบูรณาการ: เครื่องนี้มีเซ็นเซอร์สำหรับตรวจจับ "ไม่มีกระป๋อง", "ไม่มีฝา" หรือ "การติดขัด" หรือไม่? เครื่องสามารถส่งข้อมูลไปยังระบบ ERP ของโรงงานได้หรือไม่? ระยะเวลาการฝึกอบรมสำหรับผู้ปฏิบัติงานใหม่ได้ลดลงอย่างมาก ด้วยเครื่องปิดปากกระป๋องรุ่นใหม่ที่ควบคุมด้วย PLC และมีหน้าจอสัมผัส.
อุปกรณ์ที่มีค่าใช้จ่ายสูงที่สุดไม่ใช่เครื่องที่มีราคาสูงที่สุด แต่เป็นเครื่องที่เสียในช่วงฤดูกาลที่คึกคักที่สุด.
Levapack นั้น, เราออกแบบระบบของเราให้ตรงตามมาตรฐานนี้อย่างแม่นยำ โดยใช้เทคโนโลยีการเชื่อมสองชั้นอย่างเชี่ยวชาญ เราใช้เครื่อง CNC ที่มีความแม่นยำ 2μm สำหรับชิ้นส่วนสำคัญ และผสานระบบอิเล็กทรอนิกส์ระดับโลกจาก Siemens และ Schneider เข้าด้วยกัน. ความเข้ากันได้ คือรากฐานสำคัญของเรา—เครื่องของเราได้รับการออกแบบมาเพื่อทำงานกับวัสดุต่าง ๆ — รวมถึงแผ่นเหล็กเคลือบดีบุก อลูมิเนียม และ PET — และขนาดที่หลากหลาย ตั้งแต่เครื่องปิดผนึกแบบชุดเล็กสำหรับ 10 กระป๋อง ไปจนถึงสายการผลิตอุตสาหกรรมขนาดใหญ่ เป้าหมายของเราสำหรับลูกค้าคือไม่เพียงแต่จัดหาเครื่องเท่านั้น แต่เรายังจัดหาโซลูชันสายการผลิตบรรจุภัณฑ์ที่ออกแบบมาเฉพาะสำหรับคุณ.
เมื่อคุณเลือกใช้เทคโนโลยีของเรา คุณกำลังลงทุนในบริการรับประกัน 16 เดือน และเครือข่ายสนับสนุนทั่วโลก ที่รับประกันว่าสายการผลิตของคุณจะไม่หยุดทำงาน ทีมวิศวกรของเรามีประสบการณ์ในการประกอบด้วยมือมากกว่า 15 ปี สำหรับทุกเครื่อง ซึ่งรับประกันว่าเป้าหมายการผลิตของคุณจะบรรลุผลด้วยความมั่นใจทางกลไกอย่างสมบูรณ์.
คำถามที่พบบ่อย
ควรปรับเทียบเครื่องปิดปากถุงบ่อยแค่ไหน?
การสอบเทียบต้องได้รับการตรวจสอบในต้นแต่ละกะการทำงาน ม้วนและหัวจับควรได้รับการตรวจสอบอย่างน้อยหนึ่งครั้งทุกไตรมาส ตามปริมาณการผลิต และควรได้รับการตรวจสอบอย่างครบถ้วนผ่านการตรวจสอบทางกลอย่างละเอียด.
ทำไมการทับซ้อนจึงสำคัญกว่าความหนาของรอยต่อ?
ความหนาอาจอยู่ในเกณฑ์ที่กำหนด แม้ตัวตะขอจะไม่ล็อคกันก็ตาม มาตรวัดที่แท้จริงเพียงอย่างเดียวของความยึดติดทางกายภาพระหว่างตัวหลักกับฝาคือส่วนที่ทับซ้อนกัน หากไม่มีส่วนที่ทับซ้อนกัน ก็ไม่มีการปิดผนึก.
สามารถต่อรอยต่อกระป๋อง PET ได้ด้วยอุปกรณ์เดียวกันกับที่ใช้สำหรับกระป๋องโลหะได้หรือไม่?
สามารถใช้หลักการทางกลเดียวกันได้ แต่ลูกกลิ้งต้องได้รับการออกแบบรูปทรงพิเศษเพื่อใช้กับ PET เนื่องจากพลาสติกไม่ทำงานเหมือนโลหะเมื่ออยู่ภายใต้แรงกด และจำเป็นต้องใช้วิธีการสัมผัสแบบนุ่มพิเศษเพื่อป้องกันการแตกร้าว.
การล้างด้วยไนโตรเจนมีผลต่อรอยต่อแบบสองชั้นหรือไม่?
กลไกการเชื่อมไม่ได้รับผลกระทบจากไนโตรเจนเอง แต่การบูรณาการระหว่างเครื่องเติมและเครื่องเชื่อมมีความซับซ้อนมากขึ้น คุณควรตรวจสอบให้แน่ใจว่าออกซิเจนถูกกำจัดออกไปภายในไม่กี่มิลลิวินาที ก่อนที่กระบวนการเริ่มต้นจะเริ่มขึ้น.
สาเหตุที่พบบ่อยที่สุดของ "การรั่ว" ในระบบที่เพิ่งติดตั้งใหม่คืออะไร?
โดยทั่วไปมักเกิดจากแรงกดของแผ่นยกที่ไม่เหมาะสม หรือลูกกลิ้งในขั้นตอนแรกที่จัดตำแหน่งไม่ถูกต้อง เมื่อขั้นตอนแรกไม่สามารถจัดตำแหน่งเส้นโค้ง S ให้ถูกต้องได้ ขั้นตอนที่สองก็จะไม่สามารถแก้ไขได้.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL